
肉盛溶接棒の種類は、18 HRCから70 HRCを超える硬度まで、AWS A5.13合金の5つの主要なファミリーを網羅しています。工業用溶接用途で不適切な電極を選択すると、部品がそのままの状態よりも早く摩耗する可能性があります。破砕ハンマーに脆い60 HRCのクロムカーバイド棒を使用すると、肉盛が剥離します。また、微細砂シュートで軟質のマンガンパスを使用すると、低応力の滑りによって加工硬化が発生しないため、失敗する可能性があります。
このエンジニアリングガイドでは、AWS A5.13 ハードサーフェシングの分類と、滑り摩耗、衝撃、金属間摩擦、熱腐食との関連性について解説します。さまざまなハードサーフェシング用途において、基材金属の希釈が初回パスの化学組成にどのような影響を与えるかを学ぶことができます。また、バッファ層が必須となる場合や、手動によるスティックオーバーレイと自動ビーム加工の違いについても説明します。
AWS A5.13規格および摩耗メカニズムに基づく肉盛溶接棒の分類方法は?
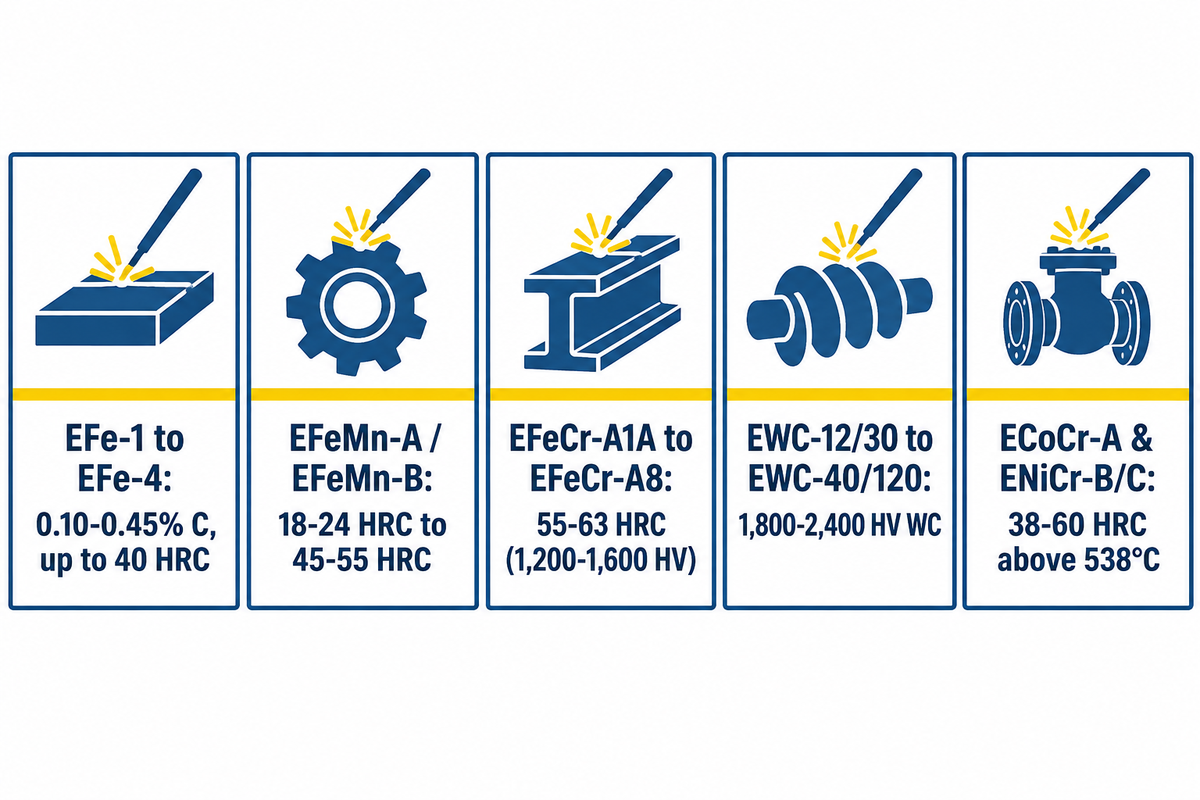
AWS A5.13/A5.13M:2024に基づく肉盛溶接棒の種類は、18 HRC から 70 HRC 相当までの 5 つの冶金ファミリーに分類されます。AWS A5.13 肉盛溶接棒の仕様によると、被覆アーク溶接用の被覆溶接棒は 5 つの化学グループに分類されます。これらのグループには、鉄基、コバルト基、ニッケル基、銅基、および管状タングステンカーバイドグレードが含まれます。各クラスは、特定の使用条件に合わせて、衝撃靭性、耐摩耗性、および炭化物量のバランスが取られています。
肉盛溶接用合金を比較する前に、従来型の継手充填材を必要とする技術者は、当社の構造用溶接棒選定ガイドを確認してください。構造用溶接棒は、引張強度を1平方インチあたりのポンド(psi)千単位で評価します。一方、肉盛溶接棒は、AWS A5.13 に準拠した溶接金属中の希釈されていない化学組成によって定義されます。この希釈されていない化学組成は、通常、2 層目または 3 層目の溶接部で測定されます。
The FabricatorのSMAW肉盛溶接電極ガイドによると、手動スティック溶接による肉盛溶接の堆積速度は1~7ポンド/時(0.45~3.2kg/時)の範囲です。スティックアーク溶接では、最初のパスで母材が15~30%希釈されると報告されています。溶接アークによって母材が溶融池に混入するため、最初のパスの硬度は定格値よりも低下します。中硬度のマルテンサイト合金や高クロム合金では、定格耐摩耗性を達成するために、電流と層数を微調整する必要があります。
| AWS A5.13ファミリーと標準クラス | 主要な未希釈合金含有量 | 典型的な堆積物の硬度 | 被削性および逃げ面検査 | 推奨最大レイヤー数 | 主な摩耗メカニズム |
|---|---|---|---|---|---|
| 低合金肉盛鋼およびマルテンサイト鋼 (EFe-1~EFe-4) | 0.10 ~ 0.45% C、1 ~ 4% Cr、Mn、Mo | 25~55HRC | 硬度約40HRCまで加工可能。小切手不要の預金。 | 3層から無制限まで(EFe-1) | 金属同士の転がり、滑り、および中程度の衝撃の修復 |
| オーステナイト系マンガン鋼 (EFeMn-A、EFeMn-B、EFeMnCr) | 炭素0.5~0.9%、マンガン11~14%、ニッケルまたはクロム3~5% | 溶接状態:18~24 HRC、加工硬化後:45~55 HRC | 機械加工不可(研削のみ);延性があり、ひび割れのないマトリックス | 無制限(インターパス温度が260℃/500°F未満の場合) | 岩と金属が激しくぶつかり合い、極度の削り込みが発生する。 |
| 高クロム炭化鉄 (EFeCr-A1A~EFeCr-A8) | 炭素3.0~5.0%、クロム20~35%、モリブデン/ニオブ/バナジウムは任意 | バルク材硬度:55~63 HRC(炭化物硬度:1,200~1,600 HV) | 研磨のみ。クロスビード逃げチェックは10~19mm間隔。 | 最大1~2層(特殊な場合は最大3層) | 重度の低応力または高応力滑り鉱物摩耗 |
| 管状炭化タングステン (EWC-12/30, EWC-20/30, EWC-40/120) | 軟鋼管に充填された40~60重量%のWC/W2C顆粒 | マトリックス硬度45~55HRC、WC顆粒硬度1,800~2,400HV | 機械加工不可;表面に微細な凹凸あり | 最大1~2層 | 極端な土壌、砂岩、鉱物の切削または掘削 |
| コバルト基合金およびニッケル基合金 (ECoCr-A / ステライト6、ENiCr-B / ENiCr-C) | 25~32% Cr、4~14% W または 2~4% B、残りは Co または Ni | 38~45 HRC(ECoCr-A);45~60 HRC(ENiCr-B/C) | 超硬工具(ECoCr-A)で加工可能。予熱が必要。 | ステンレスバッファーの上に2~3層 | 538℃(1,000°F)を超える高温摩耗、キャビテーション、およびpH7以下の酸性腐食 |
近年の冶金技術の進歩は、単一パスでの効率化も目標としている。例えば、米国特許第9,475,154号B2では、2.5~4.5重量%のホウ素を含む鉄-クロム-ホウ素-炭素(Fe-Cr-BC)マトリックスを析出させる硬化肉盛電極について説明されている。ホウ炭化物は、合金を硬化させる主相である。この化学組成により、単一パスで高密度の主ホウ炭化物が形成され、現場での補修時に生じる第一層の母材希釈を補償する。
摩耗メカニズムと堆積冶金との整合性:摩耗と衝撃のトレードオフ
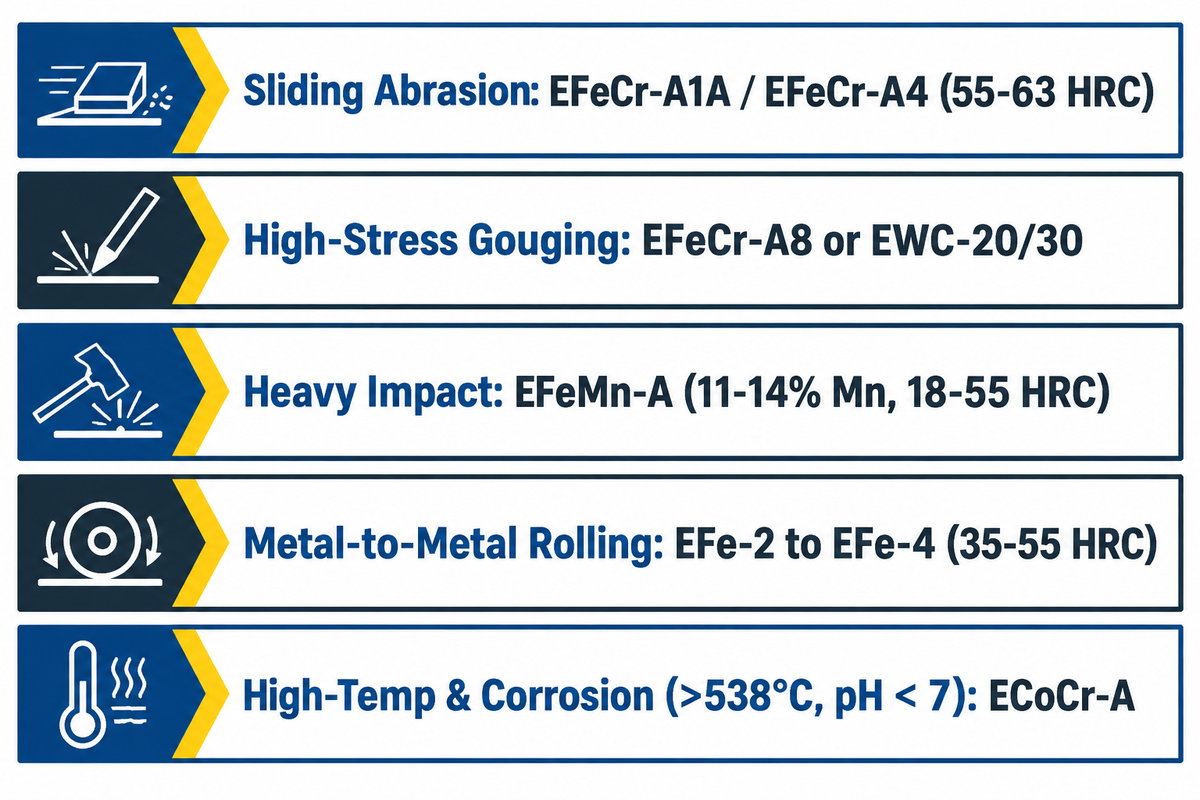
特定の用途に適した合金組成を決定する最初のステップは、破損した部品における主要な摩耗モードを理解することです。硬化肉盛が行われる用途では、耐摩耗性と衝撃靭性は炭化物の体積に反比例します。一次タングステン炭化物とクロム炭化物を添加すると、鉱物による引っ掻きに対する耐摩耗性が向上しますが、固体ワイヤの堆積は衝撃延性を高めます。
『The Fabricator』誌の金属肉盛溶接入門書で説明されているように、硬度が58 HRCの同じ合金でも、耐用年数は大きく異なる場合があります。58 HRCのマルテンサイト系工具鋼肉盛には一次炭化物がほとんど含まれていないため、石英砂がマトリックス内を自由に流れます。一方、58 HRCの高クロム炭化物堆積物には、鉱物の浸透を阻害する硬いM7C3炭化物が含まれています。
| 着用モード | 摩耗部品の現場視覚的特徴 | 推奨される微細構造 | 推奨AWS A5.13クラス | 誤用した場合の失敗リスク |
|---|---|---|---|---|
| 低応力滑り摩耗 | 細かい砂、石炭、セメント、または穀物の流れによってできた、滑らかで磨かれた溝 | 高体積率の過共晶M7C3クロム炭化物 | EFeCr-A1A / EFeCr-A4 (25 ~ 35% Cr、3.5 ~ 5.0% C) | 岩石の直接衝突にさらされたり、2層以上の厚さになると急速に剥離する |
| 高応力研削およびガウジング | 深い傷、欠けた縁、埋め込まれた岩片 | 強靭なマトリックス中に複合炭化物(Cr、Nb、Mo)または粗粒WC粒子が存在する。 | EFeCr-A8、複合炭化物、またはEWC-20/30 | 過熱したWCプールはタングステンを溶解し、脆い鉄タングステンを生成する。 |
| 激しい衝撃と打撃 | キノコ状の唇、塑性変形、加工硬化による亀裂 | 衝撃によってマルテンサイトに変化する準安定オーステナイト | EFeMn-AまたはEFeMnCr(マンガン含有量11~14%) | 表面硬度が20HRCのままなので、純粋な滑り砂では急速に摩耗する。 |
| 金属同士の圧延および接着 | 焼き付き、ローラーの剥離、および塑性変形したシャフトジャーナル | 微細な未焼戻しまたは焼戻しラスマルテンサイト(ひび割れなし) | EFe-2、EFe-3、またはEFe-4(35~55 HRC) | 鋭利な鉱物シリカの摩耗に対する耐性が低い |
| 高温および腐食摩耗 | 538℃(1,000°F)を超える酸化スケール、またはpH7未満での化学的孔食 | コバルト・クロム・タングステンまたはニッケル・クロム・ホウ素固溶体+炭化物 | ECoCr-A(ステライト6)またはENiCr-C | 315~482℃の予熱とE309L緩衝層なしで塗布するとひび割れが発生する |
運転温度とスラリーの化学組成は、冶金学的に明確な限界を定めます。AWS Welding Digestの最適な溶接肉盛方法によると、鉄系クロム炭化物肉盛は1,000°Fを超えると高温硬度が急速に低下します。また、pH7未満の酸性スラリーでは、コバルト系またはニッケル系合金の代わりにはなりません。これは、炉格子や高温せん断刃、化学ミキサーのパドルにも当てはまります。
肉盛溶接にはどのような溶接棒が最適ですか?
高クロム炭化物棒(AWS EFeCr-A1、硬度55~63 HRC)は滑り摩耗に最適であり、オーステナイト系マンガン棒(EFeMn-A、硬度18~55 HRC)は岩石の衝撃摩耗に最適です。マルテンサイト系鋼電極(AWS EFe-2~EFe-4、硬度40~55 HRC)は、金属同士のローラーやシャフトの摩耗に最適です。
極めて過酷な鉱物切削において最高の耐摩耗性を発揮するには、管状のタングステンカーバイド棒(EWC、1,800~2,400 HV粒)が最適です。538℃(1,000°F)を超える高温で動作するバルブやダイスには、コバルト系ECoCr-A(ステライト6)電極が業界標準となっています。
肉盛り電極とバッファー電極 vs. 硬化肉盛キャップロッド(そしてE7018単体では耐摩耗性試験に合格しない理由)
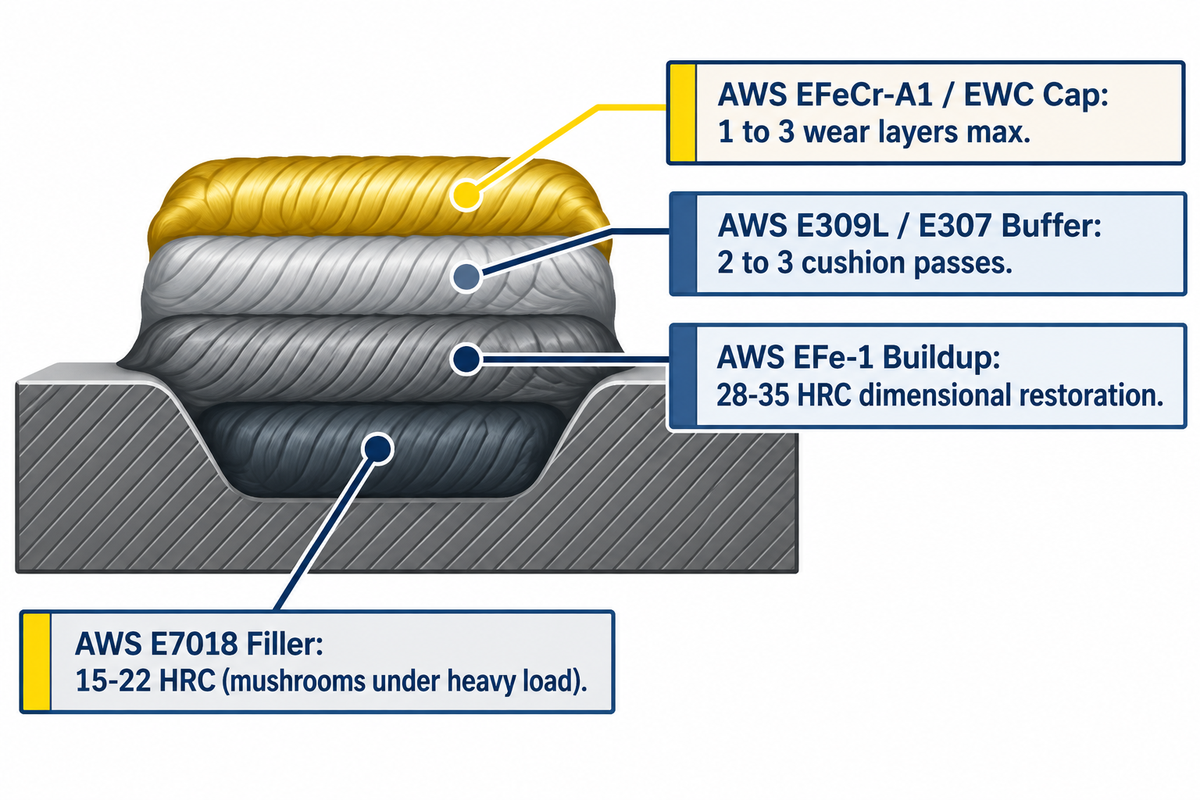
深く摩耗した部品の修復においては、寸法回復と外側の耐摩耗性キャップ層を分離する必要があります。Hardface Technologies社のエンジニアリングFAQに記載されているように、肉盛り合金は、層数の厳密な制限なしに、摩耗した金属部品をほぼ元の寸法に修復します。一方、肉盛りキャップ合金は、1層から3層までの厳密な層数制限があります。炭素鋼や低合金鋼の失われた厚みを高クロムキャップロッドで修復しようとすると、必ず剥離が発生します。
疲労した鋼材に肉盛り溶接を施す前に、表面処理を行う必要があります。AWS A5G小委員会のガイドラインによると、研削または炭素アークガウジングを用いて、最低でも1/8インチの材料を除去する必要があります。剥離や緩衝処理を行わずに、劣化した硬化肉盛層が2層以上ある上に高クロム炭化物キャップロッドを直接適用すると、壊滅的な剥離が発生します。
亀裂に敏感な基材にコバルト基のECoCr-Aまたは高収縮炭化物オーバーレイを施すには、オーステナイト系ステンレス鋼のバッファ層が必要です。AWS E309LまたはE307のバッファ層を2~3層塗布することで、溶融界面に延性のあるクッション層が形成されます。標準的な構造用溶接棒を比較検討されている方は、一般的な被覆アーク溶接電極の分類に関する解説をご覧ください。
| 土台/層の種類 | 典型的なAWS指定 | 溶接後の硬度 | 最大合格制限 | 主要なエンジニアリング機能 |
|---|---|---|---|---|
| 構造用低水素充填材 | AWS A5.1 E7018 | 15~22 HRC(約190~210 HB) | 多層構造継手 | 軟鋼の接合;重い転がり荷重下での圧縮支持力が低い |
| 低合金専用肉盛りロッド | AWS A5.13 EFe-1 (例: Wearshield BU) | 28~35HRC | 無制限パス | 寸法復元性;硬質キャップ下における表面下のプラスチックの膨張を抑制 |
| オーステナイト系ステンレス鋼バッファ層 | AWS A5.4 E309L / E307 | 硬度18~22HRC(加工硬化により約35~40HRCまで上昇) | 2~3回のクッションパス | 母材金属と脆い炭化物キャップの間に挟まれた、亀裂発生を阻止する応力緩和クッション |
| ハードフェーシングキャップオーバーレイ | AWS A5.13 EFeCr-A1 / EWC | 55~65+ HRC | 最大1~2層 | 耐摩耗性に優れた犠牲外殻。厚みのある積層には決して使用しない。 |
7018は肉盛溶接に使用できますか?
AWS E7018は、堆積物の硬度が15~22HRCと低いため、最終的な硬化肉盛摩耗層としては適していません。鉱物摩耗によって摩耗してしまいます。低水素E7018は、軽度の滑り摩耗を受ける軟鋼部品のベース肉盛充填層として使用できます。しかし、大きな圧縮荷重や衝撃荷重がかかると、E7018は塑性変形(「キノコ状」)を起こし、硬化表面の下で降伏するため、外側の脆い層に亀裂が生じ、剥離します。
高圧縮応力下でローラー、シャフト、またはバケットリップを再構築する場合は、E7018の代わりに専用の肉盛溶接棒(AWS EFe-1、硬度28~35HRC)を使用してください。肉盛溶接は寸法精度向上が完了した後に行ってください。
鉄系肉盛溶接電極:マルテンサイト鋼、オーステナイト系マンガン鋼、クロム炭化物
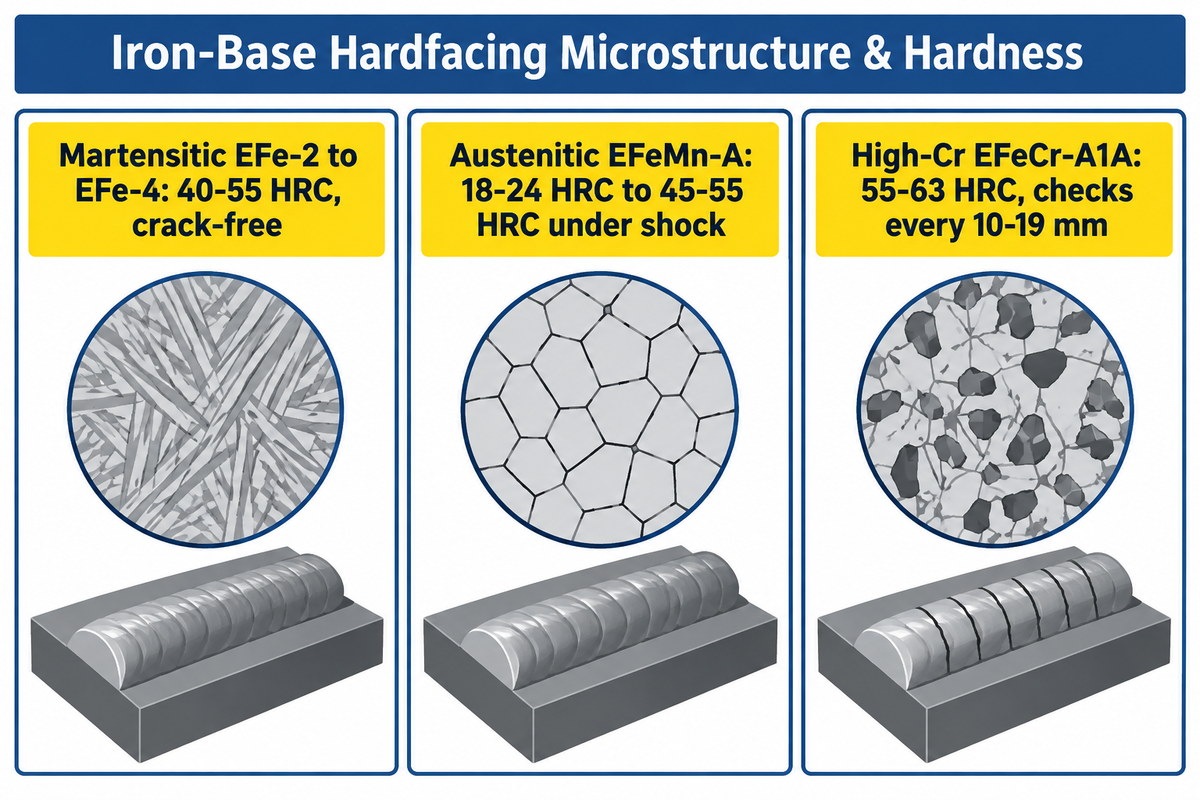
鉄系硬化肉盛合金は、コストパフォーマンスに優れているため、保守溶接において最も広く用いられています。マルテンサイト系硬化肉盛合金、オーステナイト系マンガン鋼棒、高クロム炭化物合金の中からどれを選ぶかは、それぞれの微細構造がエネルギーをどのように吸収するかによって決まります。
マルテンサイト系鋼電極(AWS EFe-2~EFe-4)は、空冷時にラス状または板状のマルテンサイト組織を形成します。これらの溶着金属は、40~55 HRCの範囲で硬化します(The Fabricator社のSMAW電極仕様)。クロスチェックなしで凝固するため、2~3層までの適度な摩耗や衝撃に耐えることができます。
オーステナイト系マンガン電極(AWS EFeMn-AおよびEFeMn-B)は、ニッケルまたはモリブデンで安定化された11~14%のマンガンを含んでいます。The FabricatorのSMAW電極仕様によると、オーステナイト系マンガン溶着金属は、溶接直後は18~24HRCの軟らかさで、岩石の衝撃を受けると45~55HRCまで加工硬化します。しかし、溶接工が衝撃を与えずに石炭シュート内でオーステナイト系合金を溶接すると、金属は軟らかさのままで、すぐに摩耗してしまいます。
高クロム炭化物電極(AWS EFeCr-A1A~EFeCr-A8)は、高濃度のクロムと炭素を溶接金属に充填し、高密度の六方晶系M7C3炭化物を形成します。AWS Welding Digestによると、制御された希釈により、溶接部の全厚の約25%に延性遷移帯が形成されます。これにより、溶接部の上部4分の3は一次クロム炭化物となり、激しい鉱物滑り摩耗を効果的に抑制します。
| 鉄塩基サブグループ | マトリックスと炭化物構造 | 溶接直後の硬度と使用時の硬度 | 相互チェック動作 | 理想的な産業用途 |
|---|---|---|---|---|
| マルテンサイト系空冷硬化鋼 (EFe-2~EFe-4) | 残留オーステナイトが最小限のマルテンサイト組織 | 冷却直後の硬度は40~55HRCです。 | 予熱を維持すればひび割れなし | 窯のトラニオン、下部構造ローラー、せん断刃、およびシャフトジャーナル |
| オーステナイト系マンガン鋼 (EFeMn-A / EFeMn-B) | 強靭なオーステナイト組織。衝撃を受けると変形する。 | 溶接時:18~24 HRC → 衝撃後:45~55 HRC | 柔軟性があり、クロスチェックはゼロ | ジョークラッシャー、ジャイレトリーコーン、ハンマーミルハンマー、鉄道フロッグ |
| 高クロム炭化鉄 (EFeCr-A1A~EFeCr-A8) | 共晶マトリックス中に30~50%の一次M7C3炭化物(1,200~1,600 HV)が存在する。 | 55~63 HRCのバルクマクロ硬度 | 10~19mm(3/8~3/4インチ)間隔で望ましい逃げ角を設ける。 | シュートライナー、焼結破砕機バー、浚渫ポンプケーシング、オーガフライト |
極限使用合金:タングステンカーバイド管状ロッド、コバルト基合金(ステライト)、ニッケル基合金
研磨鉱物の硬度が1,200 HVを超える場合、または動作温度が538℃(1,000°F)を超える場合、鉄系超硬合金の肉盛溶接製品は限界に達します。摩耗などの非常に過酷な条件下では、部品を保護するために、極限使用環境向けの管状タングステンカーバイド、コバルト系、またはニッケル系の溶接電極がよく使用されます。これらの特殊な溶接棒に合わせて溶接プロセスと電流値を調整することで、高額な冶金学的損傷を防ぐことができます。
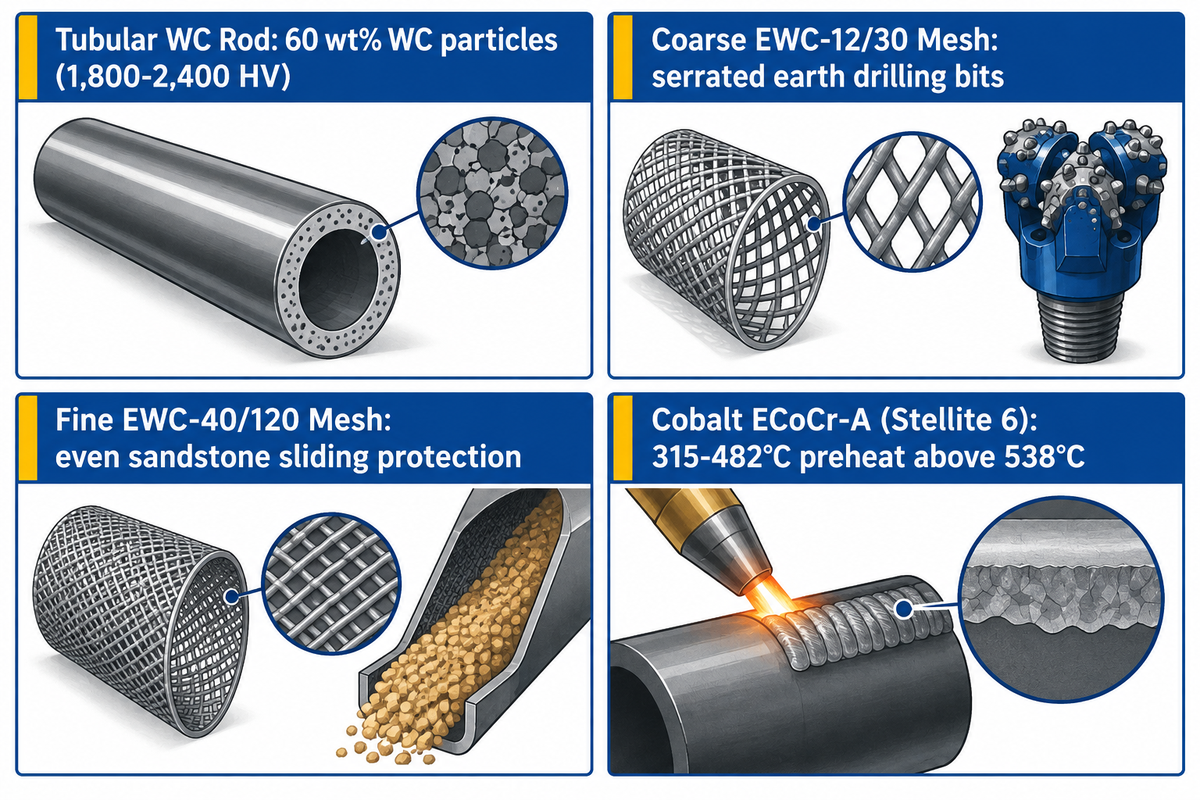
管状炭化タングステン電極は、約60重量%の鋳造WC/W2Cまたはマクロ結晶WC粒子を充填した軟鋼管で構成されています。この複合構造は、米国特許第4,923,511 A号に記載されています。AWS A5.13表4では、EWC-12/30、EWC-20/30、EWC-30/40、EWC-40/120などの表記は、タングステン顆粒のメッシュサイズを示しています。粗い12/30メッシュの粒子は、地盤掘削ビットに鋸歯状の切削刃を形成します。細かい40/120メッシュの顆粒は、砂岩の滑り摩耗に対して均一に分布します。
炭化タングステン溶接棒を使用する溶接工は、滑らかな溶接アークを維持できる最低限の電流で溶接を行う必要があります。過剰な電流は、1,800~2,400 HVの炭化タングステン顆粒を溶融池に溶解させてしまいます。顆粒の熱溶解により、非晶質で脆い鉄-タングステンマトリックスが形成され、接触時に破断します。大きな振動のないストリンガービードを使用することで、高密度の炭化タングステン顆粒を懸濁状態に保つことができます。
コバルト基電極(AWS ECoCr-A、別名ケナメタル・ステライト6など)とニッケル基合金(AWS ENiCr-BおよびENiCr-C)は、高温用途で主流となっています。AWS Welding Digestによると、コバルト基合金は、2~3層のバッファ層を介して600°F(315°C)~900°F(482°C)の予熱が必要です。また、断熱ブランケットを使用してゆっくり冷却する必要があります。コバルト基合金は、蒸気弁や熱間押出ダイにおいて高温硬度を維持します。精密弁座には、同じコバルト合金のTIG溶接棒がよく使用されます。
基材金属の適合性:炭素鋼、ハドフィールドマンガン鋼、耐摩耗鋼板、鋳鉄
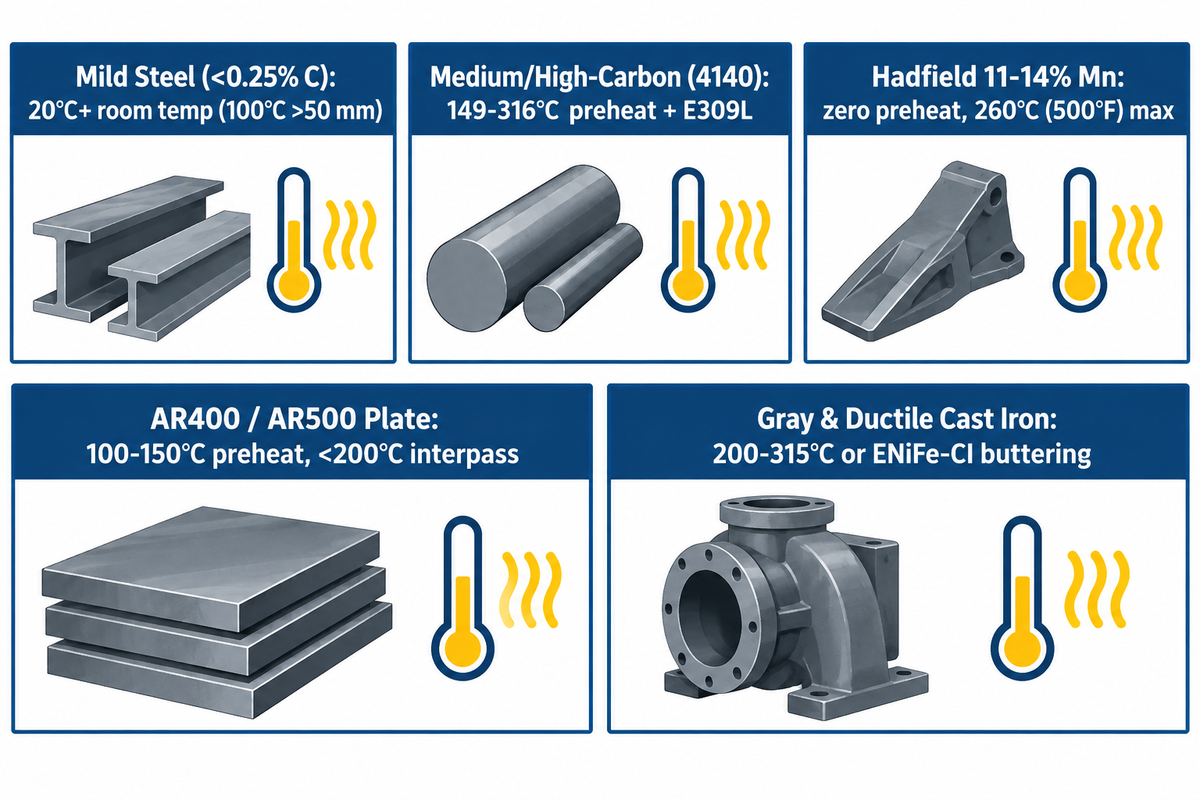
母材の組成によって、肉盛溶接前に予熱するか、あるいは厳密な熱入力制限を設けるかが決まります。24件の実際のクエリに対する5つのエンジンによるベースライン合成の結果、一般的なテーブルでは中炭素鋼(150~260℃の予熱が必要)とハドフィールド12~14%マンガン鋼(予熱不要、層間温度上限260℃/500°F未満)の間の逆予熱ルールが省略されていることが明らかになり、この現場の危険性が浮き彫りになりました。すべての鋼鋳物を軟鋼のように扱うことは、高価な鉱山部品にひびが入る最も速い方法の1つです。
Hardface Technologies社の予熱に関するFAQによると、4130などの合金鋼は200℃(400°F)程度まで予熱する必要があるのに対し、高炭素鋼レールは315℃~370℃(600°F~700°F)まで予熱する必要がある。予熱によって熱影響部(HAZ)の冷却速度が遅くなり、脆い未焼戻しマルテンサイトの発生や水素誘起によるビード下部割れを防ぐことができる。
ハドフィールドオーステナイト系マンガン鋼(マンガン含有量11~14%)には、全く逆の熱処理手順が必要です。AWS Welding Digestで強調されているように、ハドフィールドマンガン鋼を予熱したり、パス間温度を500°F以上に上げたりすると、粒界炭化物によって鋳物が脆くなります。AWS Welding Digestで強調されているように、冬季にマンガン鋳物が氷点下になる場合は、80°Fまでしか温めず、パス間温度を500°F以下に厳密に保ってください。
| ベース材質タイプ | 予熱の必要性 | 最大インターパス天井 | 必要なバッファ / 初回通過 | 重大な冶金上の危険 |
|---|---|---|---|---|
| 低炭素軟鋼 (0.25%未満C) | 室温(20℃以上)、厚さ50mm以上のプレートでは100℃ | 300°C(572°F) | 1~2回のキャップパスにはなし。ディープビルドアップにはEFe-1。 | 第1層の希釈率(25~30%)により、1回のパスでの硬度が低下します。 |
| 中・高炭素鋼および低合金鋼 (炭素含有量0.30~0.55%、4140) | (°Fを149する316°F)°Cを300℃〜600 | 350℃(660°F)+ブランケットをゆっくり冷却 | 低水素E7018、EFe-1、またはE309Lバッファー | 熱影響部のマルテンサイト変態と水素によるビード下剥離 |
| ハドフィールド・オーステナイト系マンガン鋼 (マンガン含有量11~14%) | 予熱なし (最高温度27℃/80°Fまでの温冷対応) | 最高温度260℃(500°F) | EFeMn-A、EFeMnCr、またはE307/E309Lステンレス鋼 | 時間-温度による炭化物析出は母材金属の剥離を引き起こす |
| 焼入れ焼戻し耐摩耗プレート (AR400、AR500、Hardox) | 厚切り部分では100℃~150℃(212°F~300°F) | 最高200℃(392°F) | 超硬キャップ下のE309LまたはE7018バッファー | 200℃を超える過熱はQ&T摩耗プレートを焼き戻し、軟化させる。 |
| ねずみ鋳鉄およびダクタイル鋳鉄 (2.5~4.0% C) | 200℃~315℃(400°F~600°F)または冷間スキップ溶接 | 均一に保ち、石灰/毛布でゆっくり冷ます。 | AWS A5.15 ENiFe-CI ニッケル鉄バタリングパス | 炭素の取り込みにより、溶融線に沿って脆い白鉄が形成される。 |
肉盛り溶接にはどのような種類の溶接ワイヤを使用すべきですか?
古い硬化肉盛を研削除去した後、オーステナイト系ステンレス鋼バッファー電極(AWS E309LまたはE307)またはガスレスFCAW E309LT0-3芯線溶接ワイヤを使用してください。既存のクロム炭化物またはタングステン炭化物の肉盛に、構造用アタッチメントまたは交換用摩耗リップを直接溶接しないでください。脆い炭化物層が構造接合部の下で破断します。E309LまたはAWS E7018溶加材で溶接する前に、必ず接合部をカーボンアークガウジングまたは研削して健全な母材にしてください。
希釈計算、最大層数制限、リリーフチェック、およびビーズパターンの選択
溶接棒が現場でカタログ記載の耐摩耗性を達成できるかどうかは、溶け込みと希釈によって決まります。被覆アーク溶接では、溶接ビードの最初の層の15%から30%が溶融した母材で構成されていると推定されています。査読済みの金属溶接肉盛に関する研究における比較摩耗試験では、実験室でのベース試験片の重量が96~98gであったものが、肉盛後には103~108gに増加することが示されています。
2 パスが必要な理由を理解するために、2 パス SMAW 希釈質量バランス モデルを想定した実例を考えてみましょう。この例では、0.18% C 軟鋼への 30% の 1 パス希釈により、EFeCr-A1 堆積物がパス 1 (46–48 HRC) で 28.0% Cr / 4.5% C から 19.6% Cr / 3.18% C に減少し、パス 2 (57–60 HRC) で 25.5% Cr / 4.11% C に回復し、2 パスのキャップが完全な耐摩耗性に達する一方で、3 パスで剥離応力閾値を超える理由が説明されています。質量バランス方程式 C_deposit = (D × C_base) + ((1 − D) × C_filler) を使用すると、パス 1 では、一次炭化物が減少した共晶境界付近で凝固します。パス 2 までに、過共晶 M7C3 一次炭化物は完全な密度に戻ります。
2層リリーフチェックしきい値ルール
2層リリーフチェックしきい値ルールでは、高クロム炭化物オーバーレイ(AWS EFeCr-A1~EFeCr-A8)は炭素鋼上に2層必要であると規定されています。2回のパスにより、母材の希釈率を15%未満に抑え、一次M7C3炭化物密度を回復できます。これらのビードには、10~19 mm(3/8~3/4インチ)ごとに横方向のチェッククラックリリーフチェックが発生しなければなりません。重要なのは、延性緩衝層で隔離されていない限り、キャップ層は2層(合計厚さ6~8 mm)を超えてはならないということです。
Hardface Technologies社は、クロム炭化物めっきにおいて、3/8~3/4インチ間隔で横方向のひび割れが発生するのは一般的で正常な現象であることを確認しました。オーバーレイ層にひび割れが発生しない場合、溶融線に沿って残留引張応力が蓄積され、衝撃によってオーバーレイ層が剥離します。
ビード形状は摩耗寿命を左右します。『ザ・ファブリケーター』誌によると、ウィービングビードは電極芯線の直径の3~4倍を超えてはならないとされています。肉盛溶接スラグは流動性が高いため、円筒形ローラー、シャフト、バケットは1G平面位置に配置する必要があります。工場では、溶融池の垂れ下がりを防ぐため、平面オーバーレイ溶接にL型回転溶接ポジショナーを使用しています。
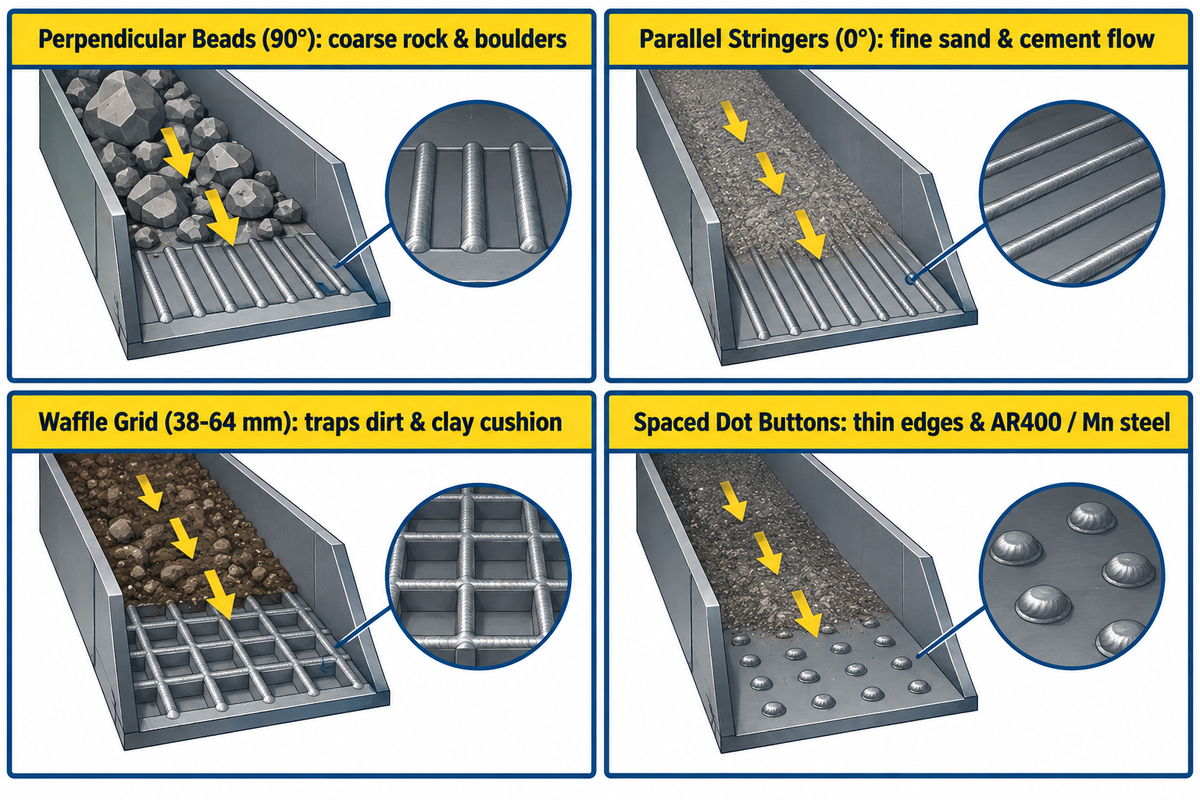
Hardface Technologies社のビードパターンガイドラインに示されているように、溶接ビードを材料の流れに対して適切な方向に配置することで、研磨材が互いに逆向きに作用するようになります。
- 流れに対して90度の角度で垂直に配置されたビーズは、大きな岩や粗い岩が水路を滑り落ちる際に最も効果的です。大きな岩はビーズの頂上を滑走し、基礎材を削り取ることはありません。
- 流れに対して0度の角度で配置された平行なストリンガービーズは、流動性の高いセメント粒子に最適です。微粒子は、通過間の渦流による摩耗を起こすことなく、スムーズに滑ります。
- ワッフル状または格子状のパターンは、土、粘土、または岩と土が混ざった土壌に最適で、間隔は38~64mm(1.5~2.5インチ)にする必要があります。格子状のパターンは、岩との摩擦を軽減する土のクッション層を固定します。
- 薄い刃先、マンガン鋳物、および熱に弱いAR400耐摩耗板には、間隔を空けて配置した溶接ボタンによるドットパターンが最適です。間隔を空けたドットパターンは、薄い刃先に沿って熱が連続的に蓄積されるのを防ぎます。
硬度値は耐摩耗性を予測するために使用できるか?
いいえ、バルクのロックウェル硬度(HRC)だけでは、異なる合金ファミリー間の耐摩耗性を予測することはできません。ASTM G65の乾式砂ゴムホイール試験およびThe Fabricatorの冶金学的比較で指摘されているように、シリカ砂中では、58 HRCのクロム炭化物堆積物は、58 HRCのマルテンサイト鋼堆積物よりも3~5倍長持ちしました。
マクロ硬度は、同じ冶金学的系統内の2つのオーバーレイを比較する場合にのみ、摩耗寿命を予測する指標となります。例えば、同じ転がり摩擦条件下では、硬度52HRCのマルテンサイト鋼棒は、硬度45HRCのマルテンサイト鋼棒よりも摩耗に強いでしょう。
部品選定マトリックス:掘削機のバケットや破砕機のジョーから重構造物の製造まで
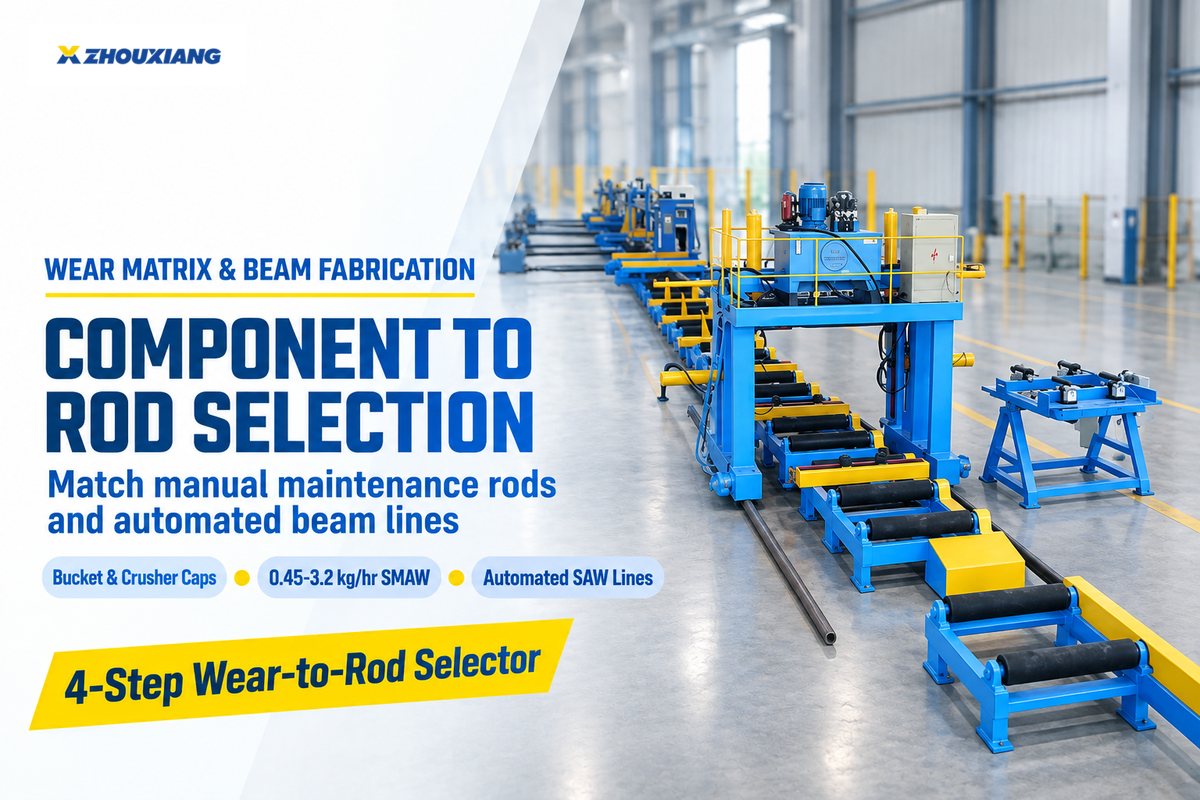
産業機器の部品に適切な充填材の組み合わせをマッピングすることで、早期摩耗や熱による亀裂を防ぐことができます。保守エンジニアは、作業指示書を発行する前に、4段階の摩耗ロッドセレクターを適用できます。
4段階摩耗ロッドセレクターフレームワーク
- まず、磁石試験で母材の化学組成を確認します。非磁性鋼は、ハドフィールドマンガン含有量11~14%の鋼(層間加熱温度上限260℃/500°F)を示し、磁性鋼は、炭素鋼または低合金鋼を示します。
- 次に、疲労した金属を剥がし、基礎層を敷設します。疲労した金属を3.2 mm (1/8 インチ)削り取り、深摩耗の場合はEFe-1を、高衝撃キャップの場合はE309Lバッファーを2回塗布します。
- 第三に、キャップ合金を主な摩耗モードに合わせて選びます。岩石との激しい衝突にはEFeMn-A、金属同士のローラー摩耗にはEFe-3マルテンサイト系、鉱物滑り摩耗にはEFeCr-A1、極端な岩石切削にはEWCを選択してください。
- 第四に、層キャップとビーズの向きを確認してください。クロムまたはタングステンカーバイド製のキャップの場合は2層で止め、ビーズは粗い岩石の場合は垂直に、土の場合はワッフル状に、細かい砂の場合は平行に配置してください。
| 産業用コンポーネント | ベースメタル基板 | 主な摩耗メカニズム | 推奨ビルドアップ/バッファー | 推奨される硬化肉盛キャップロッド | レイヤー制限とビーズパターン |
|---|---|---|---|---|---|
| 掘削機のバケットの歯とリップ | 低合金鋳鋼またはAR400 | 高応力岩石削り + 中程度の衝撃 | 高衝撃コーナーにはEFe-1ビルドアップとE309Lバッファーを使用 | EFeCr-A1Aまたは複合炭化物(58~62 HRC) | 最大2層まで。土の中ではワッフル模様、砂の中では平行模様。 |
| ジョークラッシャーおよびコーンクラッシャー用ライナー | 11~14%ハドフィールドマンガン鋼 | 岩石の激しい衝突と圧縮衝撃 | EFeMn-AまたはE307バッファー(予熱なし、インターパス温度260℃未満) | EFeMnCrまたは単層EFeCr-A1チャンク/ドットオーバーレイ | ストリンガーまたはドットパターン溶接、水冷スキップ溶接 |
| 鉱業・セメント用オーガーフライト | 軟鋼または中炭素鋼 | 重度の低応力滑りシリカ摩耗 | フライトエッジが薄く摩耗していない限り、特に必要ありません。 | EFeCr-A1 または EWC-40/120 管状タングステンカーバイド | 外側のフライトエッジと面に沿って1~2層 |
| ブルドーザー・グレーダー用切断刃 | 中炭素/ホウ素合金鋼 | 高応力による土壌摩耗+衝撃 | 150~200℃に予熱;E7018またはEFe-1根部修復剤 | EFeCr-A4またはマルテンサイト系炭化物混合合金(52~58 HRC) | 最大2層まで。40~50mmの織り目またはヘリンボーン柄。 |
| 浚渫カッターヘッドおよびスラリーケーシング | 炭素鋼または鋳造合金鋼 | 高速湿砂侵食+衝撃 | EFe-1次元修復 | 歯にEFeCr-A1A(28~32%Cr)またはEWC-20/30を塗布する | 2層構造、間隔の狭いストリンガー |
| 熱間切断刃および鍛造金型 | H13 / 4140合金工具鋼 | 538℃を超える熱衝撃+金属間せん断 | 315~450℃に予熱し、E309Lステンレス鋼を2層重ねる | ECoCr-A(ステライト6)またはENiCr-B | 2~3枚重ねて、保温ブランケットでゆっくり冷まし、サイズに合わせて洗濯機で仕上げる。 |
| 製鉄所用およびH形鋼コンベヤ用ローラー | AISI 1045 / 4140 鍛造鋼 | 金属同士の圧延荷重+ミルスケール摩耗 | 200~260℃に予熱し、EFe-1を蓄積する | EFe-2またはEFe-3マルテンサイト鋼(硬度38~48HRC) | 回転位置決め装置上の円周方向の2~3層 |
| 構造用クランプ・矯正ロール | 低合金構造用鋼 | 高圧縮接触+スライディングスケール | EFe-1加工可能な肉盛り | EFe-3またはEFe-4マルテンサイト系工具鋼オーバーレイ | 2~3層に重ね塗りし、ビームに傷がつかないように滑らかに研磨する。 |
重厚な鉄骨構造物の製造工場では、手動の被覆アーク溶接(SMAW)用電極は、現場での補修や少量生産の部品に経済的に限定されます。その溶着速度は0.45~3.2kg/時であり、長尺構造梁の溶接において、自動サブマージアーク溶接(SAW)やフラックス入りワイヤアーク溶接(FCAW)ラインには及びません。『ザ・ファブリケーター』誌が指摘するように、SMAWの溶着効率は60~65%であるのに対し、開放アークFCAW溶接ワイヤは87%、サブマージアーク自動溶接は95~99%の効率を達成します。
コンベヤローラーの表面研磨には、一部のメンテナンスチームがアーク溶接棒を使用していますが、大量生産されるビームの製造には、自動化されたH形鋼溶接ラインシステムが不可欠です。構造組立のスループット向上を目指す施設は、当社の高耐久性H形鋼組立およびサブマージアーク溶接ワークフローをご検討ください。また、繰り返し摩耗するプレートの重ね溶接には、ロボット溶接シームトラッキングによる繰り返し溶接も可能です。
商用相互参照、電極径、および調達チェックリスト
調達チームは、AWS A5.13規格のコードではなく、Lincoln Electric、Stoody、ESAB、Hobart Brothersなどの独自の商標名に遭遇することがよくあります。Postle IndustriesやHardface Technologiesなどのサプライヤーも、独自の商標名を使用しています。AWS A5.13規格と合金成分、または市販の溶接製品に記載されている相互参照情報を参照することで、Airgasなどのサプライヤーから互換性のないグレードを購入してしまうことを防ぐことができます。
製造する機器には重要な範囲制限があります。無錫周祥溶接設備有限公司(1991年設立)は、重工業用溶接機器、H形鋼生産ライン、CNC切断機、回転溶接ポジショナーを製造しています。当社は消耗型肉盛溶接棒の製造・販売は行っておりません。提供されている相互参照表は、保守・製造の購入者による独立した技術評価のためのものです。
| 冶金カテゴリーおよびAWS A5.13クラス | リンカーン・エレクトリック(ウェアシールド) | ストゥーディ(ESABグループ) | ESAB(OK Weartrode) | ホバート・ブラザーズ(ハーダロイ/マッケイ) | 調達パッケージと価格体系 |
|---|---|---|---|---|---|
| 機械加工可能な低合金肉盛り (EFe-1、約28~35 HRC) | ウェアシールドBU / BU-30 | ストーディビルドアップLH | OK ウェアトロード 30 | ハードアロイ32 | 10~50ポンド入りマスターカートン;合金の最低価格帯(ベンダーの見積もりが必要) |
| オーステナイト系マンガンインパクト (EFeMn-A / Cr、18→50 HRC) | ウェアシールド・マンジェット/フロッグマン | ストゥーディ・ダイナマン / ニコマン | OK 86.08 / マングローブ | ハードアロイ118(マンガン-ニッケル) | 5~10ポンド入りの密閉缶、または50ポンド入りの箱(業者による見積もりが必要) |
| マルテンサイト系金属対金属 (EFe-2~EFe-4、45~55 HRC) | Wearshield MI | ストゥーディ1105 / 自己硬化型 | OK ウェアトロード 50 | 工具合金C / 超硬合金58 | 10ポンド入りチューブまたは50ポンド入りカートン。中級合金価格(ベンダーの見積もりが必要) |
| 高クロム炭化物摩耗 (EFeCr-A1A / A4、硬度56~62 HRC) | ウェアシールドABR / ウェアシールドME / 60 | ストゥーディ2134 / ストゥーディ31 / 35 | OK ウェアトロード 55 / 60 T | ハードアロイ140 / ハードアロイ148 | 5~10ポンド入りチューブまたは50ポンド入り工業用パック。高Crグレード(ベンダーの見積もりが必要) |
| 管状タングステンカーバイド&コバルト (EWC / ECoCr-A) | ウェアシールドTC / コバルトグレード | ストゥーディ・ボロッド / キャストウェルド 6 | ストゥーディ/ケナメタル ステライト6 | マッケイ・チューブアロイWCグレード | 1~5ポンドの特殊チューブ;タングステン/コバルト追加料金区分(ベンダーの見積もりが必要) |
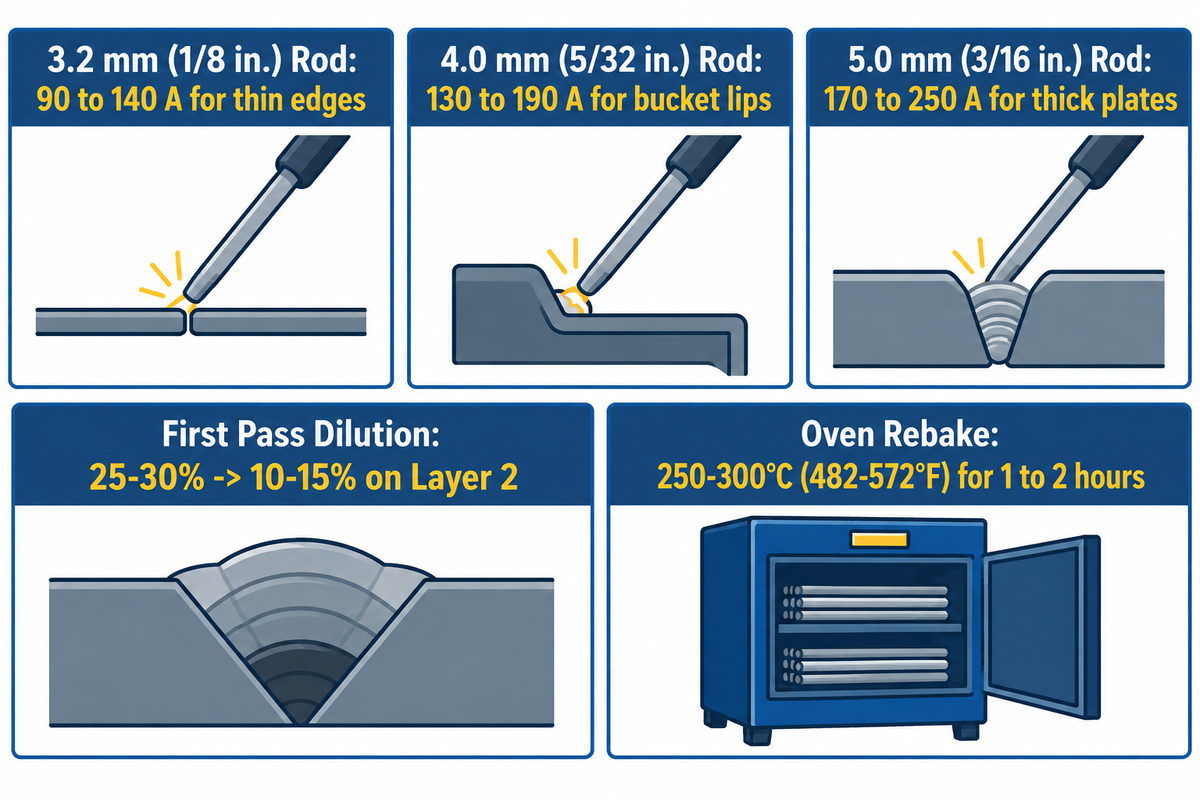
適切な棒状電極の直径と電流範囲を選択することで、第一層の過剰な希釈を防ぐことができます。第一層では母材の希釈率が25~30%であるのに対し、第二層では10~15%に低下します。棒状電極を電流範囲の下限付近で使用すると、炭化物の密度をより高く維持できます。
- 直径3.2mm(1/8インチ)の電極を使用する場合は、90~140A(直流または交流)の電流を使用してください。この直径の被覆アーク溶接棒は、オーガの羽根などの薄い端部や、熱に弱いマンガン鋼のスキップ溶接に適しています。
- 直径4.0mm(5/32インチ)の電極の場合、130~190A(直流または交流)の電流を流してください。このサイズは、バケットの縁やシュートのライナー、および多段式ローラーの盛り上がり処理に使用されます。
- 直径5.0mm(3/16インチ)の電極の場合、170~250A(直流または交流)で使用してください。この頑丈なロッドは、大型破砕機のジョーや厚い摩耗板への高蒸着平坦表面処理用に設計されています。
作業場内の湿気は低水素ガスの蓄積を引き起こし、マルテンサイト系溶接棒は湿気を急速に吸収します。湿気に敏感な溶接棒は、軟鋼溶接を行う前に250℃~300℃(482°F~572°F)で1~2時間再加熱する必要があります。作業場には、連続使用サイクルに対応したアーク溶接ケーブル、溶接棒ホルダー、乾燥炉などの必要な設備が整っていることを確認してください。
肉盛り溶接およびワークピース位置決めに関する見積依頼書仕様チェックリスト
電極販売業者から見積もりを取る際、または回転位置決め装置や自動ビーム溶接機を仕様決定する際には、このエンジニアリングチェックリストを使用してください。
| 仕様パラメータ | 必要なエンジニアリング情報 | なぜそれが製造現場での不具合を防ぐのか |
|---|---|---|
| 1. 母材のグレードと厚さ | 鋼材の正確な仕様(例:AISI 1045、ハドフィールドマンガン12%、AR400、ねずみ鋳鉄)+厚さ(mm) | 150~300℃の予熱を適用するか、260℃(500°F)未満の厳密なインターパス制限を適用するかを決定します。 |
| 2. プライマリーおよびセカンダリーウェアモード | 滑りによるシリカ摩耗、高応力による岩石削り、強い衝撃、金属同士の接触、または538℃を超える熱 | 衝撃ハンマーに脆い60HRCの超硬合金を取り付けたり、砂シュートに焼き入れされていないマンガン棒を取り付けたりするのを防ぎます。 |
| 3. 必要な寸法形成深さ | 1~2層(3~6 mm)の硬化肉盛キャップを貼付する前の、金属欠損部の総深さ(mm) | 溶接工がキャップパスを過剰に重ねないように、EFe-1ビルドアップロッドとE309Lバッファーロッドの正確な数量を指定します。 |
| 4. 電極の直径、極性、およびパックサイズ | 3.2 mm、4.0 mm、または5.0 mm;DCEPとACトランスの互換性;密閉型缶 | 工場内の電源出力に適合し、湿度の高い整備場での湿気の侵入を防ぎます。 |
| 5. 加工物の重量と平面位置決めの必要性 | 部品重量(kg/トン)、回転径、および自動SAW/FCAWラインが必要かどうか | サイズ L型回転式 溶接ポジショナー 1Gフラットポジションで溶融硬化液の溜まりを保持する |
よくある質問
軟鋼の肉盛溶接を行う前に、下地溶接には6013と7018のどちらを使用すべきでしょうか?
炭素鋼に硬化肉盛溶接を施す場合、必ず低水素AWS E7018(15~22 HRC)をルチルE6013よりも選択してください。E6013は拡散性水素を増加させ、溶融ゾーンを浅くするため、ビード下部の割れと相まって、クロムカーバイドキャップが冷却・収縮する際に割れるリスクが高まります。ただし、部品が激しい転がり接触や激しい衝撃荷重を受ける場合は、E7018の代わりに専用のAWS EFe-1低合金肉盛溶接棒(28~35 HRC)を使用する必要があります。専用の肉盛合金は、摩耗キャップの表面下における塑性変形や剥離を抑制します。
硬化肉盛溶接棒を塗布する前に、部品を予熱する必要がありますか?
予熱の必要温度は、軟鋼の場合は室温20℃から、中炭素鋼および高炭素鋼の場合は149℃~316℃(300°F~600°F)まで様々です。炭素含有量0.25%未満の普通低炭素軟鋼は、20℃以上で温かく乾燥しているだけで十分です。中炭素鋼、高炭素鋼、および低合金鋼(炭素含有量0.30%~0.55%)は、熱影響部割れを防ぐために149℃~316℃の予熱が必要です。これに対し、ハドフィールド11%~14%のオーステナイト系マンガン鋼は、予熱してはならず、層間温度を260℃(500°F)以下に保たなければなりません。
鋳鉄部品は、標準的な溶接棒で肉盛溶接できますか?
はい、グレー鋳鉄およびダクタイル鋳鉄部品(炭素含有量2.5%~4.0%)は、厳密な熱制御により、低衝撃滑り摩耗用に硬化肉盛を施すことができます。鋳鉄には遊離黒鉛片または黒鉛球状粒子が含まれているため、冷間鋳造品に直接溶接すると炭素が付着し、溶融境界に沿って脆い白鋳鉄が形成されます。引張収縮応力を緩和するために、25~40mmの短いストリンガーパスを適用し、パス間に軽くピーニングしてください。クロスチェックが許容される非構造用鋳鉄製シュートおよびライナープレートの場合、高クロム炭化物電極を予熱した鋳造品に直接溶着することができます。
クロム炭化物肉盛溶接部は、冷却時に横方向の亀裂が発生するのはなぜですか?
高クロム炭化物ビーズ(硬度55~63HRC)を横切るように10~19mm(3/8~3/4インチ)間隔で発生する横方向の応力緩和割れは、応力緩和に有効な破壊です。過共晶炭化物マトリックスが冷却されるにつれて、微細な横方向の応力緩和割れによって内部の引張収縮応力が解放され、溶融境界に沿ってオーバーレイが剥離するのを防ぎます。
被覆アーク溶接用電極は、どのような極性と電流設定を使用しますか?
被覆型硬化肉盛棒状電極は、3.2 mm径の棒状電極の場合は直流または交流で90~140 A、4.0 mm径の棒状電極の場合は130~190 Aの電流で動作する。
剥離を起こさずに、肉盛溶接棒を何層まで塗布できますか?
高クロム炭化物(AWS EFeCr-A1)および管状炭化タングステン(EWC)キャップロッドは、収縮剥離を防ぐため、最大1~2層(合計3~6mm)に制限されています。マルテンサイト鋼電極(EFe-2~EFe-4)は2~3層まで許容されますが、ビルドアップ(EFe-1)およびマンガン(EFeMn-A)ロッドは制限がありません。
参考文献と情報源
- 米国溶接協会(AWS):A5G小委員会 適用範囲:AWS A5.13/A5.13M:2024 被覆アーク溶接用表面溶接棒の仕様
- アメリカ溶接協会(AWS Welding Digest、2024年10月号):肉盛り溶接のヒント:ガイ・シュイナードによる最適な肉盛り溶接方法
- AWS A5.13/A5.13M表面処理電極の化学組成および分類表
- ザ・ファブリケーター(FMAコミュニケーションズ):SMAW肉盛溶接電極の基礎:溶着速度、希釈率、合金の選択
- 加工業者向け:金属硬化肉盛入門:微細構造とバルクロックウェル硬度
- Metals(MDPI査読誌、2023年):硬化肉盛オーバーレイの希釈率、微細構造、および摩耗挙動の比較
- 米国特許商標庁(USPTO):US9475154B2:高ホウ素硬化肉盛溶接電極
- 米国特許商標庁(USPTO):US4923511A:複合管状タングステンカーバイド硬化肉盛溶接棒









