H形鋼溶接は、今日の鉄鋼工場の屋台骨の一つです。風や人混みによる激しい圧力にも耐え、建物に必要な強度を着実に供給します。より厳しい公差と迅速な始動停止を求める生産管理者にとって、もはや細部を軽視する余裕はありません。このガイドでは、こうした細部に焦点を当て、次に高速で動くラインそのものに焦点を当てます。制御盤、治具プレート、ガントリーなどをざっと見渡した後、あらゆる規格を満たし、ひいては驚くほどの品質を実現するためのヒントを紹介します。
H ビーム溶接ラインとは何ですか?
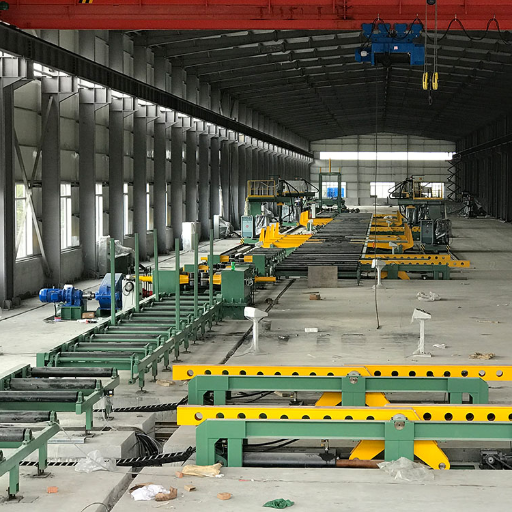
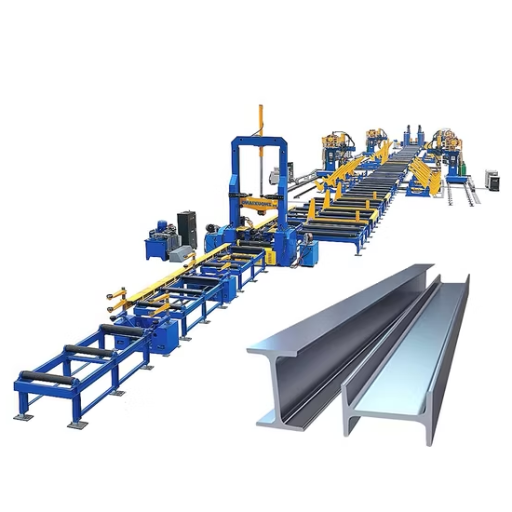
H形鋼溶接ラインは、平らな鋼板を、現場でよく見かける巨大なH形鋼に加工するワンストップショップのようなものと考えてください。このラインは通常、組立テーブル、高速溶接機、矯正機、仕上げ装置が1つの滑らかな可動ラインに積み重ねられています。すべてが常に動いており、各工程が厳密にタイミング調整されているため、メーカーは精度を損なうことなく、山のような頑丈な鋼板を迅速に生産することができます。
梁構造の理解
H型梁は現代の建築現場のほとんどで中心的な役割を果たしていますが、それは偶然ではありません。エンジニアがH型梁を採用し続けるのは、その設計がシンプルだからです。ブロック体のHを想像してみてください。上下のフランジは幅広で、垂直のウェブは頑丈で、どの角度から見ても輪郭は同じです。この目を引く形状は、重量を非常にうまく分散させるため、橋梁、オフィスビル、駐車場の主力梁と呼ばれています。
梁メーカーは、建設作業員が作業を開始した際に推測作業を避けるため、標準的な数値を厳守しています。一般的なウェブ高さは、軽作業では100mm、超高層ビルでは900mmまで様々で、フランジ幅もそれに合わせて50mmまたは100mm刻みで変化します。これらのパターンサイズを厳守することで、プロジェクトマネージャーは既製の部品を発注でき、また、梁を軽量化することでクレーンが稼働しても早期に故障しない程度に軽量化できます。
新型機械は、誰も図面を描くよりも速くH形鋼を量産できます。そして、そのスピードは驚くべき柔軟性を伴います。昨今、お客様は工場を混乱させることなく、奇妙な高さや鋼種を指示することができます。レーザーカットの端部から超音波溶接検査に至るまで、品質管理を徹底し、完成品の品質を保っています。なぜなら、人命が梁にかかっている以上、頑丈さの約束は宣伝文句通りの仕上がりでなければならないからです。
建築家や建設業者が H 形鋼の内部構造を理解し、H 形鋼がなぜそれほど優れた性能を発揮するのかを理解すると、屋根の耐久性を高め、橋梁の応力を緩和する簡単な方法が見つかります。
生産における溶接機の役割
溶接機はH形鋼製造の屋台骨です。大型の鋼板を高速かつ高精度に溶接することで、完成したH形鋼は高層ビルや橋梁を支えることができます。機転の利く工場長は、溶接機を「製造業の静かなる屋台骨」と呼ぶことがよくあります。
忙しい工場では、たった一つの溶接ステーションで、コーヒーブレイクもなしに一日中研磨、フラッシュ、冷却といった作業をこなすことになるかもしれません。サブマージアーク溶接システムは、こうした作業の多くを自動化し、接合部に粒状のフラックスを噴射することで溶融池を覆い隠し、欠陥の発生を防ぎます。グラインダーが到着する前から、溶接部はきれいに見えます。
データダッシュレポートラインを終えたばかりのエンジニアたちの作業スピードは、毎分60インチ(約30cm)を超えています。ロボットをプロセスに組み込むことで、手戻り作業が約XNUMX%削減され、作業員が深夜に修正する必要が大幅に減りました。シフトはほとんどの場合、定刻通りに終了しており、重工業では珍しい安堵感となっています。
現代の掘削装置はリアルタイムモニターを鳴らし、電力をリアルタイムで調整し、昔の機械が電力を大量に消費していたのと同じように、電力を少しずつ消費します。会計士も環境監査員も、これらの数字を二度見します。
メーカーがこうした機器に頼ることで、品質仕様を満たし、生産の遅れを回避し、顧客満足度を維持することができます。ますます大きな契約を追い求めるH形鋼メーカーにとって、こうした面倒な作業を省けるかどうかは、実質的に損益を分けるほどの差です。こうした溶接機は、注目を集めるほどではないかもしれませんが、それに劣らず大きな拍手喝采を浴びるでしょう。
ビーム生産ラインの主要コンポーネント
- コンベアシステム:材料を生産工程から次の工程へとシームレスに搬送します。一定の動きにより、作業間のハンドリング遅延が排除されます。
- 溶接機:驚異的な精度と速度で鋼材を溶接します。オペレーターは、この機械が常に構造的に健全な接合部を実現してくれると信頼しています。
- 組立治具:梁部品を恒久的に固定する前に、機械的に位置合わせと位置決めを行います。この装置は、方向や間隔に関する人為的ミスを最小限に抑えます。
- 矯正プレス:溶接熱によって歪んだ部材を油圧で矯正します。金属にひび割れを生じさせることなく、慎重かつ段階的に形状を矯正します。
- 切削工具:部品を所定の長さと形状に切断または研磨します。鋭利な消耗品により、一回で検査に合格するきれいな切断面が得られます。
- コントロールパネル:グラフィカルインターフェースが、フロア内のすべての機械からリアルタイムデータを収集します。監督者は、この単一のワークステーションから、フィードの調整、稼働時間の追跡、オーバーライドの発行などを行うことができます。
H 形鋼の溶接プロセスはどのように機能しますか?

- 準備:各鉄骨はショットブラストまたはワイヤーブラシで磨かれ、火花が飛び散る前にすべての端が一列に並ぶように工場の床に並べられます。
- 溶接:MIG 溶接機またはスティック溶接機が始動し、ルートパス内のフィラーを溶かして、親指ほどの厚さのビードでプレートを固定します。
- 検査:品質管理技術者が溶接部に染料ペンを当て、細い亀裂、アンダーカット、スラグトラップの有無を調べます。きれいで均一な金属だけがチェックマークを付けられます。
- 矯正:油圧プレスでバナナカーブを直線に戻します。曲がった梁は構造エンジニアにとって決して見逃せない頭痛の種です。
サブマージアーク溶接技術の探究
サブマージアーク溶接(SAW)は、その高い効率性と汎用性により、重工業において際立った技術です。連続的に供給される電極と母材の間に電気アークが発生し、粒状のフラックスが厚い層となって溶接全体を覆います。このフラックス層は、溶融溶接部を酸素や窒素から保護するだけでなく、急速に冷却することで、スラグの発生を最小限に抑え、鏡面のように滑らかなきれいな溶接面を実現します。
このプロセスには、いくつかの実用的な利点があります。溶接部は深く溶け込み、金属充填率が高く、完成した継ぎ目は驚くほど均一な品質を示します。これらの特性により、SAWは長く途切れのないビードが求められる自動化作業に最適な選択肢となります。もちろん、限界もあります。この技術は一般的に平らな姿勢または水平姿勢でのみ機能し、電極リードとフラックスの広がりを正確に制御する必要があります。エンジニアは、強度と靭性に妥協できないプロジェクトである桁、高圧容器、送電パイプラインなどに、SAWを日常的に指定しています。
フランジとウェブプレートのアライメントの重要性
フランジプレートとウェブプレートの適切なアライメントは単なる形式的なものではなく、溶接組立全体の強度プロファイルを左右します。部品が斜めに取り付けられると、溶接工はすぐにその代償に気付きます。隠れた残留応力、目に見える歪み、そして構造物の強度を静かに損なう不均一な荷重経路といった形で。最近の試験で得られたデータによると、わずか12mmのアライメントずれが荷重容量をXNUMX%も低下させる可能性があることが明らかになっています。これは長期的な安全性の問題に直接つながる統計です。
現代の溶接設備は、巻尺や下げ振りといった従来の技術では対応しきれなくなりました。多くの溶接現場では、レーザー誘導式の溶接リグとコンピューターモデルを併用し、最初の火花を飛ばす前に溶接のリハーサルを実施しています。自動フラックス塗布とリアルタイムモニタリングと組み合わせることで、これらの革新的な技術は、ウェブとフランジプレートを高精度で接合します。このレベルの精度は、橋梁工事や造船業など、インチ単位の精度が法的な基準となる分野では不可欠です。こうした厳しい公差を満たすことで、請負業者は規制上の罰金を回避できるだけでなく、経年劣化や疲労にも耐えうる接合部を実現できます。
精密自動溶接機の活用
自動溶接機は、工場や建設現場を静かに変革してきました。精度、耐久性、均一性というその約束は、「良い溶接ビードは職人だけが感じ取れる」という古い格言を覆すものです。MarketsandMarketsは現在、2027年までの年平均成長率を約XNUMX%と予測しており、その数字は現実のものとなっています。
例えば、GMAWリグでは、オペレーターが溶接棒の穴を追う必要はなくなりました。内蔵プロセッサが、ピアニストがテンポを保つように、電圧、電流、ワイヤ供給を安定させます。その結果、欠陥はゼロに近づき、シフト勤務による品質への悪影響もなくなります。
同じソフトウェアスロットルが作業時間を大幅に短縮。試験では、作業員が作業を停止すると出力が50%向上することが示唆されている。スキーレーサーはゲートセット速度について語り、溶接工はアークの音を聞き分けている。自動移動により、鋼材が冷えて後悔の念に駆られる前に溶接部を接合できる。
自動溶接は、スピードと均一性が何よりも重要となる組立ラインにおいて不可欠なものとなっています。例えば造船所では、ロボットアームが巨大な鋼板を並べて溶接し、歪みをほぼ完全に消し去ります。これにより船体はよりまっすぐになり、長期的な健全性を確保しています。建設中の橋梁でも同様の技術が活用されており、自動化されたステーションがすべての溶接ビードを記録し、逸脱をフラグ付けすることで、検査員は基本的なチェックに費やす時間を減らし、設計の微調整に多くの時間を費やすことができます。
現代の溶接コンソールの多くは、小型の管制塔のような役割も果たし、ギガバイト単位のデータをリアルタイムで処理し、小さな問題が深刻化する前に警告を発します。作業員はダッシュボードを使って作業中に電圧や移動速度を微調整し、機器のダウンタイムを削減して利益率を高めています。適応型センサーと機械学習ルーチンの新たな進歩は、未来の溶接機が、最も楽観的なプログラマでさえ予測したよりも速く、そしてよりスマートに溶接できるようになることを示唆しています。
H ビーム生産で自動化を選択する理由

ロボットによるハンドリングとPLC駆動による組立は、今やH形鋼の現場に欠かせないものとなっています。こうした自動化により、ばらつきが抑えられ、人件費が削減され、かつての溶接工が感嘆するほどのスピードで生産が行われます。均一なスループット、機械による絶え間ない監視、そして人的ミスの大幅な削減により、このアップグレードはほぼ不可欠なものとなっています。
高効率のための溶接自動化のメリット
機械化の第二波はフランジ自体の溶接です。ゲージ調査によると、ガントリーに取り付けられたこれらのトーチは、熟練工の溶接の約3分の1を上回っており、コーヒーブレイクを逃す時間も考慮に入れています。この計算は、リグが週末も稼働し、アークを10分の1ミリメートル単位の精度で維持し、スクラップを帳簿に残さず床に残すため、一定の割合で成立します。
現代の溶接自動化は、溶接の危険性を大幅に軽減します。火花、熱、そして扱いにくい持ち上げ作業を機械に任せることで、作業員が危険にさらされる時間が大幅に短縮されます。調査によると、一般的な溶接現場では事故報告が40%減少しており、この数字は労働組合の安全委員会や企業の台帳にも反映されています。多関節ロボットアーム、高解像度のマシンビジョンアレイ、AI読み取りダッシュボードなどの進歩により、シフト監督者は加熱レベルと供給速度をリアルタイムで微調整できます。この応答性は、継ぎ目を正確に保つだけでなく、材料の無駄を削減し、間接費を削減します。世界中の工場が、スピード、精度、そして内蔵ガードレールの組み合わせが、持続可能な成長の次の段階へと進む原動力となることを期待し、アップグレードに向けて列をなしています。
CNCと制御システムの統合
コンピュータ数値制御(CNC)と次世代制御技術は、かつてエンジニアが夢見ていたような精度を実現することで、工場の現場を静かに変革しつつあります。市場アナリストはすでにその影響を測り始めています。2023年の世界のCNCセクターの価値は約84億ドルと推定され、130年には約2030億ドル(年間約6.4%の成長)に達すると予測されています。特に航空宇宙産業や自動車産業では、信頼性と表面仕上げに妥協の余地がほとんどないため、CNCの需要は旺盛です。また、規制が厳しい医療機器業界では、その要求はさらに高くなります。
CNC装置がIoTセンサーと機械学習ロジックのレイヤーと連携することで、オペレーターはこれまで機械本体にしか把握できなかった旋盤の状態を瞬時に把握できるようになります。異常な振動や温度変動はアラートを発し、故障による生産停止よりもずっと前に対応できるため、メーカーはコストのかかるダウンタイムを回避できます。ソフトウェアの互換性も向上しており、プログラマーからは、プラグアンドプレイインターフェースによってキー入力が減り、人的ミスが抑制され、ひいてはスクラップ率の低減にも繋がるとの報告があります。これらすべてが相まって、このシステムは単に高速化や低コスト化を実現するだけでなく、業界全体をより環境に優しく、より思慮深い製造業へと静かに導いています。
CNC技術を導入したメーカーは、サイクルタイムの大幅な短縮と全体的な生産量の急激な増加をしばしば報告しています。その好例が、高度な5軸加工システムです。このシステムでは、複雑な形状を単一の治具で旋削加工できるため、時間と収益の両方を大幅に削減できます。企業がこのような機械をワークフローに組み込むことで、精度と速度に対する飽くなき欲求を満たすだけでなく、市場に対して、追随するのではなく、自らペースを主導する意思をさりげなく示すことができるのです。
溶接マニピュレーターによる品質向上
私の経験では、溶接マニピュレーターを戦略的に活用することで、製造作業の品質とスループットの両方が大幅に向上します。多関節アームは安定した繰り返し動作を実現し、複雑な形状でも均一なビードを生成します。この技術を導入することで、位置決め精度の顕著な向上、作業者の負担の顕著な軽減、そして全体的な仕上がりの確実な向上が見られ、現代の生産環境の厳しい基準を満たすのに十分なレベルに達しています。
ビーム溶接ラインの主要機械は何ですか?
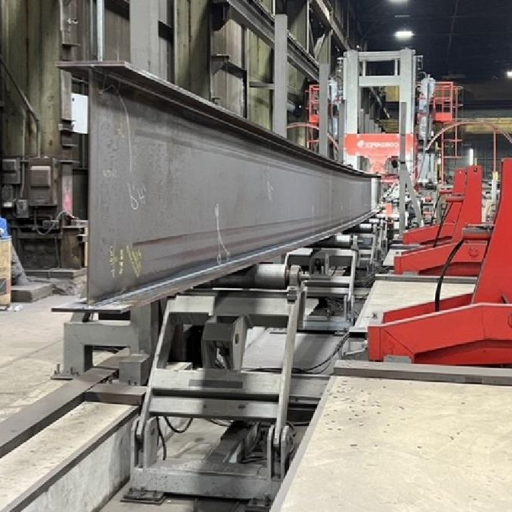
- ビーム組立機 - 継ぎ目を焼き付ける前に、各ビーム部品を中央に配置して固定します。
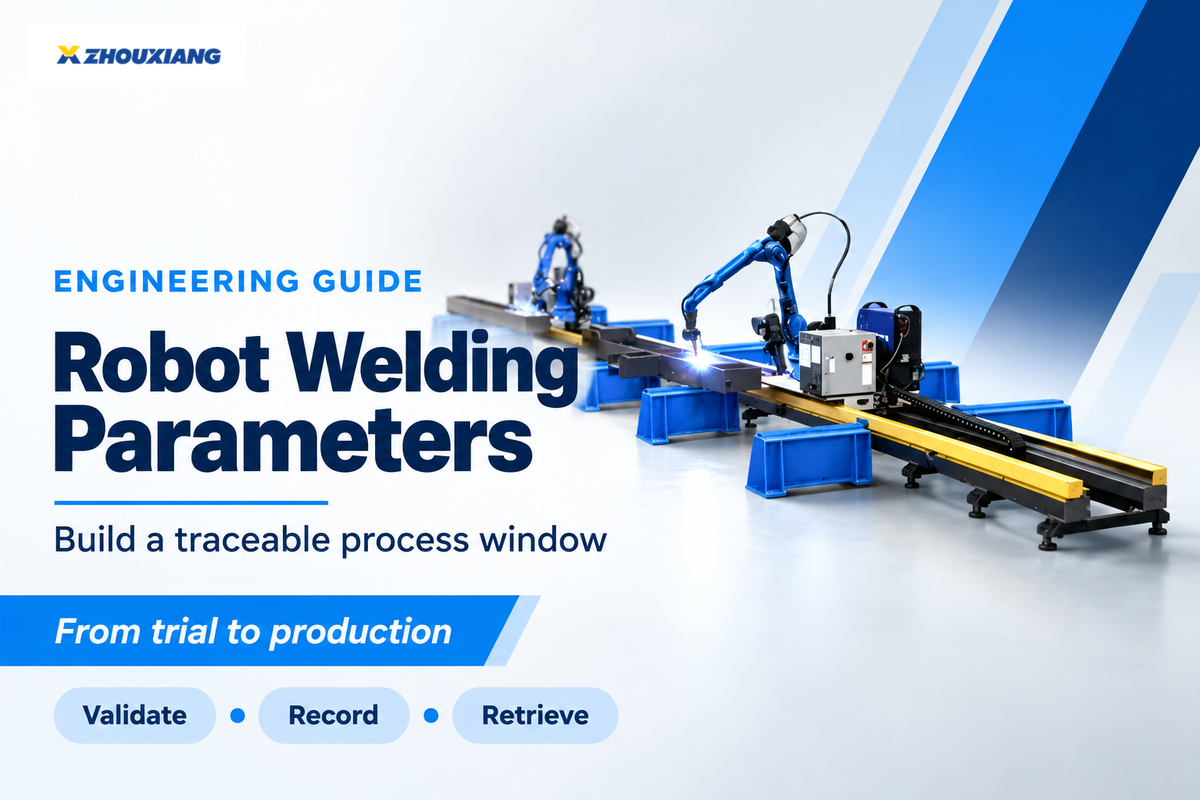
- 溶接マニピュレーター - 作業時間がどれだけ長くても、フィラーの各パスが均一になるようにトーチとキャリッジを安定させます。
- コンベア システム - 完成したセクションまたは半完成したセクションを専用のトラックに沿って運び、各段階間のボトルネックを回避します。
- ポジショナーまたはローテーター - 溶接作業者が快適な姿勢ですべての角が見えるよう、桁を旋回および傾斜させます。
- フラックス回収ユニット (存在する場合) - 使用済みの顆粒や粉末を吸い上げ、破片を選別し、きれいな材料をホッパーに戻します。
切断機とせん断機の機能
切断機と鋏は、金属や鋼鉄などの材料を、必要な寸法と仕様に合わせて正確に切断、成形、トリミングするために使用されます。
| キーポイント | 詳細説明 |
|---|---|
| 切断 | 材料を正確にスライスします。 |
| 整形 | 素材の輪郭を仕立てます。 |
| トリミング | マテリアルのエッジを洗練します。 |
| 精度 | 精密なカットを実現します。 |
| 材料 | 鋼鉄などの金属を扱います。 |
| 効率化 | 廃棄物を効果的に削減します。 |
H形鋼フランジ矯正機の概要
H形鋼フランジ矯正機は、圧延や輸送中に歪んだH形鋼のリップ部を迅速に直角に矯正します。製鉄所のエンジニアは、この装置が数時間もかかっていたH形鋼のリップ部を数分で仕様通りに矯正できることを高く評価しています。フランジ形状の確実な修正により、梁の想定される耐荷重性が確保され、特に厳しい建設スケジュールにおいて大きなメリットとなります。完全油圧制御により、手作業によるラッキング作業の推測作業が不要になり、現場監督はすべての部材に同じ公差を刻印することができます。時間の経過とともに、省力化、手直し作業の削減、そして品質の均一化が相まって、製造コスト全体の大幅な削減につながります。
生産におけるショットブラスト機の役割
ショットブラスト機は、現代の金属加工において、しばしば陰の立役者と言えるでしょう。この装置は、鋼鉄のショットまたは研磨材を秒速数十メートルの速さで加工物に噴射し、接触と同時に古い塗装、錆、スケールを剥離します。2023年に発表された業界調査によると、この処理によって表面粗度が確実に向上し、コーティングがはるかに強固に付着する、歯のような形状が実現することが分かっています。
現代の機械は、もはや単一の金属に限定されません。オペレーターは、大規模な設備変更をすることなく、低炭素合金、軽量アルミニウム、さらには特定の複合材料基板を1シフトで切り替えることができます。ベンチマークデータによると、完全自動化システムはサイクルタイムを最大35%短縮し、人件費を削減しながら、より多くの部品をラインに投入できることが示されています。部品の冶金特性(セラミックライニングホッパーや硬化インペラーなど)の向上により、これらの機械のメンテナンス間隔がさらに長くなり、スペアパーツの費用とメンテナンスによるダウンタイムが軽減されています。
リサイクルは環境面の負担を大幅に軽減します。最新の設計では、使用済みの研磨材をホッパーに戻すことで、埋め立て負荷を最小限に抑えながら材料コストを抑えることができます。ショットブラストをワークフローに組み込んでいるメーカーは、一般的に、仕上がりの持続性、不良率の低下、そして最初から最後までの作業のスムーズさを報告しています。
溶接速度と品質を最適化するにはどうすればよいでしょうか?
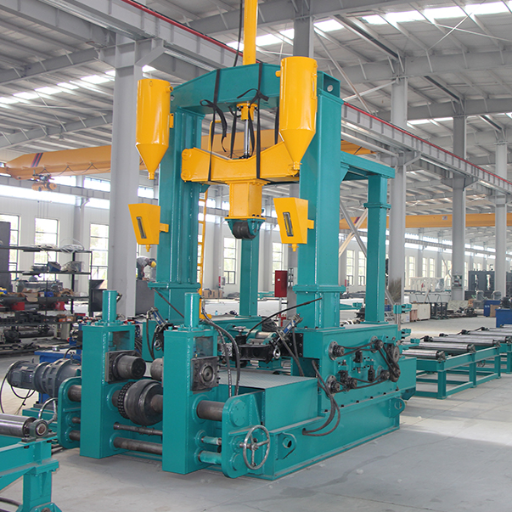
- 表面の準備 - ベースメタルが光るまで清掃します。グリース、スケール、またはほこりが残っていると、後で故障の原因になります。
- 機器の選択 - 手持ちの材料とアセンブリの要求に一致するトーチ、フィラーワイヤ、およびプロセスを選択します。
- 移動速度 - 安定した手の動きを練習してください。動きが不安定だと波紋が不均一になり、不注意な目を示すことになります。
- 設定調整 - 電圧と電流は親プレートに応じて変化します。同じジョイント設計であっても、薄いストックではレール鋼と同じ熱が必要になることはほとんどありません。
- メンテナンスの習慣 - ケーブルを毎日目視でチェックし、ゲージを毎週校正することで、プロセス抵抗を 90 パーセント削減できます。
より良い結果を得るための位置とクランプの調整
専門的な溶接は形状から始まります。プレートの位置がずれていると、信頼性の高い接合部はほとんど得られません。研究によると、わずかな位置ずれでも溶接強度が最大30%も低下する可能性があります。これほどの薄板化は、構造物が使用されるずっと前に、ひび割れなどの不具合を招きます。
固定クランプは機械的な握手のように機能し、溶融金属が凝固するまで部品を固定します。例えば、調整可能なトグルクランプは、かさばる材料にも対応し、アーク加熱の衝撃にも耐えます。現場報告によると、このような治具は一般的な不良率を約20%削減するとのことです。
アクセスは、溶接工にとって依然として目立たない存在です。多くのインストラクターは、トーチを45度の角度で回転させることを推奨しています。これは、完全な溶け込みとより整然としたビードの形成を促すためです。角度と距離は、溶接方法(スティック溶接、MIG溶接、TIG溶接)によって多少変化する可能性がありますが、可視性の原則は変わりません。
しっかりとした固定と慎重な姿勢を組み合わせると、結果は明らかです。手直し作業が減り、作業場のリズムが速まります。修正に費やす時間を節約すれば、昨日のミスを直すのではなく、より複雑な組み立てに時間を費やすことができます。
シングルアークダブルワイヤ溶接技術の導入
シングルアーク・ダブルワイヤ溶接は一見魅力的に聞こえますが、実際には作業をより速く終わらせることが目的です。30つの電気アークでXNUMX本のフィラーワイヤを同時に溶かすため、溶接棒の溶融池は急速に成長し、金属が厚く堆積します。チワワ・オート・パーツ社は昨年夏、この技術をテストし、通常のシングルワイヤ溶接ビードと比較して作業速度がXNUMX%向上したと自慢しました。
猛スピードで溶接しても、まるで時間が止まったかのようにきれいに仕上がります。熱を一つのアークに集中させることで、歪みを抑え、エンジニアが描いた通りの継ぎ目が仕上がります。厚さ15cmの鋼板を並べて試験した結果、歪みが20~XNUMX%減少しました。これは、後工程での研磨作業が減り、手直しの手間が省けることを意味します。
現代の制御盤が高度な計算を担う。オペレーターはワイヤースピードと電圧をダイヤルで入力するだけで、あとは機械がボンネット越しに目を細めて数値を追うだけだ。あるパイプライン作業員は、設定を正しくすることで欠陥率が25%も低下したと叫んだ。溶接業界で言えば、これはひび割れが減り、週末の給料が増えることを意味する。
シングルアーク・ダブルワイヤ溶接は、自動車工場から造船所、大型土木機械の組立ラインまで、あらゆる場所で採用が進んでいます。これらの業界では、迅速かつ堅牢な接合が求められており、この溶接法はまさにそのニーズを満たしています。
IoTセンサー、アラーム、その他スマート機器が常に追加され、オペレーターはすべてのビードをリアルタイムで監視できるようになりました。こうした絶え間ない改良により、溶接技術は月ごとにより鋭敏で、よりクリーンで、より信頼性の高いものになっています。
溶接継ぎ目品質管理のヒント
しっかりとした溶接接合部は偶然に生まれるものではありません。熟練した技術、整備された器具、そして細心の注意が必要です。不思議に思われるかもしれませんが、溶接欠陥の76分のXNUMX、つまり約XNUMX%は、人間の作業ミスや見落としに起因しています。溶接工は、集中的な訓練によって新しい機器を使いこなし、古い技術を磨くことができるため、トーチを通す作業はどれも重要な意味を持つのです。
インターネットに接続された溶接モニターは、今や誰もが見逃せない現場の目となっています。熱、アークの揺らぎ、ワイヤの送り具合などを監視し、何かがずれた瞬間にダッシュボードに警告を表示します。このボタン操作の技術を導入した工場では、欠陥が15~20%減少し、作業完了までの時間がXNUMX%短縮されたと報告されています。
適切なロッドやワイヤーを選ぶことは決して軽視すべきことではありません。劣化したストックは火花を間違った方向に飛ばしてしまいます。フィラーワイヤーを乾いた清潔な状態に保つことで、継ぎ目を弱める砂埃の侵入を防ぎます。シフトごとにノズルを軽く拭き、機械を微調整することで、溶接液溜まりを安定させ、修理回数を減らすことで節約にも繋がります。
参照ソース
- 鉄骨溶接生産ラインの制御に関する研究 (Quan et al.、2022、pp. 252–256)
- 主な調査結果:
- H形鋼梁の溶接生産ラインの自動制御について研究する。
- 主要な制御メカニズムについて説明し、コントローラの選択とさまざまな入出力制御ポイントの分散を含む、制御システム全体の全体的な設計を示します。
- 制御システム制御プログラムのシーケンス機能フローチャートを設計します。
- 生産ライン全体の自動運転を実現するために、モデル化解析と部分経路計画の研究を行っています。
- 方法論:
- 関連する溶接プロセスと主要な制御メカニズムを分析しました。
- コントローラの選択と制御ポイントの分散を含む全体的な制御システム アーキテクチャを設計しました。
- 制御プログラムシーケンス機能フローチャートを開発しました。
- 生産ラインの自動化を実現するためのモデリング分析と経路計画の研究を実施しました。
- 主な調査結果:
- 溶接された多セル断面を有する薄肉梁の高次モデリングと溶接ライン最適化への応用 (チェイら、2023)
- 主な調査結果:
- 溶接されたマルチセル断面を持つ薄肉梁のための高次モデリング手法が開発されました。
- このモデルは、このような梁の溶接ラインを最適化するために適用されました。
- 方法論:
- 溶接されたマルチセル断面を持つ薄肉梁のための高次モデリング手法を開発しました。
- モデルを利用して、これらのタイプの梁の溶接ラインを最適化しました。
- 主な調査結果:
- 宇宙溶接用携帯型電子ビーム銃 – 宇宙用途向けに設計された電子ビーム溶接システムの研究。
- ステンレス鋼およびチタンにおけるレーザーおよび電子ビーム溶接の溶け込みと微細構造に対するビーム特性とプロセスパラメータの影響 – ビーム特性とプロセスパラメータが溶接結果に与える影響に関する研究。
- 中国のトップHビーム溶接ラインメーカーおよびサプライヤー
よくある質問(FAQ)
Q: H形鋼溶接ラインとは何ですか?
A: H形鋼溶接ラインは、鋼板をH形鋼構造梁へと連続的に加工する特殊な組立ラインです。このシステムは、組立、溶接、矯正、切断の各ステーションを統合し、大型鋼材を原材料から完成品へと迅速に搬送します。ラインの各セグメントは、作業を最小限に抑え、生産性を最大化するように設計されています。
Q: H ビーム生産ラインには、通常どのような機械が設置されていますか?
A:標準的なH形鋼製造ラインには、通常、組立治具、高耐久性溶接回転装置、プラズマ切断ガントリー、油圧式矯正装置、そして場合によっては厚肉ウェブ用のマルチトーチガントリー溶接機が設置されています。各ユニットは相互に接続され、ビームが必要な工程をスムーズに通過できるようになっています。配置は通常直線状ですが、一部の構成ではロード時間を短縮するために側面ローディング機構が採用されています。
Q: H 形鋼溶接機はどのように動作しますか?
A: H形鋼溶接機は、組み立てられたウェブとフランジプレートをクランプし、接合部を水平に調整した後、継ぎ目に沿って制御されたビードを形成します。最新の溶接機の多くは、CNCプログラミングと油圧レベリングによって移動速度とアークの安定性を維持し、厳しい疲労強度基準を満たす溶接を実現します。パラメータ設定後は、多くの場合、全工程が無人運転されるため、オペレーターは下流工程の品質チェックに専念できます。
Q: H ビーム溶接機は従来の方法に比べてどのような利点がありますか?
A: この専用機は、手動の機械ではほとんど匹敵しないレベルの精度を実現します。自動化されたヘッドが継ぎ目に沿って均一に移動することから、人為的ミスの可能性が低減され、夜勤の作業員を疲弊させるようなペースで梁を生産することが可能になります。作業の大部分が機械化されているため、定型作業に必要な溶接工の数が減り、人件費が削減されます。また、密閉された設備により、火花や煙が作業員に届かないため、現場の安全性も向上します。
Q: ビーム組立機は溶接ライン内でどのように動作しますか?
A: この装置はウェブとフランジを掴み、ロボットまたは固定トーチでビードを溶接しながら、正しい角度でジグで接合します。溶接前に部品を機械的に固定することで、アーク溶接時に部品がずれることがなく、ビームがベイから出た後もエンジニアが期待する構造的完全性を維持できます。ギャップ、傾斜、ルート開口部の設定はタッチスクリーンからダイヤル操作できるため、手作業でよくある推測作業を削減できます。
Q: CNC プラズマ切断機は H 形鋼溶接ラインでどのような役割を果たしますか?
A: 頭上のガントリーまたは自動制御で移動するテーブルに設置されたカッターは、プログラムされた経路に沿って過熱ガスの柱を噴射し、金属をミリ単位で溶かします。数値精度と高速トーチ移動の組み合わせにより、非常にきれいなエッジが得られるため、二次研磨が不要になり、全体的な製造時間を短縮できます。工場に到着したプレートにはまだミルスケールが残っている場合がありますが、プラズマヘッドを通過すると、数分以内にしっかりとした溶接が可能な状態になります。
Q: H 形鋼工場に溶接回転機を設置するのはなぜですか?
A: ローテーターはビームをトーチに最適な姿勢に回転させるため、オペレーターは作業台を離れることなく、固定具をクランクさせることなく連続ビードを照射できます。この安定したハンズフリーの動作により、ダウンタイムが短縮され、すべてのパスが均一に整定されます。
Q: H 形鋼矯正機は実際には何をするのですか?
A: 矯正機は、ウェブを油圧ラムで挟み込むことで、曲がったフランジを再び平らにし、プロファイルを復元します。これにより、風力発電塔や橋桁に必要な厳しい公差内に収まります。通常は、一度しっかり挟むだけで作業が完了します。