溶接欠陥の中でも、亀裂は応力下で成長し、接合部を弱体化させる可能性があるため、特に注意が必要です。修理方法を選択する前に、まず原因を特定する必要があります。亀裂の兆候がどのようなものか、いつ発生したのか、そしてどのようなメカニズムで発生したのかを個別に分析しましょう。これらの観察結果は、検査と今後の生産方針の決定に役立ちます。
材料、接合部、亀裂の位置、検査時間を記録してください。証拠品を撤去する前に、必要な処分方法と補修手順を確立してください。補修面が滑らかであることは、合格判定の条件の一部にすぎません。
溶接割れ:原因と溶接欠陥における位置づけ
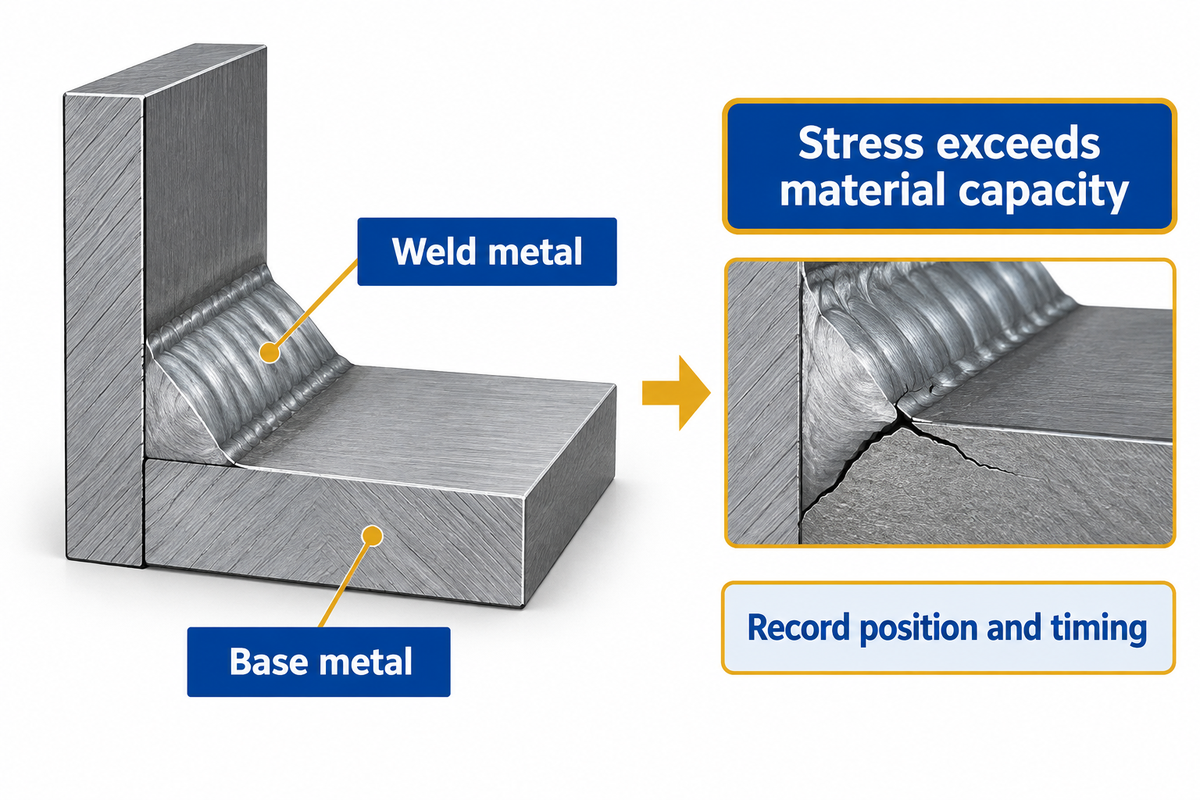
溶接割れは、局所的な応力が材料の許容応力を超えた場合に発生します。脆弱な領域は、溶接部内部または周囲の母材に存在する可能性があります。その他にも、熱収縮や熱拘束、脆弱な微細構造、水素なども破壊メカニズムに関与する可能性があるため、割れを特定するには、目に見える位置を特定するだけでは不十分です。
米国溶接協会による溶接割れの説明では、破断型の不連続部を他の溶接欠陥と区別している。気孔は空洞であり、エッジ溝はアンダーカットされる可能性がある。これらのいずれか、あるいは両方が存在するからといって、必ずしも破断を説明できるとは限らない。
シフト終了時に、梁が組立ステーションから出荷されようとしているとします。品質管理責任者は、すみ肉溶接の列の横に線状の欠陥があることに気づいた作業員から電話を受け、次のシフトが始まる前にその欠陥を研磨したいと申し出られます。品質管理責任者は、これとは正反対の行動をとるべきです。欠陥箇所を写真に撮り、接合部に対する位置をマークし、工程と材料の記録を保管する必要があります。欠陥箇所を研磨すると、有用な情報が失われてしまいます。生産管理者は、影響を受ける作業を隔離し、担当の技術者が必要な検査の基礎を確立する間、アクセス計画を立てる必要があります。これにより、有用な準備作業と承認されていない修理作業を切り離すことができます。判断の基準は、昨日同じ機械で許容範囲内の梁が製造されたかどうかではなく、特定の接合部とその使用状況です。
- 場所と方向を別々に説明してください。
- その兆候が製造中、冷却後、または使用中に現れたかどうかを記録してください。
- 実際の状況を、該当する溶接手順および検査計画と比較してください。
高温分解と水素分解の比較
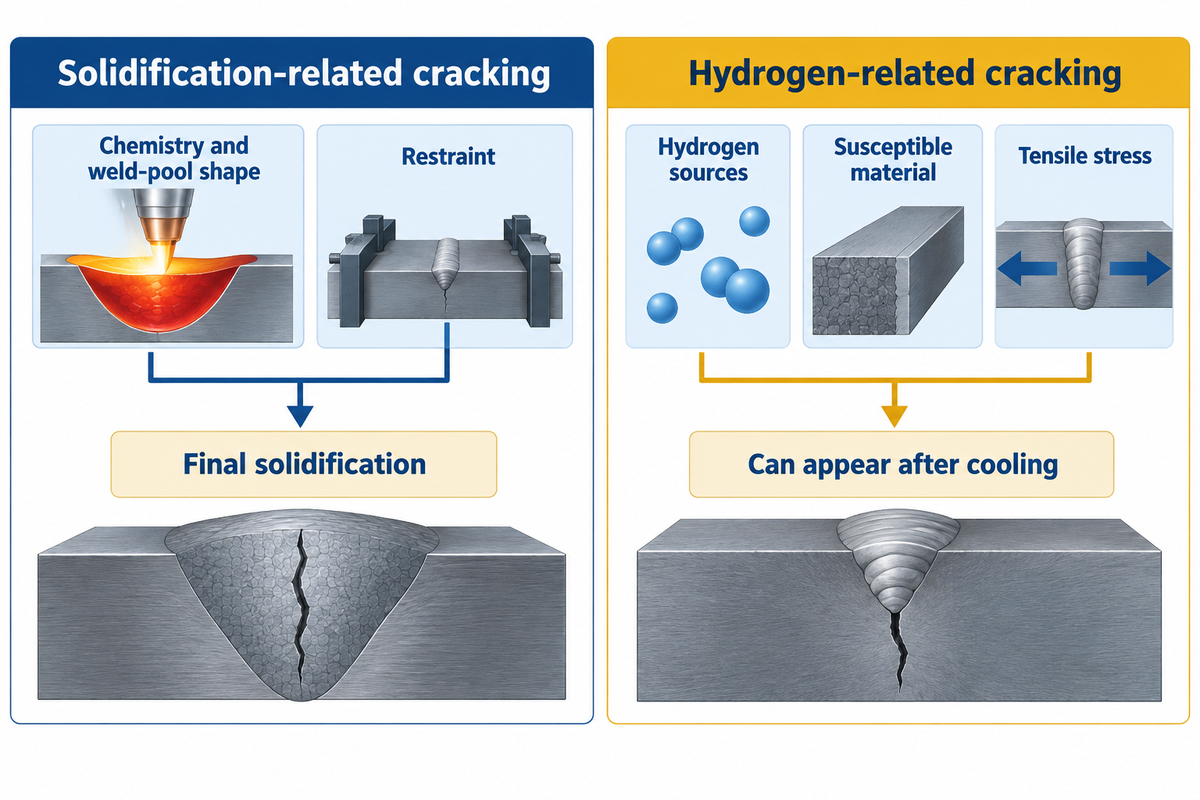
高温割れは高温下で発生し、溶接金属の凝固時に起こる可能性があります。一方、水素割れが発生しやすい鋼材では、水素、割れやすい組織、および引張応力が原因となって水素割れが発生します。これらのメカニズムは異なり、一方の問題を解決する解決策が他方を解決するとは限りません。したがって、加熱したり、プロセスを遅らせたりするという一般的な提案は不十分です。
- 凝固の最終段階という脆弱な時期に形成される。
- 化学反応、希釈、溶融池の形状、および拘束について調査する。
- 接合部の準備と実際の溶接技術を確認してください。
- 溶接部が冷えた後、現れることがある。
- 水素発生源と影響を受けやすい材料条件を調査する。
- 温度制御、消耗品の取り扱い、および引張拘束を確認してください。
TWIの凝固割れに関するガイダンスでは、最後に凝固する材料は収縮に抵抗する強度が不足し、何らかの割れが発生する可能性があることを説明しています。プレートと溶加材の組成のばらつき、硫黄などの不純物、溶接形状などが割れやすさに影響します。液化割れは、材料の一部が局所的に溶融する別の高温割れメカニズムです。中心線割れのすべてがこのメカニズムによって引き起こされるわけではありません。
TWIの水素割れ識別ガイドによると、フェライト鋼の場合、水素割れのメカニズムには水素、硬くて脆い微細構造、および引張応力が関与しています。炭素鋼および低合金鋼の場合は、実際のグレード、厚さ、および熱サイクルを評価する必要があります。低温割れは一般的な時間的記述であり、すべての低温割れに水素が関与していることを示すものではありません。
加熱量を増やすことは万能な解決策ではありません。熱入力を増やすと冷却速度が遅くなる可能性がありますが、ビードが大きくなると水素が逃げる経路が長くなります。TWIはこのトレードオフを水素に関するガイダンスで考慮しています。予熱温度とパス間温度は正しい手順で設定してください。これらを個別に変更すると、ある冶金学的問題が解決しても、別の問題が発生する可能性があります。
溶接におけるクレーター状の亀裂:位置、方向、および発生メカニズム
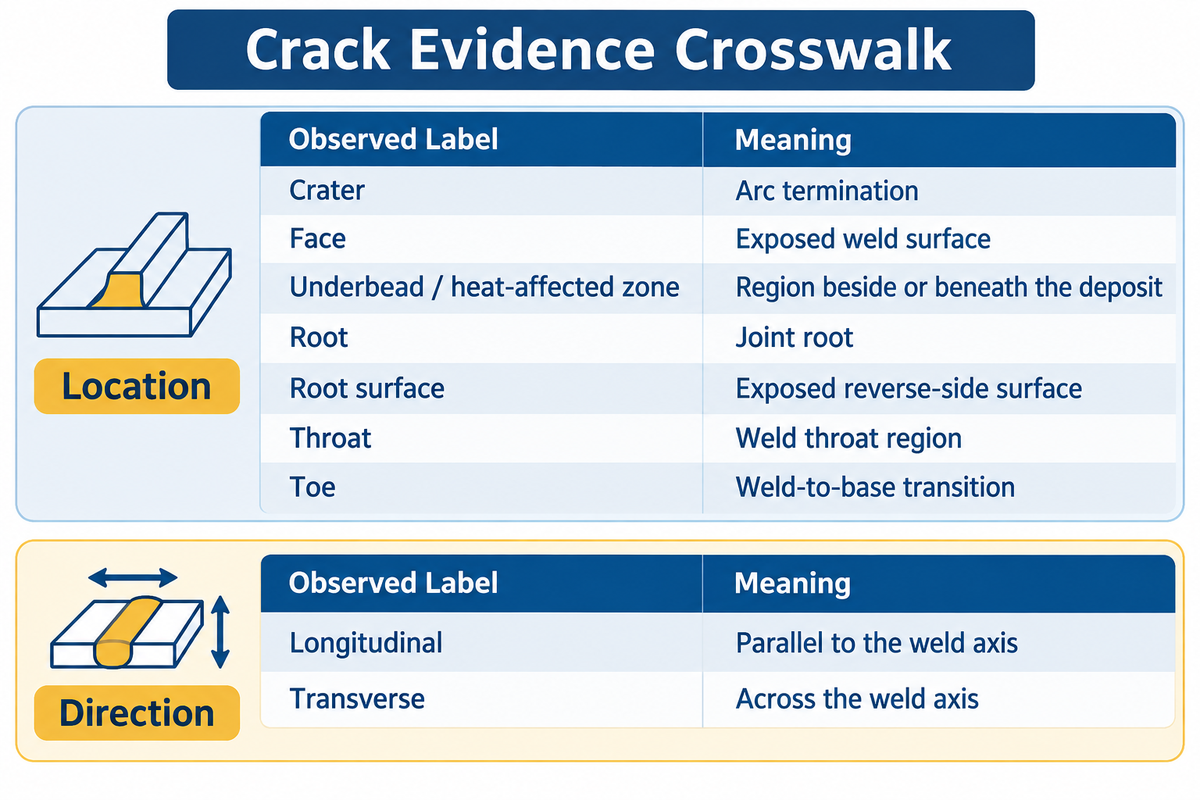
溶接におけるクレーター状の割れはアーク終端部に形成され、ルート、トー、フェースといった名称はその他の位置を示す。縦方向と横方向は、溶接軸に対する相対的な方向を表す。ルート割れは縦方向にも発生する可能性があり、その形成時期と材料の種類によって形成メカニズムを区別することができる。
溶接時に発生する可能性のある亀裂には、どのような種類がありますか?
疑わしい亀裂は、発生メカニズム、位置、方向をまとめて分類するのではなく、それぞれに基づいて分類する必要があります。高温割れと水素関連割れは、発生メカニズムと発生条件を示します。クレーター、ルート、トー、熱影響部は、亀裂の発生箇所を示します。縦方向とは溶接軸に平行な方向、横方向とは溶接軸を横切る方向を指します。
下記の亀裂証拠クロスウォークは、AWSの亀裂用語に基づいた記録補助ツールです。観察欄を使用して明確な説明を記入し、その後、亀裂発生メカニズムを定義および説明するために必要な情報を収集してください。これは説明のための枠組みであり、受入分類ではありません。
クラック証拠横断歩道
| 観測されたラベル | 記録される内容 | 有用な次の証拠 |
|---|---|---|
| クレーター | アーク終端 | 停止シーケンスとクレーター充填記録 |
| 顔 | 露出した溶接面 | ビーズの形状と手順記録 |
| ビード下部/熱影響部 | 鉱床の隣接または下部の領域 | 材料、熱、水素の歴史 |
| Root(根) | 関節根 | 取り付け、浸透、根元検査 |
| 根面 | 裏面が露出している | 裏面からのアクセスと準備 |
| 喉 | 溶接スロート部 | セクションの形状と試験範囲 |
| つま先 | 溶接部とベース部の移行部 | 局所的な形状、荷重、および拘束 |
| 縦 | 溶接軸に平行 | 位置、範囲、形成時期 |
| 横の | 溶接軸に沿って | 検査対象領域に対する向き |
つま先異常が発生した場合は、まずアンダーカットや溶接つま先の形状と比較し、次にその発生メカニズムを調査してください。既に稼働中の部品の場合は、荷重履歴も考慮に入れてください。疲労による亀裂は、製造時に最初に発見された不連続部とは異なる問題です。
溶接亀裂検出のための非破壊検査:表面検査と超音波検査
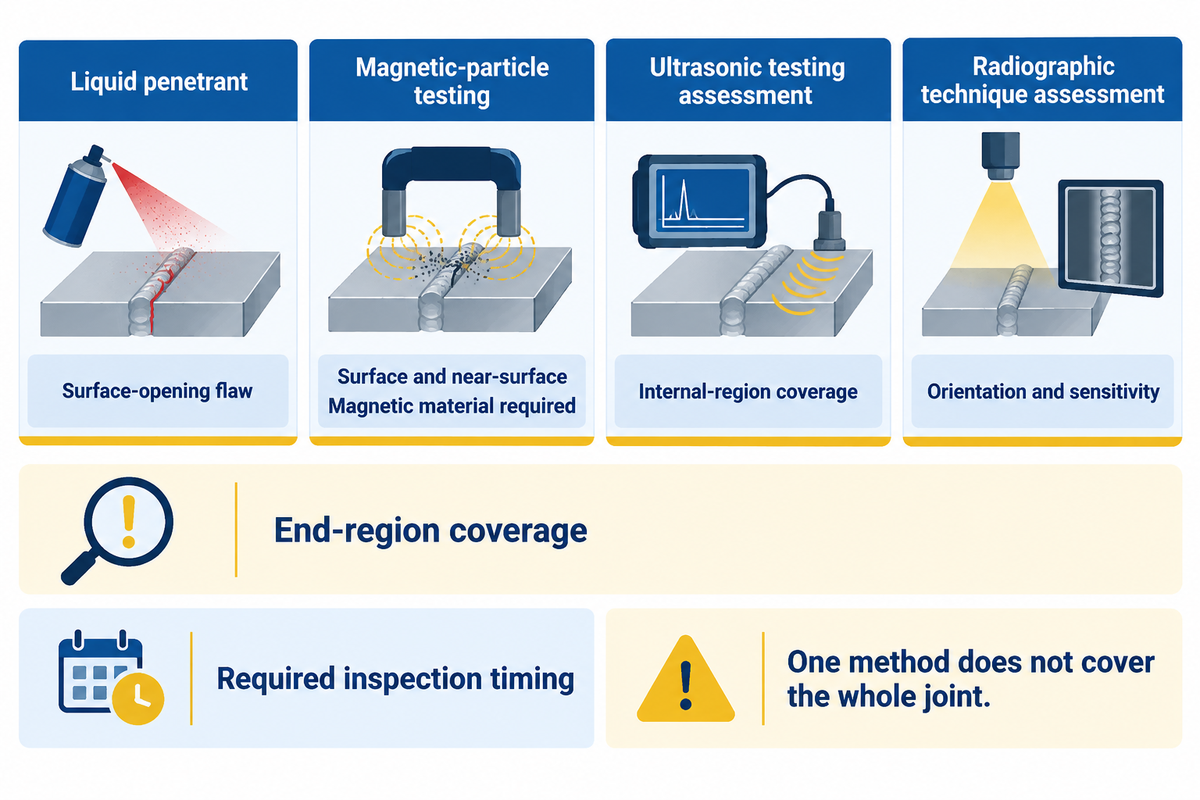
非破壊検査は材料に依存し、アクセス性、位置、欠陥の向きなどを考慮する必要があります。必要な検査範囲とタイミングを検討してください。ある種類の指示を検出できる方法では、接合部のすべての部分を網羅することはできません。現時点で許容できる観察結果では、その後発生する亀裂を説明できない可能性があります。
TWIの浸透探傷試験と磁粉探傷試験に関するガイダンスでは、2つの重要な区別が示されています。第一に、浸透探傷試験には表面の開口部が必要ですが、磁粉探傷試験では表面および表面近傍の欠陥を検出できます。第二に、磁粉探傷試験には磁性材料が必要です。表面処理は、汚染物質や表面の粗さによって指示が不明瞭になったり、消失したりする可能性があるため重要です。
| 検査に関する質問 | 候補者へのアプローチ | 計画チェック |
|---|---|---|
| 表面にはアクセス可能ですか? | 目視検査 | 照明、清潔さ、および視界へのアクセス |
| その欠陥は表面に現れるのか? | 液体浸透剤 | 開口部が清潔で、表面状態が良好であること |
| その物質は強磁性体ですか? | 磁性粒子 | 方法選択前の材料適合性 |
| 方向が何らかの兆候を隠している可能性はあるだろうか? | 複数の磁化方向 | 欠陥に対する磁場の向き |
| 内部領域がターゲットですか? | 超音波検査評価 | 形状、アクセス、および適切な補償範囲 |
| 放射線検査は提案されていますか? | 放射線撮影技術の評価 | 標的欠陥に対する方向と感度 |
| その表示は溶接端付近ですか? | 特定の末端領域のカバレッジレビュー | プレートの端、タブ、およびアクセス可能なスキャン面 |
| 遅延亀裂が発生する可能性はあるか? | 指定された検査時期 | 手順、材料、および規制要件 |
| 修理によって関節の状態は変わりましたか? | 修理検査計画 | 発掘確認および最終承認 |
ある工場で、最近溶接した接合部の端付近に線状の痕跡が見つかったとします。品質管理担当者は、その痕跡がいつ発生したのか、どの面が分析されたのか、そして端部領域が使用された溶接方法で覆われていたのかを突き止めたいと考えています。記録には、アクセスギャップ、不適切な向き、あるいは後から発生した痕跡など、さまざまな状況が示される可能性があります。それぞれの場合で、対処すべき是正措置が異なります。生産計画担当者は、再稼働を約束する前に、こうした差異を把握する必要があります。未解決の問題が内部領域に関するものである場合や、後日評価が必要な場合、表面がきれいな状態の写真をもう一枚撮ってもあまり役に立ちません。
1979年の連邦道路管理局の勧告には、橋梁建設における「発見の遅延」と溶接端部被覆不良の両方の事例が記録されている。この勧告は、古い待機期間を新しいプロジェクトに適用するのではなく、これらの疑問を提起することの妥当性を裏付ける歴史的事例を提供している。放射線溶接検査のより詳細な説明は、既存のガイドに記載されている。
溶接亀裂の補修:再溶接前に原因を取り除く
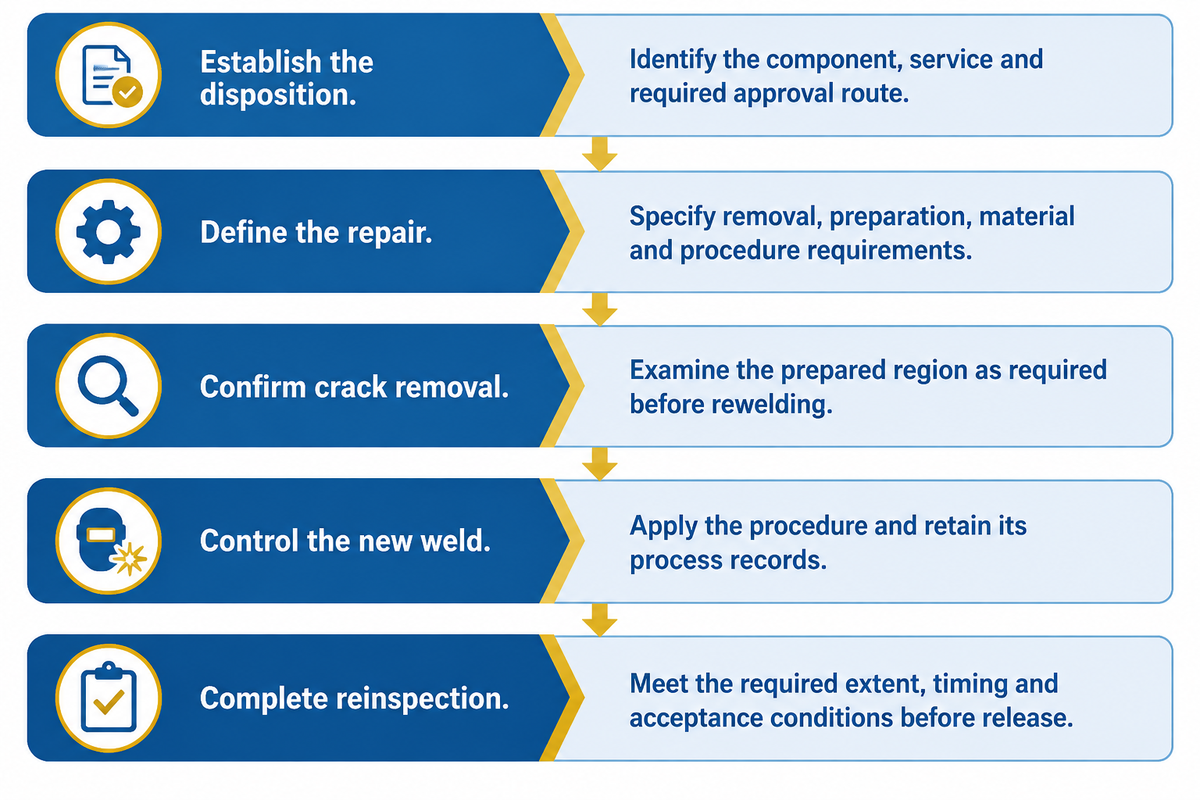
溶接割れの補修は、処置方法と適切な補修手順の決定、割れの完全除去、掘削の確認、制御された再溶接、および必要な再検査から構成されます。欠陥の原因に対処することも割れ補修の一部であり、これを行わなければ、目に見える欠陥を修復しても意味がありません。
鋼材のひび割れを溶接で補修することはできますか?
いいえ。亀裂は、承認された資格のある修理手順に従って再溶接する前に、完全に除去する必要があります。AWSの修理ガイドラインでは、亀裂全体を除去、洗浄し、承認された資格のある修理手順に従って再溶接する必要があると規定されています。修理の可否および修理を確認するための検査方法は、実際の部品とその適用要件によって異なります。
カバーパスは、応力集中部を下に残したまま、亀裂の兆候を隠してしまう可能性があります。新しい金属でシールする前に、亀裂の範囲と除去方法を確認してください。担当技術者は、使用条件、残存部、アクセス状況に基づいて、修理が可能かどうかを判断しなければなりません。原因不明の兆候をカバーしたり、局所的に研磨して除去したりすることは、根本原因の調査にはなりません。
- 処分方法を確立する。 コンポーネント、サービス、および必要な承認経路を特定してください。
- 修理内容を定義してください。 除去、準備、材料、手順に関する要件を明記してください。
- ひび割れ除去を確認する。 再溶接を行う前に、必要に応じて準備された箇所を検査してください。
- 新しい溶接部を制御する。 手順を実行し、その過程記録を保管する。
- 徹底的な再点検。 リリース前に、必要な範囲、時期、および承認条件を満たしてください。
応力場の変化は、補修形状によって影響を受ける。ソンとドンの2017年の研究概要では、補修前後の残留応力の違いが指摘されている。その設計指針は、サイズではなく方向性に関するものであり、溶接補修はできるだけ長く、できるだけ狭く、できるだけ浅く設計すべきである。
溶接亀裂の補修費用に関する要因:補修か交換か
代替案を検討し、許容できると判断した場合にのみ、交換や修理を検討してください。修理と交換の両方において、作業範囲とコストを考慮してください。
「改修・修理にかかる費用は金銭的なものだけではなく、旅行者にとっての時間と不便さも含まれる。」
加工工場にとって、同様の問題は費用と業務の中断です。AWS D1.7/D1.7M:2024 修理ガイドには、損傷修理に加えて、溶接性、評価、試験、サンプリングが含まれています。修理見積もりを比較する際は、これらの項目を別々の行として記載してください。
修理中断コストモデル
| 費用または決定事項 | 修理見積もり | 交換見積もり |
|---|---|---|
| 技術評価 | 原因、範囲、修復の実現可能性 | 交換設計およびインターフェース |
| 材料識別 | 既存の材料および消耗品 | 交換部品の仕様とトレーサビリティ |
| アクセスと取り扱い | 患部の関節を露出させる | メンバーを取り外して取り付けます |
| 準備 | 掘削および撤去の確認 | 新しいジョイントと接続部の準備 |
| 溶接作業 | 手順および局所再溶接の範囲 | 製作および設置範囲 |
| 検定試験 | 必要な修理点検とタイミング | 新規作業に必要なチェックとタイミング |
| 修復サービス | コーティングおよび局所的なアクセス復旧 | 接続、コーティング、および位置合わせ |
| 中断 | 修理品が返却されるまでの時間 | リードタイムと設置停止 |
| 責任の解放 | 修理完了の承認に署名するのは誰ですか? | 誰が代替品の受領書に署名するのか |
高額な修理を考慮すると、掘削と再溶接を含む修理の見積もりを受け取ったとします。交換の見積もりには、配送、設置、検査が含まれます。合計金額は、すぐに不完全な範囲の方が有利になります。財務部門は、両方の入札者に同じ範囲を反映するように表を返送します。生産部門は、アクセス復旧や必要な検査スケジュールなど、施設が使用できなくなる原因となる活動を特定します。品質部門は、両方の代替案が技術的に許容できることを確認します。既存のラインが他の理由でブロックされている間に交換品を製造できる場合、その中断は配送リードタイムと異なる場合があります。修理に困難な場所での溶接が必要な場合、溶接時間は作業のごく一部になる可能性があります。比較では、想定される普遍的な節約率ではなく、完全な範囲を使用します。
工程管理によって一般的な溶接割れを防止する
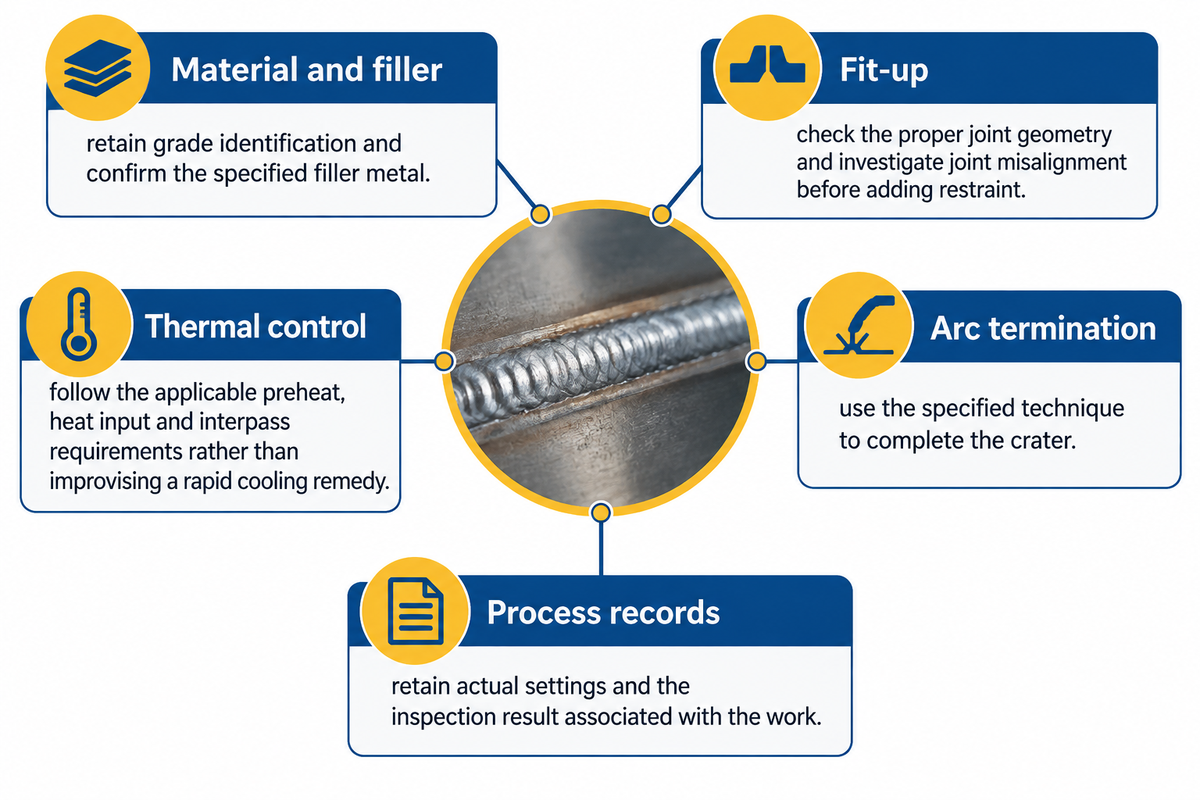
溶接割れの一般的な発生を防ぐには、疑われるメカニズムと是正措置を関連付け、実際の工程を手順書と照らし合わせてテストすることが重要です。材料の種類、消耗品の状態、接合状態、拘束条件、熱履歴などを確認してください。原因が特定されている場合は、意図的に変更してください。複数の設定を同時に変更すると、再発の分析が困難になります。
水素誘起割れに関して、TWIは水素発生源と発生しやすい鋼材の状態を特定します。溶接棒またはワイヤの取り扱いおよび保管要件を確認してください。強度のみを基準に選択された電極は、接合部のその他の要件と適合しない場合があります。電極選定ガイドは、選定のより広い文脈を提供します。
- 材料と充填材: グレード識別情報を保持し、指定された溶加材を確認する。
- 装着方法: 適切なジョイント形状を確認し、調査する 関節のずれ 抑制を加える前に。
- 熱制御: 急速冷却のための応急処置を考案するのではなく、該当する予熱、熱入力、および工程間加熱の要件に従ってください。
- アーク終端: 指定された技法を用いてクレーターを完成させてください。
- プロセス記録: 実際の作業設定と、それに関連する検査結果を保持する。
ガスシールド溶接プロセスでは、特定のチェックが必要です。MIG溶接またはTIG溶接の場合、シールドガスの種類、供給、および規定流量を手順書と比較してください。表面の欠陥をすべて同じ故障として扱うのではなく、汚染源または汚染されたシールドガスを確認してください。トーチ角度と溶接速度も、プロセスに関連したレビューが必要です。MIG溶接機の設定をサブマージアーク溶接機にそのままコピーすることはできません。
TWIの高温割れに関するガイダンスは、板材と溶加材の化学組成と溶融池の挙動を統合的に考慮しています。溶接の種類によって希釈率やビード形状の条件は異なります。高い残留応力、継手設計、内部応力も調査対象に含まれていますが、すべての溶接プロジェクトに共通する単一の調整を推奨する根拠とはなっていません。
業界展望:H形鋼ラインの制御と検査に関する要件
H形鋼溶接装置の購入にあたっては、機械制御、採用する溶接要件、検査アクセスを同一の仕様書に盛り込む必要があります。AWSが発行するD1.1/D1.1M:2025-AMD1には、構造用鋼に関する改訂版が含まれています。新規プロジェクトにおいては、必要な版と承認までのプロセスを明確にし、その上で自動化機能を指定したり、生産率を保証したりする必要があります。
AWSの公式D1.1ページでは、その適用範囲における手順の適格性評価、製造、検査、および受入について説明しています。新しい版の発行は、既存の契約を改訂するものではありません。採用された要件を機器の問い合わせに含めて、治具、取り扱い、および検査アクセスをまとめて評価できるようにしてください。
下記の表は、周翔(Zhouxiang)の製品ページに掲載されているモデル範囲を再現したものです。これは、1シフトあたりの受け入れ可能な梁の数ではなく、機器の選定寸法と組み立て/溶接の移動範囲を示しています。
| 公開パラメータ | PHJ0815 | PHJ0820 |
|---|---|---|
| ウェブの高さ | 160〜1500 mm | 200〜2000 mm |
| ウェブの厚さ | 6〜16 mm | 6〜30 mm |
| フランジ幅 | 150〜800 mm | 200〜800 mm |
| フランジ厚 | 6〜25 mm | 8〜40 mm |
Zhouxiangが公開している表によると、PHJモデルの両方において、ワークピースの長さは6000~15000mm、組み立て/溶接速度は0.35~3m/分となっている。
最大および最小の梁、指定された接合部、および取り扱い手順を適切なモデルと照合してください。寸法範囲内の部品であっても、適切な嵌合、溶接手順、および検査アクセスが必要です。H形鋼組立および溶接ラインの照会には、上記の項目に加えて、承認された出力も含まれている必要があります。
検査記録は自動化に組み込まれ始めています。2026年8月の検査トレンド記事で、サーボロボット社の社長であるジェフ・ノルーク氏は、視覚的な測定値とプロセスデータをリンクすることについて説明しています。購入者にとって重要な質問は、提案された構成でどのような検査記録が生成されるのか、また、それらの記録は要求される検査要件をどのように満たすのか、ということです。表面形状の測定と内部亀裂の検査は、それぞれ異なる検査に関する疑問に答えるものです。
試運転計画書には、梁の図面、材料等級、接合部の詳細、必要な寸法公差、手順の参照、および検査アクセス方法を明記してください。能力比較に走行速度を使用する前に、許容出力の測定方法について合意してください。
よくある質問
溶接部は、溶接される材料と同じ強度を持つものなのでしょうか?
溶接は、接合される材料と同じ強度を持つとは限らない。
接合部の性能は、材料の組み合わせ、接合部の設計、溶接手順、施工技術、および構造物の要件によって異なります。表面の外観と接合部の強度は、それぞれ異なる検査項目を示します。強度や疲労性能が重要な場合は、該当する設計および認定要件に従ってください。滑らかな溶接ビードだけでは、完成した接合部の強度を測ることはできません。
中炭素鋼は溶接中に割れることがありますか?
中炭素鋼は割れやすいが、割れは避けられないものではない。
組成や冷却条件によっては、溶接部付近に硬く割れやすい領域が生じる可能性があります。水素や引張応力もその感受性を高める要因となります。TWIは、炭素当量(CE)が0.4未満の鋼は、低水素溶接材料またはプロセスを使用している限り、一般的に熱影響部(HAZ)の水素割れを起こしにくいと指摘しています。一般的な温度推奨値よりも、材料の識別と適切な溶接手順の方が重要です。実際のグレード、板厚、および使用状況に合わせて、材料、温度管理、および検査要件を選択し、その手順と製造実績を比較してください。
溶接における気孔の原因は何ですか?
溶接金属が凝固する際にガスが閉じ込められると、気孔が形成される。
プロセスによっては、表面汚染、水分、不十分な遮蔽、または不適切なプロセス条件が原因となる可能性があります。多孔性は空洞型の欠陥であり、亀裂は破断のような不連続性です。両者には共通するプロセス上の問題がある場合もありますが、近くにある亀裂でも原因が異なる可能性があります。兆候を個別に調査し、作業に対する検査および受入要件を適用してください。
溶接におけるスラグ混入とは何か、またその原因は何か?
スラグ介在物とは、溶接部に閉じ込められた非金属物質のことである。
スラグ形成プロセスにおいては、不十分な洗浄、アクセス不良、または不適切なビード配置などが原因となる可能性がある。これは亀裂とは異なるが、どちらの兆候も評価が必要となる場合がある。
溶接作業中の溶接欠陥を減らすにはどうすればよいでしょうか?
まず、欠陥発生メカニズムを特定し、手順との比較を文書化して説明します。
設定を変更する前に、材料と接合部の状態を確認してください。水素割れが疑われる場合は、消耗品の取り扱い、汚染、温度制御、および接合部が割れやすくなる要因を確認してください。凝固割れの場合は、化学組成、希釈、ビード形状、および拘束について調査してください。変更内容を記録し、その影響を通常の変動と区別できるようにしてください。検査は、材料とアクセス制限を理解した上で、作業に必要な方法、範囲、およびタイミングに従って実施してください。自動化されたラインでは、レビューに、取り付け、移動制御、取り扱い、および検査アクセスを含めてください。移動速度が速いだけでは、接合部が許容できるとは判断できません。割れが繰り返し発生する場合は、次の修理サイクルの前に原因調査と適切な処置が必要です。品質部門と生産部門は、ステーションの再起動予定日前に、リリース証拠について合意する必要があります。
接合部周辺のビームラインを計画する
ビームラインの構成について話し合うため、ビーム図面、材料範囲、溶接要件、検査制約をお送りください。装置仕様書と併せて、試作出力目標と許容出力目標を定義してください。
参考文献と情報源
- 溶接割れとは何か — アメリカ溶接協会、「検査動向」、2024年5月。
- 欠陥:凝固割れ — TWI、職務知識44。
- 欠陥:鋼材における水素割れ ― 識別 — TWI、職務知識45。
- 非破壊検査、パート1:浸透探傷検査と磁粉探傷検査 — TWI。
- 溶接鋼製破壊重要部材の品質管理および品質保証検査 — 連邦道路管理局、技術勧告5140.11、1979年11月27日。
- 溶接補修部における残留応力と補修形状の影響 — S. Song および P. Dong、「溶接と接合の科学と技術」、2017 年; 公開要旨。
- D1.7/D1.7M:2024 — 既存構造物の補強および補修に関するガイド — アメリカ溶接協会;一般向け出版物の説明。
- AWS D1.1/D1.1M:2025-AMD1 — 構造溶接基準 – 鋼材 — アメリカ溶接協会
- 溶接自動化と検査の次なる進化 — ジェフ・ノルーク、『検査トレンド』、2026年8月号。