トーチで金属を切断する場合、一般的には酸素燃料切断が用いられます。炎が酸素と燃料を結合させて金属を加熱し、酸素の流れが金属と反応して切断を完了させます。最も一般的な用途は炭素鋼です。材料の適合性、機器の定格出力、切断面の状態、および部品の次の工程への要求を必ず評価してください。
プレート内部で切断が行われる場合でも、部品が図面の要件を満たさない可能性があります。丸みを帯びたエッジは加工材料を削り取る可能性があり、不規則な形状のブランクは溶接治具に正しく収まらない可能性があります。このガイドでは、トーチ切断の使用方法、結果の評価方法、プラズマ切断とレーザー切断の相対的なコストについて説明します。
クイックプロセスチェック
- 工程:予熱、酸素駆動酸化、およびスラグ除去。
- 材料の出発点:適切な炭素鋼および低合金鋼(グレード固有の要件を満たすもの)。
- 容量:適合するトーチ、チップ、燃料、および供給仕様を使用してください。
- リリース:切断面を検査し、図面および最終用途における受入要件を適用する。
トーチ切断が鋼材に及ぼす影響
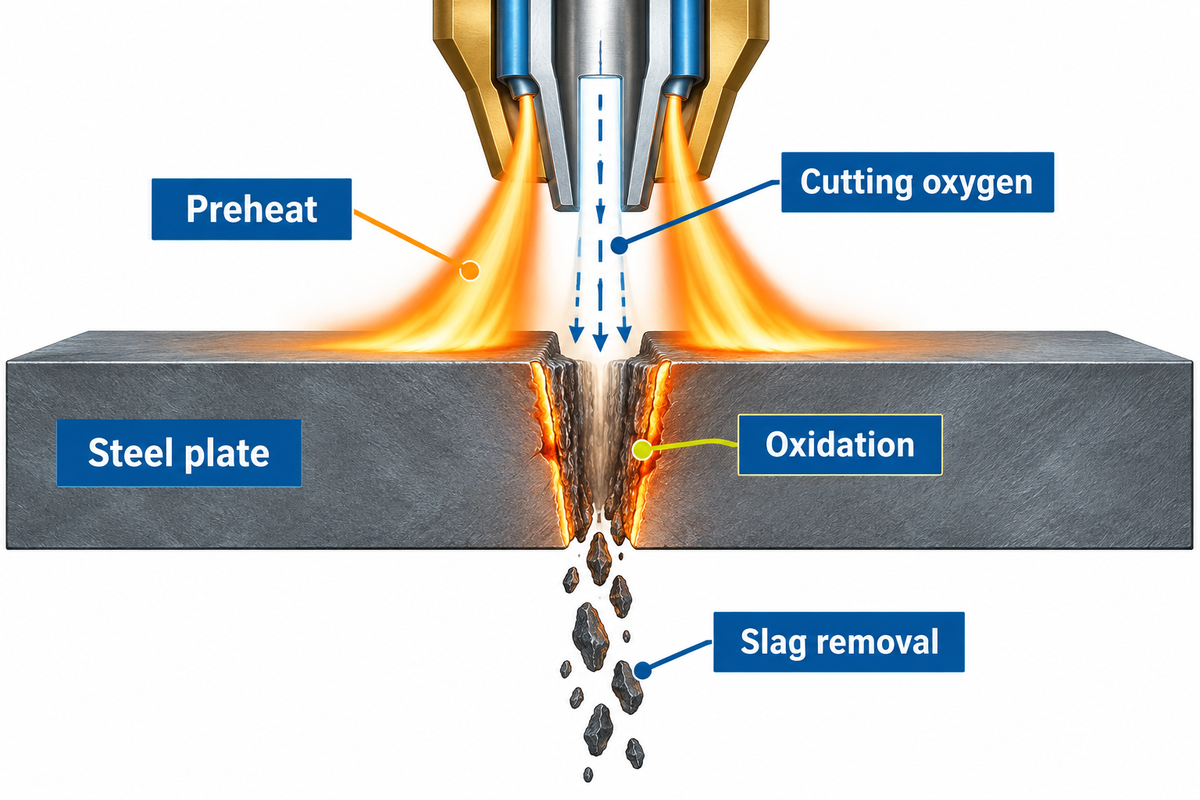
酸素燃料切断は、制御された反応によって鋼板を貫通していく。トーチの炎が切断開始部を加熱し、切断用酸素が高温の鋼材と反応する。切断溝から酸化物が除去されることで、反応が切断経路に沿って進行する。
TWIによる酸素燃料溶鋼法の説明では、鋼は融点以下の温度で発火点に達します。酸素ジェットが反応を促進し、スラグが除去されます。トーチの下のすべてを溶融金属と表現するのは、このプロセスの重要な違いを見落としています。単に金属の一部を加熱して崩壊させるわけではありません。燃焼する金属は金属酸化物を生成し、それが切断部から流れ出します。
トーチで鋼鉄を切断できますか?
はい。適切な定格の酸素燃料ガス切断トーチは、適切な材質、厚さ、ガス供給条件が揃えば、鋼材を切断できます。炎が開始部分を着火温度まで予熱し、切断用酸素がプレート全体にわたって反応を維持します。切断用酸素による反応が持続しない場合、ガストーチはホットスポットや溶融金属を発生させる可能性があります。加熱トーチには、ガス切断トーチのような独立した切断機能はありません。
工具のアタッチメントを選ぶ際には、その点が重要になります。溶接トーチや溶接チップは接合用の溶融金属プールを形成し、切断アタッチメントは切断用の金属流を別途供給します。切断トーチを使用する前に、トーチ本体とハンドルの用途を確認し、切断用と溶接用の消耗品をそれに合わせて選択してください。酸素アセチレンタイプの機器では、切断レバーで補助酸素の流量を制御します。機器の定格と厚さ制限を確認してください。
酸素燃料トーチで切断できる金属はどれですか?
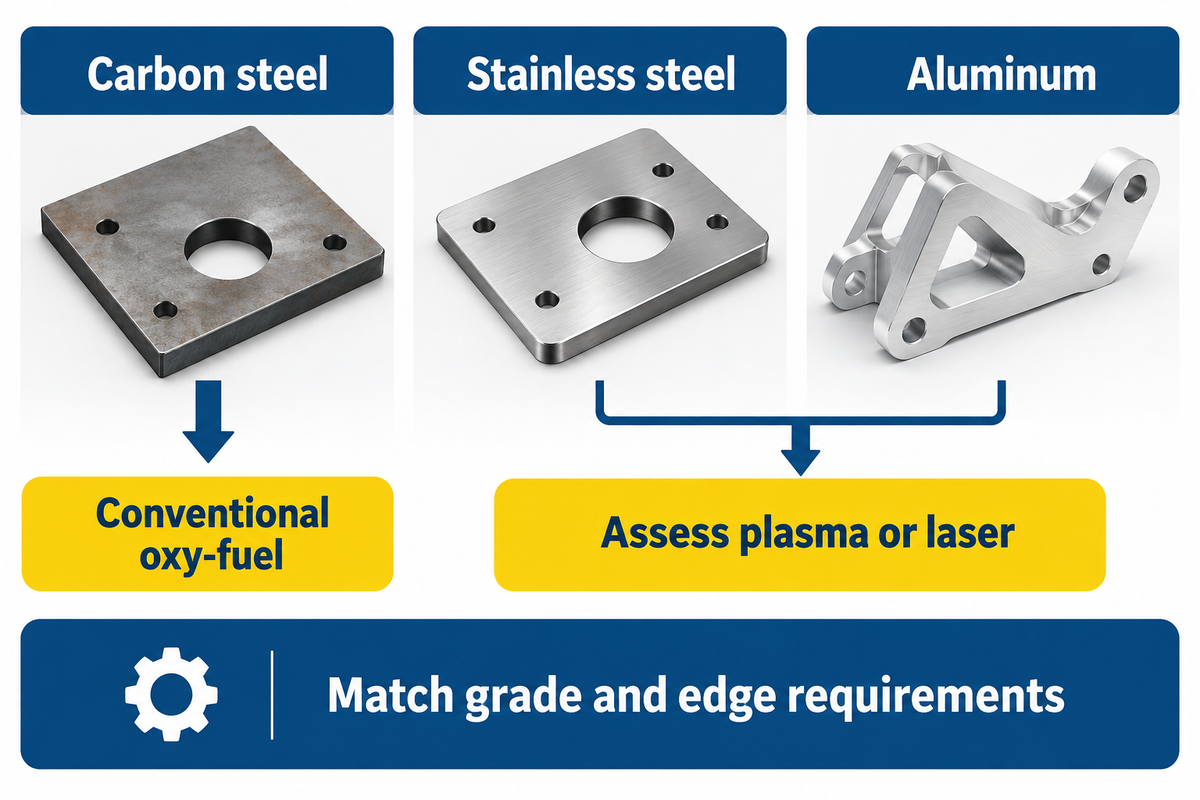
従来の酸素燃料切断は、発火性や酸化挙動が反応を促進する鋼材に適用できる。酸化物を除去することで反応が進行する。通常、出発原料は炭素鋼である。ステンレス鋼、アルミニウム、鋳鉄は障害となるため、炎の温度を変えるだけでは、通常のトーチをこれらの金属の製造に適したプロセスに変えることはできない。
反応が進行している間も酸化物は除去可能でなければならない。難溶性酸化物はこれを阻害する。TWIは、粉末補助酸素切断を、反応に材料を加えることでプロセスを変更する特殊な方法と説明している。これは、より大きなノズルを取り付けた通常の酸素アセチレントーチと混同してはならない。
ステンレス鋼を切断トーチで切断できますか?
ステンレス鋼に含まれる耐火性酸化物のため、従来の酸素燃料切断は炭素鋼の場合とは異なり、うまく機能しません。粉末を用いた切断方法もありますが、これには異なるプロセスと装置が必要となります。生産用のステンレス鋼部品の場合、標準的なトーチを互換性のあるものとして扱うのではなく、実際のグレード、厚さ、およびエッジの要件に基づいて、適切なプラズマまたはレーザーシステムを評価する必要があります。
炭素鋼製のブラケットとステンレス製のカバーを同じ作業で見積もっている加工業者を考えてみましょう。両方の材料に同じトーチセットを使用するのは便利かもしれませんが、図面フォーマットが共通しているだけでは、2つの材料の切断適合性については何もわかりません。このような場合は、材料を分けて、サイクルタイムを比較する必要があります。ブラケットを酸素燃料切断することで、加工代に対する切断品質を判断できます。カバーを切断することで、ステンレス鋼に適した加工方法を判断できます。どちらの場合も、材料は組み立てに適したサイズである必要があります。
トーチはどのくらいの厚さの鋼板を切断できますか?
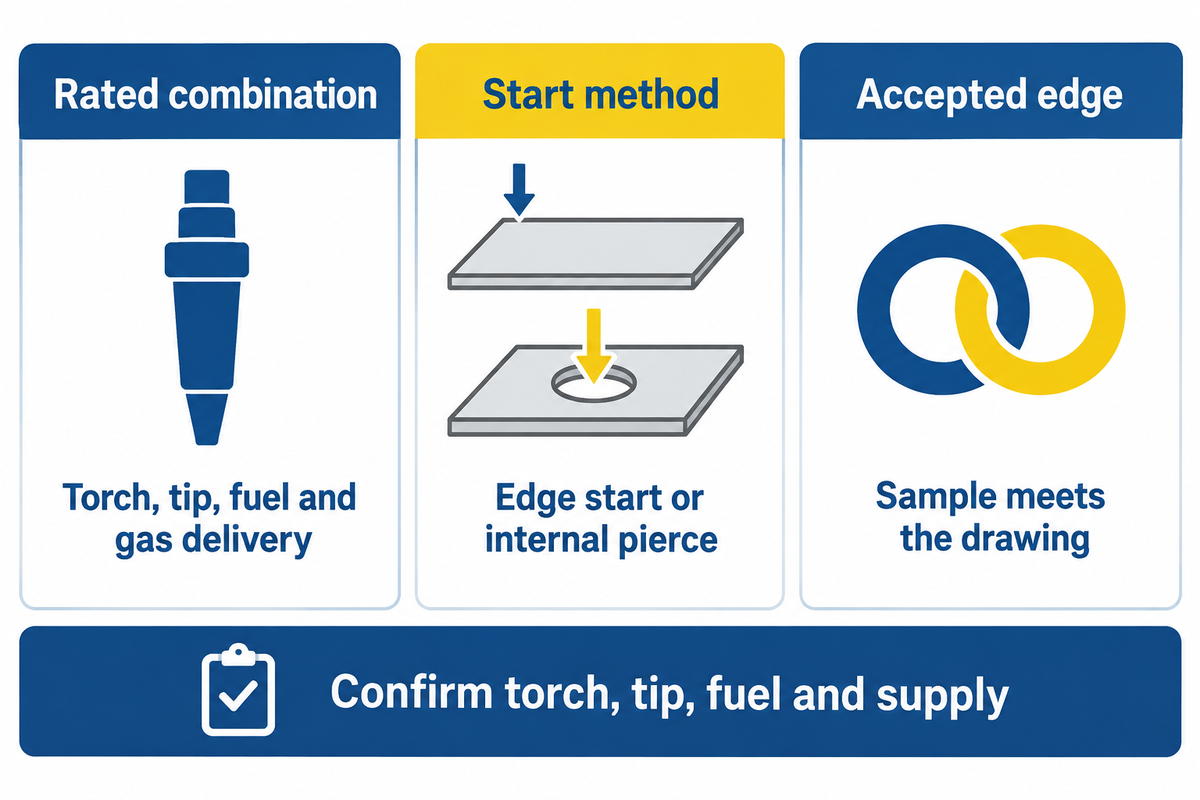
TWIは、0.5mmから250mmまでの幅広い酸素燃料切断プロセス範囲を規定しています。この幅広い範囲は、さまざまな種類の装置や用途に対応できます。これは、手持ちトーチの範囲とは異なります。作業に使用可能な厚さは、指定されたトーチ、切断チップ、燃料、ガス供給、および始動方法、そして図面に適合するサンプルによって決まります。
サプライヤーが提示する最大切断強度値だけでは、問題の一部しか解決しません。作業が端部から始まるのか、内部に穴を開ける必要があるのかを明記し、それに応じた定格値を取得してください。開口部が閉じたプレートは、同じ厚さの材料を使用していても、外側のプロファイルとは異なる開始方法が必要になる場合があります。
部品番号でトーチヘッドとチップのサイズを特定し、使用する燃料ガスを明記し、供給業者に機器での必要流量を確認してもらってください。購入仕様書には、定格組み合わせ、始動方法、許容エッジの3つの項目を記入してください。流量条件が指定されていないレギュレーター圧力(psi)だけでは、比較が不完全です。
厚みによって、不適切な移動速度による影響は異なります。2023年に行われたロボットによる酸素プロパン切断の研究では、厚さ0.250インチ、0.375インチ、0.500インチの鋼板がテストされました。一部の切断では、移動速度が遅すぎると再シールが発生し、移動速度が速すぎると切断が失敗しました。これらの実験は、「うまくいくまでゆっくり動かす」という方法は普遍的に通用するルールではないことを示しています。これらの実験は、作業用トーチの設定値を提供するものではありません。
薄板金属の場合、歪みや形状保持性も試作に組み込むべきであり、分離の成功を購買決定の基準にすべきではない。
トーチ機器と安全な作業準備
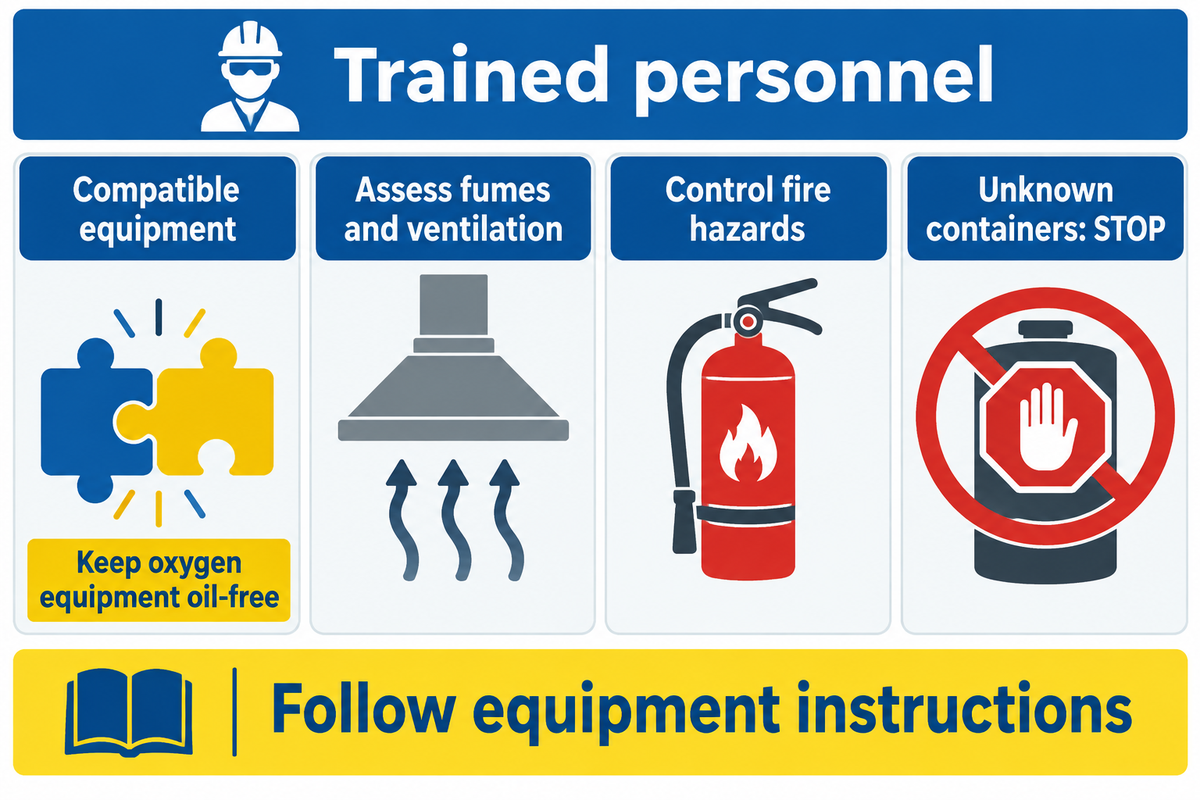
安全なトーチ作業とは、訓練を受けた担当者が、承認された作業内容と互換性のある機器システムを使用して作業を行うことです。溶接や切断作業を行う前に、トーチ、ホース、レギュレーターを燃料と酸素供給源に適合させ、材料、コーティング、周囲の可燃物、作業環境を評価してください。機器の操作手順と現場の高温作業手順書に従って作業を進めてください。
OSHA 1910.253は、酸素燃料装置と操作者の能力について規定しています。酸素装置は、油やグリースが付着していない状態に保たなければなりません。酸素レギュレーターとアセチレンレギュレーターは、それぞれ異なる用途で使用されるため、接続できる継手であれば適切であると安易に判断しないでください。アセチレンホース、トーチバルブ、トーチ本体のバルブは、指定された保護装置とともに、装置点検の対象となります。
アセチレンタンクを使用する前、または燃料を交換する前に、アセチレンガスの取り扱いと適合性に関する供給元の指示に従ってください。トーチのガスバルブはシステムの一部です。トーチの酸素バルブと切断バルブには機器固有の機能があり、作業者は点火または停止前にこれらの機能を理解しておく必要があります。
OSHA 1910.252では、防火対策、眼の保護、換気について規定しています。作業には、適切なゴーグルまたはその他の指定された眼および顔面保護具を用意する必要があります。青い炎を使用する場合でも、作業には煙の制御、防火対策、および機器の点検が必要です。システムを点検してから、切断炎の状態を評価してください。
正体不明の容器は、使用を控えるべき場所です。使用済みのドラム缶、タンク、および接続された配管には、加熱すると可燃性または有毒な蒸気を発生させる物質が残留している可能性があります。OSHA(米国労働安全衛生局)の使用済み容器に関する規定では、有害残留物の除去、接続部および換気に関する事項が定められています。適切な評価と必要な管理措置を講じてください。一見空に見える容器は、切断可能な金属片ではありません。
コーティングには別途注意が必要です。亜鉛、塗料、その他の表面コーティング材を特定し、換気を含む適切な工学的対策を講じてください。一般的なトーチガイドや「屋外で作業してください」という指示だけでは、すべてのコーティングや密閉空間の問題を解決することはできません。
切断品質:部品を取り出す前に切断面を検査してください
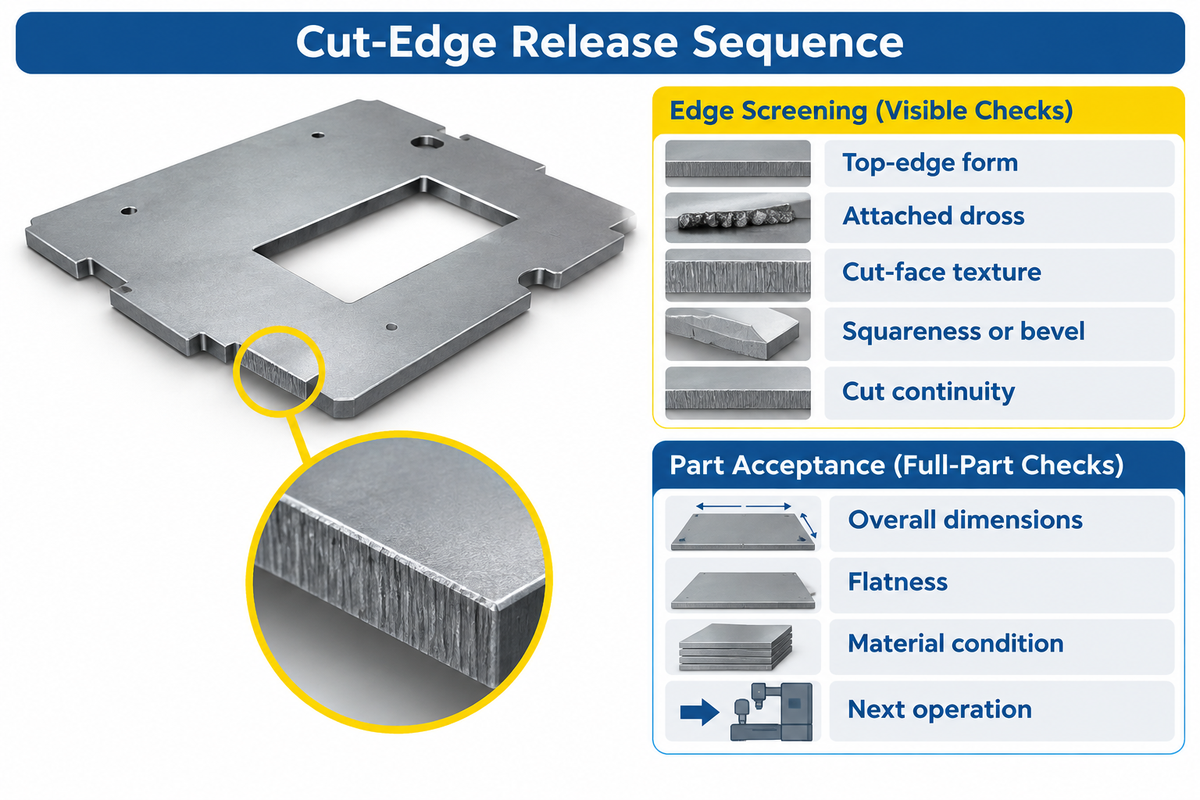
切断面の5つのチェック項目(上端形状、付着したドロス、切断面の質感、直角度、連続性)で最初のスクリーニングを行います。図面への適合とは、次の工程に渡す前に、寸法、平面度、材料の要件を満たしていることを意味します。必要な洗浄がすべて完了し、記録されていることを確認した上で、次の工程に渡される状態を検査します。
ISO 9013の適用範囲は公開されており、その適用は図面または納品書に関連付けられています。見積書に記載された規格番号は、合意された品質要件と測定方法につながるはずです。
「平面度不良については、この文書では特に扱っていません。」
切断刃リリースシーケンス
最初の5行を使用して切断面をスクリーニングします。残りの行は、その検査結果を部品の合否判定に結びつけ、魅力的な切断面が自動的に不良品として扱われるのを防ぎます。
| チェック | USBレコーディング | 引き継ぎ前の決定 |
|---|---|---|
| 1. 上端の形状 | 角が丸くなったり、溶けたり、部分的に欠けたりする | 残りのプロファイルと加工在庫を確認する |
| 2. 付着したドロス | 場所の特定と撤去作業が必要 | 指定されたクリーンアップ後にエッジを評価する |
| 3. カット面テクスチャ | 引きずり跡、えぐれ、ざらつき | 注文した表面積の要件と比較して測定する |
| 4. 直角または面取り | 合意された場所での区間の逸脱 | 図面のエッジ形状と比較する |
| 5. 連続性をカットする | 切断されていない橋梁または局地的な障害 | プロフィールを承認する前に、未完了の箇所を解決してください。 |
| 全体寸法 | 必要な基準点、穴、およびプロファイル寸法 | 指定された範囲内でのみ放出する |
| 平坦 | 合意された支持および測定方法を用いた歪み | 別紙の要件を適用する |
| 材質の状態 | 適用可能な熱影響部または硬度要件 | 必要な確認または承認された治療のため保留 |
| 次の作戦 | 溶接準備、機械加工、または塗装の受入 | 承認、再作業、または却下を記録します。 |
加熱の影響は、目に見える切断面の下まで及ぶ。2014年にMartín-Meizosoらが実施した酸素燃料加熱影響部に関する研究では、25mm厚のS460M鋼の微細構造、硬度、機械的特性が調査された。これらの特性を目視で確認することは不可能である。材料仕様や部品の最終用途により追加の検証が必要な場合は、出荷前に検証を完了すること。
研削後の外形寸法は合格しているものの、溶接治具に合わない部品を考えてみましょう。部品の切断面を再確認しても、適合性の問題は解決しません。検査員は、規定の平面度要件、合意された支持条件、および測定結果を必要とします。
これらが購入図面から省略されている場合、次のバッチの処理を開始する前に、買い手と売り手は受入基準で合意する必要があります。研磨によってドロスを除去し、必要な表面状態を回復できる一方で、一見安価に見える見積もりに人件費が加算されるため、ドロス除去に要した時間を記録してください。
トーチの移動から再現可能な生産まで
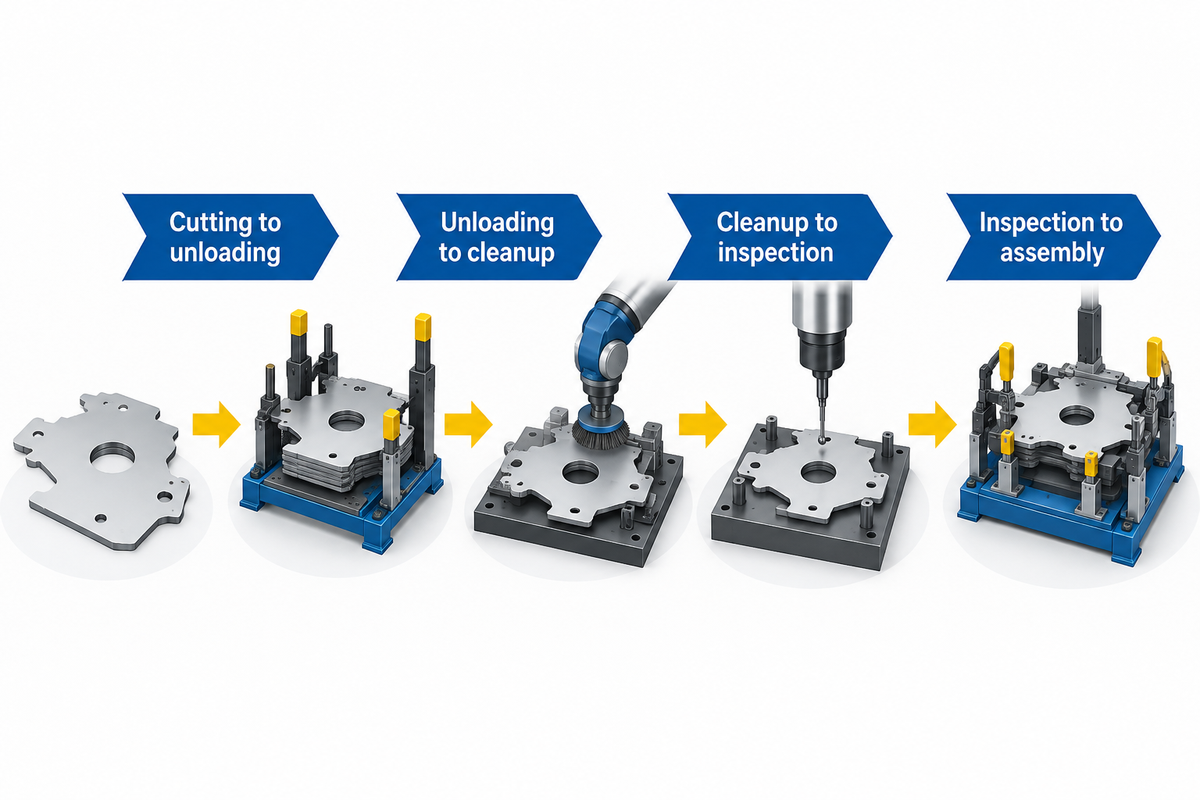
トーチ切断の再現性を確保するには、機器の状態、ガスの供給と移動を適切に管理し、切断後の切断面を検査することが重要です。切断面に異常が見られたとしても、それが唯一の診断結果となるわけではありません。承認された設定と結果を記録しておけば、次の作業者がトーチを動かした際に、材料や機器の変化を検知できます。
『ファブリケーター』誌の2024年版酸素燃料切断に関する概要では、ノズル選定に関してESAB社の見解を引用し、ノズルサイズが大きすぎると廃棄物が増加する可能性があると述べています。ガス流量を上げることは確実な解決策ではありません。圧力が制御されずに上昇すると、結果が悪化する可能性があります。使用済みのトーチチップを記録し、機器の取扱説明書に従って状態を確認してください。
なぜ私の切断トーチは切れないのでしょうか?
切断トーチが故障した場合は、まず考えられる原因から調べてください。不適切な材料、機器の組み合わせの誤り、ガス供給不足、または安定した切断ができないプロセスなどが考えられます。製造元の指示に従って、作業を中断し、セットアップを点検してください。圧力の制御されない上昇や、速度の繰り返し低下は、結果を悪化させる可能性があります。
炎の先端がプレートに接触しているかどうかだけでなく、他にも注意が必要です。ノズルの詰まりや損傷、燃料設定の誤りや制御不良、移動制御の不備など、原因と対処法は様々です。溶接作業の経験があるからといって、それだけで切断システムのセットアップができるとは限りません。トーチの後ろで溶融鋼が切断溝に流れ込んでいるように見える場合は、サンプルを保存し、セットアップ記録を保管して診断に役立ててください。すべての材料を通常の緩いスラグとして扱わないでください。
ファブリケーターによる酸素燃焼自動化に関する議論は、IHTオートメーションの知見を部分的に参考にしており、プロセス制御機能(すなわち、高さ制御とガスシーケンス)と、残りの自動化レベルについて指摘している。生産工程の引き継ぎは依然として必要となる。
- 荷降ろし作業へ: 次の作業に支障をきたすことなく、その部品を取り外すことは可能ですか?
- 荷降ろしから片付けまで: 粉砕能力は、受け入れられている生産量に見合っているか?
- 清掃から検査まで: ゲージや図面の要件は入手可能ですか?
- 検査から組み立てまで: エッジは次の工程の準備要件を満たしていますか?
酸素燃料、プラズマ、レーザー:完成部品を比較する
酸素燃料溶接、プラズマ溶接、レーザー溶接の中から、製造工程で使用可能なサンプル部品を比較して最適なものを選びます。材料の適合性が最優先され、次に厚み、形状、エッジ形状の要件が考慮されます。
ファブリケーター誌のサプライヤー作成によるプラズマ加工と酸素燃料加工の比較では、それぞれの装置の所有コストが検討されています。過去の価格は見積もりの基準としては適切ではありません。以下のマトリックスの各行は、サンプル部品がどのような問題を解決すれば、より優れた加工方法が見つかるかを判断するために必要な情報を示しています。
| DOE | 評価するためのプロセスルート | サンプルから必要な証拠 |
|---|---|---|
| 炭素鋼の外形 | 機器定格内の酸素燃料、プラズマ、またはレーザー | プロファイル、エッジ条件、および総処理時間 |
| 厚手の炭素鋼ブランク | 適合酸素燃料システム。定格代替品を比較してください。 | セクションを通して開始方法と許容エッジ |
| 囲まれた開口部 | 穿孔経路が検証済みのシステム | 侵入時の損傷と開口部の寸法 |
| ステンレス製カバー | 適切なプラズマまたはレーザーシステム | グレードの適合性と必要な仕上げ |
| アルミニウム部品 | 適切なプラズマまたはレーザーシステム | 材料固有の設定と完成した形状 |
| 微細な特徴を持つ薄いシート | 適切なレーザー経路を比較する | 特徴保持、歪み、処理 |
| 機械加工用のブランク材 | 指定された加工材料を保持するルート | 許容値および関連するエッジ材料条件 |
| 溶接準備 | 溶接準備のルートマッチング | 面取り形状、清潔さ、および適合性 |
| 繰り返しネストされたバッチ | 実際の機械設備と労働力配置を比較する | シフトごとの受け入れ出力と下流キュー |
Zhouxiangの金属レーザー切断機ページは、繰り返し加工される板材や厚板材のレーザー加工比較の出発点となります。トーチサンプルで使用した材料グレード、図面、および受入要件と同じものをお送りください。比較対象となる部品の受入工程全体(必要なエッジ加工を含む)を記載してください。
許容部品1個あたりのトーチ切断コストはいくらですか?
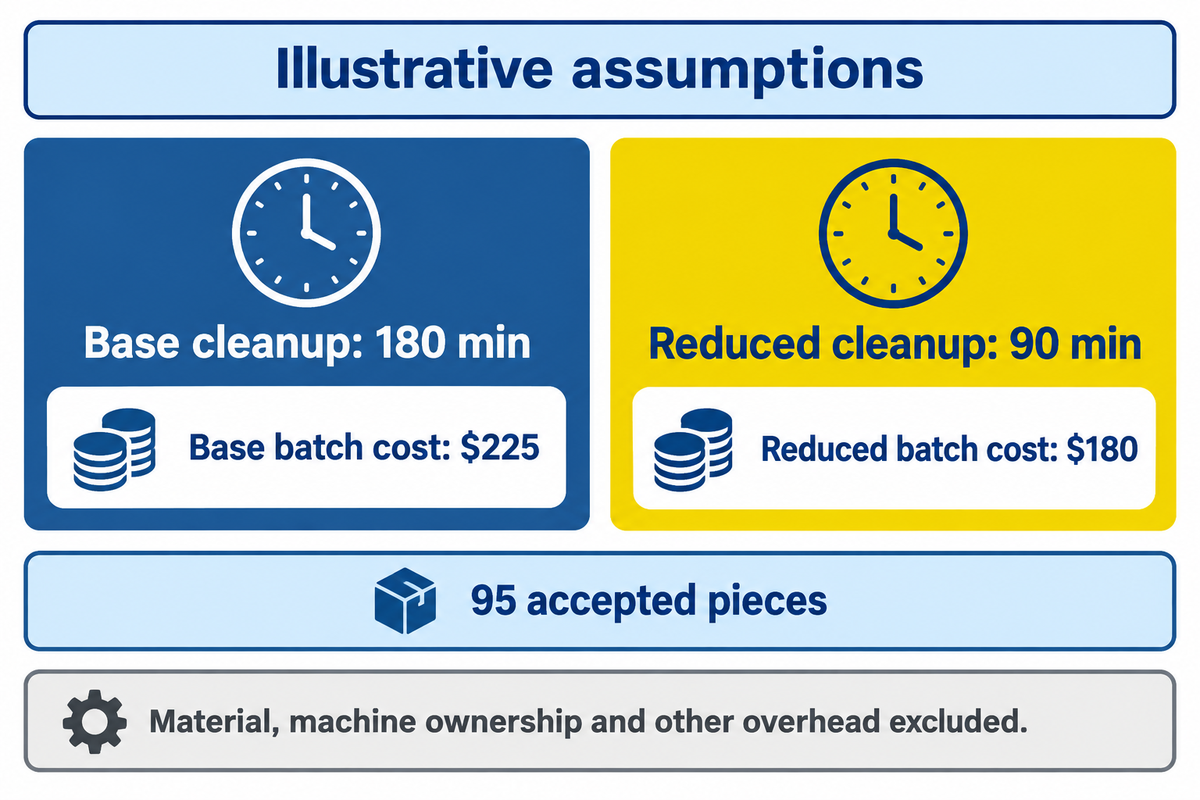
合格部品1個あたりの切断加工コストは、含まれるバッチ処理コストを合格部品数で割ったものです。トーチ加工の場合、セットアップ、切断、取り扱い、清掃、検査の各工程をカウントし、労働時間と機械時間を二重にカウントしないようにしてください。ガス料金が低いことがトーチ切断に有利な比較にならないよう、分析から除外する材料費、設備投資費、その他のコストを明記してください。
ストラスクライド大学が2020年に実施した船舶リサイクルに関する研究では、処理時間と人件費を用いて船舶解体シナリオをモデル化しました。モデル化されたシナリオでは、実行コストが高いプロセスでも、作業コストを低く抑えることが可能であることが示されました。この研究では製造業者のデータを使用しており、表面洗浄工程は切断前に実施されていました。この切断前の洗浄工程は、一般的な製造工場における切断後の研削とは異なります。
承認済み - 一部費用ブリッジ
例示的な仮定: 1バッチは100個の部品から始まり、95個の合格品が得られる。1人の作業員がすべての工程を順番に行い、想定される人件費は1時間あたり30ドル。切断には120分、セットアップには30分、取り扱いと検査には30分かかる。清掃には180分かかる。ガスと消耗品の費用は1バッチあたり45ドルと想定される。材料費、機械所有費、その他の間接費は含まれない。
| バッチアイテム | 基本例 | 清掃作業の削減例 |
|---|---|---|
| 作品が始まった | 100片 | 100片 |
| 作品を受け付けます | 95片 | 95片 |
| セットアップ作業 | 30分、15ドル | 30分、15ドル |
| 労働力の削減 | 120分、60ドル | 120分、60ドル |
| 清掃作業 | 180分、90ドル | 90分、45ドル |
| 取り扱いと検査 | 30分、15ドル | 30分、15ドル |
| 連続作業時間合計 | 360分、6時間 | 270分、4.5時間 |
| ガスと消耗品 | 45バッチあたりXNUMXドル | 45バッチあたりXNUMXドル |
| バッチコスト込み | $225 | $180 |
| 受理された品目ごとの費用が含まれています | 225ドル÷95 = 2.37ドル | 180ドル÷95 = 1.89ドル |
基本計算は、6時間 × 30ドル/時間 + 45ドル = 225ドルです。これらの前提に基づくと、清掃時間を90分に短縮するだけで、1バッチあたり45ドルの節約になります。これは、表示されている単位コストを四捨五入する前の計算で、合格品1個あたり約0.47ドルに相当します。合格率が変わらないと仮定すると、清掃時間短縮の列は、さまざまな機械の予測されるメリットではなく、コスト感度を示しています。
生産管理者にとって、この例では清掃作業が最も大きな労力を要する工程です。財務部門は、その作業を削減するためのコストと実際の節約額を比較し、品質管理部門は、許容歩留まりが変わらないことを確認します。よりきれいなエッジを得るために必要な追加の切断時間、消耗品、および/または設備投資コストを記録しておきましょう。清掃作業が別の作業センターで行われる場合は、1人の作業員がすべての作業を行ったかのように並行して経過時間を加算するのではなく、そのセンターの能力と稼働率を測定してください。
サンプルカットと生産引き渡しを指定してください。
サンプルカット依頼書には、材料、図面、および受入経路を明記してください。その後、サプライヤーが設定を決定します。厚み、開始形状、バッチ配合、および後続工程を定義します。必要なエッジ状態と必要な準備作業の総量を指定します。調達部門は、サプライヤーが同じ受入条件で納品する場合に限り、提案を比較できます。
注文する規格と版を明記してください。ISOでは、ISO 9013:2017/Amd 1:2024を2024年9月の改訂版として記載しています。「ISO品質」を曖昧な許容範囲として用いるのではなく、サプライヤーと適用要件について合意してください。必要に応じて、材料特性要件と平面度要件を追加してください。
提案されたガス供給および取り扱い方法を用いて、代表的な部品の測定結果を依頼してください。代表的な図面を送付していただければ、組み立てにおける重要な特徴を明確にするのに役立ち、製造方法の検討にも役立ちます。単一のクリーンなサンプルだけでは、荷降ろし、研削、または検査が計画されたバッチに対応できるかどうかは判断できません。
周祥の溶接・切断装置事業部は、産業生産設備を供給しています。部品のレーザー切断ルートを比較検討するには、グレード、厚さ、図面、ロット数量、および必要な切断面の状態を記載したサンプル切断依頼書をご提出ください。
よくある質問
プロパンバーナーで金属を切断できますか?
特別に設計された酸素プロパン切断システムを使用すれば、適切な鋼材を切断できます。加熱用の手持ち式空気プロパントーチはこれとは異なります。切断用の酸素供給装置が別個に備わっていないためです。トーチ本体、先端部、供給源がプロパン対応であることを確認し、システムの説明書に従って材料と厚さを評価してください。切断用の酸素供給がないと、熱が過剰に伝わって切断ではなく高温部分や溶融金属が生じる可能性があります。
酸素アセチレンの切断時の設定温度はどのくらいにすべきですか?
使用する酸素アセチレン切断トーチ、チップ、燃料、板厚に応じて、圧力と流量の要件を正確に確認してください。そのトーチとチップに対応するチップチャートから酸素アセチレンの設定値を取得してください。また、OSHAは15 psig(103 kPaゲージ圧)を超える圧力でのアセチレンの使用を禁止しています。チャートは、記載されている運転条件とも一致している必要があります。フォーラムのゲージ読み取り値を有効な設定値とみなさないでください。規制圧力制限値を推奨切断設定値として扱わないでください。
切断トーチの点火方法
訓練を受けた作業員は、必要な点検と高温作業の許可を得た後、機器メーカーの手順に従ってトーチに点火する必要があります。操作手順は機器や燃料によって異なります。「酸素バルブを開ける」といった指示は不完全です。適切な指示がない場合、またはシステムの状態が不明な場合は、点火しないでください。
酸素アセチレントーチで鋳鉄を切断できますか?
通常の酸素アセチレン切断は、鋳鉄の組成が通常の加工プロセスを阻害する可能性があるため、鋳鉄には適していません。他の切断方法もありますが、それぞれに専用の設備やシステムが必要です。鋳物に望ましい仕上がりを得るためには、適切な方法を選択してください。
トーチ切断は薄い金属の切断に適していますか?
薄い鋼板は一部の酸素燃料切断装置で切断できますが、歪み、切断幅、形状の欠落などにより、許容できない結果が生じる可能性があります。部品は厚さだけでなく、全体として評価してください。薄いブランク材が分離した場合、矯正が必要になったり、接合不良を起こしたりする可能性があります。部品に微細な形状が必要な場合や、仕上げ加工がほとんど不要な場合は、プラズマ切断またはレーザー切断のサンプルを検討してください。
ろう付けトーチキットで鋼材を切断できますか?
金属加熱のみを目的としたろう付けトーチキットには、酸素燃料システムのような切断機能はありません。承認された付属品とキットの用途を確認してください。溶接炎や加熱炎では、十分な貫通切断ができない場合があります。
亜鉛メッキ鋼板をトーチで切断できますか?
亜鉛メッキ鋼材の場合、亜鉛めっき層、高温作業で発生するヒューム、および切断工程自体について評価が必要です。OSHA 1910.252には、屋内および密閉空間における亜鉛含有材料の換気に関する具体的な規定が含まれています。有資格者が高温作業に必要な管理措置を確立してください。作業場所を移しても、曝露条件が改善されるとは限りません。
関連するカッティングガイド
参考文献と情報源
- 酸素燃料切断:プロセスガスと燃料ガス トゥイ。
- 粉体切断とは何ですか? トゥイ。
- 酸素燃料ガス溶接および切断 OSHA、29 CFR 1910.253。
- 溶接、切断、ろう付けに関する一般要件 OSHA、29 CFR 1910.252。
- ISO 9013:2017 公開適用範囲 ISO/TC 44。
- ISO 9013:2017/Amd 1:2024 ISOカタログ、2024年9月。
- 酸素燃料切断による熱影響部の弾力性と延性 Martín-Meizoso 他、2014 年。要約をレビューしました。
- ロボットによる金属切断のためのビジョンベースの酸素燃料トーチ制御 オリジナル研究、2023年。
- 船舶解体ヤードにおける様々な切断技術のシミュレーションによる調査 Gunbeyaz、Kurt、Turan、2020年著者原稿。
- 酸素燃料切断の概要 ファブリケーター、2024年。
- プロセス自動化と酸素燃料切断の融合 製造者。
- プラズマか、それとも酸素燃料か? ファブリケーター:現在の価格ではなく、過去の価格との比較です。