2026年XNUMX月更新
溶接予熱とは、溶接前に接合部周辺の母材を加熱することです。該当する溶接手順に従って予熱要件を選択し、溶接開始前と各パスの間隔で指定された箇所を測定してください。最低温度、最大パス間隔、および測定手順をまとめて保管してください。ヒーターの設定だけでは、接合部が準備完了かどうかを判断することはできません。
- 温度基準:該当する溶接手順仕様書(WPS)。
- 選択入力項目:材料、接合部の厚さ、水素制御、拘束、および熱入力。
- 測定:指定された場所、タイミング、測定機器、および必要な熱条件。
- 再起動:中断後に、必要な条件を再確立する。
溶接予熱は溶接継手周辺の冷却を遅らせ、水素割れを起こしやすい鋼材における水素割れを軽減する効果があります。該当する溶接手順書(WPS)を使用して許容範囲を選択し、必要な箇所と時間でワークピースを測定してください。
溶接予熱:その役割と必要なタイミング
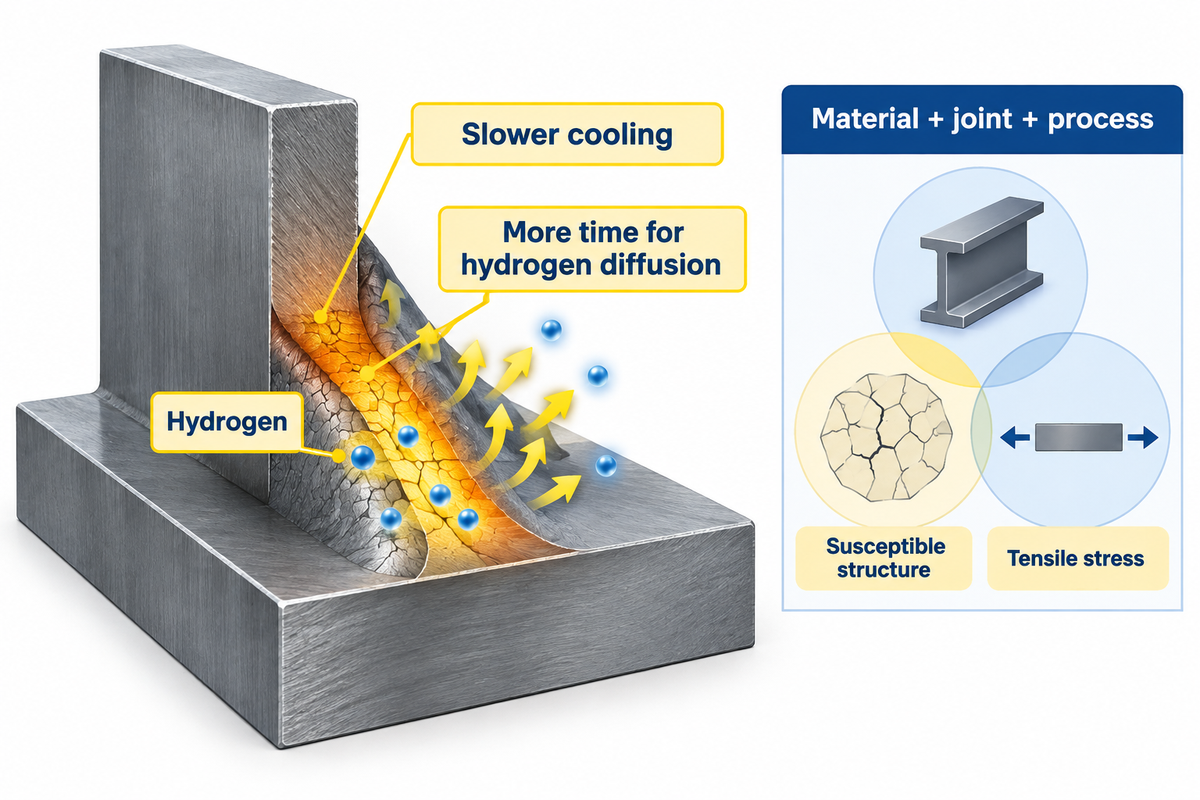
予熱は溶接部および隣接する熱影響部(HAZ)の冷却速度を遅くします。熱影響を受けやすい鋼材では、冷却速度を制御することで、硬く脆い可能性のある微細構造であるマルテンサイトの形成を抑制できます。また、冷却速度を遅くすることで高温状態が維持される時間が長くなり、水素が拡散して除去されます。予熱の必要性は、主に材料、接合部、溶接プロセスによって決まり、冷えたプレートの外観によって決まるわけではありません。
TWIによる水素割れの説明では、水素、割れやすい構造、引張応力が相互作用する要因として挙げられています。炭素含有量と合金含有量は、鋼の硬化性、つまり鋼がどれだけ容易に硬化するかに影響します。材料の厚さと接合部の形状は、熱の流れに影響します。これらの冶金学的および熱的要因は、割れやすさに影響します。溶接金属も割れやすいため、母材だけを制御するだけでは、すべての割れメカニズムを解決することはできません。
溶接部が乾燥しているように見えても、予熱が必要な場合があります。表面の乾燥具合は、溶接部の冷却速度や、取り扱いの不適切な消耗品によって発生する水素量についてはほとんど意味を持ちません。指定された準備方法に従って、接合部を清掃してください。接合部の清掃に、グリースや塗料を焼き切るためにトーチを使用しないでください。
予熱と後熱の工程には、タイミングと目的に違いがあります。水素拡散を促進するための後熱は、指定された溶接後熱処理とは異なります。これらの工程にはそれぞれ専用の手順書が必要です。予熱は溶接前に行います。多層溶接では、層間温度の最低値や、予熱の継続維持が必要となる場合があります。水素制御のための後熱および指定された溶接後熱処理は、それぞれ専用の手順書に従って行います。いずれの工程も、適切な継手準備や溶接部の溶け込み・融合状態の制御に代わるものではありません。
規定の手順から予熱温度を選択してください。
まず、実際の材料、接合部、溶接工程を網羅したWPS(溶接手順書)を作成します。溶接規格は許可された手順ルートを規定し、作業仕様書はどの規格要件が適用されるかを規定します。適切な手順がない場合は、溶接コーディネーターが生産開始前に許可された規格ルートを確立する必要があります。公開されている予熱チャートは、材料グループ、板厚の定義、およびプロセス条件の規定範囲内でのみ役立ちます。
溶接における予熱温度は何度ですか?
溶接前の母材温度、すなわち予熱温度は、該当する溶接手順書(WPS)に規定されています。その値は幅広く、例えば炭素当量(IIW CE)値の高い厚肉鋼を溶接する場合、予熱温度は200℃にも達することがあります。適切な予熱温度は、組成、板厚、水素濃度、拘束条件、および入熱量によって異なります。他の接合部から値を借りることで、上記の条件の一部を満たすことはできますが、すべてを満たすことはできません。
ロバート・E・ショー・ジュニアは、 AWSの予熱とインターパス選択に関する議論の中で、事前認定された最低温度と、代替の計算および認定ルートを区別しています。記載されている事前認定温度を下回るルートについては、彼は次のように述べています。
「資格試験は、表5.8に記載されている温度よりも低い予熱温度および層間温度を使用して実施する必要があります。」
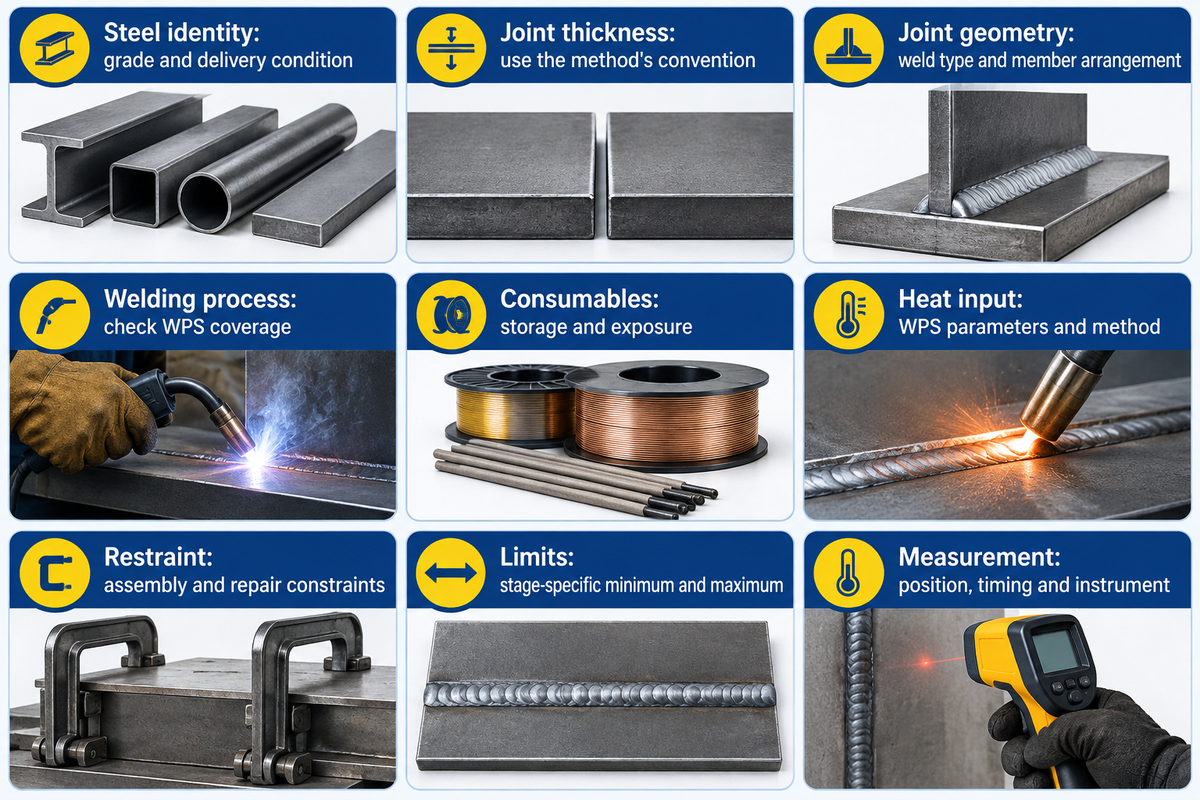
| 入力 | 必要な情報 | 支持する決定 |
|---|---|---|
| スチールのアイデンティティ | グレードと配送条件 | 該当する材料グループと熱限界を選択してください。 |
| 接合部の厚さ | 選択した方法で必要とされる厚さの慣例 | 板厚を1枚分だけ使用して、板厚を合成した厚さに置き換えることは避けてください。 |
| ジョイントジオメトリ | 溶接の種類と部材の配置 | 熱の流れと必要なチェックポイントへのアクセスを考慮してください。 |
| 溶接プロセス | プロセスとWPSのカバー範囲 | 適切な事前資格審査または資格審査ルートを利用してください。 |
| 消耗品管理 | 分類、保管および暴露条件 | 選択に使用される水素制御入力をサポートする |
| 入熱 | WPSパラメータおよび適用可能な計算方法 | 熱サイクルを手順の範囲内に維持する |
| 拘束 | 組み立ておよび修理に関する制約 | ひび割れリスクに影響を与える接合部の状態を含める |
| 温度限界 | ステージごとの最小値および該当する最大値 | 初期予熱とパス間の加熱要件を分けて考えましょう。 |
| 測定方法 | 位置、タイミング、および機器の要件 | 温度チェックを再現可能にする |
炭素換算値の計算方法は、それぞれ異なります。CE、CET、CEN、Pcmは適用範囲が異なり、出力結果は互換性がありません。予熱温度を設定するには、その方法で使用される板厚の定義も必要となりますが、これは実際の板厚とは異なる場合があります。
材料、厚さ、水素投入量を確認してください。
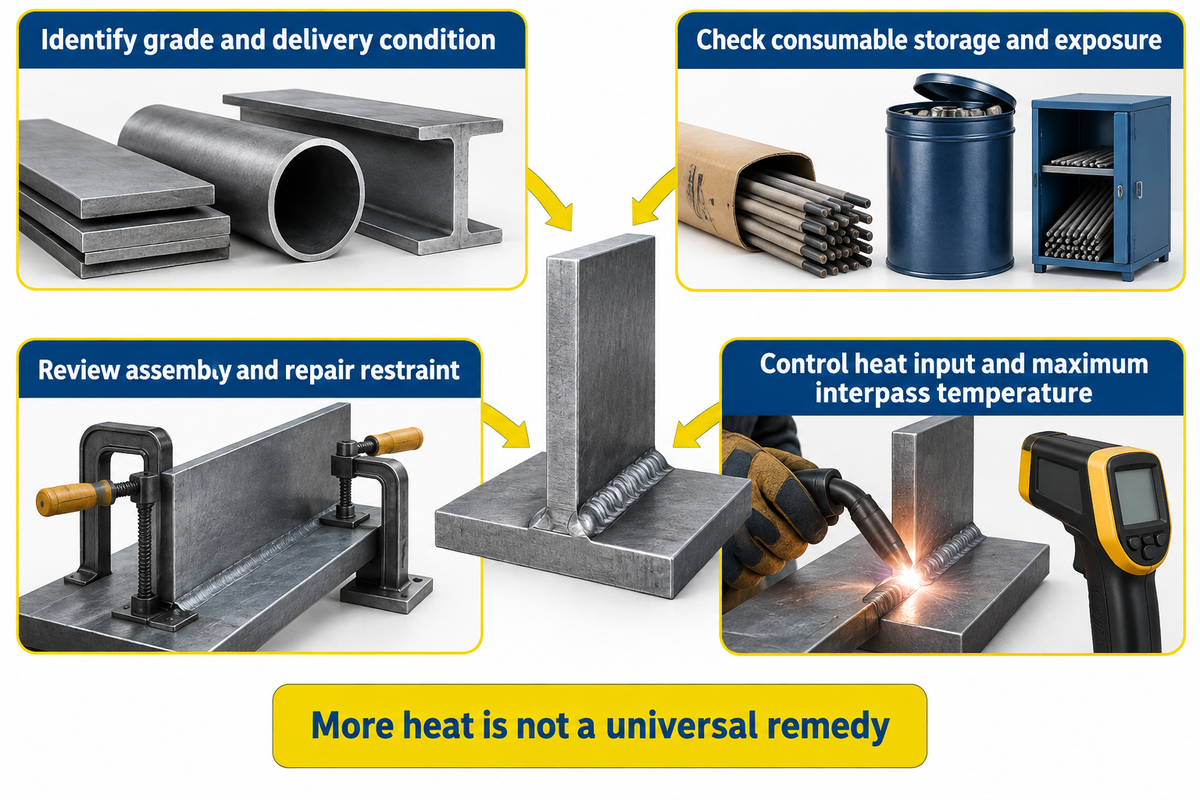
予熱を行う前に、鋼種と納入条件を確認してください。炭素鋼と合金鋼では、同じ熱サイクルに対する反応が異なります。低炭素鋼という説明だけでは、適切な手順を選択するには不十分です。低合金鋼や焼入れ焼戻し鋼では、所望の機械的特性を維持するために、入熱量とパス間の最高温度をより厳密に管理する必要がある場合があります。
水素管理には、消耗品の保管と暴露に関する事項が含まれます。名目上の低水素分類は、作業現場で電極被覆やフラックスに何が起こったかを説明するものではありません。MDOTの現場溶接ガイドラインでは、水分の吸収によって水素が発生する可能性があるため、電極の保管と予熱を別々に扱っています。対象となる消耗品の取り扱い要件に従ってください。ブリッジ電極オーブンの設定は、サブマージアークフラックスには自動的に適用されません。
拘束補修を行う場合は、元の鋼材の種類、既存の溶接部、および拘束条件を特定する必要があります。これらはすべて手順の見直しに含めるべき事項です。例えば、交換用プレートの厚さが同じだからといってアーク溶接の設定を再利用すると、これらの違いを見落としてしまいます。残留応力と脆弱な微細構造は、目に見える溶接ビードが健全に見えても、水素と結合して損傷を引き起こす可能性があります。
高い入熱量は、割れリスクに対する万能薬ではありません。TWIは、予熱量や入熱量を増やしても水素割れリスクが低減しないケースについて述べています。変態挙動や水素が拡散する必要のある距離によって結果が変わる可能性があります。また、 MeyerとKoltzがThe Welder誌で論じているように、過度の熱は靭性を低下させたり、一部の熱処理鋼を軟化させたりすることもあります。
誘導加熱、抵抗加熱、炎加熱を比較する
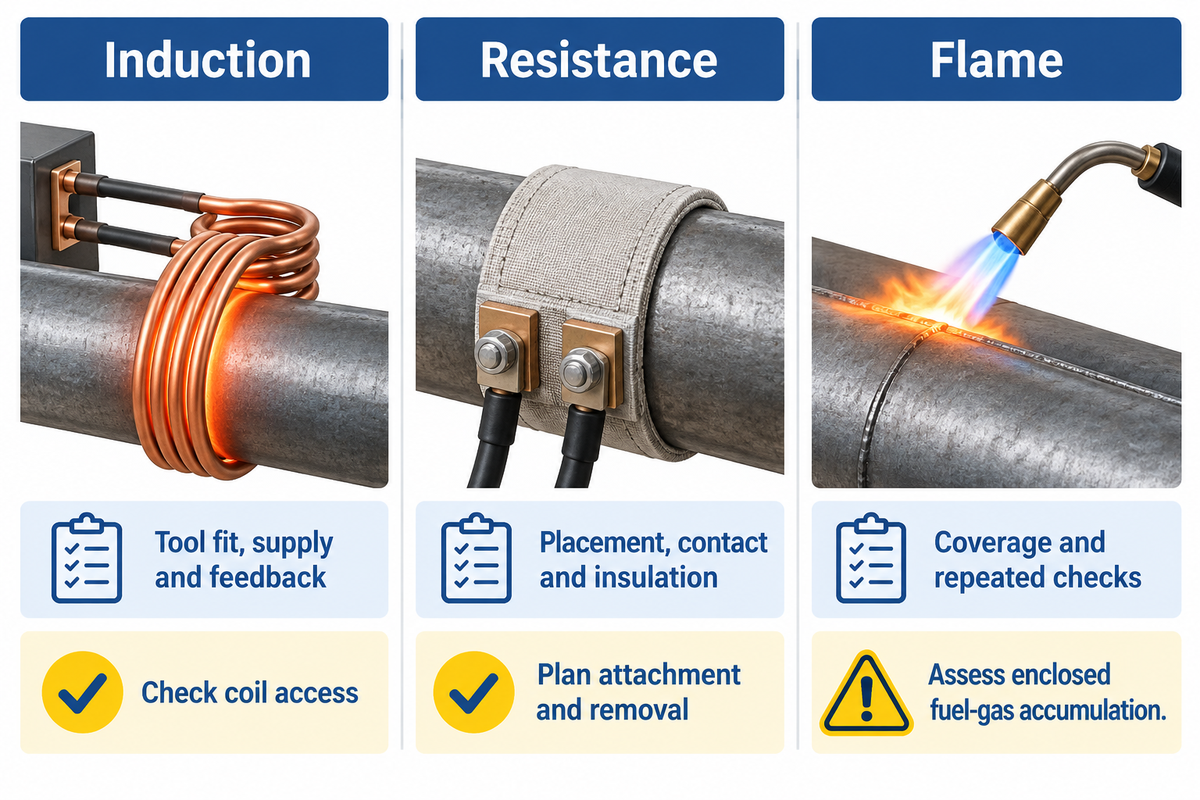
接合部の形状全体にわたって必要な状態に到達し、維持できる加熱方法を選択してください。誘導加熱には、適切なコイルまたは加熱ツールが必要です。抵抗加熱には、ヒーターの接触と、作業に適した断熱材が必要です。セラミックパッドは、伝導熱と放射熱によって鋼材に熱を伝達します。電気ストリップヒーターは、構造作業におけるその他の加熱方法です。炎による予熱には、トーチの制御された使用と、加工中の適切な予防措置が必要です。
| 方法 | 計画の優先順位 | 解決すべきジョブの制約 |
|---|---|---|
| 誘導 | 工具の適合性、電源供給、温度に関するフィードバック | フランジ、固定具、可動部品周辺のコイルアクセス |
| 我が国の抵抗力 | ヒーターの配置、接触、断熱、および制御ゾーン | 取り扱い時または位置変更時の取り付けおよび取り外し |
| 炎 | トーチの照射範囲、燃料供給装置、および繰り返し行われる温度チェック | 局所的な高温箇所。溶接準備部が密閉された構造物に開口する箇所に、未燃焼燃料ガスが蓄積する。 |
ランボー・フィールドでは、ミロン・コンストラクション社が鉄骨柱の補強工事中に誘導加熱装置を使用しました。ミラー社のプロジェクト報告書によると、目標温度は華氏150度(摂氏約66度)で、柱の周囲にコイル状の装置が配置されていました。実務上の教訓は設置方法です。加熱装置は部材に適合し、溶接工程全体を通して使用可能でなければなりませんでした。ビームラインの購入者も、治具やフランジ継手周辺で同様のアクセスに関する問題に直面します。ケース温度は補強手順の一部であり、特定されていない生産溶接の開始設定ではありません。
HSEの酸素プロパンに関するガイダンスでは、溶接準備が密閉された鋼構造物に開口する場合に特有の危険性が指摘されています。未燃焼燃料が接合部の裏側に溜まる可能性があるためです。このケースの形状は、加熱方法の評価の一環として分析する必要があります。電気加熱の場合も、高温表面や電気的危険に対する特別な機器と予防措置が必要です。
指定された場所で予熱温度を確認してください。
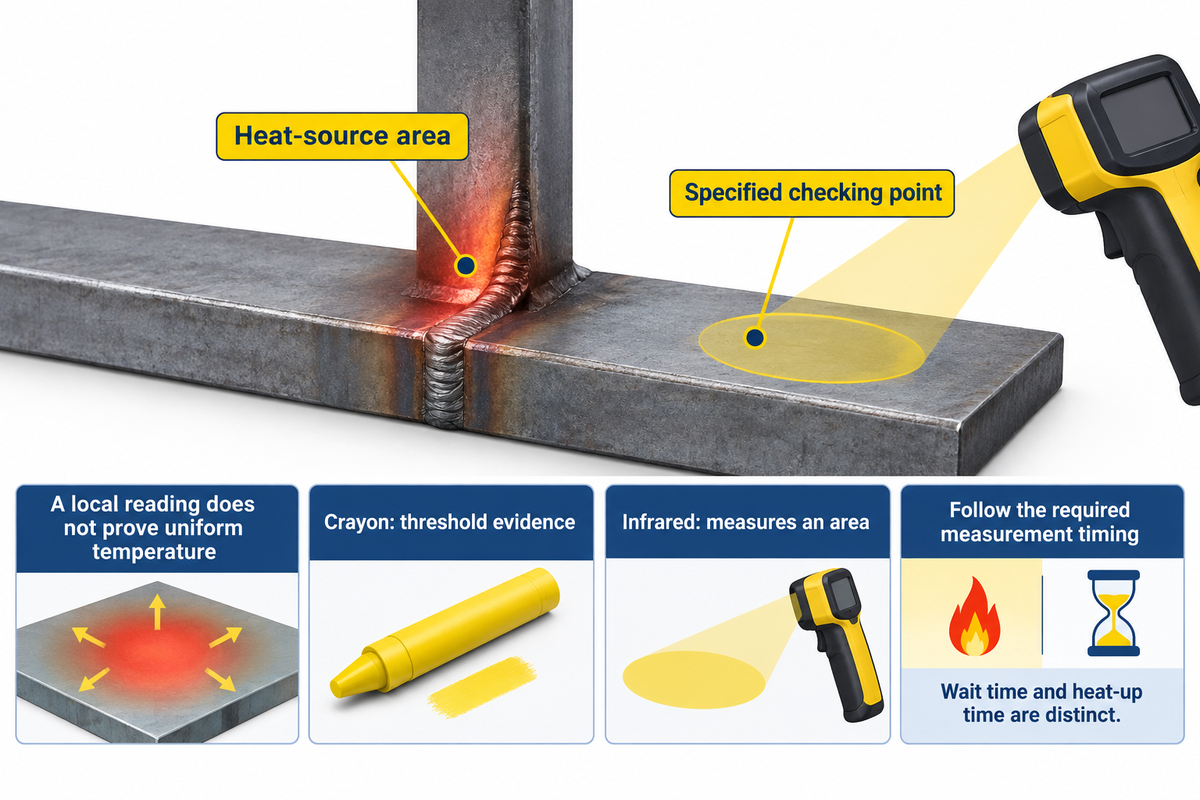
指定された時間に、溶接前の必要な検査を含め、接合部の指定された箇所でワークピースを測定してください。熱源領域と必要な検査点の間には温度差が生じる可能性があります。局所的な測定値から、セクション全体の温度が均一であると仮定しないでください。表面と温度範囲に適した測定器を選択し、測定器の検証または校正に関する要件に従ってください。
温度指示クレヨンは、閾値を示す証拠となります。クレヨンの跡が溶けてしまうと、その跡だけでは接合部がその後冷えたのか、さらに熱くなったのかを判断することはできません。TWIのテンピルスティックに関するガイダンスでは、これと継続的な温度測定を区別しています。手順で繰り返し測定が必要な場合や、連続的な監視が必要な場合は、接触式測定器または熱電対装置が適している場合があります。
赤外線測定器は、光沢のある金属面では注意が必要です。フルーク社は、放射率と測定スポットサイズの影響について説明しています。レーザーは測定器の照射位置を示し、測定器は測定範囲の温度を測定します。表面温度と測定距離に関する指示に従ってください。説明のつかない低い測定値は、さらなる加熱が必要であることを示すものではありません。
予熱はどのくらいの時間行うべきですか?
必要な領域が指定温度に達するまで加熱し、その後、必要な平衡時間または保持時間に従ってください。加熱時間は、断面、ヒーター、および条件によって異なります。SSABは、自社製品の場合、測定前に厚さ25mmあたり最低2分間の待機時間を設けています。この時間は、鋼材を加熱するために必要な時間とは別です。
- チェックポイントを特定する。 接合部の寸法測定手順(側面と距離を含む)に従ってください。
- 加熱して、必要な時間待ちます。 指定された加熱領域と加熱時間に従ってください。
- 読んで記録する。 測定値をその溶接工程の許容値と比較してください。
インターパス温度を制御し、休憩後に再開する
パス間の最低温度を維持し、パス間の最大温度も規定の範囲内に収めてください。開始前の最低予熱温度とパス間の最低温度は、それぞれWPS(溶接手順仕様書)から取得する必要があります。下限温度は割れリスクの抑制に役立ち、上限温度は機械的特性に必要な熱条件の維持に役立ちます。TWIのパス間ガイダンスでは、連続的な温度維持と、次のパスの直前に行う温度チェックを区別しています。
2段階予熱チェック
2段階予熱チェックは、このガイドにおける編集上のチェックリストであり、規格で定められた試験ではありません。次の溶接工程に入る前に、現在の測定値を該当する下限値と上限値と比較します。
この比較は、溶接手順書(WPS)、消耗品、および作業条件を確認した後に行われます。周囲温度制限と作業面の状態は、それぞれ別の要件です。各制限は、手順書に明記されている場合にのみ適用してください。必要な制限または測定指示が欠落している場合は、溶接コーディネーターが作業を続行する前に解決します。
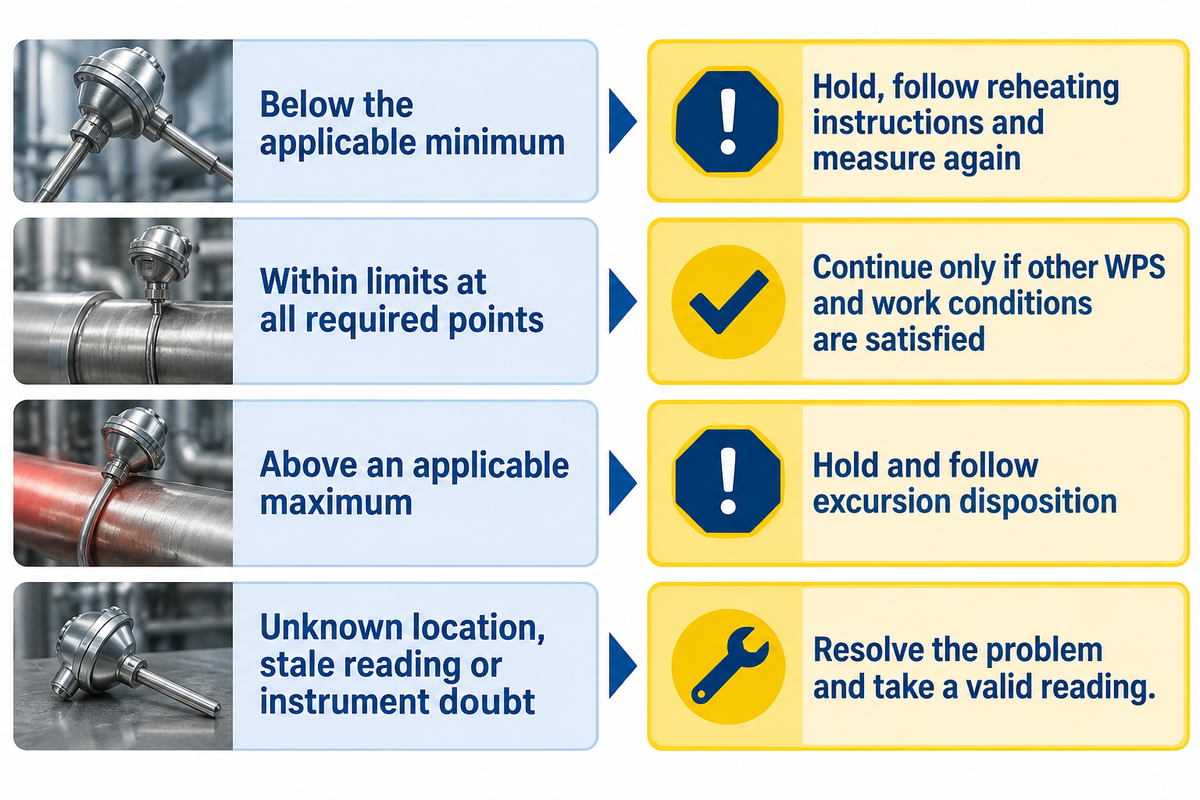
| 観察された状況 | 行動 |
|---|---|
| 適用される最低基準を下回る | 溶接作業を中断し、手順書の再加熱指示に従って再度測定してください。 |
| すべての必要な地点において、適用可能な制限の範囲内で | 他のWPSおよび作業条件が満たされた場合にのみ続行してください。 |
| 適用可能な最大値を超える | 溶接を保持し、指定された移動位置に従ってください。 |
| 場所不明、古い測定値、または機器の不具合 | 測定上の問題を解決し、有効な測定値を取得する |
例:加工業者が、取り扱い上の問題が解消されるまで、多層フランジ溶接を一時停止しました。その間、作業員が戻ってきたとき、以前に付けられたクレヨンマークがまだ残っています。このマークは、新しい層間温度測定値ではありません。作業員は、WPSで指定された箇所を確認し、最小値を下回っている箇所を見つけました。承認された再開手順が継手に対して実行される間、溶接は一時停止されます。連続的な温度維持が必要で、それが失われた場合、単に再加熱するだけでは自動的に十分ではありません。担当の溶接スペシャリストがその逸脱に対処します。記録には継手と中断が特定されます。なぜなら、後で許容範囲内の層間温度測定値が得られたとしても、それだけでは中断全体が許容範囲内であったとは限らないからです。
溶接を続ける前に予熱チェックを記録してください。
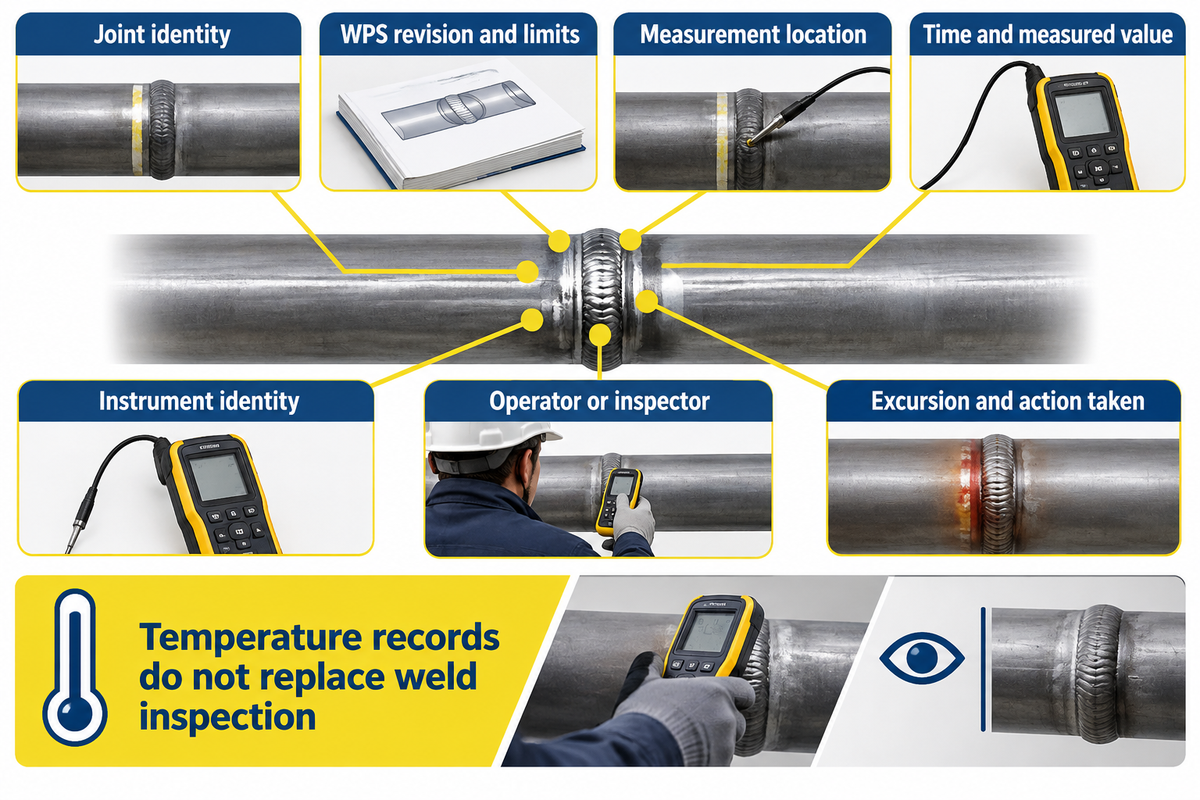
各測定値を接合部、手順、溶接段階に関連付けるのに十分な情報を記録してください。最低限、有用な作業記録には、接合部、WPS改訂版、適用限界値、測定場所、時間、測定器、測定値を記載する必要があります。測定値が許容範囲外になった場合の作業者または検査員の氏名と、講じた措置も記録してください。
温度勾配は重要です。異なる地点での測定値は、平均化して安心できる単一の数値にするのではなく、識別可能な状態を維持する必要があります。「温度」とだけラベル付けされたトレースでは、溶接部と部材の離れた場所を区別できません。
- 共同改訂版および現行のWPS改訂版を特定する。
- 測定のたびに、場所、時間、使用した機器を記録してください。
- 中断内容と必要なフォローアップを記録する。
- ヒーターの設定値をワークピースの測定値に置き換えてください。
- 溶けた跡を現在の温度の証拠として再利用する。
- 関節が後に冷えたため、その変動を消去します。
温度記録は工程管理と溶接品質の維持に役立ちますが、溶接欠陥の検査に取って代わるものではありません。溶接部の健全性評価は、依然として義務付けられている検査とタイミング測定の方法に従って行われます。水素割れは溶接後に発生する可能性があります。MDOT(ミシガン州運輸省)の溶接検査に関する別途の要件は、溶接を行うことと溶接結果を受け入れることの違いを明確に示しています。
H形鋼溶接ライン周辺の予熱計画を立てる
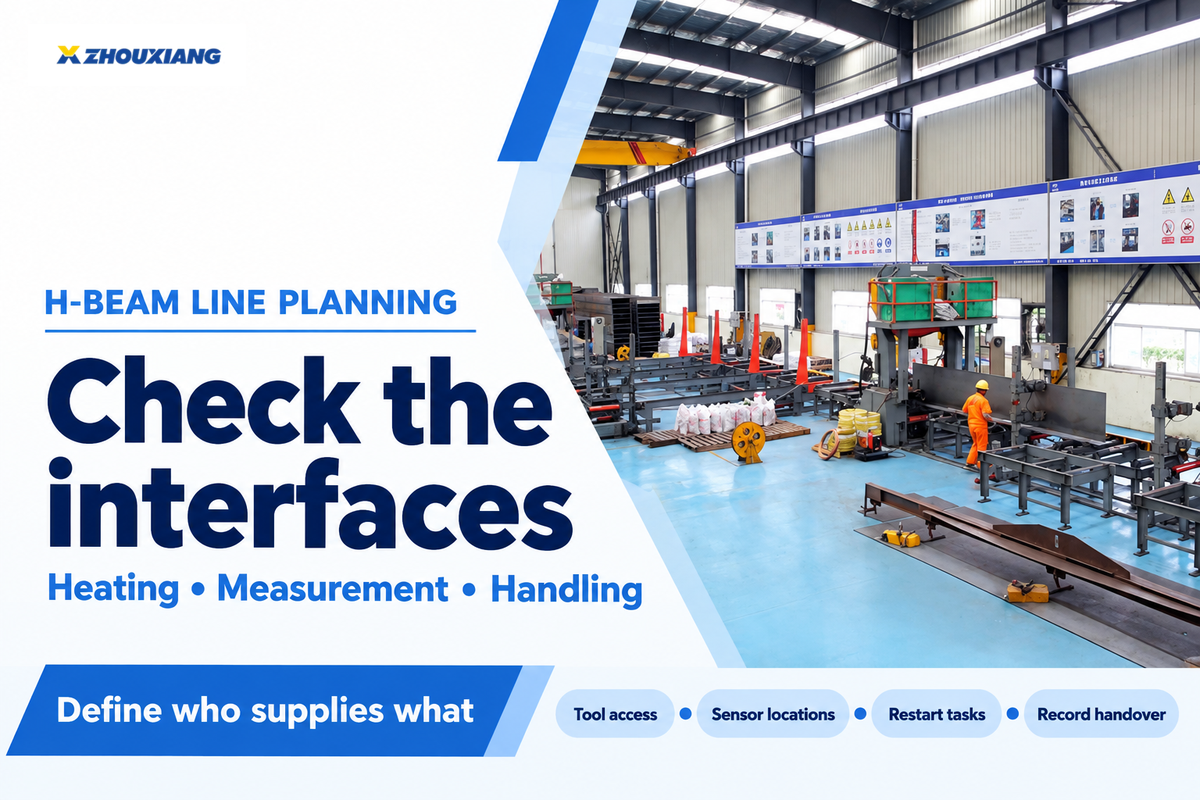
加熱と測定を、組み立て、仮付け溶接、本溶接、および取り扱い作業のシーケンスに組み込みます。H形鋼溶接ラインでは、治具、フランジ形状、または動作を妨げることなく、必要な接合部温度を設定および確認できるかどうかが重要な問題となります。仮付け溶接には、独自の適用手順条件が必要です。
見積もり依頼においては、以下の範囲を考慮する必要があります。送電線供給業者と暖房機器供給業者は、それぞれが何を提供し、誰が完全な組立品を実演するのかを明確にしなければなりません。
| 機器範囲カテゴリ | 必要な見積もり詳細 | 試験観察 |
|---|---|---|
| ジョイントを加熱する | 加熱ツール、電源または燃料接続、制御、および冷却に関する要件 | 必要なポイントが作業の温度条件に達する |
| 工具を配置する | 計画された梁の最小および最大断面周辺のアクセス | 取り付けと取り外しは製造工程に沿って行う。 |
| 測定値を記録し、保存する | センサー、計測機器、チャネル識別、記録エクスポート | 各測定値は、その関節と位置に紐づけられたままです。 |
| 移動して再起動する | ケーブル配線、器具のクリアランス、再起動に関する責任 | 処理と中断は、必要な条件を維持または回復する。 |
| 温度センサ | 番号、タイプ、アタッチメント、交換用消耗品 | センサーは、固定具を取り付けた状態で指定された位置に到達します。 |
| 機器の点検 | 必要な検証または校正の手配 | 楽器の識別情報は店舗の記録と一致する |
| 記録の引き継ぎ | ファイル形式、共通識別子、および検索アクセス | 保存された試行読み取り値は、その結合に対して取得できます。 |
| オペレータートレーニング | 工具のセットアップ、測定、および中断処理 | 割り当てられたオペレーターは合意された手順を実行する |
| 設置費用を比較する | 設置、トレーニング、消耗品、スペアパーツ、監視は含まれるか含まれないか | 両入札とも、実証済みの同じ業務範囲を対象としている。 |
例:購買部門はセンサーなしの低価格ヒーター見積もりを受け取りますが、別の見積もりには測定チャンネルと取り付け工具が含まれています。財務部門は、これらの見積もりを同等のパッケージとして比較できません。生産管理者は、対象となる接合部での取り付け、加熱、再起動の作業時間を計測する必要があります。品質部門は、正しい測定位置と検索可能な記録を必要とします。購買部門は、不足している項目を最初の見積もりに追加し、設置範囲を比較できます。加熱時間の短縮は、工具、取り扱い、測定が同じ順序で行われる場合にのみ、ラインに役立ちます。パッケージを選択する前に、これらの作業を試用受入計画に組み込んでください。
周翔線に関するご相談は、計画されている梁断面、鋼材の種類、溶接工程、接合図、およびWPS(溶接手順仕様書)の熱要件をプロジェクト問い合わせページからお送りください。必要な製造手順と、加熱・温度監視装置の供給業者についても明記してください。
ISO 13916:2025: 採用されている測定版を確認してください
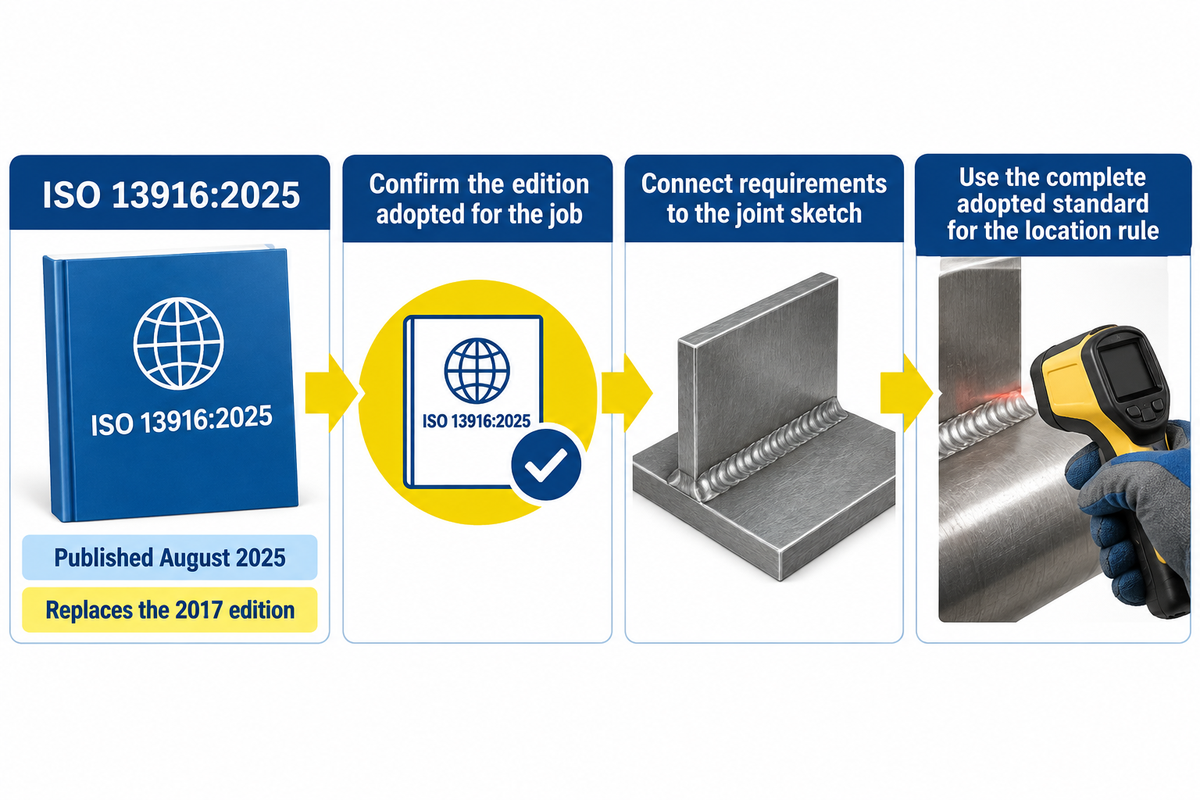
測定手順書には、温度チェックの実施場所に関する条件を含め、作業に適した版の規格を記載する必要があります。 2025年8月に発行されたISO 13916:2025は、予熱温度、工程間温度、および予熱維持温度の測定について規定しています。これは2017年版に取って代わるものであり、旧版を参照する契約書には、その参照に関する合意された取り扱いが必要です。
公式の国家規格プレビューでは、 4.1項の測定位置要件の変更が指摘されています。具体的には、溶接溝の外側に熱源がある、接合部の厚さが50mm以下の溶接部に関するものです。この変更は、既存の温度チェック手順、特に古いチャートからのコピーである場合は、その手順を見直す必要があることを示しています。
手順の更新時には、溶接コーディネーターは、採用された測定要件を作業指示書の継手図およびチェックポイントに関連付ける必要があります。計測器の配置、加熱工具へのアクセス、および作業者への指示は、同じ配置を記述する必要があります。実際の位置規則については、採用された規格全体を使用してください。改訂概要には、どの配置に注意が必要かが示されています。
溶接予熱に関するよくある質問
予熱なしで溶接できますか?
回答を見る
溶接において、湿式溶接棒を使用することは可能ですか?
回答を見る
溶接前に塗装を剥がす必要がありますか?
回答を見る
すべての溶接箇所に溶接後熱処理が必要ですか?
回答を見る
溶接部を過熱することによるリスクは何ですか?
回答を見る
誘導加熱は溶接時の予熱に利用できますか?
回答を見る
予熱が必要な場合に予熱を省略するとどうなりますか?
回答を見る
ビームライン計画に加熱作業を組み込む
共同図面と手順要件を機器に関する話し合いに持参してください。周祥は、加熱、測定、および取り扱いに対応する必要のあるラインレイアウトとインターフェースについて話し合うことができます。
このガイドでは、製造計画のための手順の選択と現場での検証について説明します。生産溶接では、該当するWPSとプロジェクト要件を使用します。会社情報:周祥について。