棒電極を選ぶ際には、溶接棒についても再考する必要があります。適切な電極を選択すれば、長寿命で強固な溶接部が得られるからです。DIY、産業用修理、金属構造物の製造など、溶接棒の選択は、効率と仕上がりのあらゆる側面を左右します。特定の用途、材料、条件に合わせて、多くの種類の電極が使用されます。そのため、その選択は困難に思えるかもしれません。この記事では、棒電極の重要な側面、特に材料の適合性、電流値、溶接時の位置について解説します。この記事を読めば、自信を持って選択するための十分な情報が得られるでしょう。
溶接棒の紹介
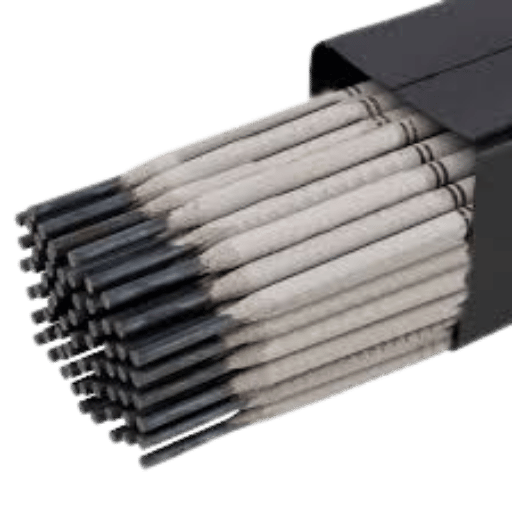
溶接棒は、文字通り溶接用の電極として機能します。溶接棒は、2つのワーク面を溶接する際に使用される溶加材として作用します。溶接棒は通常、溶融して溶接部の一部となりますが、非消耗性のものもあり、これはアークを発生させますが、溶接部の一部にはなりません。したがって、適切な溶接棒の選択は、溶接する金属の種類、溶接強度に関する二次的な要件、および被覆アーク溶接(SMAW)などの溶接方法によって異なります。溶接棒は、湿気による汚染を防ぐために適切に保管する必要があります。湿気は溶接プロセスに悪影響を及ぼす可能性があるためです。
溶接電極の基礎を理解する
電極は溶接プロセスに不可欠な溶接棒です。電流を媒介し、アークを発生させます。電極には、消耗型と非消耗型の2種類があります。消耗型電極は溶接プロセス中に溶融し、溶接対象金属と接合します。一方、非消耗型電極は溶融せず、通常はタングステン素材で作られています。電極の選択は、接合する金属の種類、溶接姿勢、適用される特定の溶接方法の運用要件など、さまざまな要因によって異なります。電極の品質を維持し、高品質の溶接結果を得るには、適切な取り扱いと保管が不可欠です。
適切な溶接棒を選ぶことの重要性
⚠️ 重要なポイント:溶接棒の選定は、欠陥のない丈夫で耐久性のある溶接を実現するために非常に重要です。この溶接棒は、母材との適合性、十分な強度、そして選択した溶接プロセスの要件を満たす必要があります。溶接棒が用途に合わないと、接合部の強度が低下し、欠陥が増え、構造的完全性が損なわれます。選定基準としては、母材の材質と厚さ、そして溶接姿勢を考慮する必要があります。用途に正しく適合させることで、再作業が少なくなり、効率が向上し、安定した結果が得られます。
さまざまな溶接技術の概要
溶接は、金属やその他の材料を接合するために用いられる、建設および製造における基本的な工程の一つです。さまざまな溶接プロセスが、多様な用途、材料、作業条件に合わせて設計されています。以下に、いくつかの標準的な溶接プロセスについて簡単に紹介します。
1. 被覆アーク溶接(SMAW)
スティック溶接は、常に容易で柔軟性の高い溶接方法と考えられてきました。フラックスを塗布した消耗電極を用いて溶接を行うため、屋外・屋内を問わず、あらゆるプロジェクトに適しています。SMAWは、軽度の汚染や錆びなど、理想的とは言えない条件下でも柔軟に作業できるため、構造用鋼材やパイプラインの修理で広く使用されています。
2. ガスメタルアーク溶接(GMAW/MIG)
金属不活性ガス溶接は、連続ワイヤ送給電極とシールドガスを用いて溶接プールを酸化から保護する半自動または自動溶接プロセスです。MIG溶接は最も高速な溶接方法であり、高精度な溶接部を実現できるため、アルミニウムやステンレス鋼などの薄板材料の溶接によく用いられます。MIG溶接は自動車産業で広く利用されています。
3. ガスタングステンアーク溶接(GTAW/TIG)
TIG溶接は、精密で美しい溶接と言えるかもしれません。消耗しないタングステン電極を使用します。必要に応じてフィラーを充填するためのロッドは外側に用意されています。そのため、ステンレス鋼や非鉄金属などの薄い材料の接合には、TIG溶接が最適です。この方法は高度な技術を必要とし、作業時間もかかります。TIG溶接は、仕上げがほとんど不要なほどきれいな溶接ができることを心に留めておいてください。
4. フラックス入りアーク溶接(FCAW)
MIG溶接の進化形であるFCAWは、フラックスを充填した管状のワイヤを使用し、溶接部を大気中の汚染物質から保護します。場合によっては、外部シールドガスが不要になります。この溶接プロセスは重工業や造船業で容易に適用できますが、厚い金属片に対する生産性が非常に高いため、こうした用途への導入が期待されています。
5. サブマージアーク溶接(SAW)
SAWは、アークを粒状フラックス層の下に沈める自動化プロセスであり、これにより溶接部への大気汚染を防ぎます。直線状の溶接部を形成する際に最も高い効率が得られるため、この方法は圧力容器、パイプ、構造部材の製造に広く使用されています。
6.レーザービーム溶接(LBW)
レーザー溶接は基本的に、レーザー光を熱源として用い、熱による歪みがほとんどない溶接接合部を形成する技術です。レーザー溶接は主に航空宇宙、エレクトロニクス、自動車産業において、より小型で複雑な部品の溶接に用いられています。レーザー溶接は高速かつ高精度であるため、大量生産に適しています。
7. 超音波溶接(USW)
従来の溶接特性とは異なり、高周波超音波振動を用いて材料を接合します。この振動はプラスチックや金属によく用いられますが、ステンレス鋼にも使用できます。材料への影響が低温であることから、医療機器や電子機器の製造に広く利用されています。
溶接方法の選択にあたっては、材料の性質、必要な溶接強度、生産速度、環境への配慮などを考慮する必要があります。あらゆる産業用途において、合理的な予算内で可能な限り最良の結果を得るには、それぞれの溶接方法に関連する技術的要因を十分に理解しておく必要があります。
溶接棒の種類と用途
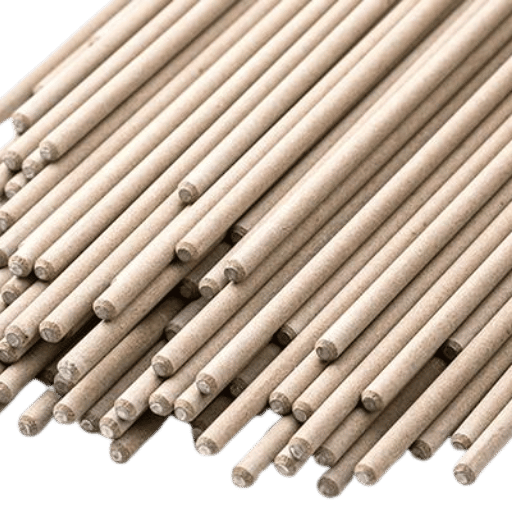
一般的な棒溶接棒の種類
- E6010 – この棒は深い溶け込みと急速凍結が可能であると考えられており、あらゆる姿勢で溶接でき、建設やパイプライン作業に使用されます。
- E6011 – E6010 と同じ特性を持ちますが、AC 電流と DC 電流の両方で使用できる点が異なり、いずれかの電源が利用可能で、異なる仕様の電極が必要な場合に最適です。
- E6013 – 軽度から中程度の溶け込み能力を備えた E6013 電極は、滑らかな溶接外観を備えた汎用電極であり、板金作業によく使用されます。
- E7018 – 低水素棒であるため、割れに強い強力な溶接が可能で、あらゆる構造および重溶接プロジェクトに最適です。
- E7024 – これらの電極は、速度と効率性を高めるために主に平らな位置または水平位置で使用される高堆積電極であり、多くの場合、製造現場で使用されます。
材質、位置、希望する溶接品質に応じてロッドタイプが選択されます。
特定材料用特殊電極
特定の溶接作業では、溶接プロセス中の適切性と有効性を維持するために、特定の材料に合わせて特別に製造された電極が必要です。以下は、一般的に使用される特殊電極とその用途です。
ステンレス鋼電極
E308L-16やE309L-16などのステンレス鋼溶接用電極は、優れた耐食性とステンレス鋼に類似した機械的特性を備えています。食品加工設備、化学薬品タンク、そして清潔さと耐久性が最も重要視される分野で使用されています。
アルミニウム電極
ER4043およびER5356アルミニウム溶接棒は、アルミニウムおよびアルミニウム合金の溶接用に設計されています。これらの電極は良好な溶融特性を示し、アルミニウム溶接の欠点である急速な熱放散や酸化物の形成を補います。自動車部品、航空宇宙プロジェクト、海洋構造物などが代表的な用途です。
鋳鉄電極
ENi-CIやENiFe-CIなどのニッケル基電極は、鋳鉄部品の亀裂の補修・接合用に特別に開発されました。優れた加工性と加熱時の膨張に対する適合性を備えています。これらの電極は、機械、エンジンブロック、鋳鉄管の補修・メンテナンスに使用されています。
ハードフェーシング電極
ハードフェイシング用のロッドは、過酷な環境における摩耗、摩擦、または衝撃に耐えるように設計されています。一般的な候補としては、炭化クロムまたは炭化タングステン電極が挙げられます。これらは、鉱業、農業、建設業界で、鋤や産業用刃などの部品の寿命を延ばすために広く使用されています。
銅およびニッケル合金電極
優れた熱伝導性と電気伝導性を持つ銅または銅ニッケル合金の溶接に使用されます。ERCuとENiCuはこの目的で使用される電極です。熱交換器、淡水化プラント、そして優れた接合部が求められる電気用途で使用されています。
電極を使用することで、溶接部は、使用する材料に固有の強度、寿命、耐環境性といった、望ましい機械的特性を備えることができます。溶接電極と母材の組成を理解することで、溶接部の寿命と品質が保証されます。
コーティング溶接棒と裸溶接棒の比較
溶接棒の選択に影響を与える要因
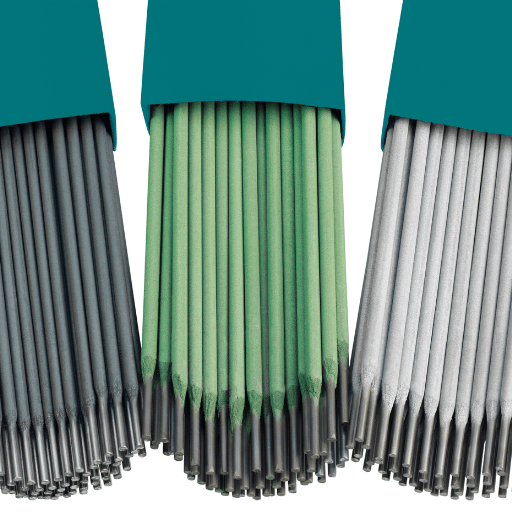
材質: 軟鋼、鋳鉄など
ロッドサイズと溶接品質への影響
溶接棒のサイズは、良好な溶接品質、強度、そして外観を得るために非常に重要です。溶接棒の直径は、材料、溶接プロセス、そして接合部の形状を考慮して選択する必要があります。例えば、1/16インチや3/32インチといった細い棒は、通常、薄い材料やや繊細な作業に使用され、低電流域での精密な制御を可能にします。1/8インチや5/32インチといった太い棒は、十分な溶着と溶け込みが得られるため、厚い材料の溶接に使用されます。
ロッドサイズの選択における重要な考慮事項:
- 熱入力: ロッドのサイズは熱入力と堆積効率に影響します
- 材料の厚さ: 厚い材料に対して小さすぎるロッドは、貫通が不十分になり、接合部が弱くなります。
- 溶接技術: 大きなロッドを使用するには、均一な熱を加える能力が必要です
- 業界標準: これらは、航空宇宙および自動車用途の厳しい要件を満たすために不可欠です。
溶接棒のサイズも溶接技術に影響を与えます。少し太い溶接棒は熱伝達に高度な技術が必要となり、細い溶接棒は過熱しないよう注意が必要です。適切な電流値とシールドガスを備えた適切な溶接棒を選択することで、溶接品質と構造的完全性が保証され、溶接後の仕上げ作業の必要性も軽減されます。
溶接プロジェクトの要件と技術
溶接プロジェクトに着手する際には、材料の要件を理解し、最適な溶接プロセスを選択することが不可欠です。炭素鋼、アルミニウム、ステンレス鋼など、それぞれの母材は独自の熱特性を持ち、割れや反りなどの欠陥を防ぐために、予熱や溶接後処理などの特別な処理が必要です。
例えば、構造溶接では、汎用性と強度に優れたGMAWやSMAWなどのプロセスが好まれます。業界レポートによると、薄板から厚板まで幅広い材料を扱う高速生産にはGMAWが最適で、フラックス入りワイヤを使用した場合、堆積速度は1時間あたり最大8ポンドに達します。
溶接の溶け込みと溶接線の安定性は、適切な電流設定、電圧制御、または移動速度によって得られます。また、大規模な溶接や極めて重要な溶接においては、バックステップやウィービングといった技術、そして溶接棒の選択によって入熱量も制御され、均一な溶接結果が得られます。準備作業では、接合部の設計やエッジクリーニングといった要素を考慮し、実際の溶接で十分な強度とデカールが得られるようにします。
アークとシールドガスの有効性を維持するために、温度、湿度、風況などの環境要因を管理しています。AWSなどの承認された基準を遵守することで、すべてのプロジェクトにおいて安全性と品質の基準が確実に満たされます。
溶接棒の選択におけるよくある間違い
⚠️ 作業に適さない電極の選択
溶接対象材料に適さない電極の選択は、よくある問題の一つです。例えば、炭素鋼用の電極をステンレス鋼に使用すると、材料特性の不適合により溶接不良が発生する可能性があります。そのため、適切な電極を選択することが重要です。これは、溶接継手のひび割れ、腐食、引張強度の低下を引き起こす可能性があります。同様に、電極コーティングが不適切だと、上向き溶接や立向き溶接などの悪条件下では、アーク安定性や溶接の溶け込みに問題が生じる可能性があります。
上記の説明から、溶接工はAWS規格の電極分類(AWS A5.1やA5.5など)を考慮し、このような問題を回避する必要があることは明らかです。例えば、E7018電極は水素含有量が低いため、構造溶接によく使用されます。水素割れの可能性はほぼゼロです。しかし、アルミニウムなどの非鉄金属には、全く異なる材料を充填材として使用する必要があるため、E7018電極は使用すべきではありません。
この間違いを避けるためのベストプラクティス:
- 電極の選択においては、ジョイントの設計、位置、電源の互換性を考慮する必要がある。
- 一部のロッドはACで使用するのが最適ですが、他のロッドはDCの正極性または負極性で最良の結果をもたらします。
- ベースメタルとの互換性を確認するには、メーカーの仕様を参照してください。
- 望ましい溶接品質と耐久性を得るにはAWS仕様に従う必要があります
コーティングの種類とその特性を見落とす
溶接電極を選択する際に、コーティングの種類とその特性を無視すると、溶接の品質と性能が損なわれる可能性があります。コーティングは、アークの安定化、溶融金属の汚染防止、溶接部の機械的特性への影響など、いくつかの重要な機能を果たします。
セルロース系コーティング
深い溶け込みと全姿勢溶接に最適で、パイプライン プロジェクトに適しています。
ルチルコーティング
溶接部の外観を改善し、スラグの除去を容易にします。通常、仕上げ材や軽量構造材に適しています。
低水素コーティング
これらの電極には水分がほとんど含まれておらず、これは高強度鋼や合金 (AWS E7018 など) の割れを防ぐために不可欠です。
AWS E7018に分類されるような低水素電極は、厳しい応力下でも溶接の完全性を維持することが実証されています。最も重要なのは、溶接条件(位置、母材、環境条件)に応じて適切なコーティングタイプを選択し、強度が高く欠陥のない溶接を確保することです。適切な知識があれば、溶接欠陥を防止し、気孔率を低減し、工業規格を満たすことができます。
メーカーの推奨事項を無視する
溶接工程においてメーカーの推奨事項を無視すると、溶接の完全性が損なわれ、多くの欠陥が発生する可能性があります。メーカーの推奨事項は、米国溶接協会の規格に準拠しながら最適な性能と安全性を確保するために、厳格かつ反復的な試験と研究開発に基づいています。
重要な発見:材料工学ジャーナルによると、予熱温度が守られない場合、溶接不良率は約30%増加し、特に高強度鋼ではその傾向が顕著である。
推奨事項を無視した場合の結果:
- 吸湿: 不適切な乾燥および保管条件は、多孔性および水素割れを引き起こす可能性があります。
- アンペア数の問題: 指定された範囲を無視すると、過剰な飛散や不十分な浸透につながります。
- 規制違反: AWS D1.1またはISO 9606の基準を満たさないリスク
- 構造信頼性: 筋力の低下と関節への危険
これらのリスクを軽減するには、景観条件、電極の分類、適切な電流設定、溶接後の熱処理など、定められたガイドラインを遵守する必要があります。したがって、メーカーはこれらのパラメータを単なるガイドラインではなく、構造の信頼性、効率、安全性を保証する重要な要素と見なしています。
適切な溶接棒を選ぶための専門家のヒント
溶接機器の評価
溶接機器の適切な評価は、溶接作業における最高の性能と安全性を確保するための重要なステップです。まず、溶接棒が溶接機器に適合しているかどうかを確認してください。例えば、溶接プロセスにおいて、使用する電極に対して過大または不足電力が発生しないように、機械には規定の電圧と電流範囲が必要です。
機器評価チェックリスト:
- 電源の互換性: お使いの機械がAC電源を使用するかDC電源を使用するかを確認してください。電極はDC電源用に特別に設計されている場合もありますが、AC電源の方が適しているものもあります。
- 出力コントロール: 産業用途の機械では、飛散を少なくして溶接品質を向上させるために微調整を行う必要があります。
- 通常のメンテナンス: ケーブルの損傷がないか定期的にチェックし、接続をテストし、すべての接触点を清掃して、一貫した出力と安全な操作を確保してください。
- 高度な機能: インバーター技術や熱コントローラーを使用する機器は、エネルギー効率が向上し、複雑なタスクを正確に制御できるようになります。
職人に、行う仕事の要件に基づいて常にツールを選択させるようにすると、生産性と作業品質が向上します。
溶接技術に合わせた電極タイプの選定
高品質で均一な溶接を実現するには、適切な種類の電極を選択することが不可欠です。電極は、用途やプロセスに基づいて消耗型と非消耗型に分類されます。例えば、消耗型電極は、被覆アーク溶接(SMAW)のように溶融して溶接部の一部となります。一方、非消耗型電極(ガスタングステンアーク溶接(GTAW)のタングステンなど)は、アークを伝導して母材を溶融させずに加熱します。
溶接技術は、材料の組成、必要な溶接強度、溶接環境などの要素に基づいて、電極の種類と組み合わせる必要があります。近年の電極設計の進歩により、アークの安定性が向上し、スパッタが減少し、作業者の作業効率が向上し、溶接後の清掃作業も軽減されます。
💡プロからのアドバイス:同様に、電極は常に適切に保管する必要があります。吸湿によって溶接品質が低下し、気孔などの欠陥が生じる可能性があるためです。電極の選択は、溶接技術と材料の要件に常に適合し、プロジェクトにおける最適な性能、費用対効果、および構造的完全性を保証する必要があります。
初心者とプロのための実践的な考慮事項
TIG 溶接の過程では、初心者であっても経験豊富なプロであっても、好ましい結果を確実に得るために、さまざまな実用的な要素に対処する必要があります。
材料の準備
ワークピースを徹底的に洗浄し、すべての汚染物質(特に油、グリース、酸化層)を除去することは、溶接工程の一部です。より安定した溶接結果を得るには、ステンレス鋼かアルミニウムかなど、材質に応じてワイヤーブラシや化学洗浄剤を使用してください。
熱管理
TIG溶接では、特に薄い材料の場合、歪みを防ぐために入熱量を常に適切に制御する必要があります。長時間の溶接や高電流での溶接では、トーチを水冷することをお勧めします。
機器の設定
アンペア数とガス流量のバランスを最適に保ちます。業界ではアルゴンシールドガスを使用する場合、15~20 CFH(約1.5~2.7 立方フィート/時)を推奨していますが、材料の厚さによって異なる場合があります。
個人の安全
自動調光フィルター付きの溶接ヘルメットを使用し、手袋は高温に耐えられるものでなければなりません。また、衣服は難燃性のものを使用してください。有害な煙を除去するため、作業場は十分な換気を行ってください。
これらの考慮事項を正確に考慮し、アメリカ溶接協会の推奨事項に従うことで、溶接工は、上手い下手にかかわらず、効率を向上させ、高品質の溶接を実現できます。
よくある質問(FAQ)
Q: 溶接棒を選ぶ際に考慮すべき要素は何ですか?
A:溶接棒を選ぶ際には、溶接する金属の種類、母材の厚さ、溶接姿勢、そして適用する溶接方法を考慮してください。様々な溶接棒はそれぞれ異なる用途向けに作られていますが、ご自身のプロジェクトに最適な溶接棒を選ぶ必要があります。
Q: 溶接電極は溶接プロセスにどのような影響を与えますか?
A:溶接工程におけるエアロゾルとは、選択する電極の種類を指します。軟鋼溶接には低水素タイプの電極が非常に適しており、高い引張強度を持つ強固な溶接部が得られます。TIG溶接などの工程では、タングステン電極のような不活性で非消耗性の電極を使用できます。
Q: E6010 と E6011 の違いは何ですか?
A: E6010とE6011は、どちらも被覆アーク溶接で広く使用されている被覆アーク溶接棒です。これらの溶接棒の主な違いは溶接特性にあります。E6010は溶け込みの深い溶接が可能で、垂直溶接や頭上溶接に適していますが、E6011はより安定したアークが得られ、過酷な作業環境にも適応しやすいという特長があります。
Q: 溶接棒を適切に保管するにはどうすればよいでしょうか?
A:溶接棒の品質維持には、適切な保管が不可欠です。溶接棒は、専用の乾燥炉または乾燥した場所に保管してください。湿気を吸収すると溶接品質が損なわれます。また、溶接に適した状態を保つため、極端な温度や高湿度の場所に保管しないでください。
Q: プロジェクトに合わせて溶接棒を選択することには何か意味がありますか?
A:溶接作業で望ましい結果を得るためには、溶接棒の選定が非常に重要です。溶接棒は、良好な溶け込み、欠陥の低減、そして溶接部を支える強度を備えており、これらは様々な種類の金属においてますます重要になっています。
Q: 鋳鉄にはどのような溶接棒を使用すればよいですか?
A:鋳鉄の溶接には、ニッケル系溶接棒など、その金属専用に製造された溶接棒を使用する必要があります。これらの溶接棒は、割れの発生を抑えるため、鋳鉄に対して適切な強度を持つ溶接部を形成します。
Q: 棒溶接棒のコーティングの機能は何ですか?
A:被覆アーク溶接棒のコーティングは、アークを安定させ、溶融金属を汚染から保護し、溶接作業を容易にする役割を果たします。コーティングの種類によって、溶接部の外観や溶け込み深さを調整できるため、作業内容に応じて適切なコーティングが施された溶接棒を選択する必要があります。
Q: 溶接棒を選択する際に金属の厚さをどのように判断すればよいですか?
A:溶接棒を選ぶ際に金属の厚さを決定するには、基本的にノギスや厚みゲージを使って母材の厚さを測定します。厚さが分かれば、溶接棒の種類と溶接電流の強度を選択し、十分な強度を確保しつつ、溶け落ちを防ぐことができます。
Q: シールドメタルアーク溶接プロセスの利点は何ですか?
A:このプロセスは、姿勢溶接が可能で初心者でも習得しやすく、非常に厚い材料の溶接にも対応できるなど、優れた利点をもたらします。溶融池に溶け込む被覆アーク溶接棒を使用するため、多くの金属や用途に適用可能です。
結論
適切な溶接棒の選択は、溶接の品質と強度、そして溶接プロジェクトの成功を左右する基本的な決定です。使用する電極の種類、材料の適合性、機器の性能、そして評価方法を理解し、メーカーの推奨事項に従うことで、初心者でも熟練の溶接工でも、プロ並みの仕上がりを実現できます。適切な保管、環境要因への配慮、そしてAWSガイドラインをはじめとする業界標準への準拠を忘れずに。この包括的なガイドから得られる知識を活用することで、あらゆる用途において強固で信頼性の高い溶接を実現し、迅速に溶接を完了するための適切な選択が可能になります。
参照ソース
- 1. Arclabs溶接スクール: どの棒溶接棒を使えばいいですか?
- 2. パーデュー大学エクステンション: 溶接初心者マニュアル(記録シート付き)
- 3. アメリカ溶接協会(AWS)規格とガイドライン
- 4. 中国のトップHビーム生産ラインメーカーおよびサプライヤー