溶接技術の進化は、航空宇宙から自動車製造に至るまで、あらゆる産業において大きな革新をもたらしてきました。最先端技術の中でも、プラズマ溶接は、最高の品質と精度を備えた、非常に効率的で信頼性の高いソリューションとして登場しました。プラズマ溶接技術の主要構成要素、利点、そして用途に関する本稿は、現代のエンジニアリングと製造におけるゲームチェンジャーとしての地位を確立しました。この分野の経験豊富な方、あるいは単に興味のあるイノベーターの方、ぜひ本書をお読みいただき、プラズマ溶接が将来の産業製造にどのような影響を与えるのか、そしてなぜそれが高性能製造における最も重要な技術であるのかを解明してください。
プラズマ溶接の理解
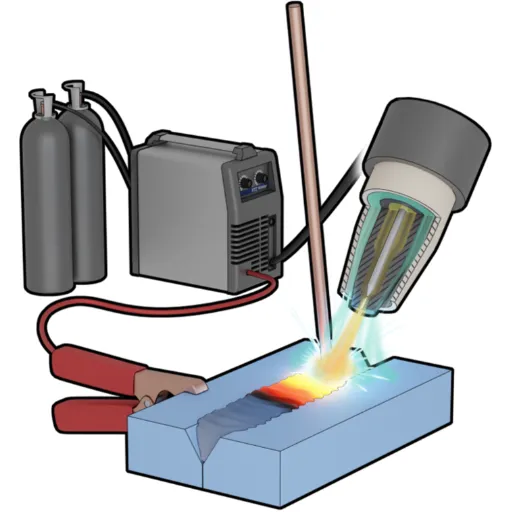
プラズマ溶接とは何ですか?
プラズマ溶接は、非常に高度なアーク溶接プロセスであり、非常に集中した高温のプラズマアークを用いて、材料を高精度かつ効率的に接合します。このシステムは、プラズマと呼ばれるイオン化ガスを非常に細いノズルを通して圧縮することで、非常に硬い金属でさえも溶かすことができる極めて高い熱源を作り出します。従来のアーク溶接ではプラズマの安定性が低いのに対し、プラズマ溶接では、高温下でも非常に安定した集中した熱プロファイルを維持できる溶接工の能力を活用します。その結果、プラズマ溶接は優れた溶け込み性、少ない歪み、そしてステンレス鋼、チタン、アルミニウムなど幅広い金属に対する良好な溶接を実現します。
最近の統計によると、プラズマ溶接は、航空宇宙、医療機器、自動車製造など、品質に対する要求が非常に高い分野で最も広く使用されている技術の一つです。薄肉から厚肉まで対応可能な省力化装置であり、高い再現性を備えているため、特に自動化システムや精密作業に適しています。さらに、現代の技術により、電源やトーチの設計が容易になったことも、この技術が様々な高性能アプリケーションでますます普及している理由の一つです。
プラズマアークの科学
プラズマアーク技術は、不活性ガスがイオン化されてプラズマ(電気を運ぶ物質の状態)を生成するという原理に基づいています。ガスに非常に高い電流を流すことでイオン化され、その結果、ガス中の原子が引き離され、非常にエネルギーが高く安定したプラズマジェットが生成されます。プラズマガスは30,000°F(16,650°C)以上に加熱され、材料を正確かつ効率的に切断または溶接することができます。
💡 重要な洞察:上記のプラズマアーク加工オペレーターとコンピュータ数値制御(CNC)システムおよびデータ駆動型最適化アルゴリズムの融合により、プラズマアークシステムのパワーと有効性が飛躍的に向上しました。様々な業界が高度なプラズマアークソリューションに注目していることは、データからも明らかです。彼らは、複雑な形状や多様な材料組成を加工するための柔軟な技術を求めています。オペレーターがリアルタイムの分析情報に裏付けられた統合設計ツール自動化プロセスを利用することで、加工中の精度と操作エラーの最小化の可能性が高まります。産業用途においてプラズマアークシステムと最先端の計算技術を併用することで、品質と性能に関する厳しい基準を満たすことが可能になります。
従来の方法と比較したプラズマ溶接の利点
プラズマ溶接は、従来の溶接方法に比べて様々な点で大きな利点があり、特に精度が重視されます。最大の利点は、高濃度で安定したプラズマアークを使用することで、溶接プロセスにおける優れた制御性と精度を実現できることです。従来の方法とは異なり、プラズマ溶接は薄い材料や複雑な形状の接合に特に適していますが、熱による変形や反りのリスクはそれほど高くありません。さらに、ステンレス鋼、チタン、ニッケル合金など、異なる種類の材料間で一貫した溶接品質を維持しながら、深溶接を実現できます。
生産性の観点から見ると、プラズマ溶接は操業停止時間を大幅に削減します。高エネルギーアークの使用により溶接速度が向上し、溶接サイクルタイムが短縮されます。さらに、溶接プロセスに高度な自動化技術とリアルタイム監視ツールを導入することで、労働投入を最小限に抑え、人為的ミスの発生率を低減できます。また、TIG溶接やMIG溶接などの類似溶接とは異なり、プラズマ溶接は非接触アーク移行機構により内部部品の摩耗を軽減するため、電極寿命が長くなります。
プラズマ溶接は、産業分野や高性能分野において高い投資収益率をもたらす技術の一つであり、これは最新の研究データによって裏付けられています。この技術は、作業ばらつきを低減し、材料のブロンズ化を促進し、全体的なメンテナンスコストを削減する能力を備えているため、プラズマ溶接システムを採用している業界は、品質を犠牲にすることなく、優れたスループットを実現しています。信頼性と精度が最も重要となる航空宇宙、自動車、発電分野では、プラズマ溶接がますます主流になりつつあります。
プラズマ溶接機の種類

各種プラズマ溶接機
プラズマ溶接機は、それぞれの設計と機械の用途に基づいて様々なカテゴリーに分類されており、幅広い業界のニーズを満たす最高レベルの性能を発揮します。プラズマ溶接機の主なカテゴリーは、移行型アークプラズマ溶接機と非移行型アークプラズマ溶接機です。
最新の業界指標に反映されているプラズマ溶接技術の進歩は、両方のタイプの特長を組み合わせたハイブリッドシステムの開発につながり、柔軟性、効率性、精度を向上させています。コンピュータ制御は現代のプラズマ溶接機に共通する機能であり、プロセスの自動化とリアルタイム監視の向上を実現し、高需要の生産ラインに非常に適しています。プラズマ溶接機の分類と技術進歩は、変化する技術的および産業的要求に適応できることを示しています。
プラズマアーク溶接と他の溶接技術の比較
プラズマアーク溶接(PAW)は、特にタングステン不活性ガス(TIG)溶接や金属不活性ガス(MIG)溶接などの類似技術と比較した場合、その精度と幅広い適用性により際立った手法です。PAWは極めて高温で動作し、ほとんどの場合30,000°Fを超えるため、溶融プロセスが高速化し、より深い溶け込みが実現し、従来の方法では効率や靭性が標準以下になるため、最も厚い材料でも品質の問題なしに溶接できる理想的なシナリオが生まれます。その上、プラズマアークは制御が少し難しいですが、この場合は、熱影響部(HAZ)をより適切に制御できるるつぼプラズマアークを使用することで制御が容易になり、歪みや反りが減少するため、許容誤差の非常に厳しい用途に最適です。
⚖️ 比較の概要
TIG溶接と比較して、PAWは同等の高品質の溶接をより高速に行うことができるため、生産性が高いことが示されています。さらに、プラズマアーク溶接システムは、チタンやアルミニウムなどの非鉄金属を含む幅広い材料を扱うという点でMIG溶接よりも信頼性が高く、これが航空宇宙、原子力、医療分野のアプリケーションでプラズマが選ばれる主な理由です。しかし、プラズマ溶接装置は複雑なため、初期コストが高くなる傾向があり、熟練した作業員が必要となるため、小規模な作業では障害となる可能性があります。
全体として、PAW システムにおける最新の自動化の使用により、従来の技術とのギャップが縮小し続け、パフォーマンスの一貫性が確保され、システムがより幅広い産業ニーズに適応できるようになりました。
ニーズに合った適切なプラズマ溶接機の選択
適切なプラズマアーク溶接(PAW)システムを選択するには、お客様の運用要件を完全に理解すると同時に、業界データを徹底的に分析する必要があります。検索トレンドから得られた最新の知見によると、購入決定に影響を与える最も重要な要素は、材料の種類、厚さ、必要な溶接精度、そして技術です。例えば、航空宇宙分野のステンレス鋼のように、均一性が必須で、材料が薄く熱に敏感な環境には、高周波自動PAWシステムが推奨されます。一方、汎用性と取り扱いやすさが重要となる小規模な運用では、手動プラズマ溶接機が最も費用対効果の高い選択肢と考えられています。
さらに、必要な出力とシステムの互換性は、対象となるアプリケーションと同期させる必要があります。溶接の専門家によると、アンペア数を調整できるシステムは、オペレーターに様々なタイプのプロジェクトに対応する柔軟性を提供し、全体的な柔軟性を高めます。さらに、消費者はアフターサービス、トレーニング施設、機器の耐久性を評価する必要があり、これらは長期的な投資収益率(ROI)の重要な要素として考慮する必要があります。これらの仕様がプロジェクトの目的と一致することを確認することで、アプリケーションは効率、精度、信頼性の面で最適な溶接作業を実現できます。
プラズマ溶接の仕組み
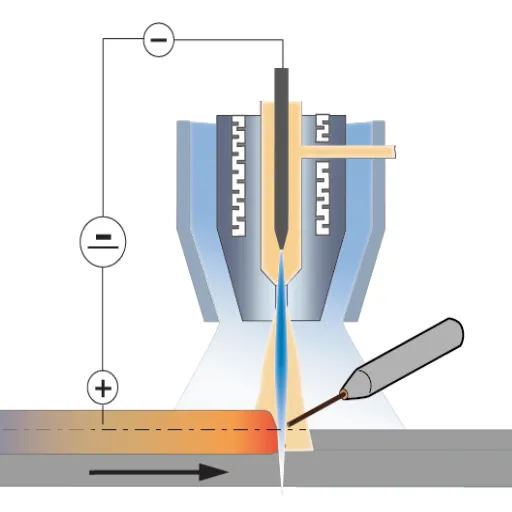
プラズマアーク溶接における電極の機能
電極はプラズマアーク溶接(PAW)において重要な役割を果たします。溶接プロセスの主要な熱源であるプラズマアークを発生させるからです。電極は通常、高融点と優れた導電性を持つタングステンで作られており、非消耗性で、非常に高い熱的・電気的条件に耐えられるように設計されています。溶接プロセス中、まずパイロットアークが生成され、電極とノズルが接続されます。パイロットアークは周囲のガスをイオン化してプラズマを生成します。プラズマがワークピースに向けられると、パワーアークが生成され、熱が伝達されて精密な溶接が行われます。
最新の技術革新とプラズマアーク溶接技術を最大限に活用することで、電極はより長寿命化し、高アンペア設定でもより信頼性の高いものになっています。最新の研究では、電極の先端形状を変えたり、新しいコーティング材料を探求したりすることで、特にアルミニウムや高合金鋼などの難燃性材料において、安定した耐久性のあるアークを実現できることが明らかになっています。最高の溶接品質を確保し、最新の製造プロセスを要件に適合させるには、直径と組成を考慮した理想的な電極仕様を見つけることが不可欠です。さらに、これらの技術革新と適切なメンテナンスを組み合わせることで、電極の寿命と性能の安定性を向上させることができます。
集中した弧を描く
特定の焦点を持つアークを作成するには、相互に関連してアークの安定性と動作を決定するさまざまな要因を深く理解する必要があります。最初の作業は、電圧、アンペア数、移動速度などの溶接パラメータを決定することです。これらのうち、電圧はアークの長さに影響を与える最も重要な要因です。低電圧ではより細く集中したアークが生成され、高電圧ではより幅広く柔らかいアークが生成されます。これに続いて、シールドガス(アルゴンまたはアルゴンリッチの混合物)の選択が極めて重要です。シールドガスは、特にガスタングステンアーク溶接(GTAW)およびガスメタルアーク溶接(GMAW)アプリケーションで非常に安定した集中アークを促進するためです。正しいトーチ角度と電極の位置により適切な焦点を得ることができ、その結果、熱の分散が緩和され、溶け込みが向上します。
調査と研究から得られたデータによると、高度な波形制御や脈動技術といった最新の技術革新が、供給電力の動的な調整を通じてアークの安定性をさらに向上させる主な要因となっています。これらの進歩は、正確な機器校正とオペレーターのスキルと相まって、スパッタの低減、冶金学的完全性の向上、そして現代の製造環境における品質管理基準を満たす、非常に集中したアークを実現します。
溶接機の設定
溶接装置を構成する際には、溶接技術と材料特性を第一に考慮する必要があります。プロセスに応じて適切な電源を選択してください。例えば、従来のMIG溶接電源は定電圧ですが、TIG溶接電源は通常定電流システムです。ガス流量が重要な要素であることは、最近の研究データによって裏付けられています。過剰なガス流量は乱流や汚染につながり、流量不足はアークを不安定にします。さらに、良好な回路接続を確保するために、アースクランプは清潔で導電性のある表面に適切かつ確実に接続する必要があります。最新の溶接機は、さまざまな条件に対応する適応制御などの高度なアルゴリズムを用いたリアルタイム調整を採用しており、セットアッププロセスを容易にするだけでなく、最適な出力を一貫して供給し続けます。テクノロジーと精度の組み合わせにより、ユーザーは極めて高い性能基準を容易に達成できます。
プラズマ溶接の応用
プラズマ溶接の恩恵を受ける産業
プラズマ溶接は、その比類のない精度と効率性により、航空宇宙からエレクトロニクスに至るまで、幅広い産業において不可欠な技術となっています。この技術の恩恵を最も享受している分野の中でも、航空宇宙産業は、チタンやアルミニウムといった高強度・軽量材料を、安全性と性能基準を満たすために極めて正確な公差で溶接することで、その地位を確立しています。自動車産業もまた、部品製造におけるプラズマ溶接技術の堅牢で安定した性能が認められている主要分野の一つであり、一貫性と信頼性を備えた部品製造に活用されています。
🏭 プラズマ溶接を利用する主要産業
- ✈️ 航空宇宙: チタンやアルミニウムなどの高強度軽量材料の溶接
- 🚗 自動車: 一貫性と信頼性が求められる部品製造
- 🏥医療機器: 外科用器具やインプラント用の薄いステンレス鋼またはチタンの溶接
- 💻 エレクトロニクス: 回路基板および半導体製造用の敏感な部品のマイクロ溶接
さらに、医療機器業界では、外科手術において、手術器具やインプラントに使用される薄いステンレス鋼やチタンの溶接にプラズマ溶接が使用されています。エレクトロニクス業界でも、回路基板や半導体製造に求められる高精度な精密部品のマイクロ溶接にこの技術が活用されています。高度な自動化・制御システムの導入により、プラズマ溶接は速度と再現性が極めて重要な産業製造プロセスを支えるようになり、生産性の向上とコスト削減につながっています。
現在、プラズマ溶接は、さまざまな材料や厚さの信頼性の高い高品質の接合により、もはや沈黙のパートナーではなく、むしろ性能と精度の両方を要求する産業の基盤そのものとなっています。
プラズマカッターの一般的な用途
プラズマカッターは、導電性材料の切断における長い工程を省き、同時に切断精度を維持する最先端技術として広く知られているだけでなく、高く評価されています。金属加工、自動車、航空機、建設といった分野は、様々な用途でプラズマカッターに大きく依存しています。そのため、プラズマが最も適している鋼、ステンレス鋼、アルミニウムなどの金属の切断において、高速性ときれいな切断面が得られます。
また、金属部品の不良や破損の場合、プラズマカッターはメンテナンスや修理作業で頻繁に使用されます。損傷した金属部品を迅速に除去したり、正確な寸法の新しい部品を製造したりするために使用されるためです。プラズマカッターの使用におけるCNC(コンピュータ数値制御)ツールの適用も増加しています。これは、カスタムパーツ、ブラケット、パネルなどの受動部品の設計精度が、現代の製造プロセスにおける基本要件となっているためです。
プラズマ切断プロセスは、インバーター技術と切断トーチの進化によって劇的な変化を遂げ、小規模な工房や愛好家にも利用しやすくなりました。そのため、これらの層が工業用ツールの習得を諦める理由は少なくなっています。さらに、インターネットで見つけた最近のトレンドによると、プラズマカッターは金属彫刻や装飾プロジェクトなどの芸術分野でも依然として注目を集めており、クリエイティブ分野におけるその適応性が改めて強調されています。
速度、精度、コスト効率を兼ね備えたプラズマカッターは、精度と効率が最も重要な要素である現代の製造業や職人技において、今でもなくてはならないものです。
プラズマ溶接技術の革新とトレンド
プラズマ溶接技術の近年の発展は、プロセス効率の向上だけでなく、この技術によって実現可能な精度も向上させており、産業用途からニッチな用途まで、幅広い分野で関心を集めています。人工知能(AI)を活用した自動化システムと制御、そして強化された監視機能は、この時代における最も重要なイノベーションの一つであり、これらのイノベーションの導入によって、機械を操作する作業員数を減らすことなく、望ましい品質の実現に貢献し、産業が大きな恩恵を受けることを可能にします。これは、精度と再現性が最も重要な要素となる大量生産体制において特に有利です。
一方、新たなトレンドとして、ポータブルでエネルギー効率の高いプラズマシステムへの関心が高まっています。開発中の小型でコンパクトなソリューションは、小規模な作業場だけでなく、効率性を損なうことなく現場での溶接ニーズにも応えます。さらに、環境に配慮した取り組みとの連携により、消費電力と排出量を削減し、世界的な持続可能性目標を満たすプラズマ溶接システムを開発するメーカーが生まれることが期待されます。
📊 トレンド検索:ここ数ヶ月の検索結果を見ると、「マイクロファブリケーション用プラズマ溶接」と「プラズマ溶接自動化ソフトウェア」に関する質問が大幅に増加しています。これは、航空宇宙、医療機器製造、エレクトロニクスなどの業界における精密用途向けに特別に設計された技術に対する需要が高まっていることを示しています。これらの傾向は、プラズマ溶接技術が常に進化を続け、現代の産業の特別なニーズに応えようとしていることを示唆しています。
プラズマ溶接を成功させるためのヒント

溶接作業者の安全上の注意事項
プラズマ溶接に伴う危険を最小限に抑えるため、溶接工は厳格な安全対策を遵守することが不可欠です。超高温、紫外線、そして溶接対象金属から発生する煙のため、自動調光溶接ヘルメット、耐熱手袋、難燃性作業服、防毒マスクなどを含む個人用保護具(PPE)の使用が不可欠です。さらに、オゾンや窒素酸化物などの有害ガスは高エネルギープラズマアークの副産物であるため、作業者をこれらのガスから守るための重要な要素の一つは、作業場に常に新鮮な空気を供給することです。
⚠️ 安全に関する警告
最近の検索トレンドデータによると、「プラズマ溶接の安全設備基準」と「溶接作業場の換気改善」を検索する人の数が大幅に増加しています。この傾向は、溶接工や業界全体において、健康被害の低減の必要性に対する意識が徐々に高まっていることを示唆しています。
軽量ヘルメット(呼吸器系内蔵)や、ANSIおよびOSHA規格に適合、あるいはそれ以上の高度な濾過技術といった安全装備の使用は、溶接工が常に最新の情報を入手するための重要な要素です。適切な訓練と工具・機器の点検を通して、溶接工は十分な装備を備えるだけでなく、溶接業界における技術や規制の変化に合わせて安全プロトコルを進化させることができます。
プラズマ溶接で避けるべきよくある間違い
1. ガス流量設定が不適切
プラズマ溶接において最もよくあるミスの一つは、ガス流量の設定ミスです。シールドガスが不足すると、溶接部の汚染、酸化、ポロシティが発生する可能性があります。一方、ガス流量が多すぎると、プラズマアークの安定性が損なわれる可能性があります。最良の結果を得るには、オペレーターはメーカーの推奨に従ってガス流量を調整し、材料の種類や厚さなどの変数を考慮する必要があります。
2. 電極の選択または準備が不適切
電極の種類を間違えたり、電極の準備が不十分だと、満足のいく溶接結果が得られない可能性があります。タングステン電極を正しい角度に研磨しなかったり、破損した電極を使用したりすることは、アークのふらつきや溶接品質の低下につながる可能性があります。毎回の溶接前に、電極を点検し、良好な状態に保ってください。
3. 溶接前の清掃を省略する
プラズマ溶接では、強固で欠陥のない溶接を実現するために、表面を清浄に保つ必要があります。しかしながら、作業者は油、汚れ、酸化物などの汚染物質の除去を忘れがちです。これらの汚染物質は溶接部に介在物を形成し、耐久性の低下につながります。溶接対象材料に応じて、研磨ブラストや化学洗浄剤などの適切な洗浄方法を採用してください。
4. 設備メンテナンスの監視の失敗
溶接機器は、性能を一定に保つために定期的なメンテナンスが必要です。機器メンテナンスにおけるミスには、消耗品の交換、ノズルの清掃、ガス漏れの点検を怠ることがしばしばあります。定期的な点検と予防保守スケジュールの遵守は、予期せぬ機器の故障を回避し、運用効率を確保する上で大きな役割を果たします。
5. 不適切な熱入力管理
プラズマ溶接では、入熱量を制御することが非常に重要です。入熱量が多すぎると、材料の反り、溶け落ち、あるいは微細構造損傷を引き起こす可能性があり、入熱量が不足すると、溶接の溶け込みが弱くなる可能性があります。良好な溶接品質を確保するには、プロジェクトの仕様に従って正確に設定された電流値と移動速度を使用してください。
溶接欠陥の除去とプラズマ設定の管理に関する検索クエリの増加は、こうしたよくあるミスを減らすために、適切なオペレーターのトレーニングと業界のベストプラクティスの最新情報の把握が重要であることを示しています。プラズマ溶接のスキルを習得することは、生産性を向上させるだけでなく、厳格な基準に準拠した品質の確保にもつながります。
プラズマ溶接機のメンテナンスのヒント
プラズマ溶接機を長期間最高の性能と信頼性で使用し続けるには、頻繁なメンテナンスが不可欠です。トレンド検索によると、多くのユーザーが溶接でよくある欠陥を回避する方法や最適なプラズマ設定などを知りたがっています。これらの問題を解決するには、機械を徹底的に点検することから始まります。最初のステップは、ノズルや電極などの消耗部品の摩耗を定期的に監視することです。これらの部品が停止するとアークの安定性が損なわれ、溶接品質が不安定になる可能性があります。これらの部品の交換については、メーカーの推奨に従うか、摩耗が著しく目立つ場合は交換してください。
また、トーチヘッドを清潔に保つことも非常に重要です。付着した汚れやゴミは、空気の流れを妨げ、作業精度を低下させる可能性があるため、使用後は必ずトーチを清掃してください。ケーブルや接続部がしっかりと固定されていることを確認し、出力変動やプラズマ流の不安定化を防いでください。さらに、作業中のプロジェクトの特定の材料要件に応じて、デバイスの設定を定期的にキャリブレーションしてください。キャリブレーションは、安定した出力を実現すると同時に、オペレーターによるミスを軽減するのに役立ちます。これらの実践と業界のベストプラクティスの知識を組み合わせることで、溶接工は欠陥を最小限に抑え、プラズマ溶接作業から最大限の成果を得ることができます。
よくある質問
❓ プラズマ溶接機とは何ですか?どのように機能しますか?
プラズマ溶接機は、プラズマと呼ばれるイオン化ガスの非常に集中したアークを利用して2つの材料を接合する特殊な溶接機です。プラズマ溶接では、電極と母材の溶融が絡み合い、母材への浸透や非常に薄い板材の溶接を可能にする融合が実現します。プラズマ溶接は、高品質な溶接と美しい仕上がりを実現できるため、パイプ製造などの様々な工程で用いられています。溶接電流とプラズマガス流量といった前述のパラメータは、溶接品質と溶融池の特性を決定する主要な要素です。
❓ プラズマアーク溶接の利点は何ですか?
プラズマアーク溶接は、MIG溶接やTIG溶接といった従来の溶接に比べて、多くの利点があり、はるかに優れています。プラズマ溶接機は、ミスが起こらないよう高度に制御されたアークを生成するため、薄い材料の溶接に非常に適しています。それだけでなく、溶接電流が低いため、プラズマ溶接は非常に深くまで到達でき、ワークピースの歪みも最小限に抑えられます。さらに、プラズマとシールドガスを分離できるため、シールドガスエンベロープによる溶接部の汚染を防ぐことができるという利点もあります。さらに、アルミニウムやステンレス鋼など、幅広い材料に対応できること、汎用性、そして適合性の高さから、プラズマ溶接は多くの分野で利用されています。
❓ プラズマカッターとプラズマ溶接機の違いは何ですか?
プラズマカッターとプラズマ溶接機は、溶接業界と切断業界においてそれぞれ用途が異なります。両者を区別する最も簡単な方法は、プラズマ溶接機がプラズマ溶接プロセスを利用して材料を接合することに重点を置いているのに対し、プラズマカッターは金属を正確かつきれいに切断することに重点を置いているということです。具体的には、プラズマカッターに搭載されているパイロットアークが、切断ラインに沿って進む金属を溶融させる超高温アークを発生させ、実際に切断を開始するものです。溶接プロセスが強力なビードの形成に重点を置いているのに対し、プラズマ切断は材料を迅速に除去することを特徴とし、フィラーワイヤを必要としないという点が異なります。どちらの装置もプラズマガス流を備えていますが、用途は異なります。
❓ プラズマ溶接における電極の役割は何ですか?
電極はプラズマ溶接プロセスの心臓部であり、アークを発生させる役割を果たします。プラズマ溶接ではタングステンが電極の製造に使用され、溶接トーチの中央に配置されます。溶接電流が供給されると、電極と母材の間にアークが発生し、プラズマアークが形成されます。アークを狭めるノズルの設計は、電力を導き、プラズマガスの流れを安定させます。正極電極の構成を選択することで、アークの熱特性と最終的な溶接性能も左右されます。
❓ プラズマ溶接技術のメリットを享受できるアプリケーションは何ですか?
プラズマ溶接技術は柔軟性と効率性に優れているため、その適用分野は多岐にわたります。航空宇宙、自動車、製造業など、プラズマ溶接が広く利用されているのは、その高精度と高品質という特性によるところが大きいでしょう。特に、薄板や微細部品の溶接において、TIG溶接やMIG溶接では制御性が低いため、プラズマ溶接は大きな強みとなります。さらに、プラズマ溶接は、深い溶け込みが求められるパイプ溶接や異種金属接合などにも広く利用されています。また、熱影響部が狭いため、繊細な用途にも最適です。
❓ 電流レベルはプラズマ溶接プロセスにどのような影響を与えますか?
電流レベルはプラズマ溶接プロセスにおける重要な要素の一つであり、溶接品質とその特性を左右します。高電流を入力すると熱が上昇し、より深い溶け込みや広い溶接幅といったメリットが得られます。一方、電流が高すぎると逆のことが起こり、特に薄板溶接では溶け落ちが発生する可能性があります。一方、低電流設定では制御性が向上し、歪みも少なくなりますが、効果的な溶融に必要な熱が不足するというデメリットがあります。プラズマ溶接において最良の結果を得るには、溶接電流の調整とプラズマガス流量の組み合わせが鍵となります。