

風力発電タワーは、平らな鋼板から始まり、工場から設置準備が整った完成品として出荷されます。その間、風力発電タワーの製造工程では、切断、成形、溶接、検査、仕上げといった工程が行われます。各工程では、次の工程で受け入れられる、つまり次の工程に渡る準備が整ったワークピースを生産する必要があります。
缶の材質が判別できなくなったり、溶接後にフランジの修正が必要になったり、完成した鋼材が塗装ブースの外で待機したりすると、引き渡し作業はコストがかさむ。生産計画には、機械リストに加え、各工程における記録管理と互換性のあるワークピース範囲が必要となる。
風力発電タワーの製造工程では、検査済みの鋼板を圧延して缶状にし、それらを溶接してフランジ付きの部材に加工した後、検査、表面処理、艤装、出荷を行います。この手順は、従来型の鋼管製タワーを対象としています。
- 残りの作業ステーションが追加の作業に対応できる場合にのみ、より高速な溶接ステーションによって完成品の生産量が増加する。
- 缶とは、圧延された外殻状の単位であり、輸送セクションは、連結された缶とセクション端部の接合部から構成される。
- 工場での溶接によって鉄骨構造が接合される。風力タービン設置現場では、完成した部材をボルト締めフランジで接合するのが一般的である。
- 検査範囲、接合部の受入、および塗装要件は、生産開始前にプロジェクト文書に明記しておく必要がある。
風力発電タワーの製造工程はどのように構成されているのか
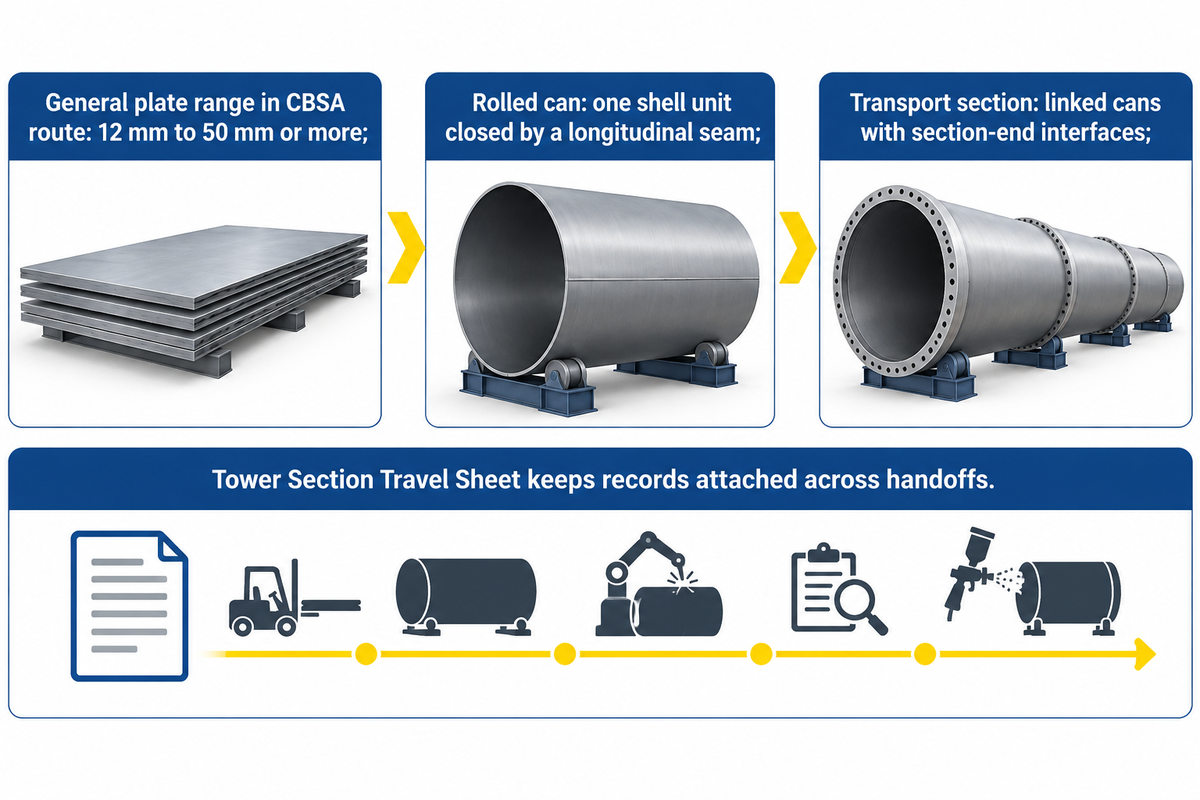
通常の風力発電タワー製造工程は、準備された鋼板からロール成形された缶、組み立てられたセクション、そして完成した輸送ユニットへと進みます。セクションのスケッチは、これらのユニットの接合方法を規定します。購買、生産、検査の各段階で同じ定義を使用することで、シフトあたりの缶数で見積もられた数値が、完成セクションの生産量と誤解されることを防ぎます。
カナダ国境サービス庁の2023年版製造仕様書は、この圧延溶接方式を採用している。タービンの設計とタワー内の設置場所に応じて、12mmから50mm以上の一般的な板厚が推奨されている。この板厚の幅広さは、単一の公称板厚では機械仕様として不十分である理由を示している。
風力タービンタワーは、タワー上部のナセルを支える耐荷重シェルで構成されています。各セクションは個別に製造され、組み立てのために現場に輸送されます。したがって、風力タービンタワーの製造工程は、工場での作業と、組み立て現場でのボルト締めによる接合作業から成り立っています。
タワー缶とタワーセクションの違いは何ですか?
缶とは、円筒形または円錐形の殻状ユニットを縦方向の継ぎ目で閉じたものである。複数の缶を周囲で接合して輸送用セクションを形成する。そして、これらのセクションを組み合わせて風力タービンタワーを組み立てる。
缶数、セクション数、タワー数はそれぞれ、製造作業の異なる量を測定する指標である。
タワーセクション移動シートを記録構造の目安として使用してください。記入済みの項目に従って、成形中のワークピースに何が取り付けられたままになっているべきかを確認してください。必要な記録と承認については、工場の承認済み手順書に明記されています。
| 渡す | 記録を繰り越す | 次に使うのは誰? |
|---|---|---|
| プレートレシート | 材料証明書参照番号、プレート識別番号、図面割り当て | 材料制御と切断 |
| 切り抜き空白 | 空白の識別番号、缶番号、およびカットの修正 | チームを結成する |
| 準備されたエッジ | 接合部の指定および指定された面取り配置 | 組み立てと溶接 |
| ロールシェル | 同一性と幾何学的チェックの結果 | 長炭層採掘ステーション |
| 缶を閉じた状態 | 溶接部の識別情報、溶接手順の参照情報、および必要な検査状況 | セクションアセンブリ |
| 連結された缶 | 断面識別情報、接合図、および円周溶接記録 | 寸法検査 |
| フランジ付きセクション | フランジの識別情報、向き、および測定された界面形状 | 品質チーム |
| 解放された鉄骨 | 完了した保留ポイントとクローズされた修理記録 | 表面処理 |
| コーティングされた部分 | コーティングシステム、塗布状況の確認、硬化状態 | 装備チーム |
| セクション完了 | 最終構成、マーキング、および発送書類 | 物流と顧客 |
鋼板の識別、切断、およびエッジ加工
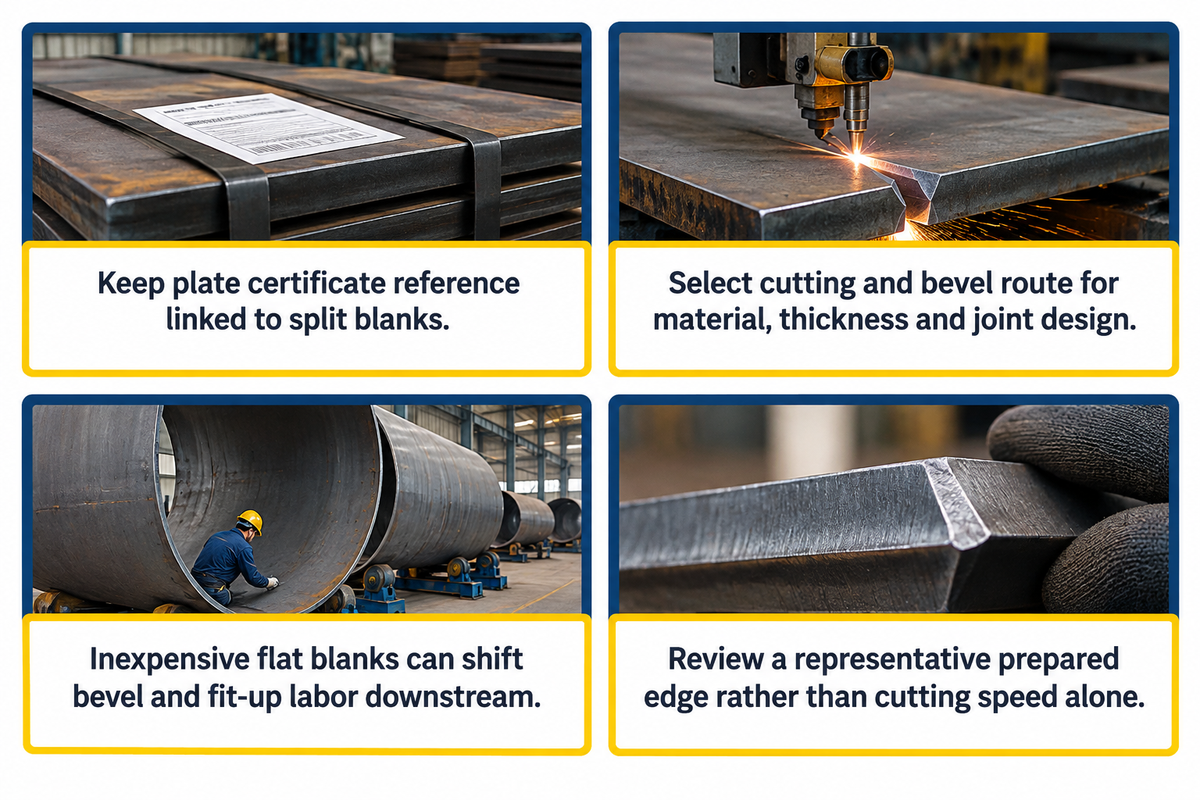
板材の準備工程では、圧延および溶接工程に供給するブランク材の形状と接合端部が準備されます。この工程は、材料の分配と図面の修正から始まり、切断、そして必要な開先加工へと続きます。設備が整った溶接工程であっても、搬入されたブランク材の端部修正や再識別が必要な場合には、時間をロスすることになります。
切断された部品に関連付けられたプレート証明書の参照番号を、提案された輸送シートに保管してください。これは実用的な記録に関する推奨事項です。分割されたプレートは、そのセクションに割り当てられた材料まで追跡可能である必要があります。マーキング方法および必須の文書化は、購入者の品質要件に従います。
プラズマ切断と酸素燃料切断は、CBSAプロセスの説明に含まれています。レーザー切断または機械的なエッジ加工は、別の製造方法の一部となる場合があります。指定された材料、鋼板の厚さ、ブランクサイズ、および接合部の設計に応じて、切断機とエッジ加工方法を選択してください。
切断装置の価格が安いと魅力的に見えるため、必要な面取り加工が行われるかどうかを確認せずに購入したくなるかもしれません。しかし、生の板材を所定の形状に切断することは、接合溶接の準備の一部にすぎません。安価な平板材を使用すれば、機械加工、洗浄、仮組みといった作業を次の工程に回すことができます。
機器選びの際には、切断速度だけを比較するのではなく、実際に加工された刃先を見せてもらうように依頼しましょう。
板材圧延および縦継ぎ溶接
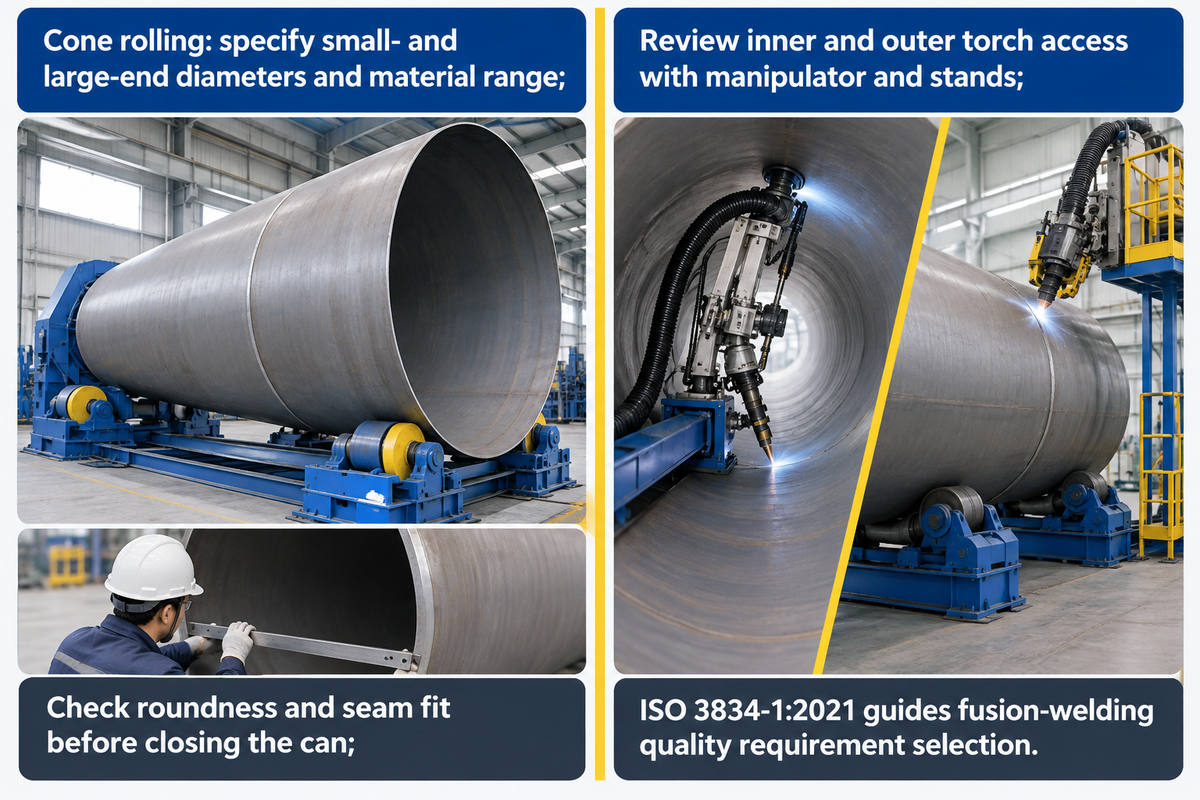
板材圧延によって、ブランク材は円筒形またはテーパー状のシェルに成形され、縦方向の継ぎ目溶接によってそのシェルが缶状に閉じられます。これらの工程は、形状と接合部の準備によって関連付けられています。圧延機は、実際の板幅、材質範囲、および必要な最小直径に対応できなければならず、板材端部付近で必要な成形作業も考慮する必要があります。
テーパーセクションの場合、円錐圧延構成を要求する際には、小端径と大端径、展開ブランク、材料範囲、および必要なエッジ成形を指定してください。サプライヤーは、そのワークピースを成形およびサポート能力にマッピングする必要があります。1つの材料と幅に定格されたプレート圧延機は、選択の出発点です。この曲げ機はタワーの壁を成形し、鋼の厚さがその負荷に影響します。Practical Machinist のプレート圧延能力に関する議論では、材料強度、ワークピースの幅、および曲げ直径が能力にどのように影響するかについてユーザーが議論しました。公開されている定格を必要な材料強度、ワークピースの幅、および曲げ直径と比較してください。議論の数値ルールは一致しません。
缶を閉じる前に、真円度と継ぎ目の適合性を製造図面と照らし合わせて確認してください。溶接が完了したら、規定の寸法試験と溶接試験の結果に基づいて、缶がセクション組立工程に進めるかどうかを判断します。再成形や修理の結果がプロジェクト要件を満たさない場合は、独自の工程手順を踏む必要があります。
サブマージアーク溶接は、長尺で繰り返し接合を行う継手に広く用いられています。溶接方法と溶接機は、継手工程と生産要件に基づいて選定されます。外板の継ぎ目や局所的な接合部では、異なる溶接方法が必要となる場合があります。
コラムアンドブーム式マニピュレーターがこの溶接装置を配置し、スタンドと位置決め装置でワークピースを配置します。トーチの内側と外側へのアクセスは、レイアウトの検討事項に含まれます。
接合マップを該当する溶接手順、作業員の資格要件、および工程記録にリンクさせます。溶接予熱などの項目については、接合部と材料に応じて手順に基づいた決定が必要です。ISO 3834-1:2021フレームワークは、工場内および現場での製造における溶融溶接の品質要件の選択に対応しています。
仮組み、周方向溶接、フランジ取り付け
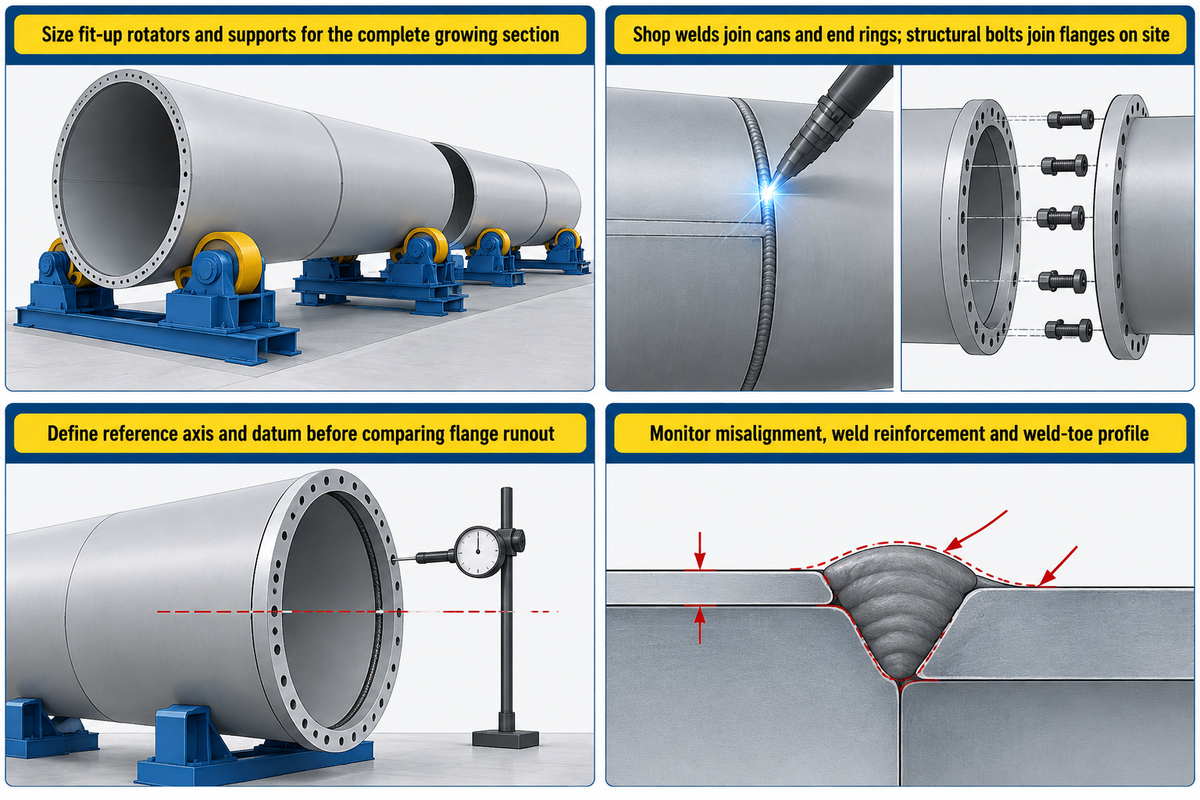
フィッティング工程では、缶を円周溶接のために整列させ、完成したセグメントを接合するフランジの位置を決定します。アセンブリの重量とスペースの要求が変化するにつれて、アセンブリを支えるサポートも変化します。生産シーケンスは、個々の空缶に合わせてステーションのサイズを決定するのではなく、最終接合部を含むセクション全体を網羅する必要があります。
油圧式フィッティングローテーターは、位置合わせのための調整可能なサポートを提供します。サポートと動作を断面図および接合手順と比較してください。
定格荷重が大きい場合、支持具の配置、ワークピースとの接触、および位置合わせ範囲の問題は未解決のままとなる。
風力発電タワーの接合部は溶接ですか、それともボルト締めですか?
インターフェースの接続はどちらも通常の経路で行われます。工場で製作されたシェルは縦方向および円周方向の溶接で接続され、セクション端部のリングはフランジ溶接で接続されます。風力タービンの設置時には、構造用ボルトで接合フランジが接続されます。承認されたタワー設計により、各インターフェースの接続配置と技術要件が定められます。
フランジの形状は、別途検査すべき事項です。欧州のRINGMANプロジェクトの最終報告書では、代替となる溶接フランジの研究において、フランジ接続部の平面度ずれがどのように影響するかを検証しました。フランジの平面度ずれは形状上の問題であり、プロジェクト図面には適用可能な製造上の許容範囲が示されています。
フランジの振れはどのように測定されますか?
フランジの振れは、断面用に設定された基準軸と基準配置に基づいて測定されます。測定計画には、支持条件、測定機器、記録位置が詳細に記載されています。異なる基準を用いた測定では、完成した鉄塔の形状に関する同じ疑問に答えることができないため、結果を比較する前に基準配置を指定してください。
局所的な溶接形状も重要です。2024年に実施された風力発電タワーの突合せ溶接継手に関する研究では、疲労試験、溶接部の形状測定、数値解析を用いて疲労耐性を検証しました。したがって、最終的な検査結果だけでなく、工程上のミスアライメント、溶接補強、溶接止端部の形状にも注意を払う必要があります。
「溶接キャップの過剰な補強も懸念事項です。」
表面処理前の検査
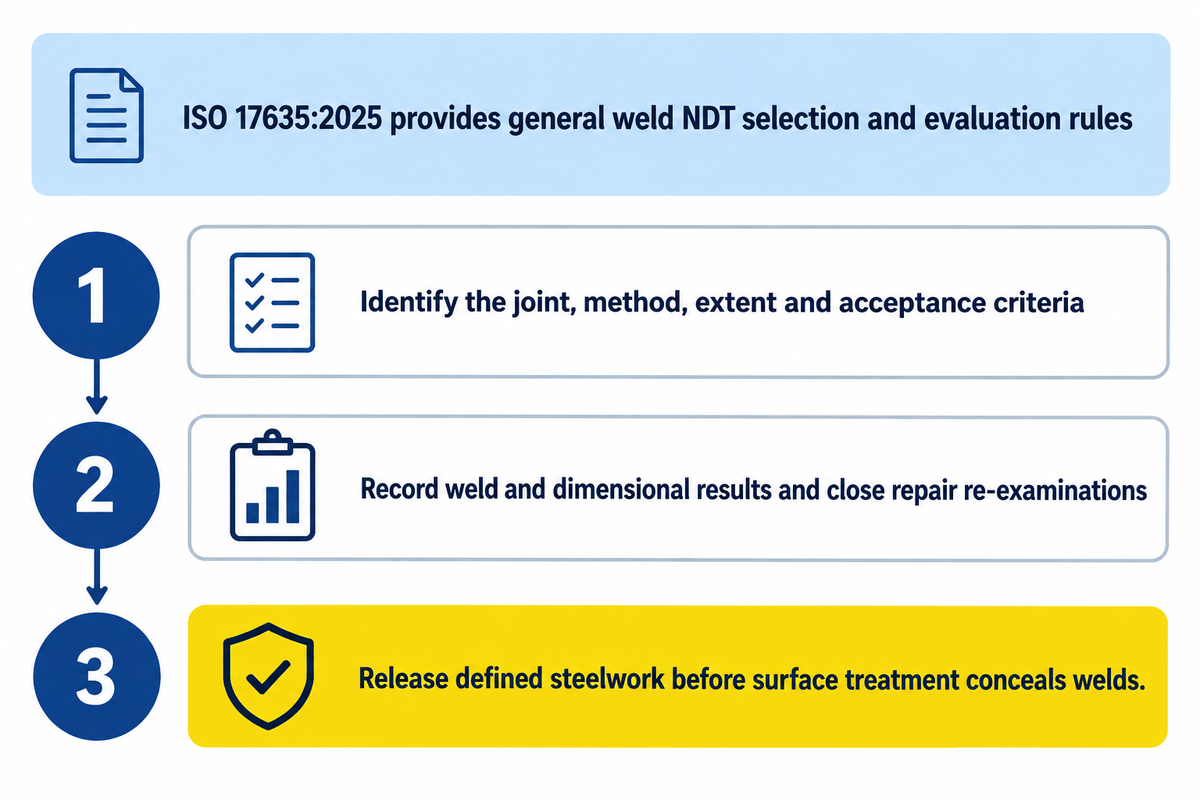
検査では、表面処理によって鋼構造物が覆われる前に、指定された溶接状態、寸法、および接合部を確認します。検査計画では、各検査を製造段階に割り当て、合格基準と、その工程を承認する記録を定めます。修理および再検査の手順は、同じワークピース識別番号を用いて計画する必要があります。
ISO 17635:2025(第4版、2025年4月発行)は、非破壊検査方法の選択および溶接部の評価に関する一般的な規則を規定しています。選択にあたっては、品質要件、材料、溶接厚さ、溶接プロセス、および検査範囲を考慮します。その合格基準は、ISO 5817またはISO 10042の品質基準を直接解釈したものではありません。
検査シートには、検査対象、検査方法と範囲、および合格基準を明記する必要があります。
超音波検査や放射線検査の依頼には、これらの回答が必須となります。すべての風力発電タワープロジェクトに対して一律の検査率を設定すると、各プロジェクトの違いが不明瞭になってしまいます。
- 接合部と該当する検査文書を特定してください。
- 必要な溶接結果と寸法結果を記録してください。
- 修復結果の詳細な分析と、それに伴う再検査。
- 該当する表面処理工程の前に、規定された鋼構造物を解放してください。
見積もりを比較する際は、検査へのアクセス、取り扱い、および検査ポイントでの立ち会いに関する責任を明確にしてください。製造ラインとは別に料金が設定されている検査サービスでも、同じ支持構造物や床面積を共有できます。
ブラスト処理、コーティング、内部設備工事
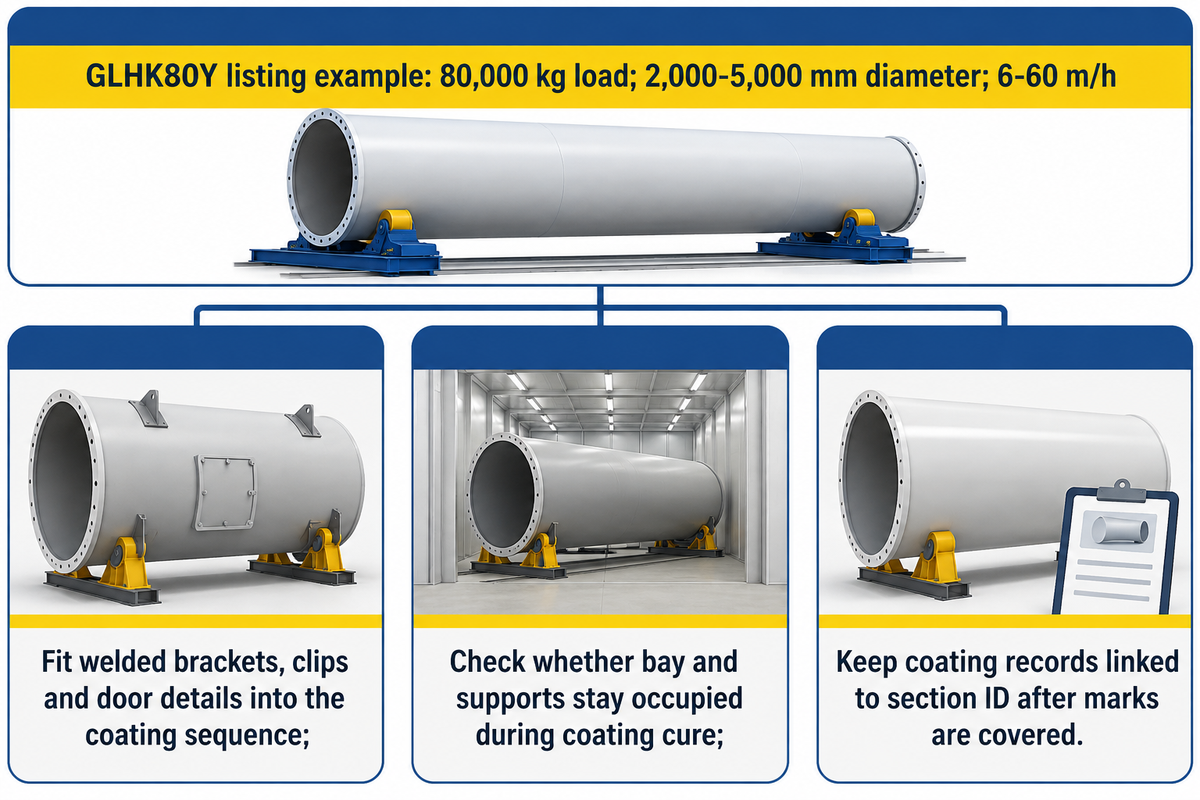
表面処理と塗装によって完成した鉄骨構造を保護し、内部の艤装によってタワー内部に必要な部品を取り付けます。溶接されたブラケット、クリップ、ドアの細部は、塗装手順に適合している必要があります。その後、承認された組立図に従って機械設備と電気設備の設置が行われ、取り付けられた部品の周囲に必要な保護や塗装補修も行われます。
周祥が公表しているGLHK80Yブラスト塗装回転機の仕様書には、定格荷重80,000kg、直径範囲2,000~5,000mm、線速度6~60m/hと記載されている。これらは塗装工程モデルの動作およびワークピースの仕様であり、溶接移動速度や仕上げ済みセクションの出力とは別個のものである。
塗装工程は、区画への進入、準備、塗布、硬化、退出を考慮して計画してください。塗装が硬化する間、同じ区画または補助機器が引き続き使用されるかどうかを確認してください。
部品を移動することで一つのリソースは解放されるかもしれないが、別の取り扱い作業が発生する可能性がある。
CBSAの説明には、外面および内面処理、金属コーティング(ある場合)、および1回以上の塗装が含まれます。使用される保護システムによって、表面状態、塗布要件、および検査要件が定義されます。元の鋼材識別マークが容易に確認できなくなった場合は、コーティング記録をセクション識別情報と関連付けて保管する必要があります。
完成したタワーセクションから出荷まで
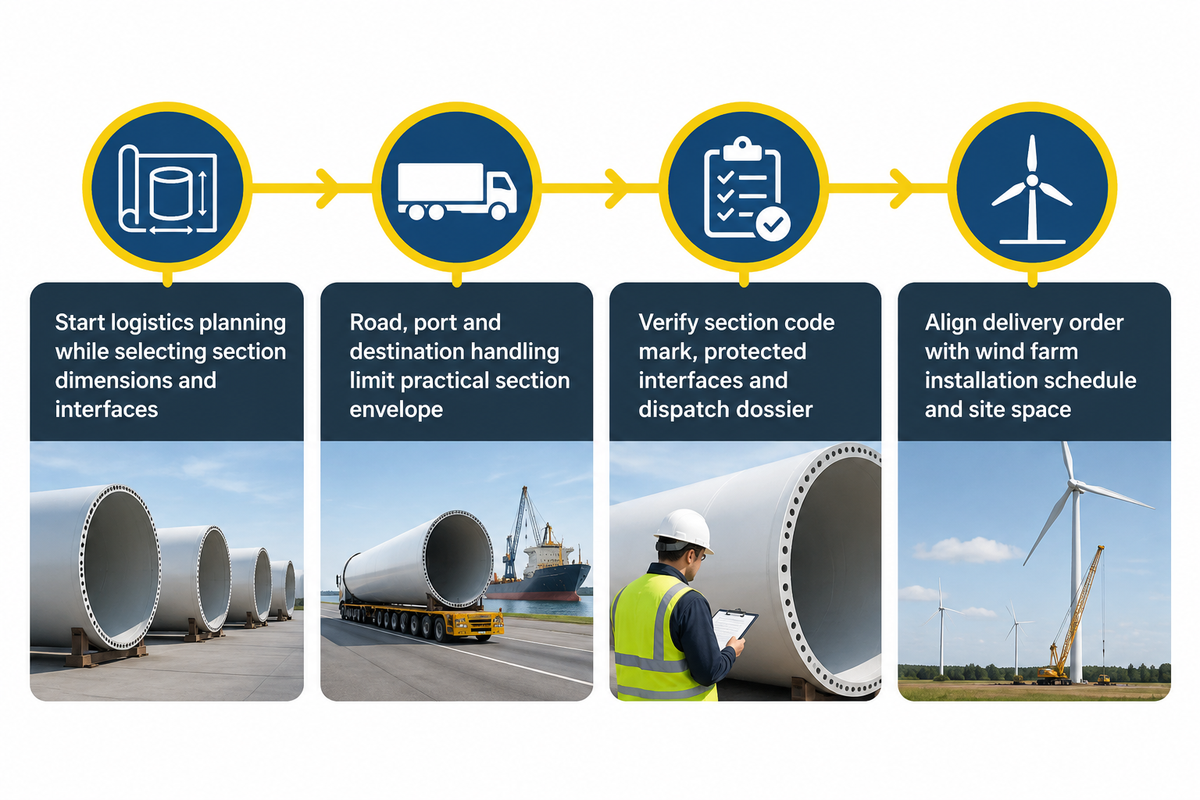
セクションが完成し、そのセクションの製造、塗装、装備、最終チェックが合意された納品構成と一致していれば、出荷準備が整います。出荷書類には、物理的なセクションとその記録がリンクされています。工場からの出荷は輸送ルートの一部に過ぎないため、セクションの寸法とインターフェースが選定される段階から物流計画を開始する必要があります。
米国エネルギー省の製造概要では、タワーのサイズと高さを制限する輸送および物流上の制約が指摘されている。道路輸送、港湾へのアクセス、および目的地での取り扱いは、陸上または洋上風力発電プロジェクトの実用的な断面形状に影響を与える可能性がある。
配送計画を、セクションコードマーク、最終構成、保護インターフェース、および輸送関連書類と比較してください。タワーの高さだけでは、大径セクションの輸送範囲は決まりません。吊り上げおよび支持構造の設計は、担当のプロジェクトスペシャリストが行う必要があります。
配送順序は、顧客の風力発電所設置スケジュールと、受け入れチームの利用可能なスペースに合わせて調整してください。
タワー製造のスループットを制限する要因は何ですか?
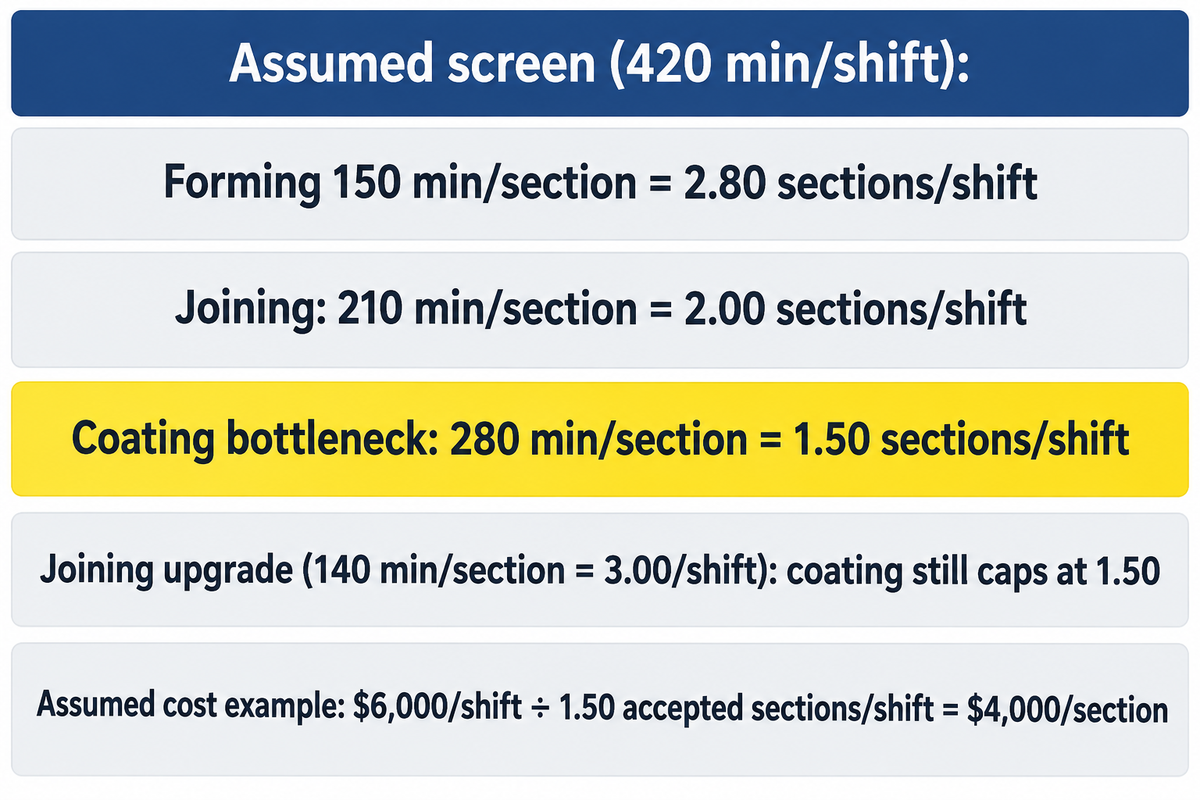
許容されるセクション容量が最も低いリソースがスループットを制限します。以下の例では、コーティングが制限ステーションとなります。圧延速度、溶接堆積、コーティングの移動はそれぞれ異なる作業です。同じセクションファミリーのステーション占有率を比較し、検査保留、ハンドリングの競合、修理、および次の作業を待つ作業が占めるスペースを含めてください。
リンデ社が2026年10月に発表した生産性に関する議論では、溶接速度の向上によるメリットが、組み立て、清掃、および上流工程の遅延によって相殺される可能性があることが説明されています。NISTの製品構成に関する研究でも、自動車組立を対象としたものですが、製造構成によってボトルネックやスループットが変化する可能性があることが示されています。
想定例:各ステーションの生産時間は1シフトあたり420分で、各作業に1つのステーションがあり、セクション構成は同じです。占有時間は、成形が1セクションあたり150分、接合が1セクションあたり210分、塗装が1セクションあたり280分です。利用可能な時間を占有時間で割ると、ステーションの暫定的な上限値が得られます。
| 操作 | 占有時間 | 420分/シフト ÷ 稼働時間 | 計画への影響 |
|---|---|---|---|
| 形成 | 150分/セクション | 2.80セクション/シフト | コーティングスクリーンより上の容量が残る |
| 接合 | 210分/セクション | 2.00セクション/シフト | コーティングに関して若干の余裕がある |
| コーティング | 280分/セクション | 1.50セクション/シフト | 最低予備ステーション出力 |
| 参加アップグレード | 140分/セクション | 3.00セクション/シフト | コーティングにより、スクリーンの処理能力は依然として1シフトあたり1.50セクションに制限される。 |
これらの比率は定常状態のスクリーニング限界値です。クレーンの共有、ブロック、供給不足、製品構成の変化、許容歩留まりなどを考慮すると、より詳細なスケジュールが必要になります。並列コーティングベイにも、異なるリソースモデルが必要です。MITの直列ラインの教育事例は、故障がステーション間で伝播すると、個々の機械の稼働率が十分であっても、合計生産量が低下する理由を示しています。
想定される加工コストの例では、1シフトあたり6,000ドルを1シフトあたり1.50の合格セクションで割ると、合格セクション1つあたり4,000ドルとなります。この別のコスト例では、1シフトあたり1.50の合格セクションは想定される実際の生産量です。工場のコスト見積もりには、測定された合格生産量を使用してください。ステーションのスクリーニング範囲だけでは、その生産量を確定することはできません。
プレート、購入したフランジ、および輸送費はここには含まれていません。接合部の改良によってコストが増加しても最終製品の生産量が変わらない場合、他のコスト削減によって増加分が相殺されない限り、セクションあたりの加工コストは上昇します。
溶接専用の設備投資を承認する前に、塗装設備の稼働率とクレーンの待機時間を測定してください。修理時間を原因となった接合部ごとに記録し、生産管理者と品質責任者が余分な需要と回避可能な手直し作業を区別できるようにしてください。
風力発電タワー設備を生産計画に適合させる
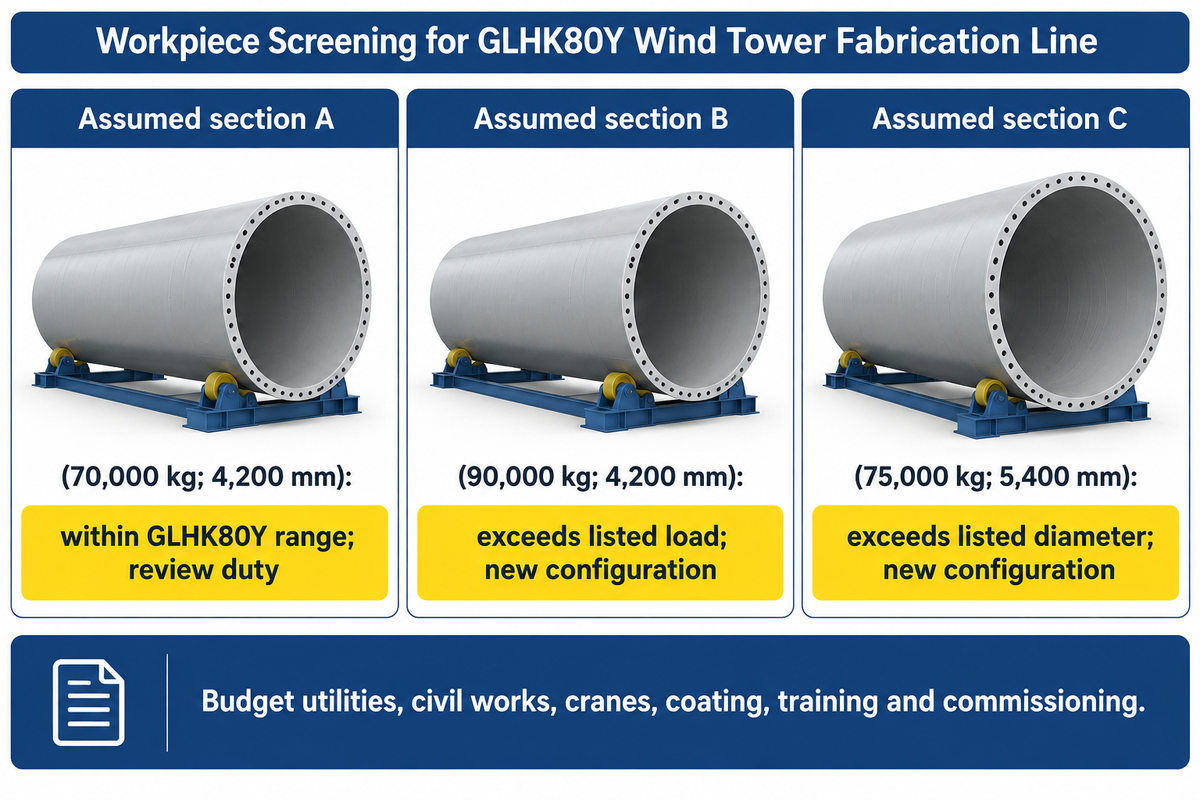
定義された缶の種類と完成品に合わせて機器を選定し、各工程で限界となるワークピースをテストします。直径、質量、板厚によって要求される要件は異なります。タワーを建設するための機械パッケージには、互換性のある成形、支持、溶接、仕上げの設備が必要であり、移送と検査アクセスに関する責任分担についても合意しておく必要があります。
下記のステーションエンベロープマッチングは、サプライヤーの一例としてGLHK80Yのリストを参照し、問い合わせ対象のワークピースを想定しています。これは、質量と直径に関する予備的なスクリーニングです。支持間隔、荷重分布、接触条件、駆動負荷、およびプロセス適合性については、別途、エンジニアリング機器によるレビューが必要です。
| 比較項目 | 入力または条件 | 次の決定 |
|---|---|---|
| 想定されるセクションA | 重量70,000kg、直径4,200mm | 記載されている質量/直径の範囲内であれば、サポートおよび任務のレビューに進みます。 |
| 想定されるセクションB | 重量90,000kg、直径4,200mm | 記載されている負荷を超えています。別の構成をリクエストしてください。 |
| 想定されるセクションC | 重量75,000kg、直径5,400mm | 記載されている直径を超えています。別の構成をご依頼ください。 |
| 板圧延 | 材料強度、板幅、板厚、成形直径 | 成形機の定格条件を取得する |
| サポートできる | 初期缶形状と変化するアセンブリ質量 | 部門の成長を通じてサポートポジションを定義する |
| 共同アクセス | 縦方向および円周方向の作業、屋内および屋外 | マニピュレータのリーチとワークピースの配置を確認する |
| フランジインターフェース | リングの形状と測定基準 | 治具の取り付けと寸法チェックを含める |
| 検査保留 | 必要なアクセスとリソースの占有 | 機器の割り当てと出勤管理の責任 |
| コーティング占有率 | 適用、硬化、および伝達の手順 | ベイ容量と搬入セクション料金を比較する |
| ディスパッチインターフェース | 完成した形状と配送構成 | 工場出口と予定されている輸送ルートを確認してください。 |
周祥は鉄骨構造物製造用の切断・溶接装置を提供しています。下部重部材の製造方法は、上部タワーの作業とは異なる成形・支持能力を必要とする場合があります。装置に関するご相談の際は、参考図面、最小および最大のワークピース、接合工程、シフトパターン、仕上げ工程をご用意ください。風力発電タワー装置のページを生産ラインの出発点としてご活用ください。
見積もりのマイルストーンは明確に区別してください。機械の出荷、設置、合意済みの試運転セクションの受入です。ユーティリティ、土木工事、クレーン、塗装設備、トレーニング、試運転の除外項目は、同じ範囲表に含めてください。機械価格の引き下げは、省略されたインターフェースが予算に計上され、割り当てられている場合にのみ有効です。
よくある質問
風力発電タワーの製造方法として最適なものはどれですか?
従来の鋼管製タワーの場合、シェル材、形状、接合部の設計に基づいて定められた製造工程に従います。具体的には、鋼板の切断・準備、圧延、溶接、検査、塗装、そして艤装を行います。コンクリート製、ハイブリッド製、らせん溶接製、ボルト締めシェル製のタワーはそれぞれ異なる工程が必要となるため、実際に承認されたタワー設計に基づいて製造設備を選択してください。
風力発電タワーの製造は利益を生むのか?
風力発電タワー製造は、工場の実際の稼働率において、受注済みのセクションの売上高が納入済みの総生産コストを上回る場合に利益を上げます。鋼板、フランジ、労務費、消耗品、エネルギー、検査、塗装、取り扱い、修理、間接費を合計し、その合計を契約販売価格と現実的な稼働率と比較します。設備パッケージに資本を投入する前に、予測をセクションファミリーと工場のスケジュールに照らし合わせてください。
風力発電用タワーはどこで製造されていますか?
風力発電タワーは、地域の風力発電、風力エネルギー、その他の再生可能エネルギー供給網を支える重工業施設で製造されます。工場は鋼板や部品を受け取り、輸送可能なセクションを製造し、仕上げ加工を施した後、設置場所へ出荷します。機械サプライヤーは、タワー自体を製造しなくても工場に設備を供給できるため、企業を比較する際には、設備サプライヤー、タワー製造業者、タービン製造業者を区別することが重要です。
ドアや付属品はどこで溶接されていますか?
ドア枠と溶接された支持部材は、製作図面で定められた段階でシェルに取り付けられます。溶接と検査は通常、対象箇所に最終塗装を施す前に完了する必要があります。取り外し可能な内部部品は後から取り付けることができます。
風力発電タワー製造ラインの見積書には何を含めるべきですか?
有用な見積書には、ワークピースの範囲、基準断面、出力基準、および各工程で提供される設備が明記されている必要があります。また、板材の準備、圧延、組み立て、溶接、取り扱い、検査、コーティングを区別し、ユーティリティ、レイアウト、試運転、トレーニング、および除外事項を記載する必要があります。待ち時間、硬化、修理に関する前提条件を含め、同じ許容断面基準を複数の見積書で比較してください。サプライヤーには、最大定格荷重だけでなく、制限となるワークピースを実演するよう依頼してください。完成したセクションのリリースを管理するクレーンの役割、搬送経路、および検査責任を含めてください。
風力発電タワーの製造工程は変更されましたか?
はい、機器の統合とプロセス監視は発展してきましたが、鋼鉄製の風力タービンタワーの製造プロセスには、成形、溶接、仕上げといった工程が依然として残っています。
風力タービンに鋼管製のタワーを使用する理由とは?
鋼管製のタワーは、風力発電のための耐荷重シェルを提供すると同時に、アクセスや設備を収容します。輸送可能なセクションごとに製造されるため、現場での組み立て前に工場で圧延、溶接、塗装を行うことができます。その形状、材質、接続部の詳細は、タービンと設置場所の荷重に合わせて選定されます。コンクリート製、格子構造、ハイブリッド構造のタワーも代替構造システムとして利用可能です。各輸送セクションは、納品前に工場で溶接や表面処理を行うためのアクセス経路も備えています。購入者は、製造施設で接合部や保護システムを検査することができ、セクションの記録は実際の構造物に付属します。
線を選択する前に、断面ファミリを計画してください。
設備に関する打ち合わせの際には、缶と完成品の図面、目標とする生産量、検査ルート、塗装工程の稼働率をご持参ください。周祥は、これらの情報を基に、切断、溶接、搬送設備の範囲について検討します。各工程におけるボトルネックの記録と、課題となっているワークピースについても併せてご提示ください。
適用範囲:この教育ガイドは、公開されている製造手順書、技術文献、および周翔(Zhouxiang)製品情報をまとめたものです。製造および検収は、プロジェクト図面と承認された手順書に基づいて行われます。
参考文献と情報源
- カナダ国境サービス庁(CBSA)、風力発電タワーに関する最終決定、2023年: 製造説明、第30~34項。
- ISO 17635:2025金属溶接部の非破壊検査に関する一般規則。
- ISO 3834-1:2021:溶融溶接品質要件の選定。
- 世界の溶接技術、2024年タワー突合せ溶接部の疲労試験実験的および数値的な幾何学的評価。
- 欧州委員会、RINGMAN最終報告書、2014年代替フランジの研究。
- ヨハンソンとワーレン、ファブリケーター、2011 年 9 月タワー溶接用消耗品および接合部の形状。
- エネルギー省、風力発電製造およびサプライチェーンインフラと輸送の状況。
- DennoとAlvian、NIST、2018年製品構成に依存するスループット。
- MITの製造システム教育事例、1996年シリアル回線の速度とバッファリング。
- リンデ・カナダ、2026年10月データ駆動型溶接生産性。









