目的:準備または修理のために金属を除去する。
消耗品:圧縮空気付きカーボン電極、または専用設計のフラックスコーティングされたガウジング電極。
機器選定:電極、電源、トーチ、供給空気量を一致させる。
品質保持:プロジェクトの要件に応じて、2面溶接の前に準備された溝を解放してください。
ガウジングロッド溶接は、接合部の準備、欠陥の除去、または反対側からの溶接のためのルートの開口を目的として、溶接部(またはワークピース)から金属を除去する溶接方法です。使用するロッドの選択は、まず溶接プロセスの種類から検討します。銅被覆炭素棒とフラックス被覆金属ガウジングロッドは、溶融金属を除去する方法が異なります。
機器の性能差は、消耗品の価格から想像されるよりも大きい場合があります。Arcair社のK4000の比較表には、80psiで25cfmの流量と、最大トーチ定格1000Aが記載されています。トーチの電気定格、コンプレッサーの供給流量、溶接機の持続出力は、それぞれ個別に確認する必要があります。
ガウジング溶接は、溶加材を堆積させるのではなく、金属を除去する溶接方法です。エアカーボンアークガウジングでは、カーボン電極と独立したエアジェットを使用します。特殊なMMAガウジングロッドは、被覆材から噴射ガス流を発生させます。設定や機器を選択する前に、溶接方法の種類を確認してください。
- 梁のすみ肉溶接は、必ずしも裏溝加工を必要とするわけではない。
- 選択した電極の種類に応じた電流および極性に関する指示に従ってください。
- 運転圧力におけるコンプレッサーの流量を、電源装置のマニュアルと照らし合わせて比較してください。
- 表面処理と検査は連携して行う必要がある。研磨は浸透探傷試験の結果に影響を与える可能性がある。
ガウジングロッドの役割
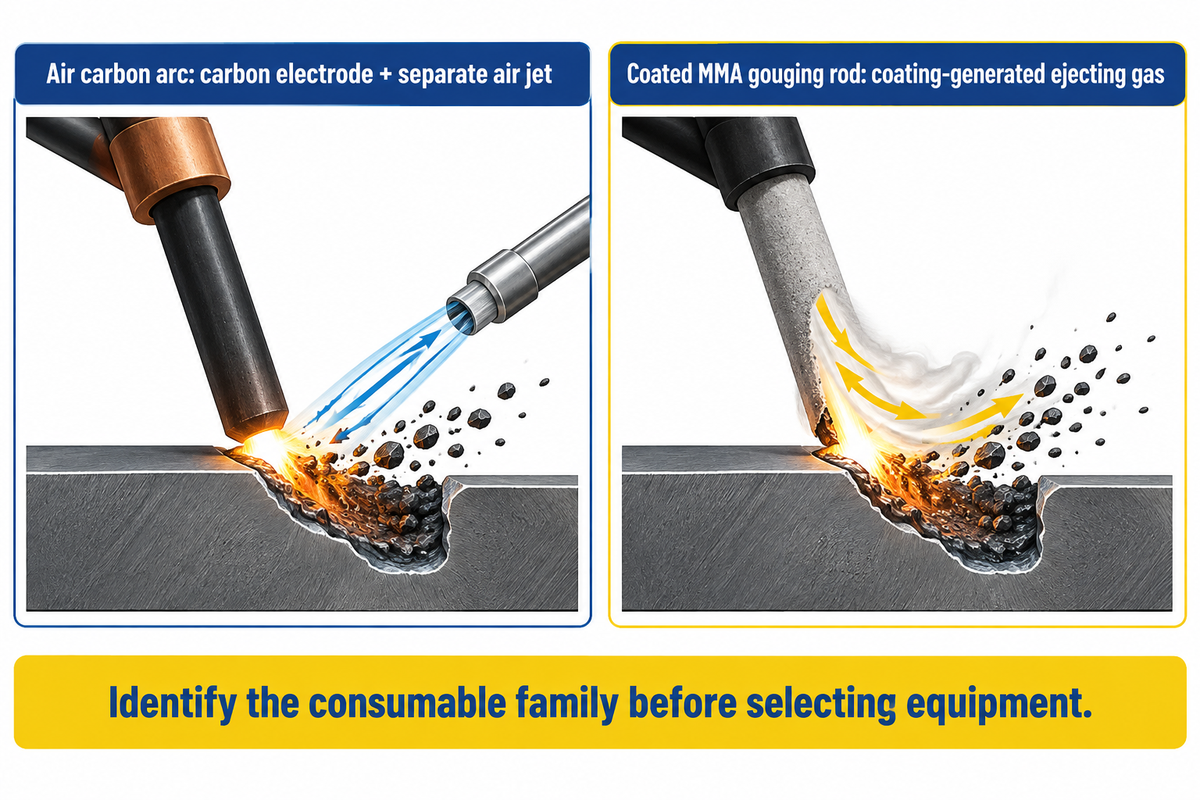
ガウジング電極は、除去対象物を溶融させるアークを発生させます。その後、溶融金属を溝から除去する必要があります。エアカーボンアークガウジングでは、別途用意された圧縮空気流を用いて溶融金属を溝から吹き飛ばします。TWIは、エアカーボンアークガウジングの説明の中で、この空気噴射をこのプロセスの際立った特徴として挙げています。
専用設計の手動金属アーク溶接(MMA)用ガウジング電極は、別の方法を採用しています。フラックス被覆が十分に厚く、金属を押し出すために必要なガス流とアーク圧を発生させます。一般的な被覆アーク溶接電極は溶加材を塗布するために設計されているため、ホルダーに収まるからといって切断やガウジングに使えるとは考えないでください。
切断棒を選ぶ際は、見た目だけで判断するのではなく、指定された取り外し手順を記録してください。製品の説明書には必要な機械が記載されています。局所的な補修の場合は、消耗品を簡単に交換できることが生産性の要因となる場合がありますが、長期的な掘削作業の場合は、除去能力と表面積の方が重要になります。
溶接ルートのバックガウジング
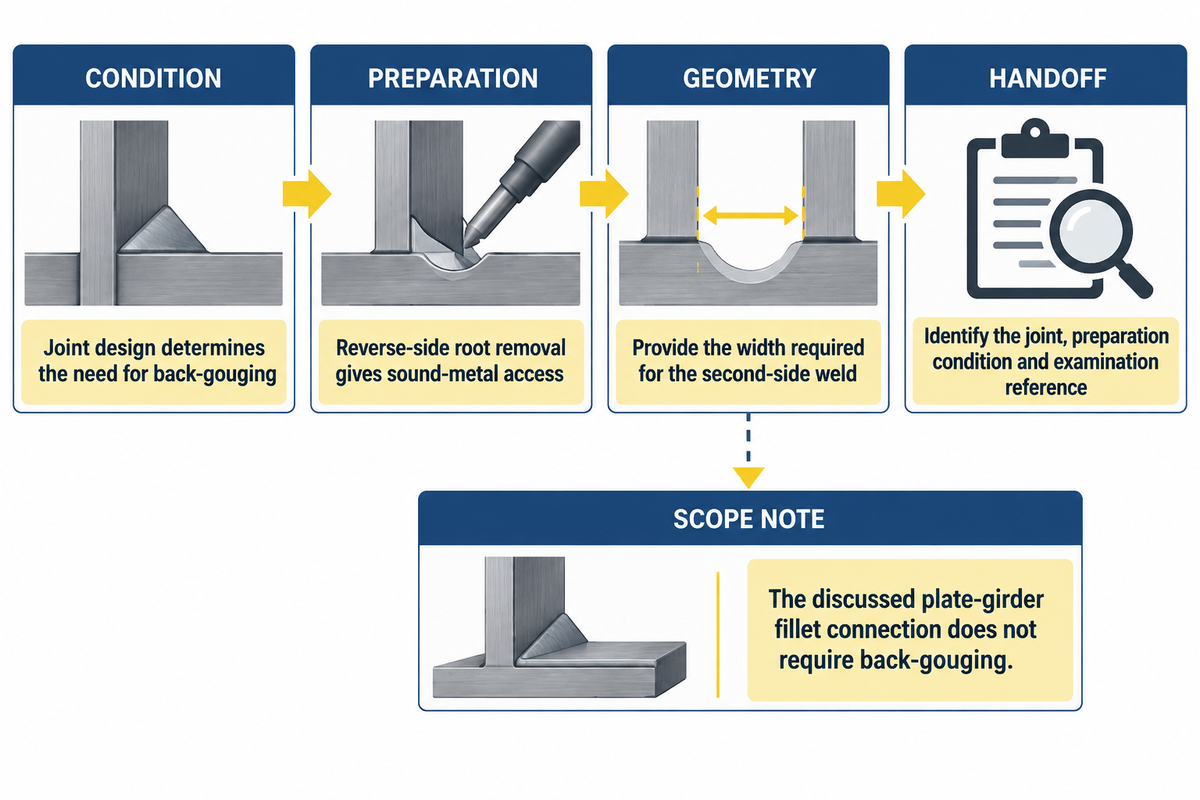
指定された溶接継手によって、製造工程に裏面ルート除去が含まれるかどうかが決まります。ガウジングステーションを発注する前に、この要件を設定してください。
溶接におけるバックガウジとは何ですか?
バックガウジとは、溶接継手の裏側の材料を除去し、ルート部を露出させて溶接準備を行う工程のことです。その目的は、反対側の溶接部が必要な健全な金属と継手形状にアクセスできるようにすることです。この準備が必要かどうかは、指定された継手設計と溶接手順によって決まります。
接合部の設計は、ガウジングを行う前に行う必要があります。AWSのプレートガーダーのウェブとフランジの接合部に関する議論の中で、ロニー・メドロック氏は、すみ肉溶接の準備には裏ガウジングは必要ないと説明しています。この指摘は、議論されている接合部に関するものであり、溝溶接を指定している図面を変更する理由にはなりません。
生産監督者にとって適切な引き継ぎとは、明確に特定された掘削および検査段階のことである。作業員は、ジョイントの識別情報と必要なアクセスプロファイルを必要とする。検査員は、準備条件、指定されている場合は検査方法、および合格基準を必要とする。
ハイパーサーム社のバックガウジングの説明では、健全な金属へのアクセスと、2面目の溶接に必要な十分な溝幅の重要性も強調されています。溶接手順に必要なアクセスを確保せずに狭い溝を除去すると、次の工程の準備に問題が生じる可能性があります。
棒径と電流は同一のプロセスに属する
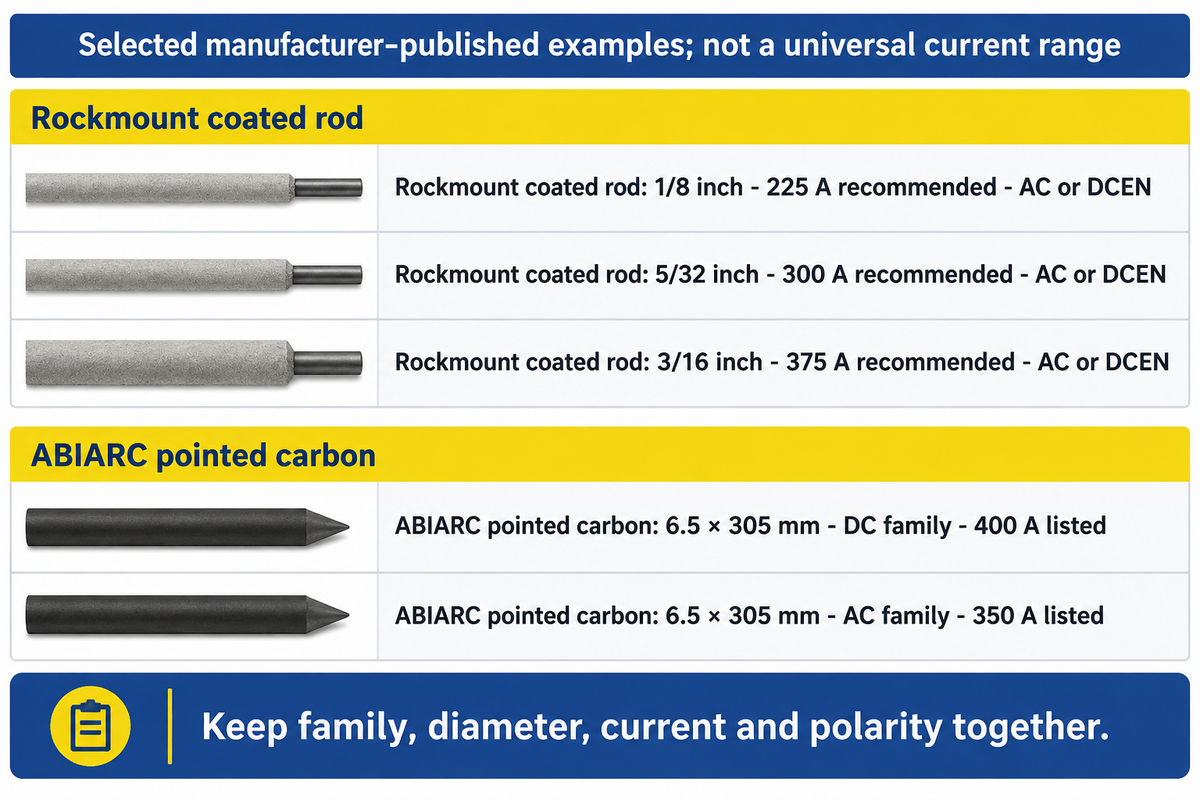
Rockmount社は、1/8インチのElectra AAA電極について、推奨設定でACまたはDCENの場合、225Aの定格電流を記載しています。これは、直径だけでは不十分である理由の一例です。製品ファミリーと電気に関する指示は、数値とともに提供される必要があります。
| タイプ/製品ファミリー | サイズ | 公開された最新情報 | 電気仕様 |
|---|---|---|---|
| ロックマウント エレクトラ AAA、コーティング済みガウジングロッド | 1 / 8インチ | 225 A推奨 | ACまたはDCEN |
| ロックマウント エレクトラ AAA、コーティング済みガウジングロッド | 5 / 32インチ | 300 A推奨 | ACまたはDCEN |
| ロックマウント エレクトラ AAA、コーティング済みガウジングロッド | 3 / 16インチ | 375 A推奨 | ACまたはDCEN |
| ABIARC ポインテッドカーボン、DC | 4×305 mm | 250 A 上場 | DC製品ファミリー |
| ABIARC ポインテッドカーボン、DC | 5×305 mm | 300 A 上場 | DC製品ファミリー |
| ABIARC ポインテッドカーボン、DC | 6.5×305 mm | 400 A 上場 | DC製品ファミリー |
| ABIARC ポインテッドカーボン、DC | 8×305 mm | 500 A 上場 | DC製品ファミリー |
| ABIARC 尖ったカーボン、AC | 6.5×305 mm | 350 A 上場 | エアコン製品ファミリー |
| ABIARC 尖ったカーボン、AC | 9.5×305 mm | 450 A 上場 | エアコン製品ファミリー |
出典:Rockmount Electra AAA推奨設定値およびABICOR BINZEL ABIARC技術表。これらの行は製品例であり、一般的な電流範囲の終点ではありません。
ガウジング作業員は、購買チームと同様の消耗品識別情報が必要です。そのため、有用な購買記録には、メーカーの製品コード、電極の種類、直径、指定電流、極性をまとめて記載します。トーチメーカーと溶接電源メーカーは別々の欄に記載してください。
電極の推奨電流値と明確な極性指示に従ってください。トーチの最大電流定格は、トーチの制限値とは別に扱ってください。
これは店舗や購買にも当てはまり、直径は同じでも加工方法が異なる溶接棒を誤って使用してしまうというよくあるミスを防ぐことができます。溶接技術者にとっては、承認された手順や設備との互換性を確認するための基準となります。
溶接機、トーチ、エア供給装置を適合させる
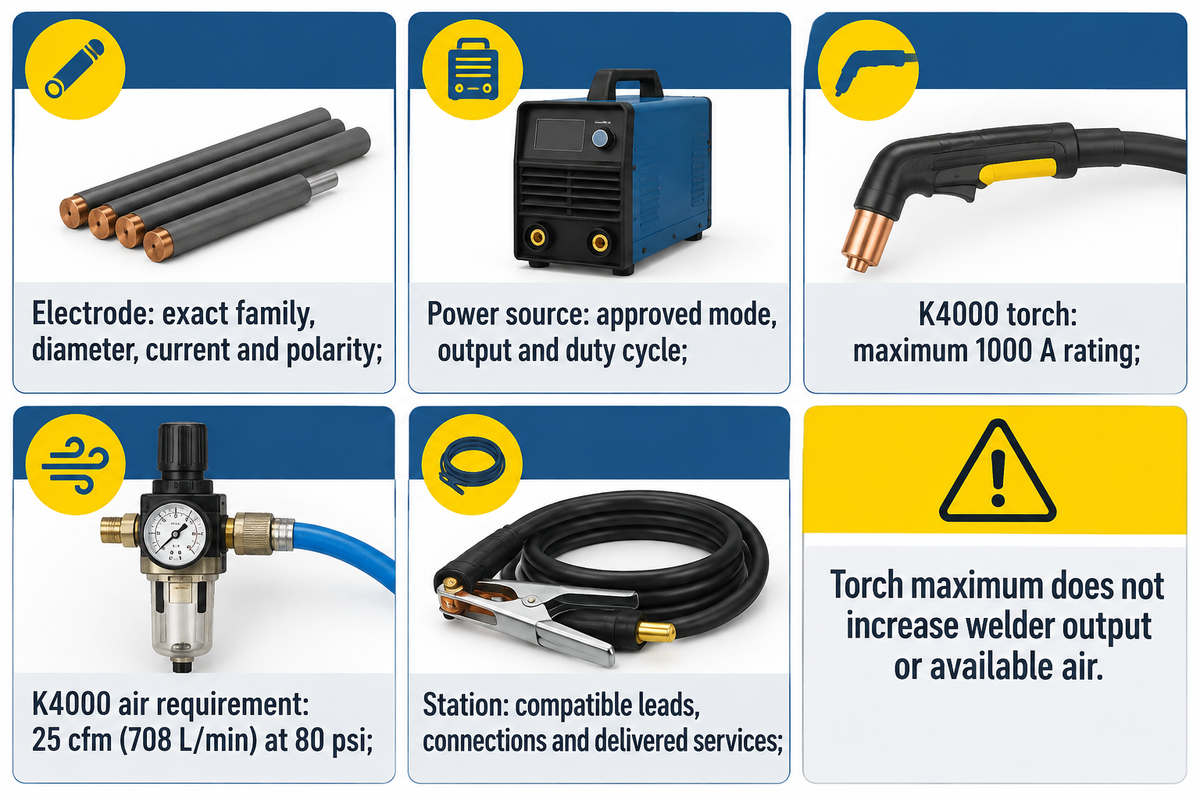
まず電極に合わせて出力と動作モードを決定し、次にトーチと空気の必要条件を設定します。各機器のインターフェースはすべて同じ購入記録に記録してください。
アークガウジングにはどのくらいのサイズの溶接機が必要ですか?
Rockmount社の1/8インチElectra AAAの場合、溶接機は推奨どおり225Aの電流をACまたはDCENで供給し、指定された作業に十分なデューティサイクルを備えている必要があります。すべての溶接機がすべての溝に対応できるわけではありません。まず電極の電流要件を確認し、次に機械のマニュアルを使用して、対応電極サイズ、セットアップ、および持続的な能力を確認してください。
ミラー氏の機器に関するガイダンスでは、電源仕様書または取扱説明書、および電極メーカーの電流定格を参照するよう指示している。また、溝形状のトレードオフを伴う定電圧ガウジングも認めており、定電流アーク動作が一般的に好まれる理由を説明している。「すべての定電圧加工機は使えない」という一律のルールでは、こうした違いを見落としてしまうだろう。
消耗品からユーティリティへのマップ
消耗品とユーティリティのマッピングは、選択された除去方法を、その方法を使用するために必要な機器および提供されるサービスに関連付けます。
| マッチポイント | 職務経歴書に記載する証拠 | 意思決定者 |
|---|---|---|
| 電極 | 正確なファミリー、直径、電流、極性に関する指示 | 溶接技術者/調達担当 |
| 電源 | 承認された切削モード、使用可能な出力、およびデューティサイクルは、マニュアルに記載されています。 | 溶接技術者/工場 |
| トーチと空気 | K4000の例:最大1000A、80psi、25cfm(708L/分) | 設備/メンテナンス |
| 駅全体 | 互換性のあるリード線、接続部、ホース配置。運転中に提供されるサービス。 | 資格のある機器担当者 |
既存の溶接機が選択した電極に対応している場合は、互換性のあるトーチ/ケーブルアセンブリ、エアホースと接続部、および供給空気の不足分について、項目別の見積もりを取得してください。作業準備/検査作業についても価格を設定してください。これにより、再利用可能な機器と新規購入品を区別し、すべての作業場に同じセットアップ価格を割り当てることを防ぐことができます。
K4000の数値は、ESAB/ Arcairのメーカー比較表からのものです。K4000は、80psiで25cfmの空気供給能力を持つエア供給装置に適合させ、溶接機の持続出力はトーチの最大定格1000Aとは別に確認してください。定格の高いトーチを購入しても、既存のアーク溶接機の出力や作業ステーションで使用できる空気量は増加しません。
エアレスロッド、カーボンアーク、プラズマ、または研削
空気を使わずに削り棒は機能するのでしょうか?
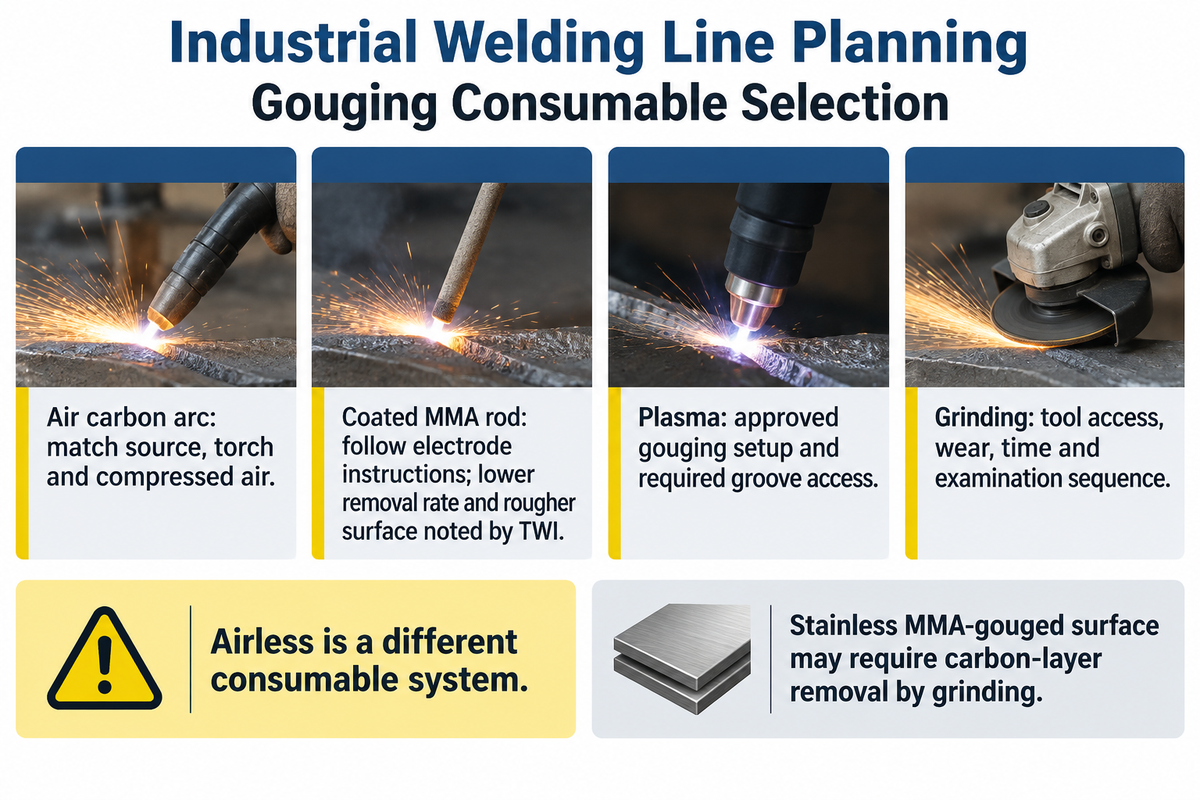
専用のフラックスコーティングされたMMAガウジングロッドは、コーティング自体が噴射ガス流を生成するため、専用の圧縮空気ジェットがなくても金属を除去できます。一方、エアカーボンアーク電極は、専用の空気供給装置とトーチが必要です。エアレスオプションは、消耗品システムが異なるため、カーボン電極を空気供給なしで動作させる手段ではありません。
| 方法 | 機器に関する質問 | 生産上のトレードオフ |
|---|---|---|
| エアカーボンアーク | 原料、削り出しトーチ、空気供給システムは、選択した炭素に対応できますか? | 金属除去、表面状態、暴露管理を調整する。 |
| コーティングされたMMAガウジングロッド | スティック状の電極は、特定の電極に関する指示と一致していますか? | TWIは、他の削り取り方法に比べて除去率が低く、表面が粗くなるという特徴がある。 |
| プラズマガウジング | プラズマシステムには、承認済みのガウジング装置と消耗品が備わっていますか? | アクセス部の形状と溝の形状を、2面目の溶接作業に合わせてください。 |
| 研削 | 選択したツールは、必要なプロファイルを満たしていますか? | 作業計画には、摩耗、準備時間、検査手順を含めてください。 |
エアレス溶接だからといって、すべての材料で後処理が不要というわけではありません。TWIのMMAガイドラインでは、ステンレス鋼の炭素含有量の多い表面は研削が必要であるとされています。安価な消耗品を選ぶ前に、全体の準備作業量を比較してください。TIG溶接用溶加材やMIG溶接用ワイヤは、名称が変わったからといってガウジング材になるわけではありません。
掘り出す前に暴露対策を計画する
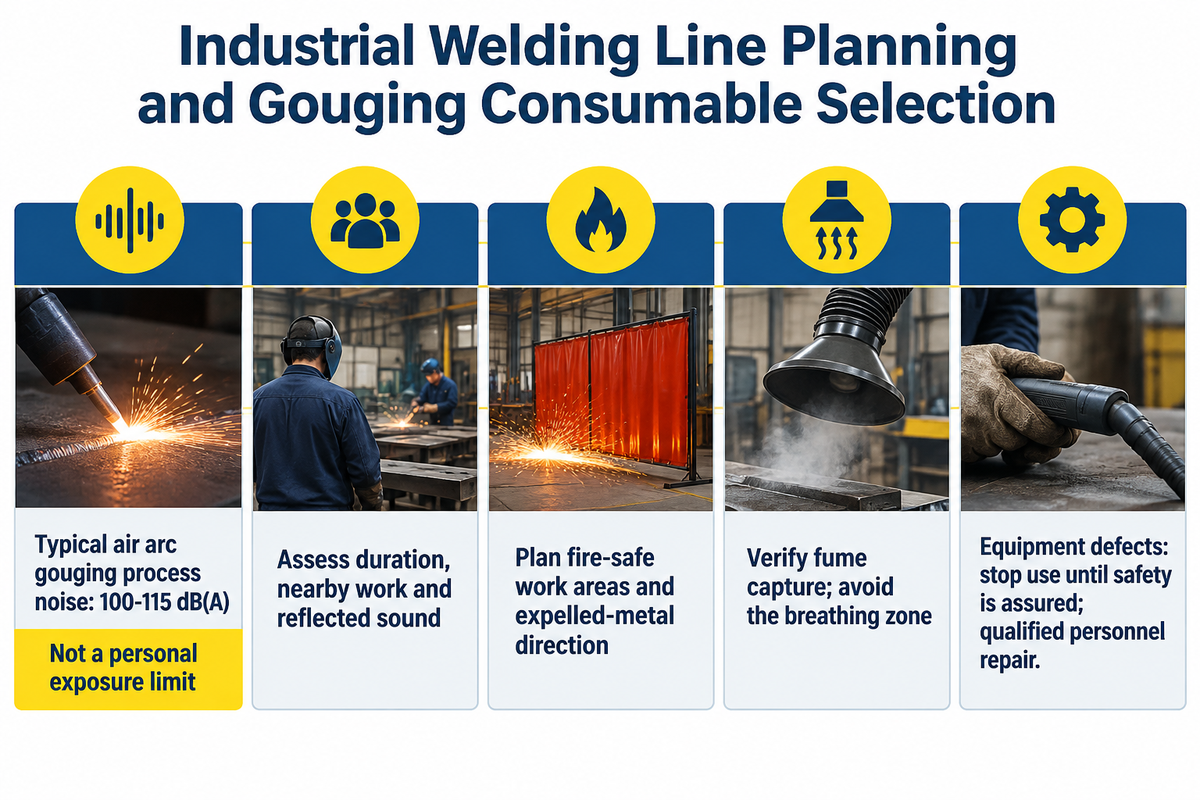
高温金属、アーク放射、ヒューム、電気機器、騒音は、最初の燃焼作業を行う前に作業計画に含めるべき事項です。英国保健安全庁(HSE)は、一般的なエアアークガウジングの騒音レベルを100~115 dB(A)としています。これはプロセスレベルの範囲であり、個人曝露限度ではありません。曝露時間は、周辺作業、反射音によって影響を受けます。
「切断または溶接は、防火対策が施されている、または施された区域でのみ許可される。」
現場評価では、飛散する金属片、可燃物、他の作業員、アーク遮蔽、およびヒューム捕集の方向を考慮する必要があります。OSHAの換気に関するガイダンスでは、発生源捕集と、測定による不備の検証の必要性について説明しています。汚染物質が作業員の呼吸域を通過するように排気装置を配置すると、その目的が損なわれます。
該当する地域の高温作業および暴露に関する規則に従い、資格のある担当者が機器の点検を行ってください。OSHAの米国一般産業機器規則では、欠陥が報告され、安全性が確保されるまで使用が停止されます。修理は資格のある担当者が行います。アークエア機器は、指定された空気供給を維持する必要があります。酸素供給式火炎切断トーチは、別のプロセスに属します。
再溶接前に溝を点検する
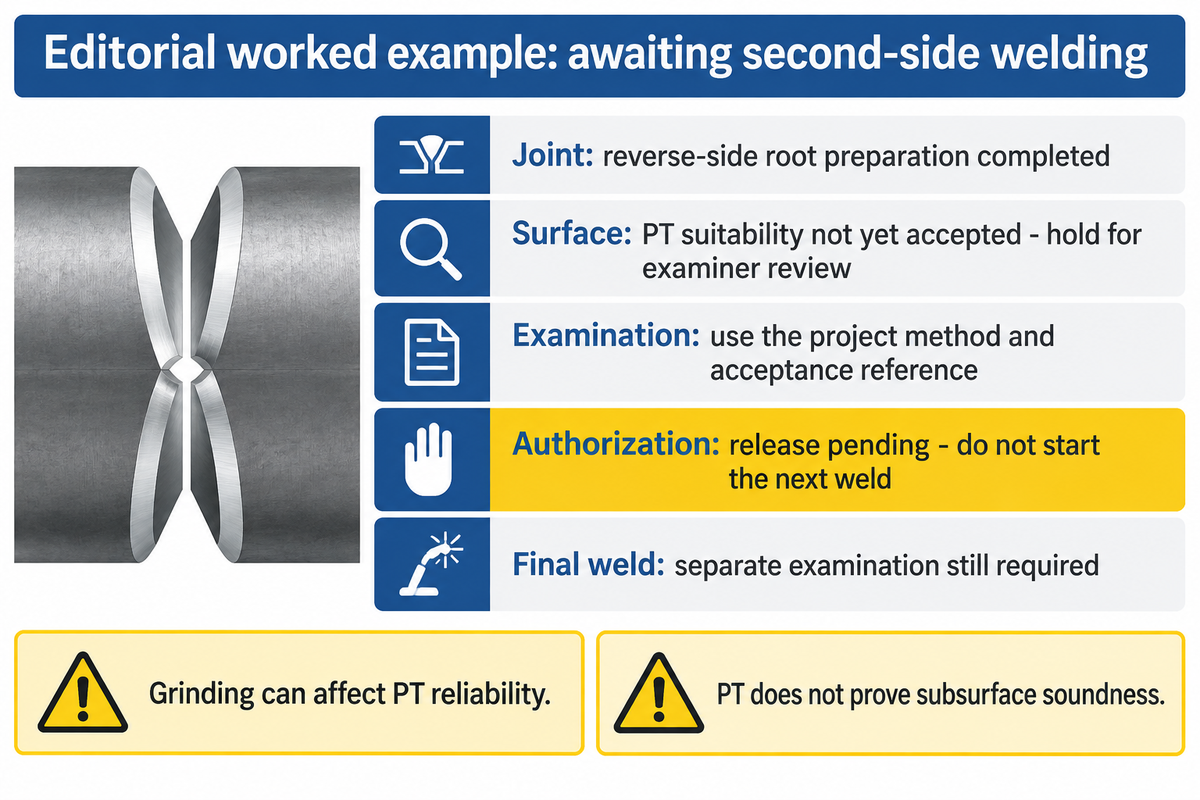
次の溶接で継手を閉じる前に、作業で指定された形状、表面状態、および検査要件に従って、準備されたルートを解放してください。検査した内容、該当する合格基準、および次の作業を承認した人物を記録してください。目視で確認できる開溝は検査の始まりであり、検査記録のすべてではありません。
ISO 17635:2025は、溶接部の非破壊検査方法の選択と、材料、板厚、溶接プロセス、検査範囲などの要素を用いた結果の評価について規定しています。その品質レベルと非破壊検査の合格レベルは、あらゆる指示に対して互換性のあるラベルではありません。プロジェクトの検査計画では、適用可能な方法と基準を明記する必要があります。
表面処理によって浸透探傷試験の結果が変わる可能性があります。ASNT (米国浸透探傷試験協会)は、研削などの機械加工によって表面の開口部に金属が付着し、その後の浸透探傷試験の信頼性が低下する可能性があると説明しています。適切な手順に従い、担当検査員と準備および試験手順について合意してください。適切な試験面を作成するために必要な追加処理は、すべてその手順に含めてください。
グルーヴリリースレコード
溝解放記録は、準備された継手を次の溶接工に引き渡すために必要な準備、検査基準、および承認を文書化したものです。
| レコードフィールド | 入力例 | 解放の結果 |
|---|---|---|
| 共同作戦 | 修復溝;裏側根管形成完了 | 接合部を承認済みの修理手順書と照合してください。 |
| 準備された表面 | 機械的ドレッシングは記録済み。PT表面の適合性はまだ承認されていない。 | 試験官の準備確認のため、保留とします。 |
| 試験および基準 | プロジェクト検査計画から入力された、必要な方法と受入基準 | 結果を評価し、その基準値と照らし合わせて記録してください。 |
| Authorization | 担当審査官の釈放待ち | 穴が開いている間は、次の溶接を開始しないでください。 |
| 最終溶接 | 溶接完了後の検査段階は別途維持される | 開先加工は最終溶接検査に代わるものではありません。 |
ASNTの試験方法概要では、 PT(浸透探傷試験)は、適切な非多孔質材料の表面に開口している不連続部に限定されています。外観がきれいであることやPTの兆候がないことは、地下の材料が健全であることを証明することはできません。
堆積物と不均一な溝のトラブルシューティング
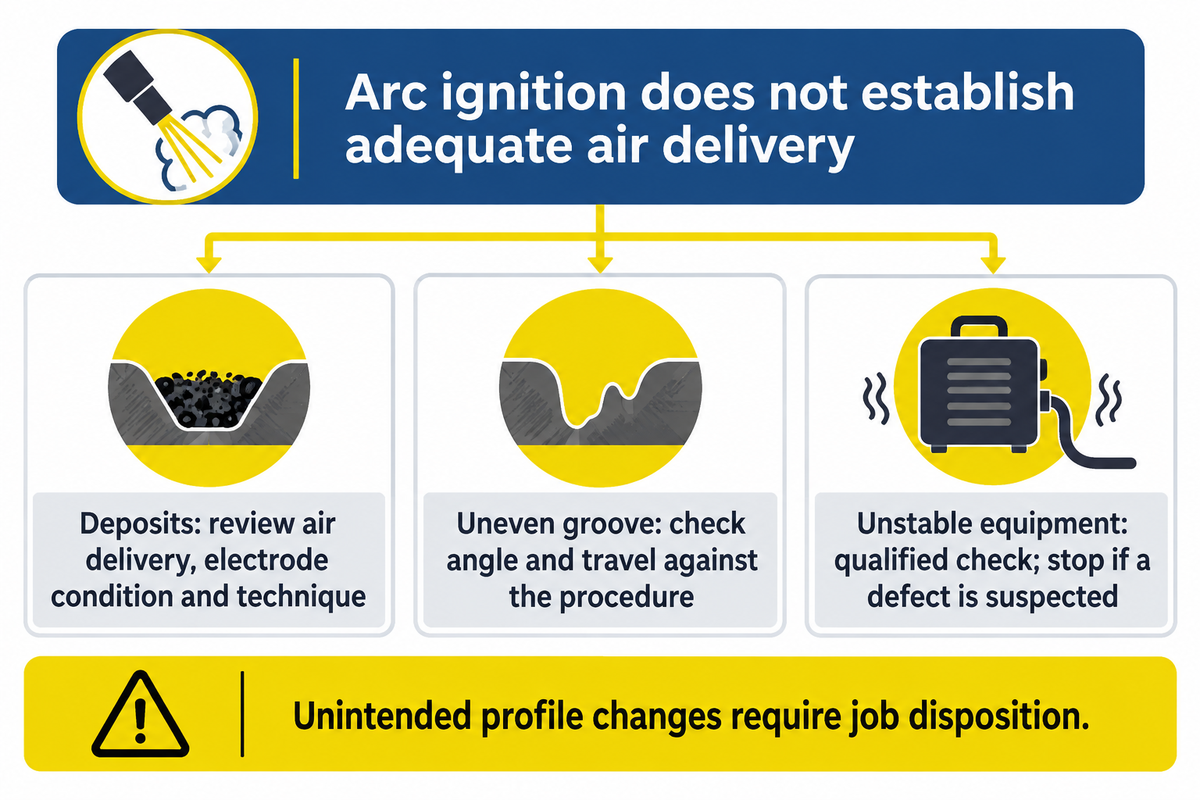
溝に金属が残っている場合は、アークと並行して金属除去機能を確認してください。エアカーボンアークガウジングの場合、アークが始まっても溶融金属を除去するのに十分な空気供給が確保されないことがあります。TWIはカーボンの付着を空気流量不足または不適切な技術と関連付けているため、この症状が現れた場合は、電流をすぐに上げるのではなく、プロセス条件を見直す必要があります。
- 堆積物または汚染の疑い: 操作手順書と照らし合わせて、空気供給、電極の状態、および溶接技術を確認し、再溶接前に必要なドレッシングを特定する。
- 深さが不均一、または不要な穴: 電極の角度と移動速度を制御してから、さらに健全な物質を除去する手順を確認してください。
- 不安定な動作: 資格のある担当者に、電源装置の設定、接続、および選択した消耗品を点検させてください。機器の不具合が疑われる場合は、作業を中止してください。
準備手順に従って、再溶接前にスラグやその他の不要な堆積物を取り除いてください。溝に材料が残っていると、意図したきれいな溶接面が得られません。炭素鋼の補修作業においては、品質管理チームは、表面清掃作業と、意図した接合部の形状を超えた掘削作業を区別する必要があります。溝が大きすぎると、溶接作業に影響が出ます。
意図しない形状変化は、作業処理上の問題として考慮されるべきであり、溶接金属をさらに重ねることでごまかすべきではない。
ガウジングステーションを溶接ラインの周りに設置する
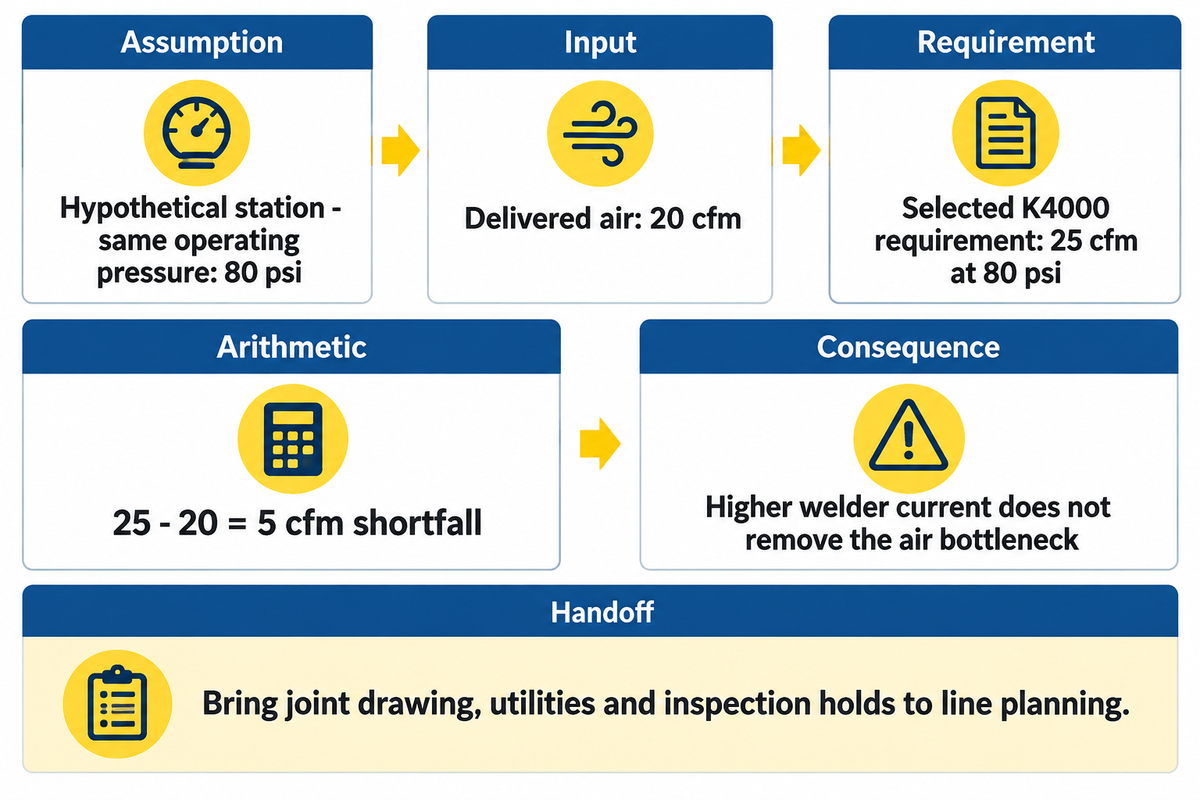
仮に、80psiで20cfmの空気を供給する溶接ステーションがあるとします。このステーションが使用するK4000トーチは、80psiで25cfmの空気供給を必要とします。空気供給量が5cfm不足しているため、このステーションは現状では準備が整っていません。より高出力の溶接機を購入するだけでは、このボトルネックは解消されません。
ステーションの配置は、近隣の検査および取り扱い作業員にも影響を与えます。現場の騒音評価には、周辺作業、作業時間、反射音を含めてください。製造工程の中で、溝検査用のホールドにアクセスできるようにしてください。
周祥のH形鋼溶接ラインは、組立、溶接、旋削、矯正といった工程を製造工程の検討事項に組み込みます。ラインプロジェクトにおいては、接合図面、計画されている撤去作業、利用可能なユーティリティ、検査保留ポイントを設備に関する検討事項としてご提供ください。調達チームは消耗品の発注、ステーションのニーズ、ライン統合の範囲を明確にし、財務グループは残りの設備作業を検討します。
よくある質問
ガウジング溶接とは何ですか?
ガウジングとは、溶接準備や補修の際に用いられる金属除去方法です。アークによってワークピースが溶融し、空気またはプロセスガス流によって溶融金属が除去されます。バックガウジングは、溶接を行う前に接合部の裏側にもこの除去処理を施す方法です。溶加材の堆積とは異なり、ガウジングによってすぐに溝が掘られたり、表面が整えられたりします。
交流でカーボンアークガウジングはできますか?
はい、交流(AC)対応のカーボン電極と、それに適合する電源およびトーチ装置があれば可能です。例えば、ABIARC社は交流用と直流用の尖頭電極を別々に販売しています。直流用カーボン電極を選び、コーティングされたエアレスロッドの設定をそのままコピーするのではなく、該当する製品の説明書から適切なものを選んでください。例えば、同社の6.5×305mmの交流用電極は350Aと記載されていますが、同じ公称値の直流用電極は400Aと記載されています。
スティンガーに圧縮空気を送り込むだけですか?
いいえ。エアカーボンアークガウジングでは、カーボン電極を保持し、除去箇所にエアジェットを噴射する専用トーチを使用します。通常の電極ホルダーにエアホースを追加しても、その機能は得られません。メーカー指定のトーチ、接続部、エア供給装置を使用し、資格のある担当者が互換性を確認してください。作業開始前に、別途電源とエア供給の要件を満たす必要があります。
再溶接する前に溝を研磨する必要がありますか?
ステンレス鋼のMMAガウジングには、TWIで規定されている炭素濃縮表面の除去が必要です。その他の材料の準備は、承認された補修手順に従います。TWIは、ドレッシングが必要な炭素濃縮層と材料の状態を特定します。エアレスロッドの販売は、この要件を覆すものではありません。同様に、研削は完全な検査計画ではありません。ASNTは、機械的準備が表面開口部とそれに続くPTの信頼性にどのように影響するかを説明しています。準備方法と必要な追加処理を検査手順に組み込み、プロジェクト基準を使用して溝を評価します。記録された準備には、溝が検査に適した状態になった方法が明記されている必要があります。
反対側を溶接する前に、何を検査しなければならないか?
プロジェクトの検査計画で要求されている、特定された継手、準備されたルートと溝の形状、表面の状態、および検査結果を確認します。次の溶接作業の前に、受入参照と承認権限を記録します。オペレーターによる掘削完了と検査官による受入は別々のエントリです。作業にホールドポイントがある場合は、両方とも重要です。評価対象の材料と欠陥箇所について、追加の検査を選択します。検査計画で指定された欠陥箇所と材料のテストを選択します。表面処理によって選択した方法に必要な条件が変更された場合は、検査を解釈する前にその条件を解決します。2面溶接後に、最終溶接検査段階を別の要件として保持します。これにより、実際に何が、誰によって、どの段階で受入されたかの有用な生産記録が保持されます。
ラインレイアウトについて話し合う際は、接合部の図面、ビーム範囲、および予定されている溶接手順を送付してください。指定された接合部に必要な場合は、ガウジングと検査の段階も含め、ユーティリティと取り扱いに関する要件を早期に提案に反映させてください。
技術的根拠:このガイドは、製品仕様書、溶接手順、および公表されている検査方法に関する情報をまとめたものです。ユーティリティ計算と溝解放記録は、周祥が実施した作業の報告ではなく、編集上の例です。作業の実施は、該当する承認済みの手順と現場の要件に従います。
参考文献と情報源
- TWI: エアカーボンアークガウジング; 手動金属アークガウジング.
- ロックマウント: エレクトラAAA設定. ABICOR BINZEL: ABIARC電極表.
- アルケア: 手動ガウジングトーチ比較表ミラー: 7つの掘削機器に関する質問.
- AWS: プレートガーダーのフィレットと溝の接続ハイパーサーム: プラズマバックガウジング.
- ISO: ISO 17635:2025 カタログおよび適用範囲. ASNT: PT法の概要; PTの準備に関する制限.
- 米国労働安全衛生局: 1910.252; 1910.254; 換気に関するガイダンス英国保健安全庁(HSE): 溶接に伴う健康リスクとプロセスノイズ.