鋳鉄をニッケル溶接棒で溶接する場合、機械加工が必要な単層補修にはENi-CI(Ni99)を、より厚い多層溶接にはENiFe-CI(Ni55)を検討してください。溶接棒を選択する前に、鋳物の種類、使用状況、および亀裂を特定してください。機械加工可能なニッケル層は、鋳鉄の硬質亀裂が発生しやすい部分の隣に配置できます。
ベアリング穴の横に亀裂が入ったギアボックスハウジングを想像してみてください。この場合、メンテナンス担当者は2つの作業を行う必要があります。1つ目は健全な材料を修復すること、2つ目は穴のサイズ、位置合わせ、および位置を維持することです。溶接部が健全に見えても穴が動く可能性があるため、作業を開始する前に両方の受入検査について合意しておくことが重要です。
作業を一時停止するポイント。鋳造部品に原因不明の損傷がある場合、荷重経路に亀裂が生じている場合、または圧力、昇降、操舵、制動、その他の安全上重要な機能に関わる場合は、修理作業をエンジニアリング保留としてください。作業を再開する前に、機器メーカーの要求事項および該当する修理手順に従ってください。
鋳鉄にはどのニッケル棒を使用すべきですか?
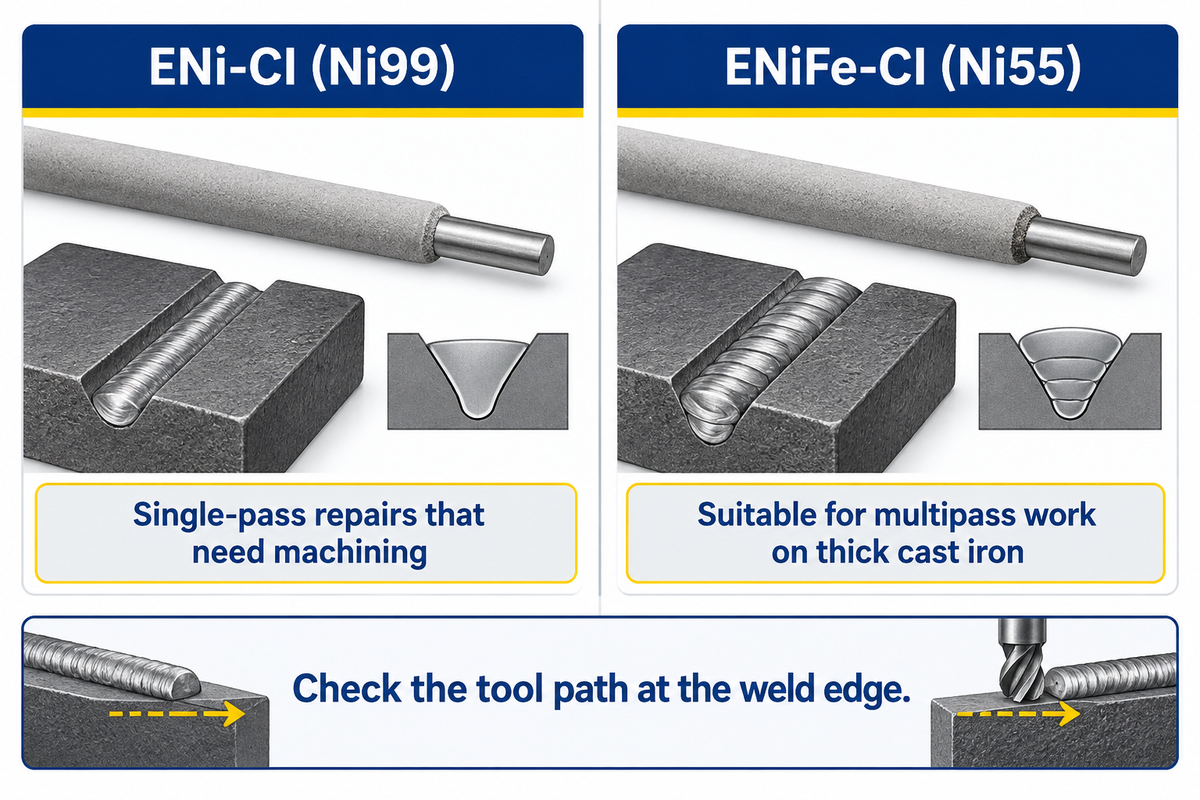
浅い単層補修で機械加工が必要な場合はENi-CIを使用し、厚い鋳鉄の多層補修にはENiFe-CIを検討してください。承認された手順書から適切な被覆電極を選択し、機械加工ツールが溶接金属から元の鋳物に侵入する箇所を確認してください。
| 電極選択基準 | ENi-CIの例 | ENiFe-CIの例 |
|---|---|---|
| 製品 | リンカーン・エレクトリック・テックロッド99、公称ニッケル含有率99% | リンカーン・エレクトリック・テックロッド55、公称ニッケル含有率55% |
| 適用キュー | 堆積物に穴あけ、ねじ切り、または機械加工が必要な場合の、1回の処理で完了する補修。 | 厚い部分または適切な複数回の補修 |
| 加工チェック | リンカーン社は、自社製品について、高濃度の添加剤を使用しても機械加工可能な溶着層が得られると説明しています。溶接端部の鋳鉄は別途確認してください。 | リンカーンのカタログでは、超硬チップ付き工具の使用が推奨されている。リンカーンは、高濃度の不純物が加工を困難にする可能性がある条件として挙げている。 |
| ご注文前にお問い合わせください | パス数、仕上げ切削の深さ、およびパスを確認してください。 | 製品、接合材料、および溶着金属の機械加工が必要かどうかを確認してください。 |
| 被覆電極フォーム | 製品と直径を、アーク溶接の手順に合わせてください。 | ニッケル鉄電極についても、同様の詳細を確認してください。 |
| 薄肉加工部 | ワシントンアロイのニッケル99 加工が重要な場合、そのようなセクションをリストアップします。 | 想定される希釈率で、堆積物が機械加工可能な状態を維持するかどうかを確認してください。 |
| 異種関節 | 選考は、等級と承認されたジョイントの両方によって決まります。 | ワシントンアロイのニッケル55 用途の一つとして軟鋼を挙げている。 |
| 溶接端の材料 | 選択したツールが鋳造面の移行部を横切る位置を確認してください。 | 同様の確認は、特に穴の仕上げ加工を行う前に行うべきである。 |
この表は、鋳鉄用被覆電極2種類を比較したものです。Ni99は純ニッケルと呼ばれることが多いですが、パーセンテージはリンカーン・エレクトリック社の鋳鉄用電極選定ガイドにおける公称電極の説明であり、カタログに記載されている一般的な溶着金属の組成とは別です。混和物(希釈とも呼ばれる)は、溶融した母材からなる溶融池の部分です。最初の層は、補修後の機械加工性に大きく影響します。カッターが溶接端を通過する場合は、工場での最初のパス評価で混和物と機械加工性を考慮する必要があります。同じ公称クラスでも、製品固有の動作範囲がある場合があります。鋳鉄用に販売されている鋼電極の中には、研削仕上げが必要な硬い溶着金属を生成するものもあるため、選択が指定された仕上げにどのような影響を与えるかを確認してください。
電極の分類は何を示しているのでしょうか?
これは消耗品のクラスを識別します。AWS A5.15は、鋳鉄溶接電極および溶接棒の要件を定めています。対象となる電極の製造元のデータシートを確認し、鋳物と接合部が承認された手順の範囲内であることを確認してください。その他の母材については、溶接棒の選択ガイドを参照してください。
鋳造品は溶接できますか?
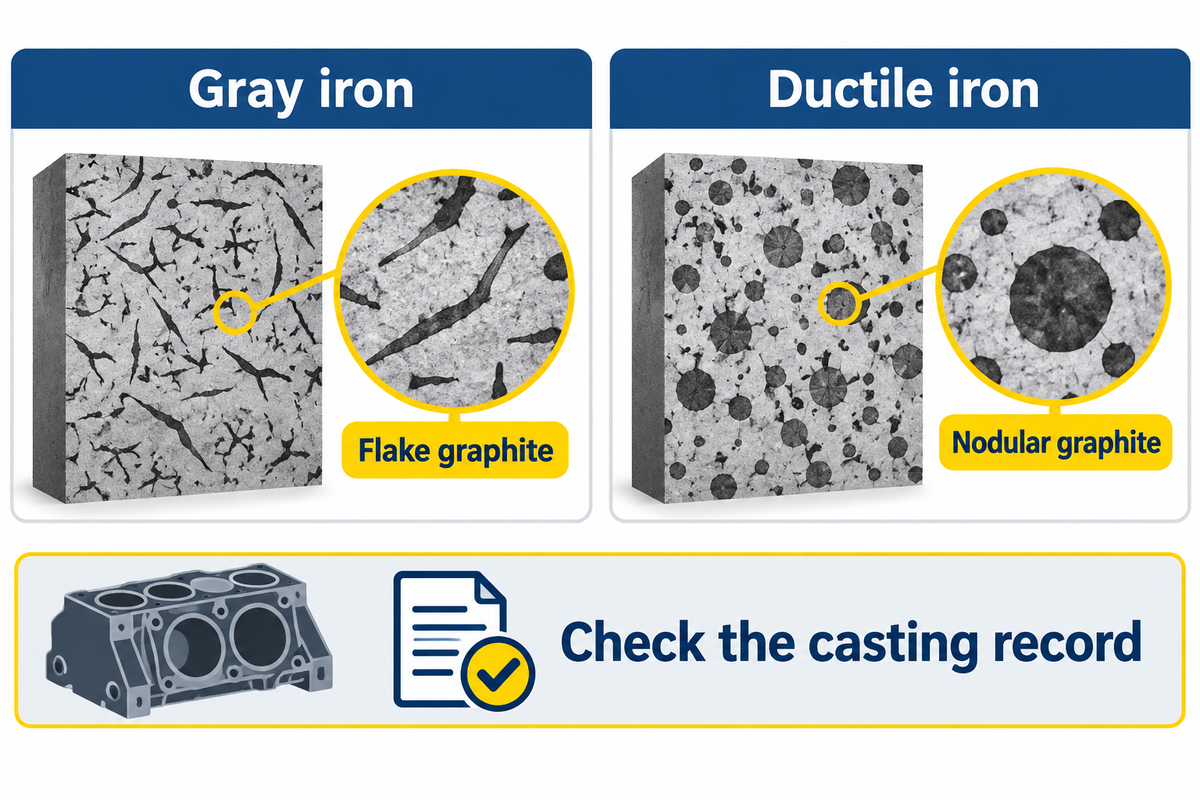
鋳鉄には、ねずみ鋳鉄、延性鋳鉄、可鍛鋳鉄など、いくつかの種類があり、溶接補修の対象となる可能性があります。まずは、図面に記載されている材質、または追跡可能な鋳造記録を確認してください。材質が特定できない場合、または補修が許容状態が不明確な重要な部分に影響を与える場合は、部品を保留してください。
鋳鉄中の黒鉛は、ねずみ鋳鉄では薄片状、球状黒鉛鋳鉄では球状黒鉛など、さまざまな形態で存在します。球状黒鉛鋳鉄は一般的にフェライトまたはパーライト組織中に球状黒鉛を含み、可鍛鋳鉄は熱処理によって異なる組織構造を有しています。炭素含有量の高い鋳鉄では、炭素の分布の仕方が溶接性に影響を与えます。TWIの「鋳鉄の溶接性に関するレビュー」では、これらの違いが鋳鉄の温度変化に対する反応にどのように影響するかを解説しています。
亀裂を特定し、その終端を記述してください。たとえば、厚いボスで終わっていますか? 薄い壁を横切っていますか? 精密な座面に近づいていますか? 名目上溶接可能なグレードであっても、接合部の準備と測定のための実行可能な経路が必要です。他の鋳造合金の修理から一般化することを避ける正当な理由があり、鋳鉄はその典型的な例です。オイルは頑固な汚染物質となる可能性があります。オイルが充填されたギアボックスの鋳鉄を溶接する必要がある場合は、洗浄後、アークを発生させる前に、工場でワークピースをどのようにチェックするかを文書化してください。
溶接できない鋳鉄はどれですか?
白鋳鉄は、その硬さと炭化物含有量の高さから、通常、従来の溶融溶接には適していません。鋳造品が摩耗部品で、材質が不明または硬化処理されている場合は、それがねずみ鋳鉄だと決めつける前に、所有者から実際の材質を確認してください。他の修理方法や代替案を検討するのも良いでしょう。
ニッケル溶接部の隣で鋳造品に亀裂が入るのはなぜですか?
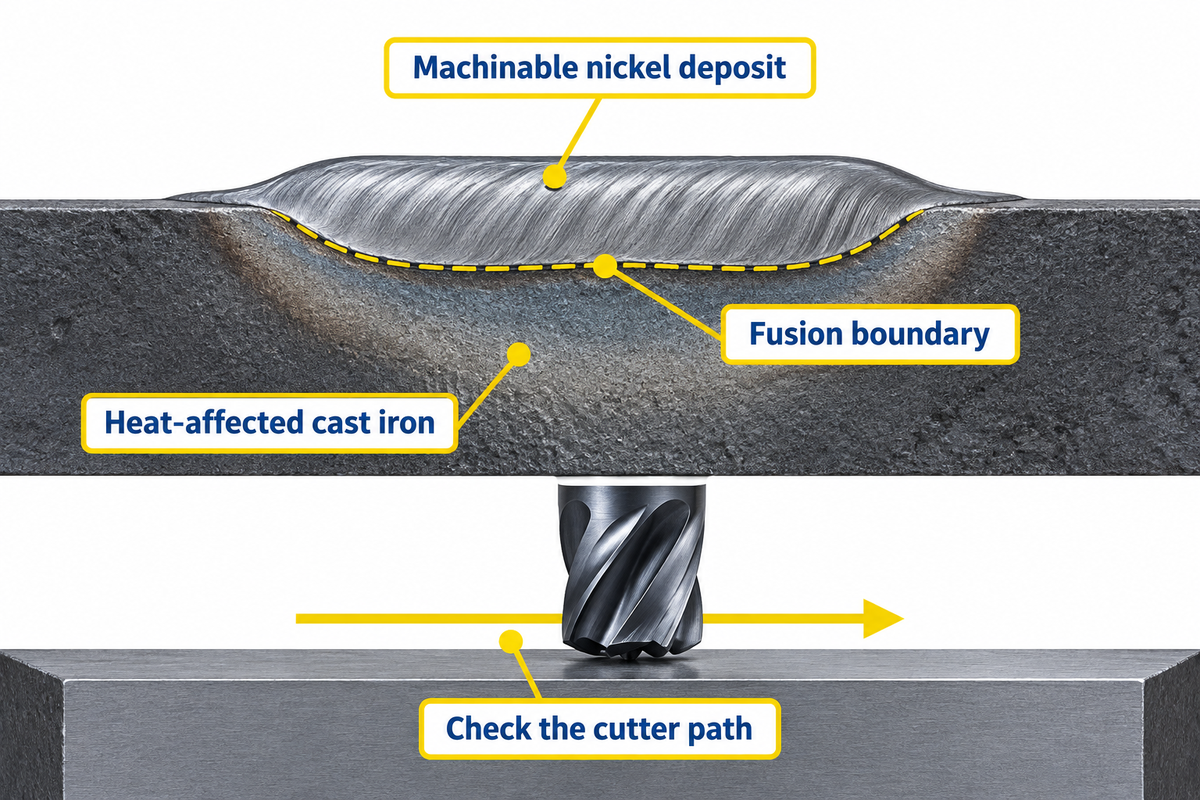
ニッケル基溶加材を使用すると、隣接する鋳造材に硬くて脆い相が形成される一方で、延性のある溶接金属が残ることがあります。TWIは、鉄炭化物とマルテンサイトが溶接性の低下の原因であると指摘しています。不均一な膨張と収縮は熱応力を増加させます。拘束は、溶接が冷却される際に鋳造材に内部応力を残す可能性があります。熱サイクルを制御することで、溶接冷却時の割れを防ぐことができます。ただし、母材に既に存在する割れの影響を排除することはできません。
- 溶着部において、溶融池に流入する鋳造金属の量と、溶着した合金が機械加工可能かどうかを確認する。
- 溶融境界では、切削工具が材料間を移動する箇所が堆積物の端となります。冷却後、目視または規定の試験結果に基づいて異常がないか確認してください。
- 熱影響部とは、熱サイクルによって変化した隣接する母材のことです。ニッケル析出物よりも硬くなることがあります。また、冷却時の拘束によって鋳鉄がビードの横で割れる場合も、注意が必要です。
溶接後、最も硬い材料はどこにあるのでしょうか?
溶融境界付近および境界のすぐ外側に硬い材料が見られることがあります。Pouranvariによるねずみ鋳鉄溶接の研究では、さまざまな領域を調査し、ニッケルフィラーのみを使用しても、溶着層の外側の硬い相は除去されないことがわかりました。この研究では、試験したサンプルの硬度測定値と熱処理条件が報告されています。Zhouxiang の溶接割れガイドでは、溶接材料に現れる他の欠陥タイプについても触れています。工場での作業では、機械工に意図した切削経路を伝え、手順と検査要件に従って修理を進めてください。
どの加熱プランが鋳造に適していますか?
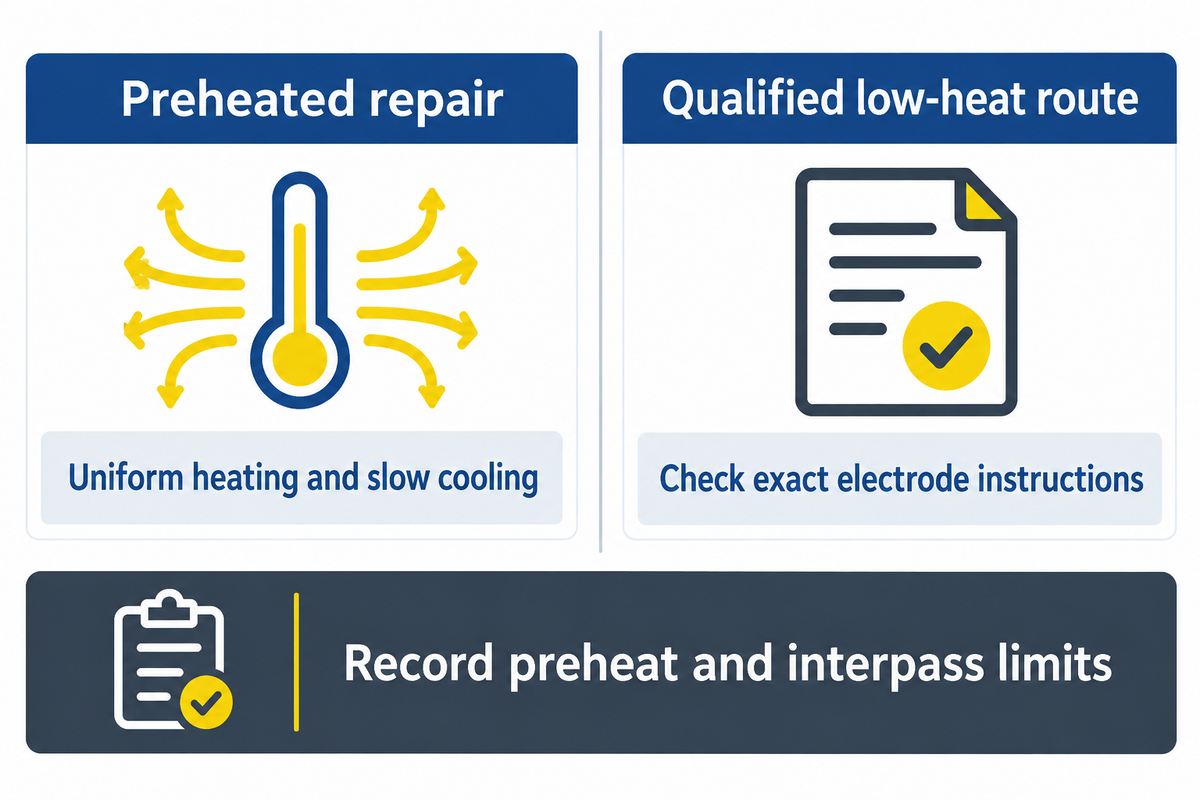
予熱修理の場合は徐々に加熱しゆっくり冷却するか、手順で熱の蓄積が制限される場合は、認定された低温ルートを使用します。選択は鋳物のグレードと形状に基づいて行います。予熱ルートでは、徐々に加熱しゆっくり冷却することで熱衝撃を最小限に抑えます。適切な手順でゆっくり冷却すると、割れのリスクが軽減されます。手順で必要な場合は、アーク溶接を開始する前に鋳鉄を均一に予熱し、指定された場所を測定します。認定された低温ルートでは、修理箇所とその周辺の熱の蓄積が制限されます。溶接中の割れのリスクを最小限に抑えるため、溶接工が温度を測定する場所と、パス間に記録しなければならない内容を指定します。
例えば、TWIの手動金属アーク溶接の欄には、フェライト系フレーク鋳鉄の標準的な予熱温度として300℃(572°F)、フェライト系球状黒鉛鋳鉄の予熱温度として室温から150℃(302°F)が示されています。グレードと方法が記載されている行をお読みください。薄い壁に厚いフランジを取り付けると加熱が不均一になる可能性があり、どちらの数値も未確認部品の温度を設定するものではありません。
図面参照、温度測定点、予熱および層間制限、溶接順序、冷却方法を記録します。鋳物の片面を加熱すると、急激な温度勾配が生じ、割れのリスクが高まります。加熱する前に、治具の拘束を調整します。承認された手順では、内部応力を緩和するために溶接を叩くかどうかを示す必要があります。手順で指定されている場合のみ、ボールピーンハンマーで溶接ビードを叩きます。手順では、どのパスを叩くことができるか、いつ叩くかを示す必要があります。内部応力を低減することを目的とした手順でも、不適切な嵌合を修正することはできません。溝に届く溶接工でも、部品の反対側の温度測定のためにアクセスする必要がある場合があります。
加熱前に、密閉された場所を含め、作業スペースを準備してください。米国の一般産業では、OSHA(労働安全衛生局)の溶接、切断、ろう付けに関する基準により、予熱、切断、溶接を行う前に、空洞、キャビティ、または容器の換気を行うことが義務付けられています。施設の高温作業、換気、およびヒューム制御に関する規定に従ってください。塩素系洗浄剤の蒸気を溶接環境に近づけないでください。
鋳鉄は予熱せずに溶接できますか?
はい、一部のねずみ鋳鉄の補修では、電極の指示書で熱サイクルが許容されている場合、予熱なしで適切な低温溶接技術を使用できます。リンカーン・エレクトリックのねずみ鋳鉄に関するガイダンスでは、この方法を均一な予熱とは区別しています。短い溶接パスと計画された冷却間隔について説明しています。手順で短いビードが必要な場合は、短い間隔でセグメントごとに溶接し、パス間の測定値を記録します。冷却が速すぎたり、まだ熱い部分を再加熱したりすると、意図した熱サイクルが崩れる可能性があります。どちらの場合も、溶着部の横に亀裂が発生する可能性があります。文書化された手順で測定された温度を使用してください。補修の途中で方法を変更しないでください。
ニッケル製の溶接棒を使って鋳鉄と鋼を溶接することはできますか?
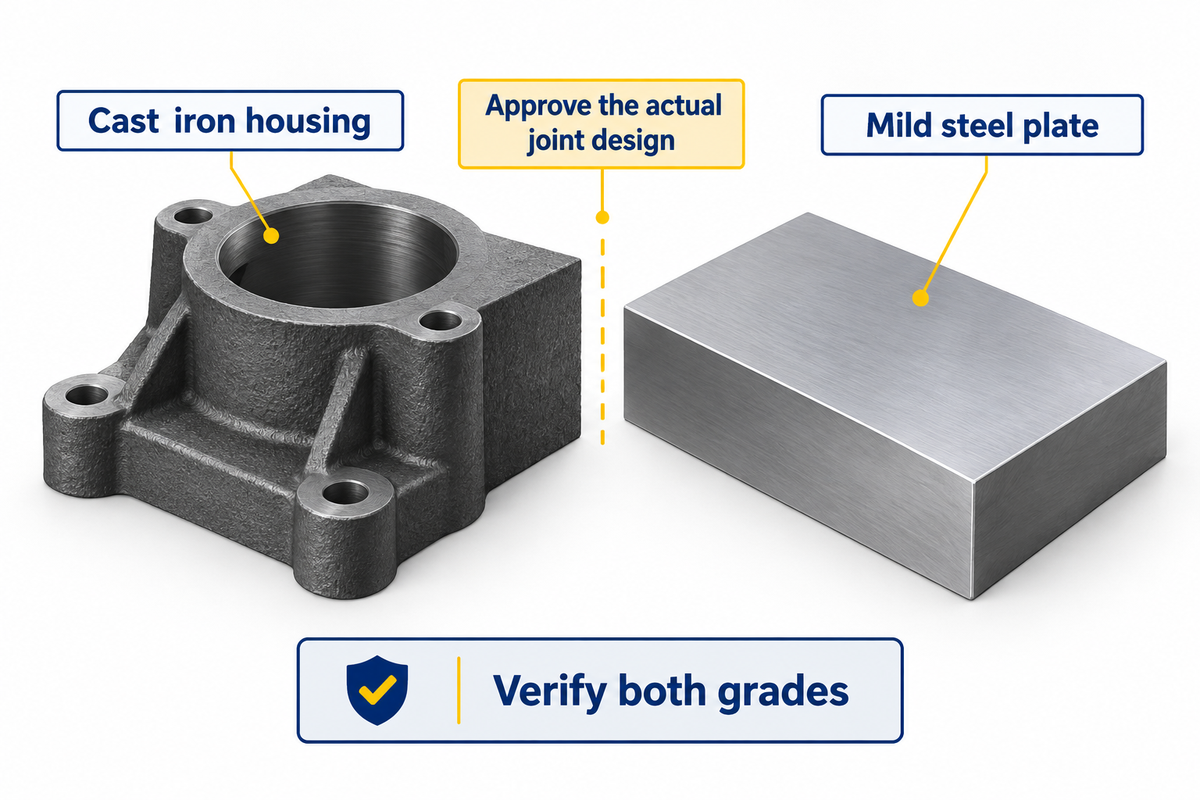
はい、適切なENiFe-CI被覆電極は、用途によっては鋳鉄と軟鋼の接合に使用できます。ワシントンアロイ社のニッケル55製品ガイドには、異種接合用途として軟鋼が記載されています。提案された接合部の適合性は、実際の鋳鉄の種類、鋼材のグレード、接合部の設計、および使用状況によって異なります。
ISO 15614-3は、適用範囲内の製造または補修における溶融溶接の予備手順を試験によって認定する方法を規定しています。その原則は、適用範囲内の鋼と鋳鉄の接合にも適用されます。適用される正確な材料、変数、および追加試験については、該当する規格を確認してください。
2つ目の部品が軟鋼の場合、何が変わるのでしょうか?
手順では、第二の母材と接合部によって生じる拘束を考慮する必要があります。鋼板を使用した鋳造の場合は、両方のグレード、鋳造品と鋼板の厚さ、接合部の図面、および使用荷重を補修フォームに記入してください。電極供給業者は、自社のニッケル鉄電極が両方の材料に対応しているかどうかを確認できます。製品情報には軟鋼とステンレス鋼が別々に記載されている場合があるため、実際のグレードを確認してください。組み立てられた接合部の配置は、補修責任者が決定する必要があります。
修理された鋳造品が再び使用される前に、どのような条件を満たす必要があるでしょうか?
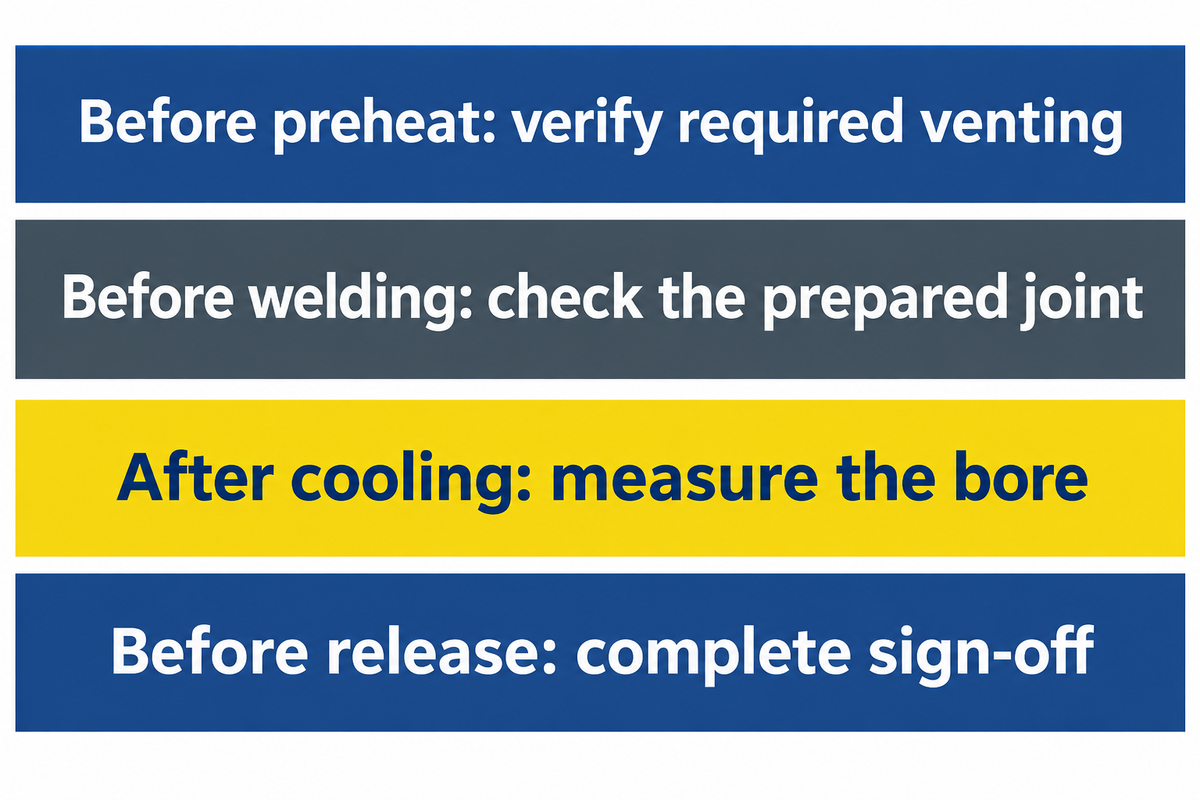
冷却された鋳造品を、合意された亀裂許容基準と寸法と照らし合わせて点検してから、使用に戻してください。溶接を開始する前に、保守チームと品質管理チームは、誰がどの判断を下すか、また作業がどこで中断されるかを合意する必要があります。部品が繰り返し荷重を受け、疲労による破損が懸念される場合は、エンジニアは、提案された修理がその用途においてどのように評価されるかを明確にする必要があります。内径測定や表面検査に合格したからといって、疲労寿命が保証されるわけではありません。
| 修復プロセス段階 | オーナー | 記録する証拠 | 一時停止する理由 |
|---|---|---|---|
| 引用する前に | 保守およびエンジニアリング | 鋳造品の識別、使用条件、亀裂マップ、適用可能な修理限界 | グレード不明、未解決の重要なサービス、または損傷が提案された修理範囲を超えている兆候 |
| 溶接前 | 溶接監督者および品質管理 | 清掃済みの接合部、ひび割れ除去の確認、承認済みの消耗品および温度管理 | 汚染が残っている、亀裂の兆候が準備された領域を超えて続いている、または温度を制御できない |
| 冷却後 | 品質と加工 | 指定された検査、冷却された穴のサイズ、形状とアライメント、残りの在庫 | 不良な兆候、または必要な形状を復元するための材料が不足している |
| リリース前 | 修理責任者 | 最終測定、指定試験、承認および再組み立て条件 | 修理依頼はまだ残っていますか? |
| 見積もり引き渡し時 | メンテナンスと購入 | 機械加工、検査、再組み立てに関する書面による範囲 | 見積もりには、重要な確認事項、作業、またはサプライヤーの資格要件が欠落している。 |
| 予熱前 | 溶接監督者 | 指定された温度ポイント、アクセス、および適用される高温作業管理 | 必要な測定値が取得できないか、必要な換気が確認されていません |
| パスの合間に | 溶接工および溶接監督者 | 手順からの消耗品の識別情報および温度またはシーケンス記録 | 重要な手順条件がその限界を超えて漂流する |
| 加工後 | 機械工と品質 | 完成した穴の形状および該当するフォローアップ検査 | 残りの在庫または完成した形状は、図面の要件を満たしていません。 |
準備方法を決定する前に、必ず修理範囲を確認してください。溶接前に、接合部から汚染物質や欠陥材料を完全に除去する必要があります。洗浄または準備方法によっては、加熱が必要になる場合もあります。溶接部を研磨して表面状態を変更する前に、溶接後の検査を計画してください。TWIの準備に関するガイダンスでは、接合部から汚れ、油、および欠陥材料を除去する必要がある理由が説明されています。汚染や腐食が予想以上に深い場合は、作業を一時中断して、準備後に残った材料の状態を評価することができます。
掘削孔が移動したかどうかを確認するにはどうすればよいですか?
溶接前と鋳造品が冷えた後で、同じ基準点から内径を測定してください。ギアボックスハウジングでは、2つのシートの位置合わせと内径を確認してください。内径を加工するための材料が不足している場合は、溶接が検査に合格したとしても、切削作業は中止してください。
作業指示書に穴径を記入してください。溶接前に、機械工に寸法と最小限の仕上げ代額を明記してもらいます。冷却検査で、その仕上げ代額がまだ確保できるかどうかを工場側で確認します。
ニッケル溶接による修理よりも、交換費用が安くなるのはどのような場合ですか?
修理によってライン停止時間、機械加工、または検査に時間がかかる場合、交換の方がコストが安くなることがあります。部品とそのサービスに関する各オプションをエンジニアリング部門が承認した後で、コストを比較してください。ギアボックスハウジングは重要度の低い部品と想定されています。ワークシートには、コストとダウンタイムの計算例(米ドル)がいくつか示されています。
| 費用項目 | 修理 | 交換 |
|---|---|---|
| 工場での作業または交換部品 | 準備と溶接に850ドル | 部品代、送料、取り付け費用込みで2,100ドル |
| 機械加工と検査 | 合計500ドル | 受領検査料150ドル |
| ライン停止時間:1時間あたり300ドル | 8時間、2,400ドル | 6時間、1,800ドル |
| 推定合計 | $3,750 | $4,050 |
加工に2時間追加された場合はどうなるでしょうか?
ライン停止時間が 2 時間増えると、同じレートで 600 ドルが加算されます。この架空の例では、元のショップ料金を変更せずに、修理費用は 4,350 ドルに上昇し、交換費用は 300 ドル安くなります。ワークシートの計算は、2 × 300 = 600、次に 3,750 + 600 = 4,350、4,350 − 4,050 = 300 です。ラインが稼働している間に機械加工が行われる場合は、生産に影響を与える停止時間のみをカウントします。見積もりを比較する前に、どの活動が停止時間を共有しているかを確認してください。
電極の購入注文書には何が記載されるべきですか?
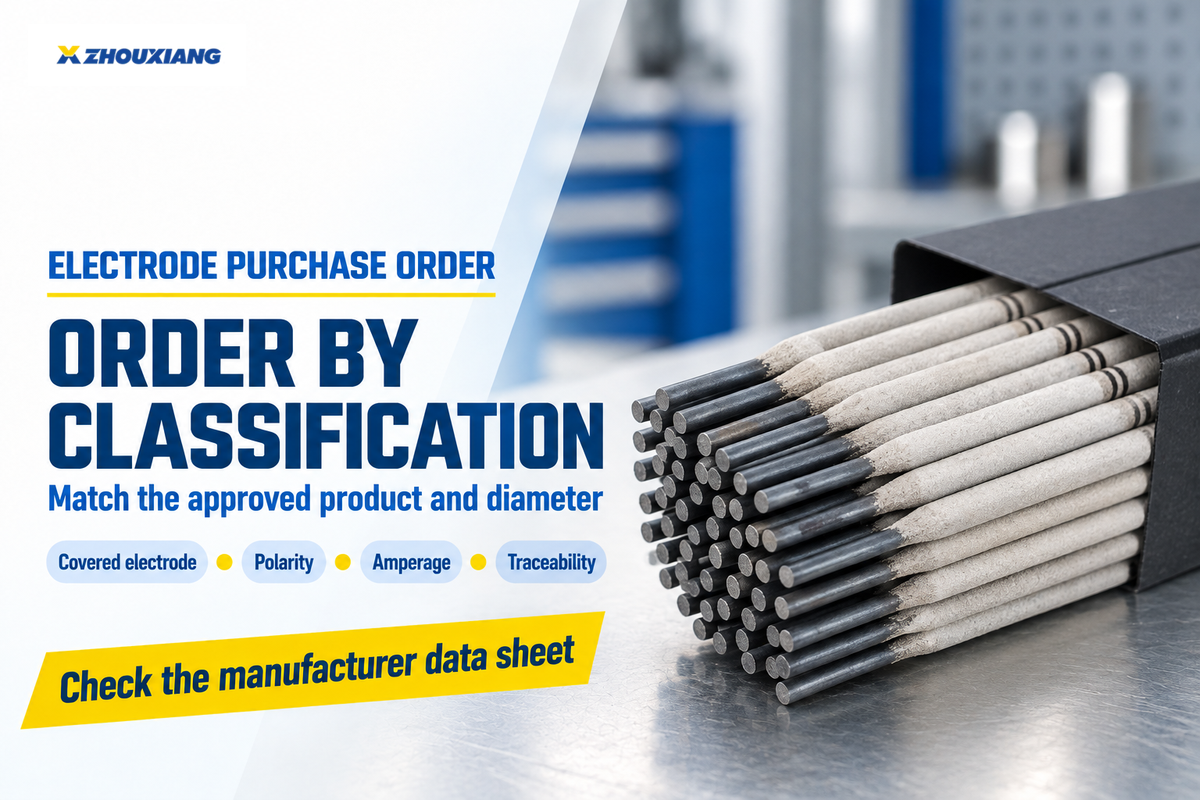
被覆電極の分類、承認製品、直径、およびトレーサビリティ要件を明記してください。製造元のデータシートを添付し、修理手順書と照合してください。調達担当者は入手可能性と価格を比較でき、溶接担当者はその製品に必要な極性、電流範囲、および取り扱い方法を確認できます。
どの詳細が電極のデータシートと一致すべきでしょうか?
電極の形状、許容電流と極性、直径、保管方法を確認してください。承認された消耗品と接合部に関する作業指示書に従って電流値を設定してください。TIG溶接用の裸の溶加棒とフラックス被覆の被覆アーク溶接棒は、どちらもニッケル棒として販売されている場合があります。一般的な鋼棒のパッケージも、この修理用に明示的に分類された製品とは異なる消耗品です。被覆アーク溶接棒はアーク内で異なる役割を果たし、スラグを生成します。溶接プロセス自体について復習するには、周祥の被覆アーク溶接方法ガイドを参照してください。提供された製品が承認された仕様と異なる場合は、代替品のレビューを依頼してください。
よくある質問
鋳鉄溶接棒の番号は何番ですか?
対象となる分類はENi-CIとENiFe-CIの2種類です。製品によっては、パッケージに「ニッケル99」または「ニッケル55」と記載されている場合もあります。購入前に分類と商品名を必ずご確認ください。その後、製品のデータシートを使用して、溶接方法、直径、修理手順に適した電流を確認してください。これらの詳細は発注書と一緒に保管してください。
鋳鉄と鋳鋼を見分けるにはどうすればいいですか?
図面、鋳造所の刻印、部品記録、または修理機関が認める材料識別プロセスを通じて、材料を確認してください。どちらの金属も鋳造時に表面が粗くなることがあるため、外観だけでは判断を誤る可能性があります。特に、保管されている図面が複数の改訂版を含む場合や、交換部品の供給元が異なる場合は注意が必要です。
可鍛鋳鉄を溶接できますか?
はい、グレードと手順が分かっていれば、一部の可鍛鋳鉄は溶接可能です。TWIの鋳鉄ガイドでは、ブラックハート可鍛鋳鉄とホワイトハート可鍛鋳鉄を区別しています。ホワイトハートは、表面よりも内部の炭素含有量が高い場合があり、そのため溶け込み具合が手順の決定において重要な要素となります。ねずみ鋳鉄の補修計画を転送する前に、鋳物を特定してください。鋳物の識別情報は作業シートに記録してください。
ニッケル製のTIG溶接棒は、アーク溶接機で使用できますか?
被覆アーク溶接には被覆アーク溶接棒を使用してください。ニッケル被覆アーク溶接棒は、別の溶接プロセス用の溶加材です。特に両方のパッケージに同じ公称ニッケル含有量が記載されている場合は、ラベルで形状と分類を確認してください。
ニッケル溶接棒は何に使用されますか?
被覆ニッケル電極は、鋳鉄の補修や異種接合の一部に使用されます。選択は、正確な分類と製品によって異なります。たとえば、ワシントンアロイニッケル99のデータシートでは、機械加工が重要な薄肉鋳鉄部品について言及しています。製品の想定範囲内であれば、フライス加工面やねじ穴の計画に役立ちます。評価されていない硬い部分にカッターが触れないようにしてください。ベアリングシートの補修の場合、周囲の鋳鉄についても寸法と材質の確認が必要です。
鋳鉄をワイヤー溶接できますか?
鋳鉄のMIG溶接は、材質や補修方法に適した手順を用いれば可能です。TWIでは、MIG溶接とフラックス入りワイヤ溶接をオプションとして取り上げています。溶接プロセスは、シールドガスの使用など、被覆アーク溶接とは異なる条件があります。溶接プロセスの概要については、ワイヤ送給式溶接の仕組みをご覧ください。
修理済みの鋳鉄製の穴を機械加工することは可能ですか?
はい、認定ルートで許可されており、穴を修復するのに十分な材料が残っている場合は、機械加工による修理が可能です。溶接部と鋳物側の移行部を横切る切断を計画してください。熱影響部の鉄が硬い間は、溶接部はきれいに切断できる可能性があります。溶接前に、基準、位置合わせ、および材料許容量について機械加工担当者と合意し、冷却後に再度測定を行い、形状が図面の範囲内で修復できるかどうかを確認してください。加工前後の測定値は、最終検査報告書とともに保管してください。
ロッドを注文する前に、キャスティング修理の計画を立ててください。
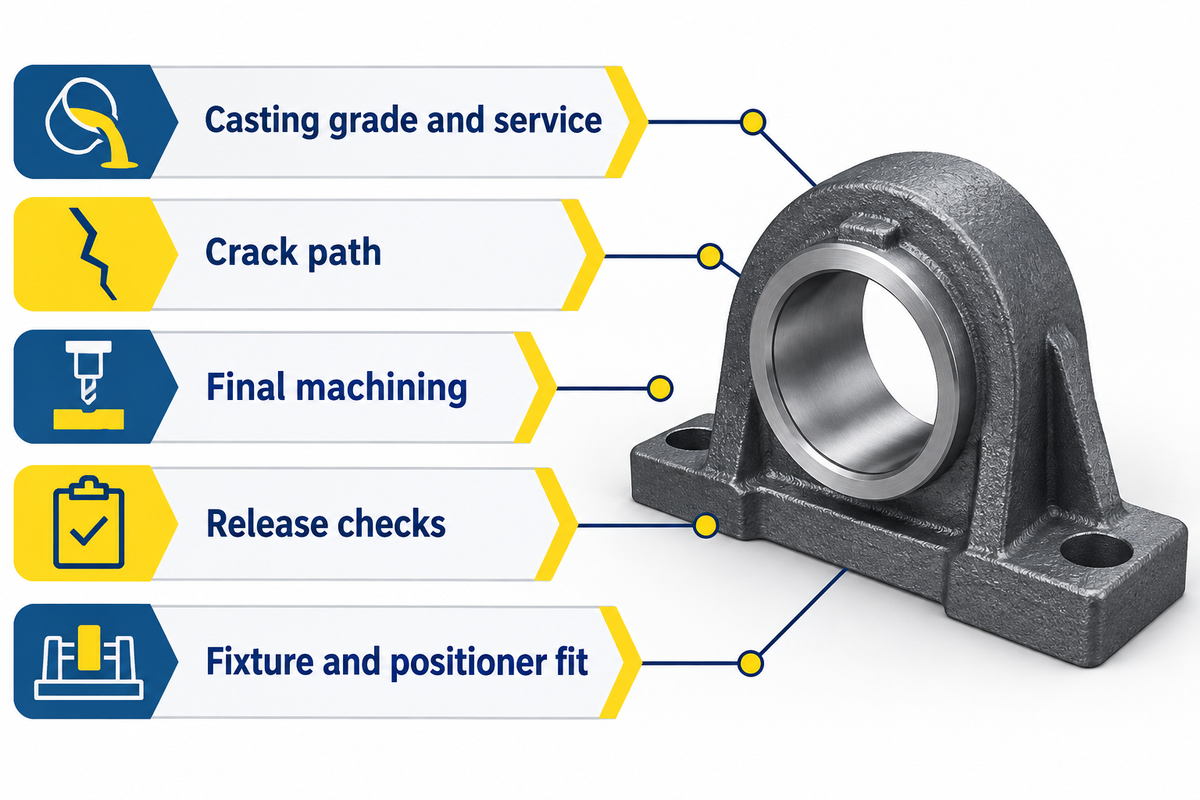
適切な電極を使用するには、まず修理概要をまとめることから始めます。鋳造品のグレード、用途、亀裂の経路、最終加工、およびリリースに必要な検査項目をリストアップします。技術的に許容可能な手順が明確になった後でのみ、修理と交換を比較します。承認された修理手順で鋳造品の再配置が許可されている場合は、ワークピースと治具の重量をポジショナーの負荷とテーブルの仕様と比較します。