Bijgewerkt november 2026 · Kwaliteitsreferentie voor laswerkzaamheden aan constructiestaal en pijpleidingen
Bij fabricage ontstaan lasfouten door vlamboogontlading buiten de lasnaad. Deze ontstaan wanneer een laselektrode, een onder spanning staande spuitmond of een losse aardingsklem het blanke staal raakt. De metallurgische richtlijnen van het Materials Joining Innovation Centre (MaJIC) stellen dat een snelle vlamboogontlading staal tot ongeveer 2,500 °C kan verhitten. De omringende koude plaat koelt het staal vervolgens snel af tot 500 °C in enkele seconden. Zoals gedefinieerd in AWS D1.1/D1.1M:2025-AMD1 , moeten onbedoelde oneffenheden worden weggeslepen tot een gladde contour en gecontroleerd op deugdelijkheid. Pijpleidingvoorschriften onder 49 CFR § 195.226 schrijven voor dat ofwel de volledige inkeping binnen de toleranties van de pijpwand moet worden weggeslepen, ofwel de volledige cilinder moet worden verwijderd.
Zelfs kleine defecten als gevolg van een instabiele ontsteking of een gebrek aan goede boogcontrole vereisen een inspectie onder het oppervlak. Een oppervlakkige polijsting verwijdert zelden de onderliggende faseverandering. Hardheidsmetingen in het veld worden gedetailleerd beschreven op het American Welding Society Inspection & Qualification Forum . Daaruit blijkt dat een vlak geslepen oppervlak een hardheid van minder dan RC 18 kan hebben, zelfs op een gesmeerd oppervlak. Een martensitische kern met een hardheid van RC 34 tot 42 is echter nog steeds aanwezig op ongeveer 1/32 inch (ca. 8 mm) onder het oppervlak. Om die geharde laag volledig te verwijderen, is gecontroleerd slijpen en chemisch etsen met ammoniumpersulfaat of nital nodig. Daarna voeren inspecteurs magnetisch deeltjesonderzoek en ultrasone wanddiktemetingen uit.
Korte specificaties: Lasfouten door boogontlading en drempelwaarden voor beoordeling volgens de code
| Thermische afkoelingscyclus op koud staal | Verwarmt tot boven de 2,500 °F en koelt zichzelf binnen enkele seconden af tot onder de 500 °F (MaJIC / Canadian Metalworking) |
| Gemeten hardheid van de ondergrond en de las | RC 34 tot 42 harde plekken onder het oppervlak (AWS CWI veldgegevens); 500 tot 751 HV10 piek op S355 staal (NIH PMC11084295) |
| Typische graafdiepte bij faseovergang | Een minimale slijpdiepte van circa 1/32 inch (0.8 mm), gepolijst tot korrelgrootte 120 vóór chemisch etsen. |
| Chemische temperetsformuleringen | 20% ammoniumpersulfaat / 80% water naar gewicht bij 120 tot 150 °C (of 1:10 spray bij 60 °C); 3% tot 5% Nital gedurende 10 seconden. |
| Maximale slijpdiepte van de pijpleiding | Tot 12.5% van de nominale wanddikte (87.5% resterende wandvloer volgens fabricagetolerantie en 49 CFR 195.226) |
| Regulerende normen (2025–2026) | AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 (Ref. 601), 49 CFR § 195.226, 29 CFR § 1910.254, AMS 2700 |
Wat zijn lasfouten bij boogontlading? Snelle afkoelingsmetallurgie en foutenanalyse
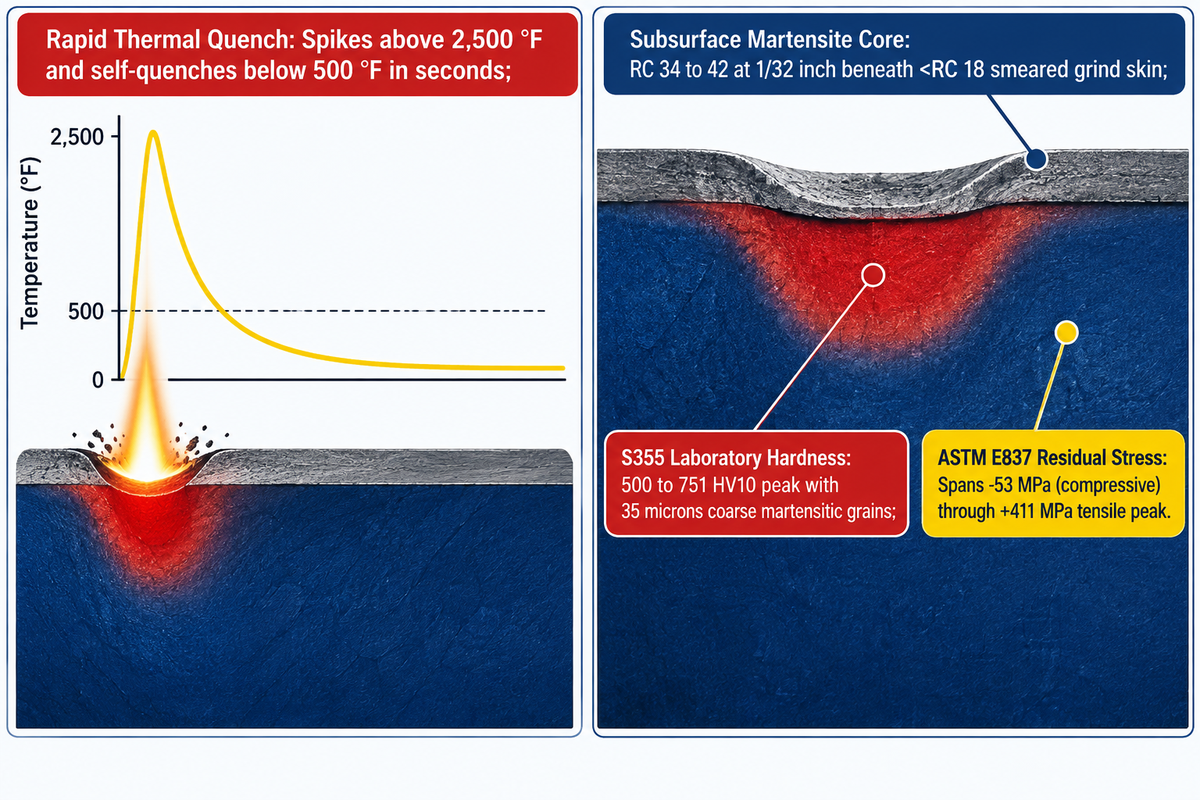
Een vlambooginslag is een gelokaliseerde, opnieuw gesmolten krater en een geharde, door warmte beïnvloede zone die buiten de lasnaad ontstaat. Volgens de MaJIC-gegevens in Canadian Metalworking loopt de temperatuur op tot boven de 2,500 graden Fahrenheit en koelt deze binnen enkele seconden af tot onder de 500 graden Fahrenheit. Bij S355-staal in het NIH-onderzoek PMC11084295 bereikt de snelle afkoeling een temperatuur tussen de 500 en 751 HV10.
Sommige werknemers verklaren onbedoelde vlamboogsporen als oppervlakkige cosmetische krasjes die door straalreiniging of primer worden bedekt. Alles wat een sleepspoor veroorzaakt, kan leiden tot een onbedoelde inslag. Het smelt een ondiepe smeltpoel terwijl er vrijwel geen warmte wordt toegevoerd aan een massief koud werkstuk. Het koude werkstuk fungeert als een directe warmteafvoer en verandert de structuur van het basismetaal. Deze snelle verhitting en afkoeling fixeert koolstof in een vervormd, lichaamsgecentreerd tetragonaal kristalrooster. De afkoeling produceert ongehard martensiet. Het laat ook restspanningen achter die variëren van -53 MPa (druk) tot +411 MPa (met piekrestspanningen in trek tussen +300 en +411 MPa) in ASTM E837-gatboorproeven op S355-monsters met ronde elektroden.
Bij formele faalanalyse fungeert elke niet-verwijderde booginslag zowel als een metallurgisch hard punt als een geometrische spanningskerf. Tijdens het laden en lossen van brugverkeer verspreiden de microfissuren die ontstaan op de geharde kraterrand zich langs het brugdek en kunnen zich vermengen met andere vormen van spanningscorrosie, zoals scheuren. Interne drukschommelingen in pijpleidingen bevorderen dezelfde scheurgroei. Fabrikanten die waterstofgeïnduceerde koudscheuren in constructielassen beoordelen , houden rekening met de drie oorzaken van booginslag: ongehard martensiet, gelokaliseerde trekspanning en ingesloten waterstof, afkomstig van verzadigde flux of vet.
Waarom veroorzaakt een onbedoelde vlamboog op staal ongehard martensiet en microscheurtjes?
Een onbedoelde vlamboog creëert ongehard martensiet doordat een vlamboogcontact van milliseconden een ondiepe smeltlaag creëert zonder de plaat voor te verwarmen. Die koude massa zorgt voor een extreem snelle afkoeling. Koolstof kan niet diffunderen in zacht ferriet en perliet. Onder ronde staafelektroden van 4.00 mm op 10 mm S355-staal documenteert NIH PMC11084295 grove martensitische kristalkorrels van 35 micron of groter.
Bij normaal meerlaags lassen in een afgeschuinde groef vertraagt de constante warmtetoevoer de afkoeling en temperen de volgende lassen de eerdere lasrupsen. Een las buiten de groef krijgt geen temperingslassen. Dit wordt behandeld in het lesprogramma pijplassen van het Lake Washington Institute of Technology . Geïsoleerde martensitische eilanden krimpen tijdens het afkoelen en creëren kratervormige scheuren of microholtes onder de lasrups. AWS-gecertificeerde lasinspecteurs voerden demonstraties uit met geleide buiging op 3/8 inch en 1/2 inch platte staven. Ze lasten met E6010, E7018 of MIG-draad en polijstten het staal glad vóór de demonstratie. Zelfs na het polijsten brak het proefstuk open over de lasnaad tijdens het buigen.
Veelvoorkomende oorzaken van boogontladingen versus booguitwaaiing, spatten en ondersnijding van de lasnaad
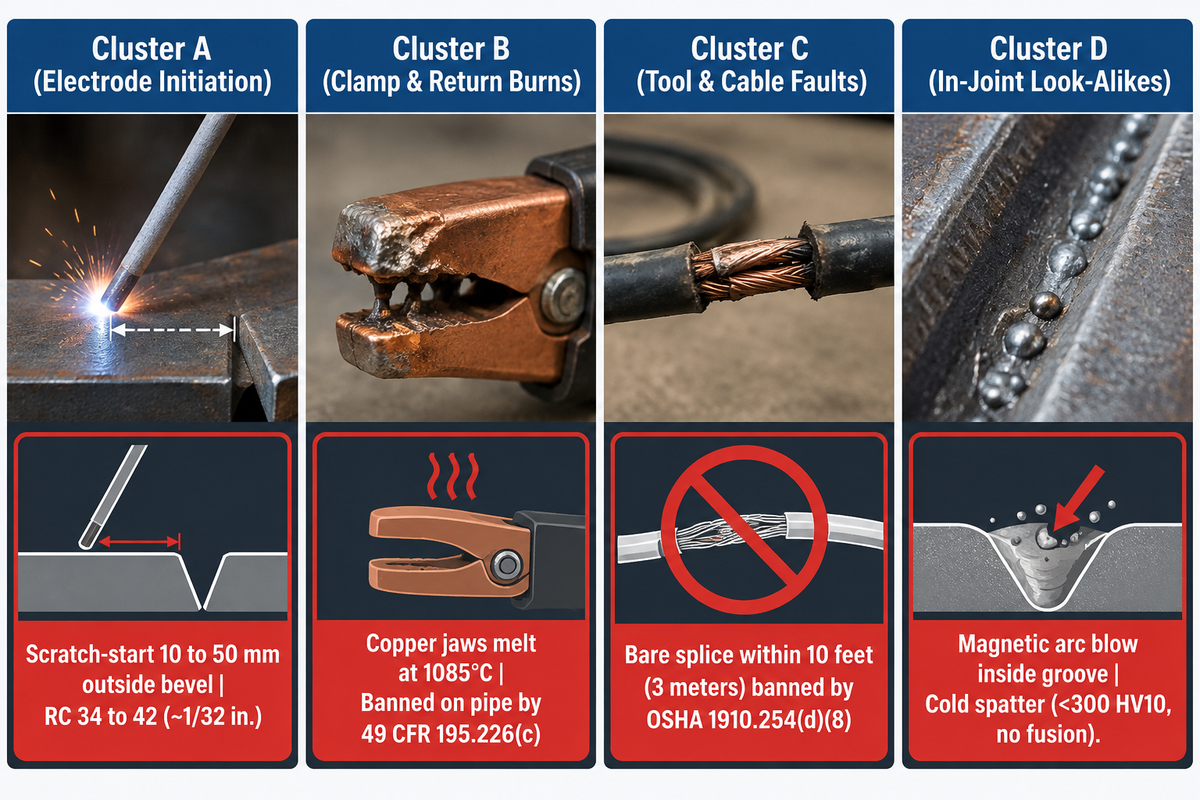
Er zijn vier manieren waarop een vlamboog in het basismetaal kan ontstaan. Krassen veroorzaakt door een elektrode buiten de groef, contact met staal en vlambogen over een losse aardingsklem zijn drie van deze manieren. De vierde manier is lekstroom door kabelverbindingen, wat binnen een afstand van 3 meter (10 voet) verboden is volgens OSHA 29 CFR 1910.254(d)(8) . Echte vlambogen in het basismetaal zorgen ervoor dat het smelt, in tegenstelling tot koude vlambogen.
Werkplaatsinspecties lopen vast wanneer lassers dit type defect verkeerd interpreteren als onregelmatigheden in de lasnaad. Om het ontstaan van booginslagen te verhelpen, is het belangrijk te begrijpen dat het smelten van het basismetaal iets anders is dan losse lasspatten. Losse lasspatten koelen af tegen de walshuid zonder diepe smelting, en als er een afwijkende boogwortel aanwezig is op het punt van inslag, zal deze smelten met het basismetaal. Ondersnijding van de lasvoet laat een doorlopende lineaire groef achter langs de gesmolten rand, in plaats van een krater langs de smeltgrens. Lineaire inkepingen in de lasvoet en elektrodecontactsporen zijn verschillend en kunnen worden vastgesteld door inspectie van de oorzaken van de ondersnijding van de lasvoet en door het meten van de groef.
Onder bedrijfsspanning fungeren die plaatselijke, zeer harde lenzen als extreem gevaarlijke scheurinitiatiepunten en primaire scheurinitiatielocaties. Boogvorming in het retourcircuit is eveneens gevaarlijk. Een zwakke veerklem wordt vaak aangetroffen boven roest, verf of aangekoekte lasspatten op een pijpleiding van 16 cm of een zware balk. De lasstroom springt dan over de luchtspleet en smelt de klem in het werkstuk. Klembekken van koperlegering smelten bij ongeveer 1085 °C en staan erom bekend dat ze de korrelgrenzen van staal kunnen doorboren, waardoor brosheidsscheuren ontstaan. OSHA's 29 CFR 1910.254(c)(2)(iii) verbiedt ook het gebruik van kettingen, staalkabels, kranen, takels of liften voor het transport van lasstroom.
Wat zijn veelvoorkomende oorzaken van vlamboogontladingen?
Veelvoorkomende oorzaken van magnetische boogafbuiging zijn onder andere een asymmetrisch magnetisch veld nabij de uiteinden van de platen, restmagnetisme in de afschuiningen van stalen buizen, een hoge gelijkstroomsterkte en een onjuiste positionering van de werkstukgeleider. In tegenstelling tot een externe booginslag, die het basismetaal buiten de verbinding dooft, buigt boogafbuiging de actieve lasboog naar binnen in de groef, waardoor er geen fusie plaatsvindt.
Boogafbuiging treedt op tijdens gelijkstroomlassen in de buurt van plaateinden, diepe wortelopeningen en gemagnetiseerde pijpschuiningen. Lassers gaan boogafbuiging tegen door de booglengte te verkorten en de elektrode in de richting van de afbuiging te richten. Ze kunnen de werkstukaanvoer ook in de tegenovergestelde richting van de las plaatsen. Als laatste redmiddel kunnen lassers wisselstroom gebruiken binnen de limieten van 80 volt handmatige wisselstroom en 100 volt gelijkstroom van OSHA 29 CFR 1910.254(b)(3). Geen van de magnetische aanpassingen voorkomt een onbedoelde ontlading op het blanke basisstaal buiten de afschuining.
| Defectencluster | Specifiek type discontinuïteit | Waar het verschijnt | Impact van de HAZ en hardheid in de ondergrond | Vereiste winkelafhandeling |
|---|---|---|---|---|
| Cluster A: Fouten bij het initiëren van elektroden | 1. Scratch-Start SMAW Strike | 10 tot 50 mm buitenafschuining | RC 34 tot 42 martensiet (ongeveer 1/32 inch diep) | Schuren tot ongeveer 1/32 inch, polijsten met korrel 120, etsen met zuur + MT |
| Cluster A: Fouten bij het initiëren van elektroden | 2. GTAW wolfraam aanraakslag | Aangrenzende flens of buiswand | Risico op ondiepe kraters en wolfraaminsluitingen | Mix tot een glad geheel, controleer bij PT of RT of alle onzuiverheden verwijderd zijn. |
| Cluster A: Fouten bij het initiëren van elektroden | 3. Ongebruikte MIG-draad | Spuitstuk-vrijloopzone nabij web | Gelokaliseerde 500 tot 650 HV10 blusplek | Slijp de helling met een hellingshoek van 1:4 en controleer de stevigheid met een MT-machine. |
| Cluster B: Retourstroom & Klemverbranding | 4. Losse veerklemboogbrand | Flenspunt of buislichaamklemzitting | Diepe HAZ + koper LME intergranulaire scheuren | Inkeping uitslijpen, etsen met 20% persulfaat, UT-wandcontrole |
| Cluster B: Retourstroom & Klemverbranding | 5. Brandplek op de gelaste aardingslip | Buitenzijde van de pijp (verboden door 49 CFR 195.226c) | Warmtebeïnvloede zone (HAZ) over de volledige dikte en hoge restspanning | Verboden op vloeistofleidingen; vereist afsluiting of reparatie. |
| Cluster B: Retourstroom & Klemverbranding | 6. Zwerfboog van kraan-/hijsketting | Hijsoog en kettingcontactschakels | Embrittles-laadketting (verboden door 1910.254c2iii) | Plaats de draagzak onmiddellijk in quarantaine; slijp het oppervlak van de MT-bevestiging. |
| Cluster C: Gereedschaps- en kabelstoringen | 7. Ongeïsoleerde stinger-ligging | Dekplaat, steiger of ketelbuis | Meerdere clusterkraters (<1 week lekkage van ketelbuis) | Handhaaf 1910.254(d)(7) houderhouder; slijpen + etsen |
| Cluster C: Gereedschaps- en kabelstoringen | 8. Klittenband voor blanke kabelverbindingen (<10 meter) | Rand van de balkflens beschadigd door lood | Lineaire sleepinslag + RC 34 tot 42 geharde rupsband | Vervang de kabel volgens 1910.254(d)(8)-(9); meng de maling |
| Cluster D: Gelijksoortige defecten binnen één gewricht | 9. Magnetische boogblaasbeweging | Binnenzijde van de lasnaad en de laswortel | Normale warmtebeïnvloede zone (HAZ) bij lassen; veroorzaakt onvoldoende fusie / porositeit | Stel de aardingsdraad en de booglengte af; verwijder eventuele zekeringen. |
| Cluster D: Gelijksoortige defecten binnen één gewricht | 10. Koudhechtende lasspatten | 5 tot 100 mm naast de lasrups | Geen basismetaalfusie (<300 HV10 basisstaal) | Chip- of lichte lamellenschijfbehandeling vóór straalreiniging |
Acceptatiecriteria voor Arc Strike: AWS D1.1:2025, ISO 5817 en API 1104 vergeleken.
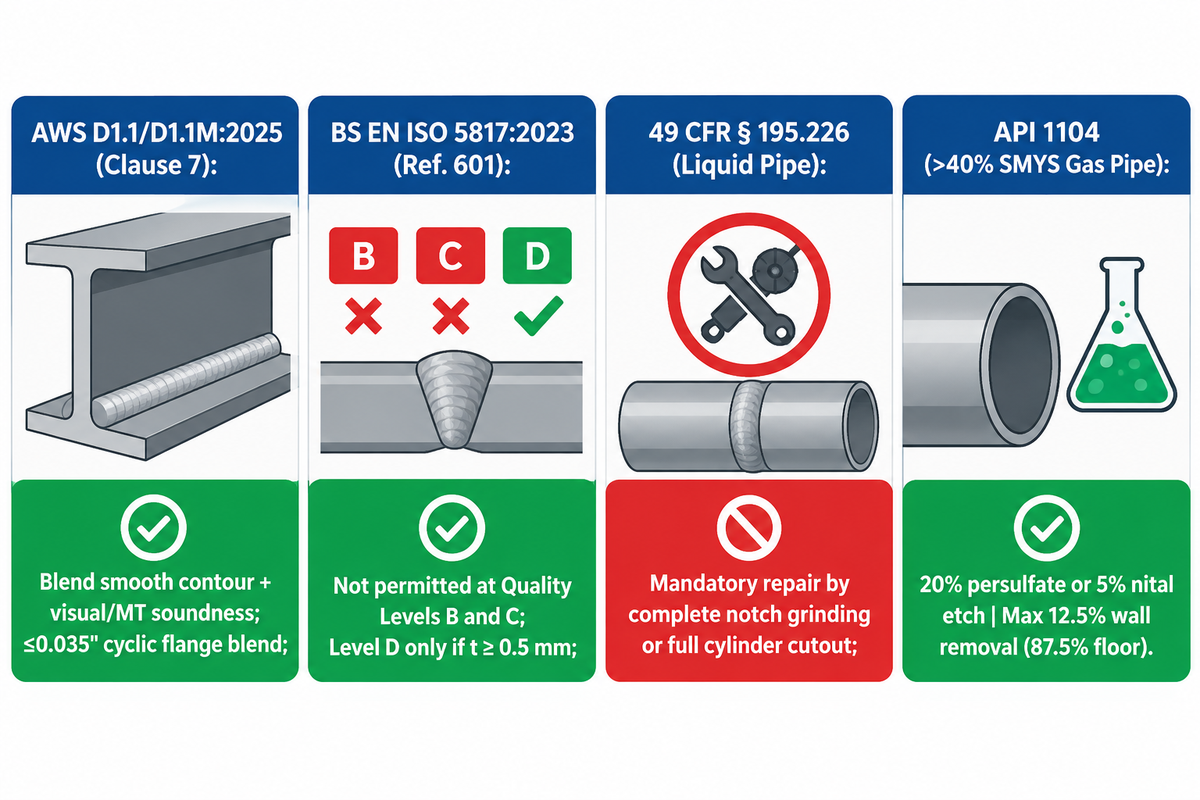
Er zijn twee categorieën van geldende normen: voorwaardelijke mengslijpnormen en nultolerantienormen. AWS D1.1/D1.1M:2025-AMD1 en CSA W59 vereisen dat oneffenheden of scheuren als gevolg van boogontladingen worden weggewerkt tot een glad profiel en dat de metaalkwaliteit wordt gecontroleerd. Volgens ISO 5817:2023 (Ref. 601, besproken in TWI Job Knowledge 38 Kwaliteitsniveaus ) is een ongewenste boogontlading niet acceptabel bij kwaliteitsniveaus B en C.
Kwaliteitsingenieurs keuren constructiestalen balken vaak ten onrechte af. Op sociale media wordt ten onrechte beweerd dat AWS D1.1 een onmiddellijke lasopbouw of afkeuring van de balk vereist bij elke ongewenste lasmarkering. In de praktijk gelden voor liggers onder statische of cyclische belasting de AWS D1.1-voorschriften. Werkploegen moeten ongewenste lasmarkeringen buiten permanente verbindingen vermijden. Eventuele onbedoelde kraters of scheuren in het oppervlak vereisen een vloeiende contourafwerking en een inspectie op deugdelijkheid. De ANSI Technical Review van AWS D1.1:2025 (23e editie) stelt dat de wereldwijde ruwe staalproductie in 2024 1,884 miljoen ton bedroeg. De editie van 2025 heeft de bepalingen voor magnetisch deeltjesonderzoek (MT) en penetrantonderzoek (PT) uitgebreid om gerepareerde oppervlakken te evalueren.
Deze opzoekmatrix, die door kwaliteitsmedewerkers wordt gebruikt om verwarring tussen verschillende normen te voorkomen, vergelijkt de regels in AWS D1.1:2025, ISO 5817:2023 referentie 601 niveaus B/C/D, API 1104 en 49 CFR 192 & 195 temper-etch mandates, en ASME B31.3/VIII ontwerpdikte vloeren.
| Code / Standaardniveau | Beleidsbepaling / Ref. | Initiële status zoals deze is aangeslagen | Verplichte test na het slijpen | Diktelimiet en escalatiedrempel |
|---|---|---|---|---|
| 1. AWS D1.1/D1.1M:2025 (Statisch staal) | Artikel 7 Vakmanschap | Vermijd permanente lasnaden aan de buitenkant. | Visuele kwaliteit + MT indien gespecificeerd | Vloeiende contour binnen de toleranties van het frees-/ontwerpgedeelte; anders gekwalificeerde WPS-reparatie. |
| 2. AWS D1.1:2025 / CSA W59 (Cyclisch) | Voorzieningen voor cyclische belasting | Afwijsbare scheurinitiator | Verplichte magnetische deeltjesinspectie (MT) | Brugflensmengsel ≤0.035 inch met goedkeuring van ingenieur/DOT RT of MT. |
| 3. BS EN ISO 5817:2023 Niveau B | Ref. 601 (Item 1.22 Zwerfboog) | Niet toegestaan (Strenge kwaliteit) | Slijpen + MT/PT + hardheid/etsen volgens ITP | Geen aantasting van het moedermetaal toegestaan; formele NCR-afhandeling vereist. |
| 4. BS EN ISO 5817:2023 Niveau C | Ref. 601 (Item 1.22 Zwerfboog) | Niet toegestaan (Middelmatige kwaliteit) | Glad slijpen + oppervlakte-NDE-verificatie | De resterende dikte moet gelijk blijven aan of hoger zijn dan de ontwerpberekeningsdrempel. |
| 5. BS EN ISO 5817:2023 Niveau D | Ref. 601 (Item 1.22, t ≥ 0.5 mm) | Toegestaan indien de eigendommen niet worden aangetast. | Visuele controle op afwezigheid van kratervormige scheuren. | Gediskwalificeerd voor het harden van gelegeerde staalsoorten waarbij de warmtebeïnvloede zone bros wordt. |
| 6. 49 CFR § 195.226 (Vloeistofleiding) | Deel D § 195.226(a)-(c) | Verplichte reparatie van elke vlamboogbrand | Volledige verwijdering van de inkeping + muurmeting | Onder de minimale wandtolerantie van de pijp volgens de specificaties treedt volledige uitschakeling van de pijpcilinder in werking. |
| 7. API 1104 / Hogedrukgasleiding | Boogbrandwonden (>40% SMYS-service) | Afkeurbare metallurgische inkeping | 20% ammoniumpersulfaat of 5% nital etsmiddel | Maximaal 12.5% van de wand mag worden verwijderd (nominale wand-vloerdikte 87.5%); lasreparaties zijn verboden. |
| 8. ASME B31.1 Power Piping | Regels voor reparatie na vlambooginslag | Verwijder alle scheuren en oneffenheden. | PT of MT verplicht voor leidingen van gelegeerd staal. | Waterwandketelbuizen die niet geaard zijn, kunnen binnen minder dan een week doorbranden. |
| 9. NYS Bridge / DOT Steel Manual | Verwijdering van boogvormige aanrijdingen met brugbalken | Afwijsbare breukkritische fout | Draagbare hardheidstest ( | Slijp voorbij de RC 34–42 ondergrondse zone (~1/32 inch) totdat de moederhardheid terugkeert. |
| 10. AWS D1.6 / AMS 2700 roestvrij staal | Roestvrijstalen oppervlak en passivering | Hitteverkleuring door oxide en risico op microscheurtjes | Vloeistofpenetrantonderzoek (PT) + visuele tintcontrole | Verwijder de strogele tot paarse oxidelaag tot op het blanke metaal voordat u de nitraat-/citroenzuurpassivering uitvoert. |
Hoe vlamboogontladingen te inspecteren: visueel, magnetisch deeltjesonderzoek, penetrantonderzoek en zuuretsen
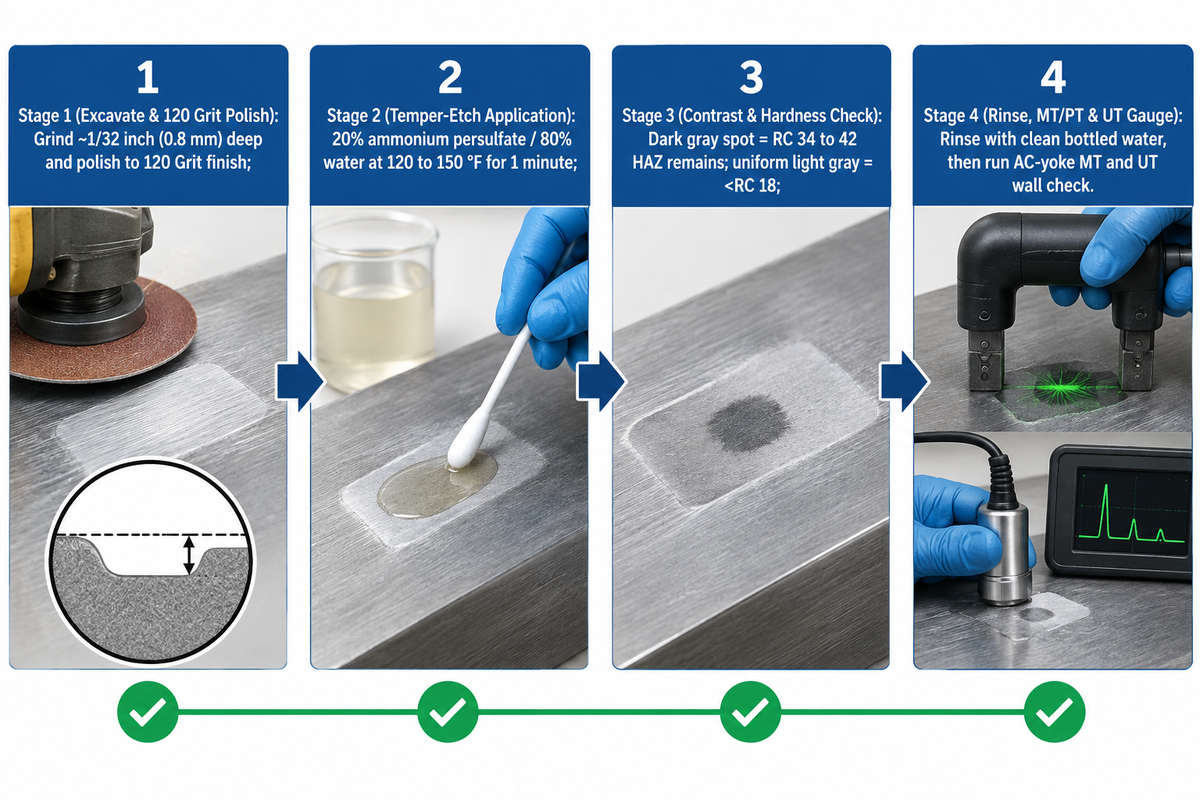
De verificatie van volledige boogontladingen vereist twee inspectielagen. De eerste is chemisch etsen. Voor ammoniumpersulfaat zijn de standaardtemperaturen 120 tot 150 graden Fahrenheit (49 tot 66 graden Celsius) en de standaard etstijd 1 minuut. Er worden doorgaans twee etsmiddelen gebruikt: 1) 20% ammoniumpersulfaat met 80% water en 2) 5% nital. Ten tweede wordt door middel van penetrantonderzoek of magnetisch deeltjesonderzoek aangetoond dat er geen scheuren in het oppervlak aanwezig zijn.
“(a) Elke vlamboogbrand moet worden gerepareerd. (b) Een vlamboogbrand kan worden gerepareerd door de inkeping volledig te verwijderen door te slijpen… Als een inkeping niet door slijpen kan worden gerepareerd, moet een cilinder van de pijp met de gehele inkeping worden verwijderd. (c) Een aarding mag niet worden gelast aan de pijp of het fittingstuk dat wordt gelast.”
Een gevaarlijke misvatting in werkplaatsen is de aanname dat een schone magnetische deeltjesinspectie na het slijpen met grove slijpschijven bewijst dat de vlamboog is verdwenen. Zoals ervaren AWS CWI-inspecteurs op het AWS-forum aangeven, smeren grove slijpschijven tijdens het slijpen kneedbaar metaal over microscheurtjes en laten ze een ontkolingslaagje op het oppervlak achter. Draagbare hardheidsmetingen geven na het slijpproces een RC-waarde van 34 tot 42. Pas na het slijpen tot een diepte van ongeveer 0.8 mm en het polijsten met schuurpapier met korrelgrootte 120 daalt de waarde weer onder de RC-18.
Voor laboratoriummetallografie op S355-staal schrijft NIH PMC11084295 voor dat er gepolijst moet worden tot korrelgrootte P2500 en geëtst met 3% Nital gedurende 10 seconden. Technici meten vervolgens de Vickers-hardheid onder een belasting van 10 kg gedurende 10 tot 15 seconden op een raster van 0.5 mm volgens EN ISO 9015-1. In het veld mengen pijpleiding- en bruginspecteurs 1 gram korrelig ammoniumpersulfaat met 4 gram zuiver water. Dat mengsel komt overeen met een gewichtsverhouding van 20% tot 80%, terwijl brugploegen ook een spuitfles met een verhouding van 1:10 gebruiken bij 60 graden Celsius. Wanneer dit mengsel op warm koolstofstaal (120 tot 150 graden Celsius) wordt aangebracht, kleurt de niet-verwijderde warmtebeïnvloede zone (HAZ) binnen 1 minuut donkergrijs tegen het lichtgrijze basismetaal. Wanneer diepgaande volumetrische verificatie vereist is op dikke gerepareerde brugflenzen, combineren teams oppervlakte-etsen met volumetrische röntgeninspectie van de lasnaad.
Bevestigt etsen met magnetische deeltjes of zuur de volledige verwijdering van de vlamboogbrandplekken?
Macrochemisch etsen, hetzij met waterig ammoniumpersulfaat of met salpeterzuur-alcoholnital, bevestigt de volledige verwijdering van de warmtebeïnvloede zone op koolstofstaal. Magnetisch deeltjesonderzoek kan alleen scheuren aan het oppervlak of vlak onder het oppervlak aan het licht brengen. Het slagen voor magnetisch deeltjesonderzoek of penetrantonderzoek, zonder chemisch etsen of hardheidsmeting, kan een bros martensitisch eiland met een hardheid van RC 34 tot 42 achterlaten.
Etsen met ammoniumpersulfaat kent één strikte metallurgische beperking. De oplossing werkt niet op austenitisch roestvast staal. Bij koolstofstaal en hoogsterkte laaggelegeerd staal met een smeltpunt van meer dan 40% polijsten inspecteurs de geslepen holte tot een korrelgrootte van 120. De inspecteurs houden het oppervlak 60 seconden nat met ammoniumpersulfaat om eventuele grijze faseveranderingen te laten ontstaan. Vervolgens spoelen ze het oppervlak af met schoon flessenwater in plaats van een geoliede doek. Daarna voeren ze een magnetisch deeltjesonderzoek met wisselstroomjuk en een ultrasone diktemeting uit.
Slijpen versus gekwalificeerde lasreparatie: berekeningen van wanddikte en beoordelingsregels
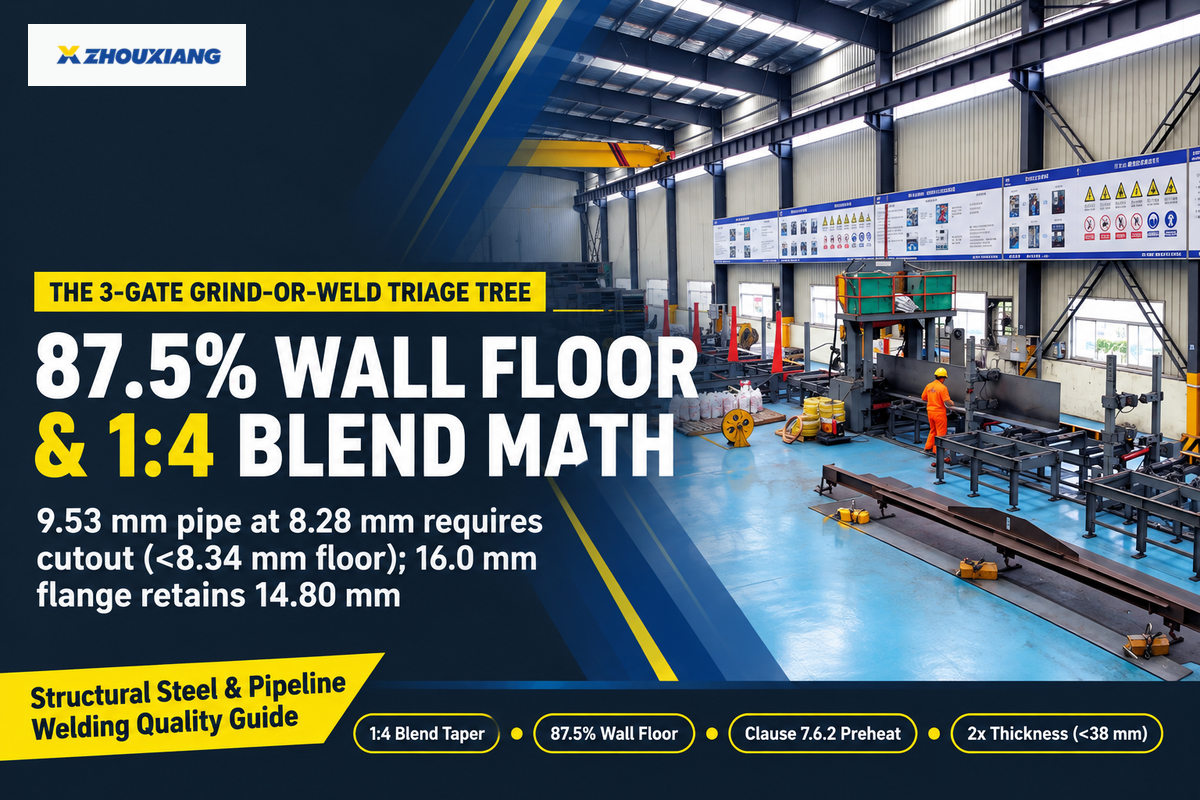
Bij het uitgraven van de faseovergangszone van 0.8 mm (1/32 inch) maken ingenieurs vaak gebruik van slijpen met een mengmethode over lasreparaties om een schone zuuretsing te verkrijgen en indicaties van scheuren door magnetische deeltjes te elimineren. De resterende wanddikte moet minimaal gelijk zijn aan de specificatie, bijvoorbeeld 87.5% van de nominale pijpwanddikte (12.5% wandafname).
Om beslissingen in het veld te standaardiseren voor constructiebalken en drukleidingen, passen kwaliteitsmanagers de 3-poorts slijp-of-las-triageboom toe :
- At Poort 1 (Progressieve uitgraving en polijsten met korrel 120)Voer een reeks lichte bewerkingen uit met een lamellenschijf op een 4-inch slijpmachine om de oppervlaktekrater weg te slijpen. Dit verwijdert de wrijvingsverharding van de grove slijpschijf en maakt het mogelijk om ongeveer 0.8 mm (1/32 inch) af te slijpen om de contour te polijsten.
- At Poort 2 (Chemische temper-ets- en NDE-geschiktheidspoort)Veeg de gepolijste holte af met een ammoniumpersulfaat- of nital-etsmiddel. Als een donkergrijze vlek of een draagbare hardheidsmeting van RC 34 tot 42 wordt waargenomen, voer dan stap 1 opnieuw uit. Als een egale, lichtgrijze kleur en een RC <18 worden waargenomen, spoel dan met water om het etsmiddel te verwijderen en controleer op scheuren door middel van magnetisch deeltjesonderzoek of vloeistofpenetrantonderzoek.
- At Poort 3 (Resterende wanddikte en codebepalingspoort)Als de ultrasone diktemeting op het laagste punt van de slijping aangeeft dat de resterende wanddikte binnen de tolerantie van 12.5% voor de pijpwand valt, mag het onderdeel worden vrijgegeven. Als het slijpen heeft geleid tot een wanddikte die kleiner is dan het minimum, moet een cilinderuitsnijding worden uitgevoerd volgens 49 CFR 195.226(b) of een gekwalificeerde reparatie met een laagwaterstoflas volgens AWS D1.1:2025.
Met behulp van een 1:4 mengverhouding en conische vorm, resulteert een uitgraving van 1.25 mm in een 9.53 mm API 5L-buis in een uitholling van 8.28 mm (< 8.34 mm, 87.5% van de wanddikte), terwijl een 16.0 mm ASTM A572 H-profiel flens 14.80 mm behoudt. Omdat 8.28 mm onder de 8.34 mm wanddikte valt, vereist de buis een cilindrische uitsparing volgens 49 CFR 195.226(b), terwijl de flens van 14.80 mm (afgevlakt over een radius van 4.80 mm) voldoet aan de eisen van MT onder AWS D1.1:2025. Diepere structurele beschadigingen kunnen lasreparatie vereisen volgens de voorverwarmingsregels van AWS D1.1:2025 Clausule 7.6.2 in The Fabricator (citaat van AISC Senior Engineer Tom Schlafly). Volgens clausule 7.6.2 moeten stalen platen met een dikte van minder dan 38 mm worden voorverwarmd over een afstand die tweemaal de dikte van het basismetaal bedraagt (2 × 16.0 mm = 32.0 mm). Platen van 38 mm en dikker moeten worden voorverwarmd over een afstand die ten minste gelijk is aan de plaatdikte en niet minder dan 75 mm (3 inch) in alle richtingen vanaf de reparatie.
Kun je direct over een vlamboogontlading lassen zonder deze eerst weg te slijpen?
Nee, u mag nooit een snelle retoucheerlas direct over een ongeslepen boogontlading buiten de lasnaad aanbrengen. Alleen een boogontlading in de groef, die uiteindelijk volledig zal worden hersmolten door de geplande grondlaag of vullaag, mag worden overgelast nadat is gecontroleerd op kratervormige scheuren.
Een korte, koude lasrups sluit bestaande krimpscheuren in en creëert een ongetemperde, door warmte beïnvloede zone. Wanneer constructielassen vereist zijn, moeten fabrikanten eerst de broze martensitische lens volledig slijpen en scheuren verwijderen met behulp van martensitisch slijpen (MT). Lassers volgen vervolgens gecontroleerde voorverwarmingsprocedures volgens een lasprocedure specificatie (WPS) voor laswerk met een laag waterstofgehalte.
- Slijp tot een diepte van 1/32 inch en polijst tot korrelgrootte 120 alvorens te etsen.
- Test of de donkergrijze warmtebeïnvloede zone (HAZ) is verwijderd met ammoniumpersulfaat of nital-etsmiddel.
- MT/PT en UT moeten worden uitgevoerd om te controleren op scheuren aan het oppervlak en om te verifiëren dat de resterende wanddikte niet is afgenomen tot minder dan 87.5% van de nominale wanddikte.
- Het is niet aannemelijk dat een eerste slijpbeurt met een vlakke rand een oppervlak met een RC 18-waarde heeft achtergelaten. De integriteit van de muur moet altijd worden gecontroleerd door middel van een ondergrondse inspectie (RC 34-42).
- Een koude E7018- of MIG-laslas mag nooit over een externe lasboogkrater van het basismetaal worden geplaatst om de deuk te bedekken.
- Ammoniumpersulfaat mag nooit worden gebruikt op austenitisch roestvast staal, en geëtst koolstofstaal mag evenmin worden afgewreven met een geoliede poetsdoek.
Gevoeligheid van legeringen: Zacht koolstofstaal, gehard en getemperd staal, roestvast staal en duplexstaal.
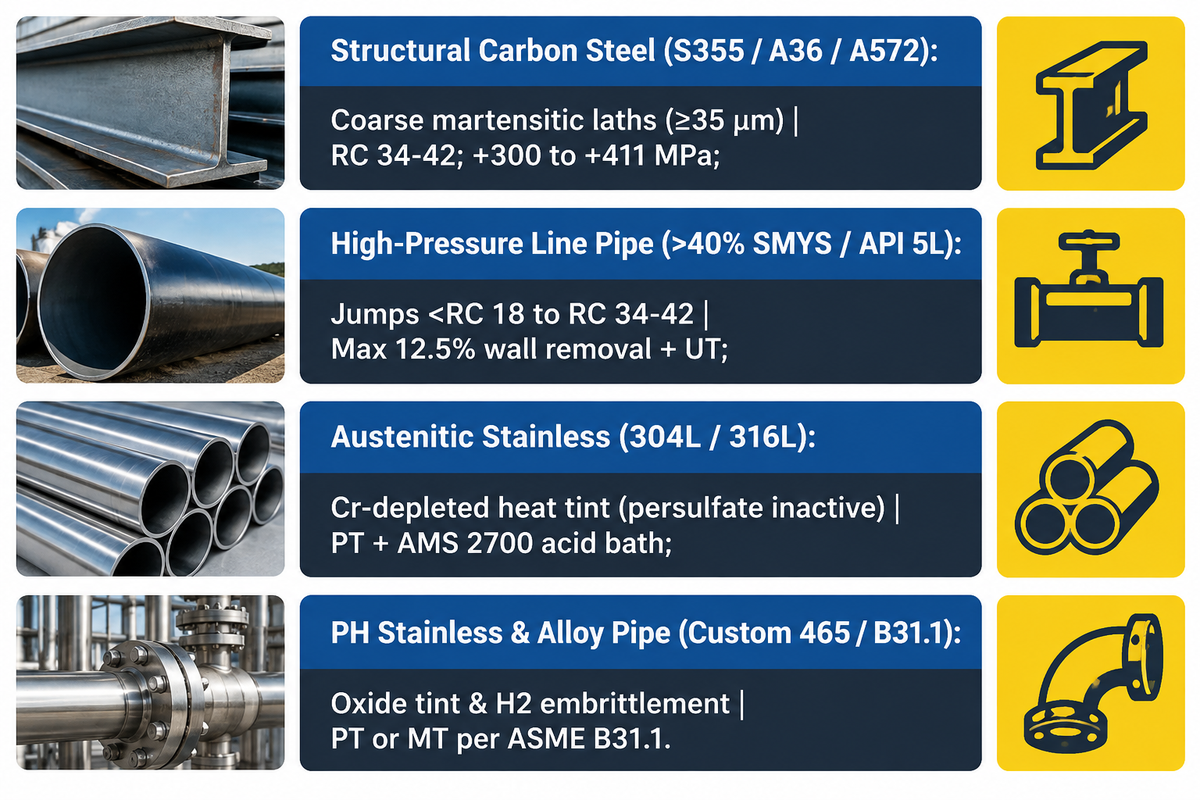
Boogontladingsschade varieert van martensitische scheurvorming in koolstof- en gelegeerd staal tot erosie van de passieve film in roestvrij staal. In NIH PMC11084295 verliest ongelegeerd S355 constructiestaal zijn vloeigrens Rp0.2 boven 300 °C en daalt deze sterk bij 600 °C. Snelle afkoeling leidt vervolgens tot restspanningen in de vorm van trekspanningen in het bereik van +300 tot +411 MPa en een hardheid van 500 tot 751 HV10.
Staalsoorten met een hoger koolstofgehalte en geharde en getemperde staalsoorten reageren nog heftiger, omdat de verhoogde koolstofequivalentwaarden leiden tot een volledige ongetemperde martensiettransformatie bij kamertemperatuur. Gietstukken met een hoog koolstofgehalte en zware machineframes vereisen dezelfde voorverwarmingsmethoden als beschreven in onze handleiding voor het plannen van reparaties met scheurbeheersing voor brosse basismetalen . Wanneer een vlamboog een ASME B31.1 gelegeerd stalen energieleiding raakt, is magnetisch deeltjesonderzoek of vloeistofpenetrantonderzoek verplicht na het slijpen van het mengsel.
Austenitische roestvrijstalen (304L en 316L) en precipitatiehardende soorten (zoals Custom 465) volgen een volledig ander faalmechanisme. Austenitische soorten transformeren niet naar martensiet. Daardoor laten sommige werkplaatsen onbedoelde boogontladingen achter op roestvrij staal. Een onbedoelde boogontlading verwijdert niet alleen de passieve chroomoxidefilm, maar laat ook oxidehuidjes achter in verschillende kleuren, zoals strogeel, goud, blauw, paars en/of ijzer. Volgens de AMS 2700-passiveringsrichtlijnen reinigt het direct weken van een door hitte verkleurd roestvrijstalen onderdeel in een zuurbad de aanslag of het vet niet. Technici moeten eerst het oppervlak ontvetten en alle hitteverkleuring verwijderen tot op het blanke, glanzende metaal met behulp van ijzervrije schuurmiddelen.
| Basislegeringsfamilie | Primaire microstructurele schade | Gemeten hardheid / spanningssignaal | Vereiste NDE- en etsmethode | Verplichte nabehandeling na het malen |
|---|---|---|---|---|
| 1. Constructiestaal van koolstofstaal (S355 / A36 / A572) | Grove martensitisch-bainitische latten (≥35 μm) | RC 34–42 ondergrond; +300 tot +411 MPa spanning | 20% ammoniumpersulfaat of 3% nital + MT | 120 Grid mix maling; Clausule 7.6.2 voorverwarmen indien gelast |
| 2. Hogedrukleiding (>40% SMYS / API 5L) | Ongeharde martensiet inkepingen en onderliggende holtes | Moeilijke plek sprongen van | 20% persulfaat of 5% nital + MT + UT dikte | Maximaal 12.5% wandverwijdering; volledige cilinderuitsparing indien dieper |
| 3. Austenitisch roestvrij staal (304L / 316L) | Cr-arme hitteverkleuring en kratermicrofissuren | Niet-martensitisch (persulfaat etsmiddel inactief) | Vloeistofpenetrantonderzoek (PT) + visuele tintcontrole | Verwijder de strokleurige/paarse oxidelaag tot op het blanke metaal + AMS 2700 zuurbad |
| 4. Zeer sterk PH-roestvrij staal / legering (Custom 465 / B31.1) | Nanometrische oxidetint + risico op waterstofbrosheid | Hoog sterkteverlies en spanningscorrosie | PT of MT volgens ASME B31.1 + controle op verwijdering van oxiden | Ontvetten, mechanische verwijdering van oxiden, AAA-passivering + bakken |
Kostenoverzicht na lasschade: slijpen + MPI versus lasreparatie en uitsnijden
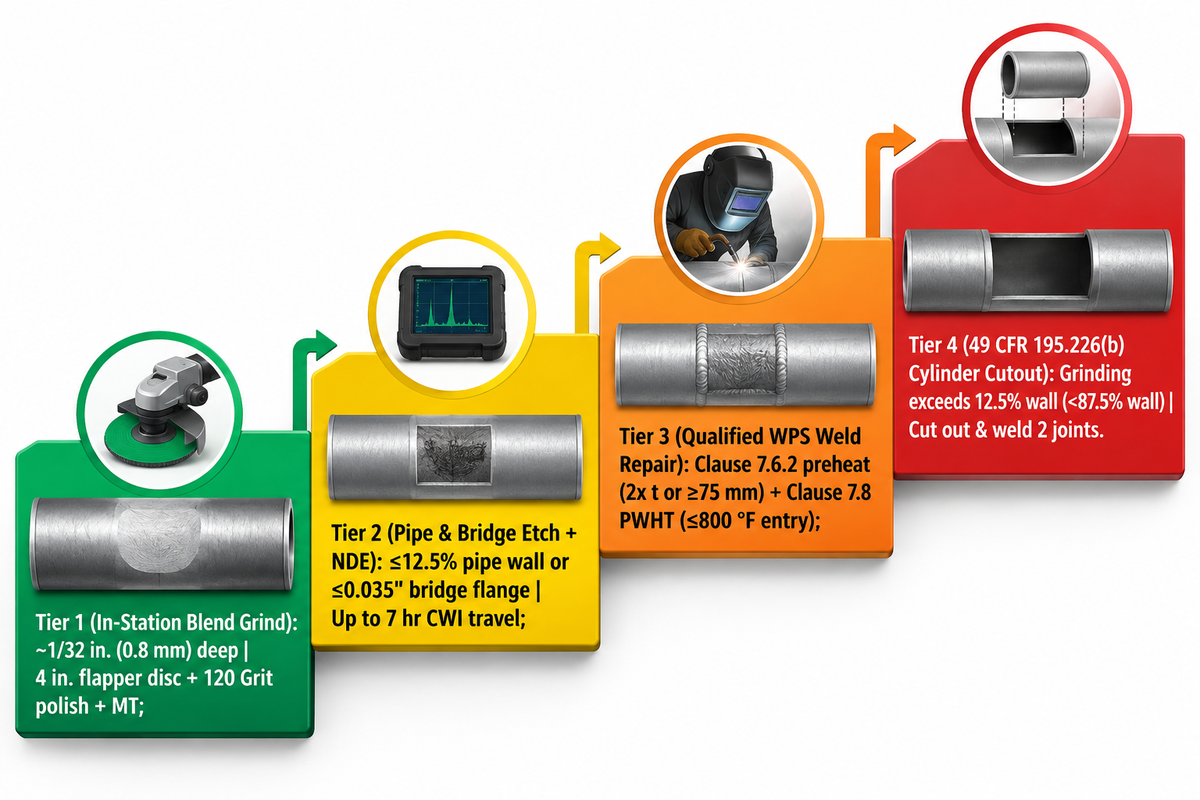
De totale kosten voor herstelwerkzaamheden na een vlambooginslag zijn rechtstreeks evenredig met de omvang van vier operationele factoren: de diepte van de uitgraving, de mate van voorverwarming, de duur van de NDT-inspecties en de inzet van personeel. Volgens de AWS CWI-veldrapporten en 49 CFR § 195.226 begint de sanering met een slijpmiddel van 1/32 inch (0.8 mm) dat ter plaatse wordt aangebracht, en escaleert dit tot het volledig verwijderen van een pijpsegment (cilinder).
De werkelijke kostenfactor is in welk stadium van het proces een onbedoelde elektrode-ontlading wordt opgemerkt. Het opsporen van een onbedoelde elektrode-ontlading bij de montage vereist slechts een slijpbeurt met een lamellenschijf van 10 cm, een polijstbeurt met korrel 120, een bemonstering met ammoniumpersulfaat gedurende 1 minuut en een interne magnetische deeltjescontrole. Het missen van dezelfde ontlading bij de eindinspectie kan leiden tot de inzet van een monteur of servicemonteur. In een geval bij AWS CWI lasten timmerlieden op locatie tijdelijke afvoerbeugels aan de onderflens van een ligger. De specialist reed zeven uur heen en zeven uur terug om een slijpbeurt met een lamellenschijf van maximaal 0.035 inch uit te voeren en een 1:10 ammoniumpersulfaatbemonstering bij 15,5 graden Celsius. Het team ving alle chemische afvloeiing op een schip op en voerde een volledige röntgeninspectie (RT) uit. Ketelinspecties van Consolidated Edison toonden de kosten van gemiste ontladingen aan. Het achterlaten van een ongeaarde vlamboogontlading op een interne waterwandbuis resulteerde erin dat deze binnen een week doorbrandde.
Wanneer de uitgravingsdiepte de wandtolerantie van 12.5% van de pijp of het minimale sectieniveau overschrijdt, wordt de boete voor het niet nakomen van de planning vermenigvuldigd. Volgens AWS D1.1:2025 clausule 7.6.2 vereist een gekwalificeerde structurele lasreparatie op platen dunner dan 38 mm voorverwarming over een afstand van ten minste tweemaal de plaatdikte. Platen van 38 mm en dikker vereisen verwarming over een afstand van ten minste eenmaal de dikte met een minimum van 75 mm (3 inch). Indien de nabehandeling na het lassen (PWHT) volgens clausule 7.8 van toepassing is, wordt de lasverbinding in een oven geplaatst volgens een schriftelijke procedure voor verwarming en koeling. Volgens de 2025-code is de maximale begintemperatuur van de oven verhoogd van 2 °C (600 °F) naar 1 °C (800 °F). Voor vloeistofleidingen die vallen onder 49 CFR 195.226(b), mag een brandwond veroorzaakt door een bovengrondse boog niet worden gerepareerd. Volgens eCFR Titel 49 Sectie 195.226 mag het slijpen de resterende wanddikte niet onder de fabricagetoleranties brengen. De pijpleiding moet drukloos gemaakt worden, een volledige cilinder pijp eruit gesneden en verwijderd, een lasverbinding aangebracht en een niet-destructief onderzoek (NDE) uitgevoerd over de volledige omtrek van de pijp.
| Herwerkingsniveau | Opgraving & Geometrie Trigger | Verplichte uitvoeringsstappen | QA-controlepunten en NDE | Planning en commerciële impact |
|---|---|---|---|---|
| Niveau 1: Structurele mengmaling in het station | ~1/32 inch (0.8 mm) diep; gedeelte boven minimum | 4 inch lamellenschijf met gladde contour + polijstmiddel met korrelgrootte 120 | Visuele degelijkheid + MT op cyclisch belaste balken | De ruimte moet worden vrijgemaakt voordat er wordt gestraald of gegrondverfd. |
| Niveau 2: Etsen en niet-destructief onderzoek van hogedrukleidingen/bruggen | ≤12.5% pijpwandverlies of ≤0.035″ brugflensverlies | Polijstmiddel met korrelgrootte 120 + 20% persulfaat of 3%-5% nital etsen | Etsgetuige ( | Vereist een getuige met CWI/DOT-certificering (tot 7 uur reistijd in het veld). |
| Niveau 3: Gekwalificeerde structurele WPS-lasreparatie | De uitgraving komt onder de tolerantie van het constructiegedeelte. | Volledige verwijdering van de warmtebeïnvloede zone (HAZ) + voorverwarming volgens clausule 7.6.2 (2x t of ≥75 mm) + vulling met lage H2-concentratie | MT vóór het lassen, temperatuurregistratie tussen laslagen, MT/UT na het lassen, Clausule 7.8 PWHT (ingang ≤800 °F) | NCR-blokkering gedurende meerdere ploegen; vraag een offerte aan op basis van de plaatdikte. |
| Niveau 4: 49 CFR 195.226(b) Uitschakeling van pijpcilinder | Het slijpen overschrijdt een wandtolerantie van 12.5% (<87.5% wanddikte). | Snijd de volledige buiscilinder met inkeping uit en las twee omtrekverbindingen. | Volledige omtrek RT/UT op vervangende stomplassen + druktest | Hoogste kostencategorie; legt het aanleggen van leidingen of de hydrostatische test stil. |
Hoe vlambooginslagen bij werkplaatslassen en geautomatiseerde H-balklaslijnen te voorkomen
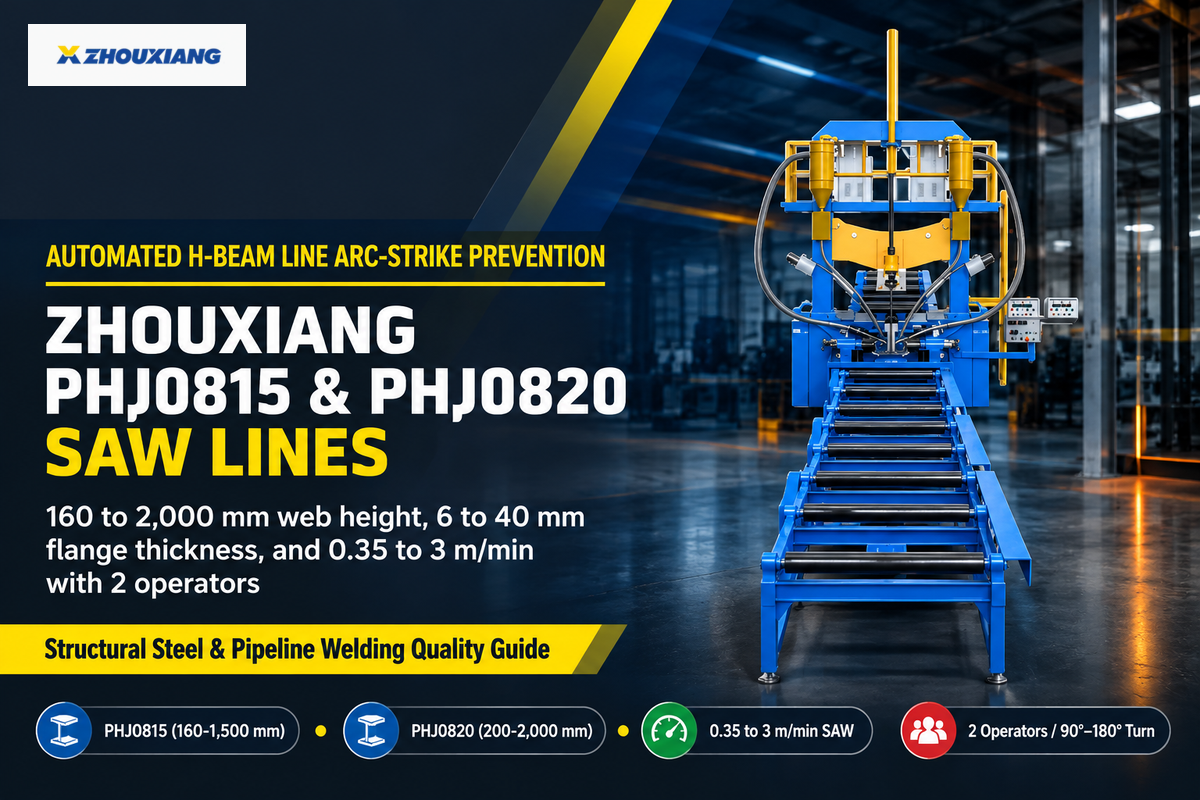
Fabricagebedrijven voorkomen vlambogen door de elektrische beveiliging volgens OSHA 29 CFR 1910.254 toe te passen in de handmatige werkruimtes. In constructiebedrijven wordt het handmatig hechten van de web-aan-flens vervangen door geïntegreerde hydraulische assemblage en onderpoederlaslijnen. De twee modellen van Zhouxiang, de PHJ0815 en PHJ0820, kunnen webs van 160 tot 2000 mm verwerken met snelheden van 0.35 tot 3 m/min, met twee operators.
(1910.254(d)(7)) Elektrodenhouders. Elektrodenhouders die niet in gebruik zijn, moeten zo worden geplaatst dat ze geen elektrisch contact maken met mensen, geleidende voorwerpen, brandstof of tanks met gecomprimeerd gas. (1910.254(d)(8)) Elektrische schok. Kabels met lasverbindingen binnen 3 meter van de houder mogen niet worden gebruikt. (1910.254(d)(9)(iii)) Kabels met beschadigde isolatie of blootliggende geleiders moeten worden vervangen.
Bij de stations voor handmatig afgeschermd booglassen (SMAW) en GTAW voeren supervisors vóór elke dienst de 5-punts controle op zwerfstromen uit.
- Bij In-groef of aanloop-tab boogontstekingLassers worden getraind om het begin van de las strikt binnen de lasnaad of op een opgeofferd aanloopvlak te initiëren. Het oprukkende lasmetaal smelt vervolgens het initiatiepunt opnieuw.
- Bij Schroefbare aardingsklemmen op blank metaalVervang zwakke veerklemmen door schroefklemmen met een hoog koppel die op schoon, blank metaal zijn bevestigd. Verwijder ook aangehechte spetters van magnetische klemmen in overeenstemming met OSHA 1910.254(d)(2).
- Bij 3 meter lange, lasvrije kabel en geïsoleerde kabelhoudersHang levende stingers in geïsoleerde houders volgens 1910.254(d)(7). Alle draden die blootliggen of lasverbindingen vertonen binnen 3 meter van de houder moeten worden afgedankt volgens 1910.254(d)(8)-(9).
- Bij Polariteit en retourpadisolatie, ...
- Bij Gemechaniseerde klemming van armaturen en automatische ontsteking, Octrooiaanvraag US20060138090A1 bij het Amerikaanse octrooibureau Het systeem combineert CPC B23K37/0435 mechanische klemmen met B23K9/186 onderbooglasapparatuur. Deze architectuur verkort de levertijd voor speciale machines van 12 tot 15 maanden tot 3 tot 6 maanden en maakt handmatig hechten overbodig.
In staalfabrieken voor zware constructies vinden de meeste vlambooginslagen in het basismetaal plaats tijdens het handmatig hechten van de H-profielen aan de lijf-flensverbindingen en het kantelen met een bovenloopkraan. Fabrieken kunnen assemblage, onderpoederlassen, hydraulisch 90°/180° draaien en richten integreren in een geautomatiseerde H-profielassemblage- en onderpoederlaslijn . Dit elimineert handmatig hechten en de stroompaden van de kraanketting op het lijf en de flenzen. Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd., opgericht in 1991, bouwt de PHJ0815 (lijf 160 tot 1,500 mm, flens 6 tot 25 mm) en PHJ0820 (lijf 200 tot 2,000 mm, flens 8 tot 40 mm). Beide H-profiellijnen werken met een zaagsnelheid van 0.35 tot 3 m/min met 2 operators en nemen 2/3 minder vloeroppervlak in beslag. Gemechaniseerde uitlijning van de lijf-flens en 90/180-graden draaien maken handmatig hechten overbodig. Complexe verstevigingen en kokerbalkconstructies profiteren van programmeerbare industriële lasrobots . Robotgestuurde toortsbesturing zorgt ervoor dat elke boogstart binnen het geprogrammeerde laspad blijft.
Vergelijking van specificaties voor geautomatiseerde H-balklijnen — Zhouxiang PHJ0815 vs. PHJ0820 (gepubliceerde fabrieksspecificaties):
| Parameter | ZhouxiangPHJ0815-lijn | ZhouxiangPHJ0820-lijn | Hoe het onbedoelde vlambooginslagen voorkomt |
|---|---|---|---|
| Webhoogtebereik | 160 1,500 tot mm | 200 2,000 tot mm | Hydraulische centrering lijnt de baan uit zonder handmatig wrikijzer en stikwerk. |
| Webdiktebereik | 6 16 tot mm | 6 30 tot mm | Continue rolklemming voorkomt doorbranden van dunne banen en ongewenste bramen. |
| Flensbreedte en -dikte | 150 tot 800 mm breed; 6 tot 25 mm dik | 200 tot 800 mm breed; 8 tot 40 mm dik | Speciaal ontworpen grondschoenen voor machines voorkomen verbrandingsvonken door veerklemmen aan de flensrand. |
| Werkstuklengte en zaagsnelheid | 6,000 tot 15,000 mm; 0.35 tot 3 m/min | 6,000 tot 15,000 mm; 0.35 tot 3 m/min | Enkelbooglassen met dubbele draad ontbrandt onder korrelig fluxmateriaal in de lasnaad. |
| Bemanninggrootte, werkruimte en draaicirkel | 2 operators; 2/3 minder vloeroppervlak; 90°/180° draai | 2 operators; 2/3 minder vloeroppervlak; 90°/180° draai | Hydraulisch draaien vervangt kraankettingen (conform OSHA 1910.254(c)(2)(iii)) |
Een onbedoelde vlambooginslag op koolstofstaal of laaggelegeerd staal vormt een ongeharde martensitische lens. De hardheid onder het oppervlak bereikt RC 34 tot 42 bij veldcontroles en 500 tot 751 HV10 op S355-laboratoriummonsters. De teams moeten de uitgeharde laag tot een diepte van ongeveer 1/32 inch (ca. 8 mm) wegslijpen. Afhankelijk van of de structurele regels van AWS D1.1 of de pijpleidinglimieten van API 1104 en 49 CFR 195.226 van toepassing zijn, controleren inspecteurs vervolgens de deugdelijkheid door middel van visuele inspectie, magnetisch deeltjesonderzoek of temperetsing. Op grote schaal voorkomen werkplaatsen vlambogen door middel van aanloopstrips, kabeldiscipline volgens OSHA 1910.254 en geautomatiseerde H-balklijnen.
Voorkom boogontladingen bij handmatig hechtlassen tijdens de productie van structurele H-balken.
Wilt u het nabewerkingsproces van de visuele inspectie volgens AWS D1.1 vereenvoudigen en het handmatig vastzetten van de lijfplaten aan de flenzen, het kantelen met een kraan en de handelingen op meerdere stations vervangen? Geef ons de hoogte van de lijfplaat van uw H-balk (160 tot 2000 mm) en de dikte van de flenzen (6 tot 40 mm) en de ingenieurs van Wuxi Zhouxiang zullen een PHJ0815- of PHJ0820-lijnlay-out en een offerte voor u opstellen op basis van uw maandelijkse tonnage.
Ontdek de PHJ0815 & PHJ0820 H-balklaslijnen en vraag een offerte aan →
Veelgestelde vragen over lasfouten bij boogontlading
Wat is een vlambooginslag bij lassen, en is het altijd een afkeurende fout?
Een vlamboogontlading is een onbedoeld elektrisch vlamboogcontact buiten de lasnaad op het basismetaal en is niet altijd een automatisch afkeurbare fout volgens de geldende normen. Afhankelijk van de definitie in de betreffende norm en de hoeveelheid resterend gezond metaal, kan het toelaatbaar zijn. Volgens ISO 5817 niveaus B en C is het niet toelaatbaar. AWS D1.1 stelt dat het glad slijpen van de contouren en het controleren van de deugdelijkheid wel toelaatbaar zijn.
Hoe diep dringt de door hitte beïnvloede zone door onder een verdwaalde booginslag?
Een door een onbedoelde vlamboog veroorzaakte hitte dringt ongeveer 0.8 mm diep door in koolstof- en laaggelegeerd staal, waar zelfs een fractie van een milliseconde contact tussen de elektrodeborstel en het oppervlak smelt en een krater vormt. Voordat de broze onderlaag door visueel polijsten verdwijnt, wordt de krater verwijderd. Om de verwijdering te verifiëren, is daarom chemisch etsen vereist om aan de pijpleidingspecificaties te voldoen.
Hoe voorkom je vlambogen bij elektrodelassen (SMAW) of TIG-lassen?
Ontsteek de lasboog altijd strikt binnen de voorbereide lasnaad. De voortschrijdende lasrups smelt en tempert vervolgens het beginpunt, of lassers kunnen gebruikmaken van opofferingslipjes. Schakel bij GTAW over van een startontsteking naar een hoogfrequente of liftboogontsteking en plaats de actieve elektrodehouders tussen de lasgangen in geïsoleerde houders.
Waarom kunnen koperen aardingsklemmen de scheurvorming door vlambogen in koolstofstaal verergeren?
Losse koperen retourklemmen die vonken afgeven tegen gesmolten staal, laten koper achter op het oppervlak, waardoor vloeibaar metaal verbrossing optreedt langs de korrelgrenzen van het austeniet en diepe intergranulaire microscheurtjes ontstaan.
Welk etsmiddel bevestigt dat de door een vlamboog veroorzaakte hittezone op een koolstofstalen buis is weggeslepen?
Pijpleidinginspecteurs nemen een 20% waterige ammoniumpersulfaatoplossing (een mengsel van 20% persulfaat en 80% zuiver water) of een 5% nitaloplossing op de grond en de gepolijste holte (korrelgrootte 120) van de pijpleiding. Het resterende, door hitte aangetaste martensitische metaal etst merkbaar donkerder grijs af tegen het uniforme lichtgrijze ferritisch-perlietische basisstaal. Wanneer een donkere vlek verschijnt, slijpen technici stapsgewijs en etsen ze opnieuw totdat de uniforme kleur terugkeert. Vervolgens spoelen ze met schoon water en voeren ze magnetisch deeltjesonderzoek en ultrasone wanddiktemetingen uit.
Hebben vlamboogontladingen invloed op austenitisch 304 of 316L roestvrij staal als er geen martensiet wordt gevormd?
Ja. Onbedoelde vlamboogontladingen op austenitisch roestvrij staal van de typen 304 en 316L vernietigen de beschermende passieve chroomoxidefilm, laten een verkleurde aanslag achter en veroorzaken snelle chlorideputcorrosie.
Hoe behandelt AWS D1.1:2025 de visuele inspectie van vlambooginslagen op constructiestaal?
De AWS D1.1/D1.1M:2025-voorschriften voor constructiewerk schrijven voor dat fabrikanten moeten voorkomen dat er buiten de permanente verbindingen onbedoelde inslagen plaatsvinden. Ploegen moeten eventuele onbedoelde oppervlaktekraters of scheuren gladstrijken tot een vloeiende contour voordat de deugdelijkheid wordt gecontroleerd. Oppervlaktebeschadigingen worden doorgaans voor het eerst opgemerkt tijdens een inspectie. Dit gebeurt in de montagehal wanneer de bemanningsleden subassemblages samenstellen. Inspecteurs voeren vaak magnetisch deeltjesonderzoek uit op cyclisch belaste brugbalken, hoogwaardige geharde en getemperde platen of verdachte kraters, voordat constructieonderdelen mogen worden gestraald, gegrond of gemonteerd.
Referenties en bronnen
- Boogontladingen: schadelijker dan je denkt (Jeff Molyneaux, Materials Joining Innovation Centre) Canadese metaalbewerking / Canadese fabricage en lassen
- AWS D1.1/D1.1M:2025-AMD1 Constructielasnorm, Staal Amerikaanse Welding Society (AWS)
- 49 CFR § 195.226 Lassen: Boogbrandwonden Amerikaans ministerie van Transport, Pipeline and Hazardous Materials Safety Administration (PHMSA)
- Technische bespreking inspectie en kwalificatie: vlamboogontladingen, etsen met ammoniumpersulfaat en hardheid van de ondergrond Forum van de American Welding Society
- Vergelijking van de mechanische eigenschappen van hardingslagen op S355 constructiestaal (PMCID: PMC11084295) Amerikaanse National Institutes of Health / National Library of Medicine (Materialen, 2024)
- Pijplassen: Boogontladingen Hoofdstuk Open Washington / Lake Washington Institute of Technology
- 29 CFR § 1910.254 Booglassen en -snijden Amerikaans ministerie van Arbeid, Arbeidsveiligheids- en gezondheidsadministratie (OSHA)
- Toepassingsnormen, gedragscodes en kwaliteitsniveaus (Vakkennis 38: BS EN ISO 5817) Het Lasinstituut (TWI)
- AWS D1.1:2025, Wijzigingen in de constructielascode, staal American National Standards Institute (ANSI)
- Een kort overzicht van enkele wijzigingen in de AWS D1.1-code (Dan Davis & AISC Senior Engineer Tom Schlafly) De Fabricator (Fabricators & Manufacturers Association)
- Publicatie van de Amerikaanse octrooiaanvraag US20060138090A1: Klem- en sledesysteem voor onderpoederlassen Het Amerikaanse octrooi- en merkenbureau (USPTO / Google Patents)
Waarom ons engineeringteam deze handleiding heeft geschreven
Deze compilatie bundelt diverse codes en normen met betrekking tot de acceptatie van boogontladingen, afkomstig van AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 Ref. 601, 49 CFR § 195.226, OSHA 29 CFR § 1910.254, evenals de parameters voor chemisch temperetsen en berekeningen van de resterende wanddikte voor staalbewerkers. Het bedrijf produceert geautomatiseerde H-balk assemblage-, las- en richtlijnen (PHJ0815 en PHJ0820), portaal-onderpoederlasmachines en industriële lasrobots. Het bedrijf verkoopt geen NDT-etschemicaliën of verbruiksartikelen voor handmatig slijpen. Dit document is beoordeeld door het technische team van Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd.