

Structuur: Torenconstructie van gewalst buisvormig staal.
Werkunit in de werkplaats: Een afgewerkt transportgedeelte.
Belangrijkste verbindingen: Langsnaden, omtreksnaden en flenslassen.
Planningsgrondslag: Sectiegeometrie, verwachte output en stationsbezetting.
Een windmolentoren begint als een platte stalen plaat en verlaat de fabriek als afgewerkte secties die klaar zijn voor de installatie. Tussen deze twee punten verbindt het productieproces van de windmolentoren het snijden, vormen, lassen, inspecteren en afwerken. Elke bewerking moet een werkstuk opleveren dat klaar is voor de volgende stap, een werkstuk dat het kan verwerken.
Die overdracht wordt kostbaar wanneer een blik zijn materiaalidentiteit verliest, een flens na het lassen gecorrigeerd moet worden, of voltooid staalwerk buiten een bezette coatingruimte ligt te wachten. Een productieplan vereist een registratieketen en een compatibel werkstukassortiment op elk station, naast de machinelijst.
Het productieproces van windmolentorens begint met het omzetten van gecontroleerde staalplaten in gewalste buizen, het lassen van deze buizen tot flensprofielen, en vervolgens het uitvoeren van inspectie, oppervlaktebescherming, montage en verzending. Deze stappen zijn van toepassing op conventionele buisvormige stalen torens.
- Een sneller lasstation zal de productie pas verhogen als de overige stations de extra werkzaamheden aankunnen.
- Een container is een opgerolde schaaleenheid; een transportsectie bestaat uit gekoppelde containers en interfaces tussen de sectie-einden.
- De staalconstructie wordt in de werkplaats met lasnaden verbonden. Op de locatie van de windturbine worden de voltooide secties doorgaans met boutverbindingen aan elkaar bevestigd.
- De omvang van de inspectie, de gezamenlijke acceptatie en de coatingeisen moeten in de projectdocumentatie worden vastgelegd voordat de productie van start gaat.
Hoe het productieproces van windmolentorens in elkaar past.
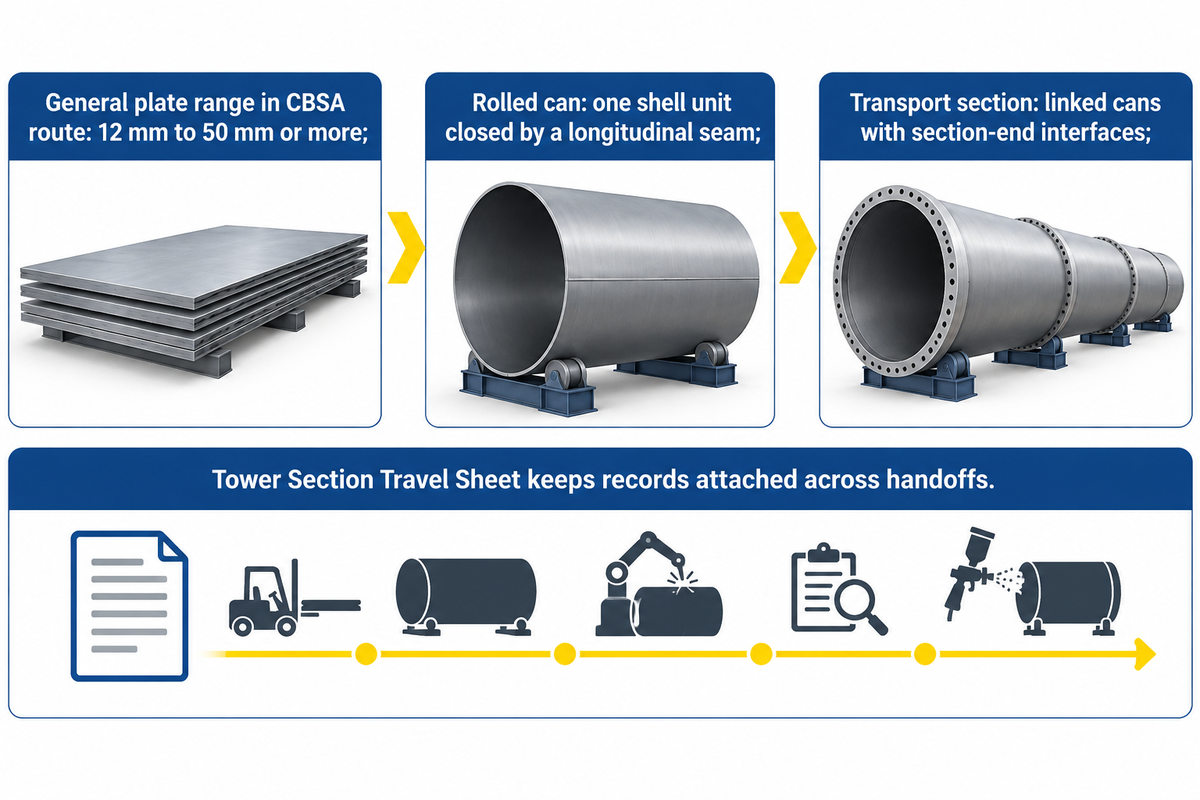
De normale fabricage van windmolentorens verloopt van voorbereide platen tot gewalste buizen, geconstrueerde secties en complete transporteenheden. De sectieschets bepaalt hoe deze onderdelen aan elkaar worden gekoppeld. Door dezelfde definities te hanteren bij inkoop, productie en inspectie, wordt voorkomen dat een offerte in buizen per shift wordt aangezien voor een toezegging voor de productie van afgewerkte secties.
De fabricagebeschrijving van de Canadian Border Services Agency uit 2023 volgt deze gewalste en gelaste methode. Er worden algemene plaatdiktes van 12 mm tot 50 mm of meer beschreven, gekozen op basis van het turbineontwerp en de plaatsing in de toren. Dit bereik illustreert waarom één enkele nominale plaatdikte een ontoereikende machinespecificatie is.
De toren bestaat uit een dragende schaal die de gondel bovenaan de toren ondersteunt. De onderdelen worden afzonderlijk gefabriceerd en naar de locatie getransporteerd voor montage. Het productieproces van een windturbinetoren is dus verbonden met fabriekswerk en de beoogde boutverbindingen op de montagelocatie.
Wat is het verschil tussen een torenbuis en een torensectie?
Een container is een cilindrische of conische schaaleenheid die is afgesloten met een langsnaad. Verschillende containers die langs hun omtrek aan elkaar zijn bevestigd, vormen een transportsectie. Verschillende secties worden vervolgens gebruikt om een complete windturbinetoren te assembleren.
Het tellen van blikken, het tellen van secties en het tellen van torens zijn elk meeteenheden voor verschillende hoeveelheden productiewerk.
Gebruik het formulier voor de verplaatsing van de torensectie als voorbeeld voor de registratie. Volg de ingevulde gegevens om te zien wat aan het werkstuk bevestigd moet blijven tijdens het vormingsproces; welke registraties en goedkeuringen vereist zijn, worden gespecificeerd in de goedgekeurde procedures van de fabriek.
| Handoff | Om mee verder te nemen | Wie gebruikt het vervolgens? |
|---|---|---|
| Kentekenbewijs | Referentie naar materiaalcertificaat, plaatidentificatie en tekeningtoewijzing | Materiaalcontrole en snijden |
| Snijd blanco | Blanco identiteit, bliknummer en snijrevisie | Het vormen van een team |
| Voorbereide rand | Voegaanduiding en gespecificeerde afschuining | Montage en lassen |
| Gerolde schelp | Kan de identiteits- en geometriecontrole het resultaat zijn? | Langnaadstation |
| Gesloten blik | Identiteit van de laklaag, referentie naar de lasprocedure en vereiste inspectiestatus | Sectie-assemblage |
| Aan elkaar gekoppelde blikken | Sectie-identificatie, voegkaart en omtreklasgegevens | Dimensionale inspectie |
| Flensgedeelte | Flensidentiteiten, oriëntatie en gemeten interfacegeometrie | Kwaliteitsteam |
| Vrijgegeven staalconstructie | Voltooide controlepunten en afgesloten reparatieverslagen | Voorbereiding van het oppervlak |
| Gecoat gedeelte | Coatingsysteem, applicatiecontroles en uithardingsstatus | Uitrustingsteam |
| Voltooide sectie | Definitieve configuratie, markering en verzenddossier | Logistiek en klant |
Identificatie, snijden en voorbereiding van stalen platen
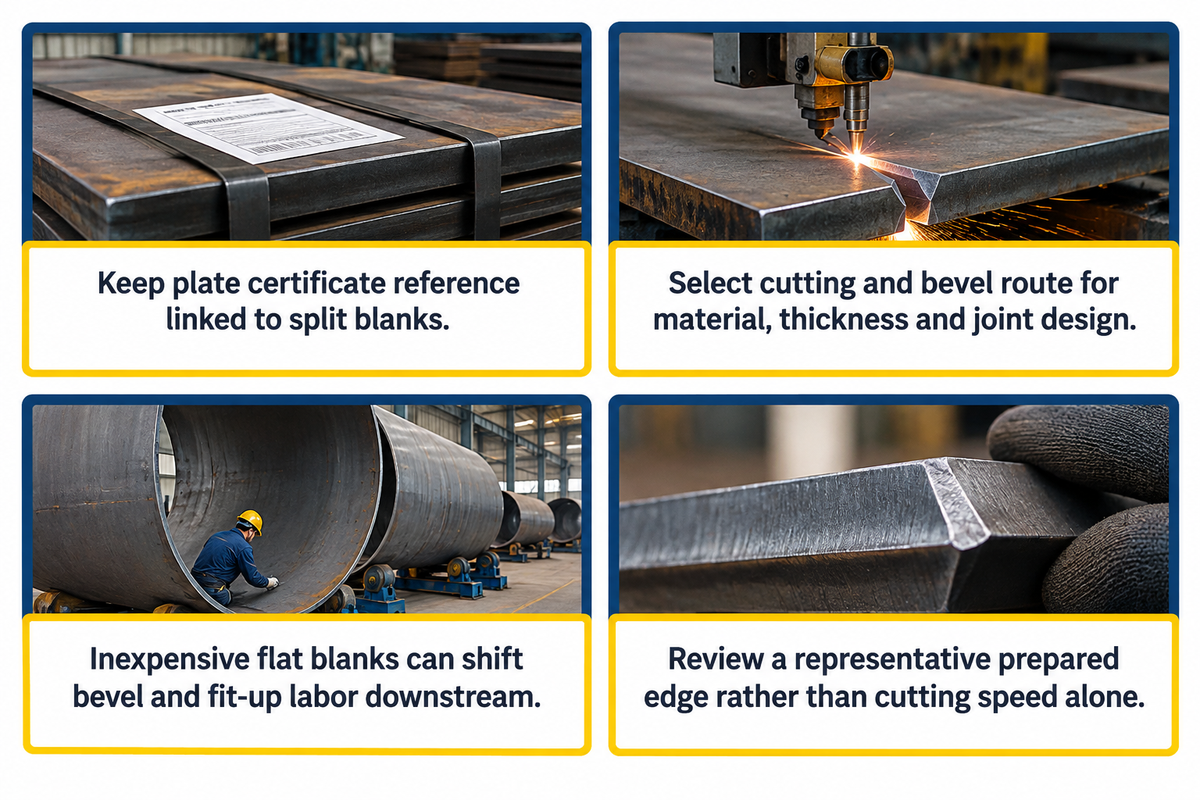
De plaatvoorbereiding zorgt ervoor dat de werkstukvorm en de verbindingsranden klaar zijn voor de wals- en lasstations. Het proces begint met de materiaalverdeling en het controleren van de tekening, en gaat vervolgens verder met het snijden en de benodigde afschuining. Zelfs een goed uitgerust lasstation verliest nog tijd wanneer het binnenkomende werkstuk randcorrectie of heridentificatie nodig heeft.
Bewaar de referentie van het kentekenbewijs die hoort bij de gesneden stukken in het voorgestelde reisschema. Dit is een praktische aanbeveling voor de documentatie: een gesplitste plaat moet traceerbaar blijven naar het materiaal dat aan dat gedeelte is toegewezen. Markeermethoden en verplichte documentatie moeten voldoen aan de kwaliteitseisen van de koper.
Plasmasnijden en autogeen snijden zijn opgenomen in de beschrijving van het CBSA-proces. Lasersnijden of mechanische randbewerking kunnen onderdeel uitmaken van een andere productiemethode. Selecteer de snijmachine en de randbewerkingsmethode op basis van het gespecificeerde materiaal, de dikte van de staalplaat, de afmetingen van de plaat en het ontwerp van de verbinding.
Als een lage prijs voor snijapparatuur aantrekkelijk lijkt, kan het verleidelijk zijn om deze te kopen zonder te controleren of het benodigde afschuinwerk er ook bij zit. Het zagen van een ruwe plaat tot een profiel is slechts een deel van de voorbereiding op het lassen. Een goedkope vlakke plaat kan de bewerking, het reinigen en de montage naar een andere afdeling verschuiven.
Vraag tijdens de bespreking van de apparatuur om een representatief, geprepareerd snijvlak, in plaats van alleen de snijsnelheid te vergelijken.
Plaatwalsen en langsnaadlassen
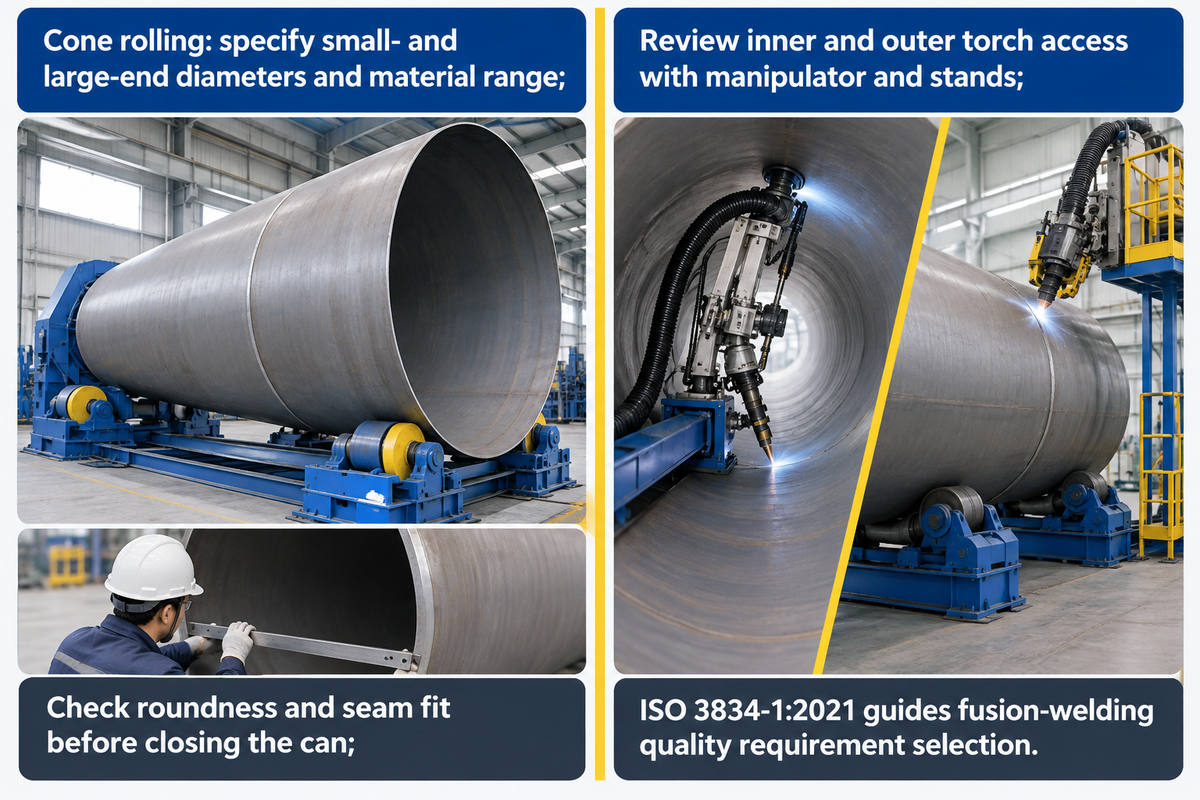
Door het walsen van platen krijgt de plaat een cilindrische of taps toelopende vorm, en door middel van langslassen wordt die vorm tot een blikje gesloten. Deze bewerkingen zijn met elkaar verbonden door de geometrie en de voorbereiding van de naad. De walsmachine moet de werkelijke plaatbreedte, het materiaalbereik en de kleinste vereiste diameter aankunnen, inclusief de vormwerkzaamheden die nodig zijn nabij de uiteinden van de plaat.
Voor een taps toelopend profiel dient u bij het aanvragen van een conuswalsconfiguratie de diameters van de kleine en grote uiteinden, de ontwikkelde plaat, het materiaalbereik en de vereiste randafwerking te specificeren. De leverancier moet dit werkstuk afstemmen op de vorm- en ondersteuningscapaciteit. Een plaatwalsmachine die geschikt is voor één materiaal en breedte is een goed uitgangspunt voor de selectie. Deze buigmachine vormt de torenwand en de dikte van het staal is van invloed op de capaciteit. In een discussie in Practical Machinist over de capaciteit van plaatwalsmachines , bespraken gebruikers hoe materiaalsterkte, werkstukbreedte en buigdiameter de capaciteit beïnvloeden. Vergelijk de gepubliceerde specificaties met de vereiste materiaalsterkte, werkstukbreedte en buigdiameter; de numerieke regels uit de discussie wijken hiervan af.
Controleer de rondheid en de passing van de naad aan de hand van de fabricagedocumenten voordat u het blik sluit. Nadat het lassen is voltooid, bepalen de gespecificeerde dimensionale en lasproeven of het blik verder kan worden geassembleerd. Hervormen en reparaties vereisen een unieke procedure als het resultaat niet aan de projectvereisten voldoet.
Onderpoederlassen wordt vaak geassocieerd met lange, herhaalde verbindingen. De lasmethode en het lasapparaat worden gekozen op basis van de verbindingsprocedure en de productie-eisen. Voor naden tussen de wanden en lokale verbindingen kunnen verschillende lasconfiguraties nodig zijn.
Kolom- en armmanipulatoren plaatsen dit lasapparaat; statieven en positioneringsapparatuur brengen het werkstuk in de juiste positie. Toegang tot de toorts aan de binnen- en buitenkant moet in de lay-outcontrole worden meegenomen.
Koppel de verbindingskaart aan de toepasselijke lasprocedure, de kwalificatie-eisen voor het personeel en de procesdocumentatie. Onderwerpen zoals voorverwarming bij het lassen vereisen een proceduregebaseerde beslissing voor de verbinding en het materiaal. Het ISO 3834-1:2021-raamwerk behandelt de selectie van kwaliteitseisen voor smeltlassen in de werkplaats en op locatie.
Montage, omtreklassen en flensbevestiging
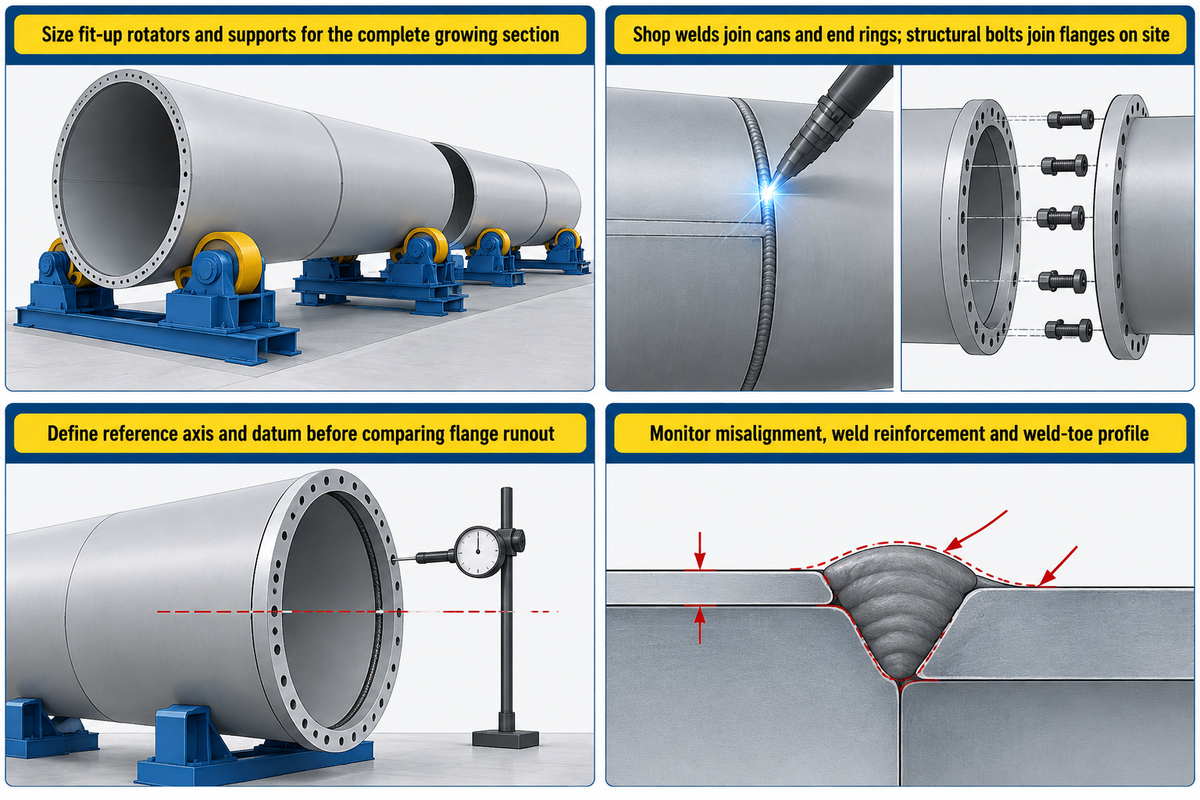
Bij het in elkaar zetten van de blikken worden de omtreklassen uitgelijnd en de flenzen gepositioneerd die de afgewerkte segmenten met elkaar verbinden. De ondersteuningen voor een groeiende constructie veranderen naarmate het gewicht en de ruimtebehoefte van de constructie veranderen. De productievolgorde moet het complete segment omvatten, inclusief de uiteindelijke verbinding, in plaats van de afmetingen van het station aan te passen aan een individueel leeg blik.
Hydraulische pasrotators bieden verstelbare ondersteuning voor uitlijning. Vergelijk de ondersteuning en beweging met de doorsnedetekening en de verbindingsvolgorde.
Een hoge nominale belasting alleen al laat de plaatsing van steunen, het contact met het werkstuk en het uitlijningsbereik onopgelost.
Zijn de verbindingen van de windmolentorens gelast of vastgeschroefd?
De interfaceverbindingen verlopen beide via de gebruikelijke weg: langslassen en omtreklassen verbinden de in de fabriek gefabriceerde schalen, en flenslassen verbinden de eindringen van de profielen. Tijdens de installatie van de windturbine worden de flenzen met constructiebouten verbonden. Het goedgekeurde torenontwerp legt de verbindingswijze en de technische eisen voor elke interface vast.
De geometrie van een flens verdient een aparte inspectiestap. Het eindrapport van het Europese RINGMAN-project onderzocht hoe onvlakheid een flensverbinding beïnvloedt in het kader van onderzoek naar alternatieve gefabriceerde flenzen. Onvlakheid van de flens is een geometrisch aandachtspunt en de projecttekening geeft de toepasselijke fabricagelimieten weer.
Hoe wordt de slingering van een flens gemeten?
De rondloop van de flens wordt gemeten ten opzichte van de referentieas en de referentie-opstelling die voor het profiel is vastgesteld. Het meetplan beschrijft de ondersteuningsconditie, het instrument en de meetlocaties. Specificeer de opstelling voordat u de resultaten vergelijkt, omdat metingen met verschillende referenties niet hetzelfde antwoord geven op de geometrische vraag voor de voltooide stalen toren.
Ook de lokale lasgeometrie is van belang. Een onderzoek uit 2024 naar stomplassen in windmolentorens gebruikte vermoeiingstests, metingen van de lasnaadgeometrie en numerieke analyses om de vermoeiingsweerstand te onderzoeken. Uitlijningsfouten, lasversterking en het profiel van de lasvoet verdienen daarom aandacht tijdens het productieproces, naast de uiteindelijke onderzoeksresultaten.
"Overmatige versteviging van de lasnaad is ook een aandachtspunt."
Inspectie vóór oppervlaktebehandeling
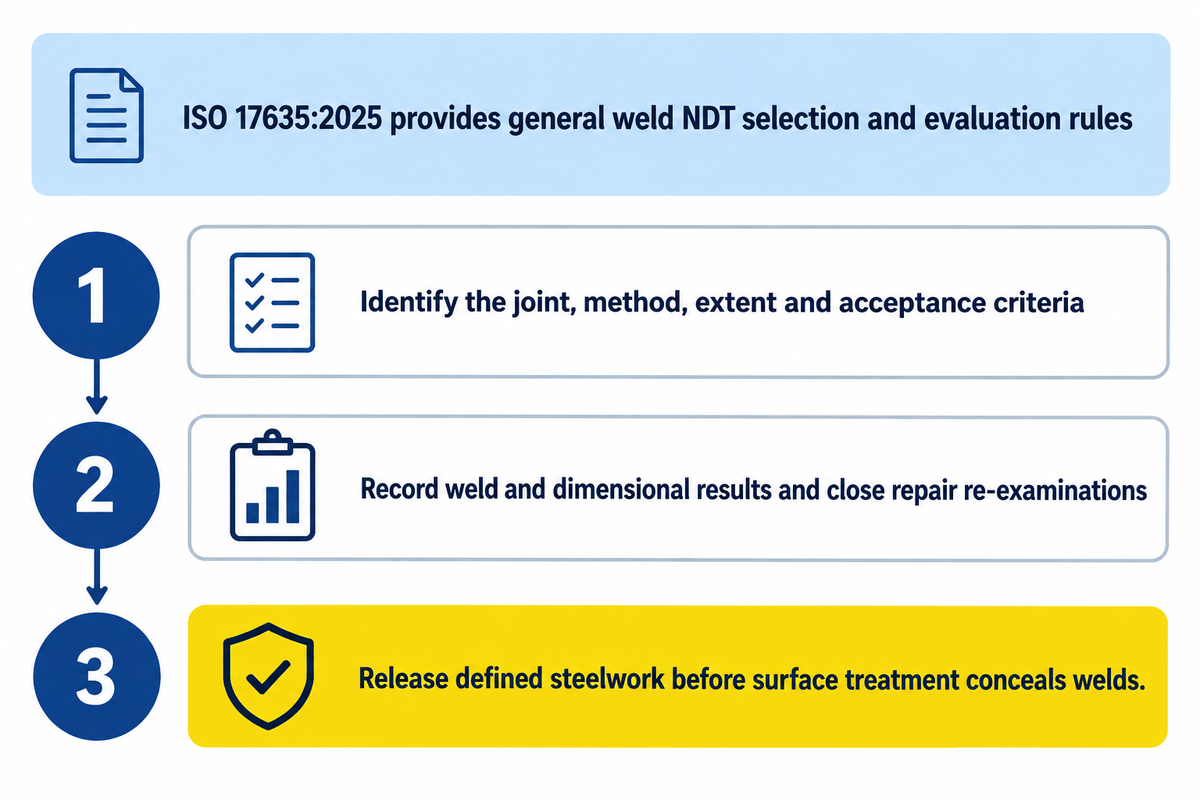
De inspectie controleert de gespecificeerde lasconditie, afmetingen en aansluitingen voordat de oppervlaktebehandeling het staalwerk bedekt. Het inspectieplan koppelt elke inspectie aan een productiefase, met een acceptatiecriteria en een registratie die het onderdeel vrijgeeft. Reparatie- en herkeuringsprocedures moeten worden gepland met dezelfde werkstukidentificatie.
ISO 17635:2025 , editie 4, gepubliceerd in april 2025, geeft algemene regels voor de selectie van niet-destructieve testmethoden en de evaluatie van lassen. Bij de selectie wordt rekening gehouden met kwaliteitseisen, materiaal, lasdikte, lasproces en de omvang van de test. De acceptatieniveaus zijn geen directe interpretatie van de kwaliteitsniveaus van ISO 5817 of ISO 10042.
Op het inspectieformulier moet vermeld staan wat er wordt geïnspecteerd, de inspectiemethode en -omvang, en de criteria voor acceptatie.
Een opdracht voor een echografisch of röntgenonderzoek vereist die antwoorden. Een algemeen inspectiepercentage voor alle windmolenprojecten zou de verschillen tussen de projecten verbergen.
- Identificeer de voeg en het bijbehorende inspectiedocument.
- Noteer de vereiste las- en maateigenschappen.
- Bevindingen van de reparatie en het bijbehorende heronderzoek.
- Maak de betreffende staalconstructie vrij vóór de relevante oppervlaktebehandeling.
Voor het vergelijken van offertes is het belangrijk om de verantwoordelijkheid voor de toegang tot de inspectiefaciliteit, de afhandeling van de goederen en de aanwezigheid op de controlepunten toe te wijzen. Een inspectiedienst die los van de productielijn wordt geprijsd, kan nog steeds gebruikmaken van dezelfde ondersteuningsstructuren en vloeroppervlakte.
Stralen, coaten en interne afwerking
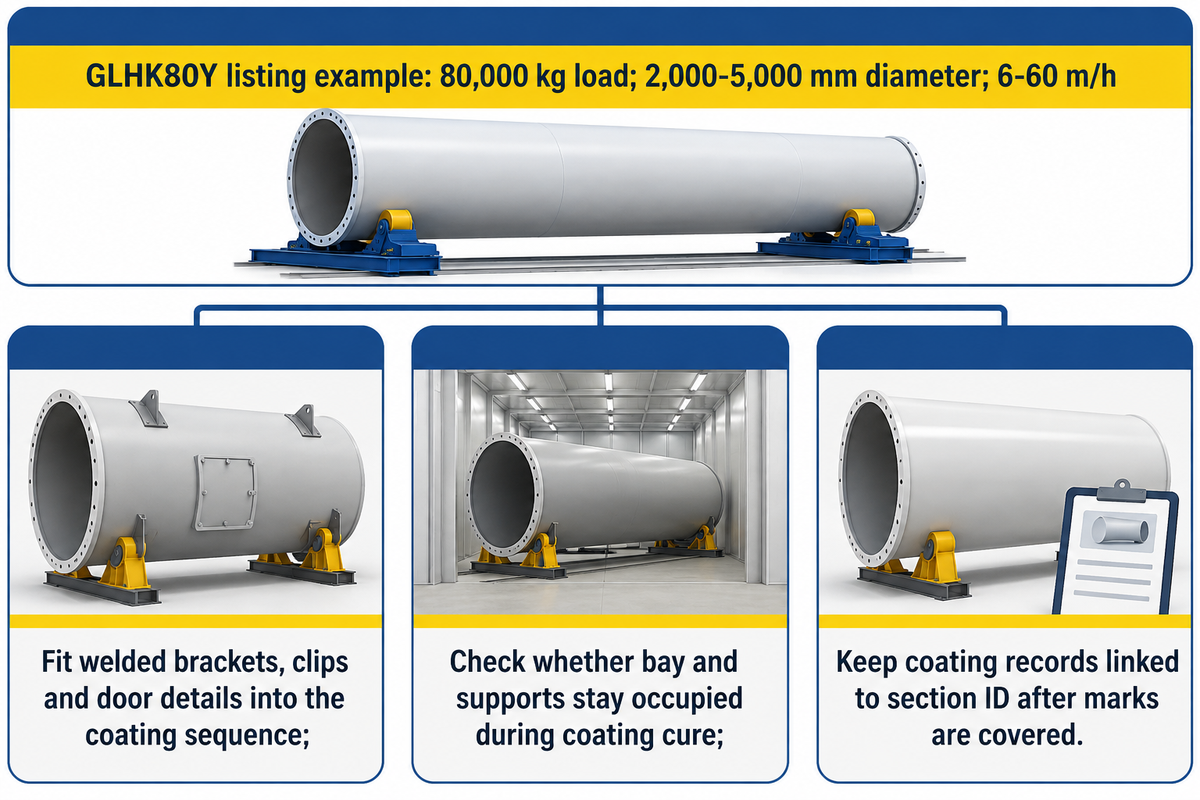
Oppervlaktevoorbereiding en coating beschermen de voltooide staalconstructie, terwijl de interne afwerking de benodigde componenten in de toren toevoegt. Gelaste beugels, klemmen en deurdetails moeten passen bij de coatingvolgorde. De mechanische en elektrische installatie volgt vervolgens het goedgekeurde montageplan, inclusief eventuele beschermings- en coatingreparaties die nodig zijn rondom gemonteerde onderdelen.
De door Zhouxiang gepubliceerde specificaties voor de GLHK80Y straal- en lakrotator geven een nominaal draagvermogen van 80,000 kg, een diameterbereik van 2,000–5,000 mm en een opgegeven lineaire snelheid van 6–60 m/u. Dit zijn de bewegings- en werkstukspecificaties van dat model voor de coatingfase; ze staan los van de lassnelheid en de output van het afgewerkte gedeelte.
Plan de route voor het coaten rondom de toegang tot de sectie, de voorbereiding, het aanbrengen, het uitharden, de bezetting en het verlaten van de ruimte. Vraag na of dezelfde ruimte of ondersteunende apparatuur bezet blijft terwijl de coating uithardt.
Het verplaatsen van het onderdeel kan weliswaar een hulpbron vrijmaken, maar brengt een extra handeling met zich mee.
De CBSA-beschrijving omvat de voorbereiding van het buiten- en binnenoppervlak, de metaalcoating (indien aanwezig) en een of meer verflagen. Het gebruikte beschermingssysteem definieert de oppervlakteconditie, de toepassingsvereisten en de inspectievereisten. Coatinggegevens moeten gekoppeld blijven aan de sectie-identificatie zodra de originele stalen identificatietekens niet meer gemakkelijk toegankelijk zijn.
Van voltooid torensegment tot verzending
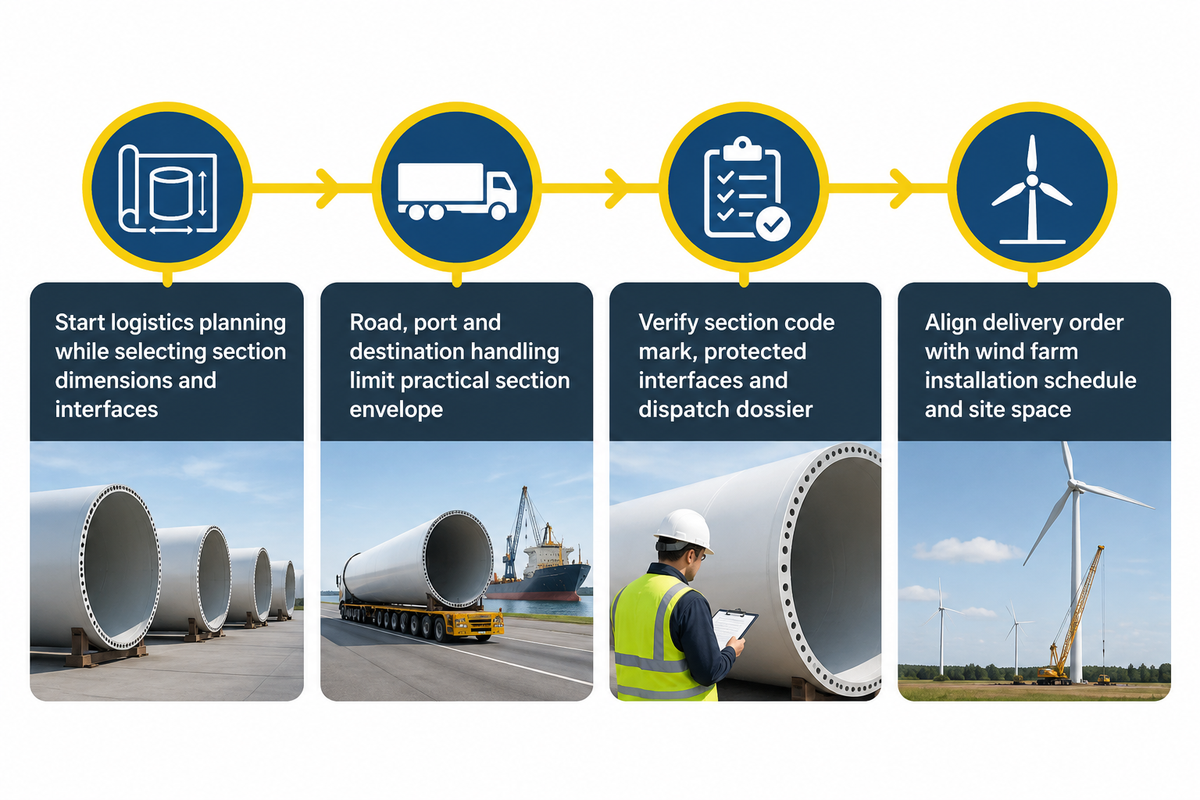
Zodra een sectie is voltooid en de fabricage, coating, afwerking en eindcontrole van de sectie overeenkomen met de overeengekomen leveringsconfiguratie, is deze klaar voor verzending. Het verzenddossier koppelt de fysieke sectie aan de bijbehorende documentatie. De logistieke planning moet al beginnen bij het selecteren van de sectieafmetingen en -aansluitingen, aangezien de fabrieksuitgang slechts een deel van de route is.
Het productieoverzicht van het Amerikaanse ministerie van Energie identificeert transport- en logistieke beperkingen die de grootte en hoogte van de torens beperken. Wegtransport, toegang tot havens en afhandeling op de bestemming kunnen de praktische afmetingen van de constructie voor windprojecten op land of op zee beïnvloeden.
Vergelijk het leveringsplan met de sectiecode, de uiteindelijke configuratie, de beveiligde interfaces en de transportdocumentatie. De torenhoogte alleen is geen maatstaf voor het transportbereik van een sectie met een grote diameter. De technische hijs- en ondersteuningsconstructies zijn de verantwoordelijkheid van de projectspecialisten.
Zorg ervoor dat de leveringsvolgorde is afgestemd op het installatieschema van het windpark van de klant en de beschikbare ruimte van het ontvangende team.
Wat beperkt de doorvoer bij de productie van torens?
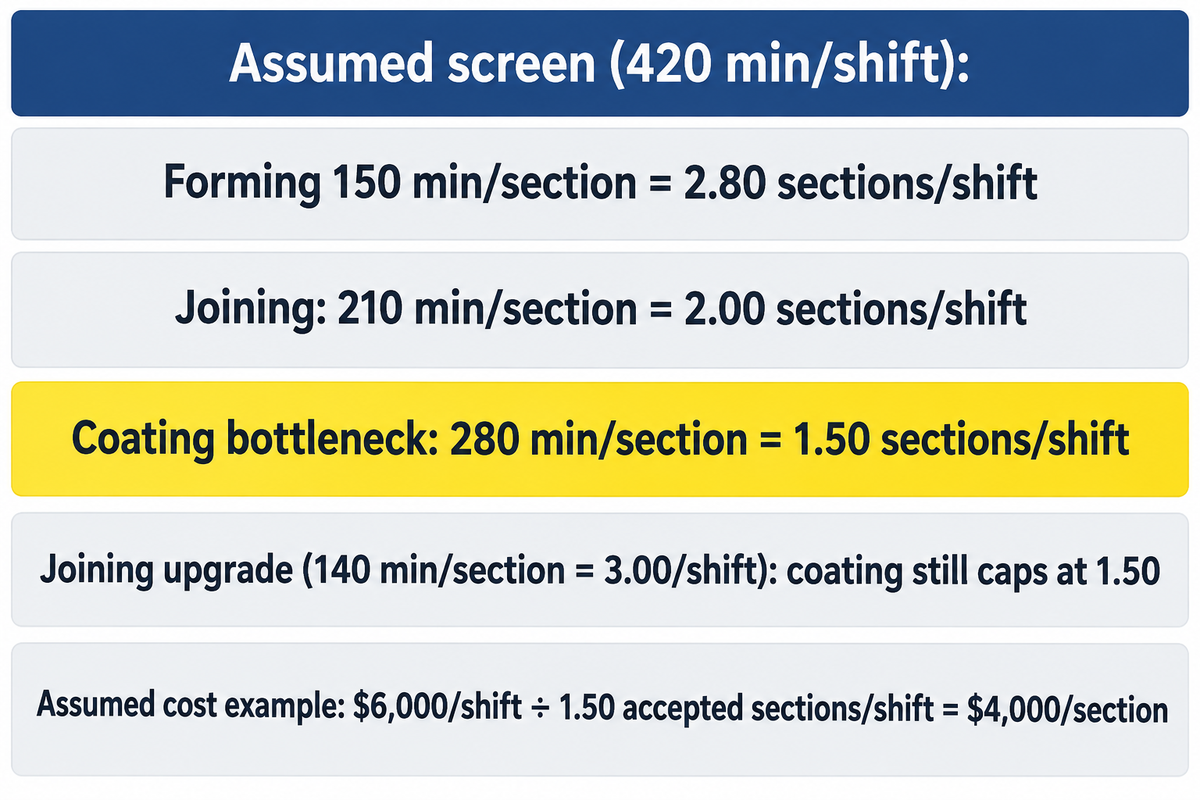
De resource met de laagste geaccepteerde sectiecapaciteit beperkt de doorvoer; in het onderstaande voorbeeld is de coating de beperkende factor. Rolsnelheid, lasafzetting en coatingbeweging zijn verschillende activiteiten. Vergelijk de bezettingsgraad van de stations voor dezelfde sectiefamilie en neem daarbij inspectiepauzes, handlingconflicten, reparaties en de ruimte die wordt ingenomen door werk dat wacht op de volgende bewerking mee.
In de productiviteitsbespreking van Linde uit oktober 2026 wordt uitgelegd hoe de tijd die nodig is voor het inpassen, schoonmaken en vertragingen in de productieketen de winst van sneller lassen teniet kunnen doen. Het productmixonderzoek van NIST laat ook zien dat knelpunten en doorvoer kunnen veranderen met de productmix, hoewel dit onderzoek specifiek gericht is op de autoassemblage.
Aangenomen voorbeeld: elk station heeft 420 productieve minuten per shift, met één equivalent station voor elke bewerking en dezelfde sectiemix. De bezette tijden zijn 150 min/sectie voor vormen, 210 min/sectie voor verbinden en 280 min/sectie voor coaten. Door de beschikbare tijd te delen door de bezette tijd, verkrijgt men voorlopige bovengrenzen voor de stations.
| Werking | Bezette tijd | 420 min/dienst ÷ bezette tijd | Implicaties voor de planning |
|---|---|---|---|
| Vormen | 150 min/sectie | 2.80 secties/dienst | De capaciteit blijft boven het coatingscherm. |
| aansluiting | 210 min/sectie | 2.00 secties/dienst | Enige reservecapaciteit ten opzichte van de coating. |
| Coating | 280 min/sectie | 1.50 secties/dienst | Laagste voorlopige stationsoutput |
| Deelnemende upgrade | 140 min/sectie | 3.00 secties/dienst | Door de coating blijft het aantal secties per shift beperkt tot 1.50. |
Deze quotiënten zijn stabiele screeningsgrenzen. Gedeelde kranen, blokkeringen, materiaaltekorten, een veranderende productmix en de geaccepteerde opbrengst vereisen een uitgebreidere planning; parallelle coatinghallen vereisen ook een ander resourcemodel. Een lesvoorbeeld van MIT met seriële productielijnen laat zien waarom adequate onafhankelijke machinesnelheden toch een lagere gecombineerde output kunnen opleveren wanneer storingen zich tussen stations verspreiden.
In een voorbeeld met aangenomen omzettingskosten levert $6,000 per shift gedeeld door 1.50 geaccepteerde secties per shift $4,000 per geaccepteerde sectie op. In dit afzonderlijke kostenvoorbeeld is 1.50 geaccepteerde secties per shift een aangenomen gerealiseerde output. Gebruik de gemeten geaccepteerde output in een kostenraming voor de fabriek; de selectiegrenzen van de stations alleen zijn niet voldoende om die output vast te stellen.
Plaatwerk, gekochte flenzen en vrachtkosten zijn hier niet inbegrepen. Als de upgrade voor de verbinding extra kosten met zich meebrengt terwijl de uiteindelijke output ongewijzigd blijft, verhoogt dit de conversiekosten per sectie, tenzij een andere besparing de verhoging compenseert.
Meet de bezettingsgraad van de coatingafdeling en de wachttijd voor kranen voordat u een investering in lascapaciteit goedkeurt. Registreer de reparatietijd per lasverbinding, zodat de productiemanager en kwaliteitsverantwoordelijke onderscheid kunnen maken tussen extra werk en vermijdbaar herstelwerk.
Het afstemmen van de windmolenapparatuur op het productieplan
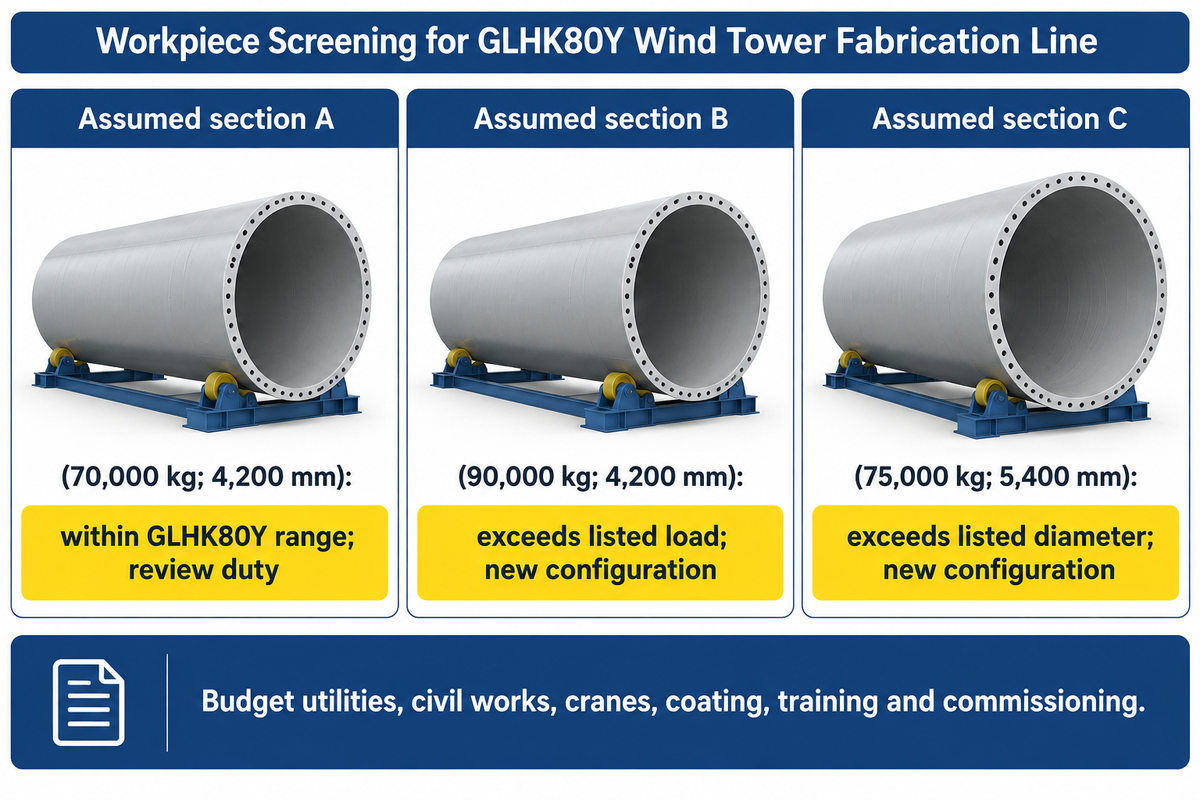
Stem de apparatuur af op een gedefinieerde reeks blikken en voltooide secties, en test vervolgens de beperkende werkstukken op elk station. Diameter, massa en plaatdikte stellen verschillende eisen. Een machinepakket voor het bouwen van een toren vereist compatibele vorm-, ondersteunings-, las- en afwerkingsfaciliteiten, met overeengekomen verantwoordelijkheden voor transport en inspectietoegang.
De onderstaande Station Envelope Match gebruikt de GLHK80Y als voorbeeldleverancier en gaat uit van de gevraagde werkstukken. Het betreft een voorlopige screening op basis van massa en diameter. Afstand tussen de steunpunten, lastverdeling, contactomstandigheden, aandrijfbelasting en geschiktheid van de apparatuur vereisen nog een technische beoordeling.
| Vergelijkingsartikel | Invoer of voorwaarde | Volgende beslissing |
|---|---|---|
| Aangenomen sectie A | 70,000 kg; 4,200 mm diameter | Binnen het vermelde massa/diameterbereik; ga verder met de beoordeling van ondersteuning en taken. |
| Aangenomen sectie B | 90,000 kg; 4,200 mm diameter | De aangegeven belasting wordt overschreden; vraag een andere configuratie aan. |
| Aangenomen sectie C | 75,000 kg; 5,400 mm diameter | Overschrijdt de vermelde diameter; vraag een andere configuratie aan. |
| Plaatwalsen | Materiaalsterkte, plaatbreedte, dikte en vormdiameter | Bepaal de beoordelingsvoorwaarden voor de vormmachine. |
| Kan ondersteunen | Initiële blikgeometrie en veranderende assemblagemassa | Definieer ondersteunende posities door middel van sectiegroei. |
| Gezamenlijke toegang | Langs- en omtrekswerk, binnen en buiten | Controleer het bereik van de manipulator en de presentatie van het werkstuk. |
| Flensinterface | Referentie voor ringgeometrie en -meting | Inclusief controle van de bevestigingsmiddelen en maatvoering. |
| Inspectiestop | Vereiste toegang en beschikbaarheid van middelen | Wijs verantwoordelijkheid toe voor apparatuur en aanwezigheid. |
| Coating bezetting | Toepassings-, uithardings- en overdrachtsprocedure | Vergelijk de capaciteit van de laadruimte met de inkomende sectiesnelheid. |
| Verzendinterface | Voltooide geometrie en leveringsconfiguratie | Controleer de fabrieksuitgang en de geplande transportroute. |
Zhouxiang levert snij- en lasapparatuur voor de productie van staalconstructies; de productiemethode voor de lagere, zware secties kan andere vorm- en ondersteuningscapaciteiten vereisen dan de werkzaamheden aan de bovenste toren. Voor een bespreking van de apparatuur dient u de referentietekeningen, de kleinste en grootste werkstukken, de verbindingsprocessen, het ploegenschema en de afwerkingsroute voor te bereiden. Gebruik de pagina over windtorenapparatuur als uitgangspunt voor de productielijn.
Houd de mijlpalen in de offerte duidelijk gescheiden: verzending van de machine, installatie en acceptatie van de overeengekomen proefsecties. Vraag om de uitsluitingen voor nutsvoorzieningen, bouwwerkzaamheden, kranen, coatingfaciliteiten, training en inbedrijfstelling in dezelfde lijst. Een lagere machineprijs is alleen zinvol als de weggelaten interfaces zijn begroot en toegewezen.
Veelgestelde Vragen / FAQ
Welk productieproces voor windmolentorens is het beste?
Voor conventionele stalen buistorens volgt u de fabricageroute die is gedefinieerd voor het materiaal, de geometrie en het verbindingsontwerp van de constructie: plaat snijden en voorbereiden, buizen rollen, secties lassen, inspecteren, coaten en afwerken. Betonnen, hybride, spiraalgelaste en boutverbindingstorens vereisen andere routes, dus kies de productieapparatuur die geschikt is voor het daadwerkelijk goedgekeurde torenontwerp.
Is de productie van windmolentorens winstgevend?
De productie van windmolentorens is winstgevend wanneer de opbrengst van de geaccepteerde secties de totale productiekosten overstijgt bij de daadwerkelijke benutting van de fabriek. Houd rekening met de kosten voor plaatmateriaal, flenzen, arbeid, verbruiksartikelen, energie, inspectie, coating, handling, reparaties en overhead, en vergelijk dit totaal met de gecontracteerde verkoopprijzen en de realistische benutting. Stem de prognose af op de sectiefamilie en de fabrieksplanning voordat er kapitaal wordt geïnvesteerd in het apparatuurpakket.
Waar worden windmolentorens geproduceerd?
Windtorens worden gemaakt in grote fabrieken die regionale windenergie-, windkracht- en andere duurzame energieketens bedienen. Een fabriek ontvangt plaatmateriaal en componenten, fabriceert transporteerbare secties, werkt deze af en verzendt ze voor installatie. Machineleveranciers kunnen die fabriek van apparatuur voorzien zonder zelf de torens te produceren. Maak daarom onderscheid tussen de leverancier van de apparatuur, de torenfabrikant en de turbinefabrikant bij het vergelijken van bedrijven.
Waar worden deuren en bevestigingen gelast?
Deurkozijnen en gelaste steunconstructies worden in de aangegeven fasen aan de carrosserie bevestigd. Het lassen en de inspectie moeten doorgaans voltooid zijn voordat het betreffende gedeelte de uiteindelijke afwerking krijgt; verwijderbare binnenonderdelen kunnen later worden gemonteerd.
Wat moet een offerte voor een productielijn voor windmolentorens omvatten?
Een bruikbare offerte moet het werkstukbereik, de referentiesectie, de outputbasis en de geleverde apparatuur bij elke stap specificeren. De offerte moet onderscheid maken tussen plaatbewerking, walsen, montage, lassen, handling, inspectie en coating, en vervolgens nutsvoorzieningen, lay-out, inbedrijfstelling, training en uitsluitingen vermelden. Vergelijk offertes met dezelfde geaccepteerde sectiebasis, inclusief aannames over wachttijd, uitharding en reparatie. Vraag de leverancier om de beperkende werkstukken te specificeren in plaats van alleen de werkstukken met de hoogste nominale belasting. Vermeld de kraanwerkzaamheden, transportroutes en inspectieverantwoordelijkheden die de vrijgave van afgewerkte secties bepalen.
Is het productieproces van windmolentorens veranderd?
Ja, de integratie van apparatuur en de procesbewaking zijn verbeterd, terwijl het productieproces van stalen windturbinetorens nog steeds bestaat uit vormen, lassen en afwerken.
Waarom wordt er voor windturbines een stalen buistoren gebruikt?
Een stalen buistoren vormt een dragende constructie voor windenergieopwekking en biedt tegelijkertijd bescherming aan toegang en installaties. De constructie bestaat uit transporteerbare secties, waardoor walsen, lassen en coaten in de fabriek mogelijk is vóór de montage op locatie. De geometrie, het materiaal en de verbindingsdetails worden afgestemd op de turbine en de belastingen op de locatie. Beton-, vakwerk- en hybride torens zijn alternatieve constructiesystemen. Elke transportsectie biedt tevens toegang tot de fabriek voor lassen en oppervlaktebehandeling vóór levering. De koper kan de verbindingen en het beschermingssysteem inspecteren in de fabriek, waarbij de sectiegegevens samen met de fysieke constructie worden geleverd.
Plan de sectiefamilie voordat u de lijn kiest.
Neem de tekeningen van de blikken en afgewerkte secties, de gewenste output, de inspectieroute en de bezettingsgraad van de coating mee naar de bespreking van de apparatuur. Zhouxiang kan de reikwijdte van de snij-, las- en handlingapparatuur bespreken op basis van deze gegevens. Vermeld ook de knelpunten en de werkstukken die per station een uitdaging vormen.
Doel: Deze handleiding combineert openbare fabricagebeschrijvingen, technische literatuur en productinformatie van Zhouxiang. Projecttekeningen en goedgekeurde procedures vormen de basis voor de fabricage en acceptatie.
Referenties en bronnen
- CBSA, definitieve beslissing over windmolens, 2023: beschrijving van de fabricage, paragrafen 30-34.
- ISO 17635:2025Algemene regels voor niet-destructief onderzoek van metaallassen.
- ISO 3834-1: 2021: selectie van kwaliteitseisen voor smeltlassen.
- Lassen in de wereld, 2024: onderzoek naar vermoeiing bij stomplassen van torens: evaluatie van de experimentele en numerieke geometrie.
- Europese Commissie, RINGMAN-eindrapport, 2014: onderzoek naar alternatieve flenzen.
- Johansson en Wahlen, The Fabricator, september 2011: verbruiksmaterialen voor torenlassen en voeggeometrie.
- DOE, Windenergieproductie en toeleveringsketen: infrastructuur- en transportcontext.
- Denno en Alvian, NIST, 2018: doorvoer afhankelijk van de productmix.
- MIT-lesvoorbeeld over productiesystemen, 1996: seriële lijnsnelheden en buffering.
- Linde Canada, oktober 2026Datagestuurde productiviteit bij het lassen.









