Doel: metaal verwijderen voor voorbereiding of reparatie.
Verbruiksmaterialen: koolstofelektroden met perslucht, of speciaal ontworpen gutselektroden met fluxcoating.
Apparatuurkeuze: stem de elektrode, stroombron, brander en luchttoevoer op elkaar af.
Kwaliteitsborging: maak de voorbereide groef los voordat u de tweede zijde last, indien het project dit vereist.
Bij gutslassen wordt metaal van een las (of werkstuk) verwijderd om een verbinding voor te bereiden, een defect uit te hollen of een laswortel te openen voor lassen vanaf de andere kant. De keuze voor de juiste gutsstaaf begint met de procesfamilie. Een met koper beklede koolstofdraad en een met flux beklede metalen gutsstaaf verwijderen gesmolten metaal op twee verschillende manieren.
Het verschil tussen de benodigde apparatuur en de verbruiksartikelen kan groter zijn dan de prijs doet vermoeden. In de vergelijkingstabel van de Arcair K4000 staat een luchtdebiet van 25 cfm bij 80 psi vermeld , samen met een maximaal vermogen van de lastoorts van 1000 A. Het elektrische vermogen van de lastoorts, de door de compressor geleverde luchtstroom en het continue vermogen van het lasapparaat zijn afzonderlijke controles.
Bij gutslassen wordt metaal verwijderd, in plaats van vulmateriaal aangebracht. Bij lucht-koolstofbooggutsen wordt een koolstofelektrode en een aparte luchtstraal gebruikt; speciale MMA-gutsstaven genereren een uitstotende gasstroom vanuit hun coating. Identificeer de familie voordat u instellingen of apparatuur kiest.
- Bij een hoeklas met een balk is het niet automatisch nodig om de achterkant van de las uit te gutsen.
- Gebruik de stroom- en polariteitsinstructies voor de geselecteerde elektrodefamilie.
- Vergelijk de compressordoorstroming bij de bedrijfsdruk met de handleiding van de stroombron.
- Oppervlaktevoorbereiding en -onderzoek moeten hand in hand gaan: slijpen kan de resultaten van een penetrantonderzoek beïnvloeden.
Wat gutsstaven doen
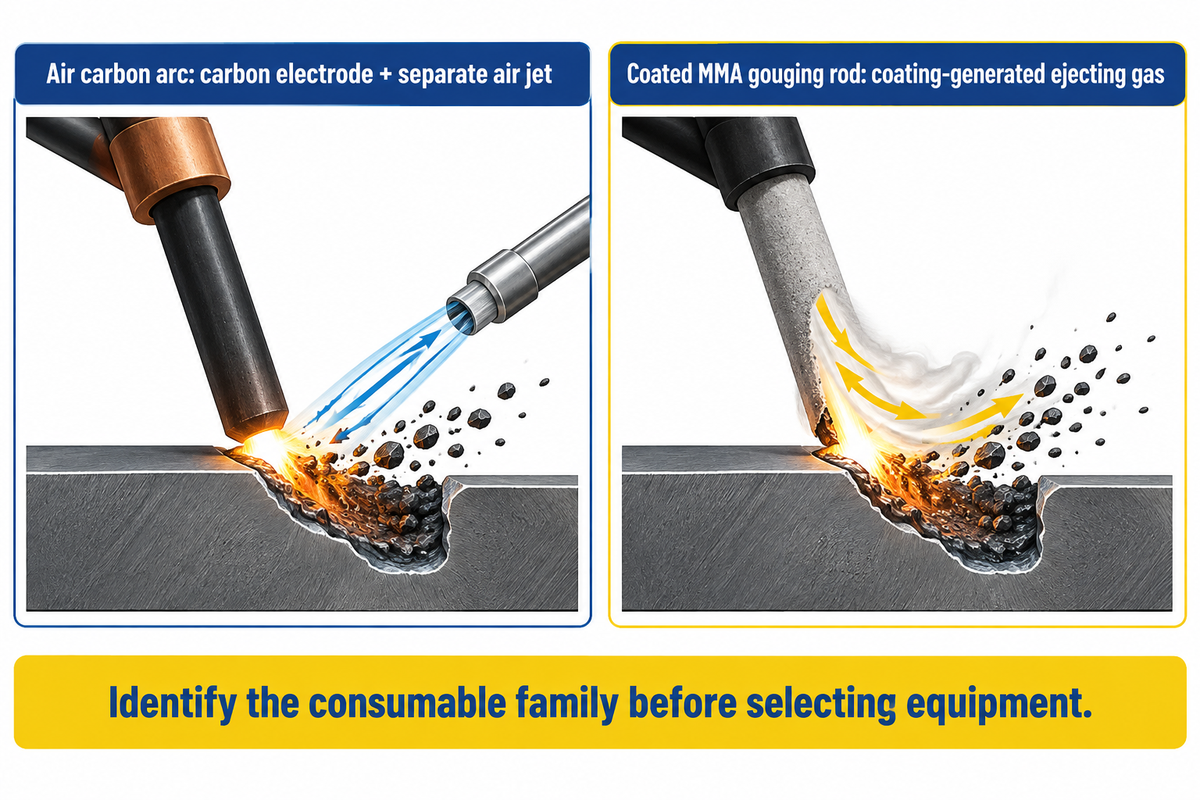
Een gutselektrode levert een boog die het te verwijderen materiaal smelt. Vervolgens moet het vloeibare metaal uit de groef worden verwijderd. Bij gutsen met een lucht-koolstofboog wordt een aparte persluchtstroom gebruikt om het gesmolten metaal uit de groef te blazen. TWI noemt deze luchtstraal het onderscheidende kenmerk van het proces in de beschrijving van de lucht-koolstofboog.
Speciaal ontworpen handmatige metaalboogelektroden (MMA-elektroden) volgen een andere aanpak. Hun fluxlaag is dik genoeg om de gasstroom en boogdruk te genereren die nodig zijn om metaal weg te duwen. Een typische elektrode voor booglassen is ontworpen om vulmateriaal aan te brengen; denk niet dat deze zomaar geschikt is voor snijden of gutsen, alleen omdat hij in de houder past.
Bij het doorsnijden van stangen is het belangrijk om de voorgeschreven verwijderingsprocedure vast te leggen in plaats van alleen op uiterlijk af te gaan. De productinstructies geven aan welke machines nodig zijn. Voor een lokale reparatie kan het eenvoudig vervangen van verbruiksartikelen een productiefactor zijn; voor langdurige graafwerkzaamheden zijn de graafcapaciteit en het oppervlak belangrijker.
Het uithakken van een laswortel
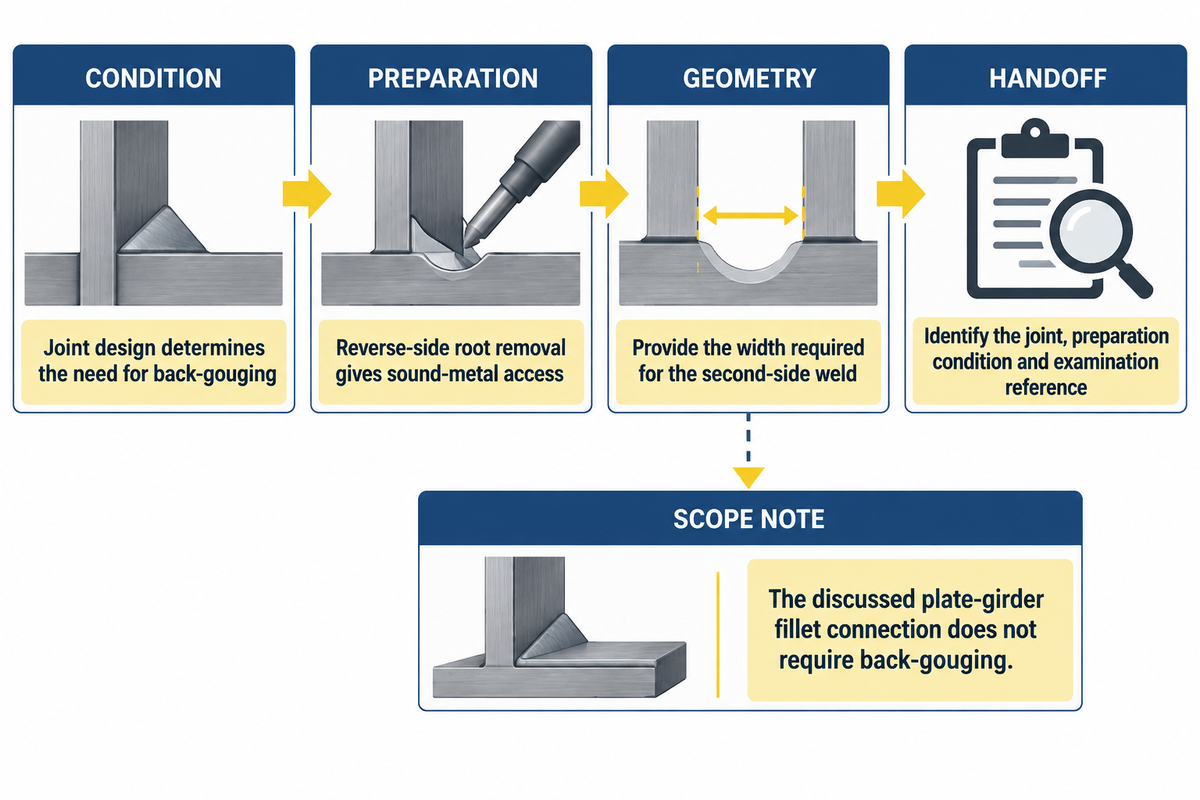
De gespecificeerde lasverbinding bepaalt of het verwijderen van de laswortel aan de achterzijde in de productievolgorde thuishoort. Stel deze eis in voordat u het gutsstation bestelt.
Wat is een ruggroef bij het lassen?
Een back guige is het verwijderen van materiaal aan de achterzijde van een lasverbinding, waardoor het wortelgebied zichtbaar wordt en voorbereid kan worden op het lassen. Het doel hiervan is om de lasnaad aan de achterzijde toegang te geven tot het benodigde intacte metaal en de juiste voeggeometrie. Of deze voorbereiding nodig is, hangt af van het specifieke ontwerp van de verbinding en de lasprocedure.
Het ontwerp van de verbinding gaat vooraf aan de aanschaf van een guts. In een AWS-discussie over verbindingen tussen het lijf en de flens van plaatliggers legt Ronnie Medlock uit dat de voorbereiding van een hoeklas geen gutsen aan de achterzijde vereist. Die opmerking heeft betrekking op de besproken verbinding; het is geen reden om een tekening te wijzigen die een groeflas voorschrijft.
Voor de productieleider is de juiste overdracht een duidelijk omschreven graaf- en inspectiefase. De operator heeft de voegidentificatie en het vereiste toegangsprofiel nodig. De inspecteur heeft de voorbereidingscondities, de inspectiemethode (indien gespecificeerd) en de acceptatiereferentie nodig.
De uitleg van Hypertherm over het uithakken van de achterkant benadrukt ook het belang van toegang tot gezond metaal en voldoende groefbreedte voor de las aan de tweede zijde. Het verwijderen van een smalle sleuf zonder de vereiste toegang voor de lasprocedure kan een probleem opleveren bij de voorbereiding van de volgende bewerking.
De staafdiameter en de stroomsterkte horen bij één proces.
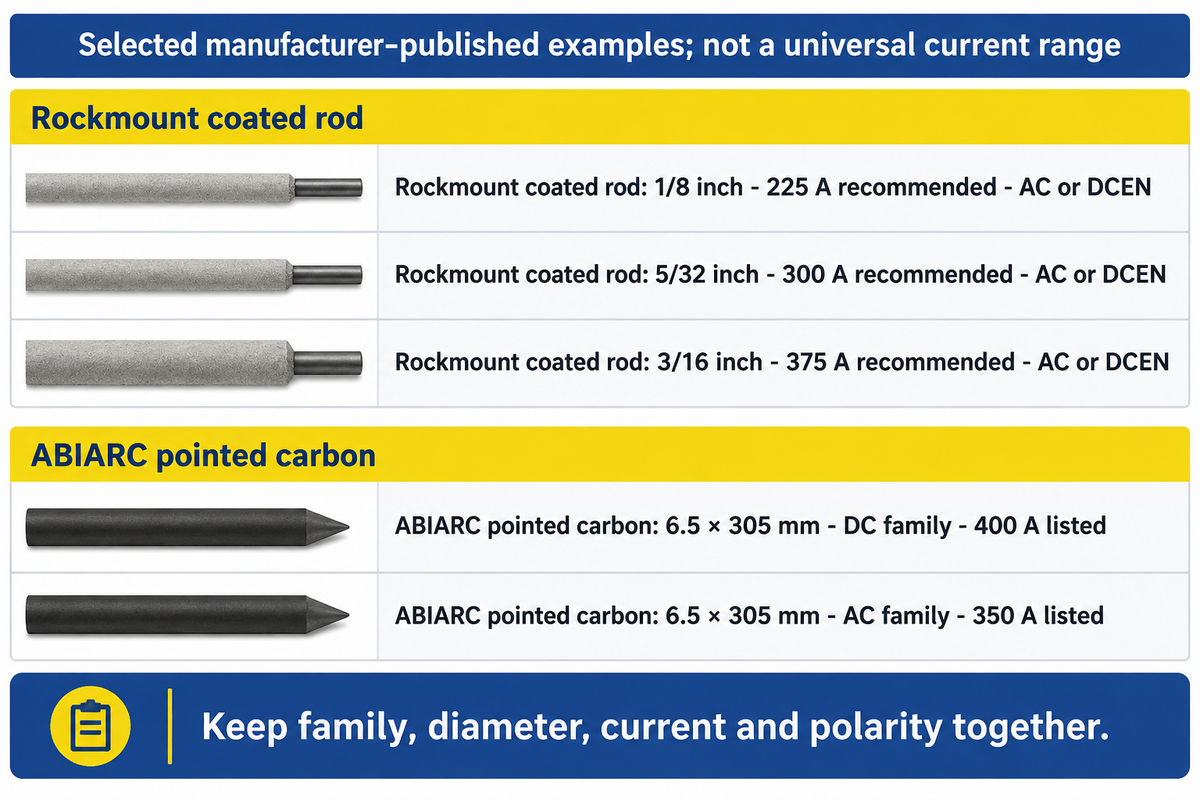
Rockmount geeft voor zijn 1/8-inch Electra AAA-elektrode een spanning van 225 A op , met AC of DCEN als aanbevolen instelling. Dit illustreert waarom een diameter alleen onvoldoende is: de productfamilie en de elektrische instructies moeten bij het nummer horen.
| Type / productfamilie | Grootte | Gepubliceerde actuele | Elektrische aanduiding |
|---|---|---|---|
| Rockmount Electra AAA, gecoate gutsstang | 1 / 8 inch | 225 A aanbevolen | AC of DCEN |
| Rockmount Electra AAA, gecoate gutsstang | 5 / 32 inch | 300 A aanbevolen | AC of DCEN |
| Rockmount Electra AAA, gecoate gutsstang | 3 / 16 inch | 375 A aanbevolen | AC of DCEN |
| ABIARC-gepunte koolstof, DC | 4 × 305 mm | 250 A vermeld | DC-productfamilie |
| ABIARC-gepunte koolstof, DC | 5 × 305 mm | 300 A vermeld | DC-productfamilie |
| ABIARC-gepunte koolstof, DC | 6.5 × 305 mm | 400 A vermeld | DC-productfamilie |
| ABIARC-gepunte koolstof, DC | 8 × 305 mm | 500 A vermeld | DC-productfamilie |
| ABIARC-gepunte koolstof, AC | 6.5 × 305 mm | 350 A vermeld | AC-productfamilie |
| ABIARC-gepunte koolstof, AC | 9.5 × 305 mm | 450 A vermeld | AC-productfamilie |
Bronnen: Aanbevolen instellingen van Rockmount Electra AAA en technische tabellen van ABICOR BINZEL ABIARC . Deze rijen zijn productvoorbeelden en niet de eindpunten van een algemeen stroombereik.
De fabrikant heeft dezelfde verbruiksartikelidentificatie nodig als het inkoopteam. Een handig inkoopoverzicht bevat daarom de productcode van de fabrikant, de elektrodefamilie, de diameter, de gespecificeerde stroomsterkte en de polariteit. Houd de fabrikant van de lastoorts en de fabrikant van de lasstroombron in aparte velden.
Gebruik de stroomaanbeveling van de elektrode en de expliciete polariteitsinstructies; beschouw het maximale amperage van de lastoorts als een aparte limiet voor de lastoorts.
Dit geldt ook voor winkels en inkoop, waardoor de veelvoorkomende fout van het verwisselen van een lasstaaf met de juiste diameter maar een ander proces wordt voorkomen. Voor de lasingenieur biedt het een referentie om te controleren of het compatibel is met de goedgekeurde procedure en apparatuur.
Zorg voor de juiste lasmachine, brander en luchttoevoer.
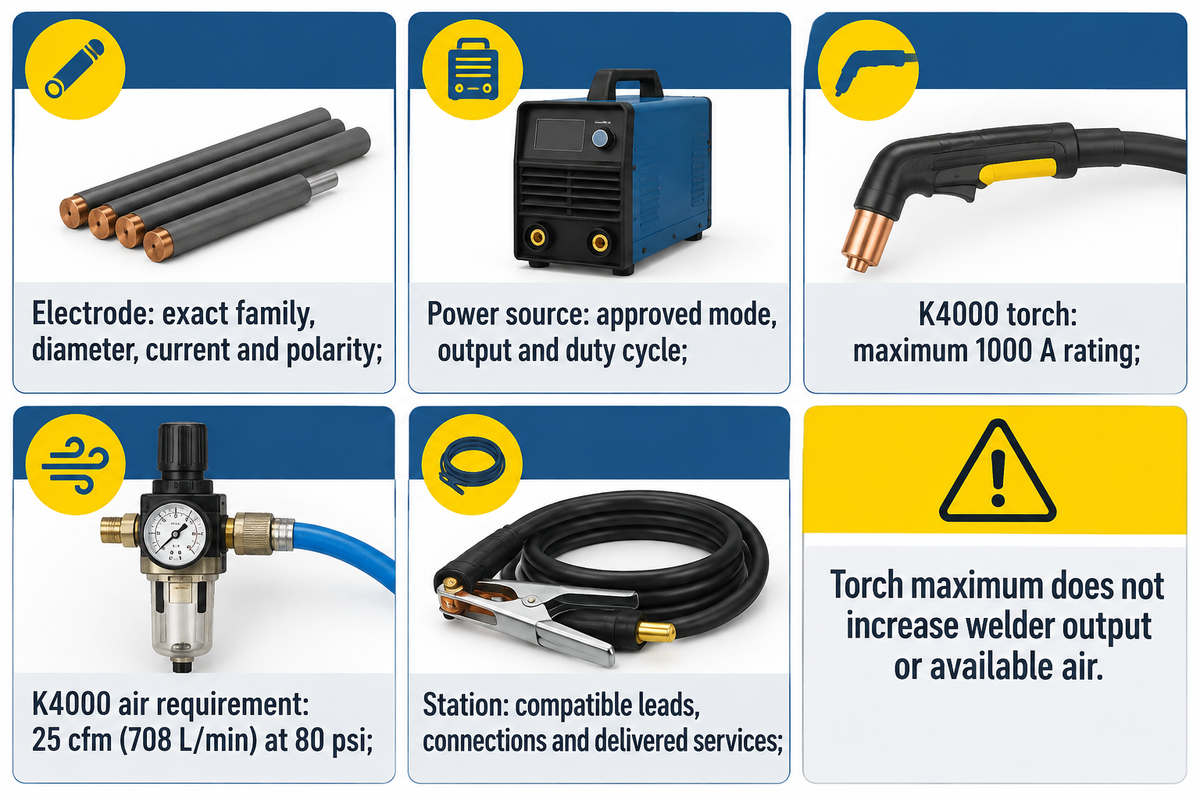
Stem eerst het vermogen en de bedrijfsmodus af op de elektrode, en bepaal vervolgens de vereisten voor de brander en de luchttoevoer. Zorg ervoor dat elke interface van de apparatuur op dezelfde aankoopbon staat.
Welke lasmachine heb je nodig voor boogbeitelen?
Voor de 1/8-inch Electra AAA van Rockmount moet het lasapparaat 225 A leveren, zoals aanbevolen, met wisselstroom (AC) of gelijkstroom (DC), met een voldoende inschakelduur voor de betreffende werkzaamheden. Geen enkel lasapparaat is geschikt voor alle soorten laswerk. Begin met de stroomvereiste van de elektrode en raadpleeg vervolgens de handleiding van het apparaat om de ondersteunde elektrodeformaten, de instelling en de continue lascapaciteit te bepalen.
De richtlijnen van Miller verwijzen naar de specificaties van de bron of de gebruikershandleiding en de stroomsterkte van de elektrodefabrikant. De bespreking ervan staat ook het gutsen met constante spanning toe, met afwegingen ten aanzien van de vorm van de groef, en legt de gebruikelijke voorkeur voor booggedrag bij constante stroom uit. Een algemene regel dat "alle machines met constante spanning niet deugen" zou dit onderscheid negeren.
Kaart van verbruiksartikelen naar nutsvoorzieningen
Een overzicht van verbruiksartikelen en nutsvoorzieningen koppelt de gekozen verwijderingsmethode aan de apparatuur en de benodigde diensten om deze te gebruiken.
| Matchpoint | Bewijsmateriaal voor het arbeidsdossier | Beslissingsverantwoordelijke |
|---|---|---|
| elektrode | Exacte instructies voor familie, diameter, stroomsterkte en polariteit | Lasingenieur / inkoop |
| Voedingsbron | Goedgekeurde gutsmodus, bruikbaar vermogen en inschakelduur volgens de handleiding. | Lasser / installatiemonteur |
| Fakkel en lucht | K4000 voorbeeld: maximaal 1000 A; 80 psi; 25 cfm (708 L/min) | Installatie / onderhoud |
| Hele station | Compatibele kabels, aansluitingen en slangconfiguratie; geleverde diensten tijdens gebruik. | Gekwalificeerd apparatuurpersoneel |
Als het bestaande lasapparaat de gekozen elektrode ondersteunt, vraag dan een gespecificeerde offerte aan voor de bijbehorende lastoorts/kabelset, luchtslang en aansluitingen, en eventueel tekort aan geleverde perslucht. Neem ook de kosten voor voorbereidend werk en inspectie op. Zo wordt herbruikbare apparatuur onderscheiden van nieuwe aankopen, in plaats van elke werkplaats dezelfde instelprijs te berekenen.
De K4000-waarden zijn afkomstig uit de vergelijkingstabel van ESAB/ Arcair . Stem de K4000 af op een luchttoevoer van 25 cfm bij 80 psi en controleer het continue vermogen van het lasapparaat los van de maximale stroomsterkte van 1000 A van de lastoorts. Het aanschaffen van een lastoorts met een hogere stroomsterkte verhoogt het vermogen van het bestaande elektrodelasapparaat of de beschikbare lucht op de werkplek niet.
Luchtloze elektroden, koolbooglassen, plasmasnijden of slijpen
Kunnen gutsstangen werken zonder perslucht?
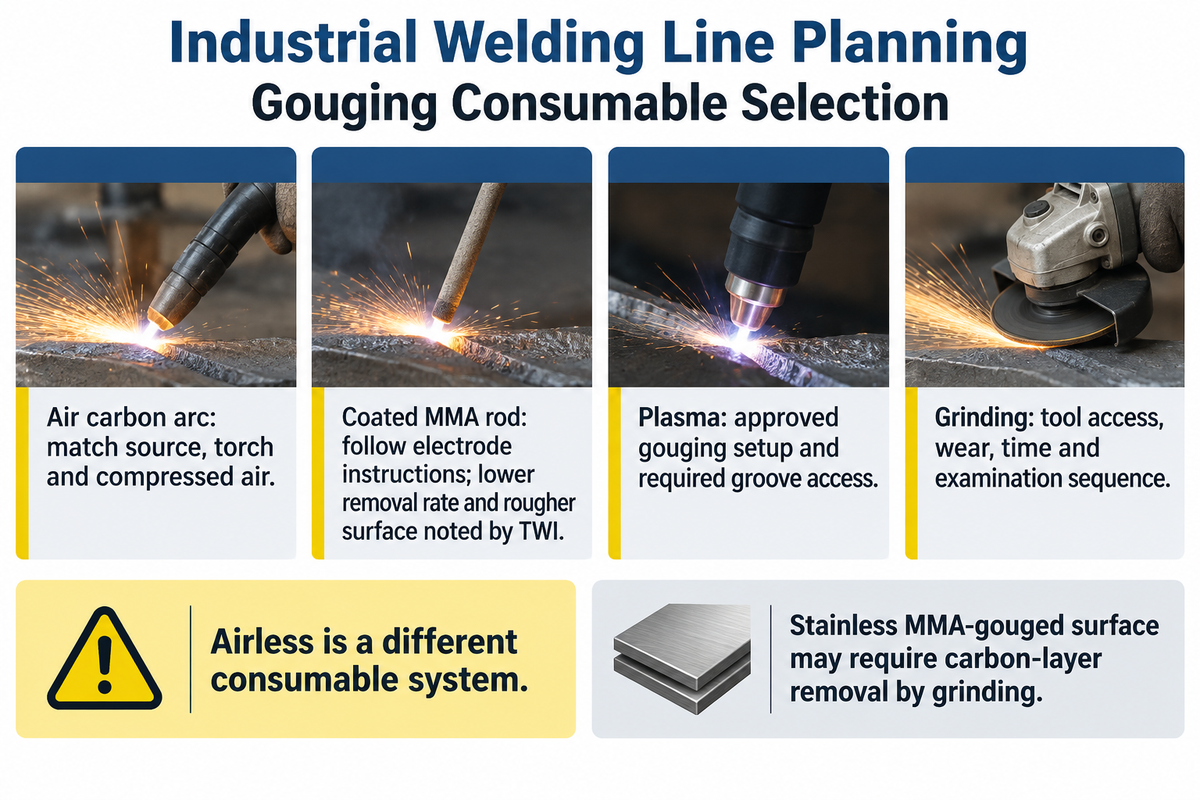
Speciaal vervaardigde, met flux beklede MMA-gutsstaven kunnen metaal verwijderen zonder een aparte persluchtstraal, omdat de coating de uitstroom van het gas produceert. Koolstofboogelektroden met luchttoevoer vereisen een eigen luchttoevoer en toorts. De luchtloze variant is een ander verbruikssysteem, geen manier om een koolstofelektrode te gebruiken zonder de benodigde reinigingslucht.
| Methode | Vraag over apparatuur | Productieafweging |
|---|---|---|
| Lucht-koolstofboog | Zijn de bron, de gutsbrander en het luchtsysteem geschikt voor het gekozen koolstofmateriaal? | Coördineer de controle op metaalverwijdering, oppervlakteconditie en blootstelling. |
| Gecoate MMA gutsstang | Komt de gebruikte elektrodebron overeen met de specifieke instructies voor de elektrode? | TWI beschrijft lagere verwijderingspercentages en een ruwer oppervlak dan alternatieve gutsmethoden. |
| Plasma gutsen | Beschikt het plasmasysteem over de goedgekeurde gutsinstallatie en verbruiksmaterialen? | Stem de toegang en de geometrie van de groeven af op de laswerkzaamheden aan de tweede zijde. |
| Malen | Voldoet het geselecteerde gereedschap aan het vereiste profiel? | Neem slijtage door schurende deeltjes, voorbereidingstijd en de volgorde van de inspectie op in het werkplan. |
Airless lassen betekent niet dat er voor elk materiaal geen schoonmaak nodig is. De MMA-richtlijnen van TWI wijzen op een met koolstof verrijkt oppervlak van roestvrij staal dat geslepen moet worden. Vergelijk de totale voorbereidingswerkzaamheden voordat u voor het goedkopere verbruiksartikel kiest. Noch een TIG-lasdraad, noch een MIG-lasdraad wordt een product dat krassen veroorzaakt door een naamswijziging.
Plan risicobeheersingsmaatregelen vóórdat u gaat woekeren.
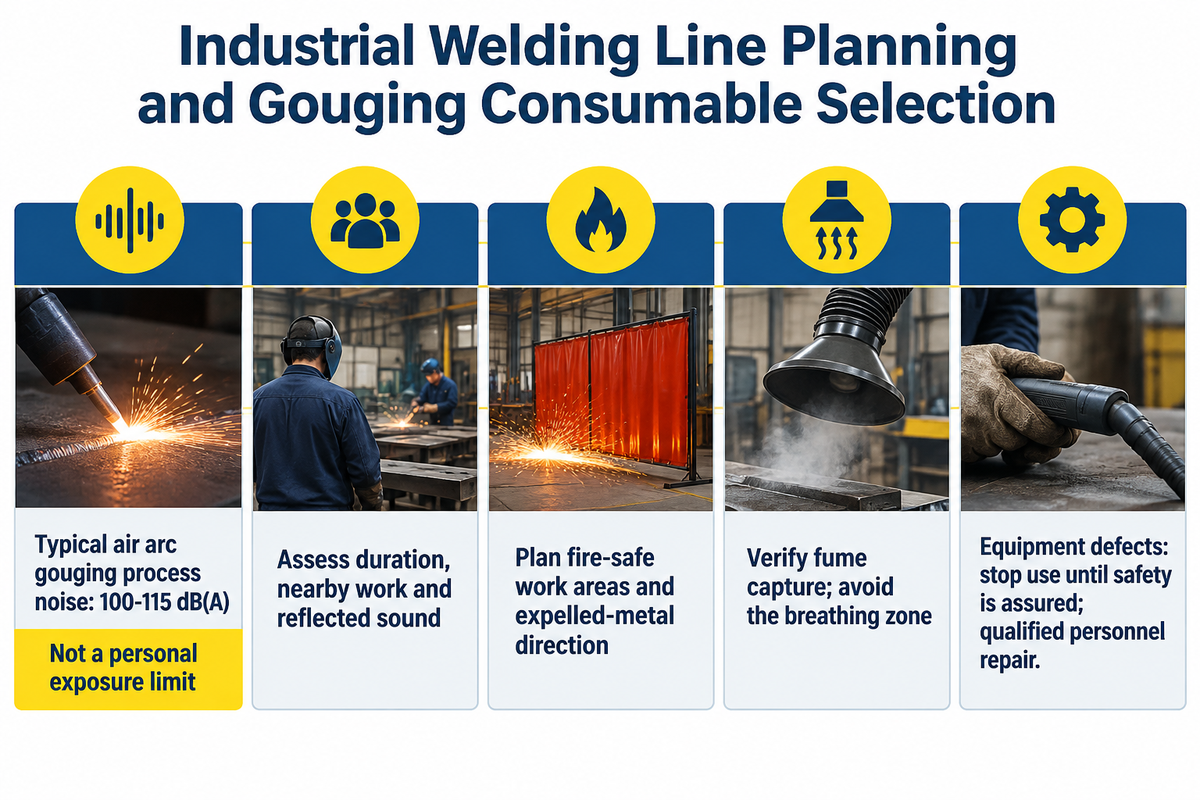
Hete metaal, boogstraling, rook, elektrische apparatuur en lawaai moeten vóór de eerste verbranding in het werkplan van de werkplaats worden opgenomen. De Britse Health and Safety Executive (HSE) geeft een typisch geluidsniveau voor booglassen aan van 100–115 dB(A) . Dit is een procesniveau, geen persoonlijke blootstellingslimiet; de duur van het proces, werkzaamheden in de nabije omgeving en weerkaatst geluid beïnvloeden de blootstelling.
"Snijden of lassen is alleen toegestaan in ruimtes die brandveilig zijn of zijn gemaakt."
De locatiebeoordeling moet betrekking hebben op de richting van uitgestoten metaal, brandbare materialen, andere werknemers, vlamboogafscherming en rookafzuiging. De ventilatierichtlijnen van OSHA leggen bronafzuiging uit en benadrukken de noodzaak om tekortkomingen te verifiëren door middel van metingen. Het positioneren van de afzuiging zodanig dat verontreinigingen door de ademzone van de operator stromen, ondermijnt het doel ervan.
Houd u aan de geldende lokale voorschriften voor werkzaamheden met open vuur en schakel gekwalificeerd personeel in voor apparatuurcontroles. Volgens de Amerikaanse OSHA-regelgeving voor algemene industriële apparatuur moeten defecten worden gemeld en moet het gebruik worden gestaakt totdat de veiligheid is gewaarborgd; reparaties moeten worden uitgevoerd door gekwalificeerd personeel. Boogluchtapparatuur moet de voorgeschreven luchttoevoer behouden: zuurstofgevoede snijbranders vallen onder een ander proces.
Controleer de groef voordat u opnieuw gaat lassen.
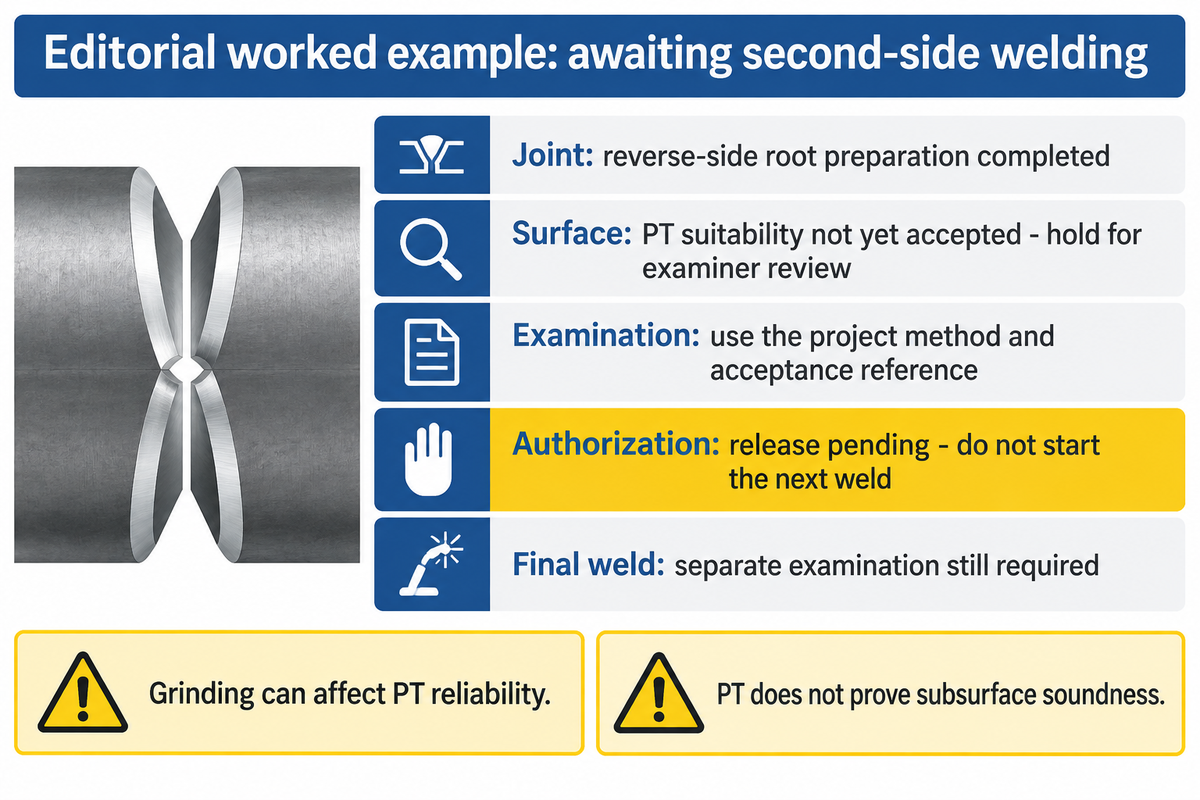
Controleer de voorbereide laswortel aan de hand van de gespecificeerde geometrie, oppervlakteconditie en inspectie-eisen voordat u de lasnaad sluit met de volgende las. Noteer wat er is gecontroleerd, het toepasselijke acceptatienummer en wie de volgende bewerking heeft geautoriseerd. Een zichtbaar open lasnaad is het begin van die controle, niet het volledige inspectieverslag.
ISO 17635:2025 behandelt de selectie van niet-destructieve testmethoden voor lassen en de evaluatie van de resultaten aan de hand van factoren zoals materiaal, dikte, lasproces en testomvang. De kwaliteitsniveaus en acceptatieniveaus voor niet-destructief onderzoek zijn niet voor elke indicatie uitwisselbaar. Het inspectieplan van het project moet de toepasselijke methode en criteria specificeren.
Oppervlaktevoorbereiding kan de resultaten van een penetrantonderzoek beïnvloeden. ASNT legt uit dat slijpen en andere mechanische bewerkingen metaal over oppervlakteopeningen kunnen smeren, waardoor de betrouwbaarheid van een later penetrantonderzoek afneemt. Stem de volgorde van voorbereiding en onderzoek af met de verantwoordelijke onderzoeker, volgens de geldende procedure. Alle verdere bewerkingen die nodig zijn om een geschikt testoppervlak te verkrijgen, horen in die procedure thuis.
Groove Release Record
Een Groove Release Record documenteert de voorbereiding, de basis voor het onderzoek en de autorisatie die nodig zijn om een voorbereide lasverbinding aan de volgende lasser over te dragen.
| Recordveld | Voorbeeldinvoer | Gevolg van vrijlating |
|---|---|---|
| Gezamenlijke en operationele | Reparatie van de groef; preparatie van de wortel aan de achterzijde voltooid | Stem de verbinding af op de goedgekeurde reparatie-instructie. |
| Voorbereid oppervlak | Mechanische behandeling geregistreerd; geschiktheid van het PT-oppervlak nog niet vastgesteld. | Wacht op beoordeling door de examinator ter voorbereiding. |
| Examen en criteria | De vereiste methode en acceptatiereferentie zijn overgenomen uit het projectinspectieplan. | Evalueer het resultaat en noteer het aan de hand van die referentie. |
| autorisatie | Vrijgave door verantwoordelijke onderzoeker in afwachting | Begin niet met de volgende las terwijl de lasopening open blijft. |
| Laatste las | Een aparte inspectiefase voor voltooide lassen behouden | Het losmaken van de groef vervangt de uiteindelijke acceptatie van de las niet. |
De methodebeschrijving van ASNT beperkt PT tot discontinuïteiten die aan het oppervlak van geschikte, niet-poreuze materialen open zijn. Een schoon uiterlijk en de afwezigheid van PT-indicaties kunnen niet aantonen dat het onderliggende materiaal gezond is.
Problemen met afzettingen en een ongelijkmatige groef oplossen
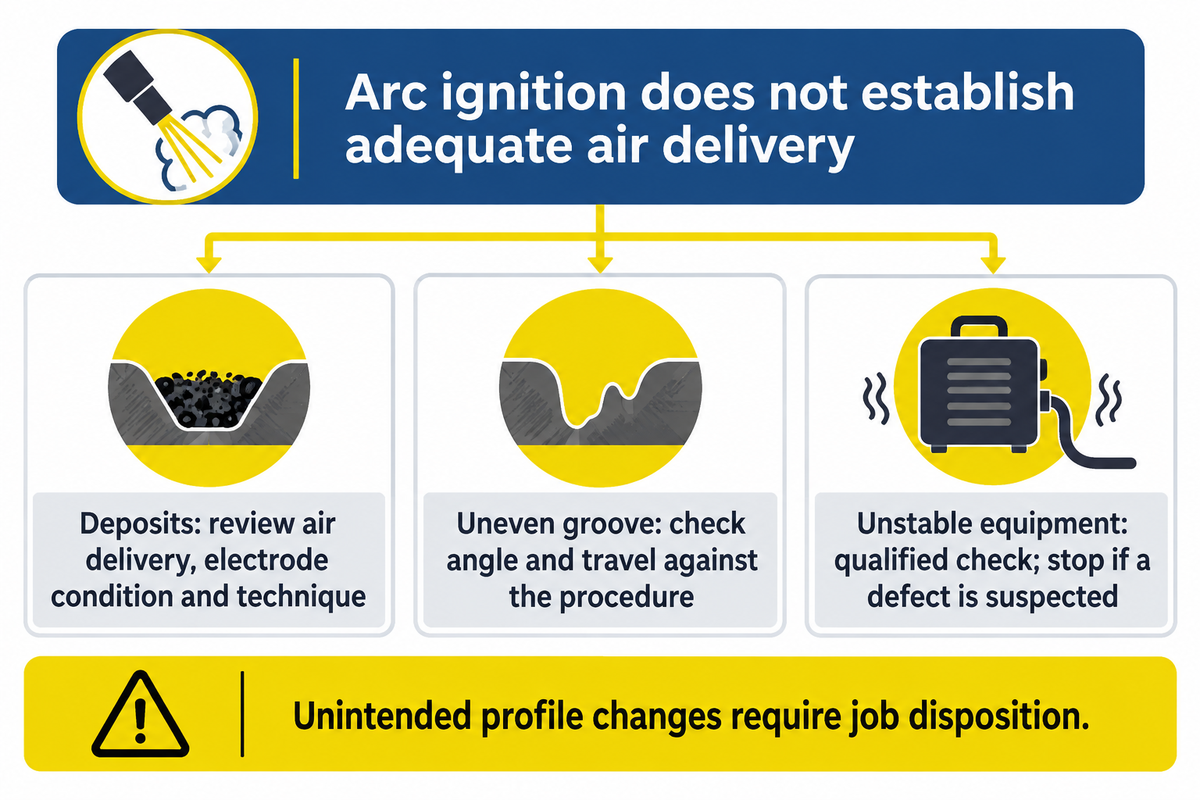
Als er metaal in de groef achterblijft, controleer dan de metaalafvoerfunctie in combinatie met de boog. Bij luchtkoolbooglassen zorgt een ontstane boog niet voor voldoende luchttoevoer om het gesmolten metaal te verwijderen. TWI associeert koolstofafzetting met onvoldoende luchtstroom of een slechte techniek, dus dit symptoom moet aanleiding geven tot een herziening van de procesomstandigheden in plaats van een onmiddellijke verhoging van de stroomsterkte.
- Afzettingen of vermoedelijke verontreiniging: Controleer de luchttoevoer, de toestand van de elektrode en de lastechniek aan de hand van de bedieningsinstructies; bepaal de benodigde nabewerking vóór het opnieuw lassen.
- Ongelijke diepte of een ongewenst gat: Controleer de hoek en beweging van de elektrode volgens de procedure voordat u meer gezond materiaal verwijdert.
- Instabiele werking: Laat gekwalificeerd personeel de bronconfiguratie, de aansluitingen en de gekozen verbruiksartikelen controleren. Stop als er een defect aan de apparatuur wordt vermoed.
Verwijder slakken en andere ongewenste afzettingen vóór het opnieuw lassen volgens de voorbereidingsprocedure; het achterlaten van materiaal in de lasnaad belemmert het beoogde schone lasoppervlak. Bij reparaties aan koolstofstaal moet het kwaliteitsteam onderscheid maken tussen het reinigen van het oppervlak en het uitgraven van materiaal dat het beoogde lasprofiel overschrijdt. Een grotere beschadiging heeft een negatieve invloed op het laswerk.
Een onbedoelde profielwijziging moet worden beschouwd als een probleem dat de afhandeling van het werk beïnvloedt en mag niet worden verdoezeld door extra lasmetaal.
Plaats het gutsstation rond de laslijn.
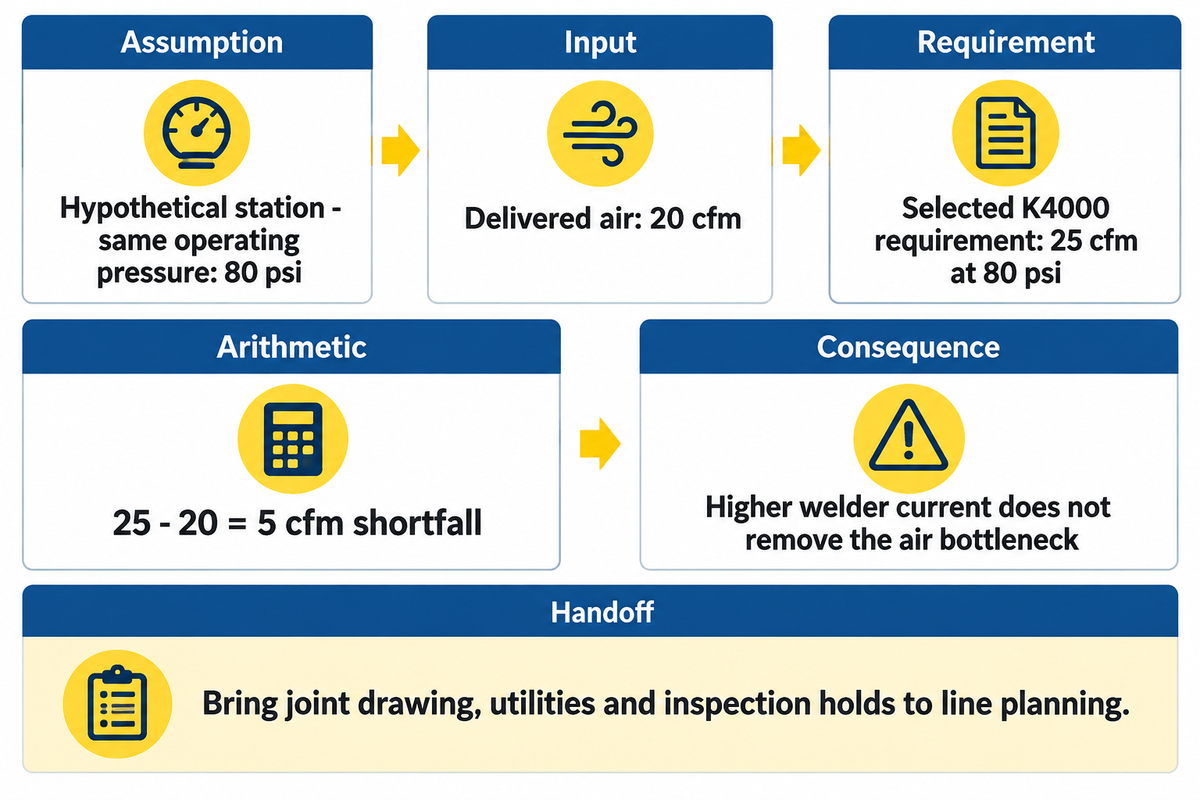
Stel je een hypothetisch station voor dat 20 cfm levert bij 80 psi, terwijl de geselecteerde K4000-toorts 25 cfm bij 80 psi vereist. De luchttoevoer is 5 cfm te laag , dus het station is op basis daarvan nog niet klaar. Het aanschaffen van een lasapparaat met een hogere stroomsterkte lost dit knelpunt niet op.
De plaatsing van het werkstation heeft ook gevolgen voor de nabijgelegen inspectie- en handlingteams. Neem de omliggende werkzaamheden, de duur ervan en de weerkaatsing van het geluid mee in de geluidsanalyse van de locatie . Zorg ervoor dat de inspectieruimte voor de groeven toegankelijk blijft binnen de productievolgorde.
De H-balklaslijn van Zhouxiang integreert assemblage, lassen, draaien en richten in uw fabricagebespreking. Voor uw lijnproject dient u de verbindingstekening, de geplande verwijderingswerkzaamheden, de beschikbare nutsvoorzieningen en inspectiepunten aan te leveren tijdens de bespreking van de apparatuur. Het inkoopteam kan vervolgens de bestelling van verbruiksartikelen, de benodigde stations en de omvang van de lijnintegratie bepalen, terwijl de financiële afdeling de daadwerkelijke resterende werkzaamheden aan de apparatuur beoordeelt.
Veelgestelde Vragen / FAQ
Wat is gutslassen?
Gutten is het verwijderen van metaal tijdens de voorbereiding of reparatie van lassen. De boog smelt het werkstuk en een lucht- of procesgasstroom voert het gesmolten metaal af. Bij back-gutten wordt deze verwijdering toegepast op de achterkant van een lasverbinding voordat verder gelast wordt. In tegenstelling tot het aanbrengen van vulmateriaal, is het directe resultaat een uitgeholde groef of een voorbereid oppervlak.
Kun je met wisselstroom (AC) een guts met een koolboog maken?
Ja, met een koolstofelektrode die geschikt is voor wisselstroom (AC) en een compatibele stroombron en branderopstelling. ABIARC bijvoorbeeld, vermeldt aparte families van puntelektroden voor wisselstroom (AC) en gelijkstroom (DC). Selecteer de juiste elektrode volgens de productinstructies in plaats van een DC-koolstofelektrode te nemen en de instelling van een gecoate airless-elektrode over te nemen. Zo staat er bij de AC-elektrode van 6.5 × 305 mm een waarde van 350 A vermeld; dezelfde nominale DC-maat heeft een waarde van 400 A.
Blaast u gewoon perslucht in de stinger?
Nee. Bij het gutsen met een koolstofboog wordt een speciaal daarvoor ontworpen brander gebruikt die de koolstofelektrode vasthoudt en de luchtstraal op de te verwijderen zone richt. Een gewone elektrodehouder verkrijgt die functie niet door er een luchtslang aan toe te voegen. Gebruik de door de fabrikant voorgeschreven brander, aansluitingen en luchttoevoer, waarbij gekwalificeerd personeel de compatibiliteit controleert. De afzonderlijke stroomvoorziening en luchttoevoer moeten nog steeds worden geregeld voordat met het gutsen kan worden begonnen.
Moet de groef worden geslepen voordat er opnieuw gelast wordt?
Bij het frezen van roestvrij staal met behulp van mechanische additieven (MMA) is het noodzakelijk om het door TWI beschreven, met koolstof verrijkte oppervlak te verwijderen; de voorbereiding voor andere materialen volgt de goedgekeurde reparatieprocedure. TWI identificeert met koolstof verrijkte lagen en materiaalomstandigheden die moeten worden behandeld; de marketing van airless staven mag deze eis niet overrulen. Evenzo is slijpen geen volledig inspectieplan. ASNT beschrijft hoe mechanische voorbereiding de oppervlakteopeningen en de daaropvolgende betrouwbaarheid van de penetranttest kan beïnvloeden. Neem de voorbereidingsmethode en eventuele verdere bewerkingen op in de inspectieprocedure en evalueer de groef vervolgens aan de hand van de projectcriteria. De vastgelegde voorbereiding moet aangeven hoe de groef geschikt is gemaakt voor inspectie.
Wat moet er gecontroleerd worden voordat de andere kant wordt gelast?
Controleer de geïdentificeerde lasnaad, de voorbereide wortel- en groefgeometrie, de oppervlakteconditie en de inspectieresultaten zoals vereist in het projectinspectieplan. Noteer de acceptatiereferentie en de vrijgavebevoegdheid vóór de volgende lasbewerking. De voltooiing van de graafwerkzaamheden door de operator en de acceptatie door de inspecteur zijn afzonderlijke gegevens: beide zijn van belang wanneer er een controlepunt is. Selecteer eventuele aanvullende inspecties voor het te beoordelen materiaal en de defectlocatie. Selecteer de test voor de defectlocatie en het materiaal zoals gespecificeerd in het inspectieplan. Indien de oppervlaktevoorbereiding de vereiste conditie voor de geselecteerde methode heeft gewijzigd, dient u deze wijziging te verhelpen voordat u de inspectie interpreteert. Behoud de eindlasinspectie als een aparte vereiste na het lassen van de tweede zijde. Dit zorgt voor een nuttig productieoverzicht van wat daadwerkelijk is geaccepteerd, door wie en in welke fase.
Stuur de tekening van de lasverbinding, het bereik van de lasbalk en de beoogde lasvolgorde mee wanneer u de leidinglay-out bespreekt. Vermeld de uitbeitel- en inspectiefasen waar de betreffende lasverbinding dit vereist, zodat de eisen met betrekking tot nutsvoorzieningen en handling al vroeg in het voorstel worden opgenomen.
Technische basis: deze handleiding combineert productinstructies, lasrichtlijnen en gepubliceerde inspectiemethoden. De berekening van het nut en het groefvrijgaveverslag zijn redactionele voorbeelden en geen rapporten van werkzaamheden uitgevoerd door Zhouxiang. De uitvoering van de werkzaamheden volgt de toepasselijke goedgekeurde procedures en de eisen van de locatie.
Referenties en bronnen
- TWI: Luchtkoolstofbooguitsparing; Handmatig metaalboogbeitelen.
- Rotsberg: Electra AAA-instellingenABICOR BINZEL: ABIARC-elektrodetabellen.
- Arcair: Vergelijkingstabel voor handmatige gutsbrandersMiller: Zeven vragen over gutsapparatuur.
- AWS: Plaatbalkverbindingen met afgeronde hoeken en groevenHyperthermie: Plasma back gutsing.
- ISO: ISO 17635:2025 catalogus en toepassingsgebiedASNT: Overzicht van de PT-methode; Beperkingen van de voorbereiding op PT.
- Amerikaanse OSHA: 1910.252; 1910.254; Richtlijnen voor beademingBritse HSE: Gezondheidsrisico's bij het lassen en proceslawaai.