
Net als met alles heeft lassen twee kanten; het kan worden gezien als zowel een kunst als een wetenschap, omdat aandacht voor detail en beheersing van gereedschap vereist zijn. Of u nu een gevestigde professional bent of een beginner die uw eerste les bijwoont, het beheersen van de basisprincipes van het lassen zal u helpen solide verbindingen te maken met uw werkstukken. Lassers van alle niveaus zijn uitgenodigd voor een blogpost met tips en trucs, inclusief technieken en benodigdheden die succes garanderen. Er zijn veel dingen die een vakman in zijn gereedschapskist moet hebben, en aan het einde van deze tutorial weet u welke benodigdheden u nodig heeft voor uw vak. Uw verbeelding zal worden geprikkeld en met deze hulpmiddelen zal iedereen zijn vaardigheden naar een hoger niveau tillen.
Wat is metaallassen en waarom is het belangrijk?
Metaallassen is het proces waarbij twee of meer metalen onderdelen worden verbonden door middel van warmte of druk, en soms beide. Metalen creëren sterke verbindingen en vormen elementen tijdens het afkoel- en smeltproces. Metaallassen is van groot belang voor de bouw-, maak-, auto- en lucht- en ruimtevaartindustrie, omdat het de duurzaamheid en functionaliteit van constructies, gereedschappen en apparatuur waarborgt.
De stappen van het lassen begrijpen
Lassen omvat de voorbereiding, het verbinden en het afkoelen. In de voorbereidingsfase worden de materialen uitgelijnd en gereinigd, waardoor ze klaar zijn voor de verbindingsfase. Tijdens het verbinden wordt warmte of druk uitgeoefend op de uitgelijnde stukken metaal, en door de juiste hoeveelheid warmte en druk worden de metalen gesmolten en samengesmolten. In de laatste fase, het afkoelen, begint de las af te koelen en te stollen, waardoor een sterke verbinding ontstaat.
Belangrijkste verschillen tussen lassen en solderen
Lassen en solderen verschillen qua proces, sterkte, temperatuur en het gebruikte toevoegmateriaal.
| Parameter | Lassen | Solderen |
|---|---|---|
| Proces | Smeltende metalen | Geen smelten |
| Sterkte | Sterkere band | Zwakkere band |
| Temperatuur | Hoger vereist | Lager vereist |
| Filler | Vergelijkbare metalen | Ongelijke metalen |
| precisie | Minder ingewikkeld | Ingewikkelder |
| Toepassingen | Zware industrieën | Delicate taken |
| fusie | Volledige fusie | Oppervlaktebinding |
Toepassingen van lasmetaal in de industrie
Metalen die voor lassen worden gebruikt, zijn cruciaal voor verschillende sectoren omdat ze technologie leveren voor fabricage, reparatie en constructie. Ze zijn essentieel in de lucht- en ruimtevaart, de automobielindustrie, de scheepsbouw, de bouw en de energiesector. In de bouw zijn gelaste stalen frames bijvoorbeeld onmisbaar voor moderne wolkenkrabbers vanwege hun sterkte en duurzaamheid. Volgens de huidige gegevens zal de bouwsector naar verwachting het gebruik van lasmetaal tussen 4.3 en 2023 met een samengestelde jaarlijkse groei (CAGR) van 2030% laten groeien.
Lassen in de auto-industrie blijft dominant vanwege de nauwkeurigheid en betrouwbaarheid bij het monteren van lichtgewicht componenten zoals aluminium, wat handig is om te voldoen aan emissienormen en het brandstofverbruik te verbeteren. Andere geavanceerde technologieën zoals laser- en robotlassen zijn in gebruik genomen, waardoor de productiviteit en precisie enorm zijn gestegen. Onderzoek suggereert dat meer dan zestig procent van de voertuigproductieprocessen afhankelijk is van lastechnologie, wat het belang ervan onderstreept.
De toepassing van lasmetaal is van groot belang in de hernieuwbare energiesector. Windturbines vereisen bijvoorbeeld de juiste lasprocessen om de bladen te monteren en de torens te bouwen, die bestand zijn tegen extreme weersomstandigheden. Alleen al voor offshore windenergieprojecten zal de lasbehoefte naar verwachting aanzienlijk toenemen, terwijl de wereldwijde prognose voor de hernieuwbare energiemarkt de komende zeven jaar meer dan 2 biljoen dollar bedraagt.
Bovendien worden steeds meer toepassingen van lasmetaal mogelijk, omdat duurzaamheid en efficiëntie steeds belangrijker worden. Innovaties met lastechnologieën zoals wrijvingslassen en koud metaaloverdrachtslassen bewijzen steeds meer dat industrieën behoefte hebben aan lasmetaal in een voortdurend veranderende wereld.
Wat is het verschil tussen TIG-lassen en MIG-lassen?
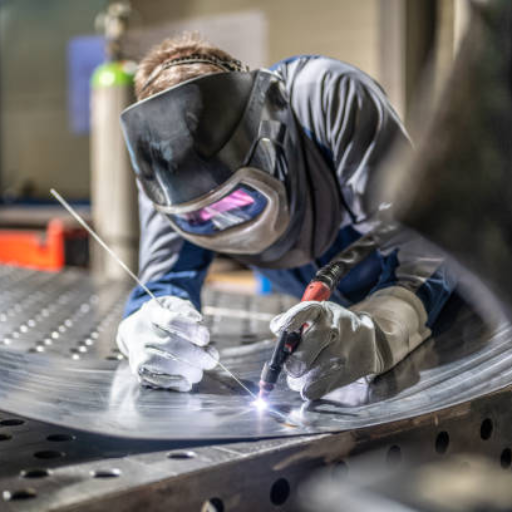
TIG-lassen, of Tungsten Inert Gas-lassen, en MIG-lassen, of Metal Inert Gas-lassen, zijn beide lasmethoden die verschillen in techniek en toepassing. Terwijl TIG-lassen een wolfraamelektrode gebruikt die meer vaardigheid vereist om te bedienen en daardoor beter geschikt is voor ingewikkeld werk, worden bij MIG-lassen continu draadelektroden aangevoerd, wat het proces sneller, efficiënter en geschikter maakt voor grotere taken. MIG-lassen is beter voor de productiviteit, terwijl TIG-lassen uitblinkt in esthetische aantrekkingskracht.
Basisprincipes van TIG-lassen
Net als veel andere vormen van lassen is TIG-lassen, oftewel Tungsten Inert Gas-lassen, zoals de naam al doet vermoeden, een nauwkeurige techniek die veel wordt toegepast in de lucht- en ruimtevaart, de auto-industrie en in de kunstnijverheid. Het maakt gebruik van een wolfraamelektrode die niet-verbruikbaar is en het lasgebied afschermt met inerte gassen zoals argon of helium om de las te beschermen tegen blootstelling aan de atmosfeer. Deze vorm van lassen biedt betere controle, wat bijdraagt aan schone, sterke en precieze lassen. Sommige van de beste metalen, zoals roestvast staal, aluminium en magnesium, kunnen worden gebruikt.
TIG-lassen, gelegeerd met geschikte gassen, is een techniek die spatten, vervorming en sterktevervorming bij verschillende materialen kan minimaliseren; daarom wordt het voornamelijk gebruikt voor delicate reparaties. Zo worden vliegtuigonderdelen die zowel sterke als lichte legeringen vereisen, gemaakt met TIG-lassen. Het dient een doel in gespecialiseerde niches van de industrie. De waarde ervan blijkt uit de gegevens waaruit blijkt dat TIG-lassen (Tungsten Inert Gas) ongeveer 10% van de industriële toepassingen uitmaakt.
Lastechnologie heeft de efficiëntie en toegankelijkheid van zowel gastoevoer- als energiebesparende systemen aanzienlijk verbeterd. Nieuwe, machinaal bewerkte transformatoren zorgen voor meer precisie met extra functies zoals pulslassen, exacte warmteregeling en voorkeuzeknoppen. Deze innovaties verbeteren niet alleen de werkprecisie, maar besparen ook materiaal en energie, waardoor de efficiëntie wordt gemaximaliseerd en tegelijkertijd wordt voldaan aan milieuvriendelijke operationele normen.
Nadelen van gaslassen
Het staat ook bekend als Gas Metal Arc Welding (GMAW). De uitstekende reputatie van MIG-lassen (Metal Inert Gas) is te danken aan de effectiviteit en populariteit. De nadelen van MIG-lassen doen niets af aan de voordelen die het biedt, waaronder, maar niet beperkt tot, een snelle uitvoering en een hogere productiviteit. Het gebruiksgemak en de kwaliteit van MIG-lassen zijn recentelijk verbeterd door geavanceerde synergische besturingssystemen en draadaanvoermechanismen. Synergische besturingssystemen maken bijvoorbeeld automatische aanpassing van specifieke parameters mogelijk, wat het instelproces optimaliseert en consistente lassen gedurende het hele proces garandeert. Dit is vooral handig voor minder ervaren operators.
Volgens de gegevens verhogen moderne MIG-lasmachines de productiviteit met 30% ten opzichte van traditionele lasmethoden. Bovendien zijn moderne MIG-lasmachines zeer veelzijdig en geschikt voor diverse materialen, waaronder koolstofstaal, aluminium en roestvrij staal.
De toepassing van moderne, energiezuinige technologieën heeft ze veel milieuvriendelijker gemaakt, aangezien nieuwere systemen ongeveer 15% minder energie verbruiken dan oudere modellen. Samen met andere maatregelen om industriële processen groener te maken, dragen deze nieuwe technologieën bij aan het verkleinen van de totale COXNUMX-voetafdruk.
Het kiezen van de juiste lastechniek
Rekening houdend met het materiaal, de projectvereisten en de efficiëntie, die tijdbesparend of kosteneffectief kan zijn, bepalen de keuze voor de lastechniek. Aluminium en koperlegeringen worden geclassificeerd als non-ferrometalen; MIG-lassen (Metal Inert Gas) geniet daarom meestal de voorkeur vanwege de eenvoud en effectiviteit. Productiebedrijven gebruiken meer dan 50% van hun lasprocessen met overlay balance vanwege de neersmeltsnelheid en de schone lassen die met minimale spatvorming worden geproduceerd.
TIG-lassen (Tungsten Inert Gas) staat bekend om zijn veelzijdigheid, waardoor het kan worden toegepast op verschillende micromaterialen en projecten die een uitstekende voorbereiding en esthetische afwerking vereisen. Het is daardoor effectiever dan andere lasmethoden. De toepassing ervan in de lucht- en ruimtevaart, de automobielindustrie of het lassen van kunststoffen toont het belang ervan voor industrieel lassen aan. Hoewel het langzaam en arbeidsintensief kan zijn, ondersteunt deze precisie gespecialiseerde toepassingen, met name in de chirurgie, waar grote nauwkeurigheid vereist is.
Bovendien heeft de moderne technologie geleid tot de ontwikkeling van nieuwe hybride technieken die traditionele en moderne methoden combineren, zoals laser-MIG en laser-TIG. Deze technieken verhogen de werksnelheid met maar liefst 40% en minimaliseren tegelijkertijd de hitte-impact op kwetsbare materialen.
Als u de eisen van uw opdracht kent en op de hoogte blijft van moderne ontwikkelingen, kunt u een goede balans vinden tussen functionaliteit en milieuvriendelijke opties.
Wat zijn de essentiële benodigdheden voor metaallassen?
- Lasapparaat: Kies een geschikt apparaat voor een bepaalde lasprocedure (bijvoorbeeld MIG, TIG of elektrodelassen).
- Elektroden of vulmetalen: Selecteer compatibele elektroden en vulstaven die overeenkomen met het basismetaal.
- Beschermende uitrusting: lashelmen, handschoenen en laskleding zorgen voor veiligheid.
- Gasvoorziening: Zorg bij MIG- en TIG-methoden voor de voorziening van beschermgassen zoals argon of CO2.
- Klemmen en bevestigingen: zorgen ervoor dat de te lassen onderdelen nauwkeurig en op de juiste positie vastzitten.
- Staalborstel of slijpmachine: Reinig de metalen oppervlakken vóór en na het lassen om een optimaal resultaat te bereiken.
Het kiezen van de juiste elektrode
De keuze van de elektrode is essentieel voor de kwaliteit van de las. Verschillende factoren beïnvloeden de keuze van de elektrode, waaronder het te lassen metaaltype, de te gebruiken lastechniek en de toepassing. Neem bijvoorbeeld zacht staal: de elektroden E6010 en E7018 zorgen voor een goede penetratie en betrouwbare lassen. Bij roestvrijstalen elektroden zijn de meer gespecialiseerde E308L of E316L elektroden nodig, die minder gevoelig zijn voor corrosie en bijdragen aan duurzame lasverbindingen.
Net als bij Weld SMAW, GMAW en GTAW is er een specifieke elektrodecoating en kernmateriaal dat goed samengaat met een bepaald basismetaal. Zoals de industrie aangeeft, worden elektroden geclassificeerd op basis van de industriële normen voor elektroden, die betrekking hebben op de coating, het type stroom dat kan worden gebruikt en zelfs de inslagstroom. E7018 geeft bijvoorbeeld een treksterkte van 70 kpsi aan en kan in alle posities worden gebruikt.
Er staan actuelere Google-bronnen en -tools tot uw beschikking. Gegevens uit de lasindustrie tonen aan dat door het gebruik van de juiste elektrode de productiviteit bij laswerkzaamheden tot wel dertig procent kan toenemen en materiaalverspilling kan worden verminderd. Directe toegang tot elektrodespecificatietabellen in combinatie met mobiele apps zorgt ervoor dat de lasser ze niet meer hoeft mee te nemen. Mobiele apps maken het eenvoudig om elektrodespecificaties te controleren en garanderen nauwkeurige en hoogwaardige lasresultaten.
Het belang van het beschermen van gassen tijdens het lasproces
De lasser moet een weloverwogen keuze maken uit een reeks beschermende gassen. Deze set bestaat uit: argon, koolzuurgas, helium en mengsels van deze gassen. Elk van deze gassen heeft zijn eigen unieke voordelen, afhankelijk van de specifieke toepassingsbehoeften.
Uit informatie uit de industrie blijkt dat de keuze van het juiste beschermgas de kwaliteit van het werk kan verbeteren, spatvorming kan minimaliseren en de lasnaad kan verfijnen. Argon heeft bijvoorbeeld de voorkeur bij TIG- en MIG-lassen, omdat het een stabiele boog garandeert en schone en mooie lassen oplevert. Koolstofdioxide wordt echter vaker gebruikt bij MIG-lassen, omdat het goedkoper is en beter in dikkere materialen doordringt.
Zoals opgemerkt in een rapport van dit jaar, kunnen argonmengsels bij MIG-lassen de productiviteit met wel 20% verhogen dankzij de kortere reinigingstijd na het lassen en een lager defectpercentage. Helium-argonmengsels staan er bovendien om bekend de vloeibaarheid van lassen te verbeteren en zijn met name nuttig voor toepassingen bij hoge temperaturen of bij het lassen van non-ferrometalen zoals aluminium en koperlegeringen.
Professionele lassers moeten rekening houden met de keuze en kalibratie van het beschermgas. Met de juiste keuzes wordt een las gegarandeerd die structureel sterk is en wordt het lasmetaal neergeslagen met minimale defecten en herbewerkingsuren, waardoor de laskosten worden verlaagd.
Informatie over vulmateriaal
Toevoegmateriaal is van groot belang voor een sterke en goede las. Het toevoegmateriaal wordt vloeibaar met het basismetaal en stolt tijdens het lassen tot een verbinding. De keuze van het toevoegmateriaal wordt gemaakt op basis van verschillende categorieën, zoals metallurgische interfaces, verbindingen, spanningen en lasmethoden.
Zo is de recent gebruikte ER70S-6 breed geaccepteerd vanwege de hoge treksterkte van de koolstofstaallas in combinatie met de uitstekende deoxidatie. Bij het lassen van roestvast staal worden ook ER308L- of ER309-toevoegmaterialen gebruikt om de corrosiebestendigheid en mechanische eigenschappen van de roestvaststalen toevoegmaterialen te behouden. De juiste keuze van toevoegmaterialen kan van invloed zijn op de laskwaliteit en de naleving van relevante industriële specificaties, zoals de richtlijnen van de American Welding Society (AWS).
Het is bekend dat slecht afgestemde toevoegmaterialen lasdefecten veroorzaken, zoals scheuren of breuken onder spanning, een miljardenverlies aan reparaties en ernstige veiligheidsproblemen voor de industrie, die jaarlijks de industrie treffen. Daarom is het voor lassers verplicht om bij de keuze van een toevoegmateriaal rekening te houden met de geometrie, omgeving en gebruiksomstandigheden van de basismetalen.
Hoe bereikt u kwalitatief hoogwaardige fabricage bij het lassen van metaal?
- Selecteer het juiste vulmateriaal: controleer de compatibiliteit van het basisvulmateriaal voor de las met de basismetaalstructuur met betrekking tot sterkte en duurzaamheid.
- Bereid de materialen goed voor: om ervoor te zorgen dat het lassen goed verloopt, moet u de oppervlakken reinigen en eventuele roest, olie, vuil en andere verontreinigingen verwijderen.
- Gebruik de juiste lastechnieken: zorg voor uniforme technieken, de juiste hitteniveaus en de juiste instellingen voor de lasapparatuur.
- Inspecteer en test de lassen: voer visuele inspecties en niet-destructieve tests uit om onderliggende problemen of potentiële kwetsbaarheden vast te stellen.
Meest effectieve en verbeterende praktijken: lassen voor dunne metalen platen
Bij dunne metalen platen is het cruciaal om de controle over het proces te behouden om overmatige doorbranding of vervorming te voorkomen. De meest nuttige recente bevinding is dat dunne metalen baat kunnen hebben bij methoden zoals TIG-lassen, omdat het nauwkeuriger en schoner is. De mogelijkheid om de warmte-inbreng te controleren met TIG-lassen maakt het ideaal voor dunnere materialen met een dikte van 0.3 mm tot 2 mm.
Het gebruik van moderne lasmachines met nieuwe instellingen heeft het proces aanzienlijk verfijnd. Neem bijvoorbeeld pulslassen, een zeer effectieve procedure die schakelt tussen hoge en lage stroomsterktes om oververhitting te voorkomen en de integriteit van dunne plaatstructuren te behouden. Analisten geven aan dat een pulsbreedte van 20-40% met een geschikte inschakelduur ten opzichte van de materiaaldikte de kans op kromtrekken aanzienlijk vermindert.
Bovendien is de keuze van het toevoegmateriaal net zo belangrijk voor het verkrijgen van effectieve en betrouwbare lasverbindingen. Voor dunne roestvaststalen platen wordt vaak ER308L toevoegmateriaal aanbevolen. Deze hebben een laag koolstofgehalte en minimaliseren de carbide-neerslag, waardoor de kans op corrosie bij de lasverbindingen wordt verkleind.
Naast de voorbereidingen vóór het lassen, benadrukt onderzoek het belang van het reinigen van metalen onderdelen. Het verwijderen van oxidelagen, olie en vuil verbetert de sterkte van een las, omdat het de kans op een goede fusie vergroot. Recente studies tonen aan dat een dunne olielaag de kans op poreusheid met 30% vergroot.
Door geavanceerde strategieën toe te passen en de basisprincipes van materiaalbehandeling in acht te nemen, gecombineerd met moderne machines en nauwkeurige instellingen, hebben experts aangetoond dat het mogelijk is om zelfs met dunne en kwetsbare metalen optimale resultaten te behalen.
Methoden voor het efficiënt verbinden van metalen platen
De lasindustrie heeft technologische vooruitgang en nieuwe ideeën van experts omarmd met betrekking tot het effectief verbinden van plaatmateriaal en de precisie ervan. Zo wordt laserlastechnologie steeds populairder vanwege de effectiviteit bij het realiseren van hoogwaardige lassen met minimale vervorming. ResearchGate meldde dat laserlassen roestvrij staal tot zes millimeter kan doordringen en een smalle warmtebeïnvloede zone kan behouden. Deze eigenschap maakt het nuttig voor zeer complexe toepassingen zoals auto- en lucht- en ruimtevaartonderdelen.
Ook nieuwe oplossingen voor het verbinden van aluminiumlegeringen omvatten wrijvingsroerlassen (FSW). Volgens TWI creëert wrijvingsroerlassen verbindingen met een treksterkte van meer dan 80 procent van het basismateriaal. Dit is beter dan smeltlassen met conventionele methoden. Deze methode is met name geschikt voor lichte, dunne metalen die kwetsbaar zijn en waarbij structurele sterkte belangrijk is.
Tegenwoordig worden automatische infraroodcamera's en ultrasone foutdetectie gebruikt om fouten in realtime te identificeren, waardoor direct corrigerende maatregelen mogelijk zijn. Het Welding Journal gaf aan dat de toepassing van deze niet-destructieve methoden de nabewerking met 25% verminderde dankzij verificatie na het lassen, waardoor de algehele productietijd werd verkort.
Moderne methoden maken het mogelijk om inzichten uit data te gebruiken om kwalitatief hoogwaardige verbindingen te maken met minder afval en lagere productiekosten.
Het vermijden van veelvoorkomende fouten in metalen constructies
- Verkeerde materiaalkeuze: Corrosie, vermoeiing of structureel falen kan na verloop van tijd optreden als gevolg van het gebruik van een verkeerde metaalkeuze voor een specifieke omgeving. Zorg ervoor dat de materiaalkeuze is afgestemd op de toepassing en de omgevingsomstandigheden.
- Verkeerd lassen: Lasfouten zoals scheuren en vervormingen worden toegeschreven aan onvoldoende warmtetoepassing en gebrekkige vaardigheden over de hele linie. Zorg ervoor dat de lassers competent zijn en de gangbare praktijken binnen de sector volgen.
- Kwaliteitscontrole negeren: Het niet uitvoeren van grondige inspecties kan ertoe leiden dat gebreken over het hoofd worden gezien, waardoor de integriteit van de constructie in gevaar komt. Pas niet-destructief onderzoek (NDO) toe voor consistente kwaliteitsborging.
- Niet ontwerpen voor thermische veranderingen: Constructies kunnen kromtrekken of onder spanning komen te staan als gevolg van thermische krimp en uitzetting als er niet goed rekening mee wordt gehouden. Bouwplannen moeten rekening houden met temperatuurschommelingen.
- Geen regelmatig onderhoud: Het niet monitoren van regelmatig onderhoud, inspectie en onderhoud kan verborgen problemen verergeren die na verloop van tijd verergeren. Gepland onderhoud verlengt de levensduur van metalen constructies aanzienlijk.
Welke normen hanteert de American Welding Society (AWS)?
De American Welding Society waarborgt de veiligheid, kwaliteit en efficiëntie van laswerkzaamheden door middel van het vaststellen van gedefinieerde normen. Deze normen hebben betrekking op inspectiecriteria, procedures, materialen en de kwalificaties van de lassers. Enkele fundamentele mijlpalen zijn onder meer richtlijnen voor structureel lassen, lassymbolen en prestatiekwalificatietests. Deze normen zijn gericht op het bevorderen van uniformiteit en betrouwbaarheid in de diverse sectoren die afhankelijk zijn van lassen.
Overzicht van AWS-lasprocedures
AWS-lasprocedures zijn afgestemd op specifieke technieken en werkwijzen die essentieel zijn voor het bereiken van consistente, hoogwaardige lassen. De procedures zijn gedocumenteerd, zodat lassers een vaste handleiding hebben voor de materialen en toepassingen die ze gebruiken.
Volgens recente updates is AWS D1.1, de Structural Welding Code – Staal, een van de meest geciteerde normen. Deze bevat uitgebreide bepalingen over het lassen van constructiestaal, wat cruciaal is voor de veiligheid en duurzaamheid van bouwprojecten. AWS D1.2 behandelt ook volledig aluminiumlassen en biedt specifieke informatie over de eigenschappen van aluminium.
AWS-normen omvatten prestatiekwalificatietests (PQT) die lijken te hebben bijgedragen aan enkele gerapporteerde trends in de industrie. Volgens rapporten eist meer dan 70% van de belangrijkste fabrikanten certificering die is afgestemd op de AWS PQT-lasnormen om de kwaliteit van de las te waarborgen en het faalpercentage te verlagen.
Om hedendaagse industrieën beter te ondersteunen, implementeert AWS nieuwe technologieën zoals laserlassen en robotlassen. Robotlassystemen hebben bijvoorbeeld de productie-efficiëntie in de automobielsector met 30% verhoogd, en dat alles volgens de AWS-richtlijnen. Deze voorbeelden van AWS tonen hun toewijding aan het combineren van innovaties met gestandaardiseerde werkwijzen.
Waarom AWS-certificeringen belangrijk zijn
AWS-certificeringen dragen bij aan het behoud van kwaliteit en standaardisatie in de lasindustrie. Sectoren die AWS-gecertificeerde lassers in dienst hebben, rapporteren bijvoorbeeld tot 25% minder lasfouten, volgens recente studies. Deze vermindering vertaalt zich in enorme kostenbesparingen en een hogere productbetrouwbaarheid. Certificeringen zoals Certified Welding Inspector (CWI) zijn zeer gewild. Brancherapporten geven aan dat het aantal vacatures waarvoor CWI vereist is de afgelopen twee jaar met meer dan 15% is toegenomen.
Bovendien strekt de vraag naar AWS-certificering zich uit tot diverse sectoren, zoals de bouw, de lucht- en ruimtevaart, de automobielindustrie en de energiesector. Bouwbedrijven die de AWS-richtlijnen volgen, rapporteren bijvoorbeeld een productiviteitsstijging van 18 procent, voornamelijk dankzij minder herbewerkingen en projectvertragingen. Deze certificeringen markeren de technische capaciteiten van een organisatie en haar onwrikbare toewijding aan kwaliteit en veiligheid. Ze bieden geruststelling en wekken vertrouwen bij klanten in de diensten of producten die gecertificeerde professionals aanbieden.
Veranderende technologieën en verschuivingen in de markt zorgen ervoor dat AWS-certificeringen inspelen op trends die essentieel zijn voor het handhaven van innovatie, verantwoordelijkheid en een hoog niveau van vaardigheden binnen het personeelsbestand.
Beveiliging van laswerkzaamheden
Ik concentreer me op het beveiligen van metaallaswerkzaamheden en volg daarbij de juiste veiligheidsprocedures. Ik draag beschermende kleding zoals een veiligheidsbril, handschoenen en isolerende kleding om het lichaam te bedekken. Het controleren en ventileren van werkruimtes is cruciaal om gevaren te minimaliseren. Het handhaven van een opgeruimde en georganiseerde werkplek draagt hieraan bij. Het naleven van industrienormen draagt bij aan het garanderen van hoogwaardige resultaten en het bevorderen van een veilige omgeving. Veiligheid, met inachtneming van best practices en strenge apparatuurcontroles, staat altijd voorop in mijn lasaanpak.
Referentie bronnen
- Optimalisatie van procesparameters van ultrasoon metaallassen voor meerlaagse folie van AL8011-materiaal (Samir et al., 2023, pp. 119–127)
- Publicatie datum: 2023-03-04
- Methodologie: Gebruikte ultrasoon metaallassen (UMW) en centraal composietontwerp om te experimenteren met meerlaagse AL-8011-folies. De responsoppervlaktemethodologie (RSM) werd gebruikt om de procesparameters te optimaliseren.
- Belangrijkste bevindingen: De studie onderzocht de relaties tussen invoerparameters (lasdruk, tijd, trillingsamplitude) en uitvoerresponsen (vermogen, kracht, energie) in UMW. Het doel was om deze parameters te optimaliseren om de best mogelijke lasverbindingen in meerlaagse AL-8011-folies te bereiken.
- Ultrasoon metaallassen van meerlagige koperfolies tot vernikkelde koperplaat in lithium-ionbatterijcel (Shin et al., 2021)
- Publicatie datum: 2021-07-27
- Methodologie: Ultrasoon metaallassen (UMW) werd gebruikt om meerlagige koperfolies aan een vernikkelde koperplaat te lassen, relevant voor de productie van lithium-ionbatterijcellen. Vergelijkende experimenten werden uitgevoerd om het effect van de uitlijning van hoorn en aambeeld op de laskwaliteit te onderzoeken. Er werd een statistische analyse uitgevoerd van de effecten van lasdruk, amplitude en tijd.
- Belangrijkste bevindingen: De studie analyseerde de lasbaarheid van meerlagige koperfolies en vernikkelde koperstrips met behulp van UMW. Er werd gekeken naar de impact van uitlijning en procesparameters op de lasenergie, mechanische prestaties, dwarsdoorsneden en microstructuur van de nikkellagen.
- Vloeibaar metaal lassen om Li-dendriet te onderdrukken door gelijkmatige warmteverdeling (Wang et al., 2021)
- Publicatie datum: 2021-08-21
- Methodologie: Experimentele en theoretische simulaties werden gebruikt om het groeimechanisme van lithiumdendrieten in lithiummetaalanodes te onderzoeken. Een nieuwe strategie voor het lassen van vloeibaar metaal werd onderzocht om het probleem van niet-uniforme warmteverdeling aan te pakken.
- Belangrijkste bevindingen: Het onderzoek stelde Joule-warmte voor als mechanisme voor de groei van Li-dendriet. Er werd een lasstrategie voor vloeibaar metaal ontwikkeld om de warmteverdeling te verbeteren en dendrietvorming te onderdrukken, wat compatibiliteit met andere Li-metaalanodebeschermingsmethoden aantoonde.
- Topfabrikant en leverancier van lasrobots in China
Veelgestelde vragen (FAQ's)
V: Wat zijn de verschillen tussen solderen en lassen?
A: Zowel solderen als hardsolderen zijn technieken waarbij toevoegmateriaal wordt gesmolten om onderdelen te verbinden, hoewel het toevoegmateriaal wordt aangebracht bij een temperatuur die lager is dan de temperatuur van de onderdelen. Bij solderen en hardsolderen worden geen basismaterialen gesmolten zoals bij lassen.
V: Waarom is het ontwerp van de verbinding belangrijk bij lassen?
A: Bij het lassen is het ontwerp van de verbinding van belang, omdat dit direct verband houdt met de sterkte van de las. Een goed verbindingsontwerp houdt rekening met de spanningsverdeling en biedt ruimte voor uitzetting en krimp tijdens thermische cycli.
V: Welke problemen kunt u identificeren bij het lassen van staal op aluminium?
A: De verschillende smelttemperaturen, thermische geleidbaarheid en kristallisatiegeometrie van staal en aluminium maken het lassen ervan lastig. Deze metalen vereisen vaak speciale technieken en apparatuur om ze goed aan elkaar te lassen.
V: Op welke manier beïnvloedt het temperatuurbereik het lasproces?
A: Lassen maakt gebruik van een temperatuurbereik om de eigenschappen van hete vloeibare metalen en vaste metalen in verbindingen te beheersen. Overmatige verhitting kan leiden tot verzwakking van de verbinding en kromtrekken van het metaal.
V: Welke regelgevende instanties zijn verantwoordelijk voor het toezicht op laswerkzaamheden aan drukvaten?
A: Een van de meest relevante normen is die van de ASME (American Society of Mechanical Engineers) voor het lassen van drukvaten. De vaten worden onderworpen aan strenge tests, zowel voor de gebruiksomstandigheden als voor de operationele drukken/temperaturen die ze in praktijksituaties zullen tegenkomen.
V: Op welke manieren is ductiliteit gunstig bij lasprocessen?
A: Het behouden van ductiliteit is gunstig omdat het de bewerkbaarheid van een metaal verbetert en de veerkracht tegen spanningen behoudt zonder te breken. Schokken, zoals schokken en temperatuurschommelingen, worden veel effectiever opgevangen omdat de lasverbinding versterkt is door zijn structurele integriteit.


