Bij lasfouten verdienen scheuren aandacht, omdat ze onder spanning kunnen groeien en een verbinding kunnen verzwakken. Het vinden van de oorzaak is essentieel voordat een reparatie wordt gekozen. Bepaal hoe de afwijking eruitziet, wanneer deze is ontstaan en welk mechanisme de oorzaak zou kunnen zijn. Deze observaties vormen de leidraad voor de inspectie en de volgende productiebeslissing.
Noteer het materiaal, de voeg, de positie van de scheur en het tijdstip van inspectie. Stel de vereiste afhandeling en reparatieprocedure vast voordat het bewijsmateriaal wordt verwijderd. Een glad reparatieoppervlak is slechts een onderdeel van de acceptatiebeslissing.
Lasbreuken: oorzaken en hun plaats binnen de lasdefecten
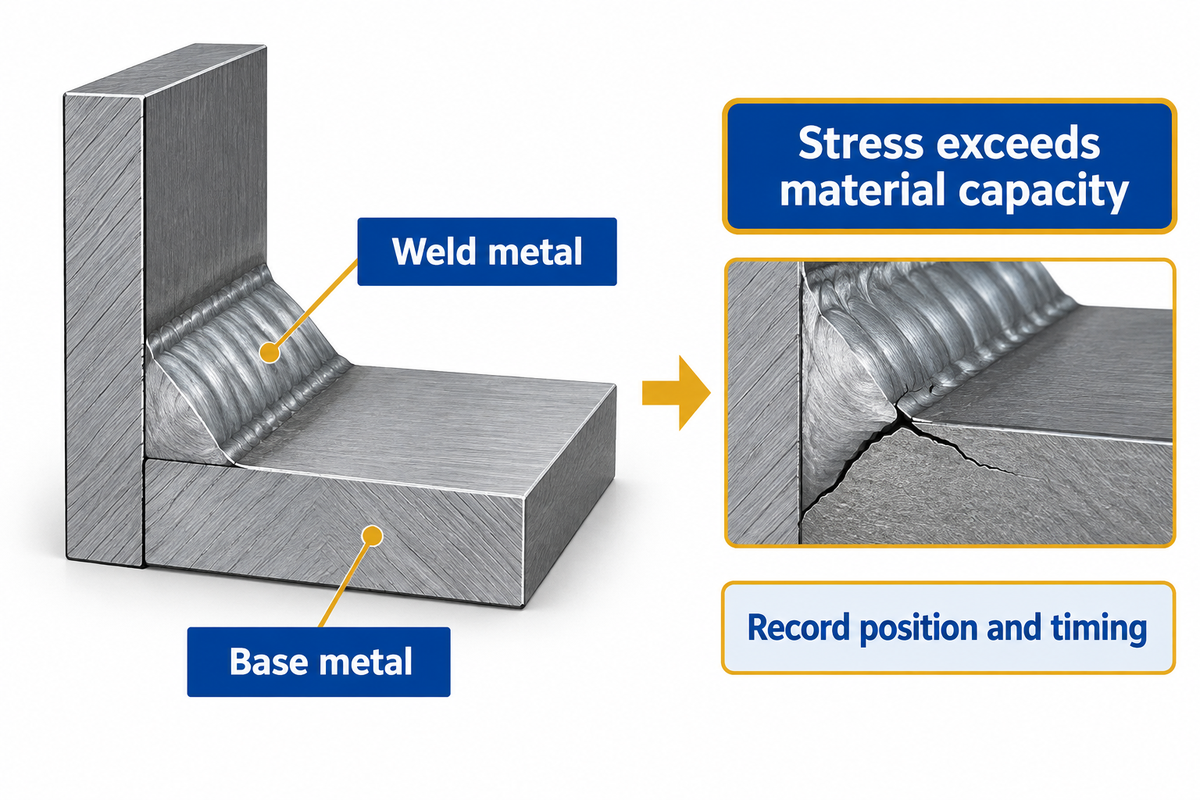
Scheurvorming in lasnaden treedt op wanneer de plaatselijke spanningen groter zijn dan wat een materiaal kan weerstaan. Het kwetsbare gebied kan zich in de las zelf of in het omringende basismetaal bevinden. Naast andere mogelijkheden kunnen thermische krimp en/of beperking, gevoelige microstructuren en/of waterstof ook bijdragen aan het breukmechanisme; het identificeren van een scheur vereist daarom meer dan alleen het benoemen van de zichtbare locatie.
De American Welding Society onderscheidt in haar uitleg van lasscheuren een breukachtige discontinuïteit van andere lasdefecten. Porositeit is een holte en een randgroef kan ondersneden zijn. De aanwezigheid van een van beide, of beide, verklaart niet altijd een breuk.
Stel je voor dat een balk aan het einde van een ploegendienst een assemblagestation verlaat. Een kwaliteitsmanager krijgt een telefoontje van een operator die een lijn naast een reeks hoeklassen ziet en deze wil wegslijpen vóór zijn volgende ploegendienst. De kwaliteitsmanager zou juist het tegenovergestelde moeten doen. Hij zou de beschadiging moeten fotograferen, de positie ervan ten opzichte van de lasnaad moeten markeren en de proces- en materiaalgegevens bewaren. Het wegslijpen van de beschadiging zou nuttige informatie wissen. De productiemanager zou het betreffende werk moeten isoleren en de toegang moeten regelen, terwijl het verantwoordelijke technische personeel de basis legt voor het noodzakelijke onderzoek. Dit scheidt nuttige voorbereiding van een niet-goedgekeurde reparatie. De beslissing gaat over de specifieke lasnaad en de levensduur ervan, en niet of dezelfde machine gisteren acceptabele balken heeft geproduceerd.
- Beschrijf de locatie en de richting afzonderlijk.
- Noteer of de indicatie verscheen tijdens de fabricage, na afkoeling of tijdens gebruik.
- Vergelijk de feitelijke omstandigheden met de toepasselijke lasprocedure en het inspectieplan.
Warmkraken versus waterstofkraken
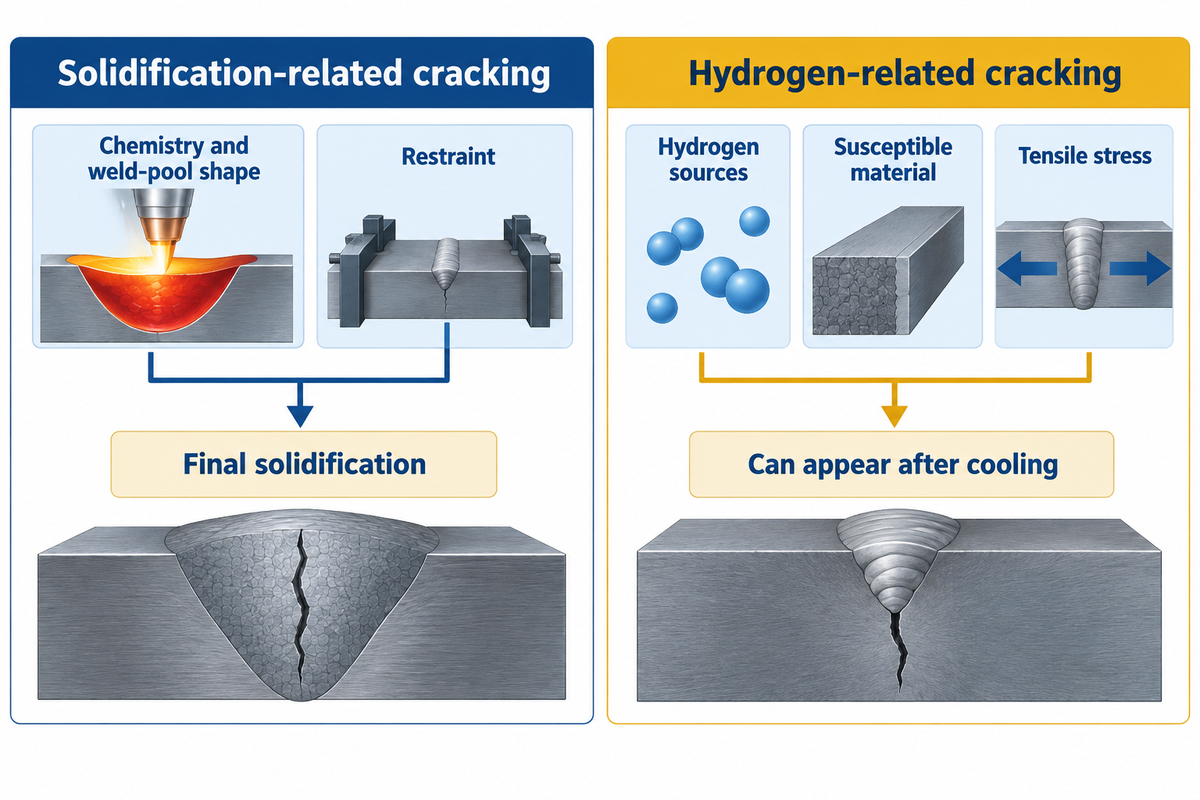
Warmscheuren ontstaan bij hoge temperaturen en kunnen optreden tijdens het stollen van het lasmetaal; waterstofscheuren in gevoelige staalsoorten worden veroorzaakt door waterstof, een scheurgevoelige structuur en trekspanning. De mechanismen verschillen en een oplossing voor het ene probleem lost het andere mogelijk niet op. Daarom is een algemene suggestie om het proces te verwarmen of te vertragen ontoereikend.
- Vormt zich tijdens de kwetsbare laatste fase van de stolling.
- Onderzoek de chemie, verdunning, vorm van het smeltbad en de beperkingen ervan.
- Controleer de voorbereiding van de verbinding en de daadwerkelijke lastechniek.
- Kan tevoorschijn komen nadat de las is afgekoeld.
- Onderzoek waterstofbronnen en de omstandigheden waaronder materialen gevoelig zijn voor waterstof.
- Controleer de thermische regeling, de omgang met verbruiksartikelen en de treksterktebeperking.
De richtlijnen van TWI voor stollingsscheuren leggen uit hoe het laatst stollende materiaal mogelijk niet sterk genoeg is om krimp te weerstaan en daardoor tot een vorm van scheurvorming kan leiden. Variaties in de samenstelling van de plaat en het vulmateriaal, onzuiverheden zoals zwavel en de lasgeometrie beïnvloeden de gevoeligheid. Vloeibaar worden beschrijft een ander mechanisme voor warmscheuren waarbij een deel van het materiaal plaatselijk smelt. Niet alle scheuren in het midden van de lasnaad worden door dit mechanisme veroorzaakt.
Volgens de TWI-handleiding voor de identificatie van waterstofscheuren is het mechanisme bij ferritische staalsoorten gebaseerd op waterstof, een harde, brosse microstructuur en trekspanning. Bij koolstofstaal en laaggelegeerd staal moeten de specifieke staalsoort, dikte en thermische cyclus worden beoordeeld. Koudscheuren is een algemene tijdsaanduiding en geen indicatie dat waterstof een rol heeft gespeeld bij alle koudbreuken.
Meer warmte is geen algemene oplossing. Het verhogen van de warmtetoevoer kan de afkoelsnelheid vertragen; een grotere korrel biedt waterstof echter een langere weg om te ontsnappen. TWI houdt rekening met deze afweging in hun richtlijnen voor waterstofproductie. Stel de voorverwarmings- en tussentemperatuur in volgens de juiste procedure; het afzonderlijk wijzigen ervan kan een metallurgisch probleem oplossen, maar tegelijkertijd een ander probleem veroorzaken.
Kratervormige scheur in lasnaden: locatie, richting en mechanisme
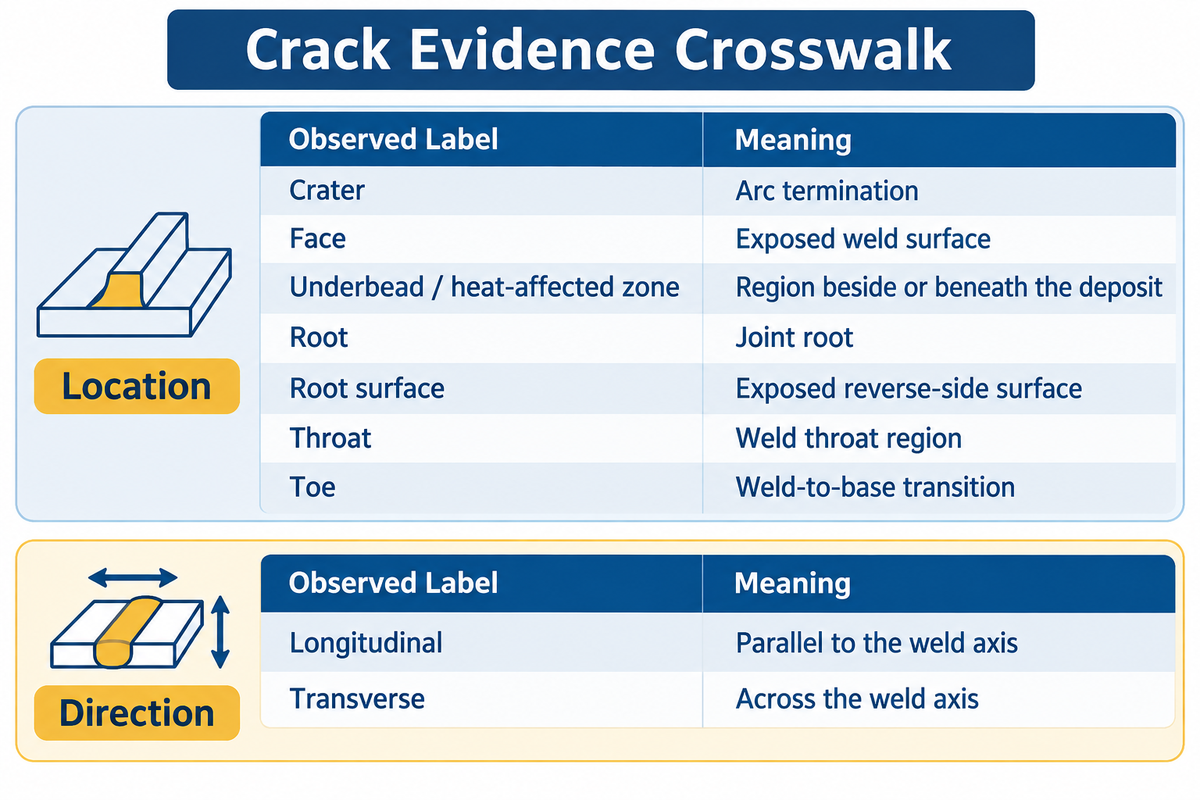
Een kratervormige scheur in een las ontstaat bij het einde van de lasboog, terwijl wortels, tenen en vlakken andere posities aanduiden. Longitudinaal en transversaal beschrijven richtingen ten opzichte van de lasas. Een wortelscheur kan ook longitudinaal zijn; het tijdstip van ontstaan en het gebruikte materiaal helpen bij het onderscheiden van het ontstaansmechanisme.
Welke verschillende soorten scheuren kunnen er ontstaan tijdens het lassen?
Een vermoedelijke scheur moet worden geclassificeerd op basis van mechanisme, locatie en richting, in plaats van deze drie factoren op één hoop te gooien. Warme en waterstofgerelateerde scheuren beschrijven de mechanismen en de vormingsomstandigheden. Krater, wortel, teen en warmtebeïnvloede zone definiëren waar een indicatie zich bevindt. Longitudinaal betekent parallel aan de lasas; transversaal betekent dwars erop.
De Crack Evidence Crosswalk (hieronder) is een hulpmiddel voor het vastleggen van gegevens, gebaseerd op de AWS-scheurterminologie . Gebruik de kolom 'Observatie' om een duidelijke beschrijving te geven en verzamel vervolgens de informatie die nodig is om het mechanisme te definiëren en te verklaren. Dit is een beschrijvingskader, geen acceptatieclassificatie.
Crack Evidence zebrapad
| Waargenomen label | Wat het vastlegt | Nuttig vervolgbewijs |
|---|---|---|
| Krater | Boogbeëindiging | Stopsequentie en kratervullingsregistratie |
| Gezicht | Blootgesteld lasoppervlak | Kralenprofiel en procedureverslag |
| Onderrand / hittebeïnvloede zone | Regio naast of onder de afzetting | Materiaal-, thermische en waterstofgeschiedenis |
| Root | Gewrichtswortel | Montage, penetratie en wortelonderzoek |
| Worteloppervlak | Blootgestelde achterzijde | Toegang tot en voorbereiding van de achterzijde |
| Keel | Laskeelgebied | Sectiegeometrie en exameninhoud |
| Teen | Lasnaadovergang naar basis | Lokaal profiel, belading en fixatie |
| lengte- | Parallel aan de lasas | Ligging, omvang en ontstaanstijd |
| dwars | Dwars op de lasas | Oriëntatie ten opzichte van het inspectieveld |
Bij een indicatie van een lasnaad moet deze eerst worden vergeleken met de geometrie van ondersnijdingen en lasnaden , waarna het onderliggende mechanisme moet worden onderzocht. Bij een component dat al in gebruik is, is het belangrijk om de belastinggeschiedenis te documenteren. Een vermoeiingsscheur is een ander probleem dan een discontinuïteit die tijdens de fabricage is vastgesteld.
Niet-destructief onderzoek voor het detecteren van lasbreuken: oppervlakte- en ultrasoon onderzoek.
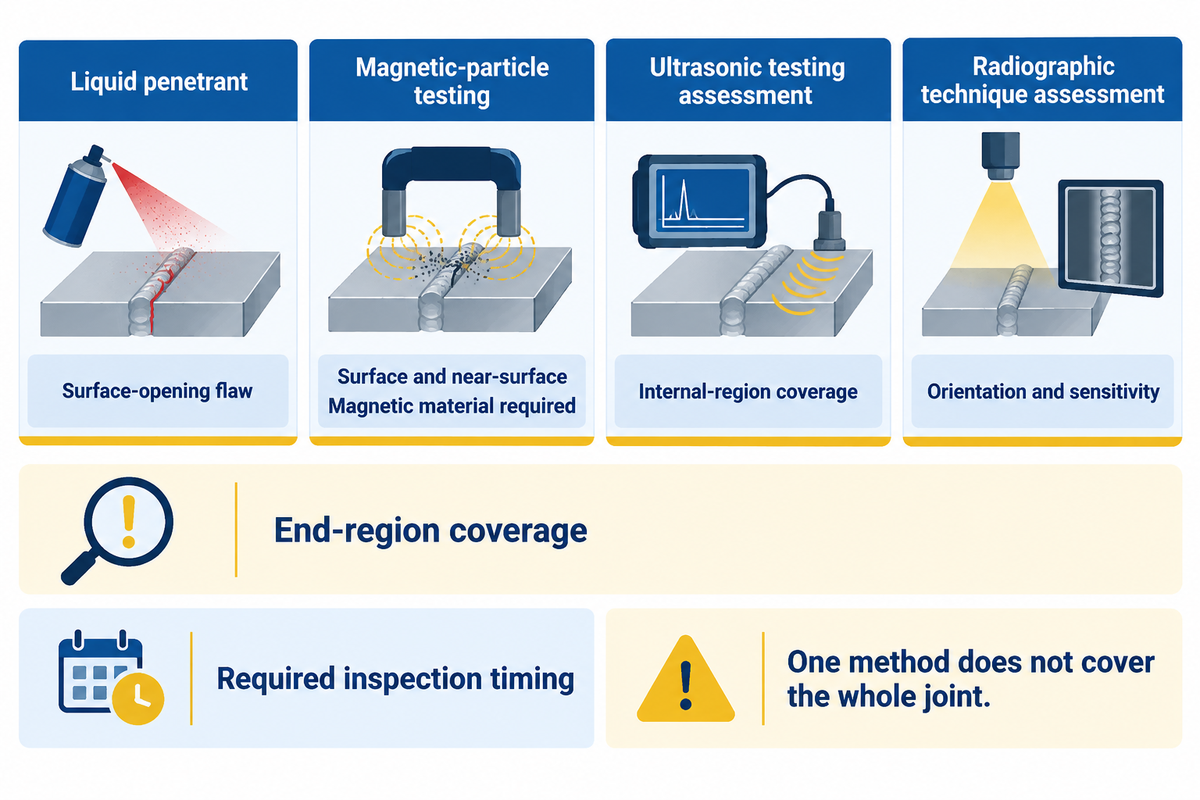
Niet-destructief onderzoek is materiaalafhankelijk en houdt rekening met de toegankelijkheid, locatie en oriëntatie van de afwijking. Houd rekening met de vereiste dekking en timing. Een methode die één type afwijking kan detecteren, dekt niet elk deel van een verbinding. Een acceptabele waarneming nu kan geen scheur beschrijven die zich later ontwikkelt.
De richtlijnen van TWI voor penetrantonderzoek en magnetisch deeltjesonderzoek maken twee nuttige onderscheidingen. Ten eerste vereist penetrantonderzoek een opening in het oppervlak, terwijl magnetisch deeltjesonderzoek defecten aan het oppervlak en in de nabijheid daarvan kan detecteren. Ten tweede vereist magnetisch deeltjesonderzoek een magnetisch materiaal. Oppervlaktevoorbereiding is belangrijk omdat verontreinigingen en ruwheid de indicaties kunnen vertroebelen of zelfs volledig kunnen verbergen.
| Inspectievraag | Kandidaatbenadering | Planningscontrole |
|---|---|---|
| Is het oppervlak toegankelijk? | Visueel onderzoek | Verlichting, netheid en zichttoegang |
| Is het defect aan de oppervlakte zichtbaar? | Vloeibaar penetrant | Schone opening en geschikte oppervlakteconditie |
| Is het materiaal ferromagnetisch? | Magnetisch deeltje | Geschiktheid van het materiaal vóór de methodekeuze |
| Zou een richting een aanwijzing kunnen verbergen? | Meerdere magnetisatierichtingen | Veldoriëntatie ten opzichte van het defect |
| Is een interne regio het doel? | Ultrasone testbeoordeling | Geometrie, toegankelijkheid en gekwalificeerde dekking |
| Wordt röntgenonderzoek voorgesteld? | Beoordeling van de radiografische techniek | Oriëntatie en gevoeligheid voor het beoogde defect |
| Bevindt de indicatie zich in de buurt van een lasnaad? | Specifieke beoordeling van de dekking in de eindregio | Plaatrand, lipjes en toegankelijke scanoppervlakken |
| Zou er sprake kunnen zijn van vertraagde scheurvorming? | Vastgestelde inspectietijd | Procedure, materiaal en geldende vereisten |
| Heeft de reparatie de verbinding veranderd? | Reparatie-inspectieplan | Bevestiging van de opgraving en definitieve acceptatie |
Stel je voor dat een werkplaats een lineaire markering ontdekt aan het uiteinde van een recent gelaste verbinding. De kwaliteitsmanager wil achterhalen wanneer de markering is ontstaan, welke oppervlakken zijn geanalyseerd en of het eindgedeelte is afgedekt met de gebruikte lastechniek. De documentatie kan verschillende situaties laten zien, zoals een toegangsgat, een ongeschikte oriëntatie of een later ontstane markering. Elk van deze situaties wijst op een andere corrigerende actie. De productieplanner heeft die differentiatie nodig voordat hij een herstart kan garanderen. Een tweede foto van een onbeschadigd oppervlak zou niet erg nuttig zijn als het onopgeloste probleem betrekking heeft op een intern gedeelte of een latere evaluatie vereist.
Een advies van de Federal Highway Administration uit 1979 beschrijft zowel gevallen van "vertraagde bevindingen" als problemen met de lasnaaddekking bij de fabricage van bruggen. Het geeft historische voorbeelden die het stellen van deze vragen ondersteunen in plaats van de oude wachttijden toe te passen op nieuwere projecten. Een meer gedetailleerde beschrijving van röntgeninspectie van lassen is te vinden in de bestaande handleiding.
Reparatie van lasnaden: verwijder de oorzaak voordat u opnieuw gaat lassen.
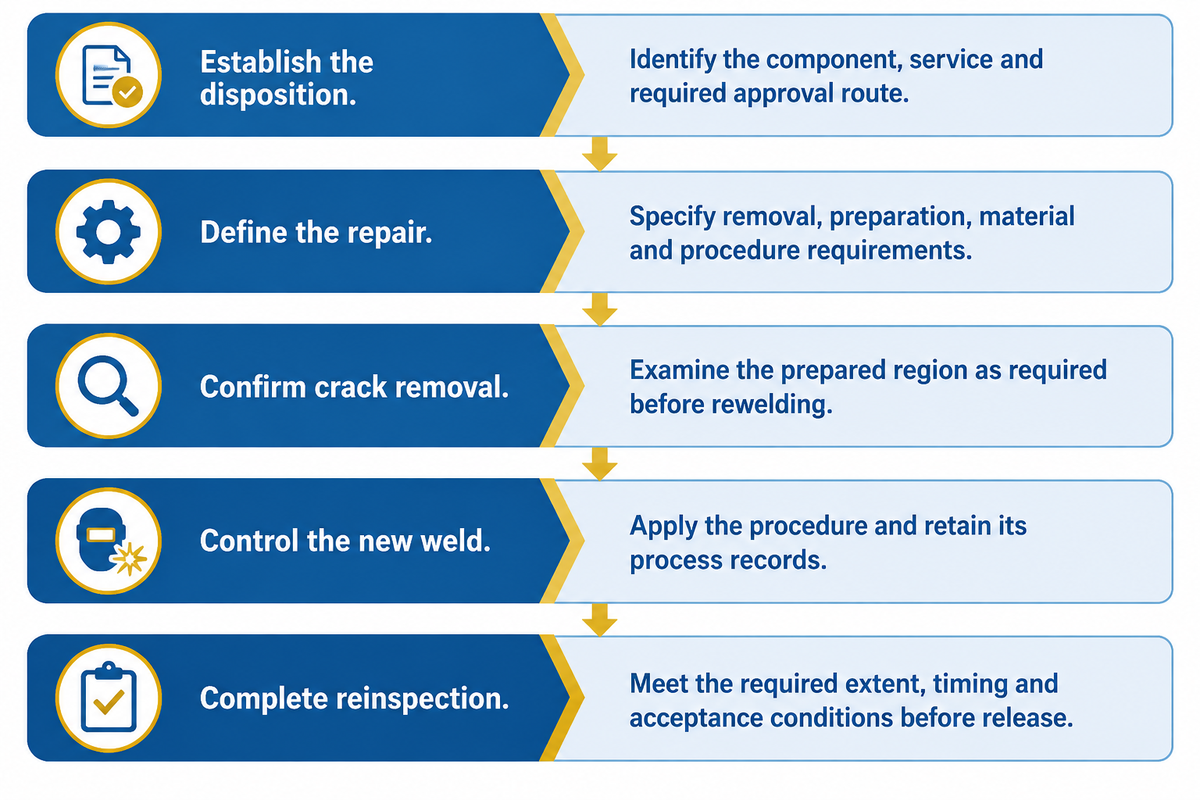
Een reparatie van een lasscheur omvat het bepalen van de oorzaak en de juiste reparatieprocedure, evenals het volledig verwijderen van de scheur, het controleren van de uitgraving, gecontroleerd herlassen en de vereiste herinspectie. Het aanpakken van de oorzaak van het defect is onderdeel van de scheurreparatie; als dit niet gebeurt, heeft het vervangen van de zichtbare beschadiging geen zin.
Kun je een scheur in staal dichtlassen?
Nee. De scheur moet volledig worden verwijderd voordat er opnieuw gelast kan worden volgens een goedgekeurde en gekwalificeerde reparatieprocedure. De AWS-reparatierichtlijnen stellen dat de gehele scheur moet worden verwijderd, gereinigd en opnieuw gelast volgens een goedgekeurde en gekwalificeerde reparatieprocedure. De toegestane reparatie en de controle ter bevestiging van de reparatie blijven afhankelijk van het betreffende onderdeel en de toepasselijke eisen.
Een afdeklaag kan een indicatie verbergen, terwijl er een spanningsconcentratie onder achterblijft. Stel de omvang van de scheur vast en bepaal de wijze waarop deze verwijderd kan worden voordat de scheur met nieuw metaal wordt afgedicht. De verantwoordelijke technicus moet, op basis van de bedrijfsomstandigheden, het resterende gedeelte en de toegankelijkheid, bepalen of de omstandigheden een reparatie toelaten. Het afdekken of plaatselijk wegslijpen van een indicatie van onbekende oorsprong is geen onderzoek naar de grondoorzaak.
- Bepaal de bestemming. Identificeer het onderdeel, de dienst en de vereiste goedkeuringsprocedure.
- Definieer de reparatie. Specificeer de vereisten voor verwijdering, voorbereiding, materiaal en procedure.
- Bevestig de verwijdering van de scheur. Controleer het voorbereide gebied indien nodig voordat u opnieuw gaat lassen.
- Controleer de nieuwe las. Voer de procedure uit en bewaar de procesverslagen.
- Volledige herinspectie. Voldoe aan de vereiste omvang, timing en acceptatievoorwaarden vóór publicatie.
Veranderingen in het spanningsveld worden beïnvloed door de geometrie van de reparatie. In de samenvatting van het onderzoek van Song en Dong uit 2017 werden verschillen in restspanningen vóór en na de reparatie geconstateerd. De ontwerprichtlijnen zijn eerder indicatief dan specifiek voor de afmetingen: een lasreparatie moet zo lang, zo smal en zo ondiep mogelijk worden ontworpen.
Kostenfactoren voor het repareren van lasnaden: reparatie versus vervanging
Overweeg vervanging en reparatie pas nadat alternatieven zijn onderzocht en aanvaardbaar bevonden. Houd rekening met de omvang van de werkzaamheden en de kosten bij zowel reparatie als vervanging.
"De kosten bestaan niet alleen uit geld voor de renovatie/reparatie, maar ook uit tijd en ongemak voor de reizigers."
Voor een metaalbewerkingsbedrijf zijn vergelijkbare problemen kosten en verstoringen. De AWS D1.7/D1.7M:2024 reparatiehandleiding omvat lasbaarheid, evaluatie, testen en bemonstering, naast schadeherstel. Vermeld deze punten als aparte regels bij het vergelijken van reparatieoffertes.
Kostenmodel voor reparatieonderbrekingen
| Kosten- of beslissingsitem | Reparatieofferte | Vervangingsofferte |
|---|---|---|
| Technische evaluatie | Oorzaak, omvang en reparatiemogelijkheden | Vervangend ontwerp en interfaces |
| Materiaal identificatie | Bestaande materialen en verbruiksartikelen | Vervangingsspecificatie en traceerbaarheid |
| Toegang en verwerking | Leg het aangedane gewricht bloot. | Verwijder en installeer het lid |
| Voorbereiding | Bevestiging van opgraving en verwijdering | Voorbereiding van nieuwe verbindingen en aansluitingen |
| Laswerkzaamheden | Procedure en omvang van de lokale herlaswerkzaamheden | Omvang van de fabricage en installatie |
| Examen | Vereiste reparatiecontroles en timing | Vereiste controles en timing van nieuwe werkzaamheden |
| Restauratie | Coating en herstel van de plaatselijke toegang | Aansluitingen, coating en uitlijning |
| Onderbreking | Tijd totdat het gerepareerde artikel kan worden teruggestuurd | Levertijd en installatieonderbreking |
| Verantwoordelijkheid vrijgeven | Wie ondertekent de reparatieacceptatie? | Wie ondertekent de acceptatie van de vervanging? |
Gezien de kosten van dure reparaties, kunt u zich voorstellen dat u een offerte ontvangt voor reparatie die graafwerkzaamheden en laswerk omvat. De offerte voor vervanging zou levering, installatie en inspectie omvatten. De totale kosten zijn direct hoger voor de onvolledige offerte. De financiële afdeling legt de tabel weer voor beide bieders, zodat beide dezelfde grenzen weerspiegelen. De productieafdeling identificeert de activiteiten die de beschikbaarheid van de faciliteit belemmeren, zoals het herstellen van de toegang en het vereiste inspectieschema. De kwaliteitsafdeling bevestigt dat beide alternatieven technisch acceptabel zijn. Als de vervanging kan worden gefabriceerd terwijl de bestaande lijn om een andere reden geblokkeerd is, kan de onderbreking ervan verschillen van de levertijd. Als reparatie moeilijk toegankelijk laswerk vereist, kunnen de lasuren slechts een klein deel van de totale klus uitmaken. De vergelijking maakt gebruik van de volledige offertes in plaats van een verondersteld universeel besparingspercentage.
Voorkom veelvoorkomende lasscheuren door procesbeheersing.
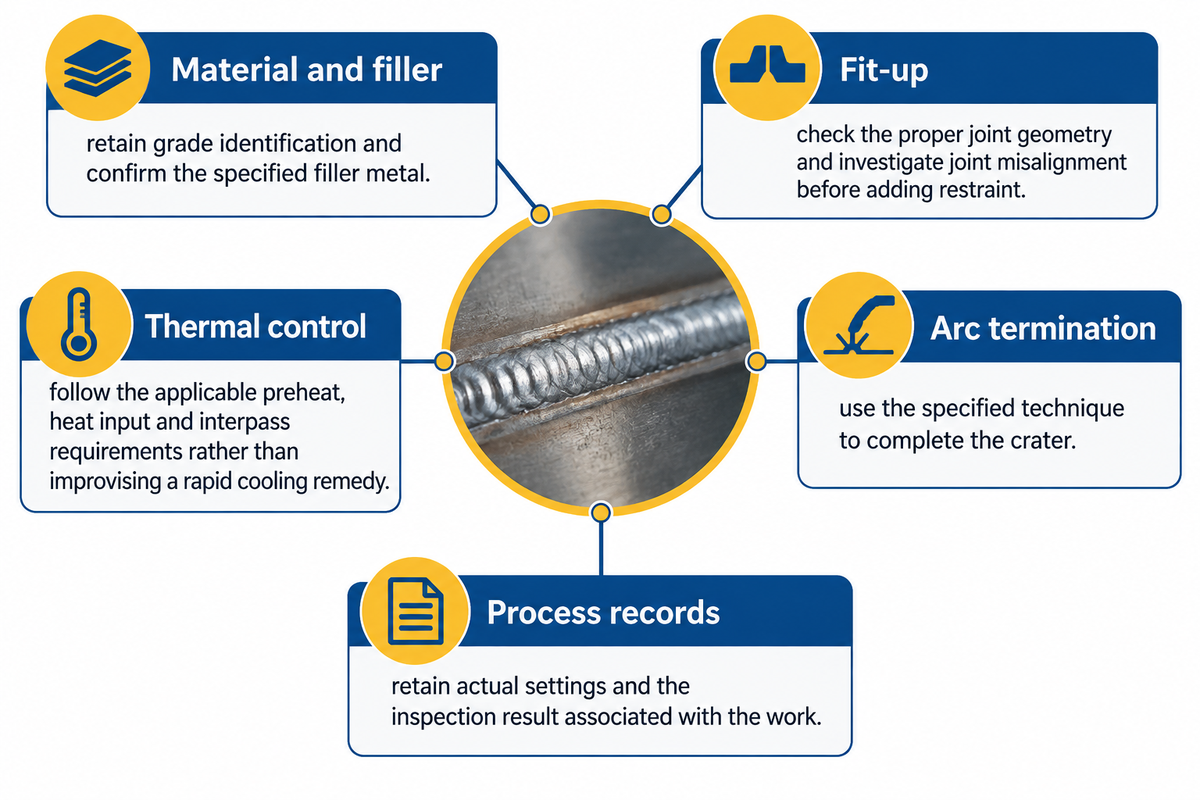
Voorkom veelvoorkomende lasscheuren door corrigerende maatregelen te koppelen aan het vermoedde mechanisme en het daadwerkelijke proces te toetsen aan de procedure. Controleer de materiaalsamenstelling, de staat van de verbruiksmaterialen, de passing, de bevestiging en de thermische geschiedenis. Verander een gedocumenteerde oorzaak doelbewust; het gelijktijdig wijzigen van meerdere instellingen maakt herhaling lastig te analyseren.
Voor waterstofgeïnduceerde scheurvorming identificeert TWI waterstofbronnen en gevoelige staalcondities . Controleer de eisen voor het hanteren en opslaan van lasstaven of -draden. Een elektrode die alleen op sterkte is gekozen, is mogelijk niet compatibel met de andere eisen van de verbinding; de handleiding voor elektrodeselectie biedt een bredere context voor de selectie.
- Materiaal en vulmiddel: Behoud de kwaliteitsaanduiding en bevestig het gespecificeerde vulmetaal.
- Montage: Controleer de juiste voeggeometrie en onderzoek de situatie. gewrichtsafwijking voordat er beperkingen worden opgelegd.
- Thermische regeling: Volg de geldende voorschriften voor voorverwarming, warmte-input en tussenruimte in plaats van te improviseren met een snelle afkoelingsmethode.
- Boogbeëindiging: Gebruik de aangegeven techniek om de krater af te maken.
- Procesgegevens: Bewaar de feitelijke instellingen en het inspectieresultaat dat bij de werkzaamheden hoort.
Bij gasbeschermd lassen zijn specifieke controles vereist. Vergelijk bij MIG- of TIG-lassen de samenstelling, toevoer en de voorgeschreven debieten van het beschermgas met de procedure. Controleer op mogelijke verontreinigingen of verontreinigd beschermgas, in plaats van elke oppervlakte-imperfectie als dezelfde fout te beschouwen. Ook de toortshoek en lassnelheid vereisen procesgerelateerde controles. De instellingen van een MIG-lasapparaat kunnen niet zomaar worden overgenomen voor onderpoederlassen.
De richtlijnen van TWI voor het voorkomen van warmscheuren integreren de chemische samenstelling van de lasplaat en het vulmateriaal met het gedrag van het smeltbad. Verschillende lasmethoden hebben verschillende verdunnings- en lasrupsvormcondities. Hoge restspanningen, het ontwerp van de lasnaad en interne spanningen worden in het onderzoek meegenomen, maar vormen geen basis voor het aanbevelen van één enkele aanpassing voor alle lasprojecten.
Industrievooruitzichten: Vereisten voor controle en inspectie van H-balklijnen
Bij de aanschaf van H-balklasapparatuur moeten de machinebesturing, de gehanteerde lasvereisten en de inspectietoegang in dezelfde specificatie zijn opgenomen. De door AWS gepubliceerde norm D1.1/D1.1M:2025-AMD1 bevat herzieningen voor constructiestaal. Bepaal voor een nieuw project welke editie vereist is en hoe het acceptatieproces verloopt, en specificeer pas daarna de automatiseringsfuncties of garandeer een productiesnelheid.
De officiële AWS D1.1-pagina beschrijft de procedurekwalificatie, fabricage, inspectie en acceptatie binnen het toepassingsgebied. De publicatie van een nieuwere editie wijzigt op zichzelf geen bestaand contract. Neem de overgenomen eisen op in de apparatuurspecificatie, zodat hulpstukken, hantering en toegang voor inspectie gezamenlijk kunnen worden beoordeeld.
De onderstaande tabel geeft de modelreeksen weer van de productpagina van Zhouxiang. Hierin worden de afmetingen voor de materiaalkeuze en de montage-/lasafstand beschreven, in plaats van het aantal geaccepteerde balken per ploegendienst.
| Gepubliceerde parameter | PHJ0815 | PHJ0820 |
|---|---|---|
| Webhoogte | 160 – 1500 mm | 200 – 2000 mm |
| Web dikte | 6 – 16 mm | 6 – 30 mm |
| Flensbreedte | 150 – 800 mm | 200 – 800 mm |
| Flens dikte | 6 – 25 mm | 8 – 40 mm |
De door Zhouxiang gepubliceerde tabel geeft een werkstuklengte van 6000 – 15000 mm en een montage-/lassnelheid van 0.35 – 3 m/min aan voor beide PHJ-modellen.
Controleer de grootste en kleinste balken, de gespecificeerde verbindingen en de verwerkingsvolgorde aan de hand van het betreffende model. Een onderdeel binnen de maattolerantie vereist nog steeds een geschikte passing, een lasprocedure en toegang voor inspectie. De query voor de H-balkassemblage en de laslijn moet, naast de geaccepteerde resultaten, ook het bovenstaande omvatten.
Inspectiegegevens worden steeds vaker opgenomen in automatisering. In een artikel over inspectietrends uit augustus 2026 beschrijft Jeff Noruk, president van Servo-Robot, hoe visuele metingen en procesgegevens aan elkaar gekoppeld kunnen worden. De cruciale vraag voor een koper is: welke inspectiegegevens, indien aanwezig, levert de voorgestelde configuratie op en hoe voldoen deze aan de vereiste inspectie-eisen? Het meten van de oppervlaktegeometrie en het onderzoeken van interne scheuren beantwoorden verschillende inspectievragen.
Specificeer in het proefplan de balktekening, materiaalkwaliteit, verbindingsdetails, vereiste maattoleranties, procedurereferentie en inspectietoegang. Spreek af hoe de acceptabele output zal worden gemeten voordat de rijsnelheid wordt gebruikt in een capaciteitsvergelijking.
Veelgestelde vragen
Zijn lassen altijd even sterk als de te lassen materialen?
Een lasverbinding is niet automatisch even sterk als de materialen die ermee verbonden zijn.
De prestaties van een verbinding zijn afhankelijk van de materiaalkeuze, het ontwerp van de verbinding, de lasprocedure, de uitvoering en de eisen van de constructie. Het uiterlijk van het oppervlak en de sterkte van de verbinding beantwoorden verschillende inspectievragen. Wanneer sterkte of vermoeiingsweerstand van belang zijn, dienen de geldende ontwerp- en kwalificatie-eisen te worden nageleefd. Een gladde lasrups alleen is geen maatstaf voor de sterkte van de voltooide verbinding.
Scheurt middelmatig koolstofstaal tijdens het lassen?
Middelmatig koolstofstaal kan gevoelig zijn voor scheuren, maar dat is niet onvermijdelijk.
De samenstelling en afkoelingsomstandigheden kunnen een harde, scheurgevoelige zone nabij de las creëren. Waterstof en trekspanning kunnen deze gevoeligheid vergroten; TWI merkt op dat staalsoorten met een koolstofequivalent (CE) lager dan 0.4 over het algemeen niet gevoelig zijn voor waterstofscheuren in de warmtebeïnvloede zone (HAZ), mits er lasmaterialen of -processen met een laag waterstofgehalte worden gebruikt. Materiaalidentificatie en een geschikte lasprocedure zijn belangrijker dan een algemene temperatuuraanbeveling. Selecteer de juiste lasmaterialen, temperatuurregeling en inspectie-eisen voor de specifieke kwaliteit, dikte en toepassing, en vergelijk vervolgens de productiegegevens met die procedure.
Wat veroorzaakt porositeit bij lasnaden?
Porositeit ontstaat wanneer gas ingesloten raakt tijdens het stollen van het lasmetaal.
Afhankelijk van het proces kunnen oppervlakteverontreiniging, vocht, onvoldoende afscherming of ongeschikte procesomstandigheden een rol spelen. Porositeit is een holtevormige imperfectie; een scheur is een breukachtige discontinuïteit. Hoewel ze mogelijk gemeenschappelijke procesproblemen hebben, kan een nabijgelegen scheur toch een andere oorzaak hebben. Onderzoek de indicaties afzonderlijk en pas de inspectie- en acceptatie-eisen voor het betreffende werk toe.
Wat is slakinsluiting bij lassen en wat zijn de oorzaken ervan?
Slakinsluiting is niet-metallisch materiaal dat in een lasnaad is ingesloten.
Bij slakvormingsprocessen kunnen onvoldoende reiniging, slechte bereikbaarheid of een ongeschikte plaatsing van de lasrups bijdragen aan het ontstaan van slakvorming. Dit verschilt van een scheur, hoewel beide indicaties nader onderzoek vereisen.
Hoe kunnen we lasfouten tijdens laswerkzaamheden verminderen?
Begin met het defectmechanisme en een gedocumenteerde vergelijking met de procedure.
Controleer de staat van het materiaal en de verbinding voordat u de instellingen wijzigt. Bij vermoedelijke waterstofscheuren dient u de omgang met verbruiksmaterialen, verontreiniging, thermische controle en de factoren die de verbinding gevoelig maken, te beoordelen. Bij stollingsscheuren dient u de chemische samenstelling, verdunning, vorm van de lasrups en de fixatie te onderzoeken. Registreer elke wijziging zodat het effect ervan kan worden onderscheiden van normale variaties. Het onderzoek dient te worden uitgevoerd volgens de methode, omvang en timing die voor de werkzaamheden vereist zijn, waarbij rekening wordt gehouden met materiaal- en toegangsbeperkingen. Op een geautomatiseerde lijn dient u de montage, bewegingsregeling, handling en inspectietoegang in de beoordeling op te nemen. Snellere beweging alleen is geen maatstaf voor acceptabele verbindingen. Terugkerende scheurvorming vereist een oorzaakonderzoek en een passende oplossing voordat een volgende reparatiecyclus wordt gestart. Kwaliteit en productie moeten het bewijsmateriaal voor de vrijgave goedkeuren voordat de productielijn opnieuw wordt opgestart.
Plan de balklijn rond het gewricht.
Stuur uw bundeltekeningen, materiaalkeuze, lasvereisten en inspectiebeperkingen op om de mogelijkheden voor een bundellijnconfiguratie te bespreken . Definieer de beoogde test- en acceptabele output, evenals de specificaties van de apparatuur.
Referenties en bronnen
- Wat is lasbreuk? — American Welding Society, Inspectietrends, mei 2024.
- Gebreken: Stollingsscheuren — TWI, Job Knowledge 44.
- Defecten: Waterstofscheuren in staal — Identificatie — TWI, Job Knowledge 45.
- Niet-destructief onderzoek, deel 1: Vloeistofpenetrantonderzoek en magnetisch deeltjesonderzoek — TWI.
- Kwaliteitscontrole en kwaliteitsborging van gelaste, breukgevoelige stalen constructieonderdelen. — Federal Highway Administration, Technisch advies 5140.11, 27 november 1979.
- Restspanningen bij lasreparaties en effecten van de reparatiegeometrie — S. Song en P. Dong, Wetenschap en technologie van lassen en verbinden, 2017; openbaar abstract.
- D1.7/D1.7M:2024 — Richtlijn voor het versterken en repareren van bestaande constructies — American Welding Society; beschrijving van openbare publicatie.
- AWS D1.1/D1.1M:2025-AMD1 — Constructielasnorm – Staal — American Welding Society.
- De volgende stap in de evolutie van lasautomatisering en -inspectie — Jeff Noruk, Inspectietrends, augustus 2026.