
Hardfacing lasstaven zijn er in vijf hoofdgroepen van AWS A5.13-legeringen met een hardheid van 18 HRC tot meer dan 70 HRC. Het kiezen van de verkeerde elektrode bij industriële laswerkzaamheden kan een onderdeel sneller slijten dan wanneer het onbewerkt blijft. Het gebruik van een brosse chroomcarbide staaf met een hardheid van 60 HRC op een breekhamer resulteert in het afbladderen van de bekleding. Het gebruik van een zachte mangaanstaaf in een fijnzandgoot kan ook mislukken, omdat glijden onder lage spanning nooit werkverharding veroorzaakt.
Deze technische handleiding legt een verband tussen de classificaties van AWS A5.13 hardsurfacing en glijslijtage, impact, metaal-op-metaalwrijving en thermische corrosie. U leert hoe de verdunning van het basismetaal de chemische samenstelling van de eerste laag beïnvloedt bij diverse hardfacing-toepassingen. We leggen ook uit wanneer bufferlagen verplicht zijn en hoe handmatig aanbrengen van stick-overlays verschilt van geautomatiseerd stralen.
Hoe worden hardfacing lasstaven geclassificeerd volgens AWS A5.13 en wat is het slijtagemechanisme?
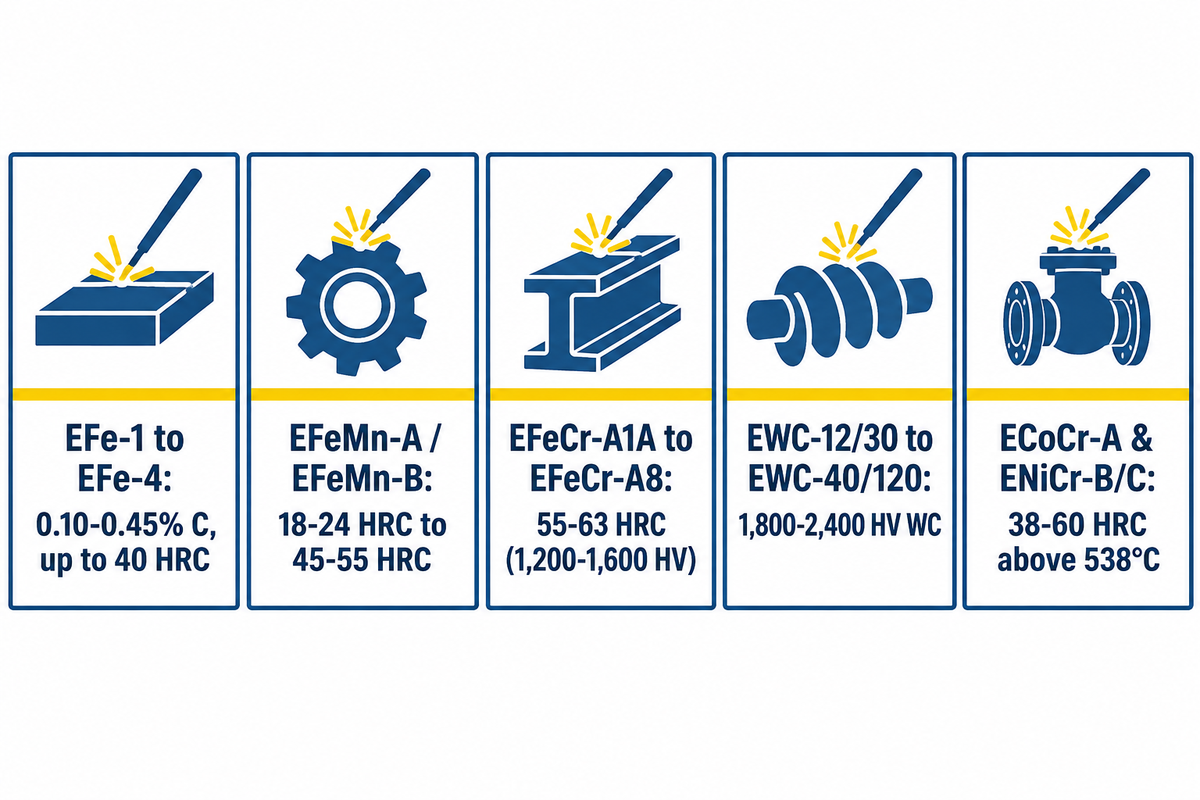
Hardfacing lasstaven volgens AWS A5.13/A5.13M:2024 zijn onderverdeeld in vijf metallurgische families met een hardheid van 18 HRC tot 70 HRC equivalent. Volgens de AWS A5.13 specificaties voor oplasserelektroden vallen beklede elektroden voor booglassen met beklede elektroden in vijf chemische groepen. Deze groepen omvatten ijzer-, kobalt-, nikkel-, koper- en buisvormige wolfraamcarbidekwaliteiten. Elke klasse biedt een balans tussen slagvastheid, slijtvastheid en carbidevolume voor specifieke gebruiksomstandigheden.
Voordat elektroden voor oplassing worden vergeleken, dienen ingenieurs die conventionele voegvullers nodig hebben onze selectiegids voor constructielasstaven te raadplegen . Constructie-elektroden worden beoordeeld op hun treksterkte in duizenden ponden per vierkante inch (psi). Oplassingselektroden daarentegen worden gedefinieerd door hun onverdunde chemische samenstelling in het lasmetaal, conform AWS A5.13. Deze onverdunde chemische samenstelling wordt doorgaans gemeten op de tweede of derde laslaag.
Volgens de handleiding voor SMAW-hardoplassen van The Fabricator ligt de afzettingssnelheid van de oppervlaktelaag bij handmatig lassen met beklede elektroden tussen de 0.45 en 3.2 kg per uur (1 tot 7 lb/uur). De beklede boog zou bij de eerste lasgang een verdunning van 15% tot 30% van het basismetaal opleveren. Omdat de lasboog het basismetaal in het smeltbad mengt, daalt de hardheid bij de eerste lasgang onder de nominale waarden. Middelharde martensitische legeringen en hoogchroomlegeringen vereisen een nauwkeurige afstemming van de stroomsterkte en het aantal lagen om de nominale slijtvastheid te bereiken.
| AWS A5.13-familie en typische klasse | Belangrijkste onverdunde legeringsinhoud | Typische hardheid van de afzetting | Bewerkbaarheid en drukontlastingscontroles | Maximaal aanbevolen aantal lagen | Primair slijtagemechanisme |
|---|---|---|---|---|---|
| Laaggelegeerd opbouwstaal en martensitisch staal (EFe-1 tot EFe-4) | 0.10–0.45% C, 1–4% Cr, Mn, Mo | 25-55 HRC | Bewerkbaar tot circa 40 HRC; aanbetaling zonder cheque | 3 lagen tot onbeperkt (EFe-1) | Metaal-op-metaal rollen, schuiven en herstel van matige impact |
| Austenitisch mangaanstaal (EFeMn-A, EFeMn-B, EFeMnCr) | 0.5–0.9% C, 11–14% Mn, 3–5% Ni of Cr | 18–24 HRC in gelaste toestand; 45–55 HRC na koudvervorming. | Niet-bewerkbaar (alleen slijpen); kneedbare, scheurvrije matrix | Onbeperkt (mits de temperatuur tussen de passages onder de 260°C / 500°F blijft) | Heftige steenslag op metaal en extreme krassende impact |
| Hoogchroomcarbide-ijzer (EFeCr-A1A tot EFeCr-A8) | 3.0–5.0% C, 20–35% Cr, optioneel Mo/Nb/V | 55–63 HRC bulk (carbiden 1,200–1,600 HV) | Alleen slijpen; kruislingse controle van de reliëf om de 10-19 mm. | Maximaal 1 tot 2 lagen (maximaal 3 lagen in speciale gevallen) | Ernstige, laag- of hoogspanningsschuring door mineraalafschuring |
| Buisvormig wolfraamcarbide (EWC-12/30, EWC-20/30, EWC-40/120) | 40–60 gew.% WC/W2C-korrels in een buis van zacht staal | Matrix 45–55 HRC; WC-korrels 1,800–2,400 HV | Niet-bewerkbaar; fijne oppervlakte-reliëfcontrolepunten | Maximaal 1 tot 2 lagen | Extreem grond-, zandsteen- en mineraalsnijden of -boren |
| Legeringen op kobalt- en nikkelbasis (ECoCr-A / Stellite 6, ENiCr-B / ENiCr-C) | 25–32% Cr, 4–14% W of 2–4% B, rest Co of Ni | 38–45 HRC (ECoCr-A); 45–60 HRC (ENiCr-B/C) | Bewerkbaar met hardmetalen gereedschap (ECoCr-A); vereist voorverwarming. | 2 tot 3 lagen over roestvrijstalen buffer | Slijtage bij hoge temperaturen boven 538 °C (1,000 °F), cavitatie en zure corrosie bij een pH lager dan 7. |
Recente metallurgische ontwikkelingen richten zich ook op efficiëntie in één enkele bewerking. Zo beschrijft het Amerikaanse octrooi 9,475,154 B2 een hardingselektrode die een ijzer-chroom-boor-koolstof (Fe-Cr-BC) matrix afzet met 2.5 tot 4.5 gewichtsprocent boor. Borocarbiden vormen de primaire fase die de legering hardt. Deze chemische samenstelling zorgt voor de vorming van dichte primaire borocarbiden in één enkele bewerking, waardoor de verdunning van het basismetaal in de eerste laag bij reparaties in het veld wordt gecompenseerd.
Het afstemmen van slijtagemechanismen op de metallurgie van afzettingen: afweging tussen schuren en impact
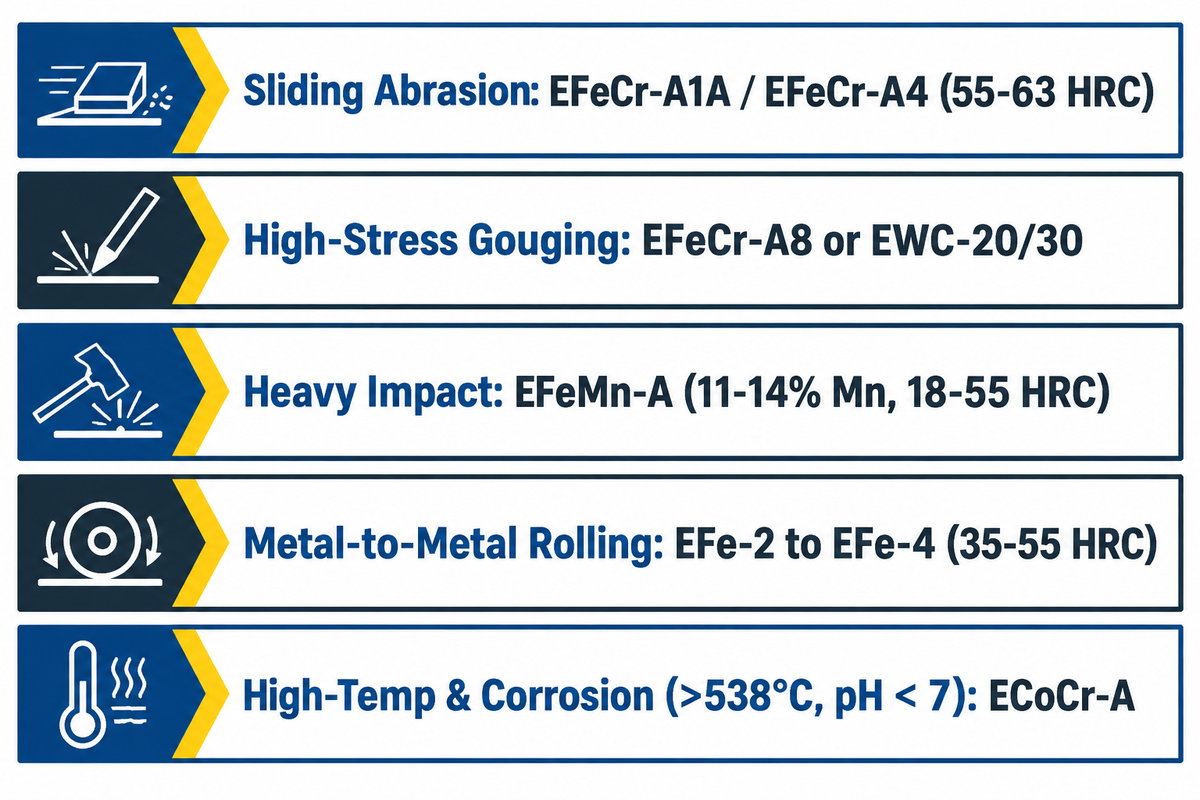
De eerste stap bij het bepalen van de legeringssamenstelling voor een specifieke toepassing is het begrijpen van de dominante slijtagevorm op een defect onderdeel. Bij toepassingen waarbij hardcoating optreedt, zijn slijtvastheid en slagvastheid omgekeerd evenredig met het volume aan carbiden. Het toevoegen van primaire wolfraam- en chroomcarbiden verhoogt de slijtvastheid tegen krassen door mineralen, terwijl de opbouw van massieve draad de slagvastheid bevordert.
Zoals uitgelegd in de handleiding van The Fabricator over het hardcoaten van metaal , kunnen twee legeringen met dezelfde hardheid van 58 HRC een zeer verschillende levensduur hebben. Een martensitische gereedschapsstaallaag van 58 HRC bevat vrijwel geen primaire carbiden, waardoor kwartszand vrij door de matrix stroomt. Een hoogchroomcarbidelaag van 58 HRC daarentegen bevat harde M7C3-carbiden die de penetratie van mineralen blokkeren.
| Draagmodus | Visuele kenmerken van het slijtagegedeelte | Aanbevolen microstructuur | Voorkeur AWS A5.13-klasse | Risico op mislukking bij verkeerde toepassing |
|---|---|---|---|---|
| Lage-spannings glijdende slijtage | Gladde, gepolijste groeven van fijn zand, steenkool, cement of graan. | Hoog volumeaandeel hypereutectische M7C3 chroomcarbiden | EFeCr-A1A / EFeCr-A4 (25–35% Cr, 3.5–5.0% C) | Verbrokkelt snel bij directe impact met rotsblokken of bij meer dan twee lagen. |
| Slijpen en gutsen onder hoge spanning | Diepe krassen, afgebroken randen en ingebedde rotsfragmenten. | Complexe carbiden (Cr, Nb, Mo) of grove WC-korrels in een taaie matrix | EFeCr-A8, complexcarbide, of EWC-20/30 | Oververhitting van het WC-bad lost wolfraam op in bros ijzer-wolfraam. |
| Zware impact en stampen | Paddestoelvormige lippen, plastische vervorming en werkverhardingsscheuren | Metastabiel austeniet dat onder invloed van schokken in martensiet verandert. | EFeMn-A of EFeMnCr (11–14% Mn) | Slijt snel in puur glijdend zand omdat het oppervlak een temperatuur van 20 HRC behoudt. |
| Metaal-op-metaal rollen en hechting | Vratende, afgebrokkelde rollen en plastisch vervormde aslagers | Fijn ongehard of gehard lattenmartensiet (zonder scheurtjes) | EFe-2, EFe-3 of EFe-4 (35–55 HRC) | Lage weerstand tegen scherpe minerale silica-slijtage |
| Hoge temperaturen en corrosieve slijtage | Oxidatieaanslag boven 538 °C (1,000 °F) of chemische putcorrosie bij pH < 7 | Kobalt-chroom-wolfraam of nikkel-chroom-boor vaste oplossing + carbiden | ECoCr-A (Stelliet 6) of ENiCr-C | Er ontstaan scheuren als de applicatie zonder voorverwarming bij 315–482 °C en zonder E309L-bufferlaag wordt uitgevoerd. |
De bedrijfstemperatuur en de chemische samenstelling van de lasmortel stellen strikte metallurgische grenzen. Volgens de beste praktijken voor lasoverlays van AWS Welding Digest verliezen ijzergebaseerde chroomcarbide-overlays hun hardheid bij temperaturen boven de 554 °C (1,000 °F) snel. Ze kunnen ook geen kobalt- of nikkelgebaseerde legeringen vervangen in zure lasmortels met een pH lager dan 7. Dit geldt voor ovenroosters en snijbladen voor hete lasmachines, evenals voor mengpeddels voor chemische mengsels.
Welke soorten lasstaven zijn het meest geschikt voor hardfacing?
Hoogchroomcarbide staven (AWS EFeCr-A1, 55 tot 63 HRC) zijn het meest geschikt voor glijdende slijtage, terwijl austenitische mangaanstaven (EFeMn-A, 18 tot 55 HRC) het meest geschikt zijn voor impact op zware stenen. Martensitische stalen elektroden (AWS EFe-2 tot EFe-4, 40 tot 55 HRC) presteren het best op metaal-op-metaal rollen en assen.
Voor de hoogste slijtagebescherming bij het snijden van extreme mineralen zijn buisvormige wolfraamcarbide staven (EWC, korrels van 1,800 tot 2,400 HV) het meest geschikt. Voor gloeiendhete kleppen en matrijzen die werken boven 538 °C (1,000 °F), blijven elektroden op kobaltbasis van het type ECoCr-A (Stellite 6) de industriestandaard.
Opbouw- en bufferelektroden versus hardingsstaven (en waarom E7018 alleen niet bestand is tegen slijtage)
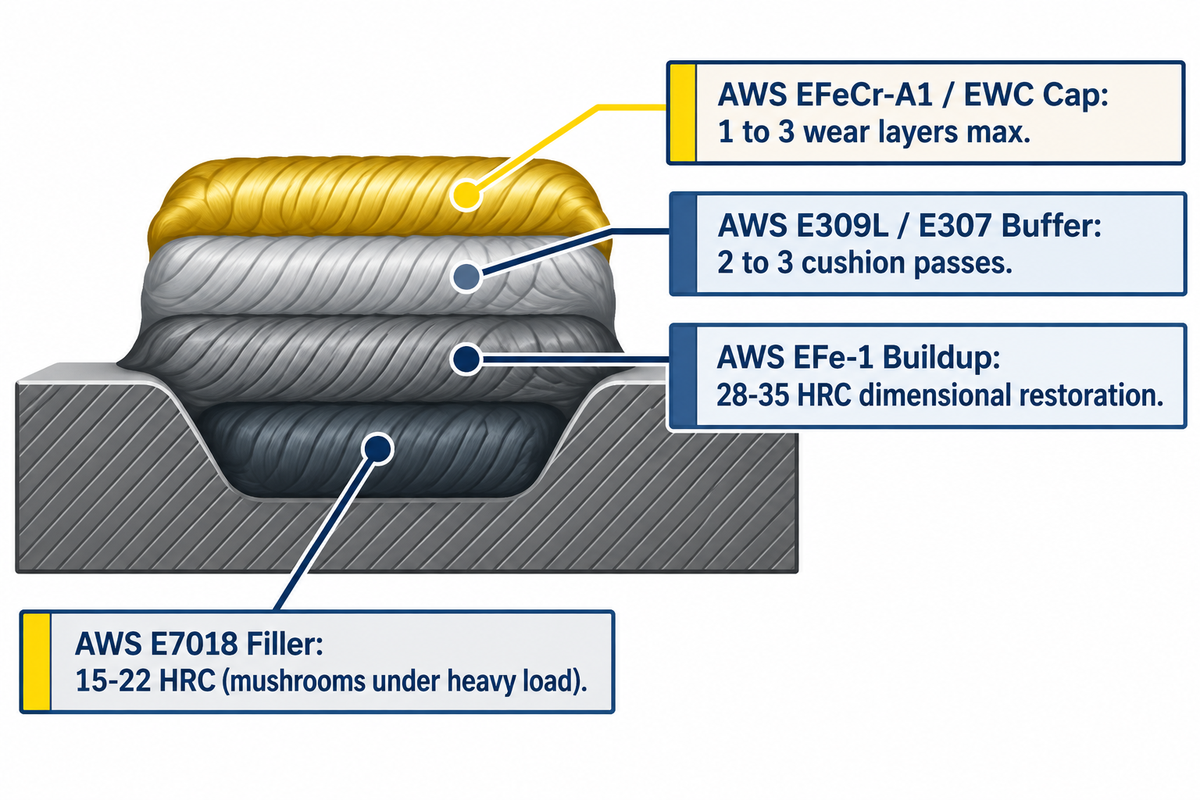
Bij het herstellen van sterk versleten onderdelen is het noodzakelijk om de dimensionale restauratie te scheiden van de buitenste slijtvaste deklaag. Zoals beschreven in de technische FAQ van Hardface Technologies , herstellen opbouwlegeringen versleten metalen onderdelen tot bijna de oorspronkelijke afmetingen zonder een strikte laagdiktebeperking. Hardfacing-deklaaglegeringen hebben echter een strikte laagdiktebeperking van één tot drie lagen. Pogingen om verloren dikte te herstellen bij koolstof- en laaggelegeerd staal met een deklaagstaaf met een hoog chroomgehalte zullen gegarandeerd afbrokkeling veroorzaken.
Voordat een opbouwlaag wordt aangebracht op vermoeid staal, moet het oppervlak worden voorbereid. Volgens de richtlijnen van de AWS A5G-subcommissie moet minimaal 3 mm materiaal worden verwijderd door middel van slijpen of koolboogbeitelen. Direct aanbrengen van hoogchroomcarbide-coatingstaven op meer dan twee aangetaste hardingslaaglagen, zonder voorafgaande verwijdering of buffering, zal leiden tot catastrofale afschilfering.
Het aanbrengen van kobaltgebaseerde ECoCr-A of krimpbestendige hardmetaallagen op scheurgevoelige ondergronden vereist een bufferlaag van austenitisch roestvast staal. Het aanbrengen van twee tot drie bufferlagen van AWS E309L of E307 creëert een ductiele buffer op het smeltvlak. Lezers die standaard constructiestaven vergelijken, kunnen onze analyse van gangbare classificaties van elektroden voor booglassen raadplegen.
| Fundament / Laagtype | Typische AWS-aanduiding | Hardheid na het lassen | Maximale limiet | Primaire technische functie |
|---|---|---|---|---|
| Structurele vulstof met een laag waterstofgehalte | AWS A5.1 E7018 | 15–22 HRC (~190–210 HB) | Structurele verbindingen met meerdere lagen | Het verbinden van zacht staal; onvoldoende druksterkte onder zware rolbelastingen. |
| Speciaal ontworpen opbouwstang van laaggelegeerd staal | AWS A5.13 EFe-1 (bijv. Wearshield BU) | 28-35 HRC | Onbeperkte passen | Dimensionaal herstel; voorkomt het ontstaan van plastic onder harde afzettingen. |
| Austenitische roestvrijstalen bufferlaag | AWS A5.4 E309L / E307 | 18–22 HRC (hardheid neemt toe tot ~35–40 HRC door inwerken) | 2 tot 3 kussenpasses | Scheurwerende spanningsontlastingsbuffer tussen het basismetaal en de broze hardmetalen kapjes |
| Hardfacing afdeklaag | AWS A5.13 EFeCr-A1 / EWC | 55–65+ HRC | Maximaal 1 tot 2 lagen | Opofferingsbestendige, slijtvaste buitenlaag; nooit gebruikt voor het opbouwen van grote diktes. |
Kun je 7018 gebruiken voor hardfacing?
AWS E7018 kan niet als laatste slijtlaag worden gebruikt omdat de hardheid van de afzetting 15 tot 22 HRC bedraagt. Het slijt weg door minerale abrasie. Laagwaterstofhoudend E7018 kan wel als basislaag worden gebruikt op onderdelen van zacht staal bij lichte glijslijtage. Bij zware druk- of stootbelastingen vervormt E7018 plastisch ("paddenstoelvormig") en bezwijkt het onder het harde oppervlak, waardoor de buitenste broze laag barst en delamineert.
Bij het opnieuw opbouwen van rollen, assen of bakranden onder hoge drukspanning, vervangt u E7018 door een speciale opbouwelektrode (AWS EFe-1, 28 tot 35 HRC). Breng deze aan nadat de dimensionale opbouw is voltooid.
Hardoplastelektroden op ijzerbasis: martensitisch staal, austenitisch mangaan en chroomcarbide
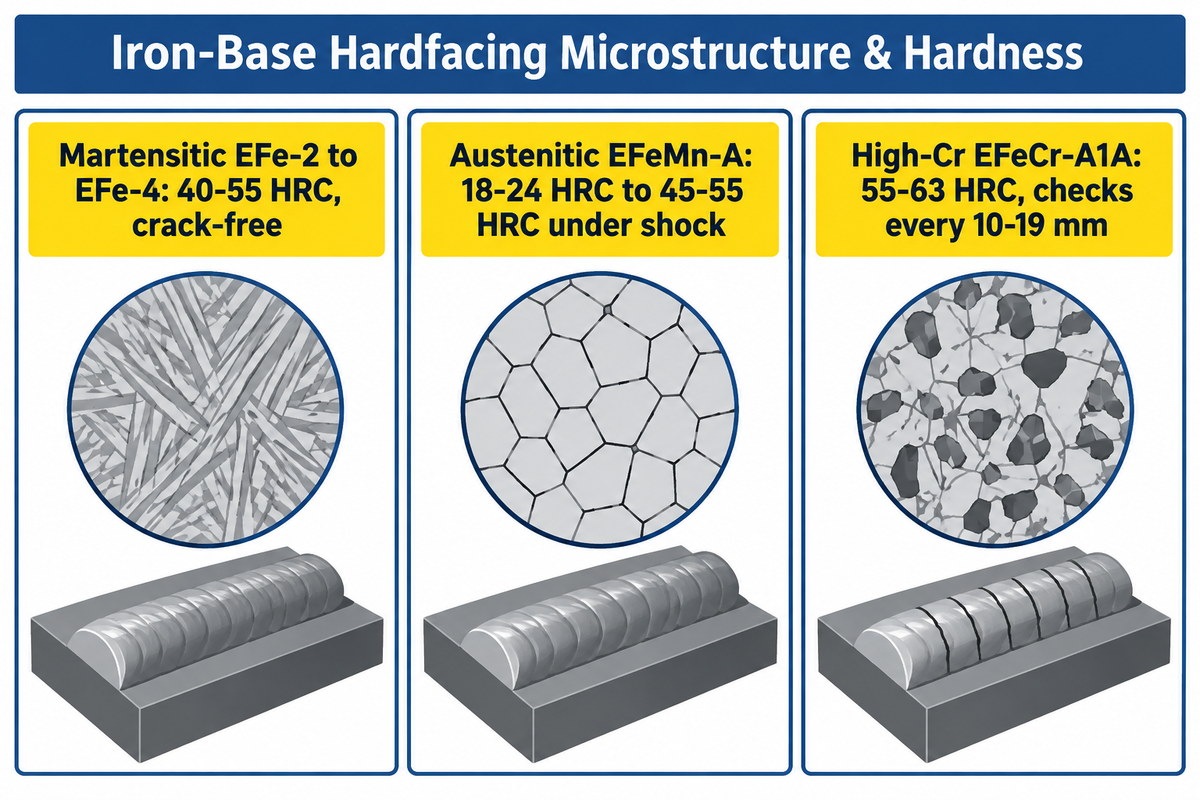
Hardoplassingslegeringen op ijzerbasis worden het meest gebruikt bij onderhoudslassen vanwege hun gunstige prijs-prestatieverhouding. De keuze tussen martensitische hardoplassingslegeringen, austenitische mangaanstaalstaven en hoogchroomcarbidelegeringen hangt af van hoe de microstructuur van elk type lassen energie absorbeert.
Leden van de martensitische staalelektrodegroep (AWS EFe-2 tot en met EFe-4) ontwikkelen een latten- of plaatmartensietstructuur bij afkoeling aan de lucht. Deze afzettingen harden uit tot een hardheid van 40 tot 55 HRC (volgens de SMAW-elektrodespecificaties van de fabrikant). Omdat ze zonder terugslag stollen, zijn ze bestand tegen een matige hoeveelheid slijtage en impact tot twee of drie lagen.
Austenitische mangaanelektroden (AWS EFeMn-A en EFeMn-B) bevatten 11% tot 14% mangaan, gestabiliseerd met nikkel of molybdeen. Volgens de SMAW-elektrodespecificaties van The Fabricator hebben austenitische mangaanlagen een hardheid van 18-24 HRC in onbehandelde toestand en harden ze uit tot 45-55 HRC bij bewerking met gesteente. Maar als een lasser austenitische legeringen in een kolengoot aanbrengt zonder impact, blijft het metaal zacht en slijt het snel.
Hoog-chroomcarbide-elektroden (AWS EFeCr-A1A tot en met EFeCr-A8) comprimeren een hoog chroom- en koolstofgehalte in het lasmetaal, waardoor dichte hexagonale M7C3-carbiden ontstaan. Volgens AWS Welding Digest zorgt gecontroleerde verdunning voor een ductiele overgangszone in ongeveer 25% van de totale lasdikte. Hierdoor blijft de bovenste driekwart van de las bestaan uit primair chroomcarbide, wat ernstige slijtage door mineraalglijding effectief voorkomt.
| IJzerbasis-subgroep | Matrix- en carbidestructuur | Hardheid in gelaste toestand versus hardheid in gebruik | Gedrag controleren | Ideale industriële toepassing |
|---|---|---|---|---|
| Martensitisch luchthardend staal (EFe-2 tot EFe-4) | Martensitische matrix met minimale achtergebleven austeniet. | 40–55 HRC direct na afkoeling | Scheurvrij bij constante voorverwarming. | Ovendraaipunten, onderstelrollen, schaarbladen en aslagers |
| Austenitisch mangaanstaal (EFeMn-A / EFeMn-B) | Harde austenitische matrix; transformeert onder schokbelasting | 18–24 HRC in gelaste toestand → 45–55 HRC na impact | Ductiel, geen kruiscontroles | Kaakbrekers, kegelbrekers, hamermolenhamers en wissels voor spoorwegen. |
| Hoogchroomcarbide-ijzer (EFeCr-A1A tot EFeCr-A8) | 30–50% primaire M7C3-carbiden (1,200–1,600 HV) in een eutectische matrix | 55–63 HRC macro-hardheid | Het is aan te raden om de ontlasting elke 10–19 mm (3/8–3/4 inch) te controleren. | Gootbekledingen, sinterbrekerstaven, baggerpomphuizen en vijzelbladen |
Legeringen voor extreme toepassingen: buisvormige wolfraamcarbide staven, kobaltbasis (Stellite) en nikkelbasis.
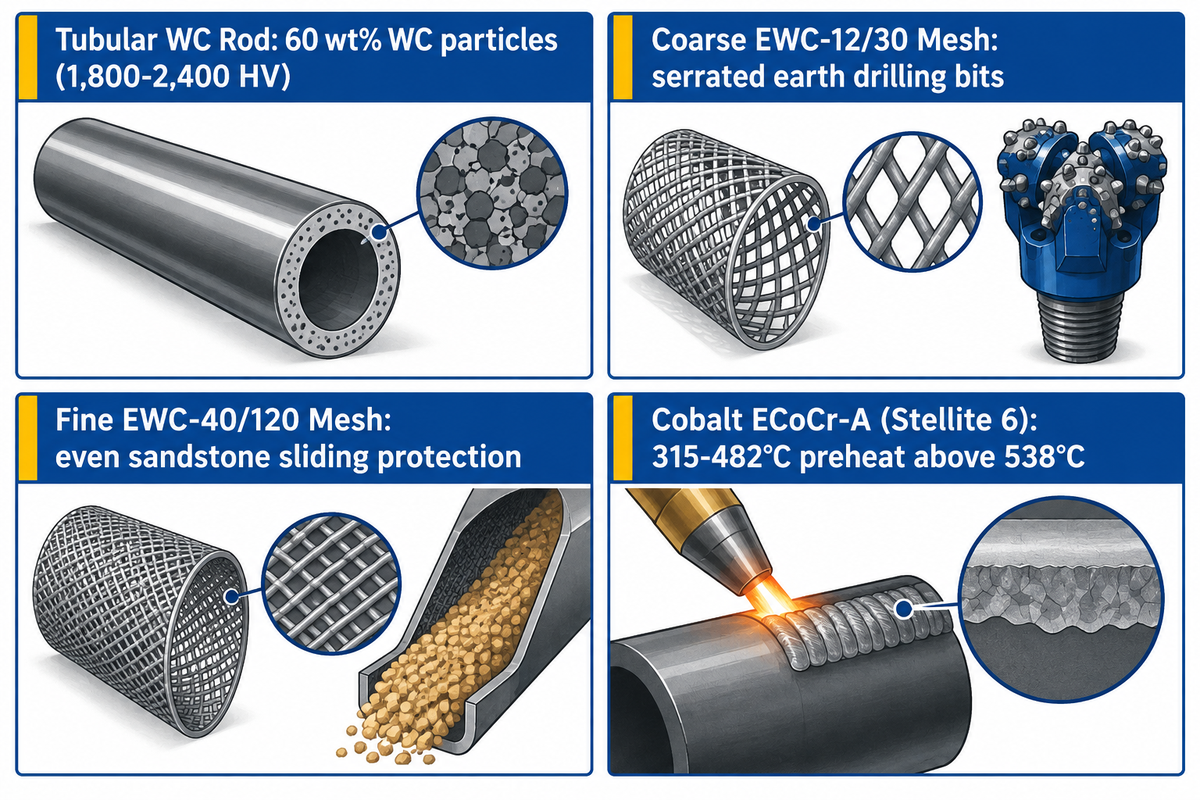
Wanneer schurende mineralen een hardheid van meer dan 1,200 HV bereiken of de bedrijfstemperatuur boven de 538 °C (1,000 °F) komt, bereiken hardingsproducten op ijzerbasis hun grenzen. In zeer zware omstandigheden, zoals bij abrasieve slijtage, worden vaak speciale buisvormige laselektroden van wolfraamcarbide, kobalt of nikkel gebruikt om de componenten te beschermen. Door het lasproces en de stroomsterkte af te stemmen op deze speciale elektroden, wordt kostbare metallurgische schade voorkomen.
Buisvormige wolfraamcarbide-elektroden bestaan uit een buis van zacht staal gevuld met ongeveer 60 gewichtsprocent gegoten WC/W2C- of macrokristallijne WC-deeltjes. Deze composietstructuur is gedocumenteerd in Amerikaans octrooi 4,923,511 A. Volgens AWS A5.13 Tabel 4 specificeren aanduidingen zoals EWC-12/30, EWC-20/30, EWC-30/40 en EWC-40/120 de maasgrootte van de wolfraamkorrels. Grove deeltjes met een maasgrootte van 12/30 creëren een gekartelde snijkant op grondboren. Fijne korrels met een maasgrootte van 40/120 zorgen voor een gelijkmatige verdeling en bieden bescherming tegen slijtage door wrijving op zandsteen.
Lassers die wolfraamcarbidestaven gebruiken, moeten de laagst mogelijke stroomsterkte aanhouden die een stabiele lasboog garandeert. Een te hoge stroomsterkte lost de wolfraamcarbidekorrels van 1,800 tot 2,400 HV op in het smeltbad. Door de thermische oplossing van de korrels ontstaat een amorfe en broze ijzer-wolfraammatrix die bij contact breekt. Door het lassen met smalle, niet-brede lasrupsen blijven de dichte WC-korrels in suspensie.
Elektroden op kobaltbasis (zoals AWS ECoCr-A, ook bekend als Kennametal Stellite 6) en legeringen op nikkelbasis (AWS ENiCr-B en ENiCr-C) worden veel gebruikt bij hoge temperaturen. Volgens AWS Welding Digest vereisen legeringen op kobaltbasis een voorverwarming tussen 315 °C en 482 °C over twee tot drie bufferlagen. Ook is langzame afkoeling met isolerende dekens noodzakelijk. Legeringen op kobaltbasis behouden hun hardheid bij hoge temperaturen in stoomkleppen en matrijzen voor warm extrusie. Voor precisieklepzittingen worden vaak TIG-lasstaven van dezelfde kobaltlegering gebruikt.
Compatibiliteit met basismetalen: koolstofstaal, Hadfield-mangaan, slijtvaste platen en gietijzer.
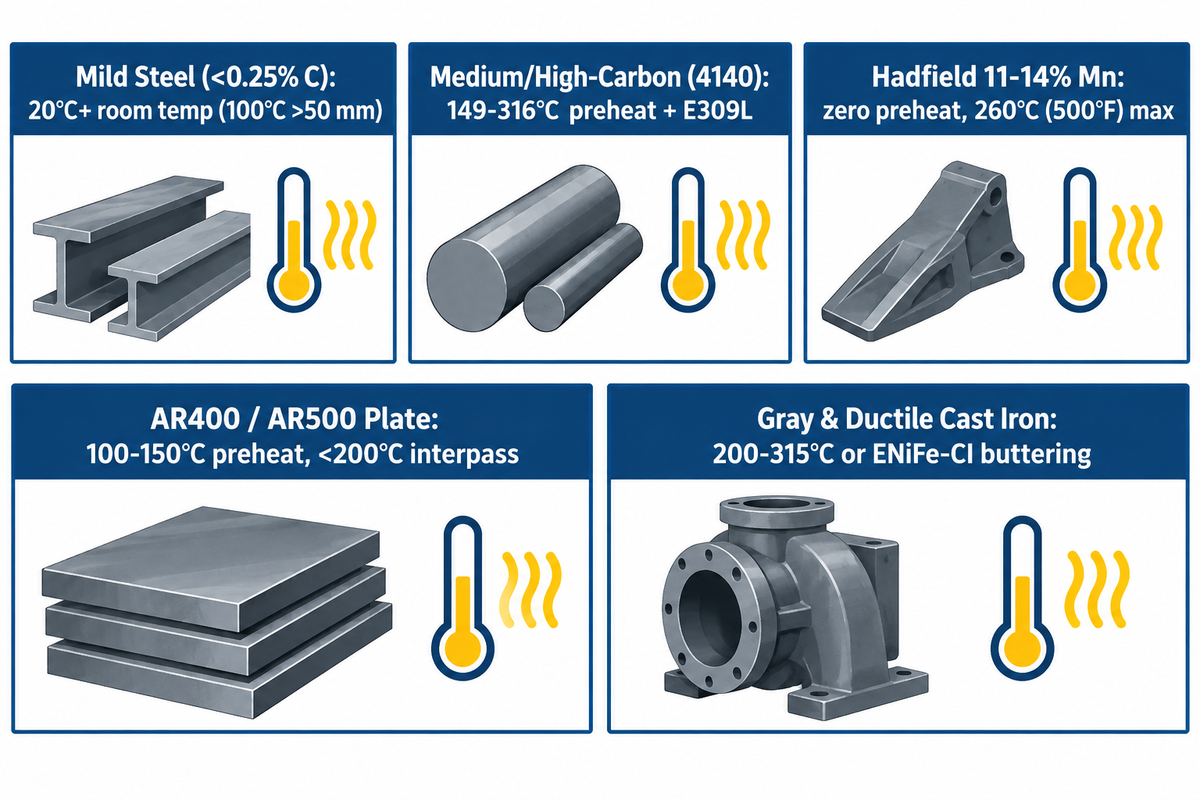
De samenstelling van het basismetaal bepaalt of voorverwarming nodig is of dat er strikte beperkingen gelden voor de warmte-inbreng voordat hardingslagen worden aangebracht. Onze basisanalyse met vijf engines en 24 live query's laat zien dat generieke tabellen de omgekeerde voorverwarmingsregel tussen middelmatig koolstofstaal (voorverwarming van 150-260 °C vereist) en Hadfield-staal met 12-14% mangaan (geen voorverwarming, tussentemperatuur <260 °C / 500 °F) niet vermelden. Dit benadrukt dit risico op de werkvloer. Elk stalen gietstuk behandelen alsof het van zacht staal is, is een van de snelste manieren om een kostbaar onderdeel in de mijnbouw te beschadigen.
Volgens de FAQ over voorverwarmen van Hardface Technologies vereisen gelegeerde staalsoorten zoals 4130 een voorverwarming tot ongeveer 200 °C (400 °F), terwijl rails van koolstofstaal een voorverwarming van 315 tot 370 °C (600 tot 700 °F) vereisen. Voorverwarmen vertraagt de afkoelsnelheid in de warmtebeïnvloede zone (HAZ), waardoor bros, ongetemperd martensiet en waterstofgeïnduceerde scheuren onder de lasrups worden voorkomen.
Hadfield austenitisch mangaanstaal (11% tot 14% Mn) vereist een exact tegengesteld thermisch protocol. Het voorverwarmen van Hadfield mangaanstaal of het toestaan dat de temperatuur tussen de laslagen boven de 260 °C (500 °F) komt, maakt het gietstuk bros door de aanwezigheid van carbiden in de korrelgrenzen, zoals benadrukt in AWS Welding Digest . Zoals eveneens benadrukt in AWS Welding Digest, moet een mangaangietstuk, indien het in de winter vriest, slechts tot 27 °C (80 °F) worden verwarmd en moet de temperatuur tussen de laslagen strikt onder de 260 °C (500 °F) worden gehouden.
| Basismateriaal type | Voorverwarmingseis | Maximale plafondhoogte tussen doorgangen | Vereiste buffer / eerste doorgang | Kritiek metallurgisch gevaar |
|---|---|---|---|---|
| Laag koolstofgehalte zacht staal (<0.25% C) | Kamertemperatuur (20°C+); 100°C op een dikke plaat >50 mm | 300 ° C (572 ° F) | Geen voor 1–2 cap passes; EFe-1 voor diepe opbouw. | Verdunning van de eerste laag (25-30%) vermindert de hardheid bij één enkele bewerking. |
| Middel-/hoogkoolstof- en laaggelegeerd staal (0.30–0.55% C, 4140) | 149 ° C tot 316 ° C (300 ° F tot 600 ° F) | 350°C (660°F) + langzame afkoeling met een deken | Laagwaterstofbuffer E7018, EFe-1 of E309L | HAZ-martensitische transformatie en waterstofonderafschilfering |
| Hadfield austenitisch mangaanstaal (11–14% Mn) | Geen voorverwarming (alleen koelen tot maximaal 27°C / 80°F) | Strikte maximumtemperatuur: 260°C (500°F) | EFeMn-A, EFeMnCr of E307/E309L roestvrij staal | Tijd-temperatuur-carbideprecipitatie veroorzaakt uitscheuring van het basismetaal. |
| Geharde en getemperde slijtplaat (AR400, AR500, Hardox) | 100°C tot 150°C (212°F tot 300°F) op dikke secties | Maximaal 200°C (392°F) | E309L of E7018 buffer onder hardmetalen kappen | Oververhitting boven 200 °C maakt de Q&T-slijtplaat hard en zacht. |
| Grijs en nodulair gietijzer (2.5–4.0% C) | 200°C tot 315°C (400°F tot 600°F) of koud overslaan van lasnaden | Houd de temperatuur gelijkmatig; laat langzaam afkoelen in limoengroen/een deken. | AWS A5.15 ENiFe-CI nikkel-ijzer smeerproces | Koolstofopname vormt bros wit gietijzer langs de smeltlijn. |
Welk type lasdraad moet je gebruiken om aan een hardingslaag te lassen?
Gebruik een bufferelektrode van austenitisch roestvast staal (AWS E309L of E307) of gasloos FCAW-lasdraad met E309LT0-3 kern nadat de oude hardingslaag is weggeslepen. Las nooit een structurele bevestiging of vervangende slijtrand rechtstreeks op een bestaande chroomcarbide- of wolfraamcarbide-laag. De broze carbidelaag zal onder de structurele verbinding breken. Bewerk of slijp de laszone altijd met een koolboogbeitel tot aan het gezonde basismetaal voordat u last met E309L of AWS E7018 vulmetaal.
Verdunningsberekeningen, maximale laagdikte, reliëfcontrole en selectie van kralenpatronen
Indringing en verdunning bepalen of een hardingslasstaaf in de praktijk de in de catalogus vermelde slijtvastheid behaalt. Naar schatting bestaat tijdens booglassen met beklede elektroden 15% tot 30% van de eerste lasrups uit gesmolten basismetaal. Vergelijkende slijtagetests in peer-reviewed studies van Metals over hardingslassen tonen aan dat basismonsters in het laboratorium een slijtvastheid van 96 tot 98 g hebben, die toeneemt tot 103 tot 108 g na het aanbrengen van de hardingslaag.
Om te begrijpen waarom twee laslagen nodig zijn, nemen we een illustratief uitgewerkt voorbeeld, uitgaande van een massabalansmodel voor SMAW-verdunning met twee laslagen. Dit model laat zien hoe een eerste verdunning van 30% in zacht staal met 0.18% C een EFeCr-A1-laag reduceert van 28.0% Cr / 4.5% C naar 19.6% Cr / 3.18% C in laslag 1 (46–48 HRC) en herstelt naar 25.5% Cr / 4.11% C in laslag 2 (57–60 HRC). Dit verklaart waarom een afdeklaag na twee laslagen de volledige slijtvastheid bereikt, terwijl een derde laslag de afschilferingsdrempel overschrijdt. Met behulp van de massabalansvergelijking C_afzetting = (D × C_basis) + ((1 − D) × C_vulstof) stolt laslag 1 nabij de eutectische grens met gereduceerde primaire carbiden. Tegen laslag 2 keren de hypereutectische M7C3 primaire carbiden terug naar hun volledige dichtheid.
De 2-laagse drempelregel voor ontlastingscontrole
De 2-laags ontlastingsregel stelt dat hoogchroomcarbide-overlays (AWS EFeCr-A1 tot EFeCr-A8) twee lagen vereisen op koolstofstaal. Twee lagen helpen de verdunning van het basismetaal te verminderen tot minder dan 15% en de primaire M7C3-carbidedichtheid te herstellen. Deze lasrupsen moeten om de 10 tot 19 mm (3/8 tot 3/4 inch) dwarse ontlastingsscheuren vertonen. Cruciaal is dat de afdeklaag nooit meer dan twee lagen (totale dikte 6-8 mm) mag bevatten, tenzij deze wordt geïsoleerd door een ductiele bufferlaag.
Hardface Technologies heeft bevestigd dat in chroomcarbide-afzettingen dwarsscheurtjes om de 3/8 tot 3/4 inch (9,5 tot 19 mm) veel voorkomen en normaal zijn. Als een deklaag geen scheurtjes vertoont, bouwt zich residuele trekspanning op langs de smeltlijn totdat de deklaag door impact loslaat.
De geometrie van de lasrups bepaalt de levensduur. Volgens The Fabricator mogen de lasrupsen niet groter zijn dan drie tot vier keer de diameter van de elektrodekern. Vanwege de vloeibaarheid van de hardingsslak moeten cilindrische rollen, assen en smeltbakken in de 1G-vlakstand worden geplaatst. Werkplaatsen gebruiken L-vormige roterende laspositioneerders voor vlaklassen om doorzakken van het smeltbad te voorkomen.
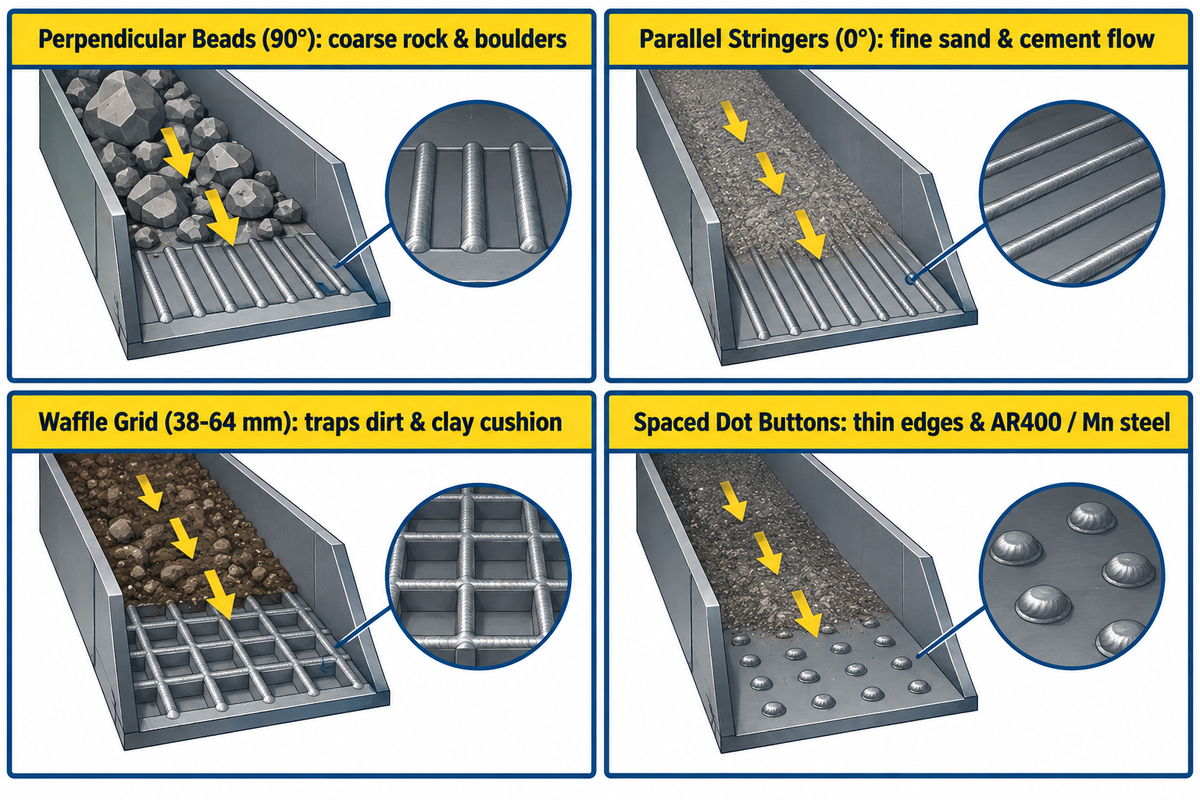
Door de lasrups ten opzichte van de materiaalstroom te oriënteren, keert het schurende medium zich tegen zichzelf, zoals weergegeven in de richtlijnen voor lasrupspatronen van Hardface Technologies :
- Kraaltjes die loodrecht op de stroomrichting staan, werken het beste voor grote rotsblokken en grof gesteente dat door geulen glijdt. Grote stenen glijden over de toppen van de kraaltjes zonder het basismateriaal te beschadigen.
- Parallelle kralen, georiënteerd onder een hoek van 0 graden ten opzichte van de stroomrichting, werken het beste voor vrijstromende cementdeeltjes. Fijne deeltjes glijden soepel door het materiaal zonder dat er tussen de passages wervelstromen ontstaan.
- Wafel- of kruisrasterpatronen werken het beste voor aarde, klei of een mengsel van gesteente en aarde, en moeten een tussenruimte hebben van 38 tot 64 mm (1.5 tot 2.5 inch). Het raster verdicht een stationaire laag aarde, die tegen de rotsen schuurt.
- Voor dunne snijkanten, mangaangietsels en warmtegevoelige AR400-slijtplaten zijn puntpatronen van op afstand geplaatste laspunten het meest geschikt. Op afstand geplaatste punten voorkomen continue warmteophoping langs dunne randen.
Kunnen hardheidswaarden worden gebruikt om slijtvastheid te voorspellen?
Nee, de Rockwell-hardheid (HRC) van een materiaal kan op zichzelf geen voorspelling zijn van de slijtvastheid van verschillende legeringsfamilies. Zoals blijkt uit de ASTM G65-test met droog zand en de metallurgische vergelijkingen van The Fabricator , bleek een chroomcarbide-afzetting met een hardheid van 58 HRC drie tot vijf keer langer mee te gaan dan een martensitische staalafzetting met een hardheid van 58 HRC in silicazand.
Macrohardheid voorspelt de levensduur alleen bij vergelijking van twee coatings binnen dezelfde metallurgische familie. Een staaf van martensitisch staal met een hardheid van 52 HRC zal bijvoorbeeld langer meegaan dan een staaf van martensitisch staal met een hardheid van 45 HRC bij dezelfde rolweerstand.
Componentselectiematrix: van graafbakken en breekhamers tot zware constructies
Door de juiste combinatie van vulmiddelen te gebruiken voor onderdelen van industriële apparatuur, worden vroegtijdige slijtage en door hitte veroorzaakte scheurvorming voorkomen. Onderhoudsmonteurs kunnen de 4-stappen slijtage-naar-stang selector toepassen voordat ze werkorders uitgeven.
Het 4-stappenkader voor het selecteren van slijtage-tot-stangverhouding
- Controleer eerst de chemische samenstelling van het basismetaal met een magneetproef. Niet-magnetisch staal duidt op 11-14% Hadfield-mangaanstaal (strikte maximale temperatuur tussen de lagen van 260 °C / 500 °F), terwijl magnetisch staal duidt op koolstofstaal of laaggelegeerd staal.
- Ten tweede, verwijder het vermoeide metaal en breng de basislaag aan. Verwijder 3.2 mm (1/8 inch) van het vermoeide metaal en breng EFe-1 lagen aan voor diepe slijtage of 2 lagen E309L buffer onder schokabsorberende kappen.
- Ten derde, stem de legering van de beschermkap af op de dominante slijtagevorm. Kies EFeMn-A voor zware rotsinslag, EFe-3 martensitisch voor metaal-op-metaal rollen, EFeCr-A1 voor glijdende slijtage door mineralen, of EWC voor extreme rotsbewerking.
- Ten vierde, zorg voor de juiste oriëntatie van de laagdoppen en korrels. Stop na 2 lagen voor chroom- of wolfraamcarbide-lagen en oriënteer de korrels loodrecht voor grof gesteente, wafelvormig voor aarde of parallel voor fijn zand.
| Industrieel onderdeel | Substraat van onedel metaal | Dominant slijtagemechanisme | Aanbevolen opbouw / buffer | Aanbevolen hardingskapstang | Laaglimiet en kralenpatroon |
|---|---|---|---|---|---|
| Graafbak tanden en randen | Laaggelegeerd gietstaal of AR400 | Rotsbewerking onder hoge spanning + matige impact | EFe-1 opbouw + E309L buffer op schokgevoelige hoeken | EFeCr-A1A of complex carbide (58–62 HRC) | Maximaal 2 lagen; wafelpatroon in aarde, parallel in zand. |
| Bekleding voor kaak- en kegelbrekers | 11–14% Hadfield mangaanstaal | Extreem rotsbeuken en compressieve impact | EFeMn-A of E307 buffer (geen voorverwarming, <260°C tussenpassage) | EFeMnCr of enkellaags EFeCr-A1 chunk/dot overlay | Strenger- of puntpatroon; watergekoelde overslaanlassen |
| Mijnbouw- en cementboorvijzels | Zacht staal of middelmatig koolstofstaal | Ernstige, laagspanningsschurende silica-slijtage | Niet vereist, tenzij de rand van de vliegkop dun is afgesleten. | EFeCr-A1 of EWC-40/120 buisvormig wolfraamcarbide | 1–2 lagen langs de buitenste rand van het vliegvlak en het vlak |
| Snijbladen voor bulldozers en graders | Middelmatig koolstof-/boorgelegeerd staal | Gronderosie onder hoge spanning + schok | Voorverwarmen tot 150–200 °C; E7018 of EFe-1 wortelherstel | EFeCr-A4 of martensitisch-carbide mengsel (52–58 HRC) | Maximaal 2 lagen; weefpatroon of visgraatpatroon van 40-50 mm. |
| Baggerkopkoppen en slibmantels | Koolstofstaal of gegoten gelegeerd staal | Erosie van nat zand met hoge snelheid + impact | EFe-1 dimensionale restauratie | EFeCr-A1A (28–32% Cr) of EWC-20/30 op tanden | 2 lagen; dicht op elkaar geplaatste stringers |
| Snijbladen voor hete snede en smeedmatrijzen | H13 / 4140 gelegeerd gereedschapsstaal | Thermische schok boven 538 °C + metaal-op-metaal afschuiving | Voorverwarmen op 315–450 °C + 2 lagen E309L roestvrij staal | ECoCr-A (Stelliet 6) of ENiCr-B | 2-3 lagen; langzaam laten afkoelen in een thermische deken, machinaal op maat maken. |
| Staalmolen & H-balk transportbandrollen | AISI 1045 / 4140 gesmeed staal | Metaal-op-metaal rolbelasting + slijtage door walshuid | Voorverwarmen 200–260 °C + EFe-1 opbouw | EFe-2 of EFe-3 martensitisch staal (38–48 HRC) | 2–3 omtrekslagen op roterende positioneerder |
| Structurele klem- en richtrollen | Laaggelegeerd constructiestaal | Hoge drukcontactdruk + glijdende schaal | EFe-1 bewerkbare opbouw | EFe-3 of EFe-4 martensitische gereedschapsstaallaag | 2-3 lagen; gladschuren om beschadiging van de balken te voorkomen. |
In fabrieken voor de productie van zware staalconstructies zijn handmatige SMAW-elektroden economisch gezien beperkt tot reparaties op locatie en kleine series componenten. Hun afzettingssnelheid van 0.45 tot 3.2 kg/uur kan niet tippen aan die van geautomatiseerde SAW- of FCAW-lijnen bij de productie van lange constructiebalken. Zoals The Fabricator opmerkt, bedraagt het afzettingsrendement van SMAW 60% tot 65%, terwijl openboog-FCAW-lasdraad een rendement van 87% bereikt en automatisch onderpoederlassen een rendement van 95% tot 99%.
Hoewel sommige onderhoudsteams lasstaven gebruiken om transportbandrollen opnieuw te bewerken, is de productie van balken in grote volumes afhankelijk van geautomatiseerde H-balklaslijnen . Bedrijven die de doorvoer van hun structurele assemblage willen verhogen, kunnen onze workflow voor de assemblage van zware H-balken en onderpoederlassen bekijken . Werkplaatsen kunnen ook robotgestuurde lasnaadvolging gebruiken voor herhaalbare overlays bij het lassen van slijtvaste platen.
Commerciële kruisverwijzing, elektrodediameters en inkoopchecklist
Inkoopteams stuiten vaak op merknamen van Lincoln Electric, Stoody, ESAB en Hobart Brothers in plaats van de standaard AWS A5.13-codes. Leveranciers zoals Postle Industries en Hardface Technologies gebruiken ook hun eigen merknamen. Door te vertrouwen op de AWS A5.13-specificaties en de legeringssamenstelling, of op kruisverwijzingen die door commerciële lasproducten worden verstrekt, kan worden voorkomen dat een incompatibele kwaliteit wordt aangeschaft bij Airgas en andere leveranciers.
Er is een belangrijke afbakening van de te produceren apparatuur. Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. (opgericht in 1991) produceert zware industriële lasapparatuur, H-balkproductielijnen, CNC-snijmachines en roterende laspositioneerders. Wij produceren of verkopen geen verbruikbare hardingselektroden. De bijgevoegde kruisverwijzingstabel is bedoeld voor onafhankelijke technische beoordeling door kopers van onderhouds- en fabricageapparatuur.
| Metallurgische categorie & AWS A5.13-klasse | Lincoln Electric (Wearshield) | Stoody (ESAB Group) | ESAB (OK Weartrode) | Hobart Brothers (Hardalloy / McKay) | Inkoop, verpakking en prijsstructuur |
|---|---|---|---|---|---|
| Bewerkbare laaggelegeerde opbouw (EFe-1, ~28–35 HRC) | Wearshield BU / BU-30 | Stijf opbouwende LH | OK Weartrode 30 | Hardlegering 32 | Omdozen van 10–50 lb; laagste legeringscategorie (offerte van leverancier vereist) |
| Austenitische mangaanimpact (EFeMn-A / Cr, 18→50 HRC) | Wearshield Mangjet / Frogmang | Stoody Dynamang / Nicromang | OK 86.08 / Mangrode | Hardlegering 118 (Mn-Ni) | Hermetisch afgesloten blikken van 5-10 pond of dozen van 50 pond (offerte van de leverancier vereist) |
| Martensitische metaal-op-metaal (EFe-2 tot EFe-4, 45–55 HRC) | Wearshield MI | Stoody 1105 / Zelfhardend | OK Weartrode 50 | Gereedschapslegering C / Hardlegering 58 | Buizen van 10 lb of dozen van 50 lb; prijzen voor legeringen uit het middensegment (offerte van leverancier vereist) |
| Slijtage met hoog chroomcarbide (EFeCr-A1A / A4, 56–62 HRC) | Wearshield ABR / Wearshield ME / 60 | Stoody 2134 / Stoody 31 / 35 | OK Weartrode 55/60 T | Hardalloy 140 / Hardalloy 148 | Buizen van 5-10 lb of industriële verpakkingen van 50 lb; hoogwaardige Cr-kwaliteit (offerte van leverancier vereist) |
| Buisvormig wolfraamcarbide en kobalt (EWC / ECoCr-A) | Wearshield TC / Kobaltkwaliteiten | Stoody Borod / Castweld 6 | Stoody / Kennametal Stellite 6 | McKay Tube-Alloy WC-kwaliteiten | Speciale buizen van 1–5 lb; toeslag voor wolfraam/kobalt (offerte van leverancier vereist) |
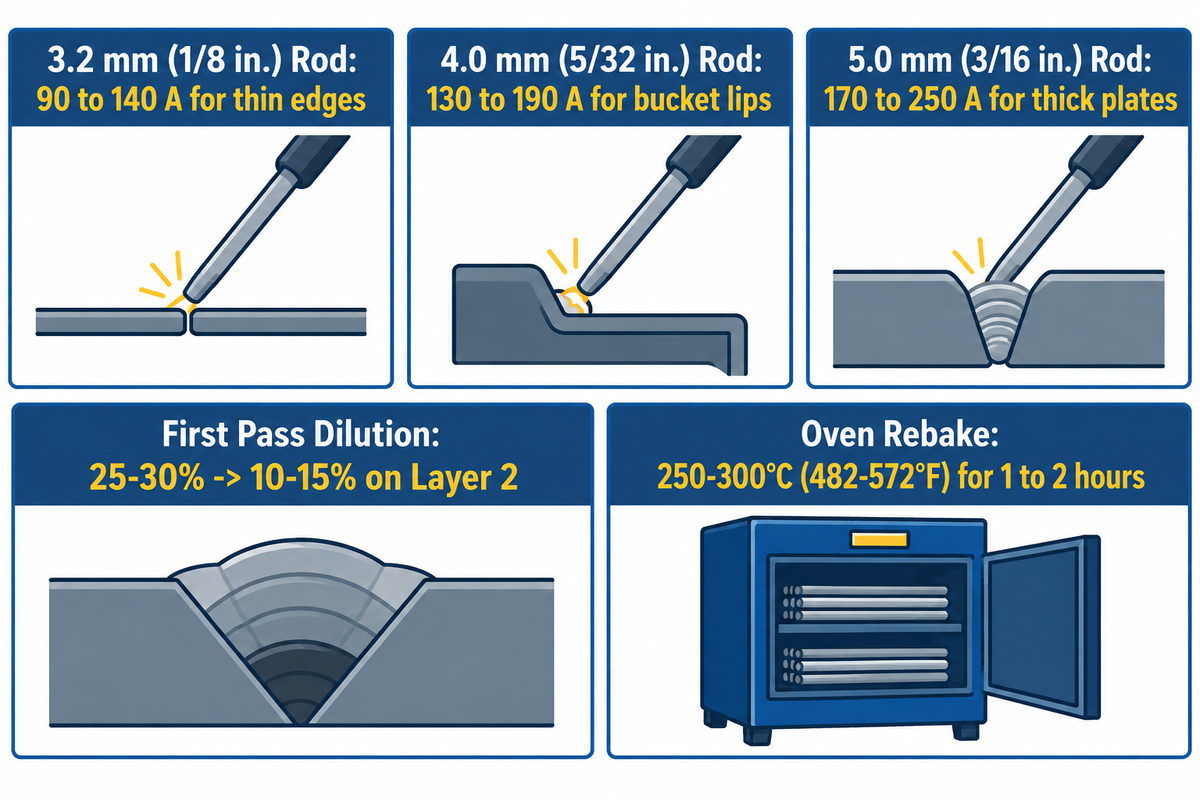
Door de juiste diameter van de staafelektrode en het juiste stroombereik te kiezen, wordt overmatige verdunning van de eerste laag voorkomen. De eerste laag ondervindt een verdunning van 25% tot 30% basismetaal, terwijl de tweede laag een verdunning van 10% tot 15% ondervindt. Het gebruik van staafelektroden in de onderste helft van het stroombereik behoudt een hogere carbidedichtheid.
- Voor elektroden met een diameter van 3.2 mm (1/8 inch) gebruikt u een stroomsterkte van 90 tot 140 A (gelijkstroom of wisselstroom). Deze diameter is geschikt voor dunne randen, zoals die van schroefbladen en warmtegevoelige lasnaden van mangaanstaal.
- Voor elektroden met een diameter van 4.0 mm (5/32 inch) gebruikt u 130 tot 190 A (DCEP of AC). Deze maat wordt gebruikt voor bakranden en stortkokerbekledingen, en voor meerlaagse rolopbouw.
- Voor elektroden met een diameter van 5.0 mm (3/16 inch) dient u een stroomsterkte van 170 tot 250 A (DCEP of AC) te gebruiken. Deze zware staaf is ontworpen voor het aanbrengen van een vlak oppervlak met hoge afzettingsdichtheid op zware breekhamers en dikke slijtplaten.
Vocht in de werkplaatslucht veroorzaakt een ophoping van waterstofgas en zorgt ervoor dat martensitische elektroden snel vocht absorberen. Vochtgevoelige elektroden moeten daarom 1 tot 2 uur worden voorverwarmd bij 250 tot 300 °C (482 tot 572 °F) voordat er met zacht staal wordt gelast. Zorg ervoor dat uw werkplaats is uitgerust met de benodigde laskabels, elektrodenhouders en droogovens die geschikt zijn voor continu gebruik.
Checklist voor offerteaanvraag (RFQ) voor hardfacing en werkstukpositionering
Gebruik deze checklist voor technische toepassingen bij het aanvragen van offertes bij elektrodenleveranciers of bij het specificeren van roterende positionerings- en geautomatiseerde balklasmachines:
| Specificatie Parameter | Vereiste technische input | Waarom het mislukkingen op de werkvloer voorkomt |
|---|---|---|
| 1. Kwaliteit en dikte van het basismetaal | Exacte staalspecificatie (bijv. AISI 1045, 12% Hadfield Mn, AR400, grijs gietijzer) + dikte (mm) | Bepaalt of een voorverwarming van 150–300 °C of een strikte tussentemperatuurlimiet van <260 °C (500 °F) van toepassing is. |
| 2. Primaire en secundaire slijtmodus | Schuivende silica-abrasie, uitholling van gesteente onder hoge spanning, zware impact, metaal-op-metaalcontact of hitte van >538 °C | Voorkomt dat broze carbiden met een hardheid van 60 HRC op slaghamers of ongeharde mangaanstaven in zandgoten terechtkomen. |
| 3. Vereiste opbouwdiepte | Totale ontbrekende metaaldiepte (mm) vóór het aanbrengen van de 1–2 lagen (3–6 mm) harde afdeklaag | Specificeert de exacte hoeveelheid EFe-1 opbouw- en E309L-bufferstaven, zodat lassers geen overmatige deklaaglagen aanbrengen. |
| 4. Diameter van de elektrode, polariteit en verpakkingsgrootte | 3.2 mm, 4.0 mm of 5.0 mm; compatibiliteit met DCEP- en AC-transformatoren; hermetisch afgesloten behuizingen. | Past zich aan het uitgangsvermogen van de stroomvoorziening in de werkplaats aan en voorkomt vochtopname in vochtige onderhoudsruimtes. |
| 5. Gewicht van het werkstuk en behoefte aan vlakke positionering | Gewicht van de componenten (kg/ton), rotatiediameter en of geautomatiseerde SAW/FCAW-lijnen nodig zijn. | Maten L-type draaibaar laspositioneerders om vloeibare hardfacing-plasjes in de 1G-vlakke positie te houden |
Veelgestelde Vragen / FAQ
Moet ik 6013 of 7018 gebruiken als basislaag voordat ik zacht staal hard oplaait?
Bij het aanbrengen van een basislaag onder hardingscoatings op koolstofstaal, kies altijd voor AWS E7018 met een laag waterstofgehalte (15 tot 22 HRC) in plaats van rutiel E6013. E6013 verhoogt de diffundeerbare waterstof en maakt de smeltzone ondieper, wat, in combinatie met scheuren onder de slijtlaag, het risico op scheurvorming vergroot wanneer de chroomcarbide slijtlagen afkoelen en krimpen. Als het onderdeel echter wordt blootgesteld aan zware rolbewegingen of zware stootbelastingen, moet E7018 worden vervangen door een speciaal daarvoor bestemde AWS EFe-1 laaggelegeerde opbouwelektrode (28 tot 35 HRC). Een speciaal daarvoor bestemde opbouwlegering is bestand tegen plastische vervorming onder het oppervlak en delaminatie van de slijtlaag.
Moeten onderdelen worden voorverwarmd voordat hardingslasstaven worden aangebracht?
De voorverwarmingseisen variëren van 20 °C kamertemperatuur voor zacht staal tot 149 °C–316 °C (300 °F–600 °F) voor middel- en hoogkoolstofstaal. Laagkoolstofstaal met minder dan 0.25% koolstof hoeft alleen maar warm en droog te zijn boven 20 °C. Middelkoolstofstaal, hoogkoolstofstaal en laaggelegeerd staal (0.30% tot 0.55% C) vereisen een voorverwarming van 149 °C tot 316 °C om scheurvorming in de warmtebeïnvloede zone te voorkomen. Daarentegen mag Hadfield austenitisch mangaanstaal met 11% tot 14% mangaan nooit worden voorverwarmd en moet de temperatuur tussen de laslagen onder de 260 °C (500 °F) blijven.
Kunnen gietijzeren onderdelen met standaard lasstaven worden gehard?
Ja, onderdelen van grijs en nodulair gietijzer (2.5% tot 4.0% koolstof) kunnen worden gehard voor slijtage door glijden met lage impact, mits de temperatuur strikt wordt gecontroleerd. Omdat gietijzer vrije grafietvlokken of -knobbeltjes bevat, veroorzaakt direct lassen op koud gegoten onderdelen koolstofopname en de vorming van bros wit gietijzer langs de smeltgrens. Breng korte lasgangen van 25 tot 40 mm aan met licht nabewerken tussen de gangen om krimpspanningen te verminderen. Voor niet-structurele gietijzeren glijgoten en voeringplaten waar kruiscontrole acceptabel is, kunnen hoogchroomcarbide-elektroden direct op een voorverwarmd gietstuk worden aangebracht.
Waarom ontstaan er dwarscheuren in hardingslassen van chroomcarbide tijdens het afkoelen?
Dwarsliggende ontlastingsscheuren met een tussenafstand van 10 tot 19 mm (3/8 tot 3/4 inch) over de hoogchroomcarbidekorrels (55 tot 63 HRC) zijn gunstige spanningsontlastende breuken. Naarmate de hypereutectische carbide matrix afkoelt, zorgen de fijne dwarsscheuren ervoor dat de interne krimpspanning door trekspanning wordt opgeheven, waardoor de bovenlaag niet langs de smeltgrens loslaat.
Welke polariteit en stroomsterkte worden gebruikt bij het hardlassen van elektroden met beklede elektroden?
Beklede hardfacing staafelektroden werken op gelijkstroom (DCEP) of wisselstroom (AC) met een stroomsterkte van 90 tot 140 A voor staven van 3.2 mm en 130 tot 190 A voor staven van 4.0 mm.
Hoeveel lagen hardingslasdraad kunt u aanbrengen zonder dat deze afbrokkelt?
Hoogchroomcarbide (AWS EFeCr-A1) en buisvormige wolfraamcarbide (EWC) deklaagstaven zijn beperkt tot maximaal 1 tot 2 lagen (in totaal 3 tot 6 mm) om afbrokkeling door krimp te voorkomen. Martensitische staalelektroden (EFe-2 tot EFe-4) staan 2 tot 3 lagen toe, terwijl opbouwstaven (EFe-1) en mangaanstaven (EFeMn-A) geen beperkingen kennen.
Referenties en bronnen
- American Welding Society (AWS): A5G-subcommissie: AWS A5.13/A5.13M:2024 Specificatie voor opvulelektroden voor booglassen met beklede elektroden
- American Welding Society (AWS Welding Digest, oktober 2024): Tips voor hardfacing: Een optimale lasoverlay-techniek door Guy Chouinard
- Tabellen met chemische samenstelling en classificatie van AWS A5.13/A5.13M oppervlakte-elektroden
- De Fabricator (FMA Communications): Basisprincipes van SMAW-hardingselektroden: afzettingssnelheden, verdunning en legeringsselectie
- De fabrikant: Een inleiding tot het harden van metaal: Microstructuur versus Rockwell-hardheid
- Metals (MDPI Peer-Reviewed Journal, 2023): Vergelijkende verdunning, microstructuur en slijtagegedrag van hardingscoatings
- Amerikaans octrooi- en merkenbureau (USPTO): US9475154B2: Hoog-boor hardingslaselektrode
- Amerikaans octrooi- en merkenbureau (USPTO): US4923511A: Composiet buisvormige wolfraamcarbide hardingsstaaf









