Voor het lassen van gietijzer met nikkelstaaf kunt u ENi-CI (Ni99) overwegen voor reparaties in één doorgang die nabewerking vereisen, en ENiFe-CI (Ni55) voor dikkere lasnaden in meerdere doorgangen. Identificeer het gietstuk, het gebruik ervan en de scheur voordat u de las kiest. Een bewerkbare nikkellaag kan worden aangebracht naast een hard, scheurgevoelig gebied in het gietijzer.
Stel je voor dat een versnellingsbakbehuizing een scheur heeft naast een lagerboring. Dit geeft de onderhoudsafdeling twee taken. De eerste is het herstellen van het intacte materiaal. De tweede is het behouden van de juiste grootte, uitlijning en locatie van de boring. Spreek beide controlepunten af voordat je met de werkzaamheden begint, want een boring kan verschuiven, zelfs als de las er goed uitziet.
Waar moet je pauzeren? Leg de reparatie tijdelijk stil bij een onbekend gietstuk, een scheur in een belastingstraject of bij druk-, hef-, stuur-, rem- of andere veiligheidskritische werkzaamheden. Volg voordat je verdergaat de instructies van de fabrikant van de originele apparatuur en de toepasselijke reparatieprocedure.
Welke nikkelstaaf moet je gebruiken voor gietijzer?
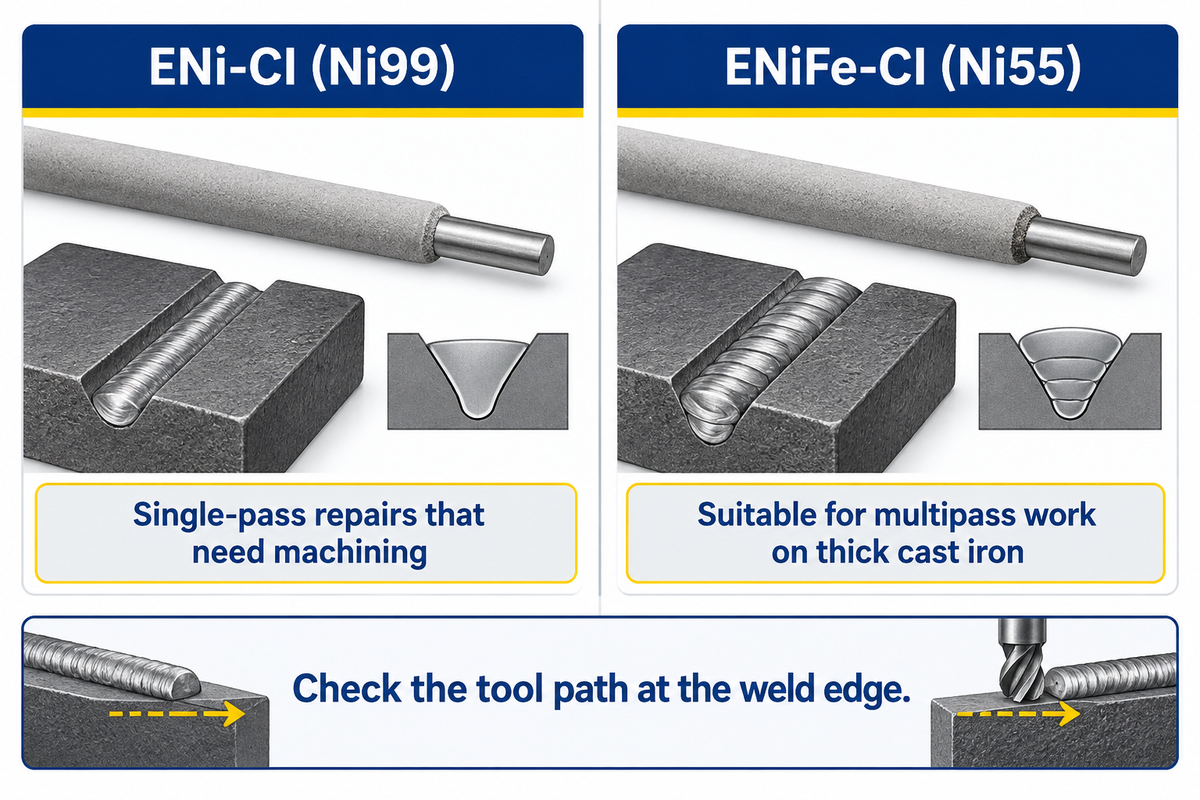
Gebruik ENi-CI voor een ondiepe reparatie in één doorgang die nabewerking vereist, en overweeg ENiFe-CI voor geschikte reparaties in meerdere doorgangen aan dik gietijzer. Selecteer een exact passende beklede elektrode volgens een goedgekeurde procedure en controleer waar het bewerkingsgereedschap het lasmetaal overschrijdt en het oorspronkelijke gietstuk binnendringt.
| Selectiecriterium voor elektroden | ENi-CI-voorbeeld | ENiFe-CI voorbeeld |
|---|---|---|
| Product | Lincoln Electric Tech-Rod 99, nominaal 99% nikkel | Lincoln Electric Tech-Rod 55, nominaal 55% nikkel |
| Toepassingsaanwijzing | Reparaties in één bewerking waarbij het afzettingsmateriaal geboord, getapt of gefreesd moet worden. | Zware secties of geschikte reparaties in meerdere stappen |
| Bewerkingscontrole | Lincoln beschrijft een bewerkbare afzetting, zelfs bij een hoge mengverhouding, voor hun product. Controleer het gietijzer aan de lasrand apart. | De catalogus van Lincoln schrijft gereedschap met hardmetalen punten voor. Lincoln wijst op een hoog gehalte aan bijmenging als een factor die de bewerking kan bemoeilijken. |
| Vraag het na voordat u bestelt. | Controleer het aantal doorgangen en de diepte en het traject van de afwerkingssnede. | Controleer het product, de verbindingsmaterialen en of de laslaag nabewerking nodig heeft. |
| Bedekte elektrodevorm | Stem het product en de diameter af op de lasmethode voor booglassen. | Controleer dezelfde gegevens voor de exacte nikkel-ijzer-elektrode. |
| Dunne bewerkte sectie | Washington Alloy's Nickel 99 vermeldt dergelijke secties wanneer bewerkingstechnieken van belang zijn. | Controleer of de afzetting bij de verwachte verdunning nog steeds bewerkbaar is. |
| ongelijksoortig gewricht | De keuze hangt af van zowel de kwaliteit als de goedgekeurde verbinding. | Washington Alloy's Nickel 55 Zacht staal wordt onder andere als toepassing genoemd. |
| Materiaal aan de lasrand | Controleer waar het geselecteerde gereedschap de overgang aan de gietzijde zal kruisen. | Dezelfde controle is van toepassing, vooral vóór het afwerken van een boring. |
De tabel vergelijkt twee beklede elektroden voor gietijzer. Hoewel Ni99 vaak wordt aangeduid als puur nikkel, zijn de percentages nominale elektrodebeschrijvingen in de selectiegids voor gietijzeren elektroden van Lincoln Electric , los van de typische samenstelling van de lasafzetting in de catalogus. Bijmenging, ook wel verdunning genoemd, is het gedeelte van het smeltbad dat bestaat uit gesmolten basismetaal. De eerste laag is cruciaal voor de bewerkbaarheid van de reparatie. Als de frees door de lasrand loopt, moet de eerste beoordeling door de werkplaats betrekking hebben op bijmenging en bewerkbaarheid. Dezelfde nominale klasse kan productspecifieke werkingsbereiken hebben. Sommige stalen elektroden die voor gietijzer op de markt worden gebracht, produceren harde afzettingen die door slijpen worden afgewerkt. Vraag daarom na hoe de keuze de gewenste afwerking beïnvloedt.
Wat vertelt de elektrodeclassificatie je?
Het identificeert de verbruiksklasse. AWS A5.15 stelt eisen aan laselektroden en -staven voor gietijzer. Controleer het gegevensblad van de fabrikant voor de betreffende elektrode en bevestig dat het gietstuk en de lasverbinding binnen het toepassingsgebied van de goedgekeurde procedure vallen. Voor andere basismetalen kunt u de handleiding voor het selecteren van lasstaven raadplegen.
Kan het gietstuk gelast worden?
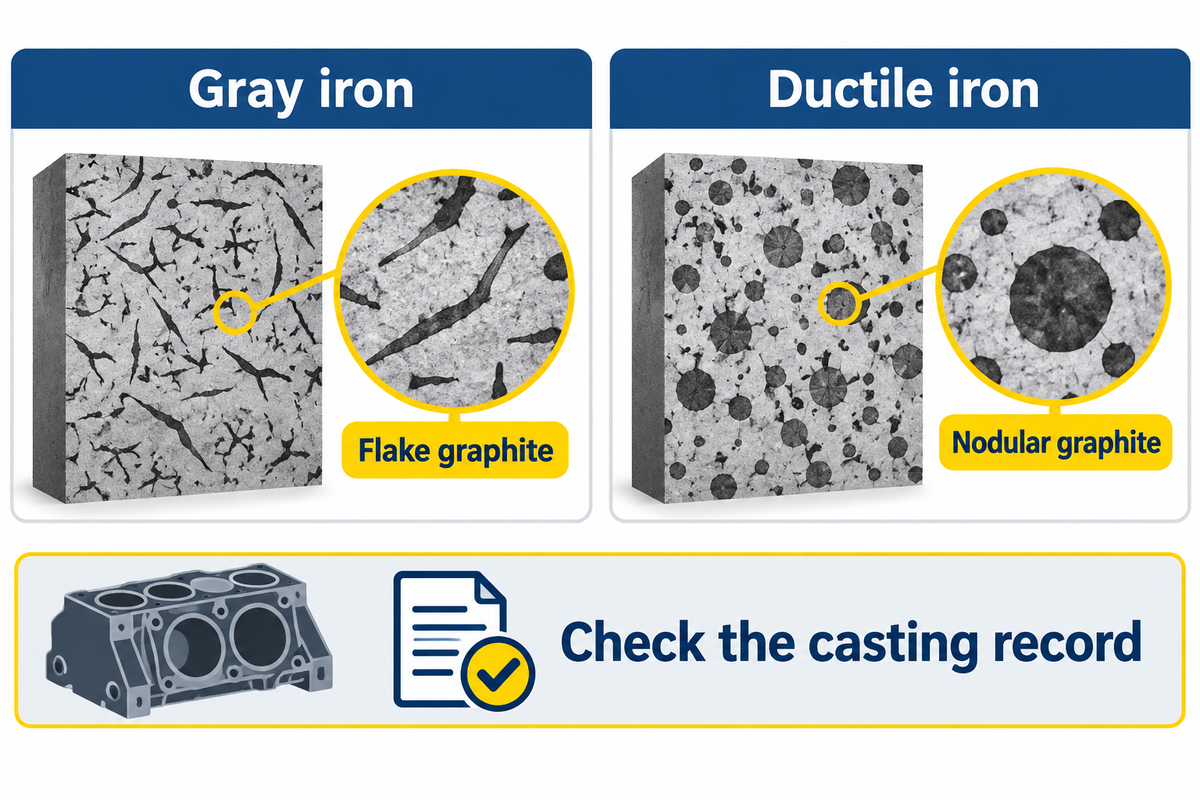
Verschillende soorten gietijzer komen in aanmerking voor lasreparatie, waaronder sommige grijze, nodulair en smeedbare soorten. Begin met de materiaalaanduiding op de tekening of een traceerbaar gietrecord. Houd het onderdeel vast als het materiaal niet kan worden vastgesteld, of als de reparatie een kritisch onderdeel betreft waarvan de toelaatbare toestand onzeker is.
Grafiet komt in verschillende vormen voor in gietijzer, waaronder vlokken in grijs gietijzer en knobbeltjes in nodulair gietijzer. Nodulair gietijzer heeft vaak nodulair grafiet in een ferritische of perlietische matrix, en smeedbaar gietijzer heeft een andere structuur na warmtebehandeling. De manier waarop koolstof verdeeld is in gietijzer met een hoog koolstofgehalte beïnvloedt de lasbaarheid. De review van TWI over de lasbaarheid van gietijzer legt uit hoe deze verschillen van invloed zijn op de reactie van gietijzer op temperatuurschommelingen.
Identificeer de scheur en beschrijf waar deze eindigt. Eindigt de scheur bijvoorbeeld in een dikke verdikking? Gaat de scheur door een dunne wand? Komt de scheur in de buurt van een precisiezitting? Zelfs bij een nominaal lasbare kwaliteit is een geschikte methode voor het voorbereiden en meten van de lasnaad nog steeds nodig. Er zijn goede redenen om niet te generaliseren op basis van reparaties aan andere gietlegeringen, en gietijzer is daar een goed voorbeeld van. Olie kan een hardnekkige verontreiniging zijn. Als u gietijzer uit een met olie gevulde versnellingsbak moet lassen, documenteer dan hoe de werkplaats het werkstuk controleert na het reinigen en vóór het ontsteken van de lasboog.
Welk gietijzer kan niet gelast worden?
Wit gietijzer is doorgaans niet geschikt voor conventioneel smeltlassen vanwege de harde en carbide-rijke structuur. Als het gietstuk een slijtageonderdeel is met een onbekend of gehard oppervlak, vraag dan de eigenaar naar de exacte materiaalsoort voordat u ervan uitgaat dat het grijs gietijzer is. Andere reparatiemethoden of alternatieven kunnen dan een optie zijn.
Waarom kan het gietstuk barsten naast een nikkellas?
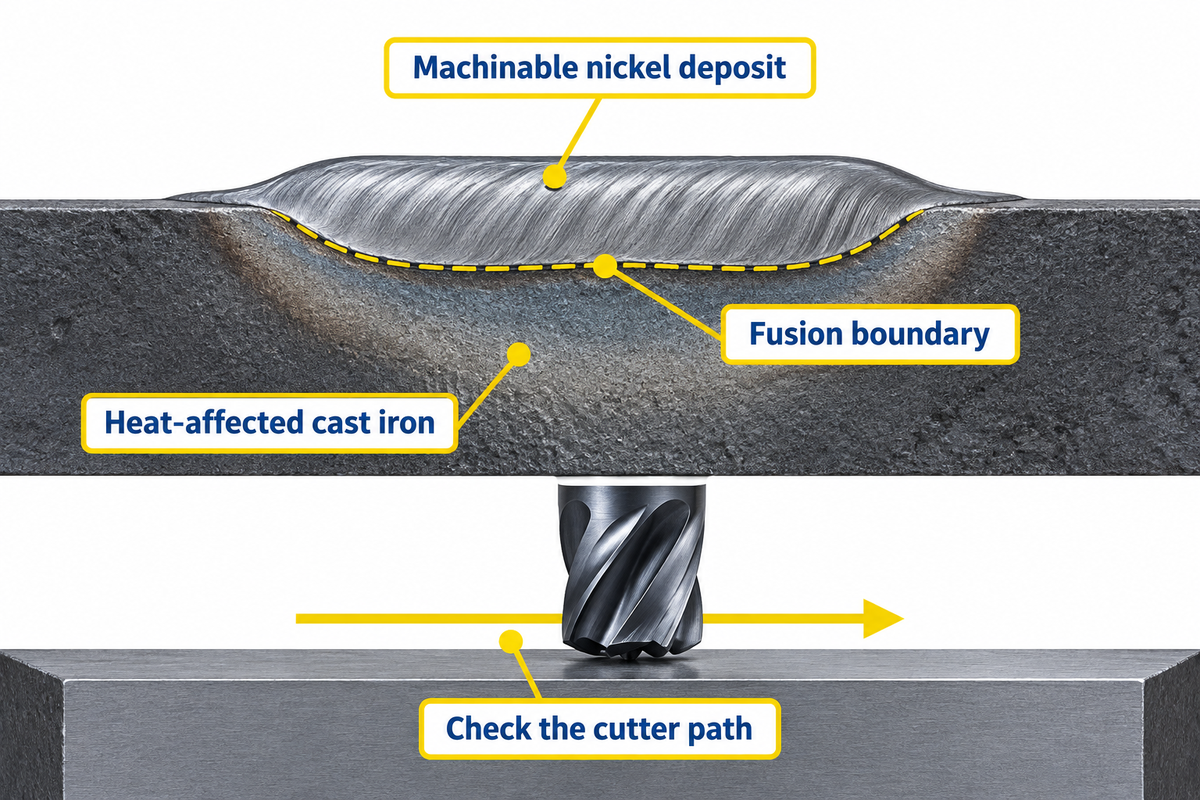
Nikkelhoudend vulmateriaal kan een ductiel lasmetaal achterlaten, terwijl het gietstuk ernaast harde en broze fasen vormt. TWI identificeert ijzercarbiden en martensiet als factoren die bijdragen aan een slechte lasbaarheid. Ongelijkmatige uitzetting en krimp veroorzaken thermische spanning. Beperking kan interne spanningen in het gietstuk achterlaten tijdens het afkoelen van de las. Het beheersen van de thermische cyclus kan scheurvorming tijdens het afkoelen van de las helpen voorkomen. Het kan echter het effect van een reeds aanwezige scheur in het basismetaal niet wegnemen.
- Controleer in de lasafzetting hoeveel gietmetaal in het smeltbad terechtkomt en of de afgezette legering bewerkbaar is.
- Bij de smeltgrens, de rand van de afzetting, bevindt zich de plek waar de snijder tussen de materialen beweegt. Controleer na afkoeling op zichtbare of gespecificeerde testindicaties.
- De door warmte beïnvloede zone is het aangrenzende basismetaal dat door de thermische cyclus is veranderd. Deze zone kan harder zijn dan de nikkelafzetting. Het is ook belangrijk om hier aandacht aan te besteden als het gietijzer naast de lasrups barst als gevolg van het afkoelproces.
Waar bevindt zich het hardste materiaal na het lassen?
Hard materiaal kan zich bevinden op en net buiten de smeltgrens. Een onderzoek van Pouranvari naar het lassen van grijs gietijzer onderzocht verschillende zones en concludeerde dat het gebruik van alleen nikkelvuller de harde fasen buiten de afzetting niet elimineerde. Het onderzoek rapporteert hardheidsmetingen en warmtebehandelingsomstandigheden voor de geteste monsters. De handleiding van Zhouxiang over lasscheuren behandelt ook andere soorten defecten die in lasmaterialen kunnen voorkomen. Geef de machinist voor werkplaatswerkzaamheden het beoogde snijpad en laat de reparatieprocedure en inspectie-eisen bepalen.
Welk verhittingsplan is het meest geschikt voor het gietstuk?
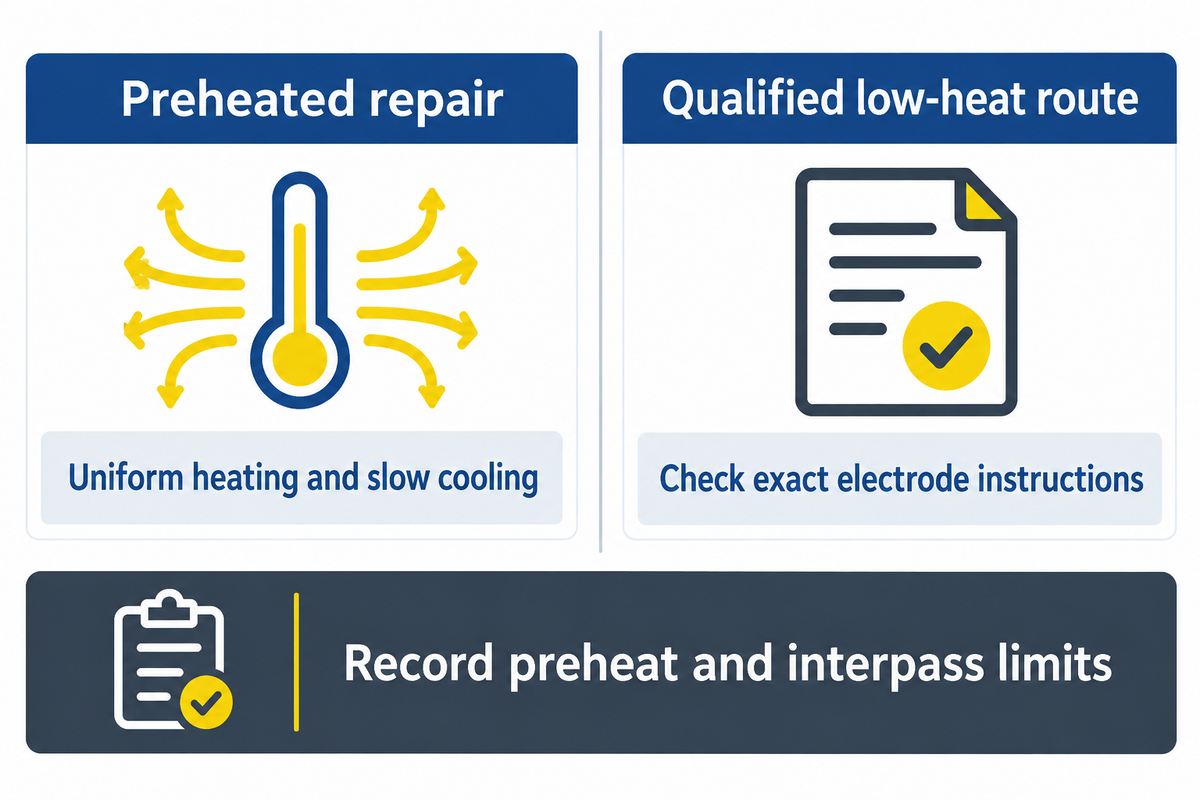
Gebruik geleidelijke verwarming en langzame afkoeling voor een voorverwarmde reparatie, of een gekwalificeerde lage-warmte-methode als de procedure warmteontwikkeling beperkt; baseer de keuze op de kwaliteit en geometrie van het gietstuk. Een voorverwarmde methode maakt gebruik van geleidelijke verwarming en langzame afkoeling om thermische schokken te minimaliseren. Langzame afkoeling vermindert het risico op scheurvorming bij een geschikte procedure. Indien de procedure dit vereist, verwarm het gietijzer gelijkmatig voor en meet de aangegeven locaties voordat met booglassen wordt begonnen. Een gekwalificeerde lage-warmte-methode beperkt de hoeveelheid warmteontwikkeling in en rond de reparatie. Om het risico op scheurvorming tijdens het lassen te minimaliseren, moet worden gespecificeerd waar de lasser de temperatuur meet en wat er tussen de laslagen moet worden geregistreerd.
De kolom voor handmatig booglassen van TWI geeft bijvoorbeeld typische voorverwarmingswaarden van 300 °C (572 °F) voor ferritisch lamellair gietijzer en kamertemperatuur tot 150 °C (302 °F) voor ferritisch nodulair gietijzer. Lees de rij met de bijbehorende kwaliteit en methode. Een dikke flens die aan een dunne wand is bevestigd, kan ongelijkmatig opwarmen, en geen van beide waarden geeft een temperatuur aan voor een niet-geïdentificeerd onderdeel.
Noteer de tekeningreferentie, temperatuurmeetpunten, voorverwarmings- en tussenlaaglimieten, lasvolgorde en afkoelmethode. Het verwarmen van één zijde van een gietstuk kan het risico op scheuren vergroten als er een scherpe temperatuurgradiënt ontstaat. Pas de opspanning aan voordat u warmte toevoegt. De goedgekeurde procedure moet aangeven of de las moet worden gehamerd om interne spanningen te verlichten. Hamer de lasrups alleen met een kogelhamer als de procedure dit voorschrijft. De procedure moet aangeven welke lagen gehamerd mogen worden en wanneer dit moet gebeuren. Zelfs een stap bedoeld om interne spanningen te verminderen, kan een slechte passing niet corrigeren. Een lasser die de groef kan bereiken, heeft mogelijk nog steeds toegang nodig voor een temperatuurmeting aan de andere zijde van het onderdeel.
Bereid de werkruimte, inclusief afgesloten ruimtes, voor voordat u gaat verwarmen. In de Amerikaanse algemene industrie vereist de OSHA-norm voor lassen, snijden en solderen dat holle ruimtes, holtes of containers worden geventileerd voordat er wordt voorverwarmd, gesneden of gelast. Volg de voorschriften van het bedrijf met betrekking tot heetwerk, ventilatie en rookbeheersing. Houd dampen van gechloreerde reinigingsmiddelen uit de buurt van de lasomgeving.
Kun je gietijzer lassen zonder voorverwarmen?
Ja, sommige reparaties aan grijs gietijzer kunnen worden uitgevoerd met gekwalificeerde lasmethoden met lage temperatuur zonder voorverwarming, mits de instructies van de elektrode dit thermische proces toelaten. De richtlijnen van Lincoln Electric voor grijs gietijzer maken onderscheid tussen deze methode en uniforme voorverwarming. Ze leggen korte lasnaden en geplande afkoelintervallen uit. Wanneer de procedure korte lasrupsen vereist, las dan in korte, gespreide segmenten en noteer de temperatuurmetingen tussen de laslagen. Te snel afkoelen of het opnieuw opwarmen van een nog heet gedeelte kan de beoogde thermische cyclus verstoren. Beide gevallen kunnen leiden tot scheurvorming naast de afzetting. Gebruik de gemeten temperaturen in de schriftelijke procedure. Vermijd het wijzigen van methoden tijdens de reparatie.
Kun je gietijzer aan staal lassen met een nikkelstaaf?
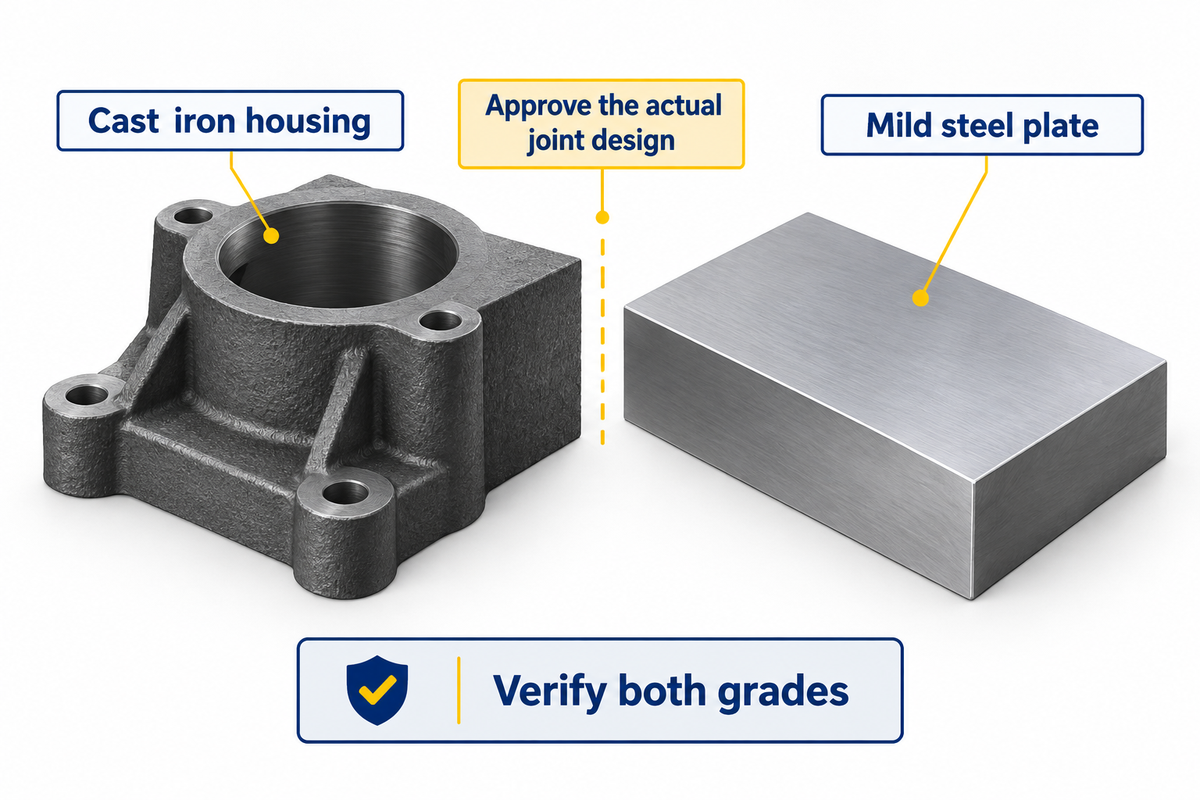
Ja, een geschikte ENiFe-CI-beklede elektrode kan in sommige toepassingen gebruikt worden om gietijzer met zacht staal te verbinden. In de productgids van Washington Alloy's Nickel 55 wordt zacht staal genoemd als een van de toepassingen voor het verbinden van ongelijksoortige materialen. De geschiktheid van een voorgestelde verbinding hangt af van het gietijzer, de staalkwaliteit, het ontwerp van de verbinding en de toepassing.
ISO 15614-3 beschrijft hoe een voorbereidende procedure voor productie- of reparatielassen door middel van testen wordt gekwalificeerd. De principes ervan zijn ook van toepassing op het verbinden van staal met gietijzer binnen het toepassingsgebied. Raadpleeg de betreffende specificatie voor de exacte materialen, variabelen en aanvullende testen die van toepassing zijn.
Wat verandert er als het tweede deel van zacht staal is gemaakt?
De procedure moet rekening houden met een tweede basismetaal en de beperking die de verbinding met zich meebrengt. Voor een gietstuk met een stalen plaat moeten beide materiaalsoorten, de dikte van het gietstuk en de plaat, de tekening van de verbinding en de bedrijfsbelastingen op het reparatieformulier worden vermeld. De leverancier van elektroden kan bevestigen of zijn nikkel-ijzer elektroden beide materialen dekken. Productinformatie vermeldt soms zacht staal en roestvast staal apart, dus controleer de werkelijke materiaalsoort. De reparatie-instantie moet beslissen over de afhandeling van de samengestelde verbinding.
Wat moet er gebeuren voordat het gerepareerde gietstuk weer in gebruik kan worden genomen?
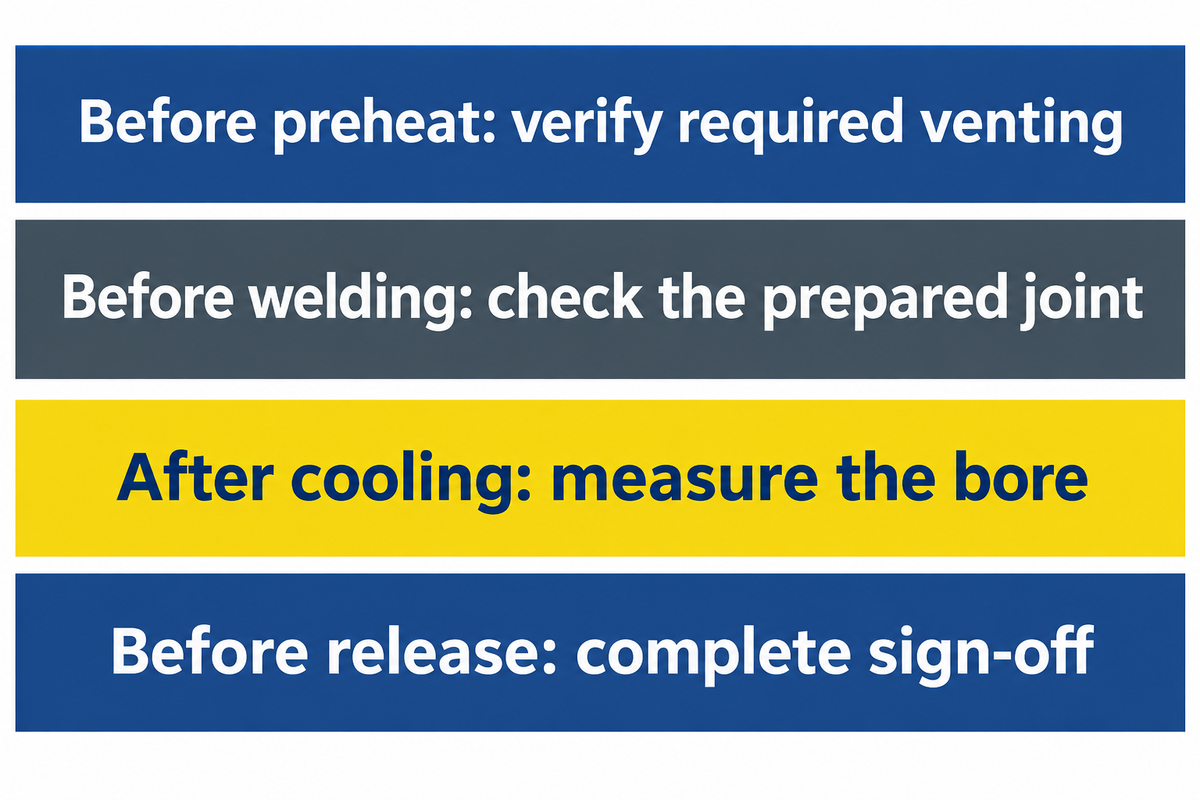
Controleer het afgekoelde gietstuk aan de hand van de overeengekomen criteria voor scheuracceptatie en afmetingen voordat het weer in gebruik wordt genomen. Voordat het lassen begint, moeten de onderhouds- en kwaliteitsteams afspreken wie welke beslissing neemt en waar de werkplaats moet worden stilgelegd. Als het onderdeel herhaaldelijk wordt belast en falen door vermoeiing een risico vormt, moet de engineer definiëren hoe de voorgestelde reparatie voor die specifieke toepassing zal worden beoordeeld. Een positieve boringmeting of oppervlakte-inspectie is geen garantie voor de levensduur bij vermoeiing.
| Reparatieprocesfase | Eigenaar | Bewijsmateriaal om vast te leggen | Reden om even stil te staan |
|---|---|---|---|
| Voordat u citeert | Onderhoud en techniek | Identificatie van het gietstuk, belasting, scheurkaart, toepasselijke reparatielimieten | Onbekende kwaliteit, onopgeloste kritieke serviceproblemen of aanwijzingen dat de schade verder reikt dan de voorgestelde reparatie. |
| Voor het lassen | Las supervisor en kwaliteit | Schone, voorbereide voeg, controle op scheurverwijdering, goedgekeurde verbruiksmaterialen en temperatuurregeling | Er blijft verontreiniging achter, een scheur loopt door tot buiten het voorbereide gebied of de temperatuur kan niet worden beheerst. |
| Na afkoeling | Kwaliteit en bewerking | Gespecificeerd onderzoek, afmeting, vorm en uitlijning van de gekoelde boring, resterende voorraad | Ongeldige indicatie of te weinig materiaal om de vereiste geometrie te herstellen. |
| Voor publicatie | Verantwoordelijke reparatieautoriteit | Eindmetingen, gespecificeerde tests, goedkeuring en herassemblagevoorwaarden | Zijn er nog openstaande reparatieverzoeken? |
| Bij geschatte overdracht | Onderhoud en inkoop | Schriftelijke beschrijving van de bewerking, inspectie en herassemblage. | De offerte laat een essentiële controle, taak of leverancierskwalificatie weg. |
| Voor het voorverwarmen | Las supervisor | Toegewezen temperatuurpunten, toegang en toepasselijke beheersmaatregelen voor werkzaamheden met open vuur. | De vereiste metingen kunnen niet worden uitgevoerd of de vereiste ventilatie is niet geverifieerd. |
| Tussen de passes door | Lasser en lasopzichter | Identificatie van verbruiksartikelen en temperatuur- of volgnummers van de procedure. | Een essentiële procedurele voorwaarde overschrijdt zijn grenzen. |
| Na het bewerken | Machinist en kwaliteit | Voltooide boorgatgeometrie en eventueel relevant vervolgonderzoek. | Restvoorraad of afgewerkte geometrie voldoet niet aan de tekeningvereisten. |
Inspecteer de reparatie altijd eerst grondig voordat u een voorbereidingsmethode kiest. De lasnaad moet vrij zijn van vervuiling en defect materiaal voordat er gelast kan worden. De reinigings- of voorbereidingsmethode kan ook warmte vereisen. Plan de inspectie na het lassen voordat iemand de lasnaad kan slijpen en de oppervlakteconditie kan veranderen. De voorbereidingsrichtlijnen van TWI geven de redenen waarom vuil, olie en defect materiaal uit de lasnaad verwijderd moeten worden. Als de vervuiling of corrosie dieper doordringt dan verwacht, kan het werk worden onderbroken om het resterende materiaal na de voorbereiding te beoordelen.
Hoe controleer je of een boorgat is verschoven?
Meet de boring vanaf dezelfde referentiepunten vóór het lassen en nadat het gietstuk is afgekoeld. Controleer op de versnellingsbakbehuizing de uitlijning tussen de twee zittingen en de boringmaat. Als er te weinig materiaal is om de boring te bewerken, stop dan vóór het snijden, zelfs als de las de controle doorstaat.
Noteer de boring op de werkbon. Vraag de machinist om de afmetingen en de minimale nabewerkingsmarge vóór het lassen te bepalen. De controle na afkoeling moet de werkplaats laten weten of die marge nog beschikbaar is.
Wanneer is vervanging goedkoper dan een reparatie met een nikkellas?
Vervanging kan goedkoper zijn als reparatie leidt tot extra uren productiestilstand, bewerking of inspectie. Vergelijk de kosten pas nadat de technische afdeling elke optie voor het onderdeel en de bijbehorende service heeft goedgekeurd. De versnellingsbakbehuizing wordt als niet-kritisch beschouwd. Het werkblad bevat enkele voorbeelden van kosten- en stilstandberekeningen in Amerikaanse dollars.
| Kostenpost | Reparatie | Vervanging |
|---|---|---|
| Werkplaatsreparatie of vervangend onderdeel | $850 voor voorbereiding en lassen | $2,100 voor onderdeel, vracht en montage |
| Bewerking en inspectie | $500 gecombineerd | $150 voor ontvangstinspectie |
| Lijnuitval à $300 per uur | 8 uur, $2,400 | 6 uur, $1,800 |
| Geschat totaal | $3,750 | $4,050 |
Wat als de bewerking twee uur extra kost?
Twee extra uren productiestilstand kosten $600 extra tegen hetzelfde tarief. In dit hypothetische voorbeeld stijgt de reparatieprijs, zonder de oorspronkelijke werkplaatskosten te wijzigen, naar $4,350 en is vervanging $300 goedkoper. De berekening in het werkblad is 2 × 300 = 600, vervolgens 3,750 + 600 = 4,350 en 4,350 − 4,050 = 300. Als er bewerkingen plaatsvinden terwijl de productielijn in bedrijf is, tel dan alleen de stilstand mee die de productie beïnvloedt. Controleer welke activiteiten de stilstand delen voordat u offertes vergelijkt.
Wat hoort er op de bestelling van elektroden te staan?
Geef de classificatie van de afgedekte elektrode, het goedgekeurde product, de diameter en de traceerbaarheidseisen aan. Voeg het gegevensblad van de fabrikant bij en koppel de aanvraag aan de reparatieprocedure. De inkoopafdeling kan de beschikbaarheid en de prijs vergelijken, terwijl de lasser de vereiste polariteit, het stroombereik en de hantering voor dat product controleert.
Welke details moeten overeenkomen met het elektrodegegevensblad?
Controleer de elektrodevorm, de toegestane stroomsterkte en polariteit, de diameter en de bewaarvoorschriften. Stel de stroomsterkte in volgens de schriftelijke werkinstructies voor het goedgekeurde verbruiksartikel en de lasverbinding. Zowel een blanke lasstaaf voor TIG-lassen als een met flux beklede elektrode kunnen als nikkelstaven worden verkocht. Een gewone verpakking stalen staven is eveneens een ander verbruiksartikel dan een product dat specifiek voor deze reparatie is bestemd. De beklede elektrode heeft een andere functie in de lasboog en produceert slak. Raadpleeg de handleiding voor elektrodelassen van Zhouxiang voor een opfrissing van het proces zelf . Vraag een vervangingsbeoordeling aan als het aangeboden product afwijkt van de goedgekeurde specificatie.
Veelgestelde Vragen / FAQ
Wat is het nummer van een gietijzeren lasstaaf?
Twee classificaties die worden behandeld zijn ENi-CI en ENiFe-CI. Op de verpakking kan ook Nikkel 99 of Nikkel 55 staan, afhankelijk van het product. Lees de classificatie en de merkaanduiding samen voordat u tot aankoop overgaat. Gebruik vervolgens het productinformatieblad om het lasproces, de diameter en de geschikte stroomsterkte voor de reparatieprocedure te controleren. Bewaar deze gegevens bij uw bestelling.
Hoe kun je gietijzer onderscheiden van gegoten staal?
Controleer het materiaal aan de hand van de tekening, de gieterijmarkering, het onderdeeldossier of een door de reparatieautoriteit geaccepteerde materiaalidentificatieprocedure. Beide metalen kunnen door het gieten een ruw oppervlak hebben, waardoor het uiterlijk alleen al misleidend kan zijn. Wees extra alert wanneer een gearchiveerde tekening meerdere revisies omvat of wanneer een vervangend onderdeel van een andere leverancier afkomstig is.
Kun je smeedijzer lassen?
Ja, sommige smeedijzeren soorten kunnen worden gelast als de kwaliteit en de lasprocedure bekend zijn. De gietijzerhandleiding van TWI maakt onderscheid tussen zwart gietijzer en wit gietijzer. Wit gietijzer kan een kern met een hoger koolstofgehalte hebben dan het oppervlak, waardoor de penetratie een belangrijk onderdeel is van de lasprocedure. Identificeer het gietstuk voordat u een reparatieplan voor grijs gietijzer overdraagt. Noteer de identificatie van het gietstuk op het werkformulier.
Kun je een nikkelen TIG-elektrode gebruiken in een elektrodelasapparaat?
Gebruik een beklede elektrode voor booglassen. Een onbeklede nikkel TIG-elektrode is een vulmateriaal voor een ander lasproces. Controleer het etiket voor de vorm en classificatie, vooral wanneer hetzelfde nominale nikkelgehalte op beide verpakkingen staat vermeld.
Waar worden nikkel lasstaven voor gebruikt?
Beklede nikkelelektroden worden gebruikt voor sommige gietijzerreparaties en verbindingen tussen verschillende materialen. De keuze hangt af van de exacte classificatie en het product. Zo wijst het gegevensblad van Washington Alloy Nickel 99 bijvoorbeeld op dunne gietijzeren secties waar bewerking van belang is. Binnen het beoogde bereik van het product kan dit een werkplaats helpen bij het plannen van een gefreesd vlak of een getapt gat. Vermijd het gebruik van de frees op niet-gecontroleerde harde plekken. Bij een gerepareerde lagerzitting moet het omringende gietijzer nog steeds worden gecontroleerd op afmetingen en materiaaleigenschappen.
Kun je gietijzer met draad lassen?
MIG-lassen van gietijzer is mogelijk met een geschikte procedure voor de soort en de reparatie. TWI biedt zowel MIG- als gevuld draadlassen aan. De procesvariabelen verschillen van die bij booglassen, waaronder het gebruik van beschermgas. Zie de handleiding voor draadlassen voor een overzicht van het proces.
Kun je een gerepareerde gietijzeren boring bewerken?
Ja, u kunt sommige reparaties machinaal uitvoeren als de geschikte bewerkingsroute dit toelaat en er voldoende materiaal overblijft om de boring te herstellen. Plan de snede door de laslaag en over de overgang aan de gietzijde. De laslaag kan schoon worden weggesneden, terwijl het door warmte beïnvloede ijzer hard blijft. Overleg met de machinist over referentiepunten, uitlijning en materiaaltoeslag vóór het lassen en herhaal de metingen na afkoeling om te controleren of de vorm nog steeds binnen de tekeninglimieten kan worden hersteld. Bewaar de metingen van voor en na de bewerking samen met het eindinspectierapport.
Plan de reparatie van het gietstuk voordat je de hengel bestelt.
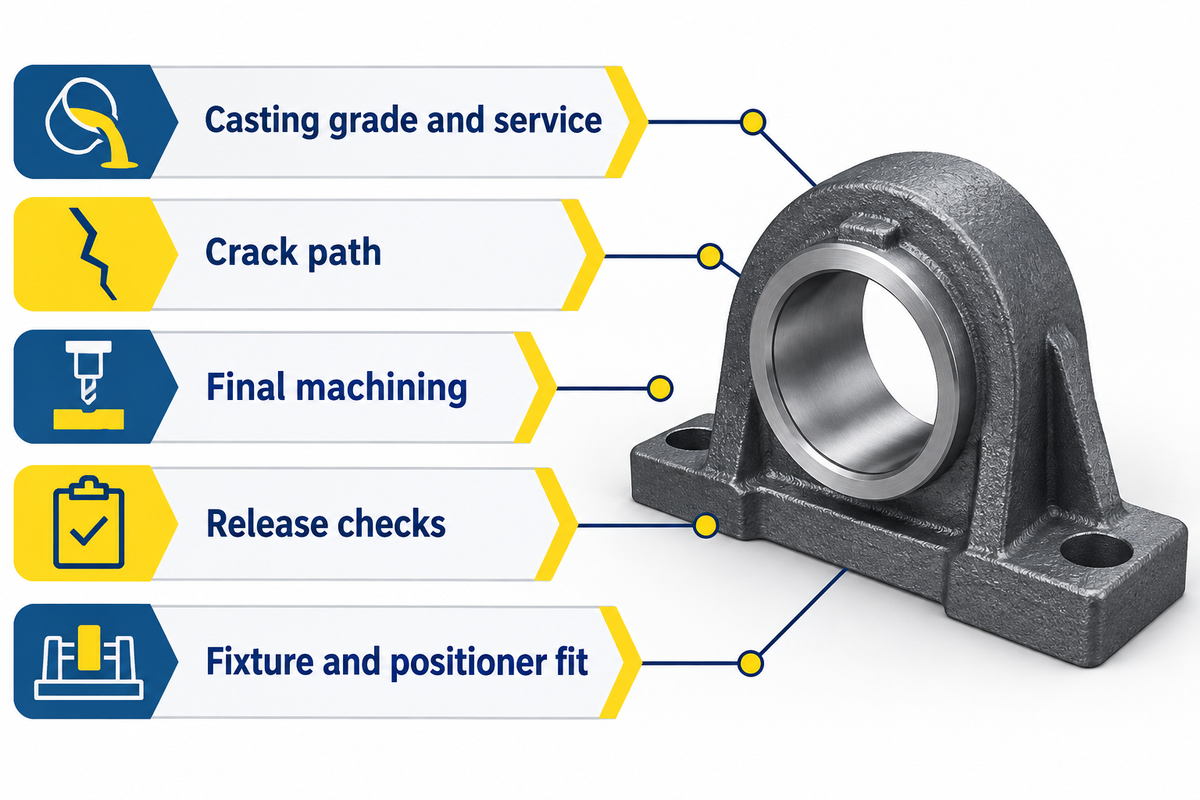
Het gebruik van de juiste elektrode begint met een reparatiebrief. Vermeld de gietkwaliteit, het gebruik, het scheurpad, de uiteindelijke nabewerking en de controles die nodig zijn voor vrijgave. Vergelijk reparatie en vervanging pas nadat de technisch aanvaardbare opties duidelijk zijn. Als de goedgekeurde reparatieprocedure het herpositioneren van het gietstuk toestaat, vergelijk dan het gewicht van het werkstuk en de opspaninrichting met de specificaties van de positioneerder en de tafel.
Referenties en bronnen
- American Welding Society. A5.15:1990(S2023), specificatie voor laselektroden en -staven voor gietijzer.
- Internationale Organisatie voor Standaardisatie. ISO 15614-3:2008, testprocedures voor smeltlassen van gietijzer.
- TWI. Lasbaarheid van materialen: gietijzer.
- TWI. Gietijzer voorbereiden voor het lassen.
- Lincoln Electric. De juiste keuze van laselektroden voor het lassen van gietijzer.
- Lincoln Electric. Richtlijnen voor het lassen van gietijzer.
- Pouranvari. Over de lasbaarheid van grijs gietijzer met nikkelhoudend vulmetaal.
- OSHA. 29 CFR 1910.252, algemene eisen voor lassen, snijden en solderen.