Mise à jour : novembre 2026 · Référence de qualité pour le soudage des structures métalliques et des pipelines
En fabrication, les défauts d'amorçage à l'arc industriel se produisent hors du joint de soudure. Ils surviennent lorsqu'une électrode de soudage, une buse sous tension ou une pince de masse desserrée entre en contact avec l'acier nu. Selon les recommandations métallurgiques du Centre d'innovation en assemblage de matériaux (MaJIC) , un arc électrique bref peut porter l'acier à environ 1 370 °C (2 500 °F). La plaque froide environnante refroidit rapidement l'acier à 260 °C (500 °F) en quelques secondes. Conformément à la norme AWS D1.1/D1.1M:2025-AMD1 , les défauts accidentels doivent être rectifiés pour obtenir un contour lisse et leur intégrité vérifiée. La réglementation relative aux pipelines, en vertu de l'article 195.226 du titre 49 du CFR, impose soit un meulage complet de l'entaille dans les limites de tolérance de la paroi du tuyau, soit le retrait complet du cylindre.
Même de petits défauts dus à un amorçage instable ou à un contrôle insuffisant de l'arc nécessitent une vérification en subsurface. Un polissage superficiel élimine rarement la transformation de phase sous-jacente. Les contrôles de dureté sur site sont détaillés sur le forum Inspection et Qualification de l'American Welding Society (AWS) . Ils montrent qu'une trace de meulage affleurante peut présenter une dureté inférieure à 18 HRC sur une surface poncée. Un cœur martensitique de dureté 34 à 42 HRC est cependant toujours présent à environ 0,8 mm sous la surface. Pour éliminer complètement cette couche durcie, il est nécessaire de procéder à un meulage à mélange contrôlé et à un décapage chimique au persulfate d'ammonium ou au nital. Ensuite, les inspecteurs effectuent un contrôle par magnétoscopie et une vérification de l'épaisseur de paroi par ultrasons.
Spécifications rapides : Défauts de soudage à l’arc et seuils de conformité aux normes
| Cycle de trempe thermique sur acier froid | Chauffe à plus de 2 500 °F et refroidit automatiquement en dessous de 500 °F en quelques secondes (MaJIC / Canadian Metalworking). |
| Dureté mesurée en subsurface et en soudure | RC 34 à 42 point dur en sous-surface (données de terrain AWS CWI) ; pic HV10 de 500 à 751 sur acier S355 (NIH PMC11084295) |
| Profondeur d'excavation typique lors d'un changement de phase | Profondeur de meulage minimale d'environ 1/32 pouce (0.8 mm), polissage au grain 120 avant attaque chimique |
| Formulations de trempe chimique | 20 % de persulfate d'ammonium / 80 % d'eau en poids à 120 à 150 °F (ou pulvérisation 1:10 à 60 °F) ; 3 à 5 % de Nital pendant 10 s |
| Profondeur maximale de broyage des pipelines | Jusqu'à 12.5 % de l'épaisseur nominale de la paroi (87.5 % de l'épaisseur restante de la paroi conformément à la tolérance de fabrication et à la norme 49 CFR 195.226) |
| Normes de gouvernance (2025-2026) | AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 (Réf. 601), 49 CFR § 195.226, 29 CFR § 1910.254, AMS 2700 |
Quels sont les défauts de soudage à l'arc ? Métallurgie de la trempe rapide et analyse des défaillances
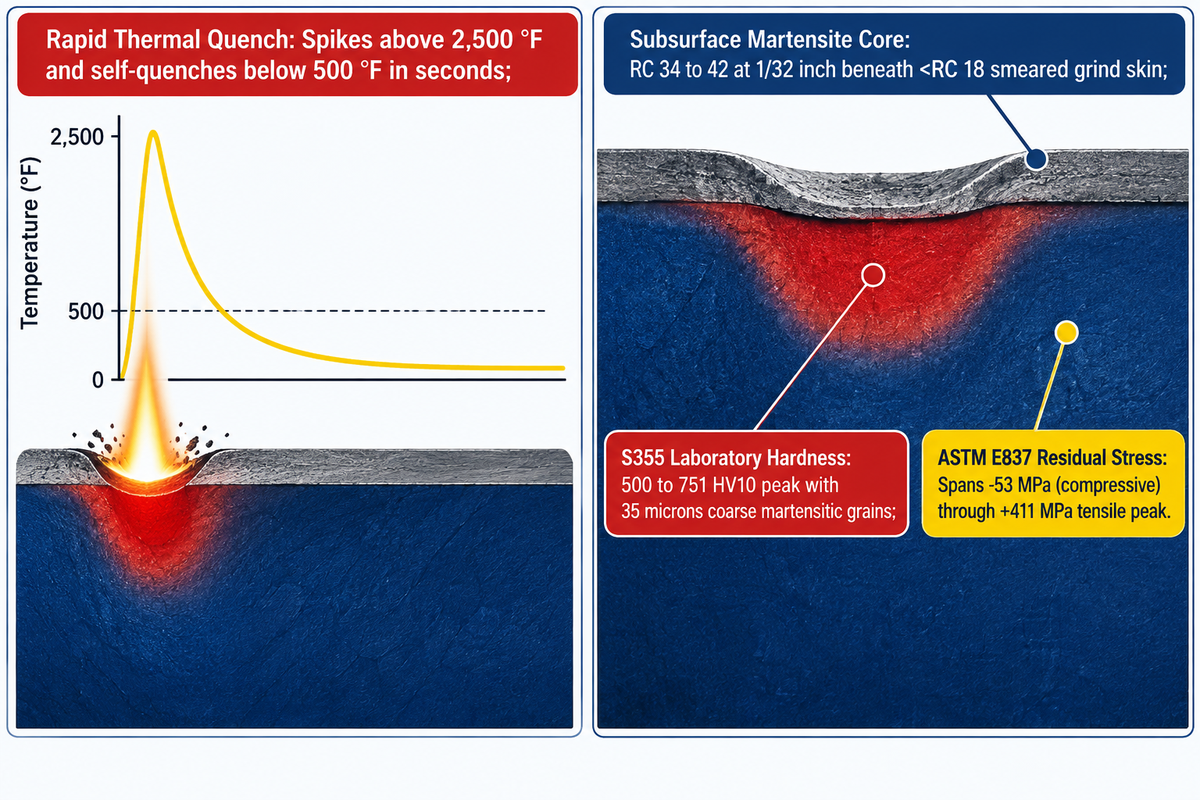
Un arc électrique est un cratère de refusion localisé et une zone affectée thermiquement durcie qui se forme à l'extérieur du joint de soudure. Selon les données MaJIC publiées dans Canadian Metalworking, la température à cet endroit dépasse 1 370 °C (2 500 °F) puis redescend en dessous de 260 °C (500 °F) en quelques secondes. Sur l'acier S355, dans l'étude NIH PMC11084295 , la trempe rapide atteint une dureté comprise entre 500 et 751 HV10.
Certains employés d'atelier décrivent les marques d'arc parasites comme de légères éraflures superficielles qui disparaîtront après grenaillage ou application d'un apprêt. Tout ce qui provoque une ligne de frottement peut entraîner un impact accidentel. Le procédé crée un bain de fusion peu profond tout en apportant un apport de chaleur total quasi nul à une pièce froide massive. La pièce froide agit comme un dissipateur thermique immédiat et modifie la structure du métal de base. Ce chauffage et ce refroidissement rapides emprisonnent le carbone dans un réseau cristallin tétragonal centré déformé. La trempe produit de la martensite non revenue. Elle induit également des contraintes résiduelles allant de -53 MPa (compression) à +411 MPa (avec des contraintes résiduelles de traction maximales comprises entre +300 et +411 MPa) lors des essais de perçage selon la norme ASTM E837 sur des éprouvettes S355 à électrodes rondes.
Dans l'analyse formelle des défaillances, chaque amorçage d'arc non éliminé constitue à la fois un point dur métallurgique et une entaille géométrique due à la contrainte. Lors du chargement et du déchargement du trafic sur le pont, les microfissures amorcées sur le rebord durci du cratère se propagent le long du tablier et peuvent se mêler à d'autres types de fissuration par corrosion sous contrainte, telles que des fissures. Les fluctuations de pression à l'intérieur des canalisations induisent la même propagation de fissures. Les fabricants qui évaluent la fissuration à froid induite par l'hydrogène dans les soudures structurales prennent en compte les trois facteurs déclencheurs de l'amorçage d'arc : la martensite non revenue, les contraintes de traction localisées et l'hydrogène piégé, provenant soit d'un flux saturé, soit de graisse.
Pourquoi un arc électrique parasite sur l'acier forme-t-il de la martensite non revenue et des microfissures ?
Un arc électrique parasite crée de la martensite non revenue car le contact de l'arc, d'une durée de l'ordre de la milliseconde, provoque la fusion d'un bain de fusion superficiel sans préchauffage de la plaque. Cette masse froide engendre une vitesse de refroidissement extrême. Le carbone ne peut diffuser dans la ferrite et la perlite, qui sont des matériaux tendres. Sous des électrodes cylindriques de 4.00 mm de diamètre sur de l'acier S355 de 10 mm d'épaisseur, le document NIH PMC11084295 décrit la présence de gros grains de martensite de 35 microns ou plus.
Lors du soudage multipasse classique dans une gorge chanfreinée, l'apport de chaleur continu ralentit le refroidissement et les passes suivantes permettent le revenu des cordons précédents. Une passe d'impact hors de la gorge ne subit aucun revenu. Ce phénomène est abordé dans le programme de soudage de tuyauterie du Lake Washington Institute of Technology . Des îlots martensitiques isolés se contractent lors du refroidissement et créent des fissures en cratère ou des microvides sous le cordon. Des inspecteurs de soudage certifiés AWS ont réalisé des démonstrations de pliage guidé sur des barres plates de 9,5 mm et 12,7 mm. Ils ont soudé avec du fil E6010, E7018 ou MIG et ont poli l'acier avant la démonstration. Malgré ce polissage, l'éprouvette s'est rompue au niveau de la passe d'impact lors du pliage.
Causes fréquentes d'amorçage d'arc, de soufflage d'arc, de projections et de caniveaux de soudure
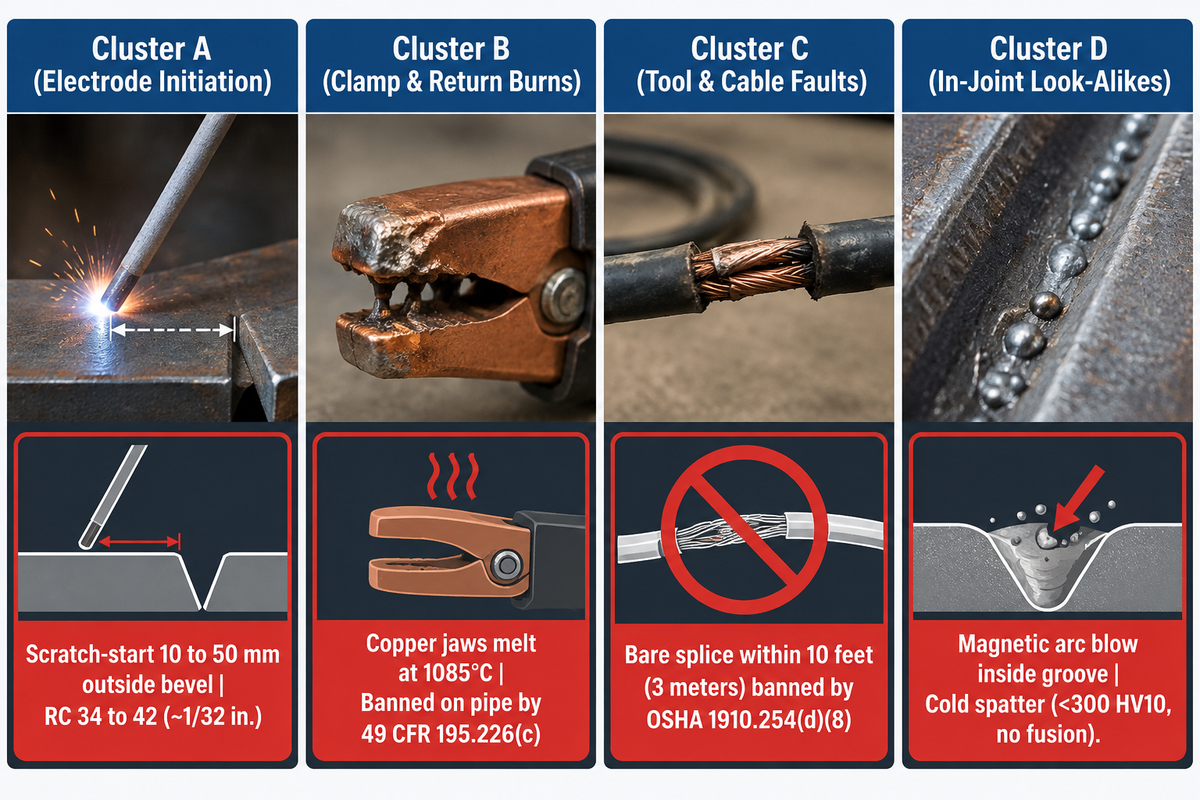
L'amorçage d'un arc électrique dans le métal de base peut avoir quatre causes principales. Trois d'entre elles sont les amorces par frottement dues à une électrode hors de la rainure, le contact avec l'acier et l'amorçage d'un arc électrique au niveau d'une pince de mise à la terre mal serrée. La quatrième cause est une fuite de courant au niveau des épissures de câbles, interdite à moins de 3 mètres (10 pieds) par la norme OSHA 29 CFR 1910.254(d)(8) . Contrairement aux projections à froid, un véritable amorçage du métal de base provoque sa fusion.
Les inspections sur chantier sont souvent bloquées lorsque les soudeurs confondent ce type de défaut avec des irrégularités de soudure dans le sillon. Pour comprendre l'apparition d'amorçages d'arc, il est important de distinguer la fusion du métal de base des projections non adhérentes. Ces dernières se solidifient au contact de la calamine sans fusion profonde et, si une racine d'arc parasite est présente au point d'impact, elle fusionnera avec le métal de base. Le défaut de fond de cordon laisse une rainure linéaire continue le long du bord fondu, et non un cratère, à la limite de la fusion. Les marques de fond de cordon et les marques de contact de l'électrode sont différentes et peuvent être identifiées par l'inspection des causes du défaut de fond de cordon et la mesure de la rainure.
Sous tension de service, ces lentilles localisées à haute dureté constituent des points d'amorçage de fissures extrêmement dangereux, voire des sites d'amorçage primaires. L'amorçage d'arcs dans le circuit de retour est tout aussi dangereux. On trouve souvent une pince à ressort de faible résistance fixée sur de la rouille, de la peinture ou des projections adhérentes sur une canalisation de 40 cm (16 pouces) ou une poutre lourde. Le courant de soudage franchit alors l'entrefer et fait fondre la pince dans la pièce à souder. Les mâchoires en alliage de cuivre fondent à environ 1085 °C et peuvent pénétrer les joints de grains de l'acier, provoquant ainsi des fissures de fragilisation. La norme OSHA 29 CFR 1910.254(c)(2)(iii) interdit également l'utilisation de chaînes, de câbles métalliques, de grues, de palans ou d'ascenseurs pour le transport du courant de soudage.
Quelles sont les causes fréquentes des coups d'arc électrique ?
Les causes fréquentes de soufflage d'arc magnétique incluent un champ magnétique asymétrique près des extrémités des plaques, un magnétisme résiduel dans les chanfreins des tubes en acier, une intensité de courant continu élevée et un mauvais positionnement de la pièce à souder. Contrairement à un amorçage d'arc externe qui refroidit le métal de base à l'extérieur du joint, le soufflage d'arc dévie l'arc de soudage actif à l'intérieur de la gorge et provoque un défaut de fusion.
Le soufflage d'arc se produit lors du soudage en courant continu près des extrémités de tôles, des ouvertures de passe profondes et des chanfreins de tuyaux magnétisés. Les soudeurs y remédient en raccourcissant l'arc et en inclinant l'électrode vers la zone de déviation. Ils peuvent également positionner le conducteur de masse dans la direction opposée à la soudure. En dernier recours, ils peuvent utiliser du courant alternatif dans les limites de 80 volts CA et 100 volts CC définies par la norme OSHA 29 CFR 1910.254(b)(3). Aucun réglage magnétique ne permet d'éviter un amorçage accidentel sur l'acier nu en dehors du chanfrein.
| Groupe de défauts | Type de discontinuité spécifique | Où il apparaît | Impact de la zone affectée thermiquement (ZAT) et de la dureté en subsurface | Disposition requise en magasin |
|---|---|---|---|---|
| Groupe A : Erreurs d'initiation de l'électrode | 1. Démarrage par grattage SMAW | bord biseauté extérieur de 10 à 50 mm | Martensite RC 34 à 42 (~1/32 po de profondeur) | Meulage d'environ 0,8 mm, polissage grain 120, décapage à l'acide + MT |
| Groupe A : Erreurs d'initiation de l'électrode | 2. Frappe par contact au tungstène GTAW | Paroi de bride ou de tube adjacente | Cratère peu profond + risque d'inclusion de tungstène | Mélanger et broyer jusqu'à obtenir une consistance lisse, vérifier l'élimination des inclusions par PT ou RT. |
| Groupe A : Erreurs d'initiation de l'électrode | 3. Pique de fil MIG non consommé | Zone de dégagement de la buse près de la toile | Point de trempe localisé entre 500 et 650 HV10 | Affûtage en biseau avec une pente de 1:4, vérifier la solidité par MT |
| Groupe B : Brûlures de courant de retour et de pince | 4. Brûlure d'arc électrique due à un ressort de serrage desserré | siège de serrage à bride ou à corps de tuyau | Fissures intergranulaires profondes HAZ + LME de cuivre | Meulage de l'encoche, gravure au persulfate à 20 %, contrôle de la paroi par ultrasons |
| Groupe B : Brûlures de courant de retour et de pince | 5. Brûlure de la languette de mise à la terre soudée | Extérieur du tuyau (interdit par 49 CFR 195.226c) | ZAT pleine épaisseur et contraintes résiduelles élevées | Interdit sur les pipelines de liquides ; nécessite une découpe ou une réparation |
| Groupe B : Brûlures de courant de retour et de pince | 6. Arc parasite de la chaîne de grue/palan | maillons de contact de l'anneau de levage et de la chaîne | Chaîne de charge fragile (interdite par 1910.254c2iii) | Mettre immédiatement la sangle en quarantaine ; meuler et rectifier la surface de la patte MT |
| Cluster C : Défauts d’outils et de câbles | 7. Dard non isolé couché | plaque de pont, échafaudage ou tube de chaudière | Plusieurs cratères groupés (fuite de tube de chaudière < 1 semaine) | Appliquer la norme 1910.254(d)(7) au support ; meulage + gravure |
| Cluster C : Défauts d’outils et de câbles | 8. Épissure de câble nu Flash (<10 pi) | bord de la bride de la poutre frotté par du plomb | Frappe de traînée linéaire + chenille durcie RC 34 à 42 | Remplacer le câble conformément à la section 1910.254(d)(8)-(9) ; mélanger la mouture |
| Groupe D : Défauts articulaires similaires | 9. Souffleur d'arc magnétique | Rainure intérieure de la soudure et racine de la soudure | Zone affectée thermiquement (ZAT) normale de la soudure ; provoque un manque de fusion / porosité | Ajuster la longueur du câble de terre et de l'arc électrique ; creuser si non fusible |
| Groupe D : Défauts articulaires similaires | 10. Projections de soudure à froid | 5 à 100 mm de côté du cordon de soudure | Pas de fusion du métal de base (acier de base <300 HV10) | Enduisez les copeaux ou les disques à lamelles légères avant le sablage |
Critères d'acceptation des arcs électriques : comparaison des normes AWS D1.1:2025, ISO 5817 et API 1104
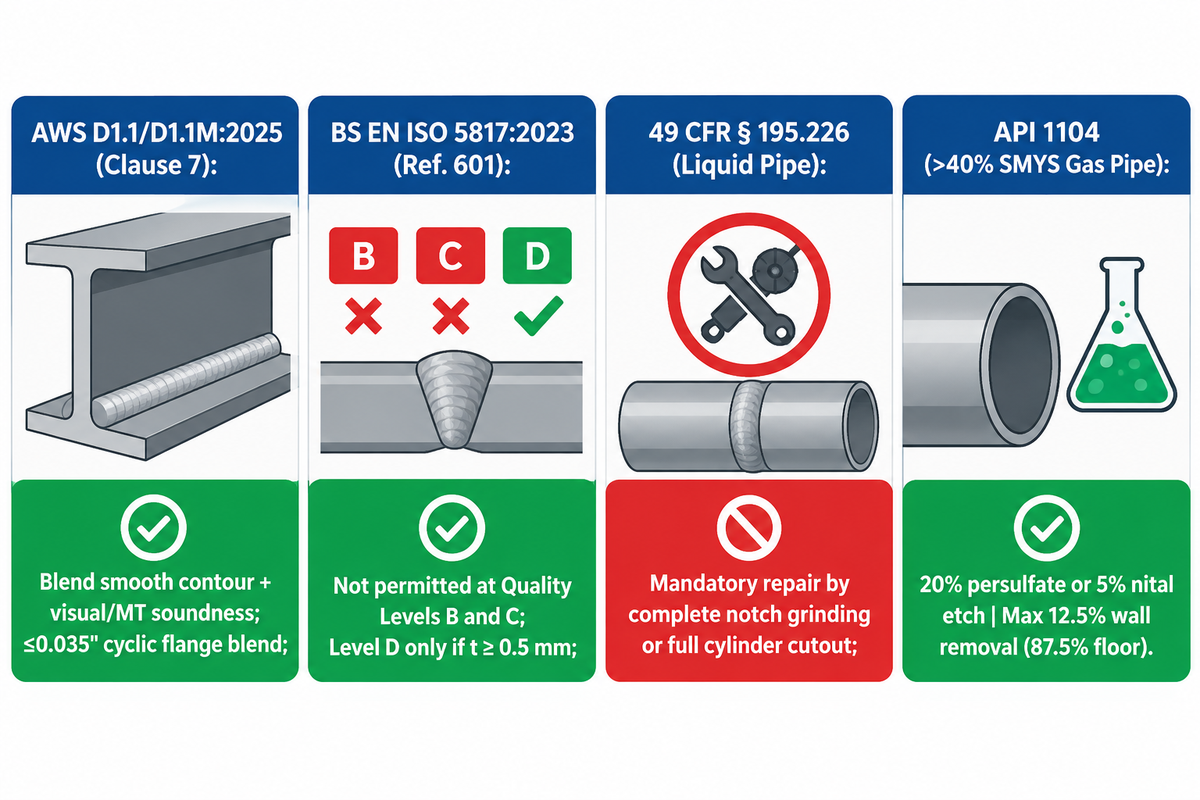
Il existe deux catégories de normes de contrôle : les normes de rectification conditionnelle et les normes de tolérance zéro. Les normes AWS D1.1/D1.1M:2025-AMD1 et CSA W59 exigent que les défauts ou fissures dus aux amorçages d’arc soient éliminés par un rectification conditionnelle afin d’obtenir un profil lisse et que la qualité du métal soit vérifiée. Selon la norme ISO 5817:2023 (réf. 601, abordée dans le document TWI Job Knowledge 38 : Niveaux de qualité ), les amorçages d’arc parasites sont inacceptables aux niveaux de qualité B et C.
Les ingénieurs qualité rejettent fréquemment un nombre excessif de poutres en acier de construction. Des extraits circulant sur les réseaux sociaux affirment à tort que la norme AWS D1.1 exige un rechargement immédiat de la soudure ou la mise au rebut de la poutre pour la moindre marque. En pratique, pour les poutres soumises à des charges statiques ou cycliques, les règles de qualité d'exécution de la norme AWS D1.1 s'appliquent. Les équipes d'atelier doivent éviter les impacts accidentels en dehors des joints permanents. Tout cratère accidentel ou fissure superficielle nécessite un lissage précis du contour et un contrôle de la solidité. La revue technique ANSI de la norme AWS D1.1:2025 (23e édition) indique que la production mondiale d'acier brut s'élevait à 1 884 millions de tonnes en 2024. L'édition 2025 a étendu les dispositions relatives aux contrôles par magnétoscopie (MT) et par ressuage (PT) afin d'évaluer les surfaces réparées.
Cette matrice de correspondance, utilisée par le personnel qualité pour éviter toute confusion entre les codes, compare les règles des normes AWS D1.1:2025, ISO 5817:2023 référence 601 niveaux B/C/D, API 1104 et 49 CFR 192 & 195 mandats de trempe et de gravure, et ASME B31.3/VIII planchers d'épaisseur de conception.
| Niveau de code/standard | Clause directrice / Réf. | État initial tel que frappé | Test obligatoire après la formation | Limite d'épaisseur et déclencheur d'escalade |
|---|---|---|---|---|
| 1. AWS D1.1/D1.1M:2025 (Acier statique) | Article 7 Qualité de l'exécution | Évitez les soudures permanentes extérieures. | État visuel + MT lorsque spécifié | Contour lisse conforme aux tolérances de fraisage/conception ; sinon réparation WPS qualifiée |
| 2. AWS D1.1:2025 / CSA W59 (Cyclique) | Dispositions relatives aux charges cycliques | Initiateur de fissure rejetable | Inspection par particules magnétiques obligatoire (MT) | Raccord de bride de pont ≤ 0.035″ avec approbation de l'ingénieur/DOT RT ou MT |
| 3. BS EN ISO 5817:2023 Niveau B | Réf. 601 (Article 1.22 Arc errant) | Non autorisé (Qualité stricte) | Rectification + MT/PT + dureté/gravure selon ITP | Aucune altération du métal de base n'est autorisée ; nécessite une disposition formelle de la NCR |
| 4. BS EN ISO 5817:2023 niveau C | Réf. 601 (Article 1.22 Arc errant) | Non autorisé (Qualité intermédiaire) | Rectification lisse + vérification CND de surface | L'épaisseur restante doit rester égale ou supérieure à l'épaisseur de plancher calculée. |
| 5. BS EN ISO 5817:2023 Niveau D | Réf. 601 (Article 1.22, t ≥ 0.5 mm) | Autorisé si les propriétés ne sont pas affectées | Vérification visuelle de l'absence de fissures dans le cratère | Non admissible pour les aciers alliés trempés où la ZAT devient cassante |
| 6. 49 CFR § 195.226 (Conduite de liquide) | Sous-partie D § 195.226(a)-(c) | Réparation obligatoire de chaque brûlure d'arc électrique | Suppression complète de l'encoche + mesure du mur | Une tolérance de paroi inférieure à la tolérance minimale spécifiée pour le tuyau déclenche la coupure complète du cylindre du tuyau. |
| 7. API 1104 / Conduite de gaz haute pression | Brûlures d'arc (>40% de service SMYS) | Entaille métallurgique rejetable | gravure au persulfate d'ammonium à 20 % ou au nital à 5 % | Enlèvement maximal de 12.5 % de l'épaisseur du mur (87.5 % de l'épaisseur nominale du mur et du sol) ; réparation par soudure interdite |
| 8. Tuyauterie de puissance ASME B31.1 | Règles de réparation de l'Arc Strike | Éliminer toutes les fissures et imperfections | PT ou MT obligatoires sur les tuyauteries en acier allié | Les tubes d'une chaudière à paroi d'eau non mis à la terre peuvent se percer en moins d'une semaine. |
| 9. Manuel des ponts et aciers de l'État de New York / du ministère des Transports | Retrait des poutres de pont par impact d'arc | Défaut critique de fracture rejetable | Test de dureté portable ( | Meuler au-delà de la zone sous-jacente RC 34–42 (~1/32 po) jusqu'à ce que la dureté initiale soit rétablie. |
| 10. Acier inoxydable AWS D1.6 / AMS 2700 | Surface en acier inoxydable et passivation | Risque d'oxydation due à la chaleur et de microfissures | Contrôle par ressuage (PT) + contrôle visuel de la teinte | Éliminer l'oxyde de couleur paille à violet jusqu'au métal nu avant la passivation nitrique/citrique |
Comment inspecter les impacts d'arc électrique : inspection visuelle, par particules magnétiques, par ressuage et par attaque acide
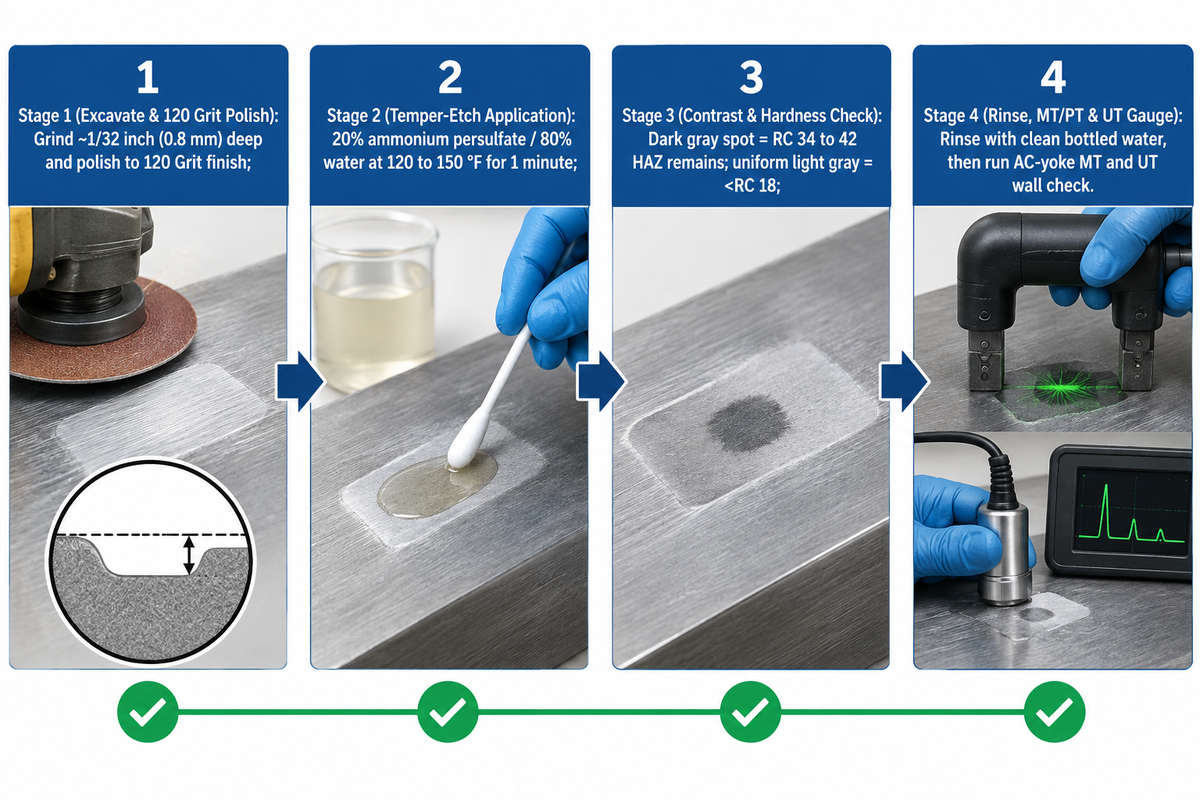
La vérification de l'amorçage complet de l'arc électrique nécessite deux étapes d'inspection. La première consiste en un décapage chimique. Pour le persulfate d'ammonium, les températures standard sont de 49 à 66 °C (120 à 150 °F) et la durée standard de décapage est d'une minute. Deux solutions de décapage sont couramment utilisées : 1) 20 % de persulfate d'ammonium dans 80 % d'eau, et 2) 5 % de nital. La seconde étape consiste en un contrôle par ressuage ou par magnétoscopie, qui vérifie l'absence de fissures superficielles.
« a) Chaque brûlure d’arc doit être réparée. b) Une brûlure d’arc peut être réparée en éliminant complètement l’entaille par meulage… Si une entaille n’est pas réparable par meulage, un cylindre du tuyau contenant l’entaille entière doit être retiré. c) Une pièce meulée ne doit pas être soudée au tuyau ou au raccord en cours de soudage. »
Une erreur dangereuse en atelier consiste à croire qu'un contrôle par magnétoscopie après meulage à gros grain prouve la disparition des traces d'arc électrique. Comme l'indiquent les inspecteurs CWI expérimentés de l'AWS sur le forum AWS, les meules abrasives à gros grain, lors du meulage, étalent du métal ductile sur les microfissures et laissent une couche décarburée en surface. La dureté mesurée après meulage est comprise entre 34 et 42 RC. Ce n'est qu'après un meulage d'environ 0.8 mm de profondeur et un polissage au papier de verre grain 120 que la dureté redescend en dessous de 18 RC.
Pour la métallographie en laboratoire sur l'acier S355, la norme NIH PMC11084295 spécifie un polissage jusqu'à un grain P2500 et une attaque chimique au Nital à 3 % pendant 10 secondes. Les techniciens mesurent ensuite la dureté Vickers sous une charge de 10 kg pendant 10 à 15 secondes sur une grille de 0.5 mm, conformément à la norme EN ISO 9015-1. Sur le terrain, les inspecteurs de pipelines et de ponts mélangent 1 gramme de persulfate d'ammonium granulaire avec 4 grammes d'eau pure. Ce mélange correspond à un rapport pondéral de 20 % à 80 %, tandis que les équipes de ponts utilisent également un flacon pulvérisateur à 1:10 à 15,5 °C. Appliqué sur de l'acier au carbone chaud (entre 49 et 66 °C), le mélange fait virer la zone affectée thermiquement (ZAT) non éliminée au gris foncé sur le métal de base gris clair en moins d'une minute. Lorsqu'une vérification volumétrique approfondie est requise sur des brides de pont épaisses réparées, les équipes combinent l'attaque chimique de surface avec une inspection radiographique volumétrique des soudures.
Le traitement par particules magnétiques ou la gravure acide permettent-ils de confirmer l'élimination complète des brûlures d'arc électrique ?
L'attaque chimique macroscopique, soit avec du persulfate d'ammonium aqueux, soit avec du nital nitrique, vérifie l'élimination complète de la zone affectée thermiquement sur l'acier au carbone. Le contrôle par magnétoscopie ne révèle que les fissures superficielles ou subsuperficielles. Un contrôle par magnétoscopie ou par ressuage concluant, sans attaque chimique ni essai de dureté, peut laisser subsister un îlot martensitique fragile de dureté RC 34 à 42.
Le décapage au persulfate d'ammonium présente une limite métallurgique stricte : cette solution est inefficace sur les aciers inoxydables austénitiques. Sur les aciers au carbone et les aciers faiblement alliés à haute résistance dont la limite d'élasticité minimale (SMYS) est supérieure à 40 %, les inspecteurs polissent la cavité rectifiée jusqu'à une finition de grain 120. Ils maintiennent la surface humide de persulfate d'ammonium pendant 60 secondes afin de permettre l'apparition d'un éventuel contraste de changement de phase gris. Ils rincent ensuite à l'eau claire en bouteille, et non avec un chiffon d'atelier imbibé d'huile. Ils procèdent ensuite au contrôle par magnétoscopie (sous circuit imprimé) et à la mesure d'épaisseur par ultrasons.
Meulage vs. Réparation par soudure qualifiée : Calcul de l’épaisseur de paroi et règles de disposition
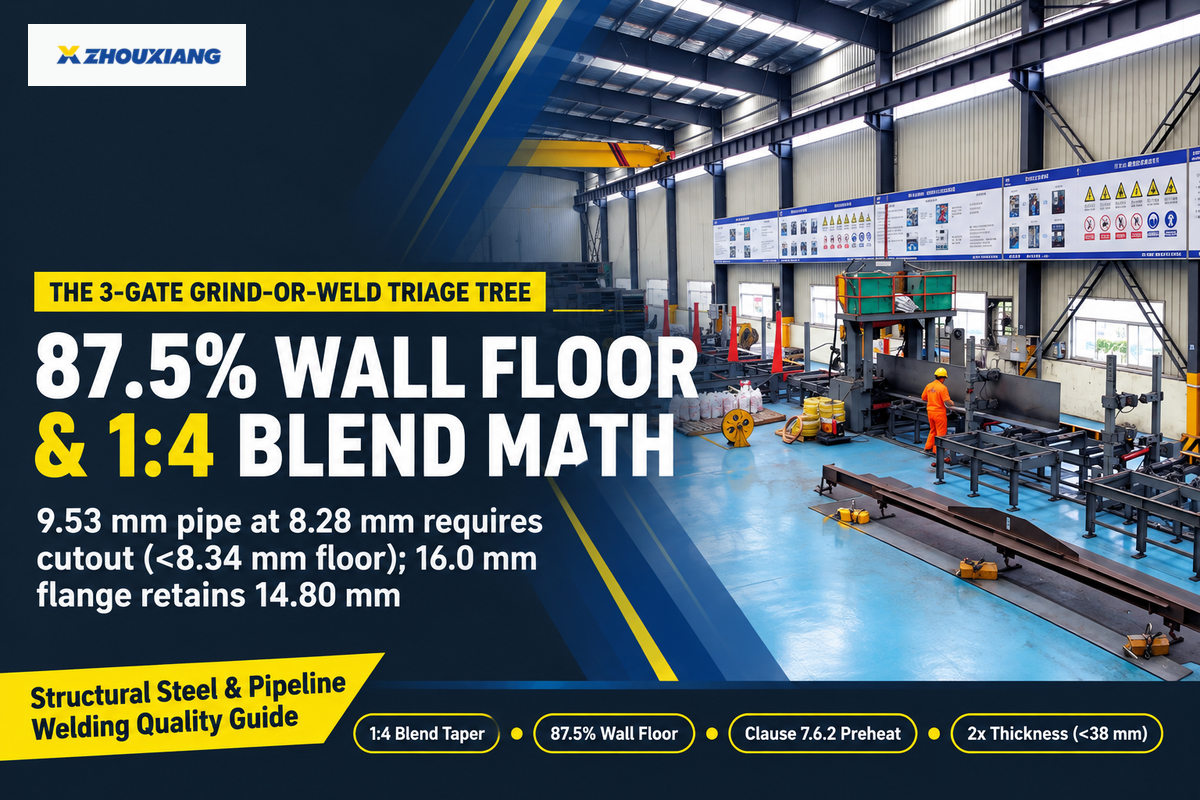
Lors de l'excavation de la zone de changement de phase de 0.8 mm (1/32 pouce), les ingénieurs privilégient souvent le meulage par mélange sur les réparations de soudure afin d'obtenir une attaque acide nette et d'éliminer les traces de fissures révélées par magnétoscopie. L'épaisseur de paroi restante doit être égale ou supérieure à l'épaisseur minimale spécifiée, par exemple 87.5 % de l'épaisseur nominale de la paroi du tuyau (soit 12.5 % d'enlèvement de paroi).
Pour standardiser les décisions prises sur le terrain concernant les poutres structurelles et les conduites sous pression, les responsables qualité appliquent l'arbre de triage à 3 portes pour le meulage ou le soudage :
- At Porte 1 (Excavation progressive et polissage au grain 120)Effectuez une série de passes légères à l'aide d'un disque à lamelles monté sur une meuleuse de 10 cm (4 pouces) afin d'éliminer le cratère de surface. Ceci supprime le durcissement par friction dû à la meule grossière et permet un creusement d'environ 0.8 mm (1/32 pouce) pour polir le contour.
- At Porte 2 (Porte de contrôle de la trempe chimique et de l'intégrité par CND)Appliquez une solution de persulfate d'ammonium ou de nital sur la cavité polie. Si une tache gris foncé ou une dureté Rockwell C comprise entre 34 et 42 est observée, répétez l'étape 1. Si la couleur est gris clair uniforme et que la dureté Rockwell C est inférieure à 18, rincez à l'eau pour éliminer la solution de mordançage et recherchez d'éventuelles fissures par magnétoscopie ou ressuage.
- At Porte 3 (Épaisseur de paroi restante et porte de disposition du code)Si la mesure d'épaisseur par ultrasons au point le plus bas de la rectification indique que l'épaisseur restante de la paroi est conforme à la tolérance de 12.5 % de l'épaisseur de paroi du tuyau, libérer la pièce. Si la rectification a entraîné un amincissement de la paroi inférieur au minimum requis, effectuer une découpe cylindrique conformément à la norme 49 CFR 195.226(b) ou une réparation par soudage à faible teneur en hydrogène qualifiée conformément à la norme AWS D1.1:2025.
En utilisant un calcul de conicité de 1:4, une excavation de 1.25 mm sur un tuyau API 5L de 9.53 mm laisse une épaisseur de 8.28 mm (inférieure à 8.34 mm, soit 87.5 % du fond de paroi), tandis qu'une bride en H ASTM A572 de 16.0 mm conserve 14.80 mm. Comme l'épaisseur de 8.28 mm est inférieure au fond de paroi de 8.34 mm, le tuyau nécessite une découpe cylindrique conformément à la norme 49 CFR 195.226(b), tandis que la bride de 14.80 mm (lissée sur un rayon de 4.80 mm) satisfait aux exigences de la norme AWS D1.1:2025 (contrôle par transfert thermique). Des entailles structurelles plus profondes peuvent nécessiter une réparation par soudure conformément aux règles de préchauffage de la clause 7.6.2 de la norme AWS D1.1:2025, telles que décrites dans The Fabricator (d'après Tom Schlafly, ingénieur senior à l'AISC). Conformément à la clause 7.6.2, les plaques d'acier d'une épaisseur inférieure à 38 mm doivent être préchauffées sur une distance égale à deux fois l'épaisseur du métal de base (2 × 16.0 mm = 32.0 mm). Les plaques d'une épaisseur de 38 mm et plus doivent être chauffées sur une distance au moins égale à leur épaisseur et d'au moins 75 mm (3 pouces) dans toutes les directions à partir de la zone de réparation.
Peut-on souder directement sur une amorce d'arc sans la meuler au préalable ?
Non, il ne faut jamais effectuer de cordon de soudure de retouche rapide directement sur une amorce de soudure à l'arc non rectifiée, en dehors du joint. Seule une amorce située dans la rainure et qui sera entièrement refondue par la passe de fond ou de remplissage prévue peut être soudée après vérification de l'absence de fissures de cratère.
Un cordon de soudure à froid trop court emprisonne les fissures de retrait préexistantes et crée une zone affectée thermiquement non revenue. Lorsque le soudage de structures est nécessaire, les fabricants doivent d'abord meuler complètement la lentille martensitique fragile et éliminer les fissures par traitement thermique. Les soudeurs suivent ensuite des procédures de préchauffage contrôlées, conformément à un descriptif de mode opératoire de soudage (DMOS) à faible teneur en hydrogène.
- Meuler à 1/32" de profondeur et polir jusqu'à un grain de 120 avant la gravure.
- Vérifier si la zone affectée thermiquement (ZAT) gris foncé a été éliminée à l'aide d'un agent de mordançage au persulfate d'ammonium ou au nital.
- Les contrôles MT/PT et UT doivent être effectués pour vérifier la présence de fissures en surface et s'assurer que l'épaisseur restante du mur n'a pas été réduite à moins de 87.5 % de l'épaisseur nominale du mur.
- Il est impossible de se fier à un premier ponçage superficiel ayant laissé une surface irrégulière (RC 18). L'intégrité du mur doit toujours être vérifiée par un contrôle de sous-couche (RC 34-42).
- Il ne faut jamais placer un point de soudure froid E7018 ou MIG sur un cratère d'arc externe en métal de base pour couvrir la dépression.
- Il ne faut jamais utiliser de persulfate d'ammonium sur de l'acier inoxydable austénitique, ni essuyer de l'acier au carbone décapé avec un chiffon d'atelier huileux.
Sensibilité aux alliages : aciers doux au carbone, aciers trempés et revenus, aciers inoxydables et aciers duplex
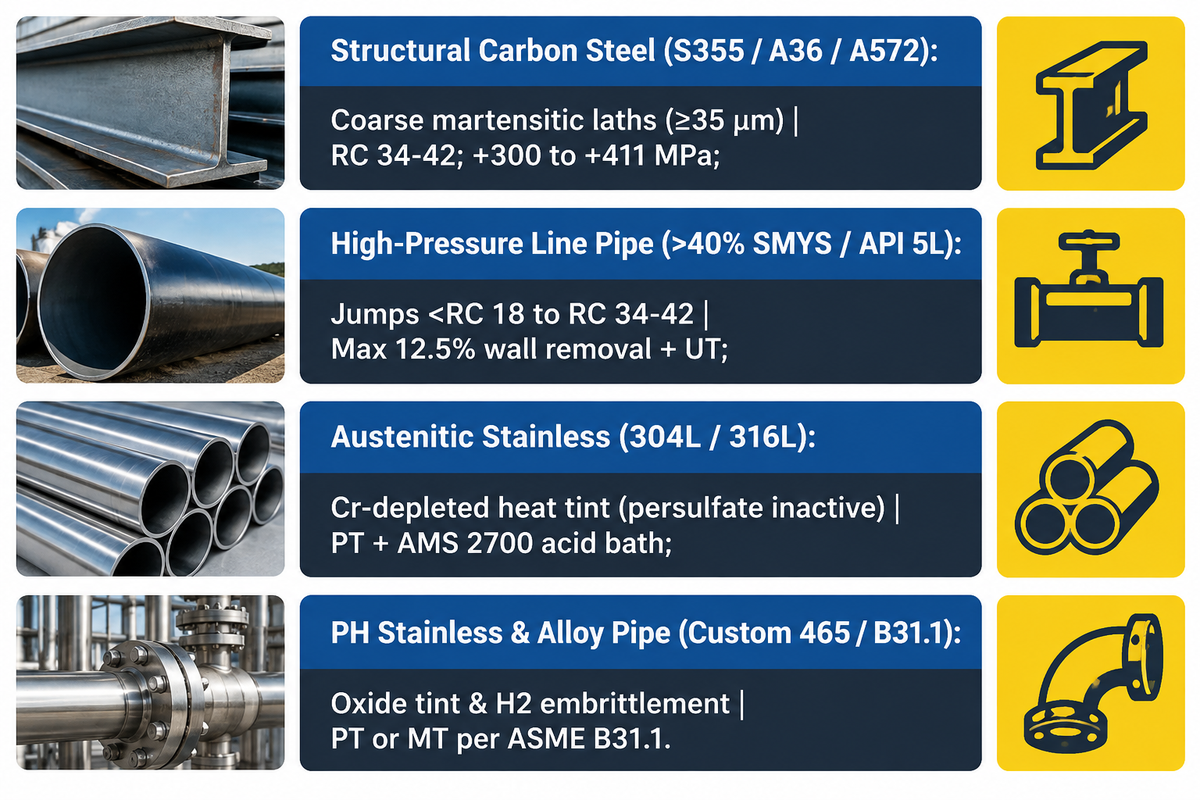
Les dommages causés par l'amorçage d'arc électrique évoluent d'une fissuration martensitique sur l'acier au carbone et l'acier allié à une érosion du film passif sur l'acier inoxydable. Dans la norme NIH PMC11084295, l'acier de construction non allié S355 perd sa limite d'élasticité Rp0.2 au-dessus de 300 °C et chute brutalement à 600 °C. Un refroidissement rapide engendre alors des contraintes résiduelles de traction comprises entre +300 et +411 MPa et une dureté de 500 à 751 HV10.
Les aciers à haute teneur en carbone et les aciers trempés et revenus réagissent encore plus violemment, car leur équivalent carbone élevé entraîne une transformation martensitique complète à température ambiante. Les pièces moulées à haute teneur en carbone et les châssis de machines lourdes nécessitent les mêmes procédures de préchauffage que celles décrites dans notre guide sur la planification de la réparation par contrôle de la fissuration des métaux de base fragiles . Lorsqu'un arc électrique frappe une conduite d'alimentation en acier allié ASME B31.1, un contrôle par magnétoscopie ou ressuage est obligatoire après rectification.
Les aciers inoxydables austénitiques (304L et 316L) et les aciers à durcissement structural (comme le Custom 465) présentent un mécanisme de rupture totalement différent. Les aciers austénitiques ne se transforment pas en martensite. De ce fait, certains ateliers laissent des traces d'arc électrique parasite sur l'acier inoxydable. Ces traces éliminent non seulement la couche passive d'oxyde de chrome, mais laissent également des dépôts d'oxyde de différentes couleurs, par exemple paille, or, bleu, violet et/ou ferreux. Conformément aux directives de passivation de la norme AMS 2700, le trempage direct d'une pièce en acier inoxydable teintée à chaud dans un bain d'acide ne permet pas d'éliminer la calamine ni la graisse. Les techniciens doivent d'abord dégraisser la surface et éliminer toute trace de coloration thermique jusqu'à obtenir un métal brillant à nu, à l'aide d'abrasifs sans fer.
| Famille d'alliages de base | Dommages microstructuraux primaires | Signal de dureté/contrainte mesuré | Méthode de CND et de gravure requise | Traitement post-broyage obligatoire |
|---|---|---|---|---|
| 1. Acier au carbone de construction (S355 / A36 / A572) | Lattes martensitiques-bainitiques grossières (≥35 μm) | Sous-sol RC 34–42 ; contrainte de +300 à +411 MPa | 20 % de persulfate d'ammonium ou 3 % de nital + MT | Affûtage mixte grain 120 ; article 7.6.2 : préchauffage en cas de soudage |
| 2. Tuyauterie haute pression (>40 % SMYS / API 5L) | Entailles et vides sous cordon en martensite non revenue | Sauts difficiles depuis | 20 % de persulfate ou 5 % de nital + épaisseur MT + UT | Enlèvement maximal de 12.5 % de la paroi ; découpe complète du cylindre si plus profond |
| 3. Acier inoxydable austénitique (304L / 316L) | Teinte thermique appauvrie en chrome et microfissures de cratère | Non martensitique (inactif au persulfate) | Contrôle par ressuage (PT) + audit visuel de la teinte | Élimination de l'oxyde paille/violet jusqu'au métal nu + bain d'acide AMS 2700 |
| 4. Acier inoxydable PH haute résistance / Alliage (Personnalisé 465 / B31.1) | Teinte d'oxyde nanométrique + risque de fragilisation par l'hydrogène | Perte de résistance élevée et fissuration par corrosion sous contrainte | PT ou MT selon ASME B31.1 + contrôle d'élimination des oxydes | Dégraissage, élimination mécanique des oxydes, passivation AAA + cuisson |
Répartition des coûts de reprise après soudage à l'arc : Meulage par rectification + MPI vs. Réparation et découpe par soudure
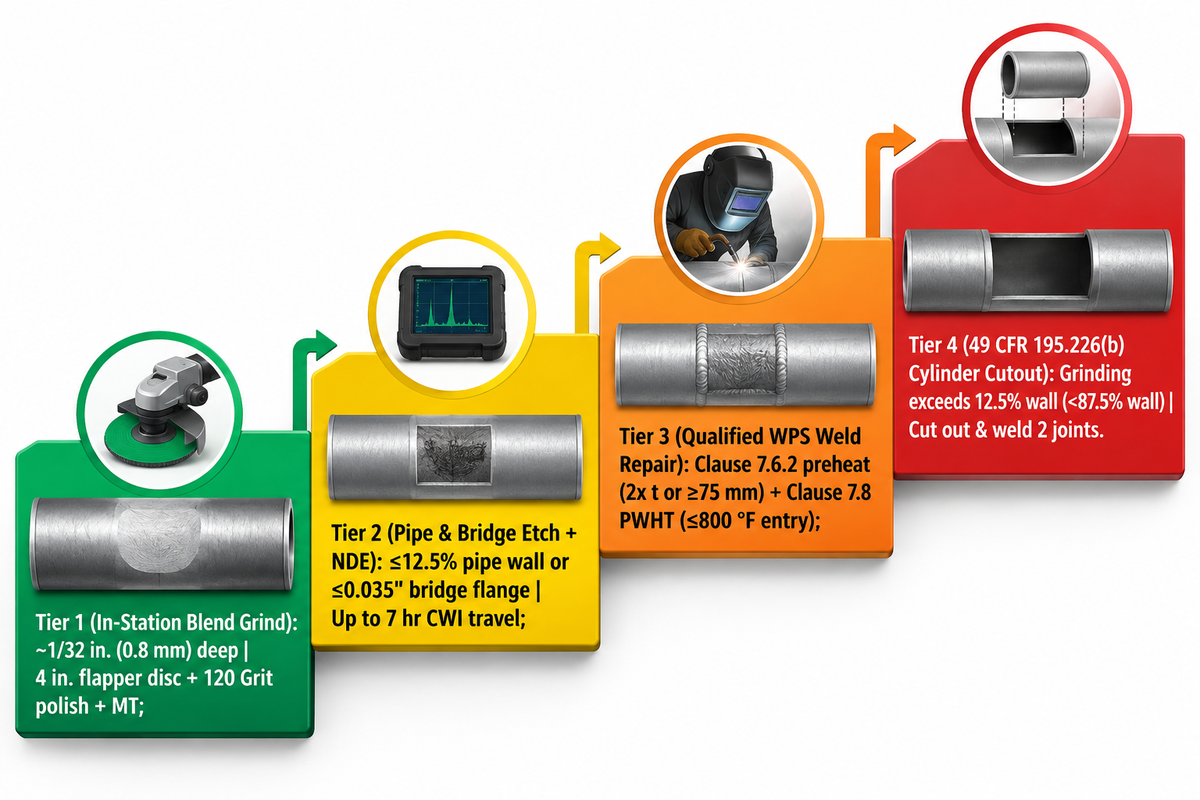
Le coût total des travaux de remise en état suite à un arc électrique est directement proportionnel à l'importance de quatre facteurs opérationnels : la profondeur d'excavation, l'étendue du préchauffage, les contrôles non destructifs et la mobilisation des équipes. Conformément aux rapports de terrain de l'AWS CWI et à la norme 49 CFR § 195.226, la remise en état débute par un meulage de 0.8 mm (1/32 pouce) en station et peut aller jusqu'à la découpe complète d'une section de conduite (cylindre).
Le véritable facteur de coût réside dans le moment où un contact accidentel avec une électrode est détecté. La détection d'un tel contact accidentel au poste de montage ne nécessite qu'un meulage de 10 cm avec un disque à lamelles, un polissage au grain 120, un test au persulfate d'ammonium pendant une minute et un contrôle par magnétoscopie en interne. Négliger cette même amorce lors de l'inspection finale peut entraîner une intervention sur site ou une maintenance. Dans un cas d'inspection AWS CWI, des charpentiers de chantier ont pointé des supports de dalots temporaires sur la semelle inférieure d'une poutre. Le spécialiste a effectué un trajet de 7 heures aller-retour pour réaliser un meulage au disque à lamelles d'une épaisseur maximale de 0,9 mm et un contrôle par pulvérisation de persulfate d'ammonium (1:10) à 15,5 °C. L'équipe a récupéré tous les produits chimiques s'écoulant sur une barge et a procédé à un contrôle radiographique complet. Les inspections de chaudières de Consolidated Edison ont démontré le coût des amorces non détectées. Un amorçage d'arc non mis à la terre sur un tube de paroi d'eau interne a entraîné sa perforation en moins d'une semaine.
Lorsque la profondeur d'excavation dépasse la tolérance de paroi de 12.5 % du tuyau ou l'épaisseur minimale de la section, la pénalité de retard est multipliée. Conformément à la clause 7.6.2 de la norme AWS D1.1:2025, une réparation de soudure structurale qualifiée sur des plaques de moins de 38 mm d'épaisseur nécessite un préchauffage sur une distance d'au moins deux fois l'épaisseur de la plaque. Les plaques de 38 mm d'épaisseur et plus nécessitent un chauffage sur une distance d'au moins une fois l'épaisseur, avec un minimum de 75 mm (3 pouces). Si le traitement thermique après soudage (TTAS) prévu à la clause 7.8 est appliqué, l'assemblage soudé est placé dans un four selon une procédure de chauffage et de refroidissement écrite. Conformément à la norme 2025, la température initiale maximale du four a été augmentée de 600 °F à 800 °F. Pour les pipelines de liquides régis par la norme 49 CFR 195.226(b), une brûlure d'arc en surface ne peut être réparée. Conformément à la section 195.226 du titre 49 du CFR électronique , le meulage ne doit pas réduire l'épaisseur de paroi restante en deçà des tolérances de fabrication. La canalisation doit être dépressurisée, un cylindre complet de tuyau découpé et retiré, un joint soudé court mis en place et un contrôle non destructif effectué sur toute la circonférence du tuyau.
| Refonte du niveau | Déclencheur d'excavation et de géométrie | Étapes d'exécution obligatoires | Points d'arrêt QA et CND | Impact sur le calendrier et les affaires |
|---|---|---|---|---|
| Niveau 1 : Broyage de mélange structurel en station | profondeur d'environ 0.8 mm (1/32 po) ; section au-dessus du minimum | Disque à lamelles de 10 cm (4 po) pour un contour lisse + polissage grain 120 | Intégrité visuelle + MT sur poutres soumises à des charges cycliques | Débroussaillé dans la baie avant sablage ou apprêt |
| Niveau 2 : Gravure et essais non destructifs de conduites/ponts haute pression | Perte d'épaisseur de paroi de tuyau ≤ 12.5 % ou de bride de pont ≤ 0.035″ | Polissage grain 120 + mordançage au persulfate à 20 % ou au nital à 3–5 % | témoin de gravure ( | Nécessite un témoin CWI/DOT (jusqu'à 7 heures de déplacement sur le terrain) |
| Niveau 3 : Réparation de soudures structurales qualifiées selon le WPS | L'excavation descend en dessous de la tolérance de la section structurelle | Élimination complète de la ZAT + préchauffage selon la clause 7.6.2 (2x t ou ≥75 mm) + remplissage à faible teneur en H2 | Contrôle MT avant soudage, enregistrement de la température entre passes, contrôle MT/UT après soudage, clause 7.8 PWHT (entrée ≤800 °F) | Maintien NCR multi-équipes ; demander un devis d'atelier en fonction de l'épaisseur de la plaque |
| Niveau 4 : 49 CFR 195.226(b) Découpe du cylindre de tuyauterie | Le meulage dépasse une tolérance de paroi de 12.5 % (< 87.5 % de paroi) | Découper le cylindre de tuyau complet comportant une encoche + souder 2 joints circonférentiels | Contrôle radiographique/ultra-témoin sur toute la circonférence des soudures bout à bout de remplacement + essai de pression | Niveau de coût le plus élevé ; interrompt le déploiement des lignes ou les essais hydrostatiques |
Comment prévenir les amorçages d'arc dans le soudage en atelier et les lignes de production automatisées de poutres en H
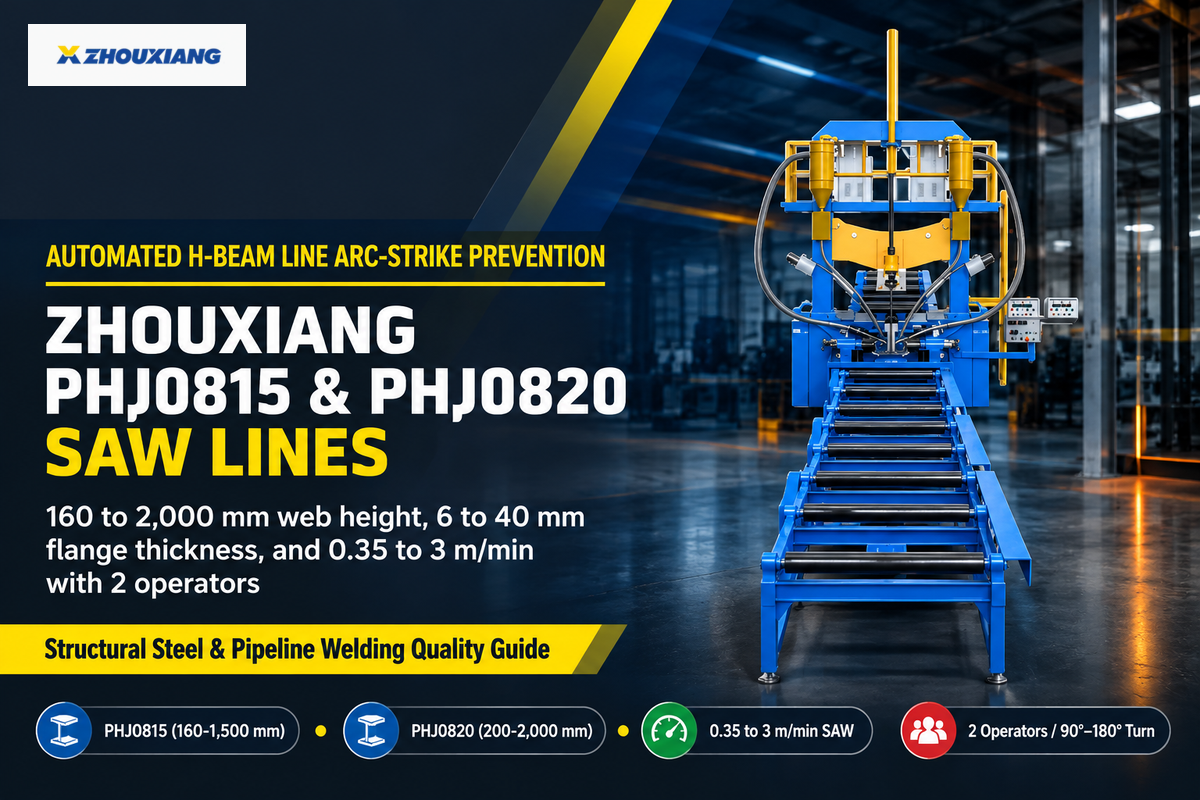
Les ateliers de fabrication préviennent les amorçages d'arc électrique en appliquant les normes de contrôle électrique OSHA 29 CFR 1910.254 aux postes de travail manuels. Dans les usines de structures métalliques, le pointage manuel âme-semelle est remplacé par des lignes d'assemblage hydraulique intégrées et de soudage à l'arc submergé. Les lignes PHJ0815 et PHJ0820 de Zhouxiang, disponibles en deux modèles, peuvent traiter des âmes de 160 à 2 2000 mm d'épaisseur à des vitesses de 0.35 à 3 m/min, avec seulement deux opérateurs.
(1910.254(d)(7)) Porte-électrodes. Les porte-électrodes non utilisés doivent être placés de manière à éviter tout contact électrique avec les personnes, les objets conducteurs, les réservoirs de carburant ou de gaz comprimé. (1910.254(d)(8)) Risque d'électrocution. Les câbles comportant des épissures à moins de 3 mètres (10 pieds) du porte-électrodes ne doivent pas être utilisés. (1910.254(d)(9)(iii)) Les câbles dont l'isolation est endommagée ou dont les conducteurs sont dénudés doivent être remplacés.
Aux postes de soudage à l'arc métallique protégé (SMAW) et GTAW manuels, les superviseurs effectuent l'audit des courants vagabonds en 5 points avant chaque quart de travail.
- Pour Initiation d'arc par languette en rainure ou en continuLes soudeurs sont formés à amorcer la soudure strictement à l'intérieur de la gorge de soudure ou sur une languette sacrifiée. Le métal d'apport qui avance refond ensuite le point d'amorçage.
- Pour Pinces de mise à la terre à visser sur métal nuRemplacez les colliers à ressort faibles par des colliers à vis à couple élevé fixés sur du métal nu et propre. Enlevez également les projections adhérentes des colliers magnétiques conformément à la norme OSHA 1910.254(d)(2).
- Pour Câble sans épissure de 3 m (10 pieds) et supports isolésSuspendre les dards actifs dans des supports isolés conformément à la section 1910.254(d)(7). Tout fil conducteur présentant un fil dénudé ou des épissures à moins de 3 mètres (10 pieds) du support doit être mis au rebut conformément aux sections 1910.254(d)(8)-(9).
- Pour Polarité et isolation du chemin de retourFixez les joints de retour des dispositifs de liaison conformément à la section 1910.254(c)(2)(iv) et isolez les grues et les câbles métalliques conformément à la section 1910.254(c)(2)(iii). Maintenez l'air de refroidissement à une température inférieure à 40 °C (104 °F) et à une distance de 1 005,8 m (3 300 pieds) de la machine.
- Pour Serrage mécanisé des dispositifs et allumage automatisé, Demande de brevet USPTO US20060138090A1 L'association des brides mécaniques CPC B23K37/0435 avec le chariot de soudage à l'arc submergé B23K9/186 permet de réduire le délai de livraison des machines spéciales de 12 à 15 mois à 3 à 6 mois et d'éliminer le pointage manuel.
Dans les aciéries spécialisées dans les constructions métalliques lourdes, la plupart des amorçages d'arc dans le métal de base surviennent lors du pointage manuel de l'assemblage âme-semelle des poutres en H et du retournement par pont roulant. Les aciéries peuvent intégrer l'assemblage, le soudage à l'arc submergé, le retournement hydraulique à 90°/180° et le redressage dans une ligne automatisée d'assemblage et de soudage à l'arc submergé des poutres en H. Ceci élimine le pointage manuel à l'électrode enrobée et les risques de propagation du courant électrique par la chaîne du pont roulant au niveau de l'âme et des semelles. Fondée en 1991, la société Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. fabrique les modèles PHJ0815 (âme de 160 à 1 500 mm, semelle de 6 à 25 mm) et PHJ0820 (âme de 200 à 2 000 mm, semelle de 8 à 40 mm). Ces deux lignes de soudage de poutres en H fonctionnent à une vitesse de soudage à l'arc submergé (SAW) de 0.35 à 3 m/min avec seulement deux opérateurs et un espace au sol réduit des deux tiers. L'alignement mécanisé des âmes et des semelles, ainsi que les rotations à 90°/180°, éliminent les points de soudure manuels. Les raidisseurs complexes et les sous-ensembles de poutres caissons bénéficient de l'utilisation de robots de soudage industriels programmables . Le contrôle robotisé de la torche garantit un amorçage d'arc précis à l'intérieur de la trajectoire de joint programmée.
Comparaison des spécifications des lignes de production automatisées de profilés en H — Zhouxiang PHJ0815 vs. PHJ0820 (Spécifications d'usine publiées) :
| Paramètre | Ligne Zhouxiang PHJ0815 | Ligne Zhouxiang PHJ0820 | Comment cela empêche les impacts d'arcs électriques parasites |
|---|---|---|---|
| Plage de hauteur de bande | 160 à 1,500 mm | 200 à 2,000 mm | Le centrage hydraulique aligne la bande sans levier manuel ni pointage manuel |
| Plage d'épaisseur de bande | 6 à 16 mm | 6 à 30 mm | Le serrage continu par rouleaux empêche la perforation des bandes minces et les bavures parasites. |
| Largeur et épaisseur de la bride | Largeur : 150 à 800 mm ; épaisseur : 6 à 25 mm | Largeur : 200 à 800 mm ; épaisseur : 8 à 40 mm | Les patins de rodage spécifiques à la machine évitent les brûlures d'arc électrique au niveau du bord de la bride du serrage à ressort. |
| Longueur de la pièce et vitesse de la scie | 6 000 à 15 000 mm ; 0.35 à 3 m/min | 6 000 à 15 000 mm ; 0.35 à 3 m/min | Le soudage à l'arc simple à double fil (SAW) s'amorce sous flux granulaire à l'intérieur de la racine du congé. |
| Taille de l'équipage, empreinte au sol et rayon de braquage | 2 opérateurs ; encombrement au sol réduit de 2/3 ; rotation à 90°/180° | 2 opérateurs ; encombrement au sol réduit de 2/3 ; rotation à 90°/180° | Le système de rotation hydraulique remplace les chaînes de grue (conforme à la norme OSHA 1910.254(c)(2)(iii)). |
Un arc électrique parasite sur de l'acier au carbone ou faiblement allié forme une lentille martensitique non revenue. La dureté sous-jacente atteint RC 34 à 42 lors des contrôles sur site et 500 à 751 HV10 sur des échantillons de laboratoire S355. Les équipes doivent procéder à un meulage par rectification sur une profondeur d'environ 0,8 mm pour éliminer la couche durcie. Selon que les normes AWS D1.1 (structures) ou les limites des pipelines API 1104 et 49 CFR 195.226 s'appliquent, les inspecteurs vérifient ensuite la conformité par contrôle visuel, magnétoscopie ou attaque chimique. À grande échelle, les ateliers préviennent les amorçages grâce à des languettes de guidage, au respect des normes de câblage OSHA 1910.254 et à des lignes de contrôle automatisées à poutres en H.
Éliminer les amorçages d'arc lors du soudage par points manuel sur la production de poutres en H structurelles
Vous souhaitez simplifier les retouches d'inspection visuelle AWS D1.1 et remplacer le pointage manuel âme-semelle, le retournement par grue et la manutention multi-postes ? Indiquez-nous la hauteur de l'âme de votre poutre en H (160 à 2 000 mm) et l'épaisseur de ses semelles (6 à 40 mm), et les ingénieurs de Wuxi Zhouxiang vous fourniront un schéma d'implantation de ligne PHJ0815 ou PHJ0820 ainsi qu'un devis en fonction de votre tonnage mensuel.
Découvrez les gammes de soudage à poutre en H PHJ0815 et PHJ0820 et demandez un devis →
Questions fréquentes sur les défauts de soudage à l'arc
Qu’est-ce qu’un amorçage d’arc en soudage, et est-ce toujours un défaut rédhibitoire ?
Un amorçage d'arc est un contact électrique imprévu sur le métal de base, en dehors de la gorge de soudure. Il ne constitue pas systématiquement un défaut automatiquement rédhibitoire selon les normes. Selon la norme applicable et le niveau de métal sain restant, il peut être toléré. Il est interdit par les niveaux B et C de la norme ISO 5817. La norme AWS D1.1 autorise le meulage de contour et la vérification de l'intégrité.
À quelle profondeur pénètre la zone affectée par la chaleur sous un impact d'arc électrique parasite ?
Une zone affectée thermiquement par un arc électrique parasite pénètre à environ 0.8 mm de profondeur dans les aciers au carbone et faiblement alliés. Un contact bref, même d'une milliseconde, avec la brosse de l'électrode suffit à faire fondre la surface et à former un cratère. Avant que la couche sous-jacente fragile ne disparaisse par polissage, la trace est effacée. Par conséquent, pour vérifier son élimination, un décapage chimique est nécessaire afin de respecter les spécifications des pipelines.
Comment prévenir les amorçages d'arc lors du soudage à l'électrode enrobée (SMAW) ou du soudage TIG ?
Toujours amorcer l'arc de soudage strictement à l'intérieur de la gorge de soudure préparée. Le cordon de soudure en progression refond et trempe ensuite le point d'amorçage, ou les soudeurs peuvent amorcer sur des languettes de soudure sacrificielles. Pour le soudage TIG, passer de l'amorçage par frottement à l'amorçage haute fréquence ou par contact, et placer les porte-électrodes sous tension dans des supports isolés entre les passes.
Pourquoi les pinces de mise à la terre en cuivre peuvent-elles aggraver les fissures d'amorçage d'arc sur l'acier au carbone ?
Les pinces de retour en cuivre desserrées, en provoquant des arcs électriques contre l'acier en fusion, déposent du cuivre à la surface, déclenchant une fragilisation du métal liquide le long des joints de grains d'austénite et de microfissures intergranulaires profondes.
Quel agent de gravure permet de vérifier que la zone affectée thermiquement par une brûlure à l'arc a été éliminée par meulage sur un tuyau en acier au carbone ?
Les inspecteurs de pipelines nettoient le sol et la cavité polie au grain 120 avec une solution aqueuse de persulfate d'ammonium à 20 % (mélange de 20 % de persulfate et de 80 % d'eau pure en poids) ou une solution de nital à 5 %. Le métal martensitique résiduel, affecté thermiquement, apparaît nettement plus foncé après attaque chimique, contrastant avec la couleur gris clair uniforme de l'acier ferritique-perlitique de base. Dès l'apparition d'une tache sombre, les techniciens procèdent à un meulage progressif et à une nouvelle attaque chimique jusqu'à obtention d'une couleur uniforme. Ils rincent ensuite à l'eau claire et effectuent un contrôle par magnétoscopie ainsi qu'une vérification de l'épaisseur de paroi par ultrasons.
Les amorçages d'arc ont-ils un impact sur l'acier inoxydable austénitique 304 ou 316L s'il ne forme pas de martensite ?
Oui. Les arcs électriques parasites sur les aciers inoxydables austénitiques 304 et 316L détruisent le film passif protecteur d'oxyde de chrome, laissent une calamine teintée par la chaleur et amorcent une corrosion par piqûres rapide due aux chlorures.
Comment la norme AWS D1.1:2025 traite-t-elle l'inspection visuelle des impacts d'arc électrique sur les éléments de charpente métallique ?
La norme AWS D1.1/D1.1M:2025 relative à la qualité de l'exécution des structures stipule que les fabricants doivent éviter les impacts accidentels en dehors des joints permanents. Les équipes doivent lisser les cratères ou fissures de surface accidentels avant de procéder à la vérification de la solidité de l'ouvrage. Les défauts de surface sont généralement détectés lors de l'inspection, notamment dans la zone d'assemblage où les sous-ensembles sont montés. Souvent, les inspecteurs effectuent des contrôles par magnétoscopie sur les poutres de pont soumises à des charges cycliques, les plaques trempées et revenues à haute résistance ou les cratères suspects avant d'autoriser le sablage, l'application d'une couche d'apprêt ou le montage des éléments de structure.
Références et sources
- Attaques à l'arc électrique : plus dangereuses qu'on ne le pense (Jeff Molyneaux, Centre d'innovation en assemblage de matériaux) Métallurgie canadienne / Fabrication et soudage canadiens
- Code de soudage des structures en acier AWS D1.1/D1.1M:2025-AMD1 Société américaine de soudage (AWS)
- 49 CFR § 195.226 Soudage : Brûlures à l’arc Département des Transports des États-Unis, Administration de la sécurité des pipelines et des matières dangereuses (PHMSA)
- Discussion technique sur l'inspection et la qualification : Amorçage à l'arc électrique, attaque au persulfate d'ammonium et dureté sous-jacente Forum de l'American Welding Society
- Comparaison des propriétés mécaniques des rechargements durs sur acier de construction S355 (PMCID : PMC11084295) Instituts nationaux de la santé des États-Unis / Bibliothèque nationale de médecine (Documents, 2024)
- Soudage de tuyaux : Chapitre sur l'amorçage de l'arc Institut de technologie Open Washington / Lake Washington
- 29 CFR § 1910.254 Soudage et découpage à l'arc Département du Travail des États-Unis, Administration de la sécurité et de la santé au travail (OSHA)
- Normes d'application, codes de bonnes pratiques et niveaux de qualité (Connaissances professionnelles 38 : BS EN ISO 5817) L'Institut de soudage (TWI)
- AWS D1.1:2025, Modifications du code de soudage des structures en acier American National Standards Institute (ANSI de)
- Aperçu succinct de quelques modifications apportées au code AWS D1.1 (Dan Davis et Tom Schlafly, ingénieur senior chez AISC) L'Association des fabricants et des producteurs (The Fabricator)
- Publication de demande de brevet américain US20060138090A1 : Système de soudage à l'arc submergé avec dispositif de serrage et chariot Office des brevets et des marques des États-Unis (USPTO / Google Patents)
Pourquoi notre équipe d'ingénieurs a rédigé ce guide
Ce document rassemble divers codes et normes régissant l'acceptation des amorçages d'arc, notamment AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 réf. 601, 49 CFR § 195.226 et OSHA 29 CFR § 1910.254, ainsi que les paramètres de revenu chimique et de calcul de l'épaisseur résiduelle pour les fabricants de structures métalliques. La société fabrique des lignes automatisées d'assemblage, de soudage et de redressage de poutres en H (PHJ0815 et PHJ0820), des postes de soudage à l'arc submergé sur portique et des robots de soudage industriels. Elle ne commercialise pas de produits chimiques pour le décapage CND ni de consommables de meulage manuel. Ce document a été examiné par l'équipe technique de Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd.