Parmi les défauts de soudure, les fissures requièrent une attention particulière car elles peuvent s'étendre sous contrainte et fragiliser un joint. Il est essentiel d'en déterminer la cause avant d'opter pour une réparation. Il convient d'identifier l'aspect du défaut, la date d'apparition et le mécanisme susceptible de l'expliquer. Ces observations orientent l'inspection et la décision de production ultérieure.
Consignez le matériau, le joint, la position de la fissure et l'heure de l'inspection. Déterminez la disposition requise et la procédure de réparation avant de procéder à l'élimination des preuves. Une surface de réparation lisse ne constitue qu'un élément parmi d'autres pour la décision d'acceptation.
Fissures de soudure : causes et leur place parmi les défauts de soudure
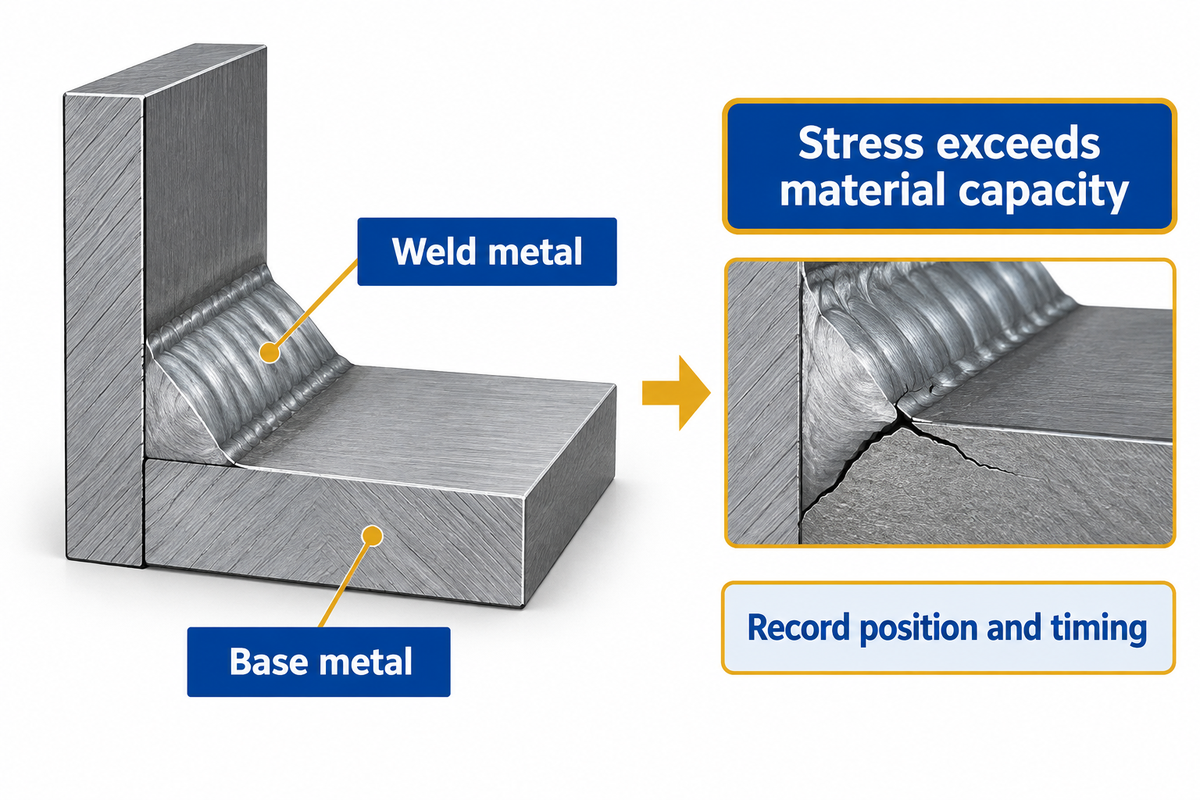
La fissuration des soudures survient lorsque les contraintes locales dépassent la résistance du matériau. La zone vulnérable peut se situer au sein de la soudure ou dans le métal de base environnant. Parmi les autres facteurs pouvant contribuer à la rupture, on peut citer la contraction et/ou la restriction thermiques, les microstructures sensibles et/ou la présence d'hydrogène ; identifier une fissure ne se limite donc pas à la simple localisation de sa position visible.
L'explication des fissures de soudure de l' American Welding Society distingue une discontinuité de type fracture des autres défauts de soudure. La porosité est une cavité, et une gorge de bord peut présenter un manque de matière. La présence de l'un ou l'autre, voire des deux, n'explique pas toujours une fracture.
Supposons qu'une poutre soit sur le point de quitter un poste d'assemblage à la fin d'un quart de travail. Un responsable qualité reçoit un appel d'un opérateur qui constate une ligne à côté d'une série de soudures d'angle et souhaite la meuler avant son prochain quart. Le responsable qualité doit procéder à l'inverse : photographier l'indication, marquer sa position par rapport au joint et conserver les enregistrements du processus et des matériaux. Meuler l'indication effacerait des informations utiles. Le responsable de production doit isoler la pièce concernée et planifier l'accès pendant que le personnel technique compétent établit les bases de l'examen nécessaire. Cela permet de distinguer une préparation utile d'une réparation non conforme. La décision porte sur le joint en question et son utilisation, et non sur la conformité des poutres produites la veille par la même machine.
- Décrivez séparément l'emplacement et la direction.
- Indiquez si l'indication est apparue lors de la fabrication, après refroidissement ou en service.
- Comparer les conditions réelles avec la procédure de soudage et le plan d'inspection applicables.
Craquage à chaud versus craquage à l'hydrogène
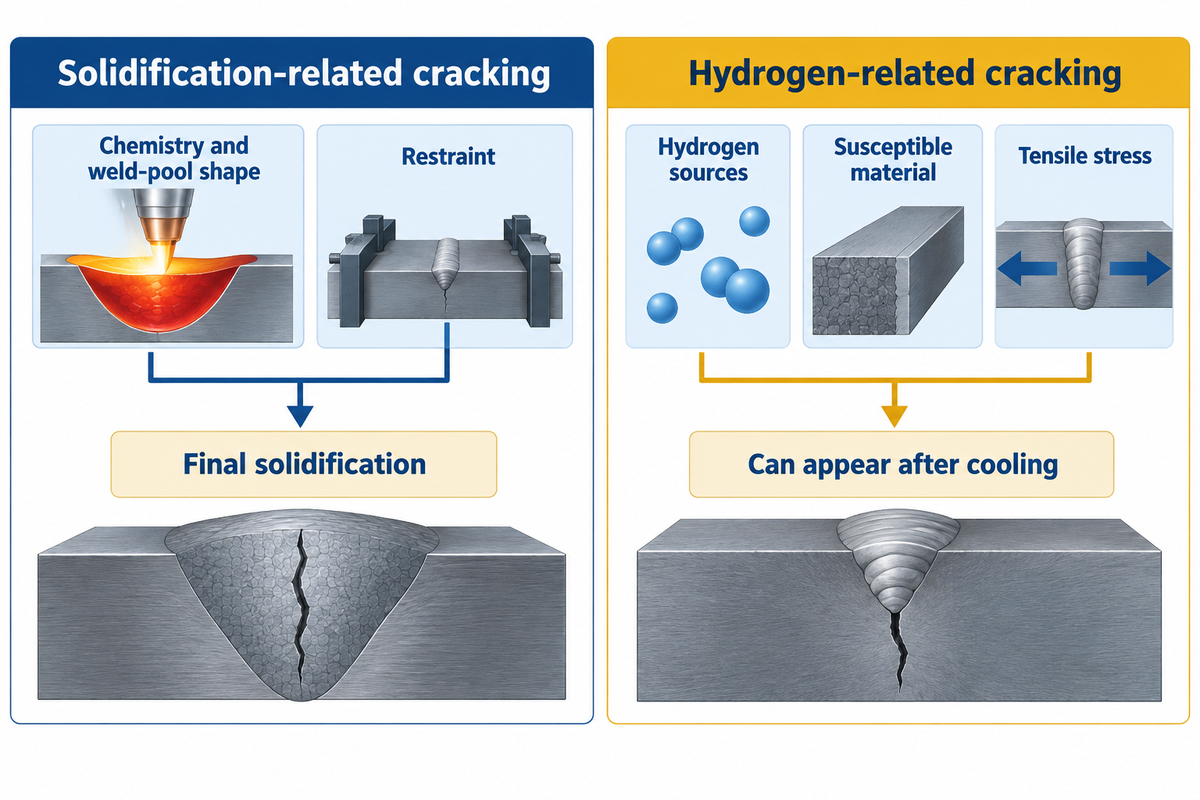
La fissuration à chaud se développe à haute température et peut survenir lors de la solidification du métal d'apport. Dans les aciers sensibles, la fissuration par l'hydrogène est due à la présence d'hydrogène, à une structure fragile et à des contraintes de traction. Les mécanismes en jeu diffèrent et une solution efficace pour l'un peut ne pas résoudre l'autre. Par conséquent, une recommandation générale consistant à chauffer ou à ralentir le processus est insuffisante.
- Se forme durant la phase finale vulnérable de solidification.
- Étudier la chimie, la dilution, la forme du bain de fusion et la contrainte.
- Vérifier la préparation des joints et la technique de soudage proprement dite.
- Peut apparaître après le refroidissement de la soudure.
- Étudier les sources d'hydrogène et les conditions de matériaux sensibles.
- Vérifier les dispositifs de contrôle thermique, la manipulation des consommables et la retenue de traction.
Le guide de TWI sur la fissuration à chaud explique comment le dernier matériau à se solidifier peut manquer de résistance pour supporter la contraction et présenter ainsi des fissures. La composition de la tôle et du métal d'apport, les impuretés telles que le soufre et la géométrie de la soudure influent sur la sensibilité à la fissuration. La liquation décrit un autre mécanisme de fissuration à chaud, au cours duquel une partie du matériau fond localement. Toutes les fissures axiales ne sont pas dues à ce mécanisme.
D'après le guide d'identification des fissures d'hydrogène de TWI , pour les aciers ferritiques, le mécanisme implique l'hydrogène, une microstructure dure et fragile, et des contraintes de traction. Pour les aciers au carbone et faiblement alliés, il convient d'évaluer leur nuance, leur épaisseur et le cycle thermique subi. La fissuration à froid est une description temporelle générale et n'indique pas nécessairement que l'hydrogène a joué un rôle dans toutes les ruptures à froid.
Augmenter la température n'est pas une solution universelle. Un apport de chaleur accru peut ralentir le refroidissement ; toutefois, une soudure plus large offre à l'hydrogène une plus grande marge de manœuvre pour s'échapper. TWI prend en compte ce compromis dans ses recommandations relatives à l'hydrogène. Il est essentiel de régler les températures de préchauffage et d'interpasse selon la procédure appropriée ; les modifier individuellement peut résoudre un problème métallurgique tout en en créant un autre.
Fissure en cratère lors d'une soudure : localisation, direction et mécanisme
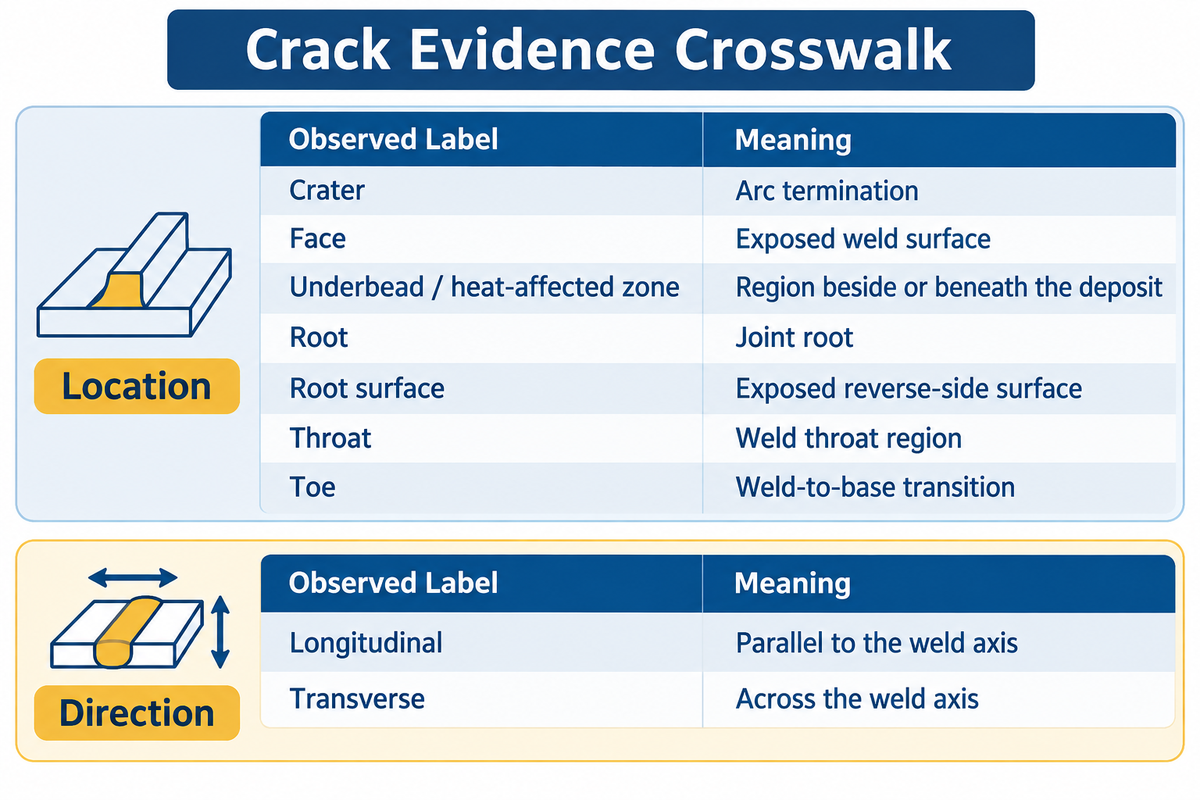
Une fissure en cratère se forme à l'extrémité de l'arc de soudure ; les termes « racine », « pied » et « face » désignent d'autres positions. Les termes « longitudinal » et « transversal » décrivent des directions par rapport à l'axe de soudure. Une fissure de racine peut également être longitudinale ; son temps de formation et le matériau en cause permettent de déterminer son mécanisme de formation.
Quels sont les différents types de fissures qui peuvent se former lors du soudage ?
Une fissure suspectée doit être classée selon son mécanisme, sa localisation et sa direction, plutôt que de les regrouper. Les termes « fissuration à chaud » et « fissuration liée à l'hydrogène » décrivent les mécanismes et les conditions de formation. Les termes « cratère », « racine », « pied » et « zone affectée thermiquement » définissent la localisation de la fissure. « Longitudinal » signifie parallèle à l'axe de la soudure ; « transversal » signifie perpendiculaire à cet axe.
Le tableau de correspondance des preuves de fissures (ci-dessous) est un outil d'enregistrement basé sur la terminologie AWS relative aux fissures . Utilisez la colonne « Observation » pour fournir une description claire, puis recueillez les informations nécessaires pour définir et expliquer le mécanisme. Il s'agit d'un cadre de description, et non d'une classification d'acceptation.
Passage piétonnier des preuves de crack
| Étiquette observée | Ce qu'il enregistre | Preuves suivantes utiles |
|---|---|---|
| Cratère | Terminaison d'arc | Enregistrement de la séquence d'arrêt et du remplissage du cratère |
| Visage | Surface de soudure exposée | Profil des billes et enregistrement de la procédure |
| Sous-couche / zone affectée par la chaleur | Région située à côté ou sous le dépôt | Histoire des matériaux, de la chaleur et de l'hydrogène |
| Traitement | Racine articulaire | Examen de l'ajustement, de la pénétration et des racines |
| Surface racinaire | surface arrière exposée | Accès et préparation au verso |
| Streptococcique | région de gorge de soudure | Géométrie de la section et couverture de l'examen |
| Orteil | Transition soudure-base | Profil local, chargement et contrainte |
| Longitudinal | Parallèle à l'axe de soudure | Position, étendue et durée de formation |
| Transversal | Dans l'axe de la soudure | Orientation par rapport au champ d'inspection |
En cas de défaut de cordon de soudure, comparez-le d'abord à la géométrie du cordon et du pied de soudure , puis analysez le mécanisme. S'il s'agit d'un composant déjà en service, tenez compte de son historique de chargement. Une fissure de fatigue présente un risque différent d'une discontinuité initialement identifiée lors de la fabrication.
Contrôles non destructifs pour la détection des fissures de soudure : contrôles de surface et par ultrasons
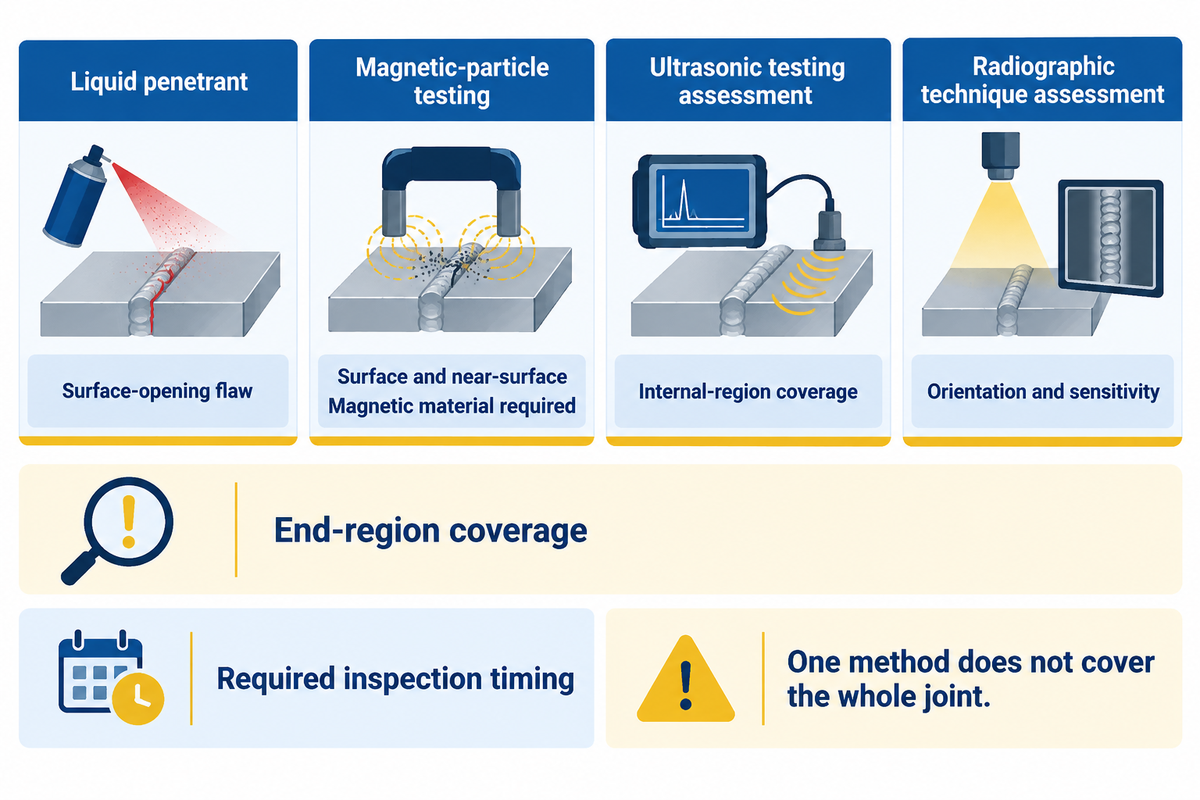
Les essais non destructifs dépendent du matériau et tiennent compte de l'accessibilité, de l'emplacement et de l'orientation du défaut. Il convient de considérer la couverture requise et le moment de l'essai. Une méthode capable de détecter un type d'indication ne couvre pas l'intégralité d'un assemblage. Une observation acceptable à ce stade ne permet pas de décrire une fissure apparue ultérieurement.
Les recommandations de TWI concernant les contrôles par ressuage et par magnétoscopie établissent deux distinctions importantes. Premièrement, le contrôle par ressuage nécessite une ouverture de la surface, tandis que le contrôle par magnétoscopie permet de révéler les défauts de surface et de subsurface. Deuxièmement, le contrôle par magnétoscopie requiert un matériau magnétique. La préparation de la surface est essentielle, car les contaminants et la rugosité peuvent fausser ou masquer les indications.
| Question d'inspection | Approche candidate | Vérification de planification |
|---|---|---|
| La surface est-elle accessible ? | Examination visuelle | Éclairage, propreté et accessibilité |
| Le défaut est-il visible à la surface ? | pénétrant liquide | Ouverture propre et état de surface approprié |
| Le matériau est-il ferromagnétique ? | particule magnétique | Adéquation du matériau avant le choix de la méthode |
| Une direction peut-elle masquer une indication ? | Directions de magnétisation multiples | Orientation du champ par rapport au défaut |
| La cible est-elle une région interne ? | Évaluation par ultrasons | Géométrie, accès et couverture qualifiée |
| Un examen radiographique est-il proposé ? | évaluation de la technique radiographique | Orientation et sensibilité au défaut cible |
| L'indication se situe-t-elle près d'une extrémité de soudure ? | Examen spécifique de la couverture de la région finale | Bord de la plaque, languettes et surfaces de numérisation accessibles |
| Un risque de fissuration différée est-il possible ? | Calendrier d'inspection spécifié | Exigences en matière de procédure, de matériel et de réglementation |
| La réparation a-t-elle modifié l'articulation ? | plan d'examen des réparations | Confirmation des fouilles et acceptation finale |
Imaginez qu'un atelier découvre une indication linéaire près de l'extrémité d'un joint récemment soudé. Le responsable qualité souhaite déterminer l'origine de cette indication, les surfaces analysées et si la zone d'extrémité était bien couverte par la technique utilisée. Le rapport peut révéler plusieurs situations : un jeu d'accès, une orientation inadéquate ou une indication apparue ultérieurement. Chaque situation requiert une action corrective différente. Le planificateur de production a besoin de cette distinction avant d'autoriser une reprise de production. Une seconde photo d'une surface saine ne serait pas très utile si le problème non résolu concerne une zone interne ou nécessite une évaluation ultérieure.
Un avis de 1979 de la Federal Highway Administration recense des cas de « découvertes tardives » et de problèmes de couverture des extrémités de soudure lors de la construction de ponts. Il fournit des exemples historiques qui justifient de se poser ces questions plutôt que d'appliquer les anciens délais d'attente aux projets plus récents. Une description plus détaillée de l'inspection radiographique des soudures est disponible dans le guide existant.
Réparation des fissures de soudure : éliminer la cause avant de ressouder
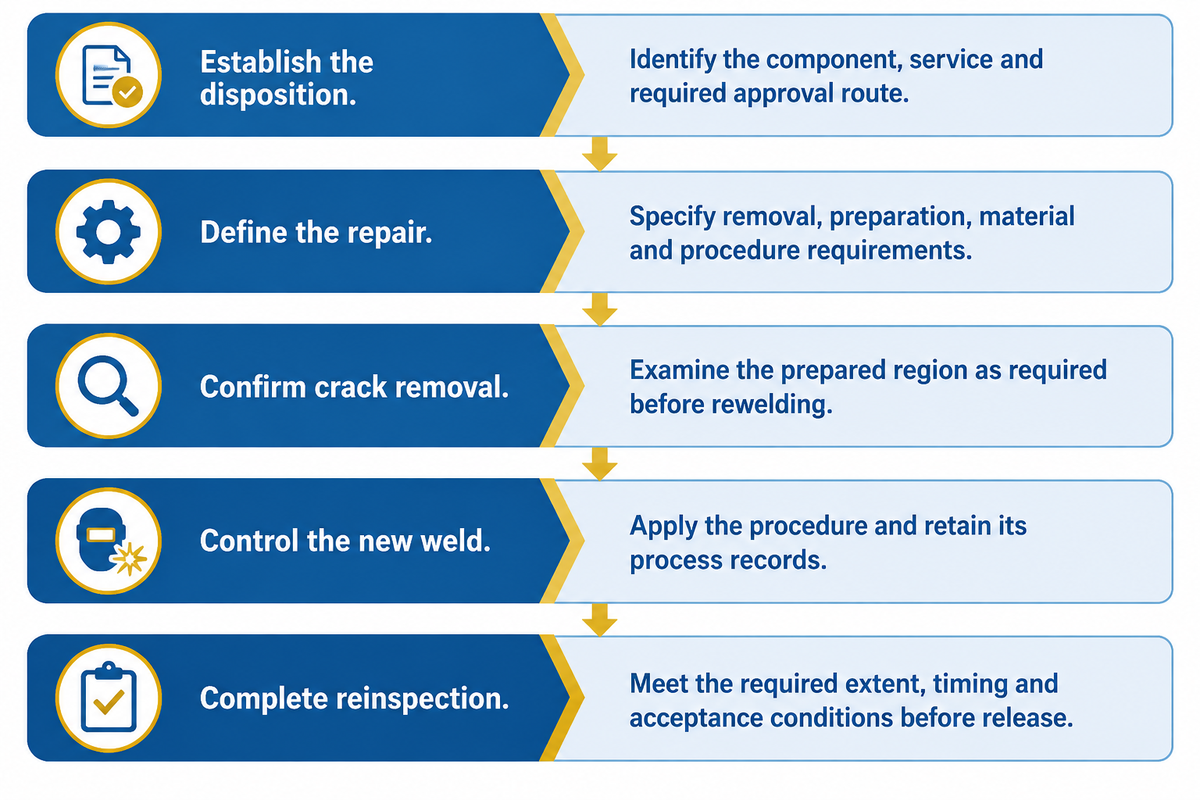
La réparation d'une fissure de soudure consiste à déterminer la solution et la procédure de réparation appropriée, ainsi qu'à éliminer complètement la fissure, à vérifier l'excavation, à ressouder de manière contrôlée et à effectuer la réinspection requise. Il est essentiel de traiter la cause du défaut ; sans cela, remplacer la partie visible de la fissure serait inutile.
Peut-on souder une fissure dans de l'acier ?
Non. La fissure doit être entièrement éliminée avant le resoudage, conformément à une procédure de réparation qualifiée et approuvée. Les directives de réparation de l'AWS précisent que la fissure doit être entièrement éliminée, nettoyée et ressoudée selon une procédure de réparation qualifiée et approuvée. Les modalités de réparation autorisées et l'examen de confirmation de la réparation dépendent du composant concerné et des exigences applicables.
Une passe de recouvrement peut masquer une indication tout en laissant une zone de concentration de contraintes en dessous. Il convient d'établir l'étendue de la fissure et le moyen de la réparer avant de procéder à un scellement avec du métal neuf. Le technicien responsable doit déterminer, en fonction des conditions de service, de la section restante et de l'accessibilité, si une réparation est possible. Le recouvrement ou le meulage local d'une indication d'origine inconnue pour la faire disparaître ne constitue pas une recherche de la cause première.
- Déterminer la disposition. Identifier le composant, le service et la procédure d'approbation requise.
- Définir la réparation. Précisez les exigences relatives à l'enlèvement, à la préparation, aux matériaux et à la procédure.
- Confirmer l'élimination de la fissure. Examiner la zone préparée comme requis avant de ressouder.
- Contrôlez la nouvelle soudure. Appliquer la procédure et conserver les enregistrements de son processus.
- Réinspection complète. Respecter les conditions requises en matière d'étendue, de délais et d'acceptation avant la mise en circulation.
Les variations du champ de contraintes sont influencées par la géométrie de la réparation. L'étude de Song et Dong (2017) a mis en évidence des différences de contraintes résiduelles avant et après réparation. Leurs recommandations portent sur la direction plutôt que sur la taille : une réparation par soudure doit être conçue aussi longue, aussi étroite et aussi peu profonde que possible.
Facteurs de coût liés à la réparation des fissures de soudure : réparation ou remplacement
N'envisagez le remplacement et la réparation qu'après avoir examiné et jugé acceptables d'autres solutions. Tenez compte des contraintes de travail et des coûts, tant pour la réparation que pour le remplacement.
« Le coût ne se mesure pas seulement en dollars pour la rénovation/réparation, mais aussi en temps et en désagréments pour les usagers de la route. »
Pour un atelier de fabrication, les coûts et les interruptions de production constituent des problèmes comparables. Le guide de réparation AWS D1.7/D1.7M:2024 inclut la soudabilité, l'évaluation, les essais et l'échantillonnage, en plus de la réparation des dommages. Indiquez ces éléments séparément lors de la comparaison des devis de réparation.
Modèle de coût d'interruption de réparation
| élément de coût ou de décision | devis de réparation | devis de remplacement |
|---|---|---|
| Évaluation technique | Cause, étendue et faisabilité de la réparation | Conception et interfaces de remplacement |
| Identification du matériel | Matériel et consommables existants | Spécifications de remplacement et traçabilité |
| Accès et manipulation | Exposez l'articulation touchée. | Supprimer et installer le membre |
| Préparation | Confirmation d'excavation et d'enlèvement | Préparation des nouveaux joints et connexions |
| Travaux de soudure | Procédure et étendue du resoudage local | étendue de la fabrication et de l'installation |
| Examen | Contrôles et délais de réparation requis | Vérifications et délais requis pour les nouveaux travaux |
| Restauration | Revêtement et restauration des accès locaux | Raccordements, revêtement et alignement |
| Interruption | Délai avant que l'article réparé puisse être retourné | délai de livraison et interruption de l'installation |
| Déchargez-vous de toute responsabilité | Qui signe le bon de réparation ? | Qui signe l'acceptation du remplacement ? |
Dans le cadre de réparations coûteuses, imaginons recevoir une offre de réparation incluant uniquement l'excavation et le resoudage. L'offre de remplacement, quant à elle, couvrirait la livraison, l'installation et l'inspection. Le total penche immédiatement pour la solution partielle. Le service financier soumet le tableau aux deux soumissionnaires afin que chacun dispose des mêmes éléments. Le service de production identifie les activités qui empêchent l'utilisation de l'installation, telles que la remise en état des accès et le calendrier des inspections requises. Le service qualité confirme que les deux alternatives sont techniquement acceptables. Si le remplacement peut être fabriqué pendant l'arrêt de la ligne existante pour une autre raison, la durée de l'interruption peut différer du délai de livraison. Si la réparation nécessite des soudures difficiles d'accès, le temps de soudage peut ne représenter qu'une petite partie du coût total. La comparaison se base sur l'étendue complète des prestations plutôt que sur un pourcentage d'économies global.
Prévenir les fissures de soudure courantes grâce au contrôle des procédés
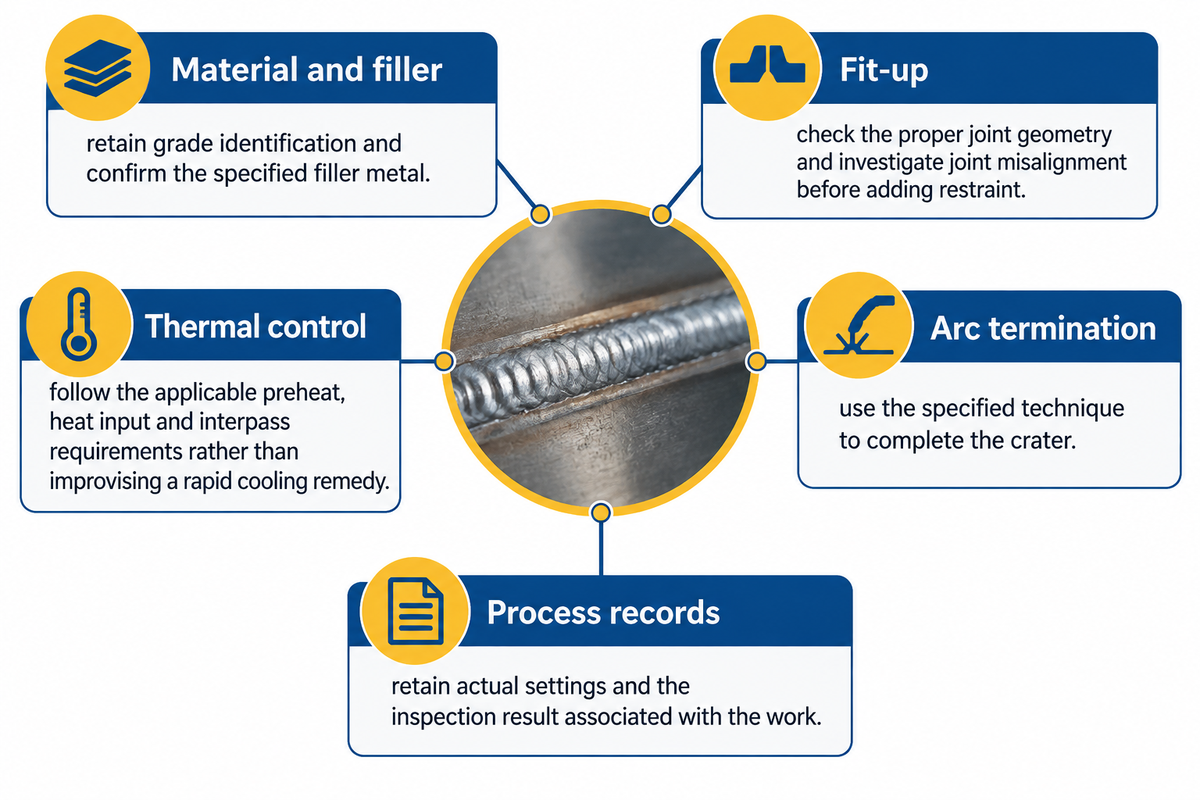
Prévenez les fissures de soudage courantes en reliant les actions correctives au mécanisme suspecté et en vérifiant la conformité du processus réel avec la procédure établie. Examinez l'identité des matériaux, l'état des consommables, l'ajustement, le maintien et l'historique thermique. Modifiez délibérément une cause documentée ; modifier plusieurs paramètres simultanément complique l'analyse de la récurrence.
En cas de fissuration induite par l'hydrogène, l'indice TWI identifie les sources d'hydrogène et les conditions de l'acier susceptibles d'être affectées . Vérifiez les exigences de manipulation et de stockage des baguettes ou des fils de soudage. Une électrode choisie uniquement pour sa résistance peut être incompatible avec les autres exigences de l'assemblage ; le guide de sélection des électrodes fournit un contexte plus large pour le choix.
- Matériau et charge : conserver l'identification de la nuance et confirmer le métal d'apport spécifié.
- Ajustement : vérifier la géométrie articulaire appropriée et enquêter désalignement articulaire avant d'ajouter de la contrainte.
- Contrôle thermique : Respectez les exigences applicables en matière de préchauffage, d'apport de chaleur et de passage intermédiaire plutôt que d'improviser une solution de refroidissement rapide.
- Terminaison de l'arc : Utilisez la technique spécifiée pour compléter le cratère.
- Enregistrements de processus : conserver les paramètres réels et le résultat de l'inspection associé aux travaux.
Le soudage sous protection gazeuse exige des vérifications spécifiques. Pour le soudage MIG ou TIG, comparez la nature du gaz de protection, son alimentation et son débit spécifié avec la procédure. Recherchez une source de contamination ou un gaz de protection contaminé, au lieu de considérer chaque imperfection de surface comme un défaut unique. L'angle de la torche et la vitesse de soudage nécessitent également des vérifications liées au procédé. Les réglages d'un poste de soudage MIG ne sont pas transposables à un poste de soudage à l'arc submergé.
Les recommandations de TWI concernant la fissuration à chaud prennent en compte la chimie des tôles et des métaux d'apport ainsi que le comportement du bain de fusion. Les différents types de soudage présentent des conditions de dilution et de forme de cordon différentes. L'étude porte sur les contraintes résiduelles élevées, la conception des joints et les contraintes internes, mais ne justifie pas la recommandation d'une solution unique pour tous les projets de soudage.
Perspectives de l'industrie : exigences en matière de contrôle et d'inspection des lignes de poutres en H
L'acquisition d'équipements de soudage de poutres en H doit inclure, dans un même cahier des charges, la commande machine, les exigences de soudage et les modalités d'inspection. La norme AWS D1.1/D1.1M:2025-AMD1, qui comprend des révisions pour les structures métalliques, est publiée par AWS. Pour tout nouveau projet, il convient d'identifier l'édition requise et la procédure de validation avant de spécifier les fonctionnalités d'automatisation ou de garantir un rythme de production.
La page officielle AWS D1.1 décrit la qualification des procédures, la fabrication, l'inspection et la réception dans son champ d'application. La publication d'une nouvelle édition ne modifie pas un contrat existant. Intégrez les exigences adoptées dans la demande d'équipement afin que les dispositifs de fixation, la manutention et l'accès pour l'examen puissent être évalués conjointement.
Le tableau ci-dessous reprend les caractéristiques des modèles présentées sur la page produit de Zhouxiang. Il décrit les dimensions de sélection des équipements et les déplacements pour l'assemblage et le soudage, et non le nombre de poutres acceptées par poste.
| Paramètre publié | PHJ0815 | PHJ0820 |
|---|---|---|
| Hauteur Web | 160 – 1500 mm | 200 – 2000 mm |
| Épaisseur de Web | 6 – 16 mm | 6 – 30 mm |
| Largeur de bride | 150 – 800 mm | 200 – 800 mm |
| L'épaisseur de la bride | 6 – 25 mm | 8 – 40 mm |
Le tableau publié par Zhouxiang indique une longueur de pièce de 6000 à 15000 mm et une vitesse d'assemblage/soudage de 0.35 à 3 m/min pour les deux modèles PHJ.
Vérifiez les dimensions des poutres (la plus grande et la plus petite), les joints spécifiés et la séquence de manipulation par rapport au modèle approprié. Une pièce dont les dimensions sont conformes aux spécifications nécessite un ajustement précis, une procédure de soudage et un accès pour inspection. La requête relative à l'assemblage de la poutre en H et à la ligne de soudage doit inclure les éléments ci-dessus, en plus des résultats acceptés.
L'intégration des enregistrements d'inspection dans l'automatisation commence à se généraliser. Dans un article d'Inspection Trends d'août 2026 , Jeff Noruk, président de Servo-Robot, décrit le lien entre les mesures visuelles et les données de processus. La question cruciale pour un acheteur est la suivante : quels enregistrements d'inspection, le cas échéant, la configuration proposée génère-t-elle, et comment répondent-ils aux exigences d'inspection ? La mesure de la géométrie de surface et l'examen des fissures internes répondent à des questions d'inspection différentes.
Dans le plan d'essai, précisez le dessin de la poutre, la nuance du matériau, les détails des assemblages, les tolérances dimensionnelles requises, la procédure de référence et les modalités d'accès pour l'inspection. Définissez ensemble la méthode de mesure des résultats acceptables avant d'utiliser la vitesse de déplacement dans une comparaison de capacités.
Foire aux questions
Les soudures sont-elles toujours aussi résistantes que les matériaux soudés ?
Une soudure n'est pas automatiquement aussi résistante que les matériaux qu'elle assemble.
La performance d'un assemblage dépend de la combinaison des matériaux, de sa conception, du procédé de soudage, de la qualité de l'exécution et des exigences de la structure. L'aspect de surface et la résistance de l'assemblage répondent à différentes questions d'inspection. Lorsque la résistance ou la tenue à la fatigue sont des critères importants, il convient de respecter les exigences de conception et de qualification applicables. Un cordon de soudure lisse ne permet pas, à lui seul, d'évaluer la résistance de l'assemblage final.
L'acier à moyenne teneur en carbone se fissure-t-il lors du soudage ?
L'acier à teneur moyenne en carbone peut y être sensible, mais la fissuration n'est pas inévitable.
La composition et les conditions de refroidissement peuvent créer une zone dure et sensible aux fissures près de la soudure. L'hydrogène et les contraintes de traction peuvent accentuer cette sensibilité. TWI indique que les aciers dont l'équivalent carbone (CE) est inférieur à 0.4 ne sont généralement pas sensibles à la fissuration par l'hydrogène de la ZAT, à condition d'utiliser des consommables ou des procédés de soudage à faible teneur en hydrogène. L'identification du matériau et une procédure de soudage appropriée sont plus importantes qu'une recommandation de température générique. Il convient de sélectionner les consommables, les contrôles thermiques et les exigences d'inspection en fonction de la nuance, de l'épaisseur et de l'utilisation prévues, puis de comparer les résultats de production avec cette procédure.
Qu’est-ce qui provoque la porosité dans les soudures ?
La porosité se forme lorsque du gaz se retrouve piégé lors de la solidification du métal de soudure.
La contamination de surface, l'humidité, un blindage insuffisant ou des conditions de procédé inadaptées peuvent contribuer à ce problème, selon le procédé. La porosité est une imperfection de type cavité ; une fissure est une discontinuité semblable à une fracture. Ces deux types de défauts peuvent partager certains problèmes de procédé, mais une fissure voisine peut avoir une cause différente. Il convient d'examiner chaque indication séparément et d'appliquer les exigences d'inspection et de réception de la pièce.
Qu’est-ce que l’inclusion de laitier en soudage et quelles en sont les causes ?
Une inclusion de laitier est un matériau non métallique piégé dans une soudure.
Dans les procédés de formation de scories, un nettoyage insuffisant, un accès difficile ou un positionnement inadéquat du cordon de soudure peuvent y contribuer. Cela diffère d'une fissure, bien que les deux signes puissent nécessiter une évaluation.
Comment réduire les défauts de soudage lors des opérations de soudage ?
Commencez par décrire le mécanisme du défaut et par établir une comparaison documentée avec la procédure.
Avant toute modification des réglages, vérifiez l'état du matériau et de l'assemblage. En cas de suspicion de fissuration par l'hydrogène, examinez la manipulation des consommables, la contamination, les contrôles thermiques et les facteurs de fragilité de l'assemblage. Pour les fissures de solidification, analysez la chimie, la dilution, la forme du cordon et le confinement. Consignez chaque modification afin de pouvoir distinguer son effet des variations normales. L'examen doit respecter la méthode, l'étendue et le calendrier requis pour les travaux, en tenant compte des limitations liées au matériau et à l'accès. Sur une ligne automatisée, l'examen doit inclure l'assemblage, le contrôle des déplacements, la manutention et l'accès pour l'inspection. Une vitesse de déplacement plus élevée ne garantit pas à elle seule la qualité des assemblages. La formation récurrente de fissures exige une recherche des causes et une mesure appropriée avant tout nouveau cycle de réparation. Les services qualité et production doivent valider les éléments de preuve de libération avant la remise en service de la station.
Planifiez la ligne de faisceau autour du joint.
Veuillez nous envoyer vos plans de faisceau, la gamme de matériaux, les exigences de soudage et les contraintes d'inspection afin de discuter de la configuration de la ligne de faisceau . Définissez les objectifs de production à l'essai et les valeurs cibles, ainsi que les spécifications de l'équipement.
Références et sources
- Qu'est-ce que la fissuration des soudures ? — Société américaine de soudage, Tendances en matière d'inspection, mai 2024.
- Défauts : Fissuration à chaud — TWI, Connaissances professionnelles 44.
- Défauts : Fissures d’hydrogène dans les aciers — Identification — TWI, Connaissances professionnelles 45.
- Contrôle non destructif, partie 1 : Inspection par ressuage et par magnétoscopie - TWI.
- Inspections de contrôle et d'assurance qualité des éléments critiques en acier soudé — Administration fédérale des autoroutes, Avis technique 5140.11, 27 novembre 1979.
- Contraintes résiduelles lors des réparations par soudure et effets de la géométrie de la réparation — S. Song et P. Dong, Science et technologie du soudage et de l'assemblage, 2017 ; résumé public.
- D1.7/D1.7M:2024 — Guide pour le renforcement et la réparation des structures existantes — Société américaine de soudage ; description de la publication publique.
- AWS D1.1/D1.1M:2025-AMD1 — Code de soudage des structures en acier — Société américaine de soudage.
- La prochaine évolution de l'automatisation et du contrôle du soudage — Jeff Noruk, Inspection Trends, août 2026.