

Structure : Tour en acier tubulaire laminé.
Unité de travail en atelier : Section de transport terminée.
Principaux types d'assemblages : soudures longitudinales, soudures circonférentielles et soudures de brides.
Base de planification : géométrie de la section, production acceptée et taux d'occupation de la station.
Une éolienne est fabriquée à partir d'une plaque d'acier plate et sort d'usine sous forme de sections finies, prêtes pour l'installation. Entre ces étapes, le processus de fabrication comprend la découpe, le formage, le soudage, le contrôle qualité et la finition. Chaque opération doit produire une pièce prête pour l'étape suivante, c'est-à-dire une pièce qu'elle est préparée à recevoir.
Ce processus de transfert devient coûteux lorsqu'un contenant perd son identité matérielle, qu'une bride nécessite une correction après soudage ou que des pièces métalliques finies attendent à l'extérieur d'une zone de revêtement occupée. Un plan de production requiert une chaîne d'enregistrement et une gamme de pièces compatibles à chaque poste, ainsi que la liste des machines.
Le processus de fabrication des éoliennes transforme des tôles d'acier contrôlées en tubes cylindriques, soude ces tubes pour former des sections à brides, puis effectue l'inspection, la protection de surface, l'équipement et l'expédition. Cette séquence concerne les éoliennes tubulaires classiques.
- Ce n'est que lorsque les autres postes pourront absorber le travail supplémentaire qu'un poste de soudage plus rapide permettra d'augmenter la production finale.
- Un conteneur est une unité de coque roulée ; une section de transport est constituée de conteneurs reliés entre eux et d'interfaces d'extrémité de section.
- Les soudures en atelier assurent l'assemblage des éléments métalliques. Des brides boulonnées permettent généralement de relier les sections terminées sur le site de l'éolienne.
- L’étendue des inspections, les exigences d’acceptation des joints et les exigences en matière de revêtement doivent être documentées dans les documents du projet avant le début de la production.
Comment s'articule le processus de fabrication des éoliennes
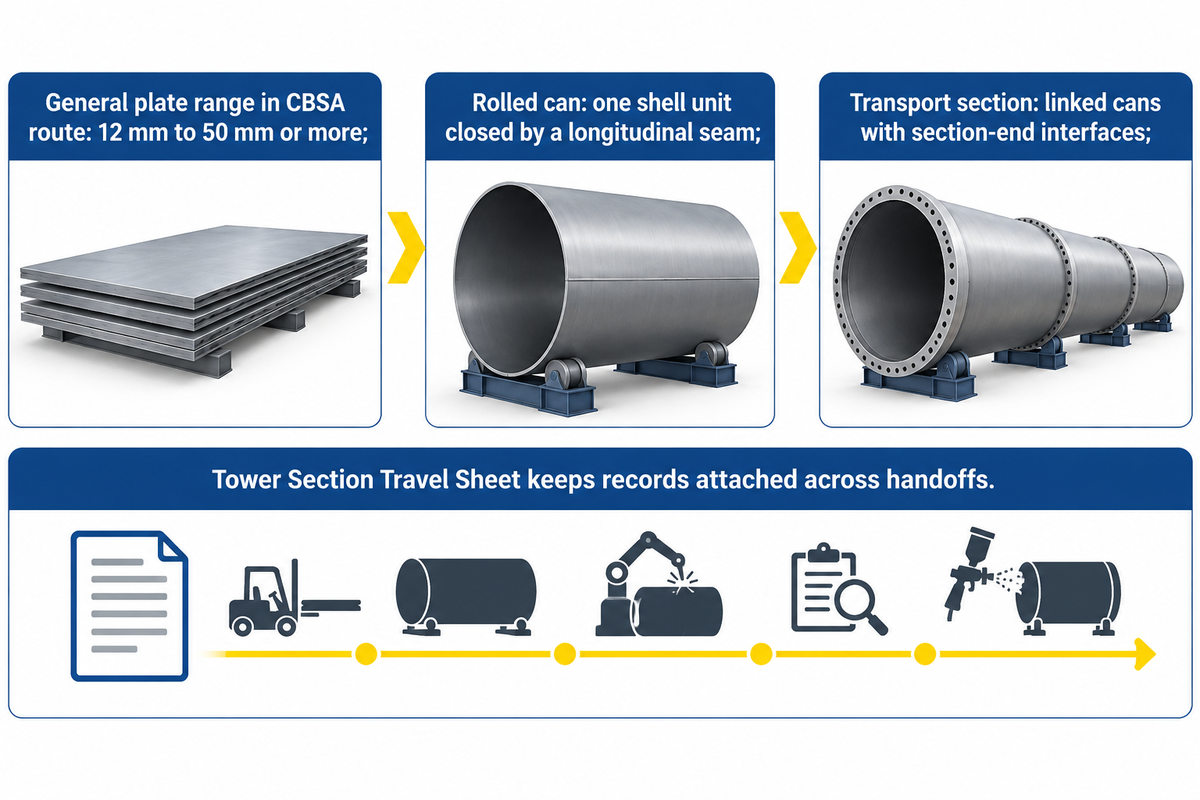
La fabrication classique d'une éolienne se déroule en plusieurs étapes : préparation des plaques, roulage des tubes, assemblage des sections et enfin, assemblage final des unités de transport. Le schéma de la section détermine l'assemblage de ces unités. L'utilisation de définitions communes aux services achats, production et contrôle qualité permet d'éviter toute confusion entre un devis exprimé en tubes par poste et un engagement de production de sections finies.
La description de fabrication de l' Agence des services frontaliers du Canada pour 2023 suit cette méthode de laminage et de soudage. Elle décrit des épaisseurs de tôle générales de 12 mm à 50 mm, voire plus, choisies en fonction de la conception de la turbine et de son emplacement dans la tour. Cette gamme illustre pourquoi une seule épaisseur nominale de tôle ne constitue pas une spécification technique adéquate.
La tour se compose d'une structure porteuse supportant la nacelle à son sommet. Les sections sont fabriquées séparément et transportées sur le site d'assemblage. Le processus de production d'une tour d'éolienne comprend donc des étapes en usine et les assemblages boulonnés prévus sur le site.
Quelle est la différence entre une section de tour et un élément de tour ?
Un conteneur est une unité cylindrique ou conique fermée par une soudure longitudinale. Plusieurs conteneurs assemblés sur leur circonférence forment une section de transport. Plusieurs sections sont ensuite utilisées pour assembler une tour d'éolienne complète.
Le comptage des boîtes, le comptage des sections et le comptage des tours sont chacun des mesures de quantités différentes de travail de fabrication.
Utilisez la fiche de suivi des sections de la tour comme modèle d'enregistrement. Suivez les instructions pour savoir ce qui doit rester fixé à la pièce pendant sa fabrication ; les enregistrements et les signatures requis sont spécifiés par les procédures approuvées de l'usine.
| Remise | Enregistrement à reporter | Qui l'utilise ensuite ? |
|---|---|---|
| Reçu de plaque d'immatriculation | Référence du certificat de matériau, identification de la plaque et attribution du dessin | Contrôle et découpe des matériaux |
| Découper vierge | Carte d'identité vierge, numéro de boîte et révision de découpe | Formation de l'équipe |
| Bord préparé | Désignation du joint et disposition des chanfreins spécifiée | Aménagement et soudage |
| Coquille roulée | Peut-on obtenir un résultat de vérification d'identité et de géométrie ? | Station de couture longue |
| Boîte fermée | Identification du cordon de soudure, référence du mode opératoire de soudage et état d'examen requis | Assemblage de sections |
| Boîtes jointes | Identification de la section, plan des joints et enregistrements des soudures circonférentielles | Inspection dimensionnelle |
| Section à bride | Identités des brides, orientation et géométrie d'interface mesurée | Équipe qualité |
| charpente métallique libérée | Points d'arrêt terminés et dossiers de réparation clôturés | Préparation de la surface |
| Section revêtue | Système de revêtement, contrôles d'application et état de polymérisation | Équipe d'équipement |
| Section terminée | Dossier de configuration finale, de marquage et d'expédition | Logistique et client |
Identification, découpe et préparation des bords des plaques d'acier
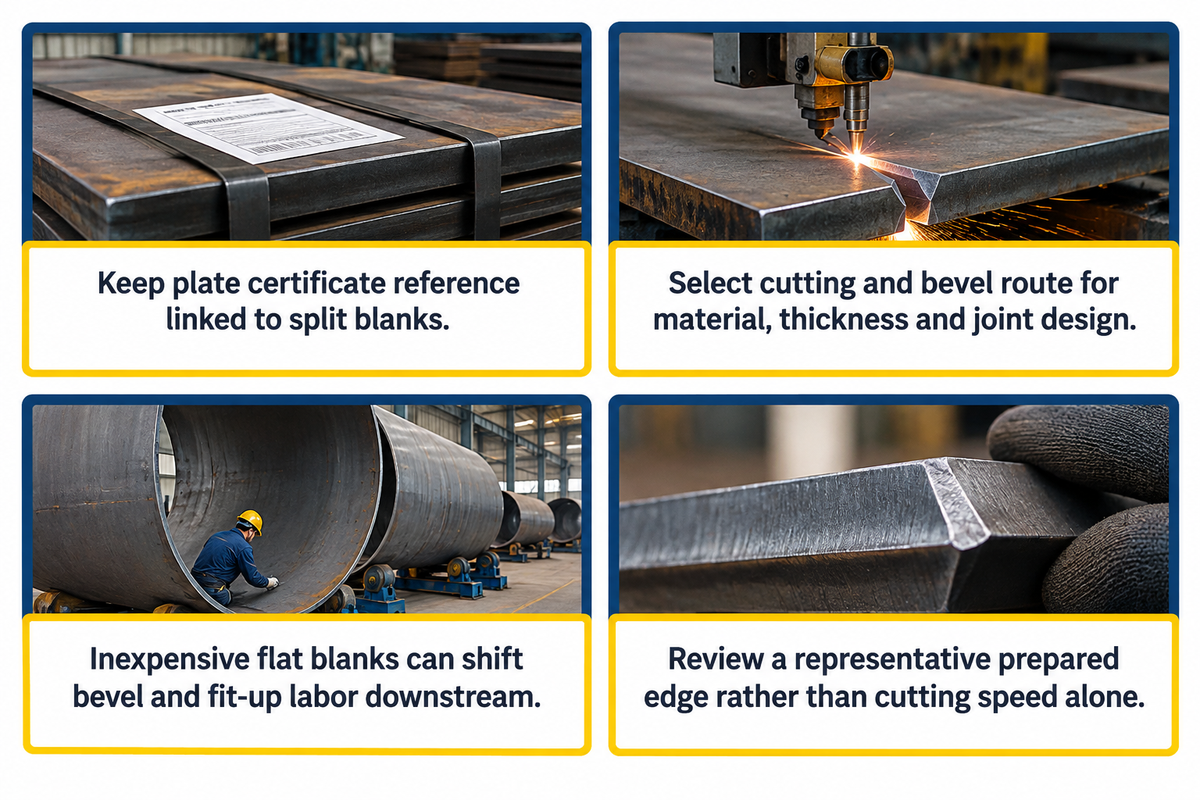
La préparation des tôles permet d'obtenir la forme brute et les bords de jointure nécessaires aux postes de laminage et de soudage. Le processus débute par la répartition des matériaux et la révision des plans, puis se poursuit par la découpe et la préparation des chanfreins. Même un poste de soudage bien équipé peut perdre du temps lorsque la tôle entrante nécessite une correction de bord ou une nouvelle identification.
Conservez la référence du certificat de plaque associée aux pièces découpées dans le bordereau de transport. Il s'agit d'une recommandation pratique : une plaque divisée doit rester traçable jusqu'au matériau affecté à cette section. Les méthodes de marquage et la documentation obligatoire sont conformes aux exigences de qualité de l'acheteur.
La découpe plasma et la découpe oxyacétylénique sont incluses dans la description du procédé CBSA. La découpe laser ou la préparation mécanique des bords peuvent faire partie d'une autre méthode de fabrication. Choisissez la machine de découpe et le procédé de préparation des bords en fonction du matériau, de l'épaisseur de la tôle d'acier, des dimensions de l'ébauche et de la conception de l'assemblage.
Si le prix d'un équipement de découpe est attractif, il peut être tentant de l'acheter sans vérifier si le chanfreinage nécessaire sera effectué. La découpe d'une tôle brute selon un profil donné ne constitue qu'une étape de sa préparation au soudage. Un flan plat bon marché permet de déléguer les opérations d'usinage, de nettoyage et d'assemblage au service concerné.
Demandez à voir un exemple de lame préparée dans le cadre de la discussion sur l'équipement, plutôt que de comparer uniquement la vitesse de coupe.
Laminage de tôles et soudage longitudinal
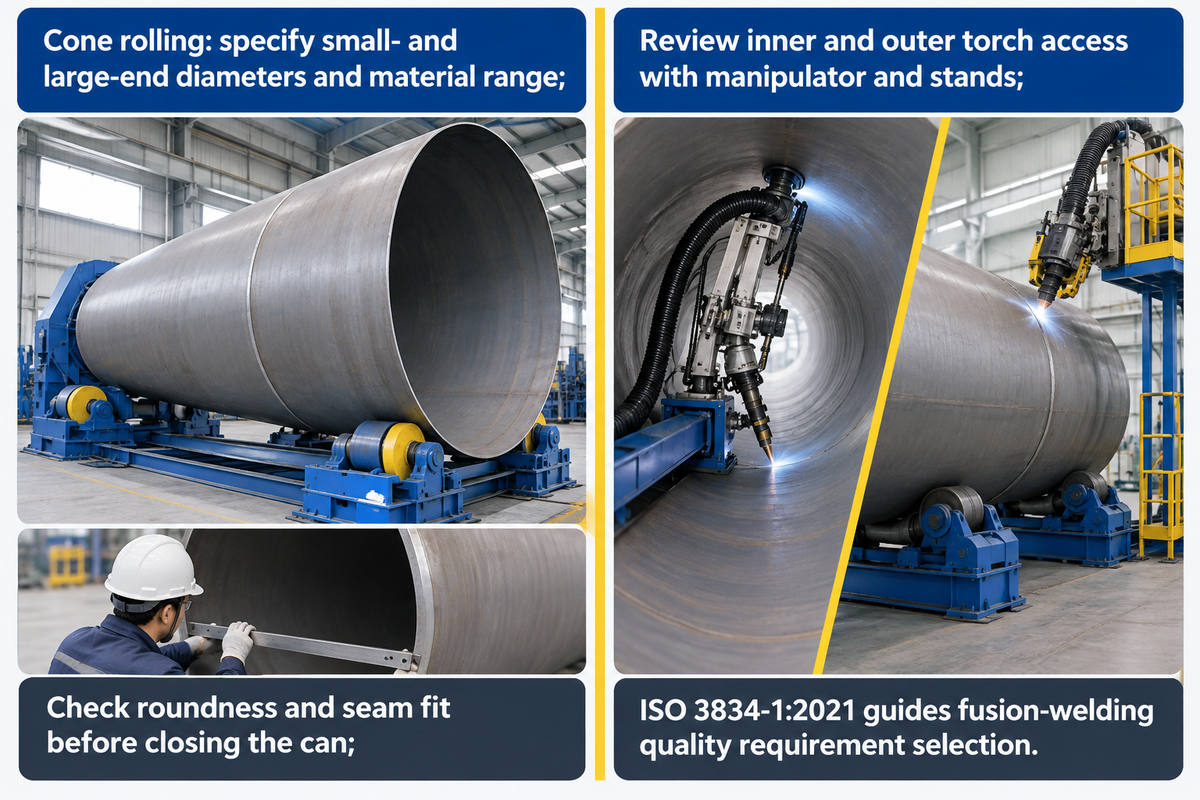
Le laminage de tôles confère à l'ébauche une forme cylindrique ou conique, et le soudage longitudinal permet de fermer cette forme pour obtenir un cylindre. Ces opérations sont liées par la géométrie et la préparation des joints. La rouleuse doit pouvoir s'adapter à la largeur réelle de la tôle, à la gamme de matériaux et au diamètre minimal requis, y compris le formage nécessaire près des extrémités de la tôle.
Pour une section conique, précisez ses diamètres aux extrémités (petit et grand) lors de votre demande de configuration de laminage conique. Le fournisseur doit déterminer la capacité de formage et de support de cette pièce. Une rouleuse de tôles conçue pour un matériau et une largeur donnés constitue un point de départ pour la sélection. Cette machine cintreuse forme la paroi de la tour, et l'épaisseur de l'acier influe sur sa capacité. Dans une discussion sur la capacité des rouleuses de tôles publiée dans Practical Machinist , les utilisateurs ont débattu de l'influence de la résistance du matériau, de la largeur de la pièce et du diamètre de cintrage sur cette capacité. Comparez la capacité nominale publiée avec la résistance du matériau, la largeur de la pièce et le diamètre de cintrage requis ; les règles numériques évoquées dans la discussion divergent.
Avant de fermer la boîte, vérifiez la circularité et l'ajustement des joints par rapport aux plans de fabrication. Une fois le soudage terminé, les tests dimensionnels et de soudure spécifiés déterminent si la boîte peut être assemblée par sections. Tout reformage ou réparation non conforme aux exigences du projet doit faire l'objet d'une procédure spécifique.
Le soudage à l'arc submergé est couramment utilisé pour les assemblages longs et répétitifs. Le choix de la méthode et de la machine de soudage dépend du procédé d'assemblage et des exigences de production. Différentes configurations de soudage peuvent être nécessaires pour les joints de coque et les fixations localisées.
Le dispositif de soudage est mis en place à l'aide de manipulateurs à colonne et flèche ; les supports et les équipements de positionnement présentent la pièce à souder. L'accès à la torche, tant à l'intérieur qu'à l'extérieur, doit être pris en compte lors de la planification de l'implantation.
Associez le plan d'assemblage au mode opératoire de soudage applicable, aux exigences de qualification du personnel et aux enregistrements de processus. Des aspects tels que le préchauffage du soudage nécessitent une décision basée sur le mode opératoire pour l'assemblage et le matériau. Le référentiel ISO 3834-1:2021 traite de la sélection des exigences de qualité du soudage par fusion pour la fabrication en atelier et sur site.
Ajustement, soudures circonférentielles et fixation de la bride
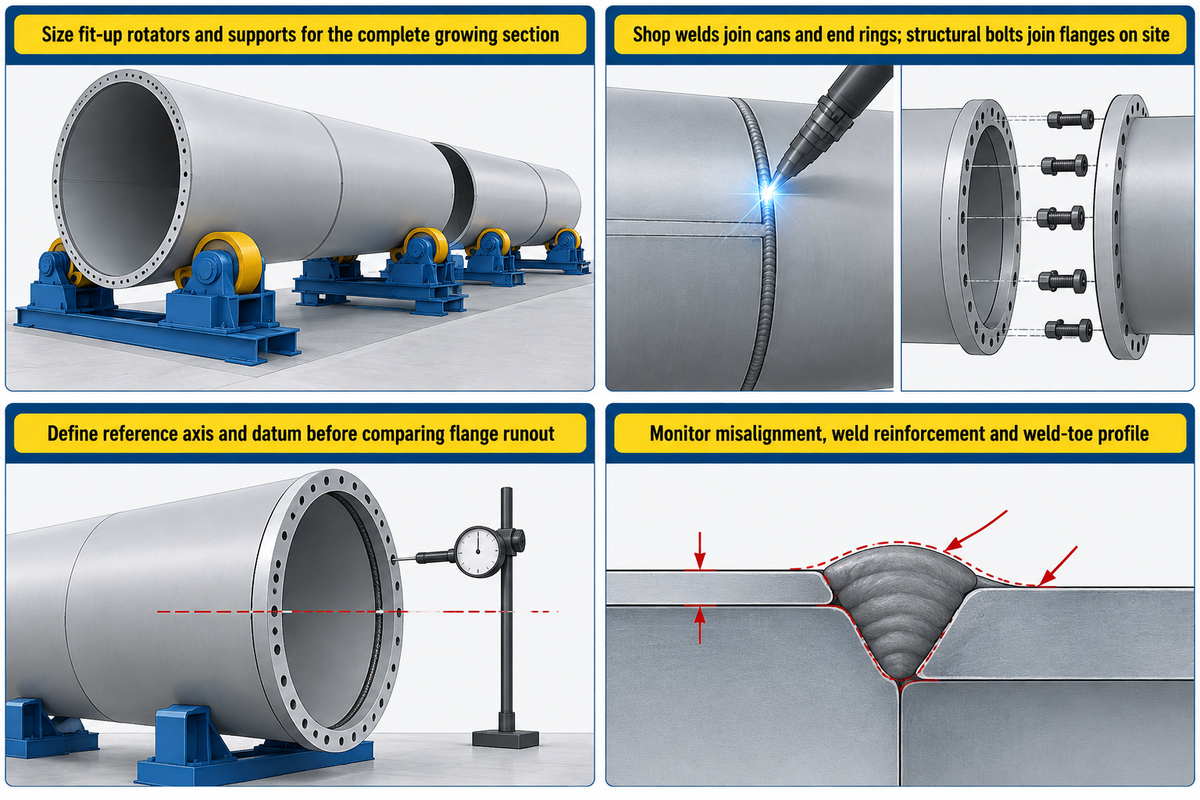
L'assemblage consiste à aligner les boîtes pour les soudures circonférentielles et à positionner les brides qui assembleront les segments finis. Les supports d'un assemblage en cours de croissance s'adaptent aux variations de poids et d'encombrement. La séquence de production doit couvrir la section complète, y compris le joint final, et non dimensionner le poste autour d'une seule boîte vide.
Les rotateurs hydrauliques d'assemblage offrent un support réglable pour l'alignement. Comparez le support et le mouvement avec le dessin de la section et la séquence d'assemblage.
Une charge nominale élevée ne permet pas à elle seule de résoudre les problèmes liés au positionnement des supports, au contact de la pièce et à la plage d'alignement.
Les joints des éoliennes sont-ils soudés ou boulonnés ?
Les liaisons d'interface s'effectuent selon le cheminement normal : des soudures longitudinales et circonférentielles relient les viroles préfabriquées, et des soudures de brides relient les anneaux d'extrémité des sections. Lors de l'installation de l'éolienne, des boulons de structure assurent la liaison des brides d'accouplement. La conception approuvée de la tour définit la configuration des liaisons et les exigences techniques pour chaque interface.
La géométrie des brides mérite une inspection distincte. Le rapport final du projet européen RINGMAN a examiné l'influence du défaut de planéité sur l'assemblage des brides dans le cadre de ses recherches sur les brides fabriquées de manière alternative. Le défaut de planéité des brides est un problème géométrique, et le plan du projet indique les limites de fabrication applicables.
Comment mesure-t-on le faux-rond des brides ?
Le faux-rond de la bride est mesuré par rapport à l'axe de référence et au système de référence établis pour la section. Le plan de mesure détaille les conditions d'appui, l'instrumentation et les points de relevé. Il est impératif de spécifier le système de référence avant de comparer les résultats, car des mesures effectuées avec des références différentes ne permettent pas d'obtenir la même réponse à la question géométrique posée pour la tour métallique finie.
La géométrie locale de la soudure est également importante. Une étude de 2024 sur les joints soudés bout à bout des éoliennes a utilisé des essais de fatigue, des mesures géométriques du cordon et une analyse numérique pour examiner leur résistance à la fatigue. Le désalignement, le renforcement de la soudure et le profil du pied de cordon méritent donc une attention particulière lors du processus, au-delà des résultats de l'examen final.
« Un renforcement excessif du cordon de soudure est également préoccupant. »
Inspection avant traitement de surface
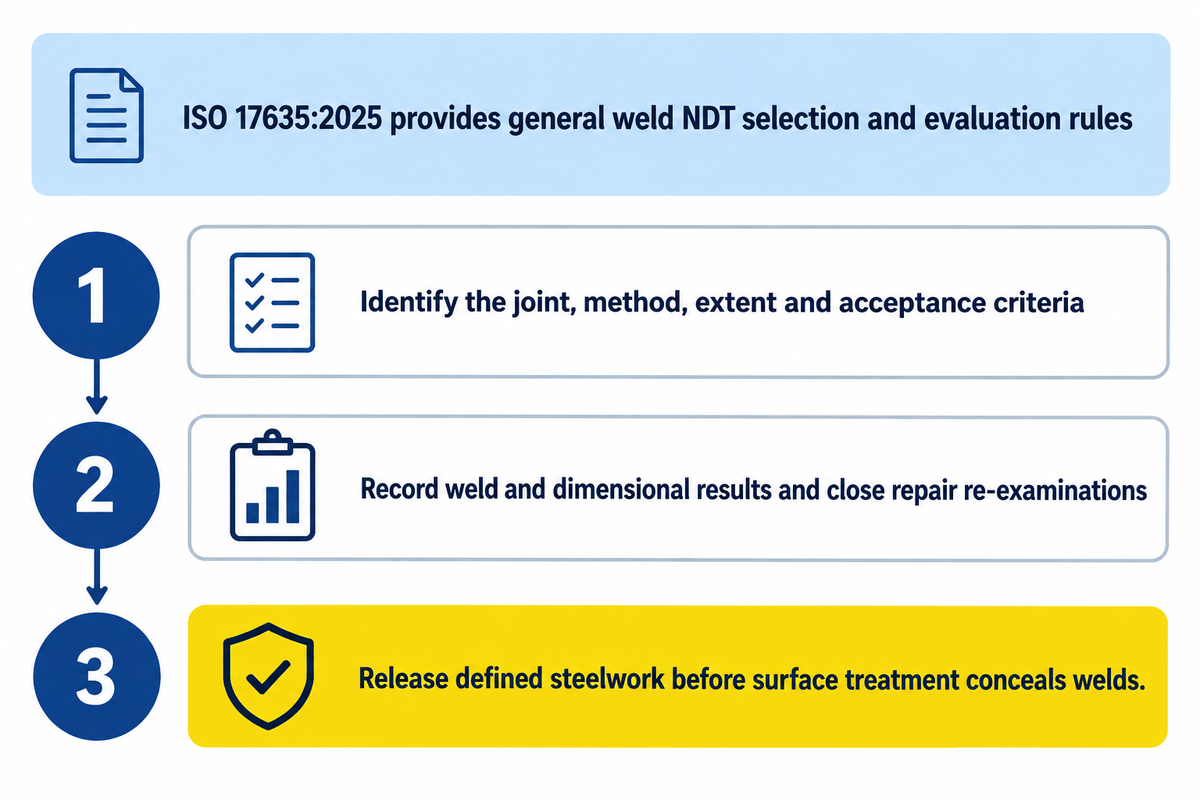
L'inspection vérifie l'état, les dimensions et les interfaces des soudures avant le traitement de surface de la pièce métallique. Le plan d'inspection associe chaque contrôle à une étape de fabrication, avec un critère d'acceptation et un rapport de validation. Les procédures de réparation et de réinspection doivent être planifiées en utilisant la même identification de la pièce.
La norme ISO 17635:2025 , quatrième édition publiée en avril 2025, fournit des règles générales pour le choix des méthodes de contrôle non destructif et l'évaluation des soudures. Ce choix prend en compte les exigences de qualité, le matériau, l'épaisseur de la soudure, le procédé de soudage et l'étendue des essais. Ses niveaux d'acceptation ne constituent pas une interprétation directe des niveaux de qualité des normes ISO 5817 ou ISO 10042.
La fiche d'inspection doit indiquer l'objet de l'inspection, la méthode et l'étendue de celle-ci, ainsi que les critères d'acceptation.
Une demande d'inspection par ultrasons ou radiographie nécessite ces réponses. Un pourcentage d'inspection standardisé pour tous les projets d'éoliennes masquerait les spécificités de chaque projet.
- Identifier le joint et le document d'inspection applicable.
- Consignez les résultats de soudure et dimensionnels requis.
- Résultats de la réparation de proximité et réexamen associé.
- Libérer la structure métallique définie avant l'étape de traitement de surface correspondante.
Pour comparer les devis, il convient de préciser les responsabilités liées à l'accès pour l'examen, à la manutention et à la présence aux points d'arrêt. Un service d'inspection facturé séparément de la ligne de production peut néanmoins utiliser les mêmes supports et la même surface au sol.
Sablage, revêtement et aménagement intérieur
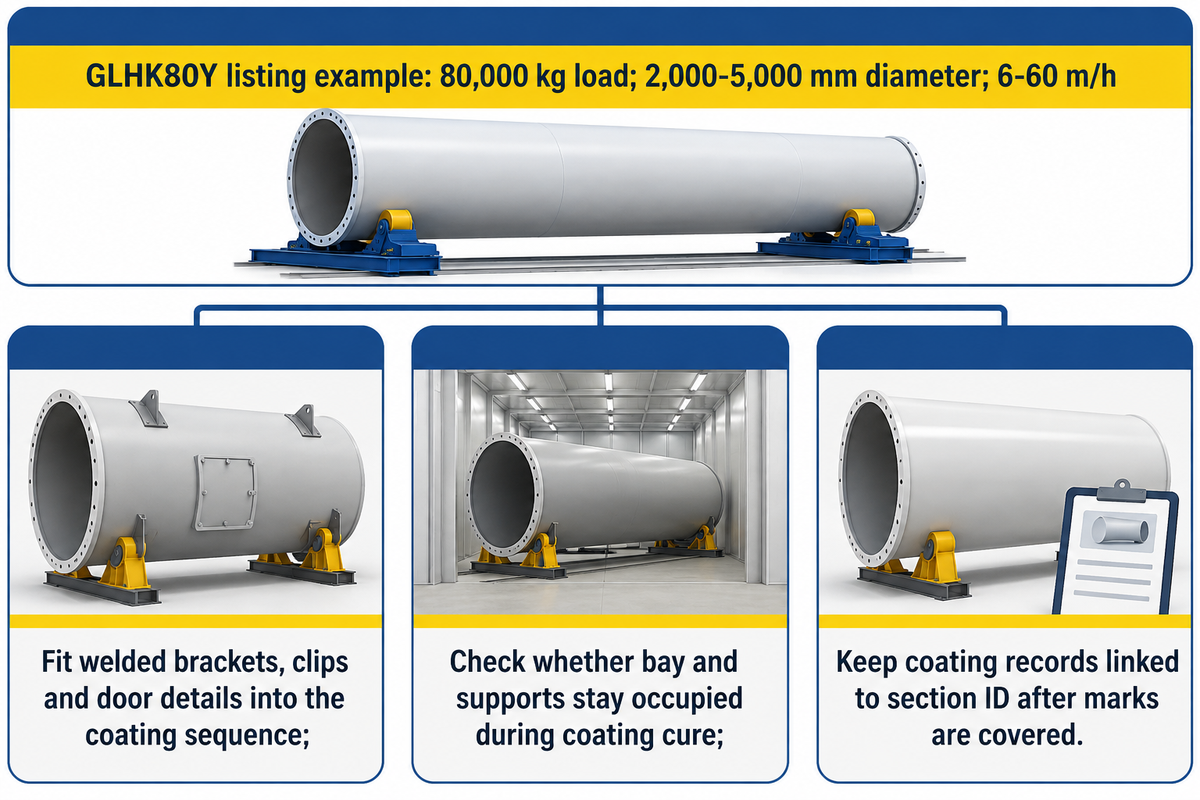
La préparation et le revêtement des surfaces protègent la structure métallique achevée, tandis que l'aménagement intérieur intègre les composants nécessaires à l'intérieur de la tour. Les supports soudés, les fixations et les détails des portes doivent respecter la séquence de revêtement. L'installation mécanique et électrique suit ensuite le plan d'assemblage approuvé, incluant toute protection et réparation de revêtement requise autour des éléments installés.
La fiche technique du rotateur de sablage et de peinture GLHK80Y de Zhouxiang indique une charge nominale de 80 000 kg, une plage de diamètres de 2 000 à 5 000 mm et une vitesse linéaire de 6 à 60 m/h. Ces caractéristiques concernent le mouvement et les pièces à traiter de ce modèle pour l'étape de revêtement ; elles sont indépendantes de la vitesse de déplacement pour le soudage et du débit de production.
Planifiez le parcours d'application du revêtement en tenant compte de l'entrée, de la préparation, de l'application, du temps de séchage et de la sortie. Vérifiez si le même emplacement ou équipement de support reste occupé pendant le séchage du revêtement.
Déplacer la pièce peut libérer une ressource, mais introduit une autre opération de manutention.
La description de l'ASFC comprend la préparation des surfaces intérieure et extérieure, le revêtement métallique, le cas échéant, et une ou plusieurs couches de peinture. Le système de protection utilisé définit l'état de la surface, les exigences d'application et les exigences d'inspection. Les dossiers de revêtement doivent demeurer associés à l'identification de la section une fois que les marques d'identification originales de l'acier ne sont plus facilement accessibles.
De la section de tour terminée à l'expédition
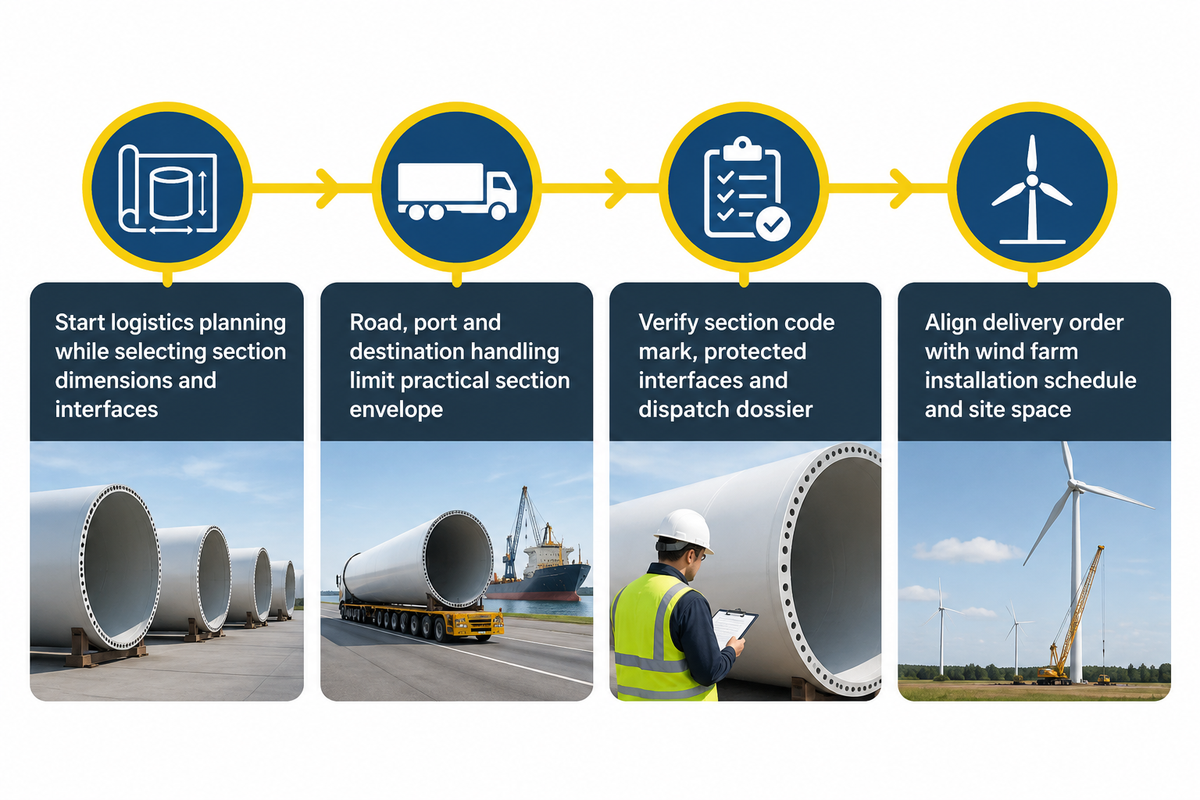
Une fois qu'une section est terminée et que sa fabrication, son revêtement, son aménagement et ses contrôles finaux sont conformes à la configuration de livraison convenue, elle est prête à être expédiée. Le dossier d'expédition associe la section physique à ses enregistrements. La planification logistique doit débuter dès le choix des dimensions et des interfaces de la section, car la sortie d'usine ne représente qu'une étape du trajet.
L' étude du département de l'Énergie des États-Unis sur la fabrication des éoliennes met en évidence les contraintes de transport et de logistique qui limitent la taille et la hauteur des tours. Le transport routier, l'accès aux ports et la manutention à destination peuvent modifier les dimensions pratiques des éoliennes terrestres et en mer.
Comparez le plan de livraison avec le code de section, la configuration finale, les interfaces protégées et la documentation de transport. La hauteur de la tour ne détermine pas à elle seule l'enveloppe de transport d'une section de grand diamètre. Les dispositifs de levage et de support relèvent de la responsabilité des ingénieurs du projet.
Veillez à ce que la séquence de livraison soit alignée sur le calendrier d'installation du parc éolien du client et sur l'espace disponible pour l'équipe de réception.
Quels sont les facteurs qui limitent le débit de production des tours ?
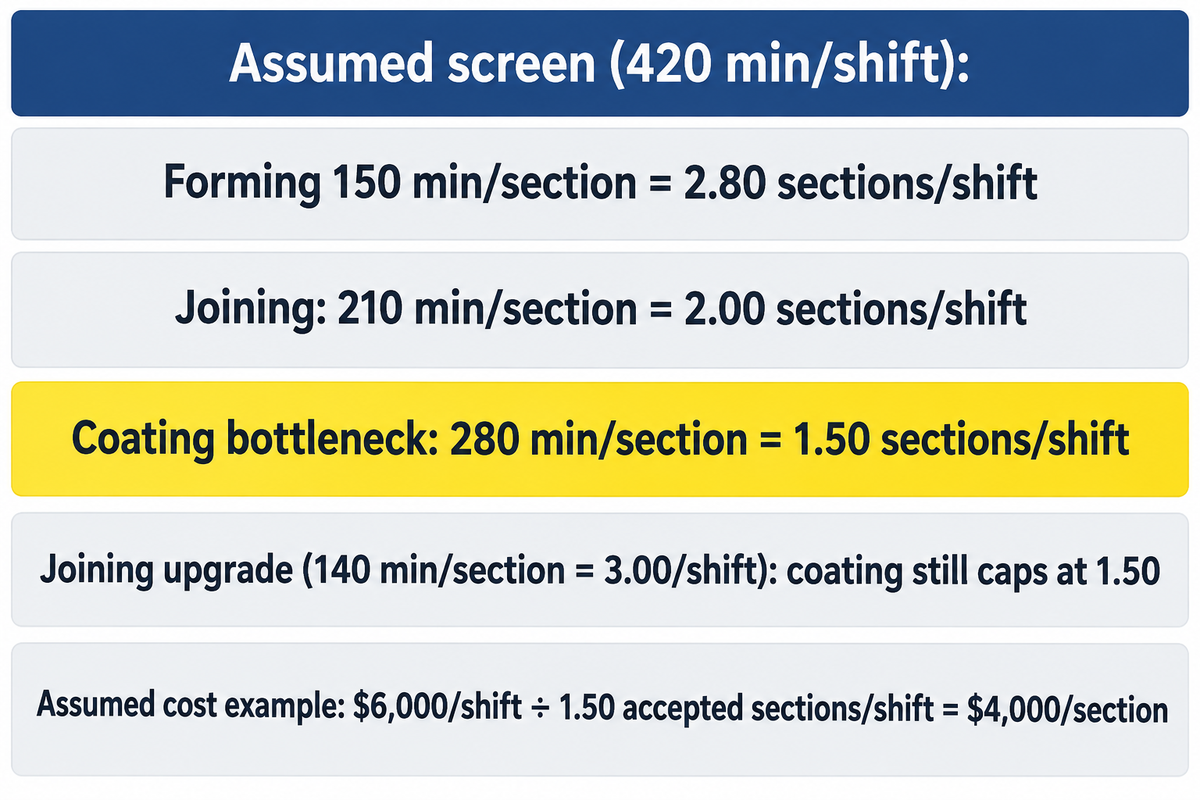
La ressource dont la capacité de section acceptée est la plus faible limite le débit ; le revêtement est la station limitante dans l’exemple ci-dessous. La vitesse de laminage, le dépôt de soudure et le déplacement du revêtement sont des activités distinctes. Comparez l’occupation de la station pour une même famille de sections, puis tenez compte des arrêts pour inspection, des conflits de manutention, des réparations et de l’espace occupé par les pièces en attente de l’opération suivante.
L'analyse de productivité de Linde d'octobre 2026 explique comment les délais d'ajustement, de nettoyage et de production en amont peuvent annuler les gains liés à un soudage plus rapide. Les recherches du NIST sur la composition des produits montrent également que les goulots d'étranglement et le débit peuvent varier selon la composition du processus de fabrication, bien que leur application concerne l'assemblage automobile.
Exemple : chaque poste a une capacité productive de 420 min/équipe, avec un poste équivalent pour chaque opération et une répartition identique des sections. Les temps d’occupation sont de 150 min/section pour le formage, 210 min/section pour l’assemblage et 280 min/section pour le revêtement. Le rapport entre le temps disponible et le temps d’occupation permet d’obtenir une estimation des limites supérieures de capacité des postes.
| Opération | Temps occupé | 420 min/poste ÷ temps occupé | Implications pour la planification |
|---|---|---|---|
| Mise en forme | 150 min/section | 2.80 sections/poste | La capacité reste supérieure à l'écran de revêtement |
| Joindre | 210 min/section | 2.00 sections/poste | Une certaine capacité de réserve par rapport au revêtement |
| Revêtement | 280 min/section | 1.50 sections/poste | Débit préliminaire le plus faible de la station |
| Mise à niveau de l'adhésion | 140 min/section | 3.00 sections/poste | Le revêtement limite toujours l'écran à 1.50 sections/poste |
Ces quotients représentent les limites de criblage en régime permanent. Le partage des ponts roulants, les blocages, les pénuries, l'évolution de la gamme de produits et le rendement accepté nécessitent une planification plus complète ; les postes de revêtement parallèles requièrent également un modèle de ressources différent. Un exemple pédagogique du MIT, basé sur une ligne de production en série, illustre pourquoi des cadences machine indépendantes adéquates peuvent néanmoins entraîner une baisse du rendement combiné lorsque des pannes se propagent entre les stations.
Dans un exemple de coût de conversion hypothétique, 6 000 $/poste divisés par 1.50 section acceptée/poste donnent 4 000 $ par section acceptée. Dans cet exemple de coût distinct, 1.50 section acceptée/poste représente un rendement réalisé hypothétique. Utilisez le rendement accepté mesuré dans une estimation des coûts de production ; les limites de tri des postes ne suffisent pas à elles seules pour établir ce rendement.
Les plaques, les brides achetées et les frais de transport ne sont pas inclus. Si la mise à niveau de l'assemblage engendre des coûts supplémentaires sans incidence sur le rendement final, le coût de conversion par section augmente, sauf si d'autres économies compensent cette hausse.
Mesurer le taux d'occupation des équipements de revêtement et le temps d'attente des grues avant d'approuver un investissement dans une capacité dédiée au soudage. Consigner le temps de réparation pour chaque joint concerné afin que le responsable de production et le responsable qualité puissent distinguer les demandes supplémentaires des retouches évitables.
Adaptation des équipements des éoliennes au plan de production
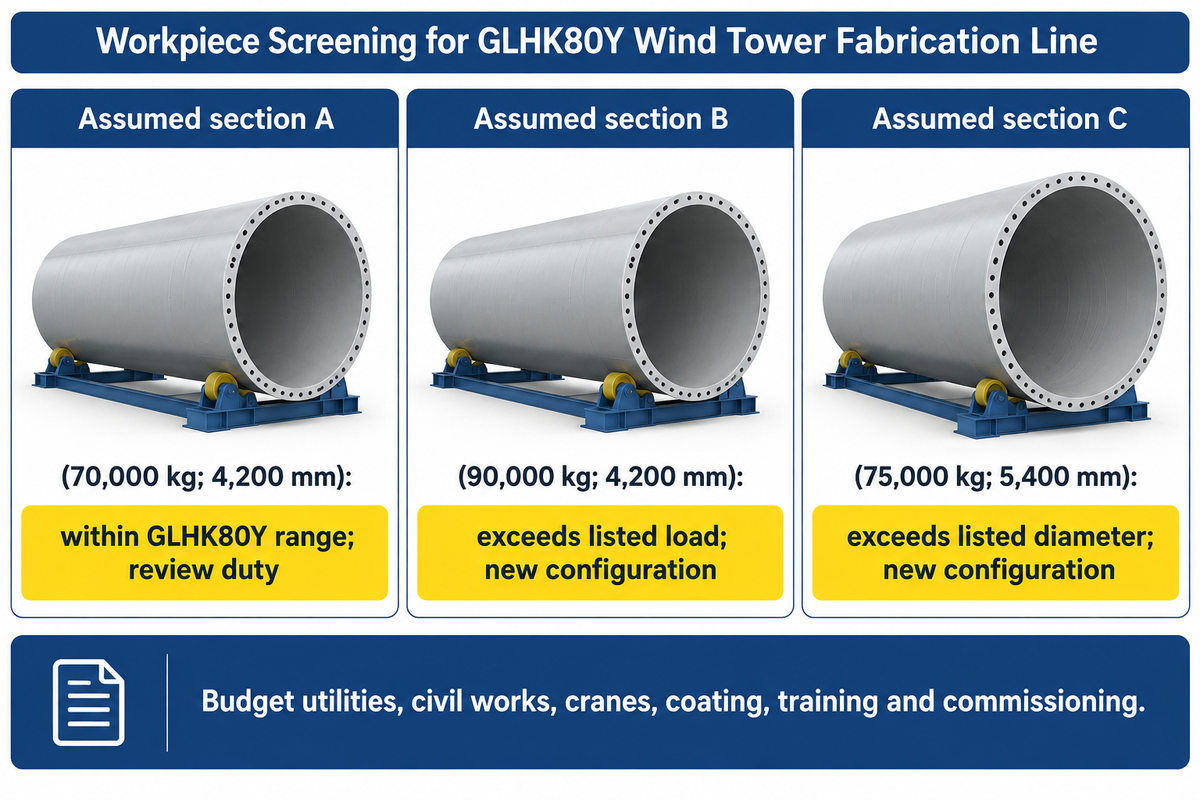
Il convient d'adapter l'équipement à une gamme définie de boîtes et de sections finies, puis de tester les pièces limites à chaque poste. Le diamètre, la masse et l'épaisseur de la tôle imposent des exigences différentes. Un ensemble machine pour la construction d'une tour nécessite des systèmes de formage, de support, de soudage et de finition compatibles, avec des responsabilités clairement définies pour les transferts et l'accès aux zones de contrôle.
Le tableau de correspondance des dimensions de la station présenté ci-dessous prend pour exemple le produit GLHK80Y et se base sur les pièces à usiner. Il s'agit d'une première sélection basée sur la masse et le diamètre. L'espacement des supports, la répartition de la charge, les conditions de contact, le régime d'entraînement et l'adéquation au processus nécessitent une analyse technique approfondie.
| Élément de comparaison | Entrée ou condition | prochaine décision |
|---|---|---|
| Section A supposée | 75 000 kg ; 5 400 mm de diamètre | Dans la plage de masse/diamètre indiquée ; procéder à l’examen de soutien et de service |
| Section B supposée | 75 000 kg ; 5 400 mm de diamètre | La charge dépasse la capacité indiquée ; veuillez demander une autre configuration. |
| Section C supposée | 75 000 kg ; 5 400 mm de diamètre | Dépasse le diamètre indiqué ; veuillez demander une autre configuration. |
| Laminage de plaques | résistance du matériau, largeur de la plaque, épaisseur et diamètre de formage | Obtenez les conditions de puissance nominale de la machine de formage |
| Peut soutenir | géométrie initiale et masse d'assemblage variable | Définir les postes de soutien par le biais de la croissance de la section |
| accès conjoint | Travaux longitudinaux et circonférentiels, à l'intérieur et à l'extérieur | Vérifier la portée du manipulateur et la présentation de la pièce |
| Interface à bride | Références de géométrie et de mesure des anneaux | Inclure les contrôles de montage et dimensionnels |
| Inspection en attente | Accès requis et occupation des ressources | Attribuer les responsabilités en matière d'équipement et de présence |
| Occupation du revêtement | Séquence d'application, de durcissement et de transfert | Comparer la capacité de la baie avec le débit de la section entrante |
| Interface de répartition | Géométrie finale et configuration de livraison | Vérifiez la sortie de l'usine et l'itinéraire de transport prévu. |
Zhouxiang fournit des équipements de découpe et de soudage pour la fabrication de structures métalliques. La fabrication des sections inférieures lourdes peut nécessiter des capacités de formage et de support différentes de celles requises pour la partie supérieure de la tour. Pour une analyse des équipements, veuillez préparer les plans de référence, les dimensions des pièces (de petite et grande taille), les procédés d'assemblage, l'organisation du travail posté et la procédure de finition. La page relative aux équipements pour éoliennes peut servir de point de départ pour la conception de la chaîne de production.
Définissez clairement les étapes clés du devis : expédition de la machine, installation et réception des sections d’essai convenues. Demandez que les exclusions relatives aux services publics, aux travaux de génie civil, aux grues, aux installations de revêtement, à la formation et à la mise en service soient incluses dans le même tableau de périmètre. Un prix machine inférieur n’est pertinent que si les interfaces omises sont budgétées et affectées.
Questions fréquemment posées
Quel est le meilleur procédé de fabrication des éoliennes ?
Pour les pylônes tubulaires en acier classiques, suivez le processus de fabrication défini en fonction du matériau de la coque, de sa géométrie et de la conception des assemblages : découpe et préparation des tôles, cintrage des tubes, soudage des sections, contrôle, revêtement et assemblage. Les pylônes en béton, hybrides, à coque soudée en spirale et à coque boulonnée nécessitent des processus différents ; choisissez donc l’équipement de production adapté à la conception approuvée du pylône.
La fabrication d'éoliennes est-elle rentable ?
La fabrication de tours éoliennes est rentable lorsque le chiffre d'affaires des sections acceptées dépasse le coût total de production, compte tenu du taux d'utilisation réel de l'usine. Il convient de prendre en compte les coûts liés aux tôles, aux brides, à la main-d'œuvre, aux consommables, à l'énergie, au contrôle qualité, au revêtement, à la manutention, aux réparations et aux frais généraux, puis de comparer ce total aux prix de vente contractuels et au taux d'utilisation réel. Avant d'investir dans l'équipement, il est essentiel d'aligner les prévisions sur la gamme de sections et le planning de production.
Où sont fabriquées les éoliennes ?
Les éoliennes sont fabriquées dans des usines de construction métallique lourde qui alimentent les filières régionales de l'énergie éolienne et des autres énergies renouvelables. Une usine reçoit les tôles et les composants, fabrique des sections transportables, les finit et les expédie pour installation. Les fournisseurs de machines peuvent équiper cette usine sans pour autant produire les tours ; il est donc important de distinguer le fournisseur d'équipements, le fabricant de tours et le fabricant de turbines lors de la comparaison d'entreprises.
Où sont soudées les portes et les fixations ?
Les cadres de porte et les supports soudés sont fixés à la coque aux étapes définies par les plans de fabrication. Le soudage et le contrôle doivent généralement être terminés avant l'application du revêtement final ; les éléments internes amovibles peuvent être installés ultérieurement.
Que doit inclure un devis pour une ligne de production d'éoliennes ?
Un devis utile précise la gamme de pièces à usiner, la section de référence, la base de production et l'équipement fourni à chaque poste. Il doit détailler la préparation des tôles, le laminage, l'assemblage, le soudage, la manutention, le contrôle et le revêtement, puis indiquer les utilités, l'agencement, la mise en service, la formation et les exclusions. Comparez les différentes offres en tenant compte de la même base de production, notamment des temps d'attente, de durcissement et des coûts de réparation. Demandez au fournisseur de démontrer les pièces limitantes et non seulement la charge nominale maximale. Incluez les tâches liées aux ponts roulants, les itinéraires de transfert et les responsabilités de contrôle qui régissent la livraison des pièces finies.
Le processus de fabrication des éoliennes a-t-il changé ?
Oui, l'intégration des équipements et la surveillance des processus se sont développées, tandis que le processus de fabrication des tours d'éoliennes en acier conserve les étapes de formage, de soudage et de finition.
Pourquoi utiliser une tour tubulaire en acier pour les éoliennes ?
Une tour en acier tubulaire constitue la structure porteuse d'une éolienne tout en intégrant les accès et les services techniques. Sa fabrication en sections transportables permet le roulage, le soudage et le revêtement en usine avant l'assemblage sur site. Sa géométrie, ses matériaux et ses détails d'assemblage sont choisis en fonction de la turbine et des charges du site. Des tours en béton, en treillis ou hybrides sont des solutions structurelles alternatives. Chaque section transportable offre également un accès en usine pour le soudage et le traitement de surface avant livraison. L'acheteur peut inspecter les joints et le système de protection sur le site de production, les dossiers de la section accompagnant la structure.
Planifiez la section familiale avant de choisir la ligne
Apportez les plans de la boîte et de la section finie, le rendement cible, le parcours d'inspection et le taux d'occupation du revêtement lors de la discussion sur l'équipement. Zhouxiang pourra alors aborder le choix des équipements de découpe, de soudage et de manutention en fonction de ces éléments. Veuillez inclure la liste des points de blocage et des pièces posant problème à chaque poste.
Objet : Ce guide pédagogique regroupe les descriptions de fabrication publiques, la documentation technique et les informations sur les produits Zhouxiang. Les plans de projet et les procédures approuvées encadrent la fabrication et la réception.
Références et sources
- ASFC, Décision finale concernant les tours éoliennes, 2023: description de la fabrication, paragraphes 30 à 34.
- ISO 17635: 2025: règles générales pour les essais non destructifs des soudures métalliques.
- ISO 3834-1: 2021: sélection des exigences de qualité du soudage par fusion.
- Soudage dans le monde, étude de fatigue des soudures bout à bout de tours 2024: évaluation géométrique expérimentale et numérique.
- Commission européenne, rapport final RINGMAN, 2014: recherche sur les brides alternatives.
- Johansson et Wahlen, The Fabricator, septembre 2011: consommables de soudage de tours et géométrie des joints.
- DOE, Fabrication et chaîne d'approvisionnement éoliennes: contexte des infrastructures et des transports.
- Denno et Alvian, NIST, 2018: débit dépendant de la gamme de produits.
- Exemple pédagogique sur les systèmes de production du MIT, 1996: débits de lignes série et mise en mémoire tampon.
- Linde Canada, octobre 2026: productivité du soudage basée sur les données.









