Objectif : enlever le métal en vue de sa préparation ou de sa réparation.
Consommables : électrodes en carbone avec air comprimé, ou électrodes de gougeage à revêtement de flux spécialement conçues.
Choix du matériel : adapter l’électrode, la source d’alimentation, la torche et le débit d’air comprimé.
Maintien de la qualité : libérer la rainure préparée avant le soudage de la seconde face lorsque le projet l’exige.
Le gougeage à la baguette permet d'enlever du métal d'une soudure (ou d'une pièce) afin de préparer un joint, de corriger un défaut ou d'ouvrir une racine pour le soudage depuis l'autre côté. Le choix de la baguette dépend du procédé utilisé. Une baguette au carbone cuivrée et une baguette de gougeage métallique enrobée de flux enlèvent le métal en fusion de deux manières différentes.
L'écart de prix entre les équipements peut être plus important que ne le suggère le prix des consommables. Le tableau comparatif du K4000 d'Arcair indique un débit de 25 cfm à 80 psi et une intensité maximale de 1 000 A pour la torche . La puissance électrique de la torche, le débit du compresseur et la puissance de soudage continue sont des critères distincts.
Le gougeage par soudage à l'arc sous air consiste à enlever du métal, et non à déposer un métal d'apport. Le gougeage à l'arc sous air utilise une électrode de carbone et un jet d'air séparé ; les baguettes de gougeage MMA spéciales génèrent un jet de gaz éjecté par leur revêtement. Identifiez la famille de baguettes avant de choisir les réglages ou l'équipement.
- Une soudure d'angle sur poutre ne nécessite pas automatiquement un gougeage arrière.
- Respectez les instructions relatives au courant et à la polarité de la famille d'électrodes sélectionnée.
- Comparez le débit du compresseur à la pression de fonctionnement, en vous référant au manuel de la source d'alimentation.
- La préparation et l'examen de la surface doivent être menés de concert : le meulage peut influencer les résultats du test de ressuage.
Que font les tiges de gougeage ?
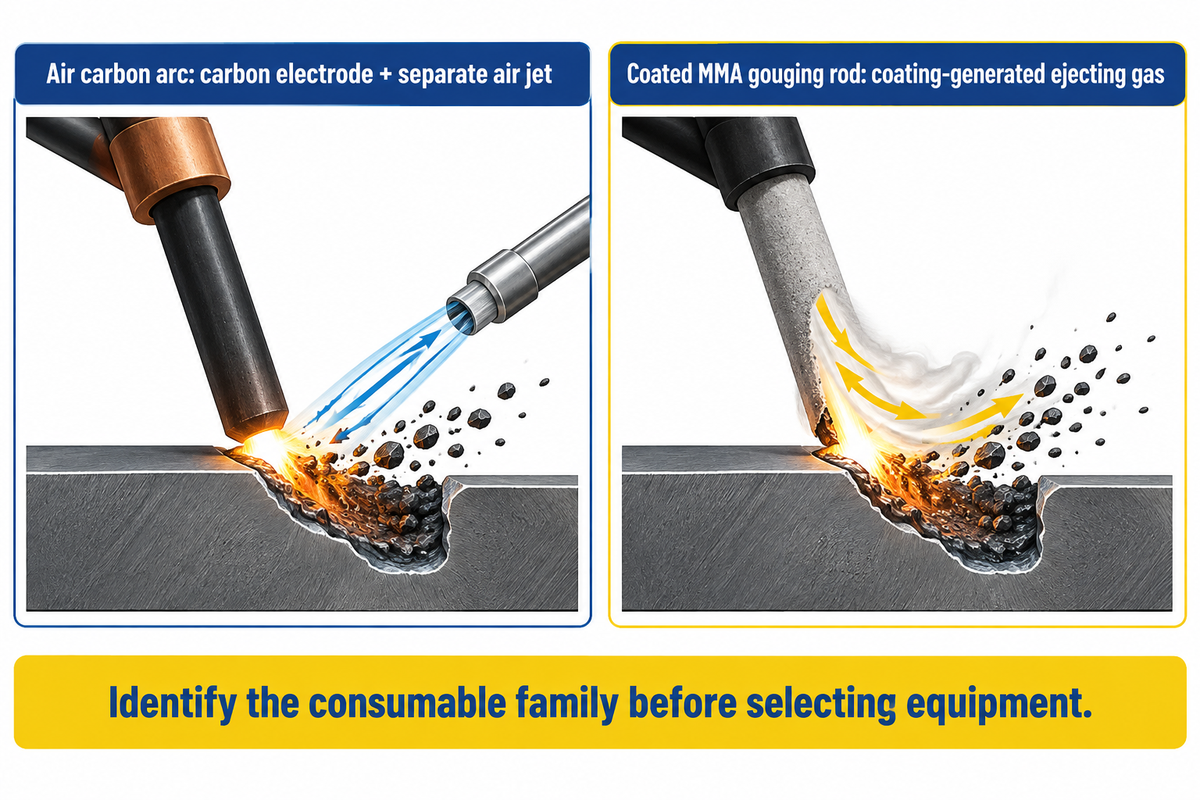
Une électrode de gougeage produit un arc électrique qui fait fondre le matériau à enlever. Il faut ensuite évacuer le métal en fusion de la rainure. Dans le gougeage à l'arc air-carbone, un jet d'air comprimé distinct est utilisé pour expulser le métal en fusion de la rainure. TWI identifie ce jet d'air comme la caractéristique distinctive du procédé dans sa description du gougeage à l'arc air-carbone.
Les électrodes de gougeage pour soudage à l'arc manuel (MMA) conçues spécifiquement fonctionnent différemment. Leur enrobage de flux est suffisamment épais pour générer le flux de gaz et la pression d'arc nécessaires pour repousser le métal. Une électrode de soudage à l'arc classique est conçue pour déposer du métal d'apport ; ne croyez pas qu'elle puisse remplacer une électrode de découpe ou de gougeage simplement parce qu'elle s'insère dans le porte-électrode.
Pour les barres de coupe, il est essentiel de consigner la procédure de retrait prévue plutôt que de se fier uniquement à l'apparence. La notice du produit indique le matériel nécessaire. Pour une réparation localisée, la facilité de remplacement des consommables peut être un facteur de productivité ; pour des travaux d'excavation de longue durée, la capacité de dégagement et la surface sont primordiales.
Gougeage arrière d'une racine de soudure
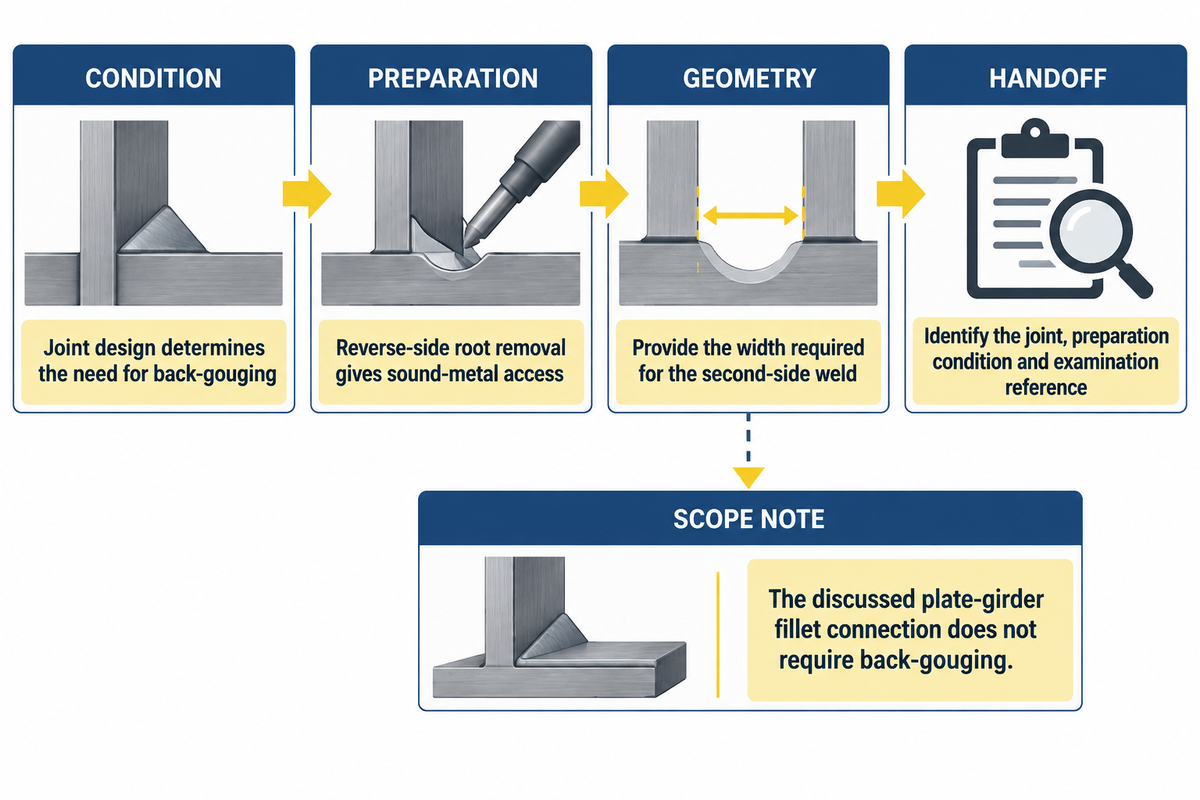
Le type de joint soudé spécifié détermine si l'ébavurage de la face opposée doit être effectué dans la séquence de production. Précisez cette exigence avant de commander la station de gougeage.
Qu'est-ce qu'une gouge arrière en soudage ?
Le gougeage arrière consiste à enlever de la matière sur la face arrière d'un joint soudé, afin de dégager la zone de fond et de la préparer au soudage. Son but est de permettre à la seconde soudure d'accéder au métal sain et à la géométrie du joint requis. La nécessité de cette préparation dépend de la conception du joint et du mode opératoire de soudage spécifiés.
La conception des joints précède l'achat des outils de gougeage. Dans une discussion AWS sur les assemblages âme-semelle des poutres à âme pleine , Ronnie Medlock explique que la préparation d'un cordon de soudure d'angle ne nécessite pas de gougeage arrière. Cette observation concerne l'assemblage en question ; elle ne justifie pas de modifier un plan qui spécifie une soudure en V.
Pour le superviseur de production, le transfert approprié correspond à une étape d'excavation et d'inspection clairement identifiée. L'opérateur a besoin de l'identification du joint et du profil d'accès requis. L'inspecteur a besoin des conditions de préparation, de la méthode d'inspection lorsqu'elle est spécifiée et du référentiel d'acceptation.
L'explication d'Hypertherm concernant le gougeage arrière insiste également sur l'accès à une zone métallique saine et une largeur de rainure suffisante pour la soudure de la seconde face. L'enlèvement d'une rainure étroite sans l'accès requis par la procédure de soudage peut engendrer des problèmes de préparation pour l'opération suivante.
Le diamètre de la tige et le courant appartiennent à un même processus
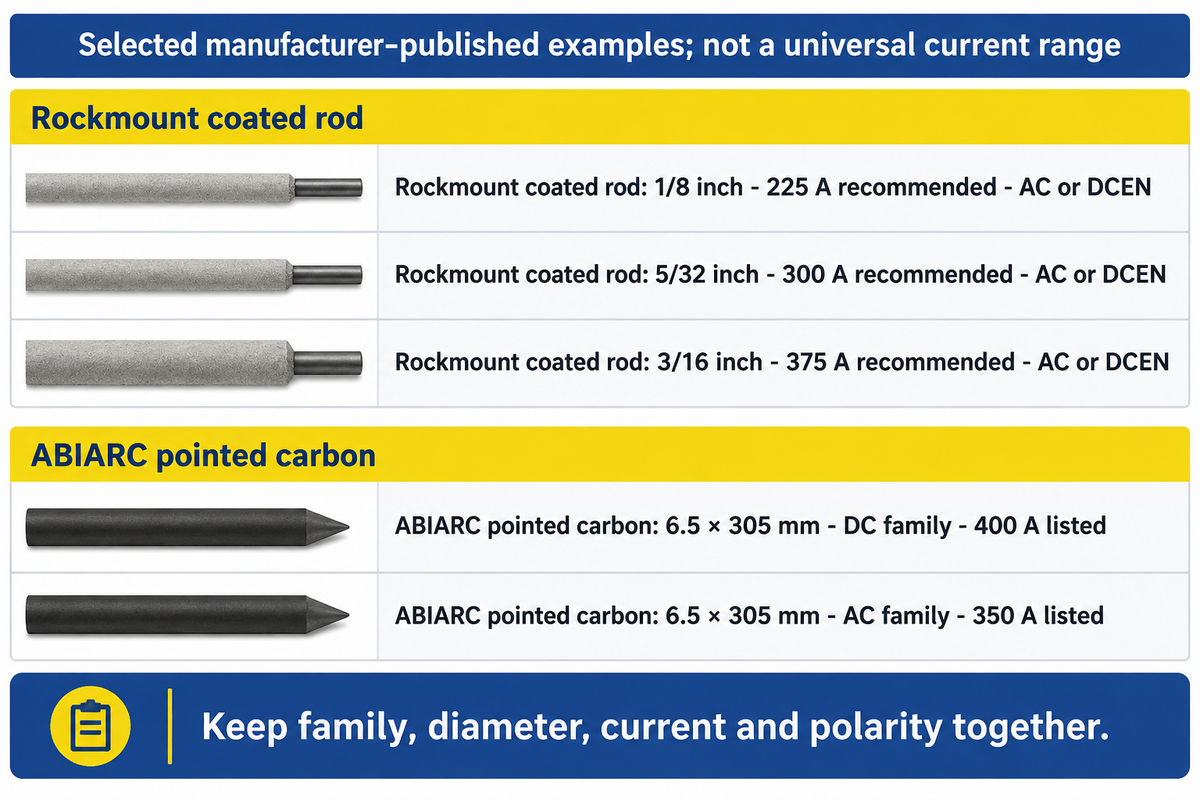
Rockmount indique un courant de 225 A pour son électrode Electra AAA de 3,2 mm (1/8 pouce) , en courant alternatif ou continu selon les réglages recommandés. Ceci illustre pourquoi le diamètre seul ne suffit pas : la gamme de produits et les instructions électriques doivent impérativement mentionner cette valeur.
| Type / famille de produits | Taille | Publication actuelle | Désignation électrique |
|---|---|---|---|
| Tige de gougeage revêtue Rockmount Electra AAA | 1 / 8 pouces | 225 A recommandé | AC ou DCEN |
| Tige de gougeage revêtue Rockmount Electra AAA | 5 / 32 pouces | 300 A recommandé | AC ou DCEN |
| Tige de gougeage revêtue Rockmount Electra AAA | 3 / 16 pouces | 375 A recommandé | AC ou DCEN |
| ABIARC carbone pointu, DC | 4 x 305 mm | 250 A répertorié | famille de produits CC |
| ABIARC carbone pointu, DC | 5 x 305 mm | 300 A répertorié | famille de produits CC |
| ABIARC carbone pointu, DC | 6.5 x 305 mm | 400 A répertorié | famille de produits CC |
| ABIARC carbone pointu, DC | 8 x 305 mm | 500 A répertorié | famille de produits CC |
| ABIARC carbone pointu, AC | 6.5 x 305 mm | 350 A répertorié | famille de produits AC |
| ABIARC carbone pointu, AC | 9.5 x 305 mm | 450 A répertorié | famille de produits AC |
Sources : Paramètres recommandés Rockmount Electra AAA et tableaux techniques ABICOR BINZEL ABIARC . Ces lignes sont des exemples de produits et ne représentent pas les valeurs limites d’une plage d’ampérage générale.
Le gouge doit disposer des mêmes identifiants de consommables que l'équipe des achats. Un registre d'achats utile regroupe donc le code produit du fabricant, la famille d'électrodes, le diamètre, le courant spécifié et la polarité. Il convient de consigner séparément le fabricant de la torche et celui du poste de soudage.
Utilisez les recommandations actuelles de l'électrode et les instructions explicites de polarité ; considérez l'ampérage maximal de la torche comme une limite distincte de celle de la torche.
Cela s'applique également aux magasins et aux achats, évitant ainsi l'erreur fréquente de substitution d'une baguette de diamètre correct mais de procédé différent. Pour l'ingénieur soudeur, cela fournit la référence nécessaire pour vérifier la compatibilité avec la procédure et l'équipement approuvés.
Associez le poste à souder, la torche et l'alimentation en air comprimé.
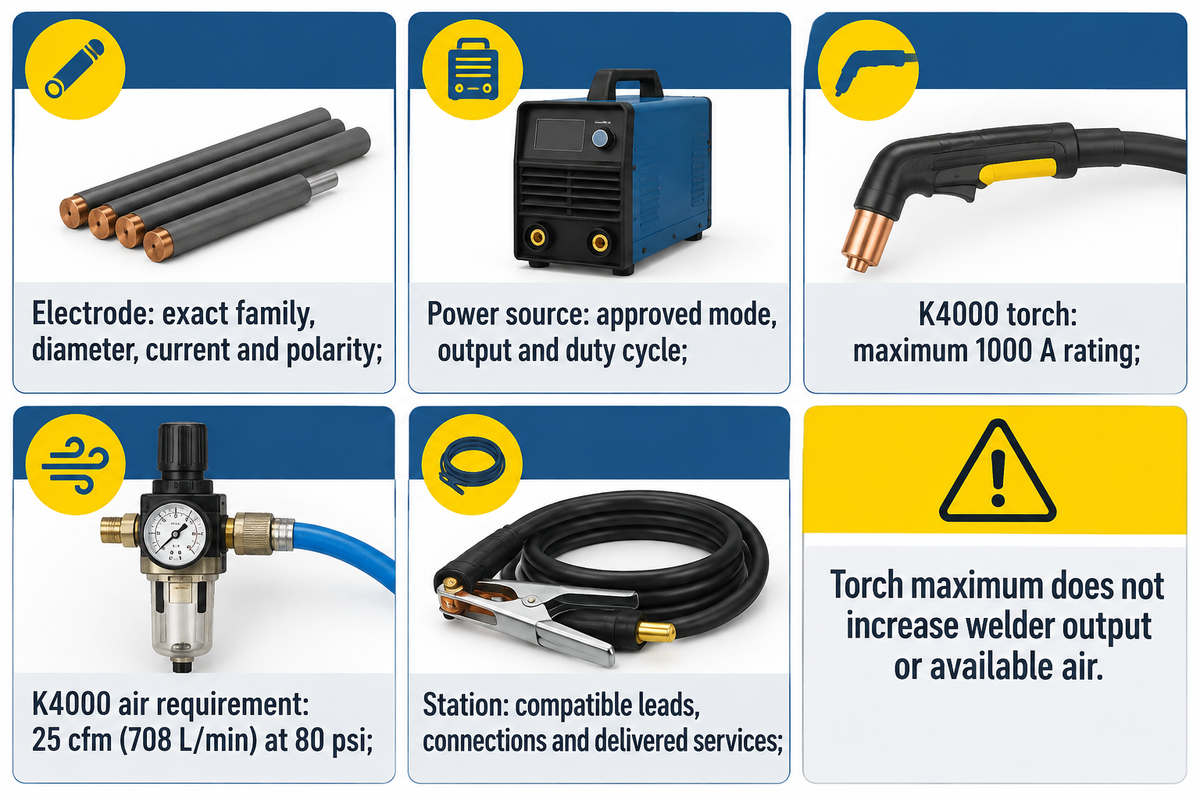
Commencez par adapter la puissance et le mode de fonctionnement à l'électrode, puis déterminez les besoins en torche et en air comprimé. Conservez la trace de chaque interface d'équipement sur le même bon de commande.
Quelle taille de poste à souder vous faut-il pour le gougeage à l'arc ?
Pour l'électrode Electra AAA de 3,2 mm (1/8 pouce) de Rockmount, le poste à souder doit fournir 225 A, comme recommandé, en courant alternatif ou continu, avec un facteur de marche suffisant pour l'application spécifiée. Aucun poste à souder n'est adapté à tous les types d'électrodes. Commencez par vérifier l'intensité requise par l'électrode, puis consultez le manuel de la machine pour connaître les dimensions d'électrodes compatibles, la configuration et la capacité de soudage en continu.
Les recommandations de Miller concernant l'équipement renvoient aux spécifications de la source ou au manuel d'utilisation, ainsi qu'aux valeurs d'ampérage indiquées par le fabricant des électrodes. Leur analyse aborde également la question du gougeage à tension constante, en tenant compte des compromis liés à la forme des rainures, et explique la préférence généralement accordée au comportement de l'arc à courant constant. Une règle générale du type « toutes les machines à tension constante sont mauvaises » ignorerait cette distinction.
Carte des consommables et des utilités
Un tableau de correspondance entre les consommables et les services publics établit un lien entre la méthode d'enlèvement sélectionnée et l'équipement et les services fournis nécessaires à son utilisation.
| Balle de match | Preuves à inscrire au dossier de travail | Responsable de la décision |
|---|---|---|
| Électrode | Instructions précises concernant la famille, le diamètre, le courant et la polarité | Ingénieur soudeur / approvisionnement |
| Source d'alimentation | Mode de gougeage approuvé, puissance de sortie utilisable et cycle de service d'après son manuel | Ingénieur soudeur / usine |
| Torche et air | Exemple K4000 : maximum 1000 A ; 80 psi ; 25 cfm (708 L/min) | Maintenance des installations |
| Station entière | Câbles, raccords et agencement des tuyaux compatibles ; services fournis pendant le fonctionnement | Personnel qualifié en matière d'équipement |
Si le poste à souder existant est compatible avec l'électrode choisie, demandez un devis détaillé pour la torche et le câble compatibles, le tuyau d'air et les raccords, ainsi que pour toute pénurie d'air comprimé. Incluez également le coût des travaux de préparation et de contrôle. Cela permet de distinguer le matériel réutilisable des nouveaux achats, au lieu d'appliquer le même prix d'installation à tous les ateliers.
Les caractéristiques du K4000 proviennent du tableau comparatif des fabricants ESAB/Arcair . Utilisez le K4000 avec une alimentation en air comprimé fournissant 25 cfm à 80 psi et vérifiez la puissance de soudage continue du poste indépendamment de l'intensité maximale de 1000 A de la torche. L'achat d'une torche plus puissante n'augmente ni la puissance du poste à souder à l'arc existant, ni le débit d'air disponible au poste de travail.
Électroérosion à fil sans air, soudage à l'arc au carbone, plasma ou meulage
Les tiges de gougeage peuvent-elles fonctionner sans air ?
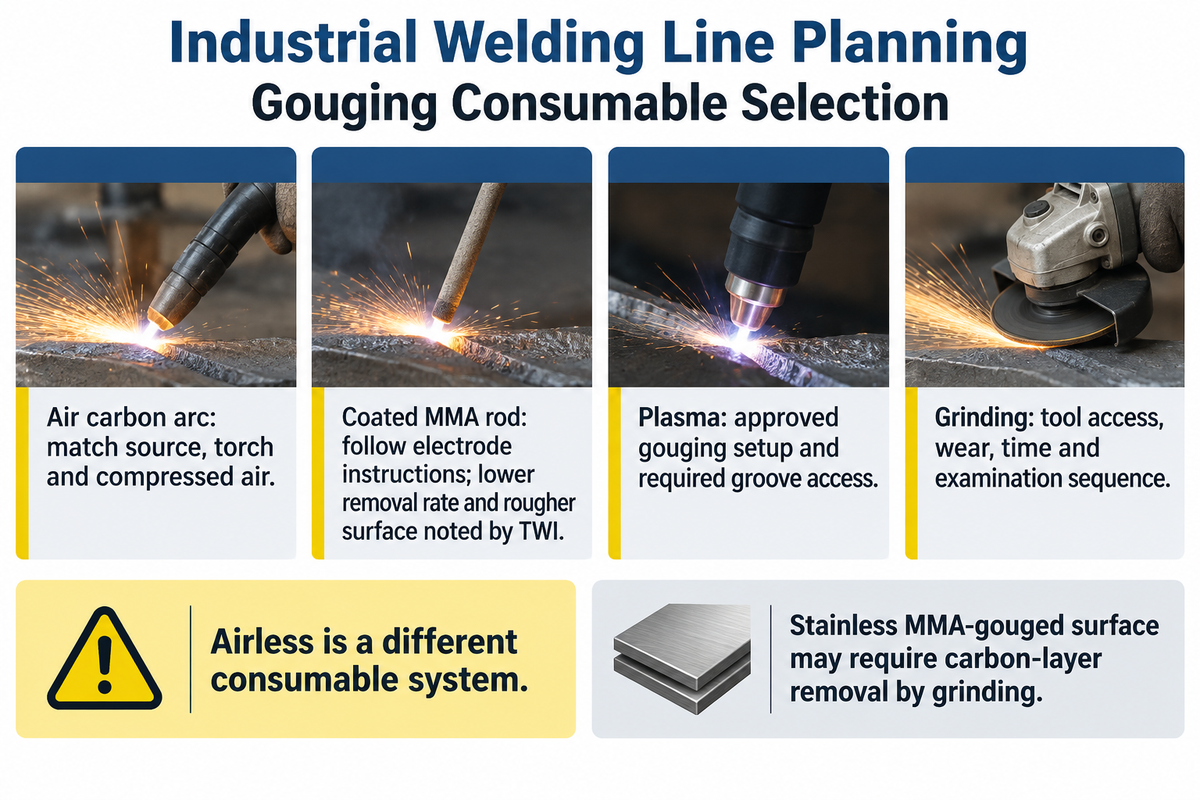
Les baguettes de gougeage MMA à revêtement fluxé, conçues spécifiquement à cet effet, permettent d'enlever du métal sans jet d'air comprimé dédié, le revêtement générant le flux de gaz d'éjection. Les électrodes carbone pour soudage à l'arc sous air nécessitent leur propre alimentation en air et leur propre chalumeau. Le soudage sans air repose sur un système de consommables différent et ne permet pas d'utiliser une électrode carbone sans air de purge.
| Méthode | Question sur l'équipement | compromis de production |
|---|---|---|
| Arc à carbone de l'air | La source, la torche de gougeage et le système d'air sont-ils compatibles avec le carbone choisi ? | Contrôle coordonné du décapage des métaux, de l'état de surface et de l'exposition. |
| Tige de gougeage en MMA revêtue | La source du bâtonnet correspond-elle aux instructions spécifiques concernant l'électrode ? | La technique TWI décrit des taux d'enlèvement de matière inférieurs et une surface plus rugueuse que les autres méthodes de gougeage. |
| Gougeage au plasma | Le système plasma dispose-t-il du dispositif de gougeage et des consommables approuvés ? | Adapter l'accès et la géométrie de la rainure à la tâche de soudage de la seconde face. |
| Meulage | L'outil sélectionné répond-il au profil requis ? | Inclure l'usure abrasive, le temps de préparation et la séquence d'examen dans le plan de travail. |
Le soudage sans air n'est pas toujours synonyme d'absence de nettoyage. Le guide MMA de TWI signale la présence d'une surface riche en carbone sur l'acier inoxydable nécessitant un meulage. Comparez le travail de préparation total avant d'opter pour le consommable le moins cher. Un fil d'apport TIG ou un fil MIG ne deviennent pas un produit abrasif par simple changement de nom.
Planifiez des mesures de contrôle de l'exposition avant de pratiquer des prix abusifs.
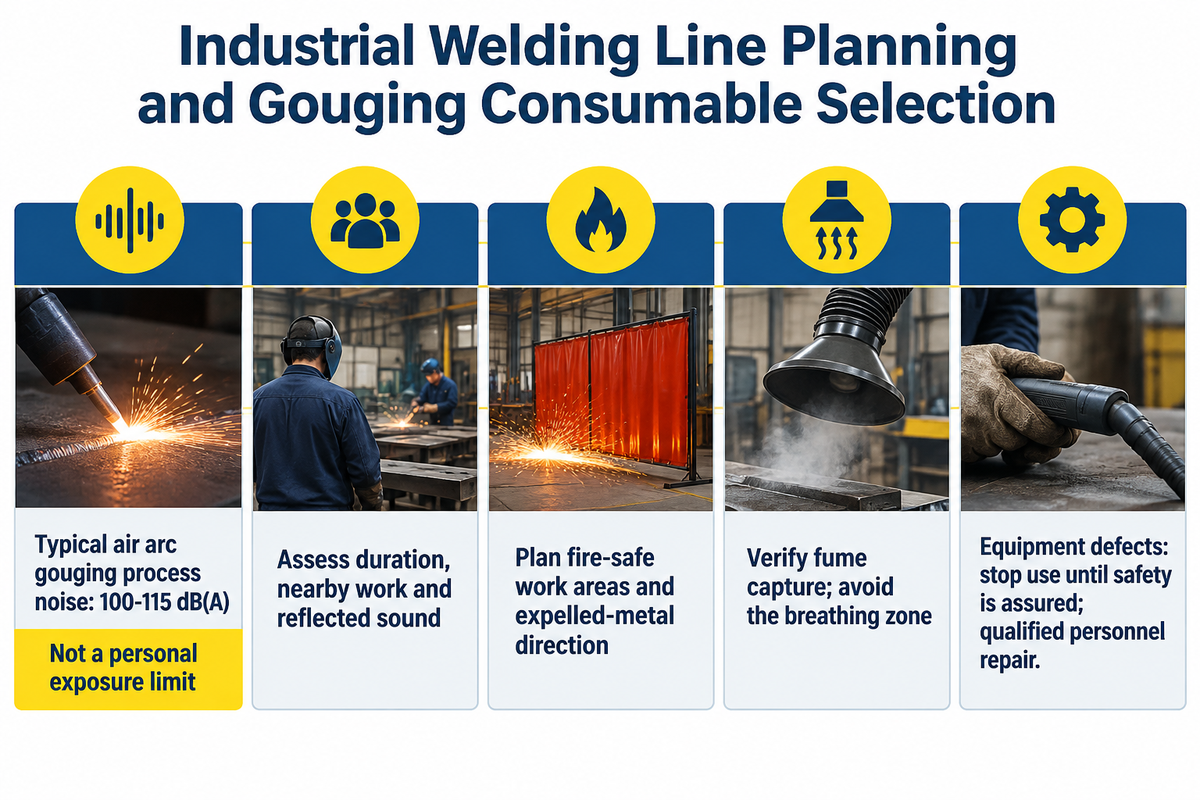
Le métal en fusion, le rayonnement de l'arc électrique, les fumées, les équipements électriques et le bruit doivent être intégrés au plan de sécurité avant la première opération de brûlage. L'organisme britannique chargé de la santé et de la sécurité au travail (HSE) indique un niveau sonore typique de 100 à 115 dB(A) pour le gougeage à l'arc . Il s'agit d'une valeur de bruit liée au procédé, et non d'une limite d'exposition individuelle ; la durée d'exposition, les travaux à proximité et les réflexions sonores influent sur l'exposition.
« Les opérations de découpe ou de soudage ne sont autorisées que dans les zones qui sont ou ont été sécurisées contre l’incendie. »
L'évaluation du site doit prendre en compte la direction des projections de métal, de matériaux combustibles, la présence d'autres travailleurs, le blindage contre les arcs électriques et la captation des fumées. Les recommandations de l'OSHA en matière de ventilation expliquent le captage à la source et la nécessité de vérifier les défaillances par des mesures. Positionner l'extraction de manière à ce que les contaminants traversent la zone respiratoire de l'opérateur est contre-productif.
Respectez la réglementation locale en vigueur concernant les travaux à chaud et l'exposition aux risques, et faites appel à du personnel qualifié pour le contrôle des équipements. Conformément à la réglementation américaine de l'OSHA relative aux équipements industriels généraux , les défauts doivent être signalés et l'utilisation interrompue jusqu'à ce que la sécurité soit assurée ; les réparations doivent être effectuées par du personnel qualifié. Les équipements à arc-air doivent conserver leur alimentation en air spécifiée : les chalumeaux de découpe à flamme alimentés en oxygène relèvent d'un procédé différent.
Inspectez la rainure avant de ressouder.
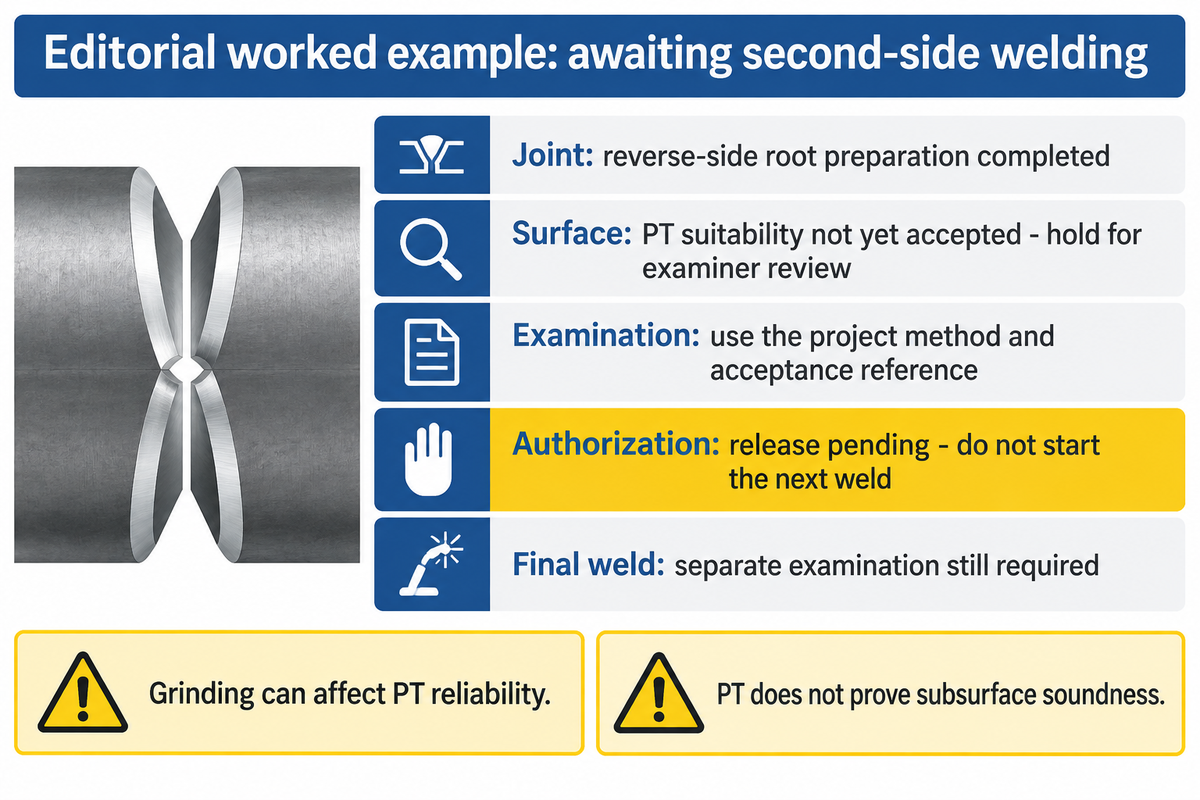
Libérez la racine préparée conformément à la géométrie, à l'état de surface et aux exigences d'inspection spécifiées avant de fermer le joint par la soudure suivante. Consignez les éléments inspectés, la référence d'acceptation applicable et l'identité de la personne ayant autorisé l'opération suivante. Une rainure visiblement ouverte marque le début de cette vérification, mais ne constitue pas l'intégralité du rapport d'inspection.
La norme ISO 17635:2025 traite du choix des méthodes de contrôle non destructif des soudures et de l'évaluation des résultats en fonction de facteurs tels que le matériau, l'épaisseur, le procédé de soudage et l'étendue du contrôle. Ses niveaux de qualité et ses seuils d'acceptation CND ne sont pas interchangeables. Le plan d'inspection du projet doit identifier la méthode et les critères applicables.
La préparation de surface peut modifier les résultats du contrôle par ressuage. L'ASNT explique que le meulage et autres opérations mécaniques peuvent étaler du métal sur les ouvertures de surface, réduisant ainsi la fiabilité d'un contrôle ultérieur par ressuage. Il convient de convenir de la séquence de préparation et d'examen avec l'expert responsable, en suivant la procédure applicable. Tout traitement supplémentaire nécessaire à l'obtention d'une surface d'essai adéquate doit être intégré à cette procédure.
Disque de sortie Groove
Un enregistrement de libération de rainure documente la préparation, la base d'examen et l'autorisation nécessaires pour remettre un joint préparé au soudeur suivant.
| Champ d'enregistrement | Exemple d'entrée | Conséquence de la libération |
|---|---|---|
| Opération conjointe | Rainure de réparation ; préparation radiculaire de la face interne terminée | Adapter le joint aux instructions de réparation approuvées. |
| surface préparée | Pansement mécanique enregistré ; l’aptitude de la surface PT n’a pas encore été acceptée | En attente pour examen de la préparation par l'examinateur. |
| Examen et critères | Méthode requise et référence d'acceptation saisies à partir du plan d'inspection du projet | Évaluer et consigner le résultat par rapport à cette référence. |
| Autorisation | Publication de l'avis de l'examinateur responsable en attente | Ne commencez pas la soudure suivante tant que l'orifice reste ouvert. |
| Soudure finale | L'étape d'examen séparée des soudures terminées a été conservée. | Le démoulage ne remplace pas la réception finale de la soudure. |
La méthode décrite par l'ASNT limite l'essai de ressuage aux discontinuités affleurant la surface de matériaux non poreux appropriés. L'absence d'indications de ressuage et l'aspect propre du matériau ne permettent pas d'établir sa bonne santé.
Résolution des problèmes de dépôts et de rainure irrégulière
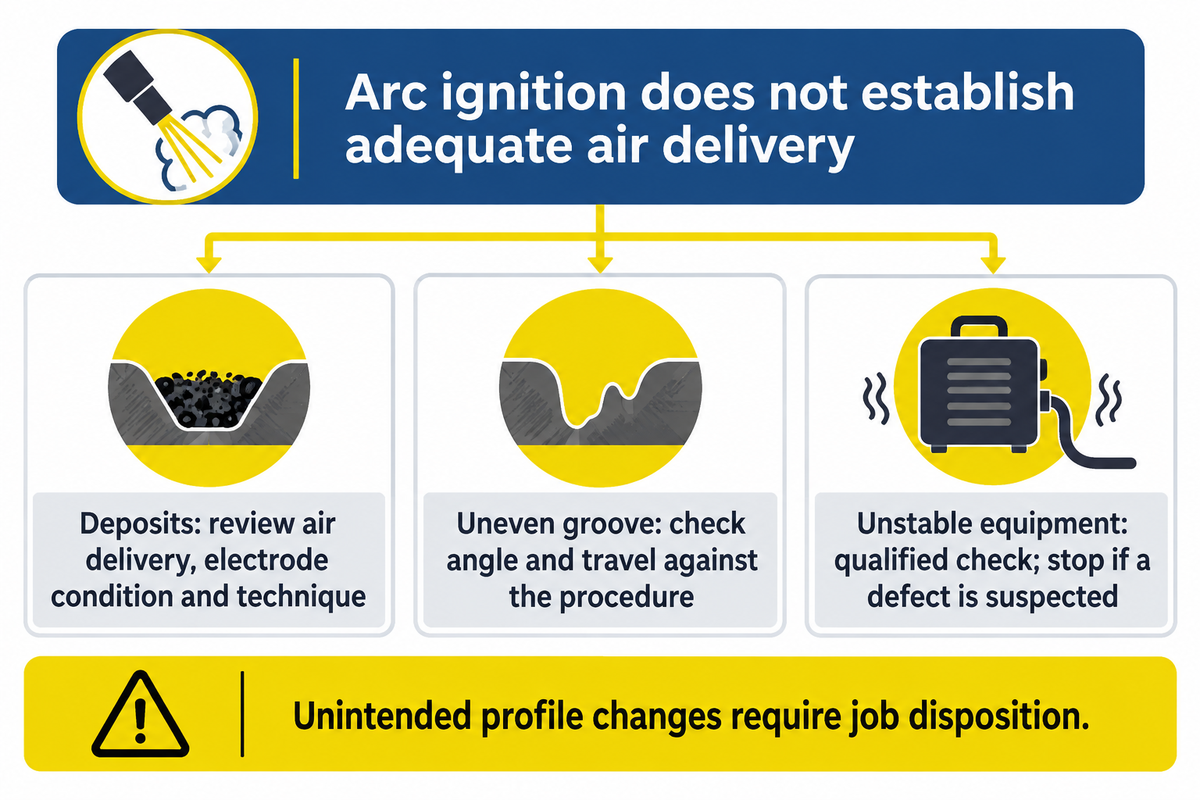
Si du métal reste dans la rainure, vérifiez le bon fonctionnement du système d'évacuation des résidus métalliques en parallèle de l'arc. Lors du gougeage à l'arc air-carbone, un arc qui s'amorce ne génère pas un apport d'air suffisant pour évacuer le métal en fusion. TWI associe l'accumulation de carbone à un débit d'air insuffisant ou à une mauvaise technique ; ce problème doit donc inciter à revoir les conditions de soudage plutôt qu'à augmenter immédiatement l'intensité du courant.
- Dépôts ou contamination suspectée : Vérifier l'alimentation en air, l'état des électrodes et la technique par rapport aux instructions d'utilisation ; identifier le pansement nécessaire avant de ressouder.
- Profondeur inégale ou trou indésirable : Vérifiez le contrôle de l'angle de l'électrode et du déplacement conformément à la procédure avant de retirer davantage de matériau sonore.
- Fonctionnement instable : Faites vérifier la configuration de la source, les connexions et les consommables sélectionnés par du personnel qualifié. Arrêtez immédiatement le processus en cas de suspicion de défaut de l'équipement.
Avant de ressouder, éliminez les scories et autres dépôts indésirables conformément à la procédure de préparation ; la présence de matière dans la rainure compromet la qualité de la surface de soudure. Pour la réparation d'acier au carbone, l'équipe qualité doit faire la distinction entre le nettoyage de surface et l'excavation ayant dépassé le profil du joint prévu. Une entaille importante a des répercussions sur la qualité de la soudure.
Une modification imprévue du profil doit être considérée comme un problème de traitement du travail et ne doit pas être passée sous silence sous des couches supplémentaires de métal soudé.
Installez le poste de gougeage autour de la ligne de soudure.
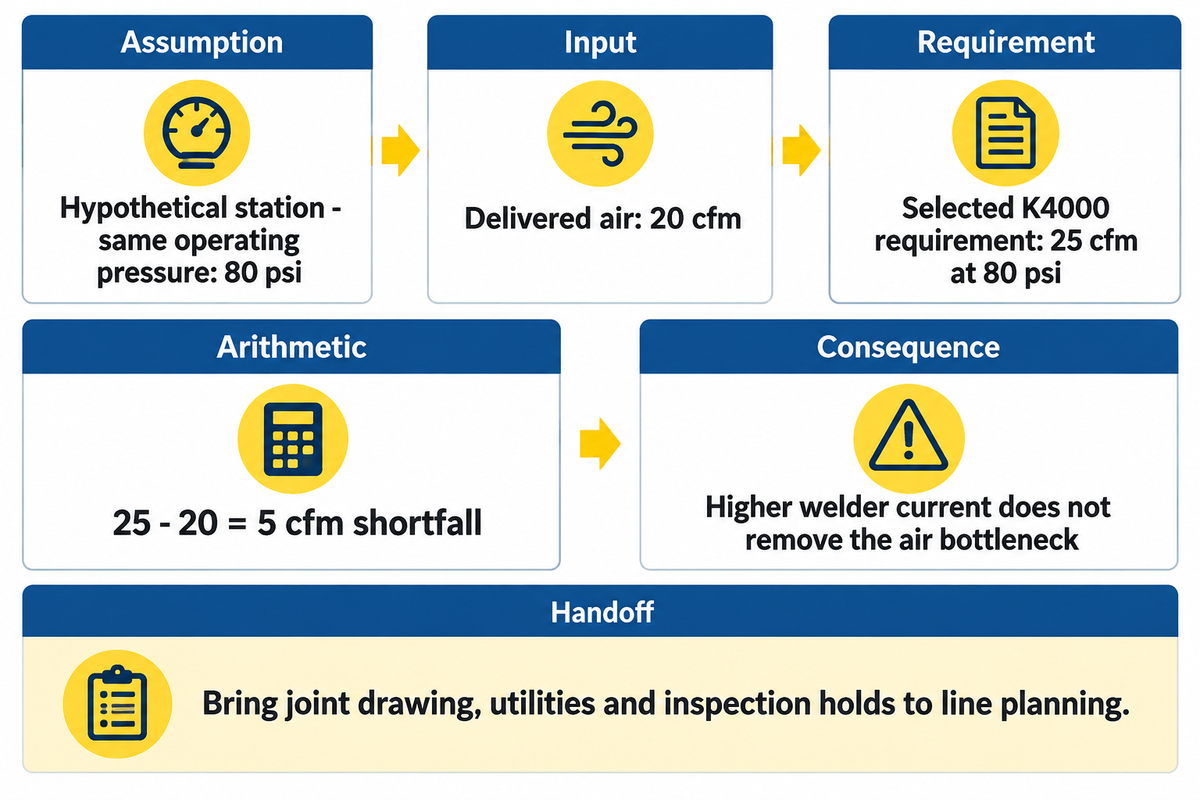
Prenons l'exemple d'un poste de soudage hypothétique fournissant 20 cfm à 80 psi alors que sa torche K4000 requiert 25 cfm à 80 psi. L'alimentation en air est insuffisante de 5 cfm , ce qui rend le poste inutilisable. L'achat d'un poste à souder à courant plus élevé ne résout pas ce problème.
L'emplacement de la station influe également sur les équipes d'inspection et de manutention voisines. L'évaluation du bruit du site doit prendre en compte les travaux environnants, leur durée et les bruits réfléchis . Veillez à ce que la zone d'examen des rainures reste accessible pendant la séquence de production.
La ligne de soudage de poutres en H de Zhouxiang intégrera l'assemblage, le soudage, le tournage et le redressage à votre discussion sur la fabrication. Pour votre projet de ligne, veuillez fournir le plan d'assemblage, les opérations de démontage prévues, les utilités disponibles et les points d'arrêt pour le contrôle qualité lors de notre discussion sur l'équipement. L'équipe des achats pourra ainsi déterminer la commande de consommables, les besoins des stations et le périmètre d'intégration de la ligne, tandis que le service financier examinera les travaux d'équipement restants.
Questions fréquemment posées
Qu'est-ce que le soudage par gougeage ?
Le gougeage est une technique d'enlèvement de métal utilisée lors de la préparation ou de la réparation d'une soudure. L'arc électrique fait fondre la pièce et un jet d'air ou de gaz produit par le procédé évacue le métal en fusion. Le gougeage inversé applique cette technique à l'envers du joint avant toute soudure ultérieure. Contrairement au dépôt de métal d'apport, il produit immédiatement une rainure ou une surface préparée.
Peut-on réaliser un gougeage à l'arc au carbone avec du courant alternatif ?
Oui, avec une électrode de carbone conçue pour le courant alternatif (CA) et une source d'alimentation et une torche compatibles. ABIARC, par exemple, propose des gammes d'électrodes pointues distinctes pour le CA et le CC. Il est préférable de se référer aux instructions du produit plutôt que d'utiliser une électrode de carbone CC et de reproduire les réglages d'une électrode airless revêtue. Par exemple, l'électrode CA de 6.5 × 305 mm est spécifiée à 350 A ; la même dimension nominale pour le CC est spécifiée à 400 A.
Vous injectez simplement de l'air comprimé dans le dard ?
Non. Le gougeage à l'arc sous air comprimé utilise une torche spécialement conçue qui maintient l'électrode de carbone et dirige le jet d'air vers la zone à enlever. Un porte-électrode ordinaire ne remplit pas cette fonction, même en y ajoutant un tuyau d'air. Utilisez la torche, les raccords et le système d'air comprimé spécifiés par le fabricant, et assurez-vous que le personnel qualifié vérifie la compatibilité. Les exigences relatives à l'alimentation électrique et à l'air comprimé doivent être satisfaites avant toute utilisation.
La rainure doit-elle être rectifiée avant d'être ressoudée ?
Le gougeage MMA sur acier inoxydable nécessite l'élimination de la surface enrichie en carbone décrite par la norme TWI ; la préparation des autres matériaux suit la séquence de réparation approuvée. La norme TWI identifie les couches enrichies en carbone et les états de matériau nécessitant un traitement ; la commercialisation de la tige sans air ne doit pas primer sur cette exigence. De même, le meulage ne constitue pas un plan d'examen complet. La norme ASNT décrit comment la préparation mécanique peut affecter les ouvertures de surface et la fiabilité ultérieure des essais de pénétration. Intégrez la méthode de préparation et tout traitement ultérieur requis dans la procédure d'examen, puis évaluez la rainure selon les critères du projet. La préparation consignée doit indiquer comment la rainure a été rendue apte à son examen.
Que faut-il inspecter avant de souder la face opposée ?
Vérifiez le joint identifié, la géométrie de la racine et du chanfrein préparés, l'état de surface et les résultats d'examen requis par le plan d'inspection du projet. Consignez la référence d'acceptation et l'autorité de validation avant la prochaine opération de soudage. La fin des travaux d'excavation par l'opérateur et l'acceptation par l'inspecteur sont des entrées distinctes : les deux sont importantes lorsqu'un point d'arrêt est prévu. Sélectionnez tout examen complémentaire pour le matériau et l'emplacement du défaut évalués. Sélectionnez l'essai pour l'emplacement du défaut et le matériau spécifiés dans le plan d'inspection. Si la préparation de surface a modifié la condition requise par la méthode sélectionnée, corrigez cette condition avant d'interpréter l'examen. Conservez l'étape d'inspection finale de la soudure comme une exigence distincte après le soudage de la deuxième face. Cela permet de conserver un historique de production utile indiquant ce qui a été effectivement accepté, par qui et à quelle étape.
Lors de la discussion concernant l'implantation de la ligne, veuillez fournir le schéma du joint, la plage de faisceaux et la séquence de soudage prévue. Incluez les étapes de gougeage et d'inspection lorsque le joint spécifié l'exige, afin que les exigences relatives aux utilités et à la manutention soient prises en compte dès le début de la proposition.
Bases techniques : ce guide combine les instructions du produit, les recommandations de soudage et les informations publiées sur les méthodes d’inspection. Le calcul des utilités et le rapport de dégagement des rainures sont des exemples éditoriaux et non des rapports de travaux réalisés par Zhouxiang. L’exécution des travaux est conforme aux procédures approuvées et aux exigences du site.
Références et sources
- TWI: gougeage à l'arc au carbone à l'air; gougeage manuel à l'arc métallique.
- Mont Rocheux : Paramètres Electra AAA. ABICOR BINZEL : Tableaux d'électrodes ABIARC.
- Arcair : Tableau comparatif des torches de gougeage manuelMiller : Sept questions sur le matériel de gougeage.
- AWS : Assemblages à congé et rainure de poutres à âme pleineHypertherm : gougeage au plasma.
- ISO: Catalogue et champ d'application de la norme ISO 17635:2025. ASNT : Aperçu de la méthode PT; limites de la préparation au PT.
- OSHA américaine : 1910.252; 1910.254; Conseils en matière de ventilationHSE Royaume-Uni : Risques pour la santé liés au soudage et bruit du procédé.