Pour le soudage de la fonte avec des baguettes de nickel, privilégiez l'ENi-CI (Ni99) pour les réparations en une seule passe nécessitant un usinage et l'ENiFe-CI (Ni55) pour les travaux en plusieurs passes sur des pièces plus épaisses. Avant de choisir le procédé de soudage, identifiez la pièce moulée, son usage et la fissure. Un dépôt de nickel usinable peut être réalisé à proximité d'une zone dure et sujette aux fissures dans la fonte.
Imaginez un carter de boîte de vitesses présentant une fissure près d'un alésage de palier. La maintenance implique alors deux tâches : remplacer le matériau par un matériau sain et maintenir le diamètre, l'alignement et la position de l'alésage. Il est essentiel de définir les deux points de contrôle avant toute intervention, car un alésage peut se déformer même si la soudure semble correcte.
En cas de difficulté, interrompez la réparation pour des raisons techniques : pièce moulée non identifiée, fissure traversant une zone de charge, pression, levage, direction, freinage ou autre service critique pour la sécurité. Avant de poursuivre, suivez les instructions du fabricant et la procédure de réparation applicable.
Quelle tige de nickel faut-il utiliser pour la fonte ?
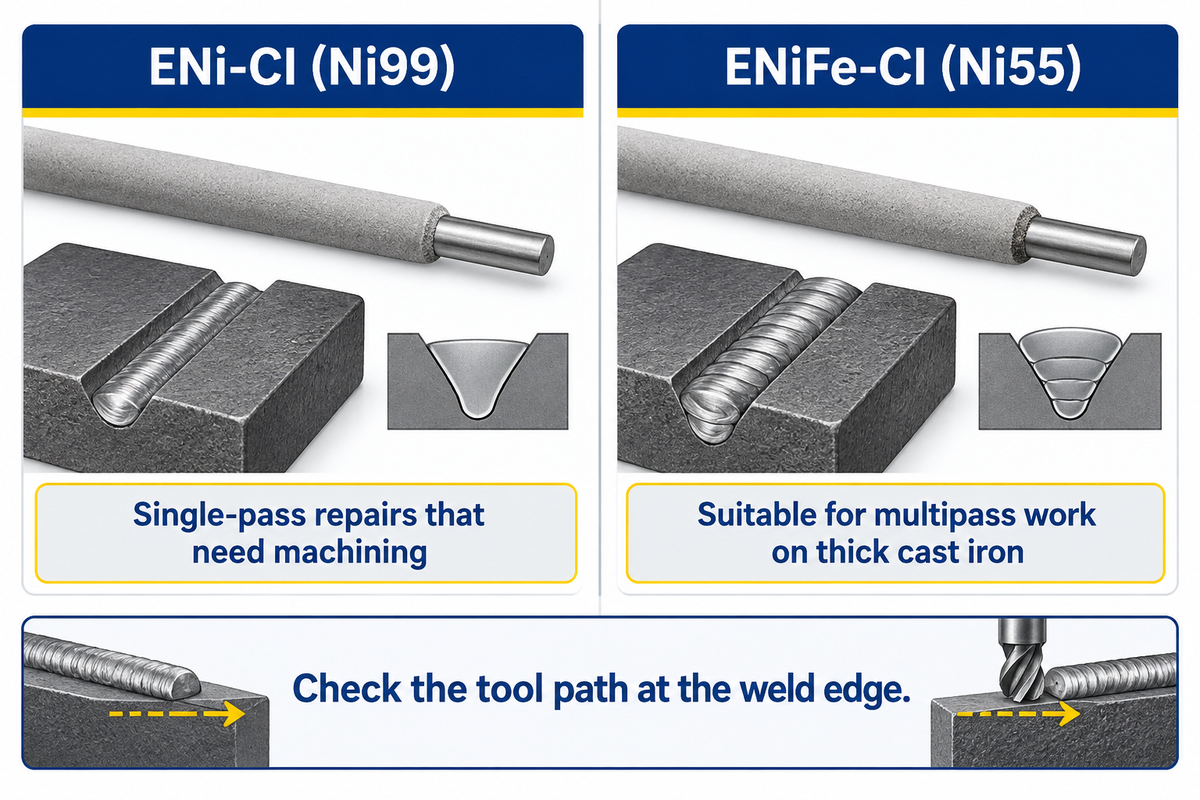
Utilisez ENi-CI pour une réparation superficielle en une seule passe nécessitant un usinage et envisagez ENiFe-CI pour les réparations en plusieurs passes sur fonte épaisse. Sélectionnez une électrode enrobée adaptée selon une procédure approuvée et vérifiez la zone de transition entre l'outil d'usinage et la pièce moulée d'origine.
| Critère de sélection des électrodes | Exemple ENi-CI | Exemple ENiFe-CI |
|---|---|---|
| Produit | Tige de fer Lincoln Electric Tech-Rod 99, contenant nominalement 99 % de nickel | Tige de fer Lincoln Electric Tech-Rod 55, contenant nominalement 55 % de nickel |
| Signal d'application | Réparations en une seule passe lorsque le dépôt nécessite un perçage, un taraudage ou un usinage | Sections importantes ou réparations multipasses appropriées |
| Contrôle d'usinage | Lincoln décrit un dépôt usinable même avec une forte teneur en mélange pour son produit. Contrôler séparément la fonte au niveau du bord de la soudure. | Le catalogue de Lincoln préconise l'utilisation d'outils à pointe carbure. Lincoln signale qu'une forte teneur en impuretés peut rendre l'usinage difficile. |
| Demande avant de commander | Vérifiez le nombre de passes, la profondeur et la trajectoire de la coupe de finition. | Confirmer le produit, les matériaux d'assemblage et déterminer si le dépôt de soudure nécessite un usinage. |
| Forme d'électrode recouverte | Adapter le produit et le diamètre à la procédure de soudage à l'électrode enrobée. | Confirmer les mêmes détails pour l'électrode exacte en nickel-fer. |
| section usinée mince | Nickel 99 de Washington Alloy liste ces sections lorsque l'usinage est important. | Vérifier si le dépôt reste usinable à la dilution prévue. |
| Articulation dissemblable | La sélection dépend à la fois des notes et de l'articulation approuvée. | Nickel 55 de Washington Alloy Elle mentionne l'acier doux parmi ses applications. |
| Matériau au bord de la soudure | Vérifiez où l'outil sélectionné traversera la transition côté fonderie. | Le même contrôle s'applique, notamment avant une coupe de finition dans un alésage. |
Le tableau compare deux électrodes enrobées pour la fonte. Bien que le Ni99 soit souvent désigné comme du nickel pur, les pourcentages indiqués correspondent aux descriptions nominales des électrodes dans le guide de sélection des électrodes pour fonte de Lincoln Electric , et sont distincts de la composition typique du dépôt de soudure décrite dans le catalogue. L'impureté, également appelée dilution, est la portion du bain de fusion constituée de métal de base fondu. La première couche est cruciale pour l'usinabilité de la réparation. Si l'outil de coupe traverse le bord de la soudure, l'évaluation initiale en atelier doit prendre en compte l'impureté et l'usinabilité. Une même classe nominale peut avoir des plages de fonctionnement spécifiques au produit. Certaines électrodes en acier commercialisées pour la fonte produisent des dépôts durs qui nécessitent un meulage ; il est donc important de se renseigner sur l'influence du choix de l'électrode sur la finition souhaitée.
Que vous apprend la classification des électrodes ?
Elle identifie la classe de consommable. La norme AWS A5.15 définit les exigences relatives aux électrodes et baguettes de soudage de la fonte. Consultez la fiche technique du fabricant de l'électrode enrobée et assurez-vous que la pièce coulée et l'assemblage sont conformes à la procédure approuvée. Pour les autres métaux de base, reportez-vous au guide de sélection des baguettes de soudage.
La pièce moulée peut-elle être soudée ?
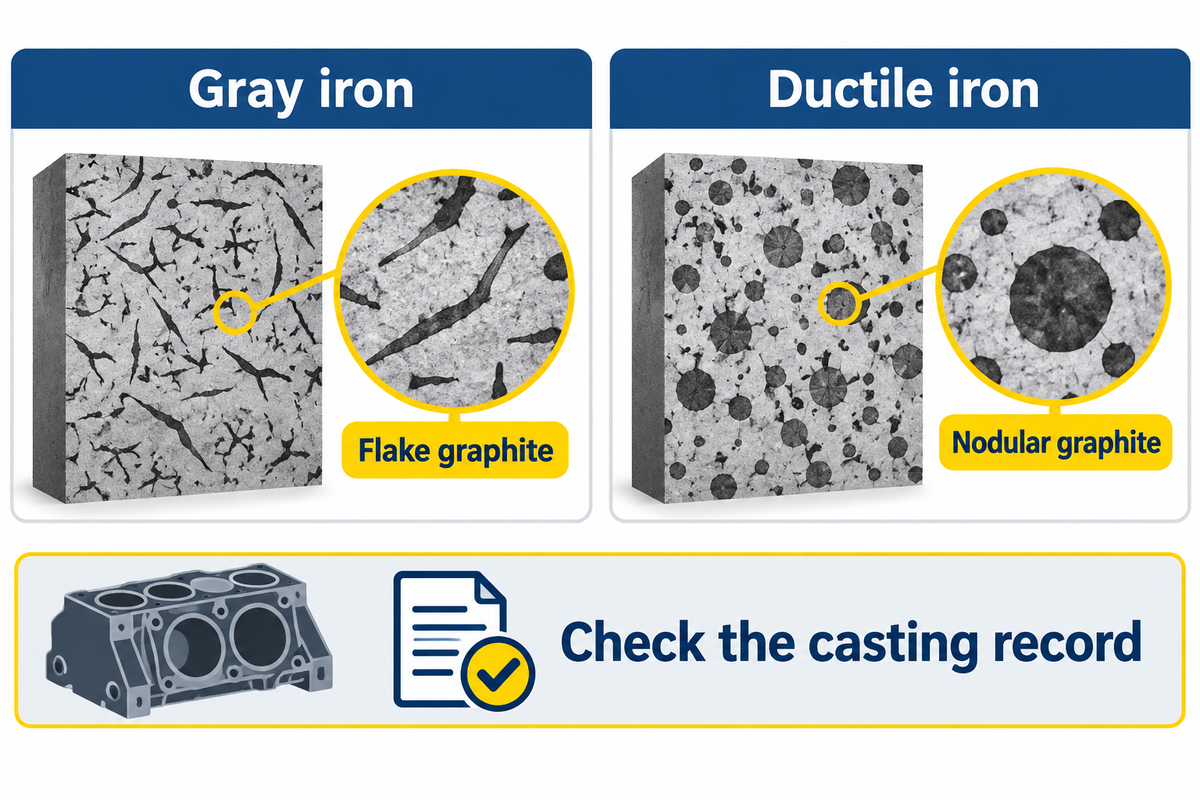
Plusieurs types de fonte peuvent être réparés par soudage, notamment certaines fontes grises, ductiles et malléables. Commencez par vous référer à la désignation du matériau sur le dessin ou à un document de fonderie traçable. Mettez la pièce en attente si le matériau est indéterminé ou si la réparation affecte un élément critique dont l'état admissible est incertain.
Le graphite se présente sous différentes formes dans les fontes, notamment en paillettes dans les fontes grises et en nodules dans les fontes ductiles. Ces dernières contiennent généralement du graphite nodulaire dans une matrice ferritique ou perlitique, tandis que les fontes malléables présentent différentes structures après traitement thermique. La répartition du carbone dans les fontes à haute teneur en carbone influe sur leur soudabilité. L'étude de TWI sur la soudabilité des fontes explique comment ces différences affectent le comportement des fontes aux variations de température.
Identifiez la fissure et décrivez son extrémité. Par exemple, se termine-t-elle dans une protubérance épaisse ? Traverse-t-elle une paroi mince ? S'approche-t-elle d'un logement de précision ? Même une nuance nominalement soudable nécessite une procédure adéquate pour la préparation et le contrôle du joint. Il est important d'éviter de généraliser à partir des réparations effectuées sur d'autres alliages de fonderie, et la fonte en est un parfait exemple. L'huile peut être un contaminant tenace. Si vous devez souder de la fonte provenant d'une boîte de vitesses remplie d'huile, documentez la procédure de contrôle de la pièce après nettoyage et avant l'amorçage de l'arc.
Quelles pièces de fonte ne peuvent pas être soudées ?
La fonte blanche ne se prête généralement pas au soudage par fusion conventionnel en raison de sa dureté et de sa richesse en carbures. S'il s'agit d'une pièce d'usure dont la surface est inconnue ou durcie, renseignez-vous auprès du propriétaire sur sa nuance exacte avant de conclure qu'il s'agit de fonte grise. D'autres méthodes de réparation ou solutions alternatives peuvent alors être envisagées.
Pourquoi une pièce moulée peut-elle se fissurer à proximité d'une soudure au nickel ?
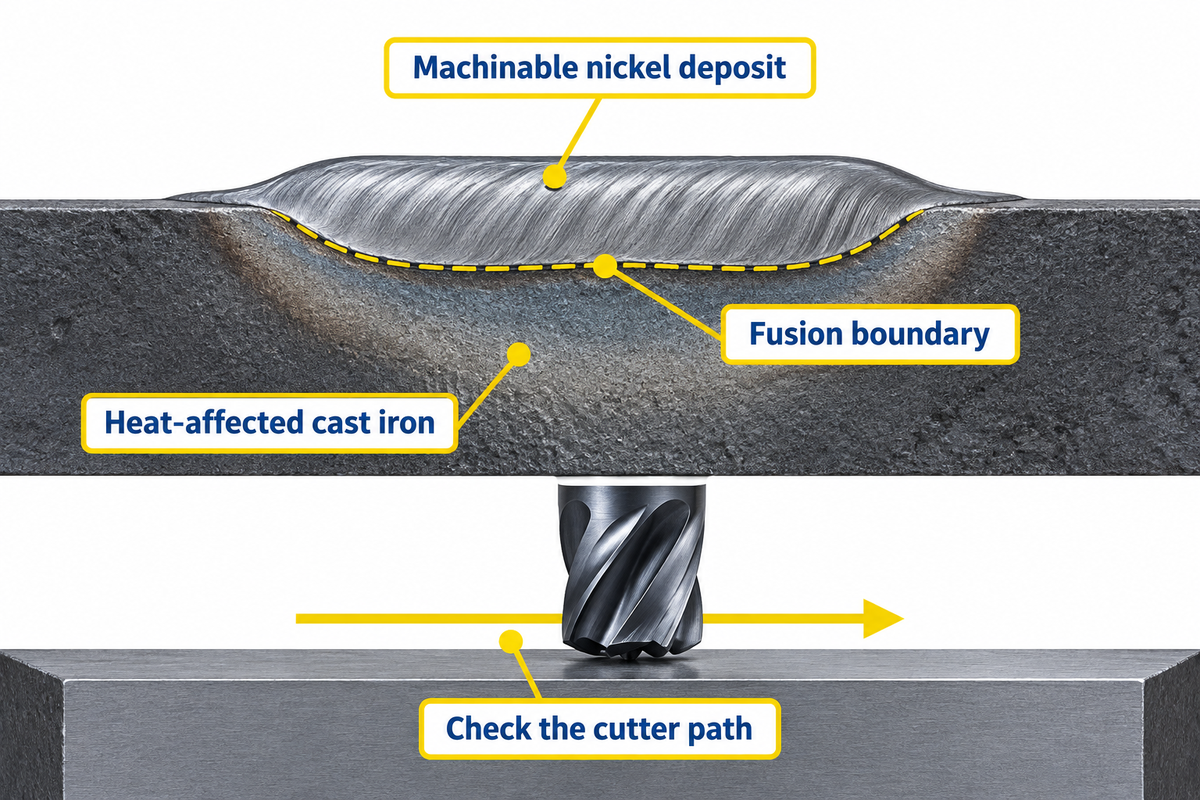
Les métaux d'apport à base de nickel peuvent laisser un métal de soudure ductile tandis que la pièce coulée adjacente forme des phases dures et cassantes. L'indice TWI identifie les carbures de fer et la martensite comme contribuant à une mauvaise soudabilité. La dilatation et la contraction irrégulières engendrent des contraintes thermiques. La contrainte résiduelle peut laisser des contraintes internes dans la pièce coulée lors du refroidissement de la soudure. La maîtrise du cycle thermique peut contribuer à prévenir la fissuration lors du refroidissement de la soudure. Elle ne peut cependant pas éliminer l'effet d'une fissure déjà présente dans le métal de base.
- Lors du dépôt de soudure, vérifiez la quantité de métal de coulée qui pénètre dans le bain et si l'alliage déposé peut être usiné.
- À la limite de fusion, le bord du dépôt correspond à l'endroit où l'outil de coupe passe entre les matériaux. Après refroidissement, vérifiez la présence d'indications visibles ou conformes aux spécifications.
- La zone affectée thermiquement est le métal de base adjacent modifié par le cycle thermique. Elle peut être plus dure que le dépôt de nickel. Il convient également d'y prêter attention si une contrainte excessive lors du refroidissement provoque des fissures dans la fonte à proximité du cordon de soudure.
Quel est le matériau le plus dur après soudage ?
On trouve des matériaux durs à la limite de fusion et légèrement à l'extérieur. Une étude de Pouranvari sur le soudage de la fonte grise a examiné différentes zones et a constaté que l'utilisation d'un métal d'apport en nickel seul n'éliminait pas les phases dures en dehors du dépôt. L'étude présente les mesures de dureté et les conditions de traitement thermique des échantillons testés. Le guide de Zhouxiang sur les fissures de soudage aborde également les autres types de défauts pouvant apparaître dans les matériaux soudés. Pour les travaux en atelier, indiquez à l'usinier la trajectoire de coupe prévue et laissez la procédure et les exigences d'inspection guider la réparation.
Quel plan de chauffe convient à la pièce moulée ?
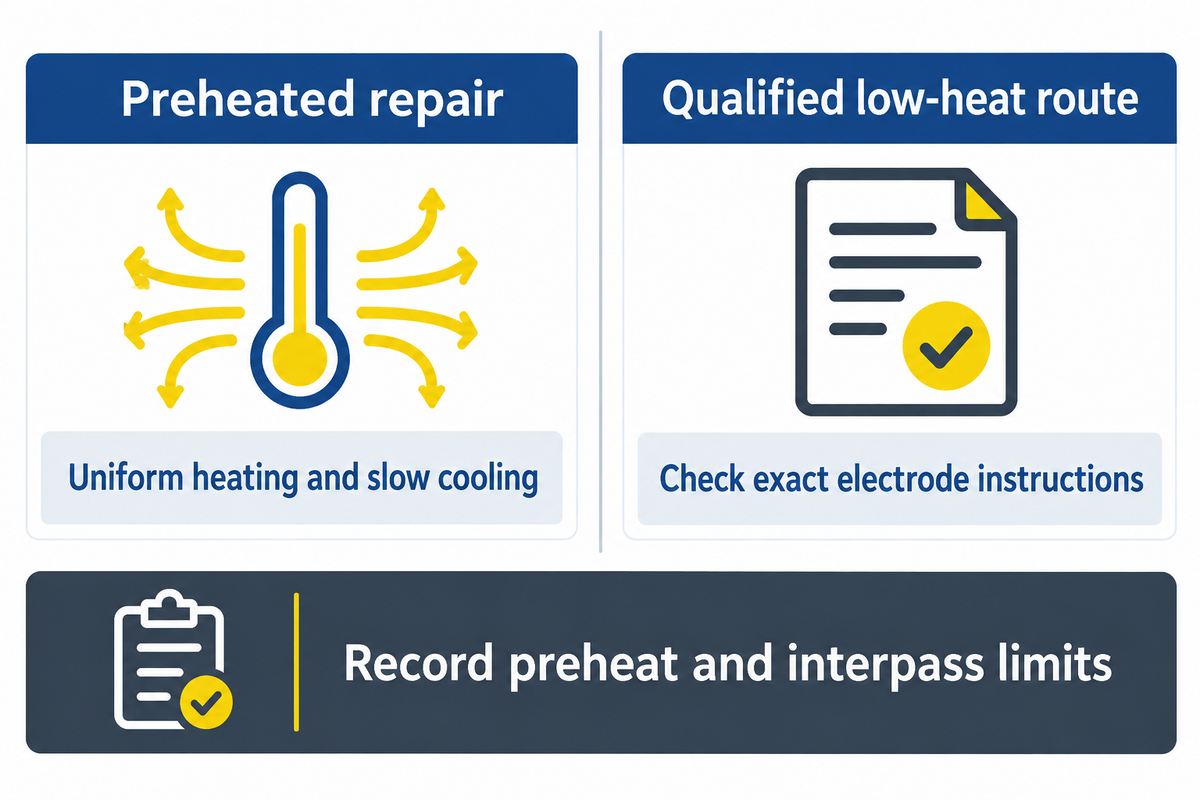
Utilisez un chauffage progressif et un refroidissement lent pour une réparation après préchauffage, ou une méthode de soudage à basse température si la procédure limite l'échauffement ; basez votre choix sur la nuance et la géométrie de la pièce moulée. Le préchauffage utilise un chauffage progressif et un refroidissement lent pour minimiser les chocs thermiques. Un refroidissement lent réduit le risque de fissuration dans le cadre d'une procédure appropriée. Si la procédure l'exige, préchauffez la fonte uniformément et effectuez des mesures aux endroits spécifiés avant de commencer le soudage à l'arc. Une méthode de soudage à basse température limite l'échauffement dans et autour de la réparation. Pour minimiser le risque de fissuration pendant le soudage, indiquez où le soudeur effectue les mesures de température et ce qui doit être enregistré entre les passes.
Par exemple, la colonne relative au soudage à l'arc manuel de TWI indique des valeurs de préchauffage typiques de 300 °C (572 °F) pour la fonte ferritique en paillettes et de la température ambiante à 150 °C (302 °F) pour la fonte ferritique nodulaire. Consultez la ligne correspondant à la nuance et à la méthode de soudage. Une bride épaisse fixée à une paroi mince peut chauffer de manière inégale, et aucune valeur ne définit de température pour un composant non identifié.
Consignez la référence du dessin, les points de mesure de température, les limites de préchauffage et entre passes, la séquence de soudage et la méthode de refroidissement. Chauffer une seule face d'une pièce moulée peut augmenter le risque de fissuration si cela crée un gradient de température important. Ajustez le serrage de la pièce avant de chauffer. La procédure approuvée doit indiquer s'il convient de marteler la soudure pour réduire les contraintes internes. N'utilisez un marteau à panne ronde que si la procédure le spécifie. La procédure doit indiquer quelles passes peuvent être martelées et à quel moment. Même une mesure visant à réduire les contraintes internes ne peut corriger un mauvais ajustement. Un soudeur ayant accès à la rainure peut néanmoins avoir besoin d'y accéder pour effectuer une mesure de température sur l'autre face de la pièce.
Avant le chauffage, préparez l'espace de travail, y compris les zones confinées. Aux États-Unis, dans l'industrie générale, la norme OSHA relative au soudage, au découpage et au brasage exige la ventilation des espaces creux, des cavités et des conteneurs avant le préchauffage, le découpage ou le soudage. Respectez les consignes de sécurité relatives aux travaux à chaud, à la ventilation et aux fumées en vigueur dans l'établissement. Maintenez les vapeurs chlorées des produits de nettoyage à l'écart de l'atmosphère de soudage.
Peut-on souder de la fonte sans préchauffage ?
Oui, certaines réparations de fonte grise peuvent être effectuées à l'aide de techniques de soudage à basse température qualifiées, sans préchauffage, lorsque les instructions précises concernant l'électrode le permettent. Le guide de Lincoln Electric sur la fonte grise distingue cette méthode du préchauffage uniforme. Il explique l'importance des passes de soudage courtes et des intervalles de refroidissement planifiés. Lorsque la procédure exige des cordons courts, soudez par segments courts et espacés et notez les mesures entre les passes. Un refroidissement trop rapide ou un réchauffage d'une zone encore chaude peuvent perturber le cycle thermique prévu. Dans les deux cas, des fissures peuvent apparaître à proximité du dépôt. Utilisez les températures mesurées dans la procédure écrite. Évitez de changer de méthode en cours de réparation.
Peut-on souder de la fonte à de l'acier avec une baguette de nickel ?
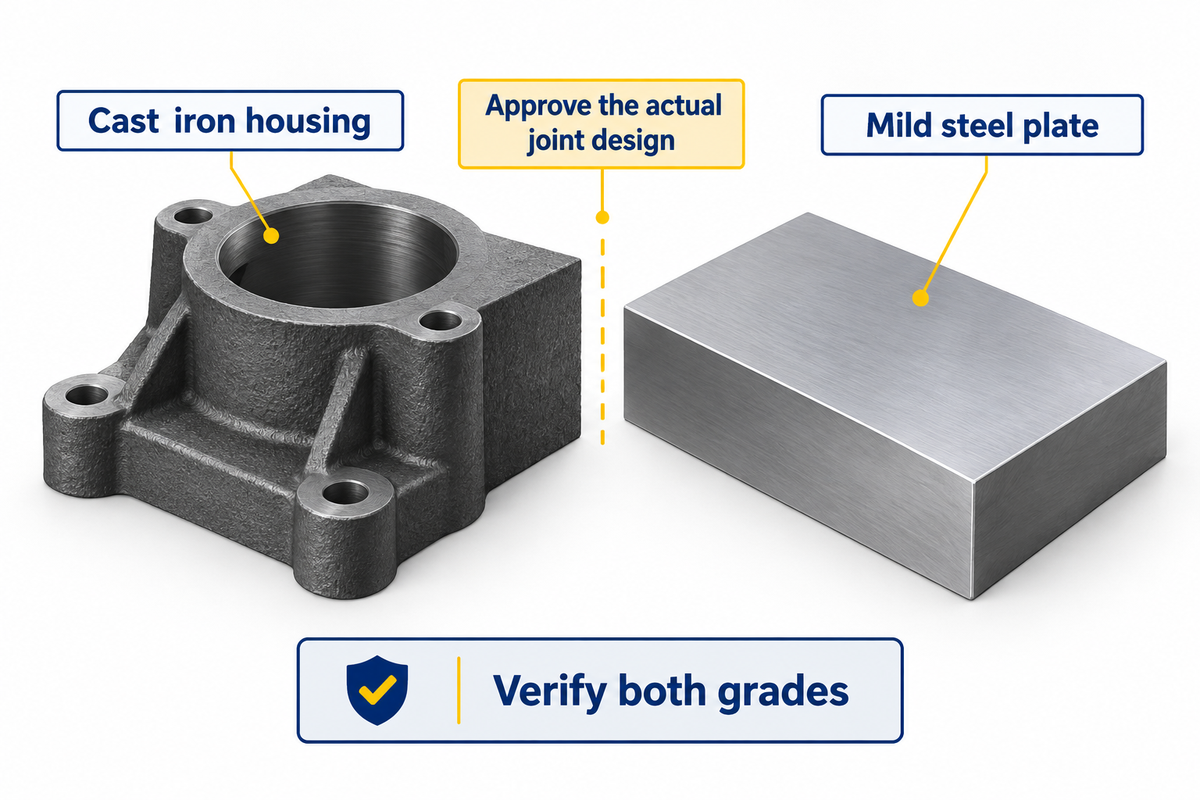
Oui, une électrode enrobée ENiFe-CI appropriée peut convenir pour l'assemblage de la fonte et de l'acier doux dans certaines applications. Le catalogue de produits Nickel 55 de Washington Alloy mentionne l'acier doux parmi ses applications d'assemblage de matériaux dissemblables. La pertinence de tout assemblage envisagé dépend de la nature de la fonte, de la nuance d'acier, de la conception de l'assemblage et de son utilisation.
La norme ISO 15614-3 décrit la qualification, par essais, d'une procédure préliminaire de soudage par fusion pour la production ou la réparation dans son champ d'application. Ses principes s'appliquent également à l'assemblage de l'acier et de la fonte dans son champ d'application. Consultez la spécification applicable pour connaître les matériaux, les variables et les essais complémentaires exacts.
Qu’est-ce qui change lorsque la deuxième partie est en acier doux ?
La procédure doit tenir compte du second métal de base et de la contrainte induite par le joint. Pour une pièce moulée avec une plaque d'acier, il convient d'indiquer les deux nuances, les épaisseurs de la pièce moulée et de la plaque, le schéma du joint et les charges de service sur le formulaire de réparation. Le fournisseur d'électrodes peut confirmer si ses électrodes nickel-fer sont compatibles avec les deux matériaux. Les informations produit mentionnent parfois séparément l'acier doux et l'acier inoxydable ; il est donc important de vérifier la nuance réelle. L'autorité compétente en matière de réparation doit déterminer la disposition du joint assemblé.
Quelles sont les étapes à franchir avant que la pièce moulée réparée ne soit remise en service ?
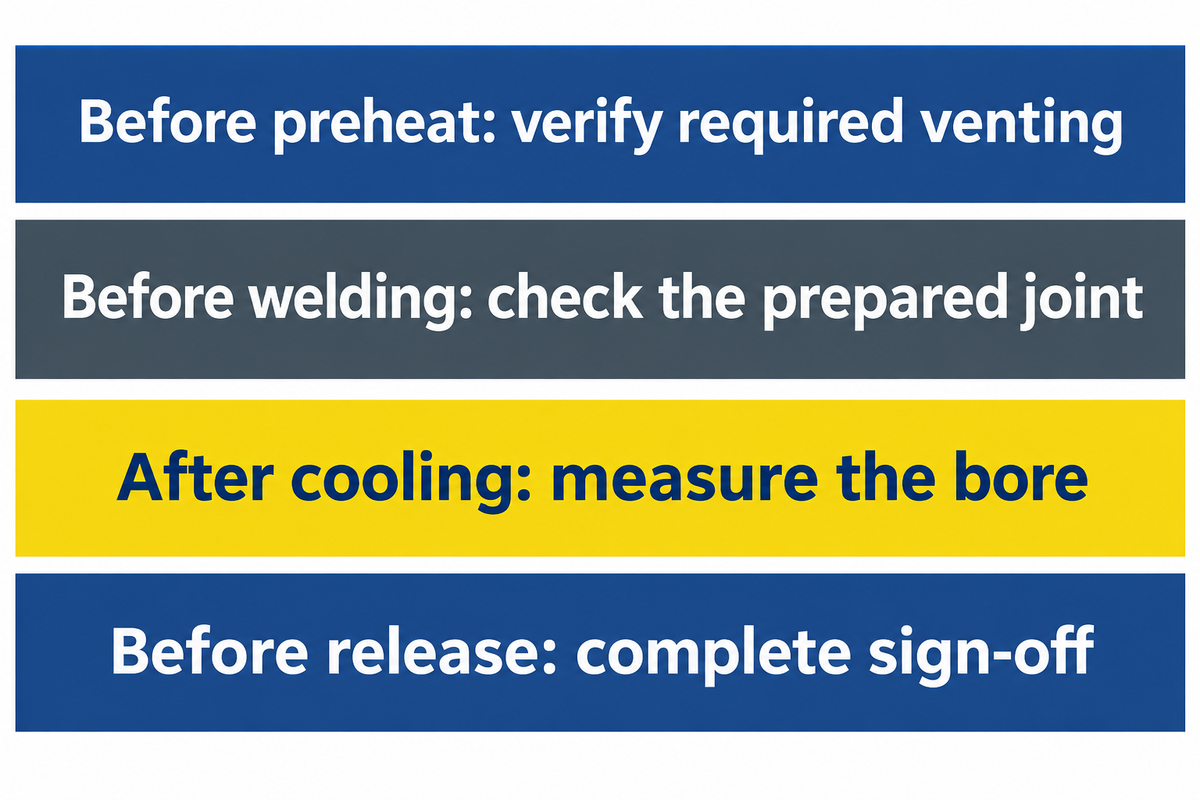
Avant la remise en service, vérifier que la pièce moulée refroidie respecte les critères d'acceptation des fissures et les dimensions convenues. Avant le soudage, les équipes de maintenance et de qualité doivent s'accorder sur les responsabilités de chacun et définir les points d'arrêt de l'atelier. Si la pièce est soumise à des charges répétées et que la fatigue est un risque, l'ingénieur doit définir la méthode d'évaluation de la réparation proposée pour cette application. La réussite d'un contrôle d'alésage ou d'un examen de surface ne garantit pas la durée de vie en fatigue.
| Étape du processus de réparation | Propriétaire | Preuves à enregistrer | Raison de faire une pause |
|---|---|---|---|
| Avant de citer | Maintenance et ingénierie | Identification de la pièce moulée, fonction, carte des fissures, limites de réparation applicables | Niveau inconnu, service critique non résolu ou signes indiquant que les dommages s'étendent au-delà de la réparation proposée |
| Avant de souder | Superviseur de soudage et qualité | Joint nettoyé et préparé, vérification de l'absence de fissures, consommables approuvés et contrôles de température | La contamination persiste, une fissure se prolonge au-delà de la zone préparée ou la température ne peut être maîtrisée. |
| Après refroidissement | Qualité et usinage | Examen spécifié, diamètre d'alésage refroidi, forme et alignement, stock restant | Indication non valable ou quantité de matériau insuffisante pour rétablir la géométrie requise |
| Avant la sortie | Autorité de réparation responsable | Mesures finales, essais spécifiés, conditions de validation et de remontage | Toute réparation nécessaire est-elle toujours en cours ? |
| Lors du transfert des estimations | Maintenance et achats | Description écrite des opérations d'usinage, d'examen et de réassemblage | Le devis omet une vérification, une tâche ou une qualification de fournisseur essentielle. |
| Avant le préchauffage | superviseur de soudage | Points de température assignés, accès et contrôles applicables pour les travaux à chaud | Les relevés requis n'ont pas pu être effectués ou la ventilation requise n'a pas été vérifiée. |
| Entre les passes | Soudeur et superviseur de soudage | Identification des consommables et enregistrements de température ou de séquence de la procédure | Une condition de procédure essentielle dérive hors de ses limites |
| Après l'usinage | Machiniste et qualité | Géométrie de l'alésage fini et tout examen de suivi applicable | Les stocks restants ou la géométrie finie ne répondent pas aux exigences du dessin. |
Il est toujours essentiel d'évaluer la zone de réparation avant de choisir une méthode de préparation. Le joint doit être exempt de toute contamination et de tout matériau défectueux avant le soudage. La méthode de nettoyage ou de préparation peut également nécessiter l'utilisation de chaleur. Planifiez l'inspection post-soudage avant toute opération de meulage et d'altération de la surface. Les recommandations de préparation de TWI expliquent pourquoi il est nécessaire d'éliminer la saleté, l'huile et les matériaux défectueux du joint. Si la contamination ou la corrosion est plus profonde que prévu, les travaux peuvent être interrompus afin d'évaluer le matériau restant après la préparation.
Comment vérifie-t-on si un alésage a bougé ?
Mesurez l'alésage à partir des mêmes références avant soudage et après refroidissement de la pièce moulée. Sur le carter de boîte de vitesses, vérifiez l'alignement entre les deux sièges et le diamètre de l'alésage. Si la matière est insuffisante pour usiner l'alésage, arrêtez-vous avant la coupe, même si la soudure est conforme.
Inscrivez l'alésage sur la fiche de travail. Demandez au machiniste d'identifier les dimensions et la marge de finition minimale avant soudage. L'inspection après refroidissement permettra à l'atelier de vérifier si cette marge est toujours suffisante.
Dans quels cas le remplacement coûte-t-il moins cher qu'une réparation par soudure au nickel ?
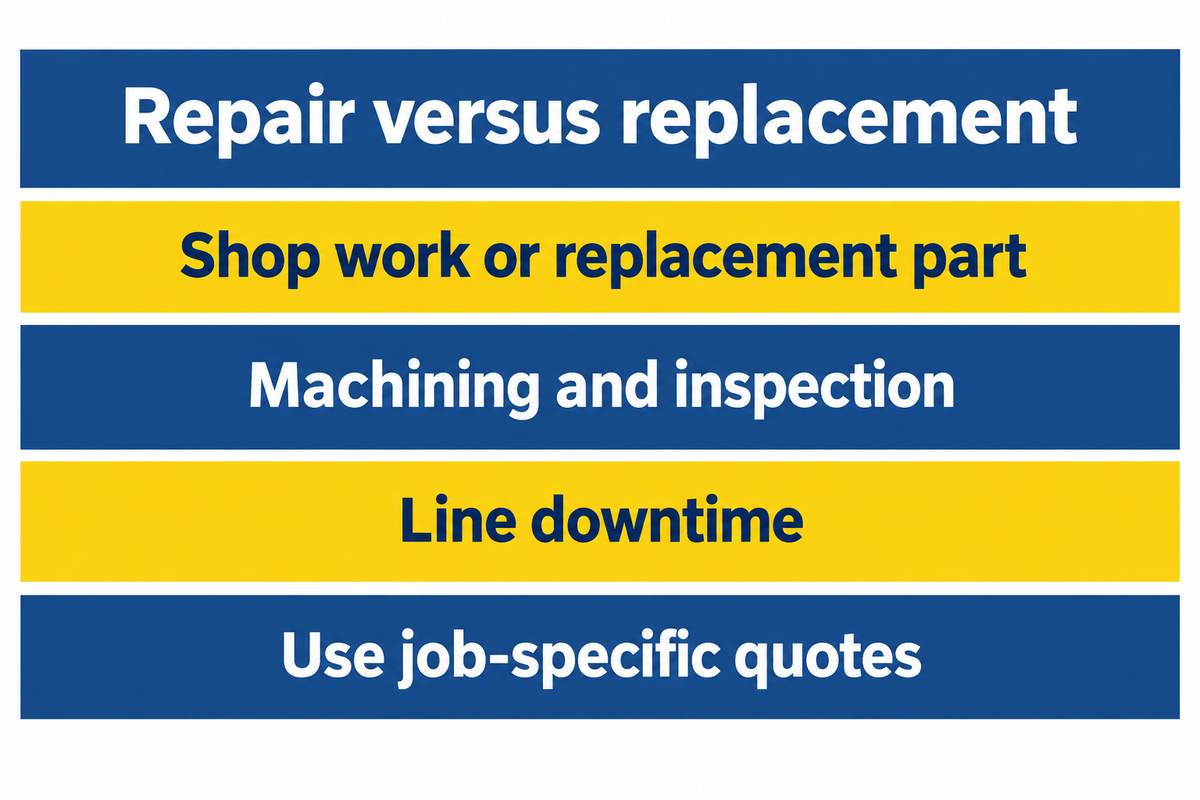
Le remplacement peut s'avérer moins coûteux si la réparation entraîne des heures d'arrêt de production, d'usinage ou d'inspection. Comparez les coûts uniquement après validation de chaque option par le service d'ingénierie, pour la pièce et son entretien. Le carter de boîte de vitesses est considéré comme non critique. La feuille de calcul fournit des exemples de calculs de coûts et de temps d'arrêt en dollars américains.
| Élément de coût | Réparation | Remplacement |
|---|---|---|
| Travaux d'atelier ou pièce de rechange | 850 $ pour la préparation et la soudure | 2 100 $ pour la pièce, le transport et la pose |
| Usinage et contrôle | 2 600 $ combinés | 150 $ pour l'inspection de réception |
| Temps d'arrêt de la ligne à 300 $/heure | 8 heures, 1 800 $ | 6 heures, 1 800 $ |
| Total estimé | $3,750 | $4,050 |
Et si l'usinage ajoutait deux heures ?
Deux heures supplémentaires d'arrêt de ligne entraînent un surcoût de 600 $ au même tarif. Dans cet exemple hypothétique, sans modifier les frais d'atelier initiaux, la réparation coûte 4 350 $ et le remplacement est 300 $ moins cher. Le calcul est le suivant : 2 × 300 = 600, puis 3 750 + 600 = 4 350 et enfin 4 350 − 4 050 = 300. Si l'usinage a lieu pendant que la ligne fonctionne, ne comptabilisez que l'arrêt ayant un impact sur la production. Avant de comparer les devis, vérifiez quelles activités sont concernées par cet arrêt.
Que doit-on inclure dans le bon de commande des électrodes ?
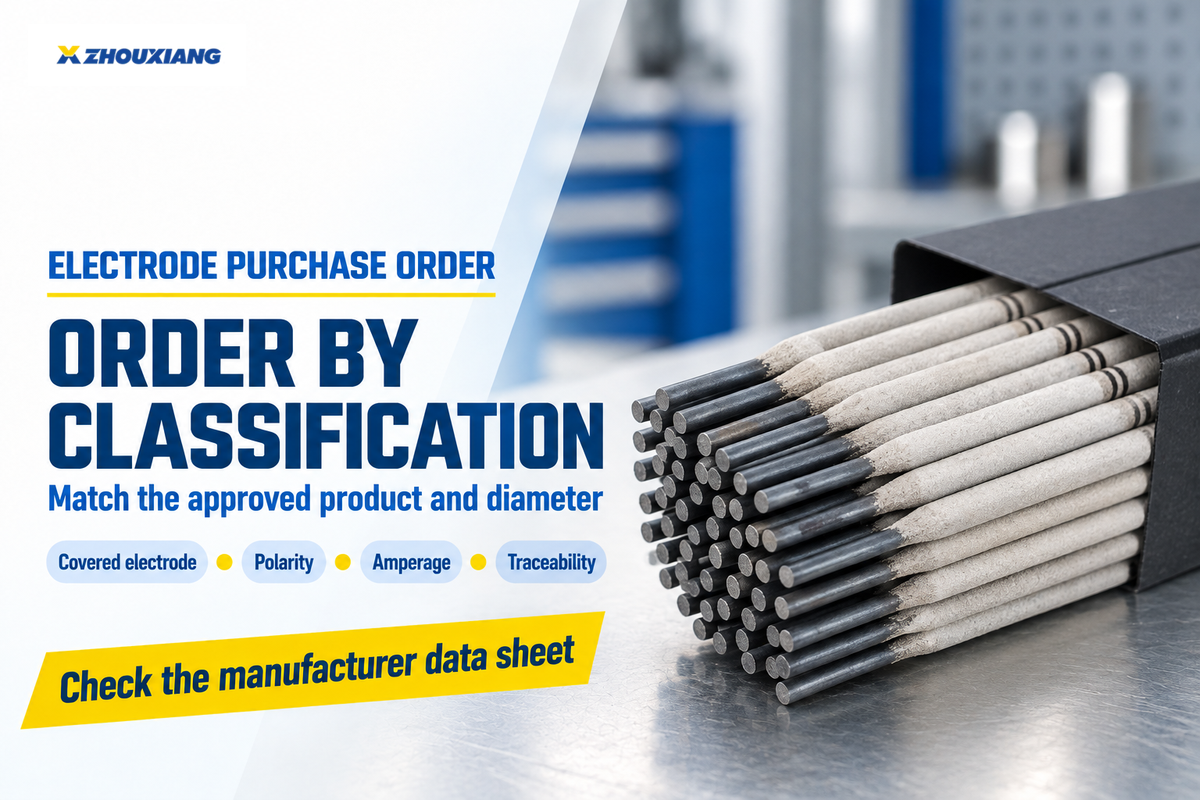
Indiquez la classification de l'électrode enrobée, le produit homologué, le diamètre et les exigences de traçabilité. Joignez la fiche technique du fabricant et liez la demande à la procédure de réparation. Le service des achats peut ainsi comparer la disponibilité et le prix, tandis que le soudeur vérifie la polarité, la plage d'intensité et les modalités de manipulation requises pour ce produit.
Quels détails doivent correspondre à la fiche technique de l'électrode ?
Vérifiez la forme de l'électrode, le courant et la polarité autorisés, le diamètre et les instructions de stockage. Réglez l'ampérage conformément aux instructions de travail écrites pour le consommable et le joint approuvés. Une baguette d'apport nue pour le soudage TIG et une électrode enrobée fourrée peuvent toutes deux être commercialisées comme des baguettes de nickel. Un paquet standard de baguettes d'acier est également un consommable différent d'un produit spécifiquement conçu pour cette réparation. L'électrode enrobée a un rôle différent dans l'arc et produit du laitier. Pour un rappel sur le procédé lui-même, consultez le guide des méthodes de soudage à l'électrode enrobée de Zhouxiang . Demandez un échange si le produit fourni diffère des spécifications approuvées.
Questions fréquemment posées
Quel est le numéro d'une baguette de soudure en fonte ?
Deux classifications sont concernées : ENi-CI et ENiFe-CI. L’emballage peut également mentionner Nickel 99 ou Nickel 55, selon le produit. Avant tout achat, vérifiez la classification et la désignation commerciale. Consultez ensuite la fiche technique du produit pour confirmer le procédé de soudage, le diamètre et le courant compatible pour la réparation. Conservez ces informations avec votre bon de commande.
Comment distinguer la fonte de l'acier moulé ?
Vérifiez le matériau à l'aide du dessin, du marquage de fonderie, de la fiche technique de la pièce ou d'une méthode d'identification des matériaux reconnue par l'organisme de réparation. Les deux métaux peuvent présenter une surface rugueuse due à la fonderie ; l'aspect visuel seul peut donc être trompeur. Soyez particulièrement vigilant lorsqu'un dessin archivé comporte plusieurs versions ou lorsqu'une pièce de rechange provient d'un fournisseur différent.
Sais-tu souder la fonte malléable ?
Oui, certaines fontes malléables peuvent être soudées lorsque leur nuance et la procédure sont connues. Le guide de TWI sur les fontes distingue la fonte à cœur noir de la fonte à cœur blanc. La fonte à cœur blanc peut avoir un cœur plus riche en carbone que sa surface, ce qui rend la pénétration un élément important du choix de la procédure. Identifiez la pièce moulée avant de transmettre un plan de réparation en fonte grise. Consignez l'identification de la pièce moulée sur la fiche de travail.
Peut-on utiliser une baguette de nickel pour soudage TIG dans un poste à souder à l'arc ?
Utilisez une électrode enrobée pour le soudage à l'électrode enrobée. Une baguette TIG en nickel nu est un métal d'apport pour un autre procédé de soudage. Vérifiez l'étiquette pour connaître la forme et la classification, surtout si la même teneur nominale en nickel est indiquée sur les deux emballages.
À quoi servent les baguettes de soudage en nickel ?
Les électrodes en nickel enrobées sont utilisées pour certaines réparations de fonte et assemblages hétérogènes. Le choix dépend de la classification et du produit. Par exemple, la fiche technique du Washington Alloy Nickel 99 indique son utilisation pour les pièces en fonte mince où l'usinage est crucial. Dans la plage d'utilisation prévue du produit, cela peut aider un atelier à planifier une face fraisée ou un trou taraudé. Il est important d'éviter que l'outil de coupe ne s'aventure dans les zones dures non contrôlées. Pour un siège de palier réparé, la fonte environnante nécessite également des contrôles dimensionnels et de matériau.
Peut-on souder la fonte au fil métallique ?
Le soudage MIG de la fonte est possible avec une procédure adaptée à la nuance et au type de réparation. TWI propose notamment les procédés MIG et à fil fourré. Les paramètres du procédé diffèrent de ceux du soudage à l'électrode enrobée, notamment l'utilisation d'un gaz de protection. Pour une présentation du procédé, consultez la documentation sur le soudage MIG .
Peut-on usiner un alésage en fonte réparé ?
Oui, certaines réparations peuvent être usinées lorsque la méthode de fabrication le permet et qu'il reste suffisamment de matière pour restaurer l'alésage. Planifiez la coupe à travers le dépôt de soudure et la transition côté fonderie. Le dépôt peut se couper proprement tant que la fonte affectée thermiquement reste dure. Avant le soudage, convenez avec l'usinier des références, de l'alignement et de la surépaisseur, puis effectuez des mesures répétées après refroidissement pour vérifier si la forme peut encore être restaurée dans les limites du plan. Conservez les mesures avant et après usinage avec le rapport d'inspection final.
Planifiez la réparation du casting avant de commander la canne.
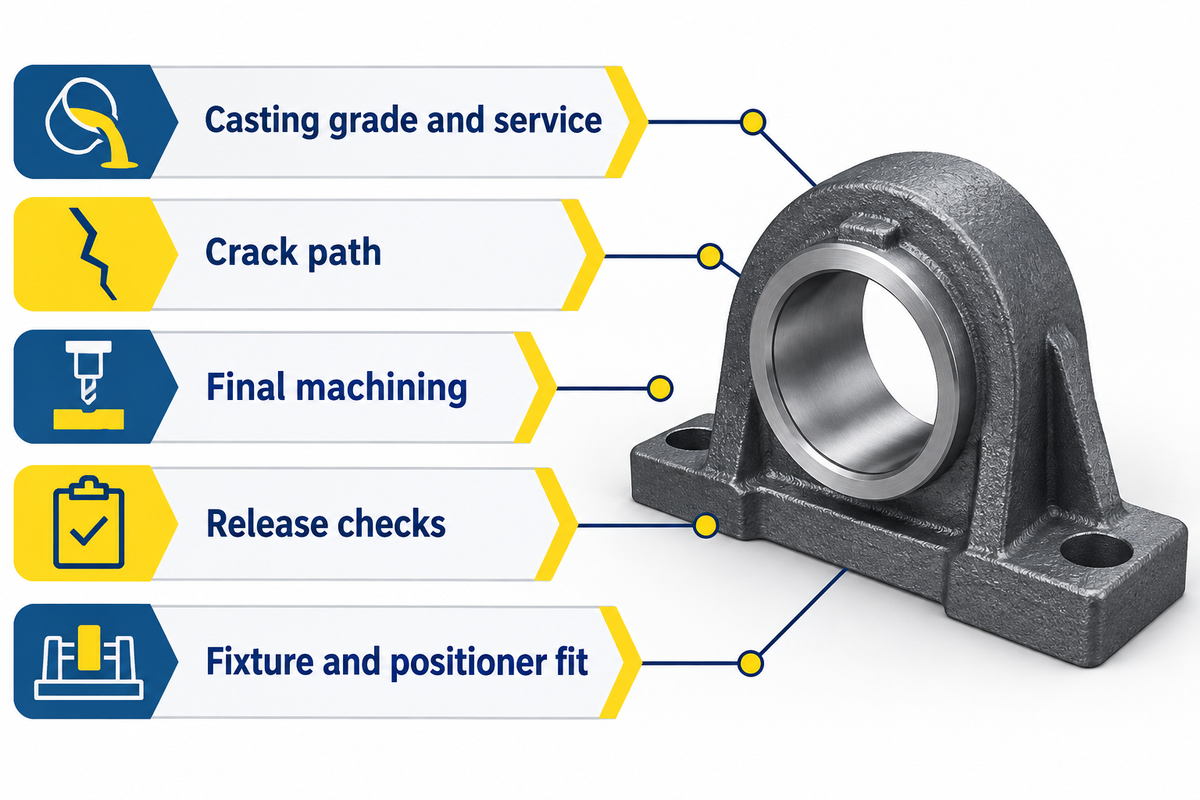
Le choix de l'électrode appropriée commence par un descriptif de la réparation. Indiquez la nuance de la pièce moulée, son service, le trajet de la fissure, l'usinage final et les contrôles nécessaires à sa remise en service. Ne comparez la réparation et le remplacement qu'une fois les solutions techniquement acceptables clairement définies. Si la procédure de réparation approuvée autorise le repositionnement de la pièce moulée, comparez le poids de la pièce et du dispositif de fixation avec la charge admissible du positionneur et les spécifications de la table.
Références et sources
- Société américaine de soudage. A5.15:1990(S2023), spécification pour les électrodes et les baguettes de soudage en fonte.
- Organisation internationale de normalisation. ISO 15614-3:2008, Procédure d'essais de soudage par fusion pour les fontes.
- TWI. Soudabilité des matériaux : fontes.
- TWI. Préparation de la fonte pour le soudage.
- Lincoln Electric. Choix des électrodes enrobées pour le soudage de la fonte.
- Lincoln Electric. Directives pour le soudage de la fonte.
- Pouranvari. Sur la soudabilité de la fonte grise à l'aide d'un métal d'apport à base de nickel.
- OSHA. 29 CFR 1910.252, exigences générales pour le soudage, le découpage et le brasage.