
Les types de baguettes de soudage pour rechargement dur couvrent cinq familles principales d'alliages AWS A5.13, avec des duretés allant de 18 HRC à plus de 70 HRC. Le choix d'une électrode inadaptée en soudage industriel peut entraîner une usure prématurée d'une pièce. Par exemple, l'utilisation d'une baguette en carbure de chrome de 60 HRC, fragile, sur un marteau concasseur provoque l'écaillage du revêtement. De même, l'utilisation d'une passe en manganèse tendre dans une goulotte à sable fin peut s'avérer défaillante, car le glissement à faible contrainte ne provoque jamais d'écrouissage.
Ce guide technique établit une corrélation entre les classifications de rechargement dur AWS A5.13 et l'abrasion par glissement, l'impact, le frottement métal-métal et la corrosion thermique. Vous découvrirez comment la dilution du métal de base modifie la chimie de la première passe pour diverses applications de rechargement dur. Nous expliquons également quand les couches tampons sont obligatoires et en quoi les rechargements manuels diffèrent de la fabrication automatisée par faisceau.
Comment les types de baguettes de soudage de rechargement dur sont-ils classés selon la norme AWS A5.13 et le mécanisme d'usure ?
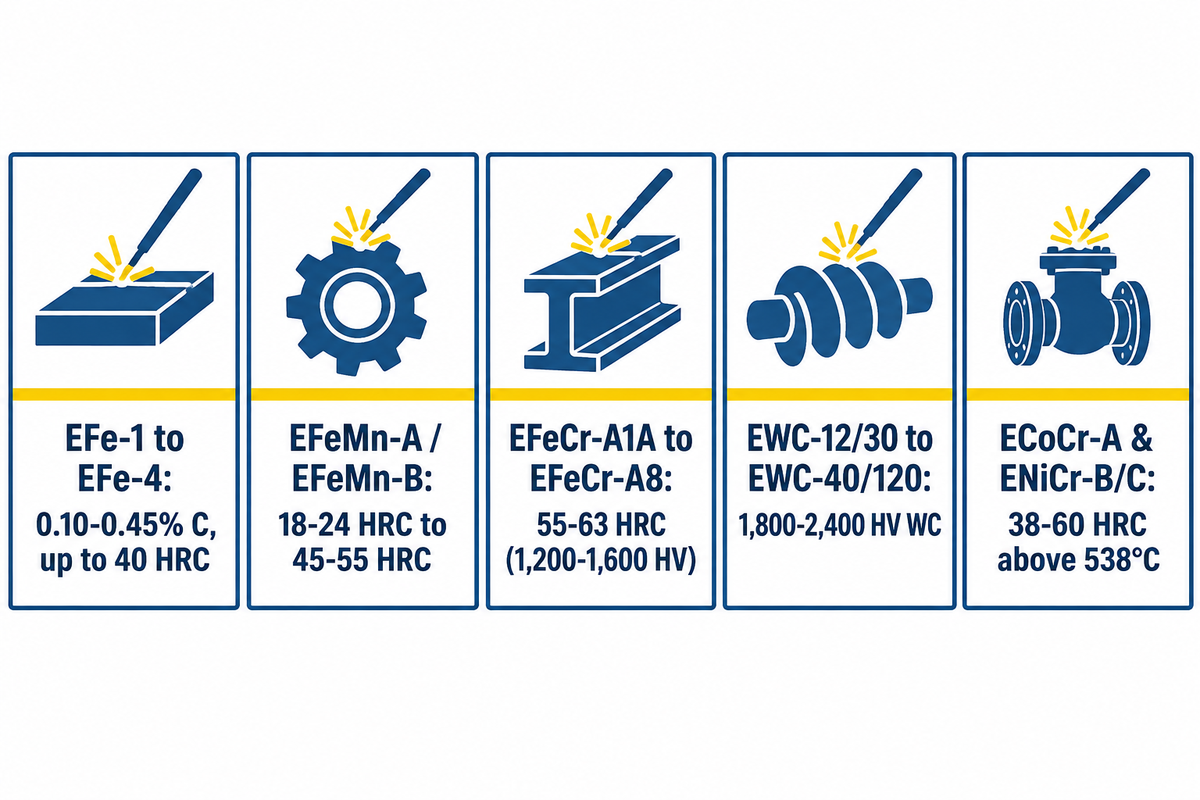
Les types de baguettes de rechargement selon la norme AWS A5.13/A5.13M:2024 se répartissent en cinq familles métallurgiques, allant de 18 HRC à 70 HRC. Conformément aux spécifications des électrodes de rechargement AWS A5.13 , les électrodes enrobées pour le soudage à l'arc sous protection gazeuse se répartissent en cinq groupes chimiques : à base de fer, de cobalt, de nickel, de cuivre et en carbure de tungstène tubulaire. Chaque classe offre un équilibre optimal entre résilience, résistance à l'usure et teneur en carbure, adapté à des conditions d'utilisation spécifiques.
Avant de comparer les alliages de rechargement, les ingénieurs qui utilisent des métaux d'apport conventionnels pour le soudage de joints devraient consulter notre guide de sélection des baguettes de soudage structural . Les électrodes structurales sont classées selon leur résistance à la traction, exprimée en milliers de livres par pouce carré (psi). Les électrodes de rechargement, quant à elles, sont définies par leur composition chimique non diluée dans le métal d'apport, conformément à la norme AWS A5.13. Cette composition chimique non diluée est généralement mesurée sur la deuxième ou la troisième couche de soudure.
D'après le guide des électrodes de rechargement dur SMAW de The Fabricator , le débit de dépôt par soudage manuel à l'électrode enrobée se situe entre 0.45 et 3.2 kg/h. L'arc électrique induit une dilution du métal de base de 15 % à 30 % lors de la première passe. Du fait du mélange du métal de base au bain de fusion par l'arc de soudage, la dureté de la première passe est inférieure aux valeurs nominales. Les alliages martensitiques de dureté moyenne et les alliages à haute teneur en chrome nécessitent un réglage précis de l'intensité et du nombre de couches pour atteindre la résistance à l'usure nominale.
| Famille AWS A5.13 et classe typique | Teneur en alliage non dilué clé | Dureté typique du dépôt | Contrôles d'usinabilité et de dégagement | Nombre maximal de couches recommandé | Mécanisme d'usure primaire |
|---|---|---|---|---|---|
| Acier faiblement allié et acier martensitique (EFe-1 à EFe-4) | 0.10 à 0.45 % de C, 1 à 4 % de Cr, Mn, Mo | 25-55 CDH | Usinable jusqu'à environ 40 HRC ; dépôt sans chèque | 3 couches à illimité (EFe-1) | Réparation par roulement, glissement et impact modéré métal sur métal |
| Acier austénitique au manganèse (EFeMn-A, EFeMn-B, EFeMnCr) | 0.5 à 0.9 % C, 11 à 14 % Mn, 3 à 5 % Ni ou Cr | 18–24 HRC à l'état brut de soudage ; 45–55 HRC après écrouissage | Non usinable (rectification uniquement) ; matrice ductile sans fissures | Illimité (si la température entre les passages reste inférieure à 260 °C / 500 °F) | Impact violent de pierres contre du métal et de rayures extrêmes |
| carbure de fer à haute teneur en chrome (EFeCr-A1A à EFeCr-A8) | 3.0–5.0 % C, 20–35 % Cr, Mo/Nb/V en option | 55–63 HRC en vrac (carbures 1 200–1 600 HV) | Meulage uniquement ; contrôles de dégagement par perles croisées tous les 10 à 19 mm | 1 à 2 couches maximum (3 couches maximum dans des cas particuliers) | Abrasion minérale par glissement sévère, sous contrainte faible ou élevée |
| carbure de tungstène tubulaire (EWC-12/30, EWC-20/30, EWC-40/120) | Granulés WC/W2C à 40–60 % en poids dans un tube en acier doux | Matrice 45–55 HRC ; granulés de WC 1 800–2 400 HV | Non usinable ; fines fissures de relief de surface | 1 à 2 couches maximum | Découpe ou forage extrême de la terre, du grès et des minéraux |
| Alliages à base de cobalt et à base de nickel (ECoCr-A / Stellite 6, ENiCr-B / ENiCr-C) | 25 à 32 % de Cr, 4 à 14 % de W ou 2 à 4 % de B, le reste étant du Co ou du Ni. | 38–45 HRC (ECoCr-A) ; 45–60 HRC (ENiCr-B/C) | Usinable avec des outils en carbure (ECoCr-A) ; nécessite un préchauffage | 2 à 3 couches sur tampon en acier inoxydable | Usure à haute température supérieure à 538 °C (1 000 °F), cavitation et corrosion acide inférieure à un pH de 7 |
Les récents développements métallurgiques visent également à optimiser l'efficacité en une seule passe. Par exemple, le brevet américain 9 475 154 B2 décrit une électrode de rechargement dur qui dépose une matrice fer-chrome-bore-carbone (Fe-Cr-BC) contenant de 2.5 à 4.5 % en poids de bore. Les borocarbures constituent la phase principale qui durcit l'alliage. Cette chimie permet la formation de borocarbures primaires denses en une seule passe, compensant ainsi la dilution du métal de base de la première couche lors des réparations sur site.
Adaptation des mécanismes d'usure à la métallurgie des dépôts : compromis entre abrasion et impact
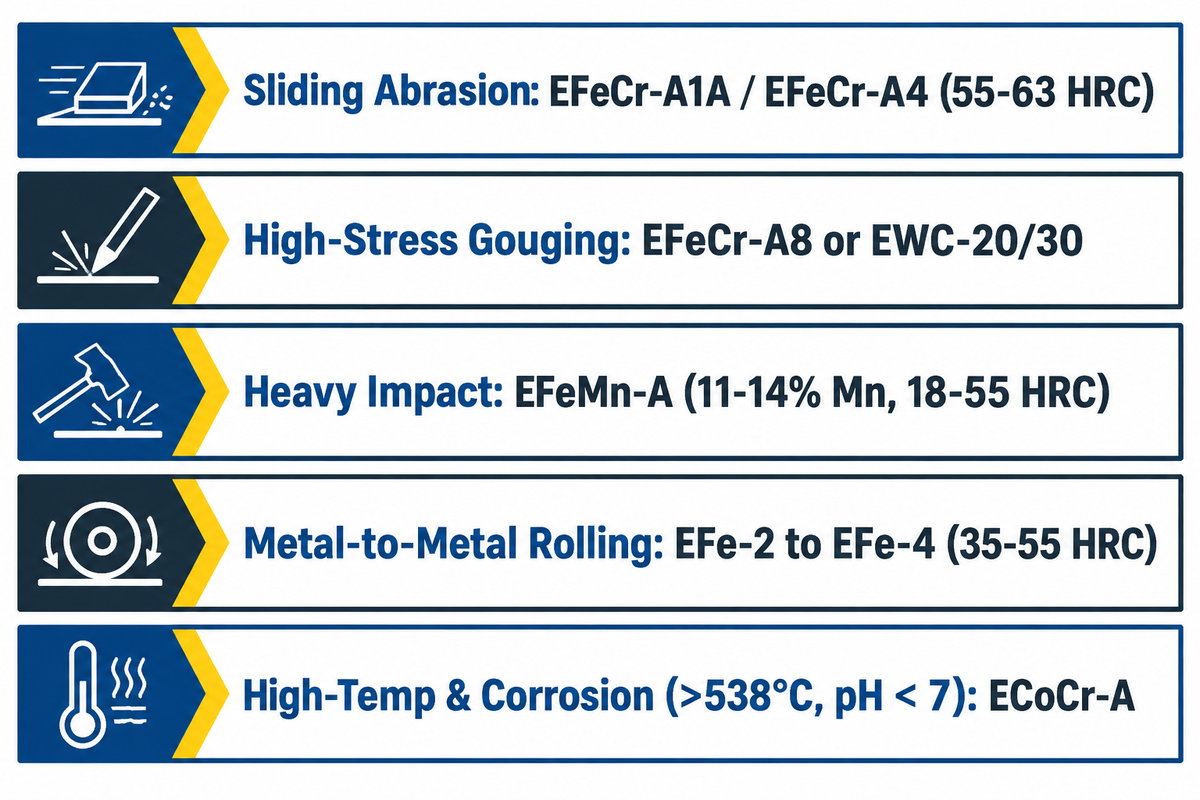
La première étape pour déterminer la composition d'un alliage destiné à une application donnée consiste à comprendre le mode d'usure prédominant sur une pièce défaillante. Dans les applications où un rechargement dur est effectué, la résistance à l'abrasion et la résilience sont inversement proportionnelles à la teneur en carbures. L'ajout de carbures primaires de tungstène et de chrome accroît la résistance à l'usure par rayure minérale, tandis que les rechargements par fil massif favorisent la ductilité par impact.
Comme l'explique le guide du Fabricator sur le rechargement dur des métaux , deux alliages présentant la même dureté de 58 HRC peuvent avoir une durée de vie très différente. Un rechargement en acier à outils martensitique de 58 HRC ne contient pratiquement pas de carbures primaires ; le sable de quartz circule donc librement à travers la matrice. En revanche, un dépôt de carbure à haute teneur en chrome de 58 HRC contient des carbures M7C3 durs qui empêchent la pénétration des minéraux.
| Mode d'utilisation | Signature visuelle sur la partie usée | Microstructure recommandée | Classe AWS A5.13 préférée | Risque d'échec en cas de mauvaise application |
|---|---|---|---|---|
| Abrasion par glissement à faible contrainte | Rainures lisses et polies obtenues par écoulement de sable fin, de charbon, de ciment ou de grains | Fraction volumique élevée de carbures de chrome hypereutectiques M7C3 | EFECr-A1A / EFECr-A4 (25 à 35 % Cr, 3.5 à 5.0 % C) | S'écaille rapidement en cas d'impact direct de rochers ou de présence de plus de 2 couches |
| Meulage et gougeage à haute contrainte | Rayures profondes, bords ébréchés et fragments de roche incrustés | Granulés de carbures complexes (Cr, Nb, Mo) ou de WC grossiers dans une matrice résistante | EFeCr-A8, carbure complexe ou EWC-20/30 | La surchauffe de l'eau des toilettes dissout le tungstène en fer-tungstène cassant. |
| Impact violent et martèlement | Lèvres en forme de champignon, déformation plastique et fissures dues à l'écrouissage | Austénite métastable qui se transforme en martensite sous l'effet d'un choc | EFeMn-A ou EFeMnCr (11–14 % Mn) | S'use rapidement dans le sable de glissement pur car la surface reste à 20 HRC. |
| Roulage et adhésion métal sur métal | Roulements grippés et écaillés, tourillons d'arbre écrasés plastiquement | Martensite en lattes fines, non revenue ou revenue (sans fissures) | EFe-2, EFe-3 ou EFe-4 (35–55 HRC) | Faible résistance à l'abrasion par la silice minérale tranchante |
| Usure à haute température et corrosive | Formation de calamine par oxydation au-dessus de 538 °C (1 000 °F) ou corrosion par piqûres chimiques à un pH < 7 | Solution solide de cobalt-chrome-tungstène ou de nickel-chrome-bore + carbures | ECoCr-A (Stellite 6) ou ENiCr-C | Des fissures apparaissent en cas d'application sans préchauffage à 315–482 °C et sans couche tampon E309L. |
Les températures de fonctionnement et la composition chimique des suspensions métalliques imposent des limites métallurgiques strictes. Selon les bonnes pratiques de rechargement par soudage d'AWS Welding Digest , les rechargements en carbure de chrome à base de fer perdent rapidement leur dureté à chaud au-delà de 540 °C (1 000 °F). Ils ne peuvent pas non plus remplacer les alliages à base de cobalt ou de nickel dans les suspensions acides dont le pH est inférieur à 7. Ceci est valable pour les grilles de four, les lames de cisaille à chaud et les pales de mélangeurs chimiques.
Quels types de baguettes de soudage sont les plus adaptés au rechargement dur ?
Les barres en carbure à haute teneur en chrome (AWS EFeCr-A1, 55 à 63 HRC) sont optimales pour l'abrasion par glissement, tandis que les barres en acier austénitique au manganèse (EFeMn-A, 18 à 55 HRC) sont les plus adaptées aux impacts sur roches importantes. Les électrodes en acier martensitique (AWS EFe-2 à EFe-4, 40 à 55 HRC) offrent les meilleures performances sur les rouleaux et les arbres en contact métal sur métal.
Pour une protection maximale contre l'usure lors de la coupe de minéraux extrêmes, les barres tubulaires en carbure de tungstène (EWC, granules de 1 800 à 2 400 HV) sont optimales. Pour les vannes et matrices fonctionnant à très haute température (plus de 538 °C), les électrodes à base de cobalt ECoCr-A (Stellite 6) restent la référence.
Électrodes de rechargement et de tamponnage vs. tiges de revêtement dur (et pourquoi l'E7018 seul échoue à l'abrasion)
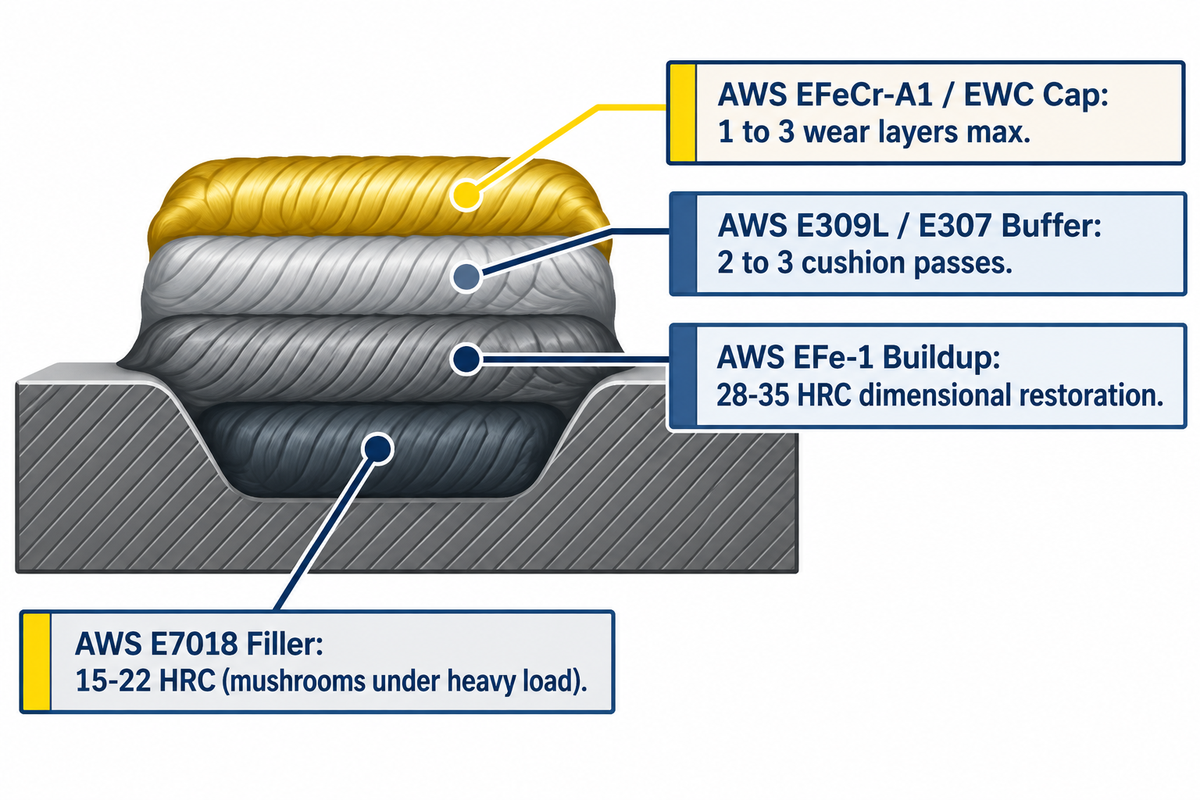
Lors de la restauration de pièces fortement usées, il est nécessaire de distinguer la restauration dimensionnelle des couches de finition extérieures résistantes à l'abrasion. Comme indiqué dans la FAQ technique de Hardface Technologies , les alliages de rechargement permettent de restaurer les pièces métalliques usées à des dimensions proches de l'original, sans limite stricte de couches. En revanche, les alliages de finition pour le rechargement dur sont soumis à une limitation stricte du nombre de couches : une à trois. Toute tentative de restauration de l'épaisseur perdue sur des aciers au carbone et faiblement alliés à l'aide d'une baguette de finition à haute teneur en chrome entraînera inévitablement un écaillage.
Avant toute passe de rechargement sur un acier fatigué, la surface doit être préparée. Conformément aux recommandations du sous-comité AWS A5G , une épaisseur minimale de 3,2 mm (1/8 pouce) de matière doit être enlevée par meulage ou gougeage à l'arc carbone. L'application directe de baguettes de finition en carbure à haute teneur en chrome sur plus de deux couches de rechargement dégradées, sans décapage ni tamponnage, entraînera un écaillage catastrophique.
Le dépôt de revêtements en acier au cobalt ECoCr-A ou en carbure à fort retrait sur des substrats sensibles à la fissuration nécessite une couche tampon en acier inoxydable austénitique. L'application de deux à trois couches tampons d'AWS E309L ou E307 crée un coussin ductile à l'interface de fusion. Les lecteurs souhaitant comparer les électrodes structurales standard peuvent consulter notre tableau comparatif des classifications courantes des électrodes de soudage à l'électrode enrobée.
| Type de fondation / couche | Désignation AWS typique | Dureté après soudage | Limite de passage maximale | Fonction d'ingénierie principale |
|---|---|---|---|---|
| Charge structurale à faible teneur en hydrogène | AWS A5.1 E7018 | 15–22 HRC (~190–210 HB) | Joints structuraux multipasses | Assemblage d'acier doux ; faible support en compression sous fortes charges de roulement |
| Tige de rechargement dédiée en alliage faiblement allié | AWS A5.13 EFe-1 (par exemple, Wearshield BU) | 28-35 CDH | Pass illimités | Restauration dimensionnelle ; résiste à la formation de champignons plastiques sous la surface, sous les calottes dures. |
| Couche tampon en acier inoxydable austénitique | AWS A5.4 E309L / E307 | 18–22 HRC (écrouissage à ~35–40 HRC) | 2 à 3 passes de coussin | Coussinet anti-fissuration et de décharge de contrainte entre le métal de base et les calottes en carbure fragile |
| Revêtement durcissant par capillarité | AWS A5.13 EFeCr-A1 / EWC | 55–65+ HRC | 1 à 2 couches maximum | Couche extérieure sacrificielle résistante à l'usure ; jamais utilisée pour des épaisseurs importantes. |
Peut-on utiliser le 7018 pour le rechargement dur ?
L'AWS E7018 ne peut être utilisé comme couche d'usure de rechargement dur car sa dureté est comprise entre 15 et 22 HRC. Il s'use sous l'effet de l'abrasion minérale. L'E7018 à faible teneur en hydrogène peut servir de couche de remplissage de base sur des pièces en acier doux soumises à un léger frottement. Sous de fortes charges de compression ou d'impact, l'E7018 se déforme plastiquement (« champignons ») et cède sous la surface dure, ce qui provoque la fissuration et le délaminage de la couche externe fragile.
Lors de la remise en état de rouleaux, d'arbres ou de lèvres de godet soumis à de fortes contraintes de compression, remplacer l'électrode E7018 par une électrode de rechargement spécifique (AWS EFe-1, 28 à 35 HRC). L'appliquer une fois le rechargement dimensionnel terminé.
Électrodes de rechargement dur à base de fer : acier martensitique, acier austénitique au manganèse et carbure de chrome
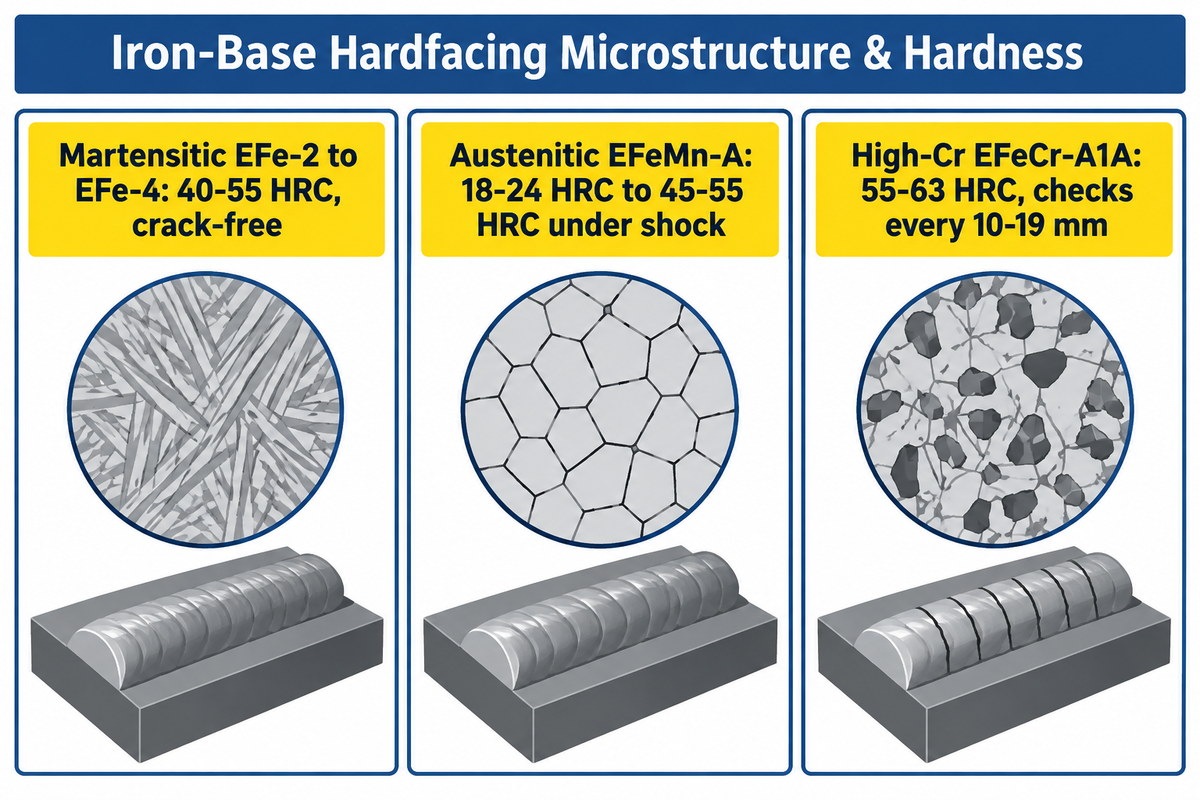
Les alliages de rechargement à base de fer sont majoritairement utilisés pour le soudage à l'électrode enrobée de maintenance, en raison de leur rapport coût-performance. Le choix entre les alliages de rechargement martensitiques, les barres d'acier austénitique au manganèse et les alliages de carbure à haute teneur en chrome dépend de la capacité d'absorption d'énergie de chaque microstructure.
Les électrodes en acier martensitique (AWS EFe-2 à EFe-4) développent une structure martensitique en lattes ou en plaquettes lors du refroidissement à l'air. Ces dépôts durcissent jusqu'à une dureté de 40 à 55 HRC (selon les spécifications des électrodes SMAW de The Fabricator). Du fait de leur solidification sans joint de dilatation, elles supportent une abrasion et des chocs modérés sur deux ou trois couches.
Les électrodes austénitiques au manganèse (AWS EFeMn-A et EFeMn-B) contiennent de 11 % à 14 % de manganèse stabilisé au nickel ou au molybdène. Selon les spécifications des électrodes SMAW de The Fabricator , les dépôts austénitiques au manganèse présentent une dureté de 18 à 24 HRC à l'état brut de soudage et s'écrouissent à 45-55 HRC sous l'effet du martelage. Cependant, si un soudeur applique des alliages austénitiques dans une trémie à charbon sans impact, le métal reste mou et s'use rapidement.
Les électrodes en carbure de chrome à haute teneur (AWS EFeCr-A1A à EFeCr-A8) incorporent une forte concentration de chrome et de carbone dans le métal d'apport pour former des carbures hexagonaux M7C3 denses. Selon le document AWS Welding Digest , une dilution contrôlée crée une zone de transition ductile sur environ 25 % de l'épaisseur totale de la soudure. Les trois quarts supérieurs de la soudure restent ainsi constitués de carbure de chrome primaire, ce qui empêche efficacement l'usure par glissement minéral importante.
| Sous-groupe à base de fer | Structure de la matrice et du carbure | Dureté à l'état brut de soudage par rapport à la dureté en service | Vérification croisée du comportement | Application industrielle idéale |
|---|---|---|---|---|
| Acier martensitique à trempe à l'air (EFe-2 à EFe-4) | Matrice martensitique avec austénite résiduelle minimale | 40–55 HRC immédiatement après refroidissement | Sans fissures lorsque le préchauffage est maintenu. | Tourillons de four, rouleaux de châssis, lames de cisaille et paliers d'arbre |
| Acier austénitique au manganèse (EFeMn-A / EFeMn-B) | Matrice austénitique résistante ; se transforme sous l'effet d'un choc | 18–24 HRC à l'état brut de soudage → 45–55 HRC après impact | Ductile, sans contrôles croisés | Concasseurs à mâchoires, cônes giratoires, marteaux de broyeurs à marteaux et aiguillages de chemin de fer |
| carbure de fer à haute teneur en chrome (EFeCr-A1A à EFeCr-A8) | 30 à 50 % de carbures primaires M7C3 (1 200 à 1 600 HV) dans une matrice eutectique | 55–63 HRC macrodureté en vrac | Des rayures de dégagement souhaitables tous les 10 à 19 mm (3/8 à 3/4 po) | Revêtements de goulotte, barres de concasseur à aggloméré, corps de pompe de dragage et spires de vis sans fin |
Alliages pour conditions extrêmes : barres tubulaires en carbure de tungstène, à base de cobalt (Stellite) et à base de nickel
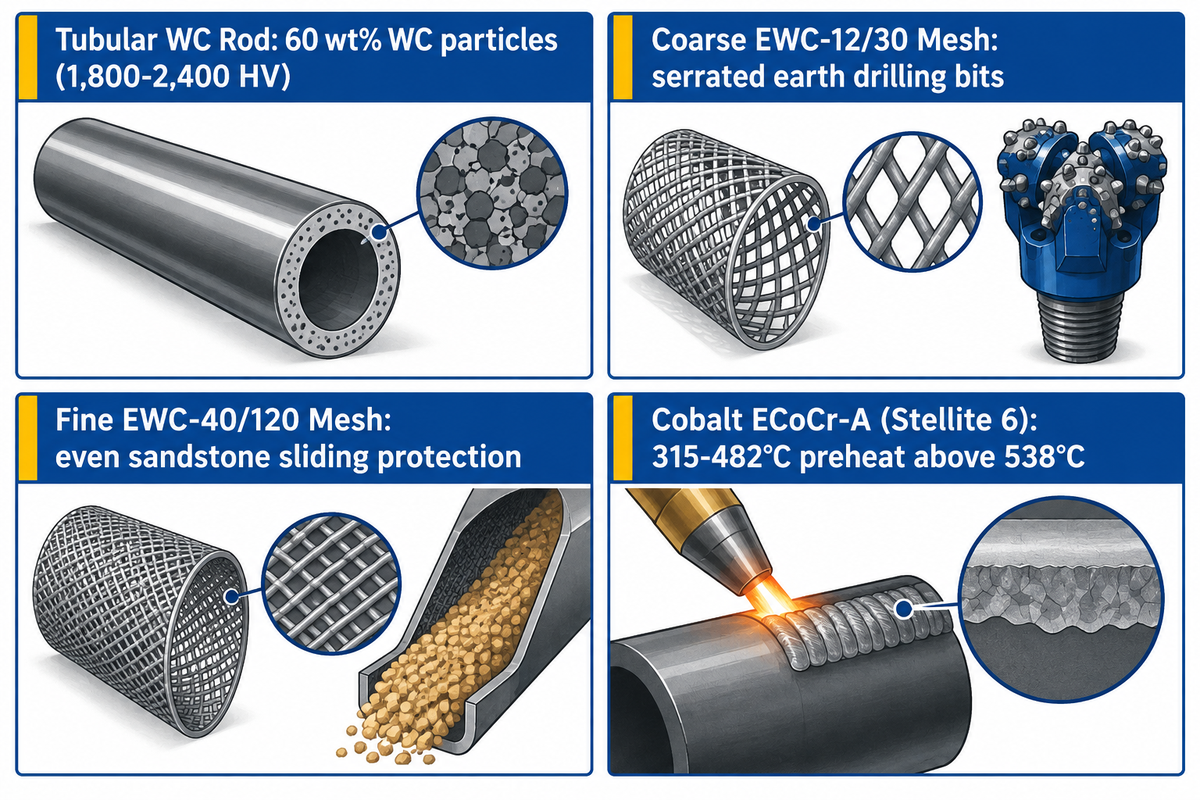
Lorsque la dureté des minéraux abrasifs dépasse 1 200 HV ou que les températures de fonctionnement excèdent 538 °C (1 000 °F), les produits de rechargement dur en carbure de fer atteignent leurs limites. Dans des conditions très sévères, comme l’usure abrasive, on utilise souvent des électrodes de soudage tubulaires en carbure de tungstène, à base de cobalt ou de nickel, spécialement conçues pour les services extrêmes, afin de protéger les composants. L’adaptation du procédé de soudage et de l’intensité à ces électrodes spéciales permet d’éviter des dommages métallurgiques coûteux.
Les électrodes tubulaires en carbure de tungstène sont constituées d'un tube en acier doux rempli d'environ 60 % en poids de particules de WC/W₂C coulées ou de WC macrocristallin. Cette structure composite est décrite dans le brevet américain n° 4 923 511 A. Conformément à la norme AWS A5.13, tableau 4 , les désignations EWC-12/30, EWC-20/30, EWC-30/40 et EWC-40/120 précisent la granulométrie des granules de tungstène. Les particules grossières (maille 12/30) créent un tranchant dentelé sur les trépans de forage. Les granules fins (maille 40/120) se répartissent uniformément et protègent contre l'usure par glissement sur le grès.
Lors de l'utilisation de baguettes de carbure de tungstène, les soudeurs doivent employer l'ampérage le plus faible possible permettant de maintenir un arc de soudage stable. Un courant excessif dissout les granules de carbure de tungstène (1 800 à 2 400 HV) dans le bain de fusion. La dissolution thermique de ces granules crée une matrice fer-tungstène amorphe et fragile qui se fracture au contact. Des cordons de soudure réguliers, sans oscillation importante, maintiennent les granules denses de WC en suspension.
Les électrodes à base de cobalt (telles que l'AWS ECoCr-A, connue sous le nom de Kennametal Stellite 6) et les alliages à base de nickel (AWS ENiCr-B et ENiCr-C) sont prédominants pour les applications à haute température. Selon le guide de soudage AWS Welding Digest , les alliages à base de cobalt nécessitent un préchauffage entre 315 °C (600 °F) et 482 °C (900 °F) sur deux à trois couches tampons. Un refroidissement lent à l'aide de couvertures isolantes est également indispensable. Les alliages à base de cobalt conservent leur dureté à chaud dans les vannes à vapeur et les filières d'extrusion à chaud. Les sièges de soupapes de précision utilisent souvent des électrodes de soudage TIG du même alliage de cobalt.
Compatibilité avec les métaux de base : acier au carbone, acier au manganèse Hadfield, acier anti-usure et fonte
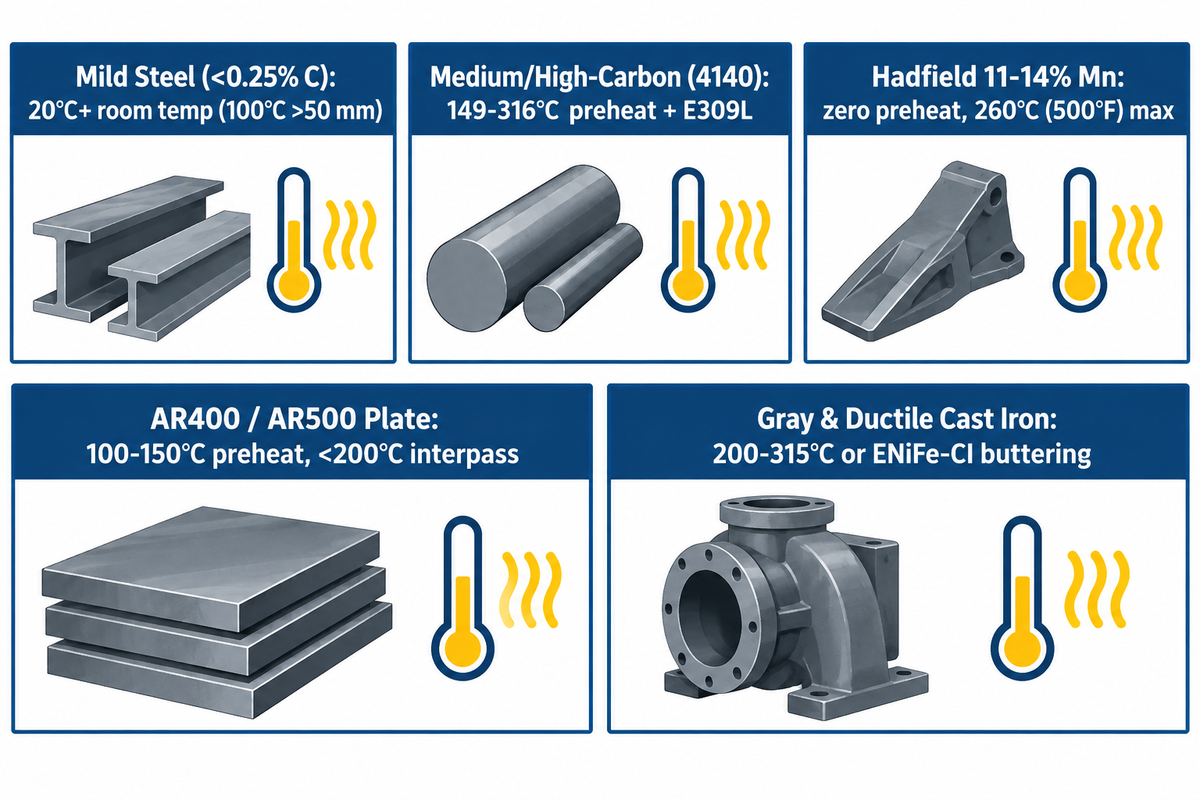
La composition du métal de base détermine la nécessité d'un préchauffage ou d'une restriction stricte de l'apport de chaleur avant l'application du rechargement dur. Notre synthèse de référence sur cinq moteurs, basée sur 24 requêtes en temps réel, révèle que les tables génériques omettent la règle inverse de préchauffage entre l'acier mi-dur (préchauffage requis de 150 à 260 °C) et l'acier Hadfield à 12-14 % de manganèse (préchauffage nul, température limite entre passes inférieure à 260 °C / 500 °F). Ce constat met en évidence ce risque en atelier. Traiter chaque pièce moulée en acier comme de l'acier doux est l'un des moyens les plus rapides de provoquer la fissuration d'une pièce minière coûteuse.
D'après la FAQ sur le préchauffage de Hardface Technologies , les aciers alliés comme le 4130 nécessitent un préchauffage à environ 200 °C (400 °F), tandis que les rails en acier à haute teneur en carbone requièrent une température de 315 °C à 370 °C (600 °F à 700 °F). Le préchauffage ralentit le refroidissement dans la zone affectée thermiquement (ZAT), évitant ainsi la formation de martensite non revenue fragile et la fissuration sous cordon induite par l'hydrogène.
L'acier austénitique au manganèse Hadfield (11 à 14 % de Mn) exige un protocole thermique exactement inverse. Préchauffer cet acier ou laisser les températures entre passes dépasser 260 °C (500 °F) fragilise la pièce coulée en provoquant la formation de carbures aux joints de grains, comme le souligne le document AWS Welding Digest . Ce même document précise que si une pièce coulée en acier au manganèse est exposée à des températures inférieures à 0 °C en hiver, il convient de la réchauffer uniquement à 27 °C (80 °F) et de maintenir la température entre passes strictement en dessous de 260 °C (500 °F).
| Type de matériau de base | Exigence de préchauffage | Plafond maximal de passage | Tampon requis / Premier passage | Risque métallurgique critique |
|---|---|---|---|---|
| Acier doux à faible teneur en carbone (<0.25 % C) | Température ambiante (20 °C et plus) ; 100 °C sur une plaque épaisse (> 50 mm) | 300 ° C (572 ° F) | Aucun pour 1 à 2 passes de couverture ; EFe-1 pour la construction en profondeur | La dilution de la première couche (25 à 30 %) réduit la dureté en un seul passage |
| Acier à teneur moyenne/élevée en carbone et acier faiblement allié (0.30–0.55 % C, 4140) | 149 ° C à 316 ° C (° F à 300 600 ° F) | 350 °C (660 °F) + refroidissement lent de la couverture | Tampon à faible teneur en hydrogène E7018, EFe-1 ou E309L | Transformation martensitique de la ZAT et écaillage sous cordon d'hydrogène |
| Acier au manganèse austénitique Hadfield (11–14 % Mn) | Préchauffage zéro (refroidissement tiède jusqu'à 27 °C / 80 °F maximum) | Température maximale stricte de 260 °C (500 °F). | Acier inoxydable EFeMn-A, EFeMnCr ou E307/E309L | La précipitation de carbures en fonction du temps et de la température provoque l'arrachement du métal de base. |
| Plaque d'usure trempée et revenue (AR400, AR500, Hardox) | 100 °C à 150 °C (212 °F à 300 °F) sur les sections épaisses | 200 °C (392 °F) maximum | Tampon E309L ou E7018 sous capuchons en carbure | Une surchauffe au-delà de 200 °C trempe et adoucit la plaque d'usure Q&T |
| Fonte grise et ductile (2.5–4.0 % C) | 200 °C à 315 °C (400 °F à 600 °F) ou soudage par à-coups à froid | Conserver uniforme ; refroidir lentement dans un récipient en citron vert/couverture | Passe de beurrage en nickel-fer AWS A5.15 ENiFe-CI | L'accumulation de carbone forme du fer blanc cassant le long de la ligne de fusion. |
Quel type de fil faut-il utiliser pour souder sur un revêtement dur ?
Après avoir éliminé l'ancien rechargement dur par meulage, utilisez une électrode tampon en acier inoxydable austénitique (AWS E309L ou E307) ou un fil de soudage fourré FCAW E309LT0-3 sans gaz. Ne soudez jamais une pièce de fixation structurelle ou une lèvre d'usure de remplacement directement sur un revêtement existant en carbure de chrome ou en carbure de tungstène. La couche de carbure fragile se fracturera sous le joint structurel. Avant de souder avec un métal d'apport E309L ou AWS E7018, effectuez toujours un gougeage à l'arc carbone ou un meulage de la zone de joint jusqu'au métal de base sain.
Calculs de dilution, limites maximales de couches, vérification du relief et sélection du motif de perles
La pénétration et la dilution déterminent si une baguette de rechargement atteint la résistance à l'abrasion indiquée dans son catalogue sur le terrain. On estime que lors du soudage à l'arc sous protection gazeuse, 15 % à 30 % de la première couche du cordon de soudure est constituée de métal de base fondu. Des essais comparatifs d'usure, publiés dans la revue Metals et évalués par des pairs, montrent que la résistance à l'usure des éprouvettes de base, initialement de 96 à 98 g, passe à 103-108 g après le dépôt du rechargement.
Pour comprendre la nécessité de deux passes, prenons l'exemple d'un modèle de bilan massique par dilution pour soudage SMAW en deux passes. Ce modèle montre comment une dilution de 30 % lors de la première passe dans un acier doux à 0.18 % de carbone réduit la composition d'un dépôt EFeCr-A1 de 28.0 % Cr / 4.5 % C à 19.6 % Cr / 3.18 % C lors de la première passe (46–48 HRC), puis la rétablit à 25.5 % Cr / 4.11 % C lors de la deuxième passe (57–60 HRC). Ceci explique pourquoi une couche de finition en deux passes atteint une résistance à l'abrasion maximale, tandis qu'une troisième passe dépasse le seuil de contrainte d'écaillage. En utilisant l'équation du bilan massique C_dépôt = (D × C_base) + ((1 − D) × C_métal_d'apport), on constate que la première passe se solidifie près de la limite eutectique, avec une réduction des carbures primaires. Au passage 2, les carbures primaires hypereutectiques M7C3 retrouvent leur densité maximale.
La règle du seuil de vérification de décharge à 2 couches
La règle du seuil de deux couches pour les fissures de décharge stipule que les rechargements en carbure à haute teneur en chrome (AWS EFeCr-A1 à EFeCr-A8) nécessitent deux couches sur acier au carbone. Ces deux passes permettent de réduire la dilution du métal de base à moins de 15 % et de restaurer la densité du carbure primaire M7C3. Ces cordons doivent présenter des fissures de décharge transversales tous les 10 à 19 mm (3/8 à 3/4 po). Il est essentiel que la couche de recouvrement ne dépasse jamais deux couches (épaisseur totale de 6 à 8 mm), sauf si elle est isolée par une couche tampon ductile.
Hardface Technologies a confirmé que dans les dépôts de carbure de chrome, des fissures transversales de relief tous les 9,5 à 19 mm sont courantes et normales. Si un revêtement ne se fissure pas, des contraintes de traction résiduelles s'accumulent le long de la ligne de fusion jusqu'à ce qu'un impact provoque le décollement du revêtement.
La géométrie du cordon de soudure influe sur sa durée de vie. Selon The Fabricator , le diamètre des cordons tissés ne doit pas dépasser trois à quatre fois celui du fil d'âme de l'électrode. En raison de la fluidité du laitier de rechargement, les rouleaux cylindriques, les arbres et les godets doivent être positionnés à plat (position 1G). Les ateliers utilisent des positionneurs de soudage rotatifs en L pour les rechargements à plat afin d'éviter l'affaissement du bain de fusion.
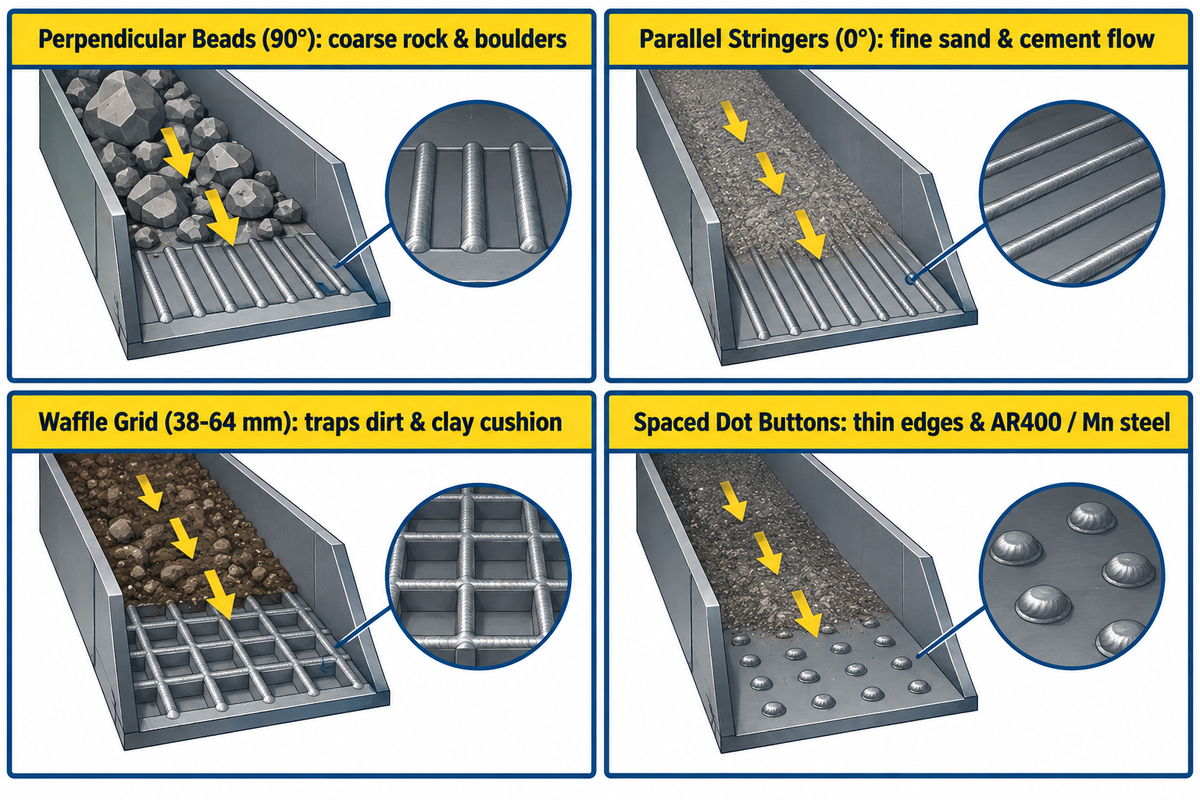
L'orientation du cordon de soudure par rapport au flux de matière permet de retourner le milieu abrasif contre lui-même, comme indiqué dans les directives de Hardface Technologies concernant les modèles de cordons :
- Les billes perpendiculaires, orientées à 90 degrés par rapport au courant, sont idéales pour les gros blocs et les roches grossières qui dévalent les pentes. Les grosses pierres glissent sur les crêtes des billes sans abîmer le substrat.
- Les cordons parallèles, orientés à 0 degré par rapport au sens d'écoulement, sont particulièrement adaptés aux particules de ciment fluides. Les particules fines glissent en douceur, sans abrasion par courants de Foucault entre les passages.
- Les motifs en gaufre ou en quadrillage sont les plus adaptés aux sols, à l'argile ou aux mélanges de roches et de terre, et doivent être espacés de 38 à 64 mm (1.5 à 2.5 po). La grille compacte une couche de terre qui s'use contre la roche.
- Pour les arêtes de coupe fines, les pièces moulées en manganèse et les plaques d'usure AR400 sensibles à la chaleur, les motifs de points réalisés par soudage espacés sont les plus adaptés. L'espacement des points évite l'accumulation continue de chaleur le long des arêtes fines.
Les valeurs de dureté peuvent-elles être utilisées pour prédire la résistance à l'abrasion ?
Non, la dureté Rockwell (HRC) à elle seule ne permet pas de prédire la résistance à l'abrasion des différents alliages. Comme l'indiquent les essais ASTM G65 sur sable sec avec roue en caoutchouc et les comparaisons métallurgiques de The Fabricator , un dépôt de carbure de chrome de 58 HRC a une durée de vie trois à cinq fois supérieure à celle d'un dépôt d'acier martensitique de même dureté dans du sable siliceux.
La macro-dureté ne permet de prédire la durée de vie à l'usure que pour deux revêtements appartenant à la même famille métallurgique. Par exemple, une barre d'acier martensitique de 52 HRC aura une durée de vie supérieure à celle d'une barre d'acier martensitique de 45 HRC soumise au même frottement de roulement.
Matrice de sélection des composants : des godets d’excavatrice et des mâchoires de concasseur à la fabrication de structures lourdes
L'association des pièces d'équipement industriel à la combinaison de matériaux de remplissage appropriée permet d'éviter l'usure prématurée et les fissures dues à la chaleur. Les techniciens de maintenance peuvent utiliser le sélecteur d'usure en 4 étapes avant d'émettre les ordres de travail en atelier.
Cadre de sélection de l'usure de la tige en 4 étapes
- Il convient tout d'abord de vérifier la composition chimique du métal de base à l'aide d'un test magnétique. Un acier non magnétique indique un acier au manganèse Hadfield contenant 11 à 14 % de manganèse (limite stricte de 260 °C / 500 °F entre les passes), tandis qu'un acier magnétique indique un acier au carbone ou faiblement allié.
- Ensuite, retirez le métal fatigué et posez la couche de fondation. Enlevez 3.2 mm (1/8 po) de métal fatigué et appliquez une passe EFe-1 pour une usure profonde ou deux passes de tampon E309L sous des cales à haute résistance aux chocs.
- Troisièmement, choisissez l'alliage du capuchon en fonction du mode d'usure dominant. Optez pour EFeMn-A pour les impacts importants sur les roches, EFe-3 martensitique pour les frottements métal sur métal, EFeCr-A1 pour l'abrasion par glissement minéral ou EWC pour la coupe extrême de la roche.
- Quatrièmement, vérifiez l'orientation des calottes et des billes. Arrêtez-vous à deux couches pour les calottes en chrome ou en carbure de tungstène, et orientez les billes perpendiculairement pour les roches grossières, en forme de gaufre pour la terre, ou parallèlement pour le sable fin.
| Composante industrielle | Substrat métallique de base | Mécanisme d'usure dominant | Accumulation/tampon recommandé | Tige de chape de rechargement dur recommandée | Limite de calques et motif de perles |
|---|---|---|---|---|---|
| dents et lèvres du godet d'excavatrice | Acier moulé faiblement allié ou AR400 | Creusement de roche sous forte contrainte + impact modéré | Accumulation EFe-1 + tampon E309L sur les virages à fort impact | EFeCr-A1A ou carbure complexe (58–62 HRC) | 2 couches maximum ; motif gaufré dans la terre, parallèle dans le sable |
| Revêtements pour concasseurs à mâchoires et à cône | Acier au manganèse Hadfield à 11–14 % | Impact extrême sur les roches et compression | Tampon EFeMn-A ou E307 (préchauffage nul, interpassage <260°C) | Superposition de blocs/points EFeMnCr ou monocouche EFeCr-A1 | Soudures par points ou à cordons; soudures par points refroidies à l'eau |
| Volets de tarière pour mines et ciment | Acier doux ou acier mi-dur | Abrasion sévère par glissement de silice à faible contrainte | Aucun n'est nécessaire sauf si le bord d'attaque est usé. | Carbure de tungstène tubulaire EFECr-A1 ou EWC-40/120 | 1 à 2 couches le long du bord extérieur et de la face |
| Lames de coupe pour bulldozers et niveleuses | Acier allié au carbone moyen et au bore | Abrasion du sol à haute contrainte + choc | Préchauffer à 150–200 °C ; réparation radiculaire E7018 ou EFe-1 | Mélange EFeCr-A4 ou carbure martensitique (52–58 HRC) | 2 couches maximum ; tissage ou chevrons de 40 à 50 mm |
| Têtes de coupe de drague et tubages de boue | Acier au carbone ou acier allié moulé | Érosion par sable humide à grande vitesse + impact | Restauration dimensionnelle EFe-1 | EFeCr-A1A (28–32 % Cr) ou EWC-20/30 sur les dents | 2 couches ; longerons rapprochés |
| Lames de cisaille à chaud et matrices de forgeage | Acier à outils allié H13 / 4140 | Choc thermique supérieur à 538 °C + cisaillement métal-métal | Préchauffer à 315–450 °C + 2 couches d'acier inoxydable E309L | ECoCr-A (Stellite 6) ou ENiCr-B | 2 à 3 couches ; refroidissement lent sous couverture thermique, machine à adapter à la taille |
| Rouleaux de convoyeur à poutre en H et laminoir à acier | Acier forgé AISI 1045 / 4140 | Charge de roulement métal sur métal + usure par calamine | Préchauffage à 200–260 °C + accumulation d'EFe-1 | Acier martensitique EFe-2 ou EFe-3 (38–48 HRC) | 2 à 3 couches circonférentielles sur positionneur rotatif |
| Rouleaux de serrage et de redressage structurels | Acier de construction faiblement allié | Contact à haute compression + échelle de glissement | EFe-1 usinable | Revêtement en acier à outils martensitique EFe-3 ou EFe-4 | 2 à 3 couches ; poncer pour lisser et éviter de marquer les poutres |
Dans les usines de fabrication de structures métalliques lourdes, l'utilisation d'électrodes enrobées pour le soudage manuel à l'arc (SMAW) est économiquement limitée aux réparations sur site et à la production de petites séries de composants. Leur vitesse de dépôt de 0.45 à 3.2 kg/h ne peut rivaliser avec les lignes automatisées de soudage à l'arc simple (SAW) ou à l'arc submergé (FCAW) pour les poutres de grande longueur. Comme le souligne The Fabricator , le rendement de dépôt du soudage SMAW est de 60 à 65 %, tandis que celui du soudage FCAW à l'arc ouvert atteint 87 % et celui du soudage automatique à l'arc submergé, 95 à 99 %.
Alors que certaines équipes de maintenance utilisent des électrodes enrobées pour le resurfaçage des rouleaux de convoyeur, la fabrication en grande série de poutres repose sur des lignes de soudage automatisées pour poutres en H. Les installations souhaitant accroître leur productivité en assemblage structurel peuvent consulter notre processus d'assemblage de poutres en H robustes et de soudage à l'arc submergé . Les ateliers peuvent également utiliser le suivi robotisé des cordons de soudure pour des passes de rechargement répétables sur des plaques d'usure.
Liste de références croisées commerciales, diamètres des électrodes et liste de contrôle des achats
Les équipes d'approvisionnement rencontrent fréquemment des noms commerciaux de marques déposées telles que Lincoln Electric, Stoody, ESAB et Hobart Brothers, au lieu des simples codes AWS A5.13. Des fournisseurs comme Postle Industries et Hardface Technologies utilisent également leurs propres noms commerciaux. Se référer aux spécifications AWS A5.13 et à la composition de l'alliage, ou aux références croisées fournies par les produits de soudage commerciaux, permet d'éviter l'achat d'une nuance incompatible auprès d'Airgas et d'autres fournisseurs.
Le périmètre de fabrication des équipements est clairement défini. Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. (fondée en 1991) fabrique des équipements de soudage industriels lourds, des lignes de production de poutres en H, des machines de découpe CNC et des positionneurs de soudage rotatifs. Nous ne fabriquons ni ne vendons d'électrodes de rechargement consommables. Le tableau de correspondance fourni est destiné à l'évaluation technique indépendante des acheteurs de services de maintenance et de fabrication.
| Catégorie métallurgique et classe AWS A5.13 | Lincoln Electric (Protection contre les intempéries) | Stoody (Groupe ESAB) | ESAB (OK Weartrode) | Frères Hobart (Hardalloy / McKay) | Structure d'emballage et de tarification des achats |
|---|---|---|---|---|---|
| Assemblage par dépôt d'alliage faiblement usinable (EFe-1, ~28–35 HRC) | Wearshield BU / BU-30 | Accumulation de LH Stoody | OK Weartrode 30 | Hardalloy 32 | Cartons maîtres de 10 à 50 lb ; alliage de qualité inférieure (devis du fournisseur requis) |
| Impact du manganèse austénitique (EFeMn-A / Cr, 18→50 HRC) | Mangjet / Frogmang à protection anti-usure | Stoody Dynamang / Nicromang | OK 86.08 / Mangrode | Hardalloy 118 (Mn-Ni) | Boîtes hermétiques de 5 à 10 lb ou caisses de 50 lb (devis du fournisseur requis) |
| Martensitique Métal-Métal (EFe-2 à EFe-4, 45–55 HRC) | Wearshield MI | Stoody 1105 / Autodurcissement | OK Weartrode 50 | Tool-Alloy C / Hardalloy 58 | Tubes de 10 lb ou cartons de 50 lb ; prix des alliages de milieu de gamme (devis du fournisseur requis) |
| Abrasion au carbure à haute teneur en chrome (EFeCr-A1A / A4, 56–62 HRC) | Wearshield ABR / Wearshield ME / 60 | Stoody 2134 / Stoody 31 / 35 | OK Weartrode 55 / 60 T | Hardalloy 140 / Hardalloy 148 | Tubes de 5 à 10 lb ou emballages industriels de 50 lb ; niveau de chrome élevé (devis du fournisseur requis) |
| Tubes en carbure de tungstène et cobalt (EWC / ECoCr-A) | Wearshield TC / Grades de cobalt | Stoody Borod / Castweld 6 | Stoody / Kennametal Stellite 6 | Nuances de WC en alliage pour tubes McKay | Tubes spéciaux de 1 à 5 lb ; supplément tungstène/cobalt (devis du fournisseur requis) |
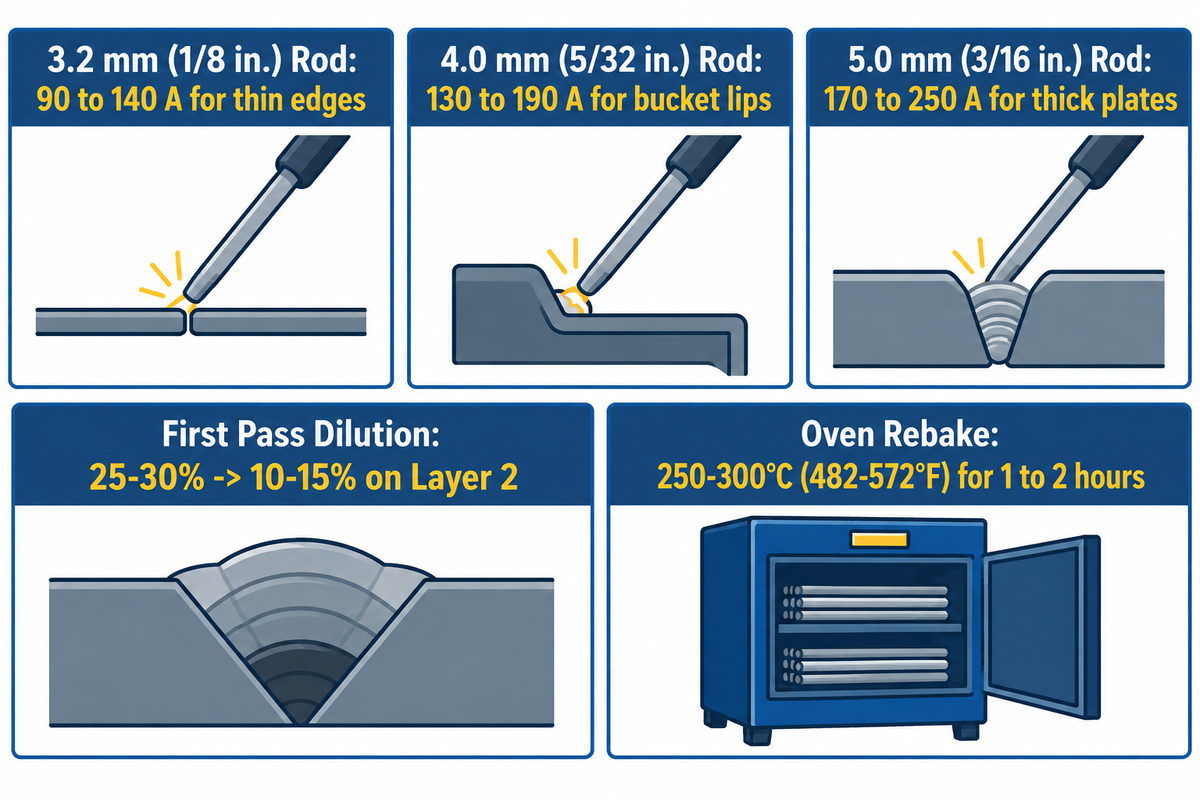
Le choix du diamètre et de la plage de courant appropriés pour l'électrode enrobée permet d'éviter une dilution excessive de la première couche. Cette dernière subit une dilution de 25 à 30 % par le métal de base, tandis que la dilution de la seconde couche chute à 10-15 %. L'utilisation d'électrodes enrobées dans la moitié inférieure de la plage d'intensité permet de conserver une densité de carbure plus élevée.
- Pour les électrodes de 3.2 mm (1/8 po) de diamètre, utilisez un courant de 90 à 140 A (courant continu ou alternatif). Ce diamètre d'électrode enrobée convient aux bords fins, comme ceux des spires de tarière et aux soudures par empilement d'acier au manganèse thermosensible.
- Pour les électrodes de 4.0 mm (5/32 po) de diamètre, utiliser un courant de 130 à 190 A (CC ou CA). Ce diamètre est utilisé pour les bords de godets et les revêtements de goulottes, ainsi que pour le compactage par rouleaux à passages multiples.
- Pour les électrodes de 5.0 mm (3/16 po) de diamètre, utiliser un courant de 170 à 250 A (DCEP ou CA). Cette tige robuste est conçue pour le rechargement plan à dépôt important des mâchoires de concasseurs et des plaques d'usure épaisses.
L'humidité ambiante de l'atelier favorise l'accumulation de dépôts à faible teneur en hydrogène et l'absorption rapide d'humidité par les électrodes martensitiques. Les électrodes sensibles à l'humidité doivent être recuites à une température de 250 °C à 300 °C (482 °F à 572 °F) pendant 1 à 2 heures avant le soudage de l'acier doux. Assurez-vous que votre atelier est équipé des câbles de soudage à l'arc, des porte-électrodes et des étuves de séchage nécessaires, adaptés à un fonctionnement continu.
Liste de contrôle des spécifications pour la demande de devis de rechargement dur et de positionnement des pièces
Utilisez cette liste de contrôle technique lorsque vous demandez des devis à des distributeurs d'électrodes ou lorsque vous spécifiez des machines de positionnement rotatif et de soudage par faisceau automatisé :
| Paramètre de spécification | Données d'ingénierie requises | Pourquoi cela prévient les défaillances en atelier |
|---|---|---|
| 1. Nuance et épaisseur du métal de base | Spécifications exactes de l'acier (ex. : AISI 1045, 12 % Hadfield Mn, AR400, fonte grise) + épaisseur (mm) | Détermine si un préchauffage de 150 à 300 °C ou une limite stricte de passage inférieure à 260 °C (500 °F) s'applique. |
| 2. Mode d'usure primaire et secondaire | Abrasion par glissement de silice, gougeage de roche sous forte contrainte, impact violent, frottement métal sur métal ou chaleur > 538 °C | Empêche le placement de carbures fragiles de 60 HRC sur les marteaux d'impact ou de barres de Mn non trempées dans les goulottes à sable. |
| 3. Profondeur de surépaisseur requise | Profondeur totale du métal manquant (mm) avant l'application de la couche de rechargement dur (1 à 2 couches, soit 3 à 6 mm). | Spécifie la quantité exacte de baguettes d'apport EFe-1 et de baguettes tampons E309L afin d'éviter un excès de passes de finition. |
| 4. Diamètre des électrodes, polarité et taille de l'emballage | 3.2 mm, 4.0 mm ou 5.0 mm ; compatibilité avec les transformateurs DCEP et AC ; boîtiers hermétiques | Adapte la puissance de sortie de la source d'alimentation de l'atelier et empêche l'absorption d'humidité dans les zones de maintenance humides. |
| 5. Poids de la pièce et nécessité d'un positionnement à plat | Poids du composant (kg/tonnes), diamètre de rotation et nécessité de lignes automatisées SAW/FCAW | Tailles rotatives de type L positionneurs de soudage pour maintenir les flaques de rechargement dur fluide en position plane 1G |
Questions fréquemment posées
Dois-je utiliser 6013 ou 7018 comme passe de base avant le rechargement dur de l'acier doux ?
Lors de la réalisation d'une passe de base sous un rechargement dur sur acier au carbone, privilégiez toujours l'électrode à faible teneur en hydrogène AWS E7018 (15 à 22 HRC) à l'électrode rutile E6013. Cette dernière augmente la teneur en hydrogène diffusible et réduit la profondeur de la zone de fusion, ce qui, combiné à la formation de fissures sous le cordon, accroît le risque de fissuration lors du refroidissement et de la contraction des calottes en carbure de chrome. Toutefois, si la pièce est soumise à un roulement important ou à des charges de martelage sévères, l'électrode E7018 doit être remplacée par une électrode de rechargement dédiée, faiblement alliée, AWS EFe-1 (28 à 35 HRC). Cet alliage de rechargement spécifique résiste à la déformation plastique sous-jacente et au délaminage de la calotte d'usure.
Les pièces doivent-elles être préchauffées avant l'application des baguettes de soudage de rechargement dur ?
Les exigences de préchauffage varient de 20 °C à température ambiante pour l'acier doux jusqu'à 149 °C–316 °C (300 °F–600 °F) pour les aciers à moyenne et haute teneur en carbone. L'acier doux ordinaire à faible teneur en carbone (moins de 0.25 % de carbone) nécessite seulement d'être chaud et sec au-dessus de 20 °C. Les aciers à moyenne et haute teneur en carbone, ainsi que les aciers faiblement alliés (0.30 % à 0.55 % de carbone), requièrent un préchauffage de 149 °C à 316 °C afin d'éviter la fissuration de la zone affectée thermiquement. En revanche, l'acier austénitique au manganèse Hadfield (11 % à 14 % de carbone) ne doit jamais être préchauffé et sa température entre passes doit rester inférieure à 260 °C (500 °F).
Est-il possible de recharger des pièces en fonte avec des électrodes enrobées standard ?
Oui, les pièces en fonte grise et ductile (2.5 % à 4.0 % de carbone) peuvent être rechargées par voie dure pour une abrasion par glissement à faible impact, sous contrôle thermique rigoureux. La fonte contenant des lamelles ou des nodules de graphite libre, le soudage direct sur des pièces froides entraîne une incorporation de carbone et la formation de fonte blanche fragile à l'interface. Appliquez des passes courtes de 25 à 40 mm avec un grenaillage léger entre chaque passe afin de réduire les contraintes de retrait. Pour les goulottes et les plaques de revêtement non structurelles en fonte, où un contrôle croisé est acceptable, des électrodes en carbure de chrome à haute teneur peuvent être déposées directement sur une pièce préchauffée.
Pourquoi les soudures de rechargement dur au carbure de chrome développent-elles des fissures transversales lors de leur refroidissement ?
Des fissures transversales espacées de 10 à 19 mm (3/8 à 3/4 po) sur des billes de carbure à haute teneur en chrome (55 à 63 HRC) constituent des fractures de relaxation des contraintes bénéfiques. Lors du refroidissement de la matrice de carbure hypereutectique, ces fines fissures transversales libèrent les contraintes de retrait internes dues à la traction, empêchant ainsi le décollement du revêtement le long de la zone de fusion.
Quelles sont les polarités et les intensités de soudage utilisées pour les électrodes de rechargement dur enrobées ?
Les électrodes de rechargement dur recouvertes fonctionnent en courant continu (DCEP) ou alternatif (AC) à une intensité de 90 à 140 A pour les tiges de 3.2 mm et de 130 à 190 A pour les tiges de 4.0 mm.
Combien de couches de baguettes de soudage de rechargement dur peut-on appliquer sans écaillage ?
Les barres de finition en carbure à haute teneur en chrome (AWS EFeCr-A1) et en carbure de tungstène tubulaire (EWC) sont limitées à 1 ou 2 couches (épaisseur totale de 3 à 6 mm) afin d'éviter l'écaillage par retrait. Les électrodes en acier martensitique (EFe-2 à EFe-4) peuvent comporter 2 à 3 couches, tandis que les barres de rechargement (EFe-1) et en manganèse (EFeMn-A) ne sont soumises à aucune restriction.
Références et sources
- Société américaine de soudage (AWS) : Sous-comité A5G : Norme AWS A5.13/A5.13M:2024 : Spécification pour les électrodes de rechargement pour le soudage à l’arc métallique protégé
- Société américaine de soudage (AWS Welding Digest, octobre 2024) : Conseils sur le rechargement dur : Meilleures pratiques de recouvrement de soudure par Guy Chouinard
- Tableaux de composition chimique et de classification des électrodes de rechargement AWS A5.13/A5.13M
- Le Fabricant (FMA Communications) : Principes de base des électrodes de rechargement dur SMAW : Vitesses de dépôt, dilution et choix de l’alliage
- Le Fabricant : Introduction au rechargement dur des métaux : Microstructure vs. Dureté Rockwell globale
- Métaux (Revue à comité de lecture MDPI, 2023) : Dilution comparative, microstructure et comportement à l’usure des rechargements durs
- Office des brevets et des marques des États-Unis (USPTO) : US9475154B2 : Électrode de soudage pour rechargement dur à haute teneur en bore
- Office des brevets et des marques des États-Unis (USPTO) : US4923511A : Tige de rechargement dur tubulaire composite en carbure de tungstène









