Aktualisiert im November 2026 · Referenz für die Schweißqualität von Stahlkonstruktionen und Rohrleitungen
Bei der Fertigung treten Fehler beim Lichtbogenschweißen außerhalb der Schweißnaht auf. Sie entstehen, wenn eine Schweißelektrode, eine aktive Düse oder eine lose Masseklemme blanken Stahl berührt. Laut den metallurgischen Richtlinien des Materials Joining Innovation Centre (MaJIC) kann ein kurzer Lichtbogen Stahl auf ca. 2,500 °C erhitzen. Die umgebende Kaltplatte kühlt den Stahl innerhalb weniger Sekunden auf 500 °C ab. Gemäß AWS D1.1/D1.1M:2025-AMD1 müssen solche Beschädigungen glattgeschliffen und auf Unversehrtheit geprüft werden. Die Pipeline-Vorschriften nach 49 CFR § 195.226 schreiben entweder das vollständige Ausschleifen der Kerbe innerhalb der Wandtoleranzen oder das vollständige Entfernen des Zylinders vor.
Selbst kleinste Defekte, die durch instabile Zündung oder mangelhafte Lichtbogenführung entstehen, erfordern eine Untergrundprüfung. Eine oberflächliche Oberflächenpolitur beseitigt selten den darunterliegenden Phasenübergang. Die Härteprüfungen vor Ort sind im Inspektions- und Qualifikationsforum der American Welding Society detailliert beschrieben . Dort wird gezeigt, dass eine ebene Schleifspur bei verschmierter Oberfläche einen Härtegrad unter RC 18 aufweisen kann. Ein martensitischer Kern mit einer Härte von RC 34 bis 42 ist jedoch noch etwa 0,8 mm unter der Oberfläche vorhanden. Um diese gehärtete Schicht vollständig zu entfernen, sind kontrolliertes Mischschleifen und chemisches Anlassen mit Ammoniumpersulfat oder Nital erforderlich. Anschließend führen die Prüfer Magnetpulverprüfungen und Ultraschall-Wanddickenmessungen durch.
Kurzinfo: Fehler beim Lichtbogenschweißen & Grenzwerte für die Fehlerbehandlung
| Thermischer Abschreckzyklus an kaltem Stahl | Erhitzt sich auf über 2,500 °F und kühlt innerhalb von Sekunden selbst auf unter 500 °F ab (MaJIC / Canadian Metalworking) |
| Gemessene Untergrund- und Schweißnahthärte | RC 34 bis 42 Untergrund-Hartstellen (AWS CWI Felddaten); 500 bis 751 HV10-Spitzenwert auf S355-Stahl (NIH PMC11084295) |
| Typische Aushubtiefe bei Phasenwechsel | Mindestschleiftiefe von ca. 0.8 mm (1/32 Zoll), poliert bis Körnung 120 vor dem chemischen Ätzen |
| Chemische Temper-Ätz-Formulierungen | 20 Gew.-% Ammoniumpersulfat / 80 Gew.-% Wasser bei 120 bis 150 °F (oder 1:10 Sprühlösung bei 60 °F); 3 bis 5 Gew.-% Nital für 10 s |
| Maximale Rohrleitungsschleiftiefe | Bis zu 12.5 % der nominalen Wandstärke (87.5 % verbleibende Wandstärke gemäß Fertigungstoleranz und 49 CFR 195.226) |
| Gesetzliche Standards (2025–2026) | AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 (Ref. 601), 49 CFR § 195.226, 29 CFR § 1910.254, AMS 2700 |
Was sind Lichtbogenschweißfehler? Schnellabschreckmetallurgie und Schadensanalyse
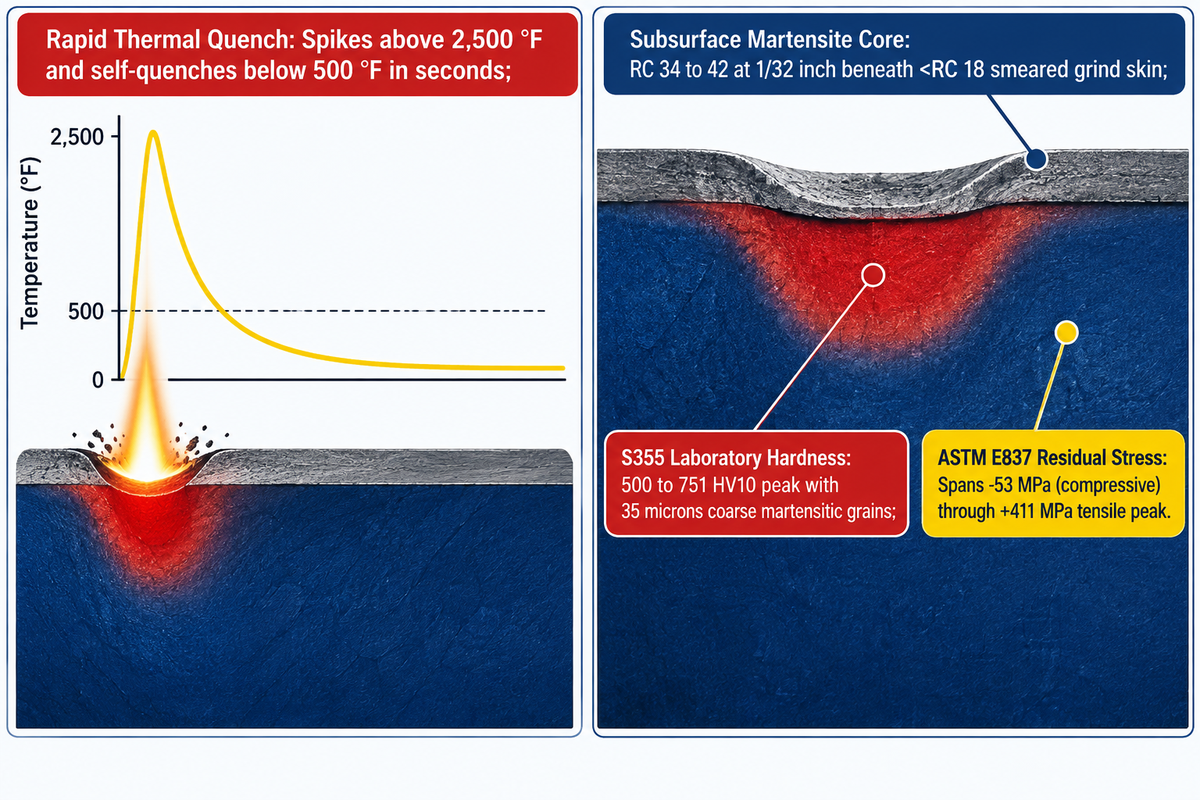
Ein Lichtbogenzündpunkt ist ein lokalisierter, wiederaufgeschmolzener Krater und eine gehärtete Wärmeeinflusszone, die sich außerhalb der Schweißnaht bildet. Laut den MaJIC-Daten in Canadian Metalworking erreicht die Stelle Spitzentemperaturen von über 2,500 °C und kühlt innerhalb von Sekunden unter 500 °C ab. Bei S355-Stahl in der NIH-Studie PMC11084295 werden durch schnelles Abschrecken Temperaturen zwischen 500 und 751 HV10 gemessen.
Manche Werkstattmitarbeiter erklären vereinzelte Lichtbogenspuren als oberflächliche, kosmetische Kratzer, die durch Kugelstrahlen oder Grundieren beseitigt werden können. Alles, was eine Schleifspur verursacht, kann zu einem unbeabsichtigten Lichtbogenüberschlag führen. Dabei schmilzt ein flaches Schmelzbad, während gleichzeitig nahezu keine Wärme in ein massives, kaltes Werkstück eingebracht wird. Das kalte Werkstück wirkt als sofortiger Kühlkörper und verändert die Struktur des Grundwerkstoffs. Durch dieses schnelle Erhitzen und Abkühlen wird Kohlenstoff in einem verzerrten raumzentrierten tetragonalen Kristallgitter eingeschlossen. Die Abschreckung erzeugt ungehärteten Martensit. Sie hinterlässt außerdem Eigenspannungen im Bereich von −53 MPa (Druckspannung) bis +411 MPa (mit maximalen Zug-Eigenspannungen zwischen +300 und +411 MPa) in ASTM E837-Bohrversuchen an Rundelektroden-S355-Proben.
In der formalen Schadensanalyse wirkt jeder nicht entfernte Lichtbogenzündpunkt sowohl als metallurgische Härtestelle als auch als geometrische Kerbwirkung. Beim Be- und Entladen der Brücke breiten sich die am gehärteten Kraterrand entstandenen Mikrorisse entlang der Brückenunterseite aus und können sich mit anderen Arten von Spannungsrisskorrosion, wie z. B. Rissen, vermischen. Auch interne Druckschwankungen in Rohrleitungen führen zu diesem Risswachstum. Fertigungsunternehmen, die wasserstoffinduzierte Kaltrisse in Konstruktionsschweißnähten beurteilen , berücksichtigen die drei Auslöser des Lichtbogenzündpunkts: nicht angelassener Martensit, lokale Zugspannungen und eingeschlossener Wasserstoff, entweder aus gesättigtem Flussmittel oder Fett.
Warum führt ein Streulichtbogen auf Stahl zur Bildung von ungehärtetem Martensit und Mikrorissen?
Ein Streulichtbogen erzeugt ungetemperten Martensit, da der Lichtbogenkontakt im Millisekundenbereich ein flaches Schmelzbad erzeugt, ohne die Platte vorzuwärmen. Diese kalte Masse bewirkt eine extrem hohe Abkühlrate. Kohlenstoff kann nicht in das weiche Ferrit und Perlit diffundieren. Unter runden 4.00-mm-Stabelektroden auf 10 mm dickem S355-Stahl dokumentiert NIH PMC11084295 grobe Martensitkristallkörner mit einer Größe von 35 Mikrometern oder mehr.
Beim normalen Mehrlagenschweißen in einer Fasennut verlangsamt die kontinuierliche Wärmeeinbringung die Abkühlung, und nachfolgende Schweißlagen härten frühere Schweißraupen aus. Eine Schweißnaht außerhalb der Nut erfährt keine Anlasslagen. Dies wird im Lehrplan für Rohrschweißen des Lake Washington Institute of Technology behandelt . Isolierte Martensitinseln ziehen sich beim Abkühlen zusammen und bilden Kraterrisse oder Mikroporen unter der Schweißnaht. AWS-zertifizierte Schweißinspektoren führten Biegeversuche an 3/8-Zoll- und 1/2-Zoll-Flachstahl durch. Sie schweißten mit E6010-, E7018- oder MIG-Draht und polierten den Stahl vor dem Versuch. Selbst nach dem Polieren brach die Probe beim Biegen quer zur Schweißnaht auf.
Häufige Ursachen für Lichtbogenüberschläge im Vergleich zu Lichtbogenspritzern, Schweißspritzern und Schweißnahtunterschnitten
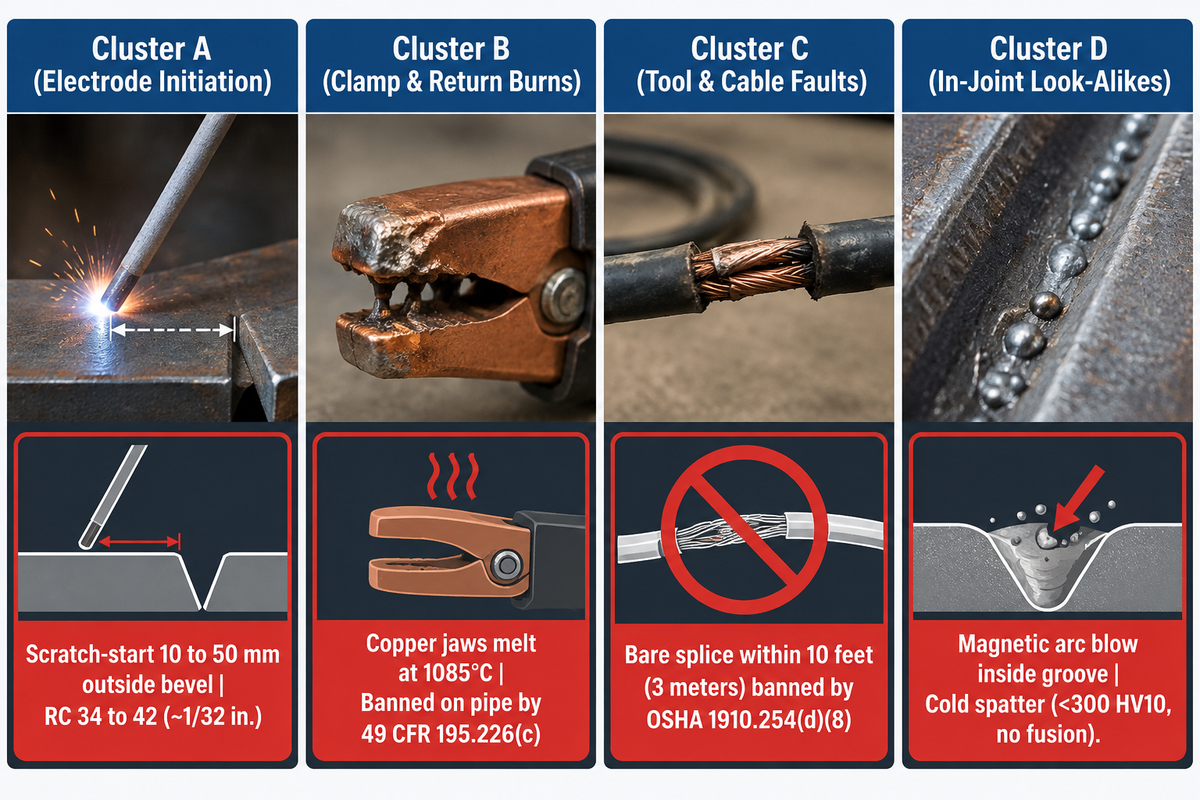
Vier Wege können zu einem Lichtbogenzündpunkt im Grundwerkstoff führen. Kratzer, die durch eine Elektrode außerhalb der Nut entstehen, Kontakt mit Stahl und Lichtbogenbildung an einer losen Erdungsklemme sind drei dieser Wege. Der vierte Weg ist Kriechstrom über Kabelverbindungen, die gemäß OSHA 29 CFR 1910.254(d)(8) innerhalb von 3 Metern (10 Fuß) verboten sind . Im Gegensatz zu Kaltspritzern verschmilzt ein echter Lichtbogenzündpunkt den Grundwerkstoff.
Baustelleninspektionen geraten ins Stocken, wenn Schweißer diese Art von Fehler mit Unregelmäßigkeiten in der Schweißnaht verwechseln. Um das Auftreten von Lichtbogenzündungen zu beheben, ist es wichtig zu verstehen, dass die Verschmelzung des Grundwerkstoffs etwas anderes ist als lose Schweißspritzer. Lose Schweißspritzer erkalten an der Walzzunderschicht, ohne tief einzuschmelzen. Befindet sich am Auftreffpunkt eine fehlerhafte Lichtbogenwurzel, verschmilzt diese mit dem Grundwerkstoff. Ein Schweißnahtfußhinterschnitt hinterlässt eine durchgehende, lineare Rille entlang der Schmelzkante, anstatt eines Kraters. Lineare Zehenrillen und Elektrodenkontaktmarken sind unterschiedlich und können durch die Untersuchung der Ursachen des Schweißnahtfußhinterschnitts und die Messung der Rille bestimmt werden.
Unter Betriebsspannung wirken diese lokal begrenzten Bereiche hoher Härte als extrem gefährliche Rissinitiierungspunkte und primäre Rissbildungsstellen. Lichtbogenbildung im Rückstromkreis ist ebenso gefährlich. Schwache Federklemmen finden sich häufig über Rost, Farbe oder anhaftenden Schweißspritzern an 16-Zoll-Rohrleitungen oder schweren Trägern. Der Schweißstrom überspringt dann den Luftspalt und schmilzt die Klemme in das Werkstück ein. Backen aus Kupferlegierungen schmelzen bei etwa 1085 °C und können die Korngrenzen von Stahl durchdringen, was zu Versprödungsrissen führt. Die OSHA-Vorschrift 29 CFR 1910.254(c)(2)(iii) verbietet außerdem die Verwendung von Ketten, Drahtseilen, Kränen, Hebezeugen oder Aufzügen zum Transport von Schweißstrom.
Was sind häufige Ursachen für Lichtbogenüberschläge?
Häufige Ursachen für magnetisches Lichtbogenblasen sind ein asymmetrisches Magnetfeld in der Nähe von Blechenden, Restmagnetismus in Stahlrohrfasen, hohe Gleichstromstärke und eine ungünstige Positionierung der Zuleitung. Im Gegensatz zu einer externen Lichtbogenzündung, die das Grundmaterial außerhalb der Fügestelle löscht, lenkt das Lichtbogenblasen den aktiven Schweißlichtbogen in die Fuge ab und führt zu mangelnder Verschmelzung.
Lichtbogenüberschläge treten beim Gleichstromschweißen in der Nähe von Blechenden, tiefen Wurzelöffnungen und magnetisierten Rohrschrägen auf. Schweißer wirken dem entgegen, indem sie die Lichtbogenlänge verkürzen und die Elektrode in Richtung der Ablenkung neigen. Sie können auch die Masseleitung entgegen der Schweißrichtung positionieren. Als letzte Möglichkeit dürfen Schweißer Wechselstrom innerhalb der in OSHA 29 CFR 1910.254(b)(3) festgelegten Grenzwerte von 80 V (manueller Wechselstrom) und 100 V (Gleichstrom) verwenden. Keine der magnetischen Einstellungen verhindert einen Streuzündfunken auf dem blanken Grundwerkstoff außerhalb der Fase.
| Defektcluster | Spezifischer Diskontinuitätstyp | Wo es erscheint | Einfluss der Untergrundwärmeeinflusszone und der Härte | Erforderliche Werkstattdisposition |
|---|---|---|---|---|
| Cluster A: Elektrodeninitiierungsfehler | 1. Scratch-Start SMAW Strike | 10 bis 50 mm Außenfase | RC 34 bis 42 Martensit (ca. 1/32 Zoll tief) | Schleifen Sie ca. 1/32 Zoll, polieren Sie mit 120er Körnung, ätzen Sie mit Säure und ätzen Sie anschließend mit MT. |
| Cluster A: Elektrodeninitiierungsfehler | 2. GTAW-Wolfram-Berührungszündung | Angrenzender Flansch oder Rohrwand | Risiko durch flachen Krater und Wolfram-Einschlüsse | Die Mischung glatt mahlen, PT oder RT prüfen, um die Entfernung von Einschlüssen zu gewährleisten. |
| Cluster A: Elektrodeninitiierungsfehler | 3. Nicht verbrauchter MIG-Drahtstich | Düsenfreiraum in der Nähe der Wand | Lokalisierter HV10-Quenchfleck im Bereich von 500 bis 650 V | Feinschliff 1:4 Neigung, Festigkeit mit MT prüfen |
| Cluster B: Rückstrom & Klemmenverbrennungen | 4. Lichtbogenbrand durch lose Federklemme | Flanschspitze oder Rohrschellensitz | Tiefe Wärmeeinflusszone + interkristalline Kupfer-LME-Risse | Kerbe ausschleifen, 20%ige Persulfat-Ätzung, Ultraschall-Wandprüfung |
| Cluster B: Rückstrom & Klemmenverbrennungen | 5. Durchgebrannte Masseverbindung | Außenverkleidung von Rohrleitungen (verboten gemäß 49 CFR 195.226c) | Durchgehende Wärmeeinflusszone und hohe Eigenspannung | Verboten an Flüssigkeitsleitungen; erfordert Absperrung oder Reparatur |
| Cluster B: Rückstrom & Klemmenverbrennungen | 6. Streubogen der Kran-/Hebezeugkette | Hebeöse und Kettenkontaktglieder | Versprödet die Lastkette (verboten durch 1910.254c2iii) | Die Schlinge sofort unter Quarantäne stellen; die Oberfläche der MT-Ansatzöse abschleifen. |
| Cluster C: Werkzeug- und Kabelfehler | 7. Unisolierter Stinger Lay-Down | Deckplatte, Gerüst oder Kesselrohr | Mehrere Clusterkrater (<1 Woche Kesselrohrleckage) | Gemäß 1910.254(d)(7) Halterwiege durchsetzen; schleifen + ätzen |
| Cluster C: Werkzeug- und Kabelfehler | 8. Blitzverbindung blanker Kabel (<10 Fuß) | Die Kante des Trägerflansches wurde durch Blei abgerieben. | Lineare Schleppschlagkupplung + gehärtete Kette RC 34 bis 42 | Kabel gemäß 1910.254(d)(8)-(9) austauschen; Mahlgrad mischen |
| Cluster D: Ähnliche Defekte innerhalb von Fugen | 9. Magnetischer Lichtbogen-Schlagwanderer | Innenseite der Schweißnahtfuge und Schweißnahtwurzel | Normale Schweißnaht-WEZ; verursacht mangelnde Verschmelzung / Porosität | Masseleitung und Lichtbogenlänge einstellen; bei nicht verschmolzenem Lichtbogen nachbearbeiten. |
| Cluster D: Ähnliche Defekte innerhalb von Fugen | 10. Kalthaftende Schweißspritzer | 5 bis 100 mm neben der Schweißnaht | Keine Grundmetallfusion (<300 HV10 Grundstahl) | Vor dem Strahlen die Lamellenscheibe oder eine leichte Lamellenscheibe abziehen |
Akzeptanzkriterien für Lichtbogenzündung: Vergleich von AWS D1.1:2025, ISO 5817 und API 1104
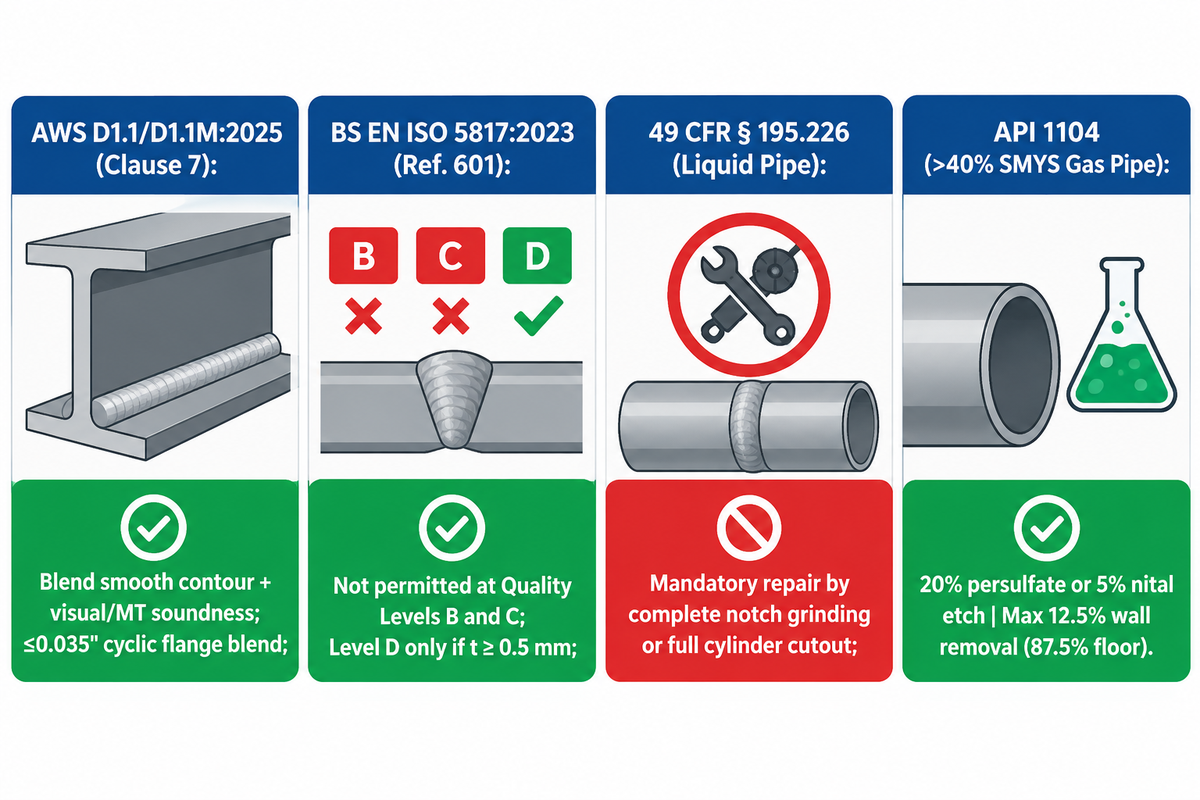
Es gibt zwei Kategorien von Normen: bedingte Normen für das Ausgleichsschleifen und Normen mit Nulltoleranz. AWS D1.1/D1.1M:2025-AMD1 und CSA W59 fordern, dass durch Lichtbogenüberschläge entstandene Fehler oder Risse zu einem glatten Profil ausgeglichen und auf Metallqualität geprüft werden. Gemäß ISO 5817:2023 (Ref. 601, erläutert in TWI Job Knowledge 38 Quality Levels ) ist Streulichtbogen bei den Qualitätsstufen B und C nicht zulässig.
Qualitätsingenieure lehnen Stahlträger häufig übermäßig ab. In sozialen Medien wird fälschlicherweise behauptet, AWS D1.1 fordere bei jeder Fehlstelle eine sofortige Nachschweißung oder die Verschrottung des Trägers. In der Praxis gelten für Träger unter statischer oder zyklischer Belastung die Ausführungsregeln von AWS D1.1. Die Werkstattmitarbeiter müssen Fehlstellen außerhalb der permanenten Verbindungen vermeiden. Jegliche versehentlich entstandenen Krater oder Oberflächenrisse erfordern einen glatten Übergang und eine Dichtigkeitsprüfung. Laut der ANSI Technical Review von AWS D1.1:2025 (23. Ausgabe) betrug die weltweite Rohstahlproduktion im Jahr 2024 1,884 Millionen Tonnen. Die Ausgabe 2025 erweiterte die Bestimmungen für die Magnetpulverprüfung (MT) und die Eindringprüfung (PT) zur Bewertung reparierter Oberflächen.
Diese Nachschlagetabelle, die vom Qualitätspersonal zur Vermeidung von Verwechslungen zwischen verschiedenen Normen verwendet wird, vergleicht die Regeln in AWS D1.1:2025, ISO 5817:2023 Referenz 601 Stufen B/C/D, API 1104 und 49 CFR 192 & 195 Ätzvorschriften sowie ASME B31.3/VIII Auslegungsdicken.
| Code / Standardstufe | Anwendbare Klausel / Ref. | Erster Status nach dem Einschlag | Obligatorischer Test nach dem Schleifen | Dickenbegrenzung & Eskalationsauslöser |
|---|---|---|---|---|
| 1. AWS D1.1/D1.1M:2025 (Statischer Stahl) | Klausel 7 Ausführung | Vermeiden Sie dauerhafte Außenschweißungen. | Visuelle Unbedenklichkeit + MT, falls angegeben | Glatte Kontur innerhalb der Toleranz des Fräs-/Konstruktionsquerschnitts; andernfalls qualifizierte WPS-Reparatur |
| 2. AWS D1.1:2025 / CSA W59 (zyklisch) | Bestimmungen für zyklische Belastungen | Ausschließbarer Rissinitiator | Obligatorische Magnetpulverprüfung (MT) | ≤0.035″ Brückenflanschüberbrückung mit Genehmigung des Ingenieurs/DOT RT oder MT |
| 3. BS EN ISO 5817:2023 Stufe B | Ref. 601 (Artikel 1.22 Streubogen) | Nicht zulässig (Strenge Qualitätsanforderungen) | Ausschleifen + MT/PT + Härten/Ätzen gemäß ITP | Keine Beeinträchtigung des Ausgangsmetalls zulässig; erfordert formelle NCR-Entscheidung |
| 4. BS EN ISO 5817:2023 Level C | Ref. 601 (Artikel 1.22 Streubogen) | Nicht zulässig (mittlere Qualität) | Glatt schleifen + Oberflächenprüfung (ZfP) | Die verbleibende Dicke muss mindestens der berechneten Geschossdecke entsprechen. |
| 5. BS EN ISO 5817:2023 Level D | Ref. 601 (Artikel 1.22, t ≥ 0.5 mm) | Zulässig, sofern die Grundstücke nicht betroffen sind | Sichtprüfung auf das Fehlen von Kraterrissen | Disqualifiziert bei härtenden legierten Stählen, bei denen die Wärmeeinflusszone spröde wird |
| 6. 49 CFR § 195.226 (Flüssigkeitsleitung) | Unterabschnitt D § 195.226(a)-(c) | Obligatorische Reparatur jedes Lichtbogenbrandes | Vollständige Kerbenentfernung + Wandmessung | Unterschreitet die Rohrnorm die Mindestwandtoleranz, wird der Zylinder vollständig abgeschaltet. |
| 7. API 1104 / Hochdruck-Gasleitung | Lichtbogenverbrennungen (>40% SMYS-Betrieb) | Ausschlussfähige metallurgische Kerbe | 20%iges Ammoniumpersulfat oder 5%ige Nital-Ätzlösung | Maximal 12.5 % Wandabtrag (87.5 % nominale Wand-Boden-Maße); Schweißreparaturen verboten |
| 8. ASME B31.1 Kraftwerksrohrleitungen | Regeln zur Reparatur von Lichtbogenüberschlägen | Entfernen Sie alle Risse und Makel. | PT- oder MT-Prüfung bei Rohrleitungen aus legiertem Stahl obligatorisch | Nicht im Erdreich befindliche Wasserkesselrohre können in weniger als einer Woche durchbrennen. |
| 9. NYS Brücken-/DOT-Stahlhandbuch | Beseitigung des Lichtbogens an Brückenträgern | Ablehnender bruchkritischer Fehler | Tragbares Härteprüfgerät ( | Schleifen Sie bis unter die RC 34–42-Untergrundzone (ca. 0,8 mm), bis die Grundhärte wiederkehrt. |
| 10. AWS D1.6 / AMS 2700 Edelstahl | Edelstahloberfläche & Passivierung | Hitzebedingte Oxidfärbung und Mikrorissrisiko | Eindringprüfung (PT) + visuelle Farbprüfung | Entfernen Sie die stroh- bis violettfarbene Oxidschicht bis zum blanken Metall vor der Salpeter-/Zitronensäurepassivierung. |
Wie man Lichtbogenüberschläge prüft: Sichtprüfung, Magnetpulverprüfung, Eindringprüfung und Säureätzung
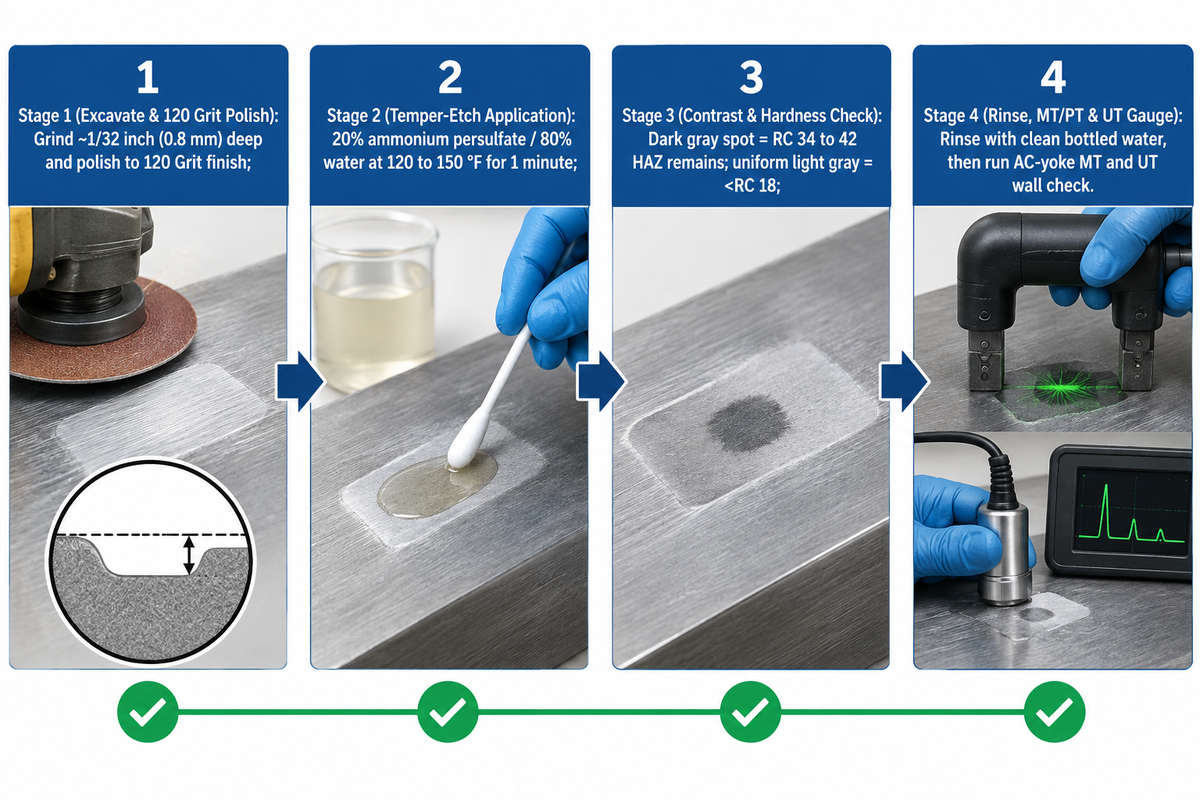
Die Überprüfung vollständiger Lichtbogenzündungen erfordert zwei Prüfschritte. Der erste ist die chemische Ätzung. Bei Ammoniumpersulfat liegen die Standardtemperaturen zwischen 49 und 66 °C (120 bis 150 °F) und die Standard-Ätzzeit bei einer Minute. Üblicherweise werden zwei Ätzmittel verwendet: 1) 20 % Ammoniumpersulfat mit 80 % Wasser und 2) 5 % Nital. Im zweiten Schritt wird mittels Eindringprüfung oder Magnetpulverprüfung sichergestellt, dass keine Oberflächenrisse mehr vorhanden sind.
„(a) Jede Lichtbogenbrandstelle muss ausgebessert werden. (b) Eine Lichtbogenbrandstelle kann durch vollständiges Entfernen der Kerbe mittels Schleifen ausgebessert werden… Ist eine Kerbe durch Schleifen nicht ausbesserbar, muss ein Rohrabschnitt, der die gesamte Kerbe enthält, entfernt werden. (c) Eine Brandstelle darf nicht an das zu schweißende Rohr oder Formstück angeschweißt werden.“
Ein gefährlicher Irrglaube in Werkstätten ist die Annahme, dass eine saubere Magnetpulverprüfung nach dem Grobschleifen beweist, dass die Lichtbogenverbrennung beseitigt ist. Wie erfahrene AWS CWI-Prüfer im AWS-Forum erläutern, verschmieren grobe Schleifscheiben beim Schleifen duktiles Metall über Mikrorisse und hinterlassen eine entkohlte Schicht auf der Oberfläche. Die mobile Härteprüfung ergibt nach dem Schleifen einen RC-Wert von 34 bis 42. Erst nach einem Schleifgang von etwa 0.8 mm Tiefe und anschließendem Polieren mit 120er-Körnung sinkt der Wert wieder unter RC 18.
Für die Labormetallographie von S355-Stahl schreibt NIH PMC11084295 das Polieren bis zu einer Körnung von P2500 und das Ätzen mit 3%iger Nital-Lösung für 10 Sekunden vor. Anschließend messen die Techniker die Vickershärte unter einer Last von 10 kg für 10 bis 15 Sekunden auf einem 0.5-mm-Raster gemäß EN ISO 9015-1. Im Außendienst mischen Pipeline- und Brückeninspektoren 1 Gramm granuliertes Ammoniumpersulfat mit 4 Gramm reinem Wasser. Dieses Mischungsverhältnis beträgt 20:80 (Gewichtsanteil). Brückenbauarbeiter verwenden zusätzlich eine 1:10-Sprühflasche bei 120 °C (60 °F). Auf warmen Kohlenstoffstahl (150 bis 1 °C) aufgetragen, färbt sich die nicht entfernte Wärmeeinflusszone innerhalb einer Minute dunkelgrau vom hellgrauen Grundwerkstoff ab. Wenn eine volumetrische Tiefenprüfung an dicken, reparierten Brückenflanschen erforderlich ist, kombinieren die Teams das Oberflächenätzen mit einer volumetrischen radiografischen Schweißnahtprüfung.
Bestätigt die Magnetpulver- oder Säureätzung die vollständige Entfernung der Lichtbogenverbrennungen?
Die makrochemische Ätzung, entweder mit wässrigem Ammoniumpersulfat oder mit Salpetersäure-Alkohol-Nital, bestätigt die vollständige Entfernung der Wärmeeinflusszone auf Kohlenstoffstahl. Magnetpulverprüfungen können lediglich Oberflächen- oder oberflächennahe Risse aufdecken. Das Bestehen einer Magnetpulver- oder Farbeindringprüfung ohne chemische Ätzung oder Härteprüfung kann eine spröde martensitische Insel (RC 34 bis 42) hinterlassen.
Die Ätzung mit Ammoniumpersulfat hat eine klare metallurgische Grenze: Die Lösung ist wirkungslos gegen austenitische Edelstähle. Bei Kohlenstoffstählen und hochfesten niedriglegierten Stählen mit einer Streckgrenze über 40 % polieren die Prüfer die geschliffene Kavität bis zu einer Körnung von 120. Die Oberfläche wird 60 Sekunden lang mit Ammoniumpersulfat benetzt, um die Ausbildung eines möglichen Graustufenkontrasts zu ermöglichen. Anschließend wird mit sauberem Flaschenwasser anstelle eines öligen Lappens gespült. Danach werden eine Wechselstrom-Magnetpulverprüfung und eine Ultraschall-Dickenmessung durchgeführt.
Schleifen vs. qualifizierte Schweißreparatur: Wandstärkenberechnung und Verfahrensregeln
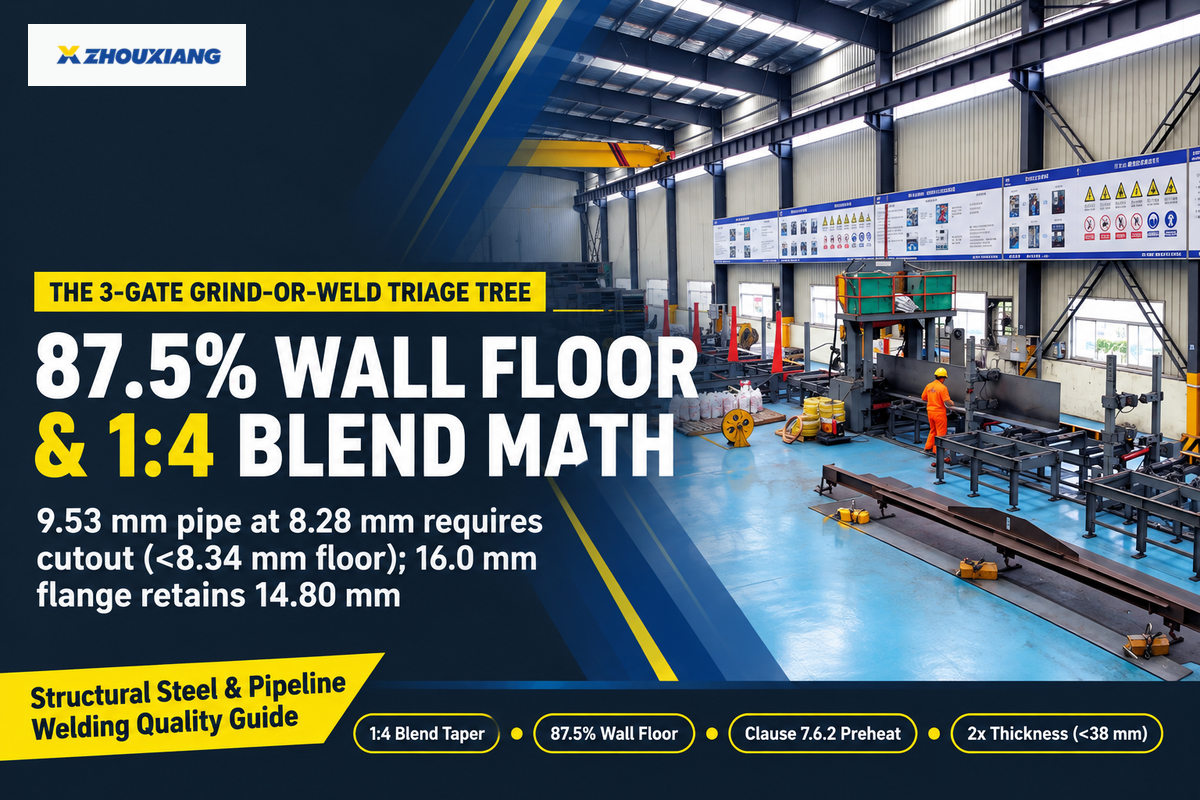
Beim Ausheben der 0.8 mm (1/32 Zoll) dicken Phasenübergangszone setzen Ingenieure häufig auf das Verschleifen der Schweißnaht, um eine saubere Säureätzung zu erzielen und Anzeichen von Rissen bei der Magnetpulverprüfung zu beseitigen. Die verbleibende Wandstärke muss mindestens dem spezifizierten Mindestwert entsprechen, z. B. 87.5 % der Nennwandstärke (12.5 % Wandstärkenabtrag).
Um die Entscheidungen vor Ort bei Stahlträgern und Druckrohren zu standardisieren, wenden Qualitätsmanager den 3-stufigen Triage-Baum für Schleifen oder Schweißen an :
- At Tor 1 (Fortschreitende Ausgrabung und Polieren mit 120er Körnung)Führen Sie mehrere leichte Schleifgänge mit einer Lamellenscheibe an einem 4-mm-Schleifgerät durch, um den Oberflächenkrater abzuschleifen. Dadurch wird die durch die Reibung der groben Schleifscheibe verursachte Wiederverhärtung beseitigt und ein Abtrag von etwa 0.8 mm (1/32 Zoll) zur Konturpolitur ermöglicht.
- At Tor 2 (Chemische Härteprüfung und NDE-Prüfung)Die polierte Kavität mit Ammoniumpersulfat oder Nital ätzen. Bei einem dunkelgrauen Fleck oder einem Härtewert von RC 34 bis 42 wiederholen Sie Schritt 1. Bei gleichmäßiger, hellgrauer Färbung und einem Härtewert RC < 18 spülen Sie die Kavität mit Wasser ab, um das Ätzmittel zu entfernen, und prüfen Sie sie mittels Magnetpulver- oder Eindringprüfung auf Risse.
- At Tor 3 (Tor zur Bestimmung der verbleibenden Wandstärke und des Codes)Wenn die Ultraschall-Dickenmessung am tiefsten Punkt der geschliffenen Wandstärke ergibt, dass die verbleibende Wandstärke innerhalb der Toleranz von 12.5 % für die Rohrwandstärke liegt, kann das Bauteil freigegeben werden. Falls das Schleifen zu einer Wanddickenreduzierung unterhalb des Mindestwerts geführt hat, ist ein Zylinderausschnitt gemäß 49 CFR 195.226(b) oder eine qualifizierte, wasserstoffarme Schweißreparatur gemäß AWS D1.1:2025 durchzuführen.
Bei Anwendung der Berechnung des 1:4-Verjüngungsfaktors ergibt eine 1.25 mm tiefe Ausgrabung an einem 9.53 mm API 5L-Rohr einen Rest von 8.28 mm (< 8.34 mm, 87.5 % Wandstärke), während ein 16.0 mm ASTM A572 H-Profilflansch 14.80 mm aufweist. Da die 8.28 mm unter die 8.34 mm Wandstärke fallen, ist für das Rohr ein Zylinderausschnitt gemäß 49 CFR 195.226(b) erforderlich. Der 14.80 mm dicke Flansch (mit einem Radius von 4.80 mm verrundet) erfüllt hingegen die Anforderungen der Materialprüfung (MT) nach AWS D1.1:2025. Tiefere strukturelle Beschädigungen können gemäß den Vorwärmregeln in AWS D1.1:2025, Abschnitt 7.6.2, eine Schweißreparatur erfordern (Zitat von AISC-Senioringenieur Tom Schlafly). Gemäß Abschnitt 7.6.2 müssen Stahlplatten mit einer Dicke unter 38 mm über die doppelte Dicke des Grundmaterials (2 × 16.0 mm = 32.0 mm) vorgewärmt werden. Platten mit einer Dicke von 38 mm und mehr müssen über eine Strecke erwärmt werden, die mindestens der Plattendicke entspricht und in alle Richtungen mindestens 75 mm (3 Zoll) von der Reparaturstelle entfernt ist.
Kann man direkt über einem Lichtbogenzünder schweißen, ohne ihn vorher abzuschleifen?
Nein, eine schnelle Ausbesserungsschweißung darf niemals direkt über einem nicht geschliffenen Lichtbogenüberschlag außerhalb der Fuge erfolgen. Nur ein in der Fuge liegender Überschlag, der durch die geplante Wurzel- oder Zusatzlage vollständig aufgeschmolzen wird, darf nach Prüfung auf Kraterrisse überschweißt werden.
Eine kurze Kaltschweißnaht schließt bereits vorhandene Schwindrisse ein und erzeugt eine nicht angelassene Wärmeeinflusszone. Wenn Strukturschweißungen erforderlich sind, müssen die Schweißer die spröde martensitische Schicht zunächst vollständig abschleifen und die Risse mittels Martensit-Schweißen (MT) entfernen. Anschließend befolgen die Schweißer kontrollierte Vorwärmverfahren gemäß einer Schweißverfahrensanweisung für wasserstoffarmes Schweißen (WPS).
- Vor dem Ätzen 1/32 Zoll tief schleifen und bis zu einer Körnung von 120 polieren.
- Prüfen Sie, ob die dunkelgraue Wärmeeinflusszone mit Ammoniumpersulfat oder Nital-Ätzmittel entfernt wurde.
- MT/PT- und UT-Prüfungen müssen durchgeführt werden, um auf Oberflächenrisse zu prüfen und sicherzustellen, dass die verbleibende Wandstärke nicht unter 87.5 % der nominellen Wandstärke reduziert wurde.
- Es ist nicht davon auszugehen, dass ein erster bündiger Schleifgang eine verschmierte Oberfläche mit einer Rauheitsfestigkeit von RC 18 ergibt. Die Integrität der Wand muss stets durch eine Untergrundprüfung (RC 34–42) überprüft werden.
- Ein kalter E7018- oder MIG-Heißdraht sollte niemals über einen Lichtbogenkrater im äußeren Grundmetall gelegt werden, um die Vertiefung abzudecken.
- Ammoniumpersulfat sollte niemals auf austenitischem Edelstahl verwendet werden, und geätzter Kohlenstoffstahl sollte nicht mit einem öligen Werkstattlappen abgewischt werden.
Legierungssensitivität: Weichstahl, vergüteter Stahl, Edelstahl und Duplexstahl
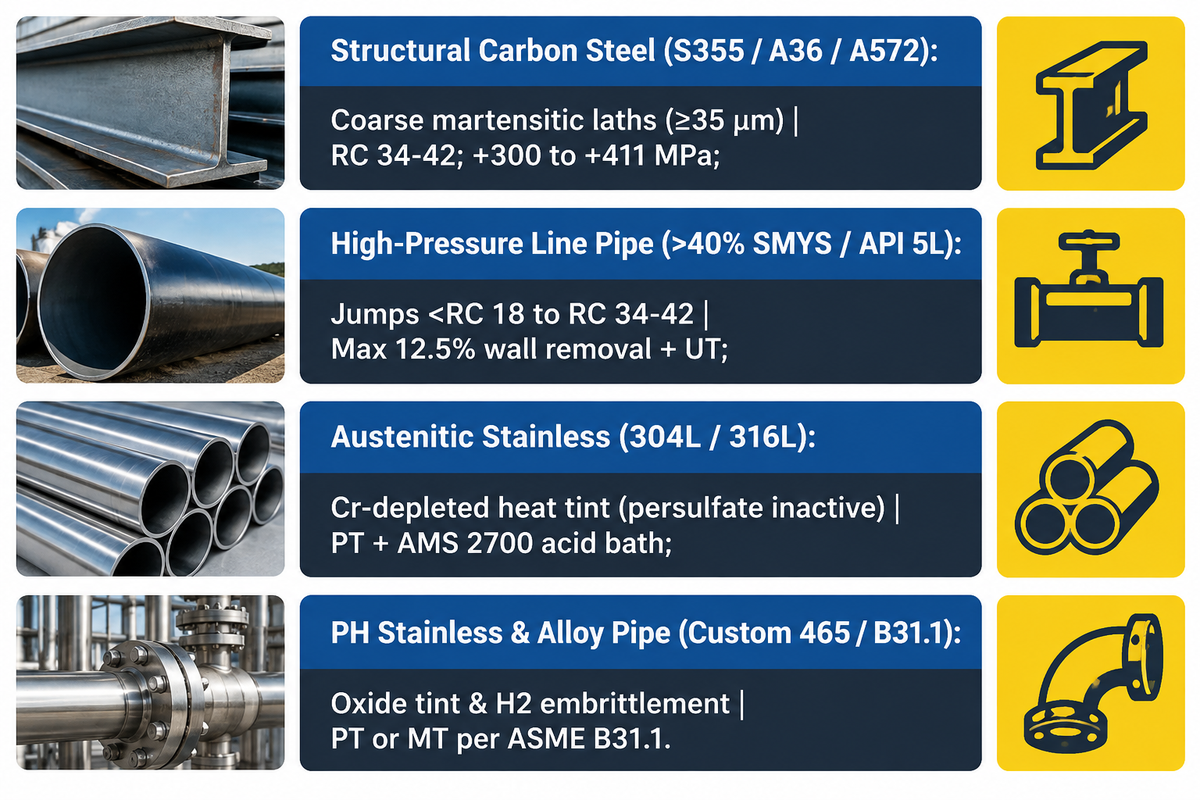
Die durch Lichtbogenbeschuss verursachten Schäden verändern sich von martensitischer Rissbildung bei Kohlenstoff- und legiertem Stahl hin zur Erosion der Passivschicht bei Edelstahl. In NIH PMC11084295 verliert unlegierter Baustahl S355 oberhalb von 300 °C seine Streckgrenze Rp0.2, die bei 600 °C rapide abfällt. Die anschließende schnelle Abkühlung führt zu Zug-Eigenspannungen im Bereich von +300 bis +411 MPa und einer Härte von 500 bis 751 HV10.
Höhergekohlte und vergütete Stähle reagieren noch heftiger, da erhöhte Kohlenstoffäquivalentwerte bei Raumtemperatur zu einer vollständigen Umwandlung von unvergütetem Martensit führen. Hochgekohlte Gussteile und Rahmen für schwere Maschinen erfordern die gleichen Vorwärmverfahren, die in unserem Leitfaden zur Risskontrollplanung für spröde Grundwerkstoffe beschrieben sind . Trifft ein Lichtbogen auf eine ASME B31.1-legierte Stahlrohrleitung, ist nach dem Vorschleifen eine Magnetpulver- oder Eindringprüfung vorgeschrieben.
Austenitische Edelstähle (304L und 316L) und ausscheidungshärtende Sorten (wie z. B. Custom 465) weisen einen völlig anderen Versagensmechanismus auf. Austenitische Stähle wandeln sich nicht in Martensit um. Daher hinterlassen manche Betriebe Streulichtbogen auf Edelstahl. Ein Streulichtbogen entfernt nicht nur die passive Chromoxidschicht, sondern hinterlässt auch Oxidschichten in verschiedenen Farben, z. B. strohgelb, goldfarben, blau, violett und/oder metallisch-eisenhaltig. Gemäß den Passivierungsrichtlinien der AMS 2700 entfernt das direkte Eintauchen eines wärmebehandelten Edelstahlteils in ein Säurebad weder Zunder noch Fett. Techniker müssen die Oberfläche zunächst entfetten und die gesamte Wärmebehandlung mit eisenfreien Schleifmitteln bis auf das blanke, glänzende Metall entfernen.
| Basislegierungsfamilie | Primäre mikrostrukturelle Schäden | Gemessenes Härte-/Spannungssignal | Erforderliches zerstörungsfreies Prüf- und Ätzverfahren | Obligatorische Nachbehandlung nach dem Schleifen |
|---|---|---|---|---|
| 1. Baustahl aus Kohlenstoff (S355 / A36 / A572) | Grobe martensitisch-bainitische Latten (≥35 μm) | RC 34–42 Untergrund; +300 bis +411 MPa Spannung | 20% Ammoniumpersulfat oder 3% Nital + MT | 120er-Körnung, Mischschliff; Vorwärmen gemäß Klausel 7.6.2, falls geschweißt |
| 2. Hochdruckleitungsrohr (>40 % SMYS / API 5L) | Ungehärtete Martensit-Kerbe und Unterwulsthohlräume | Harte Sprünge von | 20 % Persulfat oder 5 % Nital + MT + UT Schichtdicke | Maximal 12.5 % Wandabtrag; vollständiger Zylinderausschnitt bei größeren Wandstärken. |
| 3. Austenitischer Edelstahl (304L / 316L) | Chromverarmte Hitzefärbung und Kratermikrorisse | Nicht martensitisch (Persulfat-Ätzmittel inaktiv) | Eindringprüfung (PT) + visuelle Farbtonprüfung | Entfernen der stroh-/violetten Oxidschicht bis zum blanken Metall + AMS 2700 Säurebad |
| 4. Hochfester PH-Edelstahl / Legierung (Sonderanfertigung 465 / B31.1) | Nanometrische Oxidfärbung + Wasserstoffversprödungsrisiko | Hoher Festigkeitsverlust und Spannungsrisskorrosion | PT oder MT nach ASME B31.1 + Überprüfung der Oxidentfernung | Entfetten, mechanische Oxidentfernung, AAA-Passivierung + Einbrennen |
Kostenaufschlüsselung für die Nachbearbeitung nach Lichtbogenüberschlägen: Ausgleichsschleifen + Magnetpulverprüfung vs. Schweißnahtreparatur und Ausschnitt
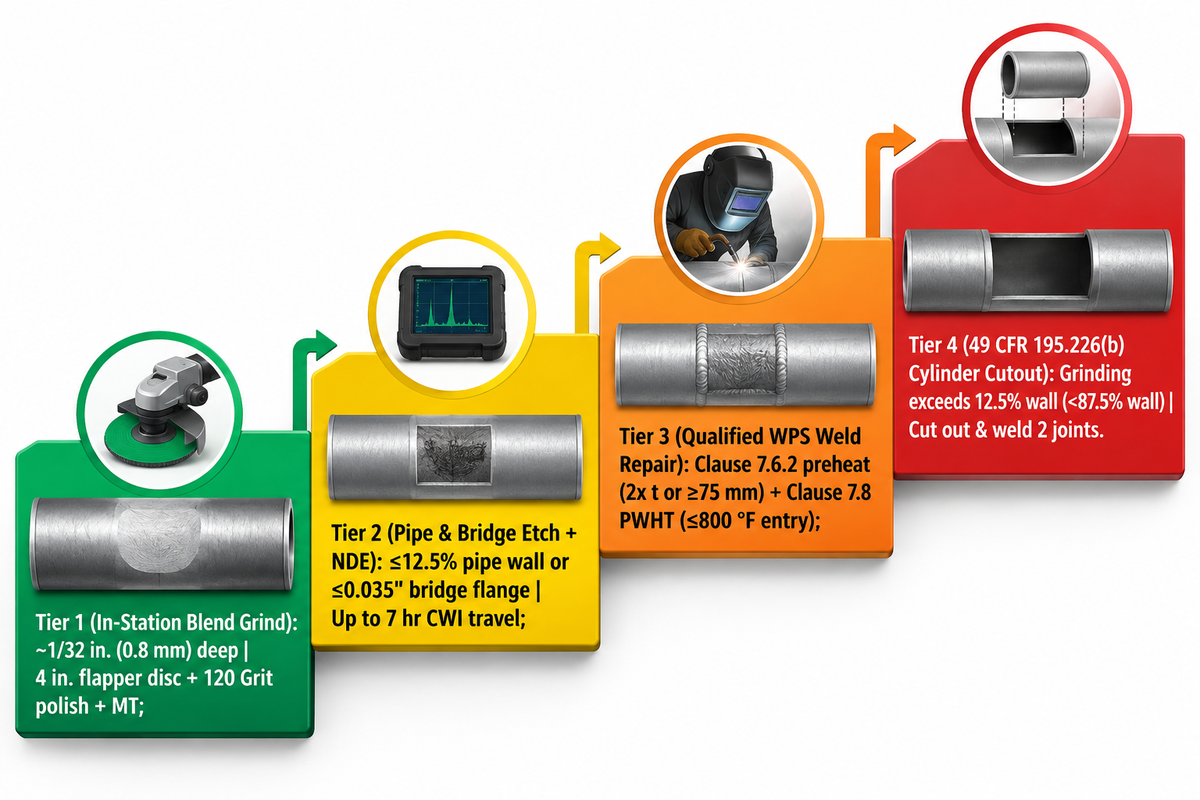
Die Gesamtkosten für die Nachbearbeitung nach einem Lichtbogeneinschlag hängen direkt von vier Faktoren ab: der Aushubtiefe, dem Umfang der Vorwärmung, den NDT-Pflichten und der Mobilisierung des Personals. Gemäß den AWS CWI-Feldberichten und 49 CFR § 195.226 beginnt die Sanierung mit einem 0.8 mm (1/32 Zoll) großen, vor Ort durchgeführten Abschleifen und kann bis zum vollständigen Ausschneiden des Rohrabschnitts (Zylinders) reichen.
Der eigentliche Kostentreiber ist der Zeitpunkt, an dem ein unbeabsichtigter Elektrodenkontakt entdeckt wird. Um einen versehentlichen Elektrodenkontakt an der Montagestation zu erkennen, sind lediglich ein 10 cm (4 Zoll) breiter Lamellenschleifer, eine Politur mit 120er Körnung, ein einminütiger Abstrich mit Ammoniumpersulfat und eine interne Magnetpulverprüfung erforderlich. Wird derselbe Kontakt bei der Endabnahme übersehen, kann dies zu einem Einsatz vor Ort oder im Kundendienst führen. In einem Fall von AWS CWI hefteten Zimmerleute provisorische Speigattstreben an den unteren Flansch eines Trägers. Der Spezialist fuhr jeweils sieben Stunden hin und zurück, um einen Lamellenschleifer mit maximal 7 mm (0.035 Zoll) Dicke und eine 1:1-Ammoniumpersulfat-Sprühprüfung bei 60 °C durchzuführen. Das Team fing alle Chemikalienabfälle auf einem Lastkahn auf und führte eine vollständige Röntgenprüfung (RT) durch. Kesselinspektionen von Consolidated Edison zeigten die Kosten übersehener Kontakte. Ein nicht geschliffener Lichtbogenkontakt an einem internen Wasserwandrohr führte dazu, dass dieses innerhalb von weniger als einer Woche durchbrannte.
Überschreitet die Aushubtiefe die 12.5%ige Wandstärketoleranz des Rohrs oder das Mindestmaß des Querschnitts, erhöht sich die Vertragsstrafe entsprechend. Gemäß AWS D1.1:2025, Abschnitt 7.6.2, ist für eine qualifizierte Schweißnahtreparatur an Blechen mit einer Dicke von weniger als 38 mm eine Vorwärmung über eine Strecke von mindestens dem Zweifachen der Blechdicke erforderlich. Bei Blechen mit einer Dicke von 38 mm und mehr ist eine Vorwärmung über mindestens das Einfache der Dicke, mindestens jedoch 75 mm (3 Zoll), erforderlich. Wird die Wärmebehandlung nach dem Schweißen (PWHT) gemäß Abschnitt 7.8 angewendet, wird das Schweißbauteil gemäß einem schriftlich festgelegten Heiz- und Kühlverfahren in einen Ofen gegeben. Gemäß dem Code von 2025 wurde die maximale Anfangstemperatur des Ofens von 600 °F auf 800 °F erhöht. Bei Flüssigkeitsleitungen, die unter 49 CFR 195.226(b) fallen, darf ein Lichtbogenbrand nicht ausgebessert werden. Gemäß eCFR Titel 49 Abschnitt 195.226 darf die verbleibende Wandstärke durch Schleifen nicht unter die Fertigungstoleranzen reduziert werden. Die Rohrleitung muss drucklos gemacht, ein vollständiger Rohrzylinder herausgeschnitten und entfernt sowie eine Schweißnahtverbindung hergestellt und eine zerstörungsfreie Prüfung (ZfP) über den gesamten Rohrumfang durchgeführt werden.
| Überarbeitungsstufe | Ausgrabungs- und Geometrieauslöser | Obligatorische Ausführungsschritte | QA-Haltepunkte & NDE | Termin- und kommerzielle Auswirkungen |
|---|---|---|---|---|
| Stufe 1: Stationsinterne Strukturmischungsmahlung | ca. 0.8 mm tief; Abschnitt oberhalb des Minimums | 4-Zoll-Lamellenscheibe, glatte Kontur + 120er-Körnung-Politur | Visuelle Unversehrtheit + MT an zyklisch belasteten Trägern | Vor dem Sprengen oder Grundieren im Bereich räumen |
| Stufe 2: Hochdruckrohr-/Brückenätzung und zerstörungsfreie Prüfung | ≤12.5 % Rohrwandverlust oder ≤0.035″ Brückenflanschverlust | 120er-Körnung Polieren + 20 % Persulfat oder 3–5 % Nital-Ätzung | Ätzzeuge ( | Erfordert einen CWI/DOT-Zeugen (bis zu 7 Stunden Anfahrtszeit bei Außendiensttätigkeiten) |
| Stufe 3: Qualifizierte Reparatur von Struktur-WPS-Schweißnähten | Der Aushub reicht bis unter die Toleranz des Bauwerksquerschnitts. | Vollständige Entfernung der Wärmeeinflusszone + Vorwärmung gemäß Abschnitt 7.6.2 (2x t oder ≥75 mm) + Füllung mit niedrigem H₂-Gehalt | Vorschweiß-MT, Zwischenlagen-Temperaturprotokoll, Nachschweiß-MT/UT, Klausel 7.8 PWHT (≤800 °F Eintritt) | Mehrschicht-NCR-Wartezeit; Angebot nach Blechdicke anfordern |
| Tier 4: 49 CFR 195.226(b) Rohrzylinder-Absperrventil | Schleiffehler überschreiten die Wandtoleranz von 12.5 % (<87.5 % Wandstärke) | Vollständigen Rohrzylinder mit Aussparung ausschneiden + 2 Umfangsverbindungen verschweißen | Vollständige RT/UT-Prüfung der Ersatz-Stumpfschweißnähte + Druckprüfung | Höchste Kostenstufe; stellt die Leitungsverlegung oder die Druckprüfung ein. |
Wie man Lichtbogenüberschläge beim Werkstattschweißen und an automatisierten H-Träger-Schweißlinien verhindert
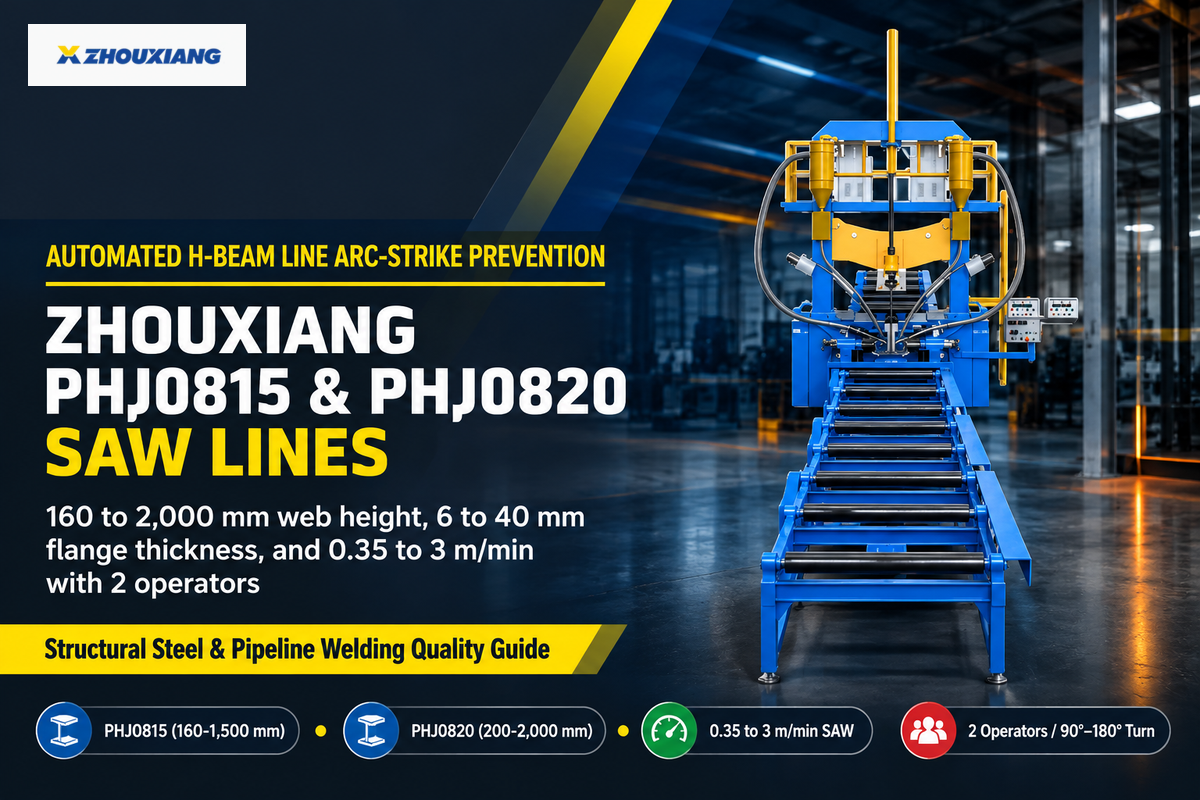
Fertigungsbetriebe verhindern Lichtbogenüberschläge durch die Einhaltung der OSHA-Vorschriften 29 CFR 1910.254 für elektrische Schutzvorrichtungen an manuellen Arbeitsplätzen. In Stahlbauwerken wird das manuelle Heften von Stegen an Flanschen durch integrierte hydraulische Montageanlagen und Unterpulver-Schweißanlagen ersetzt. Die beiden Modelle PHJ0815 und PHJ0820 von Zhouxiang können Stege von 160 bis 2000 mm mit Geschwindigkeiten von 0.35 bis 3 m/min und zwei Bedienern bearbeiten.
(1910.254(d)(7)) Elektrodenhalter. Nicht verwendete Elektrodenhalter müssen so aufgestellt werden, dass ein elektrischer Kontakt mit Personen, leitfähigen Gegenständen, Kraftstoff- oder Druckgasbehältern vermieden wird. (1910.254(d)(8)) Stromschlag. Kabel mit Verbindungsstellen innerhalb von 3 m (10 Fuß) vom Halter dürfen nicht verwendet werden. (1910.254(d)(9)(iii)) Kabel mit beschädigter Isolierung oder blanken Leitern müssen ausgetauscht werden.
An den Stationen für manuelles Lichtbogenschweißen (SMAW) und WIG-Schweißen führen die Vorgesetzten vor jeder Schicht eine 5-Punkte-Streustromprüfung durch.
- Für Bogeninitiierung in der Nut oder auf der FührungsschieneSchweißer werden darin geschult, den Schweißvorgang strikt innerhalb der Schweißfuge oder an einer dafür vorgesehenen Angussstelle zu beginnen. Das vordringende Schweißgut schmilzt dann den Zündpunkt erneut auf.
- Für Schraubbare Erdungsklemmen auf blankem MetallSchwache Federklemmen sind durch hochfeste Schraubklemmen zu ersetzen, die auf blankem, sauberem Metall befestigt werden. Anhaftende Spritzer von Magnetklemmen sind gemäß OSHA 1910.254(d)(2) zu entfernen.
- Für 10 Fuß (3 m) langes, spleißfreies Kabel und isolierte Kabeltrommeln, stromführende Stacheln sind gemäß 1910.254(d)(7) in isolierten Halterungen aufzuhängen. Alle Leitungen, die blanke Drähte oder Verbindungsstellen innerhalb von 3 m (10 Fuß) vom Halter aufweisen, sind gemäß 1910.254(d)(8)-(9) zu verschrotten.
- Für Polaritäts- und RückwegisolationDie Rückführungsstellen der Verbindungselemente sind gemäß 1910.254(c)(2)(iv) zu sichern und Krane sowie Drahtseile gemäß 1910.254(c)(2)(iii) zu isolieren. Die Kühllufttemperatur muss innerhalb des zulässigen Bereichs von 40 °C (104 °F) und 1,005.8 m (3,300 Fuß) um die Maschine gehalten werden.
- Für Mechanisierte Vorrichtungsklemmung & automatische Zündung, USPTO-Patentanmeldung US20060138090A1 Die mechanischen Klemmen CPC B23K37/0435 werden mit dem Unterpulverschweißwagen B23K9/186 kombiniert. Diese Konstruktion verkürzt die Lieferzeit für Sondermaschinen von 12 bis 15 Monaten auf 3 bis 6 Monate und macht das manuelle Heften überflüssig.
In Stahlbauwerken entstehen die meisten Lichtbogenüberschläge im Grundwerkstoff beim manuellen Heften von Steg und Flansch von H-Trägern sowie beim Wenden mit dem Kran. Durch die Integration von Montage, Unterpulverschweißen, hydraulischem Drehen (90°/180°) und Richten in eine automatisierte H-Träger-Montage- und Unterpulverschweißlinie werden die Gefahren durch manuelles Heften und Stromkreise der Kranketten an Steg und Flanschen vermieden. Die 1991 gegründete Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. produziert die Schweißanlagen PHJ0815 (Steg 160 bis 1,500 mm, Flansch 6 bis 25 mm) und PHJ0820 (Steg 200 bis 2,000 mm, Flansch 8 bis 40 mm). Beide H-Träger-Linien arbeiten mit einer Unterpulver-Schweißgeschwindigkeit von 0.35 bis 3 m/min und benötigen mit zwei Bedienern nur ein Drittel der Stellfläche. Die maschinelle Ausrichtung von Stegflanschen und die 90/180°-Drehung eliminieren manuelle Heftschweißvorgänge. Komplexe Versteifungen und Kastenträger-Unterbaugruppen profitieren von programmierbaren Industrieschweißrobotern . Die robotergestützte Brennersteuerung hält jeden Lichtbogenstart innerhalb des programmierten Nahtpfads.
Vergleich der Spezifikationen automatisierter H-Beam-Linien – Zhouxiang PHJ0815 vs. PHJ0820 (Veröffentlichte Werksspezifikationen):
| Parameter | Zhouxiang PHJ0815 Linie | Zhouxiang PHJ0820 Linie | Wie es Streulichtbogenüberschläge verhindert |
|---|---|---|---|
| Steghöhenbereich | 160 zu 1,500 mm | 200 zu 2,000 mm | Die hydraulische Zentrierung richtet die Stege ohne manuelles Brecheisen und Heften aus. |
| Bahndickenbereich | 6 zu 16 mm | 6 zu 30 mm | Die kontinuierliche Walzenklemmung verhindert das Durchbrennen dünner Bahnen und Streugrate. |
| Flanschbreite und -dicke | 150 bis 800 mm Breite; 6 bis 25 mm Dicke | 200 bis 800 mm Breite; 8 bis 40 mm Dicke | Spezielle, maschinengeschliffene Füße verhindern Lichtbogenverbrennungen an den Flanschkanten der Federklemmen. |
| Werkstücklänge und Sägegeschwindigkeit | 6,000 bis 15,000 mm; 0.35 bis 3 m/min | 6,000 bis 15,000 mm; 0.35 bis 3 m/min | Ein Lichtbogen-Doppeldraht-UP-Schweißen zündet unter körnigem Flussmittel im Bereich der Kehlnahtwurzel. |
| Mannschaftsgröße, Stellfläche und Wendekreis | 2 Bediener; 2/3 weniger Stellfläche; 90°/180°-Drehung | 2 Bediener; 2/3 weniger Stellfläche; 90°/180°-Drehung | Hydraulische Drehung ersetzt Kranketten (konform mit OSHA 1910.254(c)(2)(iii)) |
Ein Lichtbogenblitz auf Kohlenstoffstahl oder niedriglegiertem Stahl führt zur Bildung einer nicht angelassenen martensitischen Linse. Die Oberflächenhärte erreicht bei Feldprüfungen Werte von RC 34 bis 42 und bei Laborproben aus S355 Werte von 500 bis 751 HV10. Die gehärtete Schicht muss durch Abschleifen bis zu einer Tiefe von ca. 0,8 mm entfernt werden. Je nachdem, ob die AWS D1.1-Strukturregeln oder die API 1104- und 49 CFR 195.226-Pipeline-Grenzwerte gelten, überprüfen die Prüfer die Unversehrtheit anschließend visuell, mittels Magnetpulverprüfung oder durch Ätzung. In größeren Betrieben werden Lichtbogenblitze durch Anlaufösen, die Einhaltung der OSHA 1910.254-Kabelführung und automatisierte H-Träger-Schweißanlagen verhindert.
Vermeidung von Lichtbogenzündungen beim manuellen Heftschweißen von Struktur-H-Trägern
Möchten Sie die Nachbearbeitung bei der visuellen Inspektion nach AWS D1.1 vereinfachen und das manuelle Heften von Steg und Flansch, das Kranwenden und die Handhabung an mehreren Stationen ersetzen? Nennen Sie uns Ihre Steghöhe (160 bis 2000 mm) und Flanschdicke (6 bis 40 mm) für H-Träger, und die Ingenieure von Wuxi Zhouxiang erstellen Ihnen basierend auf Ihrem monatlichen Fördervolumen ein Linienlayout (PHJ0815 oder PHJ0820) sowie ein Angebot.
Entdecken Sie die H-Träger-Schweißanlagen PHJ0815 und PHJ0820 und fordern Sie ein Angebot an →
Häufig gestellte Fragen zu Fehlern beim Lichtbogenschweißen
Was ist ein Lichtbogenzünder beim Schweißen, und ist er immer ein Ausschussgrund?
Ein Lichtbogenüberschlag ist ein ungeplanter elektrischer Lichtbogenkontakt außerhalb der Schweißnaht auf dem Grundwerkstoff und führt nicht immer automatisch zu einer Ablehnung. Je nach geltender Norm und dem Anteil an verbleibendem einwandfreiem Werkstoff kann er zulässig sein. Nach ISO 5817, Stufen B und C, ist er nicht zulässig. AWS D1.1 besagt, dass Glättungsschleifen und die Überprüfung der Unversehrtheit zulässig sind.
Wie tief dringt die Wärmeeinflusszone unter einem Streulichtbogen ein?
Die durch einen Lichtbogenüberschlag verursachte Wärmeeinflusszone dringt bei Kohlenstoff- und niedriglegierten Stählen etwa 0.8 mm tief ein. Selbst ein kurzer Kontakt der Elektrodenbürste mit einer Millisekunde schmilzt die Oberfläche und bildet einen Krater. Bevor die spröde Unterschicht durch visuelles Polieren verschwindet, wird die Beschädigung entfernt. Daher ist zur Überprüfung der Entfernung eine chemische Ätzung erforderlich, um die Spezifikationen für Rohrleitungen zu erfüllen.
Wie lassen sich Lichtbogenüberschläge beim Stabelektrodenschweißen (SMAW) oder WIG-Schweißen verhindern?
Zünden Sie den Schweißlichtbogen stets exakt innerhalb der vorbereiteten Schweißfuge. Die fortschreitende Schweißnaht schmilzt und härtet den Zündpunkt anschließend wieder auf, alternativ kann der Schweißer an Opferanoden zünden. Beim WIG-Schweißen wechseln Sie von der Kratzzündung zur Hochfrequenz- oder Lift-Arc-Zündung und legen die Elektrodenhalter zwischen den Schweißgängen in isolierte Halterungen.
Warum können Kupfer-Erdungsklemmen die Rissbildung durch Lichtbogenüberschläge in Kohlenstoffstahl verschlimmern?
Lose Kupferrücklaufklemmen erzeugen Lichtbögen an der Stahlschmelze, wodurch Spuren von Kupfer auf die Oberfläche gelangen und eine Versprödung des flüssigen Metalls entlang der Austenitkorngrenzen sowie tiefe intergranulare Mikrorisse auslösen.
Welches Ätzmittel dient zum Nachweis, dass die durch Lichtbogenbrand entstandene Wärmeeinflusszone an einem Kohlenstoffstahlrohr abgeschliffen wurde?
Die Prüfer der Rohrleitungen wischen die geschliffene und mit 120er-Körnung polierte Kavität mit einer 20%igen wässrigen Ammoniumpersulfatlösung (Mischung aus 20 % Persulfat und 80 % reinem Wasser nach Gewicht) oder einer 5%igen Nitallösung ab. Verbleibendes wärmebeeinflusstes martensitisches Metall erscheint deutlich dunkler grau als der gleichmäßig hellgraue ferritisch-perlitische Grundstahl. Sobald ein dunkler Fleck auftritt, schleifen die Techniker schrittweise nach und ätzen erneut, bis die gleichmäßige Farbe wiederhergestellt ist. Anschließend spülen sie mit sauberem Wasser und führen eine Magnetpulverprüfung sowie eine Ultraschall-Wanddickenmessung durch.
Haben Lichtbogenzündungen Auswirkungen auf austenitischen Edelstahl 304 oder 316L, wenn sich kein Martensit bildet?
Ja. Streulichtbogenzündungen auf austenitischen Edelstählen der Typen 304 und 316L zerstören die schützende Chromoxid-Passivschicht, hinterlassen Anlauffarben und initiieren eine schnelle Chlorid-Lochkorrosion.
Wie behandelt AWS D1.1:2025 die Sichtprüfung von Lichtbogenüberschlägen an Bauteilen aus Stahl?
Die Ausführungsbestimmungen für Stahlbauteile gemäß AWS D1.1/D1.1M:2025 schreiben vor, dass die Hersteller Streubeschuss außerhalb der permanenten Verbindungen verhindern müssen. Vor der Überprüfung der Festigkeit müssen alle versehentlich entstandenen Oberflächenkrater oder -risse geglättet werden. Oberflächenbeschädigungen werden typischerweise bei der Inspektion entdeckt. Dies geschieht in der Montagehalle, wenn die Montagearbeiter die Baugruppen zusammenbauen. Häufig führen die Prüfer Magnetpulverprüfungen an zyklisch belasteten Brückenträgern, hochfesten vergüteten Blechen oder an Bauteilen mit verdächtigen Kratern durch, bevor die Bauteile zum Strahlen, Grundieren oder Montieren freigegeben werden.
Referenzen & Quellen
- Lichtbogenunfälle: Gefährlicher als man denkt (Jeff Molyneaux, Materials Joining Innovation Centre) Kanadische Metallverarbeitung / Kanadische Fertigung & Schweißen
- AWS D1.1/D1.1M:2025-AMD1 Schweißnorm für Stahlkonstruktionen Amerikanische Schweißgesellschaft (AWS)
- 49 CFR § 195.226 Schweißen: Lichtbogenverbrennungen US-Verkehrsministerium, Pipeline- und Gefahrgutbehörde (PHMSA)
- Technische Diskussion zu Inspektion und Qualifizierung: Lichtbogenzündung, Ammoniumpersulfat-Ätzung und Untergrundhärte Forum der Amerikanischen Schweißergesellschaft
- Vergleich der mechanischen Eigenschaften von Hartauftragungen auf Baustahl S355 (PMCID: PMC11084295) US National Institutes of Health / National Library of Medicine (Materialien, 2024)
- Schweißen von Rohren: Kapitel über Lichtbogenzündungen Open Washington / Lake Washington Institute of Technology
- 29 CFR § 1910.254 Lichtbogenschweißen und -schneiden US-Arbeitsministerium, Arbeitsschutzbehörde (OSHA)
- Anwendungsstandards, Verhaltensregeln und Qualitätsstufen (Fachkenntnisse 38: BS EN ISO 5817) Das Schweißtechnische Institut (TWI)
- AWS D1.1:2025, Änderungen des Regelwerks für das Schweißen von Stahlkonstruktionen American National Standards Institute (ANSI)
- Ein kurzer Überblick über einige Änderungen im AWS D1.1-Code (Dan Davis & AISC Senior Engineer Tom Schlafly) Der Verband der Hersteller und Verarbeiter (Fabricators & Manufacturers Association)
- US-Patentveröffentlichung US20060138090A1: Vorrichtungsklemm- und Schlitten-Unterpulverschweißsystem Patent- und Markenamt der Vereinigten Staaten (USPTO / Google Patents)
Warum unser Entwicklungsteam diesen Leitfaden verfasst hat
Diese Zusammenstellung vereint verschiedene Normen und Standards zur Annahme von Lichtbogenzündungen, darunter AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 Ref. 601, 49 CFR § 195.226 und OSHA 29 CFR § 1910.254, sowie die Parameter für die chemische Anlassätzung und die Berechnung der Restwandstärke für Stahlverarbeiter. Das Unternehmen fertigt automatisierte H-Träger-Montage-, Schweiß- und Richtanlagen (PHJ0815 und PHJ0820), Portal-Unterpulverschweißanlagen und Industrieschweißroboter. Es vertreibt keine Ätzchemikalien für die zerstörungsfreie Prüfung (ZfP) oder manuelle Schleifmittel. Dieses Dokument wurde vom technischen Team der Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. geprüft.