

Konstruktion: Turmmantel aus gewalztem Stahlrohr.
Werkstattarbeitseinheit: Ein fertiges Transportsegment.
Hauptverbindungen: Längsnähte, Umfangsnähte und Flanschschweißnähte.
Planungsgrundlage: Streckengeometrie, zulässige Leistung und Stationsauslastung.
Ein Windturm beginnt als flache Stahlplatte und verlässt das Werk als fertige Segmente, die für die Montage bereit sind. Zwischen diesen einzelnen Schritten umfasst der Fertigungsprozess die Schritte Schneiden, Formen, Schweißen, Prüfen und Endbearbeitung. Jeder Arbeitsgang muss ein Werkstück erzeugen, das für den nächsten Arbeitsgang geeignet ist und von diesem übernommen werden kann.
Diese Übergabe wird kostspielig, wenn eine Dose ihre Materialidentität verliert, ein Flansch nach dem Schweißen korrigiert werden muss oder fertige Stahlkonstruktionen außerhalb einer belegten Beschichtungshalle warten. Ein Produktionsplan benötigt neben der Maschinenliste eine Dokumentationskette und ein kompatibles Werkstücksortiment an jeder Station.
Im Herstellungsprozess von Windkraftanlagen werden geprüfte Stahlplatten zu Walzprofilen geformt, diese zu Flanschprofilen verschweißt und anschließend geprüft, oberflächengeschützt, ausgerüstet und versandt. Dieser Ablauf gilt für konventionelle Stahlrohrtürme.
- Nur wenn die verbleibenden Stationen die zusätzliche Arbeit bewältigen können, erhöht eine schnellere Schweißstation die Endproduktivität.
- Eine Dose ist eine gerollte Hülleneinheit; ein Transportabschnitt besteht aus miteinander verbundenen Dosen und Abschnittsendschnittstellen.
- Die Stahlkonstruktion wird durch Schweißnähte in der Werkstatt verbunden. Schraubflansche verbinden üblicherweise die fertigen Abschnitte am Standort der Windkraftanlage.
- Der Umfang der Inspektion, die Anforderungen an die gemeinsame Abnahme und die Beschichtung sollten vor Produktionsbeginn in den Projektdokumenten festgehalten werden.
Wie der Herstellungsprozess von Windkraftanlagen zusammenpasst
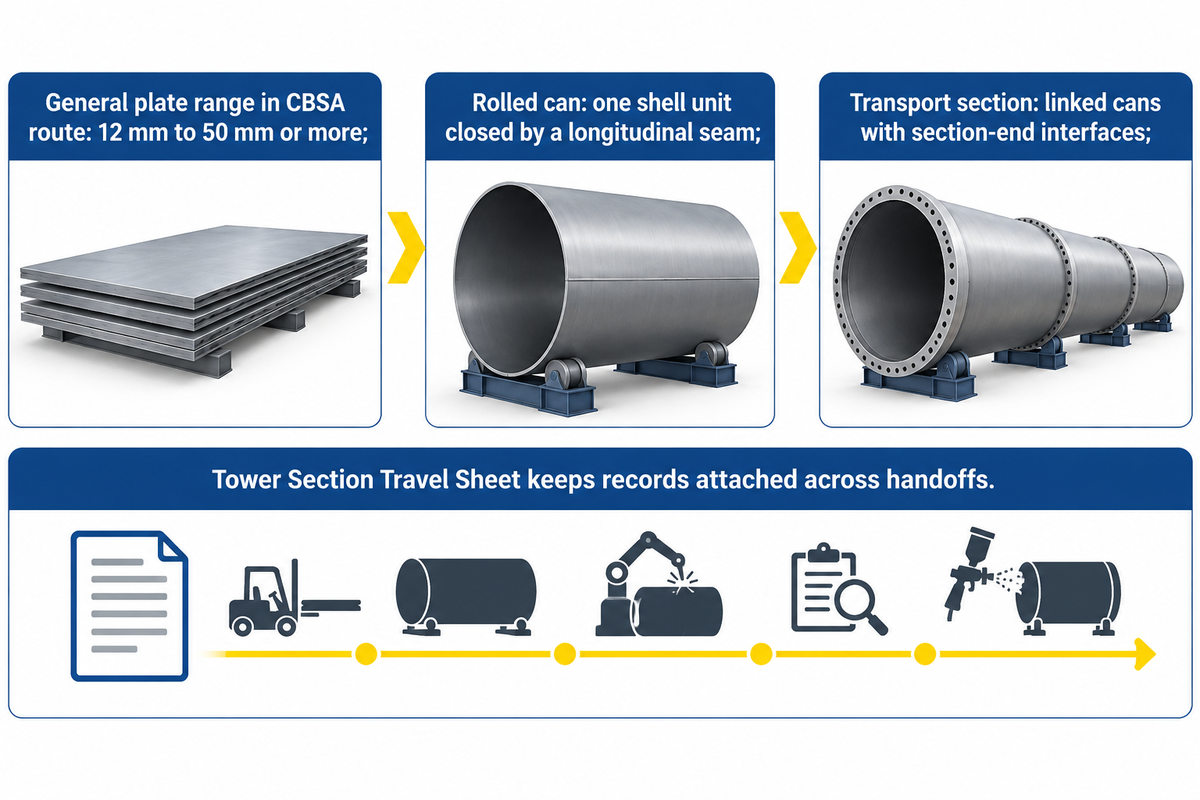
Die Fertigung von Windkraftanlagen erfolgt üblicherweise von vorbereiteten Platten über gewalzte Profile und vorgefertigte Segmente bis hin zu kompletten Transporteinheiten. Die Segmentzeichnung legt fest, wie diese Einheiten zusammengefügt werden. Einheitliche Definitionen in Einkauf, Produktion und Qualitätskontrolle verhindern, dass eine Angabe der Stückzahl pro Schicht fälschlicherweise als Zusage für die Gesamtmenge der fertigen Segmente interpretiert wird.
Die Fertigungsbeschreibung der kanadischen Grenzschutzbehörde aus dem Jahr 2023 folgt diesem Walz- und Schweißverfahren. Sie beschreibt allgemeine Blechdicken von 12 mm bis 50 mm oder mehr, die je nach Turbinenkonstruktion und Einbauort im Turm ausgewählt werden. Dieser Bereich verdeutlicht, warum eine einheitliche Nennblechdicke für die Maschinenspezifikation unzureichend ist.
Der Turm besteht aus einer tragenden Schale, die die Gondel an der Turmspitze stützt. Die einzelnen Segmente werden separat gefertigt und zur Montage zum Aufstellungsort transportiert. Der Produktionsprozess eines Windkraftanlagenturms umfasst somit die Vorarbeiten im Werk und die vorgesehenen Schraubverbindungen am Montageort.
Worin besteht der Unterschied zwischen einem Turmgehäuse und einem Turmsegment?
Eine Transportdose besteht aus einer zylindrischen oder konischen Hülle, die durch eine Längsnaht verschlossen ist. Mehrere Dosen, die an ihrem Umfang verbunden werden, bilden ein Transportsegment. Aus mehreren Segmenten wird dann ein kompletter Windkraftanlagenturm zusammengesetzt.
Dosenanzahl, Abschnittsanzahl und Turmanzahl sind jeweils Messgrößen für unterschiedliche Mengen an Fertigungsarbeit.
Nutzen Sie das Arbeitsblatt für den Turmabschnitt als empfohlene Dokumentationsstruktur. Anhand der ausgefüllten Einträge erkennen Sie, welche Teile während des Umformprozesses am Werkstück verbleiben müssen; die erforderlichen Aufzeichnungen und Freigaben sind in den genehmigten Verfahren des Werks festgelegt.
| Weiterleiten | Zu übertragender Datensatz | Wer benutzt es als Nächstes? |
|---|---|---|
| Kennzeichenquittung | Materialzertifikatreferenz, Plattenidentität und Zeichnungszuordnung | Materialkontrolle und Zuschnitt |
| Zuschnittrohling | Leere Identität, Dosennummer und Schnittrevision | Teambildung |
| Vorbereitete Kante | Verbindungsbezeichnung und festgelegte Fasenanordnung | Montage und Schweißen |
| Gerollte Schale | Kann Identität und Geometrieprüfung Ergebnis | Langnahtstation |
| Geschlossene Dose | Nahtidentität, Schweißverfahrensreferenz und erforderlicher Prüfstatus | Abschnittsmontage |
| Zusammengefügte Dosen | Abschnittsidentität, Nahtplan und Umfangsschweißprotokolle | Maßkontrolle |
| Flanschprofil | Flanschidentitäten, Ausrichtung und gemessene Schnittstellengeometrie | Qualitätsteam |
| Freigegebene Stahlkonstruktion | Abgeschlossene Haltepunkte und abgeschlossene Reparaturvorgänge | Oberflächenvorbereitung |
| Beschichteter Abschnitt | Beschichtungssystem, Anwendungsprüfungen und Aushärtungsstatus | Ausrüstungsteam |
| Fertiger Abschnitt | Endgültige Konfiguration, Kennzeichnung und Versanddokumentation | Logistik und Kundenbetreuung |
Stahlplattenidentifizierung, Schneiden und Kantenvorbereitung
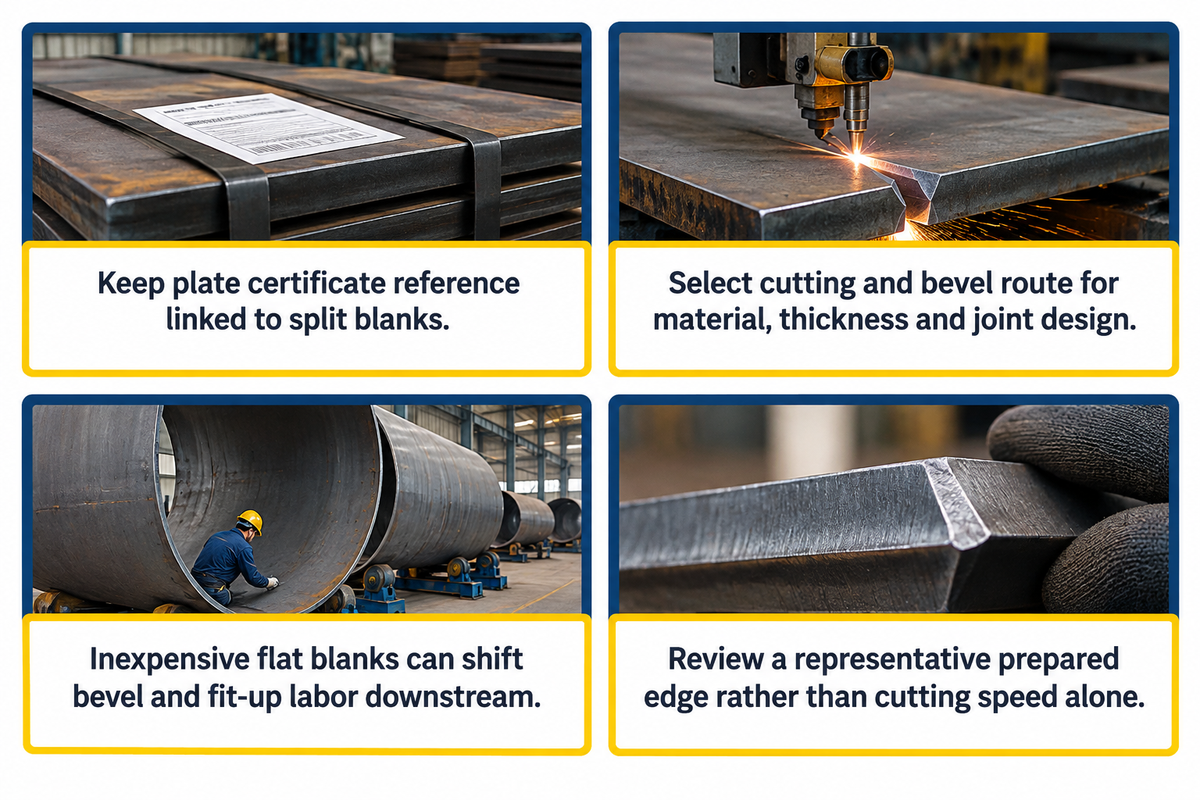
Die Blechvorbereitung liefert die Rohlingsform und die Fügekanten für die Walz- und Schweißstationen. Der Prozess beginnt mit der Materialverteilung und der Zeichnungsanpassung und setzt sich dann mit dem Zuschnitt und der erforderlichen Fasenvorbereitung fort. Selbst eine gut ausgestattete Schweißstation verliert Zeit, wenn der eingehende Rohling eine Kantenkorrektur oder eine erneute Kennzeichnung benötigt.
Bewahren Sie die Referenznummer des Plattenzertifikats für die zugeschnittenen Teile im vorgeschlagenen Transportdokument auf. Dies ist eine praktische Empfehlung zur Dokumentation: Eine geteilte Platte sollte dem Material, das diesem Abschnitt zugeordnet ist, eindeutig zugeordnet werden können. Kennzeichnungsmethoden und obligatorische Dokumentation richten sich nach den Qualitätsanforderungen des Käufers.
Plasmaschneiden und Autogenschneiden sind in der Beschreibung des CBSA-Verfahrens enthalten. Laserschneiden oder mechanische Kantenbearbeitung können Bestandteil eines anderen Fertigungsverfahrens sein. Wählen Sie die Schneidmaschine und die Kantenbearbeitungsmethode entsprechend dem angegebenen Material, der Stahlblechdicke, der Rohlingsgröße und der Verbindungskonstruktion.
Wenn ein niedriger Preis für Schneidemaschinen verlockend erscheint, ist es verlockend, sie zu kaufen, ohne vorher zu prüfen, ob die notwendigen Fasenarbeiten durchgeführt werden. Das Zuschneiden von Rohplatten auf ein Profil ist nur ein Teil der Vorbereitung für das Schweißen. Ein preiswerter, flacher Rohling kann die Bearbeitung, Reinigung und Montage in die nächste Abteilung verlagern.
Bitten Sie im Rahmen der Gerätediskussion um eine repräsentative Schnittkante, anstatt nur die Schnittgeschwindigkeit zu vergleichen.
Blechwalzen und Längsnahtschweißen
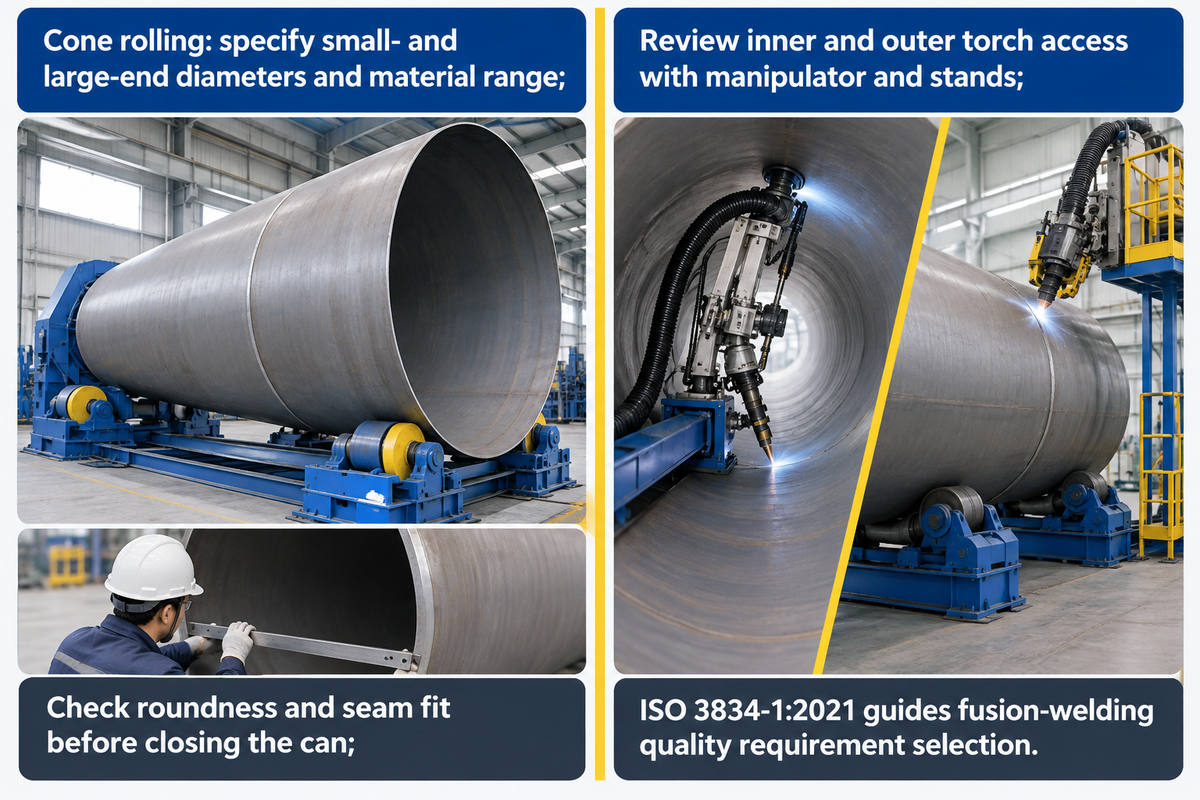
Durch das Walzen erhält der Blechzuschnitt eine zylindrische oder konische Hülle, die anschließend durch Längsnahtschweißen zu einem Gehäuse verschlossen wird. Diese Arbeitsschritte hängen geometrisch und durch die Nahtvorbereitung zusammen. Die Walzmaschine muss die tatsächliche Blechbreite, den Materialbereich und den kleinsten erforderlichen Durchmesser sowie die Umformarbeiten an den Blechenden bewältigen können.
Bei einem konischen Querschnitt geben Sie bitte die Durchmesser des kleinen und großen Endes, den Rohling, den Materialbereich und die erforderliche Kantenbearbeitung an, wenn Sie eine Kegelwalzkonfiguration anfragen. Der Lieferant sollte das Werkstück hinsichtlich Umform- und Stützkapazität abbilden. Eine für ein bestimmtes Material und eine bestimmte Breite ausgelegte Blechwalzmaschine dient als Ausgangspunkt für die Auswahl. Diese Biegemaschine formt die Turmwand, und die Stahldicke beeinflusst ihre Beanspruchung. In einer Diskussion in der Fachzeitschrift „Practical Machinist“ über die Kapazität von Blechwalzmaschinen erörterten Anwender, wie sich Materialfestigkeit, Werkstückbreite und Biegedurchmesser auf die Kapazität auswirken. Vergleichen Sie die veröffentlichten Nennwerte mit den erforderlichen Materialfestigkeiten, Werkstückbreiten und Biegedurchmessern; die in der Diskussion aufgestellten numerischen Regeln widersprechen sich.
Vor dem Verschließen der Dose sind Rundheit und Passgenauigkeit der Schweißnähte anhand der Fertigungsunterlagen zu prüfen. Nach Abschluss der Schweißarbeiten wird anhand der vorgegebenen Maß- und Schweißnahtprüfungen entschieden, ob die Dose für die Sektionsmontage freigegeben werden kann. Nachbearbeitungen und Reparaturen müssen gesondert durchgeführt werden, falls das Ergebnis nicht den Projektanforderungen entspricht.
Das Unterpulverschweißen wird häufig mit langen, wiederholten Verbindungen in Verbindung gebracht. Schweißverfahren und Schweißmaschine werden anhand des Verbindungsprozesses und der Produktionsanforderungen ausgewählt. Für Mantelnähte und lokale Verbindungen können unterschiedliche Schweißanordnungen erforderlich sein.
Säulen- und Auslegermanipulatoren positionieren diese Schweißvorrichtung; Ständer und Positioniereinrichtungen legen das Werkstück bereit. Der Zugang zum Schweißbrenner von innen und außen muss in der Layoutprüfung berücksichtigt werden.
Verknüpfen Sie die Nahtzuordnung mit dem entsprechenden Schweißverfahren, den Qualifikationsanforderungen für das Personal und den Prozessaufzeichnungen. Themen wie die Schweißvorwärmung erfordern eine verfahrensbasierte Entscheidung hinsichtlich der Naht und des Werkstoffs. Der Rahmen der ISO 3834-1:2021 regelt die Auswahl von Qualitätsanforderungen für das Schmelzschweißen in der Werkstatt und der Fertigung vor Ort.
Montage, Umfangsschweißungen und Flanschbefestigung
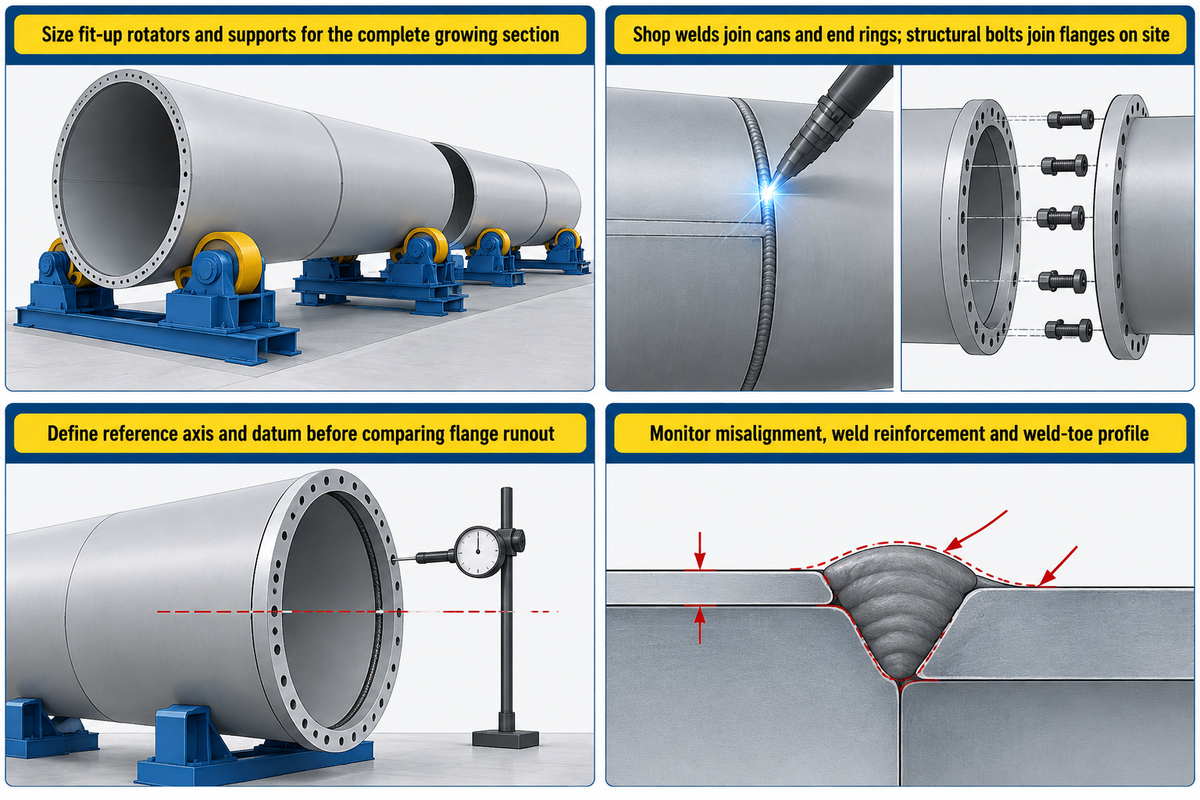
Die Montagepositionierung richtet die Dosen für die Umfangsschweißungen aus und positioniert die Flansche, die die fertigen Segmente verbinden. Die Stützkonstruktionen für die wachsende Baugruppe ändern sich mit dem sich ändernden Gewicht und Platzbedarf. Die Produktionssequenz muss den gesamten Abschnitt einschließlich der letzten Verbindung abdecken, anstatt die Station um eine einzelne leere Dose herum zu dimensionieren.
Hydraulische Montagerotatoren bieten eine einstellbare Unterstützung für die Ausrichtung. Vergleichen Sie die Unterstützung und Bewegung mit der Schnittzeichnung und der Fügefolge.
Eine hohe Nennlast allein lässt die Platzierung der Stützen, den Werkstückkontakt und den Ausrichtungsbereich ungelöst.
Sind die Verbindungen von Windkrafttürmen geschweißt oder verschraubt?
Die Schnittstellenverbindungen erfolgen im üblichen Verlauf: Längs- und Umfangsschweißungen verbinden die im Werk gefertigten Schalen, Flanschschweißungen die Endringe der Profile. Bei der Montage der Windkraftanlage werden die zusammenpassenden Flansche mit Konstruktionsbolzen verbunden. Die genehmigte Turmkonstruktion legt die Verbindungsanordnung und die technischen Anforderungen für jede Schnittstelle fest.
Die Flanschgeometrie erfordert eine gesonderte Prüfung. Der Abschlussbericht des europäischen RINGMAN-Projekts untersuchte im Rahmen seiner Forschung zu alternativen, gefertigten Flanschverbindungen, wie sich Abweichungen von der Ebenheit auf diese auswirken. Abweichungen von der Ebenheit des Flansches sind ein geometrisches Problem, und die Projektzeichnung gibt die geltenden Fertigungsgrenzen an.
Wie wird der Flanschrundlauf gemessen?
Der Flanschauslauf wird in Bezug auf die für den Abschnitt festgelegte Bezugsachse und das Bezugssystem gemessen. Der Messplan beschreibt die Lagerungsbedingungen, die Messgeräte und die Messpunkte. Die Anordnung muss vor dem Vergleich der Ergebnisse festgelegt werden, da Messungen mit unterschiedlichen Bezugsachsen nicht dieselbe geometrische Frage für den fertigen Stahlturm beantworten.
Die lokale Schweißnahtgeometrie spielt ebenfalls eine Rolle. Eine Studie aus dem Jahr 2024 untersuchte Stumpfschweißverbindungen an Windkraftanlagen mittels Ermüdungsversuchen, gemessener Nahtgeometrie und numerischer Analyse die Ermüdungsfestigkeit. Fehlausrichtung, Schweißnahtverstärkung und das Schweißnahtfußprofil verdienen daher neben den abschließenden Untersuchungsergebnissen besondere Beachtung im Prozessablauf.
„Eine übermäßige Verstärkung der Schweißnahtkappen ist ebenfalls ein Problem.“
Inspektion vor der Oberflächenbehandlung
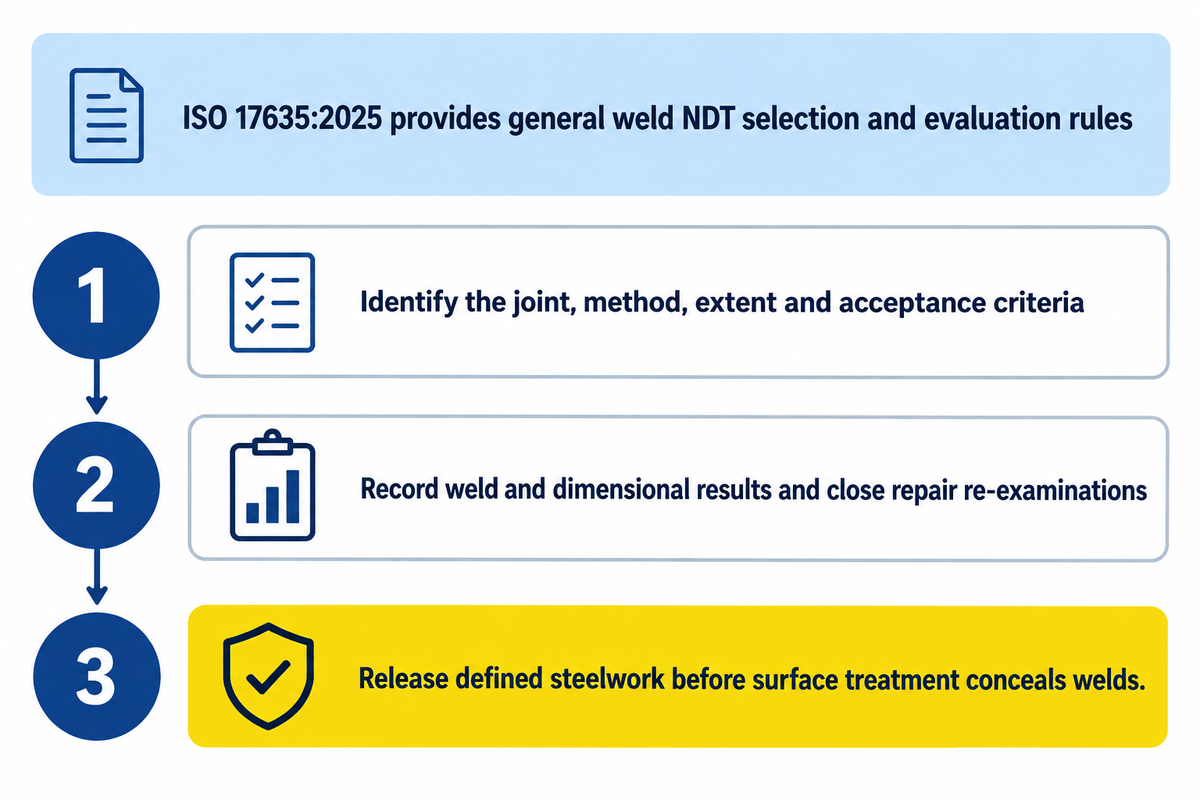
Die Inspektion prüft den Zustand der Schweißnähte, die Abmessungen und die Schnittstellen, bevor die Oberflächenbehandlung das Stahlbauteil verdeckt. Der Inspektionsplan ordnet jede Prüfung einer Fertigungsstufe zu, mit einer Abnahmegrundlage und einem Prüfprotokoll, das den Abschnitt freigibt. Reparatur- und Nachprüfungsabläufe müssen mit derselben Werkstückkennzeichnung geplant werden.
ISO 17635:2025 , Ausgabe 4 (veröffentlicht im April 2025), enthält allgemeine Regeln für die Auswahl zerstörungsfreier Prüfverfahren und die Bewertung von Schweißnähten. Die Auswahl berücksichtigt Qualitätsanforderungen, Werkstoff, Schweißnahtdicke, Schweißverfahren und Prüfumfang. Die darin enthaltenen Akzeptanzkriterien stellen keine direkte Interpretation der Qualitätskriterien von ISO 5817 oder ISO 10042 dar.
Das Prüfprotokoll sollte Angaben darüber enthalten, was geprüft wird, die Prüfmethode und den Prüfumfang sowie die Abnahmekriterien.
Für eine Ultraschall- oder Röntgenprüfung sind diese Angaben erforderlich. Ein allgemeiner Inspektionsprozentsatz für alle Windturmprojekte würde die Unterschiede zwischen den einzelnen Projekten verschleiern.
- Identifizieren Sie die Verbindung und das entsprechende Prüfdokument.
- Dokumentieren Sie die erforderlichen Schweiß- und Maßergebnisse.
- Stanzbefunde und die damit verbundene Nachuntersuchung.
- Die definierten Stahlkonstruktionen sind vor dem jeweiligen Oberflächenbehandlungsschritt freizugeben.
Für einen Angebotsvergleich sollten die Verantwortlichkeiten für Zugang, Handhabung und Überwachung der Prüfpunkte klar definiert werden. Eine Inspektionsdienstleistung, die separat von der Fertigungslinie abgerechnet wird, kann dennoch dieselben Stützpunkte und dieselbe Fläche nutzen.
Strahlen, Beschichten und Innenausbau
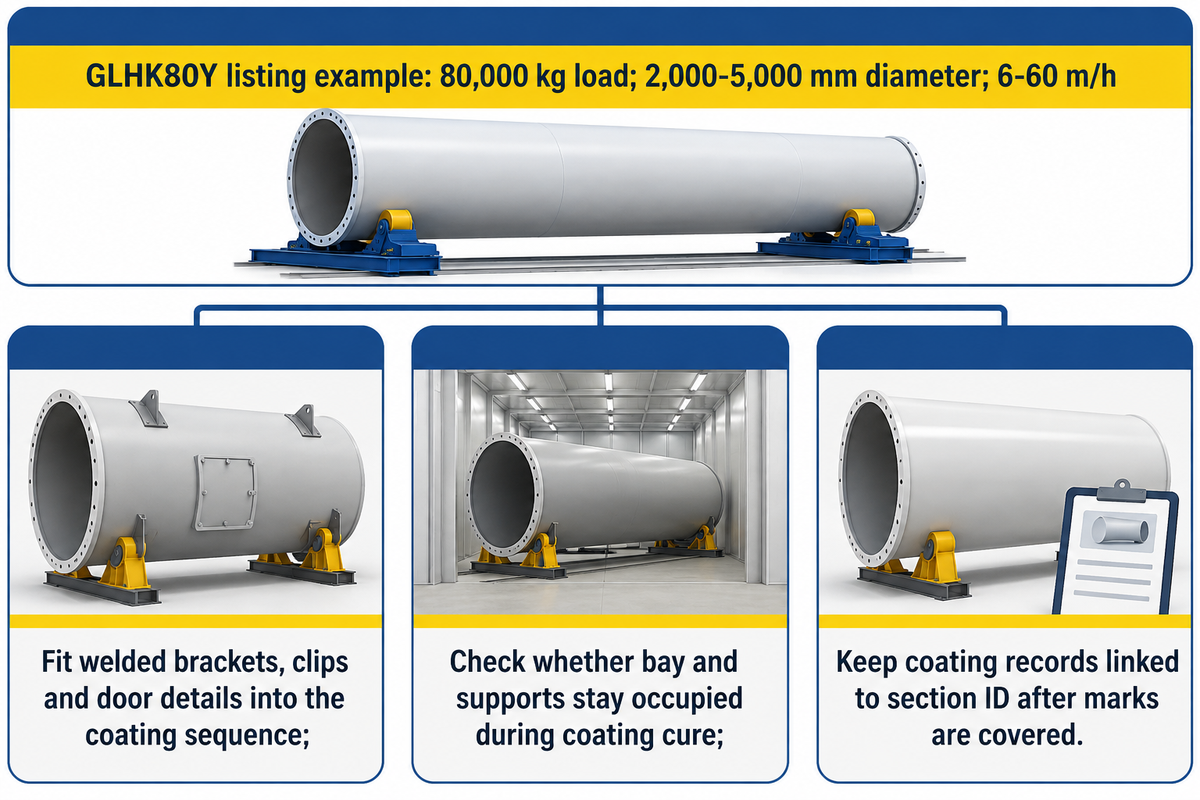
Die Oberflächenvorbereitung und Beschichtung schützen die fertige Stahlkonstruktion, während der Innenausbau die benötigten Komponenten im Turminneren installiert. Geschweißte Halterungen, Klammern und Türdetails müssen der Beschichtungsreihenfolge entsprechen. Die mechanische und elektrische Installation erfolgt anschließend gemäß dem genehmigten Montageplan, einschließlich aller erforderlichen Schutz- und Beschichtungsreparaturen an den eingebauten Bauteilen.
Die von Zhouxiang veröffentlichte Spezifikation des Strahl- und Lackierrotators GLHK80Y gibt eine Nennlast von 80,000 kg, einen Durchmesserbereich von 2,000–5,000 mm und eine angegebene Umfangsgeschwindigkeit von 6–60 m/h an. Dies sind die Bewegungs- und Werkstückspezifikationen dieses Beschichtungsstufenmodells; sie sind unabhängig von der Schweißgeschwindigkeit und der Ausbringungsmenge des fertigen Werkstücks.
Planen Sie den Beschichtungsablauf hinsichtlich Einfahrt, Vorbereitung, Applikation, Aushärtung und Ausfahrt. Klären Sie ab, ob die gleiche Halle oder die gleiche Hilfsausrüstung während der Aushärtung der Beschichtung belegt bleibt.
Durch das Verschieben des Teils wird zwar eine Ressource frei, es entsteht aber ein weiterer Handhabungsvorgang.
Die CBSA-Beschreibung umfasst die Vorbereitung der Außen- und Innenflächen, gegebenenfalls die Metallbeschichtung sowie einen oder mehrere Lackanstriche. Das verwendete Schutzsystem definiert den Oberflächenzustand, die Anwendungs- und Prüfanforderungen. Die Dokumentation der Beschichtung sollte der jeweiligen Bauteilkennzeichnung zugeordnet bleiben, sobald die ursprünglichen Stahlkennzeichnungen nicht mehr ohne Weiteres zugänglich sind.
Vom fertigen Turmsegment bis zum Versand
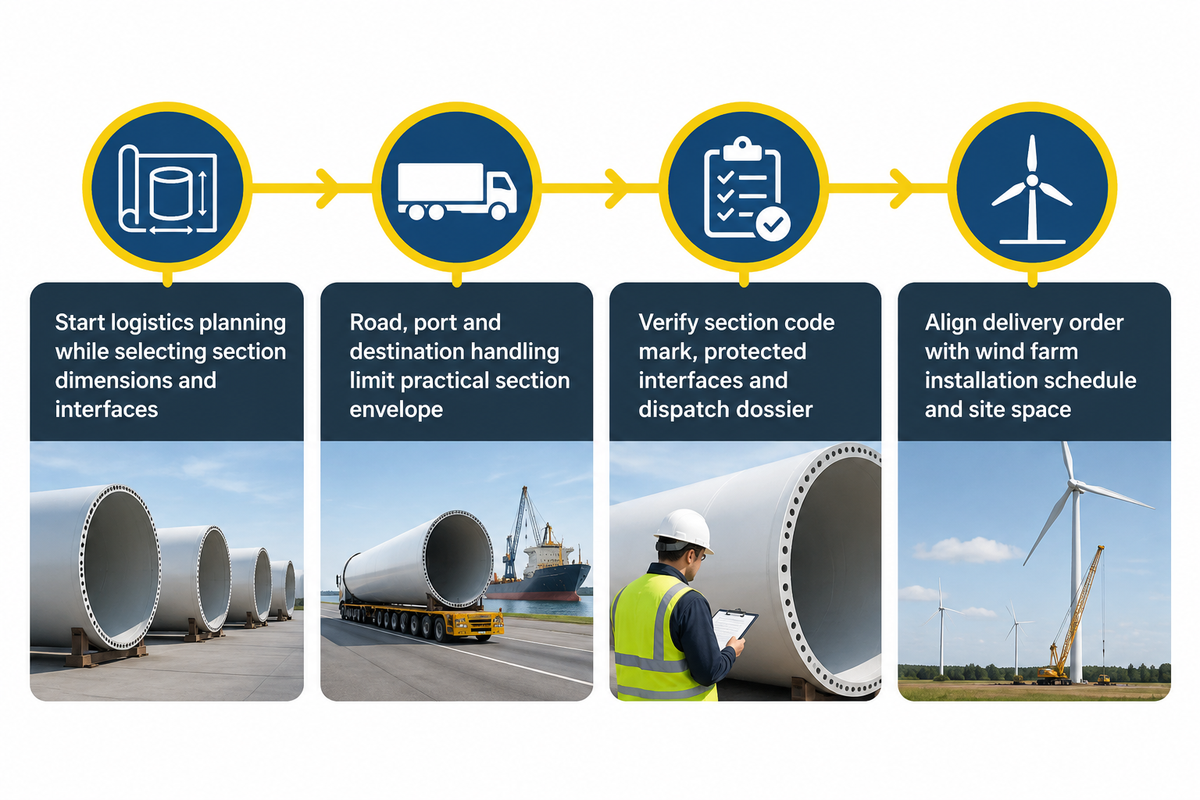
Sobald ein Segment fertiggestellt ist und die Fertigung, Beschichtung, Ausrüstung und Endprüfung des Segments der vereinbarten Lieferkonfiguration entsprechen, ist es versandbereit. Die Versanddokumentation verknüpft das physische Segment mit seinen Datensätzen. Die Logistikplanung sollte bereits bei der Auswahl der Segmentabmessungen und Schnittstellen beginnen, da der Werksausgang nur ein Teil der Transportroute ist.
Die Fertigungsübersicht des US-Energieministeriums identifiziert Transport- und Logistikbeschränkungen, die die Größe und Höhe von Windkraftanlagentürmen begrenzen. Straßentransport, Hafenzugang und die Abwicklung am Zielort können die realisierbaren Abmessungen für Onshore- oder Offshore-Windprojekte verändern.
Vergleichen Sie den Lieferplan mit der Abschnittskennzeichnung, der endgültigen Konfiguration, den geschützten Schnittstellen und der Transportdokumentation. Die Turmhöhe allein definiert keinen Transportbereich für ein Abschnittsprofil mit großem Durchmesser. Die Planung der Hebe- und Abstützmaßnahmen obliegt den zuständigen Projektspezialisten.
Die Lieferreihenfolge muss auf den Installationsplan des Windparks beim Kunden und die verfügbaren Kapazitäten des Empfangsteams abgestimmt sein.
Was begrenzt den Durchsatz in der Turmfertigung?
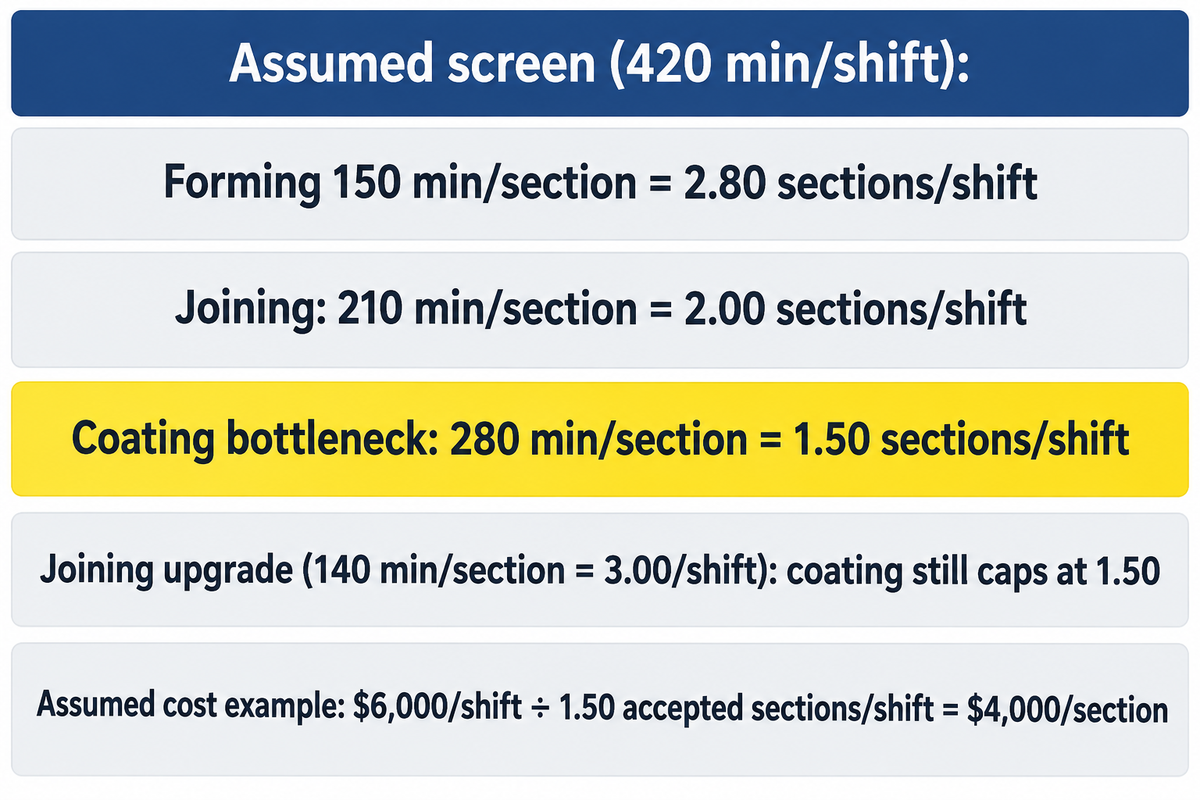
Die Ressource mit der geringsten Kapazität des akzeptierten Abschnitts begrenzt den Durchsatz; im untenstehenden Beispiel ist die Beschichtung die limitierende Station. Walzgeschwindigkeit, Schweißauftrag und Beschichtungsbewegung sind unterschiedliche Vorgänge. Vergleichen Sie die Stationsauslastung für dieselbe Abschnittsfamilie und berücksichtigen Sie dabei Inspektionsstopps, Handhabungskonflikte, Reparaturen und den Platzbedarf von Werkstücken, die auf den nächsten Arbeitsgang warten.
Lindes Produktivitätsdiskussion vom Oktober 2026 erläutert, wie Montage-, Reinigungs- und vorgelagerte Verzögerungen die Vorteile schnellerer Schweißprozesse zunichtemachen können. Die Produktmix-Studie des NIST zeigt ebenfalls, dass sich Engpässe und Durchsatz mit dem Fertigungsmix verändern können, obwohl ihr Anwendungsbereich die Automobilmontage ist.
Beispiel: Jede Station hat 420 produktive Minuten pro Schicht, wobei für jeden Arbeitsgang eine gleichwertige Station und die gleiche Abschnittszusammensetzung vorhanden sind. Die Belegungszeiten betragen 150 Minuten pro Abschnitt für das Umformen, 210 Minuten pro Abschnitt für das Fügen und 280 Minuten pro Abschnitt für das Beschichten. Die Division der verfügbaren Zeit durch die Belegungszeit ergibt vorläufige Obergrenzen für die Stationen.
| Produktion | Belegte Zeit | 420 Min./Schicht ÷ Belegungszeit | Planungsauswirkungen |
|---|---|---|---|
| Bildung | 150 Minuten/Abschnitt | 2.80 Abschnitte/Schicht | Die Kapazität bleibt über dem Beschichtungssieb. |
| Der Übergang zu | 210 Minuten/Abschnitt | 2.00 Abschnitte/Schicht | Eine gewisse Reservekapazität im Verhältnis zur Beschichtung |
| Beschichtung | 280 Minuten/Abschnitt | 1.50 Abschnitte/Schicht | Niedrigste vorläufige Stationsleistung |
| Upgrade beitreten | 140 Minuten/Abschnitt | 3.00 Abschnitte/Schicht | Die Beschichtung begrenzt die Siebleistung weiterhin auf 1.50 Schnitte/Schicht. |
Diese Quotienten stellen die Grenzen der stationären Prüfverfahren dar. Gemeinsam genutzte Kräne, Blockierungen, Materialengpässe, ein sich ändernder Produktmix und die akzeptierte Ausbeute erfordern einen umfassenderen Produktionsplan; parallele Beschichtungsanlagen benötigen zudem ein anderes Ressourcenmodell. Ein Lehrbeispiel einer seriellen Fertigungslinie am MIT verdeutlicht, warum selbst bei ausreichender Auslastung der einzelnen Maschinen die Gesamtausbeute geringer ausfallen kann, wenn sich Störungen zwischen den Stationen ausbreiten.
In einem Beispiel mit angenommenen Umwandlungskosten ergibt sich bei 6,000 $/Schicht geteilt durch 1.50 abgenommene Abschnitte/Schicht ein Wert von 4,000 $ pro abgenommenem Abschnitt. In diesem separaten Kostenbeispiel wird eine Produktionsmenge von 1.50 abgenommenen Abschnitten/Schicht angenommen. Für die Kostenkalkulation einer Fabrik ist die gemessene abgenommene Produktionsmenge zu verwenden; die Prüfgrenzen der Station allein reichen nicht aus, um diese Produktionsmenge zu ermitteln.
Blech, gekaufte Flansche und Frachtkosten sind hier nicht enthalten. Wenn die verbesserte Verbindung zusätzliche Kosten verursacht, während die Endproduktivität gleich bleibt, erhöhen sich die Umbaukosten pro Abschnitt, es sei denn, eine andere Einsparung gleicht den Anstieg aus.
Vor der Genehmigung einer Investition in reine Schweißanlagen sollten die Auslastung der Beschichtungsanlagen und die Wartezeiten des Krans gemessen werden. Die Reparaturzeit sollte der jeweiligen Schweißnaht zugeordnet werden, damit Produktionsleiter und Qualitätsverantwortlicher Mehraufwand von vermeidbarer Nacharbeit unterscheiden können.
Anpassung der Windturmausrüstung an den Produktionsplan
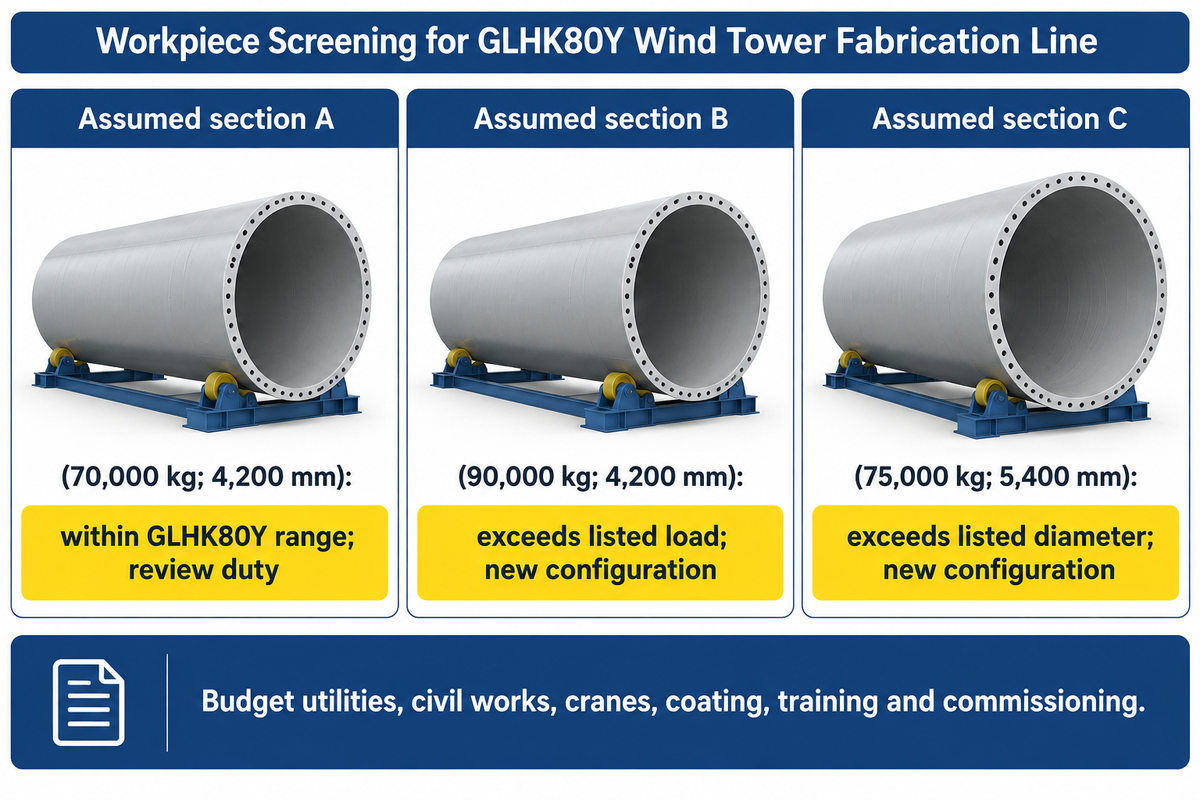
Die Ausrüstung wird auf eine definierte Behälterfamilie und fertige Abschnitte abgestimmt. Anschließend werden die Werkstücke mit den Grenzlasten an jeder Station geprüft. Durchmesser, Masse und Blechdicke stellen unterschiedliche Anforderungen. Ein Maschinenpaket für den Turmbau benötigt kompatible Formgebungs-, Stütz-, Schweiß- und Endbearbeitungseinrichtungen mit festgelegten Verantwortlichkeiten für Materialtransport und Inspektionszugang.
Die unten dargestellte Stations-Hüllkurvenabgleichung verwendet die GLHK80Y-Liste als Beispiel eines Lieferanten und geht von den angefragten Werkstücken aus. Es handelt sich um eine vorläufige Vorauswahl hinsichtlich Masse und Durchmesser. Stützabstand, Lastverteilung, Kontaktbedingungen, Antriebsbeanspruchung und Prozesstauglichkeit erfordern weiterhin eine technische Prüfung der Ausrüstung.
| Vergleichsartikel | Eingabe oder Bedingung | Nächste Entscheidung |
|---|---|---|
| Angenommener Abschnitt A | 70,000 kg; 4,200 mm Durchmesser | Innerhalb des angegebenen Massen-/Durchmesserbereichs; fahren Sie mit der Überprüfung der Stütz- und Belastungseigenschaften fort. |
| Angenommener Abschnitt B | 90,000 kg; 4,200 mm Durchmesser | Die angegebene Last wird überschritten; fordern Sie eine andere Konfiguration an. |
| Angenommener Abschnitt C | 75,000 kg; 5,400 mm Durchmesser | Überschreitet den angegebenen Durchmesser; fordern Sie eine andere Konfiguration an |
| Blechwalzen | Materialfestigkeit, Blechbreite, Dicke und Formdurchmesser | Ermitteln Sie die Nennbedingungen für die Umformmaschine |
| Kann unterstützen | Anfangsgeometrie der Dose und sich ändernde Baugruppenmasse | Definiere Stützpositionen durch Abschnittswachstum |
| Gemeinsamer Zugang | Längs- und Umfangsarbeiten, innen und außen | Überprüfen Sie die Manipulatorreichweite und die Werkstückpräsentation. |
| Flanschschnittstelle | Ringgeometrie und Messreferenz | Vorrichtungen und Maßprüfungen einbeziehen |
| Inspektionssperre | Erforderlicher Zugang und Ressourcennutzung | Ausrüstung und Anwesenheitsverantwortung zuweisen |
| Beschichtungsbelegung | Anwendungs-, Aushärtungs- und Übertragungssequenz | Vergleichen Sie die Feldkapazität mit der Zufuhrrate des Eingangsabschnitts. |
| Dispatch-Schnittstelle | Fertige Geometrie und Lieferkonfiguration | Werksausgang und geplante Transportroute prüfen |
Zhouxiang liefert Schneid- und Schweißanlagen für die Stahlkonstruktionsfertigung. Die Herstellung der unteren schweren Profile erfordert unter Umständen andere Formgebungs- und Stützkapazitäten als die Arbeiten am oberen Turm. Für die Anlagenbesprechung benötigen Sie Referenzzeichnungen, Angaben zu kleinsten und größten Werkstücken, Verbindungsverfahren, Schichtplan und Fertigungsablauf. Nutzen Sie die Seite für Windturmanlagen als Ausgangspunkt für Ihre Produktionslinie.
Die Meilensteine des Angebots sollten klar definiert sein: Maschinenversand, Installation und Abnahme der vereinbarten Testabschnitte. Fragen Sie in derselben Leistungsübersicht nach, ob Versorgungsleistungen, Tiefbauarbeiten, Kräne, Beschichtungsanlagen, Schulungen und Inbetriebnahmeleistungen ausgeschlossen sind. Ein niedrigerer Maschinenpreis ist nur dann sinnvoll, wenn die ausgelassenen Schnittstellen budgetiert und zugeordnet sind.
Häufig gestellte Fragen
Welches Herstellungsverfahren für Windkraftanlagen ist das beste?
Bei konventionellen Stahlrohrtürmen wird der für das Mantelmaterial, die Geometrie und die Verbindungskonstruktion festgelegte Fertigungsablauf verwendet: Bleche zuschneiden und vorbereiten, Rohre walzen, Profile verschweißen, prüfen, beschichten und montieren. Beton-, Hybrid-, spiralgeschweißte und verschraubte Manteltürme erfordern andere Fertigungsabläufe; daher ist die Produktionsausrüstung entsprechend der tatsächlich genehmigten Turmkonstruktion auszuwählen.
Ist die Herstellung von Windkrafttürmen rentabel?
Die Herstellung von Windkraftanlagen ist rentabel, wenn der Umsatz mit abgenommenen Modulen die gesamten Produktionskosten bei realer Werksauslastung übersteigt. Berücksichtigen Sie Kosten für Bleche, Flansche, Arbeitskosten, Verbrauchsmaterialien, Energie, Inspektion, Beschichtung, Handhabung, Reparaturen und Gemeinkosten und vergleichen Sie die Gesamtsumme mit den vertraglich vereinbarten Verkaufspreisen und der realistischen Auslastung. Gleichen Sie die Prognose mit der Modulfamilie und dem Produktionsplan ab, bevor Sie Kapital für die Anlagen investieren.
Wo werden Windtürme hergestellt?
Windkrafttürme werden in spezialisierten Fertigungsanlagen hergestellt, die die regionale Windkraft-, Windenergie- und andere Wertschöpfungsketten erneuerbarer Energien bedienen. Eine Fabrik erhält Bleche und Bauteile, fertigt transportfähige Segmente, bearbeitet diese und liefert sie zur Montage. Maschinenlieferanten können diese Fabrik ausstatten, ohne die Türme selbst zu produzieren. Daher ist es wichtig, beim Vergleich von Unternehmen zwischen Ausrüstungslieferanten, Turmbauern und Turbinenherstellern zu unterscheiden.
Wo sind Türen und Anbauteile angeschweißt?
Türrahmen und angeschweißte Halterungen werden in den durch die Fertigungszeichnungen festgelegten Phasen an der Außenhülle befestigt. Schweißarbeiten und Qualitätskontrolle müssen in der Regel abgeschlossen sein, bevor der betroffene Bereich die endgültige Beschichtung erhält; herausnehmbare Innenausstattungen können später eingebaut werden.
Was sollte ein Angebot für eine Produktionslinie für Windkraftanlagen beinhalten?
Ein aussagekräftiges Angebot definiert den Werkstückbereich, das Referenzprofil, die Ausbringungsmenge und die an jeder Station bereitgestellte Ausrüstung. Es sollte die Blechvorbereitung, das Walzen, die Montage, das Schweißen, die Handhabung, die Inspektion und die Beschichtung differenzieren und anschließend die Versorgungseinrichtungen, die Anordnung, die Inbetriebnahme, die Schulung und etwaige Ausschlüsse aufführen. Vergleichen Sie die akzeptierte Profilgrundlage in den verschiedenen Angeboten, einschließlich der Annahmen zu Wartezeiten, Aushärtung und Reparaturen. Bitten Sie den Lieferanten, die maximal zulässigen Werkstücke und nicht nur die größte Nennlast zu demonstrieren. Beschreiben Sie die Kranarbeiten, die Transportwege und die Prüfverantwortlichkeiten, die die Freigabe der fertigen Profile steuern.
Hat sich der Herstellungsprozess von Windkraftanlagen verändert?
Ja, die Integration der Anlagen und die Prozessüberwachung haben sich weiterentwickelt, während der Herstellungsprozess von Windkraftanlagentürmen aus Stahl weiterhin aus Formen, Schweißen und Endbearbeitung besteht.
Warum verwendet man für Windkraftanlagen einen Stahlrohrturm?
Ein Stahlrohrturm bildet die tragende Hülle für Windkraftanlagen und umschließt gleichzeitig Zugänge und Versorgungsleitungen. Die Fertigung in transportablen Segmenten ermöglicht das Walzen, Schweißen und Beschichten im Werk vor der Montage vor Ort. Geometrie, Material und Verbindungsdetails werden auf die Turbine und die Standortlasten abgestimmt. Alternativ stehen Beton-, Gitter- und Hybridtürme zur Verfügung. Jedes Transportsegment ermöglicht zudem den Zugang zum Werk für Schweißarbeiten und Oberflächenbehandlungen vor der Auslieferung. Der Käufer kann die Verbindungen und das Schutzsystem im Werk prüfen; die Segmentdokumentation wird der physischen Konstruktion beigefügt.
Planen Sie die Schnittfamilie, bevor Sie die Linie auswählen.
Bringen Sie die Zeichnungen der Behälter und der fertigen Abschnitte, die angestrebte Produktionsmenge, den Prüfablauf und die Beschichtungskapazität in die Gerätebesprechung ein. Zhouxiang kann anhand dieser Angaben den Umfang der Schneid-, Schweiß- und Handhabungsausrüstung erörtern. Fügen Sie die Aufzeichnungen der Engpässe und der Werkstücke, die an den einzelnen Stationen Herausforderungen darstellen, hinzu.
Geltungsbereich: Dieser Leitfaden kombiniert öffentliche Fertigungsbeschreibungen, technische Dokumentationen und Produktinformationen von Zhouxiang. Fertigung und Abnahme werden durch Projektzeichnungen und genehmigte Verfahren gesteuert.
Referenzen & Quellen
- CBSA, Endgültige Festlegung der Windkraftanlagen, 2023: Herstellungsbeschreibung, Absätze 30–34.
- ISO 17635:2025Allgemeine Regeln für die zerstörungsfreie Prüfung von Metallschweißnähten.
- ISO-3834 1: 2021: Auswahl der Qualitätsanforderungen für das Schmelzschweißen.
- Schweißen weltweit, Studie zur Ermüdung von Turmstumpfschweißnähten 2024: experimentelle und numerische Geometrieauswertung.
- Europäische Kommission, RINGMAN-Abschlussbericht, 2014: Forschung zu alternativen Flanschen.
- Johansson und Wahlen, The Fabricator, September 2011: Schweißzusätze und Nahtgeometrie für Turmschweißungen.
- DOE, Windkraftherstellung und Lieferkette: Infrastruktur- und Verkehrskontext.
- Denno und Alvian, NIST, 2018: produktmixabhängiger Durchsatz.
- MIT-Lehrbeispiel für Fertigungssysteme, 1996: Datenraten und Pufferung von seriellen Leitungen.
- Linde Kanada, Oktober 2026: datengestützte Steigerung der Schweißproduktivität.









