
Die Arten von Hartauftragschweißstäben umfassen fünf Hauptlegierungsfamilien nach AWS A5.13 mit Härtegraden von 18 HRC bis über 70 HRC. Die Wahl der falschen Elektrode in industriellen Schweißanwendungen kann zu schnellerem Verschleiß des Bauteils führen als bei unbeschichteten Stellen. Die Verwendung eines spröden Chromcarbid-Stabs mit 60 HRC auf einem Brechhammer führt zum Abplatzen der Beschichtung. Auch das Auftragen einer weichen Manganelektrode in einer Feinsandrinne kann fehlschlagen, da Gleiten unter geringer Spannung keine Kaltverfestigung bewirkt.
Dieser Leitfaden für Ingenieure korreliert die Klassifizierungen der AWS-Norm A5.13 für Hartauftragsschweißen mit Gleitabrieb, Schlagbeanspruchung, Metall-Metall-Reibung und thermischer Korrosion. Sie erfahren, wie die Verdünnung des Grundmetalls die Chemie des ersten Auftragsprozesses bei verschiedenen Hartauftragsanwendungen beeinflusst. Außerdem wird erläutert, wann Pufferschichten erforderlich sind und wie sich manuelle Haftversiegelungen von der automatisierten Strahlfertigung unterscheiden.
Wie werden Hartauftragschweißdrahttypen nach AWS A5.13 und hinsichtlich ihres Verschleißmechanismus klassifiziert?
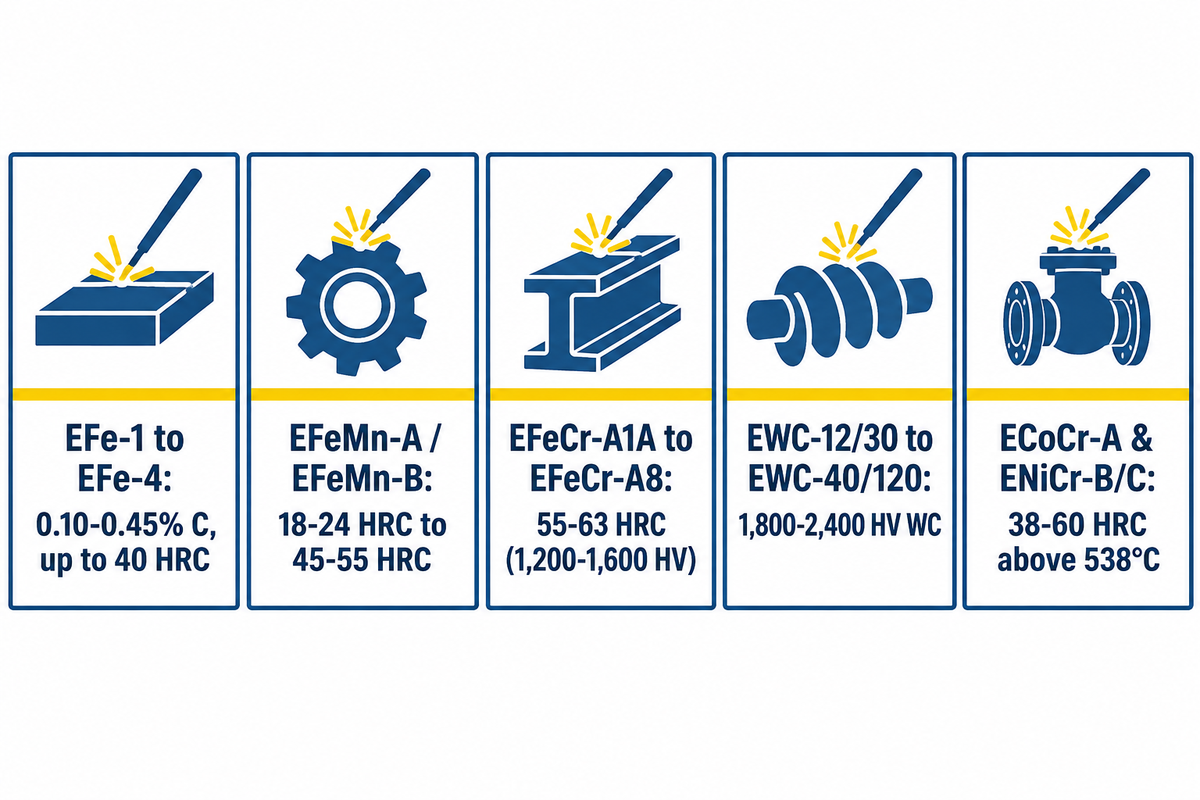
Die Schweißdrahttypen für Hartauftragschweißen nach AWS A5.13/A5.13M:2024 werden in fünf metallurgische Familien mit Härtegraden von 18 bis 70 HRC unterteilt. Gemäß den Spezifikationen für Auftragschweißelektroden nach AWS A5.13 lassen sich umhüllte Elektroden für das Lichtbogenhandschweißen in fünf chemische Gruppen einteilen. Diese Gruppen umfassen Eisen-, Kobalt-, Nickel- und Kupferbasis sowie rohrförmige Wolframcarbid-Sorten. Jede Klasse bietet ein ausgewogenes Verhältnis von Schlagzähigkeit, Verschleißfestigkeit und Carbidanteil für spezifische Einsatzbedingungen.
Bevor Ingenieure, die konventionelle Schweißzusatzwerkstoffe benötigen, verschiedene Legierungen für das Schweißen von Konstruktionsmaterialien vergleichen, sollten sie unseren Leitfaden zur Auswahl von Schweißstäben für den Strukturbau konsultieren . Strukturelektroden werden anhand ihrer Zugfestigkeit in Tausend Pfund pro Quadratzoll (psi) bewertet. Auftragschweißelektroden hingegen werden gemäß AWS A5.13 durch ihre unverdünnte chemische Zusammensetzung im Schweißgut definiert. Diese unverdünnte chemische Zusammensetzung wird typischerweise in der zweiten oder dritten Schweißlage gemessen.
Laut dem Leitfaden für SMAW-Hartauftragschweißelektroden von The Fabricator liegt die Auftragsrate beim manuellen Stabelektrodenschweißen im Bereich von 0.45 bis 3.2 kg/h (1 bis 7 lb/h). Der Stabelektrodenlichtbogen führt im ersten Durchgang zu einer Grundwerkstoffverdünnung von 15 % bis 30 %. Da der Schweißlichtbogen Grundwerkstoff in das Schmelzbad einmischt, sinkt die Härte im ersten Durchgang unter die Nennwerte. Mittelharte martensitische Legierungen und hochchromhaltige Legierungen erfordern eine präzise Abstimmung von Stromstärke und Lagenanzahl, um die geforderte Verschleißfestigkeit zu erreichen.
| AWS A5.13 Familie & Typische Klasse | Wichtigster unverdünnter Legierungsgehalt | Typische Härte der Ablagerung | Bearbeitbarkeits- und Entlastungsprüfungen | Maximal empfohlene Schichten | Primärer Verschleißmechanismus |
|---|---|---|---|---|---|
| Aufbau aus niedriglegiertem Stahl und martensitischem Stahl (EFe-1 bis EFe-4) | 0.10–0.45 % C, 1–4 % Cr, Mn, Mo | 25–55 HRC | Bearbeitbar bis ca. 40 HRC; Scheckfreie Einzahlung | 3 Schichten bis unbegrenzt (EFe-1) | Metall-auf-Metall-Roll-, Gleit- und mäßige Stoßreparatur |
| Austenitischer Manganstahl (EFeMn-A, EFeMn-B, EFeMnCr) | 0.5–0.9 % C, 11–14 % Mn, 3–5 % Ni oder Cr | 18–24 HRC im Schweißzustand; 45–55 HRC kaltverfestigt | Nicht bearbeitbar (nur schleifen); duktile, rissfreie Matrix | Unbegrenzt (sofern die Temperatur am Übergang unter 260 °C / 500 °F bleibt) | Heftige Stöße von Gestein auf Metall und extreme Ausbeulungen |
| Hochchromhaltiges Hartmetalleisen (EFeCr-A1A bis EFeCr-A8) | 3.0–5.0 % C, 20–35 % Cr, optional Mo/Nb/V | 55–63 HRC-Massivmaterial (Hartmetalle 1,200–1,600 HV) | Nur schleifen; Entlastungsprüfungen der Kreuzpassage alle 10–19 mm | Maximal 1 bis 2 Lagen (maximal 3 Lagen in Sonderfällen) | Starker, niedrig- oder hochbeanspruchter Gleitabrieb von Mineralien |
| Wolframcarbid-Rohr (EWC-12/30, EWC-20/30, EWC-40/120) | 40–60 Gew.-% WC/W₂C-Granulat in einem Rohr aus Baustahl | Matrix 45–55 HRC; WC-Granulat 1,800–2,400 HV | Nicht bearbeitbar; feine Oberflächenreliefrisse | maximal 1 bis 2 Lagen | Extremer Boden, Sandstein und Mineralien schneiden oder bohren |
| Legierungen auf Kobalt- und Nickelbasis (ECoCr-A / Stellite 6, ENiCr-B / ENiCr-C) | 25–32 % Cr, 4–14 % W oder 2–4 % B, Rest Co oder Ni | 38–45 HRC (ECoCr-A); 45–60 HRC (ENiCr-B/C) | Mit Hartmetallwerkzeugen bearbeitbar (ECoCr-A); Vorwärmen erforderlich | 2 bis 3 Schichten über Edelstahlpuffer | Hochtemperaturverschleiß über 538 °C (1,000 °F), Kavitation und saure Korrosion unter pH 7 |
Jüngste metallurgische Entwicklungen zielen ebenfalls auf eine höhere Effizienz beim Auftragschweißen in einem einzigen Durchgang ab. Beispielsweise beschreibt das US-Patent 9,475,154 B2 eine Hartauftragelektrode, die eine Eisen-Chrom-Bor-Kohlenstoff-Matrix (Fe-Cr-BC) mit einem Boranteil von 2.5 bis 4.5 Gew.-% abscheidet. Borcarbide bilden die primäre Phase, die die Legierung härtet. Diese chemische Zusammensetzung führt in einem einzigen Durchgang zur Bildung dichter primärer Borcarbide und kompensiert so die Verdünnung des Grundmetalls in der ersten Schicht bei Reparaturen vor Ort.
Anpassung der Verschleißmechanismen an die Abscheidungsmetallurgie: Abwägung zwischen Abrieb und Schlag
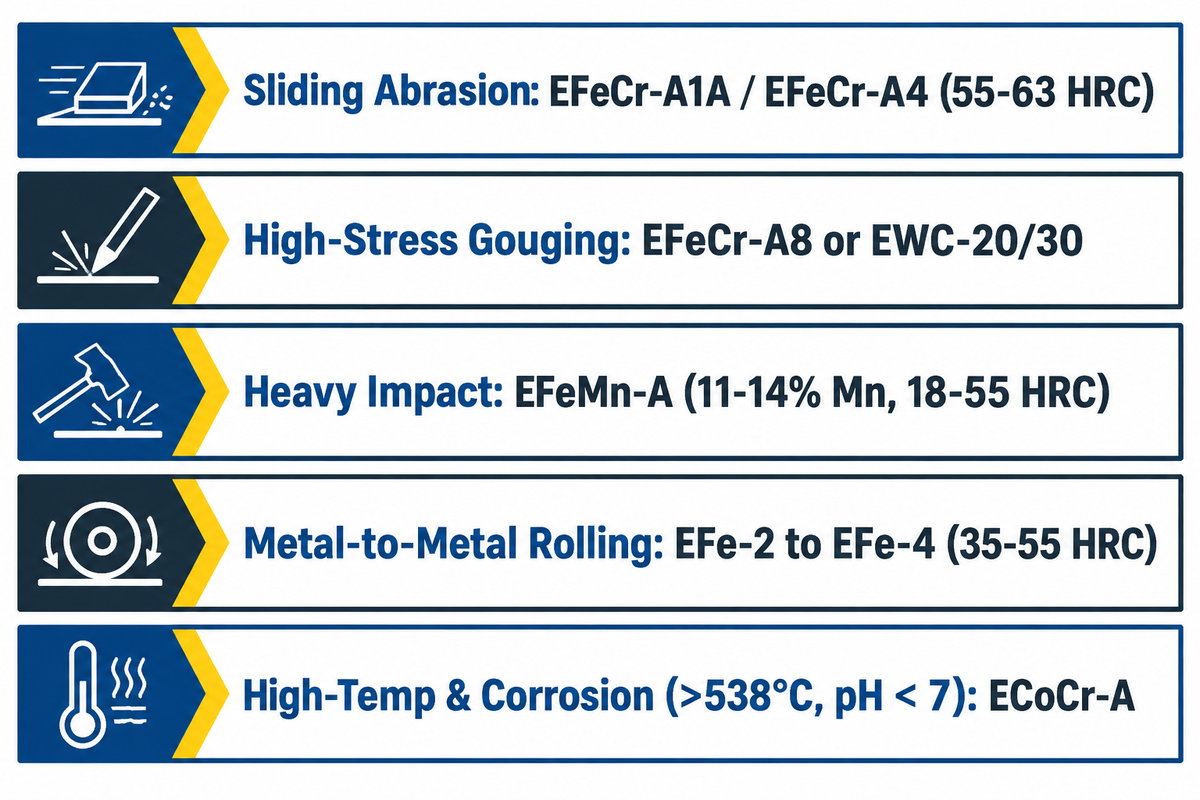
Der erste Schritt zur Bestimmung der Legierungszusammensetzung für eine bestimmte Anwendung besteht darin, den vorherrschenden Verschleißmechanismus an einem defekten Bauteil zu verstehen. Bei Anwendungen mit Hartauftragung verhalten sich Abriebfestigkeit und Schlagzähigkeit umgekehrt proportional zum Karbidanteil. Die Zugabe von primären Wolfram- und Chromkarbiden erhöht die Verschleißfestigkeit gegen mineralische Kratzer, während massive Drahtauflagen die Schlagzähigkeit begünstigen.
Wie in der Einführung von The Fabricator zum Thema Hartauftragschweißen erläutert , können zwei Legierungen mit derselben Härte von 58 HRC sehr unterschiedliche Standzeiten aufweisen. Eine martensitische Werkzeugstahl-Auftragschicht mit 58 HRC enthält nahezu keine primären Carbide, sodass Quarzsand ungehindert durch die Matrix fließen kann. Im Gegensatz dazu weist eine hochchromhaltige Carbid-Auftragschicht mit 58 HRC harte M7C3-Carbide auf, die das Eindringen von Mineralien verhindern.
| Tragemodus | Sichtbare Gebrauchsspuren am abgenutzten Teil | Empfohlene Mikrostruktur | Bevorzugte AWS A5.13-Klasse | Ausfallrisiko bei falscher Anwendung |
|---|---|---|---|---|
| Gleitabrieb bei geringer Belastung | Glatte, polierte Rillen aus feinem Sand, Kohle, Zement oder Getreidefluss | Hoher Volumenanteil an hypereutektischen M7C3-Chromcarbiden | EFeCr-A1A / EFeCr-A4 (25–35 % Cr, 3.5–5.0 % C) | Zerfällt schnell bei direktem Aufprall von Felsbrocken oder bei mehr als zwei Schichten |
| Hochspannungsschleifen und -ausstemmen | Tiefe Kratzer, abgeplatzte Kanten und eingebettete Gesteinsfragmente | Komplexe Carbide (Cr, Nb, Mo) oder grobe WC-Granulate in zäher Matrix | EFeCr-A8, Komplexcarbid oder EWC-20/30 | Überhitztes WC-Flüssigkeitsbad löst Wolfram in sprödes Eisen-Wolfram auf. |
| Starke Stöße und Schläge | Pilzförmige Lippen, plastische Verformung und durch Kaltverfestigung entstandene Risse | Metastabiler Austenit, der sich unter Schock in Martensit umwandelt. | EFeMn-A oder EFeMnCr (11–14% Mn) | Verschleißt in reinem Gleitsand schnell, da die Oberfläche eine Härte von 20 HRC beibehält. |
| Metall-auf-Metall-Walzen & -Adhäsion | Fressen, abgeplatzte Rollen und plastisch verformte Wellenzapfen | Feiner, ungehärteter oder gehärteter Lattenmartensit (rissfrei) | EFe-2, EFe-3 oder EFe-4 (35–55 HRC) | Geringe Beständigkeit gegen scharfen mineralischen Siliziumdioxidabrieb |
| Verschleißschutz bei hohen Temperaturen und Korrosion | Oxidationsablagerungen oberhalb von 538 °C (1,000 °F) oder chemische Lochfraßkorrosion bei einem pH-Wert < 7 | Kobalt-Chrom-Wolfram- oder Nickel-Chrom-Bor-Mischkristalle + Carbide | ECoCr-A (Stellit 6) oder ENiCr-C | Risse entstehen bei Anwendung ohne Vorwärmung auf 315–482 °C und ohne E309L-Pufferschicht. |
Betriebstemperaturen und die Zusammensetzung der Schweißschlämme setzen klare metallurgische Grenzen. Gemäß den Empfehlungen des AWS Welding Digest für optimale Schweißzusätze verlieren Chromcarbid-Zusätze auf Eisenbasis oberhalb von 1,000 °F (538 °C) rasch ihre Warmhärte. Sie können außerdem Kobalt- oder Nickelbasislegierungen in sauren Schweißschlämmen mit einem pH-Wert unter 7 nicht ersetzen. Dies gilt für Ofenroste und Heißschermesser ebenso wie für Rührwerke in chemischen Mischern.
Welche Schweißstäbe eignen sich am besten für Hartauftragschweißen?
Hochchromkarbidstäbe (AWS EFeCr-A1, 55 bis 63 HRC) eignen sich am besten für Gleitreibungsanwendungen, während austenitische Manganstäbe (EFeMn-A, 18 bis 55 HRC) optimal für starke Gesteinsaufprallbeanspruchung sind. Martensitische Stahlelektroden (AWS EFe-2 bis EFe-4, 40 bis 55 HRC) erzielen die besten Ergebnisse bei Metall-auf-Metall-Walzen und -Wellen.
Für höchsten Verschleißschutz bei der Zerspanung von Mineralien sind rohrförmige Wolframkarbidstäbe (EWC, 1,800 bis 2,400 HV-Granulat) optimal. Für rotglühende Ventile und Werkzeuge, die bei Temperaturen über 538 °C (1,000 °F) betrieben werden, gelten Kobaltbasis-ECoCr-A-Elektroden (Stellite 6) weiterhin als Industriestandard.
Aufbau- und Pufferelektroden vs. Hartauftrags-Deckstäbe (Und warum E7018 allein beim Abrieb versagt)
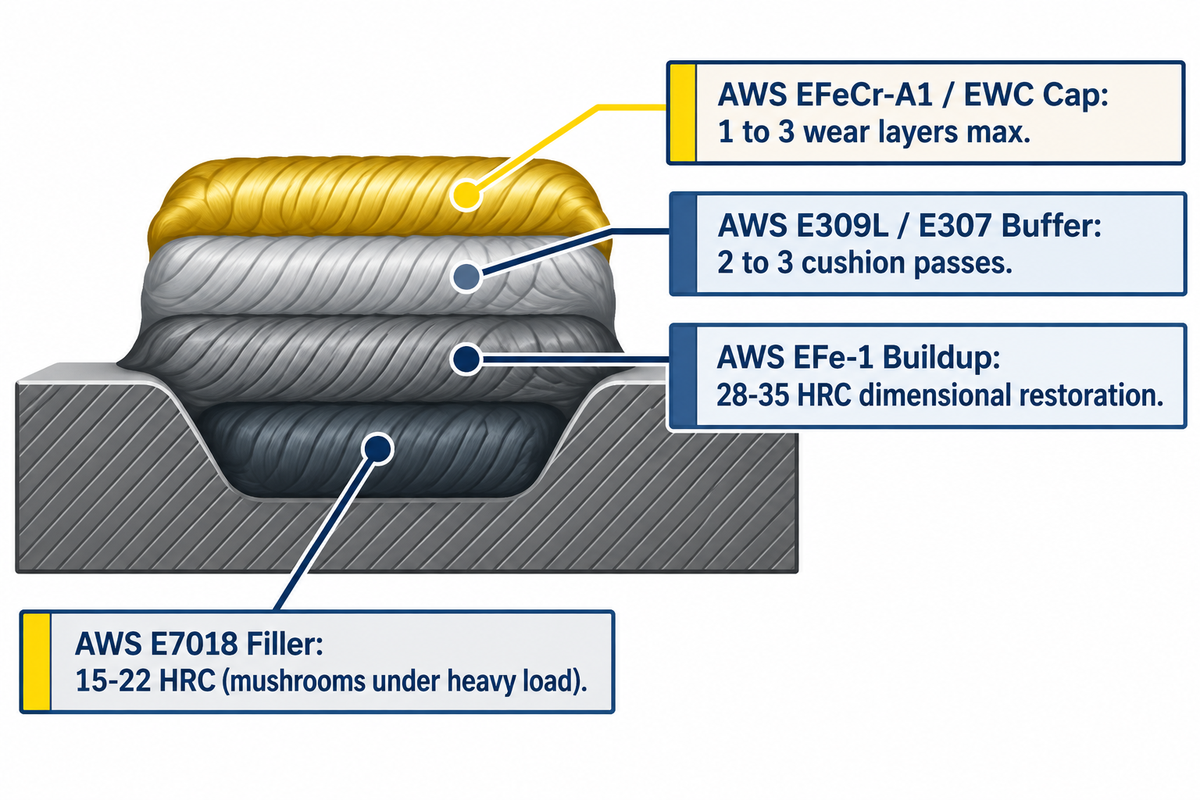
Bei der Instandsetzung stark verschlissener Teile ist es notwendig, die Maßwiederherstellung von den äußeren, abriebfesten Deckschichten zu trennen. Wie in den technischen FAQ von Hardface Technologies beschrieben , stellen Aufbaulegierungen verschlissene Metallteile nahezu auf die ursprünglichen Abmessungen wieder her, ohne dass eine strikte Schichtbegrenzung besteht. Decklegierungen für die Hartauftragung hingegen weisen eine strikte Schichtbegrenzung von ein bis drei Lagen auf. Der Versuch, die verlorene Dicke von Kohlenstoff- und niedriglegierten Stählen mit einer hochchromhaltigen Deckschicht wiederherzustellen, führt unweigerlich zu Abplatzungen.
Vor dem Auftragen einer Aufbauschicht auf ermüdeten Stahl muss die Oberfläche vorbereitet werden. Gemäß den Richtlinien des AWS A5G-Unterkomitees müssen mindestens 3,2 mm Material durch Schleifen oder Fugenhobeln abgetragen werden. Das direkte Auftragen von Hartmetall-Deckstäben auf mehr als zwei beschädigte Hartauftragschichten führt ohne vorheriges Entgraten oder Puffern zu katastrophalem Abplatzen.
Das Aufbringen von Kobaltbasis-ECoCr-A- oder hochschrumpfenden Hartmetall-Auftragschichten auf rissempfindliche Untergründe erfordert eine Pufferschicht aus austenitischem Edelstahl. Zwei bis drei Pufferschichten aus AWS E309L oder E307 bilden eine duktile Schicht an der Schmelzgrenzfläche. Leser, die Standard-Konstruktionselektroden vergleichen, finden in unserer Übersicht gängiger Elektrodenklassifizierungen für Stabelektroden weitere Informationen.
| Fundament-/Schichttyp | Typische AWS-Bezeichnung | Härte im Schweißzustand | Maximale Durchfallgrenze | Primäre Ingenieursfunktion |
|---|---|---|---|---|
| Struktureller Füllstoff mit niedrigem Wasserstoffgehalt | AWS A5.1 E7018 | 15–22 HRC (~190–210 HB) | Mehrlagige Strukturverbindungen | Verbindung von Baustahl; geringe Druckfestigkeit unter hohen Walzbelastungen |
| Spezielle Aufbaustange aus niedriglegiertem Stahl | AWS A5.13 EFe-1 (z. B. Wearshield BU) | 28–35 HRC | Unbegrenzte Pässe | Wiederherstellung der Dimensionalität; verhindert das Aufpilzen von Kunststoff unter harten Deckschichten. |
| austenitischer Edelstahl-Pufferschicht | AWS A5.4 E309L / E307 | 18–22 HRC (verfestigt sich durch Kaltverfestigung auf ~35–40 HRC) | 2 bis 3 Kissenpässe | Spannungsentlastungspolster zur Rissverhinderung zwischen Grundwerkstoff und spröden Hartmetallkappen |
| Hartbeschichtungs-Deckschicht | AWS A5.13 EFeCr-A1 / EWC | 55–65+ HRC | maximal 1 bis 2 Lagen | Verschleißfeste Außenhülle; niemals für dickere Materialschichten geeignet |
Kann man 7018 für Hartauftragung verwenden?
AWS E7018 eignet sich aufgrund seiner Härte von 15 bis 22 HRC nicht als endgültige Hartauftragsschicht. Es verschleißt unter mineralischer Abrasion. E7018 mit niedrigem Wasserstoffgehalt kann als Grundierungsschicht auf Bauteilen aus unlegiertem Stahl bei geringem Gleitverschleiß eingesetzt werden. Bei hohen Druck- oder Stoßbelastungen verformt sich E7018 plastisch („pilzförmig“) und gibt unter der harten Oberfläche nach, wodurch die äußere, spröde Schicht reißt und sich ablöst.
Beim Wiederaufbau von Walzen, Wellen oder Schaufellippen unter hoher Druckbeanspruchung ersetzen Sie E7018 durch eine spezielle Aufbauelektrode (AWS EFe-1, 28 bis 35 HRC). Tragen Sie diese nach Abschluss des Maßauftrags auf.
Eisenbasierte Hartauftragselektroden: Martensitischer Stahl, austenitisches Mangan und Chromcarbid
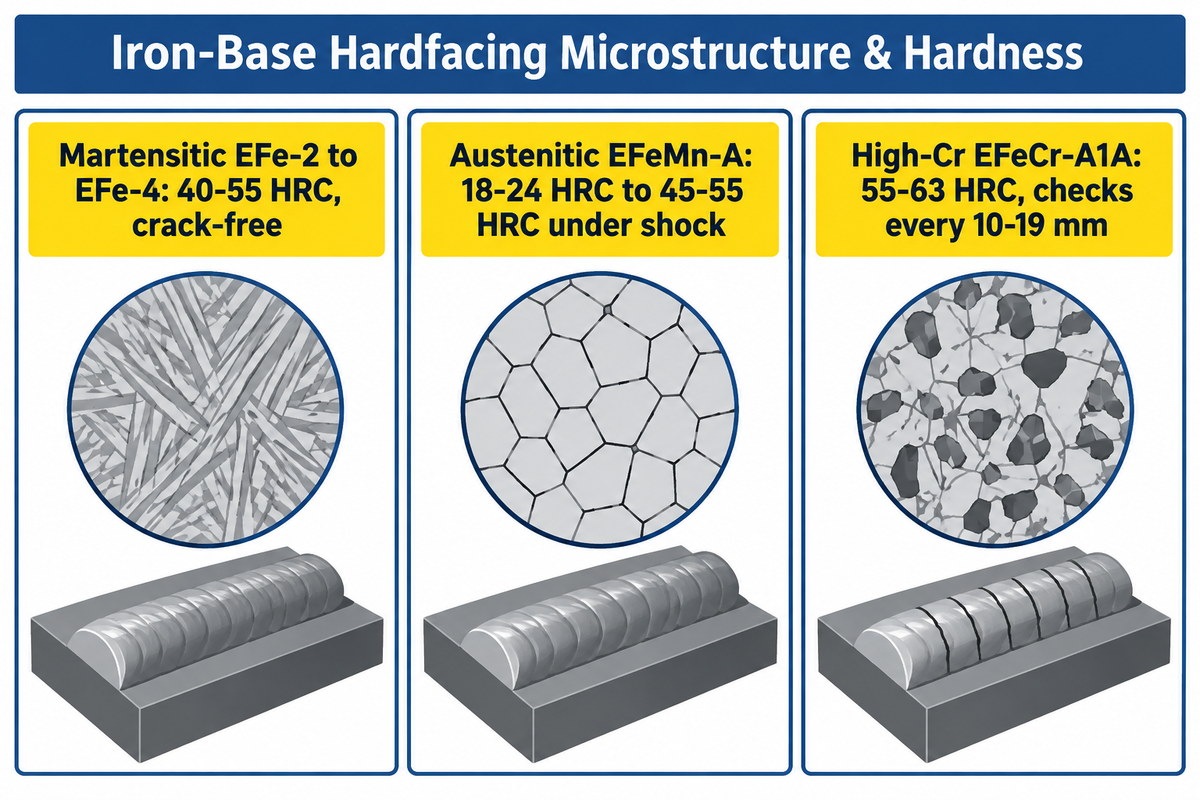
Eisenbasierte Hartauftragslegierungen werden aufgrund ihres günstigen Kosten-Nutzen-Verhältnisses am häufigsten beim Instandhaltungsschweißen eingesetzt. Die Wahl zwischen martensitischen Hartauftragslegierungen, austenitischen Manganstahlstäben und hochchromhaltigen Karbidlegierungen hängt davon ab, wie die jeweilige Mikrostruktur Energie absorbiert.
Elektroden der Gruppe der martensitischen Stähle (AWS EFe-2 bis EFe-4) bilden bei Luftkühlung eine Lamellen- oder Plattenmartensitstruktur. Diese Schweißnähte erreichen eine Härte von 40 bis 55 HRC (gemäß den Spezifikationen für SMAW-Elektroden des Herstellers). Da sie ohne Rissbildung erstarren, sind sie bis zu zwei oder drei Lagen beständig gegen mäßigen Abrieb und Stöße.
Austenitische Manganelektroden (AWS EFeMn-A und EFeMn-B) enthalten 11 % bis 14 % Mangan, stabilisiert mit Nickel oder Molybdän. Laut den SMAW-Elektrodenspezifikationen von The Fabricator weisen austenitische Manganschweißnähte im Schweißzustand eine weiche Härte von 18–24 HRC auf und erreichen durch Kaltverfestigung unter Gesteinsschlag 45–55 HRC. Wird ein Schweißer jedoch austenitische Legierungen in einer Kohlerutsche ohne Stoßbelastung verarbeiten, bleibt das Metall weich und verschleißt schnell.
Hochchromkarbid-Elektroden (AWS EFeCr-A1A bis EFeCr-A8) reichern das Schweißgut mit hohem Chrom- und Kohlenstoffgehalt an und bilden so dichte hexagonale M7C3-Karbide. Laut AWS Welding Digest entsteht durch kontrollierte Verdünnung eine duktile Übergangszone in etwa 25 % der Gesamtdicke der Schweißnaht. Dadurch verbleibt im oberen Drittel der Schweißnaht ein primäres Chromkarbid, das starken mineralischen Gleitverschleiß wirksam verhindert.
| Eisenbasis-Untergruppe | Matrix- und Karbidstruktur | Härte im Schweißzustand vs. Gebrauchshärte | Querverweisverhalten | Ideale industrielle Anwendung |
|---|---|---|---|---|
| martensitischer lufthärtender Stahl (EFe-2 bis EFe-4) | Martensitische Matrix mit minimalem Restaustenit | 40–55 HRC unmittelbar nach der Abkühlung | Rissfrei bei gleichbleibender Vorwärmung | Ofenzapfen, Fahrwerksrollen, Schermesser und Wellenzapfen |
| Austenitischer Manganstahl (EFeMn-A / EFeMn-B) | Zähe austenitische Matrix; wandelt sich unter Stoßwellen um | 18–24 HRC im Schweißzustand → 45–55 HRC nach dem Aufprall | Duktil, keine Querverbindungen | Backenbrecher, Kreiselbrecher, Hammermühlenhämmer und Eisenbahn-Herzstücke |
| Hochchromhaltiges Hartmetalleisen (EFeCr-A1A bis EFeCr-A8) | 30–50 % primäre M7C3-Carbide (1,200–1,600 HV) in eutektischer Matrix | 55–63 HRC-Makrohärte | Empfohlene Entlastungsrillen alle 10–19 mm (3/8–3/4 Zoll). | Rutschenauskleidungen, Sinterbrecherstäbe, Baggerpumpengehäuse und Förderschnecken |
Hochleistungslegierungen: Wolframcarbid-Rohrstangen, Kobaltbasis (Stellit) und Nickelbasis
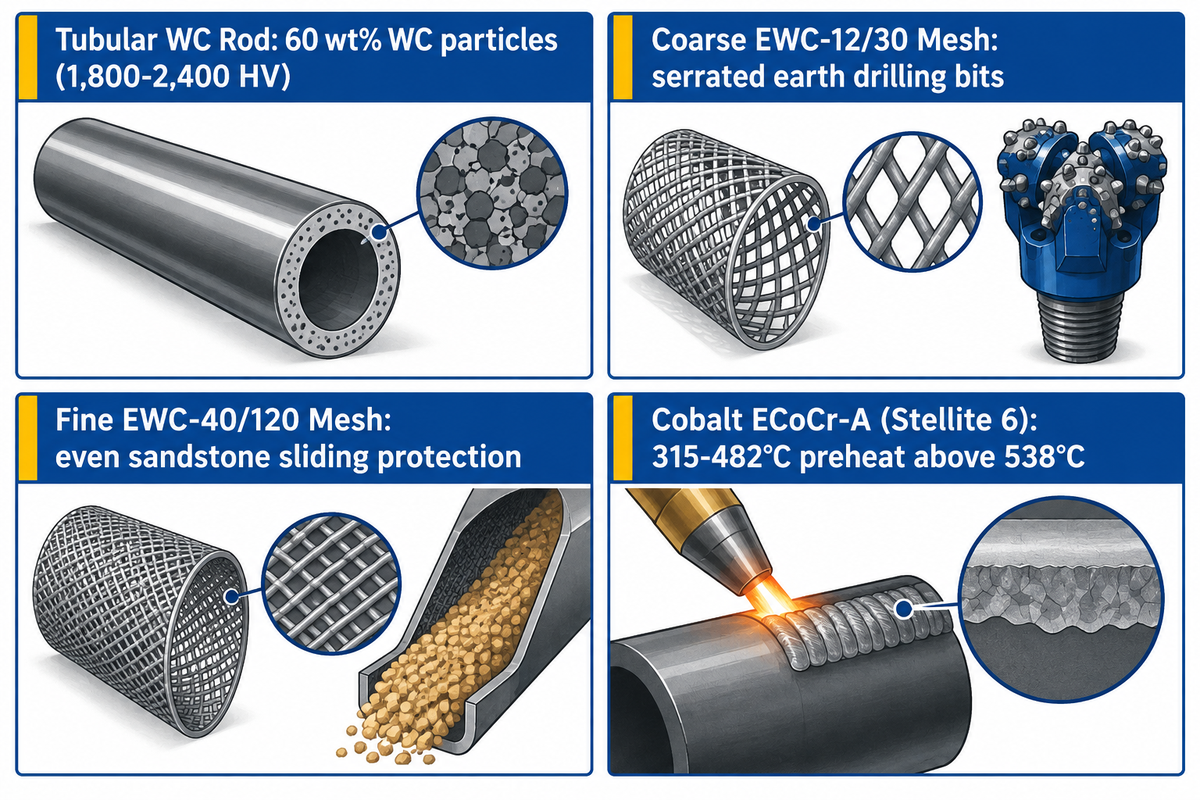
Bei abrasiven Mineralien mit einer Härte von über 1,200 HV oder Betriebstemperaturen über 538 °C (1,000 °F) stoßen Hartmetall-Auftragschweißprodukte auf Eisenbasis an ihre Grenzen. Unter extremen Bedingungen, wie z. B. abrasivem Verschleiß, werden zum Schutz der Bauteile häufig hochbelastbare, rohrförmige Schweißelektroden aus Wolframkarbid, Kobaltbasis oder Nickelbasis eingesetzt. Die Abstimmung von Schweißprozess und Stromstärke auf diese Spezialelektroden verhindert kostspielige metallurgische Schäden.
Rohrförmige Wolframcarbid-Elektroden bestehen aus einem Stahlrohr, das mit ca. 60 Gew.-% gegossenem WC/W₂C oder makrokristallinen WC-Partikeln gefüllt ist. Diese Verbundstruktur ist im US-Patent 4,923,511 A dokumentiert . Gemäß AWS A5.13 Tabelle 4 geben Bezeichnungen wie EWC-12/30, EWC-20/30, EWC-30/40 und EWC-40/120 die Korngröße der Wolframgranulate an. Grobe 12/30-Mesh-Partikel erzeugen eine gezahnte Schneidkante an Erdbohrkronen. Feine 40/120-Mesh-Granulate verteilen sich gleichmäßig und verhindern Gleitverschleiß in Sandstein.
Beim Schweißen mit Wolframkarbidstäben muss die Stromstärke so gering wie möglich gehalten werden, um einen gleichmäßigen Lichtbogen zu gewährleisten. Zu hoher Strom löst die 1,800 bis 2,400 HV starken Wolframkarbidkörner im Schmelzbad auf. Durch die thermische Auflösung der Körner entsteht eine amorphe und spröde Eisen-Wolfram-Matrix, die beim Kontakt bricht. Feine Schweißraupen ohne starke Schwingungen halten die dichten Wolframkarbidkörner in der Schwebe.
Kobaltbasierte Elektroden (wie AWS ECoCr-A, bekannt als Kennametal Stellite 6) und Nickelbasislegierungen (AWS ENiCr-B und ENiCr-C) dominieren den Einsatz bei hohen Temperaturen. Laut AWS Welding Digest benötigen kobaltbasierte Legierungen eine Vorwärmung zwischen 315 °C (600 °F) und 482 °C (900 °F) über zwei bis drei Pufferschichten. Anschließend ist eine langsame Abkühlung mit Isolierdecken erforderlich. Kobaltbasierte Legierungen behalten ihre Warmhärte in Dampfventilen und Heißpresswerkzeugen. Präzisionsventilsitze werden häufig mit WIG-Schweißstäben aus derselben Kobaltlegierung gefertigt.
Kompatibilität mit folgenden Grundmetallen: Kohlenstoffstahl, Hadfield-Manganstahl, Verschleißblech und Gusseisen
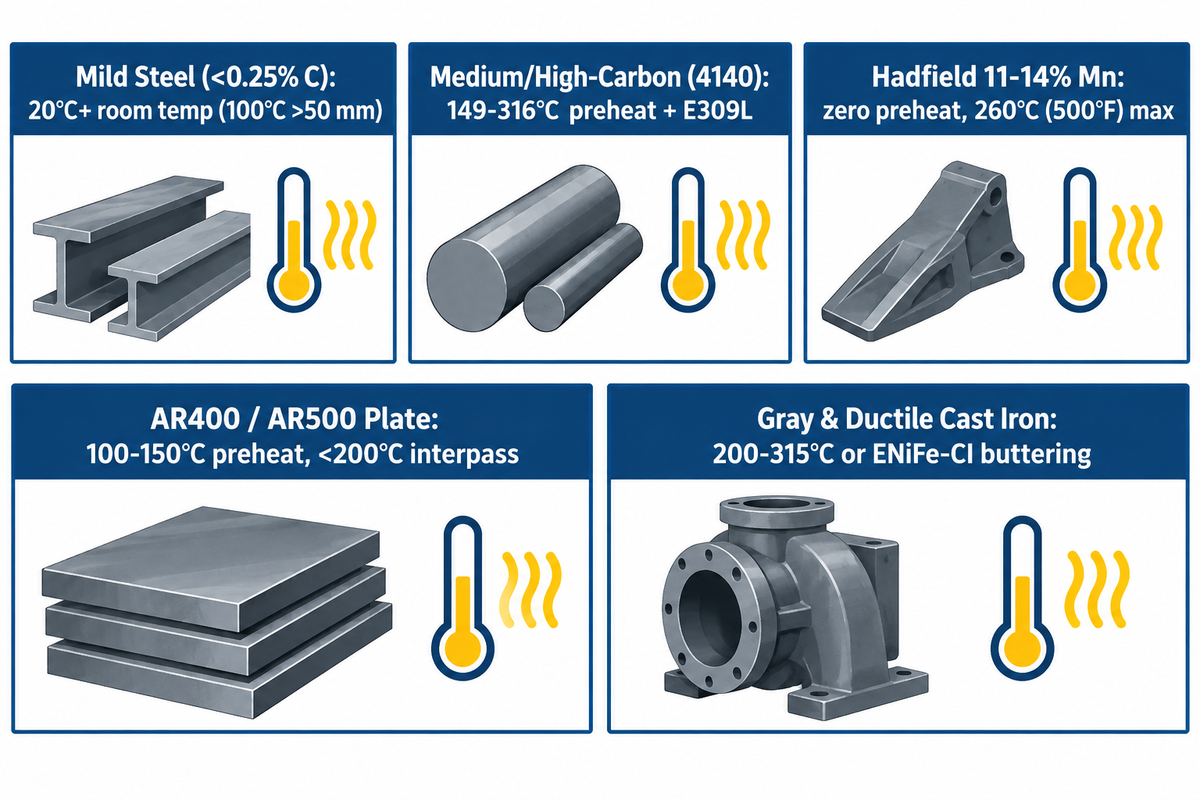
Die Zusammensetzung des Grundwerkstoffs bestimmt die Vorwärmung bzw. die strikte Begrenzung der Wärmeeinbringung vor dem Hartauftragen. Unsere Fünf-Engine-Basisanalyse von 24 Live-Abfragen zeigt, dass generische Tabellen die inverse Vorwärmregel zwischen mittelgekohltem Stahl (150–260 °C Vorwärmung erforderlich) und Hadfield-Stahl mit 12–14 % Mangan (keine Vorwärmung, <260 °C / 500 °F maximale Zwischenlagentemperatur) nicht berücksichtigen. Dies verdeutlicht die Gefahren in der Fertigung. Jedes Stahlgussteil wie Baustahl zu behandeln, ist einer der schnellsten Wege, ein teures Bauteil für den Bergbau zu beschädigen.
Laut den FAQ zum Vorwärmen von Hardface Technologies benötigen legierte Stähle wie 4130 eine Vorwärmung auf etwa 200 °C (400 °F), während Schienen aus hochkohlenstoffhaltigem Stahl 315 °C bis 370 °C (600 °F bis 700 °F) erfordern. Durch das Vorwärmen wird die Abkühlgeschwindigkeit in der Wärmeeinflusszone (WEZ) verlangsamt, wodurch die Bildung von sprödem, nicht angelassenem Martensit und wasserstoffinduzierten Unternahtrissen verhindert wird.
Hadfield-Manganstahl (11–14 % Mn) erfordert ein genau umgekehrtes Wärmebehandlungsverfahren. Das Vorwärmen von Hadfield-Manganstahl oder das Überschreiten von Zwischenlagentemperaturen von 260 °C (500 °F) führt zu einer Versprödung des Gussteils durch Korngrenzenkarbide, wie im AWS Welding Digest betont wird . Ebenfalls im AWS Welding Digest hervorgehoben, sollte ein Mangangussteil, das im Winter unter dem Gefrierpunkt liegt, nur auf 27 °C (80 °F) erwärmt und die Zwischenlagentemperatur strikt unter 260 °C (500 °F) gehalten werden.
| Basismaterialtyp | Vorwärmanforderung | Maximale Deckenhöhe zwischen den Durchgängen | Erforderlicher Puffer / Erster Durchlauf | Kritische metallurgische Gefahr |
|---|---|---|---|---|
| Baustahl mit niedrigem Kohlenstoffgehalt (<0.25 % C) | Raumtemperatur (20 °C+); 100 °C auf dicken Platten >50 mm | 300°C (572°F) | Keine für 1–2 Decklagen; EFe-1 für tiefen Schichtaufbau | Eine Verdünnung der ersten Schicht (25–30 %) verringert die Härte nach einem Arbeitsgang. |
| Mittel-/Hochkohlenstoff- und niedriglegierter Stahl (0.30–0.55 % C, 4140) | 149 °C bis 316 °C | 350 °C (660 °F) + langsames Abkühlen mit einer Decke | Niedrigwasserstoffhaltiger E7018-, EFe-1- oder E309L-Puffer | martensitische Umwandlung in der Wärmeeinflusszone und Abplatzen von Wasserstoff unter den Perlen |
| Hadfield austenitischer Manganstahl (11–14% Mn) | Null Vorwärmen (nur warm kühlen, maximal 27 °C / 80 °F) | Streng maximal 260 °C (500 °F) | EFeMn-A, EFeMnCr oder Edelstahl E307/E309L | Zeit-Temperatur-abhängige Karbidausscheidung verursacht Ausrisse im Grundmetall |
| Vergütete Verschleißplatte (AR400, AR500, Hardox) | 100 °C bis 150 °C (212 °F bis 300 °F) bei dicken Abschnitten | 200 °C (392 °F) max | E309L- oder E7018-Puffer unter Hartmetallkappen | Überhitzung über 200 °C führt zu einer Temperung und Erweichung der Q&T-Verschleißplatte. |
| Grauguss und duktiles Gusseisen (2.5–4.0 % C) | 200 °C bis 315 °C (400 °F bis 600 °F) oder Kaltschweißung | Gleichmäßig halten; langsam in Limette/Decke abkühlen lassen | AWS A5.15 ENiFe-CI Nickel-Eisen-Buttering-Durchgang | Kohlenstoffablagerungen bilden entlang der Schmelzlinie sprödes, weißes Eisen. |
Welchen Drahttyp sollte man zum Schweißen von Hartauftragsschichten verwenden?
Verwenden Sie nach dem Abschleifen der alten Hartauftragung eine Pufferelektrode aus austenitischem Edelstahl (AWS E309L oder E307) oder einen Fülldraht E309LT0-3 für das gaslose FCAW-Schweißen. Schweißen Sie niemals ein Bauteil oder eine Verschleißlippe direkt auf eine vorhandene Chromcarbid- oder Wolframcarbid-Auftragschicht. Die spröde Carbidschicht bricht unterhalb der Verbindungsstelle. Vor dem Schweißen mit E309L- oder AWS E7018-Schweißzusatzwerkstoff muss die Verbindungszone stets bis zum Grundwerkstoff mit einem Kohlelichtbogen-Fugenhobel oder -Schleifverfahren bearbeitet werden.
Verdünnungsberechnung, maximale Schichtgrenzen, Reliefprüfung und Auswahl des Perlenmusters
Einbrandtiefe und Verdünnung bestimmen, ob ein Hartauftragschweißdraht seine im Katalog angegebene Abriebfestigkeit im praktischen Einsatz erreicht. Schätzungsweise bestehen beim Lichtbogenhandschweißen 15 % bis 30 % der ersten Schweißnahtlage aus geschmolzenem Grundwerkstoff. Vergleichende Verschleißtests in Fachzeitschriften wie Metals zeigen, dass das Gewicht von im Labor hergestellten Proben mit einem Gewicht von 96 bis 98 g nach dem Auftragen der Hartbeschichtung auf 103 bis 108 g ansteigt.
Um zu verstehen, warum zwei Schweißgänge erforderlich sind, betrachten wir ein Beispiel anhand eines zweistufigen SMAW-Verdünnungsmodells mit Massenbilanz. Dieses zeigt, wie eine 30%ige Verdünnung im ersten Durchgang mit 0.18 % C-haltigem Baustahl die Zusammensetzung einer EFeCr-Al-Schweißnaht von 28.0 % Cr / 4.5 % C auf 19.6 % Cr / 3.18 % C im ersten Durchgang (46–48 HRC) reduziert und im zweiten Durchgang (57–60 HRC) wieder auf 25.5 % Cr / 4.11 % C anhebt. Dies erklärt, warum eine Deckschicht aus zwei Durchgängen die volle Abriebfestigkeit erreicht, während ein dritter Durchgang die Abplatzfestigkeitsschwelle überschreitet. Gemäß der Massenbilanzgleichung C_Schweißnaht = (D × C_Basis) + ((1 − D) × C_Füllmaterial) erstarrt der erste Durchgang nahe der eutektischen Grenze mit reduziertem Anteil an Primärkarbiden. Im zweiten Durchgang erreichen die übereutektischen M7C3-Primärkarbide wieder ihre volle Dichte.
Die 2-Schichten-Entlastungsprüfschwellenregel
Die Regel für die zweilagige Entlastungsrissbildung besagt, dass hochchromhaltige Hartmetall-Auftragschweißungen (AWS EFeCr-A1 bis EFeCr-A8) auf Kohlenstoffstahl zwei Lagen erfordern. Zwei Schweißgänge tragen dazu bei, die Grundwerkstoffverdünnung auf unter 15 % zu reduzieren und die ursprüngliche Hartmetalldichte M7C3 wiederherzustellen. Diese Schweißraupen müssen alle 10 bis 19 mm (3/8 bis 3/4 Zoll) quer verlaufende Entlastungsrisse aufweisen. Entscheidend ist, dass die Deckschicht niemals mehr als zwei Lagen (6–8 mm Gesamtdicke) aufweisen sollte, es sei denn, sie ist durch eine duktile Pufferschicht isoliert.
Hardface Technologies hat bestätigt, dass bei Chromcarbid-Beschichtungen Querrisse im Abstand von 9,5 bis 19 mm üblich und normal sind. Wenn eine Beschichtung keine Rissbildung aufweist, baut sich entlang der Schmelzlinie eine Restzugspannung auf, bis die Beschichtung durch einen Aufprall abgelöst wird.
Die Schweißraupengeometrie beeinflusst die Verschleißfestigkeit. Laut „The Fabricator“ sollte der Durchmesser der Schweißraupen das Drei- bis Vierfache des Elektrodenkerndrahtdurchmessers nicht überschreiten. Aufgrund der Fließfähigkeit der Hartauftragsschlacke sollten zylindrische Rollen, Wellen und Becher in der 1G-Flachposition ausgerichtet werden. Betriebe verwenden L-förmige Drehpositionierer für Flachauftragsschweißungen, um ein Absinken des Schmelzbades zu verhindern.
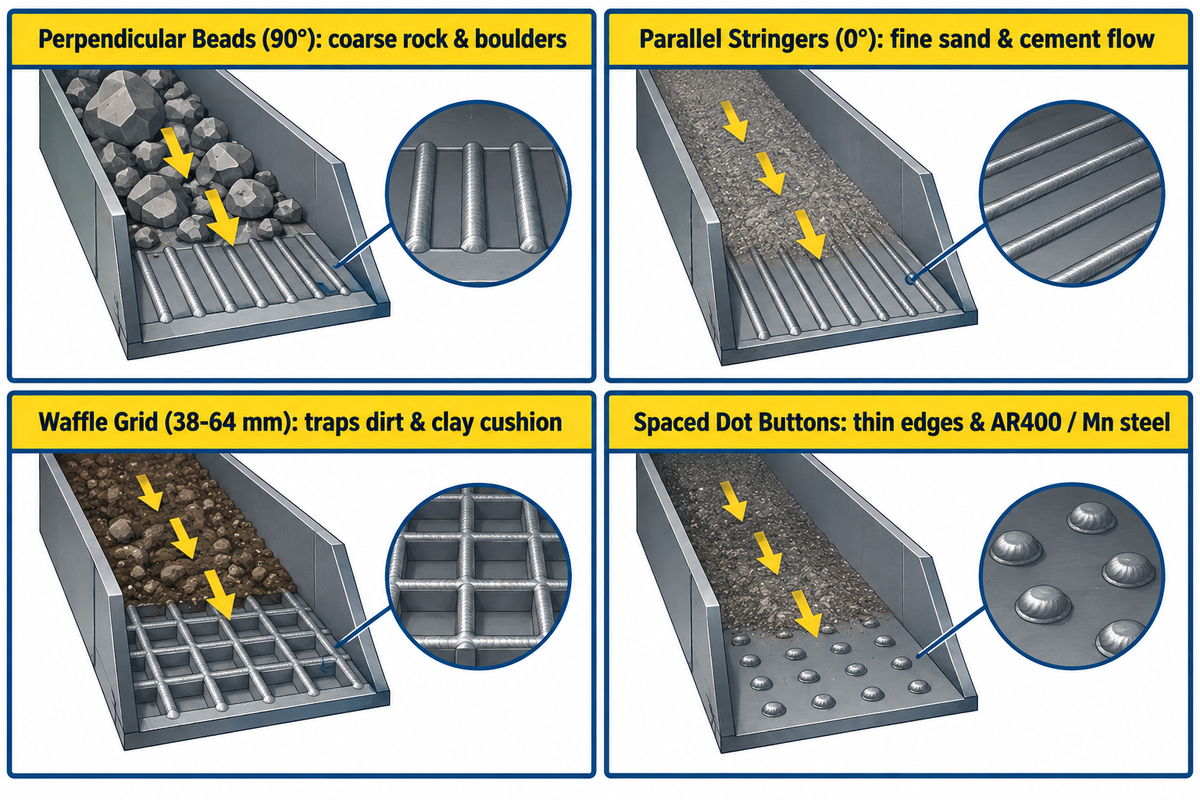
Durch die Ausrichtung der Schweißnaht relativ zum Materialfluss wird das Schleifmittel gegen sich selbst gerichtet, wie in den Richtlinien für das Schweißnahtmuster von Hardface Technologies dargestellt :
- Senkrecht angeordnete Gleitperlen, die im 90-Grad-Winkel zur Fließrichtung ausgerichtet sind, eignen sich am besten für große Felsbrocken und grobes Gestein, das Rutschbahnen hinunterrollt. Große Steine gleiten über die Perlenkämme, ohne das Untergrundmaterial zu beschädigen.
- Parallel angeordnete, in einem Winkel von 0 Grad zur Fließrichtung ausgerichtete Perlen eignen sich am besten für frei fließende Zementpartikel. Feine Partikel gleiten reibungslos, ohne dass es zwischen den Durchgängen zu Wirbelstromabtragung kommt.
- Waffel- oder Kreuzschraffurmuster eignen sich am besten für Erde, Lehm oder ein Gemisch aus Gestein und Erde und sollten einen Abstand von 38 bis 64 mm (1.5 bis 2.5 Zoll) aufweisen. Das Gitter verdichtet ein stationäres Erdpolster, das am Gestein reibt.
- Für dünne Schneidkanten, Mangangussteile und wärmeempfindliche AR400-Verschleißplatten eignen sich Punktmuster aus beabstandeten Schweißpunkten am besten. Durch die beabstandeten Punkte wird eine kontinuierliche Wärmeentwicklung entlang der dünnen Kanten vermieden.
Können Härtewerte zur Vorhersage der Abriebfestigkeit verwendet werden?
Nein, die Rockwell-Härte (HRC) allein reicht nicht aus, um die Abriebfestigkeit verschiedener Legierungsfamilien vorherzusagen. Wie die ASTM G65-Tests mit Gummirädern in Trockensand und die metallurgischen Vergleiche von „The Fabricator“ zeigen , hielt eine Chromcarbid-Beschichtung mit 58 HRC in Quarzsand drei- bis fünfmal länger als eine martensitische Stahlbeschichtung mit 58 HRC.
Die Makrohärte sagt die Verschleißlebensdauer nur dann voraus, wenn zwei Beschichtungen innerhalb derselben metallurgischen Familie verglichen werden. Beispielsweise würde eine martensitische Stahlstange mit einer Härte von 52 HRC unter gleicher Wälzreibung eine höhere Verschleißfestigkeit aufweisen als eine martensitische Stahlstange mit einer Härte von 45 HRC.
Komponentenauswahlmatrix: Von Baggerlöffeln und Brecherbacken bis hin zu schweren Stahlkonstruktionen
Durch die Zuordnung von Bauteilen in Industrieanlagen zur richtigen Füllstoffkombination werden vorzeitiger Verschleiß und wärmebedingte Risse vermieden. Instandhaltungstechniker können den 4-stufigen Verschleiß-zu-Stab-Selektor vor der Erstellung von Werkstattaufträgen anwenden.
Das 4-stufige Verschleiß-zu-Pfeilstangen-Auswahlsystem
- Zunächst sollte die chemische Zusammensetzung des Grundmetalls mit einem Magnettest überprüft werden. Nichtmagnetischer Stahl deutet auf 11–14 % Hadfield-Manganstahl hin (strenge Obergrenze von 260 °C / 500 °F zwischen den Schweißgängen), während magnetischer Stahl auf Kohlenstoffstahl oder niedriglegierten Stahl hinweist.
- Zweitens: Ermüdetes Material entfernen und die Grundierungsschicht aufbringen. Dazu 3.2 mm (1/8 Zoll) ermüdetes Material abtragen und entweder eine Lage EFe für tiefen Verschleiß oder zwei Lagen E309L-Puffer unter Stoßschutzkappen auftragen.
- Drittens sollte die Legierung der Deckplatte dem vorherrschenden Verschleißmodus angepasst werden. Wählen Sie EFeMn-A für starke Gesteinsbeanspruchung, EFe-3 martensitisch für Metall-auf-Metall-Rollenreibung, EFeCr-A1 für mineralische Gleitreibung oder EWC für extreme Gesteinsbearbeitung.
- Viertens ist auf die korrekte Ausrichtung der Deckschichten und Kügelchen zu achten. Bei Deckschichten aus Chrom- oder Wolframcarbid sollten maximal zwei Lagen verwendet werden. Die Kügelchen sollten bei grobem Gestein senkrecht, bei Erde waffelförmig und bei feinem Sand parallel ausgerichtet werden.
| Industrielle Komponente | Basismetallsubstrat | Dominanter Verschleißmechanismus | Empfohlener Aufbau / Puffer | Empfohlene Hartauftragskappenstange | Lagenbegrenzung & Perlenmuster |
|---|---|---|---|---|---|
| Baggerlöffelzähne und -lippen | Niedriglegierter Gussstahl oder AR400 | Gesteinserosion unter hoher Belastung + mäßiger Aufprall | EFe-1-Aufbau + E309L-Puffer an stark stoßbelasteten Ecken | EFeCr-A1A oder komplexes Carbid (58–62 HRC) | Maximal 2 Schichten; Waffelmuster in Erde, parallel in Sand |
| Backen- und Kegelbrecherauskleidungen | 11–14% Hadfield-Manganstahl | Extremes Gesteinsaufprallen und Kompressionseinwirkung | EFeMn-A- oder E307-Puffer (keine Vorheizung, <260°C Zwischendurchgang) | EFeMnCr- oder einschichtige EFeCr-A1-Chunk-/Punkt-Überlagerung | Stringer- oder Punktmuster; wassergekühlte Auslassschweißungen |
| Förderschneckenflüge für Bergbau und Zement | Baustahl oder mittelgekohlter Stahl | Starker, spannungsarmer Gleitabrieb von Siliziumdioxid | Keiner ist erforderlich, es sei denn, die Flugkante ist stark abgenutzt. | EFeCr-A1 oder EWC-40/120 röhrenförmiges Wolframkarbid | 1–2 Lagen entlang der äußeren Flugkante und der Vorderseite |
| Bulldozer- und Grader-Schneidmesser | Mittelkohlenstoff-/Borlegierungsstahl | Hochbeanspruchte Erdabrasion + Schock | Vorwärmen auf 150–200 °C; Wurzelreparatur mit E7018 oder EFe-1 | EFeCr-A4 oder Martensit-Carbid-Mischung (52–58 HRC) | Maximal 2 Lagen; 40–50 mm Bindung oder Fischgrätmuster. |
| Baggerschneidköpfe und Schlammrohre | Kohlenstoff- oder Gusslegierungsstahl | Hochgeschwindigkeits-Nasssanderosion + Aufprall | EFe-1 dimensionale Wiederherstellung | EFeCr-A1A (28–32 % Cr) oder EWC-20/30 auf Zähnen | 2 Lagen; eng beieinander liegende Längsträger |
| Heißschermesser und Schmiedewerkzeuge | H13 / 4140 legierter Werkzeugstahl | Thermischer Schock über 538°C + Metall-auf-Metall-Scherung | Vorheizen auf 315–450 °C + 2 Lagen Edelstahl E309L | ECoCr-A (Stellit 6) oder ENiCr-B | 2–3 Lagen; langsam in einer Thermodecke abkühlen lassen, maschinell auf Größe anpassen |
| Stahlwerk & H-Träger-Förderrollen | Schmiedestahl AISI 1045 / 4140 | Metall-auf-Metall-Walzbelastung + Walzzunderverschleiß | Vorheizen auf 200–260 °C + EFe-1-Aufbau | EFe-2- oder EFe-3-Martensitstahl (38–48 HRC) | 2–3 umlaufende Schichten auf dem Drehpositionierer |
| Strukturelle Spann- und Richtwalzen | niedriglegierter Baustahl | Hoher Kompressionskontakt + Gleitskala | EFe-1 bearbeitbarer Aufbau | EFe-3- oder EFe-4-martensitische Werkzeugstahl-Auflage | 2–3 Schichten; glatt schleifen, um Beschädigungen der Balken zu vermeiden |
In der Fertigung schwerer Stahlkonstruktionen ist der Einsatz von manuellen SMAW-Elektroden wirtschaftlich auf Reparaturen vor Ort und Kleinserien beschränkt. Ihre Auftragsrate von 0.45 bis 3.2 kg/h kann bei langen Stahlträgern nicht mit der von automatisierten SAW- oder FCAW-Anlagen mithalten. Wie The Fabricator anmerkt, liegt der Wirkungsgrad des SMAW-Schweißens bei 60 % bis 65 %, während FCAW-Schweißdraht im offenen Lichtbogen 87 % und das automatische Unterpulverschweißen 95 % bis 99 % erreicht.
Während einige Wartungsteams Stabelektroden zum Nachbearbeiten von Förderbandrollen verwenden, setzt die Fertigung von Trägern in großen Stückzahlen auf automatisierte H-Träger-Schweißanlagen . Betriebe, die ihren Durchsatz in der Stahlbaumontage steigern möchten, können sich unseren Workflow für die Montage von Schwerlast-H-Trägern und das Unterpulverschweißen ansehen. Darüber hinaus können Werkstätten die robotergestützte Schweißnahtverfolgung für wiederholgenaue Auftragschweißungen bei Verschleißplatten nutzen .
Handelsübliche Querverweise, Elektrodendurchmesser und Beschaffungscheckliste
Einkaufsteams stoßen häufig auf geschützte Handelsnamen von Lincoln Electric, Stoody, ESAB und Hobart Brothers anstelle der reinen AWS A5.13-Codes. Auch Lieferanten wie Postle Industries und Hardface Technologies verwenden eigene Markennamen. Die Verwendung der AWS A5.13-Spezifikationen und der Legierungszusammensetzung oder der von den Herstellern der Schweißprodukte bereitgestellten Querverweise kann helfen, den Kauf inkompatibler Werkstoffe von Airgas und anderen Anbietern zu vermeiden.
Es gibt einen wichtigen Abgrenzungsbereich für die herzustellenden Anlagen. Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. (gegründet 1991) fertigt schwere industrielle Schweißanlagen, H-Profil-Produktionslinien, CNC-Schneidemaschinen und Drehschweißpositionierer. Wir stellen keine abschmelzenden Hartauftragselektroden her und vertreiben diese auch nicht. Die bereitgestellte Querverweistabelle dient der unabhängigen technischen Bewertung durch Käufer im Bereich Instandhaltung und Fertigung.
| Metallurgische Kategorie & AWS A5.13 Klasse | Lincoln Electric (Schutzschild) | Stoody (ESAB-Gruppe) | ESAB (OK Weartrode) | Hobart Brothers (Hardalloy / McKay) | Beschaffungspaket & Preisstruktur |
|---|---|---|---|---|---|
| Bearbeitbarer niedriglegierter Aufbau (EFe-1, ~28–35 HRC) | Schutzschild BU / BU-30 | Standaufbau LH | OK Weartrode 30 | Hartlegierung 32 | Umkartons mit einem Gewicht von 10–50 Pfund; niedrigste Legierungsstufe (Angebot des Lieferanten erforderlich) |
| Austenitischer Mangan-Einschlag (EFeMn-A / Cr, 18→50 HRC) | Wearshield Mangjet / Frogmang | Stoody Dynamang / Nicromang | OK 86.08 / Mangrode | Hartlegierung 118 (Mn-Ni) | 5–10 Pfund hermetisch verschlossene Dosen oder 50 Pfund Kartons (Angebot des Lieferanten erforderlich) |
| Martensitische Metall-Metall-Verbindung (EFe-2 bis EFe-4, 45–55 HRC) | Wearshield MI | Stoody 1105 / Selbsthärtung | OK Weartrode 50 | Werkzeuglegierung C / Hartlegierung 58 | 10-Pfund-Tuben oder 50-Pfund-Kartons; Preise für Legierungen im mittleren Preissegment (Angebot des Lieferanten erforderlich) |
| Hochchrom-Carbid-Schleifmittel (EFeCr-A1A / A4, 56–62 HRC) | Wearshield ABR / Wearshield ME / 60 | Stoody 2134 / Stoody 31 / 35 | OK Weartrode 55 / 60 T | Hartlegierung 140 / Hartlegierung 148 | 5–10 Pfund-Tuben oder 50 Pfund-Industriepackungen; hohe Chromstufe (Angebot des Lieferanten erforderlich) |
| Wolframcarbid- und Kobaltrohre (EWC / ECoCr-A) | Wearshield TC / Cobalt-Qualitäten | Stoody Borod / Castweld 6 | Stoody / Kennametal Stellite 6 | McKay Tube-Alloy WC-Güten | 1–5 lb Spezialrohre; Wolfram/Kobalt-Zuschlagsstufe (Angebot des Lieferanten erforderlich) |
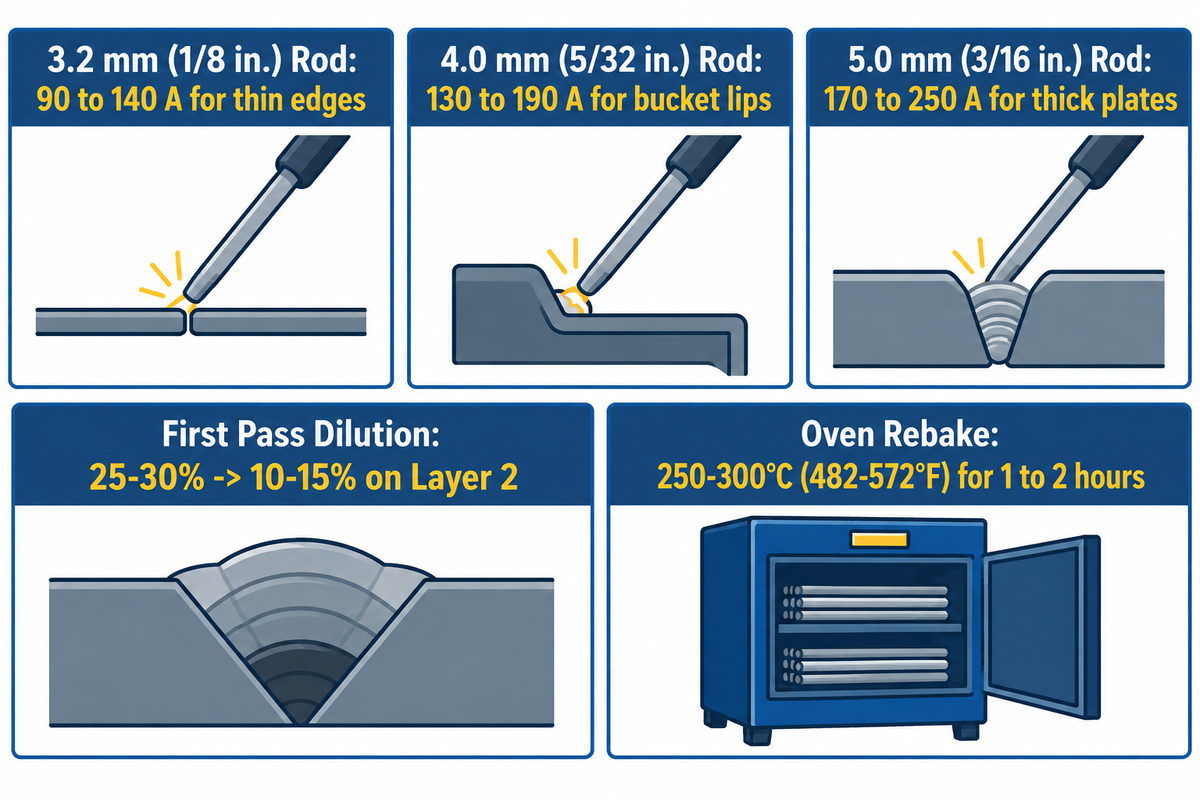
Die Wahl des richtigen Stabelektrodendurchmessers und Strombereichs verhindert eine übermäßige Verdünnung der ersten Schicht. Die erste Schicht erfährt eine Grundmetallverdünnung von 25 % bis 30 %, während die Verdünnung der zweiten Schicht auf 10 % bis 15 % sinkt. Der Betrieb von Stabelektroden im unteren Bereich des Strombereichs erhält eine höhere Karbiddichte.
- Bei Elektroden mit 3.2 mm (1/8 Zoll) Durchmesser sollte der Strom zwischen 90 und 140 A (DCEP oder AC) eingestellt werden. Diese Stabelektrode eignet sich gut für dünne Kanten, wie sie beispielsweise an Schneckenförderern und bei hitzeempfindlichen Schweißnähten aus Manganstahl vorkommen.
- Bei Elektroden mit einem Durchmesser von 4.0 mm (5/32 Zoll) sollte ein Strom von 130 bis 190 A (DCEP oder AC) verwendet werden. Diese Größe eignet sich für Schaufelränder und Rutschenauskleidungen sowie für mehrstufiges Walzenauftragschweißen.
- Für Elektroden mit 5.0 mm (3/16 Zoll) Durchmesser empfiehlt sich ein Strom von 170 bis 250 A (DCEP oder AC). Diese robuste Elektrode ist für die ebene Oberflächenbearbeitung mit hohem Abscheidegrad an schweren Brechbacken und dicken Verschleißplatten ausgelegt.
Feuchtigkeit in der Werkstattluft führt zu Wasserstoffansammlungen und dazu, dass martensitische Schweißstäbe schnell Feuchtigkeit aufnehmen. Feuchtigkeitsempfindliche Elektroden sollten vor dem Schweißen von Baustahl 1 bis 2 Stunden lang bei 250 °C bis 300 °C (482 °F bis 572 °F) nachgehärtet werden. Stellen Sie sicher, dass Ihre Werkstatt mit den notwendigen Lichtbogenschweißkabeln, Elektrodenhaltern und Trockenöfen für Dauerbetrieb ausgestattet ist.
Checkliste für Angebotsanfragen zu Hartauftragung und Werkstückpositionierung
Nutzen Sie diese Checkliste für Ingenieure, wenn Sie Angebote von Elektrodenhändlern einholen oder Drehpositionierungs- und automatisierte Strahlschweißmaschinen spezifizieren:
| Spezifikationsparameter | Erforderlicher technischer Input | Warum es das Versagen im Laden verhindert |
|---|---|---|
| 1. Güteklasse und Dicke des Grundwerkstoffs | Genaue Stahlspezifikation (z. B. AISI 1045, 12 % Hadfield Mn, AR400, Grauguss) + Dicke (mm) | Bestimmt, ob eine Vorwärmtemperatur von 150–300 °C oder eine strikte Zwischentemperaturgrenze von <260 °C (500 °F) gilt. |
| 2. Primärer und sekundärer Verschleißmodus | Gleitender Siliziumdioxidabrieb, Gesteinsaushöhlung unter hoher Belastung, starke Stöße, Metall-auf-Metall-Kontakt oder Hitzeeinwirkung über 538 °C | Verhindert das Einsetzen von spröden 60 HRC-Hartmetallen auf Schlaghämmer oder ungehärteten Manganstäben in Sandrutschen. |
| 3. Erforderliche Aufbautiefe | Gesamttiefe des fehlenden Metalls (mm) vor dem Aufbringen der 1–2-lagigen (3–6 mm) Hartauftragsschicht | Gibt die genaue Menge an EFe-1-Aufbauelektroden und E309L-Pufferelektroden an, damit Schweißer die Decklagen nicht übereinander stapeln. |
| 4. Elektrodendurchmesser, Polarität und Packungsgröße | 3.2 mm, 4.0 mm oder 5.0 mm; Kompatibilität mit DCEP- und AC-Transformatoren; hermetisch verschlossene Gehäuse | Passt zur Ausgangsleistung der Werkstattstromversorgung und verhindert Feuchtigkeitsaufnahme in feuchten Wartungsbereichen. |
| 5. Werkstückgewicht und erforderliche ebene Positionierung | Bauteilgewicht (kg/Tonnen), Rotationsdurchmesser und ob automatisierte SAW/FCAW-Linien benötigt werden | Größen L-Typ Drehgelenk Schweißpositionierer um flüssige Hartauftragsflächen in der 1G-Flachposition zu halten |
Häufig gestellte Fragen
Sollte ich 6013 oder 7018 als Grundierung vor dem Hartauftragen von Baustahl verwenden?
Beim Auftragen einer Grundierung unter Hartauftragungen auf Kohlenstoffstahl sollte stets wasserstoffarmes AWS E7018 (15 bis 22 HRC) dem Rutil E6013 vorgezogen werden. E6013 erhöht den Anteil an diffusiblem Wasserstoff und verringert die Schmelzzone, was in Verbindung mit Unterraupenrissen das Risiko von Rissen beim Abkühlen und Zusammenziehen der Chromcarbidkappen erhöht. Bei starker Wälzbeanspruchung oder hohen Stoßbelastungen sollte E7018 jedoch durch eine spezielle niedriglegierte AWS EFe-1-Aufbauelektrode (28 bis 35 HRC) ersetzt werden. Eine solche Legierung verhindert das plastische Aufpilzen unter der Oberfläche und das Ablösen der Verschleißkappe.
Müssen die Teile vor dem Aufbringen der Hartauftragschweißstäbe vorgewärmt werden?
Die Vorwärmanforderungen reichen von 20 °C Raumtemperatur für Baustahl bis zu 149 °C–316 °C für mittel- und hochgekohlte Stähle. Unlegierter, niedriggekohlter Baustahl mit einem Kohlenstoffgehalt unter 0.25 % muss lediglich warm und trocken über 20 °C sein. Mittel-, hoch- und niedriggekohlte Stähle (0.30 % bis 0.55 % C) benötigen eine Vorwärmtemperatur von 149 °C bis 316 °C, um Risse in der Wärmeeinflusszone zu vermeiden. Im Gegensatz dazu darf austenitischer Manganstahl mit 11 % bis 14 % Hadfield-Gehalt niemals vorgewärmt werden und muss zwischen den Schweißlagen unter 260 °C bleiben.
Können Gusseisenbauteile mit Standard-Stabelektroden hartbeschichtet werden?
Ja, Teile aus Grauguss und Sphäroguss (2.5 % bis 4.0 % Kohlenstoff) können bei strenger Temperaturkontrolle hartauftragen, um gleitverschleißbeständig zu sein. Da Gusseisen freie Graphitlamellen oder -knötchen enthält, führt das direkte Schweißen auf kalte Gussteile zu Kohlenstoffaufnahme und zur Bildung von sprödem, weißem Eisen entlang der Schmelzgrenze. Kurze Schweißgänge von 25 bis 40 mm Länge mit leichtem Kugelstrahlen zwischen den Schweißgängen reduzieren die Zugspannungen. Bei nichttragenden Gusseisenrinnen und Auskleidungsplatten, bei denen Querverbindungen zulässig sind, können hochchromhaltige Karbidelektroden direkt auf das vorgewärmte Gussteil aufgetragen werden.
Warum bilden sich beim Abkühlen von Chromcarbid-Hartauftragschweißungen Querrisse?
Querverlaufende Entlastungsrisse im Abstand von 10 bis 19 mm (3/8 bis 3/4 Zoll) durch hochchromhaltige Hartmetallperlen (55 bis 63 HRC) sind vorteilhafte Spannungsentlastungsrisse. Beim Abkühlen der übereutektischen Hartmetallmatrix bauen feine Querrisse innere Zugspannungen ab, sodass sich die Deckschicht entlang der Schmelzgrenze nicht ablöst.
Welche Schweißpolarität und Stromstärkeeinstellungen werden bei Stabelektroden für Hartauftragung verwendet?
Ummantelte Hartauftragselektroden werden mit Gleichstrom (DCEP) oder Wechselstrom (AC) betrieben, und zwar mit 90 bis 140 A für 3.2 mm Stäbe und 130 bis 190 A für 4.0 mm Stäbe.
Wie viele Lagen Hartauftragschweißdraht können Sie auftragen, ohne dass es zu Abplatzungen kommt?
Hochchromcarbid- (AWS EFeCr-A1) und rohrförmige Wolframcarbid-Deckstäbe (EWC) sind auf maximal 1 bis 2 Lagen (insgesamt 3 bis 6 mm) beschränkt, um Schrumpfabplatzungen zu vermeiden. Martensitische Stahlelektroden (EFe-2 bis EFe-4) erlauben 2 bis 3 Lagen, während Aufbauelektroden (EFe-1) und Manganelektroden (EFeMn-A) keine Beschränkungen aufweisen.
Referenzen & Quellen
- American Welding Society (AWS): A5G Unterausschuss – Aufgabenbereich: AWS A5.13/A5.13M:2024 Spezifikation für Auftragelektroden beim Lichtbogenhandschweißen
- American Welding Society (AWS Welding Digest, Okt. 2024): Tipps zum Hartauftragen: Eine bewährte Vorgehensweise beim Auftragschweißen von Guy Chouinard
- Tabellen zur chemischen Zusammensetzung und Klassifizierung von Oberflächenelektroden nach AWS A5.13/A5.13M
- The Fabricator (FMA Communications): Grundlagen der SMAW-Hartauftragschweißelektrode: Abscheidungsraten, Verdünnung und Legierungsauswahl
- Der Metallverarbeiter: Eine Einführung in die Hartauftragung von Metallen: Mikrostruktur vs. Rockwell-Härte
- Metals (MDPI Peer-Reviewed Journal, 2023): Vergleichende Verdünnung, Mikrostruktur und Verschleißverhalten von Hartauftragsschichten
- Patent- und Markenamt der Vereinigten Staaten (USPTO): US9475154B2: Hochborhaltige Hartauftragschweißelektrode
- US-Patent- und Markenamt (USPTO): US4923511A: Verbundrohr-Hartauftragsstange aus Wolframkarbid









