Für das Schweißen von Gusseisen mit Nickelelektroden empfiehlt sich ENi-CI (Ni99) für einlagige Reparaturen, die eine Nachbearbeitung erfordern, und ENiFe-CI (Ni55) für dickere, mehrlagige Schweißarbeiten. Vor der Auswahl der Schweißnaht sollten das Gussteil, seine Anwendung und der Riss genau bestimmt werden. Eine bearbeitbare Nickelschicht kann neben einer harten, rissanfälligen Stelle des Gusseisens aufgebracht werden.
Stellen Sie sich ein Getriebegehäuse mit einem Riss neben einer Lagerbohrung vor. Die Instandhaltung hat in diesem Fall zwei Aufgaben: Erstens muss intaktes Material wiederhergestellt werden. Zweitens müssen Größe, Ausrichtung und Position der Bohrung sichergestellt werden. Legen Sie die Abnahmeprüfungen für beide Bereiche fest, bevor Sie mit den Arbeiten beginnen, da sich eine Bohrung auch bei scheinbar intakter Schweißnaht bewegen kann.
Wo Sie pausieren sollten. Setzen Sie die Reparatur aus, wenn ein nicht identifiziertes Gussteil, ein Riss in einem Lastpfad oder eine sicherheitskritische Funktion (Druck, Heben, Lenken, Bremsen usw.) vorliegt. Befolgen Sie vor der Fortsetzung die Vorgaben des Originalgeräteherstellers und die entsprechende Reparaturprozedur.
Welche Nickelstange sollten Sie für Gusseisen verwenden?
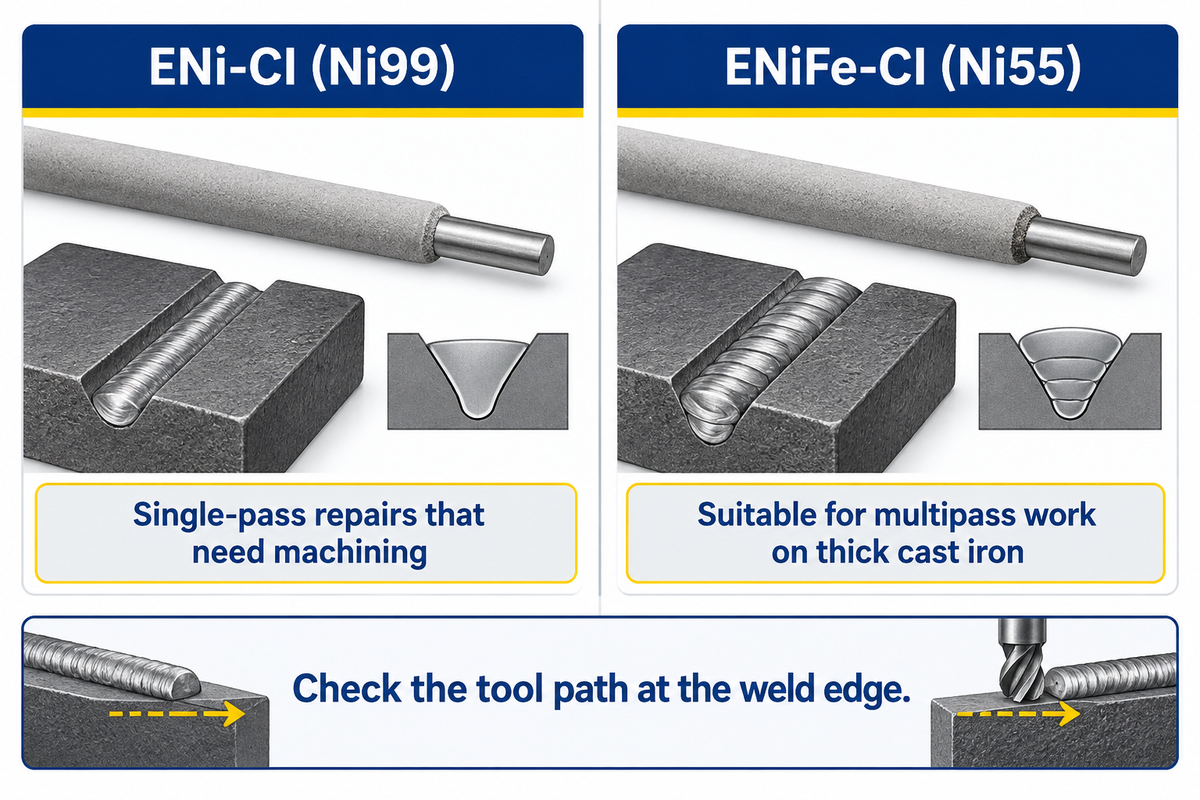
Verwenden Sie ENi-CI für flache, einlagige Reparaturen, die eine Nachbearbeitung erfordern, und erwägen Sie ENiFe-CI für geeignete mehrlagige Reparaturen an dickem Gusseisen. Wählen Sie eine exakt umhüllte Elektrode gemäß einem zugelassenen Verfahren und prüfen Sie, wo das Bearbeitungswerkzeug vom Schweißgut in das ursprüngliche Gussteil eintritt.
| Kriterium für die Elektrodenauswahl | ENi-CI-Beispiel | ENiFe-CI-Beispiel |
|---|---|---|
| Produkt | Lincoln Electric Tech-Rod 99, nominell 99 % Nickel | Lincoln Electric Tech-Rod 55, nominell 55 % Nickel |
| Anwendungshinweis | Reparaturen in einem Arbeitsgang, bei denen die Ablagerung gebohrt, mit Gewinde versehen oder bearbeitet werden muss | Schwere Abschnitte oder geeignete Mehrpassreparaturen |
| Bearbeitungsprüfung | Lincoln beschreibt für sein Produkt ein auch bei hohem Beimischungsanteil gut bearbeitbares Gusseisen. Prüfen Sie das Gusseisen an der Schweißnahtkante separat. | Lincolns Katalog empfiehlt Werkzeuge mit Hartmetallspitzen. Lincoln weist darauf hin, dass ein hoher Anteil an Metallbeimischung die Bearbeitung erschweren kann. |
| Bitte vor der Bestellung anfragen. | Bitte überprüfen Sie die Anzahl der Durchgänge sowie die Tiefe und den Verlauf des Feinschnitts. | Bitte prüfen Sie das Produkt, die Verbindungsmaterialien und ob die Schweißnaht nachbearbeitet werden muss. |
| Bedeckte Elektrodenform | Wählen Sie das Produkt und den Durchmesser passend zum Stabschweißverfahren. | Bitte überprüfen Sie die gleichen Details für die exakte Nickel-Eisen-Elektrode. |
| Dünner bearbeiteter Abschnitt | Nickel 99 von Washington Alloy listet solche Abschnitte auf, wenn es um die Bearbeitung geht. | Prüfen Sie, ob das Material bei der erwarteten Verdünnung noch maschinell verarbeitbar ist. |
| Ungleiches Gelenk | Die Auswahl hängt sowohl von den Noten als auch von der genehmigten Verbindung ab. | Nickel 55 von Washington Alloy nennt Baustahl als eines seiner Anwendungsgebiete. |
| Material an der Schweißnahtkante | Prüfen Sie, wo das ausgewählte Werkzeug den Übergang auf der Gussseite kreuzen wird. | Die gleiche Überprüfung ist insbesondere vor einem Feinschnitt in einer Bohrung erforderlich. |
Die Tabelle vergleicht zwei umhüllte Elektroden für Gusseisen. Obwohl Ni99 oft als reines Nickel bezeichnet wird, handelt es sich bei den angegebenen Prozentwerten um Nennwerte für Elektroden im Auswahlleitfaden für Gusseisenelektroden von Lincoln Electric , die unabhängig von der typischen Zusammensetzung des Schweißguts im Katalog angegeben sind. Die Beimischung, auch Verdünnung genannt, ist der Anteil des Schmelzbades, der aus geschmolzenem Grundwerkstoff besteht. Die erste Lage ist entscheidend für die Bearbeitbarkeit der Reparatur. Wenn der Schneidbrenner die Schweißnahtkante durchtrennt, sollte die erste Schweißnahtprüfung die Beimischung und die Bearbeitbarkeit berücksichtigen. Elektroden derselben Nennklasse können produktspezifische Betriebsbereiche aufweisen. Einige für Gusseisen angebotene Stahlelektroden erzeugen harte Schweißnähte, die durch Schleifen veredelt werden. Fragen Sie daher nach, wie sich die Wahl der Elektrode auf die gewünschte Oberflächengüte auswirkt.
Was sagt die Elektrodenklassifizierung aus?
Es kennzeichnet die Klasse des Schweißzusatzwerkstoffs. AWS A5.15 legt die Anforderungen für Gusseisen-Schweißelektroden und -stäbe fest. Prüfen Sie das Datenblatt des Herstellers für die umhüllte Elektrode und vergewissern Sie sich, dass das Gussteil und die Schweißnaht dem Anwendungsbereich des zugelassenen Verfahrens entsprechen. Verwenden Sie für andere Grundwerkstoffe den Leitfaden zur Auswahl von Schweißstäben.
Lässt sich das Gussteil schweißen?
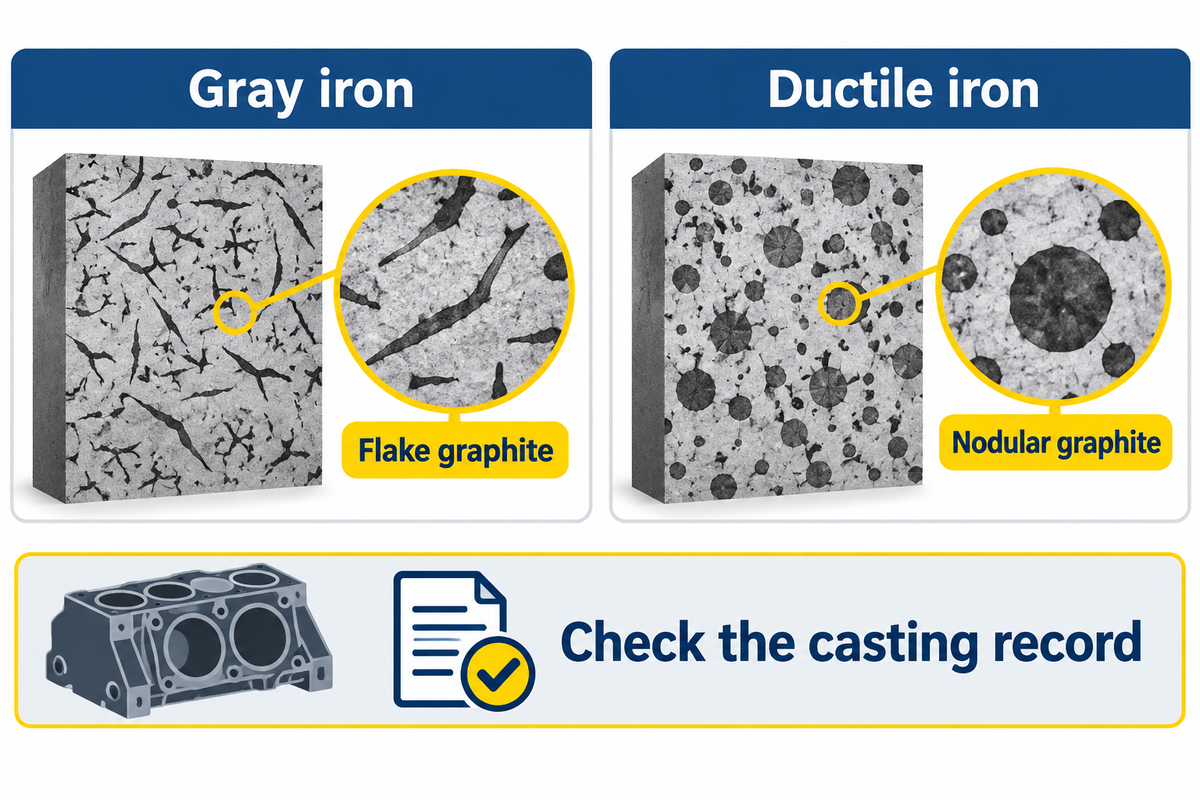
Verschiedene Gusseisensorten eignen sich für die Schweißreparatur, darunter einige Grauguss-, Sphäroguss- und Tempergusssorten. Beginnen Sie mit der Werkstoffbezeichnung in der Zeichnung oder einem nachvollziehbaren Gussdokument. Halten Sie das Bauteil zurück, wenn der Werkstoff nicht bestimmt werden kann oder die Reparatur ein kritisches Bauteil betrifft, dessen zulässiger Zustand unklar ist.
Graphit kommt in Gusseisen in verschiedenen Formen vor, darunter als Lamellen in Grauguss und als Kugelgraphit in Sphäroguss. Sphäroguss enthält üblicherweise Kugelgraphit in einer ferritischen oder perlitischen Matrix, während Temperguss unterschiedliche wärmebehandelte Strukturen aufweist. Die Kohlenstoffverteilung in Gusseisen mit hohem Kohlenstoffgehalt beeinflusst deren Schweißbarkeit. Der TWI-Bericht zur Schweißbarkeit von Gusseisen erläutert, wie sich diese Unterschiede auf das Verhalten von Gusseisen bei Temperaturänderungen auswirken.
Identifizieren Sie den Riss und beschreiben Sie sein Ende. Endet er beispielsweise in einer dicken Erhebung? Durchquert er eine dünne Wand? Nähert er sich einer Präzisionsbohrung? Auch bei einem nominell schweißbaren Werkstoff ist eine geeignete Vorbereitung und Messung der Schweißnaht erforderlich. Es gibt gute Gründe, Reparaturen an anderen Gusslegierungen nicht zu verallgemeinern, und Gusseisen ist hierfür ein Paradebeispiel. Öl kann eine hartnäckige Verunreinigung darstellen. Wenn Sie Gusseisen aus einem ölgefüllten Getriebe schweißen müssen, dokumentieren Sie, wie die Werkstatt das Werkstück nach der Reinigung und vor dem Zünden des Lichtbogens prüft.
Welche Gusseisensorten lassen sich nicht schweißen?
Weißes Gusseisen eignet sich aufgrund seiner Härte und des hohen Karbidgehalts in der Regel nicht für herkömmliches Schmelzschweißen. Handelt es sich bei dem Gussteil um ein Verschleißteil mit unbekannter oder gehärteter Oberfläche, sollte die genaue Werkstoffgüte vom Eigentümer erfragt werden, bevor man von Grauguss ausgeht. Gegebenenfalls kommen andere Reparaturmethoden oder Alternativen infrage.
Warum kann das Gussteil neben einer Nickelschweißnaht reißen?
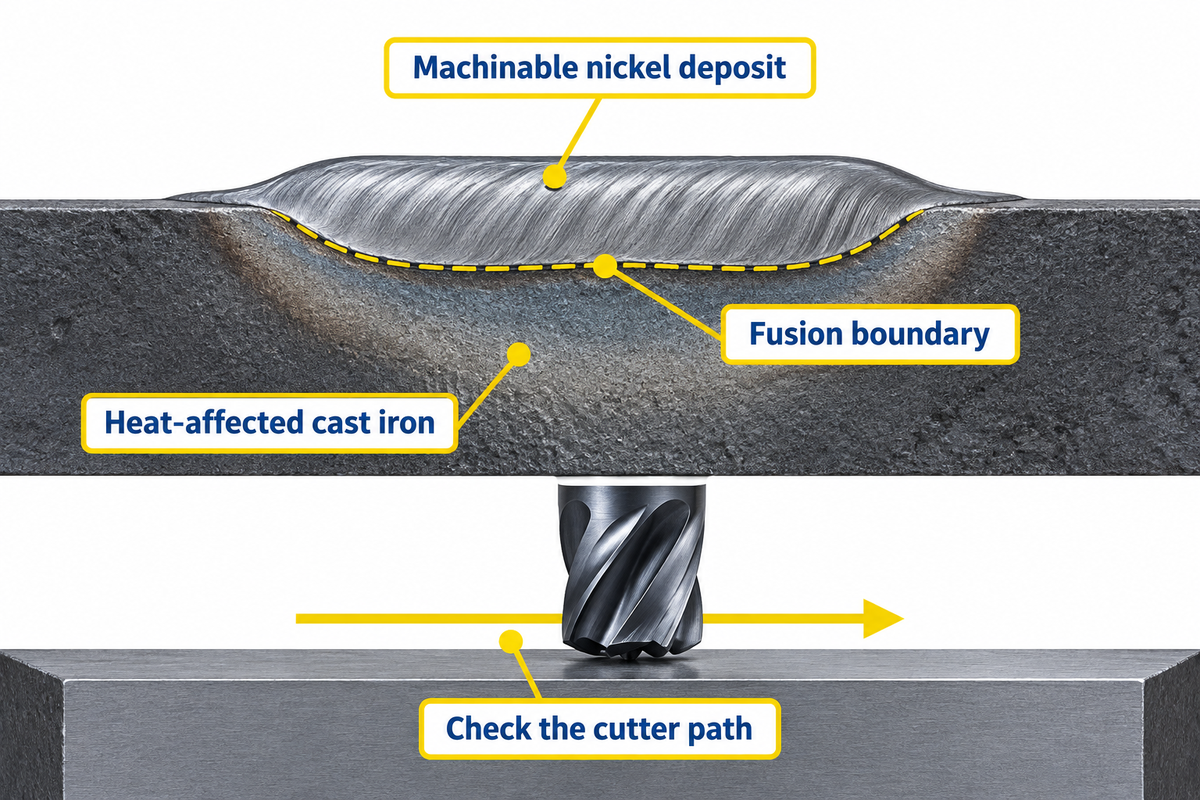
Nickelbasierte Schweißzusätze können duktiles Schweißgut erzeugen, während das angrenzende Gussteil harte und spröde Phasen bildet. TWI identifiziert Eisenkarbide und Martensit als Ursachen für schlechte Schweißbarkeit. Ungleichmäßige Ausdehnung und Kontraktion führen zu thermischen Spannungen. Behinderungen können beim Abkühlen der Schweißnaht innere Spannungen im Gussteil verursachen. Die Kontrolle des thermischen Zyklus kann Rissbildung beim Abkühlen der Schweißnaht verhindern. Sie kann jedoch die Auswirkungen bereits vorhandener Risse im Grundwerkstoff nicht beseitigen.
- Prüfen Sie beim Schweißgut, wie viel Gussmetall in das Schmelzbad gelangt und ob die abgeschiedene Legierung bearbeitbar ist.
- An der Schmelzgrenze, dem Rand des Materialauftrags, bewegt sich der Schneidkopf zwischen den Materialien. Prüfen Sie diese nach dem Abkühlen auf sichtbare oder vorgegebene Prüfindikatoren.
- Die Wärmeeinflusszone ist das angrenzende Grundmetall, das sich durch den thermischen Zyklus verändert hat. Sie kann härter als die Nickelschicht sein. Besondere Aufmerksamkeit ist geboten, wenn die Behinderung während der Abkühlung zu Rissen im Gusseisen neben der Schweißnaht führt.
Welches Material ist nach dem Schweißen am härtesten?
Hartes Material findet sich an und knapp außerhalb der Schmelzgrenze. Eine Studie von Pouranvari zum Schweißen von Grauguss untersuchte verschiedene Zonen und stellte fest, dass die alleinige Verwendung von Nickelzusatzwerkstoff harte Phasen außerhalb des Schweißguts nicht vollständig beseitigte. Die Studie dokumentiert Härtemessungen und Wärmebehandlungsbedingungen der untersuchten Proben. Zhouxiangs Leitfaden zu Schweißrissen behandelt auch andere Fehlertypen, die in Schweißmaterialien auftreten können. Bei der Bearbeitung in der Werkstatt sollte dem Maschinisten der vorgesehene Schneidweg vorgegeben werden; die Reparatur sollte sich dann nach den Verfahrens- und Prüfanforderungen richten.
Welcher Wärmeplan passt zum Gussstück?
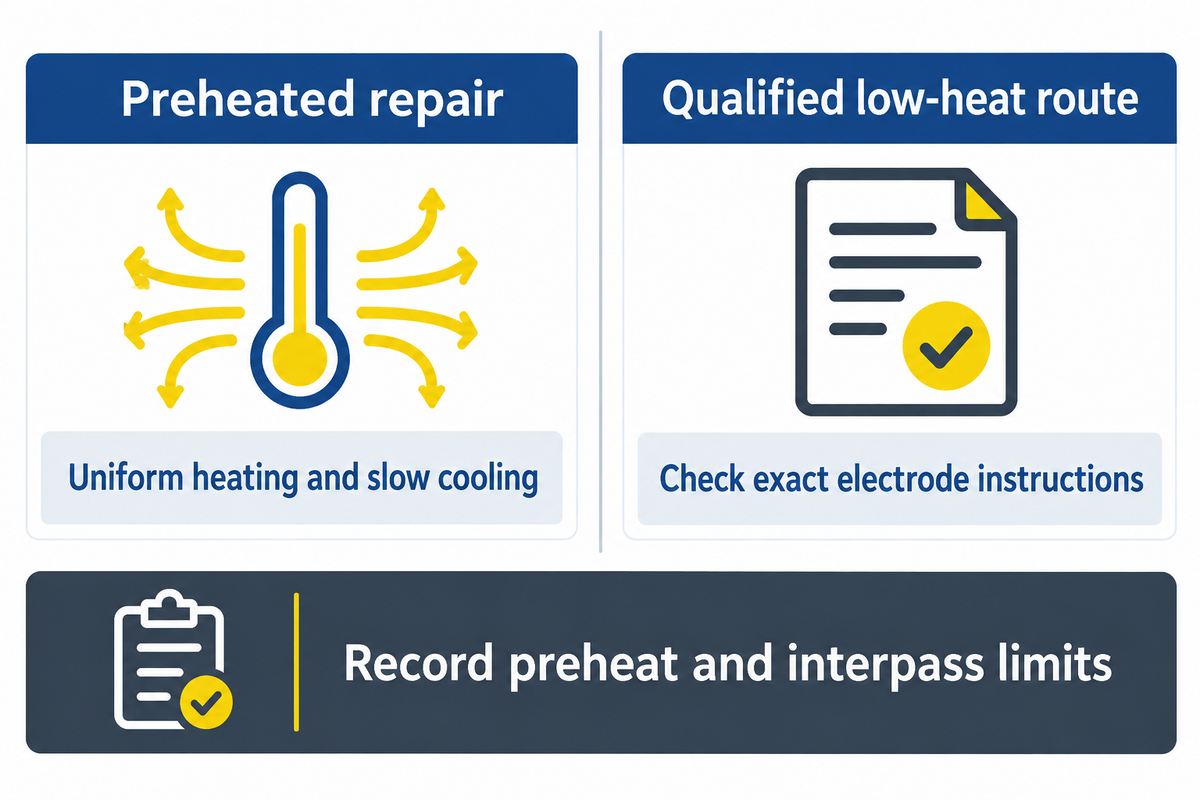
Bei einer Reparatur mit Vorwärmung ist eine schrittweise Erwärmung und langsame Abkühlung anzuwenden. Alternativ kann, falls das Verfahren die Wärmeentwicklung begrenzt, ein geeignetes Niedrigtemperaturverfahren gewählt werden. Die Wahl des Verfahrens richtet sich nach der Werkstoffgüte und der Geometrie des Gussteils. Durch die schrittweise Erwärmung und langsame Abkühlung wird ein Temperaturschock minimiert. Langsame Abkühlung reduziert bei einem geeigneten Verfahren das Rissrisiko. Falls erforderlich, muss das Gusseisen vor Beginn des Lichtbogenschweißens gleichmäßig vorgewärmt und die Temperatur an den vorgegebenen Stellen gemessen werden. Ein geeignetes Niedrigtemperaturverfahren begrenzt die Wärmeentwicklung im und um den Reparaturort. Um das Risiko von Rissen beim Schweißen zu minimieren, muss festgelegt werden, wo der Schweißer die Temperatur misst und welche Daten zwischen den Schweißgängen dokumentiert werden müssen.
Beispielsweise gibt die Spalte für manuelles Lichtbogenschweißen von TWI typische Vorwärmwerte von 300 °C (572 °F) für ferritisches Lamellengusseisen und von Raumtemperatur bis 150 °C (302 °F) für ferritisches Kugelgraphitgusseisen an. Lesen Sie die Zeile mit der jeweiligen Werkstoffgüte und dem Verfahren. Ein dicker Flansch an einer dünnen Wand kann sich ungleichmäßig erwärmen, und in keinem der angegebenen Werte ist eine Temperatur für ein nicht näher spezifiziertes Bauteil festgelegt.
Dokumentieren Sie die Zeichnungsreferenz, die Temperaturmesspunkte, die Vorwärm- und Zwischenlagengrenzen, die Schweißfolge und die Abkühlmethode. Das Erhitzen einer Seite eines Gussteils kann die Rissbildungsgefahr erhöhen, wenn dadurch ein starker Temperaturgradient entsteht. Stellen Sie die Vorrichtung vor dem Erhitzen entsprechend ein. Das genehmigte Verfahren sollte angeben, ob die Schweißnaht zur Reduzierung von Eigenspannungen gestrahlt werden soll. Die Schweißnaht darf nur dann mit einem Kugelhammer gestrahlt werden, wenn dies im Verfahren vorgeschrieben ist. Das Verfahren sollte angeben, welche Lagen gestrahlt werden können und wann. Selbst ein Schritt zur Reduzierung von Eigenspannungen kann eine mangelhafte Passung nicht beheben. Ein Schweißer, der die Nut erreichen kann, benötigt möglicherweise dennoch Zugang für eine Temperaturmessung auf der anderen Seite des Bauteils.
Bereiten Sie den Arbeitsbereich, einschließlich geschlossener Bereiche, vor dem Erhitzen vor. In der US-amerikanischen Industrie schreibt die OSHA-Norm für Schweißen, Schneiden und Löten vor, dass Hohlräume, Kammern oder Behälter vor dem Vorwärmen, Schneiden oder Schweißen belüftet werden müssen. Beachten Sie die betrieblichen Vorschriften für Heißarbeiten, Belüftung und Rauchabfuhr. Halten Sie chlorierte Reinigungsdämpfe von der Schweißatmosphäre fern.
Kann man Gusseisen ohne Vorwärmen schweißen?
Ja, bei einigen Reparaturen an Grauguss können qualifizierte Niedrigtemperatur-Schweißverfahren ohne Vorwärmen angewendet werden, sofern die Anweisungen der Elektrode diesen Temperaturzyklus zulassen. Die Grauguss-Richtlinien von Lincoln Electric unterscheiden dieses Verfahren von gleichmäßigem Vorwärmen. Sie erläutern kurze Schweißlagen und geplante Abkühlintervalle. Sind kurze Schweißraupen erforderlich, schweißen Sie in kurzen, voneinander getrennten Abschnitten und dokumentieren Sie die Zwischenlagenmessungen. Zu schnelles Abkühlen oder das Wiedererwärmen eines noch heißen Bereichs kann den vorgesehenen Temperaturzyklus stören. In beiden Fällen kann es zu Rissen neben der Schweißnaht kommen. Verwenden Sie die gemessenen Temperaturen aus der schriftlichen Anleitung. Vermeiden Sie es, die Methode während der Reparatur zu ändern.
Kann man Gusseisen mit einer Nickelelektrode an Stahl schweißen?
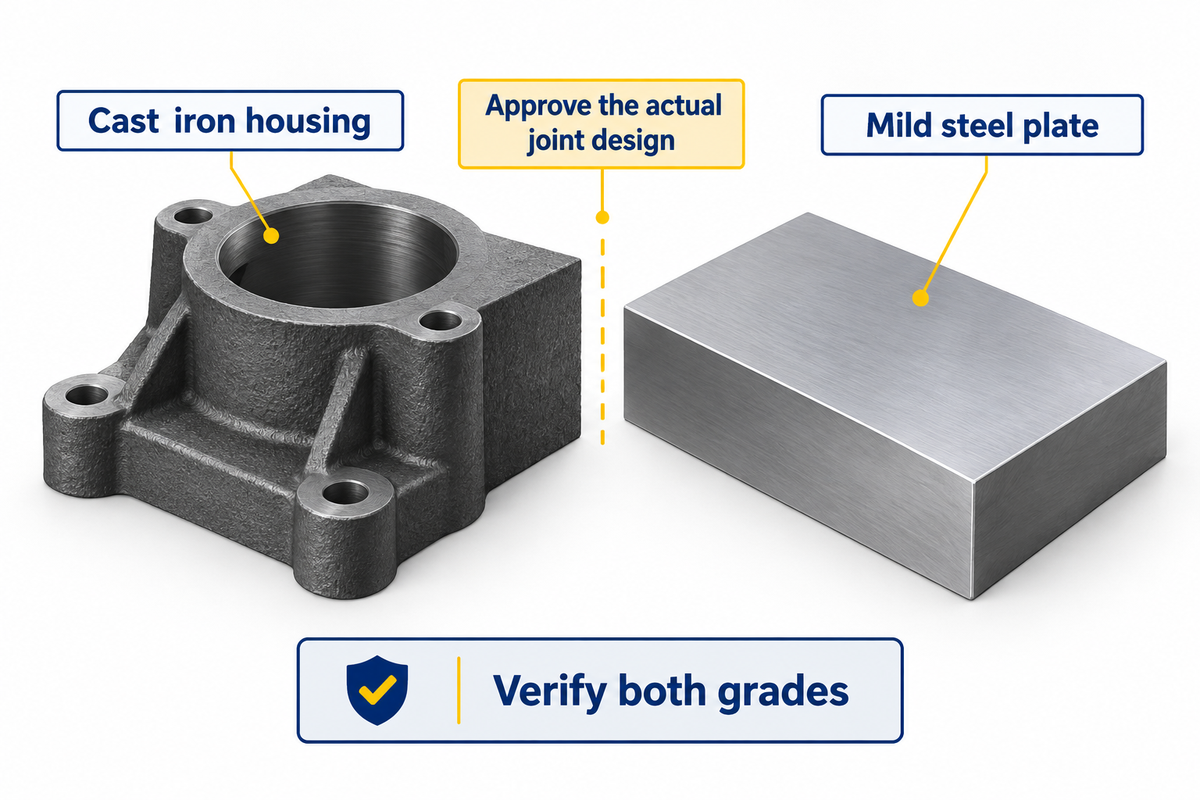
Ja, eine geeignete ENiFe-CI-umhüllte Elektrode kann in bestimmten Anwendungen zum Verbinden von Gusseisen und Baustahl eingesetzt werden. Der Produktleitfaden Nickel 55 von Washington Alloy führt Baustahl als eines der Anwendungsgebiete für das Verbinden unterschiedlicher Werkstoffe auf. Die Eignung einer vorgeschlagenen Verbindung hängt vom jeweiligen Gusseisen, der Stahlsorte, der Verbindungskonstruktion und den Einsatzbedingungen ab.
ISO 15614-3 beschreibt, wie ein Vorverfahren für das Schmelzschweißen im Anwendungsbereich der Norm durch Prüfungen qualifiziert wird. Die darin enthaltenen Prinzipien gelten auch für das Verbinden von Stahl mit Gusseisen. Die genauen Werkstoffe, Variablen und zusätzlichen Prüfungen sind in der maßgeblichen Spezifikation zu entnehmen.
Was ändert sich, wenn der zweite Teil aus Baustahl besteht?
Das Verfahren muss ein zweites Grundmaterial und die durch die Verbindung entstehende Behinderung berücksichtigen. Bei einem Gussteil mit Stahlblech sind beide Werkstoffgüten, die Dicke des Gussteils und des Blechs, die Verbindungszeichnung und die Betriebslasten im Reparaturformular anzugeben. Der Elektrodenlieferant kann bestätigen, ob seine Nickel-Eisen-Elektroden für beide Werkstoffe geeignet sind. Da in den Produktinformationen Baustahl und Edelstahl mitunter separat aufgeführt werden, ist die tatsächliche Werkstoffgüte zu überprüfen. Die zuständige Reparaturbehörde entscheidet über die weitere Vorgehensweise bei der montierten Verbindung.
Welche Vorgänge müssen durchlaufen werden, bevor das reparierte Gussteil wieder in Betrieb genommen werden kann?
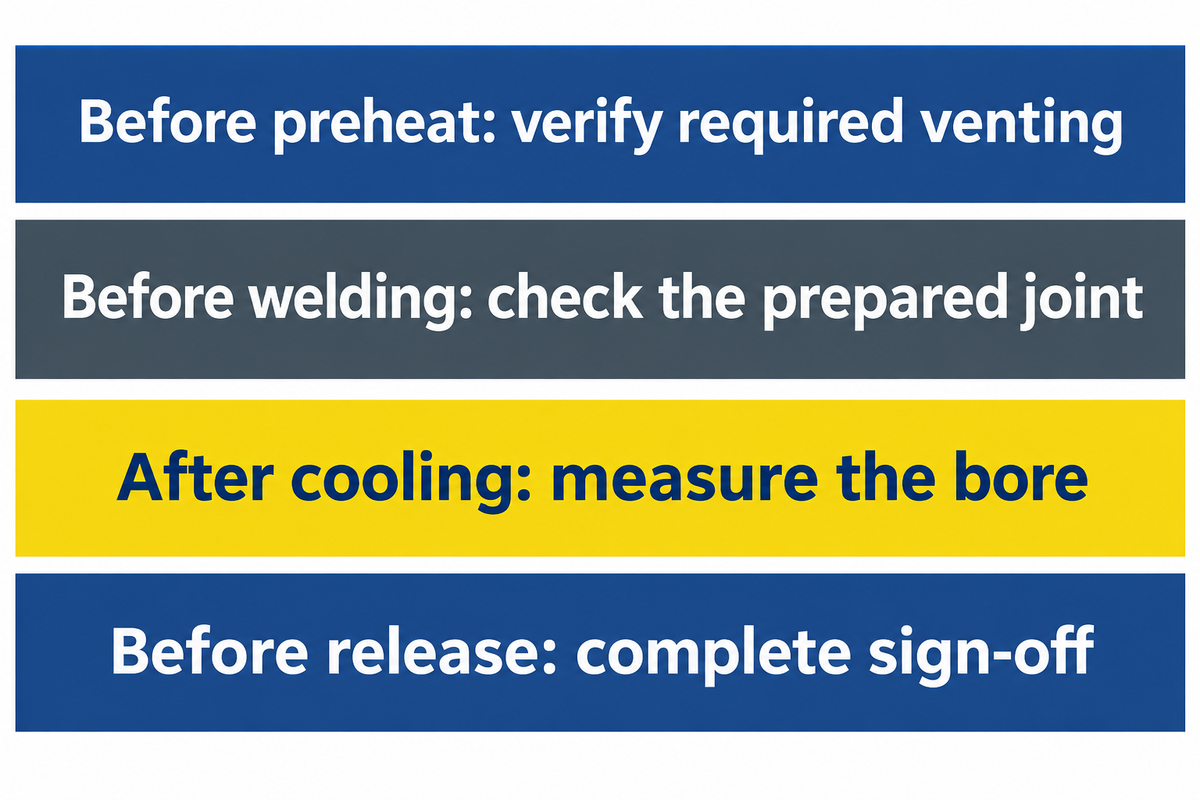
Prüfen Sie das abgekühlte Gussteil vor der Wiederinbetriebnahme anhand der vereinbarten Rissakzeptanzkriterien und Abmessungen. Vor Beginn der Schweißarbeiten sollten die Instandhaltungs- und Qualitätssicherungsteams festlegen, wer welche Entscheidungen trifft und wo die Fertigung unterbrochen werden muss. Wenn das Bauteil wiederholten Belastungen ausgesetzt ist und ein Ausfall durch Materialermüdung befürchtet wird, sollte der Ingenieur definieren, wie die geplante Reparatur für diese Anwendung bewertet wird. Das Bestehen einer Bohrungsmessung oder Oberflächenprüfung bestätigt nicht die Dauerfestigkeit.
| Reparaturprozessphase | Eigentümer | Zu dokumentierende Beweise | Grund zum Innehalten |
|---|---|---|---|
| Vor dem Anbieten | Wartung und Instandhaltung | Gussidentifizierung, Beanspruchung, Risskarte, zulässige Reparaturgrenzen | Unbekannter Schadensgrad, ungelöste kritische Serviceprobleme oder Anzeichen dafür, dass der Schaden über den vorgeschlagenen Reparaturbereich hinausgeht |
| Vor dem Schweißen | Schweißaufsicht und Qualitätssicherung | Reinigung der vorbereiteten Fuge, Überprüfung auf Rissfreiheit, Verwendung zugelassener Verbrauchsmaterialien und Temperaturkontrolle | Die Kontamination bleibt bestehen, ein Riss verläuft über den vorbereiteten Bereich hinaus oder die Temperatur kann nicht reguliert werden |
| Nach dem Abkühlen | Qualität und Bearbeitung | Spezifizierte Prüfung, Größe, Form und Ausrichtung der gekühlten Bohrung, Restbestand | Ablehnende Anzeige oder zu wenig Material zur Wiederherstellung der erforderlichen Geometrie |
| Vor der Veröffentlichung | Zuständige Reparaturbehörde | Abschließende Messungen, festgelegte Prüfungen, Abnahme- und Wiedermontagebedingungen | Gibt es noch offene Reparaturanforderungen? |
| Bei der Schätzung Übergabe | Wartung und Einkauf | Schriftlicher Umfang für Bearbeitung, Prüfung und Wiedermontage | Das Angebot lässt eine wichtige Prüfung, Aufgabe oder Lieferantenqualifizierung aus. |
| Vor dem Vorheizen | Schweißaufsicht | Zugewiesene Temperaturpunkte, Zugangs- und anwendbare Heißarbeitskontrollen | Die erforderlichen Messwerte konnten nicht erfasst oder die erforderliche Belüftung wurde nicht überprüft. |
| Zwischen den Pässen | Schweißer und Schweißaufsicht | Kennzeichnung der Verbrauchsmaterialien und Temperatur- oder Sequenzaufzeichnungen aus dem Verfahren | Eine wesentliche Verfahrensbedingung überschreitet ihre Grenzen |
| Nach der Bearbeitung | Maschinenschlosser und Qualitätssicherung | Fertige Bohrungsgeometrie und etwaige Folgeuntersuchungen | Restbestände oder fertige Geometrien erfüllen nicht die Zeichnungsanforderungen. |
Bevor Sie sich für eine Vorbereitungsmethode entscheiden, sollten Sie den Reparaturumfang immer genau prüfen. Die Schweißnaht muss vor dem Schweißen frei von Verunreinigungen und Materialfehlern sein. Die Reinigungs- oder Vorbereitungsmethode kann auch den Einsatz von Wärme erfordern. Planen Sie die Nachprüfung nach dem Schweißen, bevor die Schweißnaht abgeschliffen und die Oberflächenbeschaffenheit verändert wird. Die Vorbereitungsrichtlinien von TWI erläutern die Notwendigkeit, Schmutz, Öl und Materialfehler von der Schweißnaht zu entfernen. Falls Verunreinigungen oder Korrosion tiefer reichen als erwartet, können die Arbeiten unterbrochen werden, um das nach der Vorbereitung verbliebene Material zu beurteilen.
Wie kann man überprüfen, ob sich eine Bohrung bewegt hat?
Messen Sie die Bohrung vor dem Schweißen und nach dem Abkühlen des Gussteils von denselben Bezugspunkten aus. Prüfen Sie am Getriebegehäuse die Ausrichtung der beiden Sitze und den Bohrungsdurchmesser. Ist nicht genügend Material für die Bearbeitung der Bohrung vorhanden, stoppen Sie den Vorgang, auch wenn die Schweißnaht die Prüfung besteht.
Tragen Sie die Bohrung in den Arbeitsauftrag ein. Bitten Sie den Maschinenbediener, die Maße und den minimalen Nachbearbeitungsspielraum vor dem Schweißen zu ermitteln. Die Abkühlprüfung sollte Aufschluss darüber geben, ob dieser Spielraum noch vorhanden ist.
Wann ist ein Austausch günstiger als eine Nickelschweißreparatur?
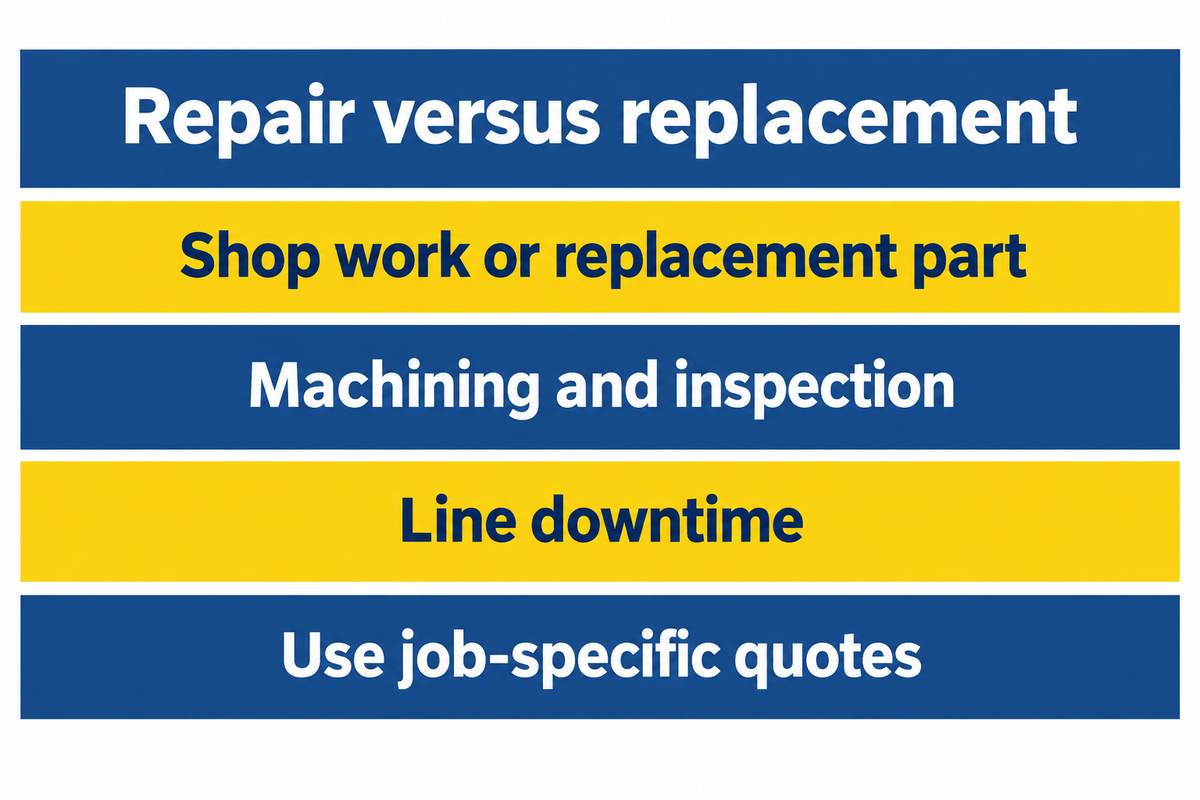
Ein Austausch kann kostengünstiger sein, wenn eine Reparatur zusätzliche Produktionsstillstandszeiten, Bearbeitungs- oder Inspektionsaufwand verursacht. Vergleichen Sie die Kosten erst, nachdem die Konstruktionsabteilung jede Option für das Bauteil und dessen Service freigegeben hat. Das Getriebegehäuse wird als nicht kritisch eingestuft. Das Arbeitsblatt enthält Beispiele für Kosten- und Stillstandsberechnungen in US-Dollar.
| Kostenposition | Reparatur | Ersatz |
|---|---|---|
| Werkstattreparatur oder Ersatzteil | 850 $ für Vorbereitung und Schweißen | 2,100 $ für Teil, Fracht und Montage |
| Bearbeitung und Inspektion | 500 $ insgesamt | 150 Dollar für die Empfangsinspektion |
| Anlagenausfallzeit zu 300 $/Stunde | 8 Stunden, 2,400 $ | 6 Stunden, 1,800 $ |
| Geschätzter Gesamtwert | $3,750 | $4,050 |
Was passiert, wenn die Bearbeitung zwei Stunden zusätzlich dauert?
Zwei zusätzliche Stunden Anlagenstillstand verursachen zusätzliche Kosten von 600 $ zum gleichen Stundensatz. In diesem hypothetischen Beispiel steigen die Reparaturkosten ohne Änderung der ursprünglichen Werkstattgebühr auf 4,350 $, während der Austausch 300 $ günstiger ist. Die Berechnung im Arbeitsblatt lautet: 2 × 300 = 600, dann 3,750 + 600 = 4,350 und 4,350 − 4,050 = 300. Falls die Bearbeitung erfolgt, während die Anlage weiterläuft, zählen Sie nur die Ausfallzeit, die die Produktion beeinträchtigt. Klären Sie vor dem Vergleich der Angebote, welche Aktivitäten den Ausfall gemeinsam nutzen.
Was gehört auf die Bestellung für Elektroden?
Geben Sie die abgedeckte Elektrodenklassifizierung, das zugelassene Produkt, den Durchmesser und die Rückverfolgbarkeitsanforderungen an. Fügen Sie das Herstellerdatenblatt bei und verknüpfen Sie die Anforderung mit dem Reparaturvorgang. Die Beschaffungsabteilung kann Verfügbarkeit und Preis vergleichen, während der Schweißer die erforderliche Polarität, den Stromstärkebereich und die Handhabung des Produkts prüft.
Welche Details sollten mit dem Datenblatt der Elektrode übereinstimmen?
Prüfen Sie die Elektrodenform, die zulässige Stromstärke und Polarität, den Durchmesser und die Lagerungshinweise. Stellen Sie die Stromstärke gemäß den schriftlichen Arbeitsanweisungen für das zugelassene Schweißzusatzmaterial und die Verbindung ein. Sowohl blanke Schweißdrähte für das WIG-Schweißen als auch umhüllte Stabelektroden können als Nickelstäbe angeboten werden. Eine gewöhnliche Packung Stahlstäbe ist ebenfalls ein anderes Schweißzusatzmaterial als ein speziell für diese Reparaturart zugelassenes Produkt. Die umhüllte Elektrode hat eine andere Funktion im Lichtbogen und erzeugt Schlacke. Zur Auffrischung des Verfahrens selbst siehe den Leitfaden für Stabelektrodenschweißverfahren von Zhouxiang . Fordern Sie eine Überprüfung des Ersatzprodukts an, wenn das angebotene Produkt von der zugelassenen Spezifikation abweicht.
Häufig gestellte Fragen
Welche Nummer hat ein Schweißdraht aus Gusseisen?
Zwei der abgedeckten Klassifizierungen sind ENi-CI und ENiFe-CI. Je nach Produkt kann auf der Verpackung auch Nickel 99 oder Nickel 55 angegeben sein. Lesen Sie vor dem Kauf die Klassifizierung und die Handelsbezeichnung gemeinsam. Überprüfen Sie anschließend anhand des Produktdatenblatts das Schweißverfahren, den Durchmesser und den kompatiblen Strom für die Reparatur. Bewahren Sie diese Informationen zusammen mit der Bestellung auf.
Woran kann man Gusseisen von Gussstahl unterscheiden?
Prüfen Sie das Material anhand der Zeichnung, der Gießereikennzeichnung, der Teiledokumentation oder eines von der Reparaturstelle anerkannten Materialidentifizierungsverfahrens. Beide Metalle können gussbedingt eine raue Oberfläche aufweisen, daher kann das Aussehen allein irreführend sein. Seien Sie besonders vorsichtig, wenn eine archivierte Zeichnung mehrere Revisionen umfasst oder ein Ersatzteil von einem anderen Lieferanten stammt.
Kann man Temperguss schweißen?
Ja, einige Tempergusssorten lassen sich schweißen, wenn Güte und Verfahren bekannt sind. Der Gusseisen-Leitfaden von TWI unterscheidet zwischen Schwarzherz- und Weißherz-Temperguss. Weißherz kann einen kohlenstoffreicheren Kern als die Oberfläche aufweisen, weshalb die Schweißtiefe ein wichtiger Faktor bei der Verfahrensentscheidung ist. Identifizieren Sie das Gussteil, bevor Sie einen Reparaturplan für Grauguss übertragen. Notieren Sie die Gussteilkennzeichnung auf dem Arbeitsblatt.
Kann man eine Nickel-WIG-Elektrode in einem Stabelektrodenschweißgerät verwenden?
Verwenden Sie zum Stabelektrodenschweißen eine umhüllte Elektrode. Eine blanke Nickel-WIG-Elektrode dient als Zusatzwerkstoff für ein anderes Schweißverfahren. Prüfen Sie die Angaben auf dem Etikett hinsichtlich Form und Klassifizierung, insbesondere wenn auf beiden Verpackungen der gleiche Nickelgehalt angegeben ist.
Wozu werden Nickel-Schweißstäbe verwendet?
Umhüllte Nickelelektroden werden für bestimmte Gusseisenreparaturen und Verbindungen unterschiedlicher Werkstoffe eingesetzt. Die Wahl hängt von der genauen Klassifizierung und dem Produkt ab. Beispielsweise weist das Datenblatt von Washington Alloy Nickel 99 auf dünne Gusseisenabschnitte hin, bei denen die Bearbeitung von Bedeutung ist. Innerhalb des vorgesehenen Anwendungsbereichs des Produkts kann dies der Werkstatt bei der Planung einer gefrästen Fläche oder eines Gewindebohrens helfen. Der Fräser sollte von nicht geprüften harten Bereichen ferngehalten werden. Bei einem reparierten Lagersitz müssen die Abmessungen und die Materialeigenschaften des umgebenden Gusseisens weiterhin geprüft werden.
Kann man Gusseisen mit Draht schweißen?
MIG-Schweißen von Gusseisen ist mit einem geeigneten Verfahren für die jeweilige Güteklasse und Reparatur möglich. TWI beschreibt unter anderem das MIG- und das Fülldrahtschweißen. Die Prozessvariablen unterscheiden sich vom Stabelektrodenschweißen, insbesondere das verwendete Schutzgas. Einen Überblick über das Drahtvorschweißen finden Sie im entsprechenden Abschnitt.
Kann man eine reparierte Gusseisenbohrung quer bearbeiten?
Ja, Reparaturen können maschinell durchgeführt werden, sofern die zulässige Vorgehensweise dies erlaubt und ausreichend Material für die Wiederherstellung der Bohrung vorhanden ist. Planen Sie den Schnitt durch die Schweißnaht und über den Übergang auf der Gussseite. Die Schweißnaht lässt sich möglicherweise sauber schneiden, während das wärmebeeinflusste Gusseisen noch hart ist. Stimmen Sie vor dem Schweißen mit dem Dreher die Bezugspunkte, die Ausrichtung und das Aufmaß ab. Wiederholen Sie die Messungen nach dem Abkühlen, um zu prüfen, ob die Form innerhalb der Zeichnungsgrenzen wiederhergestellt werden kann. Bewahren Sie die Vorher- und Nachher-Messwerte zusammen mit dem Endprüfbericht auf.
Planen Sie die Gussreparatur, bevor Sie die Rute bestellen.
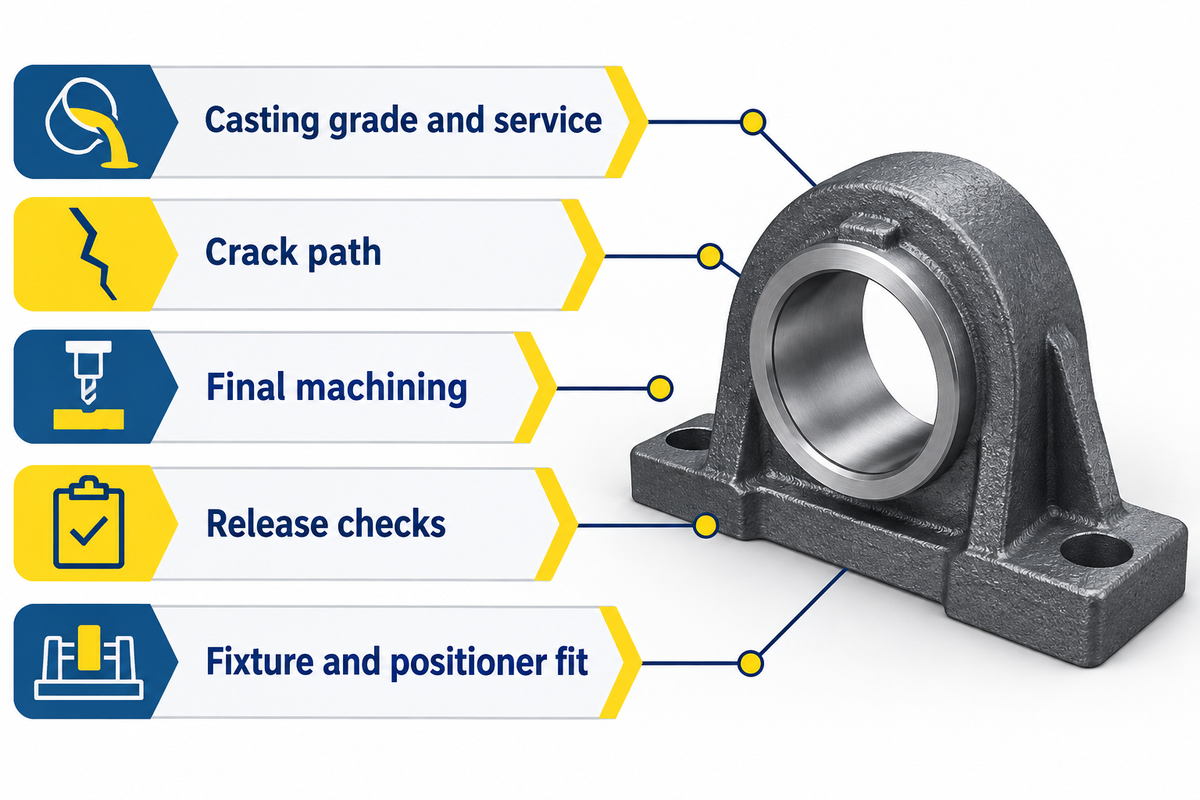
Die Verwendung der richtigen Elektrode beginnt mit einer Reparaturbeschreibung. Diese sollte die Gussqualität, den Einsatzbereich, den Rissverlauf, die abschließende Bearbeitung und die für die Freigabe erforderlichen Prüfungen dokumentieren. Reparatur und Austausch sollten erst dann verglichen werden, wenn die technisch vertretbaren Vorgehensweisen eindeutig geklärt sind. Falls das genehmigte Reparaturverfahren eine Neupositionierung des Gussteils erlaubt, sind das Gewicht des Werkstücks und der Vorrichtung mit der Positionierlast und den Tischvorgaben zu vergleichen.
Referenzen & Quellen
- American Welding Society. A5.15:1990(S2023), Spezifikation für Gusseisen-Schweißelektroden und -stäbe.
- Internationale Organisation für Normung. ISO 15614-3:2008, Prüfverfahren für das Schmelzschweißen von Gusseisen.
- TWI. Schweißbarkeit von Werkstoffen: Gusseisen.
- TWI. Vorbereitung von Gusseisen zum Schweißen.
- Lincoln Electric. Auswahl von Stabelektroden zum Schweißen von Gusseisen.
- Lincoln Electric. Richtlinien für das Schweißen von Gusseisen.
- Pouranvari. Zur Schweißbarkeit von Grauguss mit Nickelbasis-Schweißzusatzwerkstoffen.
- OSHA. 29 CFR 1910.252, Allgemeine Anforderungen für Schweißen, Schneiden und Hartlöten.