Actualizado en noviembre de 2026 · Referencia de calidad para soldadura de acero estructural y tuberías
En la fabricación, los defectos de soldadura por arco industrial ocurren fuera de la junta de soldadura. Suceden cuando un electrodo de soldadura, una boquilla activa o una abrazadera de tierra suelta tocan el acero desnudo. La guía metalúrgica del Centro de Innovación en Unión de Materiales (MaJIC) indica que un destello rápido puede elevar la temperatura del acero a aproximadamente 2,500 grados F. La placa fría circundante enfría rápidamente el acero a 500 grados F en cuestión de segundos. Según se define en AWS D1.1/D1.1M:2025-AMD1 , las imperfecciones accidentales deben rectificarse hasta obtener un contorno liso y verificarse su integridad. Las normas para tuberías bajo 49 CFR § 195.226 exigen el rectificado completo de la muesca dentro de las tolerancias de la pared de la tubería o la remoción completa del cilindro.
Incluso los defectos menores derivados de una iniciación inestable o de un control inadecuado del arco requieren una verificación subsuperficial. Un pulido superficial rara vez elimina el cambio de fase subyacente. Las comprobaciones de dureza en campo se detallan en el Foro de Inspección y Calificación de la Sociedad Americana de Soldadura . En ellas se muestra que una cicatriz de rectificado al ras puede tener una dureza inferior a RC 18 en una superficie manchada. Sin embargo, un núcleo martensítico de RC 34 a 42 sigue presente aproximadamente a 1/32 de pulgada por debajo de la superficie. Para eliminar completamente esa capa endurecida se requiere un rectificado de mezcla controlado y un grabado químico de revenido con persulfato de amonio o nital. Posteriormente, los inspectores realizan pruebas de partículas magnéticas y verificación ultrasónica del espesor de la pared.
Especificaciones rápidas: Defectos de soldadura por arco eléctrico y umbrales de disposición del código.
| Ciclo de temple térmico en acero frío | Se calienta por encima de 2,500 °F y se enfría automáticamente por debajo de 500 °F en segundos (MaJIC / Canadian Metalworking). |
| Dureza medida de la subsuperficie y de la soldadura | Punto duro subsuperficial RC 34 a 42 (datos de campo AWS CWI); pico HV10 de 500 a 751 en acero S355 (NIH PMC11084295) |
| Profundidad típica de excavación por cambio de fase | Profundidad de rectificado mínima aproximada de 1/32 de pulgada (0.8 mm), pulida a grano 120 antes del grabado químico. |
| Formulaciones de templado y grabado químico | 20 % de persulfato de amonio / 80 % de agua en peso a 120 a 150 °F (o pulverización 1:10 a 60 °F); 3 % a 5 % de Nital durante 10 s |
| Profundidad máxima de rectificado de tuberías | Hasta un 12.5 % del espesor nominal de la pared (87.5 % restante del piso de la pared según la tolerancia de fabricación y 49 CFR 195.226). |
| Normas de gobierno (2025–2026) | AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 (Ref. 601), 49 CFR § 195.226, 29 CFR § 1910.254, AMS 2700 |
¿Qué son los defectos de soldadura por arco eléctrico? Metalurgia de temple rápido y análisis de fallas.
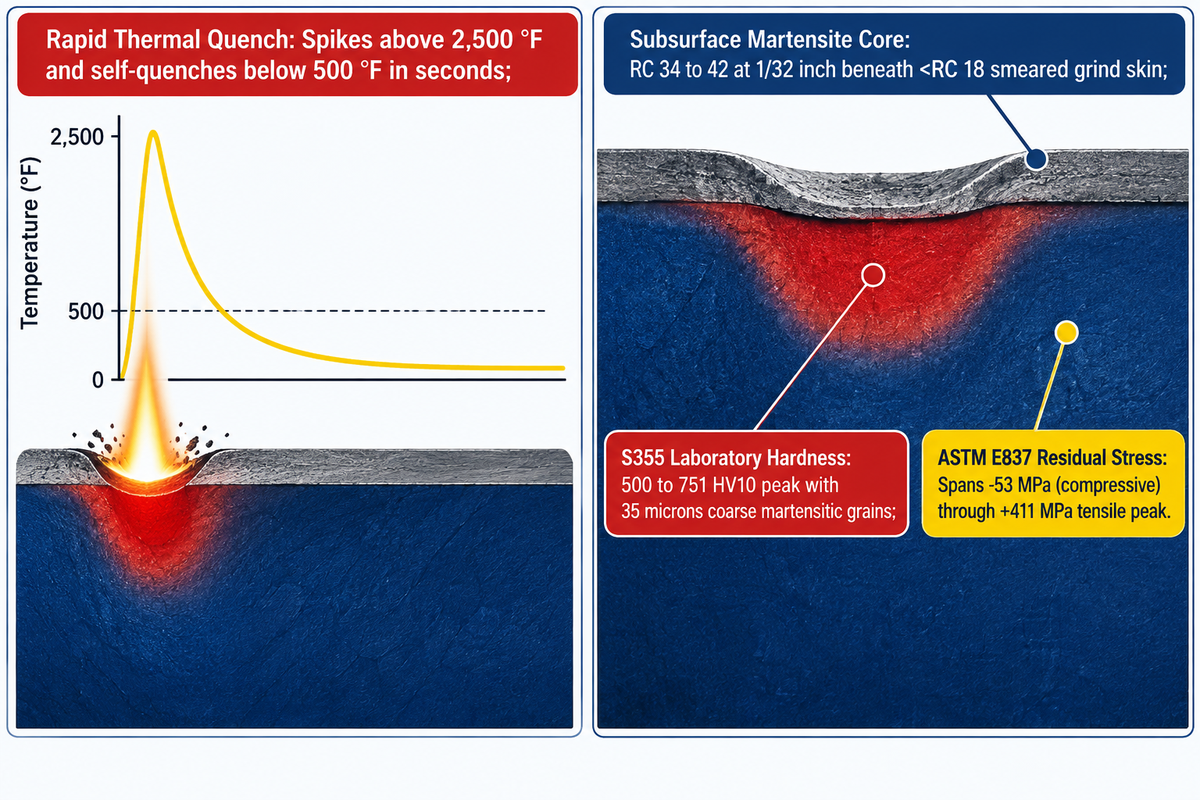
Un arco eléctrico es un cráter de refundición localizado y una zona afectada por el calor endurecida que se forma fuera de la junta de soldadura. Según los datos de MaJIC en Canadian Metalworking, el punto alcanza temperaturas superiores a 2,500 °F y se enfría por debajo de 500 °F en segundos. En el acero S355 del estudio PMC11084295 del NIH , el enfriamiento rápido alcanza entre 500 y 751 HV10.
Algunos empleados de taller explican las marcas de arco dispersas como raspaduras cosméticas superficiales que el granallado o la imprimación cubrirán. Cualquier cosa que cause una línea de arrastre puede resultar en un impacto accidental. Funde una piscina fundida superficial mientras proporciona un aporte de calor total casi nulo a una pieza de trabajo fría masiva. La pieza de trabajo fría actúa como un disipador de calor inmediato y altera la estructura del metal base. Este calentamiento y enfriamiento rápidos bloquean el carbono en una red cristalina tetragonal centrada en el cuerpo distorsionada. El temple produce martensita sin templar. También deja tensiones residuales que abarcan −53 MPa (compresión) a +411 MPa (con tensiones residuales de tracción máximas entre +300 y +411 MPa) en pruebas de perforación de agujeros ASTM E837 en muestras de electrodo redondo S355.
En el análisis formal de fallas, cada impacto de arco no eliminado actúa como un punto duro metalúrgico y una muesca de tensión geométrica. Durante la carga y descarga del tráfico del puente, las microfisuras que se inician en el borde endurecido del cráter se propagan a lo largo de la parte inferior del tablero del puente y pueden mezclarse con otros tipos de agrietamiento por corrosión bajo tensión, como las grietas. Las fluctuaciones de presión internas de la tubería impulsan el mismo crecimiento de grietas. Los fabricantes que evalúan el agrietamiento en frío inducido por hidrógeno en soldaduras estructurales consideran los tres desencadenantes del impacto de arco: martensita sin templar, tensión de tracción localizada e hidrógeno atrapado, ya sea por fundente saturado o grasa.
¿Por qué un arco eléctrico errático en el acero forma martensita sin templar y microfisuras?
Un arco eléctrico errático crea martensita sin templar porque el contacto del arco, de milisegundos de duración, funde una pequeña cantidad de material sin precalentar la placa. Esta masa fría provoca una velocidad de enfriamiento extrema. El carbono no puede difundirse en la ferrita y la perlita blandas. En acero S355 de 10 mm, bajo electrodos cilíndricos redondos de 4.00 mm, el documento NIH PMC11084295 documenta granos de cristal martensítico gruesos de 35 micras o más.
Durante la soldadura multipaso normal dentro de una ranura biselada, el aporte de calor sostenido ralentiza el enfriamiento y las pasadas subsiguientes templan los cordones anteriores. Un golpe fuera de la ranura no recibe pasadas de templado. Esto se cubre en el plan de estudios de soldadura de tuberías del Instituto Tecnológico de Lake Washington . Las islas martensíticas aisladas se contraen durante el enfriamiento y crean grietas de cráter o microvacíos debajo del cordón. Inspectores de soldadura certificados por AWS realizaron demostraciones de doblado guiado en barras planas de 3/8 de pulgada y 1/2 pulgada. Realizaron soldadura con alambre E6010, E7018 o MIG y pulieron el acero hasta que quedó liso antes de la demostración. Incluso después del pulido de la superficie, la muestra se abrió a través del golpe durante el doblado.
Causas comunes de impactos de arco frente a salpicaduras de arco, salpicaduras de soldadura y socavación de soldadura
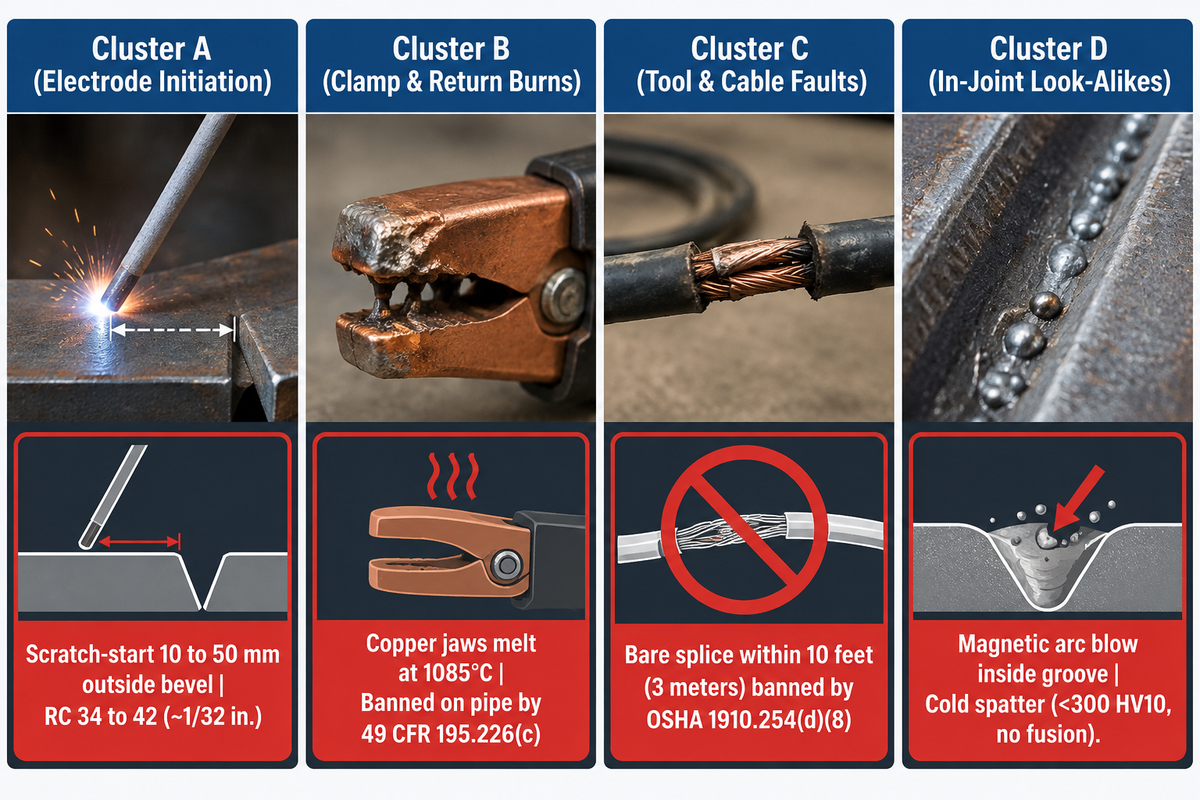
Cuatro vías provocan el arco eléctrico en el metal base. Tres de ellas son el rayado causado por un electrodo fuera de la ranura, el contacto con acero y el arco eléctrico a través de una abrazadera de tierra suelta. La cuarta vía es la fuga de corriente a través de empalmes de cables prohibidos a menos de 3 metros (10 pies) según la norma OSHA 29 CFR 1910.254(d)(8) . Los arcos eléctricos directos en el metal base lo funden, a diferencia de las salpicaduras frías.
Las inspecciones en el lugar de trabajo se detienen cuando los soldadores malinterpretan este tipo de defecto con irregularidades en la ranura de la soldadura. Para resolver la aparición de impactos de arco, comprenda que la fusión del metal base es diferente de las salpicaduras sueltas. Los glóbulos de salpicaduras de soldadura sueltas se enfrían contra la cascarilla de laminación sin fusión profunda, y si hay una raíz de arco errante en el punto de impacto, se fusionará con el metal base. El socavado del pie de soldadura deja una ranura lineal continua a lo largo del borde fusionado, en lugar de un cráter, a lo largo del límite de fusión. Las marcas lineales del pie de soldadura y las marcas de contacto del electrodo son diferentes y se pueden determinar mediante la inspección de las causas del socavado del pie de soldadura y la medición de la ranura.
Bajo tensión de servicio, esas lentes localizadas de alta dureza funcionan como puntos de inicio de grietas extremadamente peligrosos y sitios primarios de inicio de grietas. El arco eléctrico del circuito de retorno es igualmente peligroso. A menudo se encuentra una abrazadera de resorte débil sobre óxido, pintura o salpicaduras adheridas en una tubería de 16 pulgadas o una viga pesada. La corriente de soldadura entonces salta el espacio de aire y funde la abrazadera en la pieza de trabajo. Las mordazas de aleación de cobre se funden a unos 1085 °C y se sabe que penetran los límites de grano del acero, causando así agrietamiento por fragilización. La norma 29 CFR 1910.254(c)(2)(iii) de OSHA también prohíbe el uso de cadenas, cables de acero, grúas, polipastos o elevadores para transportar la corriente de soldadura.
¿Cuáles son las causas comunes de las descargas por arco eléctrico?
Las causas comunes de la fuga de arco magnético incluyen un campo magnético asimétrico cerca de los extremos de las placas, magnetismo residual en los biseles de las tuberías de acero, un amperaje de corriente continua elevado y una mala colocación de la pieza de trabajo. A diferencia de un arco externo que extingue el metal base fuera de la junta, la fuga de arco desvía el arco de soldadura activo dentro de la ranura y provoca la falta de fusión.
El soplo de arco se produce durante la soldadura con corriente continua cerca de los extremos de las placas, las aberturas profundas de la raíz y los biseles de tuberías magnetizadas. Los soldadores contrarrestan el soplo de arco acortando la longitud del arco e inclinando el electrodo hacia la deflexión. También pueden colocar el cable de trabajo en la dirección opuesta a la soldadura. Como último recurso, los soldadores pueden usar corriente alterna dentro de los límites de 80 voltios CA y 100 voltios CC establecidos en la norma OSHA 29 CFR 1910.254(b)(3). Ninguno de los ajustes magnéticos permite un impacto accidental en el acero base desnudo fuera del bisel.
| Grupo de defectos | Tipo de discontinuidad específica | Donde aparece | Impacto de la dureza y la zona afectada por el calor en el subsuelo | Disposición de la tienda requerida |
|---|---|---|---|---|
| Grupo A: Errores de inicio de electrodos | 1. Ataque SMAW de arranque por raspado | Borde biselado exterior de 10 a 50 mm | Martensita RC 34 a 42 (~1/32 pulg. de profundidad) | Desbaste de ~1/32 pulg., pulido con grano 120, grabado ácido + MT |
| Grupo A: Errores de inicio de electrodos | 2. GTAW Tungsten Touch Strike | Pared de la brida o del tubo adyacente | Riesgo de cráter poco profundo e inclusión de tungsteno | Mezclar hasta obtener una molienda suave, verificar la eliminación de inclusiones con PT o RT. |
| Grupo A: Errores de inicio de electrodos | 3. Alambre MIG no consumido | Zona de separación de la boquilla cerca de la red | Punto de extinción localizado de 500 a 650 HV10 | Molienda de plumas con pendiente 1:4, verificar la solidez mediante MT |
| Grupo B: Quemaduras por corriente de retorno y pinzas de sujeción | 4. Quemadura por arco eléctrico con abrazadera de resorte suelta | Punta de brida o asiento de abrazadera para cuerpo de tubería | Zona afectada por el calor profunda + fisuras intergranulares de LME de cobre | Desbaste de la muesca, grabado con persulfato al 20%, verificación de la pared mediante ultrasonido. |
| Grupo B: Quemaduras por corriente de retorno y pinzas de sujeción | 5. Quemadura por pestaña de tierra soldada | Exterior de la tubería (prohibido por 49 CFR 195.226c) | Zona afectada por el calor de espesor total y alta tensión residual | Prohibido en tuberías de líquidos; requiere corte o reparación. |
| Grupo B: Quemaduras por corriente de retorno y pinzas de sujeción | 6. Arco parásito en la cadena de la grúa/polipasto | Orejeta de elevación y enlaces de contacto de cadena | Cadena de carga Embrittles (prohibida por 1910.254c2iii) | Eslinga de cuarentena inmediatamente; superficie de orejeta MT y rectificado |
| Grupo C: Fallos en herramientas y cables | 7. Stinger tumbado sin aislamiento | Plancha de cubierta, andamio o tubo de caldera | Múltiples cráteres agrupados (fuga en el tubo de la caldera durante menos de 1 semana) | Aplicar soporte de cuna 1910.254(d)(7); rectificar + grabar |
| Grupo C: Fallos en herramientas y cables | 8. Empalme de cable desnudo (<10 pies) | El borde de la brida de la viga fue rozado por el plomo. | Impacto de arrastre lineal + pista endurecida RC 34 a 42 | Reemplazar el cable según 1910.254(d)(8)-(9); moler la mezcla |
| Grupo D: Defectos articulares de apariencia similar | 9. Arco magnético de soplado errático | Ranura de soldadura interior y raíz de la soldadura | Zona afectada por el calor (ZAC) de soldadura normal; provoca falta de fusión/porosidad. | Ajuste el cable de tierra y la longitud del arco; haga una ranura si no tiene fusible. |
| Grupo D: Defectos articulares de apariencia similar | 10. Salpicaduras de soldadura adheridas en frío | De 5 a 100 mm junto al cordón de soldadura | Sin fusión del metal base (acero base <300 HV10) | Revestimiento con virutas o discos de láminas ligeros antes de la limpieza con chorro abrasivo. |
Criterios de aceptación de arco eléctrico: Comparación de AWS D1.1:2025, ISO 5817 y API 1104
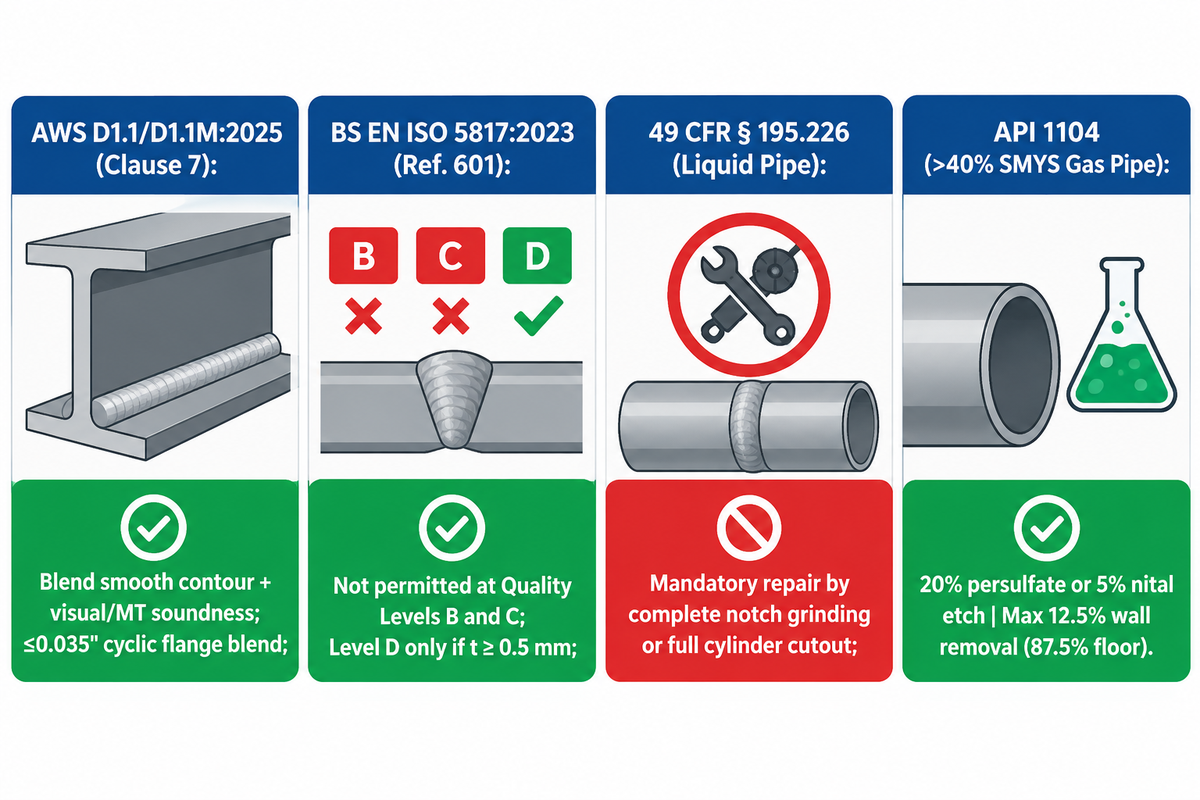
Existen dos categorías de códigos rectores: normas de rectificado condicional y normas de tolerancia cero. Las normas AWS D1.1/D1.1M:2025-AMD1 y CSA W59 exigen que las imperfecciones o grietas causadas por arcos eléctricos se corrijan para obtener un perfil liso y se verifique la integridad del metal. Según la norma ISO 5817:2023 (Ref. 601, que se analiza en el documento TWI Job Knowledge 38 Quality Levels ), el arco eléctrico disperso no es aceptable en los niveles de calidad B y C.
Los ingenieros de calidad suelen rechazar innecesariamente las vigas de acero estructural. En redes sociales se afirma erróneamente que la norma AWS D1.1 exige una soldadura de refuerzo inmediata o el descarte de la viga ante cualquier marca aislada. En la práctica, para vigas sometidas a cargas estáticas o cíclicas, se aplican las normas de calidad de la norma AWS D1.1. Los operarios deben evitar golpes aislados fuera de las juntas permanentes. Cualquier cráter o grieta superficial accidental requiere un alisado del contorno y una inspección de integridad. La revisión técnica de la norma ANSI AWS D1.1:2025 (23.ª edición) indica que la producción mundial de acero bruto fue de 1,884 millones de toneladas en 2024. La edición de 2025 amplió las disposiciones para las pruebas de partículas magnéticas (MT) y las pruebas de penetración (PT) para evaluar las superficies reparadas.
Esta matriz de consulta, utilizada por el personal de calidad para evitar confusiones entre códigos, compara las reglas de AWS D1.1:2025, ISO 5817:2023 referencia 601 Niveles B/C/D, API 1104 y los mandatos de grabado térmico 49 CFR 192 y 195, y los pisos de espesor de diseño ASME B31.3/VIII.
| Código / Nivel estándar | Cláusula rectora / Ref. | Estado inicial tras el impacto | Prueba obligatoria posterior al rectificado | Límite de espesor y desencadenante de escalada |
|---|---|---|---|---|
| 1. AWS D1.1/D1.1M:2025 (Acero estático) | Cláusula 7 Mano de obra | Evite las soldaduras permanentes exteriores. | Solidez visual + MT cuando se especifique | Contorno liso dentro de la tolerancia de la sección de fresado/diseño; de lo contrario, reparación WPS calificada |
| 2. AWS D1.1:2025 / CSA W59 (Cíclico) | Disposiciones sobre cargas cíclicas | Iniciador de grietas rechazable | Inspección obligatoria por partículas magnéticas (MT) | Mezcla de brida de puente de ≤0.035″ con aprobación del ingeniero/DOT RT o MT. |
| 3. BS EN ISO 5817:2023 Nivel B | Ref. 601 (Artículo 1.22 Arco errante) | No permitido (calidad estricta) | Desbaste + MT/PT + dureza/grabado según ITP | No se permite ningún deterioro del metal base; requiere una disposición formal de NCR. |
| 4. BS EN ISO 5817:2023 Nivel C | Ref. 601 (Artículo 1.22 Arco errante) | No permitido (calidad intermedia) | Lijado liso + verificación de superficie mediante END | El espesor restante debe mantenerse igual o superior al límite inferior de cálculo de diseño. |
| 5. BS EN ISO 5817:2023 Nivel D | Ref. 601 (Artículo 1.22, t ≥ 0.5 mm) | Permitido si las propiedades no se ven afectadas. | Inspección visual para comprobar la ausencia de grietas en el cráter. | Descalificado en aceros aleados de temple donde la ZAC se vuelve frágil. |
| 6. 49 CFR § 195.226 (Tubería de líquidos) | Subparte D § 195.226(a)-(c) | Reparación obligatoria de cada quemadura por arco eléctrico. | Eliminación completa de la muesca + medición de la pared | Si la tolerancia mínima de la pared de la tubería está por debajo de las especificaciones, se activará el corte total del cilindro de la tubería. |
| 7. API 1104 / Tubería de gas de alta presión | Quemaduras por arco eléctrico (>40% de servicio SMYS) | Muesca metalúrgica rechazable | persulfato de amonio al 20% o grabado con nital al 5% | Eliminación máxima del 12.5 % de la pared (87.5 % de la pared nominal del piso); se prohíbe la reparación mediante soldadura. |
| 8. Tuberías de potencia ASME B31.1 | Reglas de reparación por impacto de arco | Eliminar todas las grietas e imperfecciones. | En las tuberías de acero aleado es obligatorio el uso de PT o MT. | Los tubos de la caldera de pared de agua que no se hayan rectificado pueden quemarse en menos de una semana. |
| 9. Manual de puentes de acero del Departamento de Transporte del Estado de Nueva York (NYS Bridge / DOT Steel Manual) | Eliminación de impactos de arco en vigas de puente | Defecto crítico de fractura rechazable | Prueba de dureza portátil ( | Desbaste más allá de la zona subsuperficial RC 34–42 (~1/32 pulg.) hasta que regrese la dureza original. |
| 10. Acero inoxidable AWS D1.6 / AMS 2700 | Superficie de acero inoxidable y pasivación | Óxido de tinte por calor y riesgo de microfisuras | Ensayo de líquidos penetrantes (PT) + comprobación visual del tinte | Elimine el óxido de color pajizo a púrpura hasta dejar el metal al descubierto antes de la pasivación con ácido nítrico/cítrico. |
Cómo inspeccionar arcos eléctricos: inspección visual, con partículas magnéticas, con líquidos penetrantes y mediante grabado ácido.
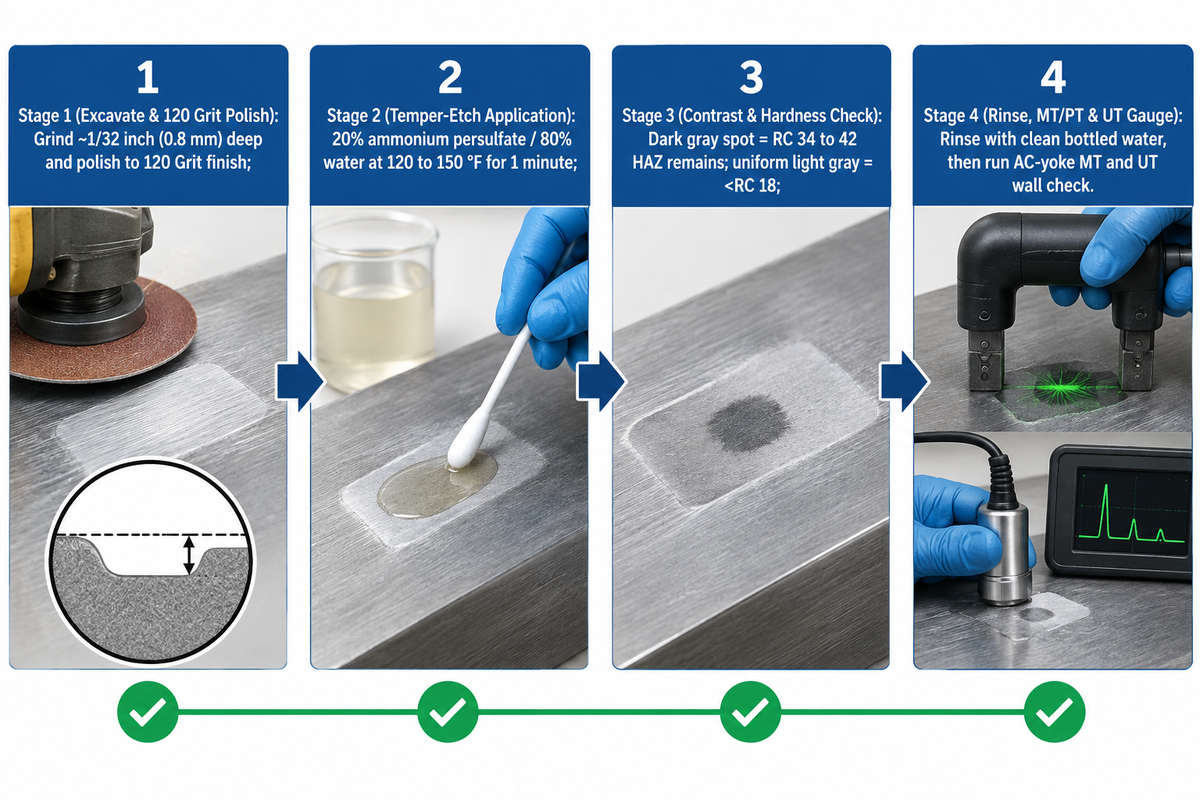
La verificación de la integridad del arco eléctrico requiere dos etapas de inspección. La primera es el grabado químico. Para el persulfato de amonio, las temperaturas estándar oscilan entre 49 y 66 °C (120 y 150 °F), y el tiempo de grabado estándar es de 1 minuto. Se suelen utilizar dos grabadores: 1) persulfato de amonio al 20 % con agua al 80 %, y 2) nital al 5 %. En segundo lugar, las pruebas con líquidos penetrantes o partículas magnéticas demuestran que no quedan grietas en la superficie.
“(a) Cada quemadura por arco debe repararse. (b) Una quemadura por arco puede repararse eliminando completamente la muesca mediante esmerilado… Si una muesca no se puede reparar mediante esmerilado, debe eliminarse un cilindro de la tubería que contiene toda la muesca. (c) No se puede soldar un material a tierra a la tubería o accesorio que se está soldando.”
Un error común en los talleres es suponer que una inspección con partículas magnéticas después del rectificado con muelas abrasivas gruesas demuestra que la quemadura por arco eléctrico ha desaparecido. Como indican los inspectores certificados por la AWS en el foro de la AWS, las muelas abrasivas gruesas, durante el proceso de rectificado, esparcen metal dúctil sobre microfisuras y dejan una capa descarburizada en la superficie. La dureza medida con un durómetro portátil es de RC 34 a 42 después del rectificado. Solo después de rectificar aproximadamente 0.8 mm (1/32 de pulgada) de profundidad y pulir con papel de lija de grano 120, la lectura vuelve a bajar de RC 18.
Para la metalografía de laboratorio en acero S355, NIH PMC11084295 especifica pulido hasta grano P2500 y grabado con Nital al 3% durante 10 segundos. Luego, los técnicos miden la dureza Vickers bajo una carga de 10 kg durante 10 a 15 segundos en una cuadrícula de 0.5 mm según EN ISO 9015-1. En el campo, los inspectores de tuberías y puentes mezclan 1 gramo de persulfato de amonio granular con 4 gramos de agua pura. Esa mezcla equivale a una proporción de peso del 20% al 80%, mientras que los equipos de puentes también usan una botella de pulverización 1:10 a 60 grados F. Al ser aplicado sobre acero al carbono caliente (120 a 150 grados F), cualquier HAZ no eliminada se vuelve gris oscuro sobre metal base gris claro en 1 minuto. Cuando se requiere una verificación volumétrica profunda en bridas de puentes reparadas gruesas, los equipos combinan el grabado de superficie con la inspección radiográfica volumétrica de soldadura.
¿El grabado con partículas magnéticas o con ácido confirma la eliminación completa de la quemadura por arco eléctrico?
El grabado macroquímico, ya sea con persulfato de amonio acuoso o con nital de alcohol nítrico, verifica la eliminación completa de la zona afectada por el calor en el acero al carbono. Las pruebas de partículas magnéticas solo revelan grietas superficiales o cercanas a la superficie. Superar la inspección por partículas magnéticas o líquidos penetrantes, sin grabado químico ni pruebas de dureza, puede dejar una isla martensítica frágil con una dureza de RC 34 a 42.
El grabado con persulfato de amonio tiene una limitación metalúrgica estricta: la solución no actúa sobre aceros inoxidables austeníticos. En aceros al carbono y de baja aleación de alta resistencia con un límite elástico máximo superior al 40%, los inspectores pulen la cavidad rectificada hasta obtener un acabado de grano 120. Mantienen la superficie húmeda con persulfato de amonio durante 60 segundos para permitir que se desarrolle cualquier contraste de cambio de fase gris. A continuación, enjuagan con agua limpia embotellada en lugar de un trapo aceitoso. Posteriormente, realizan pruebas de partículas magnéticas con yugo de CA y mediciones de espesor por ultrasonidos.
Esmerilado frente a reparación de soldadura cualificada: cálculos del espesor de pared y reglas de disposición
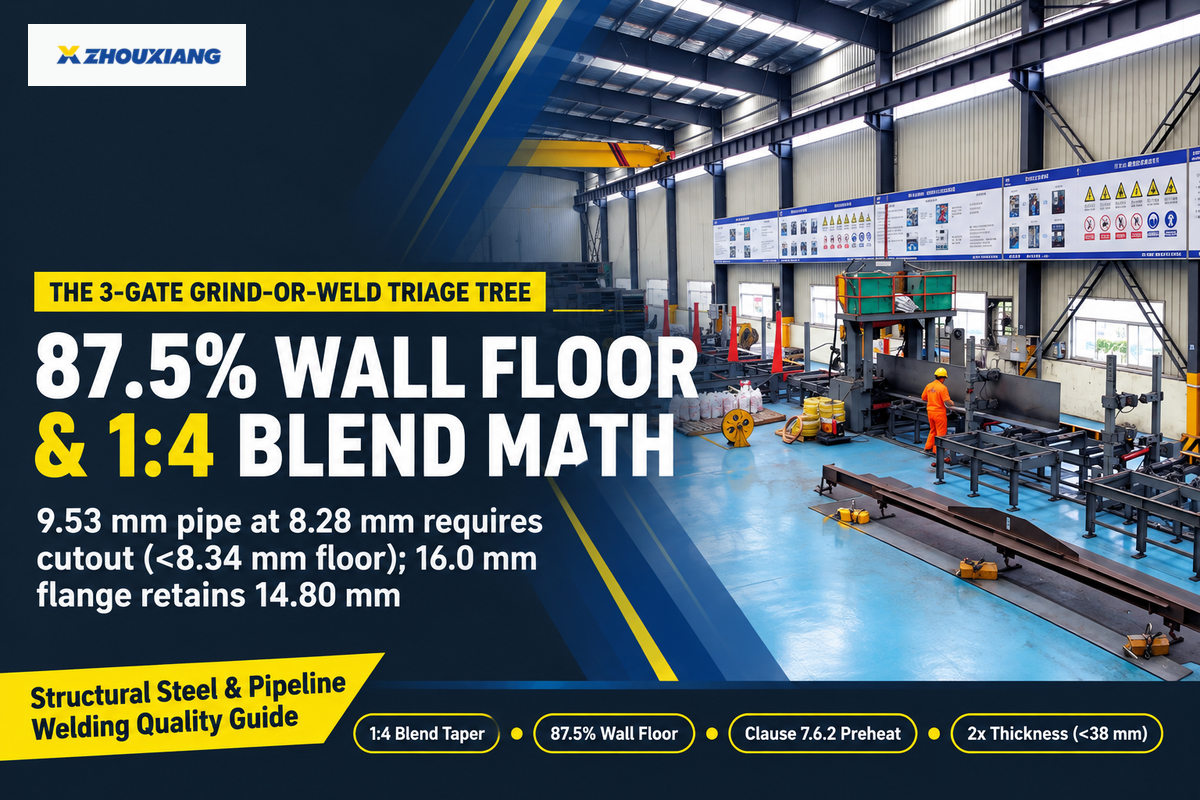
Al excavar la zona de cambio de fase de 0.8 mm (1/32 de pulgada), los ingenieros suelen recurrir al rectificado mixto sobre las reparaciones de soldadura para obtener un grabado ácido limpio y eliminar las indicaciones de grietas por partículas magnéticas. El espesor de pared restante debe ser igual o superior al mínimo especificado, por ejemplo, el 87.5 % del espesor nominal de la pared de la tubería (eliminación del 12.5 % de la pared).
Para estandarizar las decisiones en campo en vigas estructurales y tuberías de presión, los gerentes de calidad aplican el árbol de triaje de esmerilado o soldadura de 3 puertas :
- At Puerta 1 (Excavación progresiva y pulido con grano 120)Realice una serie de pasadas ligeras con un disco de láminas en una amoladora de 4 pulgadas para eliminar el cráter superficial. Esto elimina el endurecimiento por fricción de la muela gruesa y permite excavar aproximadamente 1/32 de pulgada (0.8 mm) para pulir el contorno.
- At Puerta 2 (Puerta de prueba de temple químico y de integridad en ensayos no destructivos)Limpie la cavidad pulida con un grabador de persulfato de amonio o nital. Si observa una mancha gris oscura o una lectura de dureza portátil de RC 34 a 42, repita la Puerta 1. Si observa un color gris claro uniforme y una dureza RC <18, enjuague con agua para eliminar el grabador y evalúe la presencia de grietas mediante pruebas de partículas magnéticas o líquidos penetrantes.
- At Puerta 3 (Puerta de determinación del espesor restante de la pared y del código de desembolso)Si la medición del espesor mediante el medidor ultrasónico en el punto más bajo del rectificado indica que la pared restante se encuentra dentro de la tolerancia del 12.5 % para la pared de la tubería, libere la pieza. Si el rectificado resultó en un adelgazamiento de la pared inferior al mínimo, realice un corte cilíndrico según 49 CFR 195.226(b) o una reparación de soldadura de bajo hidrógeno calificada de acuerdo con AWS D1.1:2025.
Utilizando un cálculo de conicidad de mezcla 1:4, una excavación de 1.25 mm en una tubería API 5L de 9.53 mm deja 8.28 mm (< 8.34 mm, 87.5 % de la base de la pared), mientras que una brida de viga H ASTM A572 de 16.0 mm retiene 14.80 mm. Debido a que 8.28 mm cae por debajo de la base de 8.34 mm, la tubería requiere un recorte cilíndrico 49 CFR 195.226(b), mientras que la brida de 14.80 mm (redondeada sobre un radio de 4.80 mm) pasa con MT según AWS D1.1:2025. Las ranuras estructurales más profundas pueden requerir reparación por soldadura según las reglas de precalentamiento de la cláusula 7.6.2 de AWS D1.1:2025 en The Fabricator (citando al ingeniero sénior de AISC, Tom Schlafly). Según la cláusula 7.6.2, las placas de acero de menos de 38 mm requieren un precalentamiento en una longitud equivalente al doble del espesor del metal base (2 × 16.0 mm = 32.0 mm). Las placas de 38 mm o más de espesor requieren un calentamiento a una distancia mínima igual al espesor de la placa y no inferior a 75 mm (3 pulgadas) en todas las direcciones desde la zona de reparación.
¿Se puede soldar directamente sobre un arco eléctrico sin lijarlo primero?
No, nunca se debe colocar un cordón de soldadura de retoque rápido directamente sobre un arco eléctrico sin rectificar fuera de la junta. Solo se permite soldar sobre un arco dentro de la ranura que eventualmente se volverá a fundir por completo con la pasada de raíz o de relleno programada, después de verificar que no haya grietas en el cráter.
Un cordón de soldadura en frío corto atrapa las grietas de contracción preexistentes y crea una zona afectada por el calor sin templar. Cuando se requiere soldadura estructural, los fabricantes deben primero esmerilar completamente la lente martensítica frágil y eliminar las grietas mediante MT. Posteriormente, los soldadores siguen procedimientos controlados de precalentamiento de soldadura según una Especificación de Procedimiento de Soldadura (WPS) de bajo hidrógeno.
- Desbaste hasta una profundidad de 1/32” y pula hasta grano 120 antes de grabar.
- Compruebe si la zona afectada por el calor (ZAC) de color gris oscuro se ha eliminado con persulfato de amonio o con un agente de grabado de nital.
- Se deben realizar ensayos MT/PT y UT para comprobar si hay grietas en la superficie y verificar que el espesor restante de la pared no se haya reducido por debajo del 87.5 % del espesor nominal de la pared.
- No se puede confiar en que un primer pulido a ras haya dejado una superficie manchada de RC 18. La integridad del muro siempre debe verificarse mediante una inspección subsuperficial (RC 34-42).
- Nunca se debe colocar un punto de soldadura E7018 o MIG frío sobre un cráter de arco de metal base externo para cubrir la depresión.
- Nunca se debe utilizar persulfato de amonio sobre acero inoxidable austenítico, ni tampoco se debe limpiar el acero al carbono grabado con un trapo aceitoso.
Sensibilidad de la aleación: aceros al carbono dulce, templados y revenidos, inoxidables y dúplex.
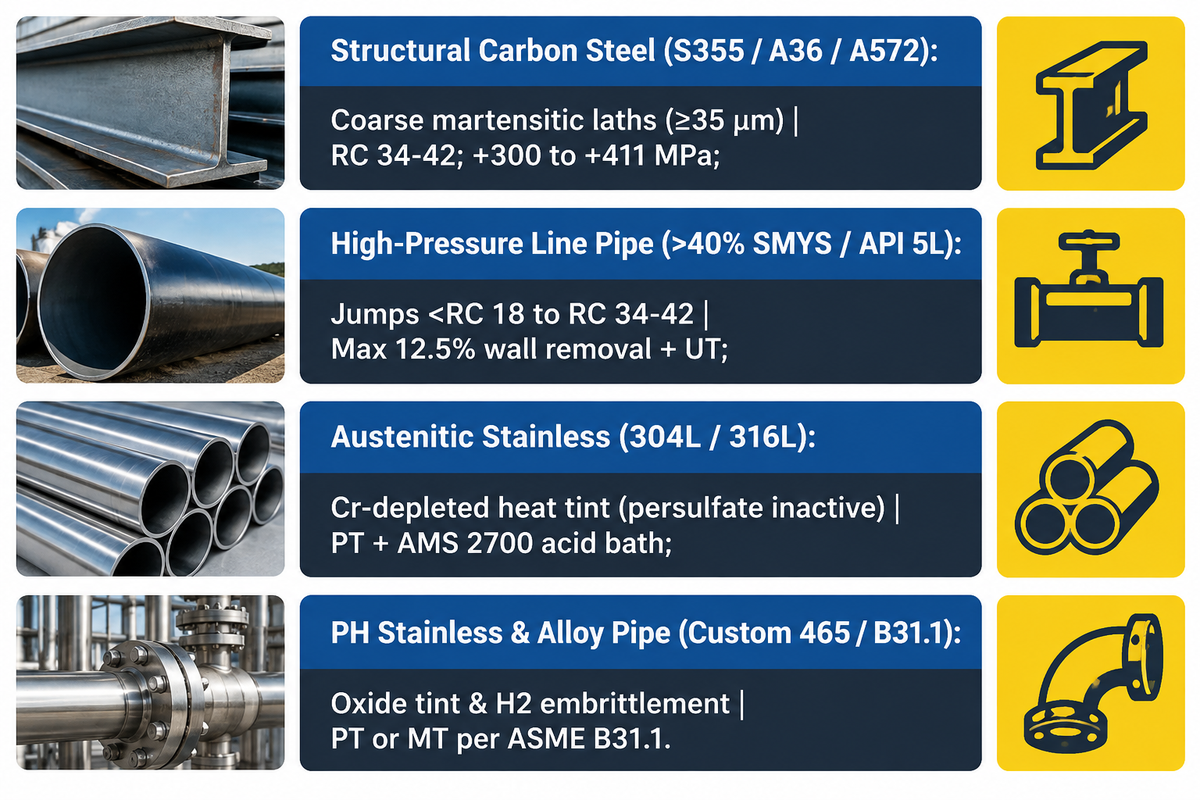
El daño por arco eléctrico varía desde el agrietamiento martensítico en aceros al carbono y aleados hasta la erosión de la película pasiva en aleaciones de acero inoxidable. En el acero estructural S355 sin alear NIH PMC11084295, la resistencia a la fluencia Rp0.2 disminuye por encima de los 300 °C y cae drásticamente a los 600 °C. El enfriamiento rápido produce entonces tensiones residuales de tracción en el rango de +300 a +411 MPa y una dureza de 500 a 751 HV10.
Los grados con mayor contenido de carbono y los templados y revenidos reaccionan aún más violentamente porque los elevados valores de equivalente de carbono conducen a una transformación martensítica completa sin revenido a temperatura ambiente. Las piezas fundidas con alto contenido de carbono y los bastidores de maquinaria pesada requieren las mismas prácticas de precalentamiento descritas en nuestra guía para la planificación de reparaciones de control de grietas en metales base frágiles . Cuando un arco eléctrico impacta una tubería de acero aleado ASME B31.1, se exige una inspección por partículas magnéticas o líquidos penetrantes después del rectificado de la mezcla.
Los aceros inoxidables austeníticos (304L y 316L) y los grados de endurecimiento por precipitación (como el Custom 465) siguen un mecanismo de falla completamente diferente. Los grados austeníticos no se transforman en martensita. Como resultado, algunos talleres dejan marcas de arco eléctrico disperso en el acero inoxidable. Un arco eléctrico disperso no solo elimina la película pasiva de óxido de cromo, sino que también deja incrustaciones de óxido de diferentes colores, por ejemplo, pajizo, dorado, azul, púrpura y/o metal Fe. Según las directrices de pasivación de AMS 2700, sumergir una pieza de acero inoxidable teñida por calor directamente en un baño ácido no elimina la incrustación ni la grasa. Los técnicos deben primero desengrasar la superficie y eliminar todo el tinte térmico hasta llegar al metal brillante desnudo utilizando abrasivos sin hierro.
| Familia de aleaciones base | Daño microestructural primario | Dureza medida / Señal de tensión | Método de grabado y END requerido | Tratamiento posterior al rectificado obligatorio |
|---|---|---|---|---|
| 1. Acero estructural al carbono (S355 / A36 / A572) | Listones martensítico-bainíticos gruesos (≥35 μm) | Subsuperficie RC 34–42; tensión de +300 a +411 MPa | 20% de persulfato de amonio o 3% de nital + MT | Molienda de mezcla de grano 120; Cláusula 7.6.2 precalentar si está soldado |
| 2. Tubería de línea de alta presión (>40% SMYS / API 5L) | Muesca de martensita sin templar y huecos debajo del cordón. | Saltos de punto difícil desde | 20% de persulfato o 5% de nital + MT + espesor UT | Eliminación máxima de pared del 12.5%; corte completo del cilindro si es más profundo. |
| 3. Acero inoxidable austenítico (304L / 316L) | Tinte térmico por agotamiento de cromo y microfisuras de cráter | No martensítico (inactivo al grabador de persulfato) | Ensayo de líquidos penetrantes (PT) + auditoría visual de tinte | Eliminar la paja/óxido púrpura hasta llegar al metal desnudo + baño ácido AMS 2700 |
| 4. Acero inoxidable/aleación PH de alta resistencia (personalizado 465/B31.1) | Tinte de óxido nanométrico + riesgo de fragilización por hidrógeno | Alta pérdida de resistencia y agrietamiento por corrosión bajo tensión. | PT o MT según ASME B31.1 + verificación de eliminación de óxido | Desengrasar, eliminar óxido mecánicamente, pasivación AAA + horneado. |
Desglose de costos de retrabajo por arco eléctrico: rectificado combinado + inspección por partículas magnéticas frente a reparación de soldadura y corte.
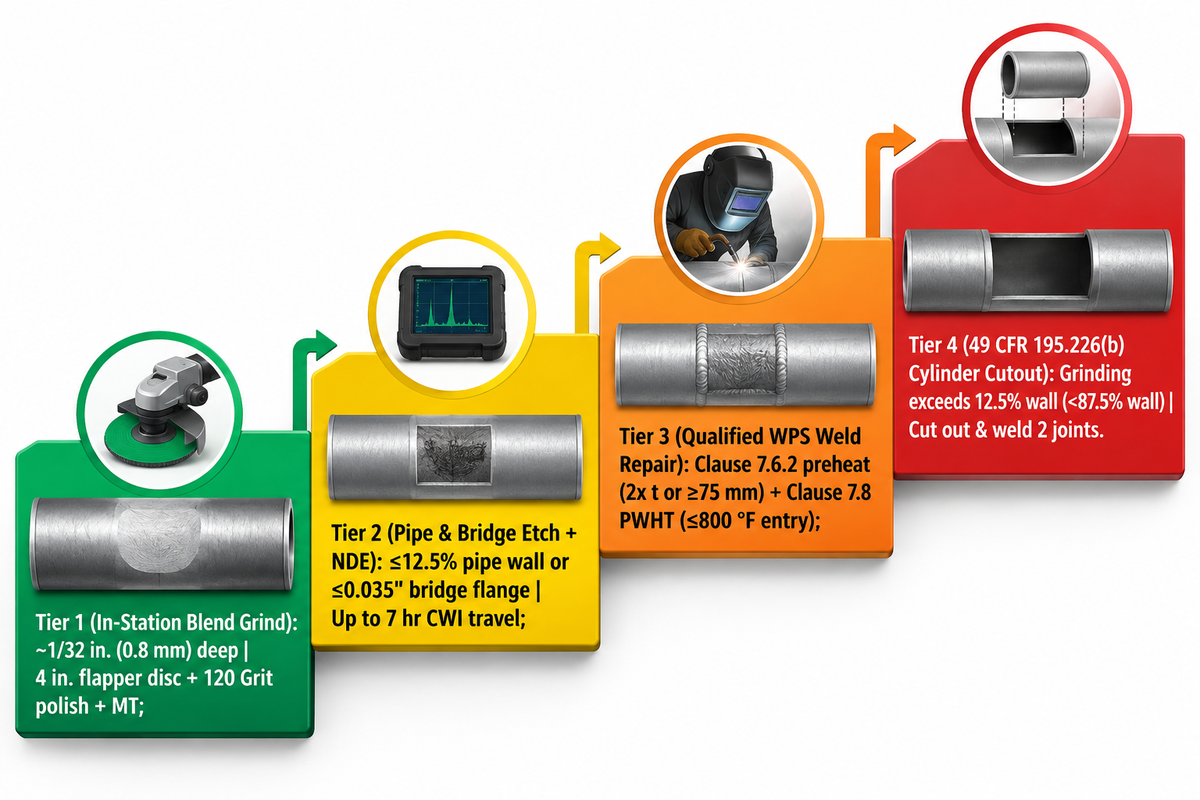
El costo total de la reparación por un arco eléctrico se relaciona directamente con cuatro factores operativos: la profundidad de la excavación, el grado de precalentamiento, las detenciones de ensayos no destructivos y la movilización del personal. Según los informes de campo de AWS CWI y la norma 49 CFR § 195.226, la remediación comienza con una mezcla de material molido de 0.8 mm (1/32 de pulgada) en la estación y se intensifica hasta el corte completo de una sección de tubería (cilindro).
El verdadero factor determinante del costo es en qué etapa del proceso se detecta un contacto accidental con el electrodo. Detectar un contacto accidental con el electrodo en la estación de montaje solo requiere un pulido con disco de láminas de 4 pulgadas, un pulido con grano 120, una limpieza con persulfato de amonio de 1 minuto y una verificación interna de partículas magnéticas. No detectar el mismo contacto en la inspección final podría llevar a la movilización de personal de campo o de servicio. En un caso de AWS CWI, los carpinteros de campo soldaron provisionalmente soportes de desagüe temporales a la brida inferior de una viga. El especialista condujo 7 horas de ida y vuelta para realizar un pulido con disco de láminas de 0.035 pulgadas como máximo y una prueba de pulverización de persulfato de amonio 1:10 a 60 grados F. El equipo recogió todo el escurrimiento químico en una barcaza y realizó una prueba radiográfica completa (RT). Las inspecciones de calderas de Consolidated Edison mostraron el costo de los contactos no detectados. Dejar un contacto de arco sin rectificar en un tubo interno de la pared de agua provocó que se quemara en menos de una semana.
Cuando la profundidad de excavación excede la tolerancia de pared del 12.5% de la tubería o el mínimo de la sección, la penalización del cronograma se multiplica. Según AWS D1.1:2025 Cláusula 7.6.2, una reparación de soldadura estructural calificada en placas de menos de 38 mm requiere precalentamiento a lo largo de una distancia de al menos 2 veces el espesor de la placa. Las placas de 38 mm y más gruesas requieren calentamiento al menos 1 vez el espesor con un mínimo de 3 pulgadas (75 mm). Si se invoca el tratamiento térmico posterior a la soldadura (PWHT) de la Cláusula 7.8, la soldadura se coloca en un horno bajo un Procedimiento de Calentamiento y Enfriamiento escrito. Según el código 2025, la temperatura inicial máxima del horno se ha aumentado de 600 grados F a 800 grados F. Para tuberías de líquidos regidas por 49 CFR 195.226(b), una quemadura de arco sobre el suelo no se puede parchear. Según la sección 195.226 del título 49 del eCFR , el esmerilado no debe reducir el espesor de pared restante por debajo de las tolerancias de fabricación. Se debe despresurizar la tubería, cortar y retirar un cilindro completo de tubería, colocar una junta de soldadura y realizar una prueba no destructiva (END) en toda la circunferencia de la tubería.
| Nivel de reelaboración | Disparador de excavación y geometría | Pasos de ejecución obligatorios | Puntos de control de calidad y EDN | Cronograma e impacto comercial |
|---|---|---|---|---|
| Nivel 1: Molienda de mezcla estructural en estación | ~1/32 pulg. (0.8 mm) de profundidad; sección por encima del mínimo | Disco de láminas de 4 pulgadas de contorno liso + pulimento de grano 120 | Solidez visual + MT en vigas sometidas a cargas cíclicas | Limpiar el interior del taller antes de la limpieza o el cebado. |
| Nivel 2: Tubería de alta presión / Grabado de puentes y END | Pérdida de espesor de pared de tubería ≤12.5% o de brida de puente ≤0.035″ | Pulido de grano 120 + 20 % de persulfato o grabado con nital al 3 %-5 % | Grabado testigo ( | Se requiere la presencia de un testigo certificado por CWI/DOT (hasta 7 horas de viaje en casos de campo). |
| Nivel 3: Reparación de soldadura estructural WPS cualificada | La excavación cae por debajo de la tolerancia de la sección estructural. | Eliminación completa de la ZAH + precalentamiento según la cláusula 7.6.2 (2x t o ≥75 mm) + llenado con bajo contenido de H2 | MT previa a la soldadura, registro de temperatura entre pasadas, MT/UT posterior a la soldadura, Cláusula 7.8 PWHT (entrada ≤800 °F) | Retención NCR multiturno; solicitar presupuesto de taller según el espesor de la placa. |
| Nivel 4: 49 CFR 195.226(b) Recorte de cilindro de tubería | El rectificado supera la tolerancia de pared del 12.5 % (<87.5 % de pared). | Recortar el cilindro de tubería completo que contiene la muesca + soldar 2 juntas circunferenciales | Ensayo de radiografía/ultrasonido de circunferencia completa en soldaduras a tope de reemplazo + prueba de presión | Nivel de costo más alto; interrumpe el tendido de líneas o la prueba hidrostática. |
Cómo prevenir descargas de arco eléctrico en soldadura en taller y líneas automatizadas de soldadura por haz H
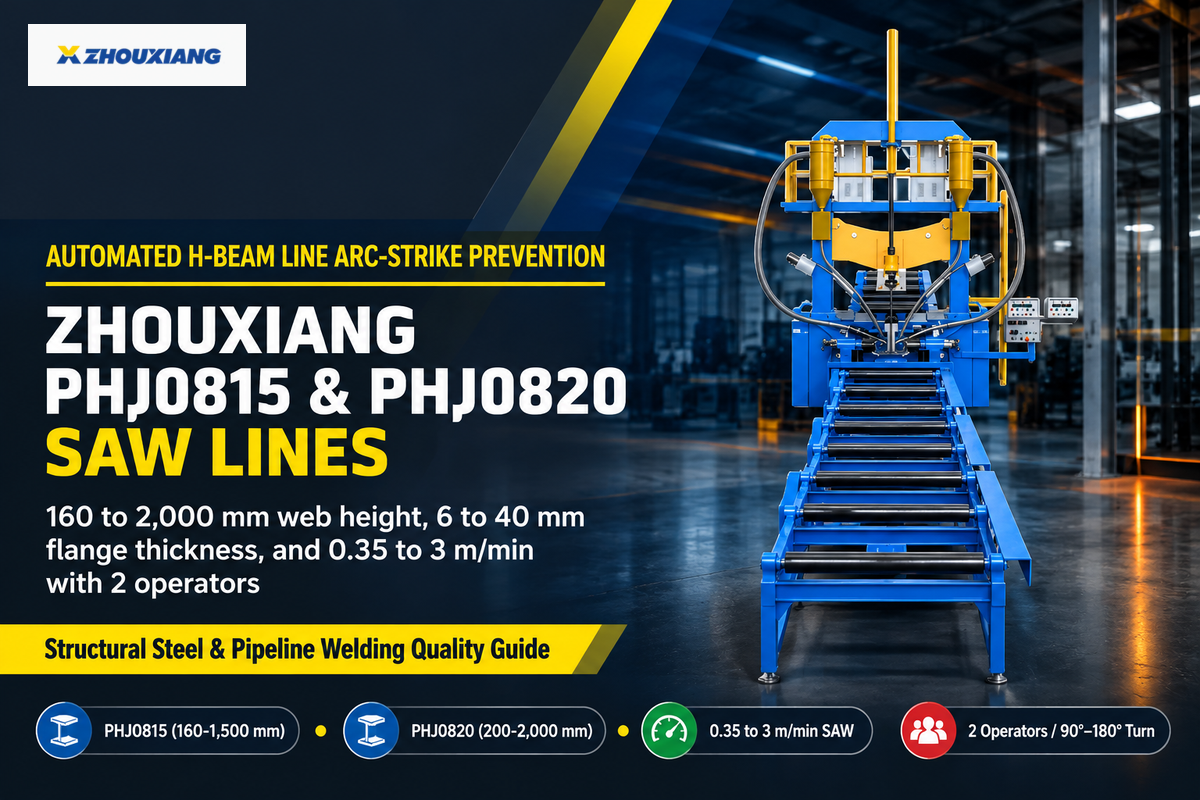
Los talleres de fabricación previenen las descargas eléctricas mediante la aplicación de controles eléctricos conforme a la norma OSHA 29 CFR 1910.254 en las áreas de trabajo manuales. En las plantas de estructuras, el punteado manual de alma a brida se está reemplazando por el ensamblaje hidráulico integrado y las líneas de soldadura por arco sumergido. En sus dos modelos, las líneas PHJ0815 y PHJ0820 de Zhouxiang pueden procesar almas de 160 a 2000 mm con velocidades de 0.35 a 3 m/min, con dos operarios.
(1910.254(d)(7)) Portaelectrodos. Los portaelectrodos que no estén en uso deben colocarse de manera que se evite el contacto eléctrico con personas, objetos conductores, tanques de combustible o gas comprimido. (1910.254(d)(8)) Descarga eléctrica. No se deben usar cables con empalmes a menos de 3 m (10 pies) del portaelectrodos. (1910.254(d)(9)(iii)) Los cables con aislamiento dañado o conductores desnudos deben reemplazarse.
En las estaciones de soldadura manual por arco metálico protegido (SMAW) y GTAW, los supervisores realizan la auditoría de corrientes parásitas de 5 puntos antes de cada turno.
- Para Iniciación de arco de pestaña en ranura o en cursoLos soldadores reciben capacitación para iniciar la soldadura estrictamente dentro de la ranura de soldadura o en una pestaña de avance sacrificada. El metal de soldadura que avanza vuelve a fundir el punto de inicio.
- Para Abrazaderas de tierra atornillables sobre metal desnudoReemplace las abrazaderas de resorte débiles con abrazaderas de tornillo de alto torque fijadas a metal limpio y desnudo. Además, elimine las salpicaduras adheridas de las abrazaderas magnéticas de acuerdo con OSHA 1910.254(d)(2).
- Para Cable sin empalmes de 3 metros (10 pies) y soportes aislados, cuelgue los aguijones vivos en cunas aisladas según 1910.254(d)(7). Cualquier cable que muestre alambre desnudo o empalmes dentro de 10 pies (3 m) del soporte debe desecharse según 1910.254(d)(8)-(9).
- Para Aislamiento de polaridad y ruta de retornoAsegure las juntas de retorno de los accesorios de unión según lo establecido en 1910.254(c)(2)(iv) y aísle las grúas y los cables de acero según lo establecido en 1910.254(c)(2)(iii). Mantenga el aire de refrigeración dentro del rango de 40 °C (104 °F) y 3,300 pies (1,005.8 m) de la máquina.
- Para Sujeción mecanizada de fijaciones e ignición automatizada, Solicitud de patente USPTO US20060138090A1 Combina las abrazaderas mecánicas CPC B23K37/0435 con la soldadura por arco sumergido del carro B23K9/186. Esta arquitectura reduce el plazo de entrega de maquinaria especial de 12 a 15 meses a 3 a 6 meses y elimina el punteado manual.
En las plantas de acero estructural pesado, la mayoría de los impactos de arco del metal base ocurren durante el punteado manual del alma a la brida de la viga H y el volteo de la grúa puente. Las plantas pueden integrar el ensamblaje, la soldadura por arco sumergido, el giro hidráulico de 90°/180° y el enderezamiento en una línea automatizada de ensamblaje de viga H y soldadura por arco sumergido . Esto elimina el punteado manual y las trayectorias de corriente de la cadena de la grúa del alma y las bridas. Fundada en 1991, Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. fabrica los modelos PHJ0815 (alma de 160 a 1,500 mm, brida de 6 a 25 mm) y PHJ0820 (alma de 200 a 2,000 mm, brida de 8 a 40 mm). Ambas líneas de viga H funcionan a una velocidad de SAW de 0.35 a 3 m/min con 2 operadores en 2/3 menos de espacio en planta. La alineación mecanizada de la brida del alma y el giro de 90/180 grados eliminan los puntos de soldadura manuales. Los rigidizadores complejos y los subconjuntos de vigas cajón se benefician de los robots de soldadura industrial programables . El control robótico de la antorcha mantiene cada inicio de arco dentro de la trayectoria de unión programada.
Comparación de especificaciones de la línea de haz H automatizada: Zhouxiang PHJ0815 vs. PHJ0820 (especificaciones de fábrica publicadas):
| Parámetro | Línea Zhouxiang PHJ0815 | Línea Zhouxiang PHJ0820 | Cómo previene los impactos de arco eléctrico errantes |
|---|---|---|---|
| Rango de altura de la web | 160 1,500 a mm | 200 2,000 a mm | El centrado hidráulico alinea la banda sin necesidad de palancas manuales ni pegamento. |
| Rango de espesor de la banda | 6 16 a mm | 6 30 a mm | La sujeción continua mediante rodillos evita que la banda delgada se queme y que se produzcan rebabas. |
| Ancho y espesor de la brida | De 150 a 800 mm de ancho; de 6 a 25 mm de espesor. | De 200 a 800 mm de ancho; de 8 a 40 mm de espesor. | Las zapatas rectificadas específicas para máquinas evitan quemaduras por arco eléctrico en el borde de la brida causadas por la abrazadera de resorte. |
| Longitud de la pieza de trabajo y velocidad de la sierra | De 6,000 a 15,000 mm; de 0.35 a 3 m/min | De 6,000 a 15,000 mm; de 0.35 a 3 m/min | La soldadura por arco simple de doble hilo se inicia bajo un fundente granular dentro de la raíz del filete. |
| Tamaño de la tripulación, superficie ocupada y capacidad de giro | 2 operarios; 2/3 menos de espacio en el suelo; giro de 90°/180° | 2 operarios; 2/3 menos de espacio en el suelo; giro de 90°/180° | El sistema de giro hidráulico reemplaza las cadenas de la grúa (cumple con la norma OSHA 1910.254(c)(2)(iii)). |
Un impacto de arco eléctrico errante en acero al carbono o de baja aleación forma una lente martensítica sin templar. La dureza subsuperficial alcanza RC 34 a 42 en controles de campo y 500 a 751 HV10 en muestras de laboratorio S355. Los equipos deben realizar un pulido de mezcla de aproximadamente 1/32 de pulgada de profundidad para eliminar la capa endurecida. Dependiendo de si se aplican las reglas estructurales AWS D1.1 o los límites de tuberías API 1104 y 49 CFR 195.226, los inspectores verifican la integridad mediante controles visuales, de partículas magnéticas o de grabado de temple. A gran escala, los talleres previenen los impactos mediante pestañas de conexión, disciplina de cables OSHA 1910.254 y líneas de haz H automatizadas.
Elimine los impactos del arco eléctrico en la soldadura manual por puntos durante la producción de vigas H estructurales.
¿Desea simplificar la inspección visual según la norma AWS D1.1 y reemplazar el tachado manual del alma a la brida, el volteo con grúa y la manipulación en múltiples estaciones? Indíquenos la altura del alma de su viga H (de 160 a 2000 mm) y el espesor de la brida (de 6 a 40 mm), y los ingenieros de Wuxi Zhouxiang le proporcionarán un diseño de línea PHJ0815 o PHJ0820 y un presupuesto basado en su tonelaje mensual.
Explore las líneas de soldadura de vigas en H PHJ0815 y PHJ0820 y solicite un presupuesto →
Preguntas frecuentes sobre defectos de soldadura por arco eléctrico
¿Qué es una chispa de arco en la soldadura y siempre se considera un defecto que justifica el rechazo de la pieza?
Un contacto de arco eléctrico no planificado fuera de la ranura de soldadura en el metal base no siempre constituye un defecto que justifique el rechazo automático en todos los códigos. Según lo defina el código aplicable y el nivel de metal sano restante, puede ser permisible. Sin embargo, según los niveles B y C de la norma ISO 5817, no es permisible. La norma AWS D1.1 establece que el rectificado de contorno liso y la verificación de la integridad son permisibles.
¿Hasta qué profundidad penetra la zona afectada por el calor bajo el impacto de un arco eléctrico errante?
En aceros al carbono y de baja aleación, la zona afectada por el calor de un arco eléctrico disperso penetra aproximadamente 0.8 mm (1/32 de pulgada) de profundidad, donde incluso un breve contacto del electrodo con el cepillo durante un milisegundo funde la superficie y forma un cráter. Antes de que la frágil capa subsuperficial desaparezca debido al pulido visual, la marca se elimina; por lo tanto, para verificar su eliminación, se requiere un grabado químico que cumpla con las especificaciones de las tuberías.
¿Cómo se evitan las descargas de arco eléctrico al soldar con electrodo revestido (SMAW) o con TIG?
Inicie siempre el arco de soldadura estrictamente dentro de la ranura de soldadura preparada. El cordón de soldadura que avanza vuelve a fundir y templar el punto de inicio, o bien, los soldadores pueden encenderlo sobre lengüetas de sacrificio. Para la soldadura GTAW, cambie del encendido por raspado al encendido por arco de alta frecuencia o por levantamiento, y coloque los portaelectrodos activos en soportes aislantes entre pasadas.
¿Por qué las abrazaderas de puesta a tierra de cobre pueden empeorar el agrietamiento por arco eléctrico en el acero al carbono?
Las abrazaderas de retorno de cobre sueltas, al producir arcos eléctricos contra el acero fundido, dejan rastros de cobre en la superficie, lo que provoca la fragilización por metal líquido a lo largo de los límites de grano de la austenita y la aparición de microfisuras intergranulares profundas.
¿Qué reactivo de grabado verifica que la zona afectada por el calor de una quemadura de arco se ha eliminado mediante el proceso de pulido en una tubería de acero al carbono?
Los inspectores de tuberías limpian la cavidad pulida con grano 120 con una solución acuosa de persulfato de amonio al 20 % (mezcla de persulfato al 20 % con agua pura al 80 % en peso) o una solución de nital al 5 %. El metal martensítico afectado por el calor restante se graba con un color gris más oscuro que contrasta con el acero base ferrítico-perlítico gris claro uniforme. Cuando aparece una mancha oscura, los técnicos pulen gradualmente y vuelven a grabar hasta que el color se restablece. Luego enjuagan con agua limpia y realizan pruebas de partículas magnéticas, además de una verificación ultrasónica del espesor de la pared.
¿Afectan los arcos eléctricos al acero inoxidable austenítico 304 o 316L si este no forma martensita?
Sí. Los arcos eléctricos dispersos en los aceros inoxidables austeníticos 304 y 316L destruyen la película pasiva protectora de óxido de cromo, dejan una capa de óxido de color por calor e inician una rápida corrosión por picaduras de cloruro.
¿Cómo trata la norma AWS D1.1:2025 la inspección visual de los impactos de arco eléctrico en elementos estructurales de acero?
Las normas de calidad estructural AWS D1.1/D1.1M:2025 establecen que los fabricantes deben evitar impactos accidentales fuera de las juntas permanentes. Los equipos deben alisar cualquier cráter o grieta superficial accidental hasta obtener un contorno uniforme antes de verificar la integridad estructural. Las marcas superficiales suelen detectarse por primera vez durante la inspección. Esto ocurre en la zona de montaje, cuando los miembros del equipo ensamblan los subconjuntos. A menudo, los inspectores realizan pruebas de partículas magnéticas en vigas de puentes sometidas a cargas cíclicas, placas templadas y revenidas de alta resistencia o cráteres sospechosos, antes de permitir que los elementos estructurales procedan al granallado, la imprimación o el montaje.
Referencias y fuentes
- Descargas por arco eléctrico: Más dañinas de lo que crees (Jeff Molyneaux, Centro de Innovación en Unión de Materiales) Metalurgia canadiense / Fabricación y soldadura canadienses
- Código de soldadura estructural AWS D1.1/D1.1M:2025-AMD1, acero Sociedad Americana de Soldadura (AWS)
- 49 CFR § 195.226 Soldadura: Quemaduras por arco Departamento de Transporte de los Estados Unidos, Administración de Seguridad de Materiales Peligrosos y Oleoductos (PHMSA)
- Discusión técnica sobre inspección y calificación: Arcos eléctricos, grabado con persulfato de amonio y dureza subsuperficial. Foro de la Sociedad Americana de Soldadura
- Comparación de las propiedades mecánicas de recubrimientos duros en acero estructural S355 (PMCID: PMC11084295) Institutos Nacionales de Salud de EE. UU. / Biblioteca Nacional de Medicina (Materiales, 2024)
- Soldadura de tuberías: Capítulo sobre el arco eléctrico Open Washington / Instituto Tecnológico del Lago Washington
- 29 CFR § 1910.254 Soldadura y corte por arco Departamento de Trabajo de los Estados Unidos, Administración de Seguridad y Salud Ocupacional (OSHA)
- Normas de aplicación, códigos de buenas prácticas y niveles de calidad (Conocimientos laborales 38: BS EN ISO 5817) El Instituto de Soldadura (TWI)
- AWS D1.1:2025, Cambios en el Código de Soldadura Estructural, Acero Instituto Americano de Normas Nacionales (ANSI)
- Breve resumen de algunos cambios en el código AWS D1.1 (Dan Davis y Tom Schlafly, ingeniero sénior de AISC) El Fabricante (Asociación de Fabricantes y Fabricantes)
- Publicación de la solicitud de patente estadounidense US20060138090A1: Sistema de soldadura por arco sumergido con sujeción y carro. Oficina de Patentes y Marcas de los Estados Unidos (USPTO / Google Patents)
Por qué nuestro equipo de ingeniería escribió esta guía.
Esta compilación reúne varios códigos y estándares que rigen la aceptación de impactos de arco, desde AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 Ref. 601, 49 CFR § 195.226, OSHA 29 CFR § 1910.254, así como los parámetros de grabado químico de temple y los cálculos de espesor de pared restante para fabricantes de acero. La empresa fabrica líneas automatizadas de ensamblaje, soldadura y enderezamiento de vigas H (PHJ0815 y PHJ0820), soldadoras de arco sumergido de pórtico y robots de soldadura industrial. La empresa no vende productos químicos de grabado para END ni consumibles de esmerilado manual. Este documento fue revisado por el equipo técnico de Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd.