- Característica: una ranura sin rellenar en el metal base en el límite de la soldadura.
- Registro: ubicación, profundidad máxima, longitud afectada y limitaciones de medición.
- Decisión: aplicar el código, la edición y la categoría de servicio especificados.
- Reparación: utilice la vía autorizada y, a continuación, complete la inspección requerida.
Una línea estrecha junto a una soldadura terminada puede desencadenar una costosa disputa: el soldador ve una pequeña marca superficial, el inspector observa la falta de metal y producción exige la aprobación de la pieza. Los defectos de soldadura por socavación requieren una descripción detallada de la característica antes de modificar cualquier material. La mejor práctica consiste en identificar primero la característica, medir su extensión, determinar el requisito aplicable y registrar su estado.
Los defectos de soldadura por socavación son surcos sin rellenar en el límite de la soldadura en el metal base. Mida la profundidad y la longitud afectada, y luego aplique la regla de aceptación especificada. La reparación y la liberación requieren la autorización del proyecto.
- Algunos indicios de socavación cumplen con los criterios de aceptación aplicables; la reparación automática puede eliminar material útil.
- Las graduaciones de los instrumentos y la precisión de la medición son magnitudes diferentes.
- La aceptación puede variar según la edición del código, la carga y el tipo específico de cordón de soldadura.
- Para que la reparación se realice sin problemas, aún es necesario realizar comprobaciones dimensionales y la inspección especificada.
Defectos de soldadura por socavación: reconozca la ranura
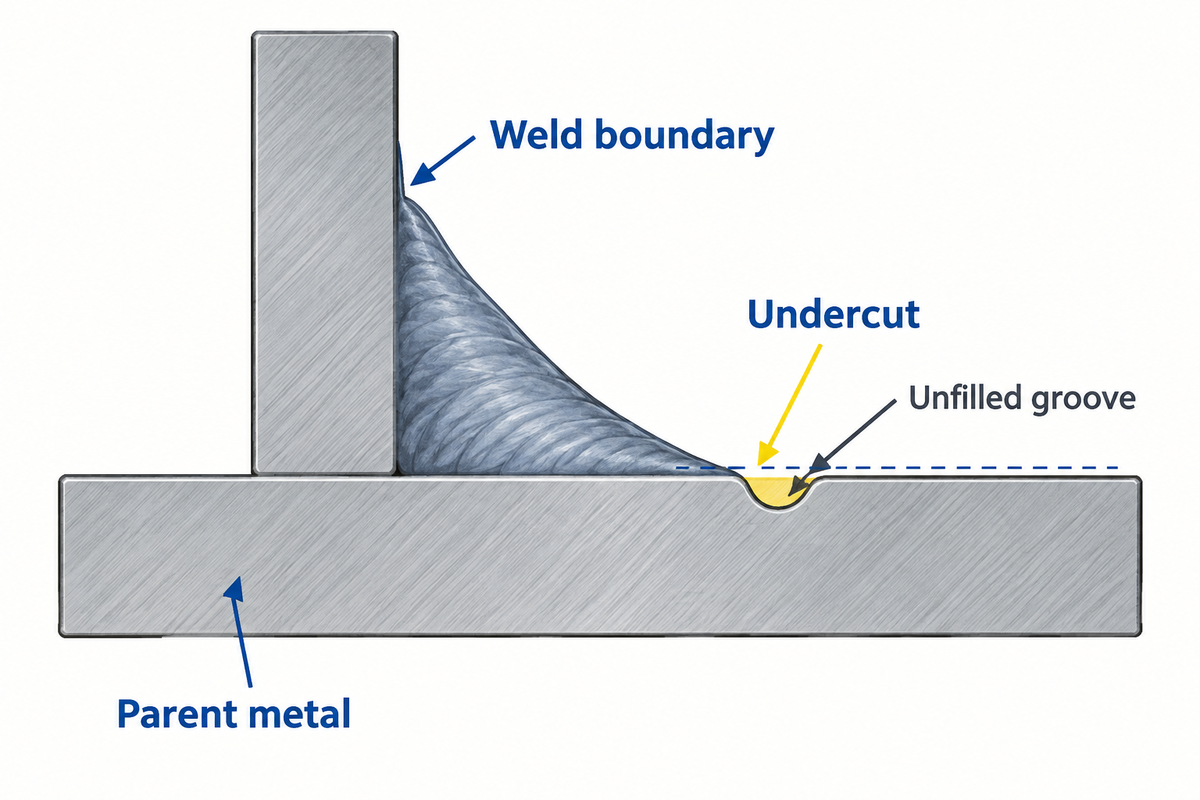
La socavación es una ranura que se ha fundido en el metal base en el límite de la soldadura y que ha quedado sin rellenar. Esta muesca elimina parte de la sección local y modifica la geometría de la trayectoria de carga. Considerar esta indicación como un defecto rechazable requiere una evaluación adicional: comparar su estado con los criterios de aceptación de la junta soldada.
¿Qué aspecto tiene el socavado al soldar?
La socavación es como un canal estrecho adyacente al borde de la soldadura, situado debajo de la superficie del material base. Puede ser continua o intermitente. Tras una limpieza adecuada, una luz angular ayuda a definir la depresión; se toma una fotografía para registrar su estado y se realiza una medición de profundidad para determinar hasta dónde se extiende en el metal base.
La guía de imperfecciones geométricas de TWI menciona la ranura del metal base e indica que puede aparecer tanto en pasadas individuales como en la superficie terminada. En una junta de múltiples pasadas, un hueco sin corregir junto a una pasada de soldadura anterior puede atrapar inclusiones de escoria. La socavación externa está presente en la superficie expuesta; sin embargo, la socavación interna en la raíz puede requerir un tipo de inspección diferente para determinar su presencia y ubicación.
Si un inspector encuentra dos marcas de aspecto similar, debe clasificar la ubicación antes de elegir el calibre. Una depresión junto al cordón y un centro bajo de la soldadura son dos condiciones diferentes. Los tipos de socavación pueden describir la ubicación o la continuidad; estas etiquetas no establecen un límite de aceptación. La socavación de soldadura se refiere a la ausencia del metal base, no al color del cordón.
Una ranura de 0.45 mm registrada en 35 mm describe una indicación, no un nivel de aceptabilidad en servicio. Factores importantes como la geometría, la carga y la sección restante determinan su relevancia técnica. La investigación de Niraula y Remes en 2025 estudia la socavación local y la fatiga en uniones soldadas a tope. Los resultados del modelado no deben aplicarse como una reducción universal de la vida útil por fatiga.
Causas de socavación: desequilibrio entre el arco y el baño de soldadura
Las principales causas de la socavación son condiciones que provocan que el borde de la junta se funda más rápido de lo que el baño de soldadura fundido lo rellena. La corriente y el voltaje, la velocidad de avance, la longitud del arco y el ángulo del electrodo interactúan. Un control adecuado del proceso de soldadura implica corregir ese desequilibrio dentro del procedimiento aprobado, en lugar de prescribir un ajuste de corriente más bajo para cada posición.
¿Qué causa una soldadura socavada?
La socavación se produce cuando el borde se funde y el metal de soldadura no rellena la ranura resultante antes de solidificarse. El calor excesivo en el borde, la deposición insuficiente, un arco prolongado o una velocidad de avance excesiva pueden contribuir a la socavación. El TWI también describe un llenado insuficiente con baja corriente; por lo tanto, el diagnóstico debe basarse también en el cordón de soldadura y los ajustes del proceso, en lugar de solo en la alta corriente.
Comprender el flujo y la solidificación del metal fundido ayuda a describir la formación de socavaduras. Es necesario que llegue suficiente material de aporte al borde fundido mientras el proceso mantiene el tamaño de soldadura requerido. El aporte térmico por sí solo no permite determinar cómo se distribuye el metal a lo largo del borde.
En la soldadura MIG, los cambios de voltaje y de corriente/alimentación del alambre afectan el comportamiento del arco y la deposición. La soldadura TIG implica la relación entre el movimiento de la antorcha y el suministro independiente de material de aporte. En la soldadura por arco sumergido, es necesario prestar atención a la colocación del electrodo, la aplicación del fundente y el ajuste. Las técnicas de soldadura que funcionan en una posición pueden producir un baño de fusión diferente en otra.
Los profesionales de la soldadura que investigan las causas del socavado deben comparar los bordes de la soldadura con el procedimiento específico. Un cambio que mejore un borde puede afectar al otro. El socavado puede ocurrir de forma intermitente, por lo que conviene mantener el patrón de ubicación y la configuración del panel de control.
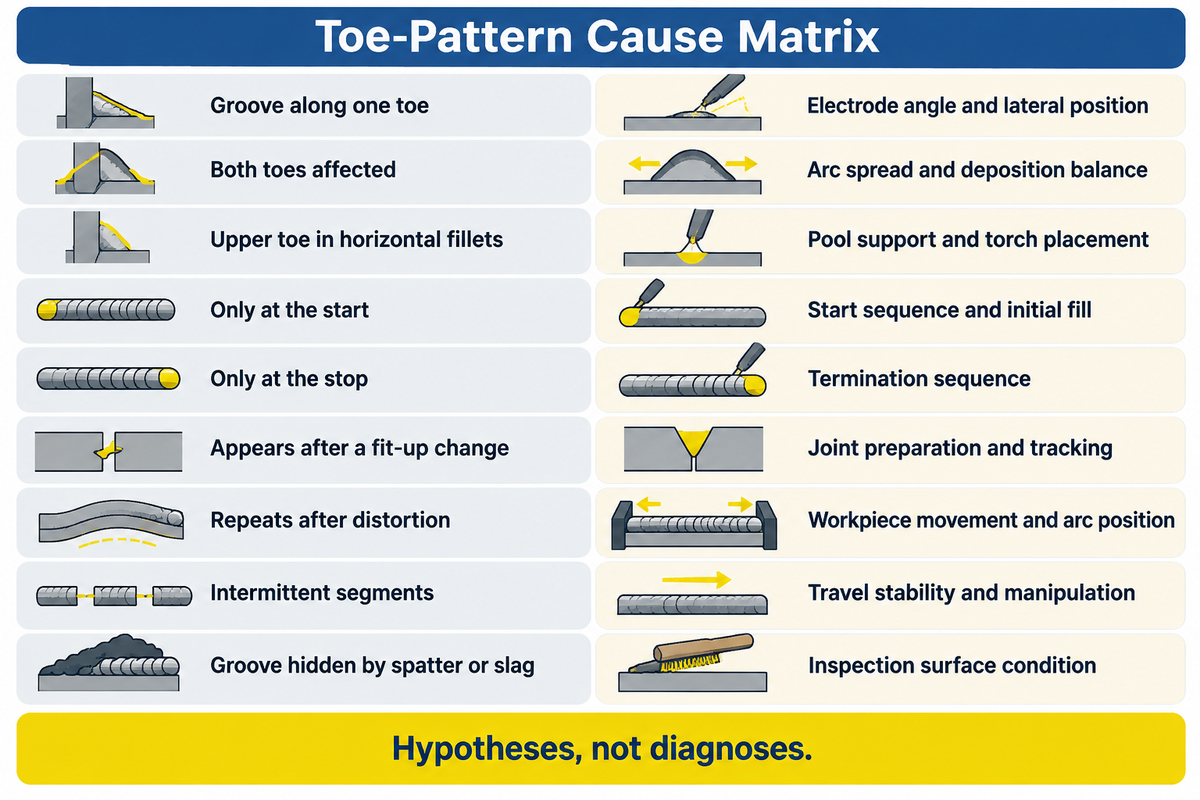
Matriz de causas del patrón de los dedos del pie
Utilice esta matriz de diagnóstico para determinar la siguiente observación controlada. Cada fila representa una hipótesis, no un diagnóstico basado únicamente en la apariencia.
| Patrón observado | Comprobar primero | Comparación útil |
|---|---|---|
| Surco a lo largo de un dedo del pie | Ángulo del electrodo y posición lateral | Dedo opuesto bajo las mismas condiciones de carrera |
| Ambos dedos del pie afectados | Distribución del arco y equilibrio de deposición | Ajustes registrados en comparación con el rango aprobado. |
| Punta superior en filetes horizontales | Soporte de piscina y colocación de antorchas | Posición real y geometría articular cambiante |
| Solo al principio | Secuencia de inicio y llenado inicial | Región de inicio versus región de estado estacionario |
| Solo en la parada | Secuencia de terminación | Ubicación del desagüe y perfil final completo |
| Aparece después de un cambio de ajuste. | Preparación y seguimiento conjuntos | Registro de brecha/desplazamiento antes de cambiar la configuración |
| Se repite después de la distorsión | Movimiento de la pieza de trabajo y posición del arco | Registro de posición antes y después del movimiento |
| Segmentos intermitentes | Estabilidad y manipulación del viaje | Ubicaciones mapeadas en relación con el registro de procesos |
| Surco oculto por salpicaduras o escoria | Inspección del estado de la superficie | Perfil limpio, sin eliminar pruebas |
En un debate sobre arco sumergido organizado por AWS , un experto describió el socavamiento de la punta superior durante la fabricación de la viga, incluyendo el ajuste, la distorsión y el ángulo, entre otras comprobaciones. El experto mencionó que el ángulo no siempre era la causa. En ese contexto, conviene observar el proceso y no definir la especificación.
Para el segmento de 35 mm del ejemplo, mantenga la observación original mientras realiza una prueba controlada en otro lugar. Es difícil determinar qué cambio afectó la formación de socavaduras cuando se modifican varios parámetros de soldadura simultáneamente. Es mejor comparar qué condición de raíz y qué tamaño de soldadura se necesitan; reducir la ranura utilizando un cordón de soldadura de menor diámetro sí modifica el problema.
Socavado versus relleno insuficiente, superposición y falta de fusión
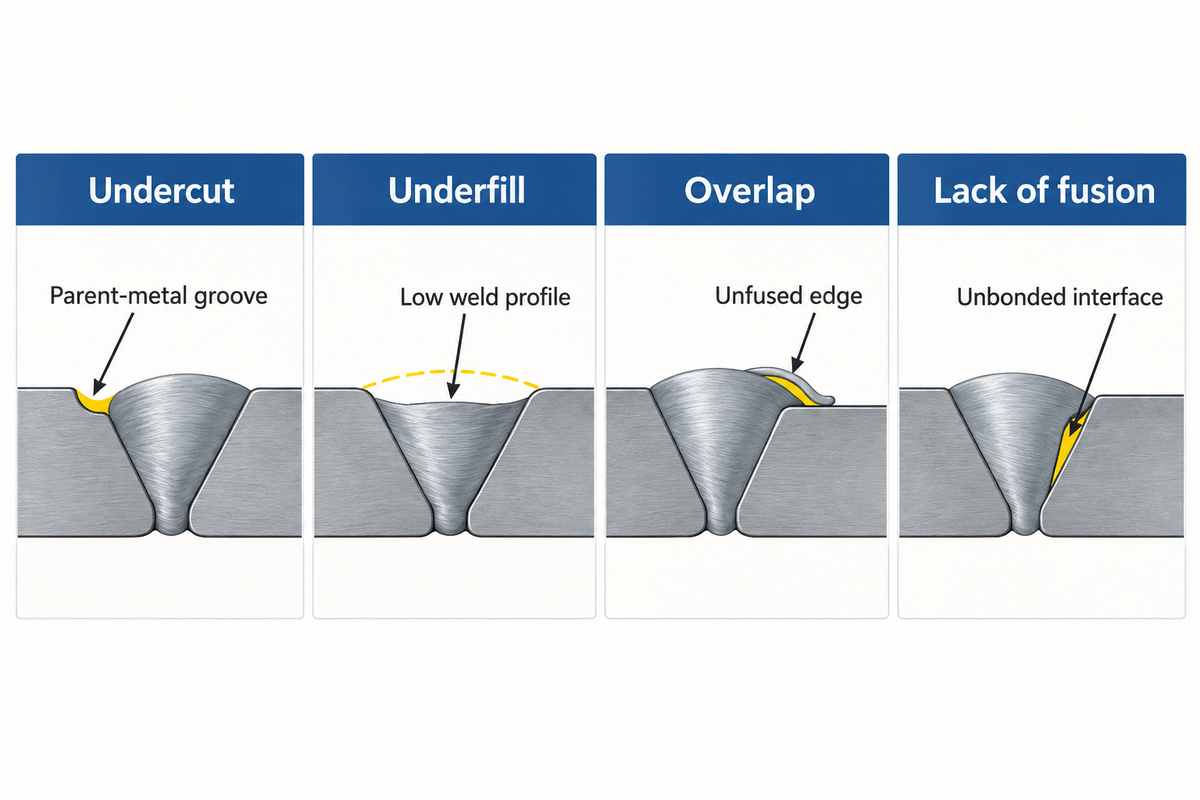
La socavación elimina el metal base junto a la soldadura; el relleno insuficiente deja una cantidad insuficiente de metal de soldadura en el perfil requerido. El solapamiento se extiende más allá del borde y no se fusiona con el metal base. La falta de fusión indica una interfaz sin unión y puede estar dentro de la soldadura. La clasificación es importante porque cada tipo de defecto requiere mediciones e inspecciones diferentes.
| Estado del producto | Donde mirar | Consecuencia de la decisión |
|---|---|---|
| Socavar | Ranura en la raíz o pie de soldadura en el metal base. | Medir la depresión local y la longitud afectada. |
| Relleno insuficiente | Baja superficie dentro del metal de soldadura | Evaluar el formulario/perfil requerido por separado |
| superposición | Metal de soldadura que se extiende más allá de la punta sin fusión | Evaluar el borde no fusionado y los criterios rectores |
| Falta de fusión | Interfaz de soldadura/base o entre pasadas sin adherencia | Utilice el método de inspección y la cobertura especificados. |
Un inspector de soldaduras puede detectar socavaduras y falta de relleno en una misma soldadura. Calificarla simplemente como un cordón deficiente implica omitir información. Para comprender la diferencia entre socavaduras y falta de relleno, la explicación de la terminología de soldadura de Paul Cameron resulta útil. La guía de discontinuidades de Tony Anderson aborda la fusión incompleta.
La porosidad, el agrietamiento y las inclusiones de escoria también son discontinuidades comunes en las soldaduras. Un calibre en el borde expuesto de una soldadura no permite inspeccionar la zona interna de la soldadura. La FHWA indica que los perfiles de cordón de soldadura socavados y rugosos pueden dar resultados irrelevantes en la prueba de penetración de tintes y que esta prueba no puede determinar defectos subsuperficiales. Las indicaciones deben interpretarse utilizando el método de examen prescrito. La presencia de tinte en una ranura no significa necesariamente que haya una grieta. La integridad estructural requiere la cobertura de inspección especificada para las juntas.
¿Cómo se debe medir el socavado de la soldadura?
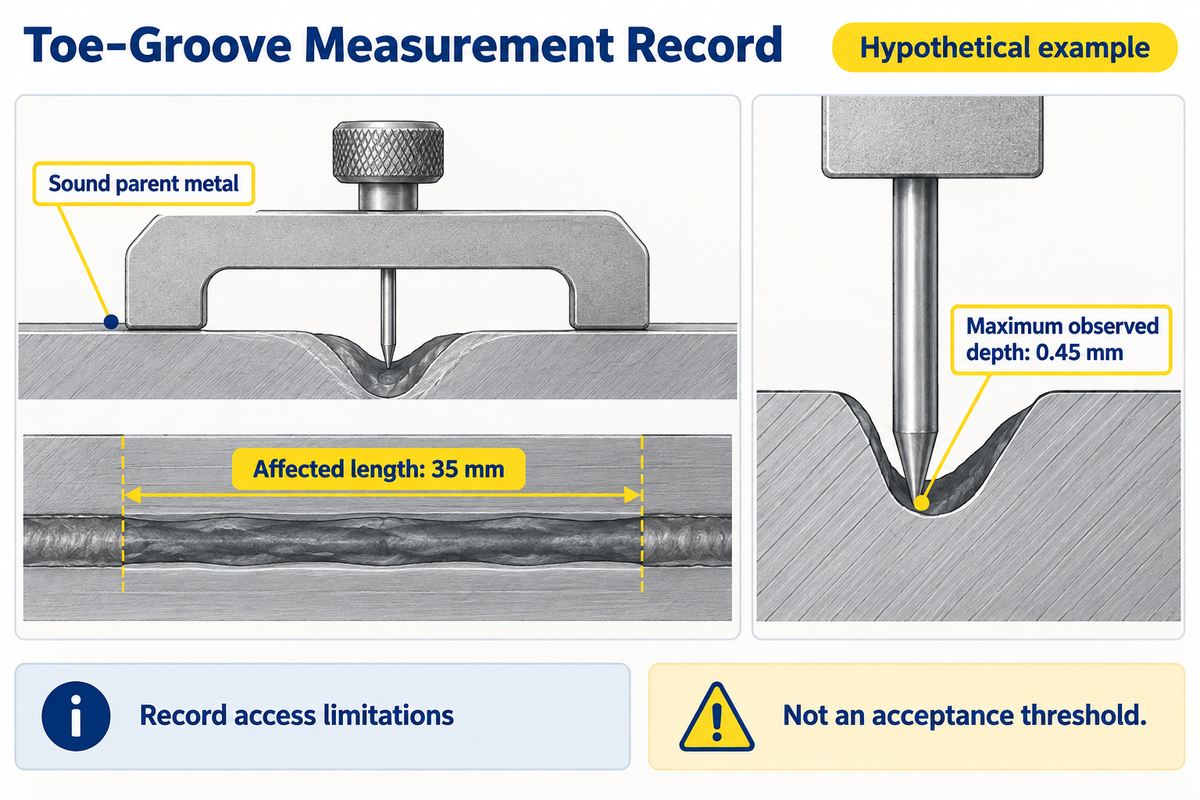
Mida la profundidad de la socavación con un calibrador adecuado, tomando como referencia la superficie adyacente del metal base sano, y con la sonda del calibrador colocada en la profundidad de la socavación. Por separado, delimite la extensión del área afectada. Registre el instrumento y las condiciones de acceso para que otro inspector pueda realizar la misma medición. Las lecturas cercanas al límite o inconsistentes deben resolverse según la normativa del proyecto antes de su aprobación.
- Identifique el elemento, la soldadura y la punta exacta. Conserve el estado y la ubicación originales antes de la reparación.
- Prepare la zona de inspección según el método especificado. Elimine la escoria o las salpicaduras de soldadura que puedan obstruir la visión sin alterar la ranura.
- Compruebe el rango del medidor, el estado de verificación/calibración, el asiento de referencia y el acceso de la sonda.
- Examine la región afectada y registre la mayor profundidad observada y la distribución de profundidad/longitud requerida por la norma aplicable.
- Guarda el croquis del lugar, las mediciones, las limitaciones de superficie/acceso y las fotografías con escala.
El documento Niigata FDW-1 indica un rango de 0 a 4.00 mm, graduaciones de 0.01 mm y una precisión de ±0.04 mm; las graduaciones no representan la incertidumbre total de la medición. El documento impreso del fabricante de 2011 también describe una base ajustable de tres puntos. Estas son especificaciones del instrumento mencionado, no el resultado de la calibración actual del medidor que tiene en su banco de trabajo.
Una buena pantalla puede ofrecer una lectura deficiente si su base se tambalea o si su punta cubre un hueco estrecho. TWI señala la cascarilla de laminación, las irregularidades superficiales y las salpicaduras como problemas de medición. El NIST indica que la incertidumbre de la medición depende de la medición en particular y del entorno de trabajo representativo; por lo tanto, la especificación del calibre por sí sola no puede demostrar una decisión de conformidad cercana al límite.
Registro de medición de la ranura del dedo del pie
Ejemplo: miembro B-17, soldadura W-04, borde del lado de la brida. Las observaciones supuestas a continuación demuestran un formato de registro; 0.45 mm no es un umbral de aceptación.
| Campo de récords | Ejemplo de entrada | ¿Por qué conservarlo? |
|---|---|---|
| datum de ubicación | Desde el extremo marcado A, 1240 mm | Encuentra la misma región más tarde |
| Intervalo afectado | 1240 – 1275 mm | Mapear la ranura independientemente de la longitud total de la soldadura. |
| Longitud afectada | 35 mm | Apoyar la evaluación de la longitud aplicable |
| Profundidad máxima observada | 0.45 mm | Preservar la mayor depresión observada |
| Repita en el punto marcado. | 0.44 / 0.45 / 0.45 mm | Mostrar lecturas repetidas, no incertidumbre total |
| identidad del medidor | G-02, FDW-1 | Vincule las lecturas al registro del instrumento. |
| Gama de instrumentos | 0 – 4.00 mm | Comprobar la idoneidad para la observación |
| Graduaciones / precisión declarada | 0.01 mm / ±0.04 mm | Mantén las dos especificaciones diferenciadas. |
| Superficie y acceso | Limpiar la punta del pie expuesta; base asentada localmente | Condiciones de registro que afectan a la repetibilidad |
| Estado de la decisión | Mantener para comparación de cláusulas específicas | Mantenga la medición separada de la liberación. |
Consideremos el ejemplo de la inspección B-17 al final del turno. El supervisor de producción solicita que se mueva la pieza, mientras que el inspector ha realizado tres mediciones repetidas en el punto marcado, pero aún no ha determinado si la base del calibre se asienta correctamente con respecto a la ranura. Una fotografía de recepción del departamento de compras muestra únicamente la cara del reborde. La siguiente acción útil es una retención vinculada a esa duda específica sobre la medición; se conserva el croquis de la ubicación, se inspecciona el asentamiento y se repite el proceso según lo acordado. El rectificado previo eliminaría la característica original y, además, obligaría al siguiente inspector a reconstruir lo que había. Una retención registrada protege la observación mientras se aborda su interpretación.
Puede que la producción se resista a realizar otra lectura cuando la pantalla parezca precisa. La respuesta correcta es conservar el resultado original y resolver las dudas sobre el ajuste, el acceso o las incertidumbres cercanas al límite con el inspector designado. No es correcto añadir mecánicamente ± 0.04 mm a cada lectura como regla de aceptación. La forma en que se introducen las limitaciones de medición en la decisión se rige por el método de inspección acordado. El acceso restringido a la zona de soldadura debe constar en dicho registro.
Un intervalo afectado de 35 mm y una profundidad máxima observada de 0.45 mm responden a distintas preguntas de inspección. Los incrementos de lectura del G-02 son de 0.01 mm, y su rendimiento declarado es de ± 0.04 mm. Conserve los cuatro valores en el registro en lugar de reducirlos a "socavación menor".
Cantidad aceptable de socavación: elija la regla que rige
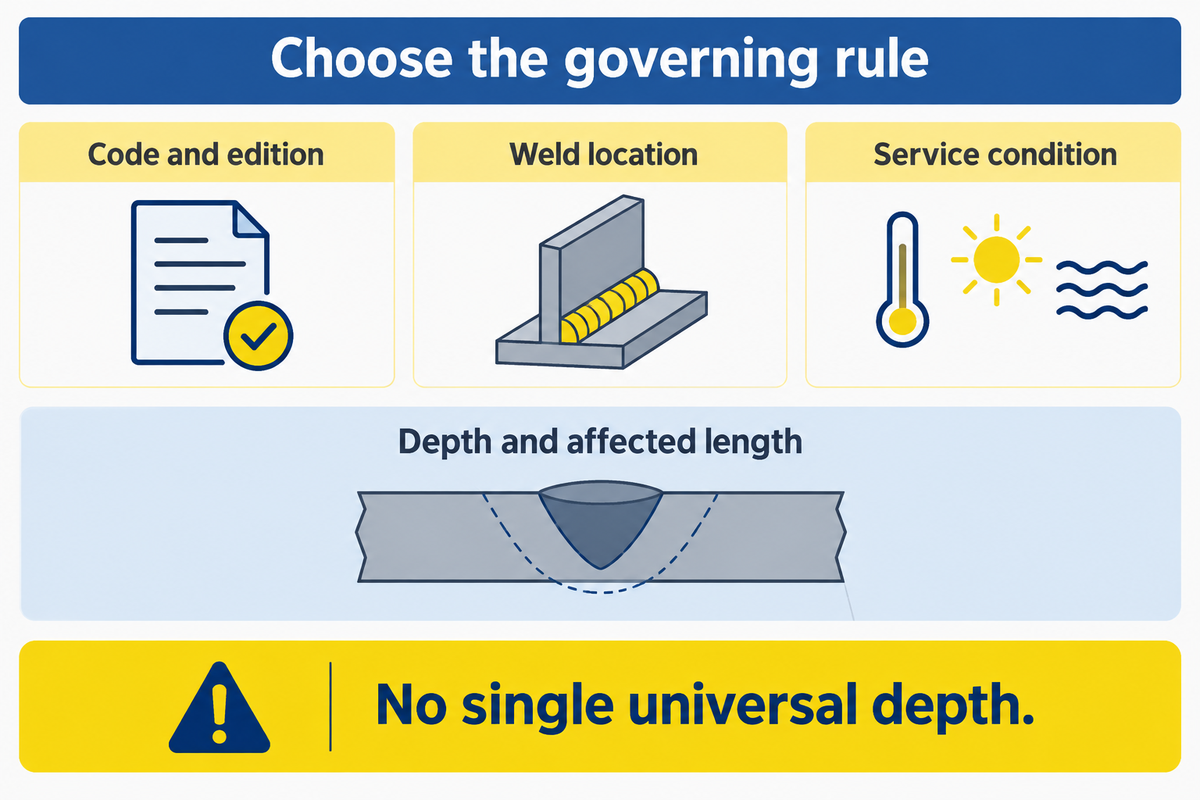
La socavación aceptable se determina según el código de fabricación y las especificaciones del proyecto, de acuerdo con la edición y la categoría de aplicación correspondientes. El espesor del metal base, la carga, la posición de la punta y la longitud acumulada influyen en la comparación. Copiar un valor de otra aplicación puede llevar a una decisión errónea, incluso con la medición de profundidad correcta.
¿Qué grado de socavación es aceptable en la soldadura?
No existe una profundidad única aceptable para todos los productos soldados. Utilice el límite correspondiente a la edición del código, la ubicación de la soldadura y las condiciones de servicio especificadas. Compare las observaciones de profundidad y longitud requeridas. Para un elemento estructural, la categoría de carga del diseñador y los requisitos del contrato son determinantes; no se puede sustituir por una regla general de taller.
AWS informa sobre los cambios en las tolerancias de socavación y el tratamiento de rectificado condicional en D1.5:2025 en comparación con 2020. Estos cambios dependen de la punta, la orientación de la tensión y la sección restante. Este desarrollo específico del puente es un buen ejemplo de la importancia de no seguir ciegamente un número de proyecto D1.1/tubería u otro en un pedido de viga H.
El resumen público de la norma ISO 5817:2023 especifica los niveles de calidad de mano de obra B/C/D, incluye directrices sobre fatiga en el Anexo B y excluye aspectos metalúrgicos como la dureza. La exclusión de la soldadura de vigas se refiere al proceso, no a las vigas en H soldadas por arco. Un nivel de calidad geométrica específico también deja a los requisitos de fabricación aplicables las comprobaciones necesarias de las propiedades del material o del tratamiento térmico de reparación.
Dos inspectores que discuten la lectura de ejemplo de 0.45 mm llegan a conclusiones diferentes. El inspector de recepción ha seleccionado un detalle de tensión del puente; el inspector de taller recuerda un límite de una categoría de fabricación diferente. Ambos están viendo el mismo intervalo de 35 mm, pero ninguno ha registrado la edición del contrato ni la punta específica. Otra lectura del medidor no resolverá esa discrepancia. El coordinador primero alinea el plano, la edición del código especificada y la categoría de carga, luego identifica la comparación correcta de profundidad y longitud. Una vez que esa base es común, la medición existente puede evaluarse o repetirse si su fiabilidad sigue en duda. La retención termina con una decisión documentada, en lugar de un compromiso entre números recordados.
Para valores de 0.45 mm por encima de 35 mm, registre la cláusula aplicable junto a la observación, indicando si su límite se refiere a una profundidad individual, una longitud afectada acumulada o un perfil tratado. El ejemplo de los cambios de la norma D1.5 de 2025 muestra que un valor en milímetros recordado sin su aplicación puede dar lugar a una disposición diferente.
Disposición de socavado: aceptar, retener, reparar o rechazar
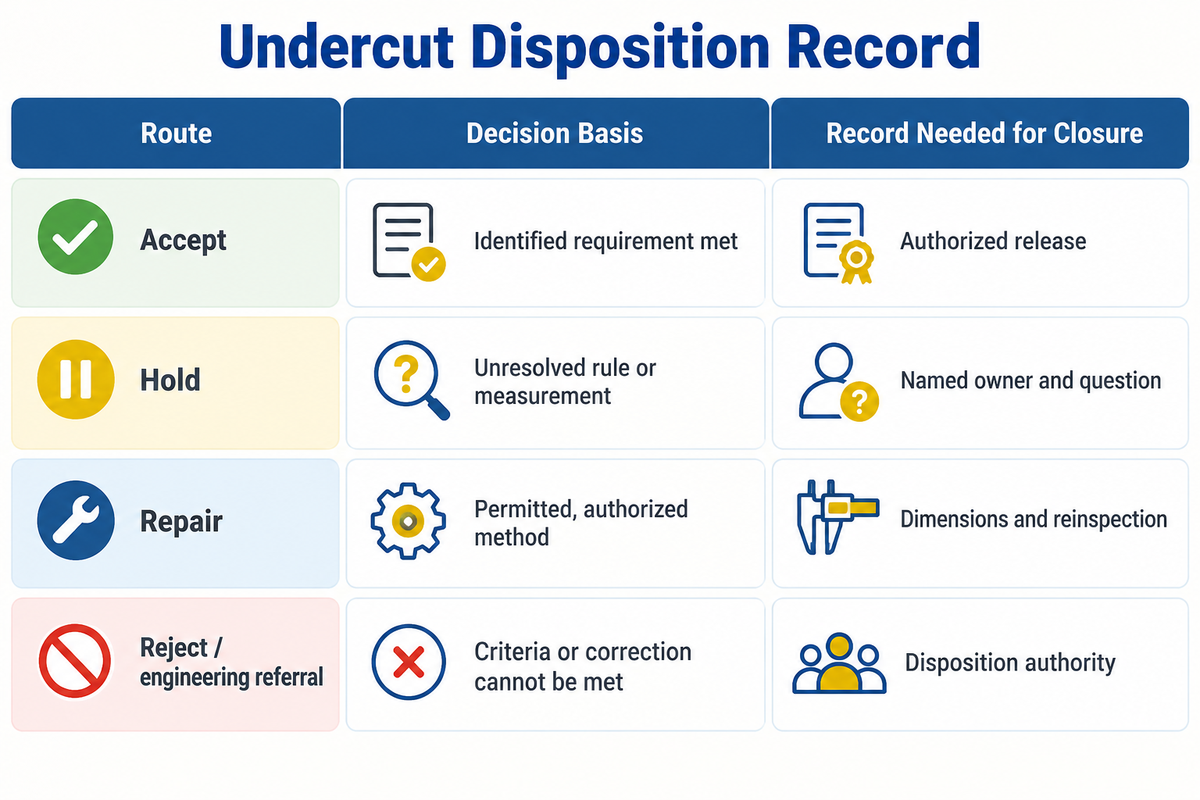
Las indicaciones solo se aceptarán si cumplen con los requisitos y las condiciones de liberación aplicables. Retenga el elemento si falta información o mediciones fiables. Repare mediante un método autorizado si la corrección está permitida y vuelva a inspeccionar. Rechace o remita para su revisión técnica si no se puede realizar la aceptación o la reparación autorizada.
La explicación del código de puentes de la Sociedad Americana de Soldadura (AWS) de 2025 describe una preferencia por el acabado dentro de las condiciones especificadas, con controles sobre la sección restante y la depresión resultante. Una remoción excesiva puede convertir una ranura localizada en un problema de pérdida de sección más amplio. La reparación mediante soldadura se aplica cuando los límites pertinentes lo requieren; una pasada de soldadura adicional no es una solución definitiva.
“El proceso de pulido debe dar como resultado una superficie lisa.”
Registro de disposición de socavación
| Ruta | Base requerida | Cierre el registro con |
|---|---|---|
| Aceptar | La indicación medida cumple con el requisito identificado. | Cláusula/categoría, observaciones y autorización de liberación |
| Mantener | Regla faltante, acceso incierto, lectura inconsistente o cercana al límite | Propietario designado y la cuestión específica sin resolver |
| Reparacion | Procedimiento de mezcla o soldadura permitido y autorizado | Dimensiones antes/después y reinspección requerida |
| Rechazo / derivación de ingeniería | No se pueden cumplir los criterios o la corrección aprobada. | Autoridad de disposición y enrutamiento de materiales |
El elemento de ejemplo B-17 se encuentra retenido mientras se resuelven sus condiciones de medición y reglamentación. Si se permite la fusión, registre el tamaño de la soldadura y el espesor y la transición del metal base restante. Si se permite la reparación mediante soldadura, considere los controles específicos para los consumibles y las limitaciones térmicas. La integridad de la junta debe verificarse mediante el plan de inspección, en lugar de basarse en la apariencia de la superficie.
Para una reparación de 35 mm, el registro de finalización debe identificar tanto la observación original de 0.45 mm como la región final examinada. La cobertura de la reinspección puede extenderse más allá de ese segmento original según el plan de reparación. Completar una reparación resuelve una no conformidad específica y abordar la causa puede prevenir la siguiente.
¿Qué pruebas debe solicitar un comprador antes de aprobar las reparaciones?
Se debe solicitar el paquete de reparación que vincule las observaciones originales con los requisitos establecidos, el método autorizado, las dimensiones y la inspección final. Se debe acordar quién aprueba cada etapa antes de que comience el trabajo. El departamento de compras necesita un alcance de reparación definido; el personal de calidad necesita observaciones rastreables; producción necesita un camino claro para volver al producto final, en lugar de realizar repetidos retoques estéticos.
Un propietario compara dos presupuestos de reparación para un lote de vigas. El primero incluye la mano de obra de rectificado. El segundo incluye el mapeo de ubicaciones, un método autorizado, verificaciones dimensionales e inspección final. El presupuesto inicial, que suele ser más bajo, no implica necesariamente un precio menor para el mismo resultado. El personal necesita conocer el estado antes y después de la reparación, y producción necesita saber cuándo una viga puede volver a la cola de producción. El personal de compras separa la mano de obra de los entregables y solicita a cada licitador que presupueste el mismo alcance. Esta comparación ayudaría a identificar inspecciones o trabajos de acceso omitidos sin tener que adivinar la tarifa del sector de reparaciones.
El paquete que se detalla a continuación describe el alcance del trabajo antes de que cualquiera de los contratistas realice una soldadura.
- Identificadores de miembros/soldaduras, extensión mapeada, mediciones brutas y registro del instrumento.
- Código aplicable, edición, categoría de proyecto y cláusula de aceptación.
- Procedimiento de reparación autorizado, responsabilidad y puntos de retención.
- Dimensiones finales requeridas del elemento y perfil de soldadura.
- Método de examen, cobertura, informes y firma de autorización especificados.
En una investigación realizada en 2005 por la FHWA sobre el puente de la bahía de Oakland , se pueden encontrar distinciones útiles . Antes de la inspección final, las obras se habían detenido y la inspección no se había completado. La posterior documentación y las pruebas realizadas no revelaron defectos inaceptables en las muestras analizadas. Las marcas de proceso y lo que parece ser una soldadura terminada sugieren una respuesta diferente a la simple finalización de la inspección. Los precedentes establecidos por proyectos anteriores no proporcionan criterios generales de reparación.
El ejemplo de 35 mm debe ser coherente en cuanto al alcance de la reparación, los esquemas de ubicación y los informes de inspección. Si los informes, los esquemas de inspección y los esquemas de ubicación describen condiciones diferentes, el comprador, en efecto, tiene un problema de entrega sin resolver incluso antes de hablar del precio. La comparación de presupuestos resulta útil cuando la producción, la inspección y la entrega se refieren a la misma soldadura.
Evitar socavamientos repetidos en una línea de soldadura de viga H
Prevenga la recurrencia de socavaduras mediante el diagnóstico del ajuste, las condiciones reales de soldadura y las mediciones de la raíz durante una producción representativa. Determine dónde comienzan las indicaciones y si corresponden a un cambio en la configuración o la geometría. La compra de una línea de producción debe considerar la producción aceptable y el acceso para la inspección, además de la velocidad de avance nominal, ya que el retrabajo consume capacidad una vez que se detiene el arco.
Zhouxiang suministra equipos para vigas H para ensamblaje, soldadura por arco sumergido, torneado y enderezado. Para obtener información más detallada, consulte nuestra sección sobre equipos de soldadura y corte . En una aplicación de vigas, el análisis pertinente comienza con la geometría de los elementos, el tipo de uniones utilizadas y los requisitos de inspección.
Hoja de evidencia de funcionamiento del haz
- Solucionar el problema: Registro de la revisión del plano, material, dimensiones de la brida/alma, preparación de la junta y tamaño de soldadura requerido.
- Captura la configuración: Identificar el procedimiento, los consumibles, la posición de los electrodos y las condiciones reales de funcionamiento.
- Traza el recorrido: Distinga entre arranques/paradas, soldadura continua y cambios de geometría; conserve ambos dedos del pie cuando corresponda.
- Mide el resultado: Vincular las observaciones del perfil y las lecturas dimensionales con los identificadores de los miembros/soldaduras.
- Cerrar el círculo: Registre cualquier ajuste, la producción afectada y la inspección/liberación final antes de comparar la producción utilizable.
Para evitar socavaduras en la soldadura, seleccione el electrodo adecuado para el material y el procedimiento, mantenga una deposición de aporte apropiada y controle el arco en los bordes de la junta. No se debe confiar en una soldadura correcta para reemplazar los ajustes registrados. Los ajustes incorrectos pueden sustituir las socavaduras por exceso de refuerzo, discontinuidades en la soldadura u otros errores.
Perspectivas del sector: actualizaciones sobre inspección y normas.
Para proyectos especificados después de los cambios D1.5 de 2025, registre la edición del contrato en el informe de inspección antes de reutilizar las notas de aceptación de un procedimiento anterior. Esto afecta a la soldadura de puentes; la forma de una viga H no determina ese código. Las pruebas de equipos deben registrar la regla y el resultado elegido para que un equipo de inspección posterior pueda interpretar el registro.
Otra alternativa de medición es la inspección digital de superficies. El estudio de inspección visual digital de Hultgren y Barsoum de 2026 analiza la evaluación de la geometría y la fatiga mediante escaneo láser. Un comprador que considere un sistema de este tipo debe definir su rango de medición, acceso y validación para la junta prevista; esta investigación es independiente de la capacidad de cualquier línea de producción en particular.
Un registro de prueba que muestra el intervalo de ejemplo de 1240-1275 mm permite al personal de control de calidad comparar una observación registrada de 0.45 mm con la configuración aprobada y cualquier cambio posterior. Esto permite a producción distinguir una reparación puntual de un defecto recurrente y a compras evaluar la producción lista para inspección en lugar de basarse únicamente en las cifras de velocidad.
Traiga el plano de los componentes, los materiales, los requisitos de tamaño de soldadura y el plan de inspección a la discusión sobre la línea de soldadura de vigas H. Defina la prueba representativa y los registros necesarios para la entrega antes de establecer la configuración del equipo.
Preguntas frecuentes
¿El socavado debilita una soldadura?
El socavado puede debilitar una unión al eliminar el metal base e introducir una muesca.
Cómo se evalúa el efecto
La socavación puede debilitar la unión debido a la pérdida de sección localizada y la concentración de tensiones. Su importancia depende de la geometría de la ranura, la sección restante, la carga y los requisitos de aceptación aplicables. Una ranura visible justifica la inspección y medición de la unión; sin embargo, su apariencia por sí sola no permite determinar la aceptabilidad ni predecir la vida útil restante por fatiga. La profundidad y la longitud afectada también deben considerarse en dicha evaluación.
¿Cómo puedo reparar una soldadura socavada?
Utilice la vía de reparación autorizada mediante mezcla o soldadura cuando sea necesaria una corrección.
Secuencia de reparación y controles
Primero, documente la indicación y compárela con los requisitos de aceptación especificados. Si se requiere reparación, obtenga el método autorizado antes de retirar material o añadir metal de soldadura. En la aplicación particular, se puede permitir la mezcla controlada o una reparación por soldadura, pero se mantienen las dimensiones requeridas, las restricciones de procedimiento y la inspección repetida. Corrija la causa de producción por separado.
¿Qué es el relleno insuficiente en la soldadura?
Un relleno insuficiente es un relleno de soldadura que deja el perfil de superficie requerido bajo.
Distinguir la superficie baja
El relleno insuficiente se refiere a una superficie de soldadura que queda por debajo de la superficie adyacente requerida debido a que la junta no se ha rellenado lo suficiente. El socavado, por otro lado, describe una ranura fundida en el metal base en el límite de la soldadura. Ambos pueden presentarse en una misma junta, por lo que es importante clasificar cada característica observada y compararla con el requisito aplicable, en lugar de evaluar el cordón en su conjunto.
¿Qué me indica la presencia de salpicaduras sobre mi soldadura?
La detección de salpicaduras activa una comprobación de la estabilidad del proceso, pero no diagnostica por sí sola la socavación.
Inspeccionando el perfil expuesto
Elimine las salpicaduras que puedan dificultar la inspección. A continuación, examine la base y las condiciones del proceso; las comprobaciones del gas de protección se aplican al proceso con protección gaseosa correspondiente.
¿Cuándo se lijan las soldaduras después de soldar?
El rectificado solo está permitido según los requisitos de fabricación especificados o la autorización correspondiente.
Preservación de las dimensiones y las pruebas de inspección
Establezca el estado original antes de modificar el perfil y siga la secuencia especificada para el enfriamiento, la inspección y la reparación. Una superficie lisa no es prueba suficiente de que las dimensiones se hayan restaurado o de que la fusión interna se haya realizado correctamente. Tras la mezcla autorizada, verifique el espesor restante del metal base, el tamaño de soldadura requerido y el perfil de transición, y luego realice la inspección exigida por el plan de reparación antes de la liberación. No realice el esmerilado simplemente para ocultar una indicación.
¿Puede una fotografía sustituir la medición de la profundidad de un socavado?
No. La fotografía muestra la ubicación y parece indicar el tamaño. No indica la profundidad del surco.
Qué guardar con la imagen
Guarde la imagen con una escala, un identificador de soldadura y una referencia de ubicación. Conserve la lectura dimensional y su superficie de referencia en el mismo registro de inspección.
Referencias y fuentes
Este manual explica las decisiones de inspección y compra. El ejemplo B-17/W-04 es un ejemplo práctico, no una prueba de Zhouxiang. Se aplican los requisitos del proyecto especificado y la autoridad designada para el control de disposición, la aceptación de la fabricación y las reparaciones.
- TWI: imperfecciones de la forma geométrica, Parte 1.
- Colegio Comunitario de Portland: Calidad de la soldadura, Matt Scott.
- NIST: cuantificación de las incertidumbres a partir de un estudio de calibración..
- ISO 5817:2023: resumen público y alcance.
- Resumen de soldadura AWS: Cambios en el socavado D1.5:2025, Ronnie Medlock.
- [Niraula y Remes, 2025: gravedad de la socavación local y vida útil de la fatiga.]
- FHWA: Ensayos con líquidos penetrantes, aplicaciones y limitaciones.
- Investigación de Mayes Testing Engineers organizada por la FHWA, 3 de mayo de 2005.
- Hultgren y Barsoum, 2026: inspección visual digital.
- El Fabricante: Paul Cameron sobre el vocabulario de la soldadura.
- El fabricante: Tony Anderson habla sobre las discontinuidades en las soldaduras..