Finalidad: retirar el metal para su preparación o reparación.
Materiales consumibles: electrodos de carbono con aire comprimido o electrodos de ranurado recubiertos de fundente diseñados específicamente para este fin.
Selección de equipos: haga coincidir el electrodo, la fuente de alimentación, la antorcha y el suministro de aire comprimido.
Sujeción de calidad: libere la ranura preparada antes de soldar por el segundo lado cuando el proyecto lo requiera.
La soldadura con varilla de ranurado elimina metal de una soldadura (o pieza de trabajo) para preparar una junta, excavar un defecto o abrir una raíz para soldar desde el otro lado. La elección de la varilla comienza con la familia de procesos. Una varilla de carbono recubierta de cobre y una varilla de ranurado metálica recubierta de fundente eliminan el metal fundido de dos maneras diferentes.
La diferencia en el equipo puede ser mayor de lo que sugiere el precio de los consumibles. La tabla comparativa del Arcair K4000 indica un caudal de 25 cfm a 80 psi, junto con una potencia máxima de la antorcha de 1000 A. La potencia eléctrica de la antorcha, el caudal suministrado por el compresor y la potencia sostenida de la soldadora son parámetros que se verifican por separado.
La soldadura con varilla de ranurado implica la eliminación de metal, no la deposición de material de aporte. El ranurado por arco de carbono con aire utiliza un electrodo de carbono y un chorro de aire independiente; las varillas especiales de ranurado MMA generan un flujo de gas expulsado desde su recubrimiento. Identifique la familia antes de seleccionar los ajustes o el equipo.
- Una soldadura de filete de viga no requiere automáticamente un ranurado posterior.
- Utilice las instrucciones de corriente y polaridad correspondientes a la familia de electrodos seleccionada.
- Compare el caudal del compresor a la presión de funcionamiento con el manual de la fuente de alimentación.
- La preparación y el examen de la superficie deben ir de la mano: el pulido puede afectar a los resultados de las pruebas de líquidos penetrantes.
¿Qué hacen las varillas de ranurado?
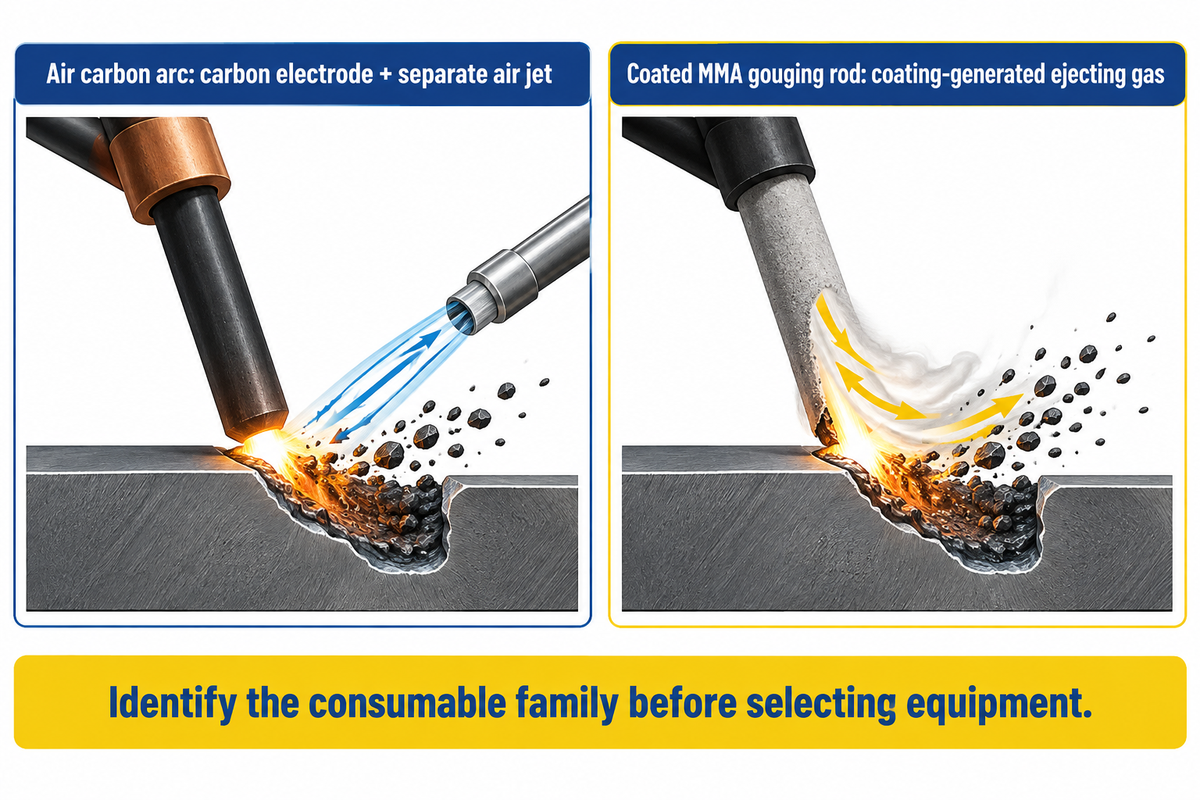
Un electrodo de ranurado genera un arco que funde el material a eliminar. Posteriormente, es necesario eliminar el metal líquido de la ranura. En el ranurado por arco de carbono-aire, se utiliza un chorro de aire comprimido independiente para expulsar el metal fundido de la ranura. TWI identifica este chorro de aire como la característica distintiva del proceso en su descripción del arco de carbono-aire.
Los electrodos de ranurado para arco metálico manual (MMA), diseñados específicamente para este fin, siguen un método diferente. Su recubrimiento de fundente es lo suficientemente grueso como para generar el flujo de gas y la presión del arco necesarios para desplazar el metal. Un electrodo de soldadura por arco convencional está diseñado para depositar material de aporte; no crea que puede sustituir a una pieza de corte o ranurado solo porque encaje en el portaelectrodos.
Para cortar varillas, registre el proceso de extracción indicado en lugar de elegirlas por su apariencia. Las instrucciones del producto especifican la maquinaria necesaria. Para una reparación localizada, la facilidad para reemplazar los consumibles puede ser un factor importante; para excavaciones a largo plazo, la capacidad de limpieza y la superficie son más relevantes.
Retirada de la raíz de una soldadura
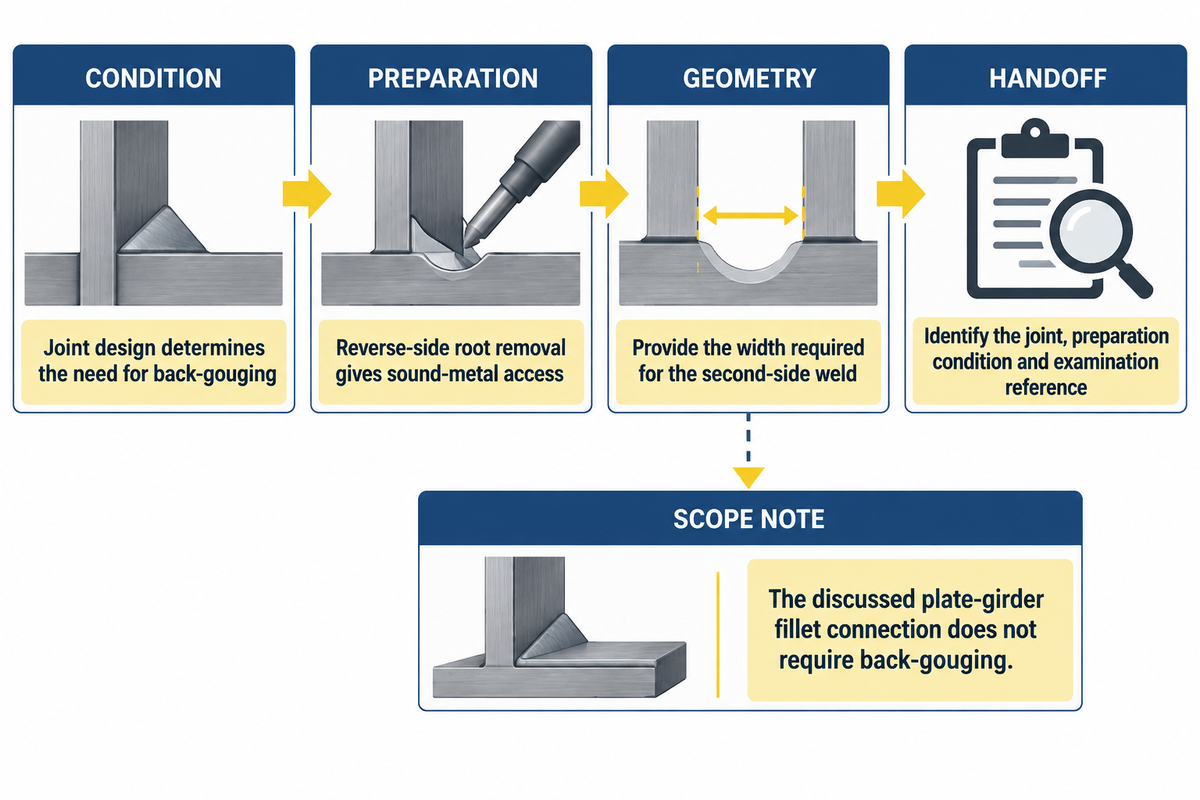
La junta de soldadura especificada determina si la eliminación de la raíz por la parte posterior debe incluirse en la secuencia de producción. Establezca este requisito antes de solicitar la estación de ranurado.
¿Qué es una ranura posterior en soldadura?
El desbaste posterior consiste en la eliminación de material en la cara posterior de una junta soldada, lo que deja al descubierto la raíz para prepararla para la soldadura. Su propósito es permitir que la soldadura del segundo lado acceda al metal sano y a la geometría de la junta requerida. La necesidad de esta preparación depende del diseño de la junta y del procedimiento de soldadura especificados.
El diseño de la junta precede a la compra de materiales para el ranurado. En una discusión de AWS sobre las conexiones alma-ala de vigas de placa , Ronnie Medlock explica que la preparación para soldadura de filete no requiere ranurado posterior. Esta observación se refiere a la conexión en cuestión; no justifica modificar un plano que especifica una soldadura de ranura.
Para el supervisor de producción, la transferencia adecuada consiste en una etapa de excavación y examen claramente identificada. El operador necesita la identificación conjunta y el perfil de acceso requerido. El examinador necesita las condiciones de preparación, el método de examen (cuando se especifique) y la referencia de aceptación.
La explicación de Hypertherm sobre el proceso de ranurado posterior también hace hincapié en el acceso a metal sano y en un ancho de ranura suficiente para la soldadura del segundo lado. Eliminar una ranura estrecha sin el acceso requerido por el procedimiento de soldadura puede generar problemas de preparación para la siguiente operación.
El diámetro de la varilla y la corriente pertenecen a un mismo proceso.
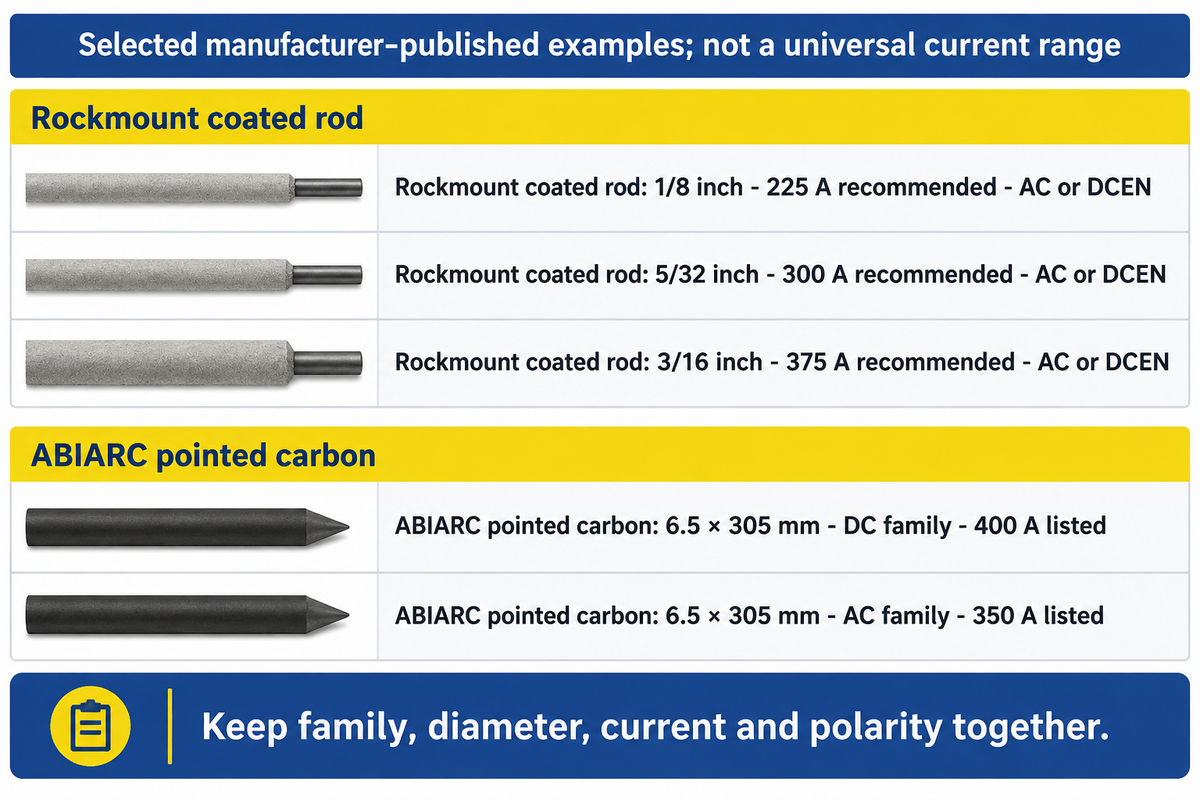
Rockmount especifica 225 A para su electrodo Electra AAA de 1/8 de pulgada , con corriente alterna o continua según las especificaciones del producto. Esto demuestra por qué el diámetro por sí solo no es suficiente: la familia del producto y las instrucciones eléctricas deben ir acompañadas del valor.
| Tipo / familia de productos | Tamaño | Publicado actualmente | designación eléctrica |
|---|---|---|---|
| Varilla de ranurado revestida Rockmount Electra AAA | 1 / 8 pulgadas | 225 A recomendado | CA o CC |
| Varilla de ranurado revestida Rockmount Electra AAA | 5 / 32 pulgadas | 300 A recomendado | CA o CC |
| Varilla de ranurado revestida Rockmount Electra AAA | 3 / 16 pulgadas | 375 A recomendado | CA o CC |
| Carbono puntiagudo ABIARC, CC | 4 × 305 mm | 250 A catalogado | Familia de productos DC |
| Carbono puntiagudo ABIARC, CC | 5 × 305 mm | 300 A catalogado | Familia de productos DC |
| Carbono puntiagudo ABIARC, CC | 6.5 × 305 mm | 400 A catalogado | Familia de productos DC |
| Carbono puntiagudo ABIARC, CC | 8 × 305 mm | 500 A catalogado | Familia de productos DC |
| Carbono puntiagudo ABIARC, AC | 6.5 × 305 mm | 350 A catalogado | Familia de productos de CA |
| Carbono puntiagudo ABIARC, AC | 9.5 × 305 mm | 450 A catalogado | Familia de productos de CA |
Fuentes: Ajustes recomendados de Rockmount Electra AAA y tablas técnicas de ABICOR BINZEL ABIARC . Estas filas son ejemplos de productos, no los valores máximos de un rango general de amperaje.
El operario de la máquina de ranurado necesita la misma identificación de consumibles que el equipo de compras. Por lo tanto, un registro de compra útil guarda el código del producto del fabricante, la familia de electrodos, el diámetro, la corriente especificada y la polaridad. Mantenga el fabricante de la antorcha y el fabricante de la fuente de alimentación de soldadura en campos separados.
Utilice la recomendación actual del electrodo y las instrucciones explícitas de polaridad; considere la clasificación máxima de amperaje de la antorcha como un límite independiente de la misma.
Esto también se aplica a tiendas y compras, evitando el error frecuente de sustituir una varilla del diámetro correcto por una fabricada con un proceso diferente. Para el ingeniero de soldadura, proporciona la referencia para verificar que sea compatible con el procedimiento y el equipo aprobados.
Asegúrese de que la soldadora, el soplete y el suministro de aire sean compatibles.
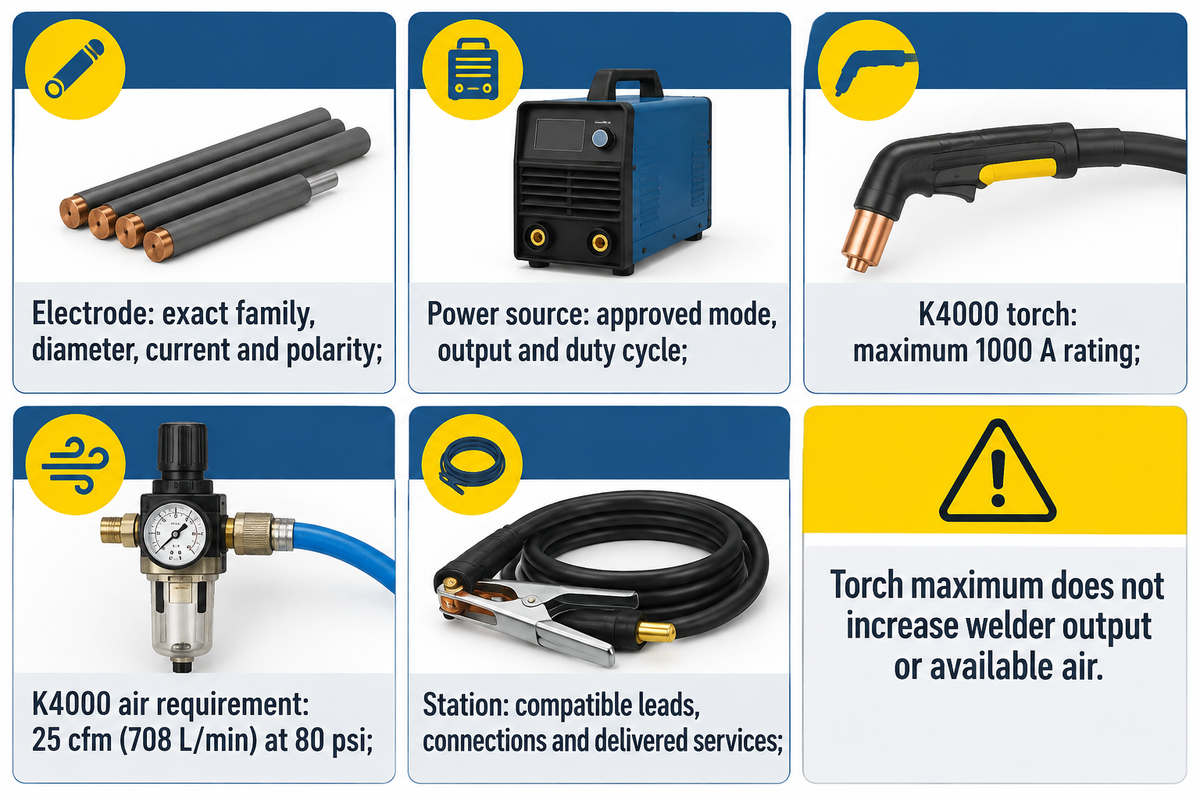
Primero, ajuste la salida y el modo de funcionamiento al electrodo; luego, determine los requisitos de la antorcha y del aire. Mantenga la interfaz de cada equipo en el mismo registro de compra.
¿Qué tamaño de soldadora se necesita para el ranurado por arco?
Para el electrodo Electra AAA de 1/8 de pulgada de Rockmount, la soldadora debe suministrar 225 A, como se recomienda, utilizando corriente alterna o continua, con un ciclo de trabajo suficiente para el trabajo especificado. Ninguna soldadora es compatible con todas las ranuras. Comience por determinar la corriente requerida por el electrodo y, a continuación, consulte el manual de la máquina para conocer los tamaños de electrodo compatibles, la configuración y la capacidad de trabajo sostenida.
La guía de equipos de Miller remite a las especificaciones del fabricante o al manual del propietario, así como a las especificaciones de amperaje del fabricante del electrodo. Además, permite el ranurado con voltaje constante, considerando las ventajas y desventajas de la forma de la ranura, y explica la preferencia habitual por el comportamiento del arco con corriente constante. Una regla general que afirme que "todas las máquinas de voltaje constante son malas" pasaría por alto esta distinción.
Mapa de consumibles a utilidad
Un mapa de consumibles y servicios públicos vincula el método de eliminación seleccionado con el equipo y los servicios suministrados necesarios para su uso.
| Punto decisivo | Evidencia para incluir en el expediente laboral | Propietario de la decisión |
|---|---|---|
| Electrodo | Instrucciones exactas sobre familia, diámetro, corriente y polaridad. | Ingeniero de soldadura / Adquisiciones |
| Fuente de energía | Modo de ranurado aprobado, salida útil y ciclo de trabajo según su manual. | Ingeniero de soldadura / planta |
| Antorcha y aire | Ejemplo K4000: máximo 1000 A; 80 psi; 25 cfm (708 L/min) | Planta / mantenimiento |
| Toda la estación | Cables, conexiones y disposición de mangueras compatibles; servicios prestados durante el funcionamiento. | Personal cualificado para el manejo de equipos |
Si la soldadora actual admite el electrodo elegido, solicite un presupuesto detallado para el conjunto de antorcha/cable compatible, la manguera de aire y las conexiones, así como para cualquier posible déficit en el suministro de aire. Incluya también el precio de cualquier trabajo de preparación o inspección. Esto permite diferenciar el equipo reutilizable del equipo nuevo, en lugar de asignar el mismo precio de instalación a todos los talleres.
Los datos del K4000 provienen de la tabla comparativa del fabricante ESAB/Arcair . Asegúrese de que el K4000 sea compatible con un suministro de aire de 25 cfm a 80 psi y verifique la potencia sostenida de la soldadora por separado de la corriente máxima de 1000 A de la antorcha. Comprar una antorcha de mayor potencia no aumenta la potencia de la soldadora de electrodo revestido ni el aire disponible en el puesto de trabajo.
Varillas sin aire, arco de carbono, plasma o rectificado
¿Pueden funcionar las varillas de ranurado sin aire?
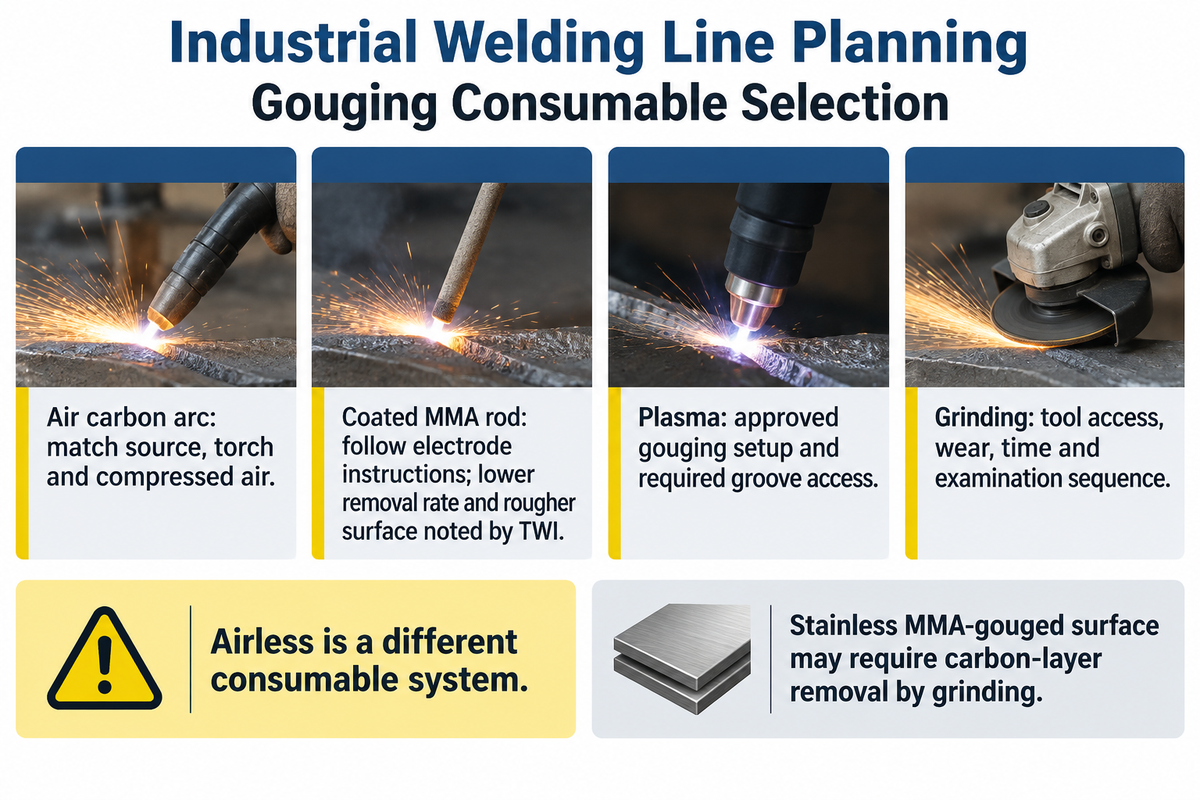
Las varillas de ranurado MMA recubiertas con fundente, diseñadas específicamente para este fin, permiten eliminar metal sin necesidad de un chorro de aire comprimido, ya que el recubrimiento genera el flujo de gas de expulsión. Los electrodos de arco de carbono con aire comprimido requieren su propio suministro de aire y soplete. La opción sin aire comprimido implica un sistema de consumibles diferente, no una forma de utilizar un electrodo de carbono sin su sistema de limpieza de aire.
| Método | Pregunta sobre el equipo | compensación de producción |
|---|---|---|
| Arco de carbono de aire | ¿La fuente, el soplete de ranurado y el sistema de aire son compatibles con el carbono seleccionado? | Coordinar la limpieza de metales, el estado de la superficie y los controles de exposición. |
| Varilla de ranurado MMA recubierta | ¿La fuente de alimentación en forma de varilla coincide con las instrucciones específicas del electrodo? | TWI describe tasas de remoción más bajas y una superficie más rugosa que los métodos de ranurado alternativos. |
| Ranurado por plasma | ¿El sistema de plasma cuenta con la configuración y los consumibles de ranurado aprobados? | Adapte el acceso y la geometría de la ranura a la tarea de soldadura del segundo lado. |
| Trituración | ¿La herramienta seleccionada cumple con el perfil requerido? | Incluya en el plan de trabajo el desgaste por abrasión, el tiempo de preparación y la secuencia de examen. |
El proceso sin aire no implica una limpieza sencilla para todos los materiales. La guía MMA de TWI identifica una superficie enriquecida con carbono en acero inoxidable que requiere esmerilado. Compare el trabajo de preparación total antes de elegir el consumible más económico. Ni un material de aporte TIG ni un alambre MIG se convierten en un producto para ranurado solo por un cambio de nombre.
Planifique medidas de control de la exposición antes de realizar excavaciones.
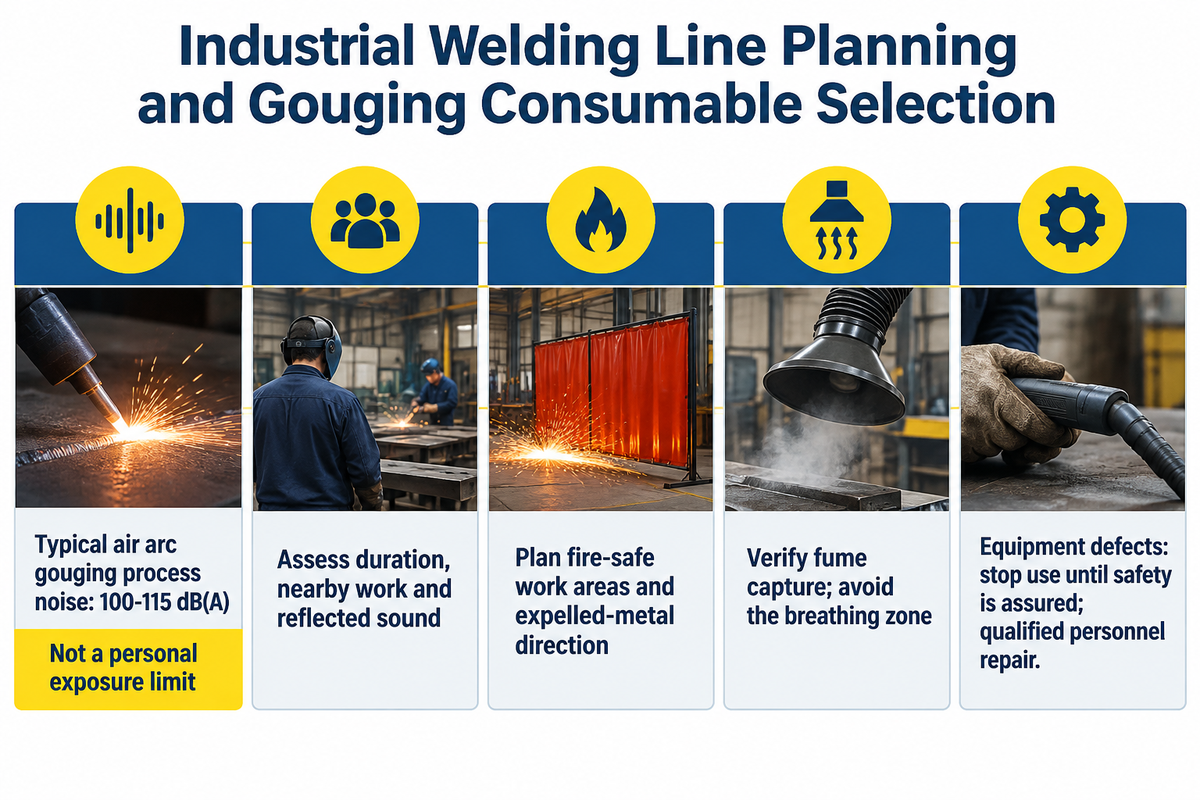
El metal caliente, la radiación del arco, los humos, los equipos eléctricos y el ruido deben incluirse en el plan de la estación antes de la primera quema. La Agencia de Salud y Seguridad del Reino Unido (UK Health and Safety Executive) sitúa el ruido típico de la quema por arco eléctrico entre 100 y 115 dB(A) . Este es un rango a nivel de proceso, no un límite de exposición personal; la duración, el trabajo cercano y el sonido reflejado influyen en la exposición.
“Solo se permitirá cortar o soldar en áreas que sean o hayan sido habilitadas como zonas seguras contra incendios.”
La evaluación del sitio debe considerar la dirección de las partículas metálicas expulsadas, los materiales combustibles, la presencia de otros trabajadores, la protección contra arcos eléctricos y la captación de humos. La guía de ventilación de OSHA explica la captura en la fuente y la necesidad de verificar las deficiencias mediante mediciones. Colocar el sistema de extracción de manera que los contaminantes atraviesen la zona de respiración del operario anula su propósito.
Utilice las normas locales aplicables sobre trabajos en caliente y exposición a riesgos, y personal cualificado para la revisión de los equipos. Según la normativa estadounidense de la OSHA sobre equipos para la industria general , se deben notificar los defectos y suspender el uso hasta garantizar la seguridad; las reparaciones las realiza personal cualificado. Los equipos de arco eléctrico deben mantener su suministro de aire especificado; los sopletes de corte con llama alimentada por oxígeno pertenecen a un proceso diferente.
Inspeccione la ranura antes de volver a soldar.
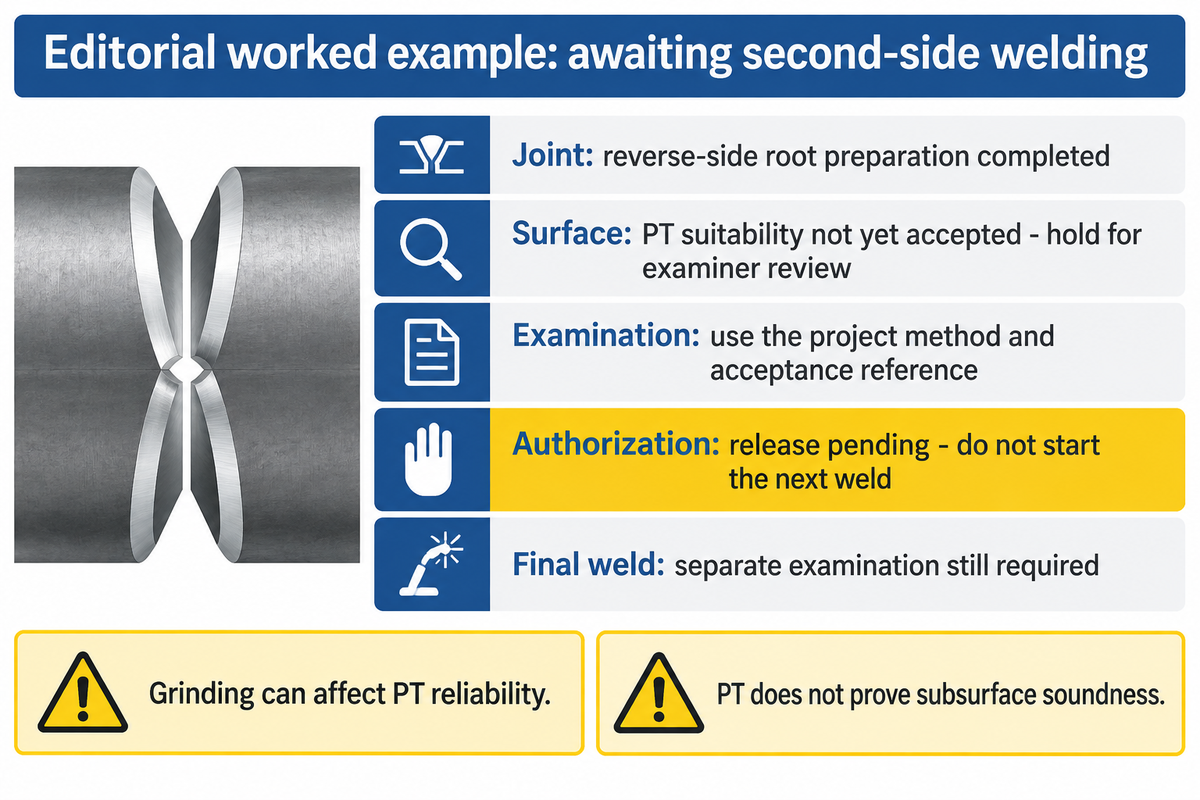
Antes de cerrar la junta con la siguiente soldadura, libere la raíz preparada según la geometría, el estado de la superficie y los requisitos de inspección especificados para el trabajo. Registre lo que se examinó, la referencia de aceptación correspondiente y quién autorizó la siguiente operación. Una ranura visiblemente abierta indica el inicio de esta verificación, no la totalidad del registro de inspección.
La norma ISO 17635:2025 aborda la selección de métodos de ensayo no destructivos para soldaduras y la evaluación de resultados, considerando factores como el material, el espesor, el proceso de soldadura y el alcance del ensayo. Sus niveles de calidad y de aceptación de los ensayos no destructivos no son intercambiables. El plan de inspección del proyecto debe identificar el método y los criterios aplicables.
La preparación de la superficie puede alterar los resultados de las pruebas de penetración. La ASNT explica que el esmerilado y otras operaciones mecánicas pueden cubrir las aberturas de la superficie con metal, reduciendo la fiabilidad de un examen posterior con líquidos penetrantes. Acuerde la secuencia de preparación y examen con el examinador responsable, siguiendo el procedimiento aplicable. Cualquier procesamiento adicional necesario para obtener una superficie de prueba adecuada debe incluirse en dicho procedimiento.
Disco de lanzamiento de Groove
Un registro de liberación de ranura documenta la preparación, la base de examen y la autorización necesarias para entregar una junta preparada al siguiente soldador.
| Campo de récords | Ejemplo de entrada | Consecuencia de la liberación |
|---|---|---|
| Operación conjunta | Surco de reparación; preparación de la raíz del reverso completada | Compare la junta con las instrucciones de reparación aprobadas. |
| Superficie preparada | Apósito mecánico registrado; idoneidad de la superficie PT aún no aceptada | Retener para revisión preparatoria del examinador. |
| Examen y criterios | Método requerido y referencia de aceptación ingresados del plan de inspección del proyecto | Evalúe y registre el resultado comparándolo con esa referencia. |
| Autorización | Pendiente de la liberación del examinador responsable | No inicie la siguiente soldadura mientras la abertura permanezca abierta. |
| Soldadura final | Se mantiene una etapa de examen de soldadura completa por separado. | La liberación de la ranura no sustituye la aceptación final de la soldadura. |
La descripción general del método ASNT limita la prueba de penetración (PT) a discontinuidades abiertas a la superficie de materiales no porosos adecuados. Una apariencia limpia y la ausencia de indicios de PT no permiten determinar si el material subsuperficial está en buen estado.
Solución de problemas de depósitos y una ranura irregular
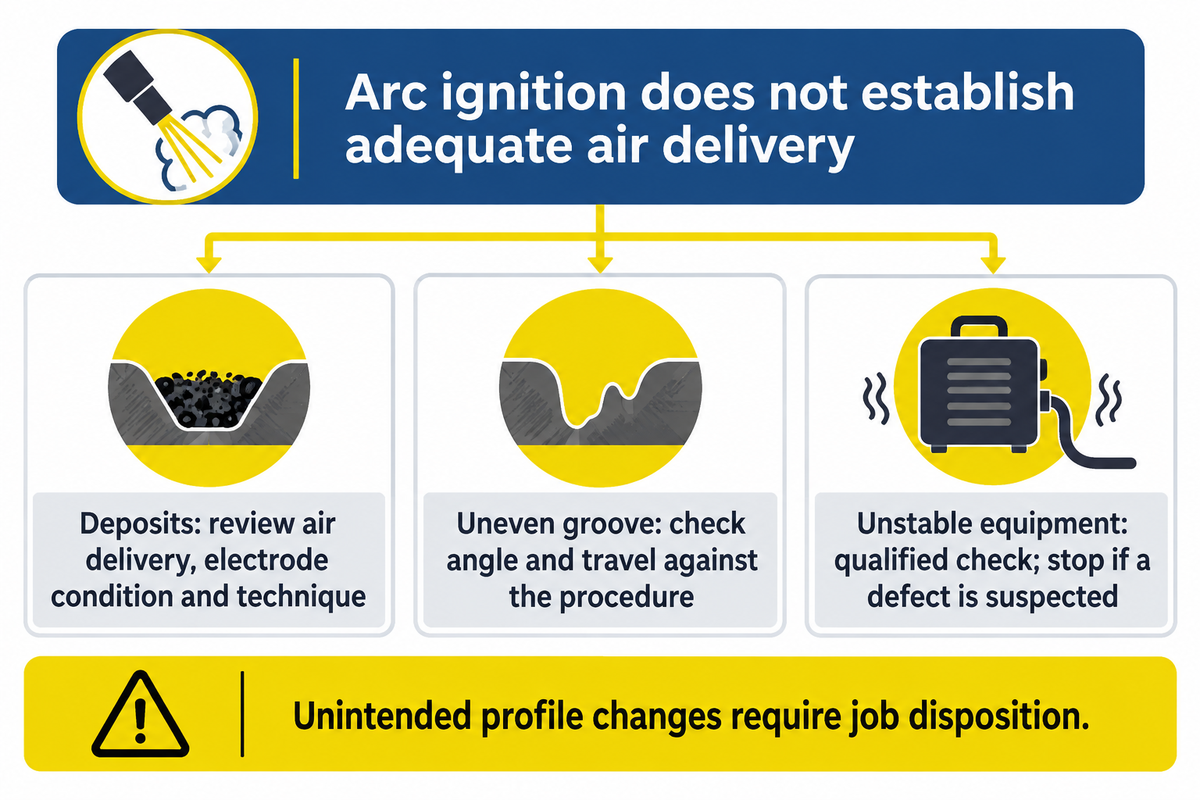
Si queda metal en la ranura, verifique la función de limpieza de metal junto al arco. En el ranurado por arco de carbono con aire, un arco que se inicia no proporciona un suministro de aire adecuado para eliminar el metal fundido. TWI asocia la acumulación de carbono con un flujo de aire insuficiente o una técnica deficiente, por lo que este síntoma debería motivar una revisión de las condiciones del proceso en lugar de un aumento inmediato de la corriente.
- Depósitos o posible contaminación: Revise el suministro de aire, el estado del electrodo y la técnica según las instrucciones de funcionamiento; identifique el apósito necesario antes de volver a soldar.
- Profundidad desigual o un agujero no deseado: Verifique el control del ángulo del electrodo y el desplazamiento en sentido contrario al procedimiento antes de extraer más material sano.
- Funcionamiento inestable: Solicite a personal cualificado que revise la configuración de la fuente, las conexiones y el consumible seleccionado. Detenga el proceso si sospecha que el equipo está defectuoso.
Elimine la escoria y otros depósitos no deseados antes de volver a soldar, siguiendo el procedimiento de preparación; dejar material en la ranura impide obtener una superficie de soldadura limpia. En aplicaciones de reparación de acero al carbono, el equipo de calidad debe distinguir entre la limpieza de la superficie y la excavación que exceda el perfil de junta previsto. Una ranura más grande afecta la soldadura.
Un cambio de perfil no intencionado debe considerarse un problema de disposición del trabajo y no debe pasarse por alto bajo más metal de soldadura.
Coloque la estación de ranurado alrededor de la línea de soldadura.
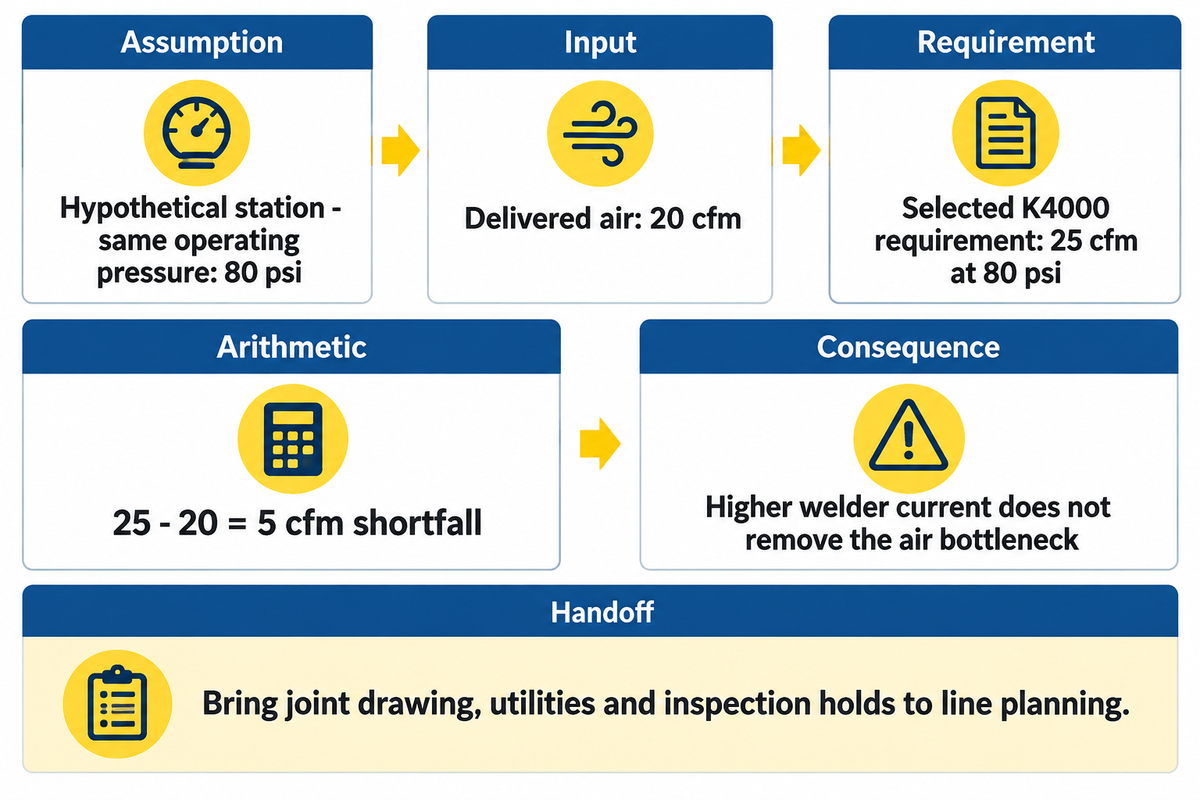
Consideremos una estación hipotética que suministra 20 cfm a 80 psi, cuando la antorcha K4000 seleccionada requiere 25 cfm a 80 psi. El suministro de aire es 5 cfm menor , por lo que la estación no está lista. Comprar una soldadora con mayor corriente no elimina este problema.
La ubicación de la estación también afecta a los equipos de inspección y manipulación cercanos. Incluya el trabajo circundante, la duración y el sonido reflejado en la evaluación de ruido del sitio . Mantenga accesible la zona de examen de surcos dentro de la secuencia de producción.
La línea de soldadura de vigas H de Zhouxiang integrará el ensamblaje, la soldadura, el torneado y el enderezamiento en su proceso de fabricación. Para su proyecto de línea, proporcione el plano de unión, la tarea de desmontaje planificada, los servicios disponibles y los puntos de control de inspección para la discusión del equipo. El equipo de compras podrá entonces diferenciar el pedido de consumibles, las necesidades de la estación y el alcance de la integración de la línea, mientras que el departamento de finanzas considerará el trabajo restante del equipo.
Preguntas frecuentes
¿Qué es la soldadura por ranurado?
El ranurado es un proceso de eliminación de metal que se utiliza durante la preparación o reparación de soldaduras. El arco funde la pieza y una corriente de aire o gas generada por el proceso elimina el metal fundido. El ranurado inverso aplica esta eliminación al reverso de la junta antes de continuar soldando. A diferencia de la deposición de material de aporte, su resultado inmediato es una ranura excavada o una superficie preparada.
¿Se puede realizar el ranurado por arco de carbono con corriente alterna?
Sí, con un electrodo de carbono para corriente alterna (CA) y una fuente de alimentación y configuración de soplete compatibles. ABIARC, por ejemplo, ofrece familias de electrodos puntiagudos para CA y CC por separado. Seleccione la configuración correspondiente según las instrucciones del producto, en lugar de copiar la de un electrodo de carbono para CC de una varilla sin aire recubierta. Por ejemplo, su electrodo de CA de 6.5 × 305 mm tiene una corriente de 350 A; el mismo tamaño nominal para CC tiene una corriente de 400 A.
¿Simplemente le echas aire comprimido al aguijón?
No. El ranurado por arco de carbono con aire comprimido utiliza una antorcha diseñada específicamente para ello, que sujeta el electrodo de carbono y dirige el chorro de aire a la zona de remoción. Un portaelectrodos común no cumple esta función simplemente añadiendo una manguera de aire. Utilice la antorcha, las conexiones y el sistema de aire especificados por el fabricante, y personal cualificado debe verificar la compatibilidad. Es necesario cumplir con los requisitos de fuente de alimentación y aire comprimido antes de la operación.
¿Es necesario lijar la ranura antes de volver a soldar?
El ranurado MMA en acero inoxidable requiere la eliminación de la superficie enriquecida con carbono descrita por TWI; la preparación para otros materiales sigue la secuencia de reparación aprobada. TWI identifica las capas enriquecidas con carbono y las condiciones del material que requieren tratamiento; la comercialización de varillas sin aire no debe anular este requisito. Asimismo, el rectificado no constituye un plan de examen completo. ASNT describe cómo la preparación mecánica puede afectar las aberturas superficiales y la posterior fiabilidad de la prueba de penetración. Incluya el método de preparación y cualquier procesamiento adicional requerido en el procedimiento de examen, luego evalúe la ranura utilizando los criterios del proyecto. La preparación registrada debe indicar cómo se preparó la ranura para su examen.
¿Qué se debe inspeccionar antes de soldar el lado opuesto?
Verifique la junta identificada, la geometría de la raíz y la ranura preparadas, el estado de la superficie y los resultados del examen requeridos por el plan de inspección del proyecto. Registre la referencia de aceptación y la autoridad de liberación antes de la siguiente operación de soldadura. La finalización de la excavación por parte del operador y la aceptación del examinador son entradas diferentes: ambas importan cuando el trabajo tiene un punto de retención. Seleccione cualquier examen adicional para el material y la ubicación del defecto que se está evaluando. Seleccione la prueba para la ubicación del defecto y el material especificados en el plan de inspección. Cuando la preparación de la superficie haya cambiado la condición requerida por el método seleccionado, resuelva esa condición antes de interpretar el examen. Mantenga la etapa de inspección de soldadura final como un requisito separado después de la soldadura del segundo lado. Esto mantiene un registro de producción útil de lo que realmente se aceptó, por quién y en qué etapa.
Al hablar sobre el diseño de la línea, envíe el plano de la junta, el rango de la viga y la secuencia de soldadura prevista. Incluya las etapas de ranurado e inspección cuando la junta especificada lo requiera, para que los requisitos de servicios públicos y manipulación se incluyan en la propuesta desde el principio.
Fundamento técnico: esta guía combina instrucciones específicas del producto, directrices de soldadura e información publicada sobre métodos de inspección. El cálculo de utilidad y el registro de liberación de ranura son ejemplos editoriales, no informes de trabajos realizados por Zhouxiang. La ejecución del trabajo se rige por los procedimientos aprobados y los requisitos del sitio aplicables.
Referencias y fuentes
- TWI: Ranurado por arco de carbono aéreo; Ranurado manual por arco metálico.
- Montaña rocosa: Configuración Electra AAAABICOR BINZEL: Tablas de electrodos ABIARC.
- Arcair: Tabla comparativa de sopletes para ranurado manualMiller: Siete preguntas sobre equipos de ranurado.
- AWS: Conexiones de ranura y filete en vigas de alma llenaHipertermia: ranurado posterior con plasma.
- ISO: Catálogo y alcance de la norma ISO 17635:2025. ASNT: Descripción general del método PT; Limitaciones de la preparación para la fisioterapia.
- OSHA de EE. UU.: 1910.252; 1910.254; Guía de ventilación. Servicio de Salud y Seguridad del Reino Unido: Riesgos para la salud y ruido del proceso de soldadura.