El corte de metal con soplete generalmente implica un proceso de oxicorte. Una llama combina oxígeno y combustible para calentar el metal, y una corriente de oxígeno reacciona con él para completar el corte. El acero al carbono es la aplicación más común. Es fundamental evaluar la compatibilidad de los materiales, la capacidad del equipo, el estado del borde cortado y las exigencias de la siguiente operación en la pieza.
Puede producirse un corte en la placa, pero la pieza aún podría no cumplir con los requisitos del plano. Un borde redondeado puede eliminar material de mecanizado; una pieza irregular podría no encajar en la plantilla de soldadura. Esta guía explica el uso del corte con soplete, cómo evaluar los resultados y los costos relativos del corte por plasma y láser.
Verificación rápida del proceso
- Proceso: precalentamiento, oxidación impulsada por oxígeno y eliminación de escoria.
- Material de partida: acero al carbono y de baja aleación adecuados, con requisitos específicos para cada grado.
- Capacidad: utilice la antorcha, la punta, el combustible y las especificaciones de suministro que correspondan.
- Liberación: inspeccionar el corte y, a continuación, aplicar los requisitos de aceptación del plano y del uso final.
Lo que el corte con soplete le hace al acero
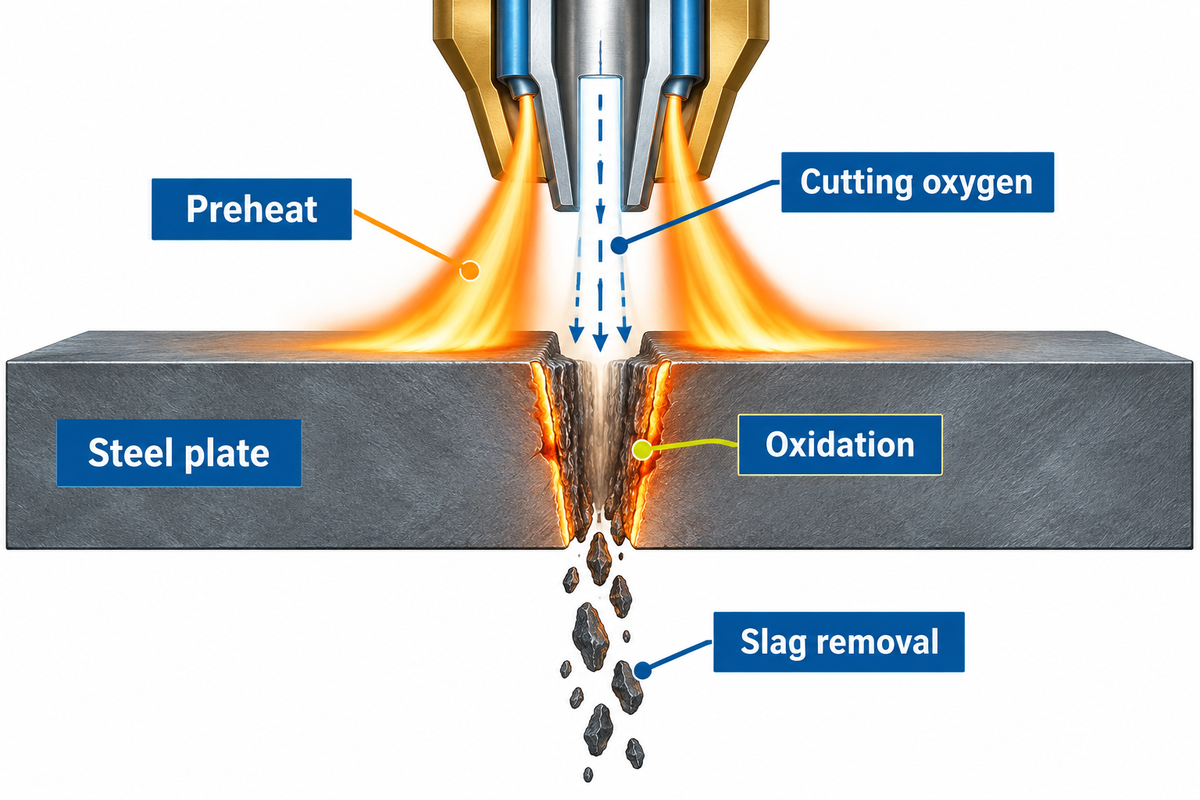
El corte oxiacetilénico se produce mediante una reacción controlada. La llama del soplete calienta la zona de inicio y el oxígeno de corte reacciona con el acero caliente. El óxido se elimina del corte, lo que permite que la reacción avance a lo largo de la trayectoria.
En la explicación de TWI sobre el proceso de oxicorte , el acero alcanza su temperatura de ignición por debajo de su punto de fusión. El chorro de oxígeno favorece la reacción y se elimina la escoria. Describir todo lo que está debajo de la antorcha como metal fundido no capta la diferencia fundamental del proceso. No se trata simplemente de calentar una sección de metal hasta que colapse. El metal en combustión produce óxido metálico que fluye desde el corte.
¿Puede un soplete cortar el acero?
Sí. Un soplete de oxicorte con la potencia adecuada puede cortar acero si se consideran el material, el espesor y el suministro de gas correctos. La llama precalienta la zona de inicio hasta la temperatura de ignición, y el oxígeno de corte mantiene la reacción a través de la placa. Sin una reacción de oxígeno de corte sostenida, un soplete de gas puede producir un punto caliente o metal fundido. Un soplete de calentamiento no tiene una función de corte independiente como un soplete de gas.
Es importante elegir los accesorios adecuados. Un soplete o una boquilla de soldadura crea un baño de metal fundido para unir, mientras que un accesorio de corte proporciona el flujo de corte independiente. Antes de usar un soplete de corte, verifique la función prevista del cuerpo y el mango del soplete y seleccione los consumibles de corte y soldadura correspondientes. En equipos de oxígeno y acetileno, una palanca de corte controla el flujo de oxígeno suplementario. Lea la clasificación del equipo y su límite de espesor.
¿Qué metales puede cortar un soplete de oxicorte?
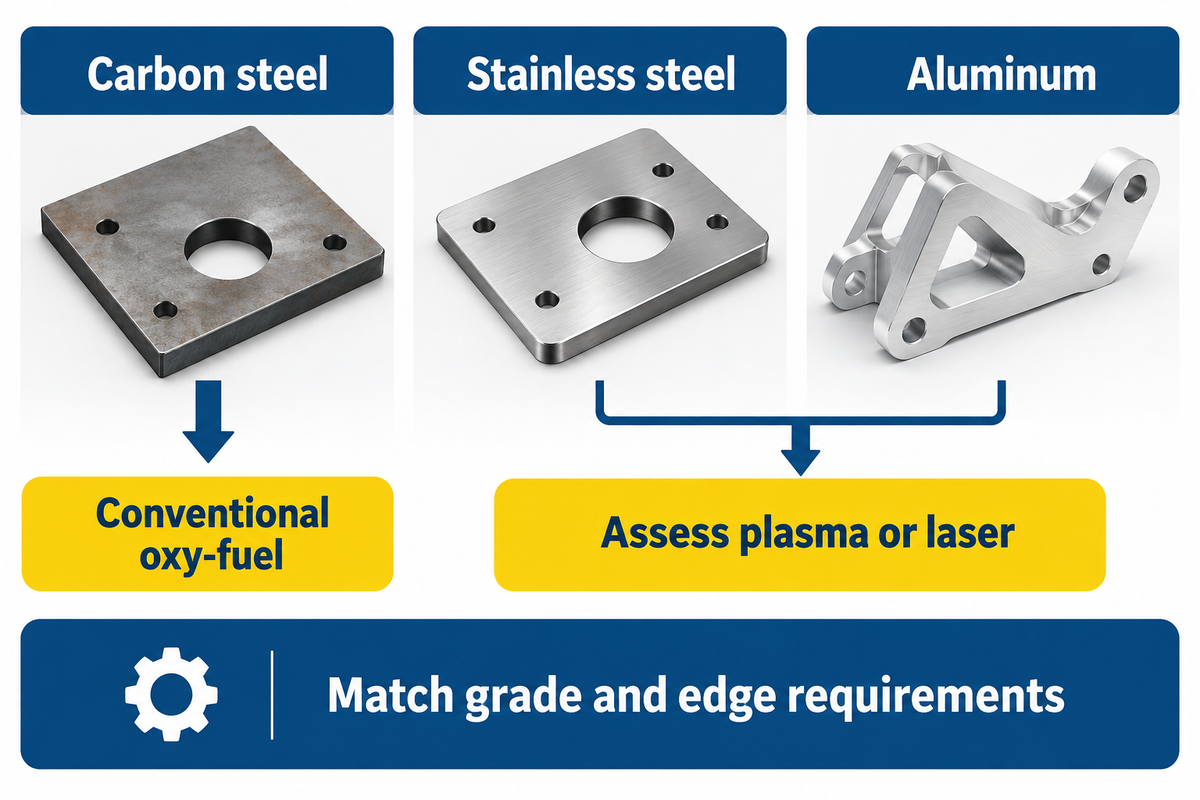
El corte oxiacetilénico convencional puede aplicarse a aceros cuya ignición y comportamiento de los óxidos favorecen la reacción. La eliminación de los óxidos permite que la reacción se lleve a cabo. El acero al carbono suele ser el material de partida. El acero inoxidable, el aluminio y el hierro fundido presentan dificultades, y modificar la temperatura de la llama por sí solo no basta para transformar un soplete común en un proceso adecuado para la producción de estos metales.
El óxido debe poder eliminarse mientras la reacción continúa. Los óxidos refractarios lo impiden. TWI describe el corte con oxígeno asistido por polvo como un método especializado que modifica el proceso mediante la adición de material a la reacción. No debe confundirse con un soplete de oxiacetileno convencional con una boquilla más grande.
¿Puedo cortar acero inoxidable con un soplete?
Los óxidos refractarios presentes en el acero inoxidable impiden que el corte oxiacetilénico convencional funcione como en el acero al carbono. Existen técnicas asistidas por polvo; sin embargo, estas requieren un proceso y un equipo diferentes. Para la producción de piezas de acero inoxidable, es necesario evaluar un sistema de plasma o láser adecuado en función del grado, el espesor y los requisitos de borde específicos, en lugar de considerar una antorcha estándar como intercambiable.
Consideremos el caso de un fabricante que cotiza soportes de acero al carbono y tapas de acero inoxidable para el mismo trabajo. Usar un solo juego de soplete para ambos materiales podría ser conveniente, pero un formato de dibujo compartido no indica la compatibilidad de corte entre ambos. En tal caso, se deben separar los materiales y luego comparar los tiempos de ciclo. El corte oxiacetilénico de los soportes permite evaluar la calidad del corte en relación con su tolerancia de mecanizado. El corte de las tapas permite evaluar si el proceso está diseñado para acero inoxidable. En ambos casos, el material debe tener el tamaño adecuado para el ensamblaje.
¿Qué grosor de acero puede cortar un soplete?
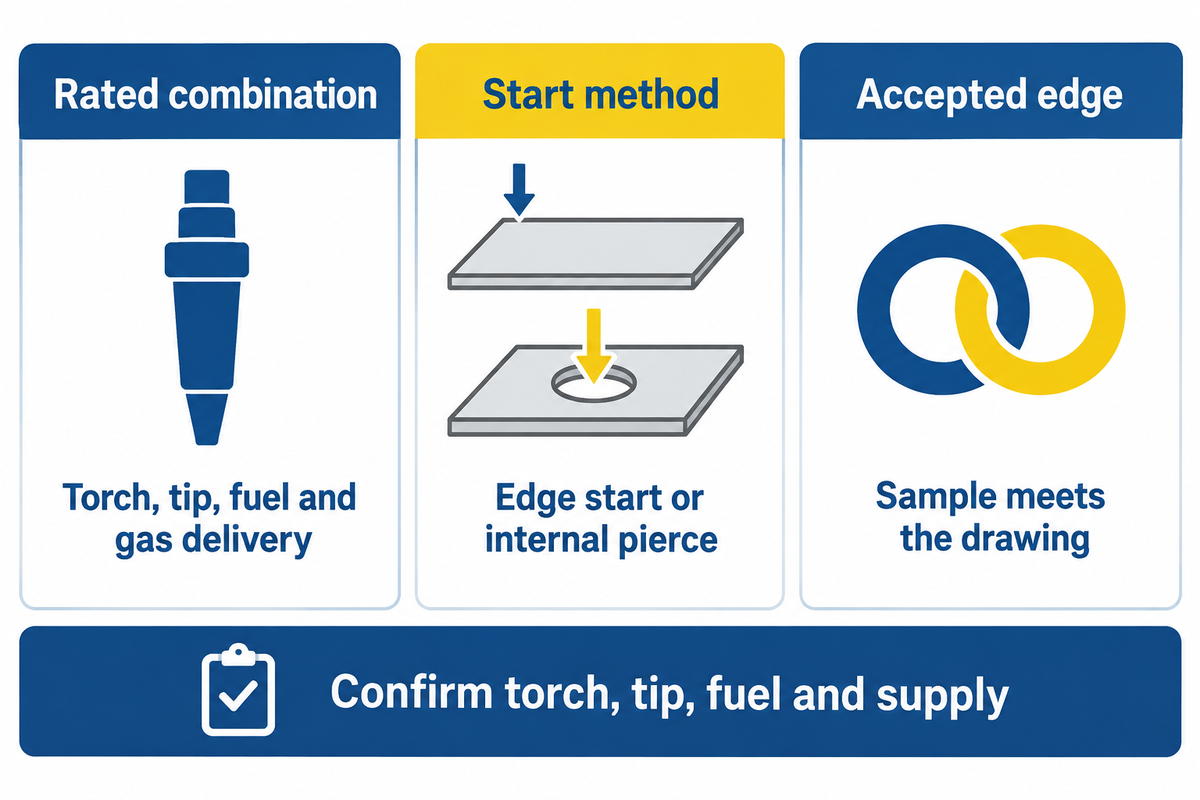
TWI describe un amplio rango de procesos de oxicorte de 0.5 mm a 250 mm . Este amplio rango abarca diferentes tipos de equipos y aplicaciones. No se trata del rango de una antorcha manual. El espesor útil para un trabajo viene determinado por la antorcha, la boquilla de corte, el combustible, el suministro de gas y el método de encendido especificados, seguidos de una muestra que cumpla con el plano.
La cifra máxima de corte de un proveedor solo responde parcialmente a la pregunta. Indique si el trabajo comienza en un borde o requiere una perforación interna y obtenga la clasificación correspondiente. Una placa con una abertura cerrada puede requerir una disposición inicial diferente a la de un perfil exterior, incluso si ambos elementos utilizan el mismo espesor de material.
Identifique el cabezal y la boquilla de la antorcha por su número de pieza, indique el gas combustible seleccionado y solicite al proveedor que confirme el caudal requerido en el equipo. Utilice tres datos en la especificación de compra: combinación nominal , método de arranque y límite de tolerancia . Una presión del regulador en psi, sin especificar su caudal, constituye una comparación incompleta.
El grosor influye en las consecuencias de velocidades de desplazamiento inadecuadas. Un estudio de corte robótico con oxicorte realizado en 2023 probó placas de acero de 0.250, 0.375 y 0.500 pulgadas de espesor. En algunos cortes, un desplazamiento excesivamente lento provocó un sellado deficiente, mientras que velocidades de desplazamiento elevadas también produjeron fallos. Estos experimentos demuestran que la regla de "avanzar más despacio hasta que funcione" no es una solución universal. No proporcionan ajustes para la antorcha de trabajo.
En el caso de chapas metálicas delgadas, la distorsión y la retención de características deben incorporarse en la prueba, y la separación exitosa no debe ser el criterio de decisión de compra.
Equipo de soplete y preparación segura del trabajo
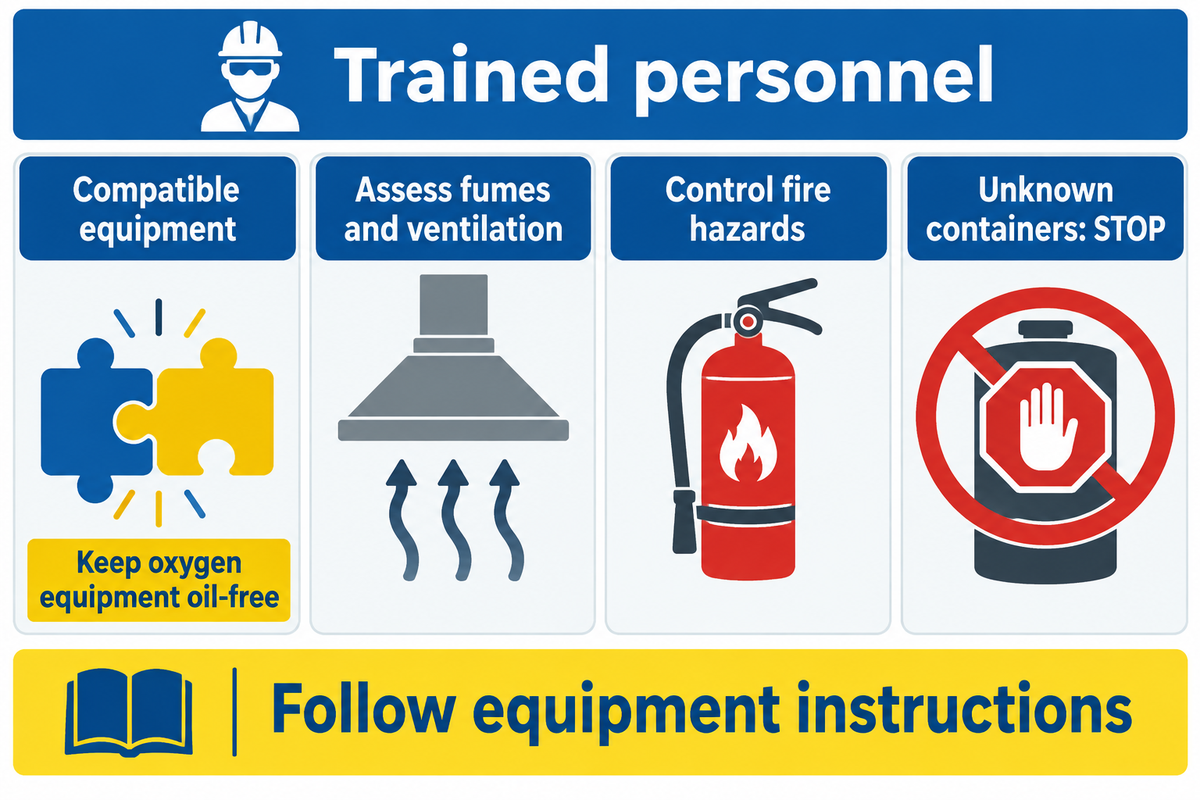
El trabajo seguro con soplete consiste en utilizar un sistema de equipo compatible con el trabajo autorizado, realizado por personal capacitado. Asegúrese de que el soplete, las mangueras y los reguladores sean compatibles con el suministro de combustible y oxígeno, y evalúe el material, los recubrimientos, los materiales combustibles adyacentes y el entorno de trabajo antes de autorizar a cualquier persona a soldar o cortar. Las instrucciones del equipo y el procedimiento de trabajo en caliente del sitio rigen la operación.
La norma OSHA 1910.253 abarca los equipos de oxígeno-combustible y la competencia del operador. Los equipos de oxígeno deben mantenerse libres de aceite y grasa. Un regulador de oxígeno y un regulador de acetileno tienen funciones diferentes; no asuma que un accesorio que se pueda conectar es adecuado. Las mangueras de acetileno, la válvula de la antorcha y la válvula en el cuerpo de la antorcha deben incluirse en la inspección del equipo, junto con los dispositivos de protección especificados.
Antes de usar un tanque de acetileno o cambiar el combustible, siga las instrucciones del proveedor sobre el manejo y la compatibilidad del gas acetileno. La válvula de gas en el soplete es un elemento del sistema. La válvula de oxígeno y la válvula de corte del soplete tienen funciones específicas que el operador debe comprender antes de encenderlo o apagarlo.
La norma OSHA 1910.252 abarca las precauciones contra incendios, la protección ocular y la ventilación. Se deben proporcionar gafas protectoras u otra protección ocular y facial específica para la tarea. Incluso con una llama azul, la tarea requiere controles de humos, precauciones contra incendios y revisiones del equipo. Verifique el sistema y luego evalúe la llama de corte.
Los contenedores desconocidos representan un punto crítico. Los bidones, tanques y tuberías usadas pueden contener sustancias que, al calentarse, desprenden vapores inflamables o tóxicos. Las normas de OSHA para contenedores usados exigen la eliminación de residuos peligrosos y la revisión de las conexiones y la ventilación. Solicite una evaluación competente y la instalación de los controles necesarios; un recipiente aparentemente vacío no es necesariamente un trozo de metal listo para cortar.
Los recubrimientos requieren atención específica. Identifique el zinc, las pinturas y otros recubrimientos y materiales de superficie, y determine los controles de ingeniería adecuados, incluida la ventilación. Ni una guía general para el uso de sopletes ni la instrucción de “trabajar al aire libre” resuelven todos los problemas relacionados con recubrimientos o espacios confinados.
Calidad del corte: inspeccione el borde antes de soltar la pieza.
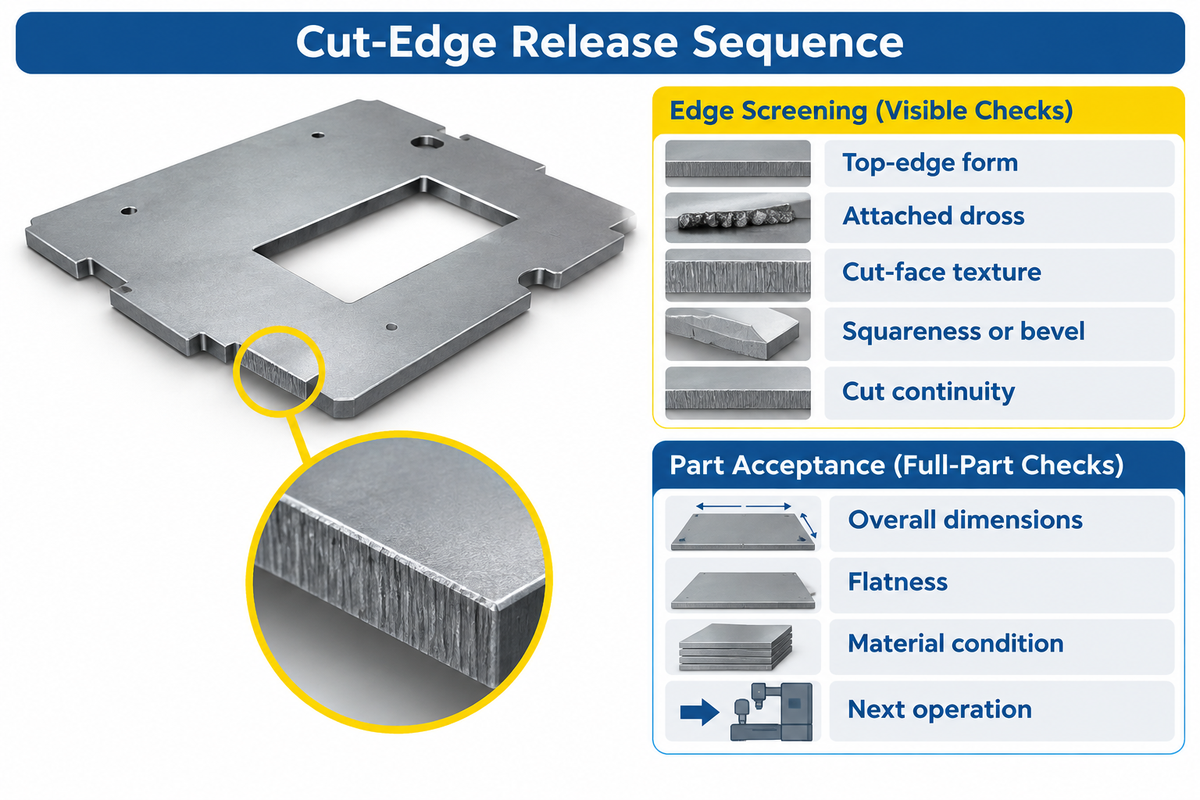
Cinco comprobaciones del borde cortado proporcionan una primera inspección: forma del borde superior, escoria adherida, textura de la superficie de corte, escuadra y continuidad. El cumplimiento del plano también implica cumplir con los requisitos dimensionales, de planitud y de material antes de su liberación a la siguiente operación. Inspeccione el estado en que se recibirá la pieza en la siguiente operación, con toda la limpieza necesaria realizada y registrada.
El ámbito de aplicación pública de la norma ISO 9013 vincula su aplicación a planos o documentos de entrega. Un número de norma en un presupuesto debe conllevar un requisito de calidad y un método de medición acordados.
“En este documento no se abordan los defectos de planitud como tales.”
Secuencia de liberación de vanguardia
Utilice las primeras cinco filas para inspeccionar el corte. Las filas restantes vinculan esa inspección con la aceptación de la pieza y evitan que un borde atractivo se convierta en un motivo de descarte automático.
| Comprobar | Record | Decisión antes del traspaso |
|---|---|---|
| 1. Forma del borde superior | Redondeo, fusión o pérdida localizada de la esquina prevista | Confirmar el perfil restante y el material de mecanizado |
| 2. Escoria adherida | Se necesita trabajo de localización y desmontaje | Evalúe el borde después de la limpieza especificada. |
| 3. Textura de la cara cortada | marcas de arrastre, arañazos y zonas rugosas | Medir en función del requisito de superficie ordenado |
| 4. Cuadratura o bisel | Desviación a través de la sección en ubicaciones acordadas | Comparar con la geometría de los bordes del dibujo. |
| 5. Cortar la continuidad | Puentes sin cortar o interrupciones locales | Resuelva las áreas incompletas antes de aceptar el perfil. |
| dimensiones máximas | Medidas de referencia, agujeros y perfil requeridas | Liberar únicamente dentro de los límites especificados. |
| Planitud | Distorsión utilizando el método de medición y soporte acordado. | Aplicar el requisito de dibujo por separado |
| Condición material | Requisitos aplicables de zona afectada por el calor o dureza | Retener para verificación requerida o tratamiento aprobado |
| Siguiente operación | Aceptación de la preparación de la soldadura, el mecanizado o el recubrimiento | Registrar la aceptación, reelaboración o rechazo. |
Los efectos del calentamiento se extienden por debajo de la superficie de corte visible. El estudio realizado por Martín-Meizoso y otros en 2014 sobre las zonas afectadas por el calor en la soldadura oxiacetilénica examinó la microestructura, la dureza y las propiedades mecánicas del acero S460M de 25 mm. No es posible realizar una inspección visual para determinar dichas propiedades. Si la especificación del material o el uso final de la pieza requieren una verificación adicional, esta deberá completarse antes de su liberación.
Consideremos una pieza que cumple con sus dimensiones exteriores tras el rectificado, pero no encaja en el dispositivo de soldadura. Volver a comprobar la superficie de corte de la pieza no resolverá el problema de ajuste. El inspector necesitará conocer el requisito de planitud especificado, los soportes acordados y el resultado de la medición.
Si estos elementos se omiten en el plano de compra, el comprador y el vendedor deben llegar a un acuerdo mediante aceptación antes de procesar el siguiente lote. Registre el tiempo empleado en el desbaste de la escoria, ya que este proceso puede eliminarla y restaurar la superficie requerida, aunque esto incrementa los costos laborales de un presupuesto aparentemente económico.
Desde el transporte con antorcha hasta la producción repetible
Los resultados repetibles en el corte con soplete dependen del control del estado del equipo, el suministro y el desplazamiento del gas, seguido de una inspección del borde resultante. Un síntoma en el borde de corte no constituye un diagnóstico único. Registre la configuración aprobada y el resultado para que la siguiente persona pueda mover el soplete y detectar cualquier cambio en el material o el equipo.
El informe de Fabricator de 2024 sobre el corte con oxicorte cita a ESAB en lo referente a la selección de boquillas e indica que un tamaño excesivo de boquilla puede aumentar el desperdicio. Aumentar el flujo de gas no es una solución fiable: los aumentos incontrolados de presión pueden empeorar los resultados. Registre la punta de la antorcha usada y verifique su estado siguiendo las instrucciones del equipo.
¿Por qué no corta mi soplete?
Cuando falla un soplete de corte, comience por las posibles causas: material inadecuado, combinación incorrecta de equipos, suministro de gas insuficiente o un proceso que no logra un corte estable. Detenga el proceso e inspeccione la configuración según las instrucciones del fabricante. Los aumentos descontrolados de presión o las reducciones repetidas de velocidad pueden empeorar los resultados.
No se limite a observar si la punta de la llama toca la placa. Existen diferentes causas y soluciones para una boquilla bloqueada o dañada, una configuración de combustible incorrecta o mal controlada y un desplazamiento inadecuado. La experiencia de un soldador en la configuración de una soldadura no lo capacita, por sí sola, para configurar un sistema de corte. Si el acero fundido parece cubrir el corte detrás de la antorcha, conserve la muestra y el registro de configuración para su posterior diagnóstico. No trate todo el material como escoria suelta común.
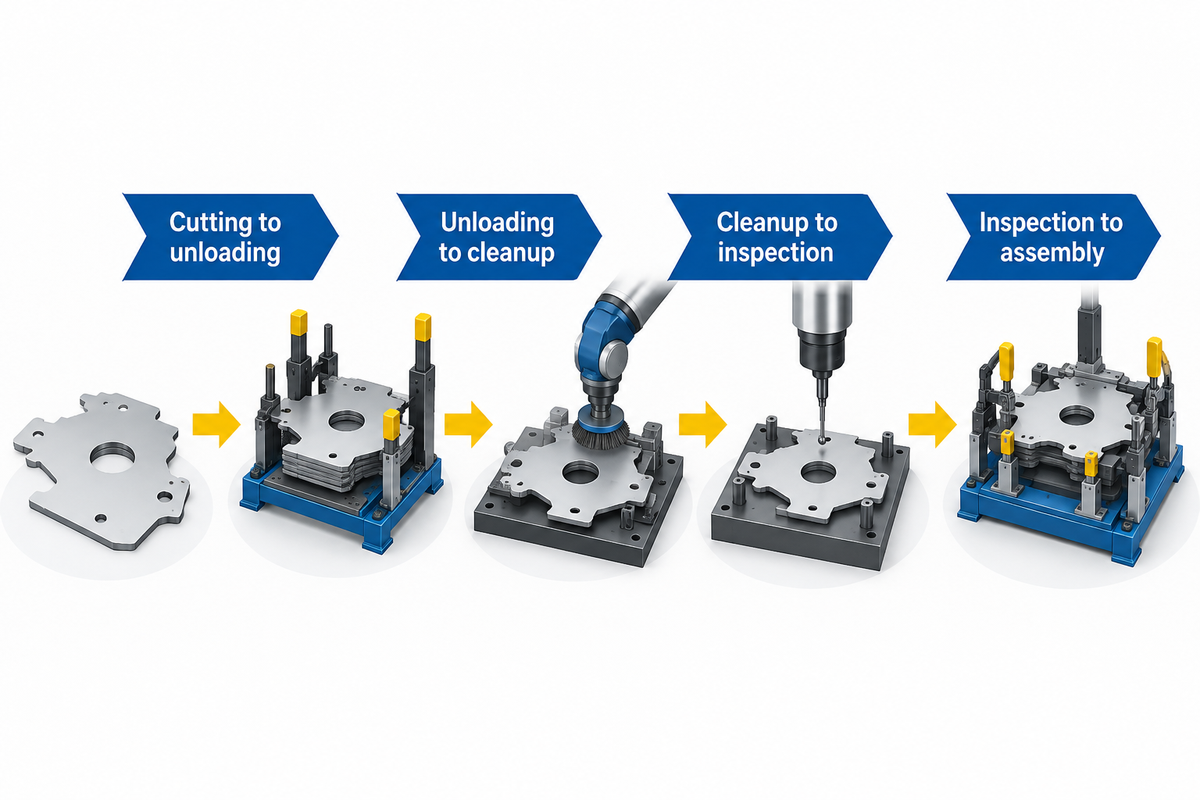
La explicación del fabricante sobre la automatización del oxicorte se basa en parte en IHT Automation y destaca las funciones de control del proceso (es decir, el control de altura y la secuenciación de gases) y el grado de automatización restante. Aún es necesario realizar una transferencia de producción.
- Corte a descarga: ¿Se puede retirar la pieza sin interrumpir el siguiente trabajo?
- Descarga para limpieza: ¿La capacidad de molienda se mantiene al ritmo de la producción aceptada?
- Limpieza para inspección: ¿Están disponibles los calibres y los requisitos de dibujo?
- Inspección para el montaje: ¿Cumple el borde con los requisitos de preparación del siguiente proceso?
Oxicombustible, plasma o láser: compare la pieza terminada
Elija entre oxicorte, plasma y láser comparando las piezas de muestra aceptadas del proceso de producción previsto. La compatibilidad del material es primordial, seguida del espesor, la geometría de las características y los requisitos de los bordes.
La comparación entre plasma y oxicorte, elaborada por el proveedor de Fabricator, analiza el costo total de propiedad de los diferentes equipos. Los precios históricos no son un buen punto de referencia para cotizar. Cada fila de la siguiente matriz describe qué se necesitaría resolver en una pieza de muestra para determinar el proceso probablemente más conveniente.
| Tipo de empleo | Ruta del proceso para evaluar | Se necesitan pruebas de la muestra. |
|---|---|---|
| Perfil exterior de acero al carbono | Oxocombustible, plasma o láser dentro de la clasificación del equipo | Perfil, estado de los bordes y tiempo total de manipulación |
| Chapa gruesa de acero al carbono | Sistema de oxicorte compatible; compare las alternativas homologadas. | Método de inicio y borde aceptable a través de la sección |
| Abertura cerrada | Sistema con ruta de perforación verificada | Daños en la entrada y dimensiones de la abertura terminada |
| Cubierta de acero inoxidable | Sistema de plasma o láser adecuado | Compatibilidad de grado y acabado requerido |
| Pieza de aluminio | Sistema de plasma o láser adecuado | Configuración específica del material y geometría final |
| Lámina delgada con finas características | Comparar una ruta láser adecuada | Retención de características, distorsión y manejo |
| Piezas en bruto para mecanizar | Ruta que conserva el material de mecanizado especificado | Tolerancia y condición del material de borde relevante |
| Preparación de la soldadura | Alineamiento de la ruta con la preparación de la soldadura | Geometría del bisel, limpieza y ajuste. |
| Lote anidado repetido | Comparar la disposición real de las máquinas y la mano de obra. | Producción aceptada por turno y cola descendente |
La página de Zhouxiang sobre máquinas de corte láser de metal ofrece un punto de partida para comparar láseres en trabajos repetitivos de chapa y placa. Envíe el mismo grado de material, plano y requisitos de aceptación que se utilizaron para la muestra procesada con soplete. Incluya el proceso completo para obtener una pieza aceptada para la comparación, incluyendo la preparación de bordes necesaria.
¿Cuáles son los costos de corte con soplete por pieza aceptable?
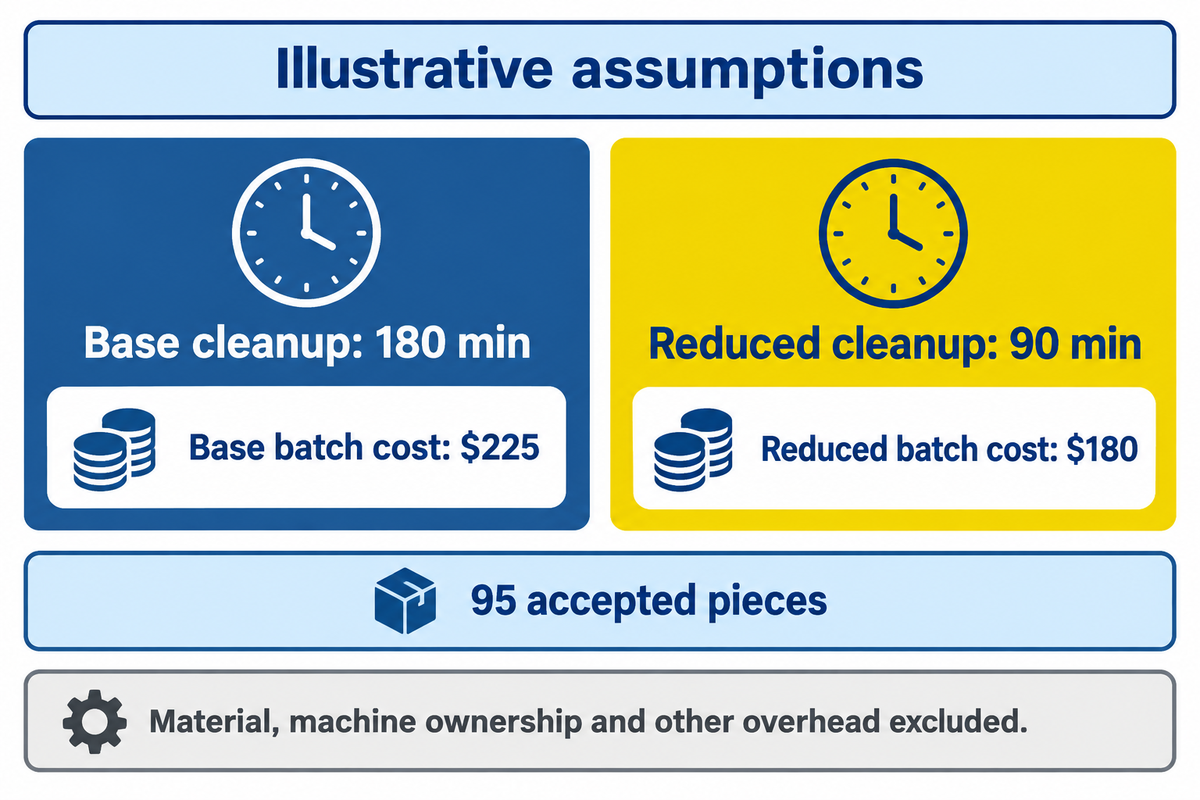
El costo de conversión de corte por pieza aceptada es el costo de procesamiento por lote incluido dividido por el número de piezas aceptadas. Para el corte con soplete, se deben contabilizar la preparación, el corte, la manipulación, la limpieza y la inspección, sin contar dos veces la mano de obra ni el tiempo de máquina. Indique qué materiales, capital y otros costos se excluyen del análisis para que una factura de gas baja no sesgue la comparación a favor del corte con soplete.
Un estudio de reciclaje de buques realizado en 2020 por la Universidad de Strathclyde simuló escenarios de desmantelamiento de buques utilizando el tiempo de procesamiento y los costos laborales. En los escenarios simulados, un proceso con un costo operativo más elevado aún podía generar un costo de trabajo menor. El estudio utilizó datos del fabricante y su paso de limpieza de superficie se realizó antes del corte. Este paso de limpieza previo al corte difiere del rectificado posterior al corte que se realiza en un taller de fabricación típico.
Puente de costo de parte aceptada
Supuestos ilustrativos: un lote comienza con 100 piezas y produce 95 piezas aceptadas. Un operario realiza todas las etapas secuencialmente con una tarifa de mano de obra estimada de $30/hora. El corte toma 120 minutos; la preparación toma 30 minutos; la manipulación e inspección toman 30 minutos. La limpieza toma 180 minutos. El gas y los consumibles cuestan $45 por lote. Se excluyen los materiales, la propiedad de la maquinaria y otros gastos generales.
| Artículo de lote | Ejemplo base | Ejemplo de limpieza reducida |
|---|---|---|
| Piezas comenzadas | Diez piezas | Diez piezas |
| Piezas aceptadas | Diez piezas | Diez piezas |
| Mano de obra de instalación | 30 minutos; $15 | 30 minutos; $15 |
| Recortes laborales | 120 minutos; $60 | 120 minutos; $60 |
| Trabajo de limpieza | 180 minutos; $90 | 90 minutos; $45 |
| Manipulación e inspección | 30 minutos; $15 | 30 minutos; $15 |
| Tiempo total de trabajo secuencial | 360 minutos; 6 horas | 270 minutos; 4.5 horas |
| Gas y consumibles | $45 por lote | $45 por lote |
| Coste del lote incluido | $225 | $180 |
| Coste incluido por pieza aceptada | $ 225 ÷ 95 = $ 2.37 | $ 180 ÷ 95 = $ 1.89 |
El cálculo básico es 6 horas × $30/hora + $45 = $225. Reducir el tiempo de limpieza a 90 minutos supone un ahorro de $45 por lote bajo estas suposiciones. Esto equivale a unos $0.47 por pieza aceptada, calculado antes de redondear los costos unitarios mostrados. Suponiendo que la aceptación de piezas no cambie, la columna de limpieza reducida ilustra la sensibilidad al costo, no los beneficios previstos de las distintas máquinas.
Para el gerente de producción, la limpieza representa la mayor parte del trabajo en este ejemplo. El departamento de finanzas debe comparar el costo de reducir ese trabajo con el ahorro real, mientras que el departamento de calidad garantiza que el rendimiento aceptado no cambie. Se debe llevar un registro del tiempo de corte adicional, los consumibles y/o el costo de capital para obtener un borde más limpio. Si la limpieza se realiza en un centro de trabajo independiente, se debe medir su capacidad y disponibilidad, en lugar de sumar los tiempos transcurridos en paralelo como si un solo operario realizara todo el trabajo.
Especifique el corte de la muestra y la transferencia de producción.
Asegúrese de que su solicitud de muestra defina el material, el dibujo y el procedimiento de aceptación. A continuación, el proveedor determinará la configuración. Defina el espesor, la geometría inicial, la mezcla de lotes y la operación posterior. Indique el estado del borde requerido y el trabajo de preparación total necesario. El departamento de compras solo podrá comparar ofertas si los proveedores entregan el mismo producto en las mismas condiciones aceptadas.
Indique explícitamente la norma y la edición solicitadas. La norma ISO 9013:2017/Amd 1:2024 figura como una enmienda de septiembre de 2024. Acuerde los requisitos aplicables con el proveedor en lugar de utilizar la "calidad ISO" como una tolerancia indefinida. Incluya cualquier requisito de propiedades del material y planitud, si fuera necesario.
Solicite resultados de mediciones de piezas representativas, utilizando el suministro de gas y los sistemas de manipulación propuestos. El envío de un plano representativo es útil para definir las características críticas para el ensamblaje y puede orientar el método de producción. Una sola muestra limpia no permite determinar si la descarga, el rectificado o la inspección son adecuados para el lote previsto.
La división de equipos de soldadura y corte de Zhouxiang suministra equipos para la producción industrial. Para comparar un proceso de corte láser para sus piezas, envíe una solicitud de muestra indicando el grado, el espesor, el plano, la cantidad del lote y el estado del borde requerido.
Preguntas frecuentes
¿Se puede cortar metal con un soplete de propano?
Un sistema de corte de oxígeno-propano especialmente diseñado permite cortar acero adecuado. Un soplete de aire-propano portátil para calentar es diferente, ya que carece de un sistema de oxígeno de corte independiente. Verifique que el soplete, la boquilla y el suministro estén homologados para propano y compare el material y su grosor con las instrucciones del sistema. Sin un flujo de oxígeno de corte, el exceso de calor puede provocar un punto caliente o metal fundido en lugar de un corte.
¿A qué nivel debe ajustarse el sistema de oxígeno-acetileno para el corte?
Utilice los requisitos de presión y caudal de la antorcha de corte oxiacetilénica, la boquilla, el combustible y el espesor de la placa. Tome el ajuste de oxiacetileno de la tabla de boquillas correspondiente a esa antorcha y boquilla; por separado, la OSHA prohíbe el uso de acetileno a una presión superior a 15 psig (103 kPa de presión manométrica). La tabla también debe coincidir con las condiciones de funcionamiento indicadas. No asuma que una lectura de manómetro de un foro es un ajuste válido. No considere un límite de presión reglamentario como un ajuste de corte recomendado.
¿Cómo encender un soplete de corte?
Un operador capacitado debe encender la antorcha siguiendo el procedimiento del fabricante del equipo, tras realizar las comprobaciones necesarias y obtener la autorización para trabajos en caliente. La secuencia de operaciones varía según el equipo y el combustible. Una instrucción como «abrir la válvula de oxígeno» es incompleta; si no se dispone de las instrucciones correctas o si el estado del sistema es incierto, no encienda la antorcha.
¿Puede un soplete de oxiacetileno cortar hierro fundido?
El corte con oxiacetileno convencional no suele ser adecuado para el hierro fundido, ya que su composición puede alterar el proceso normal. Existen otros métodos, pero requieren equipos y sistemas diferentes. Elija el método apropiado para obtener el acabado deseado en la pieza fundida.
¿Es adecuado el corte con soplete para metales delgados?
El acero delgado se puede cortar con algunos equipos de oxicorte, pero la distorsión, el ancho del corte y la pérdida de características pueden producir un resultado inaceptable. Evalúe la pieza en su totalidad y no solo su espesor. Una pieza delgada que se separa puede requerir enderezamiento o presentar fallas de ajuste. Cuando una pieza requiere características finas o un acabado mínimo, considere una muestra cortada con plasma o láser.
¿Puede un kit de soplete de soldadura cortar acero?
Un kit de soplete para soldadura fuerte, diseñado únicamente para calentar metal, no tendrá la capacidad de corte de un sistema de oxicorte. Evalúe los accesorios aprobados y el uso previsto del kit. Una llama de soldadura o calentamiento podría no ser suficiente para lograr un corte completo aceptable.
¿Se puede cortar acero galvanizado con soplete?
El acero galvanizado requiere una evaluación del recubrimiento de zinc, los humos producidos durante el trabajo en caliente y el propio proceso de corte. La norma OSHA 1910.252 incluye disposiciones específicas de ventilación para materiales que contienen zinc en interiores y espacios confinados. Es fundamental que personal competente establezca los controles necesarios para el trabajo en caliente; trasladar el trabajo a otro lugar podría no solucionar las condiciones de exposición.
Guías de corte relacionadas
Referencias y fuentes
- Corte con oxicorte: gases de proceso y combustible TWI.
- ¿Qué es el corte por pólvora? TWI.
- Soldadura y corte con gas oxiacetilénico OSHA, 29 CFR 1910.253.
- Requisitos generales para soldadura, corte y soldadura fuerte. OSHA, 29 CFR 1910.252.
- Ámbito público de la norma ISO 9013:2017 ISO/TC 44.
- ISO 9013:2017/Enmienda 1:2024 Catálogo ISO, septiembre de 2024.
- Resiliencia y ductilidad del corte de la zona afectada por el calor (ZAC) en la combustión oxiacetilénica Martín-Meizoso et al., 2014; resumen revisado.
- Control de antorcha oxiacetilénica basado en visión para corte robótico de metales Investigación original, 2023.
- Investigación de diferentes tecnologías de corte en un astillero de desguace de buques mediante un enfoque de simulación. Gunbeyaz, Kurt y Turan, 2020, manuscrito de los autores.
- Descripción general del corte con oxicorte El Fabricante, 2024.
- La automatización de procesos se combina con el corte por oxicorte. El fabricante.
- ¿Plasma u oxicombustible? El fabricante; comparación histórica, no precios actuales.