Actualizado octubre 2026
El precalentamiento de la soldadura consiste en calentar el metal base alrededor de la junta antes de soldar. Seleccione los requisitos de precalentamiento según el procedimiento de soldadura correspondiente y, a continuación, mida las ubicaciones especificadas antes de comenzar y entre pasadas. Mantenga a mano la temperatura mínima, el límite máximo entre pasadas y las instrucciones de medición: la configuración del calentador por sí sola no indica si la junta está lista.
- Base de temperatura: la especificación del procedimiento de soldadura aplicable, o WPS.
- Parámetros de selección: material, espesor de la junta, control de hidrógeno, sujeción y aporte térmico.
- Medición: ubicación, momento, instrumento y condiciones térmicas requeridas especificadas.
- Reiniciar: restablecer las condiciones necesarias después de las interrupciones.
El precalentamiento durante la soldadura ralentiza el enfriamiento alrededor de la junta soldada y puede reducir el agrietamiento inducido por hidrógeno en aceros susceptibles. Utilice el procedimiento de soldadura (WPS) correspondiente para seleccionar los límites y, a continuación, mida la pieza en las ubicaciones y tiempos requeridos.
Precalentamiento para soldadura: qué hace y cuándo es necesario
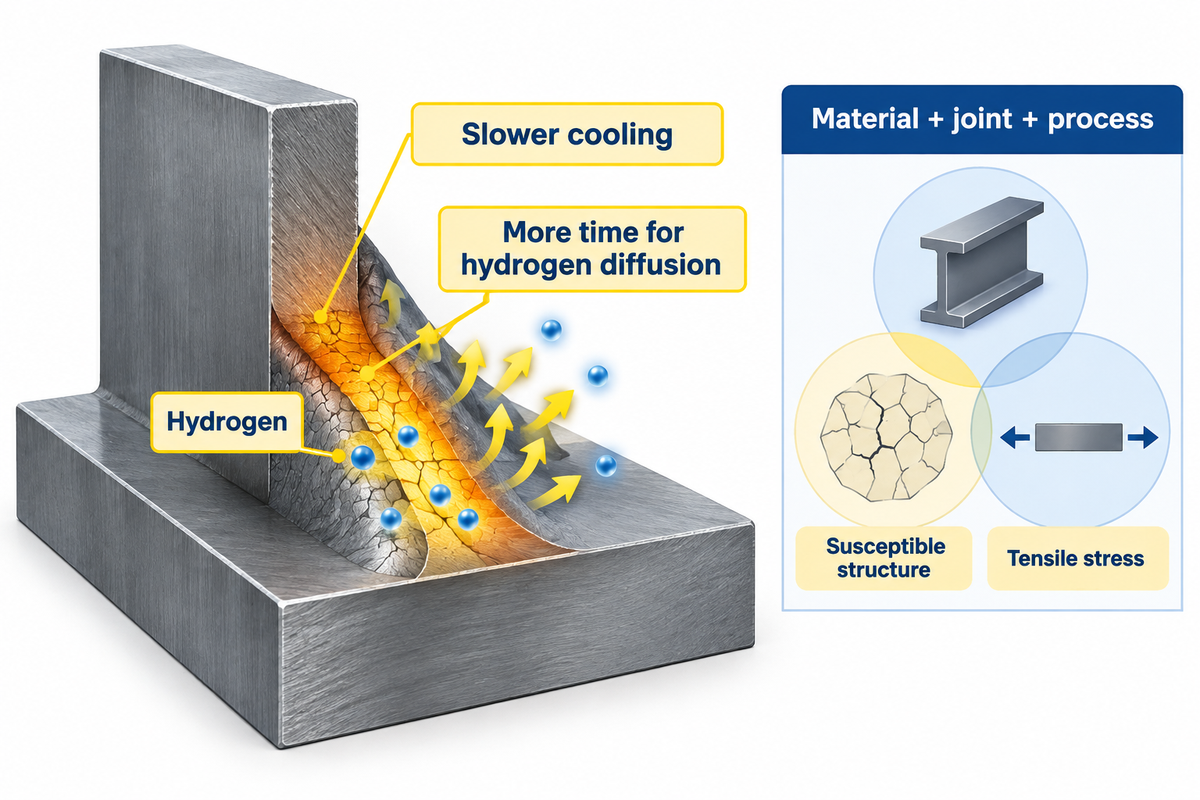
El precalentamiento ralentiza la velocidad de enfriamiento de la soldadura y la zona afectada por el calor (ZAC) adyacente. En aceros susceptibles, controlar la velocidad de enfriamiento puede limitar la formación de martensita, una microestructura dura y potencialmente frágil. Un enfriamiento más lento también permite que el material permanezca más tiempo a alta temperatura, facilitando la difusión del hidrógeno. La necesidad de precalentar depende principalmente del material, la junta y el proceso de soldadura, más que de la apariencia de una placa fría.
La explicación de TWI sobre el agrietamiento por hidrógeno identifica el hidrógeno, una estructura susceptible y la tensión de tracción como factores que interactúan. El contenido de carbono y aleación afecta la templabilidad, es decir, la facilidad con la que un acero puede endurecerse. El espesor del material y la geometría de la junta afectan el flujo de calor. Estos factores metalúrgicos y térmicos afectan la susceptibilidad al agrietamiento. El metal de soldadura también puede ser susceptible al agrietamiento; por lo tanto, controlar únicamente el metal base no resuelve todos los mecanismos de agrietamiento.
Una zona de soldadura de aspecto seco puede requerir precalentamiento. La sequedad de la superficie no indica con qué rapidez se enfriará la soldadura ni la cantidad de hidrógeno que pueda liberar un consumible mal manipulado. Limpie la junta siguiendo el método de preparación especificado. No utilice un soplete para quemar grasa o pintura al limpiar la junta.
Existen diferencias en la duración y el propósito de los procesos de precalentamiento y postcalentamiento. El postcalentamiento destinado a promover la difusión de hidrógeno es diferente de un tratamiento térmico posterior a la soldadura específico. Estas operaciones requieren sus propias instrucciones de procedimiento. El precalentamiento se realiza antes de la soldadura. La soldadura multipaso puede requerir una temperatura mínima entre pasadas y/o un mantenimiento continuo del precalentamiento. El postcalentamiento para controlar el hidrógeno y cualquier tratamiento térmico posterior a la soldadura específico se rigen por sus propias instrucciones de procedimiento. Ninguno de ellos reemplaza la preparación adecuada de la junta ni el control de la penetración y fusión de la soldadura.
Seleccione la temperatura de precalentamiento del procedimiento correspondiente.
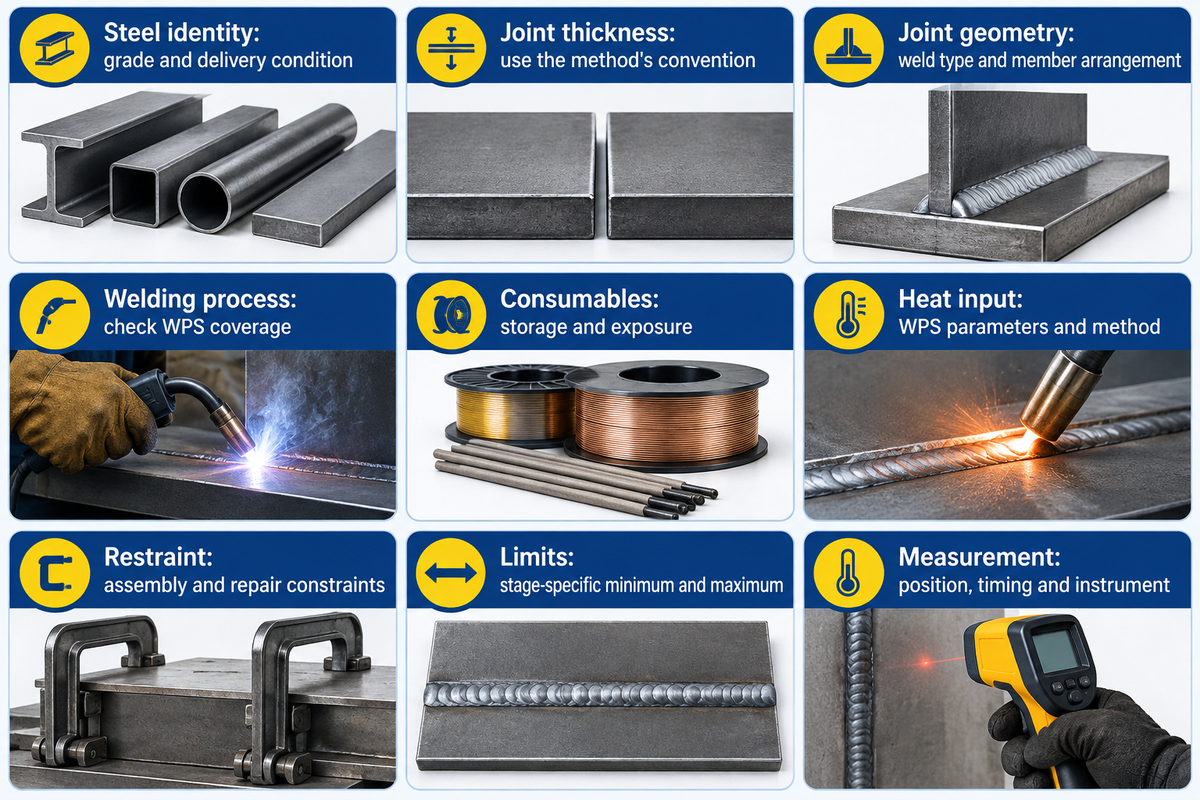
Comience con una WPS que abarque el material, la junta y el proceso de soldadura. Los códigos de soldadura definen las rutas de procedimiento permitidas; la especificación del trabajo define qué requisitos del código se aplican. Cuando no se dispone de un procedimiento adecuado, el coordinador de soldadura debe establecer la ruta del código permitida antes de que comience la producción. Una tabla de precalentamiento publicada puede ser útil solo dentro de los límites establecidos para los grupos de materiales, las definiciones de espesor y las condiciones del proceso.
¿Cuál es la temperatura de precalentamiento en la soldadura?
La temperatura del metal base antes de la soldadura, denominada temperatura de precalentamiento, se define en el procedimiento de soldadura (WPS) correspondiente. Los valores varían considerablemente; TWI señala que el precalentamiento puede alcanzar los 200 °C, por ejemplo, al soldar aceros de sección gruesa con un alto equivalente de carbono (IIW CE). La temperatura de precalentamiento adecuada depende de la composición, el espesor, el nivel de hidrógeno, la restricción y el aporte térmico. Un valor tomado de otra unión puede cumplir con algunos de los requisitos anteriores, pero no con todos.
En su análisis de AWS sobre la selección de precalentamiento e intervalos entre pasadas , Robert E. Shaw, Jr. distingue los mínimos precalificados de las rutas alternativas de cálculo y calificación. Para la ruta que se encuentra debajo de las temperaturas precalificadas enumeradas, afirma:
“Aún se requieren pruebas de calificación utilizando temperaturas de precalentamiento y entre pasadas inferiores a las que figuran en la Tabla 5.8.”
| Entrada | Información requerida | Decisión que respalda |
|---|---|---|
| Identidad de acero | Grado y condiciones de entrega | Seleccione el grupo de materiales y los límites térmicos aplicables. |
| Espesor de la junta | Convención de espesor requerida por el método elegido | Evite sustituir el espesor de una placa por el espesor combinado. |
| Geometría de la junta | Tipo de soldadura y disposición de los elementos | Tenga en cuenta el flujo de calor y el acceso al punto de control requerido. |
| Proceso de soldadura | Cobertura de procesos y WPS | Utilice la ruta de precalificación o calificación correcta. |
| Control de consumibles | Clasificación, almacenamiento y condiciones de exposición | Admite la entrada de control de hidrógeno utilizada en la selección |
| Entrada de calor | Parámetros de WPS y método de cálculo aplicable | Mantener el ciclo térmico dentro del procedimiento establecido. |
| Restricción | Restricciones de montaje y reparación | Incluir las condiciones de la junta que afectan al riesgo de agrietamiento |
| Límites de temperatura | Mínimo específico de la etapa y máximo aplicable | Separe el precalentamiento inicial de los requisitos entre pasadas. |
| Instrucciones de medición | Requisitos de posición, tiempo e instrumentación | Hacer que la comprobación de temperatura sea reproducible. |
Los cálculos del equivalente de carbono dependen del método empleado. CE, CET, CEN y Pcm tienen rangos de aplicación diferentes; sus resultados no son intercambiables. Para determinar la temperatura de precalentamiento, también se requiere la definición de espesor utilizada por dicho método, la cual puede diferir del espesor de una placa.
Verifique el material, el espesor y los aportes de hidrógeno.
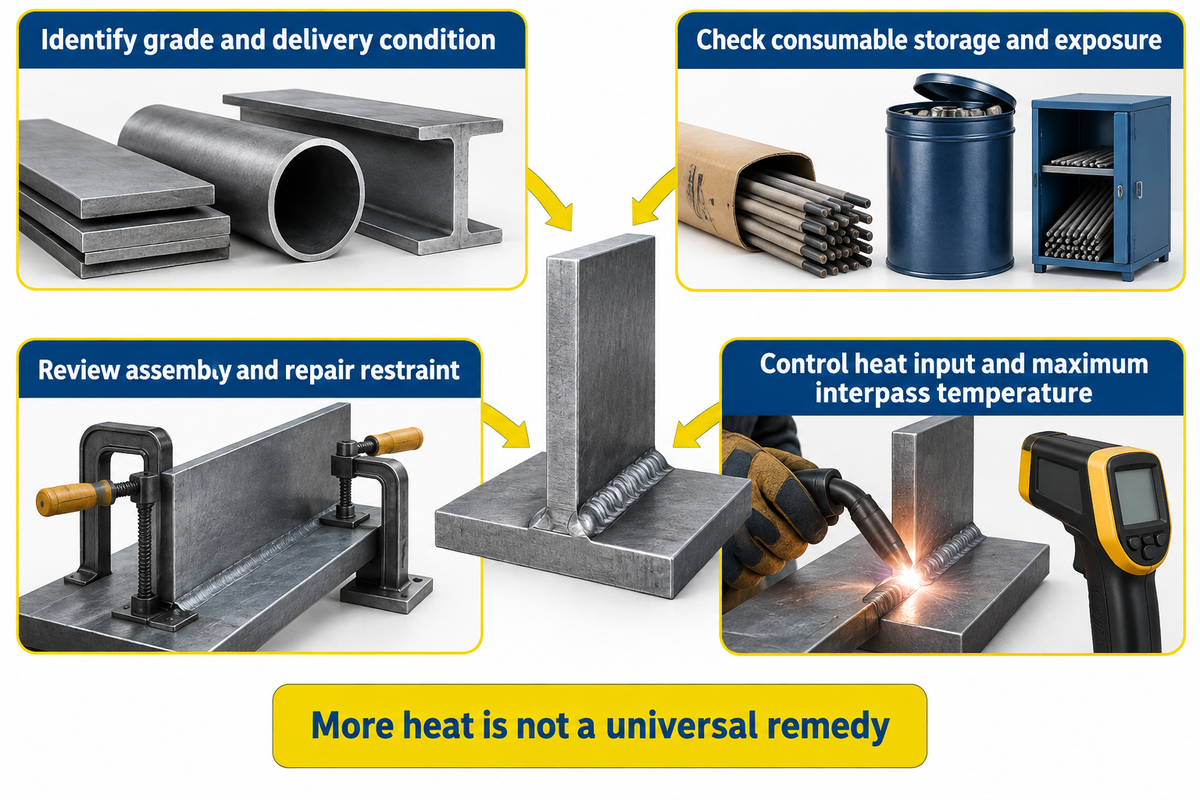
Antes de aplicar el precalentamiento, determine el grado del acero y su estado de entrega. Los aceros al carbono y aleados presentan diferencias en su respuesta al mismo ciclo térmico. Una descripción general del acero al carbono resulta insuficiente para determinar el procedimiento a seleccionar. Los aceros de baja aleación y los aceros templados y revenidos pueden requerir un control más estricto del aporte térmico y de la temperatura máxima entre pasadas para conservar las propiedades mecánicas deseadas.
El control del hidrógeno implica el almacenamiento y la exposición de los consumibles. Una clasificación nominal de bajo contenido de hidrógeno no describe lo que le sucedió al recubrimiento del electrodo o al fundente en el taller. La guía de soldadura en campo del MDOT trata el almacenamiento de los electrodos por separado del precalentamiento, ya que la absorción de humedad puede introducir hidrógeno. Utilice los requisitos de manipulación del consumible en cuestión; la configuración del horno para electrodos puente no se aplica automáticamente al fundente para soldadura por arco sumergido.
Para una reparación controlada, identifique el grado de acero original, la soldadura existente y la restricción, ya que todo esto debe considerarse en la revisión del procedimiento. Reutilizar una configuración de soldadura por arco, por ejemplo, porque la placa de reemplazo tiene el mismo espesor, no tiene en cuenta estas diferencias. Las tensiones residuales y una microestructura susceptible pueden combinarse con hidrógeno, incluso cuando el cordón visible parece estar en buen estado.
Un alto aporte térmico no es una solución universal para el riesgo de agrietamiento. El TWI describe casos en los que un mayor precalentamiento o aporte térmico no reduce el riesgo de agrietamiento por hidrógeno . El comportamiento de la transformación y la distancia que el hidrógeno necesita para difundirse pueden alterar el resultado. El calor excesivo también puede reducir la tenacidad o ablandar algunos aceros tratados térmicamente, como lo analizan Meyer y Koltz en The Welder.
Comparación entre precalentamiento por inducción, resistencia y llama.
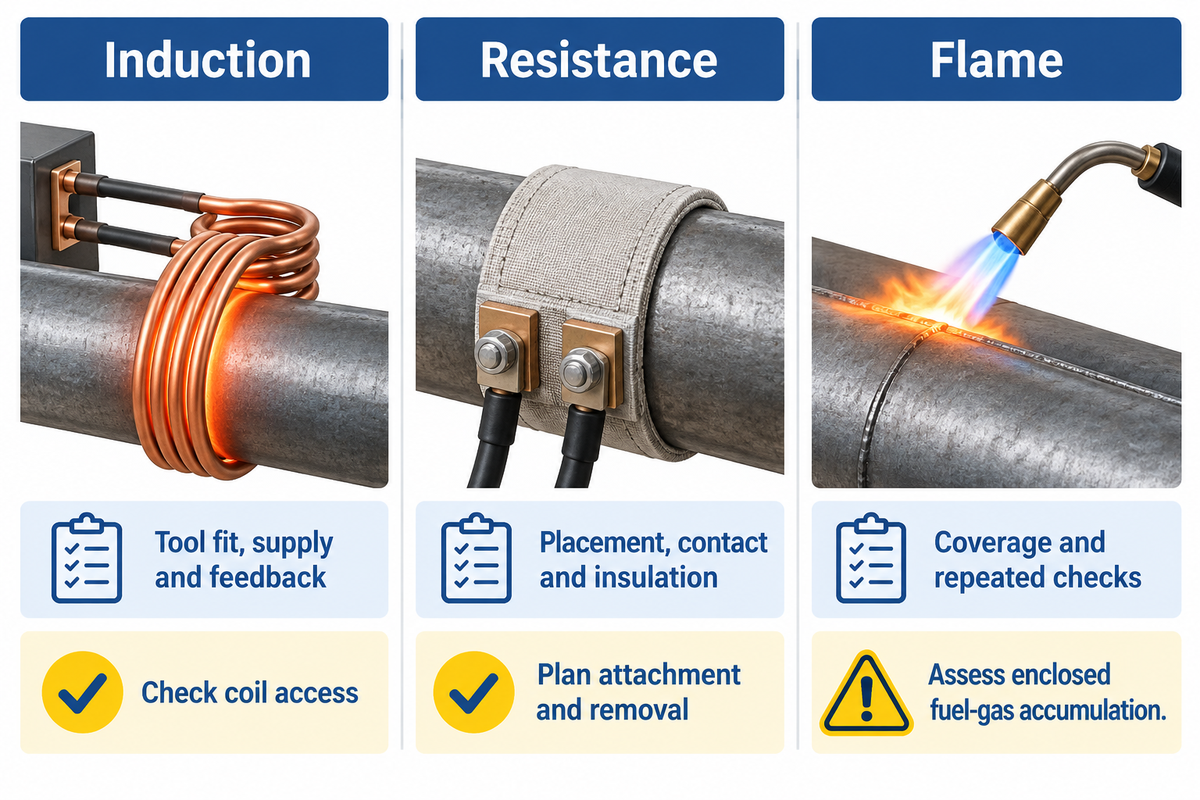
Elija un método de calentamiento capaz de alcanzar y mantener la temperatura requerida en toda la geometría de la junta. El calentamiento por inducción requiere una bobina o un sistema de calentamiento adecuado. El calentamiento por resistencia requiere contacto directo con el material calefactor y un material aislante apropiado para el trabajo. Las almohadillas cerámicas transfieren calor al acero por conducción y radiación. Los calentadores eléctricos de tira son otra opción de calentamiento para trabajos estructurales. El precalentamiento con llama requiere la aplicación controlada de un soplete y el uso de las precauciones adecuadas durante la fabricación.
| Método | Prioridad de planificación | Restricción laboral a resolver |
|---|---|---|
| Inducción | Ajuste de la herramienta, suministro eléctrico y retroalimentación de temperatura. | Acceso a la bobina alrededor de bridas, accesorios y piezas móviles |
| los arañazos | Zonas de ubicación, contacto, aislamiento y control del calentador | Fijación y retirada durante la manipulación o el reposicionamiento. |
| Llama | Cobertura de la antorcha, equipo de combustible y comprobaciones repetidas de temperatura. | Puntos calientes locales; acumulación de gas combustible sin quemar donde la preparación de la soldadura se abre a una estructura cerrada. |
En Lambeau Field, Miron Construction utilizó equipos de inducción durante el trabajo de refuerzo de columnas de acero. El informe del proyecto de Miller indica una temperatura objetivo de 150 °F, aproximadamente 66 °C, y una disposición de bobinas construida alrededor de las columnas. La lección práctica radica en la instalación: la herramienta de calentamiento debía adaptarse al elemento y seguir siendo útil durante todo el proceso de soldadura. Un comprador de líneas de vigas se enfrenta al mismo tipo de problema de acceso en torno a fijaciones y juntas de brida. La temperatura de la carcasa pertenece a ese procedimiento de refuerzo; no es un ajuste inicial para una soldadura de producción no identificada.
La guía de HSE sobre oxicorte identifica un peligro particular cuando la preparación de una soldadura se abre a una estructura de acero cerrada: el combustible sin quemar puede acumularse detrás de la junta. Esta geometría debe analizarse como parte de la evaluación del método de calentamiento. El calentamiento eléctrico aún requiere equipos especiales y precauciones contra superficies calientes y riesgos eléctricos.
Verifique la temperatura de precalentamiento en la ubicación especificada.
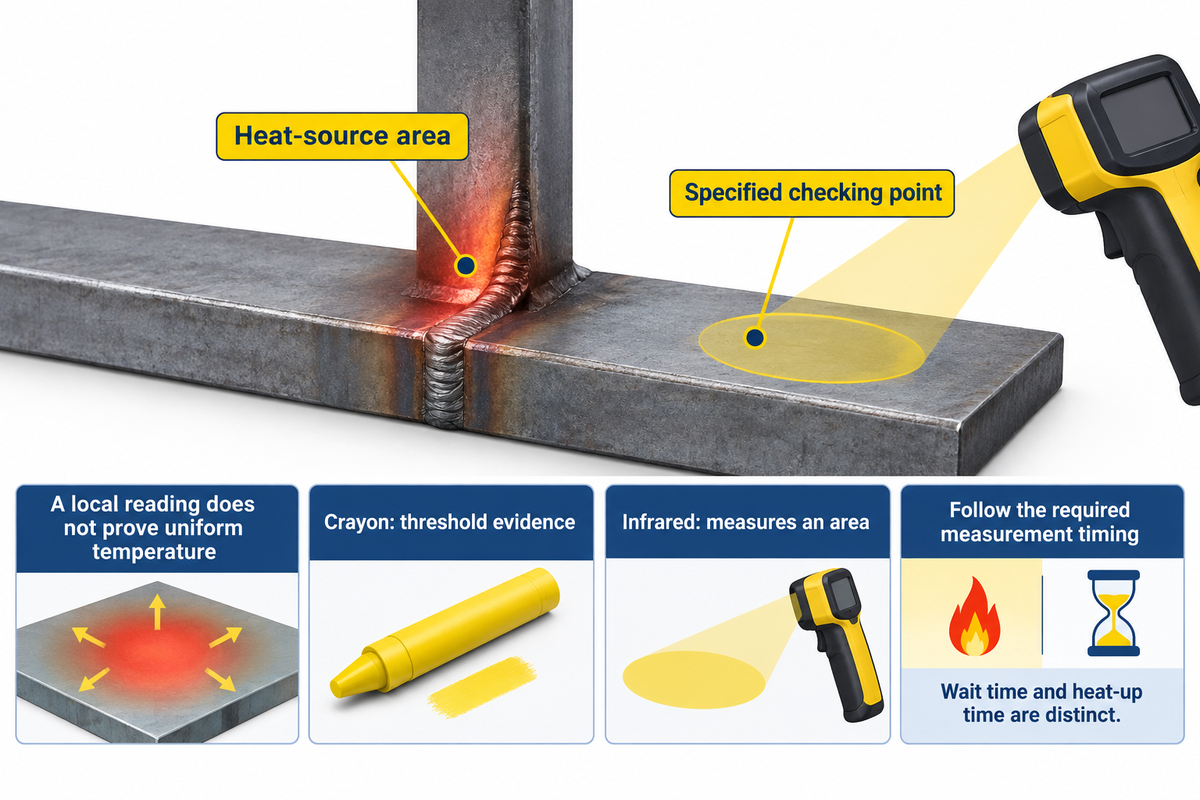
En el momento especificado, mida la pieza en la(s) ubicación(es) indicadas para la junta, incluyendo la verificación previa a la soldadura. Puede existir una diferencia de temperatura entre la zona de la fuente de calor y el punto de verificación requerido. No asuma una temperatura uniforme en toda la sección a partir de una sola lectura local. Seleccione un instrumento adecuado para la superficie y el rango de temperatura, y siga los requisitos para la verificación o calibración del instrumento.
Un lápiz indicador de temperatura proporciona evidencia del umbral. Una vez que su marca se ha derretido, ya no indica si la junta se enfrió posteriormente o si se calentó aún más. La guía Tempil-stick de TWI distingue entre esto y la medición continua de la temperatura. Un instrumento de contacto o un termopar pueden ser apropiados cuando el procedimiento requiere lecturas repetidas o control continuo.
Los instrumentos infrarrojos requieren precaución al usarlos sobre superficies metálicas brillantes. Fluke explica los efectos de la emisividad y el tamaño del punto de medición . El láser indica hacia dónde apunta el instrumento, mientras que este mide la temperatura en un área determinada. Siga las instrucciones para la superficie y la distancia. Una lectura baja sin explicación no indica que se deba calentar más.
¿Cuánto tiempo debe durar el precalentamiento?
Calentar hasta que la zona requerida alcance la temperatura especificada y, a continuación, seguir el tiempo de ecualización o mantenimiento necesario. El tiempo de calentamiento varía según la sección, el calentador y las condiciones. Para sus productos originales, SSAB recomienda un tiempo de espera mínimo antes de la medición de dos minutos por cada 25 mm de espesor . Este tiempo es independiente del tiempo necesario para calentar el acero.
- Identifique el punto de control. Utilice las instrucciones de medición de la junta, incluyendo el lado y la distancia.
- Aplique calor y espere el tiempo necesario. Siga la zona y el tiempo de calentamiento especificados.
- Lee y anota. Compare el valor medido con los límites para esa etapa de soldadura.
Controlar la temperatura entre pasos y reiniciar después de una interrupción.
Mantenga la temperatura mínima entre pasadas y no supere el máximo aplicable. Tanto el precalentamiento mínimo antes de comenzar como la temperatura mínima entre pasadas deben consultarse en el WPS. El límite inferior ayuda a controlar el riesgo de agrietamiento; el límite superior protege las condiciones térmicas necesarias para las propiedades mecánicas. La guía de TWI sobre la temperatura entre pasadas también distingue entre el mantenimiento continuo de la temperatura y la verificación realizada inmediatamente antes de la siguiente pasada.
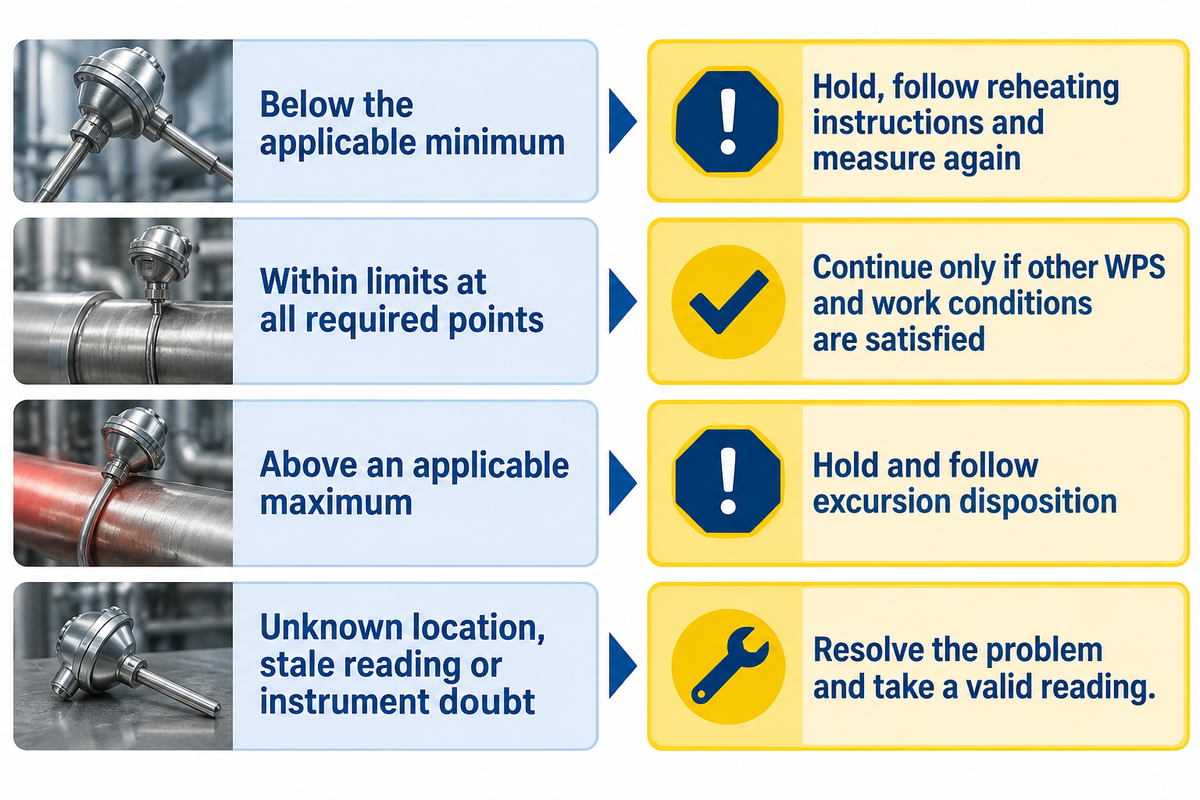
Comprobación de precalentamiento con dos límites
La comprobación de precalentamiento con dos límites es una lista de verificación editorial para esta guía y no una prueba definida por la normativa. Compara la lectura actual con los límites inferior y superior aplicables antes del siguiente paso de soldadura.
Esta comparación se realiza después de verificar el procedimiento de soldadura (WPS), los consumibles y las condiciones de trabajo. Las restricciones de temperatura ambiente y las condiciones de las superficies de trabajo son requisitos independientes. Aplique cada límite solo donde el procedimiento lo especifique. Si falta algún límite o instrucción de medición requerida, el coordinador de soldadura lo solucionará antes de continuar con el trabajo.
| Condición observada | Acción: |
|---|---|
| Por debajo del mínimo aplicable | Detenga la operación de soldadura, siga las instrucciones de recalentamiento del procedimiento y vuelva a medir. |
| Dentro de los límites aplicables en todos los puntos requeridos. | Continúe solo cuando se cumplan los demás procedimientos de trabajo y condiciones laborales. |
| Por encima de un máximo aplicable | Suspenda la soldadura y siga la disposición de excursión especificada. |
| Ubicación desconocida, lectura obsoleta o duda sobre el instrumento. | Resuelva el problema de medición y tome una lectura válida. |
Ejemplo: Un operario ha interrumpido una soldadura de brida multipaso mientras se resuelve un problema de manipulación. Mientras tanto, la marca de lápiz anterior sigue ahí cuando el operario regresa. Esta marca no es una nueva lectura entre pasadas. El operario comprueba las ubicaciones especificadas en el WPS y encuentra una que está por debajo del mínimo. La soldadura se interrumpe mientras se lleva a cabo la secuencia de reinicio aprobada para la junta. Si se requería un mantenimiento continuo de la temperatura y se perdió, simplemente recalentar no es suficiente automáticamente; el especialista en soldadura responsable gestiona esa desviación. El registro identifica la junta y la interrupción, porque una lectura entre pasadas posterior dentro del rango no demuestra por sí sola que toda la interrupción fuera aceptable.
Registre las comprobaciones de precalentamiento antes de continuar con la soldadura.
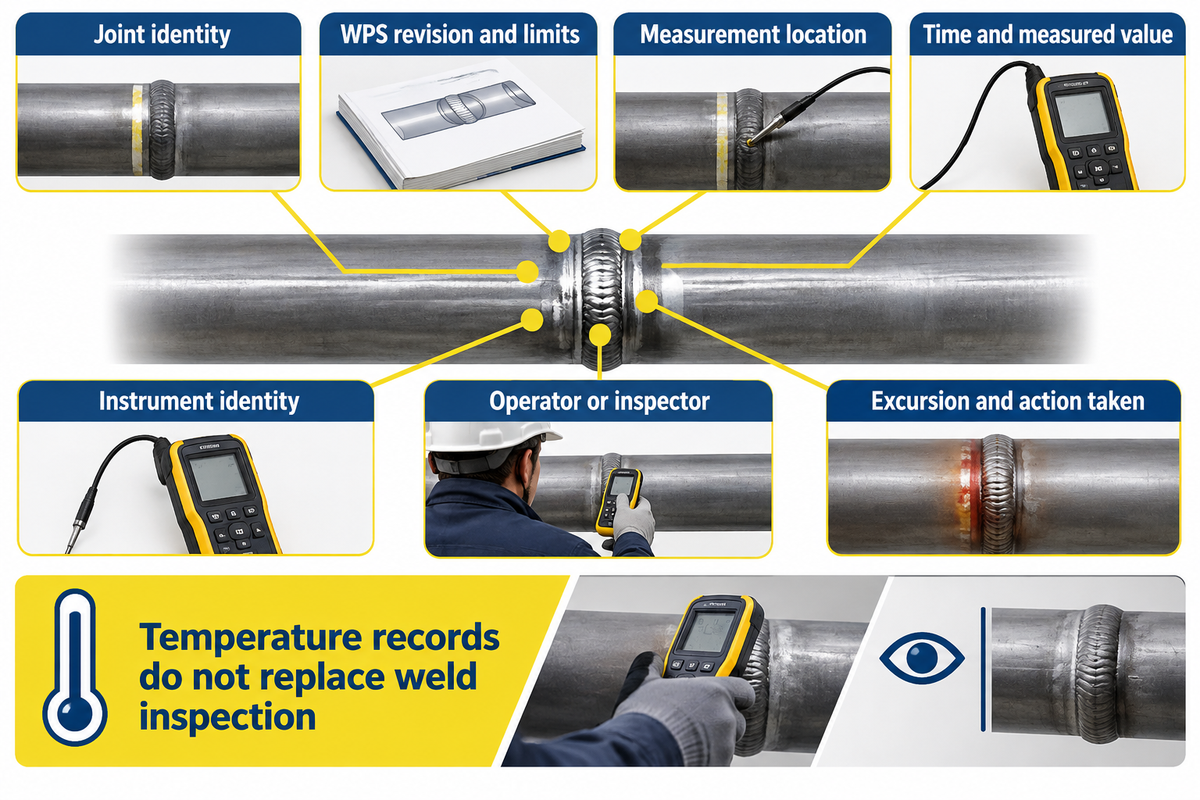
Registre información suficiente para vincular cada lectura con una junta, un procedimiento y una etapa de soldadura. Como mínimo, un registro de taller útil debe identificar la junta, la revisión del procedimiento de soldadura (WPS), los límites aplicables, la ubicación de la medición, la hora, el instrumento y el valor medido. Incluya la identidad del operador o inspector y la acción tomada cuando una lectura se encuentre fuera de los límites permitidos.
Los gradientes de temperatura son importantes: las lecturas de diferentes puntos deben seguir siendo identificables, en lugar de promediarse en un único número que dé tranquilidad. Un registro etiquetado simplemente como "temperatura" no permite diferenciar la zona de soldadura de una ubicación remota del componente.
- Identifique la revisión conjunta y actual del WPS.
- Anote la ubicación, la hora y el instrumento con cada lectura.
- Registrar las interrupciones y el seguimiento necesario.
- Sustituya el valor de ajuste del calentador por una lectura de la pieza de trabajo.
- Reutilice una marca derretida como prueba de la temperatura actual.
- Borrar una excursión porque la articulación se enfrió posteriormente.
Los registros de temperatura respaldan el control del proceso y la calidad de la soldadura. No reemplazan la inspección de defectos de soldadura. La evaluación de la integridad de la soldadura sigue el método y el cronometraje obligatorios; pueden producirse fisuras por hidrógeno después de la soldadura. Los requisitos de inspección de soldadura específicos del MDOT ilustran esta distinción entre realizar la soldadura y aceptarla.
Planifique el precalentamiento alrededor de una línea de soldadura de viga H.
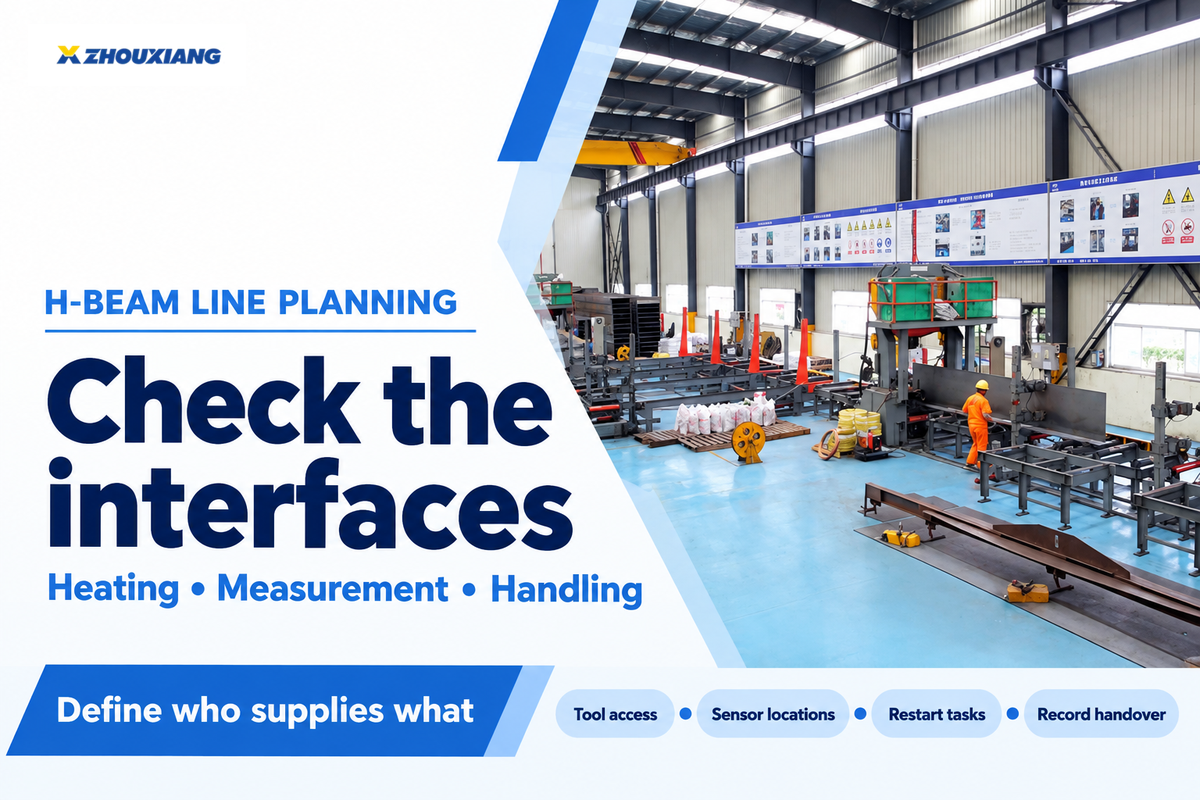
Integre el calentamiento y la medición en la secuencia de montaje, soldadura por puntos, soldadura final y tareas de manipulación. En una línea de soldadura de vigas H , la pregunta clave es si la temperatura de la junta requerida se puede establecer y verificar sin que los dispositivos de fijación, la geometría de la brida o el movimiento obstaculicen el acceso. Las soldaduras por puntos requieren condiciones de procedimiento específicas.
En una solicitud de cotización se debe considerar el siguiente alcance. El proveedor de la línea y el proveedor de equipos de calefacción deben especificar quién proporciona qué y quién realiza la demostración del montaje completo.
| Categoría de alcance del equipo | Detalles de la cotización requerida | Observación del ensayo |
|---|---|---|
| Calienta la junta | Herramientas de calefacción, conexión eléctrica o de combustible, control y cualquier requisito de refrigeración. | Los puntos requeridos alcanzan las condiciones de temperatura del trabajo. |
| Colocar las herramientas | Acceso alrededor de las secciones de viga mínimas y máximas planificadas | La fijación y la extracción se ajustan a la secuencia de producción. |
| Mida y guarde las lecturas. | Sensores, instrumentos, identificación de canales y exportación de registros | Cada lectura permanece conectada a su articulación y ubicación. |
| Mover y reiniciar | Responsabilidades de enrutamiento de cables, despeje de accesorios y reinicio | La manipulación y las interrupciones preservan o restablecen las condiciones requeridas. |
| Sensores de temperatura | Número, tipo, accesorio y suministro de repuesto | Los sensores alcanzan las posiciones especificadas con los dispositivos de fijación colocados. |
| Comprobaciones de instrumentos | Disposiciones de verificación o calibración requeridas | La identidad del instrumento coincide con el registro de la tienda. |
| Entrega de registros | Formato de archivo, identificadores conjuntos y acceso de recuperación | Se puede recuperar una lectura de prueba guardada para su conjunto. |
| Capacitación de los operadores | Configuración de herramientas, medición y gestión de interrupciones | El operador asignado realiza la secuencia acordada. |
| Comparar el costo de instalación | Instalación, formación, consumibles, repuestos y monitorización incluidos o excluidos | Ambas ofertas cubren el mismo alcance de trabajo demostrado. |
Ejemplo: el departamento de compras recibe una cotización de calentador de menor precio sin sensores, mientras que una segunda cotización incluye canales de medición y herramientas instaladas. El departamento de finanzas no puede comparar las cotizaciones como paquetes equivalentes. El gerente de producción debe tener programadas las tareas de fijación, calentamiento y reinicio en la junta prevista. El departamento de calidad necesita las ubicaciones de medición correctas y un registro recuperable. El departamento de compras puede entonces agregar los elementos faltantes a la primera cotización y comparar el alcance instalado. Un período de calentamiento más corto beneficia a la línea solo cuando las herramientas, la manipulación y la medición se ajustan a la misma secuencia. Incluya esas tareas en el plan de aceptación de prueba antes de seleccionar el paquete.
Para una consulta sobre la línea Zhouxiang, envíe las secciones de viga planificadas, los grados de acero, el proceso de soldadura, los planos de las juntas y los requisitos térmicos del WPS a través de la página de consulta del proyecto . Incluya la secuencia de producción requerida y quién suministrará el equipo de calefacción y control de temperatura.
ISO 13916:2025: compruebe la edición de medición adoptada.
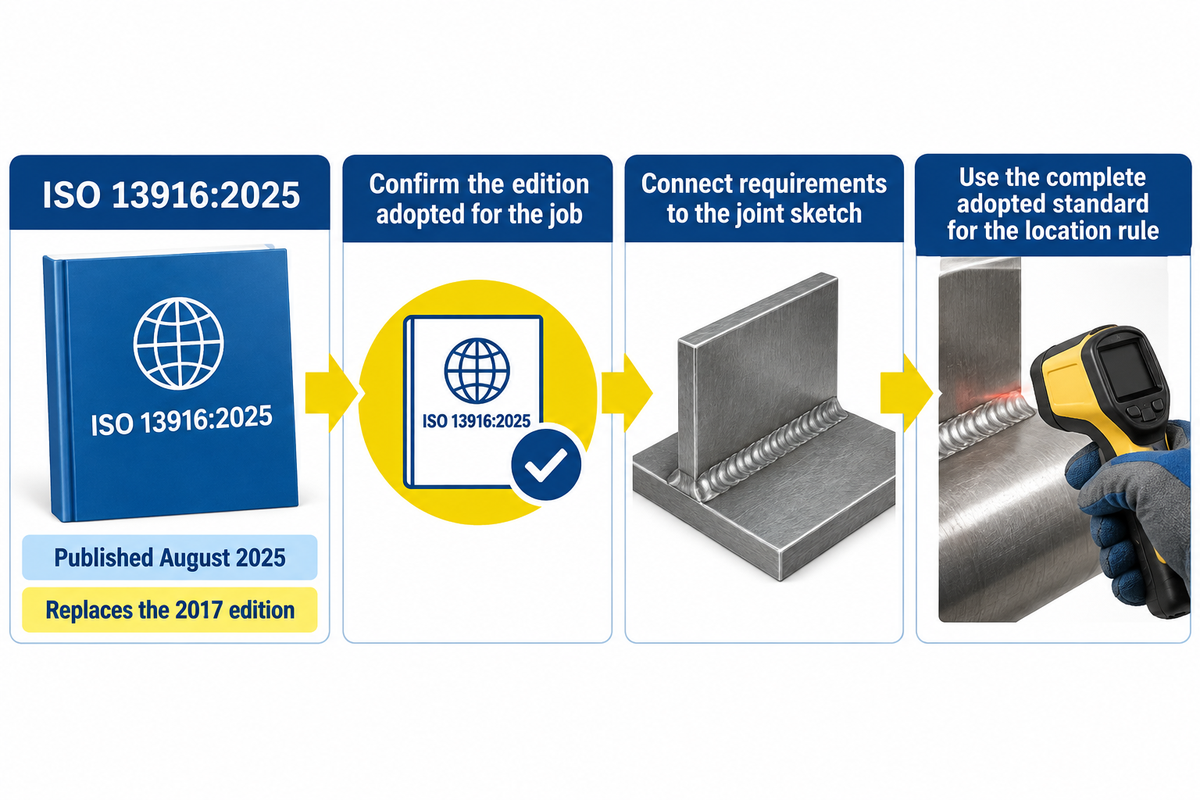
Las instrucciones de medición deben corresponder a la edición adoptada para el trabajo, incluyendo las condiciones para la ubicación del control de temperatura. La norma ISO 13916:2025 , publicada en agosto de 2025, aborda la medición de las temperaturas de precalentamiento, entre pasadas y de mantenimiento del precalentamiento. Esta norma reemplaza la edición de 2017; un contrato que haga referencia a una edición anterior aún requiere un tratamiento acordado de dicha referencia.
La vista previa de las normas nacionales oficiales identifica un cambio en los requisitos de posición de medición en la subcláusula 4.1. El caso en cuestión se refiere a espesores de junta de hasta 50 mm inclusive, donde la fuente de calor se encuentra fuera de la ranura de soldadura. Esto justifica la revisión de las instrucciones de verificación de temperatura existentes, especialmente si se trata de una copia de una tabla antigua.
Durante la actualización del procedimiento, el coordinador de soldadura debe vincular los requisitos de medición adoptados con el esquema de juntas y los puntos de verificación de las instrucciones de taller. La ubicación de los instrumentos, el acceso a las herramientas de calentamiento y las instrucciones para el operador deben describir la misma disposición. Utilice la norma adoptada completa para la regla de ubicación; el resumen de la revisión identifica qué disposición requiere atención.
Preguntas frecuentes sobre el precalentamiento de la soldadura
¿Se puede soldar sin precalentamiento?
Ver respuesta
¿Se puede soldar con varillas húmedas?
Ver respuesta
¿Es necesario quitar la pintura antes de soldar?
Ver respuesta
¿Todas las soldaduras requieren un tratamiento térmico posterior a la soldadura?
Ver respuesta
¿Cuáles son los riesgos de sobrecalentar una soldadura?
Ver respuesta
¿Se puede utilizar el calentamiento por inducción para el precalentamiento en soldadura?
Ver respuesta
¿Qué ocurre si se omite el precalentamiento cuando es necesario?
Ver respuesta
Incluya la tarea de calentamiento en su plan de línea de haz.
Incluya los planos conjuntos y los requisitos de procedimiento en la discusión sobre el equipo. Zhouxiang puede analizar el diseño de la línea y las interfaces necesarias para el calentamiento, la medición y la manipulación.
Esta guía aborda la selección de procedimientos y la verificación en planta para la planificación de la fabricación. La soldadura de producción utiliza el WPS aplicable y los requisitos del proyecto. Información de la empresa: sobre Zhouxiang.
Referencias y fuentes
- AWS: selección del procedimiento de precalentamiento y entre pasadas
- TWI: Grietas de hidrógeno en aceros; lápices de colores que indican la temperatura; Control de precalentamiento y entre pasadas; limitaciones del aumento del precalentamiento y la entrada de calor
- HSE: precalentamiento con oxipropano de estructuras cerradas
- MDOT: Guía para la soldadura en campo de estructuras de acero
- El soldador: precalentamiento y temperatura entre pasadas, Parte II
- Catálogo ISO 13916:2025 y Vista previa de las normas nacionales oficiales