
Los tipos de varillas de soldadura para recubrimiento duro abarcan cinco familias principales de aleaciones AWS A5.13 con durezas que van desde 18 HRC hasta más de 70 HRC. Seleccionar el electrodo incorrecto en aplicaciones de soldadura industrial puede desgastar una pieza más rápidamente que si se deja sin recubrimiento. Usar una varilla de carburo de cromo frágil de 60 HRC en un martillo triturador provoca el desprendimiento del recubrimiento. Usar una varilla de manganeso blanda en una tolva de arena fina también puede fallar, ya que el deslizamiento a baja tensión nunca produce endurecimiento por deformación.
Esta guía de ingeniería relaciona las clasificaciones de recubrimientos duros AWS A5.13 con la abrasión por deslizamiento, el impacto, la fricción metal-metal y la corrosión térmica. Aprenderá cómo la dilución del metal base modifica la química de la primera pasada en diversas aplicaciones de recubrimiento duro. También explicamos cuándo son obligatorias las capas amortiguadoras y en qué se diferencian las superposiciones manuales de la fabricación automatizada por haz.
¿Cómo se clasifican los tipos de varillas de soldadura para recubrimiento duro según la norma AWS A5.13 y su mecanismo de desgaste?
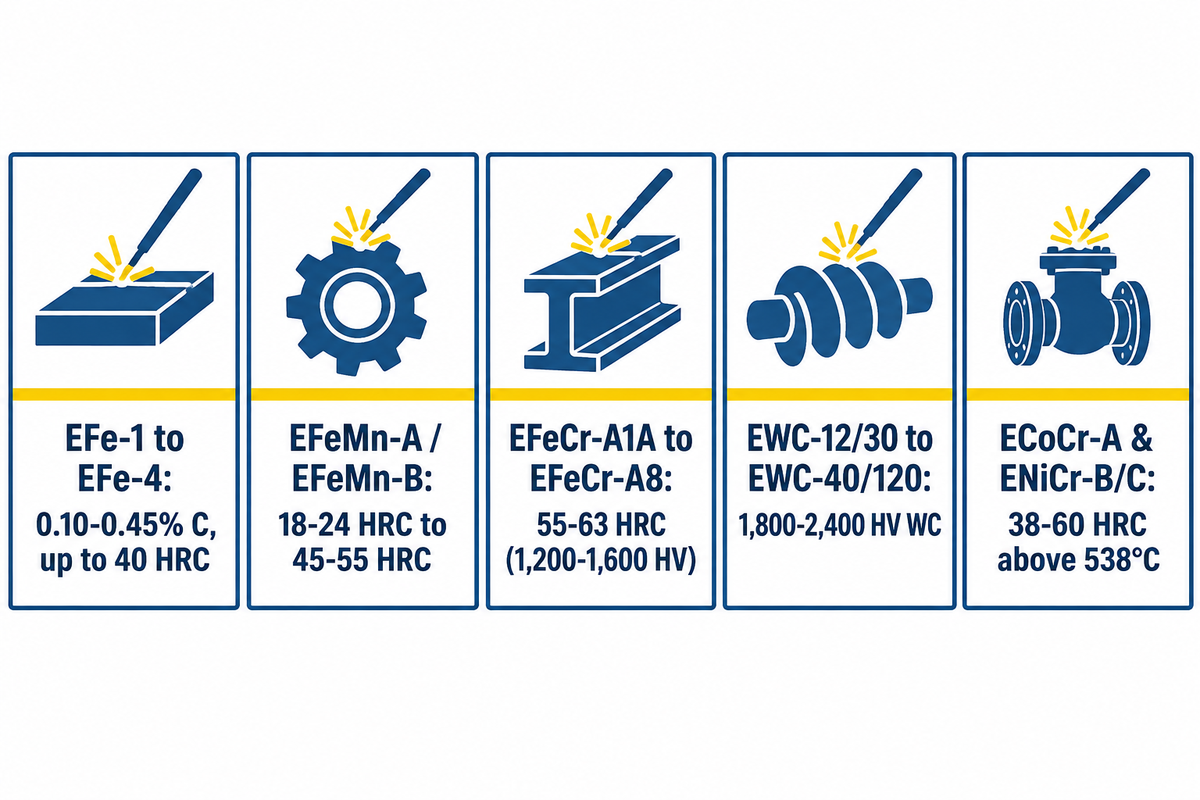
Los tipos de varillas de soldadura para recubrimiento duro según AWS A5.13/A5.13M:2024 se dividen en cinco familias metalúrgicas que abarcan desde 18 HRC hasta 70 HRC equivalentes. De acuerdo con las especificaciones de electrodos de recubrimiento AWS A5.13 , los electrodos revestidos para soldadura por arco metálico protegido se clasifican en cinco grupos químicos. Estos grupos incluyen grados de base de hierro, base de cobalto, base de níquel, base de cobre y carburo de tungsteno tubular. Cada clase equilibra la tenacidad al impacto, la resistencia al desgaste y el volumen de carburo para condiciones de servicio específicas.
Antes de comparar las aleaciones de recubrimiento, los ingenieros que necesiten rellenos de juntas convencionales deben consultar nuestra guía de selección de varillas de soldadura estructural . Los electrodos estructurales se clasifican según su resistencia a la tracción en miles de libras por pulgada cuadrada (psi). Los electrodos de recubrimiento, por otro lado, se definen por su composición química sin diluir en el metal de soldadura, de acuerdo con la norma AWS A5.13. Esta composición química sin diluir se suele medir en la segunda o tercera capa de soldadura.
Según la guía de electrodos para recubrimiento duro SMAW de The Fabricator , la tasa de deposición del recubrimiento mediante soldadura manual con electrodo revestido oscila entre 0.45 y 3.2 kg/h (1 a 7 lb/h). Se informa que el arco con electrodo revestido produce una dilución del metal base del 15 % al 30 % en la primera pasada. Debido a que el arco de soldadura mezcla el metal base con el baño de fusión, la dureza en la primera pasada cae por debajo de los valores nominales. Las aleaciones martensíticas de dureza media y las aleaciones con alto contenido de cromo requieren un ajuste preciso del amperaje y el número de capas para lograr la resistencia al desgaste nominal.
| AWS A5.13 Familia y clase típica | Contenido clave de aleación sin diluir | Dureza típica del depósito | Comprobaciones de maquinabilidad y alivio | Capas máximas recomendadas | Mecanismo de desgaste primario |
|---|---|---|---|---|---|
| Acero de baja aleación y acero martensítico (EFe-1 a EFe-4) | 0.10–0.45 % C, 1–4 % Cr, Mn, Mo | 25-55 HRC | Mecanizable hasta ~40 HRC; depósito sin cheque | De 3 capas a ilimitadas (EFe-1) | Restauración de impactos moderados, como rodadura, deslizamiento y contacto metal con metal |
| Acero austenítico al manganeso (EFeMn-A, EFeMn-B, EFeMnCr) | 0.5–0.9% C, 11–14% Mn, 3–5% Ni o Cr | 18–24 HRC en estado soldado; 45–55 HRC endurecido por deformación. | No mecanizable (solo rectificado); matriz dúctil sin fisuras | Sin límite (si la temperatura entre pasos se mantiene por debajo de 260 °C / 500 °F) | Impacto severo de roca contra metal y erosión extrema. |
| Hierro de carburo con alto contenido de cromo (EFeCr-A1A a EFeCr-A8) | 3.0–5.0% C, 20–35% Cr, Mo/Nb/V opcional | 55–63 HRC en masa (carburos 1,200–1,600 HV) | Solo rectificado; comprobaciones de alivio de la rebaba transversal cada 10–19 mm. | Máximo de 1 a 2 capas (máximo 3 capas en casos especiales). | Abrasión mineral por deslizamiento severa de baja o alta tensión |
| Carburo de tungsteno tubular (EWC-12/30, EWC-20/30, EWC-40/120) | Gránulos de WC/W2C al 40-60 % en peso en tubo de acero dulce | Matriz 45–55 HRC; gránulos de WC 1,800–2,400 HV | No mecanizable; finas grietas en el relieve de la superficie. | Máximo de 1 a 2 capas | Corte o perforación de tierra, arenisca y minerales en condiciones extremas. |
| Aleaciones a base de cobalto y a base de níquel (ECoCr-A / Stellite 6, ENiCr-B / ENiCr-C) | 25–32% Cr, 4–14% W o 2–4% B, el resto Co o Ni | 38–45 HRC (ECoCr-A); 45–60 HRC (ENiCr-B/C) | Mecanizable con herramientas de carburo (ECoCr-A); requiere precalentamiento. | De 2 a 3 capas sobre amortiguador de acero inoxidable | Desgaste a altas temperaturas por encima de 538 °C (1,000 °F), cavitación y corrosión ácida por debajo de pH 7. |
Los avances metalúrgicos recientes también buscan la eficiencia en una sola pasada. Por ejemplo, la patente estadounidense 9,475,154 B2 describe un electrodo de recubrimiento duro que deposita una matriz de hierro-cromo-boro-carbono (Fe-Cr-BC) con un contenido de boro de entre 2.5 y 4.5 % en peso. Los borocarburos son la fase principal que endurece la aleación. Esta composición química forma borocarburos primarios densos en una sola pasada, compensando la dilución del metal base de la primera capa en las reparaciones de campo.
Adaptación de los mecanismos de desgaste a la metalurgia de depósitos: compensaciones entre abrasión e impacto
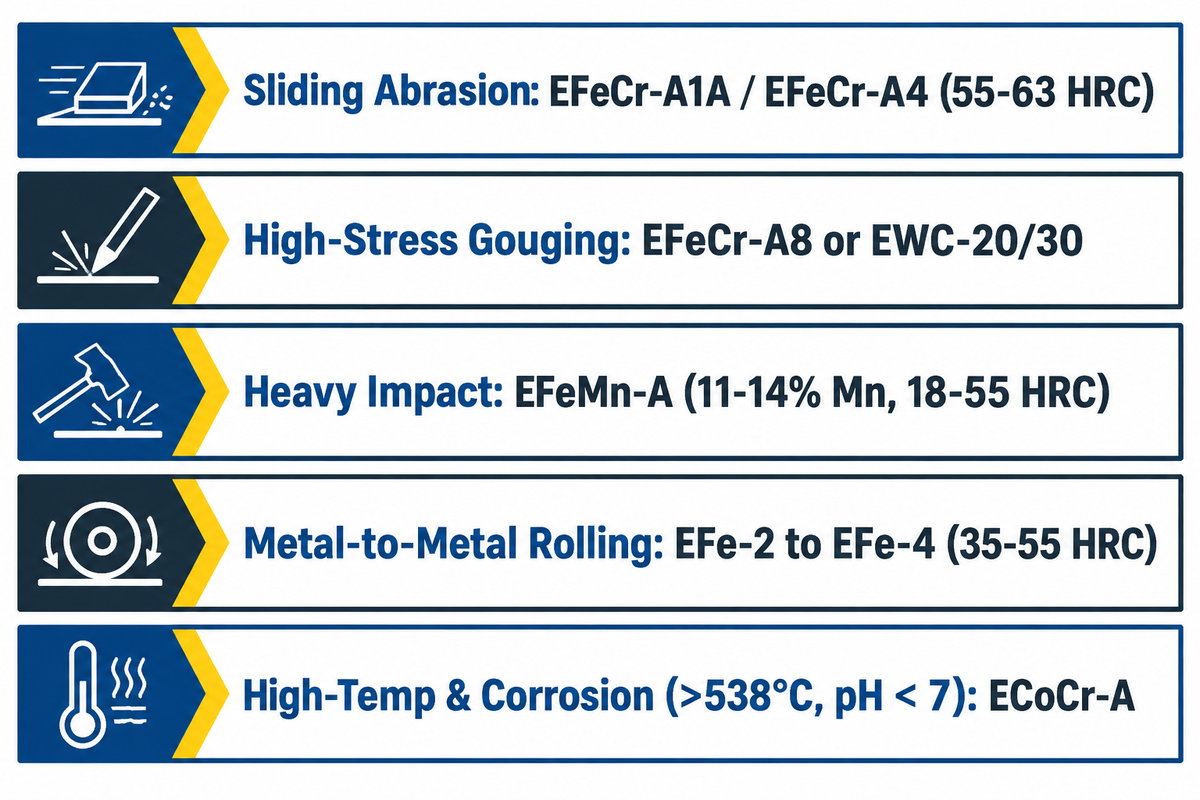
El primer paso para determinar la composición de la aleación en una aplicación específica es comprender el modo de desgaste predominante en un componente dañado. En aplicaciones donde se realiza un recubrimiento duro, la resistencia a la abrasión y la tenacidad al impacto están inversamente relacionadas con el volumen de carburos. La adición de carburos primarios de tungsteno y cromo aumenta la resistencia al desgaste por rayado mineral, mientras que la acumulación de filamentos sólidos favorece la ductilidad al impacto.
Como se explica en la guía básica de The Fabricator sobre el recubrimiento duro de metales , dos aleaciones con la misma dureza de 58 HRC pueden ofrecer una vida útil muy diferente. Un recubrimiento de acero para herramientas martensítico de 58 HRC prácticamente no contiene carburos primarios, por lo que la arena de cuarzo fluye libremente a través de la matriz. Por otro lado, un depósito de carburo de alto cromo de 58 HRC contiene carburos M7C3 duros que bloquean la penetración de minerales.
| Modo de uso | Firma visual de campo en la pieza desgastada | Microestructura recomendada | Clase AWS A5.13 preferida | Riesgo de fallo en caso de aplicación incorrecta |
|---|---|---|---|---|
| Abrasión por deslizamiento de baja tensión | Surcos lisos y pulidos producidos por el flujo de arena fina, carbón, cemento o granos. | Alta fracción volumétrica de carburos de cromo hipereutécticos M7C3 | EFeCr-A1A / EFeCr-A4 (25–35% Cr, 3.5–5.0% C) | Se desprende rápidamente si se expone al impacto directo de una roca o a más de 2 capas. |
| Rectificado y ranurado de alta tensión | Arañazos profundos, bordes astillados y fragmentos de roca incrustados. | Carburos complejos (Cr, Nb, Mo) o gránulos gruesos de WC en una matriz resistente. | EFeCr-A8, carburo complejo o EWC-20/30 | El sobrecalentamiento del agua de la WC disuelve el tungsteno en hierro-tungsteno quebradizo. |
| Fuerte impacto y golpes | Labios con forma de hongo, deformación plástica y grietas por endurecimiento por trabajo. | Austenita metaestable que se transforma en martensita bajo impacto. | EFeMn-A o EFeMnCr (11–14% Mn) | Se desgasta rápidamente en arena pura deslizante porque la superficie se mantiene en 20 HRC. |
| Laminado y adhesión metal-metal | Desgaste por fricción, rodillos desconchados y muñones de eje aplastados plásticamente. | Martensita laminar fina sin templar o templada (sin fisuras) | EFe-2, EFe-3 o EFe-4 (35–55 HRC) | Baja resistencia a la abrasión con sílice mineral afilada. |
| Desgaste por altas temperaturas y corrosión | Incrustaciones por oxidación por encima de 538 °C (1,000 °F) o picaduras químicas a pH < 7 | Solución sólida de cobalto-cromo-tungsteno o níquel-cromo-boro + carburos | ECoCr-A (Stellite 6) o ENiCr-C | Se producen grietas si se aplica sin un precalentamiento de 315–482 °C y sin la capa amortiguadora E309L. |
Las temperaturas de operación y la composición química de la suspensión establecen límites metalúrgicos estrictos. Según las mejores prácticas de recubrimiento de soldadura de AWS Welding Digest , los recubrimientos de carburo de cromo con base de hierro pierden dureza rápidamente por encima de los 538 °C (1,000 °F). Tampoco pueden reemplazar a las aleaciones con base de cobalto o níquel en suspensiones ácidas con un pH inferior a 7. Esto se aplica a las parrillas de hornos y a las cuchillas de corte en caliente, así como a las paletas de los mezcladores químicos.
¿Qué tipos de varillas de soldadura son las mejores para el recubrimiento duro?
Las varillas de carburo de alto cromo (AWS EFeCr-A1, de 55 a 63 HRC) son las más adecuadas para la abrasión por deslizamiento, mientras que las varillas de manganeso austenítico (EFeMn-A, de 18 a 55 HRC) son las más adecuadas para el impacto de rocas pesadas. Los electrodos de acero martensítico (AWS EFe-2 a EFe-4, de 40 a 55 HRC) ofrecen el mejor rendimiento en rodillos y ejes de metal a metal.
Para una máxima protección contra el desgaste en el mecanizado extremo de minerales, las varillas tubulares de carburo de tungsteno (EWC, gránulos de 1,800 a 2,400 HV) son la mejor opción. Para válvulas y matrices que operan a temperaturas superiores a 538 °C (1,000 °F), los electrodos de cobalto ECoCr-A (Stellite 6) siguen siendo el estándar de la industria.
Electrodos de acumulación y amortiguación frente a varillas de recubrimiento duro (y por qué el E7018 por sí solo no resiste la abrasión)
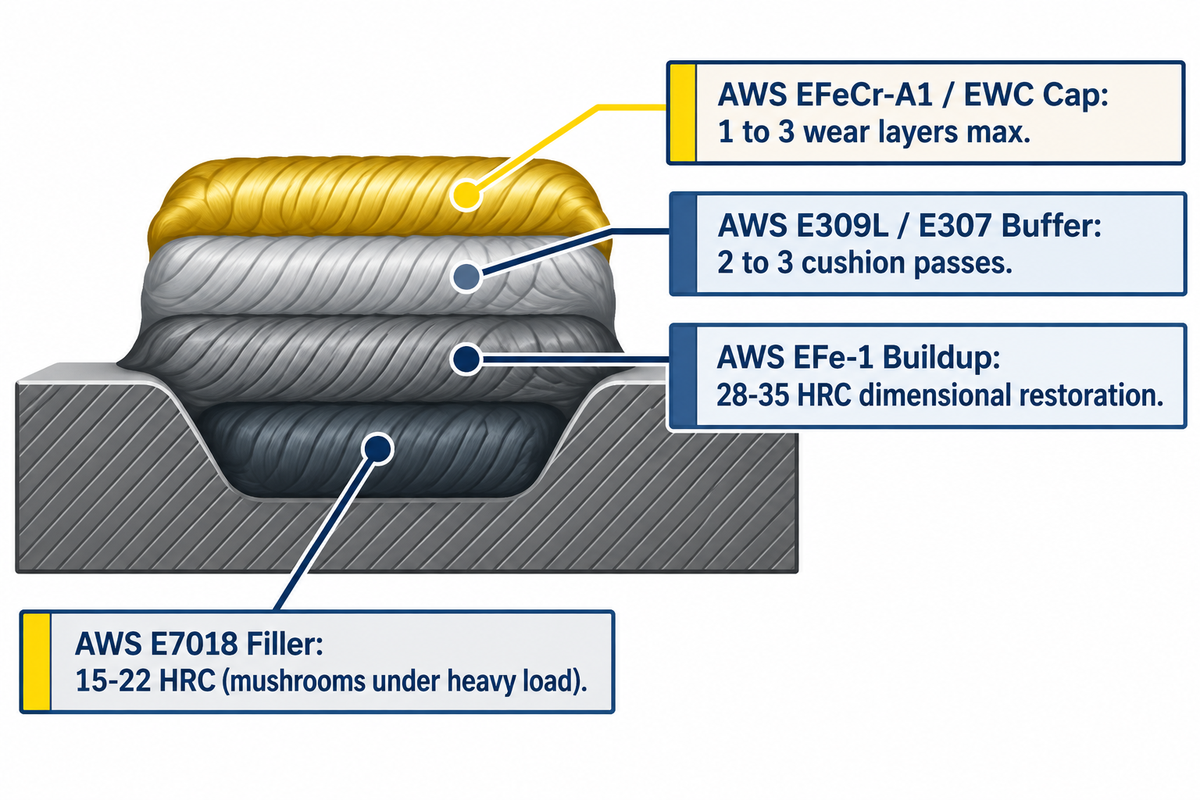
En la restauración de piezas muy desgastadas, es necesario diferenciar la restauración dimensional de las capas exteriores de recubrimiento resistentes a la abrasión. Como se documenta en las preguntas frecuentes de ingeniería de Hardface Technologies , las aleaciones de recubrimiento restauran las piezas metálicas desgastadas a dimensiones casi originales sin un límite estricto de capas. Sin embargo, las aleaciones de recubrimiento duro tienen una limitación estricta de una a tres capas. Intentar restaurar el espesor perdido en aceros al carbono y de baja aleación utilizando una varilla de recubrimiento con alto contenido de cromo garantizará el desprendimiento de material.
Antes de aplicar cualquier capa de recubrimiento sobre acero fatigado, la superficie debe prepararse. Según las directrices del subcomité AWS A5G , se debe eliminar un mínimo de 1/8 de pulgada de material mediante esmerilado o ranurado por arco de carbono. La aplicación directa de varillas de recubrimiento de carburo de alto cromo sobre más de dos capas de recubrimiento duro degradadas, sin decapado ni amortiguación, provocará un desprendimiento catastrófico.
La aplicación de recubrimientos de ECoCr-A a base de cobalto o de carburo de alta contracción sobre sustratos sensibles a las grietas requiere una capa intermedia de acero inoxidable austenítico. La aplicación de dos o tres capas intermedias de AWS E309L o E307 crea una capa amortiguadora dúctil en la interfaz de fusión. Los lectores que deseen comparar varillas estructurales estándar pueden consultar nuestra clasificación de electrodos comunes para soldadura por arco.
| Tipo de base/capa | Designación AWS típica | Dureza en estado de soldadura | Límite máximo de pases | Función de ingeniería principal |
|---|---|---|---|---|
| Relleno estructural de bajo contenido de hidrógeno | AWS A5.1 E7018 | 15–22 HRC (~190–210 HB) | Juntas estructurales de múltiples pasadas | Unión de acero dulce; soporte de compresión deficiente bajo cargas de rodadura pesadas. |
| Varilla de acumulación de baja aleación dedicada | AWS A5.13 EFe-1 (p. ej., Wearshield BU) | 28-35 HRC | Pases ilimitados | Restauración dimensional; resiste la formación de hongos plásticos subsuperficiales bajo capas duras. |
| Capa amortiguadora de acero inoxidable austenítico | AWS A5.4 E309L / E307 | 18–22 HRC (se endurece por deformación hasta ~35–40 HRC) | 2 a 3 pases de amortiguación | Amortiguación de tensión que detiene las grietas entre el metal base y las tapas de carburo frágil. |
| Recubrimiento de capa dura | AWS A5.13 EFeCr-A1 / EWC | 55–65+ HRC | Máximo de 1 a 2 capas | Carcasa exterior resistente al desgaste; nunca se utiliza para acumulaciones de gran espesor. |
¿Se puede utilizar el acero 7018 para recubrimientos duros?
El AWS E7018 no puede utilizarse como capa final de recubrimiento duro debido a que su espesor varía entre 15 y 22 HRC. Se desgasta por abrasión mineral. El E7018 de bajo contenido de hidrógeno puede emplearse como capa base de relleno en piezas de acero dulce sometidas a un ligero desgaste por deslizamiento. Con cargas de compresión o impacto elevadas, el E7018 se deforma plásticamente (formando "hongos") y cede bajo la superficie dura, lo que provoca que la capa exterior frágil se agriete y se delamine.
Al reconstruir rodillos, ejes o labios de cucharones sometidos a alta compresión, sustituya el electrodo E7018 por un electrodo de recubrimiento específico (AWS EFe-1, de 28 a 35 HRC). Aplíquelo una vez finalizado el recubrimiento dimensional.
Electrodos de recubrimiento duro a base de hierro: acero martensítico, manganeso austenítico y carburo de cromo.
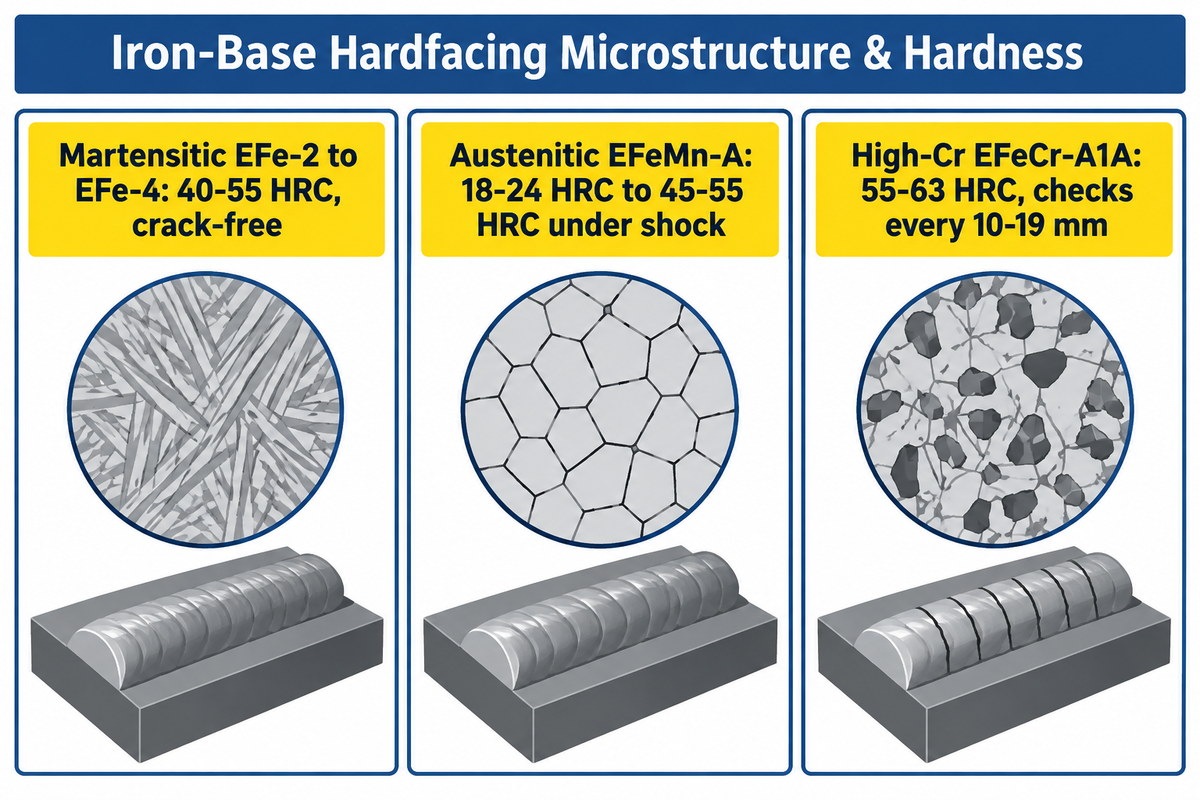
Las aleaciones de recubrimiento duro a base de hierro representan la mayor parte de la soldadura por arco de mantenimiento debido a su relación costo-rendimiento. La elección entre aleaciones de recubrimiento duro martensíticas, varillas de acero al manganeso austenítico y aleaciones de carburo con alto contenido de cromo depende de cómo cada microestructura absorbe la energía.
Los electrodos del grupo de acero martensítico (AWS EFe-2 a EFe-4) desarrollan una estructura de martensita laminar o en placas al enfriarse al aire. Estos depósitos se endurecen hasta alcanzar una dureza de entre 40 y 55 HRC (según las especificaciones de los electrodos SMAW del fabricante). Debido a que se solidifican sin una capa de verificación transversal, toleran una abrasión e impacto moderados de hasta dos o tres capas.
Los electrodos de manganeso austenítico (AWS EFeMn-A y EFeMn-B) contienen entre un 11 % y un 14 % de manganeso estabilizado con níquel o molibdeno. Según las especificaciones de electrodos SMAW de The Fabricator , los depósitos de manganeso austenítico presentan una dureza de 18-24 HRC en estado de soldadura y se endurecen hasta alcanzar los 45-55 HRC bajo impacto. Sin embargo, si un soldador aplica aleaciones austeníticas dentro de una tolva de carbón sin impacto, el metal permanece blando y se desgasta rápidamente.
Los electrodos de carburo de alto cromo (AWS EFeCr-A1A a EFeCr-A8) incorporan alto contenido de cromo y carbono al metal de soldadura para formar carburos hexagonales M7C3 densos. Según AWS Welding Digest , la dilución controlada crea una zona de transición dúctil en aproximadamente el 25 % del espesor total de la soldadura. Esto deja los tres cuartos superiores de la soldadura con carburo de cromo primario, lo que detiene eficazmente el desgaste severo por deslizamiento mineral.
| Subgrupo basado en hierro | Estructura de matriz y carburo | Dureza en estado de soldadura frente a dureza en servicio | Comportamiento de verificación cruzada | Aplicación industrial ideal |
|---|---|---|---|---|
| Acero martensítico endurecible al aire (EFe-2 a EFe-4) | Matriz martensítica con mínima austenita retenida | 40–55 HRC inmediatamente después del enfriamiento | Sin grietas cuando se mantiene el precalentamiento | Muñones del horno, rodillos del tren de rodaje, cuchillas de corte y cojinetes del eje. |
| Acero austenítico al manganeso (EFeMn-A / EFeMn-B) | Matriz austenítica resistente; se transforma bajo impacto. | 18–24 HRC en estado de soldadura → 45–55 HRC después del impacto | Dúctil, sin comprobaciones cruzadas | Trituradoras de mandíbulas, conos giratorios, martillos de molino y cruces de ferrocarril. |
| Hierro de carburo con alto contenido de cromo (EFeCr-A1A a EFeCr-A8) | 30–50% de carburos primarios M7C3 (1,200–1,600 HV) en matriz eutéctica | 55–63 HRC macrodureza volumétrica | Revisiones de alivio deseables cada 10–19 mm (3/8–3/4 pulg.) | Revestimientos de tolvas, barras trituradoras de sinter, carcasas de bombas de dragado y hélices de sinfín |
Aleaciones para servicio extremo: varillas tubulares de carburo de tungsteno, a base de cobalto (Stellite) y a base de níquel.
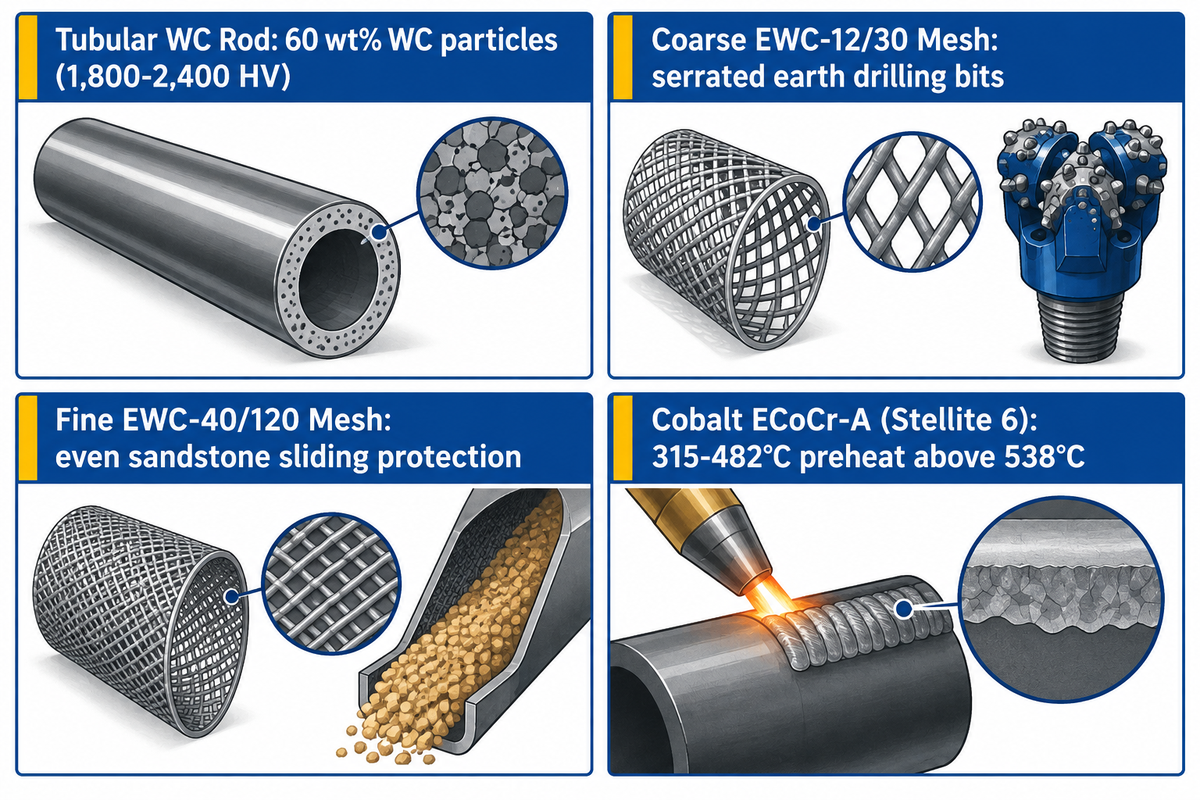
Cuando los minerales abrasivos superan los 1,200 HV de dureza o las temperaturas de funcionamiento superan los 538 °C (1,000 °F), los productos de recubrimiento duro de carburo de hierro alcanzan sus límites. En condiciones muy severas, como el desgaste abrasivo, se suelen utilizar electrodos de soldadura tubulares de carburo de tungsteno, cobalto o níquel para aplicaciones extremas, con el fin de proteger los componentes. La correcta adaptación del proceso de soldadura y el amperaje a estas varillas especiales evita costosos daños metalúrgicos.
Los electrodos tubulares de carburo de tungsteno consisten en un tubo de acero dulce relleno con aproximadamente un 60 % en peso de WC/W2C fundido o partículas macrocristalinas de WC. Esta estructura compuesta está documentada en la patente estadounidense 4,923,511 A. Según la tabla 4 de la norma AWS A5.13 , las designaciones EWC-12/30, EWC-20/30, EWC-30/40 y EWC-40/120 especifican el tamaño de malla del gránulo de tungsteno. Las partículas gruesas de malla 12/30 crean un borde de corte dentado en las brocas de perforación de tierra. Los gránulos finos de malla 40/120 se distribuyen uniformemente contra el desgaste por deslizamiento de la arenisca.
Los soldadores que utilizan varillas de carburo de tungsteno deben emplear el amperaje más bajo posible que permita mantener un arco de soldadura uniforme. Una corriente excesiva disuelve los gránulos de carburo de tungsteno (de 1,800 a 2,400 HV) en el baño de hierro. La disolución térmica de los gránulos crea una matriz amorfa y frágil de hierro-tungsteno que se fractura al contacto. Los cordones de soldadura con poca oscilación mantienen los densos gránulos de WC en suspensión.
Los electrodos a base de cobalto (como el AWS ECoCr-A, también conocido como Kennametal Stellite 6) y las aleaciones a base de níquel (AWS ENiCr-B y ENiCr-C) predominan en aplicaciones de alta temperatura. Según el AWS Welding Digest , las aleaciones a base de cobalto requieren un precalentamiento entre 315 °C (600 °F) y 482 °C (900 °F) sobre dos o tres capas amortiguadoras. También requieren un enfriamiento lento con mantas aislantes. Las aleaciones a base de cobalto conservan su dureza en caliente en válvulas de vapor y matrices de extrusión en caliente. Los asientos de válvulas de precisión suelen utilizar varillas de soldadura TIG de la misma aleación de cobalto.
Compatibilidad con metales base: acero al carbono, manganeso Hadfield, chapa antidesgaste y hierro fundido.
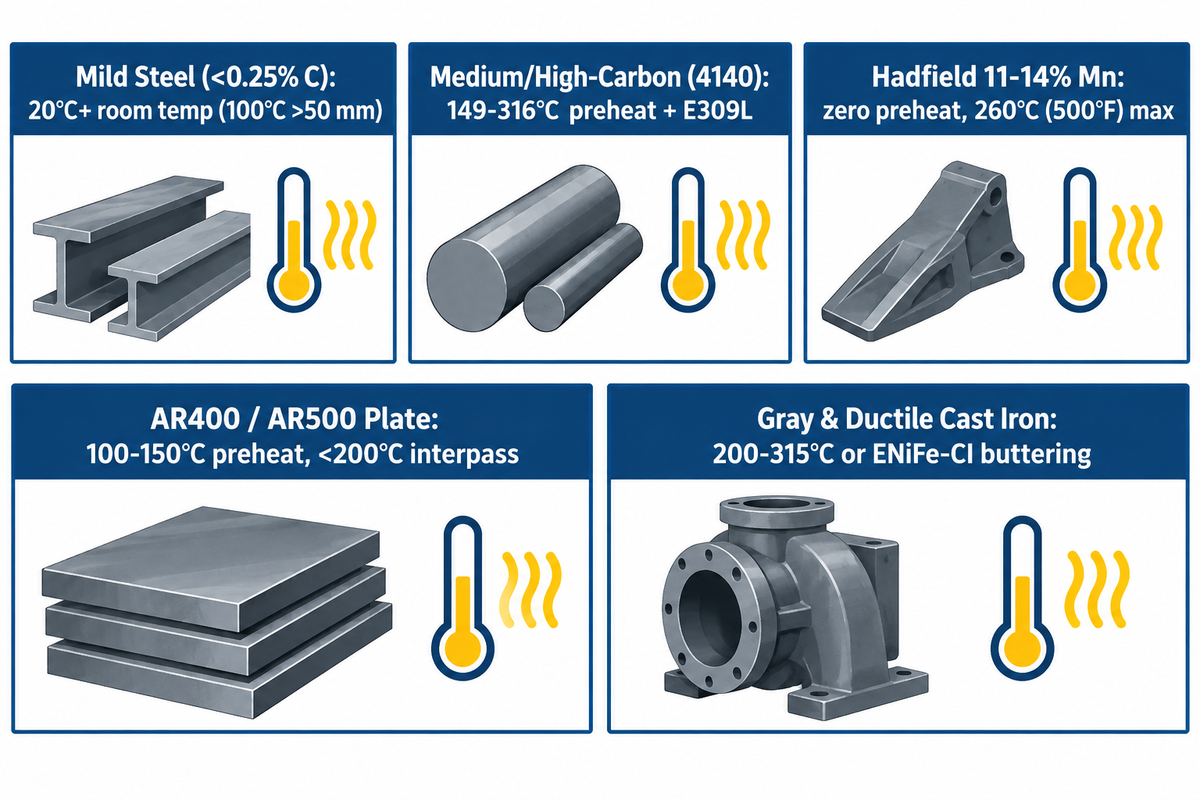
La composición del metal base determina el precalentamiento o la estricta restricción de aporte térmico antes de aplicar el recubrimiento duro. Nuestra síntesis de referencia de cinco motores, realizada a través de 24 consultas en tiempo real, revela que las tablas genéricas omiten la regla de precalentamiento inversa entre el acero de carbono medio (precalentamiento requerido de 150 a 260 °C) y el acero Hadfield con 12 a 14 % de manganeso (sin precalentamiento, límite entre pasadas <260 °C / 500 °F), lo que pone de manifiesto este riesgo en el taller. Tratar cada pieza de fundición de acero como si fuera acero dulce es una de las maneras más rápidas de dañar una pieza minera costosa.
Según las preguntas frecuentes sobre el precalentamiento de Hardface Technologies , los aceros aleados como el 4130 requieren un precalentamiento de aproximadamente 200 °C (400 °F), mientras que los rieles de acero con alto contenido de carbono requieren de 315 °C a 370 °C (600 °F a 700 °F). El precalentamiento ralentiza la velocidad de enfriamiento en la zona afectada por el calor (ZAC), lo que previene la fragilidad de la martensita sin templar y el agrietamiento bajo el cordón inducido por el hidrógeno.
El acero al manganeso austenítico Hadfield (11 % a 14 % Mn) requiere un protocolo térmico completamente opuesto. Precalentar el acero al manganeso Hadfield o permitir que las temperaturas entre pasadas superen los 500 °F fragiliza la pieza fundida con carburos en los límites de grano, como se destaca en el AWS Welding Digest . Como se destaca en el AWS Welding Digest, si una pieza fundida de manganeso se encuentra bajo cero en invierno, caliéntela solo hasta 80 °F y mantenga la temperatura entre pasadas estrictamente por debajo de los 500 °F.
| Tipo de material base | Requisito de precalentamiento | Techo máximo entre pasos | Búfer requerido / Primera pasada | Riesgo metalúrgico crítico |
|---|---|---|---|---|
| Acero dulce con bajo contenido de carbono (<0.25% C) | Temperatura ambiente (20 °C o más); 100 °C en placas gruesas de más de 50 mm. | 300 ° C (572 ° F) | Ninguno para 1-2 pasadas de capa; EFe-1 para acumulación profunda | La dilución de la primera capa (25-30%) reduce la dureza de una sola pasada. |
| Acero de medio/alto contenido de carbono y de baja aleación (0.30–0.55% C, 4140) | 149 ° C a 316 ° C (° F a 300 600 ° F) | 350 °C (660 °F) + enfriamiento lento de la manta | Amortiguador E7018, EFe-1 o E309L de bajo contenido de hidrógeno | transformación martensítica de la zona afectada por el calor y desprendimiento de hidrógeno bajo el cordón |
| Acero al manganeso austenítico Hadfield (11–14% Mn) | Precalentamiento cero (Solo para frío templado hasta un máximo de 27 °C / 80 °F) | Estrictamente 260 °C (500 °F) máximo | Acero inoxidable EFeMn-A, EFeMnCr o E307/E309L | La precipitación de carburos en función del tiempo y la temperatura provoca el desprendimiento del metal base. |
| Placa de desgaste templada y revenida (AR400, AR500, Hardox) | De 100 °C a 150 °C (de 212 °F a 300 °F) en secciones gruesas | 200 °C (392 °F) máx. | Amortiguador E309L o E7018 bajo tapas de carburo | El sobrecalentamiento por encima de 200 °C templa y ablanda la placa de desgaste Q&T. |
| Hierro fundido gris y dúctil (2.5–4.0 % C) | De 200 °C a 315 °C (de 400 °F a 600 °F) o soldadura por puntos en frío. | Mantener uniforme; enfriar lentamente en cal/manta | AWS A5.15 ENiFe-CI paso de recubrimiento de níquel-hierro | La captación de carbono forma hierro blanco quebradizo a lo largo de la línea de fusión. |
¿Qué tipo de alambre debo usar para soldar a recubrimientos duros?
Utilice un electrodo amortiguador de acero inoxidable austenítico (AWS E309L o E307) o un alambre de soldadura tubular FCAW sin gas E309LT0-3 después de eliminar el revestimiento duro antiguo. Nunca suelde una fijación estructural o un labio de desgaste de repuesto directamente sobre un recubrimiento existente de carburo de cromo o carburo de tungsteno. La capa de carburo frágil se fracturará debajo de la junta estructural. Siempre realice un ranurado o esmerilado con arco de carbono en la zona de la junta hasta alcanzar el metal base sano antes de soldar con metal de aporte E309L o AWS E7018.
Matemáticas de dilución, límites máximos de capas, comprobación de alivio y selección de patrones de cuentas.
La penetración y la dilución determinan si una varilla de soldadura para recubrimiento duro alcanza la resistencia a la abrasión indicada en el catálogo en condiciones reales de trabajo. Se estima que, durante la soldadura por arco metálico protegido, entre el 15 % y el 30 % de la primera capa del cordón de soldadura está compuesta de metal base fundido. Las pruebas comparativas de desgaste realizadas en estudios de recubrimiento duro de Metals revisados por pares muestran que las muestras base de laboratorio, con una resistencia de 96 a 98 g, aumentan a entre 103 y 108 g tras la deposición del recubrimiento duro.
Para ver por qué se requieren dos pasadas, considere un ejemplo ilustrativo que asume un modelo de balance de masa de dilución SMAW de dos pasadas que muestra cómo una dilución del 30 % en la primera pasada en acero dulce con 0.18 % de C reduce un depósito EFeCr-A1 de 28.0 % Cr / 4.5 % C a 19.6 % Cr / 3.18 % C en la pasada 1 (46–48 HRC) y restaura 25.5 % Cr / 4.11 % C en la pasada 2 (57–60 HRC), lo que explica por qué una capa de 2 pasadas alcanza la resistencia total a la abrasión mientras que una tercera pasada supera el umbral de tensión de desprendimiento. Usando la ecuación de balance de masa C_depósito = (D × C_base) + ((1 − D) × C_relleno), la pasada 1 se solidifica cerca del límite eutéctico con carburos primarios reducidos. En el segundo paso, los carburos primarios hipereutécticos M7C3 recuperan su densidad total.
Regla del umbral de control de alivio de 2 capas
La regla del umbral de alivio de grietas de 2 capas establece que los recubrimientos de carburo de alto cromo (AWS EFeCr-A1 a EFeCr-A8) requieren 2 capas sobre acero al carbono. Dos pasadas ayudan a reducir la dilución del metal base a menos del 15 % y a restaurar la densidad primaria del carburo M7C3. Estos cordones deben desarrollar grietas de alivio transversales cada 10 a 19 mm (3/8 a 3/4 pulg.). Es fundamental que la capa de recubrimiento nunca exceda las 2 capas (espesor total de 6 a 8 mm) a menos que esté aislada por una capa amortiguadora dúctil.
Hardface Technologies ha confirmado que, en los depósitos de carburo de cromo, las fisuras transversales cada 3/8 a 3/4 de pulgada son comunes y normales. Si un recubrimiento no presenta fisuras de control, se acumula tensión residual a lo largo de la línea de fusión hasta que un impacto lo desprende.
La geometría del cordón controla la vida útil. Según The Fabricator , el cordón de tejido no debe exceder de tres a cuatro veces el diámetro del alambre del núcleo del electrodo. Debido a la fluidez de la escoria de recubrimiento duro, los rodillos cilíndricos, los ejes y los cubos deben colocarse en la posición plana 1G. Los talleres utilizan posicionadores de soldadura rotativos tipo L para recubrimientos en posición plana, a fin de evitar que el baño de soldadura se hunda.
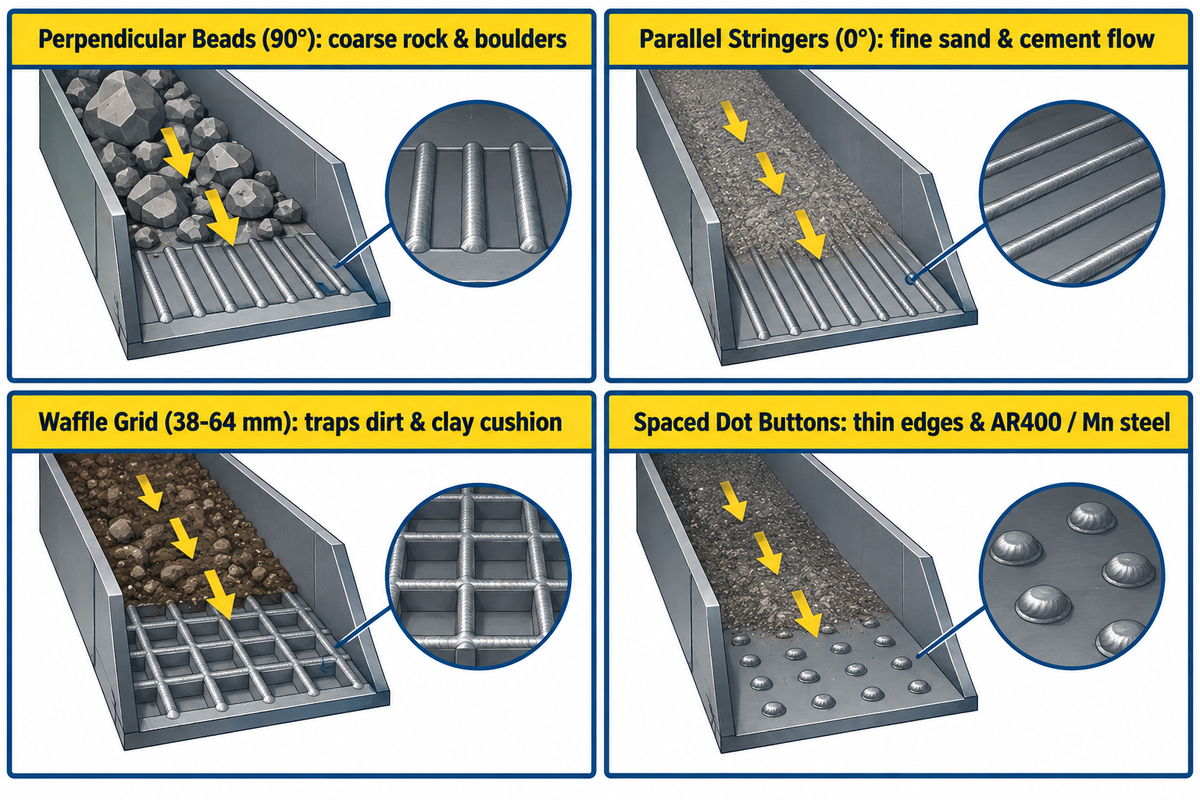
Orientar el cordón de soldadura en relación con el flujo del material hace que el medio abrasivo se vuelva contra sí mismo, como se muestra en las directrices de diseño de cordones de Hardface Technologies :
- Las perlas perpendiculares orientadas a 90 grados con respecto al flujo son las más adecuadas para grandes rocas y piedras gruesas que se deslizan por toboganes. Las rocas grandes se deslizan sobre las crestas de las perlas sin dañar el material base.
- Las perlas de refuerzo paralelas, orientadas a 0 grados respecto al flujo, son las más adecuadas para partículas de cemento de flujo libre. Las partículas finas se deslizan suavemente sin erosión por corrientes de Foucault entre pasadas.
- Los patrones de rejilla o cuadrícula funcionan mejor para suelo, arcilla o una mezcla de roca y tierra, y deben espaciarse entre 38 y 64 mm (1.5 a 2.5 pulgadas). La cuadrícula compacta una capa de tierra fija que se desgasta al rozar con la roca.
- Para filos de corte delgados, piezas fundidas de manganeso y placas de desgaste AR400 sensibles al calor, los patrones de puntos formados por botones de soldadura espaciados son la mejor opción. Los puntos espaciados evitan la acumulación continua de calor a lo largo de los filos delgados.
¿Se pueden utilizar los valores de dureza para predecir la resistencia a la abrasión?
No, la dureza Rockwell (HRC) por sí sola no permite predecir la resistencia a la abrasión entre diferentes familias de aleaciones. Como se observa en las pruebas ASTM G65 de rueda de caucho en arena seca y en las comparaciones metalúrgicas de The Fabricator , un depósito de carburo de cromo de 58 HRC duró de tres a cinco veces más que un depósito de acero martensítico de 58 HRC en arena de sílice.
La macrodureza solo predice la vida útil al desgaste cuando se comparan dos recubrimientos dentro de la misma familia metalúrgica. Por ejemplo, una varilla de acero martensítico de 52 HRC se desgastaría más rápido que una varilla de acero martensítico de 45 HRC bajo la misma fricción de rodadura.
Matriz de selección de componentes: desde cucharones para excavadoras y mandíbulas de trituradoras hasta la fabricación de estructuras pesadas.
La correcta selección de la combinación de relleno para las piezas de los equipos industriales evita el desgaste prematuro y el agrietamiento por calor. Los técnicos de mantenimiento pueden aplicar el selector de desgaste de 4 pasos antes de emitir las órdenes de trabajo.
Marco de selección de desgaste a varilla de 4 pasos
- En primer lugar, verifique la composición química del metal base mediante una prueba magnética. El acero no magnético indica un contenido de manganeso Hadfield del 11 al 14 % (temperatura máxima entre pasadas de 260 °C / 500 °F), mientras que el acero magnético indica un contenido de carbono o de baja aleación.
- Segundo, retire el metal fatigado y coloque la capa base. Retire 3.2 mm (1/8 pulg.) del metal fatigado y coloque 1 pasada de EFe-1 para desgaste profundo o 2 pasadas de amortiguador E309L debajo de tapas de alta resistencia al impacto.
- En tercer lugar, seleccione la aleación de la tapa según el modo de desgaste predominante. Elija EFeMn-A para impactos fuertes en rocas, EFe-3 martensítico para rodillos metal-metal, EFeCrA1 para abrasión por deslizamiento de minerales o EWC para corte extremo de rocas.
- En cuarto lugar, asegúrese de la orientación de las tapas y los rebordes. Deténgase en 2 capas para las tapas de cromo o carburo de tungsteno, y oriente los rebordes perpendicularmente para roca gruesa, en forma de rejilla para tierra o en paralelo para arena fina.
| Componente industrial | Sustrato de metal base | Mecanismo de desgaste dominante | Acumulación/Búfer recomendado | Varilla de recubrimiento de revestimiento duro recomendada | Límite de capas y patrón de cuentas |
|---|---|---|---|---|---|
| Dientes y labios de la cuchara de la excavadora | Acero fundido de baja aleación o AR400 | Desgaste de roca de alta tensión + impacto moderado | Acumulación de EFe-1 + amortiguador E309L en curvas de alta resistencia | EFeCr-A1A o carburo complejo (58–62 HRC) | Máximo 2 capas; patrón de gofre en tierra, paralelo en arena. |
| Revestimientos para trituradoras de mandíbulas y de cono | Acero al manganeso Hadfield con un 11-14% | Impacto extremo de impacto de roca y compresión | Tampón EFeMn-A o E307 (sin precalentamiento, entre pasadas <260 °C) | Superposición de fragmentos/puntos de EFeMnCr o EFeCr-A1 de una sola capa | Patrón de puntos o de varillas; soldaduras discontinuas refrigeradas por agua. |
| Vuelos de barrenas para minería y cemento | Acero dulce o acero de carbono medio | Abrasión severa por deslizamiento de sílice de baja tensión | No se requiere a menos que el borde de vuelo esté desgastado. | Carburo de tungsteno tubular EFeCr-A1 o EWC-40/120 | 1-2 capas a lo largo del borde exterior del vuelo y la cara |
| Cuchillas de corte para excavadoras y niveladoras | Acero aleado con carbono medio y boro | Abrasión del suelo de alta tensión + choque | Precalentar a 150–200 °C; reparación de raíces con E7018 o EFe-1 | Mezcla de carburo martensítico o EFeCr-A4 (52–58 HRC) | Máximo 2 capas; tejido de 40–50 mm o espiga. |
| Cabezales de corte y revestimientos para lodos de draga | acero al carbono o de aleación fundida | Erosión de arena húmeda de alta velocidad + impacto | Restauración dimensional EFe-1 | EFeCr-A1A (28–32% Cr) o EWC-20/30 en los dientes | 2 capas; listones muy juntos |
| Cuchillas de corte en caliente y matrices de forja | Acero para herramientas de aleación H13 / 4140 | Choque térmico por encima de 538 °C + cizallamiento metal-metal | Precalentar a 315–450 °C + 2 capas de acero inoxidable E309L | ECoCr-A (Stellite 6) o ENiCr-B | 2-3 capas; enfriar lentamente en manta térmica, ajustar a máquina. |
| Rodillos transportadores de acero y vigas H | Acero forjado AISI 1045 / 4140 | Carga de rodadura metal-metal + desgaste por cascarilla de laminación | Precalentar a 200–260 °C + acumulación de EFe-1 | Acero martensítico EFe-2 o EFe-3 (38–48 HRC) | 2-3 capas circunferenciales en el posicionador rotatorio |
| Rodillos de sujeción y enderezamiento estructural | Acero estructural de baja aleación | Alto contacto compresivo + escala deslizante | Recubrimiento mecanizable EFe-1 | Recubrimiento de acero para herramientas martensítico EFe-3 o EFe-4 | 2-3 capas; lijar hasta obtener una superficie lisa para evitar marcas en los haces de trabajo. |
En las plantas de fabricación de estructuras de acero pesado, los electrodos revestidos para soldadura SMAW manual se limitan económicamente a reparaciones in situ y componentes de lotes pequeños. Su tasa de deposición de 0.45 a 3.2 kg/h no puede igualar la eficiencia de las líneas automatizadas SAW o FCAW en vigas estructurales largas. Como señala The Fabricator , la eficiencia de deposición de SMAW es del 60 % al 65 %, mientras que el alambre de soldadura FCAW de arco abierto alcanza una eficiencia del 87 % y la soldadura automática por arco sumergido llega al 95 % o al 99 %.
Si bien algunos equipos de mantenimiento utilizan electrodos revestidos para reacondicionar rodillos transportadores, la fabricación de vigas de alto volumen se basa en sistemas automatizados de soldadura por arco sumergido con viga en H. Las instalaciones que buscan aumentar la productividad de su ensamblaje estructural pueden consultar nuestro flujo de trabajo de ensamblaje con viga en H de alta resistencia y soldadura por arco sumergido . Los talleres también pueden utilizar el seguimiento robótico de la costura de soldadura para realizar pasadas de recubrimiento repetibles en placas de desgaste.
Lista de verificación para la adquisición, referencias cruzadas comerciales, diámetros de electrodos y adquisición de electrodos.
Los equipos de compras suelen encontrarse con nombres comerciales patentados de Lincoln Electric, Stoody, ESAB y Hobart Brothers, en lugar de los códigos AWS A5.13. Proveedores como Postle Industries y Hardface Technologies también utilizan sus propios nombres comerciales. Confiar en las especificaciones AWS A5.13 y la composición de la aleación, o en las referencias cruzadas proporcionadas por los productos de soldadura comerciales, puede ayudar a evitar la compra de un grado incompatible de Airgas y otros proveedores.
Existe un alcance importante para la fabricación de equipos. Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. (fundada en 1991) fabrica equipos de soldadura industrial pesada, líneas de producción de vigas H, máquinas de corte CNC y posicionadores de soldadura rotativos. No fabricamos ni vendemos electrodos de revestimiento duro consumibles. La tabla de referencias cruzadas proporcionada es para la evaluación de ingeniería independiente de los compradores de mantenimiento y fabricación.
| Categoría metalúrgica y clase AWS A5.13 | Lincoln Electric (Wearshield) | Stoody (Grupo ESAB) | ESAB (OK Weartrode) | Hermanos Hobart (Hardalloy / McKay) | Estructura de precios y embalaje de adquisiciones |
|---|---|---|---|---|---|
| Acumulación de aleación baja mecanizable (EFe-1, ~28–35 HRC) | Wearshield BU / BU-30 | Desarrollo sólido LH | OK Weartrode 30 | Hardalloy 32 | Cajas maestras de 10 a 50 libras; nivel de aleación más bajo (requiere cotización del proveedor) |
| Impacto de manganeso austenítico (EFeMn-A / Cr, 18→50 HRC) | Wearshield Mangjet / Frogmang | Stoody Dynamang / Nicromang | OK 86.08 / Mangrode | Hardalloy 118 (Mn-Ni) | Latas selladas herméticamente de 5 a 10 libras o cajas de 50 libras (se requiere cotización del proveedor). |
| Martensítico metal-metal (EFe-2 a EFe-4, 45–55 HRC) | Wearshield MI | Stoody 1105 / Autoendurecible | OK Weartrode 50 | Aleación para herramientas C / Hardalloy 58 | Tubos de 10 kg o cajas de 50 kg; precios de aleación de gama media (se requiere cotización del proveedor). |
| Abrasión por carburo de alto contenido en cromo (EFeCr-A1A / A4, 56–62 HRC) | Wearshield ABR / Wearshield ME / 60 | Stoody 2134 / Stoody 31 / 35 | OK Weartrode 55 / 60 T | Hardalloy 140 / Hardalloy 148 | Tubos de 5 a 10 kg o paquetes industriales de 50 kg; nivel de alto contenido en Cr (requiere cotización del proveedor). |
| Carburo de tungsteno y cobalto tubular (EWC / ECoCr-A) | Grados Wearshield TC / Cobalto | Stoody Borod / Castweld 6 | Stoody / Kennametal Stellite 6 | Grados de aleación para tubos McKay WC | Tubos especiales de 1 a 5 libras; recargo por tungsteno/cobalto (requiere cotización del proveedor). |
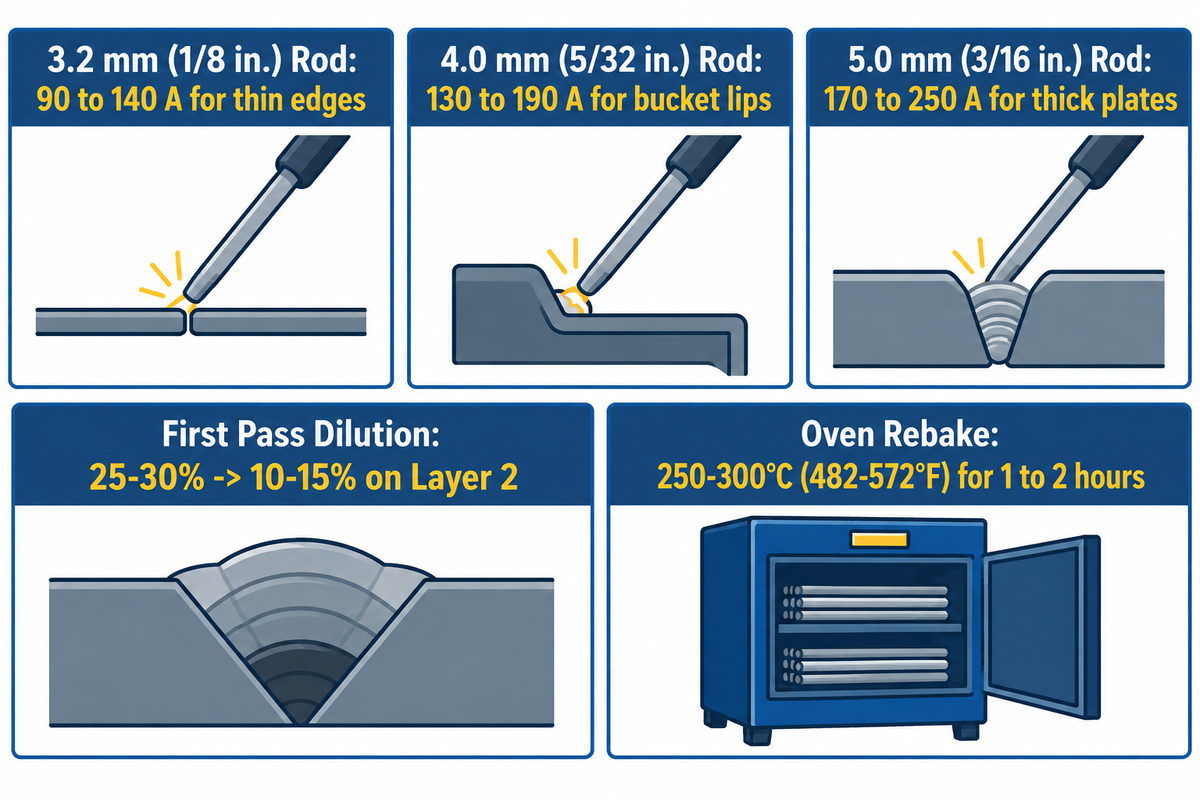
La elección del diámetro y el rango de corriente adecuados para el electrodo revestido evita la dilución excesiva de la primera capa. La primera capa experimenta una dilución del metal base del 25 % al 30 %, mientras que la segunda capa presenta una dilución del 10 % al 15 %. El uso de electrodos revestidos en la mitad inferior del rango de amperaje permite conservar una mayor densidad de carburo.
- Para electrodos de 3.2 mm (1/8 pulg.) de diámetro, utilice una corriente de 90 a 140 A (DCEP o CA). Este diámetro de electrodo revestido es adecuado para bordes delgados, como los de las hélices de barrenas y las soldaduras discontinuas de acero al manganeso termosensible.
- Para electrodos de 4.0 mm (5/32 pulg.) de diámetro, utilice de 130 a 190 A (DCEP o CA). Este tamaño se utiliza para los bordes de los cubos y los revestimientos de las tolvas, así como para la acumulación de rodillos en pasadas múltiples.
- Para electrodos de 5.0 mm (3/16 pulg.) de diámetro, utilice de 170 a 250 A (DCEP o CA). Esta varilla robusta está diseñada para el recubrimiento de superficies planas con alta deposición en mandíbulas de trituradoras pesadas y placas de desgaste gruesas.
La humedad en el aire del taller provoca una acumulación de hidrógeno y hace que las varillas martensíticas absorban rápidamente la humedad. Los electrodos sensibles a la humedad deben volver a calentarse a una temperatura de 250 °C a 300 °C (482 °F a 572 °F) durante 1 a 2 horas antes de soldar acero dulce. Asegúrese de que su taller esté equipado con los cables de soldadura por arco, portaelectrodos y hornos de secado necesarios para ciclos de trabajo continuos.
Lista de verificación de especificaciones para la solicitud de cotización de recubrimiento duro y posicionamiento de piezas.
Utilice esta lista de verificación de ingeniería al solicitar presupuestos a distribuidores de electrodos o al especificar maquinaria de posicionamiento rotatorio y soldadura por haz automatizada:
| Parámetro de especificación | Información de ingeniería requerida | Por qué previene fallos en la planta de producción |
|---|---|---|
| 1. Grado y espesor del metal base | Especificación exacta del acero (por ejemplo, AISI 1045, 12 % Hadfield Mn, AR400, hierro fundido gris) + espesor (mm) | Determina si se aplica un precalentamiento de 150–300 °C o un límite estricto entre pasadas de <260 °C (500 °F). |
| 2. Modo de uso principal y secundario | Abrasión por sílice deslizante, erosión de roca por alta tensión, impacto fuerte, contacto metal con metal o calor >538 °C | Evita que los carburos frágiles de 60 HRC se depositen en martillos de impacto o en varillas de Mn sin endurecer en tolvas de arena. |
| 3. Profundidad de acumulación dimensional requerida | Profundidad total de metal faltante (mm) antes de aplicar la capa de recubrimiento duro de 1 a 2 capas (3 a 6 mm) | Especifica la cantidad exacta de material de relleno EFe-1 y varillas amortiguadoras E309L para que los soldadores no acumulen demasiadas pasadas de recubrimiento. |
| 4. Diámetro del electrodo, polaridad y tamaño del paquete | 3.2 mm, 4.0 mm o 5.0 mm; compatibilidad con transformadores DCEP y CA; latas selladas herméticamente | Se adapta a la salida de la fuente de alimentación del taller y evita la absorción de humedad en las zonas de mantenimiento húmedas. |
| 5. Peso de la pieza de trabajo y necesidad de posicionamiento plano | Peso del componente (kg/toneladas), diámetro de rotación y si se necesitan líneas SAW/FCAW automatizadas. | Tamaños tipo L rotativo posicionadores de soldadura para mantener los charcos de revestimiento duro fluidos en la posición plana 1G |
Preguntas frecuentes
¿Debo usar 6013 o 7018 como capa base antes de aplicar el recubrimiento duro al acero dulce?
Al aplicar una capa base debajo de recubrimientos de revestimiento duro sobre acero al carbono, siempre elija el electrodo AWS E7018 de bajo contenido de hidrógeno (15 a 22 HRC) en lugar del rutilo E6013. El E6013 aumenta el hidrógeno difusible y reduce la profundidad de la zona de fusión, lo que, junto con las grietas bajo el cordón, aumenta el riesgo de agrietamiento cuando las capas de carburo de cromo se enfrían y contraen. Sin embargo, si el componente está sometido a un contacto rodante intenso o a cargas de impacto severas, el E7018 debe reemplazarse por un electrodo de acumulación de baja aleación AWS EFe-1 (28 a 35 HRC). Una aleación de acumulación específica resiste la deformación plástica subsuperficial y la delaminación de la capa de desgaste.
¿Es necesario precalentar las piezas antes de aplicar las varillas de soldadura para el recubrimiento duro?
Los requisitos de precalentamiento varían desde una temperatura ambiente de 20 °C para acero dulce hasta 149 °C–316 °C (300 °F–600 °F) para aceros de carbono medio y alto. El acero dulce simple de bajo carbono (menos del 0.25 % de carbono) solo necesita estar caliente y seco por encima de 20 °C. Los aceros de carbono medio, alto carbono y baja aleación (0.30 % a 0.55 % C) requieren un precalentamiento de 149 °C a 316 °C para evitar el agrietamiento en la zona afectada por el calor. Por el contrario, el acero al manganeso austenítico Hadfield de 11 % a 14 % nunca debe precalentarse y debe mantenerse por debajo de 260 °C (500 °F) entre pasadas.
¿Se pueden recubrir con electrodos revestidos estándar los componentes de hierro fundido?
Sí, las piezas de hierro fundido gris y dúctil (2.5 % a 4.0 % de carbono) pueden someterse a un recubrimiento duro para una abrasión por deslizamiento de bajo impacto, con un control térmico estricto. Debido a que el hierro fundido contiene escamas o nódulos de grafito libres, soldar directamente sobre piezas fundidas frías provoca la absorción de carbono y la formación de hierro blanco quebradizo en el límite de fusión. Aplique pasadas cortas de 25 a 40 mm con un ligero granallado entre pasadas para aliviar la tensión de contracción por tracción. Para tolvas y placas de revestimiento de hierro fundido no estructurales donde se acepta el agrietamiento transversal, se pueden depositar electrodos de carburo de alto cromo directamente sobre una pieza fundida precalentada.
¿Por qué las soldaduras de recubrimiento duro de carburo de cromo desarrollan grietas transversales al enfriarse?
Las fisuras transversales de alivio, espaciadas cada 10 a 19 mm (3/8 a 3/4 pulg.) a través de los cordones de carburo de alto cromo (55 a 63 HRC), son fracturas beneficiosas para aliviar la tensión. A medida que la matriz de carburo hipereutéctico se enfría, estas finas fisuras transversales liberan la tensión interna de contracción por tracción, evitando que el recubrimiento se desprenda a lo largo del límite de fusión.
¿Qué polaridad y ajustes de corriente de soldadura utilizan los electrodos de revestimiento duro con electrodo revestido?
Los electrodos revestidos para recubrimiento duro funcionan con corriente continua (DCEP) o corriente alterna (CA) a una intensidad de 90 a 140 A para varillas de 3.2 mm y de 130 a 190 A para varillas de 4.0 mm.
¿Cuántas capas de varilla de soldadura para recubrimiento duro se pueden aplicar sin que se produzcan desconchamientos?
Las varillas de recubrimiento de carburo de alto cromo (AWS EFeCr-A1) y carburo de tungsteno tubular (EWC) están limitadas a un máximo de 1 a 2 capas (un total de 3 a 6 mm) para evitar el desprendimiento por contracción. Los electrodos de acero martensítico (EFe-2 a EFe-4) permiten de 2 a 3 capas, mientras que las varillas de recubrimiento (EFe-1) y de manganeso (EFeMn-A) no tienen restricciones.
Referencias y fuentes
- Sociedad Americana de Soldadura (AWS): Alcance del Subcomité A5G: Especificación AWS A5.13/A5.13M:2024 para electrodos de recubrimiento para soldadura por arco metálico protegido
- Sociedad Americana de Soldadura (AWS Welding Digest, octubre de 2024): Consejos para el recubrimiento duro: Una práctica óptima para el recubrimiento por soldadura, por Guy Chouinard
- Tablas de composición química y clasificación de electrodos de recubrimiento AWS A5.13/A5.13M
- El fabricante (FMA Communications): Fundamentos de los electrodos de recubrimiento duro SMAW: Tasas de deposición, dilución y selección de aleación.
- El fabricante: Introducción al recubrimiento duro de metales: Microestructura frente a dureza Rockwell global
- Metales (revista revisada por pares de MDPI, 2023): Dilución comparativa, microestructura y comportamiento al desgaste de recubrimientos de revestimiento duro.
- Oficina de Patentes y Marcas de los Estados Unidos (USPTO): US9475154B2: Electrodo de soldadura para recubrimiento duro con alto contenido de boro
- Oficina de Patentes y Marcas de los Estados Unidos (USPTO): US4923511A: Varilla de recubrimiento duro tubular compuesta de carburo de tungsteno









