

Estructura: Estructura de torre de acero tubular laminado.
Unidad de trabajo de taller: Una sección de transporte terminada.
Uniones principales: Costuras longitudinales, costuras circunferenciales y soldaduras de brida.
Base de planificación: Geometría de la sección, producción aceptada y ocupación de la estación.
Una torre eólica comienza como una plancha de acero plana y sale de fábrica como secciones terminadas, listas para su instalación. Entre estos dos puntos, el proceso de fabricación de la torre eólica enlaza corte, conformado, soldadura, inspección y acabado. Cada operación debe producir una pieza lista para la siguiente etapa, una que esté preparada para recibir.
Esa transferencia de información se vuelve costosa cuando una lata pierde su identidad material, una brida necesita corrección después de la soldadura o una pieza de acero terminada espera fuera de una cabina de recubrimiento ocupada. Un plan de producción requiere una cadena de registro y una gama de piezas compatibles en cada estación, junto con la lista de maquinaria.
El proceso de fabricación de torres eólicas transforma la chapa de acero verificada en perfiles laminados, los suelda para formar secciones con bridas y, finalmente, realiza la inspección, la protección de la superficie, el equipamiento y el envío. Esta secuencia abarca las torres tubulares de acero convencionales.
- Solo cuando las estaciones restantes puedan asumir el trabajo adicional, una estación de soldadura más rápida aumentará la producción terminada.
- Una lata es una unidad de carcasa enrollada; una sección de transporte tiene latas unidas e interfaces en los extremos de la sección.
- Las soldaduras de taller conectan la estructura de acero. Las bridas atornilladas suelen conectar las secciones terminadas en el emplazamiento del aerogenerador.
- El alcance de la inspección, la aceptación conjunta y los requisitos de recubrimiento deben documentarse en los documentos del proyecto antes de que comience la producción.
Cómo encajan las piezas del proceso de fabricación de torres eólicas
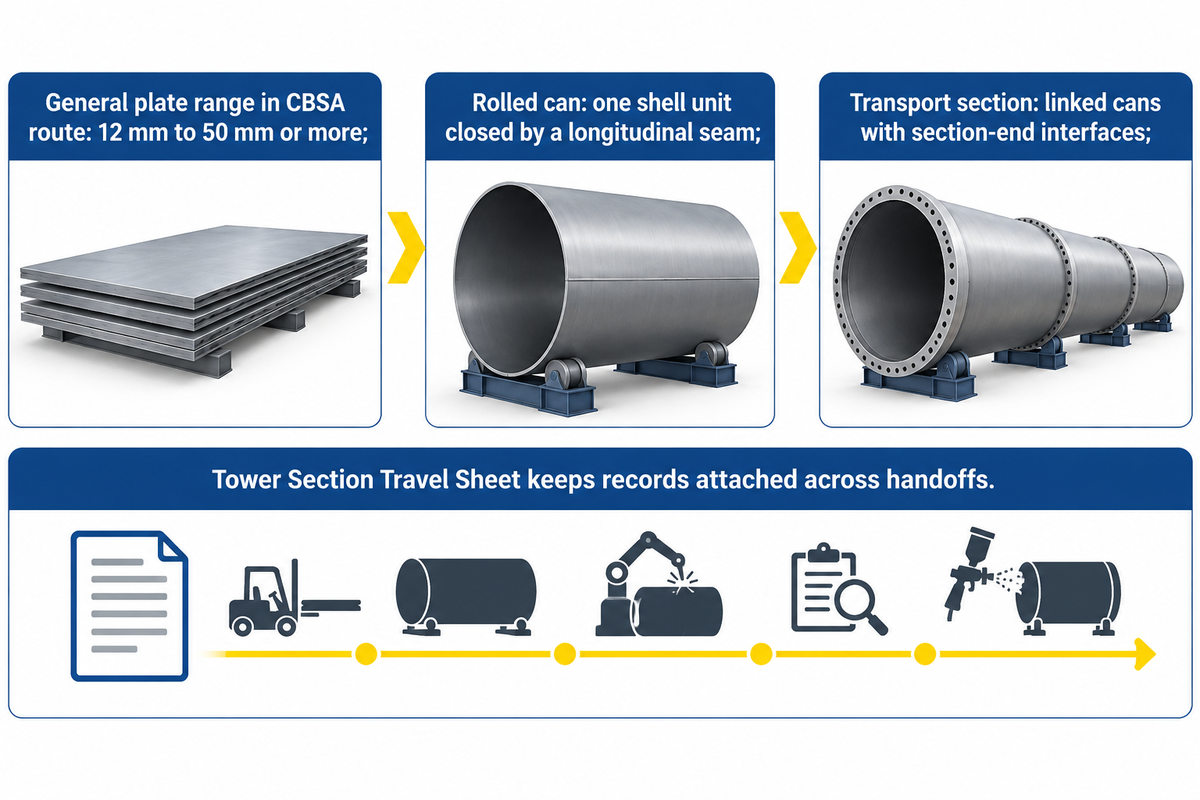
La fabricación de torres eólicas convencionales progresa desde placas preparadas hasta laminados, secciones ensambladas y unidades de transporte completas. El esquema de la sección determina cómo se ensamblan estas unidades. El uso de las mismas definiciones en compras, producción e inspección evita que una cotización en laminados por turno se confunda con un compromiso de producción de secciones terminadas.
La descripción de fabricación de 2023 de la Agencia de Servicios Fronterizos de Canadá sigue este método de laminado y soldadura. Describe espesores de placa generales de 12 mm a 50 mm o más, seleccionados según el diseño de la turbina y su ubicación en la torre. Este rango ilustra por qué un único espesor nominal de placa resulta una especificación de máquina inadecuada.
La torre consta de una estructura portante que soporta la góndola en la parte superior. Las secciones se fabrican por separado y se transportan al lugar de montaje. Por lo tanto, el proceso de producción de una torre para aerogenerador implica tanto el trabajo en fábrica como las uniones atornilladas previstas en el sitio de montaje.
¿Cuál es la diferencia entre una lata de torre y una sección de torre?
Una lata es una unidad cilíndrica o cónica cerrada por una costura longitudinal. Varias latas unidas por su circunferencia forman una sección de transporte. Varias secciones se utilizan posteriormente para ensamblar una torre completa de turbina eólica.
El recuento de latas, el recuento de secciones y el recuento de torres son medidas que cuantifican diferentes cantidades de trabajo de fabricación.
Utilice la Hoja de Registro de la Sección de la Torre como estructura de registro sugerida. Siga las entradas completadas para ver qué debe permanecer unido a la pieza de trabajo durante su formación; los procedimientos aprobados de la fábrica especifican qué registros y aprobaciones se requieren.
| Manos Libres | Registro para continuar | ¿Quién lo usará después? |
|---|---|---|
| Recibo de la placa | Referencia del certificado de material, identificación de la placa y asignación del plano. | Control de materiales y corte |
| Cortar en blanco | Identidad en blanco, número de lata y revisión de corte | Formación de equipo |
| borde preparado | Designación de la junta y disposición del bisel especificada | Montaje y soldadura |
| concha enrollada | ¿Puede la identidad y el resultado de la verificación geométrica? | Estación de veta larga |
| Lata cerrada | Identificación de la costura, referencia del procedimiento de soldadura y estado del examen requerido | Conjunto de secciones |
| Latas unidas | Registros de identificación de secciones, mapas de juntas y soldaduras circunferenciales | Inspección dimensional |
| Sección con brida | Identidades de las bridas, orientación y geometría de la interfaz medida | Equipo de calidad |
| Estructura de acero liberada | Puntos de retención completados y registros de reparación cerrados. | Preparación de la superficie |
| Sección revestida | Sistema de recubrimiento, comprobaciones de aplicación y estado de curado | Equipo de equipamiento |
| Sección terminada | Configuración final, marcado y dossier de envío | Logística y cliente |
Identificación, corte y preparación de bordes de placas de acero
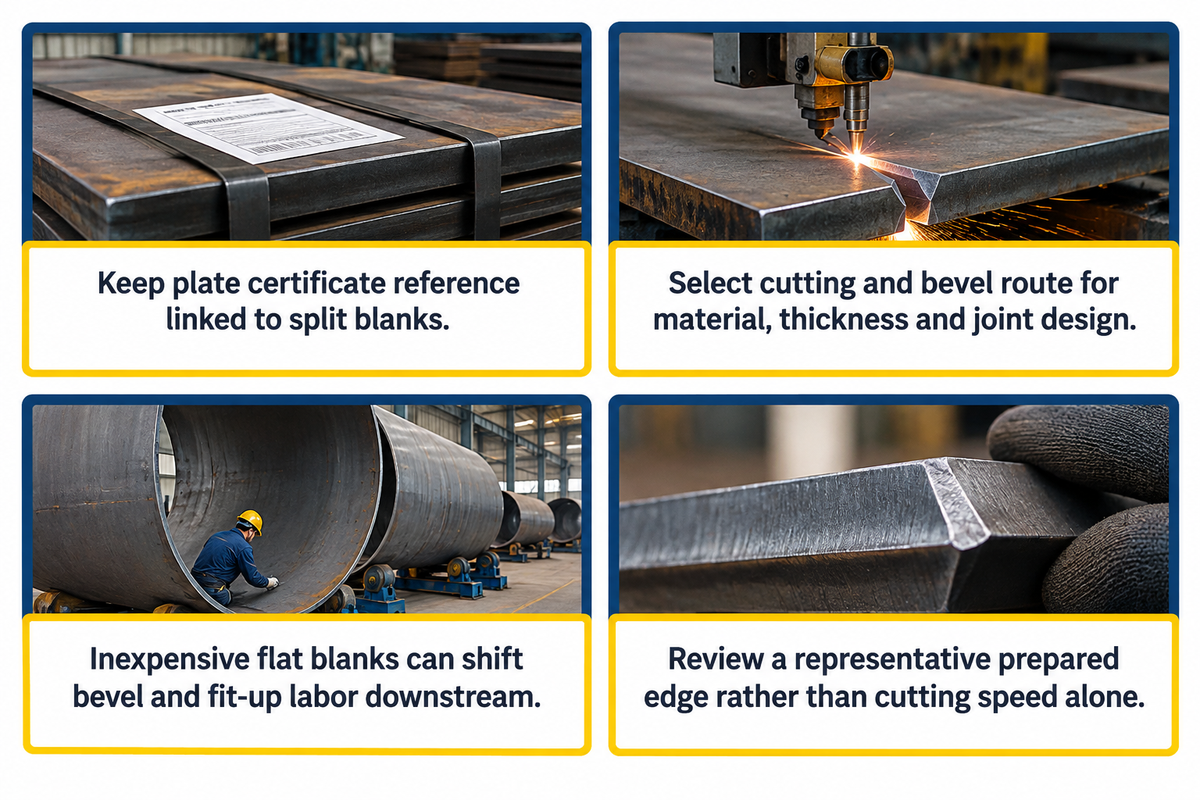
La preparación de la chapa proporciona la forma y los bordes de unión a las estaciones de laminación y soldadura. El proceso comienza con la distribución del material y la revisión del dibujo, y continúa con el corte y la preparación del bisel necesario. Incluso una estación de soldadura bien equipada pierde tiempo cuando la chapa entrante requiere corrección o reidentificación de bordes.
Conserve la referencia del certificado de la placa asociada a las piezas cortadas en la hoja de ruta propuesta. Esta es una recomendación práctica para el registro: una placa dividida debe ser rastreable hasta el material asignado a esa sección. Los métodos de marcado y la documentación obligatoria cumplen con los requisitos de calidad del comprador.
El corte por plasma y el corte por oxicorte se incluyen en la descripción del proceso CBSA. El corte por láser o la preparación mecánica de bordes pueden formar parte de otro método de fabricación. Seleccione la máquina de corte y el método de preparación de bordes adecuados para el material, el espesor de la chapa de acero, el tamaño de la pieza en bruto y el diseño de la junta especificados.
Si el precio de un equipo de corte resulta atractivo, puede ser tentador comprarlo sin determinar si se obtendrá el biselado necesario. Cortar la chapa en bruto según el perfil deseado es solo una parte de la preparación para la soldadura de juntas. Una pieza plana económica puede trasladar las tareas de mecanizado, limpieza y ajuste al siguiente departamento.
En lugar de comparar únicamente la velocidad de corte, solicite que se muestre un ejemplo de un borde preparado como parte de la conversación sobre el equipo.
Laminado de chapas y soldadura de costura longitudinal
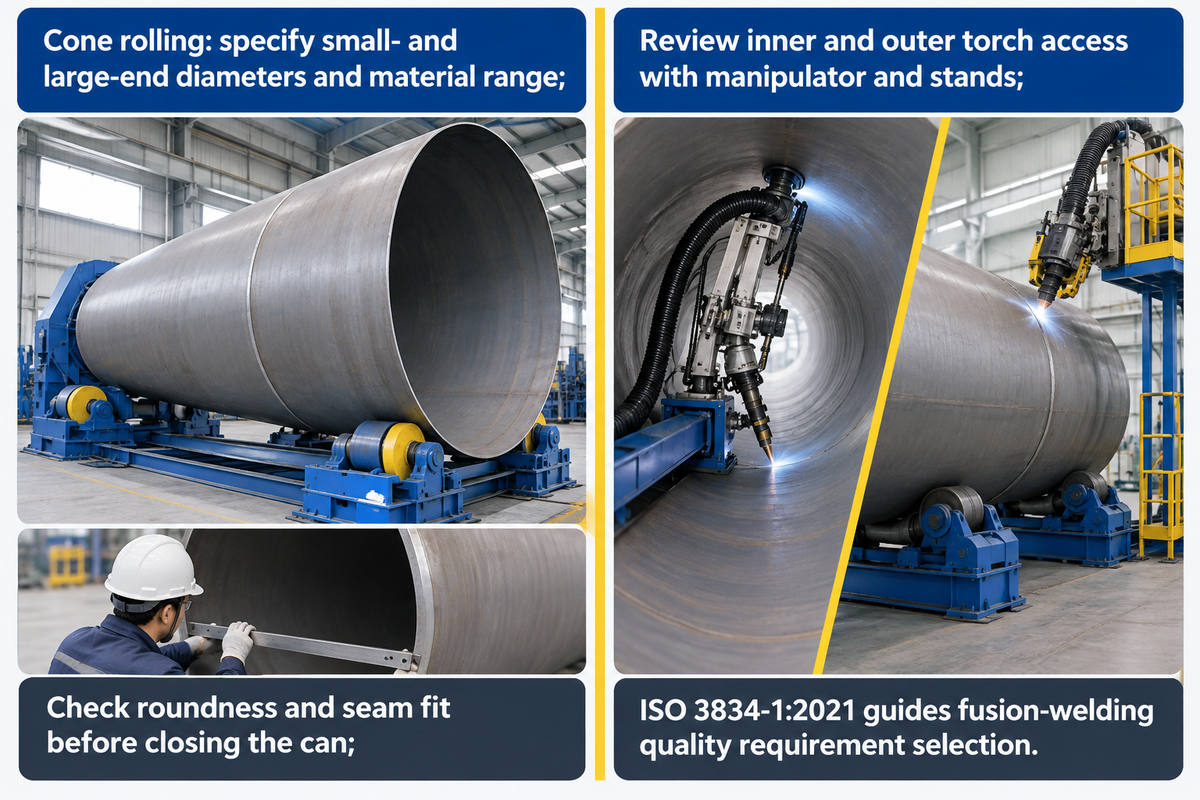
El laminado de chapas le confiere a la pieza una forma cilíndrica o cónica, y la soldadura longitudinal de las costuras cierra dicha forma. Estas operaciones están relacionadas por la geometría y la preparación de las juntas. La máquina laminadora debe poder manejar el ancho real de la chapa, el rango de materiales y el diámetro mínimo requerido, incluyendo el conformado necesario cerca de los extremos de la chapa.
Para una sección cónica, especifique sus diámetros de extremo pequeño y grande, la pieza en bruto desarrollada, el rango de materiales y el conformado de borde requerido al solicitar una configuración de laminado de conos. El proveedor debe relacionar esa pieza de trabajo con la capacidad de conformado y soporte. Una máquina de laminado de chapas clasificada para un material y ancho es un punto de partida para la selección. Esta máquina dobladora forma la pared de la torre, y el espesor del acero afecta su rendimiento. En una discusión de Practical Machinist sobre la capacidad de laminado de chapas , los usuarios debatieron cómo la resistencia del material, el ancho de la pieza de trabajo y el diámetro de doblado afectan la capacidad. Compare la clasificación publicada con la resistencia del material, el ancho de la pieza de trabajo y el diámetro de doblado requeridos; las reglas numéricas de la discusión no coinciden.
Antes de cerrar la lata, verifique la redondez y el ajuste de la costura con respecto a los documentos de fabricación. Una vez finalizada la soldadura, las pruebas dimensionales y de soldadura especificadas determinarán si la lata puede proceder al ensamblaje de secciones. Si el resultado no cumple con los requisitos del proyecto, se requerirá un proceso de reformado y reparación específico.
La soldadura por arco sumergido se asocia comúnmente con uniones largas y repetitivas. El método y la máquina de soldadura se seleccionan en función del procedimiento de unión y los requisitos de producción. Pueden ser necesarios diferentes sistemas de soldadura para las costuras de la carcasa y las uniones puntuales.
Los manipuladores de columna y brazo colocan este dispositivo de soldadura; los soportes y el equipo de posicionamiento presentan la pieza de trabajo. El acceso de la antorcha al lado interior y exterior debe considerarse en la revisión del diseño.
Vincule el mapa de juntas con el procedimiento de soldadura aplicable, los requisitos de cualificación del personal y los registros del proceso. Aspectos como el precalentamiento de la soldadura requieren una decisión basada en el procedimiento para la junta y el material. El marco ISO 3834-1:2021 aborda la selección de los requisitos de calidad para la soldadura por fusión en la fabricación en taller y en campo.
Ajuste, soldaduras circunferenciales y fijación de bridas
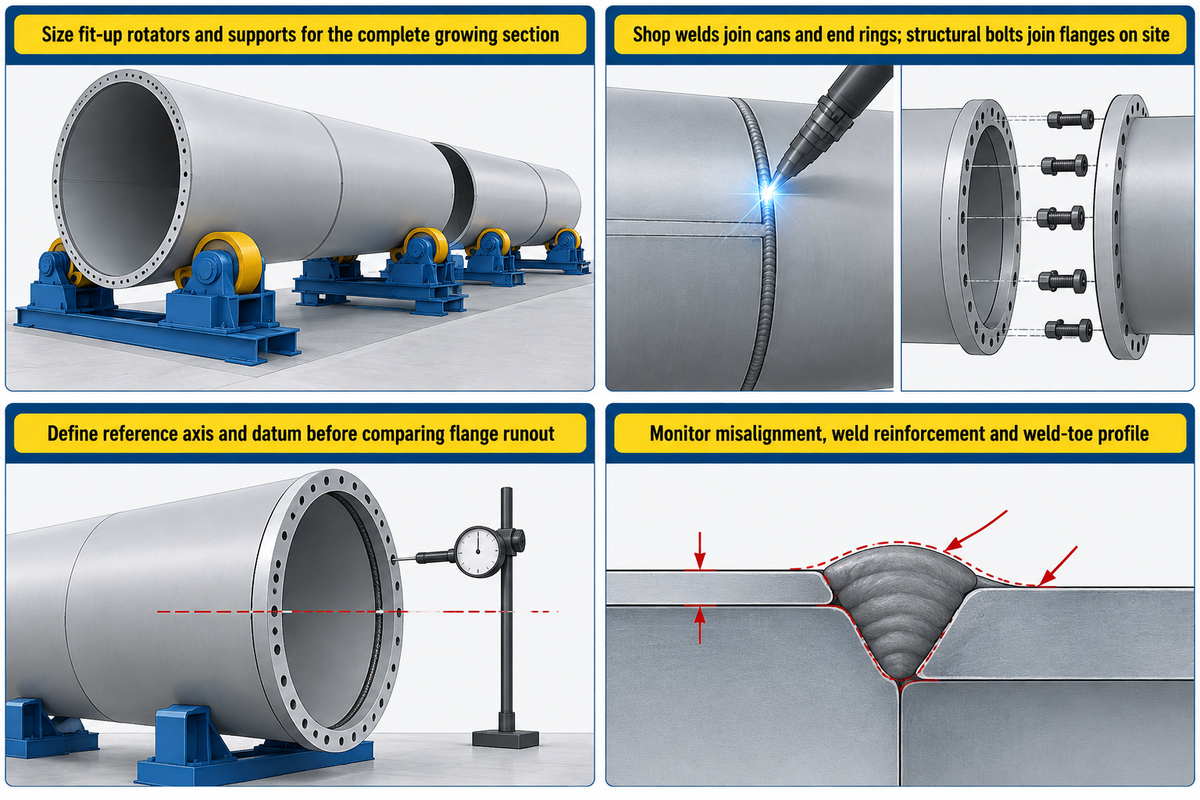
El montaje inicial alinea las latas para las soldaduras circunferenciales y posiciona las bridas que unirán los segmentos terminados. Los soportes para un ensamblaje en crecimiento cambian según las necesidades de peso y espacio del mismo. La secuencia de producción debe abarcar la sección completa, incluida la junta final, en lugar de dimensionar la estación en función de una lata vacía individual.
Los rotadores hidráulicos de ajuste proporcionan soporte regulable para la alineación. Compare el soporte y el movimiento con el plano de sección y la secuencia de unión.
Una carga nominal elevada por sí sola deja sin resolver la colocación de los soportes, el contacto con la pieza de trabajo y el rango de alineación.
¿Las juntas de las torres eólicas están soldadas o atornilladas?
Las conexiones de interfaz se realizan siguiendo el trazado habitual: soldaduras longitudinales y circunferenciales unen las carcasas fabricadas en taller, y soldaduras de brida unen los anillos de los extremos de las secciones. Durante la instalación de la turbina eólica, los pernos estructurales conectan las bridas correspondientes. El diseño aprobado de la torre define la disposición de las conexiones y los requisitos técnicos para cada interfaz.
La geometría de la brida merece una inspección independiente. El informe final del proyecto europeo RINGMAN analizó cómo la falta de planitud afecta a la conexión de una brida en su investigación sobre bridas fabricadas alternativas. La falta de planitud de la brida es un aspecto geométrico importante, y el plano del proyecto especifica los límites de fabricación aplicables.
¿Cómo se mide la excentricidad de la brida?
La desviación de la brida se mide con respecto al eje de referencia y la disposición de los planos de referencia establecidos para la sección. El plan de medición detalla las condiciones de apoyo, el instrumento y las ubicaciones de registro. Es importante especificar la disposición antes de comparar los resultados, ya que las mediciones realizadas con diferentes referencias no proporcionan la misma información geométrica para la torre de acero terminada.
La geometría local de la soldadura también es importante. Un estudio de 2024 sobre uniones soldadas a tope en torres eólicas utilizó ensayos de fatiga, medición de la geometría de la soldadura y análisis numérico para examinar la resistencia a la fatiga. Por lo tanto, la desalineación, el refuerzo de la soldadura y el perfil del cordón merecen atención durante el proceso, además de los resultados del examen final.
“El refuerzo excesivo de la tapa de soldadura también es motivo de preocupación.”
Inspección previa al tratamiento de la superficie
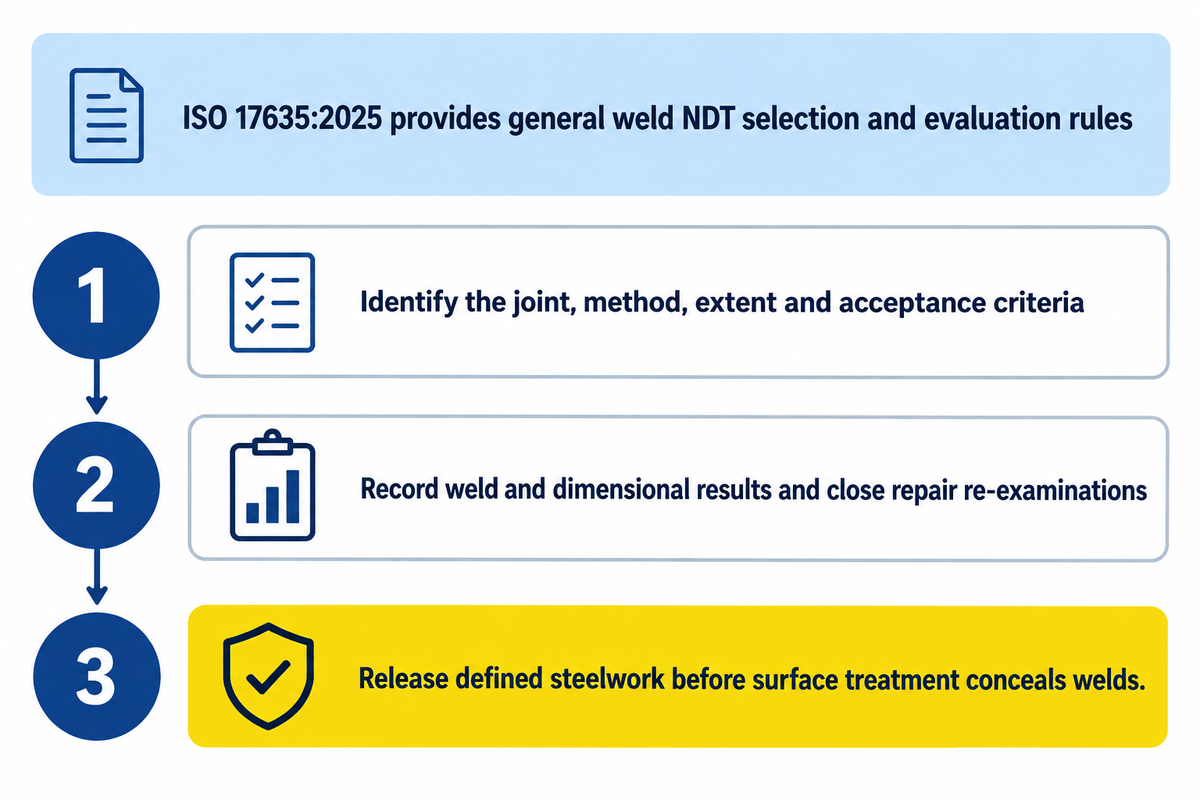
La inspección verifica el estado, las dimensiones y las interfaces de la soldadura antes del tratamiento superficial que oculta la estructura metálica. El plan de inspección asigna cada examen a una etapa de fabricación, con un criterio de aceptación y un registro que autoriza la salida de la sección. Las rutas de reparación y reexamen deben planificarse con la misma identificación de la pieza.
La norma ISO 17635:2025 , edición 4, publicada en abril de 2025, establece las reglas generales para la selección de métodos de ensayo no destructivos y la evaluación de soldaduras. La selección considera los requisitos de calidad, el material, el espesor de la soldadura, el proceso de soldadura y el alcance del ensayo. Sus niveles de aceptación no son una interpretación directa de los niveles de calidad de las normas ISO 5817 o ISO 10042.
La hoja de inspección debe indicar qué se inspecciona, el método y el alcance de la inspección, y los criterios de aceptación.
Para solicitar un examen por ultrasonido o radiografía, es necesario responder a esas preguntas. Un porcentaje de inspección general para todos los proyectos de torres eólicas ocultaría las diferencias entre cada proyecto.
- Identifique la junta y el documento de inspección correspondiente.
- Registre los resultados de soldadura y dimensionales requeridos.
- Hallazgos de reparación detallados y el reexamen correspondiente.
- Libere la estructura de acero definida antes de la etapa de tratamiento superficial correspondiente.
Para comparar presupuestos, asigne responsabilidades para el acceso a las pruebas, la manipulación y la atención en los puntos de espera. Un servicio de inspección con un precio independiente de la línea de producción puede compartir los mismos soportes y espacio físico.
Granallado, recubrimiento y equipamiento interno
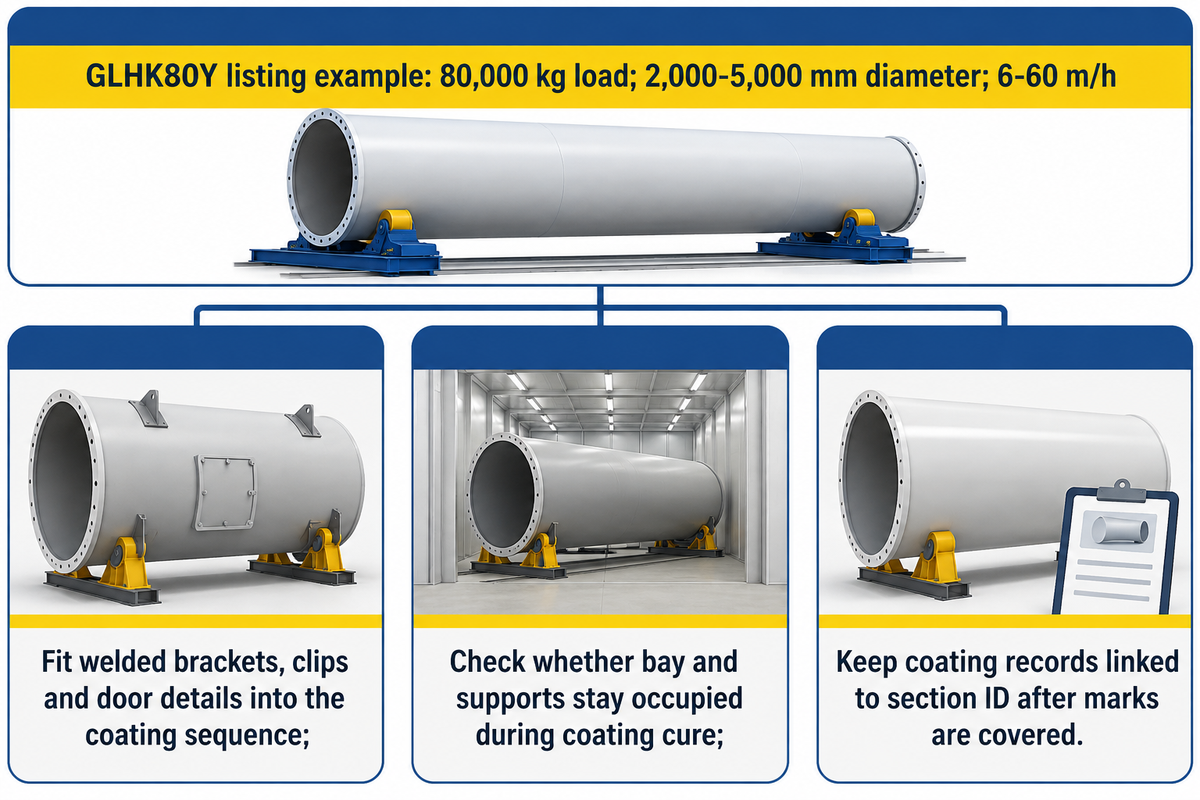
La preparación de la superficie y el recubrimiento protegen la estructura de acero terminada, mientras que el equipamiento interno añade los componentes necesarios dentro de la torre. Los soportes soldados, las grapas y los detalles de las puertas deben ajustarse a la secuencia de recubrimiento. La instalación mecánica y eléctrica sigue el plan de montaje aprobado, incluyendo cualquier protección y reparación del recubrimiento necesaria alrededor de los elementos instalados.
La ficha técnica publicada por Zhouxiang para el rotador de granallado y pintura GLHK80Y indica una carga nominal de 80 000 kg, un rango de diámetro de 2,000 a 5,000 mm y una velocidad lineal de 6 a 60 m/h. Estas son las especificaciones de movimiento y de la pieza de trabajo de ese modelo para la etapa de recubrimiento; son independientes de la velocidad de desplazamiento de soldadura y la producción de la sección terminada.
Planifique la ruta de aplicación del recubrimiento teniendo en cuenta la entrada, la preparación, la aplicación, el tiempo de curado y la salida de cada sección. Pregunte si el mismo espacio o equipo de apoyo permanece ocupado mientras se cura el recubrimiento.
Mover la pieza puede liberar un recurso, pero introduce otra operación de manipulación.
La descripción de la CBSA incluye la preparación de las superficies exterior e interior, el recubrimiento metálico (si lo hubiera) y una o más capas de pintura. El sistema de protección utilizado define el estado de la superficie, los requisitos de aplicación y los requisitos de inspección. Los registros de recubrimiento deben permanecer asociados a la identificación de la sección una vez que las marcas de identificación originales del acero ya no sean fácilmente accesibles.
Desde la sección de torre terminada hasta el envío.
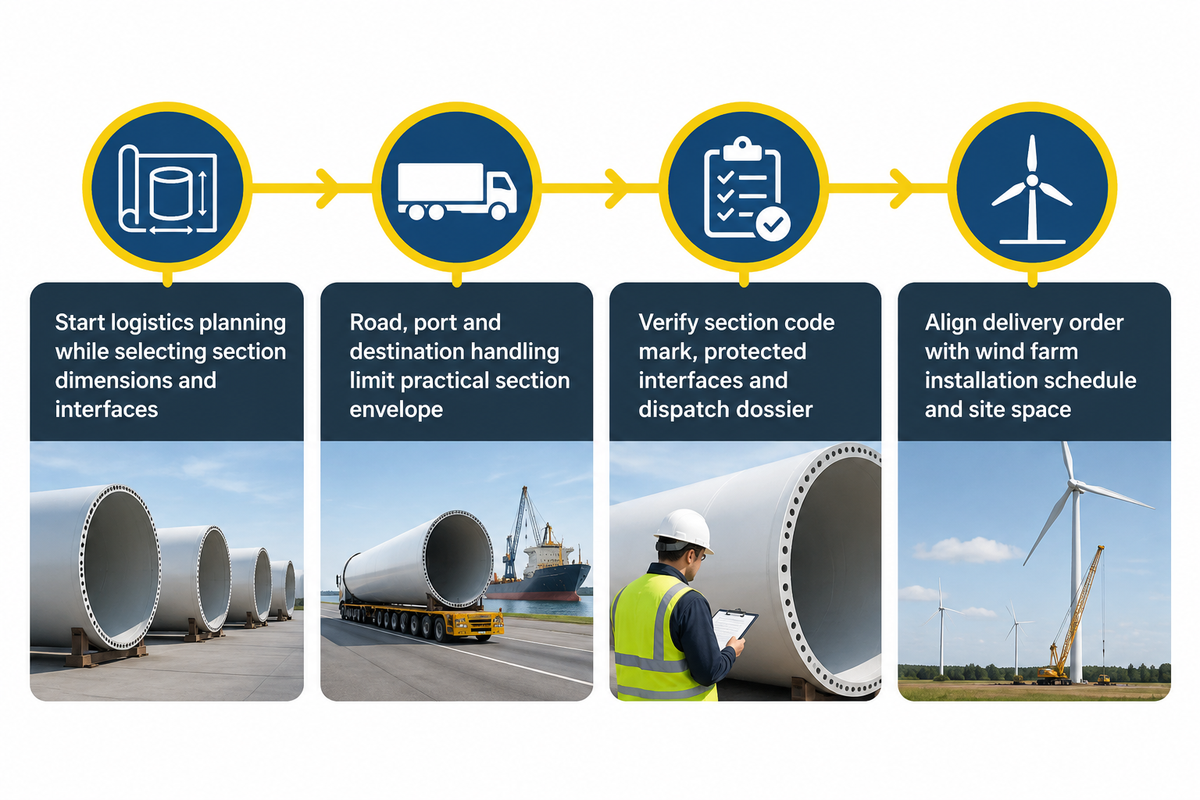
Una vez que se ha completado una sección y su fabricación, recubrimiento, equipamiento y comprobaciones finales se ajustan a la configuración de entrega acordada, está lista para su envío. El dossier de envío vincula la sección física con su documentación. La planificación logística debe comenzar al seleccionar las dimensiones e interfaces de la sección, ya que la salida de fábrica es solo una parte del proceso.
El Departamento de Energía de EE. UU. analiza las limitaciones de transporte y logística que restringen el tamaño y la altura de las torres. El transporte por carretera, el acceso a los puertos y la manipulación en destino pueden modificar el área de operación práctica para proyectos eólicos terrestres o marinos.
Compare el plan de entrega con la marca de código de sección, la configuración final, las interfaces protegidas y la documentación de transporte. La altura de la torre por sí sola no especifica el volumen de transporte para una sección de gran diámetro. Los especialistas del proyecto responsables se encargarán de diseñar los sistemas de elevación y soporte.
Asegúrese de que la secuencia de entregas coincida con el cronograma de instalación del parque eólico del cliente y con el espacio disponible del equipo receptor.
¿Qué limita el rendimiento de la fabricación de torres?
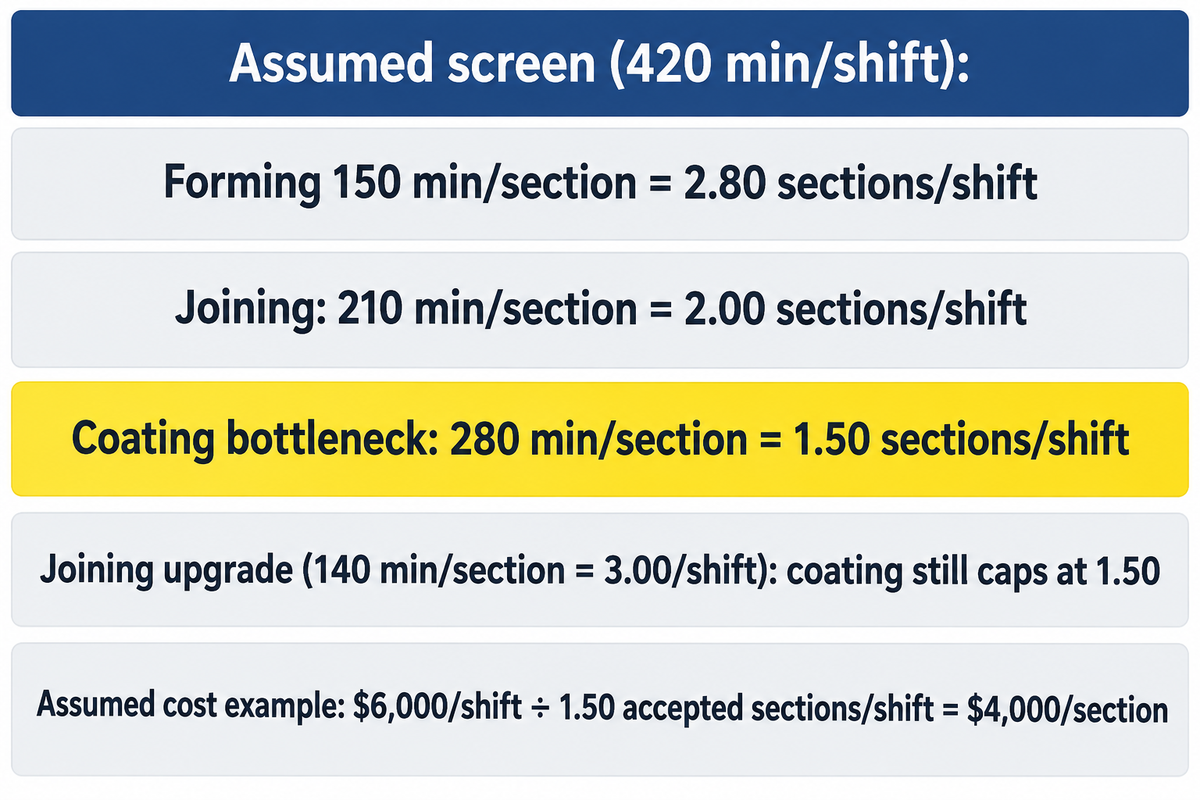
El recurso con la menor capacidad de sección aceptada limita el rendimiento; en el ejemplo que se muestra a continuación, el recubrimiento es la estación limitante. La velocidad de laminación, la deposición de soldadura y el movimiento del recubrimiento son actividades diferentes. Compare la ocupación de las estaciones para la misma familia de secciones, incluyendo las pausas de inspección, los conflictos de manipulación, las reparaciones y el espacio ocupado por el trabajo en espera de la siguiente operación.
El informe de Linde sobre productividad de octubre de 2026 explica cómo los retrasos en el montaje, la limpieza y las etapas previas del proceso pueden absorber las ventajas de una soldadura más rápida. La investigación del NIST sobre la combinación de productos también muestra que los cuellos de botella y el rendimiento pueden variar según la combinación de procesos de fabricación, aunque su aplicación se centra en el ensamblaje de automóviles.
Ejemplo hipotético: cada estación tiene 420 min de productividad por turno, con una estación equivalente para cada operación y la misma combinación de secciones. Los tiempos de ocupación son de 150 min/sección para conformado, 210 min/sección para unión y 280 min/sección para recubrimiento. Al dividir el tiempo disponible entre el tiempo de ocupación, se obtienen los límites superiores preliminares de la estación.
| Operación | Tiempo ocupado | 420 min/turno ÷ tiempo ocupado | Implicaciones para la planificación |
|---|---|---|---|
| Formado | 150 min/sección | 2.80 secciones/turno | La capacidad se mantiene por encima de la pantalla de recubrimiento. |
| Integrándose | 210 min/sección | 2.00 secciones/turno | Cierta capacidad de reserva en relación con el recubrimiento |
| Recubrimiento Gray Diamond Seal® | 280 min/sección | 1.50 secciones/turno | Salida preliminar más baja de la estación |
| Actualización de incorporación | 140 min/sección | 3.00 secciones/turno | El recubrimiento aún limita la pantalla a 1.50 secciones/turno. |
Estos cocientes representan límites de cribado en estado estacionario. Las grúas compartidas, los bloqueos, la escasez de recursos, la variación en la mezcla de productos y el rendimiento aceptado requieren una programación más completa; las bahías de recubrimiento paralelas también necesitan un modelo de recursos diferente. Un ejemplo didáctico de una línea de producción en serie del MIT demuestra por qué las tasas de producción independientes adecuadas pueden, aun así, producir una producción combinada menor cuando las fallas se propagan entre estaciones.
En un ejemplo hipotético de costos de conversión, $6,000/turno dividido entre 1.50 secciones aceptadas/turno da como resultado $4,000 por sección aceptada. En este ejemplo de costos independiente, 1.50 secciones aceptadas/turno es una producción real estimada. Utilice la producción aceptada medida en una estimación de costos de fábrica; los límites de inspección de la estación por sí solos no pueden determinar dicha producción.
Aquí no se incluyen las placas, las bridas compradas ni el flete. Si la mejora de la unión aumenta el costo mientras que la producción final permanece sin cambios, esto incrementa el costo de conversión por sección, a menos que otro ahorro compense dicho aumento.
Mida la ocupación del recubrimiento y el tiempo de espera de la grúa antes de aprobar una inversión en capacidad de soldadura exclusiva. Registre el tiempo de reparación asociado a la junta que lo causó, para que el gerente de producción y el responsable de calidad puedan distinguir entre la demanda adicional y el retrabajo evitable.
Adaptación de los equipos de torres eólicas al plan de producción
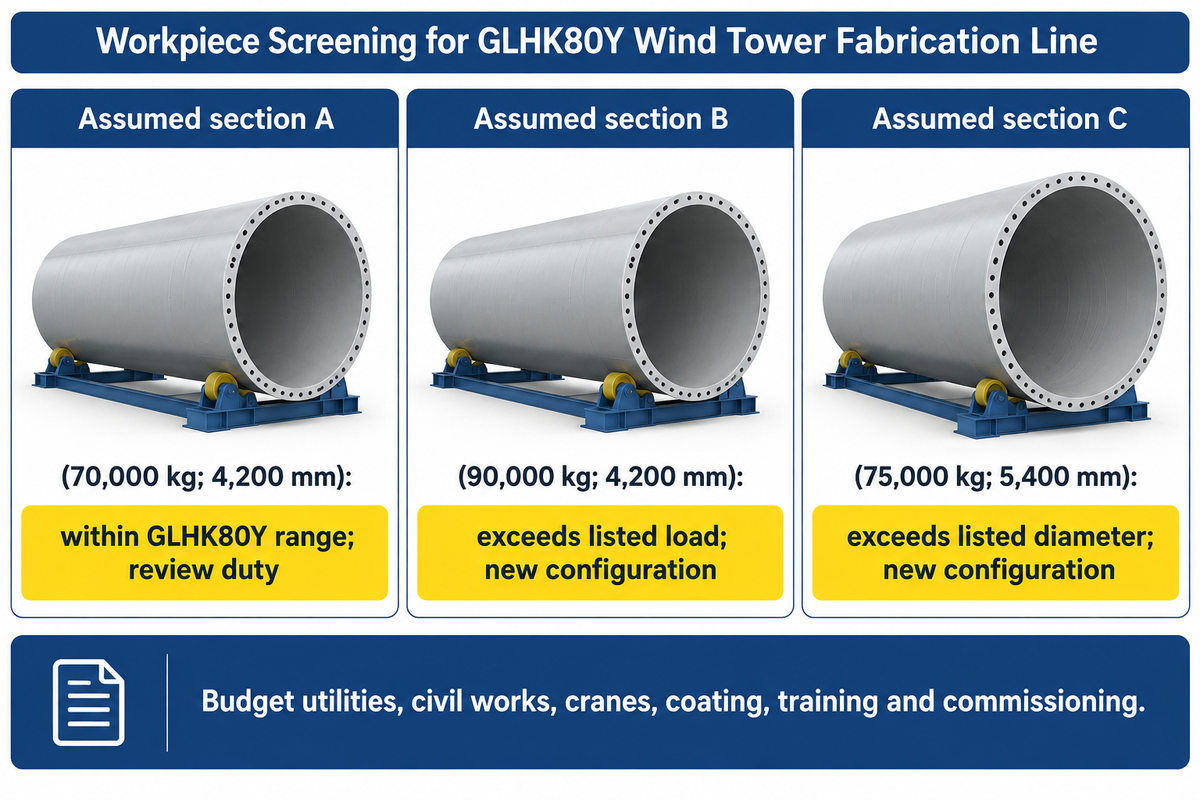
Seleccione el equipo adecuado para una familia definida de latas y secciones terminadas, y luego pruebe las piezas límite en cada estación. El diámetro, la masa y el espesor de la placa imponen requisitos diferentes. Un conjunto de maquinaria para la construcción de una torre requiere sistemas compatibles de conformado, soporte, soldadura y acabado, con responsabilidades acordadas para las transferencias y el acceso para la inspección.
La tabla de compatibilidad de estaciones que se muestra a continuación toma como ejemplo el listado GLHK80Y y presupone las piezas consultadas. Se trata de un análisis preliminar de masa y diámetro. El espaciado de los soportes, la distribución de la carga, las condiciones de contacto, el ciclo de trabajo del accionamiento y la idoneidad del proceso aún requieren una revisión técnica del equipo.
| Artículo de comparación | Entrada o condición | Próxima decisión |
|---|---|---|
| Sección A supuesta | 70,000 kg; 4,200 mm de diámetro | Dentro del rango de masa/diámetro indicado, proceda a la revisión de soporte y servicio. |
| Sección B supuesta | 90,000 kg; 4,200 mm de diámetro | Supera la carga indicada; solicite otra configuración. |
| Sección C supuesta | 75,000 kg; 5,400 mm de diámetro | Supera el diámetro indicado; solicite otra configuración. |
| Laminado de placas | Resistencia del material, ancho de la placa, espesor y diámetro de conformado | Obtenga las condiciones de clasificación para la máquina formadora. |
| Puede apoyar | Geometría inicial de la lata y masa de ensamblaje variable | Definir posiciones de apoyo a través del crecimiento de la sección |
| Acceso conjunto | Trabajo longitudinal y circunferencial, interior y exterior. | Compruebe el alcance del manipulador y la presentación de la pieza de trabajo. |
| Interfaz de brida | Geometría del anillo y referencia de medición | Incluir comprobaciones de fijación y dimensiones. |
| Retención de inspección | Acceso requerido y ocupación de recursos | Asignar responsabilidades de equipo y asistencia |
| Ocupación del recubrimiento | Secuencia de aplicación, curado y transferencia | Compare la capacidad de la bahía con la tasa de sección entrante. |
| Interfaz de despacho | Geometría final y configuración de entrega | Verifique la salida de la fábrica y la ruta de transporte planificada. |
Zhouxiang suministra equipos de corte y soldadura para la fabricación de estructuras de acero. El método para fabricar secciones inferiores pesadas puede requerir una capacidad de conformado y soporte diferente a la de la parte superior de la torre. Para analizar el equipo, prepare los planos de referencia, las piezas de trabajo (de menor y mayor tamaño), los procesos de unión, el esquema de turnos y la ruta de acabado. Utilice la página de equipos para torres eólicas como punto de partida de la línea de producción.
Mantenga claramente diferenciados los hitos de la cotización: envío de la máquina, instalación y aceptación de las secciones de prueba acordadas. Solicite que se incluyan en la misma tabla de alcance las exclusiones de servicios públicos, obras civiles, grúas, instalaciones de recubrimiento, capacitación y puesta en marcha. Un precio más bajo para la maquinaria solo resulta útil si las interfaces omitidas están presupuestadas y asignadas.
Preguntas frecuentes
¿Cuál es el mejor proceso de fabricación de torres eólicas?
Para torres tubulares de acero convencionales, utilice el proceso de fabricación definido para el material, la geometría y el diseño de las conexiones de la carcasa: corte y prepare la chapa, enrolle los perfiles, suelde las secciones, inspeccione, recubra y complete el montaje. Las torres de hormigón, híbridas, soldadas en espiral y atornilladas requieren procesos diferentes, por lo que debe elegir el equipo de producción adecuado para el diseño de torre aprobado.
¿Es rentable la fabricación de torres eólicas?
La fabricación de torres eólicas es rentable cuando los ingresos por la venta de secciones aceptadas superan el costo total de producción, considerando la utilización real de la fábrica. Considere los costos de chapa, bridas, mano de obra, consumibles, energía, inspección, recubrimiento, manipulación, reparaciones y gastos generales, y compare ese total con los precios de venta contratados y la utilización realista. Ajuste la previsión a la familia de secciones y al cronograma de la fábrica antes de invertir capital en el paquete de equipos.
¿Dónde se fabrican las torres eólicas?
Las torres eólicas se fabrican en plantas de procesamiento pesado que abastecen a las cadenas de suministro regionales de energía eólica, energía eólica y otras energías renovables. Una fábrica recibe chapas y componentes, fabrica secciones transportables, les da el acabado final y las envía para su instalación. Los proveedores de maquinaria pueden equipar esa fábrica sin producir sus torres, por lo que es importante distinguir entre el proveedor de equipos, el fabricante de torres y el fabricante de turbinas al comparar empresas.
¿Dónde se sueldan las puertas y los accesorios?
Los marcos de las puertas y los soportes soldados se instalan en la carrocería en las etapas definidas en los planos de fabricación. La soldadura y la inspección suelen completarse antes de que la zona afectada reciba el revestimiento final; los componentes internos desmontables pueden instalarse posteriormente.
¿Qué debe incluir un presupuesto para una línea de producción de torres eólicas?
Una cotización útil identifica la gama de piezas, la sección de referencia, la base de producción y el equipo suministrado en cada estación. Debe distinguir la preparación de la chapa, el laminado, el montaje, la soldadura, la manipulación, la inspección y el recubrimiento, y luego indicar los servicios, la distribución, la puesta en marcha, la capacitación y las exclusiones. Compare la misma base de sección aceptada entre las ofertas, incluyendo los supuestos de espera, curado y reparación. Solicite al proveedor que muestre las piezas que limitan la carga, en lugar de solo la carga nominal máxima. Incluya las funciones de la grúa, las rutas de transferencia y las responsabilidades de inspección que controlan la liberación de las secciones terminadas.
¿Ha cambiado el proceso de fabricación de las torres eólicas?
Sí, la integración de equipos y la monitorización de procesos han evolucionado, mientras que el proceso de fabricación de torres de aerogeneradores de acero sigue incluyendo el conformado, la soldadura y el acabado.
¿Por qué utilizar una torre tubular de acero para las turbinas eólicas?
Una torre tubular de acero proporciona una estructura portante para la generación de energía eólica, a la vez que alberga accesos e instalaciones. Su fabricación en secciones transportables permite el laminado, la soldadura y el recubrimiento en fábrica antes del montaje en campo. Su geometría, material y detalles de conexión se seleccionan en función de las cargas de la turbina y del emplazamiento. Las torres de hormigón, celosía e híbridas son sistemas estructurales alternativos. Cada sección transportable también permite el acceso a la fábrica para la soldadura y el tratamiento superficial antes de la entrega. El comprador puede inspeccionar las juntas y el sistema de protección en la planta de fabricación, y la documentación de las secciones acompaña a la estructura física.
Planifique la familia de secciones antes de elegir la línea.
Incluya en la discusión sobre el equipo los planos de la lata y de la sección terminada, la producción objetivo aceptada, la ruta de inspección y la ocupación del recubrimiento. Zhouxiang puede analizar el alcance del equipo de corte, soldadura y manipulación en función de estos datos. Incluya el registro de cuellos de botella y las piezas que representan un desafío para cada estación.
Alcance: Esta guía educativa combina descripciones de fabricación públicas, literatura técnica e información de productos de Zhouxiang. Los planos del proyecto y los procedimientos aprobados controlan la fabricación y la aceptación.
Referencias y fuentes
- CBSA, Decisión final sobre torres eólicas, 2023: descripción de fabricación, párrafos 30–34.
- ISO 17635:2025: reglas generales para ensayos no destructivos de soldaduras metálicas.
- ISO-3834 1: 2021: selección de los requisitos de calidad para la soldadura por fusión.
- Soldadura en el mundo, estudio de fatiga de soldadura a tope en torres de 2024: evaluación geométrica experimental y numérica.
- Comisión Europea, Informe final de RINGMAN, 2014: investigación sobre bridas alternativas.
- Johansson y Wahlen, The Fabricator, septiembre de 2011: consumibles para soldadura de torres y geometría de la junta.
- Departamento de Energía, Fabricación y Cadena de Suministro de Energía Eólica: contexto de infraestructura y transporte.
- Denno y Alvian, NIST, 2018: rendimiento dependiente de la combinación de productos.
- Ejemplo de enseñanza de sistemas de fabricación del MIT, 1996: velocidades de línea serie y almacenamiento en búfer.
- Linde Canadá, octubre de 2026Productividad de la soldadura basada en datos.









