2026年11月更新 · 結構鋼與管焊接品質參考
在製造過程中,工業電弧焊接缺陷通常發生在焊縫外部。當焊條、帶電噴嘴或鬆動的接地夾接觸到裸露的鋼材時,就會發生這種情況。材料連接創新中心 (MaJIC) 的冶金指南指出,快速閃光可使鋼材溫度升高至約華氏 2,500 度(約攝氏 1,370 度)。周圍的冷板會迅速冷卻鋼材,並在幾秒鐘內將其溫度降至 500 華氏度(約 260 攝氏度)。根據AWS D1.1/D1.1M:2025-AMD1的定義,意外產生的缺陷必須打磨至光滑輪廓並檢查其完整性。 49 CFR § 195.226規定的管路規則要求在管壁公差範圍內進行全槽磨削,或完全移除圓柱體。
即使是因起弧不穩定或電弧控制不當造成的微小缺陷,也需要進行表面下驗證。表面拋光很少能消除底層的相變。美國焊接學會檢驗與資格論壇(American Welding Society Inspection & Qualification Forum)詳細介紹了現場硬度檢測方法。結果表明,即使是磨平的焊痕,在塗抹的表面上硬度也可能低於RC 18。然而,在表面下約1/32英吋處仍存在RC 34至42的馬氏體核心。要徹底去除這層硬化層,需要進行可控混合研磨,並使用過硫酸銨或硝酸酒精溶液進行化學回火腐蝕。之後,檢驗員也會進行磁粉探傷和超音波壁厚驗證。
快速規格:電弧焊接缺陷及規範處置閾值
| 冷鋼的熱淬循環 | 加熱溫度超過 2,500 °F,並在幾秒鐘內自冷卻至 500 °F 以下(MaJIC / 加拿大金屬加工) |
| 測量次表面和焊接硬度 | RC 34 至 42 級地下硬點(AWS CWI 現場資料);S355 鋼上 500 至 751 HV10 峰值(NIH PMC11084295) |
| 典型相變開挖深度 | 最小研磨深度約 1/32 英吋(0.8 毫米),化學蝕刻前拋光至 120 目。 |
| 化學回火蝕刻配方 | 20%過硫酸銨/80%水(重量比),溫度120至150°F(或1:10比例噴霧,溫度60°F);3%至5%硝酸酒精溶液,持續10秒 |
| 管道最大研磨深度 | 壁厚可達標稱壁厚的 12.5%(根據製造公差和 49 CFR 195.226,剩餘壁厚為 87.5%) |
| 管理標準(2025-2026) | AWS D1.1/D1.1M:2025-AMD1、BS EN ISO 5817(參考編號 601)、49 CFR § 195.226、29 CFR § 1910.254、AMS 2700 |
電弧焊缺陷有哪些?快速淬火冶金及失效分析
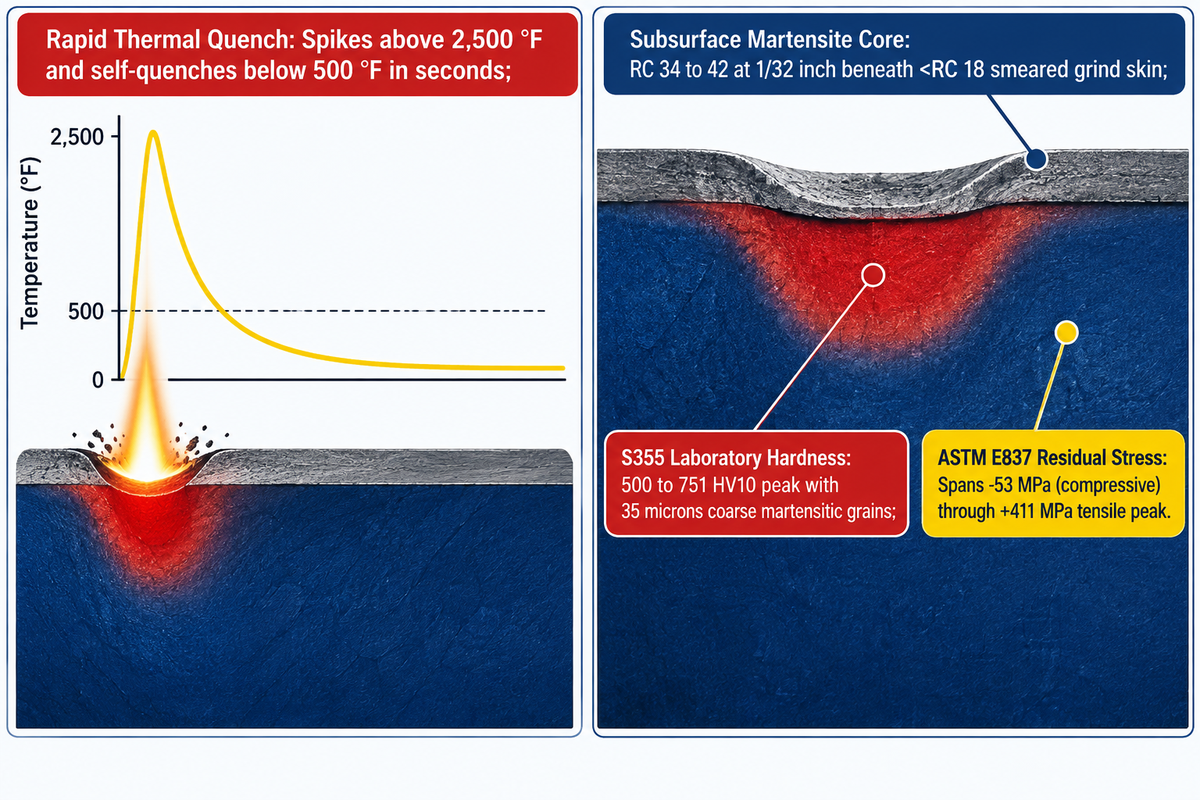
電弧衝擊是指在焊接處外部形成的局部重熔坑和硬化熱影響區。根據《加拿大金屬加工》雜誌中MaJIC的數據,該區域溫度會迅速飆升至2,500華氏度以上,並在數秒內冷卻至華氏500度以下。在NIH研究PMC11084295中,S355鋼的快速淬火硬度達到500至751 HV10。
一些車間員工將零星電弧痕跡解釋為淺的表面刮痕,噴砂或底漆即可覆蓋。任何造成拖痕的因素都可能導致意外擊穿。它在幾乎不向大型冷工件傳遞總熱量的情況下,熔化出一個淺熔池。冷工件起到直接散熱器的作用,改變了基體金屬的結構。這種快速加熱和冷卻將碳鎖定在扭曲的體心四方晶格中。淬火產生未回火馬氏體。在圓形電極S355試樣進行ASTM E837鑽孔試驗時,也會產生-53 MPa(壓應力)至+411 MPa(峰值拉應力介於+300 MPa至+411 MPa之間)的殘餘應力。
在正式的失效分析中,每個未消除的電弧衝擊點既是冶金硬點,也是幾何應力缺口。在橋樑交通的加載和卸載過程中,硬化的弧坑邊緣產生的微裂紋會沿著橋面下部擴展,並可能與其他類型的應力腐蝕開裂(例如裂縫)混合。管道內部壓力波動也會驅動同樣的裂紋擴展。製造商在評估結構焊接中氫致冷裂紋時,會考慮電弧衝擊的三個觸發因素:未回火馬氏體、局部拉應力以及來自飽和焊劑或油脂的滯留氫。
為什麼鋼材上的雜散電弧會形成未回火馬氏體和微裂紋?
漏電弧會形成未回火的馬氏體,因為毫秒級的電弧接觸會在未預熱板材的情況下熔化出一個淺熔池。這團冷熔體導致極快的冷卻速率。碳無法擴散到軟鐵素體和珠光體中。 NIH PMC11084295 記錄了在 10 毫米厚的 S355 鋼板上使用直徑 4.00 毫米的圓形棒狀焊條時,會形成直徑達 35 微米或更大的粗大馬氏體晶粒。
在坡口內進行常規多道焊接時,持續的熱輸入會減緩冷卻速度,後續焊道會對早期焊接進行回火處理。坡口外的焊道則不會受到回火處理。這在華盛頓湖理工學院的管道焊接課程中有詳細講解。孤立的馬氏體島在冷卻過程中會收縮,形成弧坑裂縫或焊接下方的微孔。美國焊接學會(AWS)認證的焊接檢驗員對3/8英寸和1/2英寸的扁鋼進行了導向彎曲演示。他們使用E6010、E7018或MIG焊絲進行焊接,並在演示前將鋼材表面打磨光滑。即使經過表面打磨,試樣在彎曲過程中仍會在焊道處斷裂。
電弧衝擊與電弧噴濺、飛濺和焊接咬邊的常見原因比較。
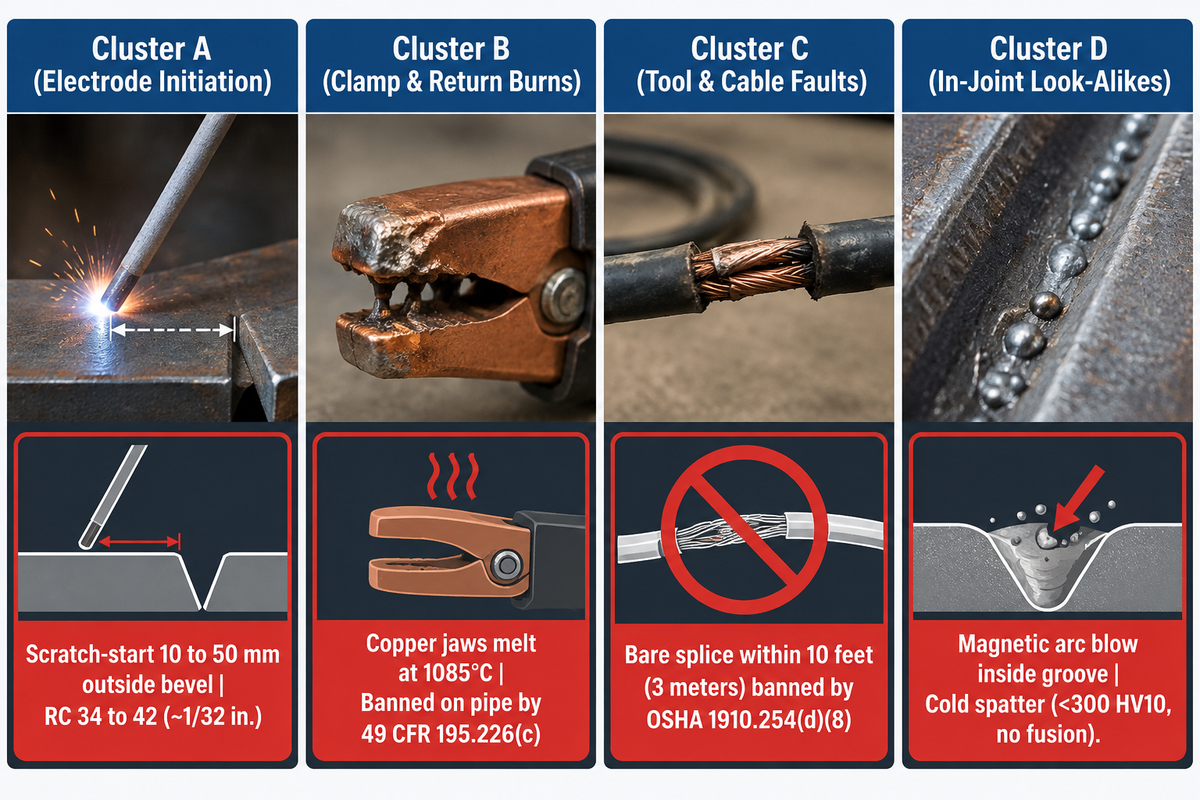
導致母材電弧擊穿的途徑有四種。其中三種途徑是電極超出溝槽外造成的刮痕、與鋼材接觸、接地夾鬆動導致的電弧擊穿。第四種途徑是電流透過電纜接頭洩漏,而根據美國職業安全與健康管理局 (OSHA) 29 CFR 1910.254(d)(8)的規定,在 10 英尺(3 公尺)範圍內禁止使用電纜接頭。真正的擊穿會熔化母材,這與冷濺鍍不同。
當焊工將此類缺陷誤解為焊接坡口內的不規則現象時,現場檢查就會陷入停滯。要解決電弧衝擊的問題,需要了解母材熔合與鬆散飛濺的差異。鬆散的銲渣飛濺物會凝固在氧化皮上,但不會形成深熔合;如果衝擊點有錯誤的電弧根部,則會熔合到母材上。焊趾咬邊會在熔合邊緣留下連續的線性凹槽,而不是熔合邊界上的凹坑。線性焊趾刮痕和電極接觸痕跡有所不同,可以透過檢查焊趾咬邊的原因和測量凹槽來確定。
在受力狀態下,這些局部高硬度透鏡狀結構會成為極度危險的裂紋萌生點和主要裂紋萌生位置。回流電弧同樣危險。在16吋管道或重型樑上,經常會發現鏽蝕、油漆或殘留飛濺物上方安裝著一個彈簧夾。焊接電流會跳過氣隙,將夾子熔化並嵌入工件中。銅合金夾爪的熔點約為1085°C,已知會穿透鋼的晶界,導致脆性開裂。美國職業安全與健康管理局(OSHA)的29 CFR 1910.254(c)(2)(iii)也禁止使用鏈條、鋼絲繩、起重機、升降機或電梯來輸送焊接電流。
電弧衝擊的常見原因有哪些?
磁弧吹焊的常見原因包括板材端部附近的磁場不對稱、鋼管坡口處的殘餘磁性、直流電流過高、工件引線位置不當。與外部引弧使焊接外部母材淬火不同,磁弧吹焊會使焊接內部的活動電弧偏轉,導致未熔合。
在直流焊接中,靠近板材端部、深根開口和磁化管材坡口處容易發生電弧偏轉。焊工可以透過縮短電弧長度並將焊條傾斜向偏轉方向來抑制電弧偏轉。他們還可以將焊絲放置在與焊接方向相反的位置。作為最後的手段,焊工可以使用交流電,但交流電壓不得超過 OSHA 29 CFR 1910.254(b)(3) 規定的 80 伏特交流電或 100 伏特直流電的限制。所有這些磁性調整都無法避免在坡口外裸露的母材上產生偏轉。
| 缺陷集群 | 特定不連續類型 | 它出現的地方 | 次表面熱影響區及硬度影響 | 必要的店鋪處置 |
|---|---|---|---|---|
| A類:電極啟動錯誤 | 1. 刮擦式起弧 SMAW 衝擊 | 10 至 50 毫米外斜邊 | RC 34 至 42 馬氏體(深度約 1/32 英吋) | 研磨約1/32英寸,120目拋光,酸蝕+MT |
| A類:電極啟動錯誤 | 2. GTAW鎢合金觸點 | 相鄰法蘭或管壁 | 淺坑+鎢夾雜物風險 | 混合研磨至光滑,PT 或 RT 驗證雜質去除情況 |
| A類:電極啟動錯誤 | 3. 未消耗的MIG焊絲戳刺 | 噴嘴間隙區靠近捲筒 | 局部 500 至 650 HV10 淬火點 | 羽毛研磨1:4斜度,用MT驗證其完整性。 |
| B組:回流電流和箝位燒毀 | 4. 彈簧夾鬆脫導致電弧燒傷 | 法蘭尖端或管體夾緊座 | 深部熱影響區 + 銅 LME 晶間裂紋 | 磨出凹槽,20%過硫酸鹽蝕刻,超音波壁厚檢查 |
| B組:回流電流和箝位燒毀 | 5.焊接接地片燒蝕 | 管道外部(49 CFR 195.226c 禁止) | 全厚度熱影響區與高殘餘應力 | 禁止用於液體管道;需要切斷或維修。 |
| B組:回流電流和箝位燒毀 | 6. 起重機/提昇機鏈條散弧 | 起重耳和鏈條連接環 | 易碎的負載鏈(1910.254c2iii 禁止) | 立即隔離吊索;打磨並進行MT凸耳表面處理 |
| C類故障:工具和電纜故障 | 7. 無絕緣刺針平放 | 甲板、鷹架或鍋爐管 | 多處聚集性火山口(鍋爐管外洩不到1週) | 執行 1910.254(d)(7) 支架托架;研磨 + 蝕刻 |
| C類故障:工具和電纜故障 | 8.裸線接頭閃光燈(<10英尺) | 梁翼緣邊緣被鉛摩擦 | 線性拖曳衝擊 + RC 34 至 42 硬化履帶 | 根據 1910.254(d)(8)-(9) 更換電纜;混合研磨 |
| D類:關節內相似缺陷 | 9. 磁弧吹走 | 焊縫內側坡口和焊縫根部 | 普通焊接熱影響區;導致未熔合/氣孔 | 調整接地線和電弧長度;如果熔斷,則用鑿子鑿開。 |
| D類:關節內相似缺陷 | 10. 冷焊飛濺 | 焊縫旁 5 至 100 毫米 | 無母材熔合(母材鋼硬度<300 HV10) | 噴砂清理前,先用碎屑或輕型砂輪片進行修整 |
電弧衝擊驗收標準:AWS D1.1:2025、ISO 5817 和 API 1104 對比
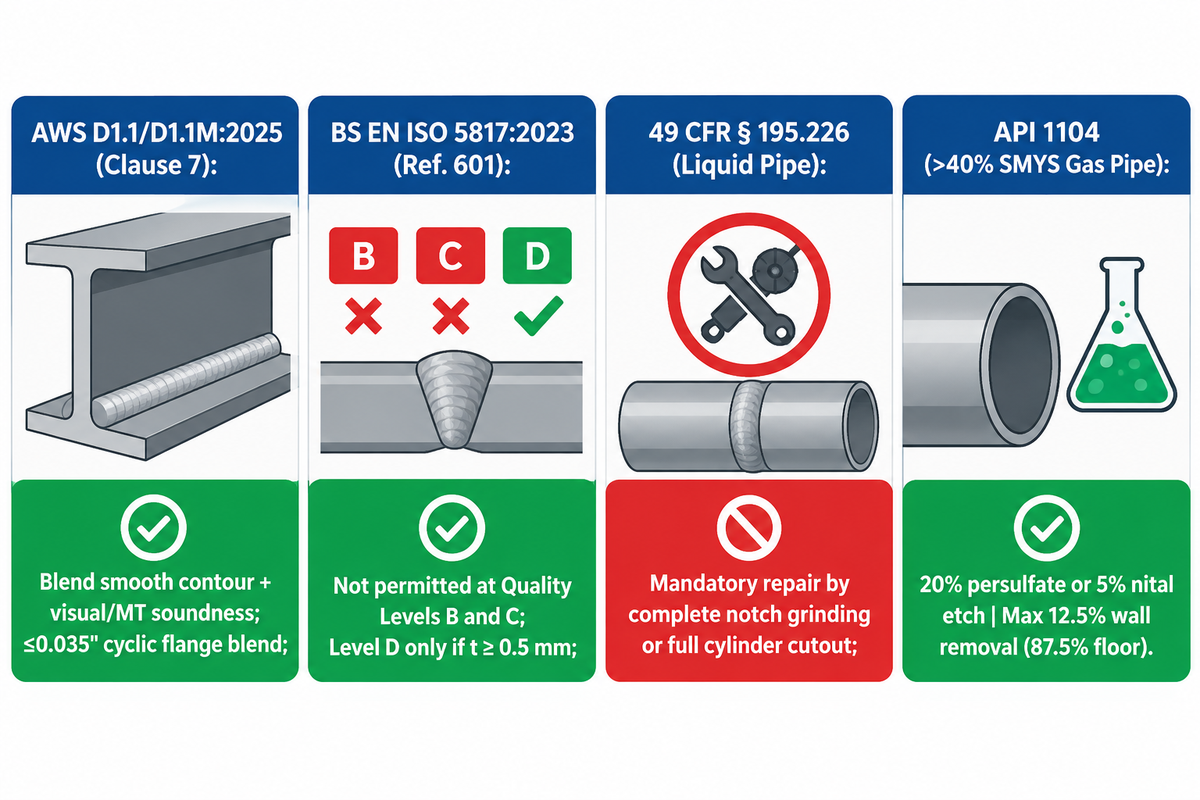
現行規範分為兩類:條件性打磨標準與零容差標準。 AWS D1.1/D1.1M:2025-AMD1 和 CSA W59 要求將電弧衝擊造成的瑕疵或裂縫打磨成光滑的輪廓,並驗證金屬的完整性。根據 ISO 5817:2023(參考文獻 601,詳見TWI 工作知識 38 品質等級),B 級和 C 級品質等級不允許有雜散電弧。
品質工程師經常過度拒收結構鋼樑。社群媒體上的資訊錯誤地指出,AWS D1.1 標準要求對任何意外焊痕立即進行堆焊或報廢。實際上,對於承受靜態或循環荷載的梁,AWS D1.1 的製程規範適用。車間施工人員必須避免在永久接頭之外進行意外焊接。任何意外產生的凹坑或表面裂縫都需要進行平滑的輪廓過渡和完整性檢驗。 ANSI對 AWS D1.1:2025(第 23 版)的技術審查指出,2024 年全球粗鋼產量為 1,884 億噸。 2025 年版本擴展了磁粉探傷 (MT) 和滲透探傷 (PT) 的規定,用於評估修復後的表面。
此查找矩陣由品質人員使用,用於防止交叉代碼混淆,它比較了 AWS D1.1:2025、ISO 5817:2023 參考 601 B/C/D 級、API 1104 和 49 CFR 192 和 195 回火蝕刻強制令以及 ASME B31.3/VIII 設計下限中的厚度規則。
| 代碼/標準層 | 管轄條款/參考。 | 初始狀態 | 強制性研磨後測試 | 厚度限制及升級觸發機制 |
|---|---|---|---|---|
| 1. AWS D1.1/D1.1M:2025(靜態鋼結構) | 第七條 工藝 | 避免外部永久焊接 | 視覺健全度 + MT(如適用) | 輪廓平滑,符合銑削/設計截面公差;否則需合格的焊接工藝規程 (WPS) 維修 |
| 2. AWS D1.1:2025 / CSA W59(循環) | 循環負荷規定 | 可拒絕的裂紋引髮劑 | 強制性磁粉探傷(MT) | ≤0.035″ 橋樑法蘭混合,需經工程師/交通部 RT 或 MT 認證 |
| 3. BS EN ISO 5817:2023 B級 | 參考編號 601(項目 1.22 雜散弧) | 不允許(品質嚴格) | 研磨 + MT/PT + 依 ITP 進行硬度/蝕刻處理 | 允許母金屬零減損;需要正式的不合格品處置 |
| 4. BS EN ISO 5817:2023 C 級 | 參考編號 601(項目 1.22 雜散弧) | 不允許(中等品質) | 研磨光滑 + 表面無損檢測驗證 | 剩餘厚度必須保持在設計計算樓層或以上。 |
| 5. BS EN ISO 5817:2023 D 級 | 參考編號 601(項目 1.22,t ≥ 0.5 mm) | 如果房產不受影響,則允許這樣做。 | 目視檢查無火山口裂縫 | 淬火硬化合金鋼若出現熱影響區脆化現象,則不予認可。 |
| 6. 49 CFR § 195.226(液體管路) | D 子部分 § 195.226(a)-(c) | 必須對所有電弧燒傷進行修復。 | 完全去除缺口 + 壁厚測量 | 低於管道規格最小壁厚公差時,將觸發全管汽缸切割 |
| 7. API 1104 / 高壓氣體管道 | 電弧燒傷(>40% SMYS 服務) | 不合格的冶金缺口 | 20%過硫酸銨或5%硝酸酒精溶液蝕刻 | 最大牆體移除量為 12.5%(牆體標稱底部為 87.5%);禁止焊接修復。 |
| 8. ASME B31.1 動力管道 | 弧擊修復規則 | 去除所有裂縫和瑕疵 | 合金鋼管道必須進行PT或MT測試 | 水冷壁鍋爐管若未打磨,不到一週即可燒穿。 |
| 9. 紐約州橋樑/交通部鋼結構手冊 | 橋樑梁體弧形衝擊消除 | 不可拒絕的斷裂臨界缺陷 | 便攜式硬度測試儀 | 研磨至超過 RC 34–42 表面下層區域(約 1/32 英吋),直至母材硬度恢復。 |
| 10. AWS D1.6 / AMS 2700 不鏽鋼 | 不銹鋼表面及鈍化 | 熱著色氧化物和微裂紋風險 | 液體滲透測試 (PT) + 目視色調檢查 | 在進行硝酸/檸檬酸鈍化之前,去除稻草色至紫色的氧化物直至露出金屬表面。 |
如何檢查電弧痕跡:目視檢查、磁粉探傷、滲透探傷和酸蝕探傷
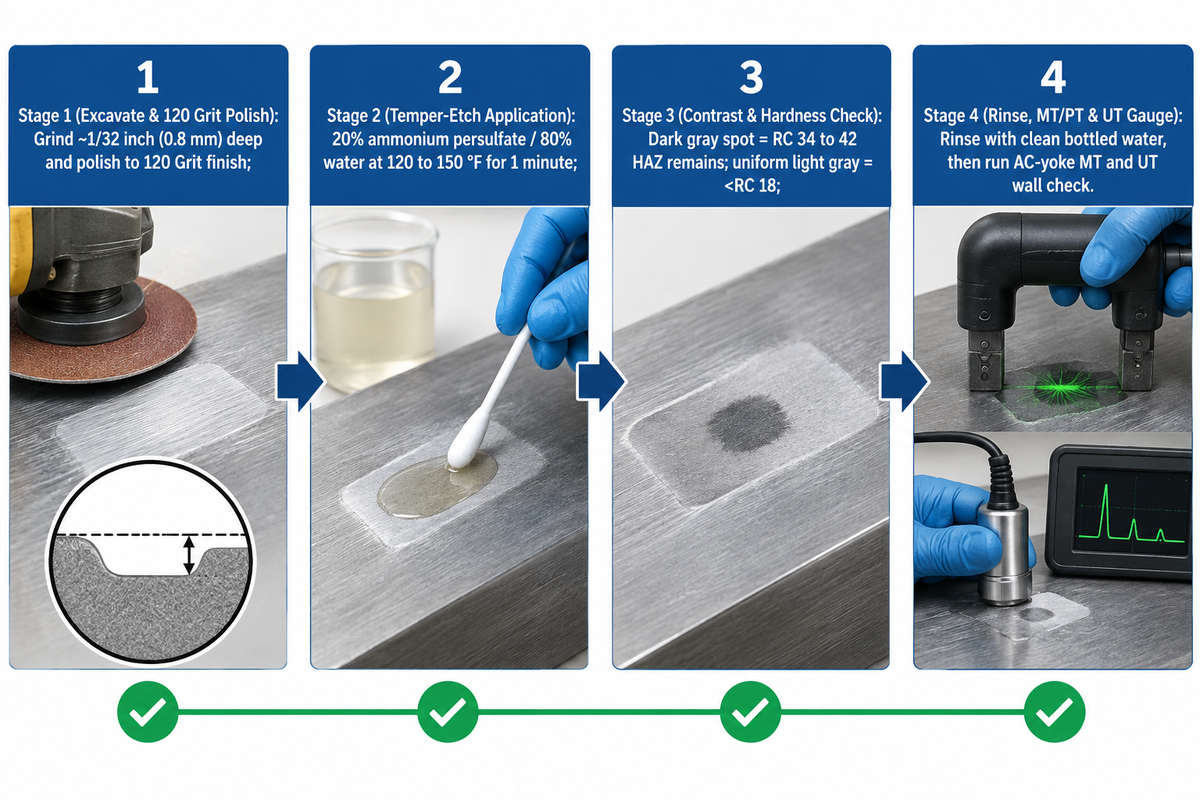
驗證電弧擊穿是否完全需要兩層偵測。第一層是化學腐蝕。對於過硫酸銨,標準溫度為 49 至 66 攝氏度(120 至 150 華氏度),標準腐蝕時間為 1 分鐘。常用的腐蝕劑有兩種:1) 20% 過硫酸銨和 80% 水的混合溶液;2) 5% 硝酸酒精溶液。第二層是滲透探傷或磁粉探傷,以確認表面無裂縫殘留。
(a)每個電弧燒傷都必須修復。 (b)電弧燒傷可透過打磨完全去除缺口進行修復…如果缺口無法透過打磨修復,則必須切除包含整個缺口的管道圓柱體。 (c)不得將接地線焊接到正在焊接的管道或配件上。
車間裡一個危險的誤解是,認為粗砂輪磨削後磁粉探傷結果乾淨就意味著電弧燒傷已經消失。正如AWS資深CWI檢驗員在AWS論壇上指出的那樣,粗砂輪在研磨過程中會將韌性金屬塗抹在微裂紋上,並在表面留下一層脫碳層。研磨後,攜帶式硬度計測得的硬度值在RC 34到42之間。只有磨削深度達到約1/32英吋(0.8毫米)並用120目砂紙拋光後,硬度值才會降至RC 18以下。
對於S355鋼的實驗室金相分析,NIH PMC11084295標準規定,需使用P2500目砂紙進行拋光,並以3%硝酸酒精溶液腐蝕10秒。之後,技術人員依照EN ISO 9015-1標準,在0.5毫米網格上,以10公斤載重測量維氏硬度10至15秒。在現場,管道和橋樑檢測人員將1克顆粒狀過硫酸銨與4克純水混合,重量比為20%至80%。橋樑施工人員則使用1:10的噴霧瓶,將溶液噴灑在溫度為60華氏度(約攝氏16度)的溫熱碳鋼(120至150華氏度,約49至66攝氏度)上。任何未去除的熱影響區(HAZ)都會在1分鐘內變成深灰色,與淺灰色的母材形成對比。當需要對修復後的厚橋樑法蘭進行深度體積驗證時,團隊會將表面腐蝕與體積射線照相焊接檢測相結合。
磁粉探傷或酸蝕能否確認電弧燒痕已完全移除?
使用過硫酸銨水溶液或硝酸酒精溶液進行巨觀化學腐蝕,可以驗證碳鋼熱影響區的完全去除。磁粉探傷只能偵測表面或近表面裂縫。若未進行化學腐蝕或硬度測試,僅以磁粉探傷或滲透探傷,則可能殘留硬度為RC 34至42的脆性馬氏體島。
過硫酸銨蝕刻法有一個嚴格的冶金學界限。此溶液對奧氏體不銹鋼無效。對於含碳量和高強度低合金鋼(工作強度高於40%標準模量鋼),檢驗人員會將研磨後的型腔拋光至120目砂紙表面。然後,檢驗人員會用過硫酸銨溶液保持表面濕潤60秒,以便形成任何灰色的相變對比。之後,他們會用乾淨的瓶裝水沖洗,而不是用油膩的抹布擦拭。最後,他們會進行交流磁粉探傷和超音波測厚。
打磨修復與合格焊接修復:壁厚計算與處置規則
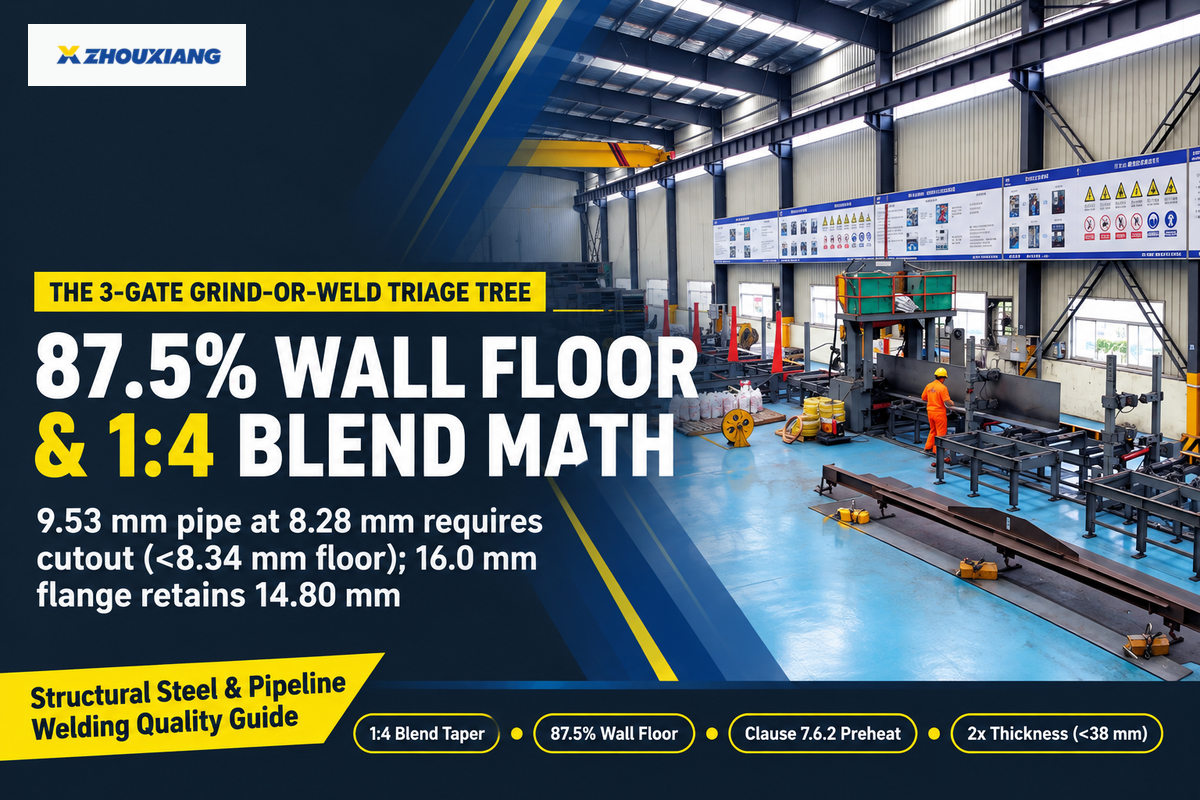
在開挖 1/32 英吋(0.8 毫米)相變區時,工程師通常會採用混合打磨法修復焊縫,以獲得乾淨的酸蝕效果並消除磁粉探傷裂縫。剩餘壁厚必須達到或超過規範規定的最小值,例如公稱管壁厚度的 87.5%(去除 12.5% 的壁厚)。
為了規範結構樑和壓力管道的現場決策,品質管理人員應用了三階段打磨或焊接分診樹:
- At 第一道門(逐步挖掘和 120 目拋光)使用 4 英吋角磨機上的砂輪片進行一系列輕度打磨,以磨掉表面凹坑。這樣可以去除粗砂輪摩擦產生的再硬化層,並允許挖掉約 1/32 英吋(0.8 毫米)以拋光輪廓。
- At 第二道門(化學淬火蝕刻和無損檢測完備性測試門)用過硫酸銨或硝酸酒精溶液擦拭拋光後的腔體。如果觀察到深灰色斑點或攜帶式硬度計讀數為 RC 34 至 42,則重複執行第一道工序。如果觀察到均勻的淺灰色且 RC < 18,則用水沖洗以去除腐蝕劑,並透過磁粉探傷或液體滲透探傷評估是否有裂縫。
- At 3號門(剩餘牆體厚度與規範處置門)如果在研磨最低點處使用超音波測厚儀測量剩餘壁厚,且該壁厚在 12.5% 的管壁厚度公差範圍內,則放行該零件。如果研磨導致壁厚減薄至小於最小值,則應按照 49 CFR 195.226(b) 進行圓柱體切割,或按照 AWS D1.1:2025 標準進行合格的低氫焊接修復。
採用 1:4 的漸變錐度計算方法,在 9.53 mm API 5L 管材上開挖 1.25 mm 後,剩餘管壁厚度為 8.28 mm(小於 8.34 mm,佔壁厚的 87.5%),而 16.0 mm ASTM A572 H 型鋼法蘭則保留。由於 8.28 mm 低於 8.34 mm 的壁厚,該管材需要按照 49 CFR 195.226(b) 進行圓柱形開孔,而 14.80 mm 的法蘭(以 4.80 mm 的半徑進行倒角處理)則符合 AWS D1.1:2025 標準,可通過磁粉探傷 (MT) 進行修復。更深的結構性缺口可能需要根據AWS D1.1:2025 第 7.6.2 條預熱規則進行焊接修復(引自《The Fabricator》一書,AISC 高級工程師 Tom Schlafly 的觀點)。根據第 7.6.2 條規定,厚度小於 38 毫米的鋼板需要預熱至母材厚度的兩倍(2 × 16.0 毫米 = 32.0 毫米)。厚度為 38 毫米及以上的鋼板需要預熱至至少等於鋼板厚度的距離,且在修復點周圍各方向上的預熱距離不得小於 75 毫米(3 英吋)。
可以直接在電弧痕跡上焊接,而無需先打磨掉痕跡嗎?
不,絕對不能在接頭外部未熄滅的電弧焊接上直接進行快速修補焊接。只有在檢查無裂紋後,才能在最終會被預定的根焊或填充焊道完全重熔的坡口內電弧焊縫上進行焊接。
短的冷焊縫會困住預先存在的收縮裂紋,並形成未回火的熱影響區。當需要進行結構焊接時,加工人員必須先徹底打磨脆性馬氏體透鏡體,並透過磁粉探傷去除裂縫。然後,焊工依照低氫焊接製程 (WPS)進行受控的焊接預熱程序。
- 研磨至 1/32 英吋深,然後拋光至 120 目,再進行蝕刻。
- 測試用過硫酸銨或硝酸酒精溶液是否已去除深灰色熱影響區。
- 必須進行磁粉探傷/滲透探傷和超音波探傷,以檢查表面裂縫,並驗證剩餘牆體厚度是否低於標稱牆體厚度的 87.5%。
- 僅憑一次打磨就達到RC 18的粗糙表面是不可信的。牆體的完整性必須始終透過下層檢查(RC 34-42)來驗證。
- 絕對不能將冷焊 E7018 或 MIG 焊點放置在外部母材電弧坑上以覆蓋凹陷處。
- 過硫酸銨絕對不能用於奧氏體不銹鋼,也不能用油膩的抹布擦拭蝕刻過的碳鋼。
合金敏感度:低碳鋼、淬火回火鋼、不鏽鋼和雙相鋼
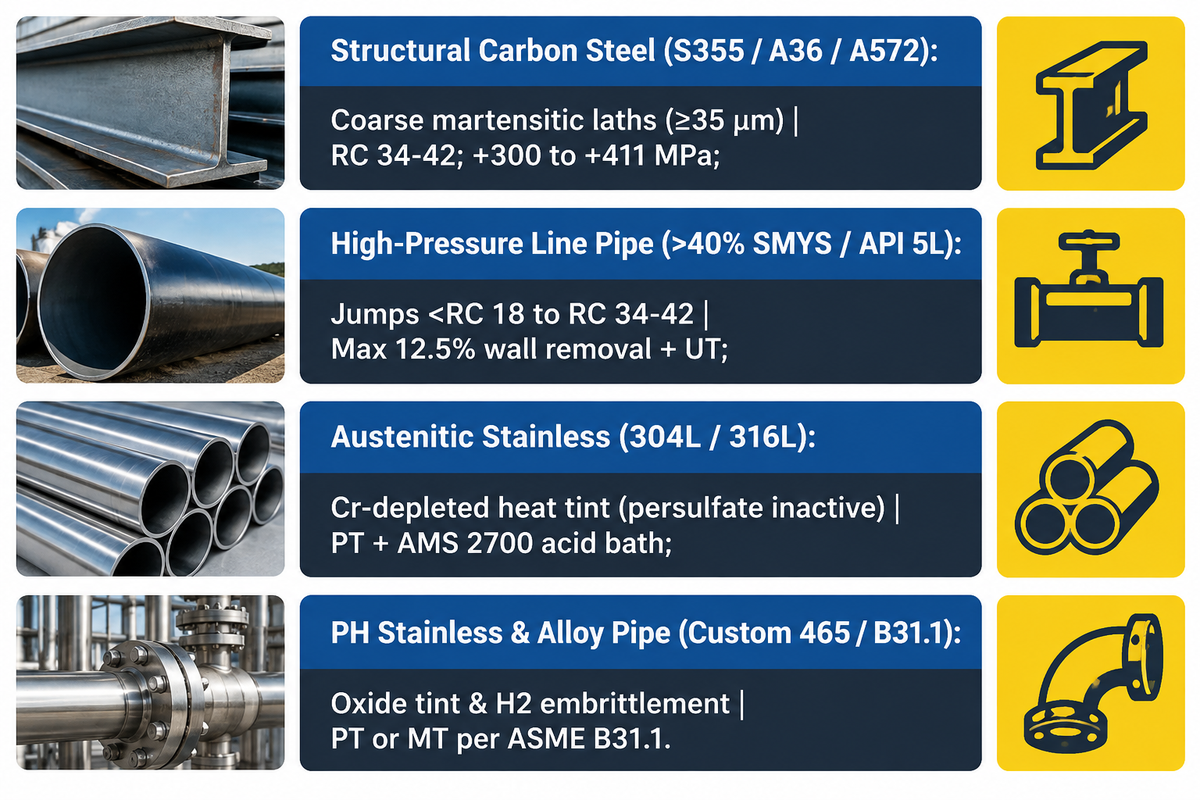
電弧衝擊損傷在碳鋼和合金鋼上表現為馬氏體開裂,而在不銹鋼合金上則表現為鈍化膜侵蝕。根據NIH PMC11084295標準,非合金化S355結構鋼在300℃以上屈服強度Rp0.2開始下降,並在600℃時急劇下降。快速冷卻後會產生+300至+411 MPa的拉伸殘餘應力以及500至751 HV10的硬度。
高碳鋼和淬火回火鋼的反應更為劇烈,因為較高的碳當量值會導致室溫下發生完全的未回火馬氏體轉變。高碳鑄件和重型機械框架需要採用與我們脆性基體金屬裂紋控制修復計劃指南中概述的相同的預熱方法。當電弧衝擊到符合ASME B31.1標準的合金鋼動力管時,混合研磨後必須進行磁粉或滲透檢測。
奧氏體不鏽鋼(如304L和316L)以及沉澱硬化型不鏽鋼(如Custom 465)的失效機製完全不同。奧氏體不銹鋼不會轉變為馬氏體。因此,有些加工車間會在不銹鋼表面留下電弧痕跡。電弧不僅會去除鈍化氧化鉻膜,還會留下不同顏色的氧化皮,例如稻草色、金色、藍色、紫色和/或鐵金屬色。根據AMS 2700鈍化指南,將經過熱著色處理的不銹鋼零件直接浸入酸浴中並不能清除氧化皮或油脂。技術人員必須先對錶面進行脫脂處理,並使用無鐵研磨劑去除所有熱著色層,直到露出光亮的金屬表面。
| 基礎合金系列 | 初級微觀結構損傷 | 測量硬度/應力訊號 | 所需的無損檢測和蝕刻方法 | 強制性研磨後處理 |
|---|---|---|---|---|
| 1. 結構碳鋼(S355 / A36 / A572) | 粗馬氏體-貝氏體板條 (≥35 μm) | RC 34–42 地下;+300 至 +411 MPa 應力 | 20%過硫酸銨或3%硝酸酒精溶液+MT | 120目混合研磨;第7.6.2條規定,焊接時需預熱 |
| 2. 高壓管線管(>40% SMYS / API 5L) | 未回火馬氏體缺口及焊接下方的空隙 | 硬點跳躍 | 20%過硫酸鹽或5%硝酸酒精溶液+MT+UT厚度 | 最大壁面去除量為 12.5%;若深度較深,則需完全切除圓柱體。 |
| 3. 奧氏體不鏽鋼(304L / 316L) | 鉻含量降低的熱著色和火山口微裂紋 | 非馬氏體(過硫酸鹽蝕刻劑無效) | 液體滲透檢測 (PT) + 目視色調審核 | 用AMS 2700酸浴去除稻草色/紫色氧化物至裸金屬。 |
| 4. 高強度PH不銹鋼/合金(客製化465/B31.1) | 奈米氧化物著色 + 氫脆風險 | 高強度損失和應力腐蝕開裂 | PT 或 MT 符合 ASME B31.1 標準 + 氧化物去除檢查 | 脫脂、機械去除氧化物、AAA鈍化+烘烤 |
電弧焊返工成本細分:混合打磨+磁粉探傷 vs. 焊接修復與切割
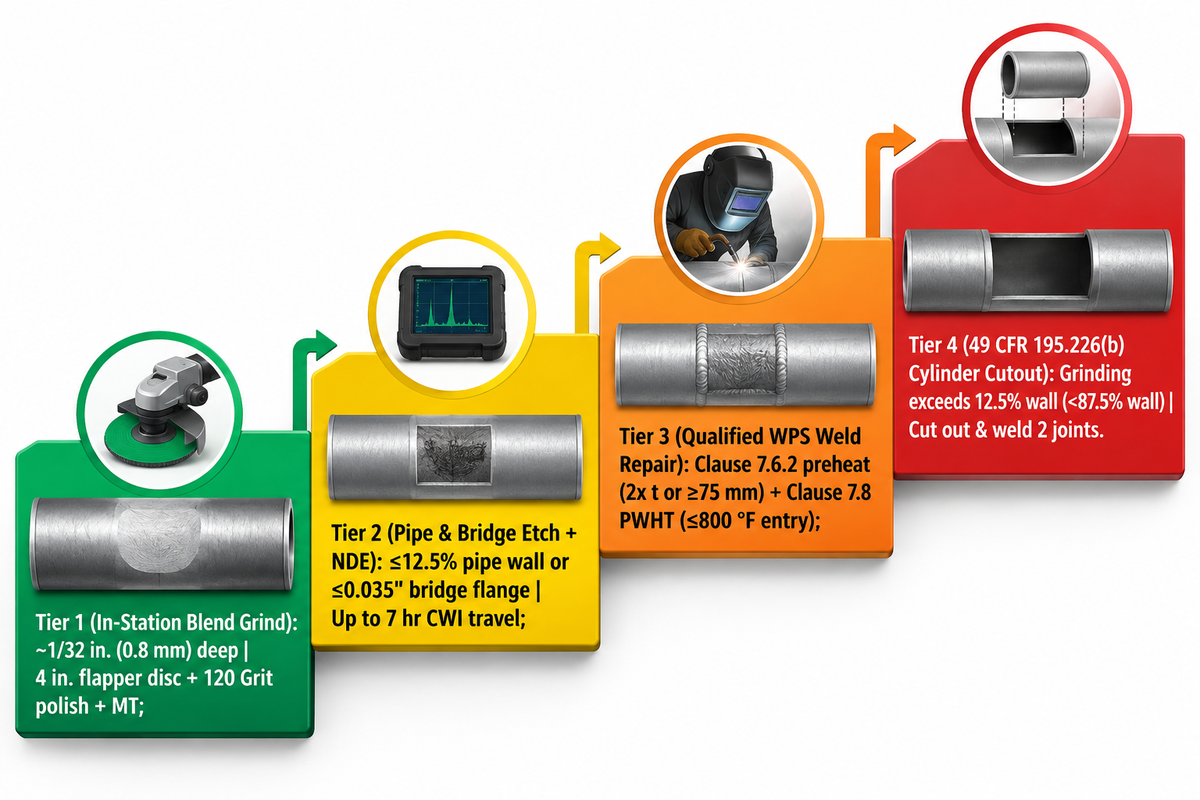
電弧衝擊返工的總成本與四個操作因素直接相關:挖掘深度、預熱範圍、無損檢測暫停時間和人員調動。根據美國焊接學會 (AWS) CWI 現場報告和美國聯邦法規 49 CFR § 195.226,修復工作首先從 1/32 英寸(0.8 毫米)的現場研磨開始,逐步升級至整個管道段(圓柱體)的切割。
真正的成本驅動因素在於意外電極接觸在流程的哪個階段被發現。在組裝工位發現意外電極接觸只需進行4吋砂輪片打磨、120目拋光、1分鐘過硫酸銨擦拭以及內部磁粉探傷檢查。如果在最終檢驗時漏檢同樣的接觸,則可能導致現場或維修人員的介入。在AWS認證的CWI案例中,現場木工將臨時排水口支撐「點焊」到樑的下翼緣上。專家單程開車7小時,在60華氏度(約攝氏16度)的溫度下,進行了最大0.035吋砂輪片打磨和1:10過硫酸銨噴灑檢查。工作人員將所有化學品洩漏物收集到駁船上,並進行了全面的射線照相檢測(RT)。聯合愛迪生鍋爐檢驗案例也揭示了漏檢接觸造成的損失。例如,未接地的電弧接觸導致內部水冷壁管在不到一周的時間內燒穿。
當開挖深度超過管道壁厚公差的 12.5% 或截面最小值時,工期懲罰將乘以倍數。根據 AWS D1.1:2025 第 7.6.2 條規定,厚度小於 38 毫米的鋼板的合格結構焊接修復需要預熱至少兩倍於鋼板厚度的距離。厚度為 38 毫米及以上的鋼板需要預熱至少一倍於厚度的距離,最小預熱距離為 3 英吋(75 毫米)。若採用第 7.8 條規定的焊後熱處理 (PWHT),則應依照書面加熱和冷卻程序將銲接件放入爐中。根據 2025 版規範,爐子的最高初始溫度已從 600 華氏度提高到 800 華氏度。對於受 49 CFR 195.226(b) 管轄的液體管道,地面電弧燒傷無法進行修補。根據聯邦法規第49篇第195.226條,研磨不得使剩餘壁厚低於製造公差。管道必須洩壓,切取並移除一段完整的管段,然後安裝焊接接頭,並對管道的整個圓週進行無損檢測。
| 重做層級 | 挖掘與幾何觸發器 | 強制執行步驟 | 品質保證關鍵點和無損檢測 | 進度安排及商業影響 |
|---|---|---|---|---|
| 一級:站內結構混合研磨 | 深度約 1/32 英吋(0.8 毫米);最小截面以上 | 4吋砂輪片,光滑輪廓 + 120目拋光 | 視覺完好 + 循環荷載樑的MT | 噴砂或底漆前清理工場內部 |
| 二級:高壓管路/橋式腐蝕及無損檢測 | 管壁損耗≤12.5%或橋接法蘭損耗≤0.035英寸 | 120目拋光劑 + 20%過硫酸鹽或3%–5%硝酸鹽溶液 | 蝕刻見證( | 需有執照上崗的考官/交通部證人(現場案件可能需要出差長達7小時) |
| 三級:合格的結構焊接製程焊接修復 | 開挖深度低於結構截面容差 | 完全去除熱危險區 + 7.6.2 條款預熱(2 倍溫度或 ≥75 毫米)+ 低氫填充 | 焊前磁粉探傷、層間溫度記錄、焊接後磁粉探傷/超音波探傷、第 7.8 條焊接後熱處理(≤800 °F 入口) | 多班次NCR保持;請依板材厚度詢價 |
| 第四級:49 CFR 195.226(b) 管汽缸切口 | 研磨精度超過壁厚公差的 12.5%(<87.5% 壁厚) | 切除帶有缺口的全圓管,並焊接兩個環縫接頭 | 對更換的對接焊縫進行全週射線/超音波檢測 + 壓力測試 | 最高成本等級;停止管線架設或水壓試驗 |
如何防止車間焊接和自動化H型鋼生產線中發生電弧衝擊
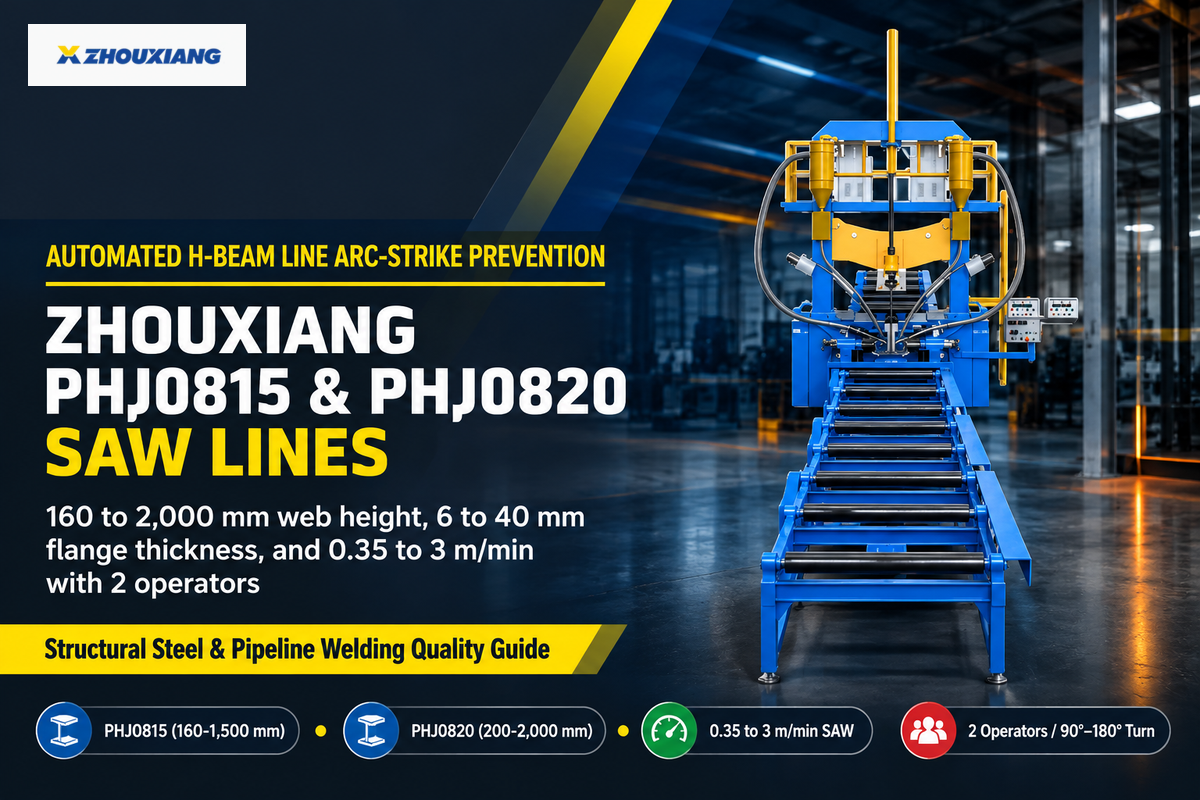
加工車間透過在手動操作工位上強制執行 OSHA 29 CFR 1910.254 電氣控制措施來防止電弧擊穿。在結構件加工廠,手動腹板與翼緣的點焊正被整合液壓組件和埋弧焊接生產線所取代。週翔的 PHJ0815 和 PHJ0820 兩款機型均可加工 160 至 2000 毫米厚的腹板,速度為 0.35 至 3 公尺/分鐘,並配備兩名操作員。
(1910.254(d)(7)) 電極夾。不使用的電極夾必須放置在避免與人員、導電物體、燃料或壓縮氣體槽發生電氣接觸的位置。 (1910.254(d)(8)) 觸電。距離電極夾 3 公尺(10 英尺)以內有接頭的電纜不得使用。 (1910.254(d)(9)(iii)) 絕緣層損壞或導體裸露的電纜必須更換。
在手工屏蔽金屬電弧焊接 (SMAW) 和 GTAW 工位,主管在每個班次開始前進行 5 點雜散電流審核。
- 對於 槽內或延伸式凸耳弧形起始焊工接受的訓練是嚴格按照要求在焊縫坡口內或預先預留的焊縫凸緣上進行起弧。然後,不斷推進的焊接金屬會重新熔化起弧點。
- 對於 裸金屬上的螺絲固定式接地夾將強度不足的彈簧夾更換為高扭力螺絲夾,並將其固定在清潔的裸露金屬上。此外,還應依照 OSHA 1910.254(d)(2) 的規定,清除磁性夾具上的黏附飛濺物。
- 對於 10英尺(3米)免拼接電纜和絕緣支架依照 1910.254(d)(7) 的規定,將帶電的導線懸掛在絕緣支架中。任何在支架 10 英尺(3 公尺)範圍內出現裸露導線或接頭的導線,應依照 1910.254(d)(8)-(9) 的規定報廢。
- 對於 極性及回流路徑隔離依照 1910.254(c)(2)(iv) 的規定,牢固地固定連接件的回流接頭,並依照 1910.254(c)(2)(iii) 的規定,隔離起重機和鋼絲繩。保持冷卻空氣的溫度在 40°C (104°F) 以內,高度在 3,300 英尺 (1,005.8 公尺) 以內。
- 對於 機械化夾具夾緊和自動點火, 美國專利商標局專利申請號碼 US20060138090A1 CPC B23K37/0435 機械夾具與 B23K9/186 埋弧焊接機搭配使用。這種架構將專用設備的交付週期從 12 至 15 個月縮短至 3 至 6 個月,並省去了手工點焊工序。
在重型結構鋼廠中,大多數母材電弧衝擊發生在人工手工將H型鋼腹板與翼緣進行點焊以及使用橋式起重機翻轉的過程中。工廠可以將組裝、埋弧焊、90°/180°液壓翻轉和矯直等工序整合到一條自動化H型鋼裝配和埋弧焊生產線中。這樣就消除了人工點焊以及起重機鏈條在腹板和翼緣上的電流路徑。無錫周翔焊接設備有限公司成立於1991年,生產PHJ0815(腹板厚度160至1,500毫米,翼緣厚度6至25毫米)及PHJ0820(腹板厚度200至2,000毫米,翼緣厚度8至40毫米)兩款H型鋼生產線。這兩款生產線的埋弧焊接速度均為0.35至3公尺/分鐘,僅需兩名操作人員,且佔地面積減少三分之二。機械化的腹板-翼緣對準和90/180度旋轉消除了人工點焊。複雜的加強筋和箱形梁子組件受益於可程式工業焊接機器人。機器人焊槍控制確保每次電弧起始點都鎖定在預設的焊接路徑內。
自動化H型光束生產線規格比較-週翔PHJ0815 vs. PHJ0820(已發表的工廠規格):
| 參數 | 週翔PHJ0815線 | 週翔PHJ0820線 | 它如何防止雜散電弧衝擊 |
|---|---|---|---|
| 腹板高度範圍 | 160至1,500 mm | 200至2,000 mm | 液壓定心裝置無需手動撬棒和貼上即可對齊幅面 |
| 網厚度範圍 | 6至16 mm | 6至30 mm | 連續輥壓可防止薄幅紙張燒穿和飛邊。 |
| 法蘭寬度和厚度 | 寬度150至800毫米;厚度6至25毫米 | 寬度200至800毫米;厚度8至40毫米 | 專用的機器研磨鞋可避免法蘭邊緣彈簧夾電弧灼傷 |
| 工件長度和鋸速 | 6,000 至 15,000 毫米;0.35 至 3 公尺/分鐘 | 6,000 至 15,000 毫米;0.35 至 3 公尺/分鐘 | 單弧雙絲表面聲波焊接在焊縫根部顆粒狀磁通下點燃 |
| 人員規模、佔地面積和轉彎 | 2名操作員;佔地面積減少2/3;可90°/180°旋轉 | 2名操作員;佔地面積減少2/3;可90°/180°旋轉 | 液壓轉向取代起重機鏈條(符合 OSHA 1910.254(c)(2)(iii) 標準) |
碳鋼或低合金鋼上的雜散電弧衝擊會形成未回火的馬氏體透鏡體。現場檢查中,其表面下硬度可達 RC 34 至 42,而 S355 實驗室試體的硬度可達 500 至 751 HV10。施工人員必須打磨約 1/32 英吋深以清除硬化層。根據適用的是 AWS D1.1 結構規則或 API 1104 和 49 CFR 195.226 管道限制,檢驗員隨後透過目視檢查、磁粉探傷或回火蝕刻檢查來驗證其完整性。在規模化生產中,工廠透過導引片、OSHA 1910.254 電纜管理規範和自動化 H 型鋼生產線來防止電弧衝擊。
消除結構H型鋼生產中的手工點焊電弧焊
想要簡化 AWS D1.1 目視檢查返工流程,並取代人工腹板與翼緣定位、起重機翻轉和多工位搬運嗎?請提供您的 H 型鋼腹板高度(160 至 2000 毫米)和翼緣厚度(6 至 40 毫米),無錫週翔的工程師將根據您的月產量為您提供 PHJ0815 或 PHJ0820 生產線佈局和報價。
關於電弧焊缺陷的常見問題
焊接中的電弧衝擊是什麼?它總是不合格的缺陷嗎?
電弧衝擊是指在焊縫坡口外母材上發生的非預期電弧接觸,並非所有規範都將其視為自動不合格的缺陷。根據相關規範的定義和剩餘完好金屬的含量,電弧衝擊有時可能是允許的。 ISO 5817 B級和C級標準則規定電弧衝擊是不允許的。 AWS D1.1標準規定,允許進行平滑輪廓打磨和完好性檢驗。
熱影響區在雜散電弧衝擊下能滲透多深?
在碳鋼和低合金鋼上,即使電極刷與鋼表面僅短暫接觸幾毫秒,也會導致表面熔化並形成凹坑,此時,雜散電弧衝擊產生的熱影響區深度約為 1/32 英吋(0.8 毫米)。在目視拋光去除脆性亞表面層之前,凹坑就已經被移除。因此,為了驗證凹坑是否已被移除,需要進行化學蝕刻,以滿足管道規範的要求。
如何防止手工電弧焊(SMAW)或氬弧焊(TIG)時發生電弧衝擊?
務必在預先準備好的焊接坡口內引弧。焊縫推進後會重熔回火起始點,或者焊工也可以在犧牲焊縫引弧片上引弧。對於GTAW焊接,應將引弧方式從劃弧引弧改為高頻引弧或提弧引弧,並在每道焊縫之間將帶電焊鉗放置在絕緣支架上。
為什麼銅接地夾會加劇碳鋼上的電弧裂縫?
鬆散的銅回流夾與鋼熔體發生電弧反應,導致表面殘留銅,引發奧氏體晶界處的液態金屬脆化和深晶間微裂紋。
哪一種蝕刻劑可以驗證碳鋼管上的電弧燒蝕熱影響區是否已被磨除?
管道檢測人員以20%的過硫酸銨水溶液(以重量比20%過硫酸銨與80%純水混合)或5%的硝酸酒精溶液擦拭地面和經120目砂紙拋光的腔體。殘留的熱影響馬氏體金屬在均勻的淺灰色鐵素體-珠光體母材鋼上會呈現明顯的深灰色。當出現黑點時,技術人員會逐步打磨並重新蝕刻,直到顏色恢復均勻。然後,他們用清水沖洗,並進行磁粉探傷和超音波壁厚檢測。
如果奧氏體304或316L不銹鋼不會形成馬氏體,電弧衝擊會對其造成影響嗎?
是的。 304 和 316L 奧氏體不銹鋼上的雜散電弧會破壞保護性的氧化鉻鈍化膜,留下熱著色氧化皮,並引發快速的氯化物點蝕。
AWS D1.1:2025 如何處理結構鋼構件上的電弧痕跡目視檢查?
AWS D1.1/D1.1M:2025結構施工規範規定,製造人員必須防止永久性接縫以外的區域意外撞擊。施工人員必須在驗證結構完整性之前,將任何意外產生的表面凹坑或裂縫打磨成光滑的輪廓。表面損傷通常在檢查過程中首次被發現。這種情況發生在組裝車間,即施工人員組裝子組件時。通常,在允許結構構件進行噴砂、底漆或安裝之前,檢查人員會對承受循環荷載的橋樑梁、高強度淬火回火鋼板或可疑的凹坑進行磁粉探傷。
參考文獻和來源
- 電弧衝擊:比你想像的危害更大(傑夫·莫利諾,材料連接創新中心) 加拿大金屬加工/加拿大製造與焊接
- AWS D1.1/D1.1M:2025-AMD1 結構焊接規範,鋼結構 美國焊接協會 (AWS)
- 49 CFR § 195.226 焊接:電弧燒傷 美國交通部管道和危險物質安全管理局(PHMSA)
- 檢驗與鑑定技術探討:電弧衝擊、過硫酸銨蝕刻與次表面硬度 美國焊接學會論壇
- S355結構鋼硬面層力學性質比較(PMCID:PMC11084295) 美國國立衛生研究院/國家醫學圖書館(資料,2024)
- 焊接管道:電弧衝擊章節 開放華盛頓/華盛頓湖理工學院
- 29 CFR § 1910.254 電弧焊接與切割 美國勞工部職業安全與健康管理局(OSHA)
- 應用標準、操作規範和品質等級(工作知識 38:BS EN ISO 5817) 焊接研究所 (TWI)
- AWS D1.1:2025,《結構焊接規範變更》,鋼材 美國國家標準協會(ANSI)
- AWS D1.1 程式碼的一些變更簡要概述(Dan Davis 和 AISC 高級工程師 Tom Schlafly) 製造商協會(Fabricators & Manufacturers Association)
- 美國專利申請公開號 US20060138090A1:夾具夾緊和滑架埋弧焊接系統 美國專利商標局(USPTO / Google Patents)
我們的工程團隊編寫本指南的原因
本彙編匯集了各種關於電弧焊接驗收的規範和標準,包括AWS D1.1/D1.1M:2025-AMD1、BS EN ISO 5817 Ref. 601、49 CFR § 195.226、OSHA 29 CFR § 1910.254,以及化學結構計算功能的剩餘結構控制方法的剩餘結構。該公司生產自動化H型鋼組裝焊接矯直生產線(PHJ0815和PHJ0820)、龍門式埋弧焊接機和工業焊接機器人。該公司不銷售無損檢測蝕刻化學品或手工打磨耗材。本文件由無錫週翔焊接設備有限公司技術團隊審核。