使用鎳焊條焊接鑄鐵時,對於需要機械加工的單道次修復,可考慮使用 ENi-CI (Ni99) 焊條;對於較厚的多道次焊接,可考慮使用 ENiFe-CI (Ni55) 焊條。選擇焊條前,應先確定鑄件的類型、使用年限和裂紋情況。在鑄鐵易裂痕的硬質區域附近,可以沉積一層易於機械加工的鎳層。
想像一下,變速箱殼體軸承孔附近出現裂痕。這就為維修工作帶來了兩項任務。第一項是修復完好的材料。第二項是保持軸承孔的尺寸、對準度和位置。在開始工作之前,請務必就這兩項驗收檢查達成一致,因為即使焊接看起來完好無損,軸承孔也可能發生位移。
何時暫停?如果發現不明鑄件問題、載重路徑上的裂紋,或涉及壓力、起重、轉向、煞車或其他安全關鍵服務,則應暫停維修。在繼續維修之前,請遵循原始設備製造商的要求和適用的維修程序。
鑄鐵應該用哪一種鎳焊條?
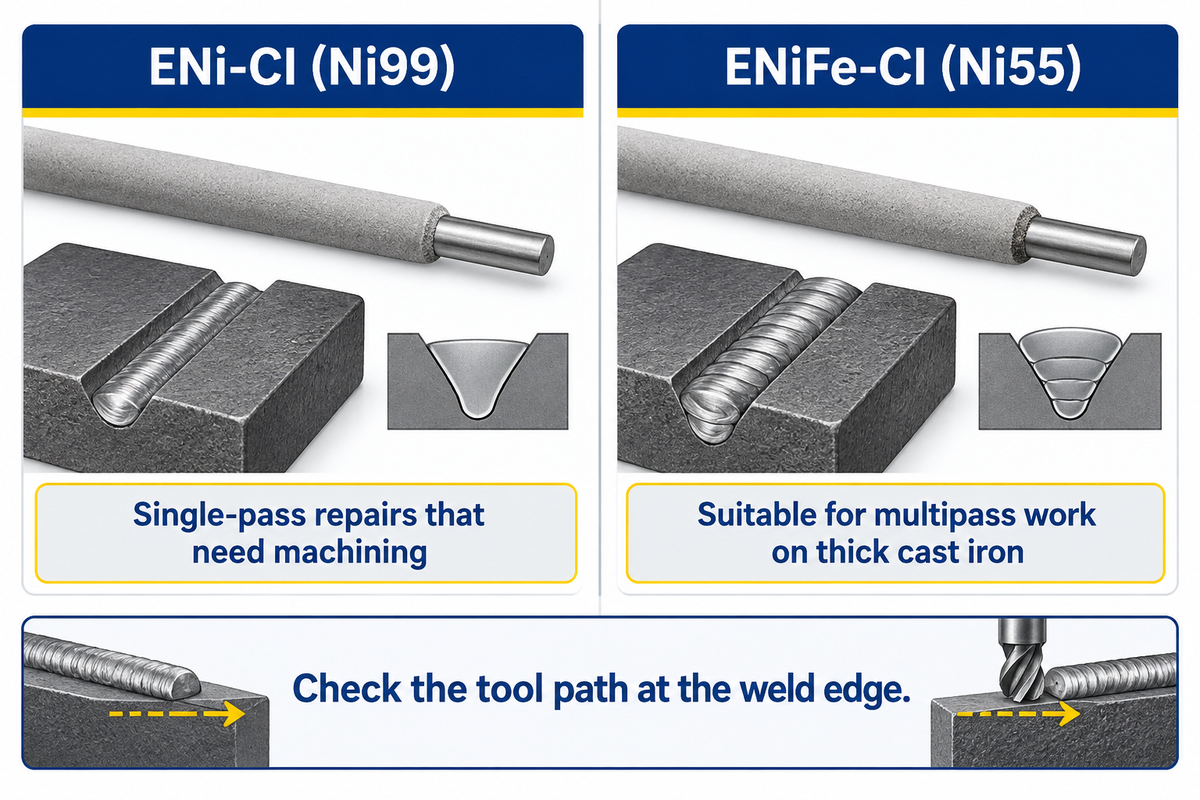
對於需要機械加工的淺層單道焊接修復,可使用ENi-CI焊條;對於厚鑄鐵的多道焊接修復,可考慮使用ENiFe-CI焊條。選擇符合規範的焊條,並檢查加工刀具從焊接金屬進入原始鑄件的位置。
| 電極選擇標準 | ENi-CI 範例 | ENiFe-CI 範例 |
|---|---|---|
| 產品 | 林肯電氣 Tech-Rod 99,標稱含鎳量 99% | 林肯電氣 Tech-Rod 55,標稱含鎳量 55% |
| 應用程式提示 | 單次修復,適用於需要鑽孔、攻牙或機械加工的沉積物。 | 重型零件或合適的多次修補 |
| 加工檢查 | 林肯公司表示,其產品即使在高摻雜濃度下也能形成可加工的焊接。請單獨檢查焊縫邊緣的鑄鐵。 | 林肯公司的產品目錄要求使用硬質合金刀頭的刀具。林肯公司指出,高雜質含量會使加工變得困難。 |
| 下單前請先諮詢。 | 確認切削次數、深度和最終切削路徑。 | 確認產品、接合材料,以及焊接處是否需要加工。 |
| 覆蓋電極形式 | 將產品和直徑與焊條焊接工藝相匹配。 | 確認鎳鐵電極的相同細節。 |
| 薄加工截面 | 華盛頓合金公司的鎳99 列出加工相關的各個部分。 | 檢查沉積物在預期稀釋度下是否仍可處理。 |
| 不同的關節 | 選擇取決於等級和認可的接頭。 | 華盛頓合金公司的鎳55 將低碳鋼列為其應用領域之一。 |
| 焊縫邊緣的材料 | 檢查所選工具將穿過鑄造側過渡區域的位置。 | 同樣的檢查也適用於鏜孔精加工之前。 |
表格比較了兩種用於鑄鐵的藥芯焊條。雖然Ni99通常被稱為純鎳焊條,但表中的百分比是林肯電氣鑄鐵焊條選型指南中的標稱焊條描述,與產品目錄中典型的焊縫成分不同。摻雜物(也稱為稀釋)是指焊池中由熔融母材組成的部分。第一層焊接對於修復後的可加工性至關重要。如果刀具要穿過焊接邊緣,則車間在進行首道焊接評估時應考慮摻雜物和可加工性。同一標稱等級的焊條可能具有產品特定的操作範圍。一些用於鑄鐵的鋼焊條會形成硬焊縫,需要透過打磨進行精加工,因此請諮詢焊條的選擇如何影響所需的表面光潔度。
電極分類能告訴你什麼?
它標明了耗材等級。 AWS A5.15規定了鑄鐵焊條和焊條的要求。請查閱焊條製造商的資料表,並確認鑄件和接頭符合已核准的製程規程。其他母材,請參考焊條選擇指南。
這個鑄件可以焊接嗎?
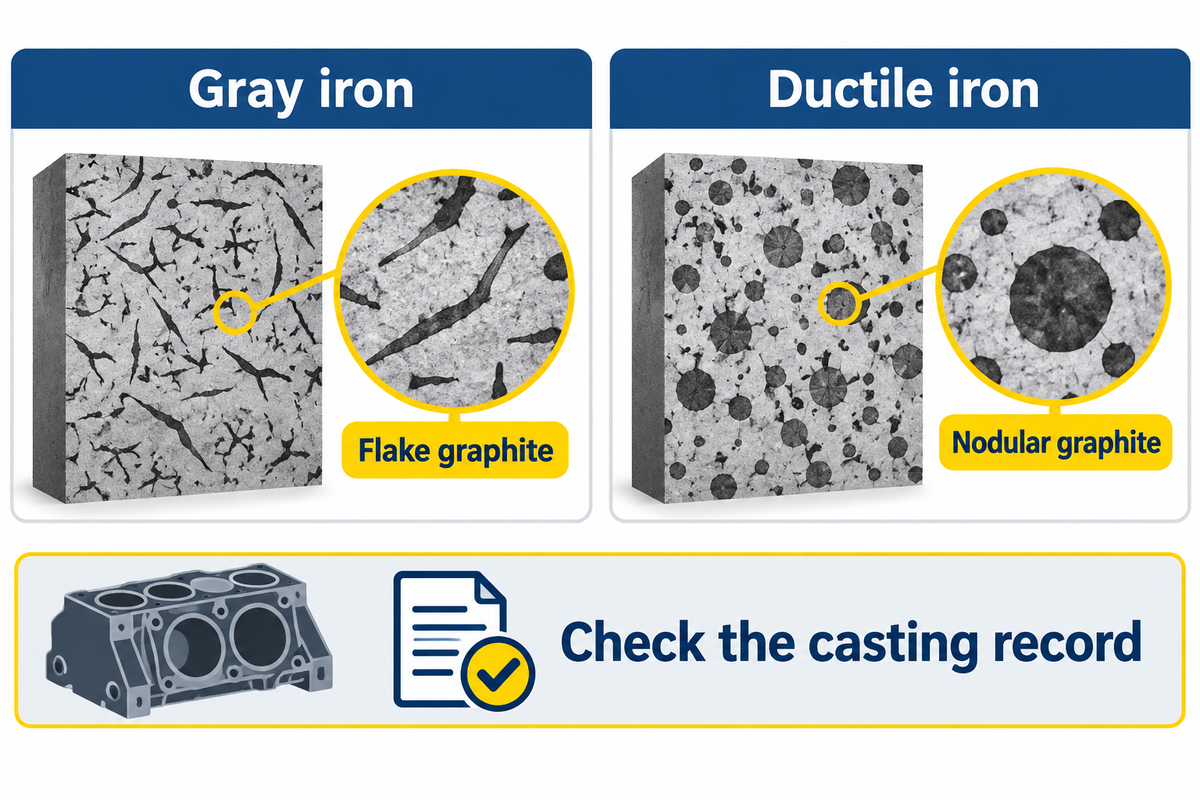
多種鑄鐵材料均可進行焊接修復,包括一些灰鑄鐵、球墨鑄鐵和可鍛鑄鐵。首先要根據圖紙上的材料標識或可追溯的鑄造記錄進行判斷。如果無法確定材料,或修復涉及關鍵特徵且其允許狀態不確定,則應暫扣零件。
石墨在鑄鐵中以不同形態存在,例如灰鑄鐵中的片狀石墨和球墨鑄鐵中的球狀石墨。球墨鑄鐵通常含有球狀石墨,基體為鐵素體或珠光體;而可鍛鑄鐵則有不同的熱處理組織。高碳鑄鐵中碳的分佈方式會影響其焊接性能。 TWI的《鑄鐵焊接性能綜述》解釋了這些差異如何影響鑄鐵對溫度變化的反應。
識別裂縫並描述其終止位置。例如,裂紋是否終止於厚凸台?是否穿過薄壁?是否接近精密座?即使是名義上可焊接的金屬,也需要製定可行的接頭準備和測量方案。不應將其他鑄造合金的修復經驗一概而論,鑄鐵就是一個典型的例子。油污可能是一種頑固的污染物。如果您需要焊接來自油浸式變速箱的鑄鐵件,請記錄車間在清潔工件後、引弧前將如何檢查工件。
哪些鑄鐵不能焊接?
由於白口鑄鐵硬度高且富含碳化物,通常不適合採用傳統的熔焊工藝。若鑄件是易損件,且表面材質不明或經過硬化處理,在假定其為灰口鑄鐵之前,應先向所有者確認其實際牌號。其他修復方法或替代方案可能是下一步的選擇。
為什麼鑄件會在鎳焊接附近開裂?
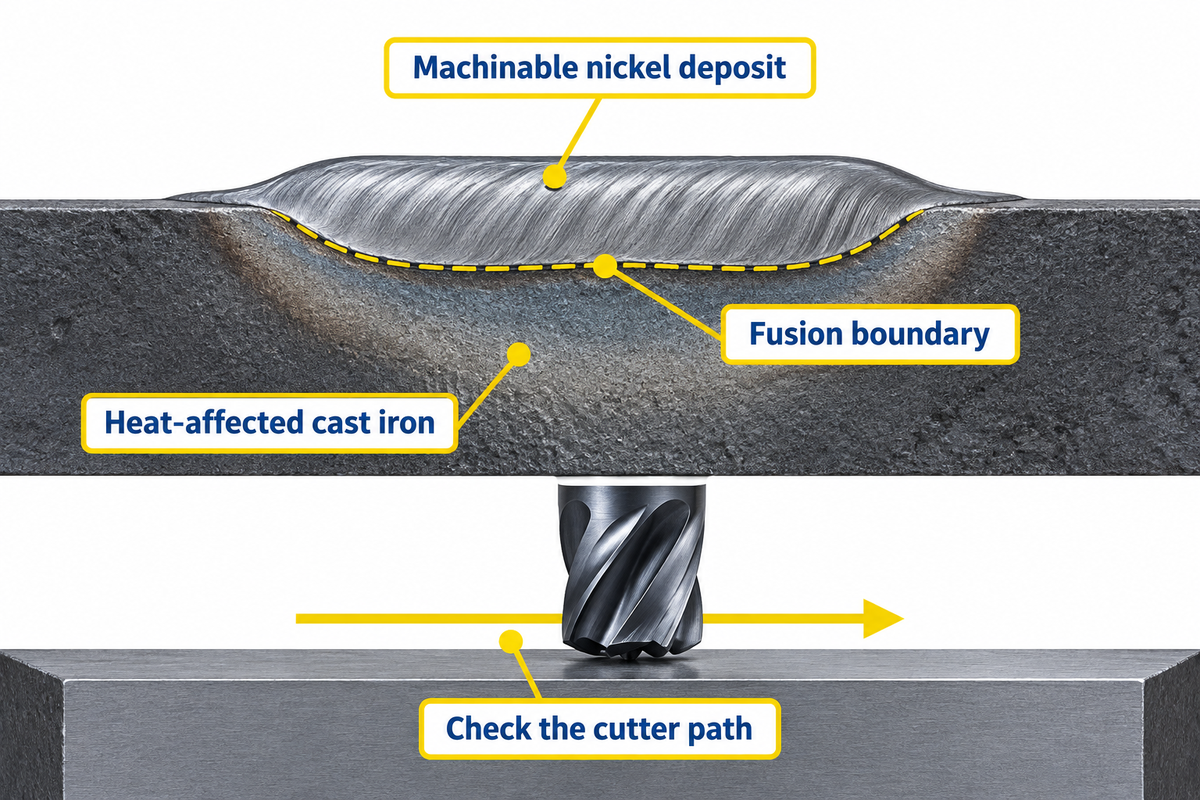
鎳基焊絲可使焊接金屬保持韌性,而相鄰的鑄件則會形成硬脆相。 TWI指出,碳化鐵和馬氏體是導致焊接性能差的因素。不均勻的膨脹和收縮會增加熱應力。焊接過程中,約束作用會在鑄件內部留下內應力。控制熱循環有助於防止焊接冷卻過程中產生裂紋,但無法消除母材中已存在的裂縫的影響。
- 在焊接熔敷過程中,檢查有多少鑄造金屬進入熔池,以及沉積的合金是否可以進行機械加工。
- 在熔合邊界處,即熔敷層邊緣,是刀具在材料間移動的位置。冷卻後,檢查該處是否有可見或規定的測試指標。
- 熱影響區是指受熱循環影響而改變的鄰近母材金屬。它的硬度可能高於鎳鍍層。如果在冷卻過程中受到約束導致鑄鐵在焊縫旁開裂,也需要重視。
焊接後最硬的材料是?
硬質材料存在於熔合邊界及其稍外側。 Pouranvari對灰鑄鐵焊接進行了一項研究,考察了不同區域,發現僅使用鎳焊絲並不能消除熔合層外的硬質相。該研究報告了測試樣品的硬度讀數和熱處理條件。 Zhouxiang 的焊接裂縫指南也涉及焊接材料中出現的其他缺陷類型。對於車間作業,應告知機械師預定的刀具路徑,並根據製程和檢驗要求進行修復。
哪種熱處理方案適合該鑄件?
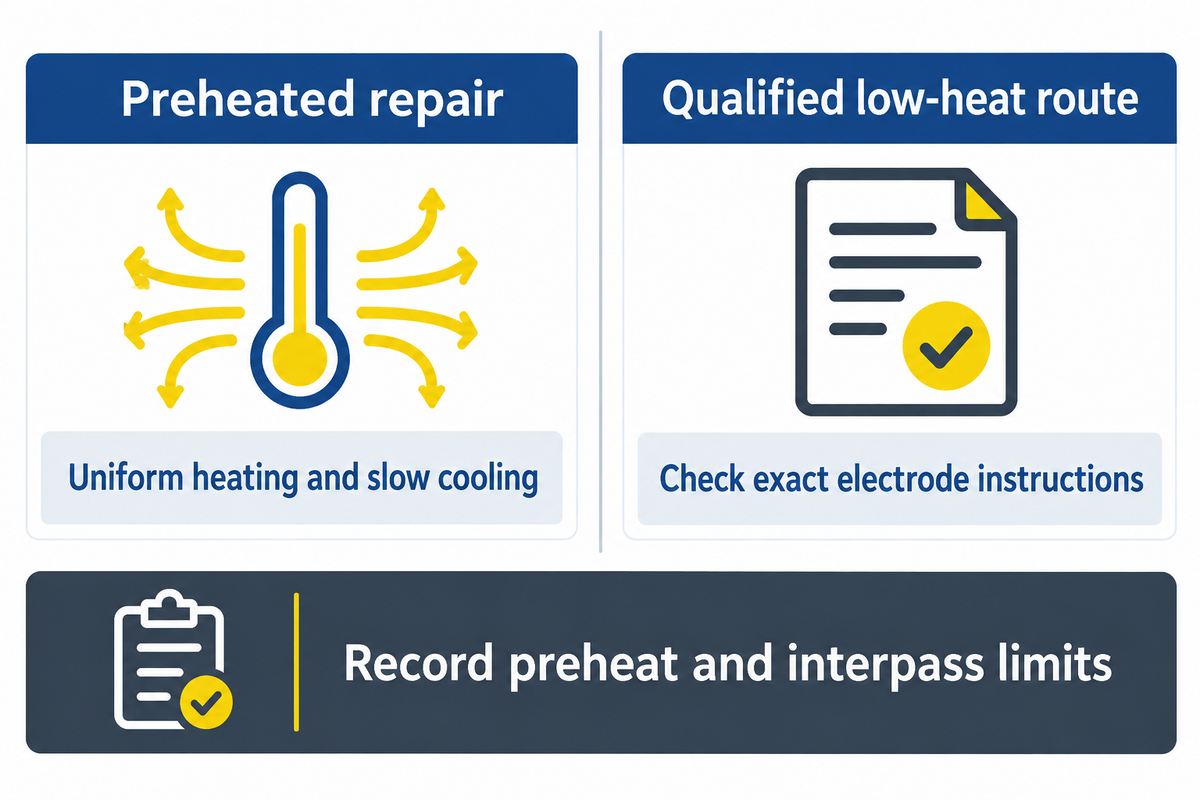
對於預熱修復,應採用漸進加熱和緩慢冷卻的方法;如果製程限制熱量積聚,則應採用合格的低溫焊接方法;具體選擇取決於鑄件的牌號和幾何形狀。預熱焊接方法採用漸進式加熱和緩慢冷卻,以最大限度地減少熱衝擊。在合適的製程下,緩慢冷卻可以降低開裂風險。如果製程要求,應在開始電弧焊接前均勻預熱鑄鐵並測量指定位置的溫度。合格的低溫焊接方法可以限制修復區域及其周圍的熱量累積。為最大限度地降低焊接過程中開裂的風險,應明確規定焊工測量溫度的位置以及每道焊縫之間需要記錄的數據。
例如,TWI 的手動金屬電弧焊接列中,鐵素體片狀鑄鐵的典型預熱溫度為 300 °C (572 °F),鐵素體球墨鑄鐵的典型預熱溫度為室溫至 150 °C (302 °F)。請閱讀包含牌號和焊接方法的行。連接到薄壁上的厚法蘭可能會受熱不均,而且這兩個數值都未指定未識別零件的溫度。
記錄圖面參考、溫度測量點、預熱和層間限值、焊接順序和冷卻方法。如果鑄件一側加熱後形成較大的溫度梯度,則會增加開裂風險。加熱前應調整夾具約束。經核准的製程規程應說明是否需要對焊接處進行錘擊以消除內應力。僅當工藝規程明確規定時,才可使用球頭鎚對焊接處進行錘擊。製程規程應說明哪些焊道可以進行錘擊以及何時進行錘擊。即使採取了旨在降低內應力的步驟,也無法糾正組裝不良的問題。即使焊工能夠觸及焊接坡口,可能仍需要測量零件另一側的溫度。
加熱前,請準備好工作區域,包括封閉區域。在美國一般工業領域,OSHA(職業安全與健康管理局)的焊接、切割和釬焊標準要求在預熱、切割或焊接前,對空腔、縫隙或容器進行通風。請遵守工廠的熱作業、通風和煙霧控制規定。確保含氯清潔蒸氣遠離焊接環境。
鑄鐵無需預熱即可焊接嗎?
是的,某些灰鑄鐵修復可以使用合格的低溫焊接技術,無需預熱,前提是焊條說明書允許這種熱循環。林肯電氣公司的灰鑄鐵焊接指南將這種方法與均勻預熱區分開來。指南中解釋了短焊道和計劃冷卻間隔。如果製程要求短焊道,則應分段焊接,並記錄層間溫度。冷卻過快或重新加熱仍然很熱的區域都會破壞預期的熱循環。這兩種情況都可能導致焊接處旁出現裂痕。請務必依照書面製程規程的測量溫度進行操作。避免在修復過程中更改焊接方法。
可以用鎳焊條將鑄鐵焊接到鋼上嗎?
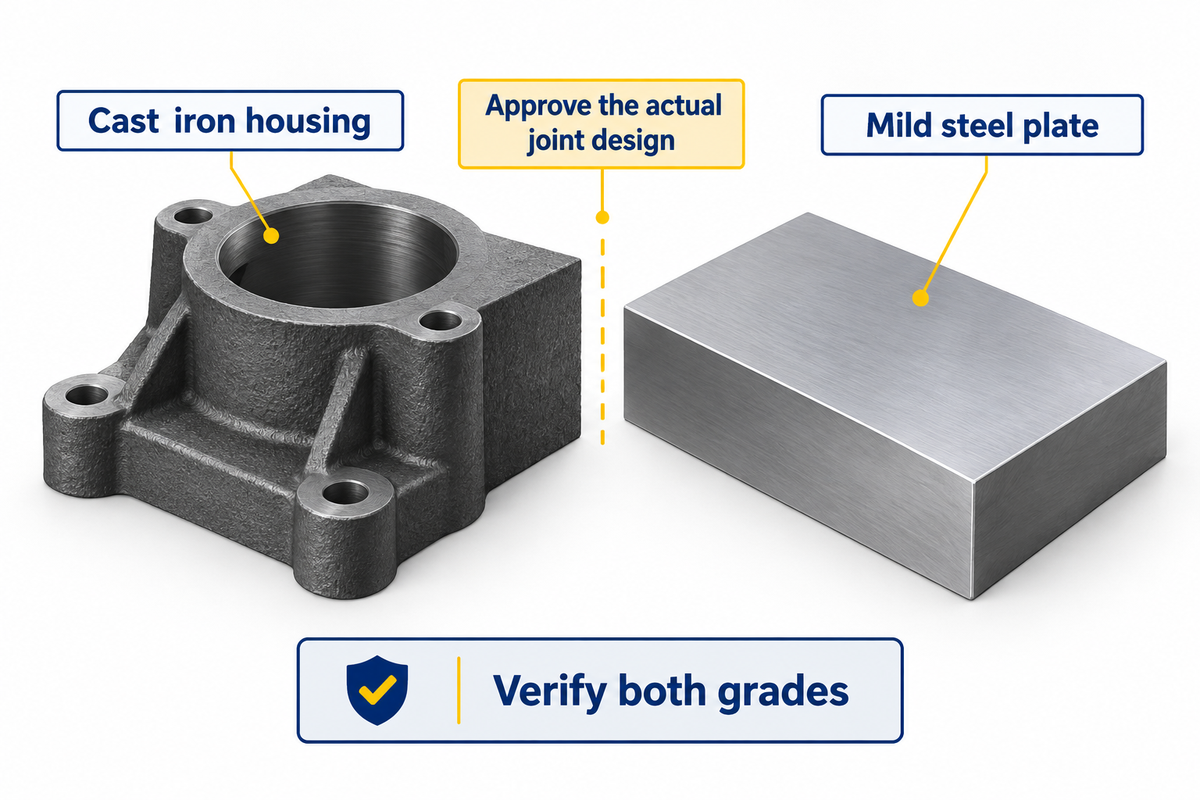
是的,在某些應用中,合適的鎳鐵合金(ENiFe-CI)焊條可用於鑄鐵與低碳鋼的連接。華盛頓合金公司(Washington Alloy)的鎳55產品指南將低碳鋼列為其異種金屬連接應用之一。任何建議接頭的適用性取決於鑄鐵的具體情況、鋼材的牌號、接頭設計和使用情況。
ISO 15614-3描述如何透過測試對符合規範範圍內的生產或維修熔焊的初步工藝進行鑑定。其原則也適用於規範範圍內的鋼與鑄鐵的連結。請查閱相關規範,以了解適用的具體資料、變數和附加測試。
當第二部分採用低碳鋼時,會發生什麼變化?
程序必須考慮第二種基材金屬以及接頭所帶來的約束。對於有鋼板的鑄件,維修單上應包含兩種金屬牌號、鑄件和鋼板厚度、接頭圖紙以及使用負荷。焊條供應商可以確認其鎳鐵焊條是否適用於這兩種材料。產品資訊有時會分別列出低碳鋼和不銹鋼,因此請核實實際牌號。維修機構必須決定組裝接頭的處置方式。
修復後的鑄件重新投入使用前需要哪些工序?
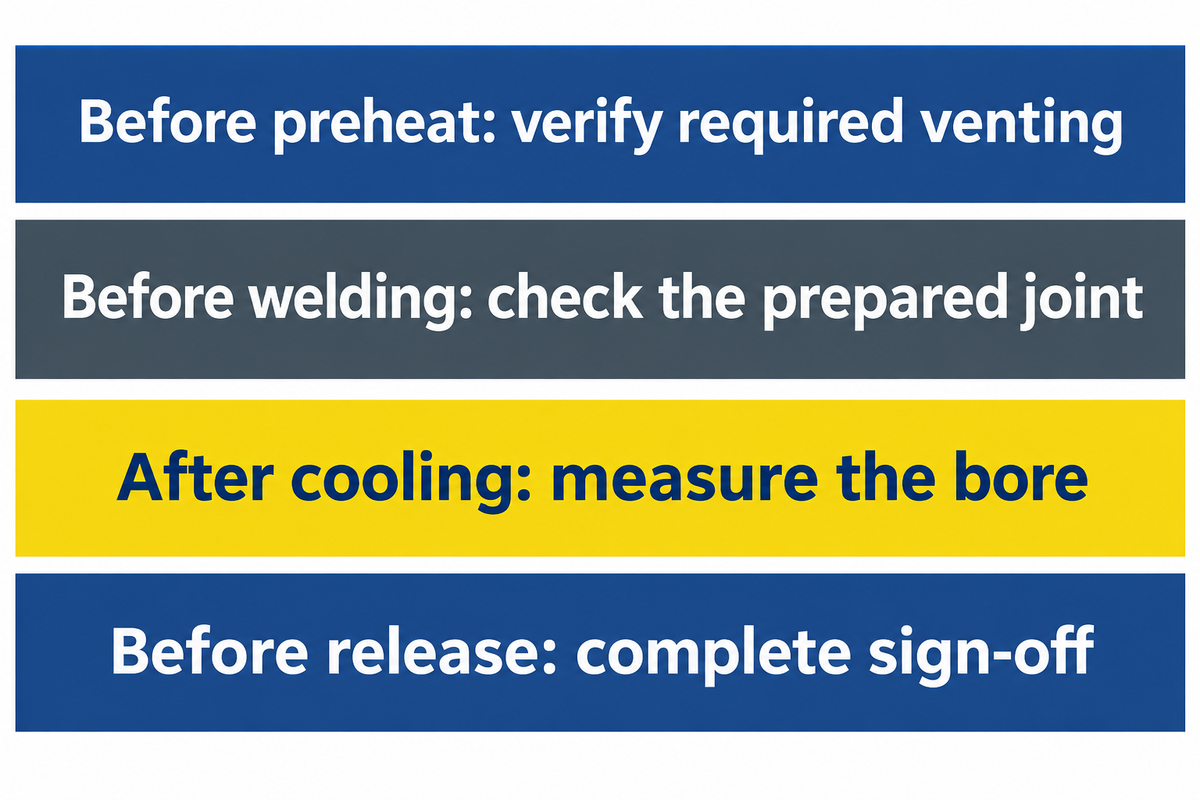
在將冷卻後的鑄件重新投入使用前,應根據約定的裂紋驗收標準和尺寸進行檢查。焊接開始前,維護和品質團隊應明確各環節的決策權以及車間必須在哪些環節暫停。如果零件承受重複負荷且疲勞失效是需要關注的問題,工程師應明確如何評估該維修方案在該工況下的有效性。透過孔徑測量或表面檢查並不能證明其疲勞壽命。
| 維修過程階段 | 所有者 | 需記錄的證據 | 暫停的理由 |
|---|---|---|---|
| 引用前 | 維護和工程 | 鑄件辨識、功能、裂痕圖、適用維修限值 | 等級不明、關鍵服務問題尚未解決,或損壞範圍超出擬議修復範圍的跡象。 |
| 焊接前 | 焊接主管和品質 | 清潔已準備的接頭、裂縫去除檢查、經批准的耗材和溫度控制 | 污染依然存在,裂縫跡象延伸至已處理區域之外,或溫度無法控制。 |
| 冷卻後 | 品質和加工 | 指定檢驗、冷卻孔徑、形狀和對準情況、剩餘庫存 | 指示不合格或材料不足以恢復所需幾何形狀 |
| 發布前 | 負責維修的機構 | 最終測量、指定測試、驗收和重新組裝條件 | 任何尚未提出的維修要求 |
| 估價交接 | 維護和採購 | 機械加工、檢驗和重新組裝的書面範圍 | 報價單遺漏了必要的核查、任務或供應商資格。 |
| 預熱前 | 焊接主管 | 指定溫度點、通道和適用的熱作業控制 | 無法進行所需讀數或所需通風尚未驗證 |
| 傳球 | 焊工和焊接主管 | 操作過程中的耗材辨識、溫度或順序記錄 | 一項必要的程序條件超出了其限制範圍。 |
| 機械加工後 | 機械師和質量 | 完成的孔幾何形狀及任何適用的後續檢查 | 剩餘庫存或成品幾何形狀不符合圖面要求 |
在確定準備方法之前,請務必先評估維修範圍。焊接前,接頭必須無污染且無缺陷材料。清潔或準備方法可能還需要加熱。在打磨焊接並改變表面狀況之前,應安排焊接後檢查。 TWI的準備指南解釋了需要清除接頭上的污垢、油漬和缺陷材料的原因。如果污染或腐蝕深度超出預期,可以暫停工作,評估準備後剩餘的材料。
如何檢查鑽孔是否有移動過?
焊接前和鑄件冷卻後,均需使用相同的基準測量孔徑。在變速箱殼體上,檢查兩個閥座之間的對準情況以及孔徑尺寸。如果剩餘材料不足以加工孔徑,即使焊接檢驗合格,也應在切割前停止加工。
將孔徑標註在工單上。請機械師在焊接前確認尺寸和最小清理餘裕。冷卻後的檢驗結果應能告知車間該餘裕是否仍可使用。
什麼情況下更換成本低於鎳焊修復?
如果維修會增加生產線停機時間、加工或檢驗時間,那麼更換成本可能會更低。只有在工程部門認可每種零件及其服務的方案後,才能比較成本。變速箱殼體假定為非關鍵零件。工作表提供了一些以美元計價的成本和停機時間計算範例。
| 成本項目 | 維修 | 更換 |
|---|---|---|
| 維修或更換零件 | 準備和焊接費用為 850 美元 | 零件、運費和安裝費共 2,100 美元 |
| 機械加工和檢驗 | 總計 500 美元 | 收貨檢驗費 150 美元 |
| 生產線停機每小時損失 300 美元 | 8小時,2,400美元 | 6小時,1,800美元 |
| 估計總數 | $3,750 | $4,050 |
如果機械加工需要增加兩小時呢?
生產線額外停機兩小時,以相同費率計算,費用增加 600 美元。在這個假設的例子中,在不改變原有維修費用的情況下,維修費用上升至 4,350 美元,而更換則便宜 300 美元。計算過程如下:2 × 300 = 600,然後 3,750 + 600 = 4,350,4,350 − 4,050 = 300。如果加工是在生產線可以運行的情況下進行的,則只計算影響生產的停機時間。在比較報價之前,請確認哪些活動會受到停機影響。
電極採購訂單上應該包含哪些內容?
請註明焊條的分類、認可產品、直徑和可追溯性要求。附上製造商資料表,並將請購單與維修程序關聯起來。採購部門可以比較供貨情況和價格,而焊工則可以檢查該產品所需的極性、電流範圍和操作規範。
哪些細節需要與電極資料手冊相符?
檢查焊條形狀、允許電流和極性、直徑以及儲存說明。根據經批准的焊材和接頭的書面作業指導書設定電流。用於氬弧焊的裸焊絲和藥芯焊條都可以作為鎳焊條進行宣傳。普通包裝的鋼焊條與專門用於此焊接的焊材是不同的。藥芯焊條在電弧中的作用不同,並且會產生銲渣。如需複習焊接工藝,請參閱周祥的焊條焊接方法指南。如果所提供的焊條與經批准的規格不符,請申請替代審查。
常見問題
鑄鐵焊條的編號是多少?
兩種常見的合金分類是 ENi-CI 和 ENiFe-CI。包裝上也可能標有 Nickel 99 或 Nickel 55,具體取決於產品。購買前請仔細閱讀合金分類及商品名稱。然後使用產品數據手冊確認焊接過程、直徑和維修所需的相容電流。請將這些資訊與採購訂單一起保存。
如何區分鑄鐵和鑄鋼?
透過圖面、鑄造廠標記、零件記錄或維修機構認可的材料識別流程來確認材料。兩種金屬鑄造後表面都可能粗糙,因此僅憑外觀可能會產生誤導。如果存檔圖麵包含多個版本或替換零件的供應商不同,則需格外注意。
你能焊接可鍛鑄鐵嗎?
是的,某些可鍛鑄鐵在確定牌號和焊接工藝的情況下可以焊接。 TWI的鑄鐵指南區分了黑心鑄鐵和白心鑄鐵。白心鑄鐵的芯部碳含量可能高於表面,因此熔深是決定焊接過程的重要因素。在製定灰鑄鐵修復方案之前,務必先確定鑄件的牌號,並將鑄件資訊記錄在作業單上。
鎳基氬弧焊焊條可以用在電弧焊接機裡嗎?
手工電弧焊應使用藥芯焊條。裸鎳氬弧焊條是另一種焊接過程的填充焊絲。請仔細查看標籤上的規格和分類,尤其要注意兩種焊條包裝上標示的鎳含量是否相同。
鎳焊條是用來做什麼的?
鎳包覆焊條用於某些鑄鐵修復和異種金屬連接。具體選擇取決於焊條的分類和產品。例如,華盛頓合金鎳99焊條的資料手冊指出,它適用於加工精度要求較高的薄鑄鐵截面。在該產品的適用範圍內,可以幫助加工車間規劃銑削麵或攻絲孔。注意避免刀具接觸未經評估的硬質區域。對於修復後的軸承座,周圍的鑄鐵仍需進行尺寸和材料檢查。
鑄鐵可以進行線焊嗎?
採用適合鑄鐵材質和修復需求的工藝,可以對鑄鐵進行MIG焊接。 TWI涵蓋了MIG焊接和藥芯焊絲焊接等多種焊接方法。與手工電弧焊相比,MIG焊接的製程參數有所不同,例如是否使用保護氣體。有關工藝概述,請參閱送絲焊接的工作原理。
能否對修復過的鑄鐵孔進行橫向加工?
是的,如果加工路線符合要求且剩餘材料足夠,可以進行一些機械加工修復。規劃切削路徑時,應穿過焊縫堆焊層並橫跨鑄件側過渡區域。焊縫堆焊層可能切削乾淨,而熱影響區的鐵仍保持硬度。焊接前,與機械加工人員確認參考點、對準方式和餘量,冷卻後再次測量,以確認形狀是否仍可在圖紙範圍內恢復。將修復前後的測量數據與最終檢驗報告一起保存。
在訂購釣竿之前,先規劃好鑄件的修復方案。
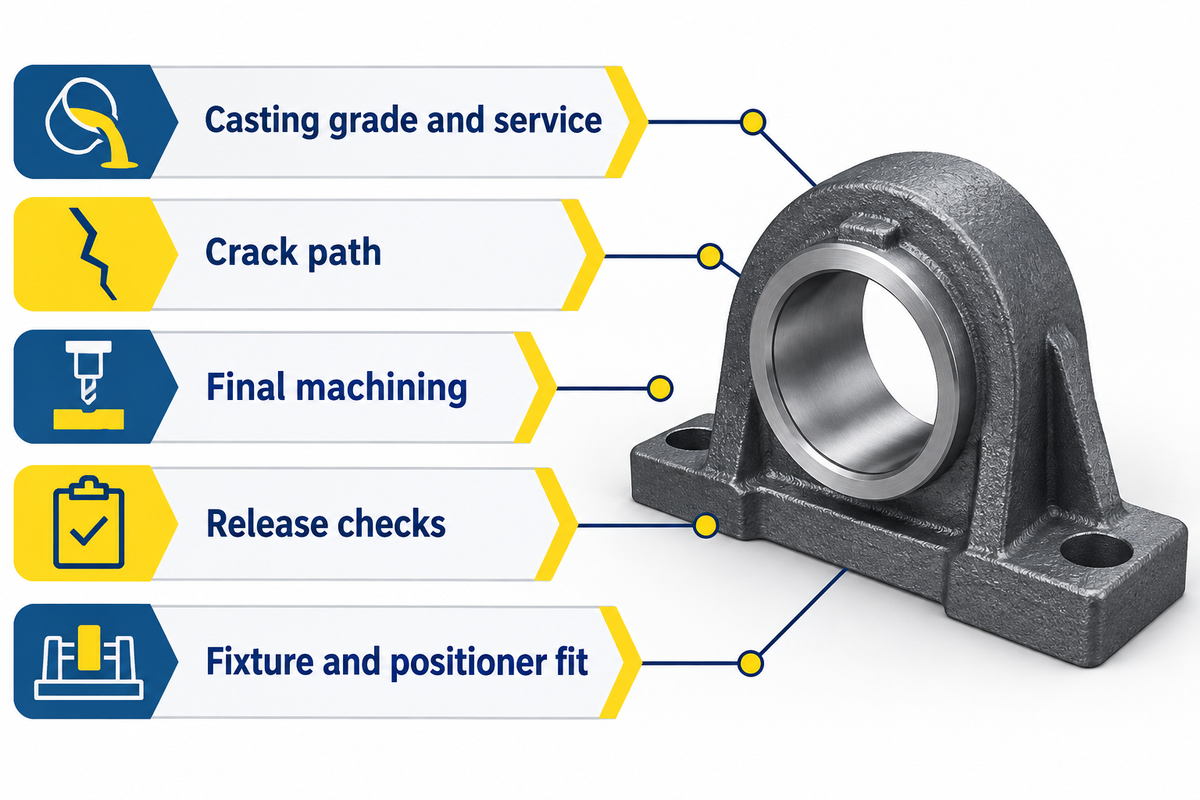
選擇合適的電極首先要進行維修簡述。列出鑄件等級、使用年限、裂紋路徑、最終加工流程以及放行所需的檢查項目。只有在技術上可行的方案明確後,才能比較維修和更換方案。如果已核准的維修程序允許重新定位鑄件,則需將工件和夾具的重量與定位器負載和工作台規格進行比較。