

風力塔架的製造始於扁平鋼板,最終以成品零件的形式離開工廠,準備進行後續的安裝工序。風力塔架的製造過程包括切割、成型、焊接、檢驗和精加工等多個環節。每一道工序都必須生產出符合下一工序要求的成品,確保其能順利進入下一工序。
當罐體材料遺失、法蘭焊接後需要修正,或是已完成的鋼結構件滯留在正在使用的塗裝車間外時,這種交接就會變得成本高昂。生產計劃需要在每個工位建立記錄鏈,並配備相容的工件系列以及相應的設備清單。
風力發電塔的製造流程是將經過檢驗的鋼板軋製成鋼筒,將這些鋼筒焊接成帶有法蘭的塔架,然後進行檢驗、表面保護、組裝和發貨。這一系列工序涵蓋了傳統的管狀鋼塔。
- 只有當其他工位能夠承擔額外的工作時,速度更快的焊接工位才能提高成品產量。
- 罐體是一個捲繞的殼體單元;運輸段由連接的罐體和段端介面組成。
- 鋼結構在車間焊接連接。風力渦輪機現場通常採用螺栓法蘭連接已完成的各部分。
- 在生產開始前,應在專案文件中記錄檢驗範圍、接頭驗收和塗層要求。
風塔製造流程如何銜接
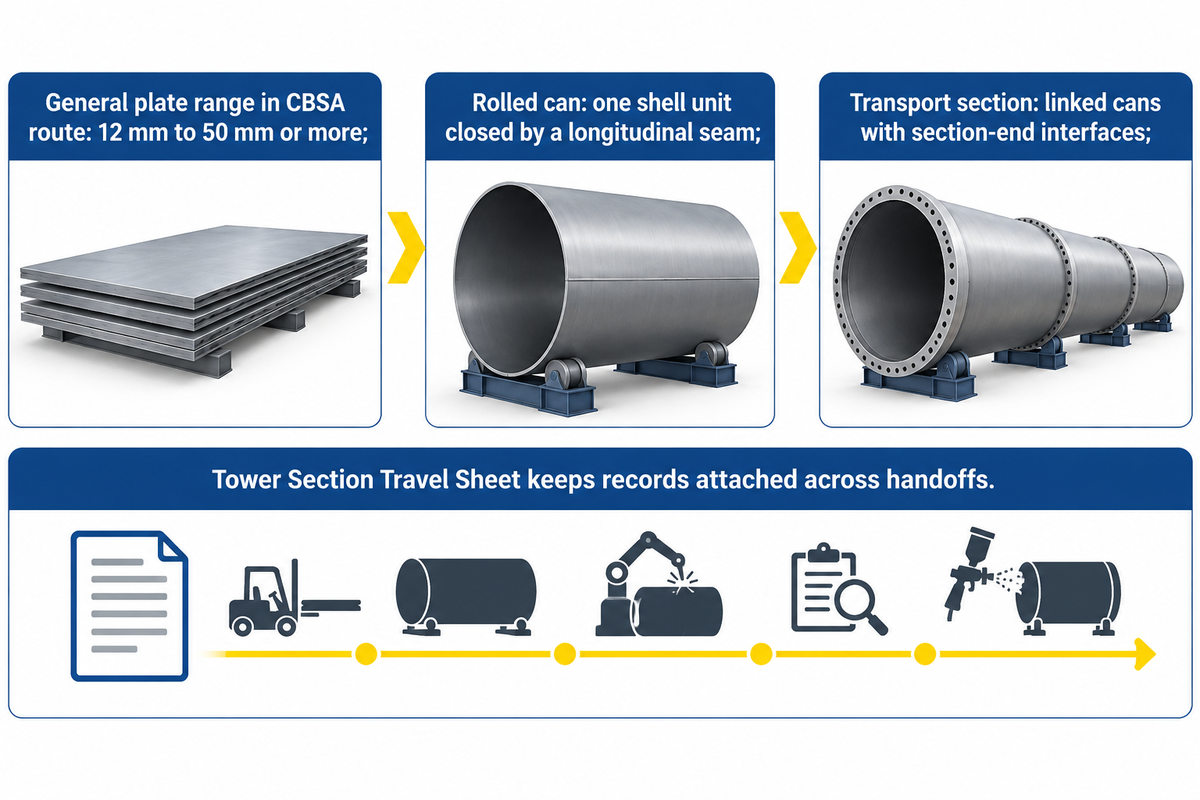
正常的風力塔架製造流程是從預製鋼板開始,到軋製塔筒、組裝塔段,最終到完成運輸單元。塔筒截面圖決定了這些單元的連接方式。採購、生產和檢驗環節採用統一的定義,可以避免將每班次塔筒數量的報價誤認為是成品塔段的產量承諾。
加拿大邊境服務局2023年的產品製造規範遵循此軋製焊接流程。規範中描述了板材厚度一般為12毫米至50毫米或更厚,具體厚度根據渦輪機的設計和在塔筒中的位置而定。這個厚度範圍說明了為什麼單一的標稱板材厚度不足以作為機器規格。
風力發電機塔筒由一個承重殼體和頂部的機艙組成。各部件分別製造,然後運送到現場進行組裝。因此,風力發電機塔筒的生產過程包括工廠預製和現場螺栓連接兩個環節。
塔筒和塔段有什麼差別?
罐體是由縱向接縫封閉的圓柱形或圓錐形殼體單元。多個罐體沿圓週連接形成運輸段。多個運輸段隨後組裝成完整的風力渦輪機塔筒。
可計數、節計數和塔計數都是衡量不同製造工作量的指標。
建議使用塔架截面運輸單作為記錄結構。按照已完成的記錄,了解哪些部件在成型過程中應始終附著在工件上;所需的記錄和簽字均由工廠批准的程序規定。
| 交出 | 記錄將延續 | 接下來誰會使用它? |
|---|---|---|
| 車牌收據 | 材料證書參考號碼、板材標誌和圖紙分配 | 材料控制和切割 |
| 裁切坯料 | 空白識別碼、罐號和切割修訂 | 組建團隊 |
| 預備邊緣 | 接頭標識和指定的斜角佈置 | 組裝和焊接 |
| 軋製殼 | 能否進行身份和幾何檢查結果 | 長縫站 |
| 封閉罐 | 焊縫標識、焊接工藝規程及所需檢驗狀態 | 截面組裝 |
| 連接罐 | 截面標識、接頭圖和環向焊縫記錄 | 尺寸檢查 |
| 法蘭段 | 法蘭標識、方向和測量的界面幾何形狀 | 品質團隊 |
| 已釋放的鋼結構 | 已完成的維修點和已關閉的維修記錄 | 表面處理 |
| 塗層部分 | 塗層系統、應用檢查和固化狀態 | 裝備團隊 |
| 已完成部分 | 最終配置、標記和發貨檔案 | 物流和客戶 |
鋼板識別、切割和邊緣處理
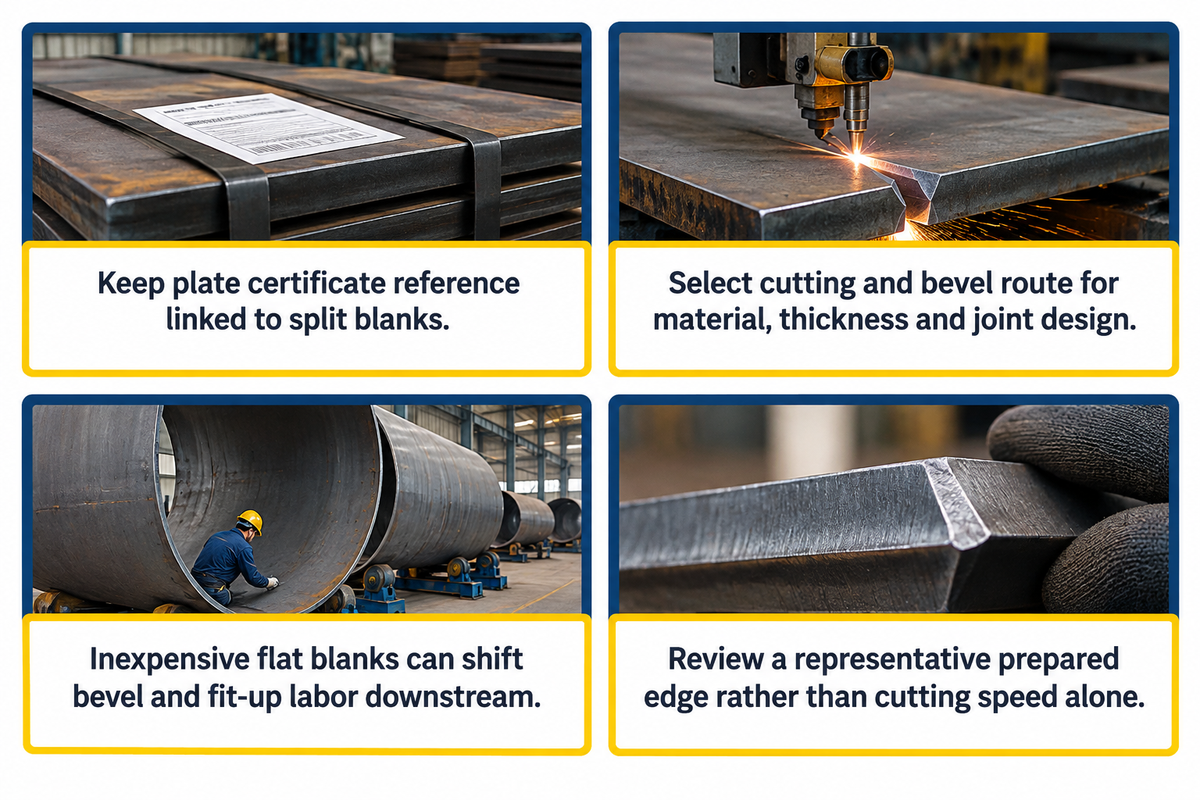
板材預處理為軋製和焊接工位提供坯料形狀和接合邊緣。此流程始於材料分配和圖面修改,然後進行切割和必要的坡口處理。即使是設備齊全的焊接工位,如果進料坯料需要進行邊緣修正或重新標識,仍然會浪費時間。
在擬定的運送單中,保留與切割件相關的板材證書編號。這是一項實用的記錄建議:分割後的板材應可追溯至分配給該部分的原料。標記方法和強制性文件均遵循採購方的品質要求。
等離子切割和氧氣切割包含在CBSA製程的描述中。雷射切割或機械邊緣處理可能屬於其他製造方法。請根據指定的材料、鋼板厚度、坯料尺寸和接頭設計選擇合適的切割機和邊緣處理方案。
如果切割設備價格低廉,很容易讓人心動,卻忽略了能否獲得所需的倒角加工。將鋼板切割成型材只是焊接準備工作的一部分。一塊價格低廉的平板坯料可以將後續的加工、清理和組裝工作轉移到下一個環節。
在討論設備時,應該要求提供具有代表性的預製刃口樣品,而不是僅比較切割速度。
板材軋製和縱縫焊接
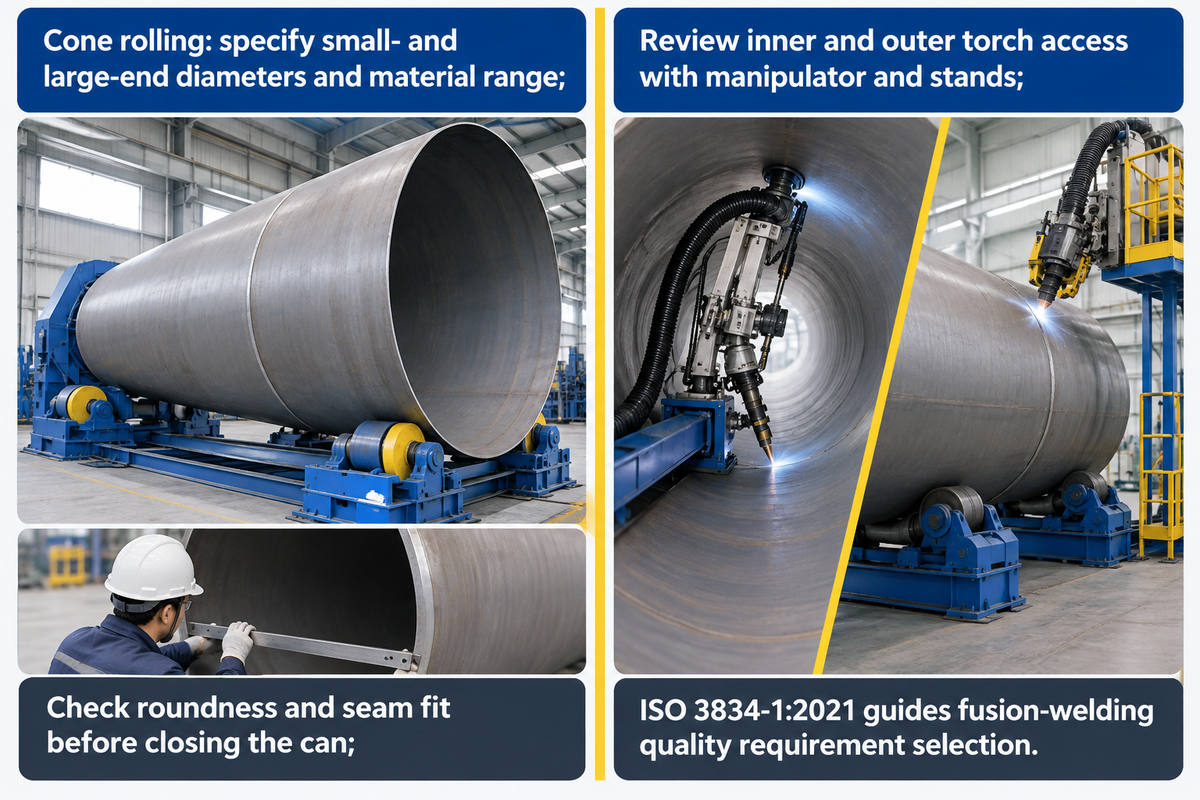
板材軋製使坯料形成圓柱形或錐形外殼,縱向縫焊接將此外殼焊接成罐體。這些工序在幾何形狀和接頭準備方面密切相關。軋機必須能夠處理實際的板材寬度、材料範圍和所需的最小直徑,包括板材端部附近的成型加工。
對於錐形截面,在選擇錐形軋製配置時,應明確其小端和大端直徑、展開坯料、材料範圍以及所需的邊緣成形要求。供應商應根據工件的成形和支撐能力進行配對。一台額定適用於一種材料和寬度的捲板機是選型的起點。此折彎機用於成形塔壁,鋼材厚度會影響其工作負荷。在《實用機械師》雜誌關於捲板機能力的討論中,使用者探討了材料強度、工件寬度和折彎直徑如何影響其能力。請將公佈的額定值與所需的材料強度、工件寬度和折彎直徑進行比較;討論中給出的數值規則並不一致。
在封罐前,請對照製造文件檢查圓度和焊接配合情況。焊接完成後,需進行規定的尺寸和焊接測試,以確定罐體是否可以進行分段組裝。如果結果不符合專案要求,則必須採用特殊的返工和維修方案。
埋弧焊廣泛應用於長距離、重複性接合處的焊接。焊接方法和焊接機的選擇取決於接頭工藝和生產要求。殼體接縫和局部連接可能需要不同的焊接方案。
立柱式機械手臂用於放置焊接設備;支架和定位設備用於放置工件。焊槍內外兩側的進出通道應納入佈置審查範圍。
將接頭圖與適用的焊接工藝規程、人員資格要求和製程記錄連結起來。諸如焊接預熱等問題需要根據接頭和材料進行基於工藝規程的決策。 ISO 3834-1:2021 框架規定了車間和現場製造中熔焊品質要求的選擇。
裝配、環向焊接和法蘭連接
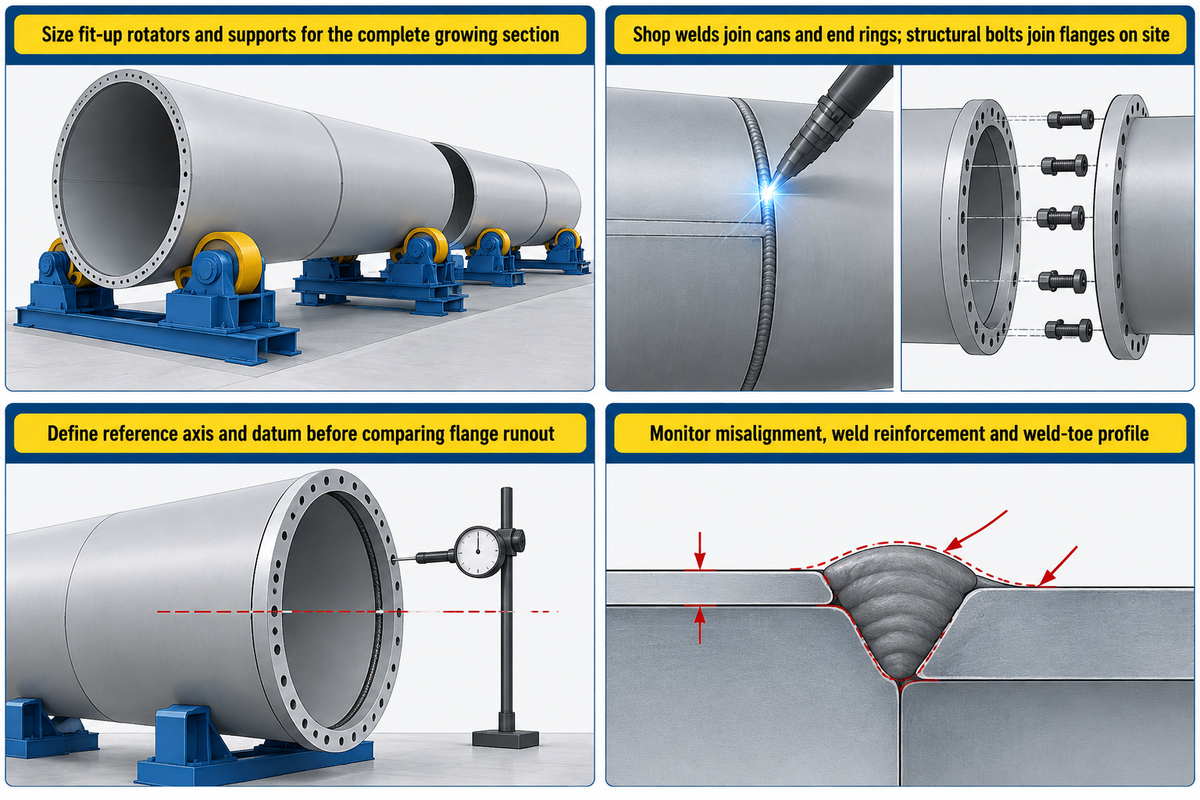
組裝工序包括對齊罐體以進行環焊,以及定位用於連接成品段的法蘭。隨著組件重量和空間需求的變化,支撐結構也會隨之改變。生產流程必須涵蓋整個零件,包括最終接頭,而不是圍繞單一空罐體來設計工位。
液壓裝配旋轉器提供可調節的對準支撐。將支撐和運動情況與剖面圖和連接順序進行比較。
僅憑較大的額定負載無法解決支撐位置、工件接觸和對準範圍等問題。
風塔連接處是焊接的還是螺栓連接的?
介面連接均以常規路徑進行;縱向和環向焊接連接工廠預製的殼體,法蘭焊接連接截面端環。風力發電機安裝過程中,結構螺栓連接對應的法蘭。經批准的塔架設計確定了各介面的連接方式和技術要求。
法蘭幾何形狀需要單獨進行檢查。歐洲 RINGMAN 計畫的最終報告在其替代性製造法蘭研究中,探討了平面度偏差如何影響法蘭連結。法蘭平面度偏差屬於幾何形狀問題,項目圖則提供了適用的製造限值。
如何測量法蘭跳動?
法蘭跳動量是相對於為該截面建立的參考軸和基準佈置進行測量的。測量方案詳細說明了支撐條件、儀器和記錄位置。在比較結果之前,務必先確定佈置方式,因為使用不同參考點進行的測量無法解答成品鋼塔的相同幾何問題。
局部焊縫幾何形狀同樣重要。一項2024年針對風力塔對接焊縫的研究採用了疲勞試驗、測量焊縫幾何形狀和數值分析等方法來檢驗其疲勞強度。因此,除了最終的檢驗結果外,錯位、焊接加強和焊趾輪廓等工藝問題也應予以重視。
“焊接蓋面過度加固也是一個需要關注的問題。”
表面處理前的檢查
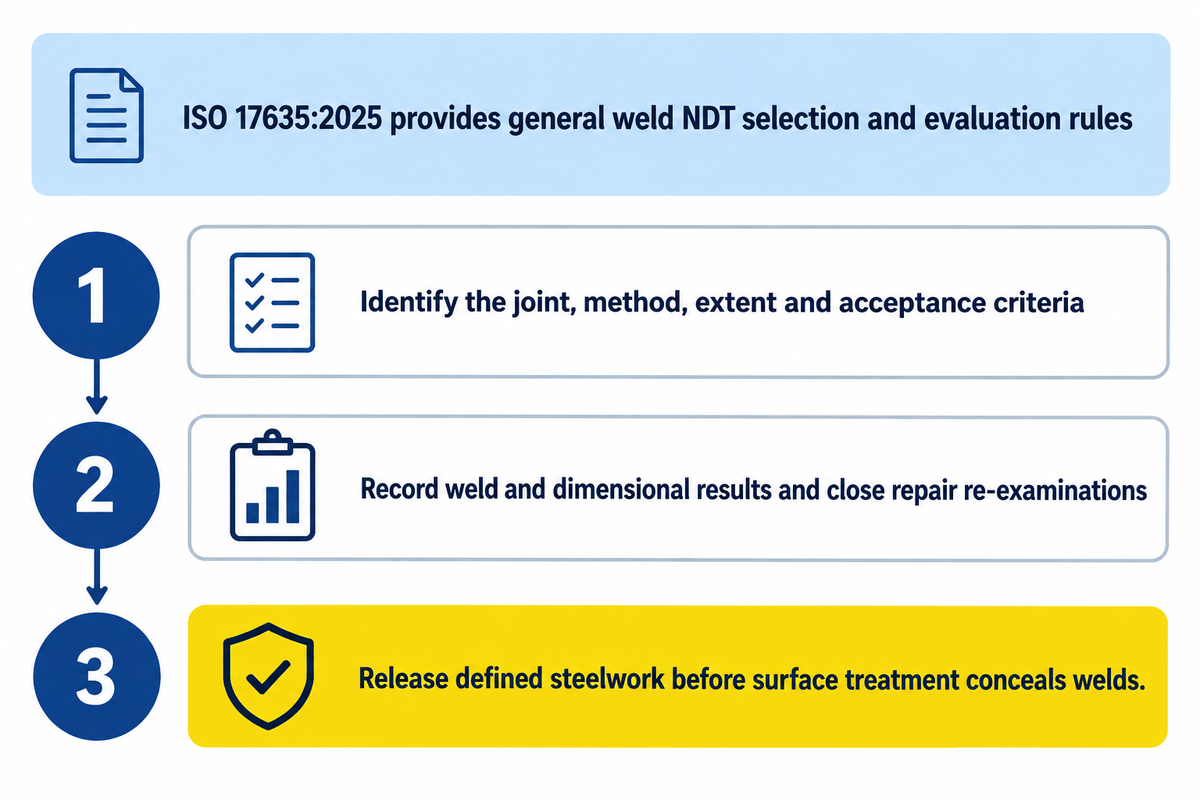
在表面處理覆蓋鋼結構之前,檢驗會檢查規定的焊接狀況、尺寸和介面。檢驗計畫將每次檢驗分配到對應的製造階段,並設定驗收依據和放行記錄。維修和複檢路線的規劃也需要使用相同的工件識別。
ISO 17635:2025第 4 版(2025 年 4 月發布)提供了選擇無損檢測方法和評估焊接的一般規則。選擇時需考慮品質要求、材料、焊縫厚度、焊接工藝及檢測範圍。其驗收等級並非 ISO 5817 或 ISO 10042 品質等級的直接解釋。
檢查表應說明檢查內容、檢查方法和範圍以及驗收標準。
超音波或射線照相檢測的申請確實需要這些問題的答案。對所有風力發電塔專案採用統一的偵測百分比會掩蓋各個專案之間的差異。
- 確定接頭位置及適用的檢驗文件。
- 記錄所需的焊接和尺寸結果。
- 修復結果及相關複查。
- 在相關表面處理階段之前,放行已確定的鋼結構件。
為了方便報價比較,需明確檢驗流程、操作和現場值守的責任歸屬。即使檢驗服務與生產線分開定價,仍然可以共享相同的支撐結構和場地空間。
噴砂、塗層和內部裝配
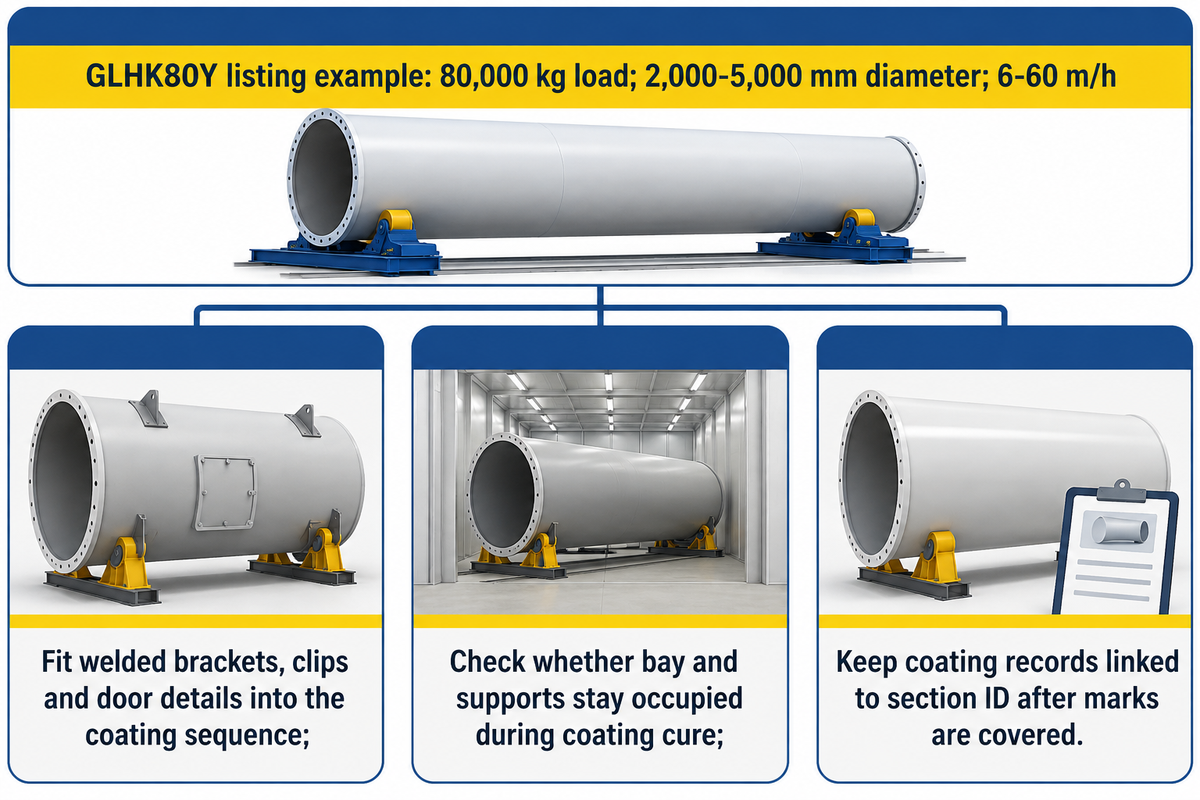
表面處理和塗層可保護已完成的鋼結構,而內部組裝則將所需的組件安裝到塔內。焊接支架、卡扣和門體細節必須符合塗層順序。機械和電氣安裝隨後按照已批准的組裝方案進行,包括對已安裝部件周圍所需的任何保護和塗層修復。
週翔公司發表的GLHK80Y噴砂塗裝旋轉機規格參數顯示,其額定載重為80,000公斤,直徑範圍為2,000-5,000毫米,標稱線速度為6-60米/小時。這些是此塗裝工段的運動和工件規格,與焊接速度和成品件產量無關。
規劃塗裝路線時,應圍繞區域入口、準備、塗裝、固化期間的佔用和出口進行。詢問在塗料固化期間,同一工位或輔助設備是否仍被佔用。
移動零件可能會釋放一個資源,但會引入另一個處理操作。
CBSA描述包括內外表面處理、金屬塗層(如有)以及一層或多層油漆塗層。所採用的防護系統決定了表面狀況、應用要求和檢驗要求。一旦原始鋼材識別標記不再易於獲取,塗層記錄應與部件標識關聯保存。
從完工的塔段到出貨
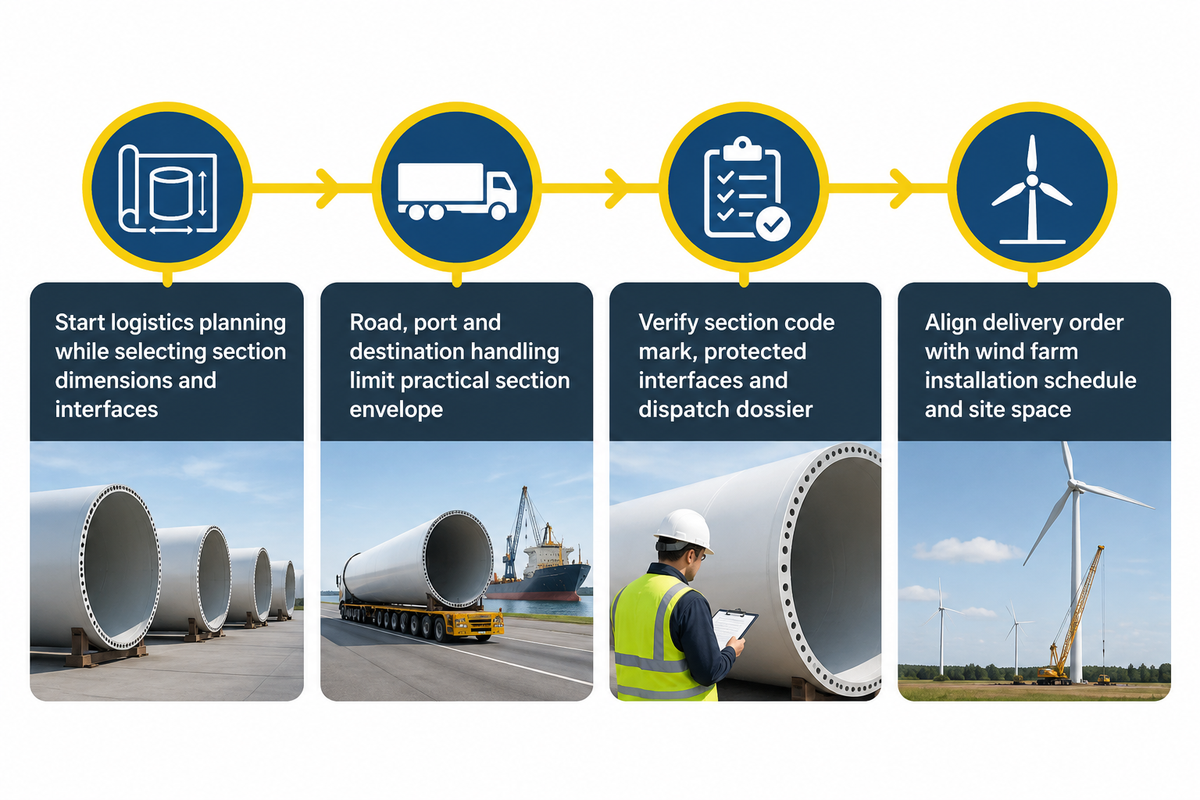
當一個零件完成製造,且其加工、塗裝、組裝和最終檢驗均符合約定的交付配置後,即可出貨。出貨單據將實體零件與其記錄關聯起來。物流規劃應從確定零件尺寸和介面時就開始,因為工廠出貨只是運輸路線的一部分。
美國能源部的製造概覽指出,運輸和物流的限制限制了塔筒的尺寸和高度。公路運輸、港口通行和目的地裝卸都會影響陸上或離岸風電專案的實際截面尺寸。
將交付計畫與截面程式碼標記、最終配置、保護介面和運輸文件進行比對。塔架高度本身並不能確定大直徑截面的運輸範圍。起吊和支撐方案的工程設計應由專案負責人負責。
保持交付順序與客戶風電場安裝計畫和接收團隊的可用空間保持一致。
什麼因素限制了塔式塔的製造產能?
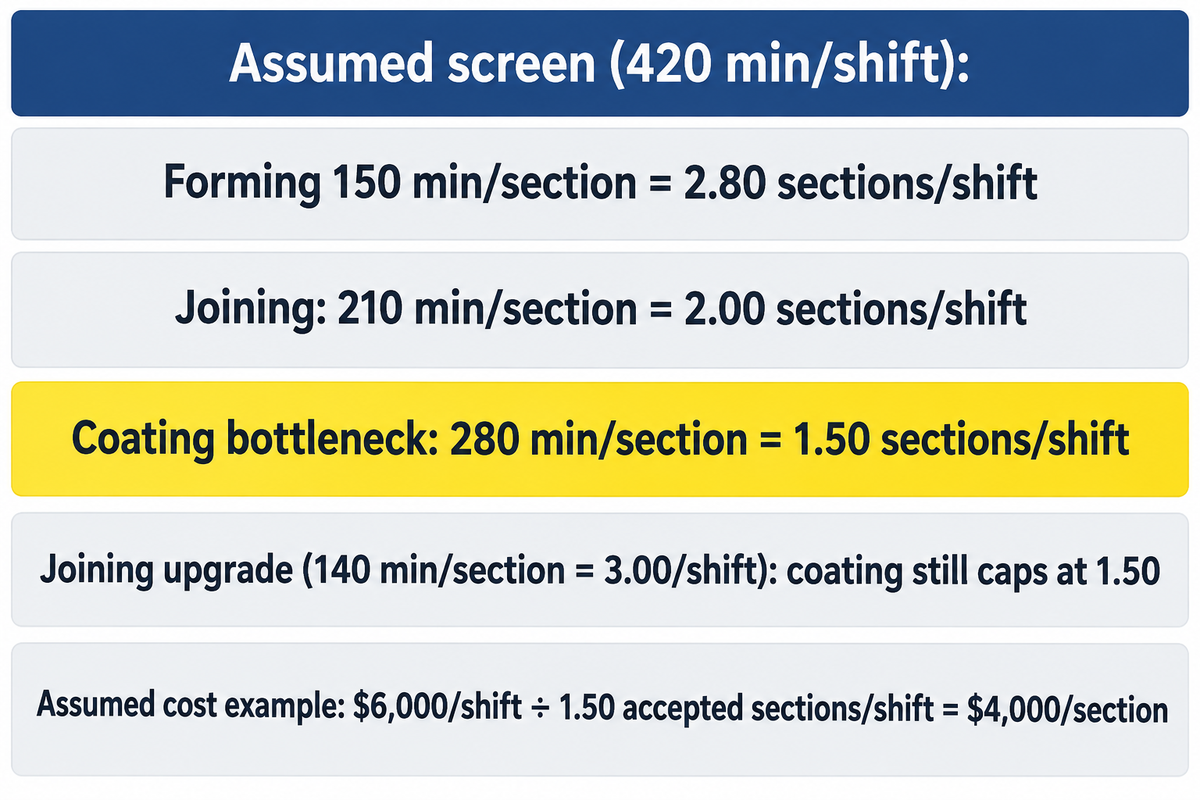
產能最低的工序限制了生產效率;在以下假設範例中,塗層工序是限制產能的工序。軋製速度、焊接沉積和塗層移動是不同的工序。比較同一工序系列的工序佔用率,然後考慮檢驗暫停、處理衝突、維修以及等待下一工序的工件所佔用的空間。
林德公司在2026年10月發布的生產力討論報告中解釋了裝配、清理和上游工序的延誤如何抵消焊接速度提升帶來的收益。美國國家標準與技術研究院(NIST)的產品組合研究也表明,瓶頸和產能會隨著製造組合的變化而變化,儘管研究的應用對像是汽車組裝。
假設範例:每個工位每班次有 420 分鐘的生產時間,每個工序對應一個工位,且工序組合相同。成型工序的佔用時間為每段 150 分鐘,連接工序為每段 210 分鐘,塗裝工序為每段 280 分鐘。可用時間除以佔用時間即可得出工位的初步上限。
| 手術 | 佔用時間 | 420 分鐘/班次 ÷ 佔用時間 | 規劃影響 |
|---|---|---|---|
| 成型 | 每節150分鐘 | 2.80 個部分/班次 | 塗層篩網上方仍保持產能 |
| 加入 | 每節210分鐘 | 2.00 個部分/班次 | 塗層方面有一些剩餘容量 |
| 塗層 | 每節280分鐘 | 1.50 個部分/班次 | 最低初步站點輸出 |
| 加入升級 | 每節140分鐘 | 3.00 個部分/班次 | 塗層仍限制螢幕每班次只能顯示 1.50 個部分。 |
這些商值就是穩態篩選的界限。共享起重機、阻塞、物料短缺、產品組合變化和可接受的產量都需要更全面的生產計劃;並行塗佈工位也需要不同的資源模型。麻省理工學院的一個串行生產線教學案例表明,即使各工位的獨立生產率足夠高,當故障在工位間傳播時,最終的總產量仍然會降低。
以一個假定的轉換成本範例為例,每班次 6,000 美元除以每班次 1.50 個合格零件,得出每個合格零件的成本為 4,000 美元。在這個單獨的成本範例中,每班次 1.50 個合格部件是一個假定的實際產量。在工廠成本估算中,應使用實際測量的合格產量;僅憑工位篩選範圍無法確定該產量。
板材、外購法蘭和運費不包含在內。如果連接升級增加了成本,而最終產量保持不變,則除非有其他節省來抵消增加的成本,否則每個部分的轉換成本都會增加。
在批准僅用於焊接的產能投資之前,應先測量塗裝車間佔用率和起重機等待時間。記錄導致維修的接頭對應的維修時間,以便生產經理和品質負責人能夠區分額外需求和可避免的返工。
將風塔設備與生產計劃相匹配
將設備與特定係列的罐體和成品部件相匹配,然後在每個工位測試極限工件。直徑、品質和板材厚度會帶來不同的要求。用於建造塔架的整套設備需要配套的成型、支撐、焊接和精加工裝置,並明確規定了物料轉移和檢驗通道的責任歸屬。
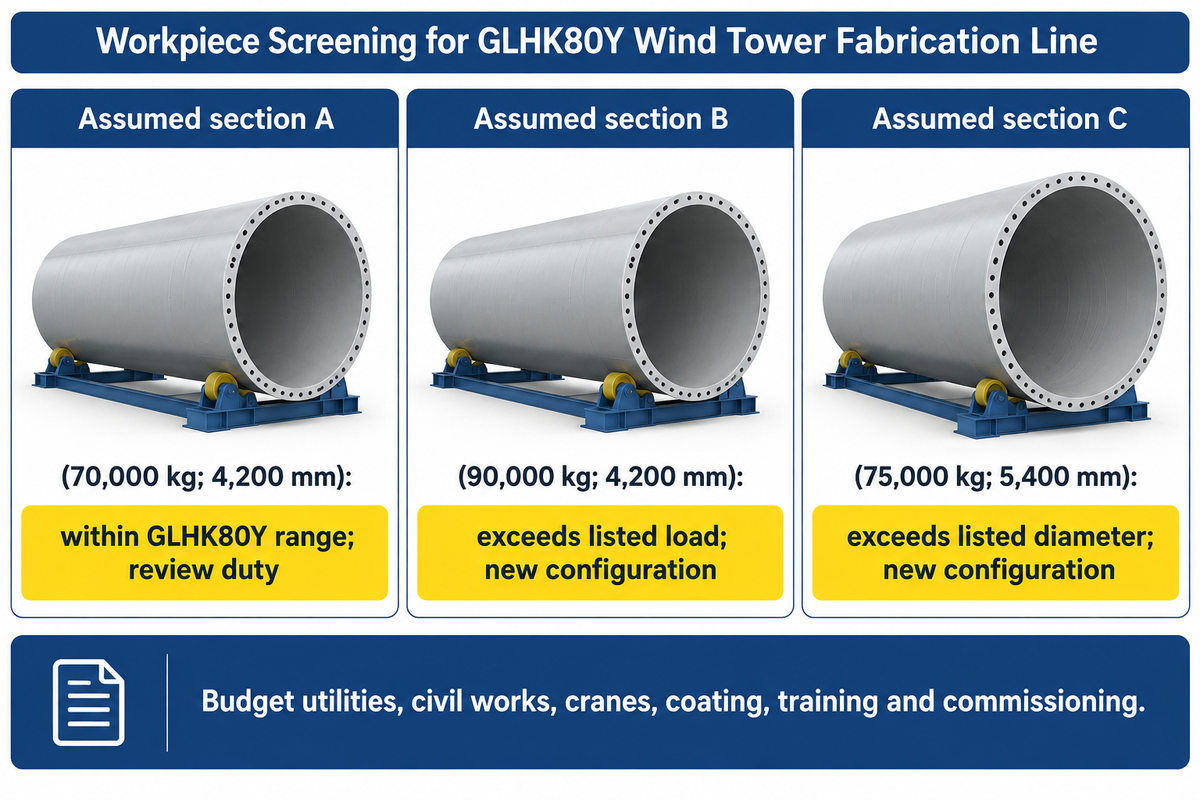
以下的工位包絡匹配以GLHK80Y為例,並假設詢價工件符合要求。這只是一個初步的品質和直徑篩選。支撐間距、載重分佈、接觸條件、驅動負荷和製程適用性仍需進行設備工程評估。
| 比較項目 | 輸入或條件 | 下一個決定 |
|---|---|---|
| 假定部分 A | 70,000 公斤;直徑 4,200 毫米 | 在所列品質/直徑範圍內;進行支撐和職責審查 |
| 假定部分 B | 90,000 公斤;直徑 4,200 毫米 | 超出列出的負載;請要求其他配置 |
| 假定部分 C | 75,000 公斤;直徑 5,400 毫米 | 直徑超過標稱值;請申請其他配置 |
| 軋製板 | 材料強度、板材寬度、厚度和成形直徑 | 取得成型機的額定條件 |
| 可以支持 | 初始罐體幾何形狀和變化的組裝質量 | 透過部門成長來明確支持地位 |
| 聯合通道 | 縱向和環向加工,內外加工 | 檢查機械手臂伸展範圍和工件擺放情況。 |
| 法蘭介面 | 環幾何形狀和測量參考 | 包括夾具和尺寸檢查 |
| 檢查暫停 | 所需存取權限和資源佔用 | 分配設備和考勤責任 |
| 塗層佔用率 | 應用、固化和轉移順序 | 將貨位容量與進料段速率進行比較 |
| 調度介面 | 最終幾何形狀和交付配置 | 檢查工廠出口和計劃的運輸路線 |
週翔供應鋼結構製造用切割和焊接設備;下部重型構件的製造方法可能與上部塔架作業對成型和支撐能力的要求不同。在進行設備討論時,請準備參考圖面、最小和最大工件尺寸、連接流程、班次安排和精加工路線。以風塔設備頁面為生產線規劃的起點。
報價里程碑應清晰明確:機器出貨、安裝以及雙方約定的試運行驗收。在同一份報價單中,要求排除公用設施、土木工程、起重機、塗裝設備、訓練和調試等費用。只有當這些被排除在外的介面費用都已納入預算並分配到相應項目時,較低的機器價格才有意義。
常見問題
哪種風力發電塔筒製造流程最好?
對於傳統的鋼管塔,應按照殼體材料、幾何形狀和連接設計規定的製造工藝流程進行生產:切割和準備鋼板、捲筒、焊接截面、檢驗、塗裝和組裝。混凝土塔、混合結構塔、螺旋焊接塔和螺栓連接塔則需要不同的工藝流程,因此應根據實際批准的塔架設計選擇生產設備。
風力發電塔架製造有利可圖嗎?
當合格零件的收入超過工廠實際產能利用率下的總交付生產成本時,風力塔架製造才有利可圖。成本應包括板材、法蘭、人工、耗材、能源、檢驗、塗裝、搬運、維修和管理費用,然後將總成本與合約售價和實際產能利用率進行比較。在投入資金購買設備之前,應將預測與零件系列和工廠生產計劃進行配對。
風力發電塔在哪裡生產?
風力發電塔架在服務區域風電、風能和其他再生能源供應鏈的大型製造工廠生產。工廠接收板材和組件,製造可運輸的零件,進行表面處理,然後運送到安裝地點。機械供應商可以為該工廠提供設備,但不負責生產塔架,因此在比較不同公司時,需要區分設備供應商、塔架製造商和風力渦輪機製造商。
門和附件焊接在哪裡?
門框和焊接支撐件依照製造圖規定的階段安裝到殼體上。焊接和檢驗通常需要在相關區域進行最終塗層處理之前完成;可拆卸的內部組件可以稍後安裝。
風力發電塔生產線報價應包含哪些內容?
一份有效的報價單應明確工件範圍、參考截面、產量基準以及每個工位所配備的設備。報價單應區分板材準備、軋製、組裝、焊接、搬運、檢驗及塗裝等工序,並列明公用設施、佈局、調試、訓練及除外項目。比較不同報價單中相同合格截面的報價,包括等待、固化和維修等假設條件。要求供應商展示極限工件,而不僅僅是最大額定負載。報價單還應包含起重機作業、運輸路線以及控製成品截面交付的檢驗職責。
風力發電塔架的製造流程發生了變化嗎?
是的,設備整合和製程監控已經發展起來,而鋼製風力渦輪機塔筒的製造流程仍然包括成型、焊接和精加工。
為什麼風力渦輪機要使用鋼管塔架?
管狀鋼塔為風力發電提供承載外殼,同時封閉檢修通道和服務設施。採用可運輸分段式製造,方便在工廠進行軋製、焊接和塗層處理,然後再進行現場組裝。塔的幾何形狀、材料和連接細節均根據風扇和現場荷載進行選擇。混凝土塔、格構塔和混合結構塔是可供選擇的結構體系。每個運輸分段均可在工廠進行焊接和表面處理,然後再交付。購買方可在製造工廠檢查接頭和防護系統,各分段的記錄將隨實物一起交付。
在選擇線型之前,先規劃剖面族。
請將罐體和成品截面圖、目標合格產量、檢驗路線和塗裝佔用情況等資訊帶到設備討論會上。周祥可以根據這些資訊討論切割、焊接和搬運設備的範圍。請提供瓶頸記錄以及每個工位面臨的工件難題。
範圍:本教育指南整合了公開的製造說明、技術文獻和周翔產品資訊。項目圖紙和已批准的程序控制製造和驗收。
參考文獻和來源
- 加拿大邊境服務局,《風塔最終決定》,2023年:製造說明,第 30-34 段。
- ISO 17635:2025金屬焊接無損檢測的一般規則。
- ISO 3834-1:2021:熔焊品質要求的選擇。
- 世界焊接業,2024年塔架對接焊疲勞研究:實驗和數值幾何評估。
- 歐盟委員會,《RINGMAN最終報告》,2014年:替代法蘭研究。
- Johansson 和 Wahlen,製造商,2011 年 9 月塔架焊接耗材和接頭幾何形狀。
- 美國能源部、風力發電製造與供應鏈基礎設施和交通運輸環境。
- Denno 和 Alvian,NIST,2018:與產品組合相關的吞吐量。
- 麻省理工學院製造系統教學案例,1996年串行線路速率和緩衝。
- 林德加拿大公司,2026年10月:數據驅動的焊接生產率。









