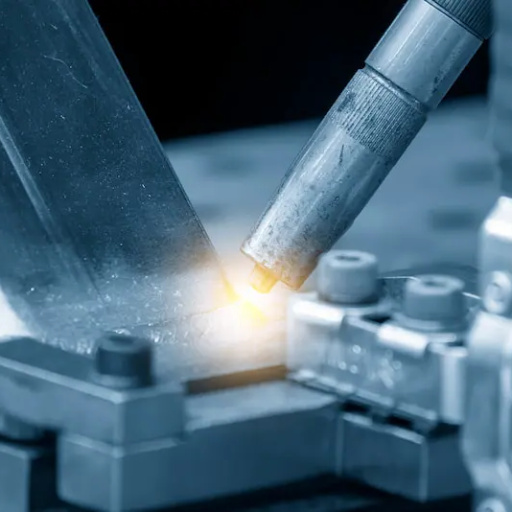
製造商擁有快速、無螺絲金屬連接的秘密武器:雷射焊接。此製程將一束窄光束照射到工件上,瞬間將邊緣熔合在一起。由於熱量保持穩定,零件幾乎不會變形,這種精度在從航空航天到微型電路板組裝等各個領域都享有盛譽。想知道專業人士在各種工作中會選擇哪些不同的雷射器——例如二氧化碳雷射器、光纖雷射器和磁碟雷射嗎?請繼續閱讀;接下來的幾節將詳細介紹推動產業發展的設備、設定和實際案例。
什麼是雷射光束焊接?
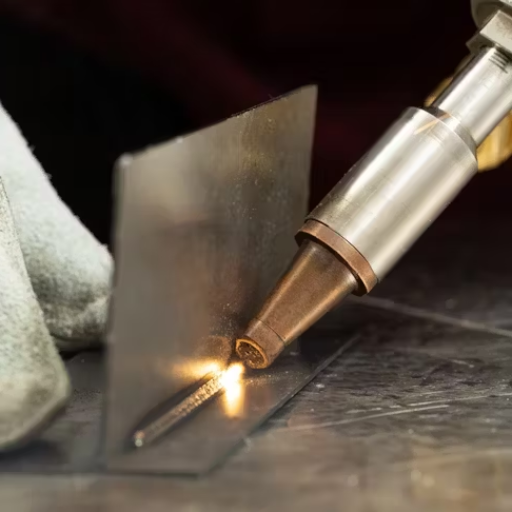
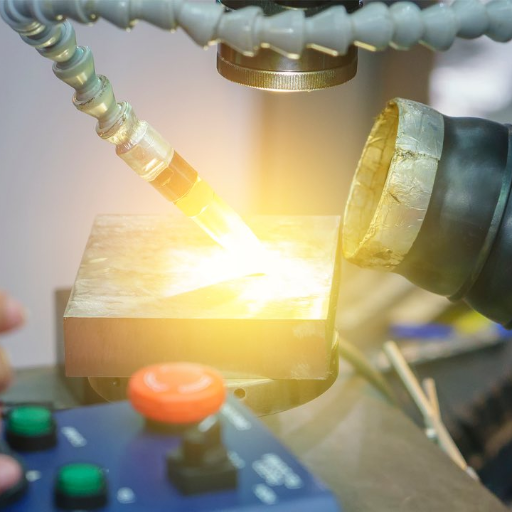
雷射焊接感覺就像置身於未來。一道狹窄而熾熱的光束穿透金屬,在幾秒鐘內將碎片熔合在一起。由於熱量精準定位,幾乎不會造成任何混亂。汽車、航空航太和電子產品產業的工廠都對這種速度和整潔度讚不絕口。當時間和精度至關重要時,雷射焊接通常勝出。
雷射光束焊接工藝的工作原理
簡單來說,LBW 將超亮雷射照射到接頭邊緣,使其變得白熱化。一旦金屬液堆積起來,它們就會凝固成堅固的結合體,通常比周圍的鋼材更堅固。操作員可以根據寬而淺的接縫或狹窄的鎖孔調整設置,使設置既靈活又快速。
焊接中使用的雷射類型
焊接車間不會只依賴一種雷射;選擇取決於實際工作。目前工廠車間湧現出四種主要雷射:
- 光纖雷射燃燒明亮且功率小,因此它們可以將乾淨的珠子切割成薄的不銹鋼或鋁板。
- 二氧化碳雷射器發出穩定的紅外光,能夠穿透厚重的鋼材。機械師們對這種雷射光束讚不絕口,稱其能夠有效切割採礦鑽機或船體。
- Nd:YAG 雷射在脈衝爆發和長拖曳能量之間切換。這種助焊劑讓它們能夠快速黏合銅、塑膠甚至玻璃,且不會有任何錯誤。
- 二極體雷射價格實惠,可放入普通工具箱。它們發出低瓦數的光束,適合電子產品維修或珠寶加工。
根據金屬重量、厚度和所需的表面效果來選擇。沒有哪一種樑能滿足所有要求。
主要差異:雷射焊接與傳統焊接
雷射焊接在精度、熱輸入、速度、材料適應性和營運成本方面與傳統焊接不同。
| 參數 | 激光束焊接 | 傳統焊接 |
|---|---|---|
| 精密 | 高 | 中度 |
| 熱量輸入 | 低 | 高 |
| 速度 | 快 | 中度 |
| 材料範圍 | 多才多藝 | 有限 |
| 價格 | 高 | 低 |
| 自動化 | 容易 | 具有挑戰性的 |
| 失真 | 最小 | 顯著 |
| 聯合品質 | 優 | 多樣看板 |
雷射焊接有哪些優點?
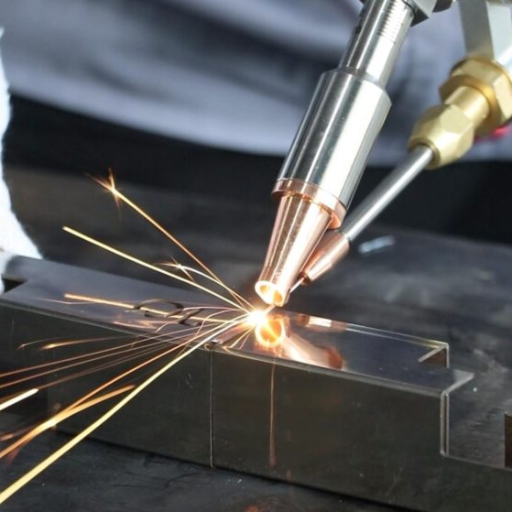
- 超高精度-雷射焊接光束精準定位,堪比外科手術。工匠們尤其鍾愛一次性作業,因為每個細節都至關重要。
- 冷卻工作區 – 由於熱量集中在狹窄區域,附近的金屬避免了導致許多項目毀於一旦的難看的翹曲。這種節省通常在單次研磨完成之前就已反映出來。
- 快速交付-雷射噴砂瞬間完成,即使是大型構件也不會影響工期。這樣的快速交付讓小型工廠保持高速運轉。
- 自由連接合金——不銹鋼、銅、塑膠——似乎沒有什麼能阻擋雷射的出現。操作員享受這種自由,可以追逐任何奇特的規格。
- 防彈焊縫-細長的熔池冷卻速度極快,缺陷難以顯露出來。今天完成的焊接,即使下週檢驗期到來,也不會讓人感到疲倦。
- 即插即用自動化-機械手臂毫不猶豫地抓取割炬,一次又一次地帶來近乎奇蹟般的效果。只需設定一次,為作品添加條碼,系統便會一次又一次地重複您最精彩的一天。
速度與精度:焊接速度優勢
幾乎每年都會有新的焊接設備和機器湧現,它們產生火花的速度比你喝完一杯咖啡還快。超快速的設置讓工廠只需幾小時就能快速完成工作,而不是幾天,而這些額外的時間在資產負債表上可以帶來不小的價值。例如,一台好的雷射焊接機可以每分鐘10公尺的速度切割薄鋼板。即使是普通的MIG焊接機,如果操作正確,也能以每分鐘15英吋的速度切割金屬。速度?沒錯。而且品質也無人抱怨。
當然,如果焊接看起來像是幼兒塗鴉,那麼快速生產就毫無意義。現代設備足夠智能,可以自行控制熱量,因此幾乎可以減少變形和浪費。一項研究表明,切換到這些自動化設備可以將返工次數減少近三分之一,從而從計劃者的日程表中刪除那些令人厭煩的文書工作。這意味著零件更穩定,麻煩更少,生產過程幾乎可以自動運行。難怪製造商總是把這些機器堆放在裝配線旁邊。
雷射功率在焊接效率中的作用
說到焊接,雷射光束的功率——千瓦還是瓦——決定了一切。強勁的高功率設備可以比大多數人眨眼的速度更快地切割金屬,以極快的速度堆疊出完美的焊接。相較於週末愛好者青睞的傳統電弧焊接方法,雷射焊接的生產效率可提高近50%。
新一代光纖雷射成為節能的典範,它運轉時幾乎能將45%的壁式電流轉化為可用光而消耗掉。這比第一代雷射消耗的10%到15%好,也讓大家不用再為電費操心了。
調配適當的火力還能解決新手焊接時常見的問題,例如孔隙率和惱人的縫隙。那些能夠即時調整數值的工廠,缺陷總數下降了近五分之一,而這一數據完全是靠著他們削減成本的毅力來支付工資的。
將穩定的動力與機器人和即時感測器結合,最終打造出一個不僅智能,而且極其節油的系統。精明的工程師深知,關鍵在於功率與材料(更厚的鋼板、更大的橫梁)的匹配,而這項簡單的調整就能讓從渦輪外殼到機翼蒙皮的每項工作都恰到好處。
為什麼雷射焊接是最佳選擇
我認為雷射焊接因其無與倫比的精度、速度和多功能性而成為一種卓越的焊接技術。雷射功率的可控設定使其能夠創建高品質、極少缺陷的焊縫,即使在高難度材料或結構中也是如此。其自動化和即時監控整合能力確保了效率和一致性,使其成為注重精度和可靠性的行業的理想選擇。這種尖端方法不僅提高了生產效率,還降低了整體成本,使其有別於傳統的焊接方法。
雷射焊接有什麼缺點嗎?
雷射焊接效果驚人,但並非完美無缺。大多數工廠首先註意到的就是價格衝擊;這些高科技設備價格不斐。規模較小的操作員常說:「等預算寬裕了,或許明年再說。」 即使擁有了設備,穩定的操作手法也至關重要。經驗豐富的技師必須根據每項工作進行設置,否則接縫看起來可能更像裂縫。厚鋼板也會帶來另一個問題。標準光束可能咬合不夠深,因此操作員必須先更換工具或打磨金屬。最後,雷射頭本身也非常難處理。日常維護成本會迅速增加,而鏡片損壞可能會讓工廠損失大量資金和停機時間。
雷射焊接的挑戰
雷射焊接聽起來充滿未來感——從許多方面來說確實如此——然而,一些現實問題仍在阻礙其在工廠車間的普及。最大的障礙是價格衝擊。 2023年末的報告顯示,一套完整的雷射焊接站可能需要50,000萬到500,000萬美元的預付款。如此高的成本讓大多數小型工廠望而卻步。
一旦系統安裝到位,工作人員必須隨時保持警惕。一次校準失誤,或在功率、焦距或速度上稍有失誤,都可能使熔池變得渾濁,並開始出現諸如孔隙、裂紋或無法熔合的斑點等缺陷。即使是經驗豐富的工人,也會對如此微小的差距感到緊張。
不同的金屬在光束下也會有各自的表現。鋼和鎳表現良好,但亮面鋁和銅大多會像破鏡重圓一樣反射光線。匹配光學元件、交換波長或磨損表面可以解決問題,但這樣一來,成本就會上升,設備也會再次變得不穩定。
準備接頭表面是雷射焊接中比較棘手的部分之一。金屬接合處必須一塵不染,否則雷射光束無法將它們完美地接合在一起。就算一粒灰塵、一滴油脂,甚至一層薄薄的鏽跡,都可能毀掉整個焊接。在塵土飛揚、充滿油脂的環境中工作的車間,清潔工作通常比熔接時間花費更多。
保持機器本身的良好狀態也不便宜。雷射和內部精密的光學元件在長時間使用後會老化,需要定期維護才能保持鋒利。實地研究表明,維護費用每年約為機器原價的2%到3%,對於新買家來說,這筆錢是必須考慮的。
正面的一面是,科技不斷飛速發展。自適應光學系統、堅固耐用的光纖雷射以及即時監控設備正在減少令人頭痛的問題,並降低成本。由於這些工具,雷射焊接正逐漸擺脫「只有少數人才能掌握的奇特工藝」的標籤。
雷射焊接的成本考慮因素
雷射焊接設備的價格最近大幅下降。新的生產技巧和激烈的競爭使得成本曲線不斷下行。曾經價格不菲的頂級光纖雷射如今在供應商目錄頁面上與普通機器並列出售。一些案例顯示,買家的購買價格從20,000萬美元到200,000萬美元不等,最終價格取決於功率和附加功能。
電費仍然高得驚人,但現代光纖雷射僅消耗約40%的電能。與老式電弧焊方法的耗電量相比,這個數字微不足道,因此節省下來的電費只能逐月遞增。許多工廠將焊接機與機械手臂和監控軟體結合,透過鎖定完美的焊接並將廢品率控制在最低水平來降低人工成本。當客戶計算出有多少缺陷部件無法通過品質檢驗時,前期價格衝擊通常會減少。
展望2030年,專家預計全球雷射焊接業務的年增長率將達到8%。汽車製造商、飛機製造商、電路板製造商以及建築施工團隊都在爭相追逐那些能夠帶來更快生產速度和更低利潤空間的技術。在初始價格和終身節省成本之間的長期損益平衡競爭中,雷射器仍然佔據優勢,而且隨著每條新生產線的建成,這一優勢的爭奪愈演愈烈。
雷射焊接機的局限性
雷射焊接速度快得驚人,但這項技術也存在一些頑固的問題。首先,價格令人咋舌——一台全新的機器、雷射源、水冷機和精準的光學元件,都比大多數工廠眨眼間消耗得更快。這筆前期投入幾乎讓任何預算緊張的工廠望而卻步。
即使你設法籌措了資金,這套設備也不會自動運作。總得有人目測光束、微調功率,還要熟知安全規則;擁有這些技能的優秀技術人員可不會在每個街角等著。
材料的選擇又添麻煩。鋼、鋁和鈦很容易吸收能量,但閃亮的銅卻能對光束“眨眼”,保持其冷卻。調整脈衝寬度和特殊光學元件會有所幫助,但這些修復方法會帶來麻煩,大多數NERD工作室寧願避免。
焊點形狀和厚度也會影響焊接過程。大型鑄件上的窄槽可能需要焊接三次電極,雷射才能到達焊點。當這種情況發生時,老式的焊條或MIG焊法看起來就比較明智了。
即使購買了高功率雷射焊接機,運作起來也並非易事。專家估計,每年的維修費用最低在10,000萬美元,最高可達50,000萬美元(系統負荷過重時)。如果您的工廠規模較小或預算已經捉襟見肘,這筆費用可能真的會讓您不堪重負。
灰塵、濕度和溫度的驟變也會影響雷射珠的附著力。保持工作區域一塵不染且溫度可控需要額外的風扇、過濾器和占地面積,所有這些都會損害公司的利潤。
權衡這些持續成本與雷射焊接的速度和強度,有助於工廠判斷這項技術是否真正物有所值。對一些工廠來說,焊接品質的明顯優勢物有所值;而對另一些工廠來說,傳統設備更能帶來效益。
雷射焊接機如何操作?
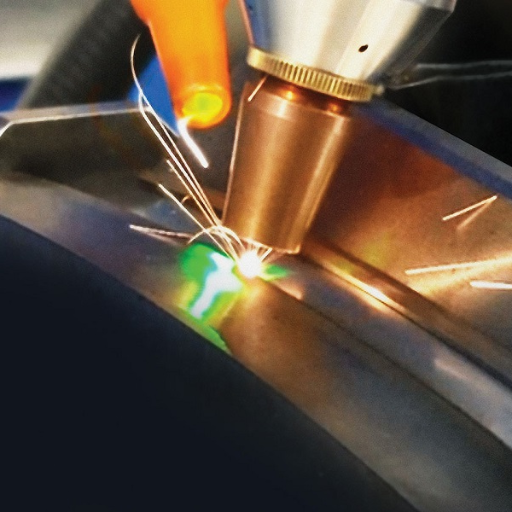
雷射焊接系統將集中的光能傳送到兩個工件上的一個狹窄點,迅速升高局部溫度,直到母材進入熔融狀態。由於光束直徑可以以微米為單位測量,有效熱影響區始終局限於接頭附近,從而形成整齊、通常鏡面狀的焊道。操作員可以調整焦點位置、行進速度和脈衝持續時間等參數,使該製程能夠以相同的可靠性適應薄型電子設備或堅固的渦輪機外殼。雷射的高定向能量使其穿透深度達到以往需要體積更大、速度更慢的電弧焊接方法的水平,這一優勢在航空航天和醫療器械生產領域尤為突出。
了解雷射焊接系統
雷射焊接系統憑藉其高度聚焦的能量,能夠在金屬、聚合物和玻璃上實現乾淨、快速的連接。典型的雷射焊接系統包含一個緊湊的動力裝置、光路硬體、可變玻璃透鏡和一個使用者介面,其操作體驗更像飛行控制系統,而非車間框架。將此方案轉換為光纖雷射裝置,製造商可以立即獲得高可靠性、更低的電費以及以年而非數週或數月計算的使用壽命。
性能數據顯示,當不銹鋼板或鋁製外殼滑入夾具時,焊接行進速度可飆升至電弧焊接車間的十倍。航空航太、汽車和消費性電子產品製造商都表示,更高的節奏縮短了出貨時間,同時保持了曾經在生產線上難以企及的平整度。由於光束能量定位非常精準,受熱影響的環狀缺陷會縮小到許多檢查員完全不再尋找的程度。閉環光學系統、攝影機回饋和敏捷機器人技術已將這項技術從原型實驗室推向日常大規模生產線——有人聲稱,其重複精度如今已可與現代半導體圖案化設備的精度相媲美。
最新的市場預測顯示,到3年,全球對雷射焊接設備的需求可能超過2028億美元。這項預測反映出航空航太、醫療器材製造和再生能源產業對該技術的依賴日益增加,這些產業都需要嚴格控制焊接品質。對於希望在不犧牲精度的情況下提高速度的製造商來說,新一代雷射工作站將被證明將帶來顛覆性的變革。
光纖雷射在焊接中的作用
光纖雷射焊接技術將非凡的精度與卓越的功率輸出完美結合,悄然改變了現代製造實踐。如今,工程師們用日常用語描述這項製程:乾脆俐落、清潔無損,幾乎無變形。不出所料,市場分析師預計,到2023年,光纖系統將占美國雷射焊接總收入的近一半,顯示工廠管理者更重視可靠的可重複性,而非突發突發事件。
預計到2028年,該領域的年增長率將徘徊在XNUMX%左右,這有充分的理由。近期的幾項進展——水平功率縮放、更清晰的聚焦完整性以及更長的電源檢修間隔——使得即使是中型工廠也能負擔得起這些系統。在航空航太和綠色能源生產領域,這些機器如今可以將不銹鋼、鋁和稀有的鎳鉻合金無縫拼接成最終產品,幾乎不留任何痕跡。
將自動化控制與光纖雷射焊接設備結合,可顯著提升產量。自動化系統可以重複執行多面焊接,不會出現偏差,從而減少人為錯誤,並保持品質的一致性。這種可靠性和可重複性解釋了為什麼光纖雷射設備如今已成為高科技車間的支柱,以及為什麼它不斷推動製造商探索新的設計前沿。
與電子束焊接的比較
光纖雷射焊接和電子束焊接(EBW)仍然是高精度製造領域的主流技術,但它們的操作特性卻截然不同。前者只需要接地電源和視線範圍內的接觸,而後者則需要將工件埋入真空腔體中,這會增加設定時間和投資成本。對於許多工廠而言,僅憑這一差異就足以促使其選擇光纖焊接。
能量流是另一個值得關注的點。現代光纖裝置通常將40%或更多的供電轉換為聚焦光,而電子束焊接系統則只有15%到20%。這種差異,加上雷射在某些接頭上的行進速度提升近50%,縮短了加工週期,提高了車間產量。
光纖束的多功能性也使其備受青睞。它能夠輕鬆處理鋁和銅等高反射性金屬,而這些金屬對錶面處理的要求近乎完美,是傳統電子束焊接難以勝任的難題。此外,更精細的光斑尺寸和更緊湊的聚焦光學系統能夠產生更小的熱影響區,從而有效控制變形,讓工程師能夠毫不費力地指定更嚴格的公差。
光纖雷射設備初期資本投入較高,但其低廉的維護成本、更長的使用壽命和更快的生產速度,可以將這部分額外成本轉化為可觀的長期回報。最近的調查顯示,與傳統的電子束系統相比,已經使用光纖雷射的公司的生產成本降低了近三分之一。汽車、航空航太和消費性電子企業不斷向這項新技術靠攏,因為他們追求更快的生產速度和更嚴格的公差要求。
雷射混合焊接應用於哪些領域?
雷射混合焊接正在進入那些對接頭強度和位置精度要求不高的應用領域。汽車製造商依靠該工藝快速地一次性熔接車身外殼和支撐框架。造船廠則用它來縫合厚鋼板,同時控制變形。航空航太工廠在製造對重量敏感的結構零件時,非常重視其速度和聚焦精度。該技術跨越了材料界限,能夠在單弧下可靠地連接合金、複合材料和金屬,因此其吸引力與日俱增。
受益於雷射焊接應用的行業
雷射焊接已悄悄蔓延,遠遠超出了其起源於高科技實驗室的範疇。如今,汽車製造商也開始依賴這項技術,因為雷射光束幾乎不留痕跡,卻能以比工人安裝夾具更快的速度將鋼板縫合在一起。航太產業的機翼製造商也秉持著同樣的理念——輕量化的接頭能夠抵禦湍流應力,同時幾乎不增加框架重量。埋頭於微型電路板的電子工程師信賴脈衝激光,它能夠將金線縫合到晶片上,而不會熔化支撐晶片的塑膠。同時,外科醫師則將病人的生命押注於由類似光脈衝成形的器械和支架上,從而提供比手術室空氣更潔淨的金屬接縫。甚至風力渦輪機製造商也開始涉足這一領域;雷射可以輕鬆地從一種合金切換到另一種合金,這種多功能性使葉片和熱交換器在暴風雨肆虐時也能正常運作。
雷射與電弧焊接技術的融合
二十多年來,焊接工程師們一直在嘗試將雷射和電弧製程結合。該項目已不再只是研究,而是正在重塑工廠車間。只需將雷射和電弧結合起來,就能減少變形,將焊接速度提高三分之一甚至更高,並且比單獨使用任何一種工具都能提供更清潔的焊道。因此,這種混合裝置適用於任何需要熔接輕薄金屬,且無需進行額外精加工的應用。
汽車製造商抓住了這一創意,因為它一次性將高強度鋼與鋁完美結合。試驗台表明,這種接頭在不同板材的間隙中保持了充分的延展性;失效後其強度不會低於母材基準。隨著時間的推移,這種可靠性縮短了製造週期並減少了廢料,從而使得標價更接近預算預測。
飛機製造商發現這種混合過程非常寶貴,因為它能夠產生極其清潔、高度完整的接頭。雷射電弧焊接消除了大部分孔隙和咬邊,而這些缺陷可能會困擾渦輪殼體或受壓機身蒙皮等薄壁高應力部件。在並排試驗中,工程師通常會測量到,一旦兩種能量源融合,抗拉強度就會提高15%到20%,這項提升將直接轉化為更長的使用壽命和更高的乘客安全性。
更廣泛地說,聚焦光束與熔棒的結合開啟了高科技製造的新篇章。曾經擔心成本失控的製造商現在報告稱,他們的組件更薄、更輕,而且仍然能夠按時交貨,這在十年前似乎是不可能的。
現代雷射技術的創新
幾乎一夜之間,普通的實驗室雷射悄然蛻變為非凡之物。如今,研究人員使用的飛秒雷射器能夠發射出時長為千萬億分之一秒的光脈衝,這個時間間隔如此短暫,幾乎讓人感覺像是在理論上。由於幾乎不留任何熱量,製程工程師將這項技術稱為冷加工。這個名稱聽起來可能有點兒像宣傳,但它卻能讓製造商在修整精密的生物醫學植入物和敏感電路板時,避免常見的熔化或翹曲。
不久前,這種控制還需要經過艱苦的反覆試驗才能實現;如今,許多控制都預先安裝了人工智慧。自學習型雷射切割機可以在操作員喝咖啡的時間內測量材料反射率、調整焦距和功率。採用該設備的工廠報告稱,廢品率減少了30%,能源費用也大幅降低。這些數字與老式的「沖壓-擠壓」機器相比,令人側目。 AEW技術不再只是貿易博覽會上的熱門話題,它已經悄悄佔領了生產車間。
MarketsandMarkets 估計,全球雷射加工市場規模將從 4.5 年的約 2023 億美元飆升至 6.8 年的近 2028 億美元,這得益於新技術以及航空航太、汽車和消費性電子產品製造商蓬勃發展的需求。當雷射器與電腦引導的機器人結合時,企業現在可以每天生產數千個零件,同時確保品質。
新型光纖雷射平台重塑了效率格局。光纖雷射的使用壽命長達100,000萬小時,維護工作量僅為二氧化碳雷射的一小部分,已悄悄取代其前輩,退出了大多數生產車間。它們還能切割鋁、銅等難以切割的反射金屬,就像切割紙板一樣輕鬆。
這些進步不斷推動雷射的應用範圍,並引起了各行各業的關注。透過改寫性能策略,工程師不僅在對現有產品線進行微調,還在構思一些曾經看似科幻的全新應用。
參考資料
- 近期雷射光束焊接製程綜述:幾何、冶金與機械特性建模
- 作者: SF Nabavi、A. Farshidianfar、Hamid Dalir
- 發表於: 國際先進製造技術雜誌
- 發布日期: 2023 年 11 月 16 日
- 引文: (Nabavi 等人,2023 年,第 4781–4828 頁)
- 概要: 本綜述全面概述了雷射光束焊接 (LBW) 製程的最新進展,重點在於幾何、冶金和機械特性。文中討論了用於預測 LBW 結果的各種建模技術,並強調了了解這些特性對於提高焊接品質和性能的重要性。
- 方法: 作者對現有文獻進行了系統性回顧,綜合了各項研究的結果,全面了解了 LBW 過程。
- 基於光譜儀的雷射焊接品質評估方法
- 作者: Jiyoung Yu、Huijun Lee、Dong-Yoon Kim、M. Kang、I. Hwang
- 發表於: 會議論文
- 發布日期: 2020 年 6 月 24 日
- 引文: (Yu 等,2020 年,第 839 頁)
- 概要: 本研究提出了一種使用光譜儀進行LBW製程品質評估的方法。作者開發了一種基於深度神經網路 (DNN) 的模型,根據焊接過程中收集的光譜數據對焊接品質進行分類。該模型在預測焊縫品質方面達到了約 90% 的準確率。
- 方法: 該研究涉及設計一個光譜儀來測量從焊接區域反射的光,然後使用實驗數據訓練 DNN 模型來對焊接品質進行分類。
- 雷射焊接過程的數值模擬– 詳細回顧雷射焊接類型和工藝的有限元素建模。
- 航空焊接工藝– 討論關鍵航空部件的先進焊接工藝,包括雷射焊接。
- 中國頂級H型鋼焊接生產線製造商及供應商
常見問題(FAQ)
Q:什麼是雷射焊接?
答:聚焦光,看起來就像外科手術一樣,在分子層面上熔合金屬。這種巧妙的技術被稱為雷射光束焊接。
Q:雷射焊接是如何運作的?
答:密集聚焦的雷射光束加熱金屬的速度比大多數人眨眼間還快,其後留下一個狹窄的、可直接焊接的熔池。結果是,焊接幾乎在你眨眼間就冷卻並黏合。
Q:為什麼選擇雷射焊接機而不是傳統的電弧焊接機?
答:速度、深度和技巧-三者任選其一,或三者兼得。雷射焊接在電弧焊接的瓶頸處脫穎而出,對母材的變形更小,並且能夠輕鬆進入狹窄的角落。
Q:哪些類型的雷射可以產生熱量?
答:商店裡有很多選擇:二氧化碳雷射、光纖雷射、Nd:YAG 雷射器,甚至是碟片雷射。每種雷射都對應特定的材料或作業規模,因此工程師選擇雷射的方式就像廚師選擇刀具一樣。
Q:雷射焊接適用於所有類型的金屬嗎?
答:此製程確實適用於多種金屬,包括普通鋼、輕質鋁、活性鈦以及許多特殊合金。即便如此,工程師仍必須根據每種金屬獨特的熱學和光學特性,調整雷射波長、脈衝持續時間和功率等級。
Q:熱傳導焊接與熔焊有何不同?
答:熱傳導焊接會溫和地加熱表面,形成厚度不大的薄熔化焊角,而熔化焊接則會將材料完全加熱,直到形成完整的熔池並凝固成牢固的接合。兩者的差異主要在於電子束在基材上沉積的能量大小。
Q:遠程雷射焊接是如何實現其效果的?
答:在這種技術中,由靈活的機械手臂引導的光束可以到達固定式焊炬難以或無法到達的位置,從而允許在複雜的組件上進行快速接縫,同時不會幹擾工件本身。
Q:雷射焊接為車間帶來哪些優勢?
答:其主要優點包括精確度,可最大限度地減少焊後清理工作;閃電般的快速循環時間,可提高產量;淺熱影響區,可保留原始材料特性;以及與自動化生產線或 4.0 製造網路的直接整合。