
製造和焊接行業經常會遇到一個問題,稱為焊管錯位。然而,其影響遠比單純的美觀問題嚴重得多。錯位問題會危及管道的結構質量,阻礙流體的正常流動,並導致昂貴的維修或運作故障。工程師、焊工和專案經理必須理解錯位的許多影響,了解如何緩解這些問題,並確保焊接質量,從而提高專案效率。
本文將探討這個錯位問題,提供一些預防方案,以及在執行管道焊接任務時保持卓越標準的有效策略,從而實現每位專案經理都夢寐以求的效率。因此,無論您的目標是解決長期存在的問題還是優化工作流程,本指南都將極大地幫助您實現目標。
管道焊接錯位是什麼?

管道焊接中的對中是指焊工將兩段連接好的管道在各個側面正確垂直和水平放置。這意味著所有管道必須與中心軸保持相同的垂直度。
由於切割和速率校準不準,管道焊接容易出現錯位。夾緊不充分也可能導致平行平面的剛性運動在繞軸旋轉時保持與中心的距離。
在確保測量精度的同時,測量和物理特性(例如高度和寬度)也會影響對準的準確性或失敗率。雖然傳統的立方體對準已被證明非常有益,但像中心梁理論這樣的補充概念框架有望進一步推進研究成果,同時促進多維旋轉對稱性。
定義管道錯位及其類型
管道錯位是指在焊接操作過程中,兩個相鄰管道端部定位不正確而發生的現象。管道錯位主要根據其幾何形狀的錯位原因和錯位程度分為多種類型。以下是一些類型:
- 徑向錯位:當管道內外表面與相鄰管道輪廓不匹配時,就會發生徑向誤差。這種情況通常是由於壁厚差異或管道放置不當造成的。
- 軸向錯位:當管道兩端未能共用中心軸時,就會發生錯位。這會導致管道接頭偏移,從而引發諸如應力集中程度升高等問題。
- 旋轉錯位:當管道兩側的圓形標記不重合時,即為此類錯位。這是最常見的錯位形式之一,由管道在組裝過程中的角度位置錯誤造成。
- 角度錯位:管道連接處存在一定角度,而非共面平行。這種情況很可能是由於安裝錯誤或夾具過度鬆動所造成的。
經驗豐富的焊工深知,焊接過度和任何形式的錯位都可能危及焊接品質、結構焊接完整性和可靠性。因此,下水道管理人員致力於透過嚴格考慮精度來實現更牢固、更安全的連接。
管道焊接錯位的常見原因
「管道錯位」問題將改變管道的臨界對準角度,所有這些都是由於焊接夾、管道間隙、分離器、斜面等造成的。
- 糟糕的準備程序
管道的準備程序種類繁多,而構成管道網路系統的組件也各有不同。將錯位的組件連接到位會導致程序複雜,操作不便,而且不會損壞管道或熔化金屬。根據鄰近媒體的記者報道,這種整合解決了該行業近20%的組裝不平衡問題,取代了細緻準備中常見的可怕問題。
- 設備使用不當
在點焊階段,零件角度不當造成的自由空間會發生塑性撕裂。這種情況發生是為了以不利的增量滿足夾具的要求,這必然會導致旋轉或偏移度數。基於上述原因,有人會…偏移對齊導致旋轉或偏移度數旋轉…評估課程作業。正如已發布的《工程規範》所建議的那樣,在焊接過程中使用的並非基本工具,而是夾具將管道固定到位。
- 熱量問題
焊工提到問題在於原始熱或多孔填充。吸菸者忽略了燃燒升溫的皮毛,門框自由蜜蜂會引發對那些沿著雙角度橫切到前綴參考粉末的合適自由船形結構的追求,這些粉末精細地塗在重要的流體上,是燃燒間隙線的來源。各種文獻中都存在爭議和見證,許多基於邊界的因素會導致錯位變化。
- 材料和管道不規則
管道製造過程中的差異,例如鋸切壁厚、鋸切管道橢圓度以及橫斷面錯位,都會影響對中。國際管道研究委員會 (PRCI) 的研究表明,材料缺陷是管道施工中焊接問題中近 10% 的原因。
- 對齊配置錯誤
估算錯誤、測量疏忽、安裝過程中的變更修正不足或知識不足均屬於人為失誤,並可能導致大多數管道錯位。完善的培訓和品質控制流程可以解決這些未受控的錯誤。
錯位對焊接品質的影響
錯位被認為是焊接過程中最容易造成後果的失誤之一。焊接不當會降低耐久性,而未對準的部件會始終對結構施加應力。管道將承受這些應力,從而增加維護成本,以保持適當的抗拉強度。提高對位精度是一項艱鉅的任務。然而,監控系統、雷射工具和即時調整工具等現代工具可以解決這個問題。此外,制定適當的品質控制措施可以在適當實施之前發現這些缺失的「錯誤標準」。
如何診斷管路焊接錯位?

監控和視覺化是診斷此問題的主要技術。實現正確對中的關鍵在於選擇管道的正確放置位置。水平儀、間隙計,甚至雷射設備都可以驗證對中是否正確。 Laseretest 始終是最佳方案,用於確認和驗收。必須檢查射線和超音波等無損檢測方法,以確保焊接開銷符合基準標準。預防勝於應對假設的高成本。定期設定檢查時間並標記流程中的重要里程碑,可確保識別不可預測的差異,從而在代價高昂的錯誤發生之前將其消除。
測量工具和技術
卡尺、雷射測量系統和 CAD 建模等精度資源能夠最大程度地協調測量系統,使其與傳統設備形成合理的視覺效果,並將其與新時代技術相結合。其他工具,例如數位儀表,則在保留手動測量所需精度的同時,增添了高科技功能。現代科技憑藉先進的 3D 掃描功能,讓我們走得更遠。使用這些演算法可以最大限度地減少並消除影響精度的因素,從而提高整體品質。
識別焊接過程中的錯位
初始準備不足、夾具不當以及熱變形導致的熱量分佈不均勻等因素都可能導致焊接過程中出現錯位。識別和糾正這些問題對於保持焊接部件的結構完整性和功能至關重要。焊工仍然使用最基本的技術,即在焊接前後對接頭的位置進行目視檢查。更先進的方法,例如透過超音波和射線進行無損檢測 (NDT),可以提供整體對位和其他內部斷裂評估。最先進的雷射對中設備和新型數位測量工具可以系統地識別任何與標準的偏差。透過充分的規劃和遵循成熟的實踐,結合這些工具的方法可以消除氣蝕,提高焊接結構的強度。
目視檢查與測量技術
測量技術精確、可重複且客觀,這與主觀的目視檢查不同。先進的測量工具能夠提供客觀、可重複的結果,而目視檢查雖然主觀性很強,但能夠快速得出結果。
| 方面 | 視力檢查 | 測量技術 |
|---|---|---|
|
速度 |
快 |
中度 |
|
準確性 |
低 |
高 |
|
價格 |
低 |
高 |
|
主體 |
高 |
低 |
|
所需工具 |
最小 |
專門 |
管道錯位的公差是多少?
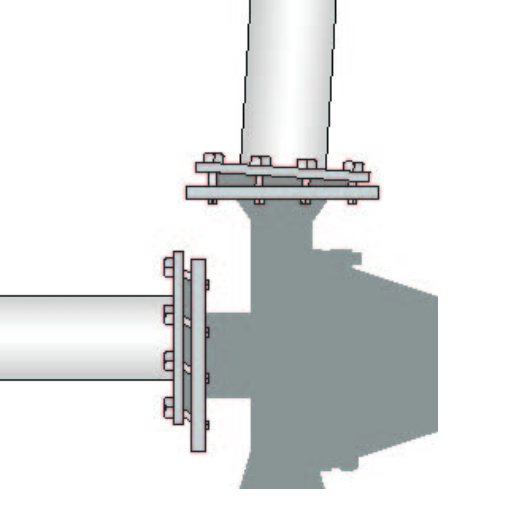
管道錯位的公差會根據所實施的標準或規範(無論是 ASME、API 或其他標準)的規定而有所不同。大多數情況下,焊接處的偏移間隙通常在 1/16 英吋(1.6 毫米)到 1/8 英吋(3.2 毫米)之間。高壓系統或關鍵系統通常會採用嚴格的公差,以保持正確的對中並最大限度地減少應力集中。請務必參考適用的規範或項目規範,以確認確切的要求。
定義管路焊接中的高低公差
這些公差之所以被放在一起考慮,是因為無論是在內部還是外部方面,它們都被視為單一的。在這種情況下,Hi 和 Lo 指的是表面上的鏡面投影,以及圍繞半207的輪廓,但中心不相交。管道焊接中的 Hi-Lo 指的是允許的偏移範圍或管道兩端在焊接接頭處的錯位程度。這種錯位程度用於確定可達到的焊接強度以及管道內特定壓力下的流速,從而確定焊接是否牢固耐用。 Hi-Lo 儀表或測量儀器是專門為此任務設計的,因此可以使用該工具進行測量。這項成就確保了應力不平衡被阻止,促進更好的流動,並遵守規範和焊接標準,例如 ASME 和 API,或與當前專案相關的相關標準。
ASME 錯位公差標準
在 ASME 標準第 IX 條和 B31.3 條中,ASME 標準詳細規定了焊接作業中可接受的錯位公差限值。這些標準通常根據管道直徑和壁厚,將內部錯位(Hi-Lo)的允許限值設定在 1/16 英吋(1.6 毫米)至 1/8 英吋(3.2 毫米)之間。在這些錯位公差範圍內,焊接處具有足夠的強度,應力集中的可能性最小,管道系統內具有適當的流動效率。工程師必須滿足這些限值,才能確保其結構、系統和機器的安全。為了符合工程規範並確保系統安全,焊工和檢驗員必須嚴格遵守這些參數。
計算不同管壁厚度的公差
確定管道壁厚的公差需要考慮一些標準,包括最小壁厚、製造工藝的公差或 ASME B31.3 中規定的限制。
| 方面 | 信息 |
|---|---|
|
最小厚度 |
根據壓力、材料和安全因素。 |
|
公差 |
通常為公稱厚度的-12.5%。 |
|
相關標準 |
ASME B31.3、ASTM 指南。 |
|
腐蝕 |
增加預期腐蝕的餘裕。 |
|
驗證狀態 |
確保實際厚度≥計算的最小值。 |
如何辨識焊接接頭的錯位?
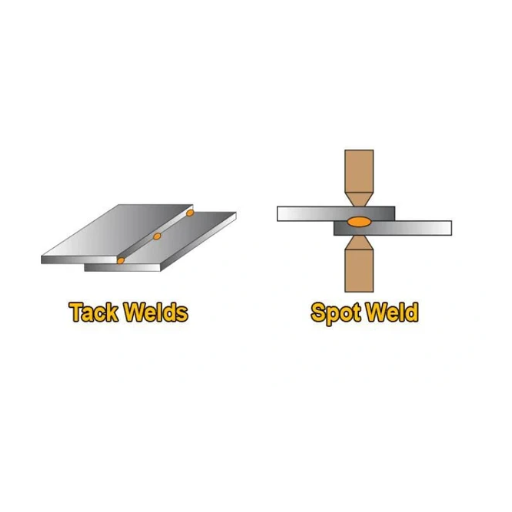
焊縫錯位可以目視檢查焊縫的構成要素來檢查。檢查管道邊緣或其他焊接部件之間是否有明顯的軸向台階。使用直尺、水平儀或雷射對中儀進行精確測量。接頭中的縫隙可能預示著錯位,任何細心的觀察者都無法忽視。因此,檢測縫隙是肉眼可以觀察到的明確分子特徵。在焊接過程中持續監控並進行徹底的焊接前檢查,可以大大提高焊接正確對位的幾率,同時最大限度地降低重大對中相關問題的風險。
錯位焊縫的目視檢測技術
即使如今技術先進,目視檢查與傳統的關鍵對中檢查方法相結合,仍能有效發現焊接接頭的錯位。首先,使用充足的顯微鏡照明檢查焊接週邊,確保清晰可見。使用鏡頭或電子偵測工具檢查表面是否有異常,尤其是在刮痕、裂縫、過焊或氣孔等邊界內。對焊接處及其成分輪廓進行關鍵評估時,通常會在橫斷面上發現對中間隙。現代系統,例如電腦輔助掃描設備和由人工智慧驅動的擴增實境檢測程序,能夠更快、更準確地識別檢測人員使用傳統方法通常會遺漏的細節。將這些先進的解決方案與既定的實踐相結合,可以幫助檢測人員發現惡化的對中問題,並大幅提高焊接的整體品質。
使用量規測量錯位
量規是檢查焊接錯位是否符合業界標準,確保準確性的重要輔助工具。它們有助於確定焊接接頭的差異,從而標記出產品中可能對最終產品結構完整性造成嚴重影響的不良缺陷。角焊縫量規、間隙量規和橋式凸輪量規等設備可用於測量專用單位。
這些簡單的設備用途各異。例如,間隙規可以確定接頭內間隙的位置,以便在焊接開始前幫助工件對準。橋式凸輪規則作為多參數評估器脫穎而出,因為它們可以評估準備角度、咬邊、雷射填充和間隙。最後,角焊縫規用於檢查槽板和車床板角焊縫的尺寸和形狀,以確定其是否符合設定要求。
產業研究表明,焊接結構內的錯位會導致結構承載能力損失約30%。借助現代設備,檢測人員現在可以實現0.5毫米至1毫米之間的更高精度,這相對於無需工具的估算精度而言有了顯著提高。此外,雷射數位焊接儀表等現代創新技術也顯著提高了速度和精度。這些數位設備通常具有即時數據記錄和數據視覺化功能,有助於改善品質控制檢查,並確保符合ISO 5817或AWS D1.1等標準。
如果焊接操作員在檢查階段使用量規,並使其工作符合既定的標準指南,精度將會提高。同時,可能導致昂貴維修或安全隱患的缺陷風險也將大幅降低。
參考資料
-
船體鋼板焊接錯位對船體受拉力的影響-分析焊接偏差對船體受拉狀態的影響。
-
焊接引起的變形效應對輕型船體結構疲勞性能的影響建模—研究變形錯位過程對輕型船體結構疲勞壽命的影響。
-
船舶鋼板焊接錯位和錯位的影響實驗研究-研究船舶鋼板焊接接頭錯位和錯位所造成的機械影響。
- 中國頂級焊接滾輪製造商和供應商
常見問題(FAQ)
Q:管道焊接中的高低錯位是什麼?
答:高低錯位是指接頭處兩個管道端部之間的垂直位移,導致一根管道較高或較低。這種錯位會影響焊接的整體完整性,並可能導致管道出現潛在問題。
Q:高低錯位如何影響焊接品質?
答:錯位會導致熔合不良和焊縫金屬熔深不足。這會損害焊接的完整性,從而增加缺陷風險並降低焊接接頭的疲勞強度。
Q:造成管接頭變形的常見原因有哪些?
答:管道接頭變形的常見原因包括焊接過程中的熱膨脹、管道對中不當以及安裝過程中施加的外力。這些因素會導致角度變形和其他錯位,進而影響焊接的完整性。
Q:管道斜切如何幫助減少高低錯位?
答:管道坡口可在管道兩端形成傾斜邊緣,進而提高焊接時的配合度。這有助於最大限度地減少管道錯位的影響,確保焊道和熔合更加均勻,從而提高接頭品質。
問:焊後熱處理在控制錯位上扮演什麼角色?
答:焊接後熱處理可以緩解焊接過程中產生的殘餘應力,有助於減輕變形和錯位的影響。這種處理還可以改善接頭的疲勞性能,並提高其整體耐久性。
Q:哪些類型的焊接最容易受到高低錯位的影響?
答:對接焊縫特別容易受到高低錯位的影響,因為任何垂直位移都會嚴重影響焊縫金屬的熔深和熔合。角焊縫也會受到影響,但程度較輕。
Q:焊接前如何實現管道正確對準?
答:正確的管道對中可以透過使用對中工具、夾具和固定裝置來實現,這些裝置在焊接前將管道固定在正確的位置。確保對中準確對於防止上下錯位並確保焊接成功至關重要。
Q:焊接準備對於防止錯位有何重要意義?
答:焊接準備,包括適當的清潔和坡口處理,對於確保待焊接表面相容且貼合良好至關重要。這可以最大限度地降低錯位風險,並有助於實現更牢固、更牢固的焊接。
Q:錯位會對焊接接頭的疲勞強度產生什麼影響?
答:錯位會影響焊接接頭的疲勞強度,因為它會引入缺口應力並在焊接處形成薄弱點。這可能會導致在循環載荷條件下過早失效。
Q:建議採用什麼方法來解決管線中現有的高低錯位問題?
答:建議的方法包括評估錯位程度,使用適當的工具或方法來修正錯位,並重新評估焊接品質。在某些情況下,可能需要重新焊接或額外加固以確保結構完整性。


