目的:去除金屬以進行準備或修復。
耗材:具有壓縮空氣的碳電極,或專用的焊劑塗層刨削電極。
設備選擇:匹配電極、電源、焊槍和供氣裝置。
品質保持:當專案需要時,在進行第二面焊接之前鬆開已準備好的凹槽。
氣刨焊是透過去除焊接(或工件)上的金屬來準備接頭、清除缺陷或打開焊根以便從另一側進行焊接。選擇合適的焊條首先要考慮工藝類型。銅包碳焊條和藥芯焊絲氣刨焊條去除熔融金屬的方式截然不同。
設備效能差距可能比耗材價格所顯示的還要大。 Arcair 的 K4000 比較表顯示,其在 80 psi 壓力下流量為 25 cfm,最大焊槍額定電流為1000 A。焊槍的電氣額定值、壓縮機的輸出流量和焊接機的持續輸出功率是需要單獨檢查的。
氣刨焊是去除金屬,而不是填充金屬。空氣碳弧氣刨使用碳棒和單獨的氣流噴嘴;特殊的MMA氣刨焊條會從其塗層中噴射出氣流。在選擇設定或設備之前,請先確定氣刨類型。
- 樑式角焊縫不一定需要進行背面刨削。
- 使用所選電極系列的電流和極性說明。
- 對照電源手冊,比較壓縮機在工作壓力下的流量。
- 表面處理和檢測必須協同進行:打磨可能會影響滲透檢測的結果。
鑿削桿的作用
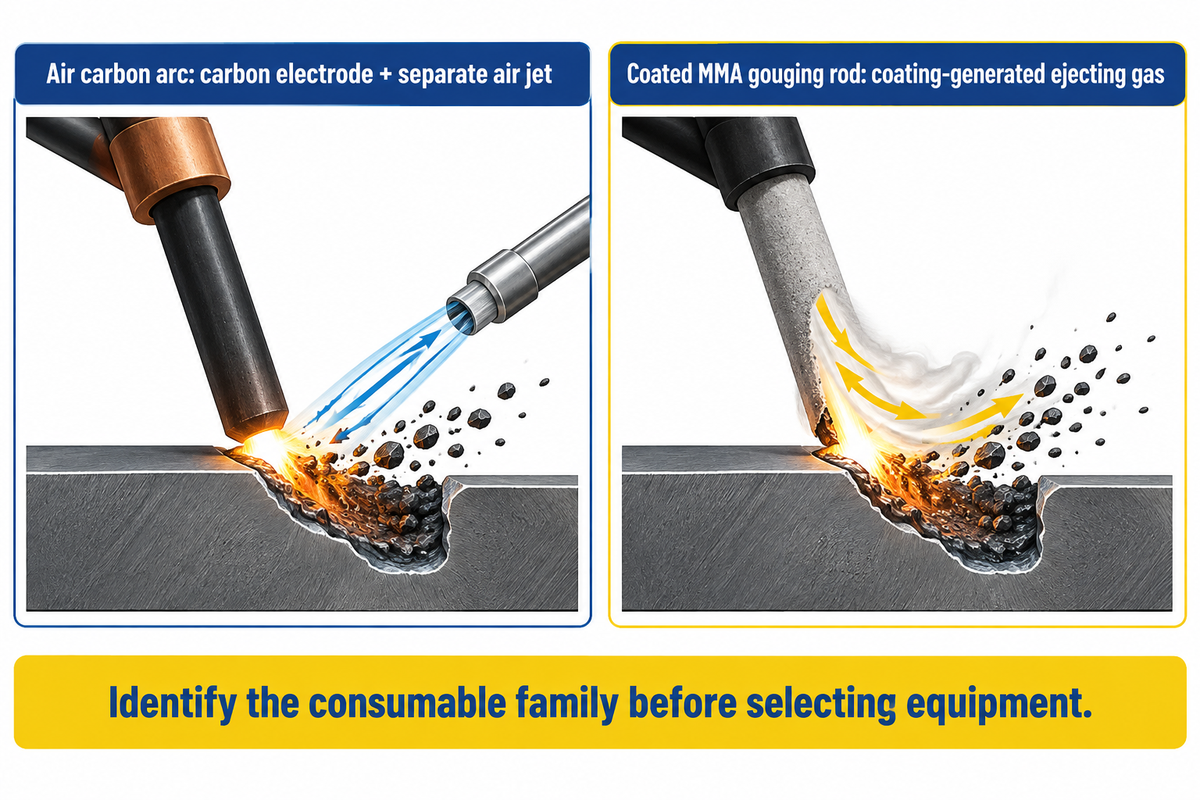
刨削電極產生電弧,熔化待去除的材料。之後必須採取措施清除溝槽中的液態金屬。在空氣碳弧刨削中,使用單獨的壓縮空氣流將熔融金屬從溝槽中吹走。 TWI 在其空氣碳弧刨削製程描述中指出,這種空氣噴射是此製程的顯著特徵。
專用的手工電弧焊(MMA)氣刨電極則採用了不同的設計想法。它們的焊劑塗層足夠厚,能夠產生足夠的氣體流和電弧壓力,從而將金屬推開。普通的焊條是用來焊絲的;不要以為它能代替切割或氣刨電極,只因為它能裝進焊鉗裡。
對於切割桿,應記錄指定的拆卸流程,而不要僅憑外觀選擇。產品說明書會指明所需的機械設備。對於局部維修,能夠輕鬆更換耗材可能是一個生產因素;而對於長期挖掘,清理能力和表面積則更為重要。
焊根回鑿
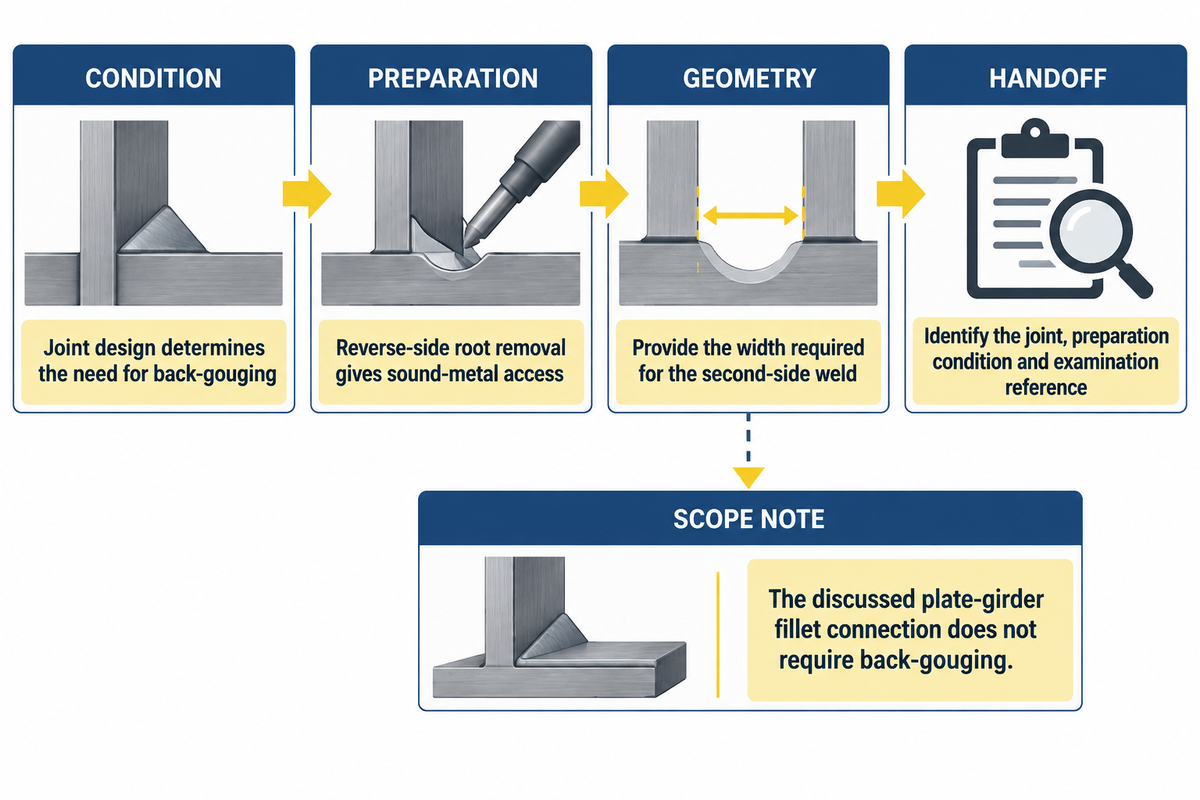
指定的焊接接頭決定了反面根部移除是否屬於生產流程的一部分。在訂購刨削工位之前,請確定該要求。
焊接中的背面鑿削是什麼?
背面刨削是指去除焊接接頭背面的材料,露出根部區域,以便進行焊接。其目的是使另一側焊接能夠接觸到所需的完好金屬層和接頭幾何形狀。是否需要進行這種準備工作取決於特定的接頭設計和焊接工藝。
接頭設計先於刨削。在AWS關於板梁腹板與翼緣連接的討論中,Ronnie Medlock解釋說,角焊縫的準備工作不需要進行背面刨削。這一觀點針對的是正在討論的連接;它並非修改圖紙中指定坡口焊接的理由。
對生產主管而言,適當的交接環節就是明確界定挖掘檢驗階段。操作人員需要了解接頭標識和所需的施工通道剖面圖。檢驗人員需要了解準備、指定的檢驗方法、驗收標準。
Hypertherm公司對背面刨削的解釋也強調了確保能夠接觸到完好的金屬層,以及為第二面焊接提供足夠的槽寬。如果刨削出的槽口狹窄,而沒有達到焊接製程要求的接觸面積,則可能會為後續工序的準備工作帶來問題。
桿徑和電流屬於同一過程
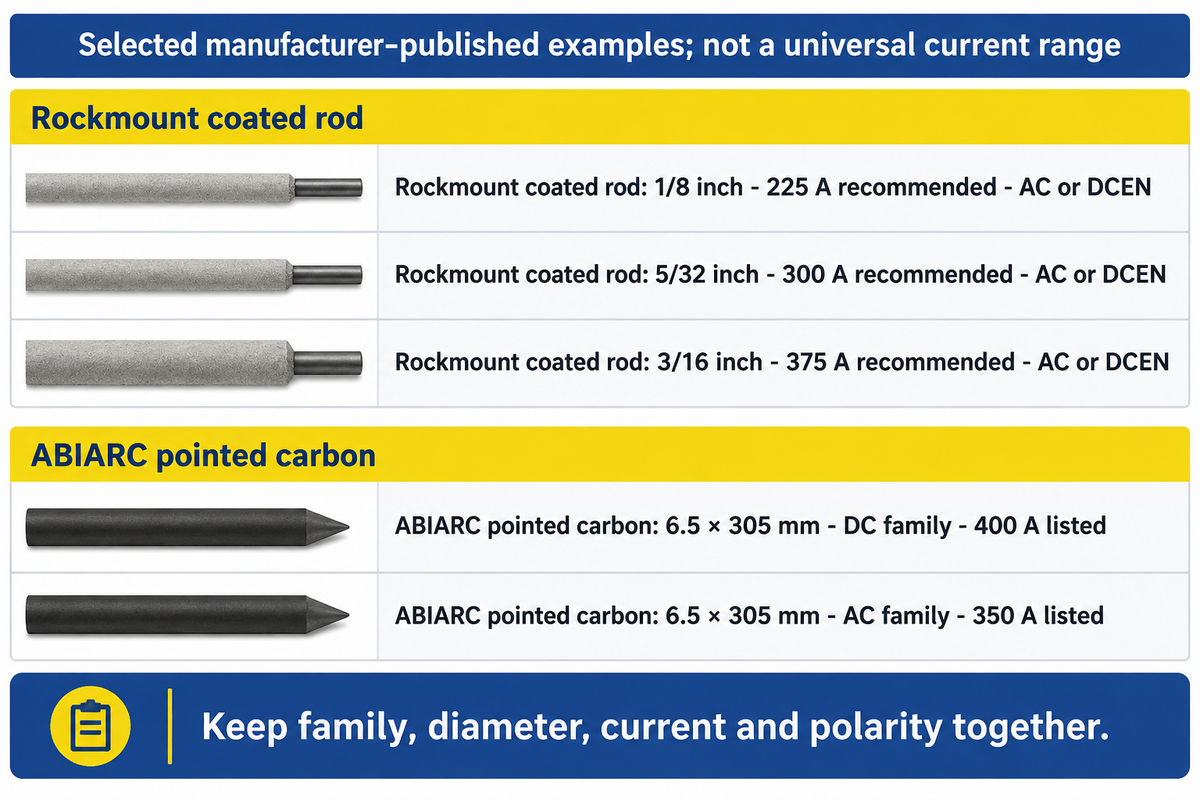
Rockmount 標稱其 1/8 吋 Electra AAA 電極的額定電流為 225 安培,產品推薦設定中支援交流電 (AC) 或直流反極性 (DCEN)。這說明僅憑直徑是不夠的:產品系列和電氣說明必須與產品編號一起提供。
| 類型/產品系列 | 尺寸 | 已發布 | 電氣標識 |
|---|---|---|---|
| Rockmount Electra AAA塗層鑿桿 | 1 / 8英寸 | 225 A 推薦 | 交流電或直流電 |
| Rockmount Electra AAA塗層鑿桿 | 5 / 32英寸 | 300 A 推薦 | 交流電或直流電 |
| Rockmount Electra AAA塗層鑿桿 | 3 / 16英寸 | 375 A 推薦 | 交流電或直流電 |
| ABIARC 點碳,直流電 | 4×305毫米 | 250 A 級 | DC產品系列 |
| ABIARC 點碳,直流電 | 5×305毫米 | 300 A 級 | DC產品系列 |
| ABIARC 點碳,直流電 | 6.5×305毫米 | 400 A 級 | DC產品系列 |
| ABIARC 點碳,直流電 | 8×305毫米 | 500 A 級 | DC產品系列 |
| ABIARC 點碳,AC | 6.5×305毫米 | 350 A 級 | AC產品系列 |
| ABIARC 點碳,AC | 9.5×305毫米 | 450 A 級 | AC產品系列 |
資料來源:Rockmount Electra AAA 推薦設定和ABICOR BINZEL ABIARC 技術參數表。這些行是產品範例,並非通用電流範圍的端點值。
刨削工需要與採購團隊使用相同的耗材標誌。因此,一份有效的採購記錄應包含製造商的產品代碼、電極系列、直徑、指定電流和極性等資訊。焊槍製造商和焊接電源製造商的資訊應分別記錄在不同的欄位中。
按照電極的電流建議和明確的極性說明進行操作;將焊槍的最大電流額定值視為單獨的焊槍限制。
這也適用於倉儲和採購,避免了因使用直徑相同但製程不同的焊條而導致的常見錯誤。對於焊接工程師而言,這可以作為參考,以驗證焊條是否與已批准的製程和設備相容。
匹配焊機、焊槍和氣源
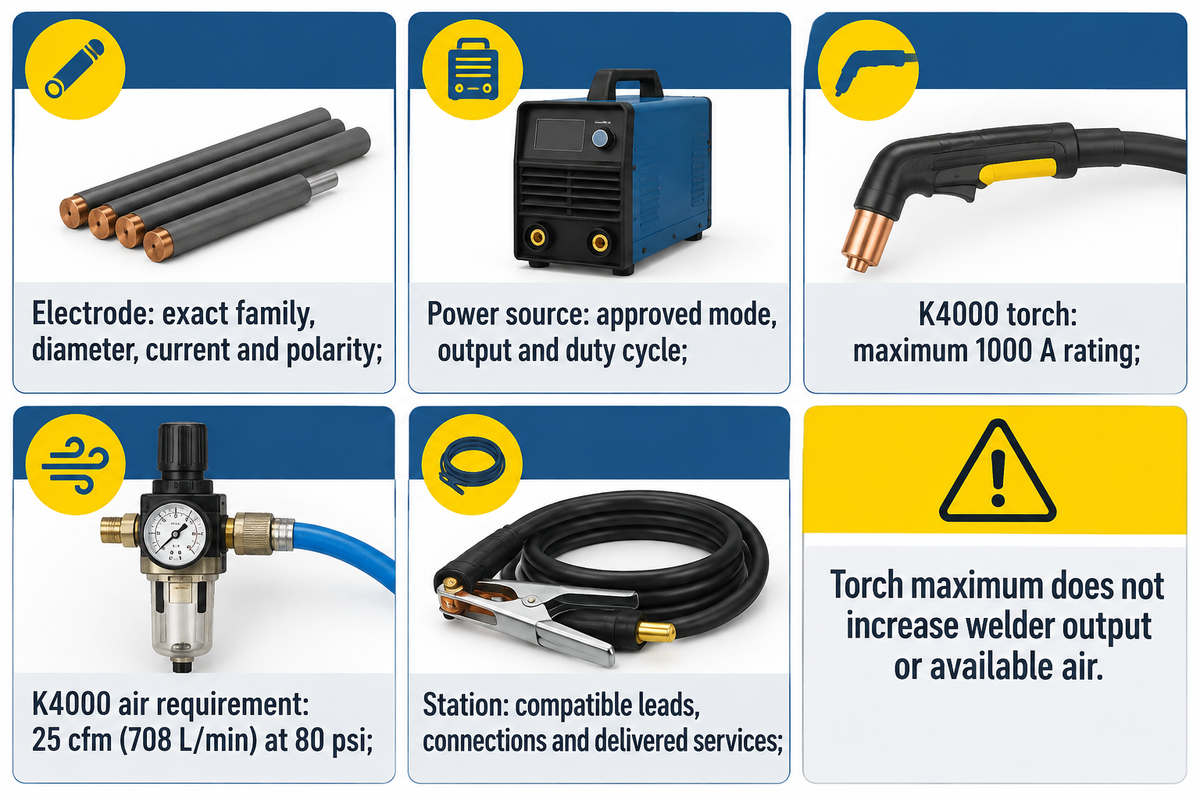
首先將輸出功率和工作模式與電極相匹配,然後確定焊槍和空氣需求。將所有設備介面記錄在同一份採購單上。
進行電弧氣刨需要多大功率的焊接機?
對於 Rockmount 的 1/8 吋 Electra AAA 焊條,焊接機必須按照建議提供 225 A 的電流,可使用交流電或直流反極性,並具備滿足指定焊接作業所需的足夠佔空比。沒有哪一款焊機能夠滿足所有焊接需求。首先要確定焊條的電流需求,然後查閱機器手冊,確定支援的焊條尺寸、設定和持續焊接能力。
米勒的設備指南指出,應參考規格書或使用手冊以及電極製造商的額定電流。指南中也討論了恆壓刨削在溝槽形狀選擇上的權衡,並解釋了通常對恆定電流電弧特性的偏好。一概而論地認為「所有恆壓刨削機都不好」會忽略這種差異。
消耗品到公用事業映射
耗材到公用設施映射圖將選定的移除方法與使用該方法所需的設備和提供的服務連結起來。
| 賽點 | 需記錄在案的證據 | 決策者 |
|---|---|---|
| 電極 | 精確的系列、直徑、電流和極性說明 | 焊接工程師/採購 |
| 電源 | 手冊中列出了經批准的刨削模式、可用輸出功率和占空比。 | 焊接工程師/工廠 |
| 火炬和空氣 | K4000 例:最大電流 1000 安培;壓力 80 磅/平方英吋;風量 25 立方英尺/分鐘(708 公升/分鐘) | 工廠/維護 |
| 全站 | 相容的導線、接頭和軟管佈置;運行期間提供的服務 | 合格的設備人員 |
如果現有焊接機支援所選焊條,請取得配套焊槍/電纜組件、氣管和接頭以及任何供氣不足的詳細報價。同時,也請對任何作業準備/檢查工作進行定價。這樣可以將可重複使用的設備和新購買的設備區分開來,而不是為每個車間設定相同的安裝價格。
K4000 的數據來自 ESAB/ Arcair 的製造商比較表。將 K4000 與流量為 25 cfm、壓力為 80 psi 的氣源相匹配,並分別檢查焊機的持續輸出功率和焊槍 1000 A 的最大額定電流。購買更高額定電流的焊槍並不會增加現有焊接機的輸出功率或工作站的可用氣量。
無氣焊條、碳弧焊、等離子切割或研磨
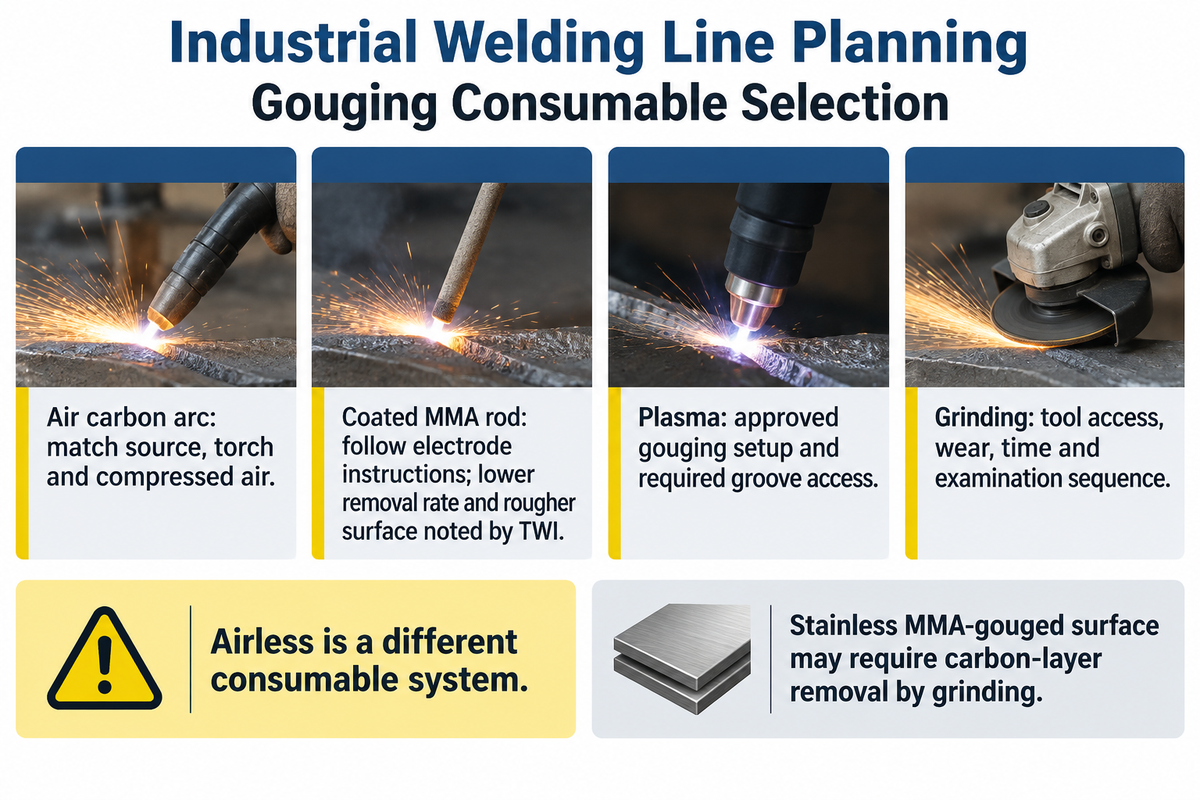
不用壓縮空氣,鑿岩棒能運作嗎?
專用的焊劑塗層MMA刨削棒無需專用壓縮空氣噴射即可去除金屬,因為塗層本身就能產生噴射氣流。空氣碳弧焊條則必須配備獨立的空氣供應系統和焊炬。無氣焊接是一種不同的耗材系統,並非指無需壓縮空氣即可運作碳弧焊條。
| 選項 | 設備問題 | 生產權衡 |
|---|---|---|
| 空氣碳弧 | 燃料源、鑿削炬和空氣系統能否支援所選碳材料? | 協調金屬清理、表面狀況和暴露控制。 |
| 塗層MMA鑿削棒 | 電極棒是否符合特定電極的使用說明? | TWI 表示與其他鑿削方法相比,去除率較低,表面更粗糙。 |
| 等離子切割 | 此等離子切割系統是否配備了經批准的切割裝置和耗材? | 使通道和凹槽幾何形狀與第二面焊接任務相符。 |
| 研磨 | 所選工具是否符合要求? | 工作計畫中應包括磨損量、準備時間和檢查順序。 |
無氣焊接並不意味著對所有材料都無需清理。 TWI的 MMA 指南指出,不銹鋼表面富碳,需要進行打磨。在選擇價格較低的耗材之前,請先比較所有準備工作量。 TIG 焊絲或 MIG 焊絲不會因為名稱不同而變成刮削性產品。
在過度開採之前製定暴露控制計劃
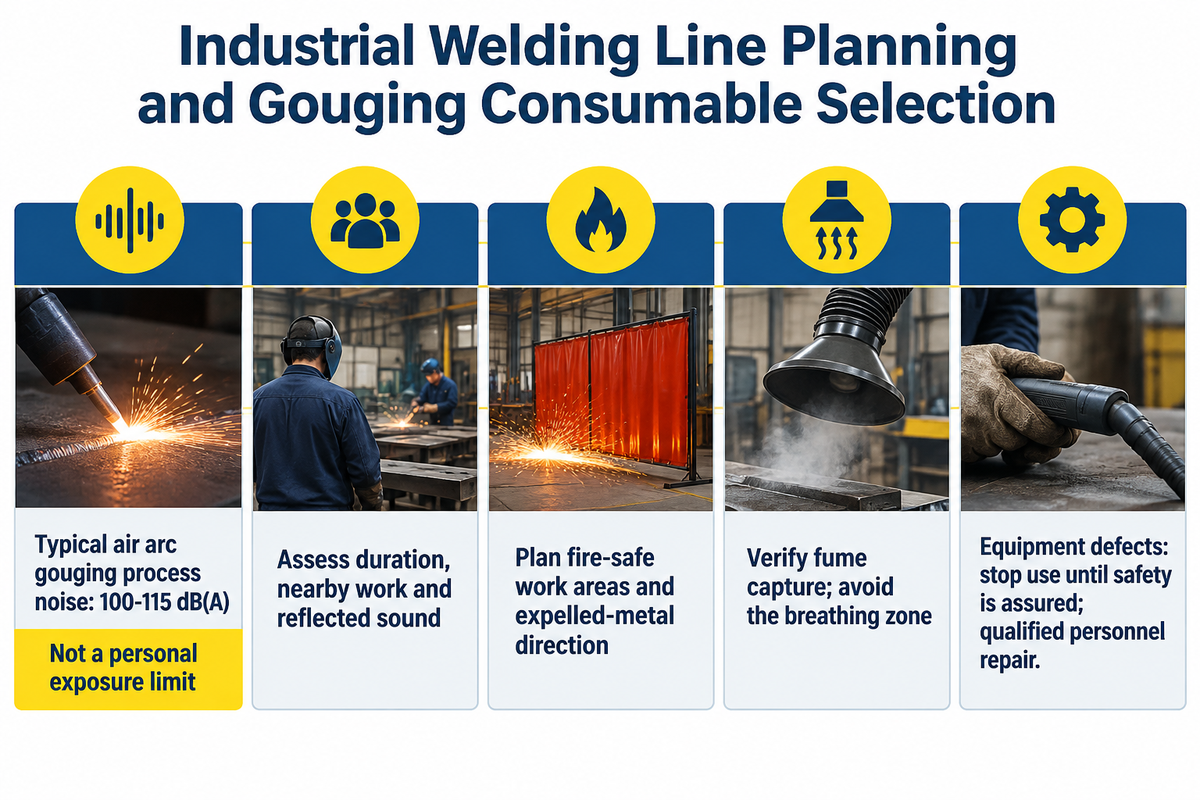
在首次焊接作業前,應將高溫金屬、電弧輻射、煙霧、電氣設備和噪音等因素納入作業現場規劃。英國健康與安全執行局 (HSE) 列出的典型空氣電弧刨削噪音範圍為100–115 分貝(A)。這是一個製程層面的雜訊範圍,而非個人暴露限值;作業持續時間、附近作業環境和反射聲都會影響個人暴露量。
“切割或焊接只能在已經或正在採取防火措施的區域進行。”
現場評估應涵蓋噴出的金屬、可燃物、其他工作人員、電弧屏蔽和煙霧捕集等方面的排放方向。美國職業安全與健康管理局 (OSHA) 的通風指南解釋了源頭捕集以及透過測量驗證缺陷的必要性。如果抽吸裝置的位置導致污染物穿過操作人員的呼吸區,則違背了其初衷。
應遵守當地適用的熱作業和暴露規則,並由合格人員進行設備檢查。根據美國職業安全與健康管理局 (OSHA) 的通用工業設備規則,缺陷必須上報,且必須停止使用直至確保安全;維修工作應由合格人員進行。電弧空氣設備必須保持其規定的空氣供應:氧氣火焰切割炬屬於不同的製程。
重新焊接前檢查焊縫
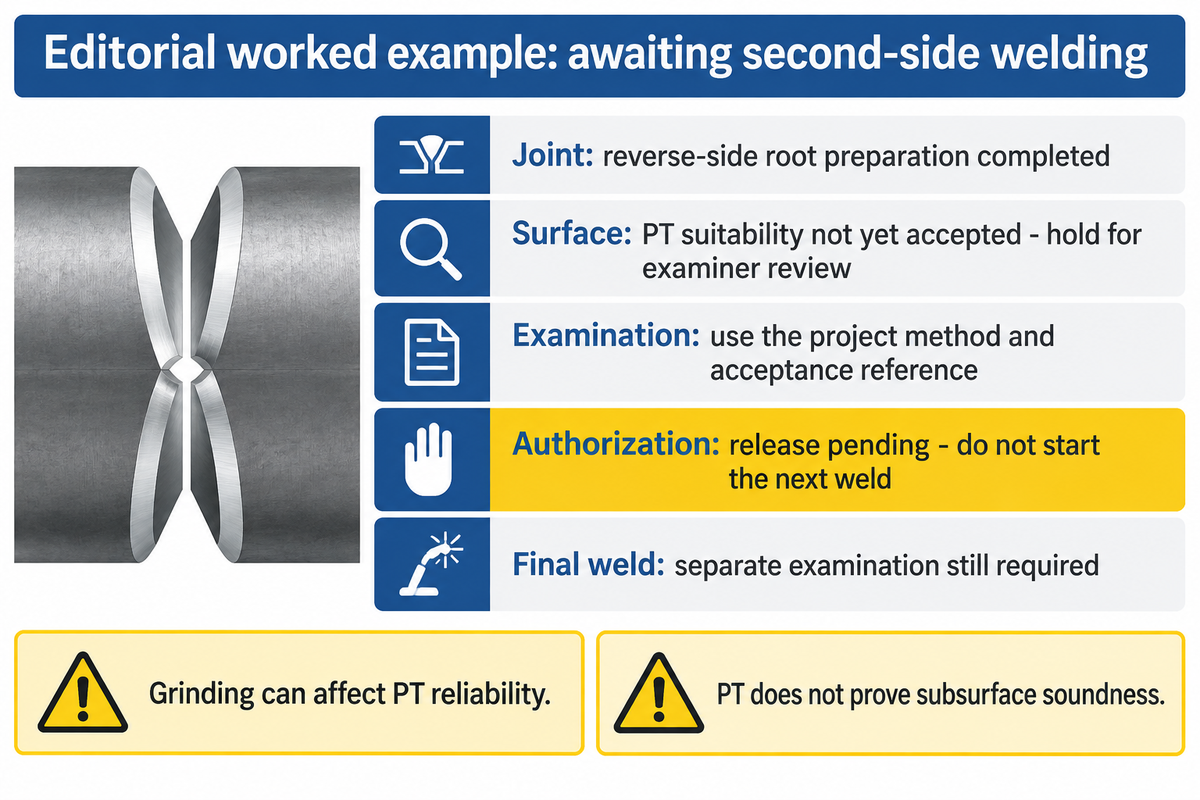
在進行下一道焊縫閉合之前,應根據作業規定的幾何形狀、表面狀況和檢驗要求釋放已準備好的焊根。記錄檢驗內容、適用的驗收參考標準、授權進行下一工序的人員。可見的開口焊接是此項檢查的開始,而非完整的檢驗記錄。
ISO 17635:2025 標準規定了焊接無損檢測方法的選擇以及基於材料、厚度、焊接工藝和檢測範圍等因素對檢測結果的評估。其品質等級和無損檢測驗收等級並非適用於所有檢測指標。項目檢驗計畫必須明確適用的檢測方法和標準。
表面處理會影響滲透檢測的結果。美國無損檢測協會 (ASNT) 指出,研磨和其他機械操作可能會在表面開口處留下金屬痕跡,從而降低後續滲透檢測的可靠性。應與負責的檢測人員商定表面處理和檢測順序,並採用適用的程序。任何為獲得合適的檢測表面而需要的進一步處理都應包含在該程序中。
Groove 發行唱片
焊縫釋放記錄了將準備好的焊接交給下一位焊工所需的準備工作、檢查依據和授權。
| 記錄字段 | 範例條目 | 發布後果 |
|---|---|---|
| 聯合行動 | 修復溝槽;根麵預備完成 | 將接頭與認可的維修說明進行配對。 |
| 已處理的表面 | 已記錄機械敷料情況;PT表面適用性尚未接受 | 暫緩審查,等待考官準備。 |
| 考試及標準 | 在項目檢驗計劃中輸入了所需的檢驗方法和驗收參考資訊。 | 根據該參考標準評估並記錄結果。 |
| 授權 | 負責審查員的釋放待定 | 在焊接處保持開啟狀態時,請勿開始下一次焊接。 |
| 最終焊接 | 保留單獨的完工焊接檢驗階段 | 焊縫釋放並不能取代最終焊接驗收。 |
ASNT 的方法概述將滲透探傷 (PT) 限制於與合適無孔材料表面相通的缺陷。外觀乾淨且無滲透探傷跡象並不能證明地下材料完好無損。
排除沉積物和不均勻溝槽故障
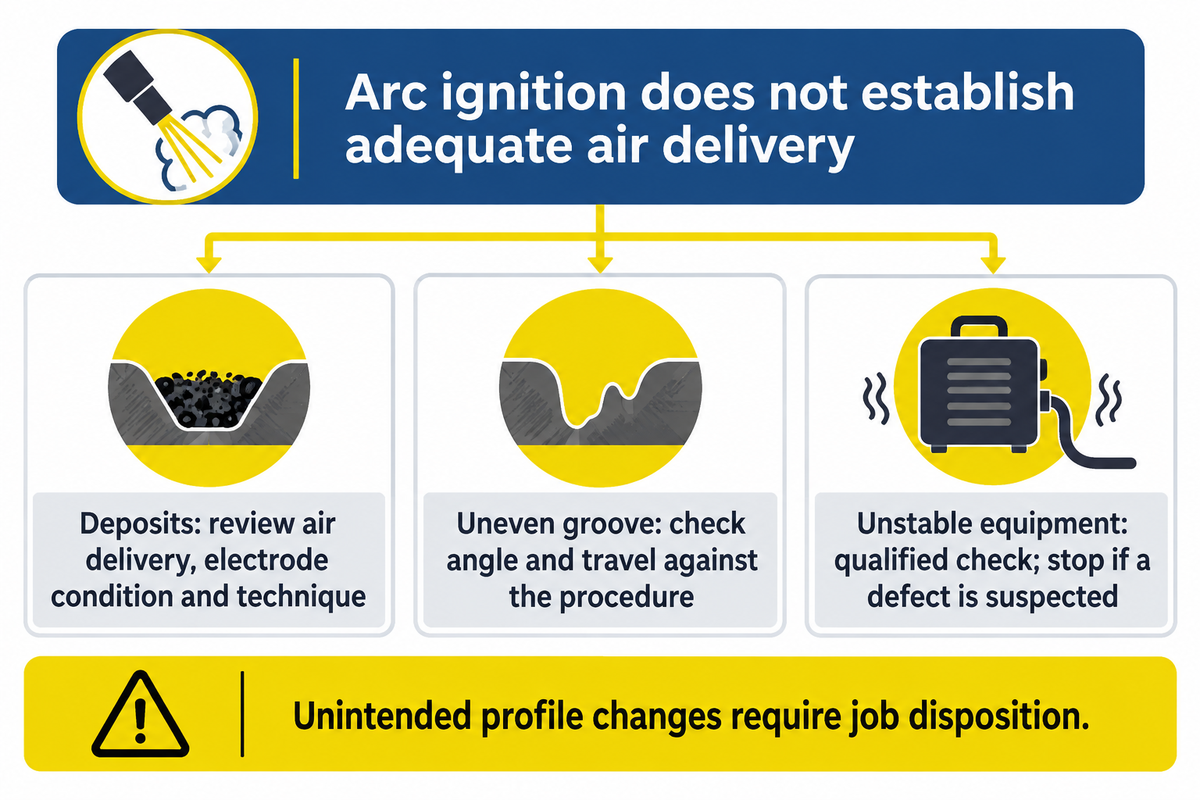
如果溝槽內殘留金屬,請檢查電弧旁的金屬清除功能。對於空氣碳弧氣刨,即使啟動了電弧,也無法提供足夠的空氣來清除熔融金屬。 TWI將碳沉積歸因於氣流不足或操作技術不佳,因此,出現此症狀應首先檢查製程條件,而不是立即增加電流。
- 沉積物或疑似污染: 檢查空氣輸送、焊條狀況和焊接技術是否符合操作說明;確定重新焊接前所需的焊接處理。
- 深度不均勻或出現不必要的孔洞: 在移除更多健康材料之前,檢查電極角度和行程的控制是否符合手術要求。
- 運轉不穩定: 請合格人員檢查訊號源設定、連接和所選耗材。如果懷疑設備有缺陷,請立即停止操作。
根據準備程序,在重新焊接前清除焊接渣和其他不必要的沉積物;溝槽內殘留材料會影響焊接表面的清潔度。對於碳鋼修復應用,品質團隊應區分錶面清理和超出預期接頭輪廓的開挖。較大的凹坑會影響焊接作業。
意外的輪廓變化需要被視為工作處置問題,而不能被掩蓋在更多的焊料之下。
將刨削工位安裝在焊接線周圍
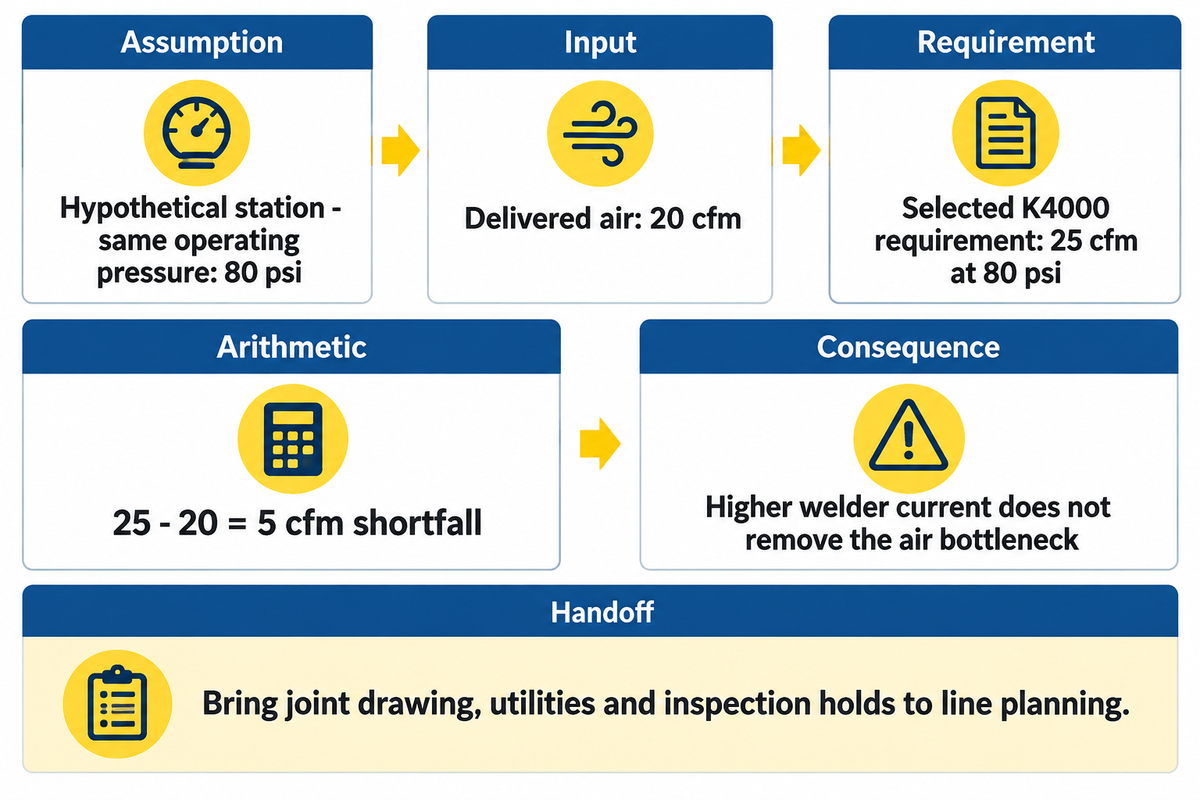
假設一個焊接站的供氣量為 20 cfm,壓力為 80 psi,而其選用的 K4000 焊槍需要 25 cfm 的供氣量和 80 psi 的壓力。由於供氣量不足5 cfm,此焊接站無法正常運作。光是購買一台更大電流的焊接機並不能解決這個瓶頸問題。
工作站的選址也會影響附近的檢查和搬運人員。在現場噪音評估中,應考慮周圍作業、作業持續時間和反射聲。確保在生產流程中,溝槽檢查工位能夠方便地進行。
週鄉H型鋼焊接生產線將把組裝、焊接、車削和矯直工序納入您的製造討論中。對於您的生產線項目,請提供接頭圖、計劃拆卸任務、可用公用設施和檢驗點等信息,以便我們進行設備討論。採購團隊可以據此確定耗材訂單、工位需求和生產線整合範圍,而財務團隊則可以考慮剩餘的實際設備工作量。
常見問題
什麼是氣刨焊接?
刨削是指在焊接準備或修復過程中去除金屬。電弧熔化工件,然後利用空氣或製程產生的氣流清除熔融金屬。反向刨削是在進一步焊接之前,對接頭背面進行相同的金屬去除。與填充焊絲不同,反向刨削的直接結果是形成一個凹槽或一個預處理過的表面。
可以用交流電進行碳弧鑿削嗎?
是的,需要使用交流電專用碳電極以及相容的電源和焊槍。例如,ABIARC 列出了不同的交流和直流尖電極系列。請參考對應的產品說明進行選擇,而不是直接使用直流碳電極並照搬塗層無氣焊棒的設定。例如,其 6.5 × 305 mm 交流規格的額定電流為 350 A;相同規格的直流規格額定電流為 400 A。
你直接往毒刺裡通入壓縮空氣嗎?
不。氣冷碳弧氣刨使用專用焊槍,該焊槍可固定碳電極並將氣流導向待去除區域。普通的電極夾持器無法透過添加氣管來實現此功能。請使用製造商指定的焊槍、連接件和氣源,並由合格人員檢查相容性。操作前仍需滿足單獨的電源和氣源要求。
重新焊接前是否必須將溝槽打磨平整?
在不銹鋼上進行MMA鑿削需要去除TWI描述的富碳表面;其他材料的準備工作則遵循已批准的修復流程。 TWI辨識出需要修整的富碳層和材料狀況;無氣焊棒的行銷不應凌駕於此要求之上。同樣,研磨並非完整的檢測方案。 ASNT描述了機械處理如何影響表面開口和後續的PT可靠性。應將準備方法和任何必要的後續處理納入檢測程序,然後根據項目標準評估溝槽。記錄的準備工作應說明如何使溝槽適合進行檢測。
在焊接另一側之前必須檢查哪些方面?
檢查已識別的接頭、已準備好的根部和坡口幾何形狀、表面狀況以及項目檢驗計劃要求的檢驗結果。在進行下一次焊接作業之前,記錄驗收參考編號和放行授權。操作員完成挖掘和檢驗員驗收是不同的記錄:當作業存在停工點時,兩者都至關重要。選擇針對待評估材料和缺陷位置的任何其他檢驗。根據檢驗計劃,選擇針對缺陷位置和材料的測試方法。如果表面處理改變了所選方法所需的條件,則在解讀檢定結果之前解決該條件。將最終焊縫檢驗階段保留為二次焊接後的單獨要求。這樣可以保留一份有用的生產記錄,記錄實際驗收的內容、驗收人員以及驗收階段。
討論管線佈局時,請提供接頭圖、梁尺寸和預定焊接順序。如指定接頭需要,請註明刨削和檢驗步驟,以便儘早將公用設施和搬運要求納入方案。
技術依據:本指南結合了產品說明、焊接指導和已發布的檢驗方法資訊。公用設施計算和坡口釋放記錄僅為範例,並非周祥公司實際施工報告。施工執行應遵循適用的已批准程序和現場要求。
參考文獻和來源
- TWI: 空氣碳弧氣刨; 手工金屬電弧刨削.
- 洛克芒特: Electra AAA 設定. ABICOR BINZEL: ABIARC電極表.
- 阿爾凱爾: 手動鑿削炬對比表米勒: 七個關於鑿岩設備的問題.
- AWS: 板梁圓角和槽連接海寶: 等離子背部刮傷.
- ISO: ISO 17635:2025 目錄和範圍ASNT: PT 方法概述; PT 準備的局限性.
- 美國職業安全與健康管理局: 1910.252; 1910.254; 通風指導英國健康與安全執行局 (HSE): 焊接健康風險和工藝噪音.