Dikemas kini November 2026 · Rujukan Kualiti Kimpalan Keluli Struktur & Saluran Paip
Dalam fabrikasi, kecacatan kimpalan hentakan arka perindustrian berlaku di luar sambungan kimpalan. Ia berlaku apabila elektrod kimpalan, muncung hidup atau pengapit pembumian longgar menyentuh keluli terdedah. Panduan metalurgi Pusat Inovasi Penyambungan Bahan (MaJIC) menyatakan bahawa kilatan pantas boleh membawa keluli kepada kira-kira 2,500 darjah F. Plat sejuk di sekelilingnya dengan cepat memadamkan dan menyejukkan keluli kepada 500 darjah F dalam masa beberapa saat. Seperti yang ditakrifkan dalam AWS D1.1/D1.1M:2025-AMD1 , kecacatan yang tidak disengajakan mesti dikisar kepada kontur yang licin dan diperiksa untuk kekukuhannya. Peraturan saluran paip di bawah 49 CFR § 195.226 mewajibkan sama ada pengisaran takuk penuh dalam toleransi dinding paip atau penyingkiran silinder penuh.
Walaupun kecacatan kecil daripada permulaan yang tidak stabil, atau kekurangan kawalan arka yang betul, memerlukan pengesahan bawah permukaan. Pengilat permukaan superfisial jarang sekali dapat menghapuskan perubahan fasa yang mendasarinya. Pemeriksaan kekerasan medan diperincikan di Forum Pemeriksaan & Kelayakan Persatuan Kimpalan Amerika . Ia menunjukkan bahawa parut tanah rata boleh dibaca di bawah RC 18 pada permukaan yang berlumur. Walau bagaimanapun, teras martensitik RC 34 hingga 42 masih terdapat kira-kira 1/32 inci di bawah permukaan. Untuk menanggalkan sepenuhnya lapisan yang mengeras itu memerlukan pengisaran campuran terkawal dan pengetsaan temperamen kimia dengan ammonium persulfat atau nital. Selepas itu, pemeriksa menjalankan ujian zarah magnet dan pengesahan ketebalan dinding ultrasonik.
Spesifikasi Ringkas: Kecacatan Kimpalan Arka & Ambang Pelupusan Kod
| Kitaran Pelindapkejutan Terma pada Keluli Sejuk | Memanaskan melebihi 2,500 °F dan melindap sendiri di bawah 500 °F dalam beberapa saat (MaJIC / Kerja Logam Kanada) |
| Kekerasan Bawah Permukaan & Kimpalan yang Diukur | Titik keras bawah permukaan RC 34 hingga 42 (data medan AWS CWI); puncak 500 hingga 751 HV10 pada keluli S355 (NIH PMC11084295) |
| Kedalaman Penggalian Perubahan Fasa Lazim | Kira-kira kedalaman kisaran minimum 1/32 inci (0.8 mm) digilap hingga 120 Grit sebelum pengukiran kimia |
| Formulasi Etsa Temperatur Kimia | 20% ammonium persulfat / 80% air mengikut berat pada 120 hingga 150 °F (atau semburan 1:10 pada 60 °F); 3% hingga 5% Nital selama 10 saat |
| Kedalaman Pengisaran Paip Maksimum | Sehingga 12.5% daripada ketebalan dinding nominal (87.5% baki lantai dinding mengikut toleransi pembuatan & 49 CFR 195.226) |
| Piawaian Pentadbiran (2025–2026) | AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 (Ruj. 601), 49 CFR § 195.226, 29 CFR § 1910.254, AMS 2700 |
Apakah Kecacatan Kimpalan Arka Pukulan? Analisis Metalurgi dan Kegagalan Pemadaman Pantas
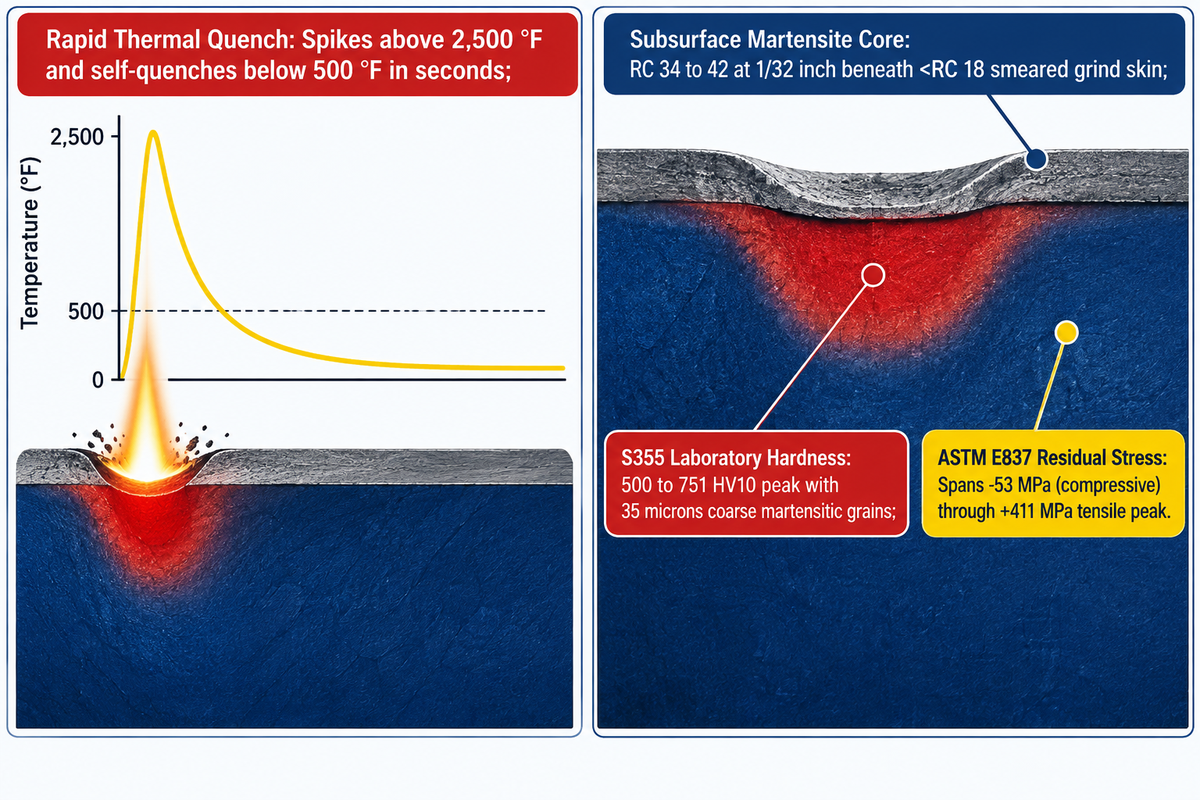
Hentakan arka ialah kawah lebur semula setempat dan zon terjejas haba yang mengeras yang terbentuk di luar sambungan kimpalan. Menurut data MaJIC dalam Canadian Metalworking, titik tersebut melonjak melebihi 2,500 darjah F dan menyejuk di bawah 500 darjah F dalam beberapa saat. Pada keluli S355 dalam kajian NIH PMC11084295 , pelindapkejutan pantas mencapai antara 500 hingga 751 HV10.
Sesetengah pekerja kedai menjelaskan tanda arka sesat sebagai calar kosmetik cetek yang akan ditutupi oleh semburan tembakan atau primer. Apa-apa sahaja yang menyebabkan garisan seretan boleh mengakibatkan hentaman tidak sengaja. Ia mencairkan kolam lebur cetek sambil menghantar input haba jumlah hampir sifar ke dalam bahan kerja sejuk yang besar. Bahan kerja sejuk bertindak sebagai penyerap haba segera dan mengubah struktur logam asas. Pemanasan dan penyejukan pantas ini mengunci karbon dalam kekisi kristal tetragonal berpusatkan badan yang herot. Pelindapkejutan menghasilkan martensit yang tidak terbaja. Ia juga meninggalkan tegasan baki merangkumi −53 MPa (mampatan) hingga +411 MPa (dengan tegasan baki tegangan puncak antara +300 dan +411 MPa) dalam ujian penggerudian lubang ASTM E837 pada spesimen elektrod bulat S355.
Dalam analisis kegagalan formal, setiap hentakan arka yang tidak ditanggalkan bertindak sebagai titik keras metalurgi dan takuk tegasan geometri. Semasa pemuatan dan pemunggahan trafik jambatan, rekahan mikro yang bermula pada rim kawah yang dikeraskan merambat di sepanjang bahagian bawah dek jambatan dan boleh bercampur dengan jenis retakan kakisan tegasan lain, seperti retakan. Turun naik tekanan saluran paip dalaman memacu pertumbuhan retakan yang sama. Pembuat fabrikasi yang menilai retakan sejuk yang disebabkan oleh hidrogen dalam kimpalan struktur mempertimbangkan tiga pencetus hentakan arka: martensit yang tidak dibaja, tegasan tegangan setempat dan hidrogen yang terperangkap, sama ada daripada fluks tepu atau gris.
Mengapakah Arka Sesat pada Keluli Membentuk Martensit dan Retakan Mikro yang Tidak Dibaja?
Arka sesat menghasilkan martensit yang tidak terbaja kerana sentuhan arka milisaat mencairkan kolam cetek tanpa memanaskan plat terlebih dahulu. Jisim sejuk itu memacu kadar penyejukan yang melampau. Karbon tidak boleh meresap ke dalam ferit lembut dan pearlit. Di bawah elektrod lekat bulat 4.00 mm pada keluli S355 10 mm, NIH PMC11084295 mendokumentasikan butiran kristal martensit kasar berukuran 35 mikron atau lebih lebar.
Semasa kimpalan berbilang laluan biasa dalam alur serong, input haba yang berterusan memperlahankan penyejukan dan seterusnya melemahkan manik-manik sebelum ini. Hentakan di luar alur tidak menerima sebarang hentakan. Ini diliputi dalam kurikulum kimpalan paip Institut Teknologi Lake Washington . Pulau martensitik terpencil mengecut semasa menyejuk dan mewujudkan retakan kawah atau lompang mikro bawah manik. Pemeriksa kimpalan yang diperakui AWS menjalankan demonstrasi lenturan berpandu pada bar rata 3/8 inci dan 1/2 inci. Mereka melakukan kimpalan dengan dawai E6010, E7018 atau MIG dan menggosok keluli sehingga licin sebelum demonstrasi. Walaupun selepas penggosokan permukaan, spesimen itu terbuka merentasi hentakan semasa lenturan.
Punca Biasa Hentaman Arka vs. Hentaman Arka, Percikan, dan Potongan Kimpalan
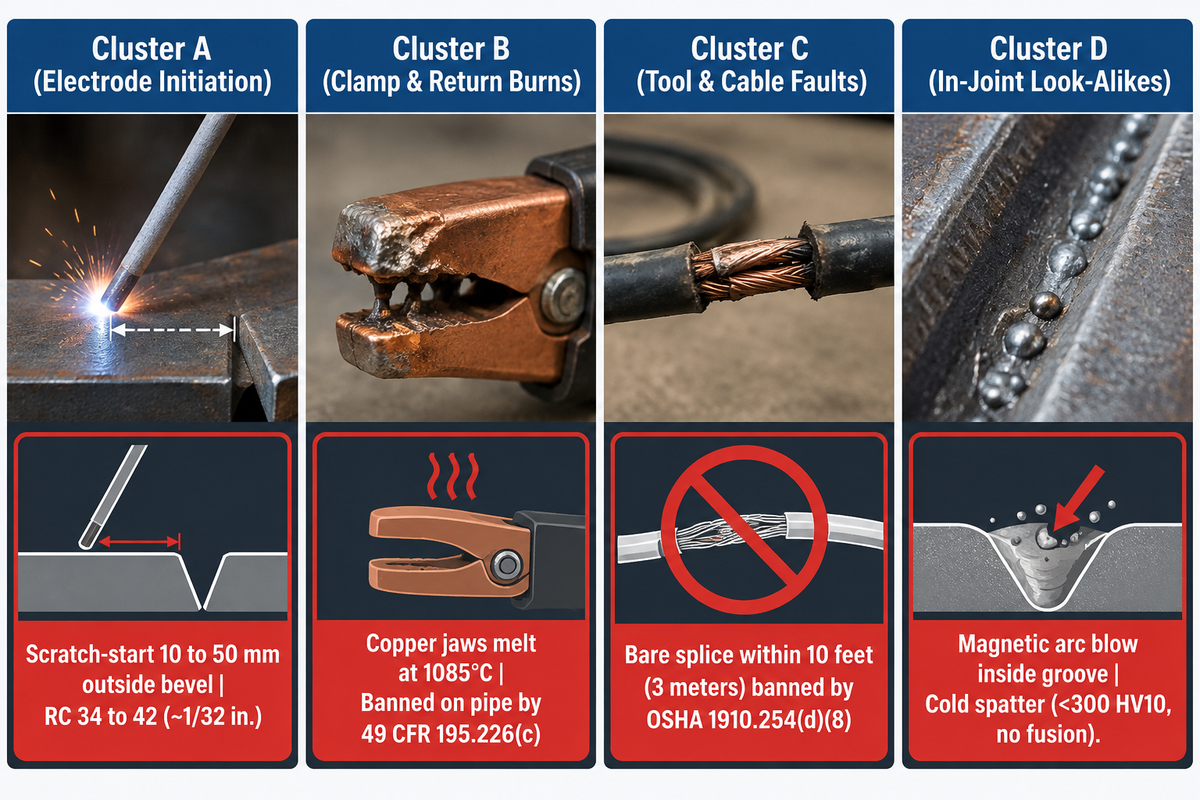
Empat laluan menyebabkan hentakan arka Induk-Logam. Permulaan calar yang disebabkan oleh elektrod di luar alur, sentuhan dengan keluli, dan arka merentasi pengapit tanah yang longgar adalah tiga daripada laluan tersebut. Laluan keempat ialah kebocoran arus melalui sambungan kabel yang dilarang dalam lingkungan 10 kaki (3 meter) oleh OSHA 29 CFR 1910.254(d)(8) . Hentakan sebenar Logam Induk menggabungkannya, tidak seperti Percikan Sejuk.
Pemeriksaan tapak kerja terhenti apabila pengimpal salah mentafsir kecacatan jenis ini dengan ketidakteraturan dalam alur dalam kimpalan. Untuk menyelesaikan kejadian hentakan arka, fahami bahawa gabungan logam induk adalah berbeza daripada percikan longgar. Gelembung percikan kimpalan longgar menyejuk melawan kerak kilang tanpa gabungan yang dalam, dan jika terdapat akar arka yang salah pada titik hentaman, ia akan bergabung dengan logam asas. Potongan bawah hujung kimpal meninggalkan alur linear berterusan di sepanjang tepi yang digabungkan, bukannya kawah, di sepanjang sempadan gabungan. Gouge hujung hujung linear dan tanda sentuhan elektrod adalah berbeza dan boleh ditentukan dengan pemeriksaan punca dan ukuran alur bahagian bawah hujung kimpal.
Semasa berada di bawah tegangan servis, kanta kekerasan tinggi setempat tersebut berfungsi sebagai titik permulaan retakan yang sangat berbahaya dan tapak permulaan retakan utama. Arka litar balik sama berbahayanya. Pengapit spring yang lemah sering ditemui di atas karat, cat atau percikan yang melekat pada saluran paip 16 inci atau girder berat. Arus kimpalan kemudian melompat jurang udara dan mencairkan pengapit ke dalam bahan kerja. Rahang aloi kuprum mencair pada suhu kira-kira 1085°C dan diketahui menembusi sempadan butiran keluli, sekali gus menyebabkan retakan kerapuhan. 29 CFR 1910.254(c)(2)(iii) OSHA juga melarang penggunaan rantai, tali dawai, kren, pengangkat atau lif untuk mengangkut arus kimpalan.
Apakah punca-punca biasa pukulan arka?
Punca-punca biasa bagi hentaman arka magnet termasuk medan magnet asimetri berhampiran hujung plat, kemagnetan sisa dalam serong paip keluli, amperaj arus terus yang tinggi dan penempatan petunjuk kerja yang lemah. Tidak seperti hentaman arka luaran yang memadamkan logam induk di luar sambungan, hentaman arka memesongkan arka kimpalan aktif di dalam alur dan menyebabkan kekurangan pelakuran.
Pukulan arka berlaku semasa kimpalan arus terus berhampiran hujung plat, bukaan akar yang dalam dan serong paip bermagnet. Pengimpal melawan pukulan arka dengan memendekkan panjang arka dan memiringkan elektrod ke arah pesongan. Mereka juga boleh meletakkan wayar kerja ke arah yang bertentangan dari kimpalan. Sebagai pilihan terakhir, pengimpal boleh menggunakan arus ulang-alik dalam had manual AC 80 volt dan DC 100 volt OSHA 29 CFR 1910.254(b)(3). Tiada pelarasan magnet yang membenarkan hentakan sesat pada keluli induk terdedah di luar serong.
| Kelompok Kecacatan | Jenis Ketakselanjaran Khusus | Di Mana Ia Muncul | Impak HAZ & Kekerasan Bawah Permukaan | Pelupusan Kedai yang Diperlukan |
|---|---|---|---|---|
| Kelompok A: Ralat Permulaan Elektrod | 1. Gores-Mulakan SMAW Strike | Tepi serong luar 10 hingga 50 mm | RC 34 hingga 42 martensit (~1/32 inci dalam) | Kisar ~1/32 inci, 120 Grit polish, asid etch + MT |
| Kelompok A: Ralat Permulaan Elektrod | 2. GTAW Tungsten Touch Strike | Flange atau dinding tiub bersebelahan | Kawah cetek + risiko rangkuman tungsten | Kisar kisar sehingga licin, sahkan PT atau RT penyingkiran rangkuman |
| Kelompok A: Ralat Permulaan Elektrod | 3. Cucuk Wayar MIG yang Tidak Digunakan | Zon pelepasan muncung berhampiran web | Titik pemadaman setempat 500 hingga 650 HV10 | Kisar bulu cerun 1:4, sahkan kekukuhan oleh MT |
| Kelompok B: Arus Balik & Kebakaran Pengapit | 4. Pembakaran Arka Pengapit Pegas Longgar | Tempat duduk pengapit hujung bebibir atau badan paip | Retakan antara butiran kuprum LME HAZ + dalam | Takuk kisar, etsa persulfat 20%, pemeriksaan dinding UT |
| Kelompok B: Arus Balik & Kebakaran Pengapit | 5. Pembakaran Tab Dikimpal Atas Tanah | Bahagian luar paip (dilarang oleh 49 CFR 195.226c) | HAZ ketebalan penuh & tegasan baki tinggi | Dilarang pada saluran paip cecair; memerlukan pemotongan atau pembaikan |
| Kelompok B: Arus Balik & Kebakaran Pengapit | 6. Arka Sesat Rantai Kren/Angkat | Pautan sentuh lug & rantai pengangkat | Rantai beban Embrittles (diharamkan oleh 1910.254c2iii) | Kuarantinkan sling dengan segera; kisar & permukaan MT lug |
| Kelompok C: Kerosakan Alat & Kabel | 7. Lay-Down Stinger Tanpa Penebat | Plat dek, perancah atau tiub dandang | Kawah berkelompok berbilang (kebocoran tiub dandang <1 minggu) | Kuatkuasakan buaian pemegang 1910.254(d)(7); kisar + etsa |
| Kelompok C: Kerosakan Alat & Kabel | 8. Kilat Sambat Kabel Bare (<10 kaki) | Tepi bebibir rasuk digosok oleh plumbum | Hentakan seretan linear + trek keras RC 34 hingga 42 | Gantikan kabel mengikut 1910.254(d)(8)-(9); kisar kisar |
| Kelompok D: Kecacatan Serupa Dalam Sendi | 9. Pengembaraan Tiupan Arka Magnetik | Alur kimpalan di dalam & akar kimpalan | HAZ kimpalan biasa; menyebabkan kekurangan pelakuran / keliangan | Laraskan panjang plumbum & arka pembumian; gouge jika tidak berfius |
| Kelompok D: Kecacatan Serupa Dalam Sendi | 10. Percikan Kimpalan Pelekat Sejuk | 5 hingga 100 mm di sebelah manik kimpalan | Tiada gabungan logam asas (keluli induk <300 HV10) | Gaun cakera cip atau nipis sebelum pembersihan semburan |
Kriteria Penerimaan Arc Strike: AWS D1.1:2025, ISO 5817 dan API 1104 Berbanding
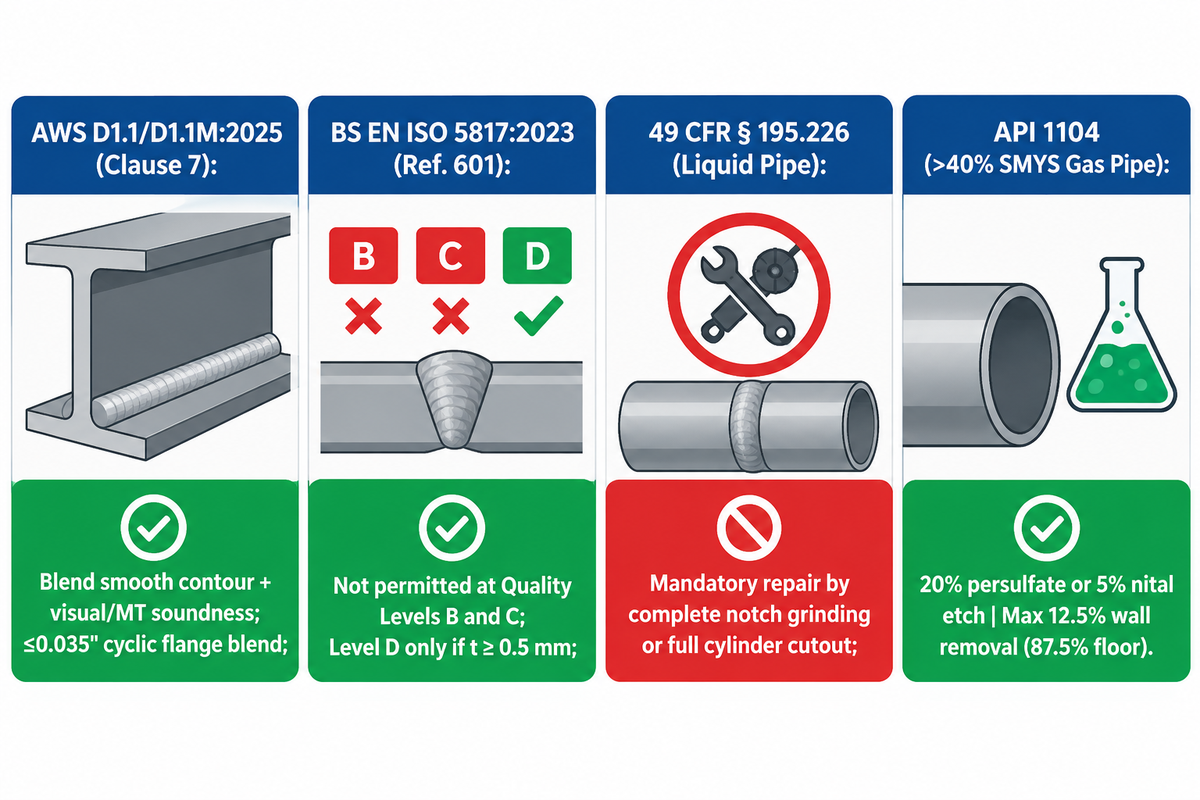
Terdapat dua kategori kod pentadbiran: piawaian pengisaran campuran bersyarat dan piawaian toleransi sifar. AWS D1.1/D1.1M:2025-AMD1 dan CSA W59 memerlukan kecacatan atau retakan daripada hentakan arka diadun kepada profil yang licin dan disahkan untuk kekukuhan logam. Menurut ISO 5817:2023 (Ruj. 601, dibincangkan dalam TWI Job Knowledge 38 Quality Levels ), arka sesat tidak boleh diterima pada Quality Levels B dan C.
Jurutera kualiti kerap menolak rasuk keluli struktur secara berlebihan. Petikan media sosial secara salah menyatakan bahawa AWS D1.1 memerlukan pembentukan kimpalan segera atau pengikisan rasuk untuk sebarang tanda sesat. Dalam praktiknya, bagi girder di bawah kes beban pemuatan statik atau kitaran, peraturan mutu kerja AWS D1.1 terpakai. Kru bengkel mesti mengelakkan hentakan sesat di luar sambungan kekal. Sebarang kawah atau retakan permukaan yang tidak disengajakan memerlukan pengadunan kontur yang lancar dan pemeriksaan kekukuhan. Kajian Teknikal ANSI AWS D1.1:2025 (Edisi ke-23) menyatakan bahawa pengeluaran keluli mentah dunia adalah 1,884 juta tan pada tahun 2024. Edisi 2025 memperluaskan peruntukan untuk ujian zarah magnet (MT) dan ujian penembusan (PT) untuk menilai permukaan yang telah dibaiki.
Matriks carian ini, yang digunakan oleh kakitangan kualiti untuk mengelakkan kekeliruan silang kod, membandingkan peraturan dalam AWS D1.1:2025, rujukan ISO 5817:2023 601 Tahap B/C/D, mandat API 1104 dan 49 CFR 192 & 195, dan lantai ketebalan reka bentuk ASME B31.3/VIII.
| Kod / Tahap Standard | Klausa Pentadbiran / Ruj. | Status Awal Setelah Dilanggar | Ujian Pasca-Pengisaran Wajib | Had Ketebalan & Pencetus Eskalasi |
|---|---|---|---|---|
| 1. AWS D1.1/D1.1M:2025 (Keluli Statik) | Klausa 7 Mutu Kerja | Elakkan kimpalan kekal di luar | Kekukuhan visual + MT apabila dinyatakan | Kontur licin dalam toleransi bahagian kilang/reka bentuk; jika tidak, pembaikan WPS yang berkelayakan |
| 2. AWS D1.1:2025 / CSA W59 (Siklik) | Peruntukan Beban Kitar | Pemula retak yang boleh ditolak | Pemeriksaan zarah magnet wajib (MT) | Campuran bebibir jambatan ≤0.035″ dengan kelulusan jurutera/DOT RT atau MT |
| 3. BS EN ISO 5817:2023 Tahap B | Ruj. 601 (Item 1.22 Lengkungan Sesat) | Tidak dibenarkan (Kualiti ketat) | Kisar + MT/PT + kekerasan/ukiran setiap ITP | Kerosakan logam induk sifar dibenarkan; memerlukan pelupusan NCR formal |
| 4. BS EN ISO 5817:2023 Tahap C | Ruj. 601 (Item 1.22 Lengkungan Sesat) | Tidak dibenarkan (Kualiti sederhana) | Pengesahan NDE permukaan kisar licin + | Ketebalan yang tinggal mesti kekal pada atau di atas lantai pengiraan reka bentuk |
| 5. BS EN ISO 5817:2023 Tahap D | Ruj. 601 (Item 1.22, t ≥ 0.5 mm) | Dibenarkan jika hartanah tidak terjejas | Pemeriksaan visual untuk ketiadaan retakan kawah | Tidak layak untuk keluli aloi pengerasan quench di mana HAZ bertukar rapuh |
| 6. 49 CFR § 195.226 (Paip Cecair) | Subbahagian D § 195.226(a)-(c) | Pembaikan mandatori setiap pembakaran arka | Penyingkiran takuk lengkap + pengukuran dinding | Toleransi dinding minimum di bawah spesifikasi paip mencetuskan potongan silinder paip penuh |
| 7. API 1104 / Paip Gas Tekanan Tinggi | Arc Burns (perkhidmatan SMYS >40%) | Takuk metalurgi yang boleh ditolak | 20% ammonium persulfat atau 5% nital etch | Penyingkiran dinding maksimum 12.5% (87.5% lantai dinding nominal); pembaikan kimpalan dilarang |
| 8. Paip Kuasa ASME B31.1 | Peraturan Pembaikan Hentakan Arka | Hilangkan semua retakan & cela | PT atau MT wajib pada paip keluli aloi | Tiub dandang dinding air yang tidak dikisar boleh terbakar dalam masa <1 minggu |
| 9. Jambatan NYS / Manual Keluli DOT | Penyingkiran Hentakan Arc Girder Jambatan | Kecacatan kritikal patah yang boleh ditolak | Ujian kekerasan mudah alih ( | Kisar melepasi zon bawah permukaan RC 34–42 (~1/32 inci) sehingga kekerasan induk kembali |
| 10. AWS D1.6 / AMS 2700 Keluli Tahan Karat | Permukaan & Pasivasi Keluli Tahan Karat | Risiko oksida & mikrofisur berwarna haba | Ujian penembusan cecair (PT) + pemeriksaan warna visual | Keluarkan oksida jerami menjadi ungu kepada logam kosong sebelum pasifasi nitrik/sitrik |
Cara Memeriksa Hentakan Arka: Visual, Zarah Magnetik, Penembus dan Pengukiran Asid
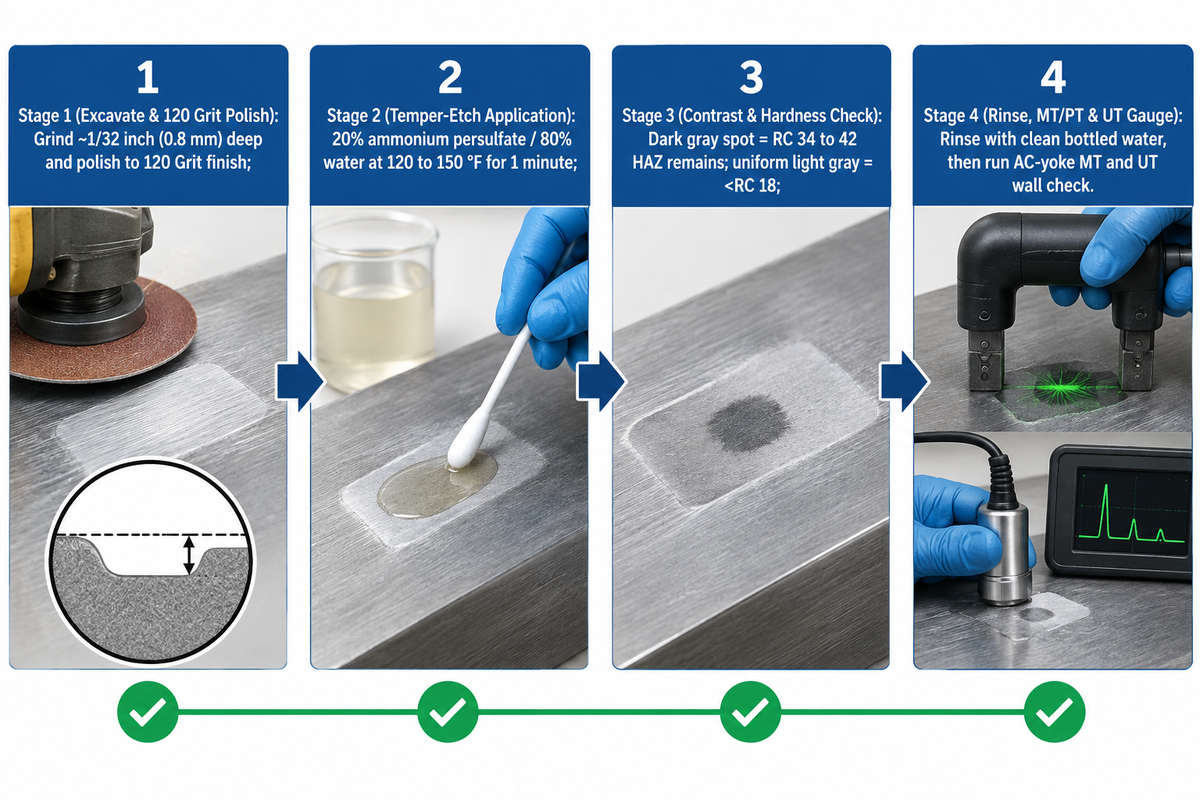
Pengesahan hentakan arka yang lengkap memerlukan dua lapisan pemeriksaan. Yang pertama ialah pengetsaan suhu kimia. Untuk ammonium persulfat, suhu standard ialah 120 hingga 150 darjah F (49 hingga 66 darjah C), dan masa pengetsa standard ialah 1 minit. Dua pengetsa biasanya digunakan: 1) 20% ammonium persulfat dengan 80% air, dan 2) 5% nital. Kedua, ujian penembusan atau zarah magnet membuktikan tiada retakan permukaan yang kekal.
“(a) Setiap lecuran arka mesti dibaiki. (b) Lecuran arka boleh dibaiki dengan menanggalkan sepenuhnya takuk dengan mengisar… Jika takuk tidak boleh dibaiki dengan mengisar, silinder paip yang mengandungi keseluruhan takuk mesti ditanggalkan. (c) Pembumian tidak boleh dikimpal pada paip atau kelengkapan yang sedang dikimpal.”
Satu salah tanggapan kedai yang berbahaya adalah menganggap bahawa pemeriksaan zarah magnet yang bersih selepas pengisaran roda kasar membuktikan pembakaran arka telah hilang. Seperti yang ditunjukkan oleh pemeriksa kanan AWS CWI di Forum AWS, roda kasar yang kasar, dalam proses pengisaran, mencacatkan logam mulur merentasi rekahan mikro, dan meninggalkan kulit yang dinyahkarbonisasi di permukaan. Kekerasan mudah alih menghasilkan RC 34 hingga 42 selepas proses pengisaran. Hanya selepas mengisar kira-kira 1/32 inci (0.8 mm) dalam dan menggilap dengan kertas pasir 120 Grit, bacaan menurun kembali di bawah RC 18.
Untuk metalografi makmal pada keluli S355, NIH PMC11084295 menetapkan penggilapan sehingga grit P2500 dan pengukiran dengan 3% Nital selama 10 saat. Juruteknik kemudian mengukur kekerasan Vickers di bawah beban 10 kg selama 10 hingga 15 saat pada grid 0.5 mm mengikut EN ISO 9015-1. Di lapangan, pemeriksa saluran paip dan jambatan mencampurkan 1 gram ammonium persulfat berbutir dengan 4 gram air tulen. Campuran itu bersamaan dengan nisbah berat 20% hingga 80%, manakala kru jambatan juga menggunakan botol semburan 1:10 pada suhu 60 darjah F. Disapu pada keluli karbon suam (120 hingga 150 darjah F), sebarang HAZ yang tidak ditanggalkan bertukar menjadi kelabu gelap terhadap logam asas kelabu muda dalam masa 1 minit. Apabila pengesahan volumetrik yang mendalam diperlukan pada bebibir jambatan tebal yang dibaiki, pasukan memasangkan pengukiran permukaan dengan pemeriksaan kimpalan radiografi volumetrik.
Adakah Pengukiran Zarah Magnetik atau Asid Mengesahkan Penyingkiran Lecuran Arka Sepenuhnya?
Pengukiran makrokimia, sama ada dengan persulfat ammonium akueus atau dengan nitrik-alkohol nital, mengesahkan penyingkiran sepenuhnya zon yang terjejas haba pada keluli karbon. Ujian zarah magnet hanya boleh mendedahkan retakan permukaan atau berhampiran permukaan. Melepasi pemeriksaan penembusan zarah magnet atau pewarna, tanpa pengukiran kimia atau ujian kekerasan, boleh meninggalkan pulau martensitik RC 34 hingga 42 yang rapuh.
Pengukiran ammonium persulfat mempunyai satu sempadan metalurgi yang ketat. Larutan ini tidak bertindak pada keluli tahan karat austenit. Pada keluli karbon dan aloi rendah kekuatan tinggi yang bekerja melebihi 40% SMYS, pemeriksa menggilap rongga tanah hingga kemasan 120 Grit. Pemeriksa memastikan permukaan basah dengan ammonium persulfat selama 60 saat untuk membolehkan sebarang kontras perubahan fasa kelabu terbentuk. Kemudian mereka membilas dengan air botol yang bersih dan bukannya kain kedai berminyak. Kemudian mereka melakukan ujian zarah magnet AC-yoke dan pengukuran ketebalan ultrasonik.
Pengisaran vs. Pembaikan Kimpalan Berkelayakan: Matematik Ketebalan Dinding dan Peraturan Pelupusan
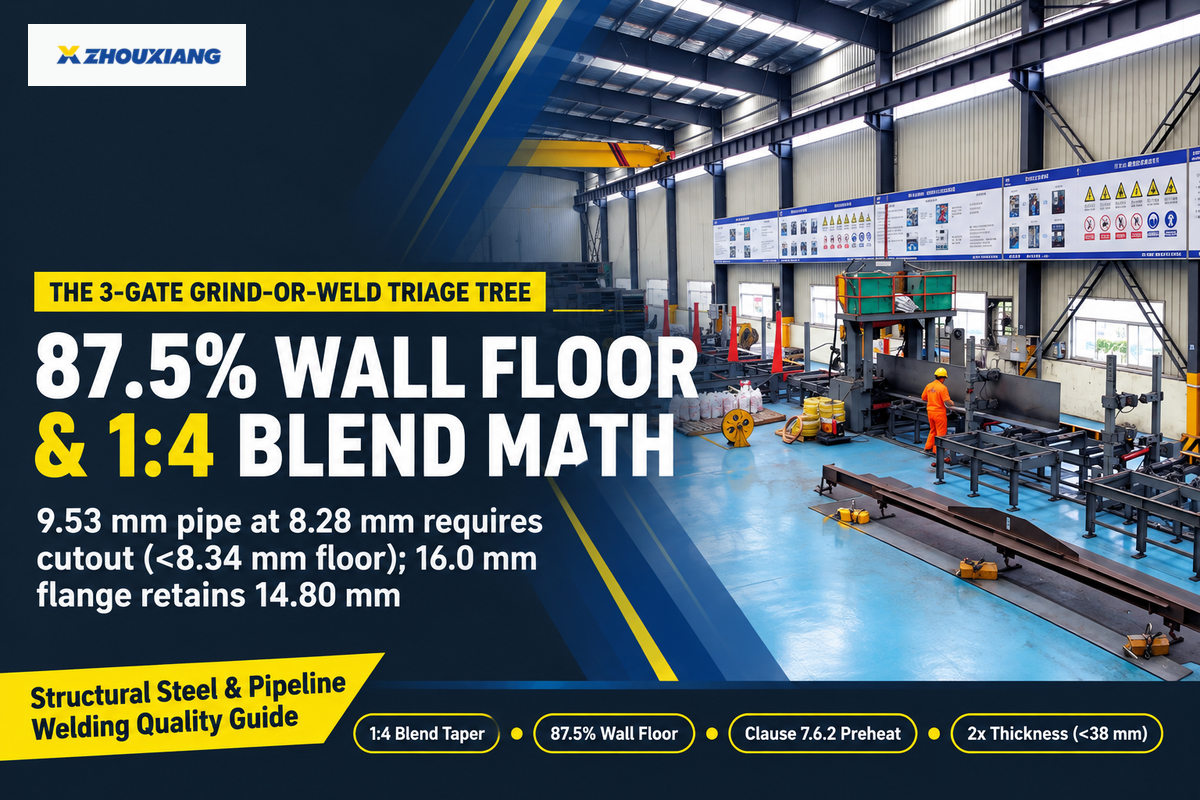
Semasa menggali zon perubahan fasa 1/32 inci (0.8 mm), jurutera sering bergantung pada pengisaran campuran berbanding pembaikan kimpalan untuk mendapatkan etsa asid yang bersih dan menghapuskan tanda-tanda retakan zarah magnet. Ketebalan dinding yang tinggal mestilah pada atau melebihi minimum spesifikasi, contohnya 87.5% daripada dinding paip nominal (penyingkiran dinding 12.5%).
Untuk menyeragamkan keputusan lapangan merentasi galang struktur dan paip tekanan, pengurus kualiti menggunakan Pokok Triage Grind-or-Weld 3-Gate :
- At Pintu 1 (Penggalian Progresif dan Penggilap 120-Grit), lakukan satu siri laluan ringan menggunakan cakera flapper pada pengisar 4 inci untuk mengisar kawah permukaan. Ini menghilangkan pengerasan semula geseran roda kasar dan membolehkan penggalian kira-kira 1/32 inci (0.8 mm) untuk menggilap kontur.
- At Pintu 2 (Pintu Etsa Suhu Kimia dan Pintu Kekukuhan NDE), sapukan kaviti yang digilap dengan ammonium persulfat atau etchant nital. Jika terdapat tompok kelabu gelap atau bacaan kekerasan mudah alih RC 34 hingga 42, lakukan Gate 1 sekali lagi. Jika terdapat warna kelabu muda yang sekata dan RC <18, bilas dengan air untuk membuang etchant dan nilaikan retakan melalui ujian penembusan zarah magnet atau cecair.
- At Pintu 3 (Ketebalan Dinding yang Tinggal dan Pintu Pelupusan Kod), jika pengukuran tolok ketebalan ultrasonik pada titik rendah tanah menunjukkan dinding yang tinggal berada dalam toleransi dinding paip 12.5%, lepaskan bahagian tersebut. Jika pengisaran mengakibatkan penipisan dinding kepada kurang daripada minimum, lakukan pemotongan silinder di bawah 49 CFR 195.226(b) atau pembaikan kimpalan hidrogen rendah yang berkelayakan mengikut AWS D1.1:2025.
Menggunakan matematik tirus campuran 1:4, penggalian 1.25 mm pada paip API 5L 9.53 mm meninggalkan 8.28 mm (< 8.34 mm, 87.5% lantai dinding), manakala bebibir rasuk-H ASTM A572 16.0 mm mengekalkan 14.80 mm. Oleh kerana 8.28 mm jatuh di bawah lantai 8.34 mm, paip memerlukan potongan silinder 49 CFR 195.226(b), manakala bebibir 14.80 mm (dipotong pada jejari 4.80 mm) melepasi MT di bawah AWS D1.1:2025. Gouge struktur yang lebih dalam mungkin memerlukan pembaikan kimpalan di bawah peraturan prapemanasan AWS D1.1:2025 Klausa 7.6.2 dalam The Fabricator (memetik Jurutera Kanan AISC Tom Schlafly). Di bawah Klausa 7.6.2, plat keluli di bawah 38 mm memerlukan pemanasan awal merentasi ketebalan logam asas dua kali ganda (2 × 16.0 mm = 32.0 mm). Plat 38 mm dan lebih tebal memerlukan pemanasan pada jarak sekurang-kurangnya sama dengan ketebalan plat dan tidak kurang daripada 3 inci (75 mm) ke semua arah dari pembaikan.
Bolehkah Anda Mengimpal Secara Terus Pada Pukulan Arka Tanpa Mengisarnya Terlebih Dahulu?
Tidak, anda tidak boleh sekali-kali meletakkan manik kimpalan sentuhan pantas terus di atas hentakan arka yang tidak digiling di luar sambungan. Hanya hentakan dalam alur yang akhirnya akan dileburkan semula sepenuhnya oleh laluan akar atau pengisi yang dijadualkan dibenarkan untuk dikimpal selepas memeriksa retakan kawah.
Manik kimpalan sejuk pendek memerangkap retakan pengecutan sedia ada dan mewujudkan zon terjejas haba yang tidak terbaja. Apabila kimpalan struktur diperlukan, pembuat fabrikasi mesti terlebih dahulu mengisar sepenuhnya kanta martensitik rapuh dan membuang retakan dengan MT. Pengimpal kemudian mengikuti prosedur pemanasan awal kimpalan terkawal di bawah Spesifikasi Prosedur Kimpalan hidrogen rendah (WPS).
- Kisar sedalam 1/32” dan kisar sehingga 120 Grit sebelum diukir.
- Uji untuk melihat sama ada HAZ kelabu gelap telah disingkirkan dengan ammonium persulfat atau pengetsa nital.
- MT/PT dan UT mesti dilakukan untuk memeriksa retakan permukaan dan mengesahkan bahawa baki dinding tidak dikurangkan di bawah 87.5% daripada ketebalan dinding nominal.
- Tidak boleh dipercayai bahawa pengisaran siram laluan pertama meninggalkan permukaan RC 18 yang comot. Integriti dinding mesti sentiasa disahkan dengan pemeriksaan bawah permukaan (RC 34-42).
- Paku E7018 atau MIG yang sejuk tidak boleh diletakkan di atas kawah arka logam induk luaran untuk menutup lekukan.
- Ammonium persulfat tidak boleh digunakan pada keluli tahan karat austenit, dan keluli karbon yang terukir juga tidak boleh dilap dengan kain kedai yang berminyak.
Kepekaan Aloi: Karbon Ringan, Keluli Dipadamkan dan Dibaja, Keluli Tahan Karat dan Dupleks
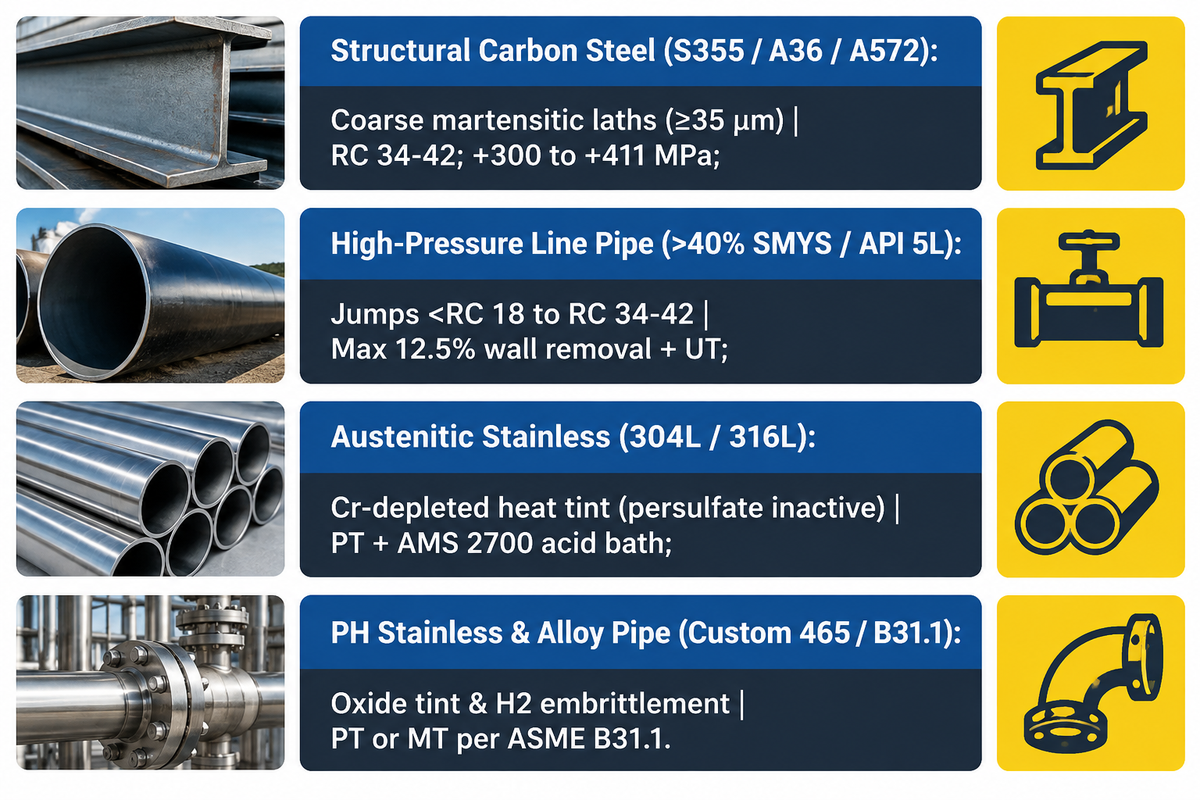
Kerosakan akibat hentakan arka berubah daripada retakan martensitik pada keluli karbon dan aloi kepada hakisan filem pasif pada aloi tahan karat. Dalam NIH PMC11084295, keluli struktur S355 bukan aloi kehilangan kekuatan alah Rp0.2 melebihi 300 °C dan jatuh mendadak sebanyak 600 °C. Penyejukan pantas kemudian menghasilkan tegasan baki tegangan dalam julat +300 hingga +411 MPa dan kekerasan 500 hingga 751 HV10.
Gred berkarbon tinggi dan gred yang telah dipadamkan serta dibaja bertindak balas dengan lebih ganas kerana nilai setara karbon yang tinggi membawa kepada transformasi martensit yang tidak dibaja sepenuhnya pada suhu bilik. Tuangan karbon tinggi dan rangka jentera berat memerlukan amalan prapemanasan yang sama yang digariskan dalam panduan kami untuk perancangan pembaikan kawalan retak untuk logam asas rapuh . Apabila hentakan arka mengenai paip kuasa keluli aloi ASME B31.1, pemeriksaan penembusan zarah magnet atau cecair diwajibkan selepas pengisaran campuran.
Keluli tahan karat austenit (304L dan 316L) dan gred pengerasan pemendakan (seperti Custom 465) mengikuti mekanisme kegagalan yang sama sekali berbeza. Gred austenit tidak berubah menjadi martensit. Akibatnya, sesetengah kedai meninggalkan kesan arka sesat pada keluli tahan karat. Arka sesat bukan sahaja menanggalkan filem kromium oksida pasif, tetapi juga meninggalkan kerak oksida dalam pelbagai warna, contohnya jerami, emas, biru, ungu dan/atau logam Fe. Mengikut garis panduan pempasifan AMS 2700, merendam bahagian keluli tahan karat yang diwarnakan haba terus dalam rendaman asid tidak membersihkan kerak atau gris. Juruteknik mesti terlebih dahulu nyahgris permukaan dan menanggalkan semua warna haba sehingga logam berkilat terdedah menggunakan bahan pengkakis bebas besi.
| Keluarga Aloi Asas | Kerosakan Mikrostruktur Primer | Isyarat Kekerasan / Tekanan yang Diukur | Kaedah NDE & Etch yang Diperlukan | Rawatan Pasca-Pengisaran Wajib |
|---|---|---|---|---|
| 1. Keluli Karbon Struktur (S355 / A36 / A572) | Pelarik martensitik-bainit kasar (≥35 μm) | Subpermukaan RC 34–42; tegasan +300 hingga +411 MPa | 20% ammonium persulfat atau 3% nital + MT | 120 Grit blend grind; Klausa 7.6.2 panaskan terlebih dahulu jika dikimpal |
| 2. Paip Talian Tekanan Tinggi (>40% SMYS / API 5L) | Takuk martensit & lompang bawah manik yang tidak ditempa | Lompatan titik keras dari | 20% persulfat atau 5% nital + MT + ketebalan UT | Penyingkiran dinding maksimum 12.5%; potongan silinder penuh jika lebih dalam |
| 3. Keluli Tahan Karat Austenit (304L / 316L) | Warna haba berkurangan Cr & rekahan mikro kawah | Bukan martensitik (pengetuk persulfat tidak aktif) | Ujian penembusan cecair (PT) + audit warna visual | Keluarkan jerami/oksida ungu kepada logam kosong + mandian asid AMS 2700 |
| 4. Keluli Tahan Karat/Aloi PH Kekuatan Tinggi (Tersuai 465 / B31.1) | Warna oksida nanometrik + risiko kerapuhan hidrogen | Kehilangan kekuatan tinggi & keretakan kakisan tekanan | PT atau MT setiap ASME B31.1 + pemeriksaan penyingkiran oksida | Nyahgris, penyingkiran oksida mekanikal, pempasifan AAA + bakar |
Pecahan Kos Kerja Semula Arc Strike: Pengisaran Campuran + MPI vs. Pembaikan dan Potongan Kimpalan
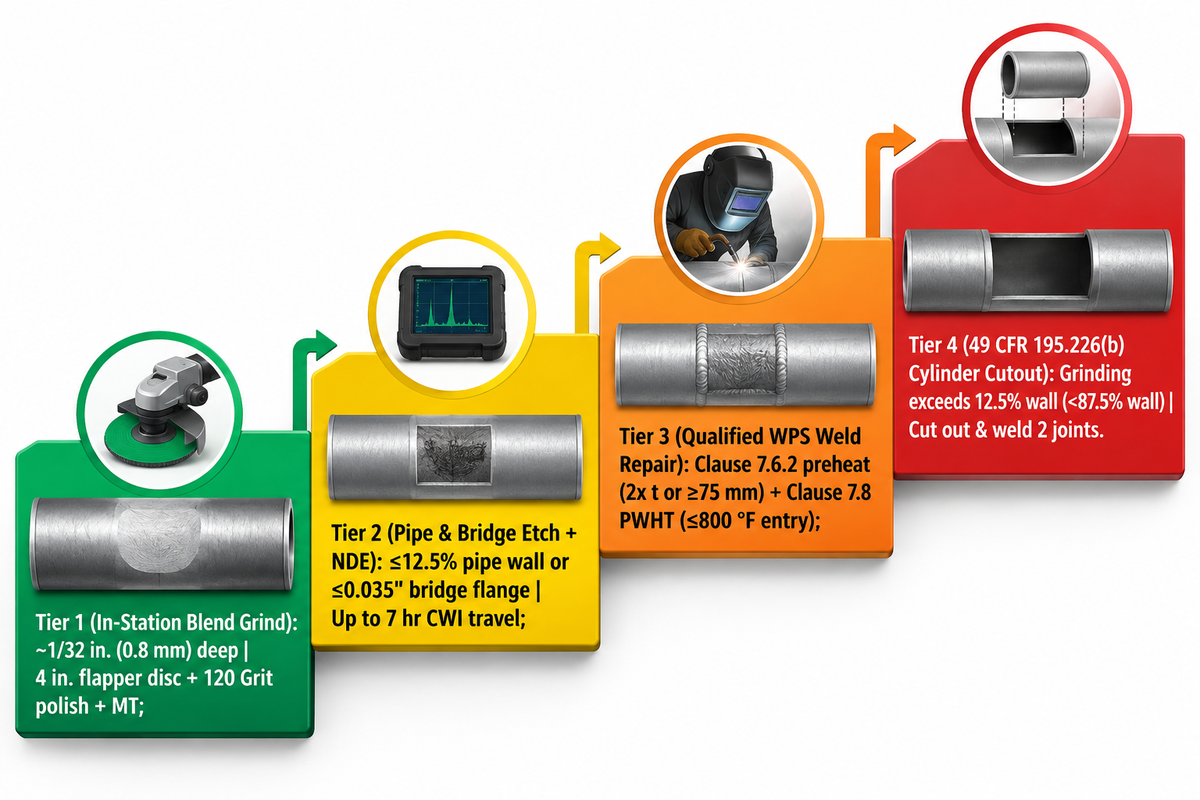
Jumlah kos kerja semula untuk hentakan arka berskala secara langsung dengan tahap empat pemacu operasi; kedalaman penggalian, tahap prapemanasan, ruang NDT dan mobilisasi kru. Menurut laporan lapangan AWS CWI dan 49 CFR § 195.226, pemulihan bermula dengan 'campuran dalam stesen' 1/32 inci (0.8 mm) pengisaran, dan meningkat kepada potongan bahagian paip (silinder) yang lengkap.
Pemacu kos sebenar adalah pada peringkat proses mana sentuhan elektrod yang tidak disengajakan dikesan. Sentuhan elektrod yang tidak disengajakan di stesen pemasangan hanya memerlukan pengisaran cakera flapper 4 inci, penggilapan 120 grit, swab ammonium persulfat selama 1 minit dan pemeriksaan zarah magnet dalaman. Kegagalan untuk melakukan hentakan yang sama pada pemeriksaan akhir boleh menyebabkan mobilisasi lapangan atau perkhidmatan. Dalam satu kes AWS CWI, tukang kayu lapangan "mengimpal" pendakap scupper sementara pada bebibir bawah girder. Pakar memandu selama 7 jam setiap hala untuk melakukan campuran cakera flapper maksimum 0.035 inci dan pemeriksaan semburan ammonium persulfat 1:10 pada suhu 60 darjah F. Kru menangkap semua larian bahan kimia di atas tongkang dan melakukan Ujian Radiografi (RT) penuh. Pemeriksaan dandang Edison yang disatukan menunjukkan kos hentakan yang terlepas. Meninggalkan hentakan arka yang tidak digiling pada tiub dinding air dalaman mengakibatkan ia terbakar dalam masa kurang daripada seminggu.
Apabila kedalaman penggalian melebihi toleransi dinding paip 12.5% atau minimum keratan rentas, penalti jadual akan didarabkan. Mengikut AWS D1.1:2025 Klausa 7.6.2, pembaikan kimpalan struktur yang berkelayakan pada plat kurang daripada 38 mm memerlukan pemanasan awal merentasi jarak sekurang-kurangnya 2 kali ganda ketebalan plat. Plat 38 mm dan lebih tebal memerlukan pemanasan sekurang-kurangnya 1 kali ganda ketebalan dengan minimum 3 inci (75 mm). Jika Klausa 7.8 rawatan haba pasca kimpalan (PWHT) digunakan, kimpalan dimasukkan ke dalam relau di bawah Prosedur Pemanasan dan Penyejukan bertulis. Mengikut kod 2025, suhu awal maksimum relau telah ditingkatkan daripada 600 darjah F kepada 800 darjah F. Bagi saluran paip cecair yang dikawal oleh 49 CFR 195.226(b), pembakaran arka atas tanah tidak boleh ditampal. Di bawah eCFR Tajuk 49 Seksyen 195.226 , pengisaran tidak boleh mengurangkan ketebalan dinding yang tinggal di bawah toleransi pembuatan. Saluran paip mesti dinyahtekanan, silinder penuh paip dipotong dan ditanggalkan, dan sambungan kimpalan dipasang dan NDE dijalankan pada lilitan penuh paip.
| Tahap Kerja Semula | Pencetus Penggalian & Geometri | Langkah Pelaksanaan Wajib | Mata Tahanan QA & NDE | Jadual & Impak Komersial |
|---|---|---|---|---|
| Tahap 1: Pengisar Campuran Struktur Dalam Stesen | ~1/32 inci (0.8 mm) dalam; keratan di atas minimum | Cakera flapper 4 inci kontur licin + pengilat 120 Grit | Kekukuhan visual + MT pada girder yang dimuatkan secara kitaran | Dibersihkan di dalam ruang sebelum peletupan atau penyebuan |
| Tahap 2: Paip Tekanan Tinggi / Etsa Jambatan & NDE | ≤12.5% kehilangan dinding paip atau ≤0.035″ kehilangan bebibir jambatan | 120 Pengilat Grit + 20% persulfat atau 3%–5% etsa nital | Saksi etsa ( | Memerlukan saksi CWI/DOT (perjalanan sehingga 7 jam dalam kes lapangan) |
| Tahap 3: Pembaikan Kimpalan WPS Struktur Berkelayakan | Penggalian jatuh di bawah toleransi keratan struktur | Penyingkiran HAZ penuh + Klausa 7.6.2 prapanaskan (2x t atau ≥75 mm) + isian H2 rendah | MT pra-kimpal, log suhu antara laluan, MT/UT pasca-kimpal, Klausa 7.8 PWHT (kemasukan ≤800 °F) | Pegangan NCR berbilang syif; minta sebut harga kedai mengikut ketebalan plat |
| Tahap 4: 49 CFR 195.226(b) Potongan Silinder Paip | Pengisaran melebihi toleransi dinding 12.5% (<87.5% dinding) | Potong silinder paip penuh yang mengandungi takuk + kimpal 2 sambungan lilitan | RT/UT lilitan penuh pada kimpalan punggung gantian + ujian tekanan | Peringkat kos tertinggi; menghentikan penyambungan tali atau hidrouji |
Cara Mencegah Hentaman Arka dalam Kimpalan Bengkel dan Talian Rasuk-H Automatik
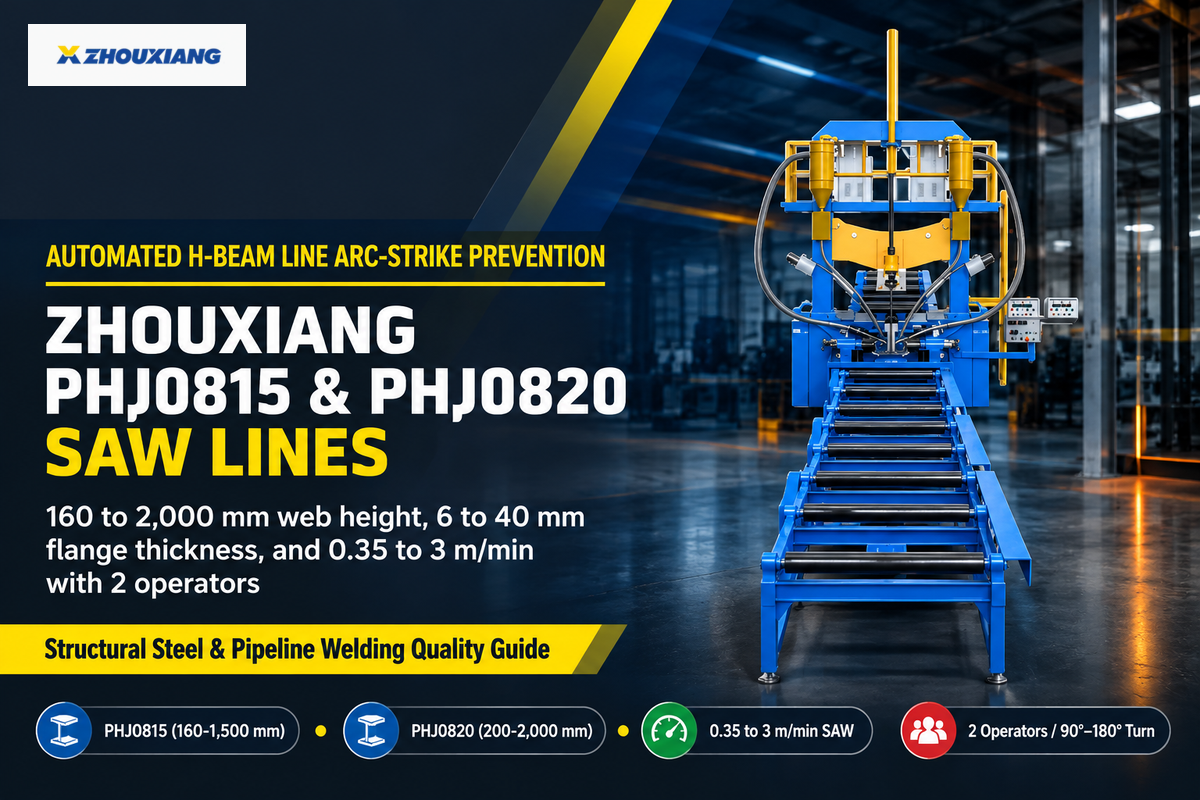
Bengkel fabrikasi mencegah hentakan arka dengan menguatkuasakan kawalan elektrik OSHA 29 CFR 1910.254 di ruang manual. Di loji struktur, penyambungan web-ke-flange manual digantikan dengan pemasangan hidraulik bersepadu dan talian kimpalan rasuk arka tenggelam. Merentasi kedua-dua model, talian PHJ0815 dan PHJ0820 Zhouxiang boleh memproses web 160 hingga 2000 mm dengan kelajuan 0.35 hingga 3 m/min, dengan 2 operator.
(1910.254(d)(7)) Pemegang elektrod. Pemegang elektrod yang tidak digunakan mesti diletakkan untuk mengelakkan sentuhan elektrik dengan orang, objek pengalir, bahan api atau tangki gas termampat. (1910.254(d)(8)) Kejutan elektrik. Kabel dengan sambungan dalam jarak 10 kaki (3 m) dari pemegang tidak boleh digunakan. (1910.254(d)(9)(iii)) Kabel dengan penebat yang rosak atau konduktor kosong mesti diganti.
Di stesen kimpalan arka logam berpelindung manual (SMAW) dan GTAW, penyelia menjalankan Audit Arus Sesat 5-Titik sebelum setiap syif.
- Untuk Permulaan Arka Tab Dalam Alur atau Jalankan, pengimpal dilatih untuk memulakan sepenuhnya di dalam alur kimpal atau pada tab larian yang dikorbankan. Logam kimpal yang sedang bergerak kemudian mencairkan semula titik permulaan.
- Untuk Pengapit Tanah Skru-Turun pada Logam Lusuh, gantikan pengapit spring yang lemah dengan pengapit skru tork tinggi yang dipasang pada logam kosong yang bersih. Tanggalkan juga percikan yang melekat daripada pengapit magnet mengikut OSHA 1910.254(d)(2).
- Untuk Kabel Bebas Sambatan & Buaian Bertebat 10 Kaki (3 m), gantungkan penyengat hidup dalam buaian bertebat mengikut 1910.254(d)(7). Mana-mana wayar atau sambungan kosong dalam jarak 10 kaki (3 m) dari pemegang hendaklah dikikis mengikut 1910.254(d)(8)-(9).
- Untuk Pengasingan Kekutuban & Laluan Kembali, ikat sambungan pengembalian lekapan seperti yang dinyatakan dalam 1910.254(c)(2)(iv) dan asingkan kren dan tali dawai seperti yang dinyatakan dalam 1910.254(c)(2)(iii). Pastikan udara penyejuk dalam lingkungan suhu mesin 40 °C (104 °F) dan 3,300 kaki (1,005.8 m).
- Untuk Pengapit Lekapan Bermekanik & Pencucuhan Automatik, Permohonan Paten USPTO US20060138090A1 memasangkan pengapit mekanikal CPC B23K37/0435 dengan kimpalan arka tenggelam pembawa B23K9/186. Seni bina itu mengurangkan masa memimpin jentera khas daripada 12 hingga 15 bulan kepada 3 hingga 6 bulan dan menghapuskan pelekatan lekat manual.
Dalam loji keluli struktur berat, kebanyakan hentakan arka logam induk berlaku semasa pemasangan rasuk-H manual dan flipping kren atas. Loji boleh mengintegrasikan pemasangan, kimpalan arka tenggelam, putaran hidraulik 90°/180° dan pelurusan ke dalam pemasangan rasuk-H automatik dan talian kimpalan arka tenggelam . Ini mengalih keluar pelekap kayu manual dan laluan arus rantai kren daripada rasuk dan bebibir. Ditubuhkan pada tahun 1991, Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. membina PHJ0815 (rasuk 160 hingga 1,500 mm, bebibir 6 hingga 25 mm) dan PHJ0820 (rasuk 200 hingga 2,000 mm, bebibir 8 hingga 40 mm). Kedua-dua talian rasuk-H berjalan pada kelajuan SAW 0.35 hingga 3 m/min dengan 2 operator dalam 2/3 ruang lantai yang lebih sedikit. Penjajaran bebibir web mekanikal dan pusingan 90/180 darjah menghapuskan hentakan pelekat manual. Pengukus kompleks dan subpemasangan rasuk kotak mendapat manfaat daripada robot kimpalan perindustrian yang boleh diprogramkan . Kawalan obor robot memastikan setiap permulaan arka terkunci di dalam laluan sambungan yang diprogramkan.
Perbandingan Spesifikasi Talian H-Beam Automatik — Zhouxiang PHJ0815 vs. PHJ0820 (Spesifikasi Kilang yang Diterbitkan):
| Parameter | Talian Zhouxiang PHJ0815 | Talian Zhouxiang PHJ0820 | Bagaimana Ia Mencegah Serangan Arka Sesat |
|---|---|---|---|
| Julat Ketinggian Web | 160 hingga 1,500 mm | 200 hingga 2,000 mm | Pemusatan hidraulik menjajarkan web tanpa mencungkil bar & melekatkan kayu secara manual |
| Julat Ketebalan Web | 6 hingga 16 mm | 6 hingga 30 mm | Pengapit roller berterusan menghalang kilatan terbakar & kilatan sesat jaring nipis |
| Lebar & Ketebalan Flange | Lebar 150 hingga 800 mm; tebal 6 hingga 25 mm | Lebar 200 hingga 800 mm; tebal 8 hingga 40 mm | Kasut pembumian mesin khusus mengelakkan lecuran arka pengapit pegas tepi bebibir |
| Panjang Bahan Kerja & Kelajuan SAW | 6,000 hingga 15,000 mm; 0.35 hingga 3 m/min | 6,000 hingga 15,000 mm; 0.35 hingga 3 m/min | SAW dawai berganda arka tunggal menyala di bawah fluks berbutir di dalam akar fillet |
| Saiz Kru, Jejak & Pusingan | 2 pengendali; 2/3 ruang lantai kurang; pusingan 90°/180° | 2 pengendali; 2/3 ruang lantai kurang; pusingan 90°/180° | Pemusingan hidraulik menggantikan rantai kren (mematuhi OSHA 1910.254(c)(2)(iii)) |
Hentakan arka sesat pada keluli karbon atau aloi rendah membentuk kanta martensitik yang tidak ditempa. Kekerasan bawah permukaan mencapai RC 34 hingga 42 dalam pemeriksaan lapangan dan 500 hingga 751 HV10 pada spesimen makmal S355. Kru mesti mengisar adunan sedalam kira-kira 1/32 inci untuk membersihkan lapisan yang mengeras. Bergantung pada sama ada peraturan struktur AWS D1.1 atau had saluran paip API 1104 dan 49 CFR 195.226 terpakai, pemeriksa kemudian mengesahkan kekukuhan melalui pemeriksaan visual, zarah magnet atau tempa-etsa. Pada skala besar, bengkel menghalang hentakan melalui tab larian, disiplin kabel OSHA 1910.254 dan talian pancaran-H automatik.
Singkirkan Hentakan Arka Kimpalan Jahitan Manual pada Pengeluaran Rasuk-H Struktur
Ingin memudahkan kerja semula pemeriksaan visual AWS D1.1 dan menggantikan pemasangan web-ke-flange manual, flipping kren dan pengendalian berbilang stesen? Berikan kami ketinggian web rasuk-H (160 hingga 2000 mm) dan ketebalan flens (6 hingga 40 mm) anda dan jurutera Wuxi Zhouxiang akan memberikan anda susun atur talian PHJ0815 atau PHJ0820 dan sebut harga berdasarkan tan bulanan anda.
Terokai Talian Kimpalan Rasuk-H PHJ0815 & PHJ0820 & Minta Sebut Harga →
Soalan Lazim Mengenai Kecacatan Kimpalan Arka
Apakah itu hentakan arka dalam kimpalan, dan adakah ia sentiasa merupakan kecacatan yang boleh ditolak?
Hentakan arka ialah sentuhan arka elektrik yang tidak dirancang di luar alur kimpalan pada logam asas dan tidak selalunya kecacatan yang boleh ditolak secara automatik merentasi kod. Seperti yang ditakrifkan oleh kod pentadbir dan tahap logam kukuh yang tinggal, ia mungkin dibenarkan. Di bawah ISO 5817 Tahap B dan C, ia tidak dibenarkan. AWS D1.1 menyatakan bahawa pengisaran kontur yang licin dan pengesahan kekukuhan adalah dibenarkan.
Seberapa dalamkah zon yang terjejas haba menembusi di bawah sambaran arka sesat?
Zon tersasar yang terjejas oleh haba menembusi kira-kira 1/32 inci (0.8 mm) dalam pada keluli karbon dan aloi rendah, di mana sentuhan berus elektrod yang singkat walaupun hanya beberapa milisaat sahaja akan mencairkan permukaan dan membentuk kawah. Sebelum lapisan bawah permukaan yang rapuh hilang akibat penggilapan visual, parut tersebut akan dibuang, dan oleh itu, untuk pengesahan penyingkiran, pengetsaan kimia diperlukan untuk memenuhi spesifikasi saluran paip.
Bagaimanakah anda mencegah hentakan arka semasa kimpalan kayu (SMAW) atau kimpalan TIG?
Sentiasa mulakan arka kimpalan sepenuhnya di dalam alur kimpalan yang disediakan. Manik kimpalan yang memajukan kemudian mencairkan semula dan melembutkan titik permulaan, atau pengimpal boleh terkena tab larian yang dikorbankan. Untuk GTAW, beralih dari permulaan awal kepada penyalaan frekuensi tinggi atau arka angkat, dan letakkan pemegang elektrod hidup dalam buaian bertebat antara laluan.
Mengapakah pengapit pembumian kuprum boleh memburukkan lagi keretakan hentakan arka pada keluli karbon?
Pengapit pulangan kuprum longgar yang melengkung pada tembaga cair keluli ke permukaan, mencetuskan kerapuhan logam cecair di sepanjang sempadan butiran austenit dan rekahan mikro antara butiran yang dalam.
Apakah bahan pengetsa yang mengesahkan bahawa zon yang terjejas oleh haba pembakaran arka telah dikisar pada paip keluli karbon?
Pemeriksa saluran paip mengelap tanah dan rongga yang digilap 120 Grit dengan larutan ammonium persulfat akueus 20% (campuran 20% persulfat dengan 80% air tulen mengikut berat) atau larutan nital 5%. Logam martensitik yang terjejas haba yang tinggal akan mengukir warna kelabu yang lebih gelap dengan ketara pada keluli induk ferit-pearlit kelabu muda yang seragam. Apabila bintik gelap muncul, juruteknik mengisar secara berperingkat dan mengukir semula sehingga warna seragam kembali. Kemudian mereka membilas dengan air bersih dan melakukan ujian zarah magnet serta pengesahan ketebalan dinding ultrasonik.
Adakah hentakan arka menjejaskan keluli tahan karat austenit 304 atau 316L jika ia tidak membentuk martensit?
Ya. Hentakan arka sesat pada keluli tahan karat austenit 304 dan 316L memusnahkan filem pasif kromium-oksida pelindung, meninggalkan kerak warna haba dan memulakan kakisan bopeng klorida yang cepat.
Bagaimanakah AWS D1.1:2025 mengendalikan pemeriksaan visual hentakan arka pada anggota keluli struktur?
Peraturan mutu kerja struktur AWS D1.1/D1.1M:2025 menyatakan bahawa pembuat fabrikasi mesti mencegah hentakan sesat di luar sambungan kekal. Kru mesti mengadun sebarang kawah atau retakan permukaan yang tidak disengajakan kepada kontur yang licin sebelum mengesahkan kekukuhan. Parut permukaan biasanya mula-mula dikesan semasa pemeriksaan. Ini berlaku di ruang pemasangan apabila ahli kru memasang sub-pemasangan. Selalunya, pemeriksa melakukan ujian zarah magnet pada galang jambatan yang dimuatkan secara kitaran, plat yang dipadamkan dan dibaja berkekuatan tinggi, atau kawah yang disyaki, sebelum membenarkan ahli struktur meneruskan peletupan, penyebuan atau pemasangan.
Rujukan & Sumber
- Serangan arka: Lebih berbahaya daripada yang anda fikirkan (Jeff Molyneaux, Pusat Inovasi Penyertaan Bahan) Kerja Logam Kanada / Fabrikasi & Kimpalan Kanada
- AWS D1.1/D1.1M:2025-AMD1 Kod Kimpalan Struktur, Keluli Persatuan Kimpalan Amerika (AWS)
- 49 CFR § 195.226 Kimpalan: Luka bakar arka Pentadbiran Keselamatan Jabatan Pengangkutan, Saluran Paip dan Bahan Berbahaya AS (PHMSA)
- Perbincangan Teknikal Pemeriksaan & Kelayakan: Hentakan Arka, Pengukiran Ammonium Persulfat dan Kekerasan Bawah Permukaan Forum Persatuan Kimpalan Amerika
- Perbandingan Sifat Mekanikal Lapisan Keras pada Keluli Struktur S355 (PMCID: PMC11084295) Institut Kesihatan Kebangsaan AS / Perpustakaan Perubatan Negara (Bahan, 2024)
- Paip Kimpalan: Bab Hentaman Arka Institut Teknologi Terbuka Washington / Lake Washington
- 29 CFR § 1910.254 Kimpalan dan pemotongan arka Jabatan Buruh AS, Pentadbiran Keselamatan dan Kesihatan Pekerjaan (OSHA)
- Piawaian Aplikasi, Kod Amalan dan Tahap Kualiti (Pengetahuan Kerja 38: BS EN ISO 5817) Institut Kimpalan (TWI)
- AWS D1.1:2025, Perubahan pada Kod Kimpalan Struktur, Keluli Institut Piawaian Nasional Amerika (ANSI)
- Gambaran keseluruhan ringkas tentang beberapa perubahan dalam kod AWS D1.1 (Dan Davis & Jurutera Kanan AISC Tom Schlafly) Fabrikator (Persatuan Fabrikator & Pengilang)
- Penerbitan Permohonan Paten AS US20060138090A1: Sistem Kimpalan Arka Terendam dan Pengapit Lekapan Pejabat Paten dan Cap Dagangan Amerika Syarikat (USPTO / Paten Google)
Mengapa Pasukan Kejuruteraan Kami Menulis Panduan Ini
Penyusunan ini menghimpunkan pelbagai kod dan piawaian yang mengawal penerimaan hentakan arka, daripada AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 Ruj. 601, 49 CFR § 195.226, OSHA 29 CFR § 1910.254, serta parameter pengetsaan temperamen kimia dan pengiraan ketebalan dinding yang tinggal untuk fabrikasi keluli. Syarikat ini mengeluarkan talian kimpalan-pelurusan pemasangan-rasuk H automatik (PHJ0815 dan PHJ0820), kimpalan arka tenggelam gantry dan robot kimpalan perindustrian. Syarikat ini tidak menjual bahan kimia pengetsaan NDT atau bahan habis pakai pengisaran manual. Dokumen ini telah disemak oleh pasukan teknikal Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd.