Dikemas kini Oktober 2026
Pemanasan awal kimpalan bermaksud memanaskan logam asas di sekeliling sambungan sebelum kimpalan. Pilih keperluan pemanasan awal melalui prosedur kimpalan yang berkenaan, kemudian ukur lokasi yang ditentukan sebelum memulakan dan antara laluan. Pastikan suhu minimum, sebarang had antara laluan maksimum dan arahan pengukuran digabungkan: tetapan pemanas sahaja tidak dapat memberitahu anda sama ada sambungan sudah siap.
- Asas suhu: spesifikasi prosedur kimpalan yang berkenaan, atau WPS.
- Input pemilihan: bahan, ketebalan sambungan, kawalan hidrogen, pengekangan dan input haba.
- Pengukuran: lokasi, masa, instrumen dan keadaan terma yang diperlukan.
- Mulakan semula: tetapkan semula syarat yang diperlukan selepas gangguan.
Pemanasan awal kimpalan memperlahankan penyejukan di sekitar sambungan kimpalan dan boleh mengurangkan keretakan yang disebabkan oleh hidrogen dalam keluli yang mudah terdedah. Gunakan WPS yang berkenaan untuk memilih had, kemudian ukur bahan kerja pada lokasi dan masa yang diperlukan.
Pemanasan awal kimpalan: apa yang dilakukannya dan bila ia diperlukan
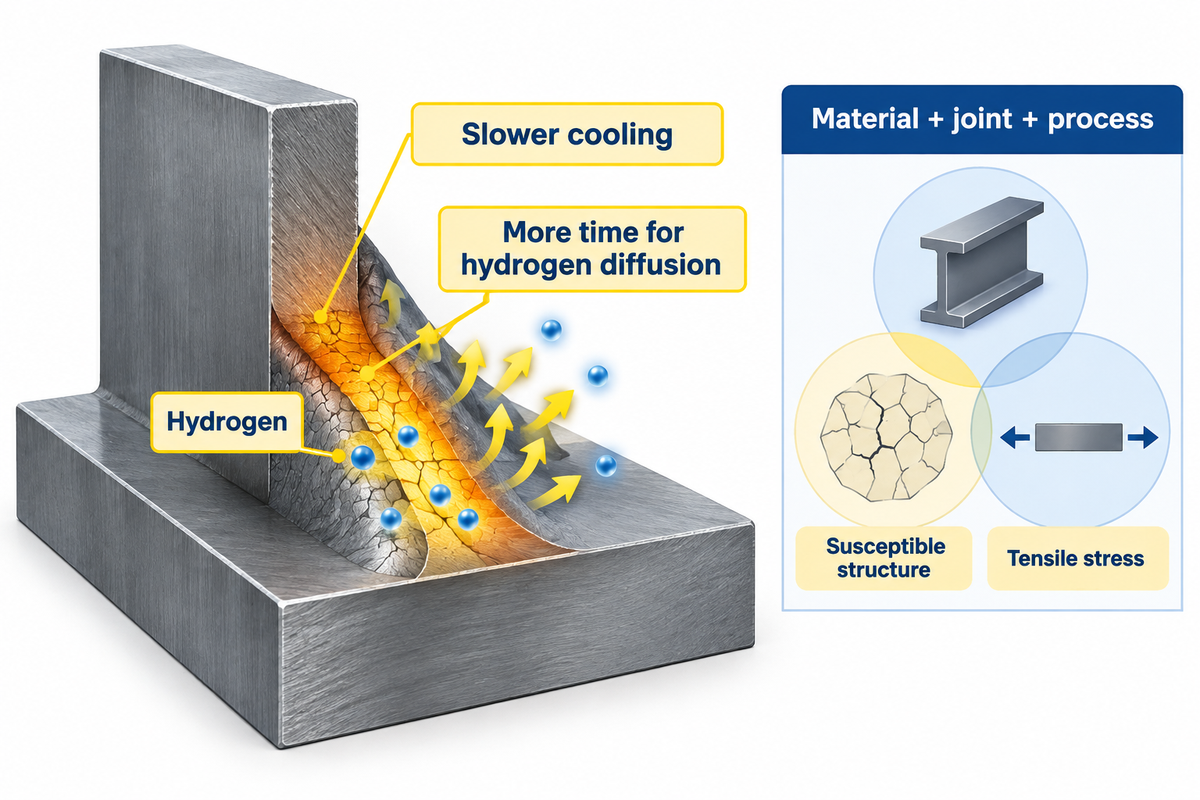
Pemanasan awal memperlahankan kadar penyejukan kimpalan dan Zon Terjejas Haba (HAZ) yang bersebelahan. Dalam keluli yang mudah terdedah, mengawal kadar penyejukan boleh mengehadkan pembentukan martensit, mikrostruktur yang keras dan berpotensi rapuh. Penyejukan yang lebih perlahan juga memberikan lebih banyak masa pada suhu tinggi, membolehkan hidrogen meresap keluar. Keperluan untuk memanaskan awal bergantung terutamanya pada bahan, sambungan dan proses kimpalan, bukannya rupa plat sejuk.
Penjelasan TWI tentang keretakan hidrogen mengenal pasti hidrogen, struktur yang mudah terdedah dan tegasan tegangan sebagai faktor yang berinteraksi. Kandungan karbon dan aloi mempengaruhi kebolehkerasan, atau betapa mudahnya keluli boleh mengeras. Ketebalan bahan dan geometri sambungan mempengaruhi aliran haba. Faktor metalurgi dan terma ini mempengaruhi kerentanan terhadap keretakan. Logam kimpal juga boleh terdedah kepada keretakan; oleh itu, mengawal logam asas sahaja tidak menyelesaikan semua mekanisme keretakan.
Kawasan kimpalan yang kelihatan kering mungkin masih perlu dipanaskan terlebih dahulu. Kekeringan permukaan tidak banyak memberi gambaran tentang seberapa cepat kimpalan akan menyejuk atau berapa banyak hidrogen yang mungkin dimasukkan oleh bahan habis pakai yang tidak dikendalikan dengan baik. Bersihkan sambungan menggunakan kaedah penyediaan yang dinyatakan. Jangan gunakan lampu suluh untuk membakar gris atau cat bagi membersihkan sambungan.
Terdapat perbezaan dalam masa dan tujuan proses prapemanasan dan pascapemanasan. Pascapemanasan yang bertujuan untuk menggalakkan resapan hidrogen adalah berbeza daripada rawatan haba pascakimpalan yang ditentukan. Operasi memerlukan arahan prosedurnya sendiri. Prapemanasan dilakukan sebelum kimpalan. Kimpalan berbilang laluan mungkin memerlukan suhu antara laluan minimum dan/atau penyelenggaraan prapemanasan berterusan. Pascapemanasan untuk mengawal hidrogen dan sebarang PWHT yang ditentukan dikawal oleh arahan prosedurnya sendiri. Kedua-duanya tidak menggantikan penyediaan sambungan yang sesuai atau kawalan penembusan dan pelakuran kimpalan.
Pilih suhu prapanaskan daripada prosedur pengawalan
Mulakan dengan WPS yang merangkumi proses bahan, sambungan dan kimpalan sebenar. Kod kimpalan menentukan laluan prosedur yang dibenarkan; spesifikasi kerja menentukan keperluan kod yang terpakai. Apabila tiada prosedur yang sesuai tersedia, penyelaras kimpalan mesti menetapkan laluan kod yang dibenarkan sebelum pengeluaran bermula. Carta prapemanasan yang diterbitkan hanya boleh membantu dalam had kumpulan bahan, definisi ketebalan dan keadaan proses yang dinyatakan.
Apakah suhu prapemanasan dalam kimpalan?
Suhu logam asas sebelum kimpalan, iaitu suhu prapemanasan, ditakrifkan dalam WPS untuk kerja yang dimaksudkan. Nilainya berbeza-beza secara meluas; TWI menyatakan bahawa prapemanasan mungkin setinggi 200°C, contohnya, apabila mengimpal keluli keratan tebal dengan nilai setara karbon tinggi (IIW CE). Suhu prapemanasan yang sesuai berbeza-beza mengikut komposisi, ketebalan, tahap hidrogen, kekangan dan input haba. Nilai yang dipinjam daripada sambungan lain mungkin memenuhi sebahagian daripada perkara di atas, tetapi bukan semua.
Dalam perbincangan AWS beliau tentang pemilihan prapemanasan dan antara laluan , Robert E. Shaw, Jr. membezakan minimum prakelayakan daripada laluan pengiraan dan kelayakan alternatif. Bagi laluan di bawah suhu prakelayakan yang disenaraikan, beliau menyatakan:
"Ujian kelayakan masih diperlukan menggunakan suhu prapemanasan dan antara laluan yang lebih rendah daripada yang disenaraikan dalam Jadual 5.8."
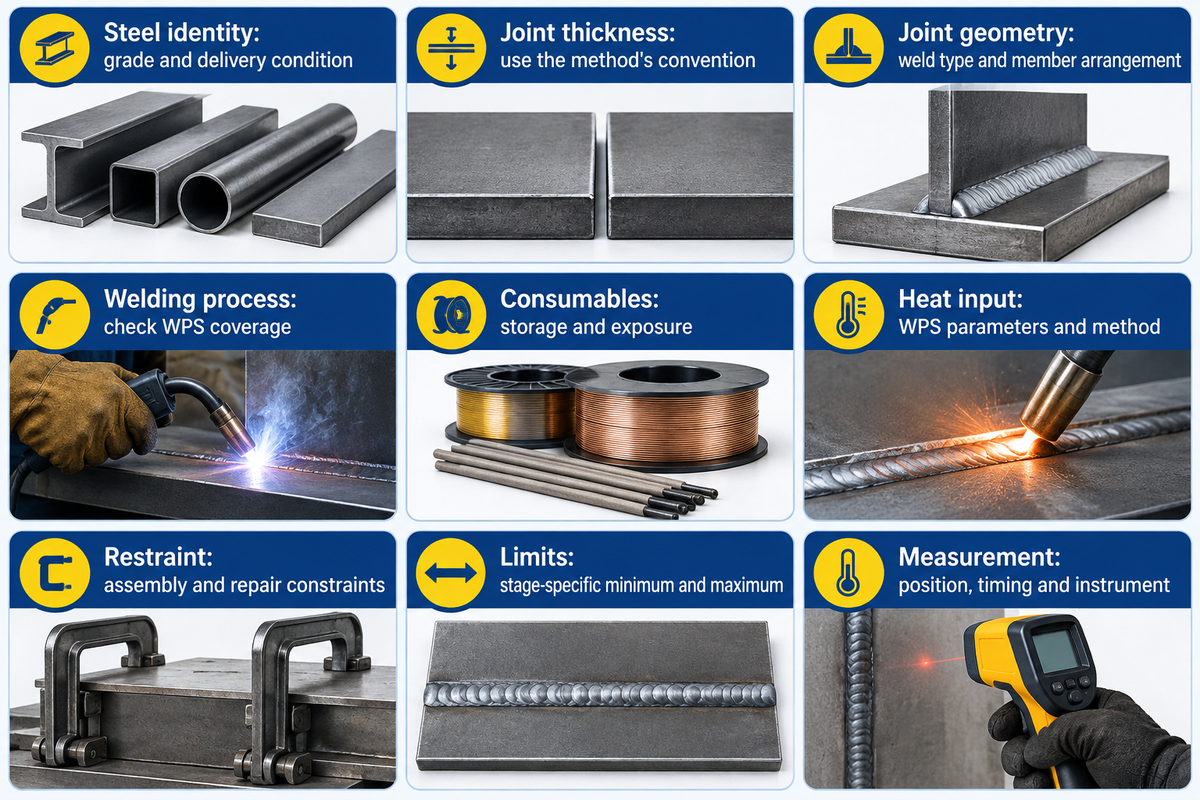
| Input | Maklumat yang Diperlukan | Keputusan yang disokongnya |
|---|---|---|
| Identiti keluli | Gred dan keadaan penghantaran | Pilih kumpulan bahan dan had terma yang berkenaan |
| Ketebalan sendi | Konvensyen ketebalan yang diperlukan oleh kaedah yang dipilih | Elakkan menggantikan satu ketebalan plat dengan ketebalan gabungan |
| Geometri sendi | Jenis kimpalan dan susunan anggota | Kira aliran haba dan akses ke titik pemeriksaan yang diperlukan |
| Proses kimpalan | Liputan proses dan WPS | Gunakan laluan prakelayakan atau kelayakan yang betul |
| Kawalan boleh guna | Pengelasan, penyimpanan dan keadaan pendedahan | Sokong input kawalan hidrogen yang digunakan dalam pemilihan |
| Input haba | Parameter WPS dan kaedah pengiraan yang berkenaan | Pastikan kitaran terma dalam asas prosedur |
| Sekatan | Kekangan pemasangan dan pembaikan | Sertakan keadaan sendi yang mempengaruhi risiko keretakan |
| Had suhu | Minimum khusus peringkat dan sebarang maksimum yang berkenaan | Asingkan prapemanasan awal daripada keperluan antara laluan |
| Arahan pengukuran | Keperluan kedudukan, masa dan instrumen | Jadikan pemeriksaan suhu boleh dihasilkan semula |
Pengiraan setara karbon adalah khusus untuk kaedah tertentu. CE, CET, CEN dan Pcm mempunyai julat aplikasi yang berbeza; outputnya tidak boleh ditukar ganti. Menetapkan suhu prapemanasan juga memerlukan definisi ketebalan yang digunakan oleh kaedah tersebut, yang mungkin berbeza daripada ketebalan satu plat.
Periksa bahan, ketebalan dan input hidrogen
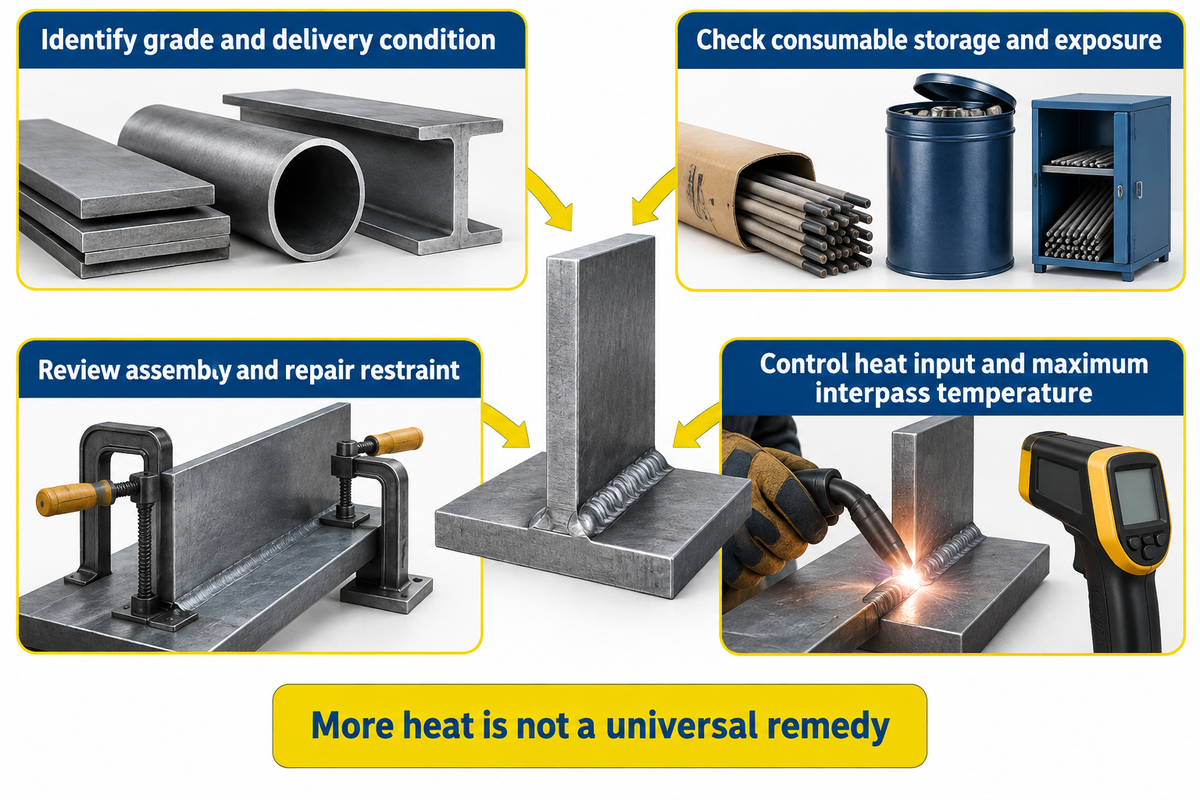
Sebelum menggunakan prapanas, tentukan gred keluli dan keadaan penghantaran. Keluli karbon dan aloi berbeza-beza dalam tindak balasnya terhadap kitaran terma yang sama. Huraian keluli karbon rendah terlalu umum untuk menentukan prosedur yang hendak dipilih. Keluli aloi rendah dan gred yang telah dilindapkan dan dibaja mungkin memerlukan kawalan yang lebih ketat terhadap input haba dan suhu antara laluan maksimum untuk mengekalkan sifat mekanikal yang diingini.
Kawalan hidrogen melibatkan penyimpanan dan pendedahan guna habis. Pengelasan hidrogen rendah nominal tidak menerangkan apa yang berlaku pada salutan atau fluks elektrod di lantai bengkel. Panduan kimpalan medan MDOT berkaitan dengan penyimpanan elektrod secara berasingan daripada prapemanasan, kerana pengambilan lembapan boleh memperkenalkan hidrogen. Gunakan keperluan pengendalian guna habis yang diminati; tetapan ketuhar elektrod jambatan tidak terpakai secara automatik pada fluks arka tenggelam.
Untuk pembaikan yang terkawal, kenal pasti gred keluli asal, kimpalan dan pengekangan sedia ada, yang semuanya termasuk dalam semakan prosedur. Menggunakan semula tetapan kimpalan arka, sebagai contoh, kerana plat gantian mempunyai ketebalan yang sama terlepas pandang perbezaan tersebut. Tegasan baki dan mikrostruktur yang mudah terdedah boleh bergabung dengan hidrogen, walaupun manik yang kelihatan kelihatan kukuh.
Input haba yang tinggi bukanlah penyelesaian universal untuk risiko keretakan. TWI menerangkan kes di mana peningkatan prapemanasan atau input haba tidak mengurangkan risiko keretakan hidrogen . Tingkah laku transformasi dan jarak hidrogen perlu meresap boleh mengubah hasilnya. Haba yang berlebihan juga boleh mengurangkan keliatan atau melembutkan beberapa keluli yang dirawat haba, seperti yang dibincangkan oleh Meyer dan Koltz dalam The Welder.
Bandingkan pemanasan awal aruhan, rintangan dan nyalaan
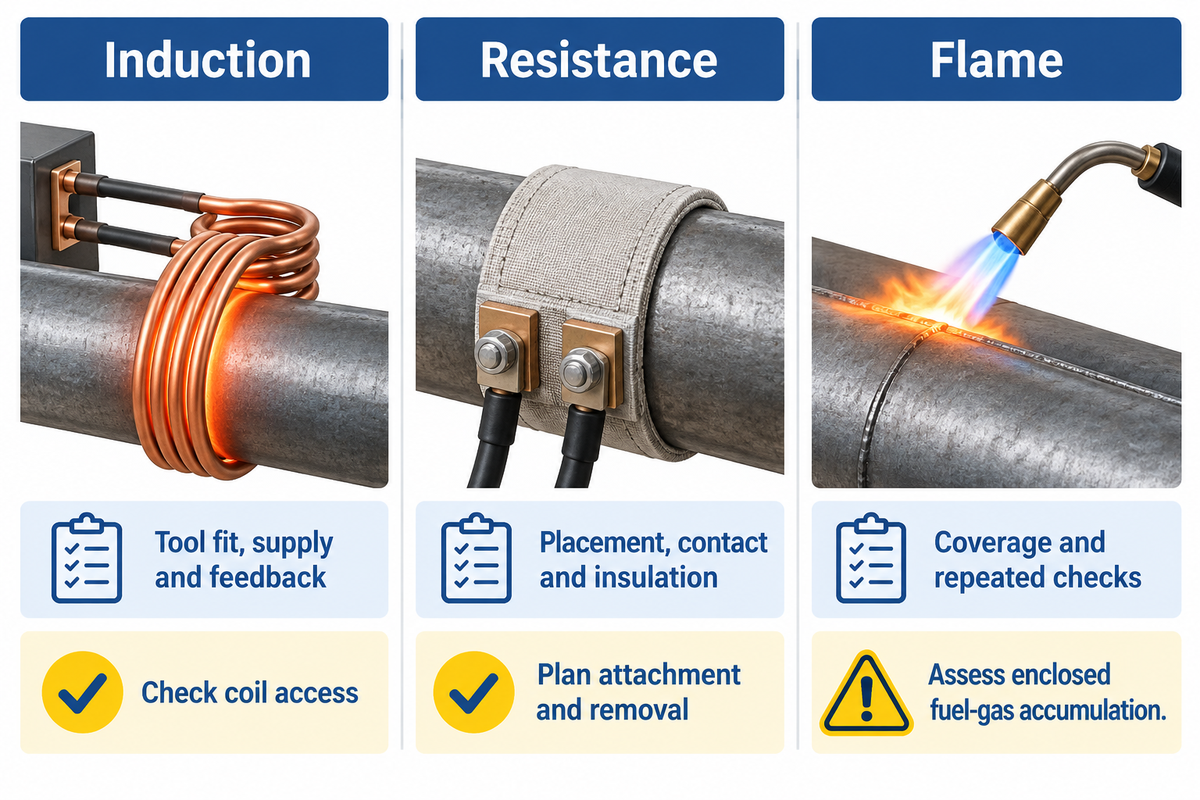
Pilih kaedah pemanasan yang mampu mencapai dan mengekalkan keadaan yang diperlukan pada geometri sambungan. Pemanasan aruhan memerlukan susunan gegelung atau alat pemanasan yang sesuai. Pemanasan rintangan memerlukan sentuhan pemanas dan bahan penebat yang sesuai dengan kerja. Pad seramik memindahkan haba ke keluli melalui pemindahan haba konduktif dan sinaran. Pemanas jalur elektrik adalah susunan pemanasan lain untuk kerja struktur. Pemanasan awal nyalaan memerlukan penggunaan obor yang terkawal dan penggunaan langkah berjaga-jaga yang sesuai semasa fabrikasi.
| kaedah | Keutamaan perancangan | Kekangan kerja untuk diselesaikan |
|---|---|---|
| Induksi | Padanan alat, bekalan elektrik dan maklum balas suhu | Akses gegelung di sekitar bebibir, lekapan dan bahagian yang bergerak |
| Rintangan | Penempatan pemanas, zon sentuhan, penebat dan kawalan | Pemasangan dan penyingkiran semasa pengendalian atau penempatan semula |
| nyala api | Liputan obor, peralatan bahan api dan pemeriksaan suhu berulang | Titik panas setempat; pengumpulan gas-bahan api yang tidak terbakar di mana penyediaan kimpalan terbuka ke dalam fabrikasi tertutup |
Di Lambeau Field, Miron Construction menggunakan peralatan induksi semasa kerja-kerja tetulang tiang keluli. Akaun projek Miller melaporkan sasaran 150°F, kira-kira 66°C, dan susunan gegelung dibina di sekeliling tiang. Pengajaran praktikalnya ialah pemasangan: alat pemanasan perlu sesuai dengan anggota dan kekal berguna sepanjang urutan kimpalan. Pembeli talian rasuk menghadapi jenis soalan akses yang sama di sekitar lekapan dan sambungan bebibir. Suhu kes tergolong dalam prosedur tetulang tersebut; ia bukanlah tetapan permulaan untuk kimpalan pengeluaran yang tidak dikenal pasti.
Panduan oksi-propana HSE mengenal pasti bahaya tertentu apabila penyediaan kimpalan terbuka ke dalam fabrikasi keluli tertutup: bahan api yang tidak terbakar boleh terkumpul di belakang sambungan. Geometri kes ini mesti dianalisis sebagai sebahagian daripada penilaian kaedah pemanasan. Pemanasan elektrik masih memerlukan peralatan khas dan langkah berjaga-jaga terhadap permukaan panas dan bahaya elektrik.
Sahkan suhu prapanaskan di lokasi yang dinyatakan
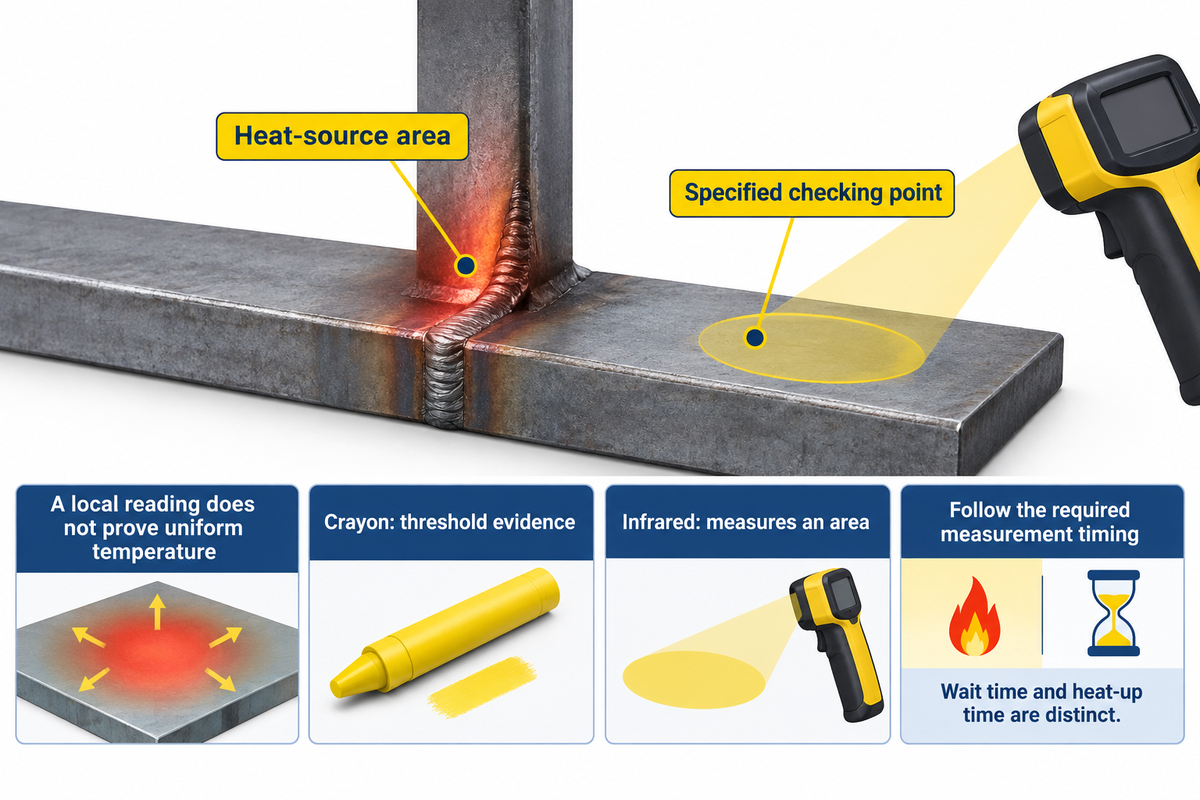
Pada masa yang ditentukan, ukur bahan kerja di lokasi yang ditentukan untuk sambungan, termasuk pemeriksaan yang diperlukan sebelum kimpalan. Perbezaan suhu mungkin wujud antara kawasan sumber haba dan titik pemeriksaan yang diperlukan. Jangan anggap suhu seragam di seluruh bahagian daripada satu bacaan setempat. Pilih instrumen yang sesuai untuk permukaan dan julat suhu, dan ikuti keperluan untuk pengesahan atau penentukuran instrumen.
Krayon penunjuk suhu memberikan bukti ambang. Setelah tandanya cair, tanda itu tidak dapat menunjukkan sama ada sambungan kemudiannya menyejuk atau menjadi lebih panas. Panduan Tempil-stick TWI membezakan antara ini dan pengukuran suhu yang berterusan. Instrumen sentuh atau susunan termogandingan mungkin sesuai apabila prosedur memerlukan bacaan berulang atau kawalan berterusan.
Instrumen inframerah memerlukan penjagaan pada logam berkilat. Fluke menerangkan kesan emisiviti dan saiz titik pengukuran . Laser menunjukkan ke mana instrumen dihalakan, manakala instrumen mengukur suhu di sesuatu kawasan. Gunakan arahan permukaan dan jarak. Bacaan rendah yang tidak dapat dijelaskan bukanlah petunjuk untuk pemanasan lebih lanjut.
Berapa lamakah pemanasan awal perlu dilakukan?
Panaskan sehingga kawasan yang diperlukan mencapai suhu yang ditentukan, kemudian ikuti sebarang masa penyamaan atau penahanan yang diperlukan. Masa pemanasan berbeza mengikut bahagian, pemanas dan keadaan. Untuk produk asal mereka, SSAB menetapkan masa menunggu minimum sebelum pengukuran dua minit bagi setiap 25 mm ketebalan . Masa ini berbeza daripada masa yang diperlukan untuk memanaskan keluli.
- Kenal pasti titik semakan. Gunakan arahan pengukuran sendi, termasuk sisi dan jarak.
- Sapukan haba dan biarkan menunggu selama yang diperlukan. Ikut kawasan dan masa pemanasan yang ditentukan.
- Baca dan rekodkan. Bandingkan nilai yang diukur dengan had untuk peringkat kimpalan tersebut.
Kawal suhu antara laluan dan mulakan semula selepas rehat
Kekalkan suhu antara laluan minimum dan kekal dalam lingkungan maksimum yang berkenaan antara laluan. Prapanas minimum sebelum bermula dan minimum antara laluan mesti diambil daripada WPS. Had bawah membantu mengawal risiko keretakan; had atas boleh melindungi keadaan terma yang diperlukan untuk sifat mekanikal. Panduan antara laluan TWI juga membezakan penyelenggaraan suhu berterusan daripada pemeriksaan sejurus sebelum laluan seterusnya.
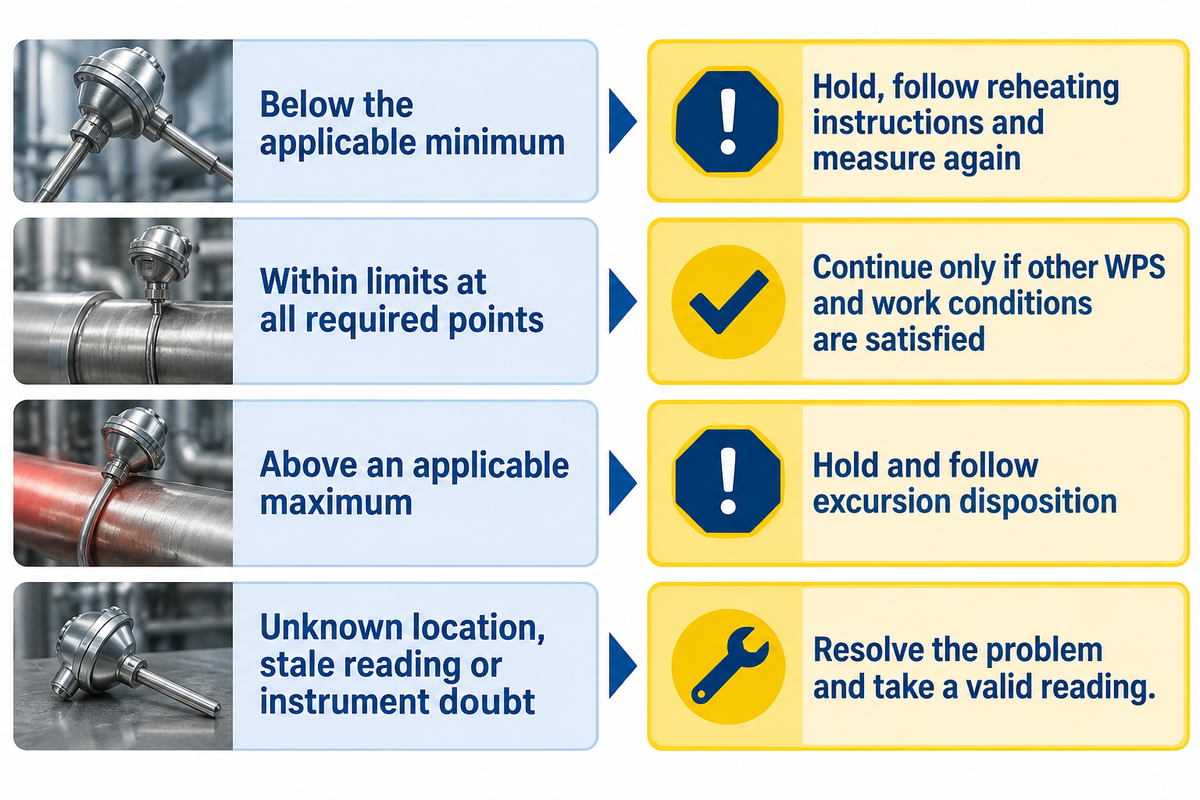
Pemeriksaan Prapemanasan Dua Had
Pemeriksaan Prapemanasan Dua Had ialah senarai semak editorial untuk panduan ini dan bukan ujian yang ditakrifkan oleh kod. Ia membandingkan bacaan arus dengan had bawah dan atas yang berkenaan sebelum langkah kimpalan seterusnya.
Perbandingan ini dibuat selepas WPS, bahan habis pakai dan keadaan kerja telah diperiksa. Sekatan suhu ambien dan keadaan permukaan kerja adalah keperluan yang berasingan. Gunakan setiap had hanya jika prosedur menyatakannya. Jika had atau arahan pengukuran yang diperlukan tiada, penyelaras kimpalan akan menyelesaikannya sebelum kerja diteruskan.
| Keadaan yang diperhatikan | Tindakan |
|---|---|
| Di bawah minimum yang berkenaan | Tahan operasi kimpalan, ikut arahan pemanasan semula prosedur dan ukur semula |
| Dalam had yang berkenaan di semua titik yang diperlukan | Teruskan hanya apabila WPS dan syarat kerja yang lain dipenuhi |
| Melebihi maksimum yang berkenaan | Tahan kimpalan dan ikuti pelupusan perjalanan yang ditentukan |
| Lokasi tidak diketahui, bacaan basi atau keraguan instrumen | Selesaikan masalah pengukuran dan ambil bacaan yang sah |
Contoh: Seorang pembuat telah menghentikan sementara kimpalan bebibir berbilang laluan sementara isu pengendalian diselesaikan. Sementara itu, tanda krayon terdahulu masih ada apabila pengendali kembali. Tanda ini bukanlah bacaan antara laluan baharu. Pengendali menyemak lokasi yang dinyatakan dalam WPS dan mendapati satu yang berada di bawah minimum. Kimpalan dihentikan sementara urutan mula semula yang diluluskan dijalankan untuk sambungan. Jika penyelenggaraan suhu berterusan diperlukan dan hilang, pemanasan semula sahaja tidak mencukupi secara automatik; pakar kimpalan yang bertanggungjawab mengendalikan penyimpangan itu. Rekod mengenal pasti sambungan dan gangguan, kerana bacaan antara laluan dalam julat kemudian tidak dengan sendirinya menunjukkan bahawa keseluruhan gangguan itu boleh diterima.
Rekodkan pemeriksaan prapemanasan sebelum kimpalan diteruskan
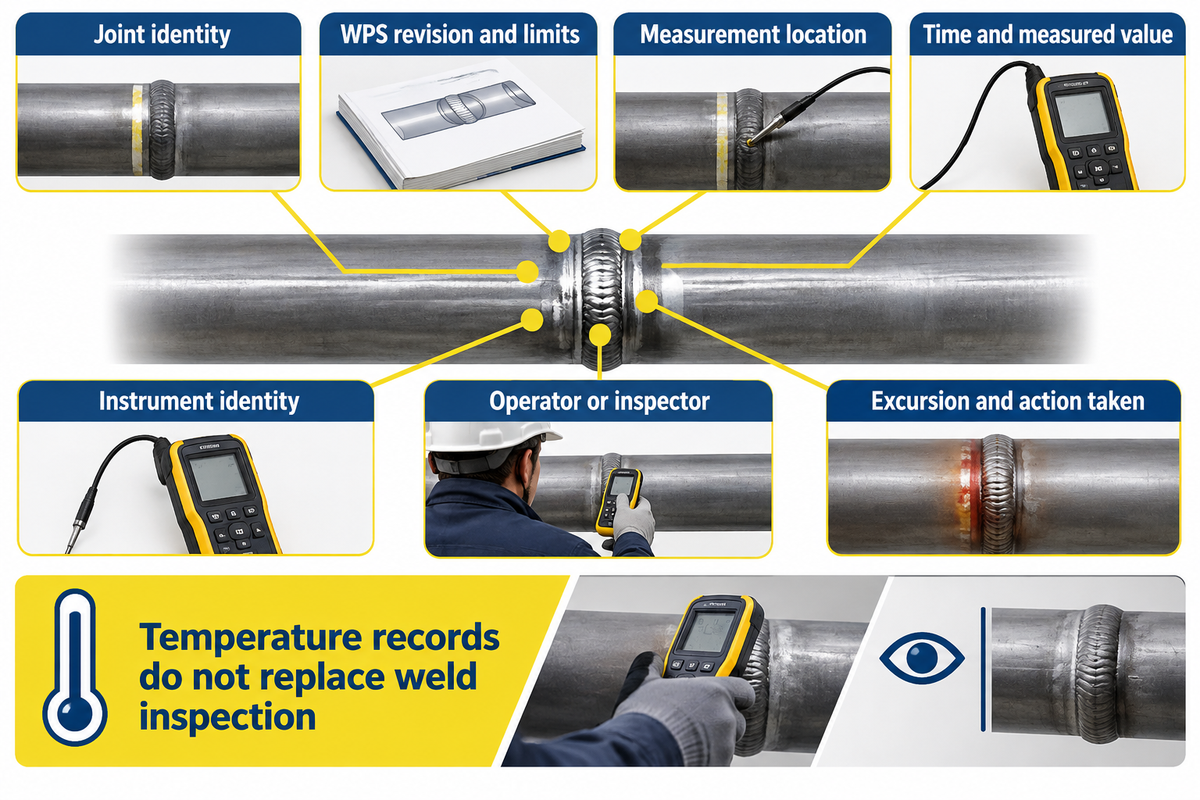
Rekodkan maklumat yang mencukupi untuk menghubungkan setiap bacaan dengan sambungan, prosedur dan peringkat kimpalan. Sekurang-kurangnya, rekod bengkel yang berguna mengenal pasti sambungan, semakan WPS, had yang berkenaan, lokasi pengukuran, masa, instrumen dan nilai yang diukur. Sertakan identiti pengendali atau pemeriksa dan tindakan yang diambil apabila bacaan berada di luar keadaan yang dibenarkan.
Kecerunan suhu penting: bacaan dari titik yang berbeza harus kekal dapat dikenal pasti dan bukannya dirata-ratakan menjadi nombor tunggal yang meyakinkan. Jejak yang dilabelkan hanya "suhu" tidak membezakan kawasan kimpalan daripada lokasi anggota yang jauh.
- Kenal pasti semakan WPS bersama dan semasa.
- Kekalkan lokasi, masa dan instrumen dengan setiap bacaan.
- Gangguan rekod dan susulan yang diperlukan.
- Gantikan bacaan bahan kerja dengan titik set pemanas.
- Gunakan semula tanda cair sebagai bukti suhu semasa.
- Padamkan lawatan kerana sendi kemudian menyejuk.
Rekod suhu menyokong kawalan proses dan kualiti kimpalan. Rekod ini tidak menggantikan pemeriksaan kecacatan kimpalan. Penilaian integriti kimpalan masih mengikut kaedah pemeriksaan dan pemasaan wajib; keretakan hidrogen boleh berlaku selepas kimpalan. Keperluan pemeriksaan kimpalan MDOT yang berasingan menggambarkan perbezaan antara membuat kimpalan dan menerimanya.
Rancang pemanasan awal di sekitar talian kimpalan rasuk-H
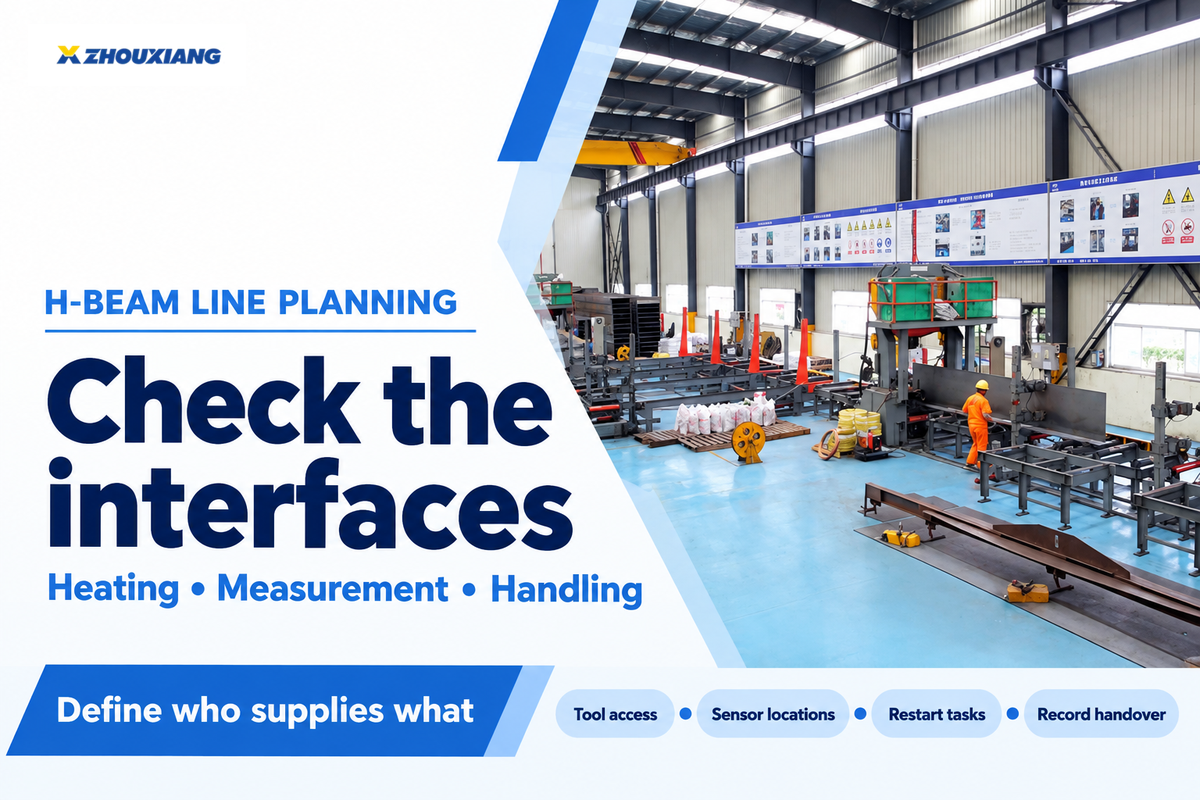
Integrasikan pemanasan dan pengukuran ke dalam urutan pemasangan, kimpalan jejantas, kimpalan akhir dan tugas pengendalian. Pada talian kimpalan rasuk-H , persoalan yang berguna ialah sama ada suhu sambungan yang diperlukan boleh ditetapkan dan diperiksa tanpa lekapan, geometri bebibir atau akses yang menyekat pergerakan. Kimpalan jejantas memerlukan syarat prosedurnya sendiri yang berkenaan.
Skop berikut mesti dipertimbangkan dalam permintaan sebut harga. Pembekal talian dan pembekal peralatan pemanasan mesti mengenal pasti siapa yang menyediakan apa dan siapa yang menunjukkan pemasangan lengkap.
| Kategori skop peralatan | Butiran sebut harga yang diperlukan | Pemerhatian percubaan |
|---|---|---|
| Panaskan sendi | Alat pemanasan, sambungan kuasa atau bahan api, kawalan dan sebarang keperluan penyejukan | Mata yang diperlukan mencapai keadaan suhu kerja |
| Letakkan perkakas | Akses di sekitar bahagian rasuk minimum dan maksimum yang dirancang | Pemasangan dan penyingkiran sesuai dengan urutan pengeluaran |
| Ukur dan simpan bacaan | Sensor, instrumen, pengenalpastian saluran dan eksport rekod | Setiap bacaan kekal bersambung dengan sendi dan lokasinya |
| Alihkan dan mulakan semula | Tanggungjawab penghalaan kabel, pelepasan lekapan dan permulaan semula | Pengendalian dan gangguan memelihara atau memulihkan keadaan yang diperlukan |
| Sensor suhu | Nombor, jenis, lampiran dan bekalan gantian | Sensor mencapai kedudukan yang ditentukan dengan lekapan di tempatnya |
| Pemeriksaan instrumen | Pengaturan pengesahan atau penentukuran yang diperlukan | Identiti instrumen sepadan dengan rekod kedai |
| Penyerahan rekod | Format fail, pengecam bersama dan akses dapatan semula | Bacaan percubaan yang disimpan boleh diambil untuk sambungannya |
| Latihan operator | Persediaan alat, pengukuran dan pengendalian gangguan | Operator yang ditugaskan melaksanakan urutan yang dipersetujui |
| Bandingkan kos pemasangan | Pemasangan, latihan, bahan habis pakai, alat ganti dan pemantauan termasuk atau dikecualikan | Kedua-dua tawaran merangkumi skop kerja yang ditunjukkan sama |
Contoh: pembelian menerima sebut harga pemanas dengan harga yang lebih rendah tanpa sensor manakala bidaan kedua termasuk saluran pengukuran dan peralatan yang dipasang. Bahagian kewangan tidak boleh membandingkan bidaan sebagai pakej yang setara. Pengurus pengeluaran mesti mempunyai tugasan pemasangan, pemanasan dan permulaan semula yang ditetapkan pada sambungan yang dimaksudkan. Kualiti memerlukan lokasi pengukuran yang betul dan rekod yang boleh diambil semula. Pembelian kemudiannya boleh menambah item yang hilang pada bidaan pertama dan membandingkan skop yang dipasang. Tempoh pemanasan yang lebih pendek membantu barisan hanya apabila peralatan, pengendalian dan pengukuran sesuai dengan urutan yang sama. Masukkan tugasan tersebut ke dalam pelan penerimaan percubaan sebelum memilih pakej.
Untuk perbincangan talian Zhouxiang, hantarkan keratan rasuk yang dirancang, gred keluli, proses kimpalan, lukisan sambungan dan keperluan terma WPS melalui halaman pertanyaan projek . Sertakan urutan pengeluaran yang diperlukan dan siapa yang akan membekalkan peralatan pemanasan dan pemantauan suhu.
ISO 13916:2025: semak edisi pengukuran yang diterima pakai
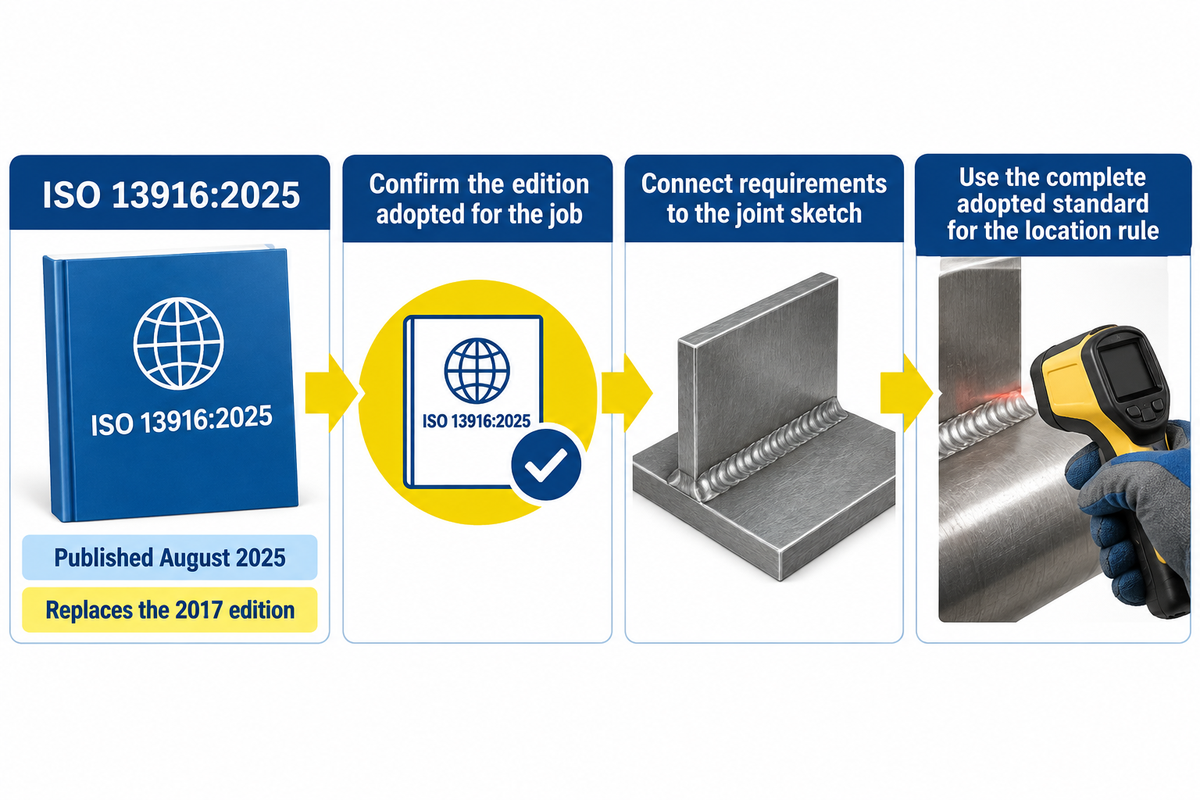
Arahan pengukuran memerlukan edisi yang diguna pakai untuk kerja tersebut, termasuk syarat-syaratnya untuk mencari tempat pemeriksaan suhu. ISO 13916:2025 , yang diterbitkan pada Ogos 2025, menangani pengukuran suhu prapemanasan, antara laluan dan penyelenggaraan prapemanasan. Ia menggantikan edisi 2017; kontrak yang merujuk kepada edisi lama masih memerlukan layanan yang dipersetujui terhadap rujukan tersebut.
Pratonton piawaian kebangsaan rasmi mengenal pasti perubahan pada keperluan kedudukan pengukuran dalam subklausa 4.1. Kes tersebut berkaitan dengan ketebalan sambungan sehingga dan termasuk 50 mm di mana sumber haba berada di luar alur kimpalan. Ini memberikan sebab untuk menilai arahan pemeriksaan suhu sedia ada, terutamanya jika ia merupakan salinan daripada carta yang lebih lama.
Semasa pengemaskinian prosedur, penyelaras kimpalan hendaklah menghubungkan keperluan pengukuran yang diterima pakai dengan lakaran sambungan dan titik pemeriksaan arahan bengkel. Penempatan instrumen, akses alat pemanasan dan arahan pengendali mesti menerangkan susunan yang sama. Gunakan piawaian lengkap yang diterima pakai untuk peraturan lokasi sebenar; ringkasan semakan mengenal pasti susunan yang perlu diberi perhatian.
Soalan Lazim Pemanasan Prakimpalan
Bolehkah anda mengimpal tanpa memanaskan terlebih dahulu?
Lihat jawapan
Bolehkah anda mengimpal dengan rod basah dalam kimpalan?
Lihat jawapan
Adakah cat perlu ditanggalkan sebelum mengimpal?
Lihat jawapan
Adakah setiap kimpalan memerlukan rawatan haba selepas kimpalan?
Lihat jawapan
Apakah risiko kepanasan kimpalan?
Lihat jawapan
Bolehkah pemanasan induksi digunakan untuk pemanasan awal kimpalan?
Lihat jawapan
Apa yang berlaku jika pemanasan awal dilangkau apabila diperlukan?
Lihat jawapan
Letakkan tugas pemanasan ke dalam pelan garisan rasuk anda
Bawa lukisan bersama dan keperluan prosedur ke perbincangan peralatan. Zhouxiang boleh membincangkan susun atur garisan dan antara muka yang perlu menampung pemanasan, pengukuran dan pengendalian.
Panduan ini membincangkan pemilihan prosedur dan pengesahan di tingkat bengkel untuk perancangan fabrikasi. Kimpalan pengeluaran menggunakan WPS dan keperluan projek yang berkenaan. Maklumat syarikat: tentang Zhouxiang.
Rujukan & Sumber
- AWS: pemilihan prosedur prapanas dan antara laluan
- TWI: retakan hidrogen dalam keluli; krayon penunjuk suhu; kawalan prapanas dan antara laluan; batasan peningkatan prapemanasan dan input haba
- HSE: pemanasan awal oksi-propana bagi fabrikasi tertutup
- MDOT: panduan kimpalan medan keluli struktur
- Jurukimpal: prapanas dan suhu antara laluan, Bahagian II
- Katalog ISO 13916:2025 dan pratonton piawaian kebangsaan rasmi