

Struktur: Cangkerang menara keluli tiub bergulung.
Unit kerja kedai: Bahagian pengangkutan yang telah siap.
Sambungan utama: Lipit membujur, lipit lilitan dan kimpalan bebibir.
Asas perancangan: Geometri keratan, output yang diterima dan penghunian stesen.
Menara angin bermula sebagai plat keluli rata dan meninggalkan kilang sebagai bahagian siap yang sedia untuk urutan pemasangan. Antara titik-titik tersebut, proses pembuatan menara angin menghubungkan pemotongan, pembentukan, kimpalan, pemeriksaan dan kemasan. Setiap operasi mesti menghasilkan bahan kerja yang sedia untuk stesen seterusnya, yang sedia untuk diterima.
Serahan itu menjadi mahal apabila tin kehilangan identiti bahannya, bebibir memerlukan pembetulan selepas kimpalan, atau kerja keluli yang telah siap menunggu di luar ruang salutan yang diduduki. Pelan pengeluaran memerlukan rantai rekod dan julat bahan kerja yang serasi di setiap stesen, di samping senarai jentera.
Proses pembuatan menara angin menukarkan plat keluli yang telah diperiksa menjadi tin bergulung, mengimpal tin tersebut menjadi bahagian bebibir, kemudian melengkapkan pemeriksaan, perlindungan permukaan, pemasangan dan penghantaran. Urutan ini merangkumi menara keluli tiub konvensional.
- Hanya apabila stesen yang tinggal boleh mengambil kerja tambahan, stesen kimpalan yang lebih pantas akan meningkatkan output siap.
- Tin ialah unit cangkerang yang digulung; bahagian pengangkutan mempunyai tin yang dipautkan dan antara muka bahagian-hujung.
- Kimpalan bengkel menyambungkan kerja keluli. Bebibir berbolt biasanya menyambungkan bahagian yang telah siap di tapak turbin angin.
- Skop pemeriksaan, penerimaan bersama dan keperluan salutan hendaklah didokumenkan dalam dokumen projek sebelum pengeluaran bermula.
Bagaimana Proses Pembuatan Menara Angin Bersesuaian
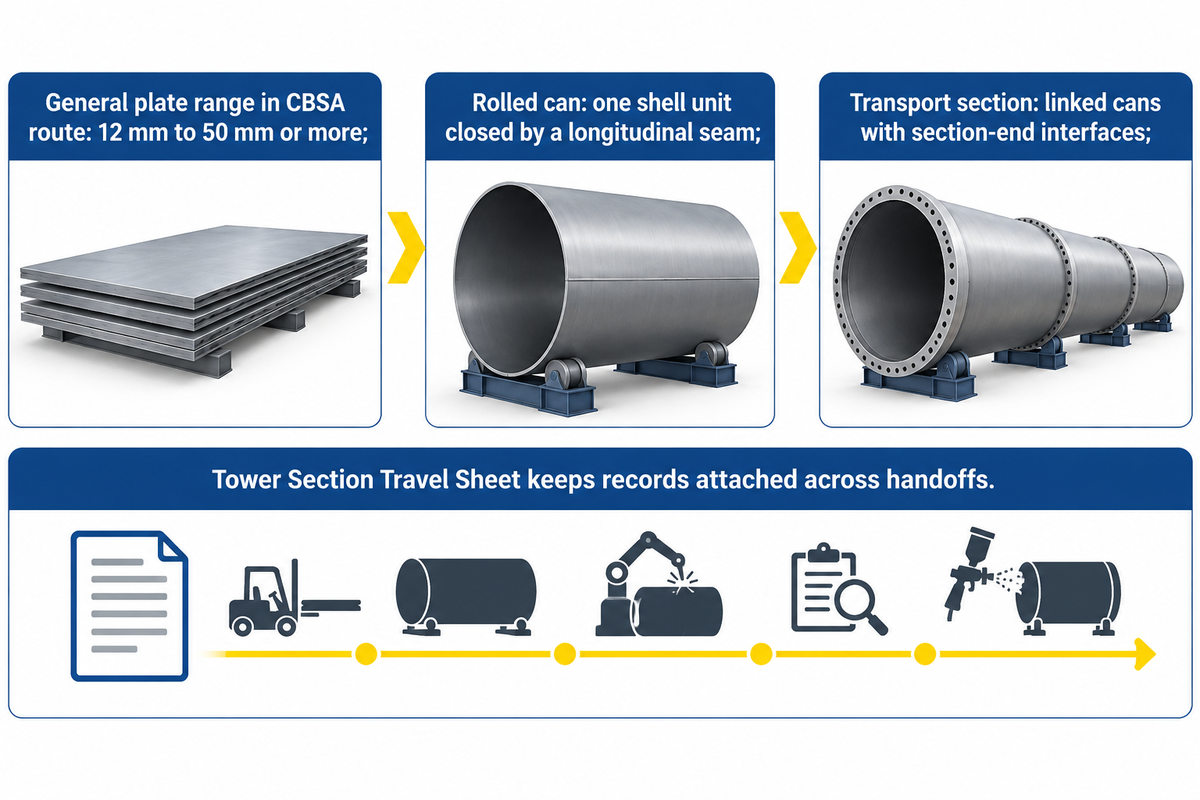
Fabrikasi menara angin biasa berlaku daripada plat yang disediakan kepada tin yang digulung, bahagian yang dibina dan unit pengangkutan yang telah siap. Lakaran bahagian menentukan cara unit-unit tersebut bergabung bersama. Menggunakan definisi yang sama merentasi pembelian, pengeluaran dan pemeriksaan menghalang sebut harga dalam tin setiap syif daripada disalah anggap sebagai komitmen output bahagian siap.
Huraian pembuatan Agensi Perkhidmatan Sempadan Kanada untuk tahun 2023 mengikuti laluan gulung dan kimpalan ini. Ia menerangkan ketebalan plat umum 12 mm hingga 50 mm atau lebih, yang dipilih untuk reka bentuk turbin dan lokasi di menara. Julat tersebut menggambarkan mengapa ketebalan plat nominal tunggal merupakan spesifikasi mesin yang tidak mencukupi.
Menara ini terdiri daripada cangkerang galas beban yang menyokong nasel di bahagian atas menara. Bahagian-bahagiannya dihasilkan secara berasingan dan diangkut ke tapak untuk pemasangan. Oleh itu, proses pengeluaran untuk menara turbin angin dikaitkan dengan kerja kilang dan sambungan bolt yang dimaksudkan di tapak pemasangan.
Apakah perbezaan antara tin menara dan bahagian menara?
Tin ialah satu unit cangkerang silinder atau kon yang ditutup oleh jahitan membujur. Beberapa tin yang disambungkan di sekeliling lilitannya membentuk bahagian pengangkutan. Beberapa bahagian kemudiannya digunakan untuk memasang menara turbin angin yang lengkap.
Kiraan boleh, kiraan keratan dan kiraan menara setiap satu merupakan ukuran kuantiti kerja pembuatan yang berbeza.
Gunakan Helaian Perjalanan Bahagian Menara sebagai struktur rekod yang dicadangkan. Ikuti entri yang telah dilengkapkan untuk melihat apa yang perlu kekal dilekatkan pada bahan kerja semasa ia terbentuk; rekod dan pengesahan yang diperlukan dinyatakan oleh prosedur yang diluluskan oleh kilang.
| Menyerahkan | Rekod untuk dibawa ke hadapan | Siapa yang menggunakannya seterusnya |
|---|---|---|
| Resit plat | Rujukan sijil bahan, identiti plat dan peruntukan lukisan | Kawalan dan pemotongan bahan |
| Potong kosong | Identiti kosong, nombor tin dan semakan pemotongan | Membentuk pasukan |
| Tepi yang disediakan | Penamaan bersama dan susunan serong yang ditentukan | Pemasangan dan kimpalan |
| Cangkang bergulung | Bolehkah keputusan semakan identiti dan geometri | Stesen jahitan panjang |
| Tin tertutup | Identiti jahitan, rujukan prosedur kimpalan dan status pemeriksaan yang diperlukan | Perhimpunan bahagian |
| Tin yang disambungkan | Identiti bahagian, peta sambungan dan rekod kimpalan lilitan | Pemeriksaan dimensi |
| Bahagian bebibir | Identiti bebibir, orientasi dan geometri antara muka yang diukur | Pasukan kualiti |
| Kerja keluli yang dikeluarkan | Titik penahanan yang telah diselesaikan dan rekod pembaikan yang telah ditutup | Persediaan permukaan |
| Bahagian bersalut | Sistem salutan, pemeriksaan aplikasi dan status pengawetan | Pasukan persediaan |
| Bahagian siap | Konfigurasi akhir, penandaan dan dokumen penghantaran | Logistik dan pelanggan |
Pengenalpastian Plat Keluli, Pemotongan dan Penyediaan Tepi
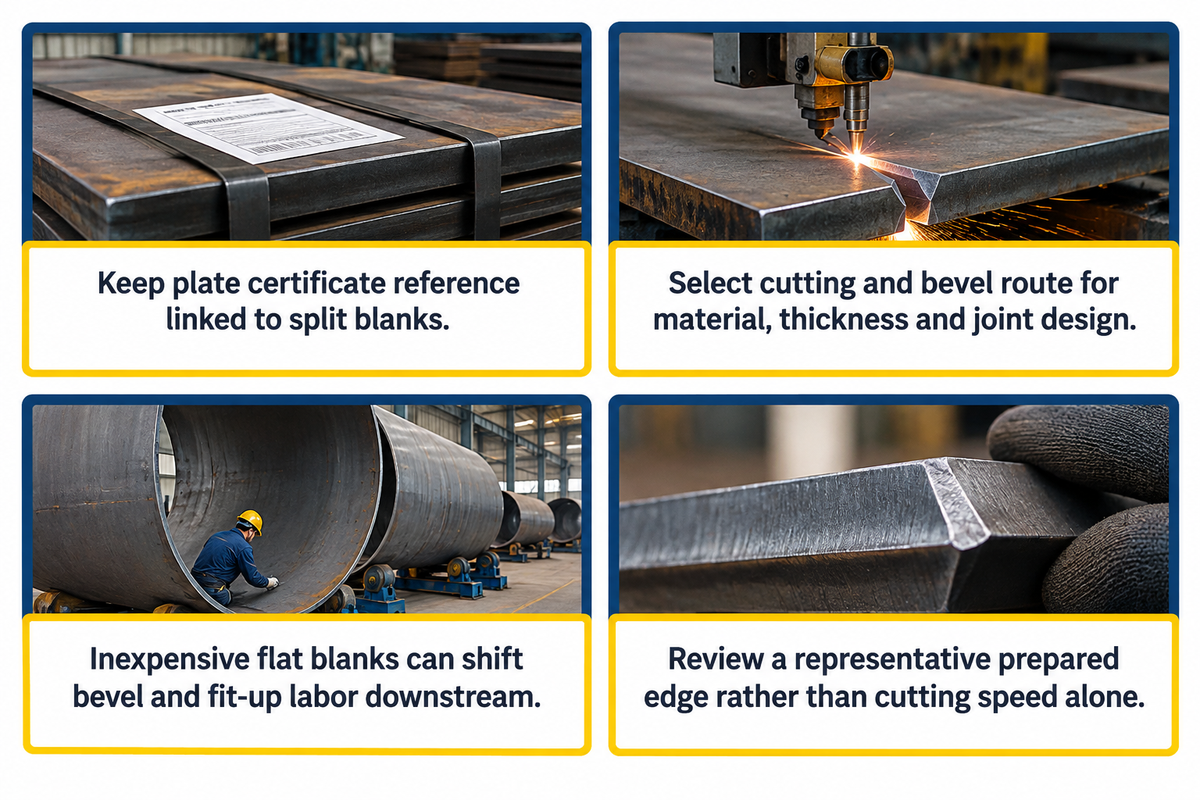
Penyediaan plat menyediakan bentuk kosong dan tepi sambungan kepada stesen penggelek dan kimpalan. Proses ini bermula dengan pengagihan bahan dan semakan lukisan, kemudian diteruskan melalui pemotongan dan penyediaan serong yang diperlukan. Stesen kimpalan yang lengkap masih membuang masa apabila kosong yang masuk memerlukan pembetulan tepi atau pengenalpastian semula.
Simpan rujukan sijil plat yang berkaitan dengan kepingan yang dipotong dalam helaian perjalanan yang dicadangkan. Ini adalah cadangan rekod praktikal: plat berpecah hendaklah kekal boleh dikesan pada bahan yang diberikan kepada bahagian tersebut. Kaedah penandaan dan dokumentasi mandatori mematuhi keperluan kualiti pembeli.
Pemotongan plasma dan pemotongan oksi-bahan api disertakan dalam penerangan proses CBSA. Pemotongan laser atau penyediaan tepi mekanikal mungkin merupakan sebahagian daripada kaedah pembuatan lain. Pilih mesin pemotong dan laluan penyediaan tepi untuk bahan, ketebalan plat keluli, saiz kosong dan reka bentuk sambungan yang dinyatakan.
Jika harga peralatan pemotong yang rendah kelihatan menarik, anda mungkin tergoda untuk membelinya tanpa menentukan sama ada anda akan menerima kerja serong yang diperlukan. Memotong plat mentah kepada profil hanyalah sebahagian daripada penyediaannya untuk kimpalan sambungan. Blank rata yang murah boleh mengalihkan kerja pemesinan, pembersihan dan pemasangan ke jabatan seterusnya.
Mintalah tepi yang disediakan secara representatif sebagai sebahagian daripada perbincangan peralatan, dan bukannya membandingkan kelajuan pemotongan sahaja.
Penggulungan Plat dan Kimpalan Jahitan Longitudinal
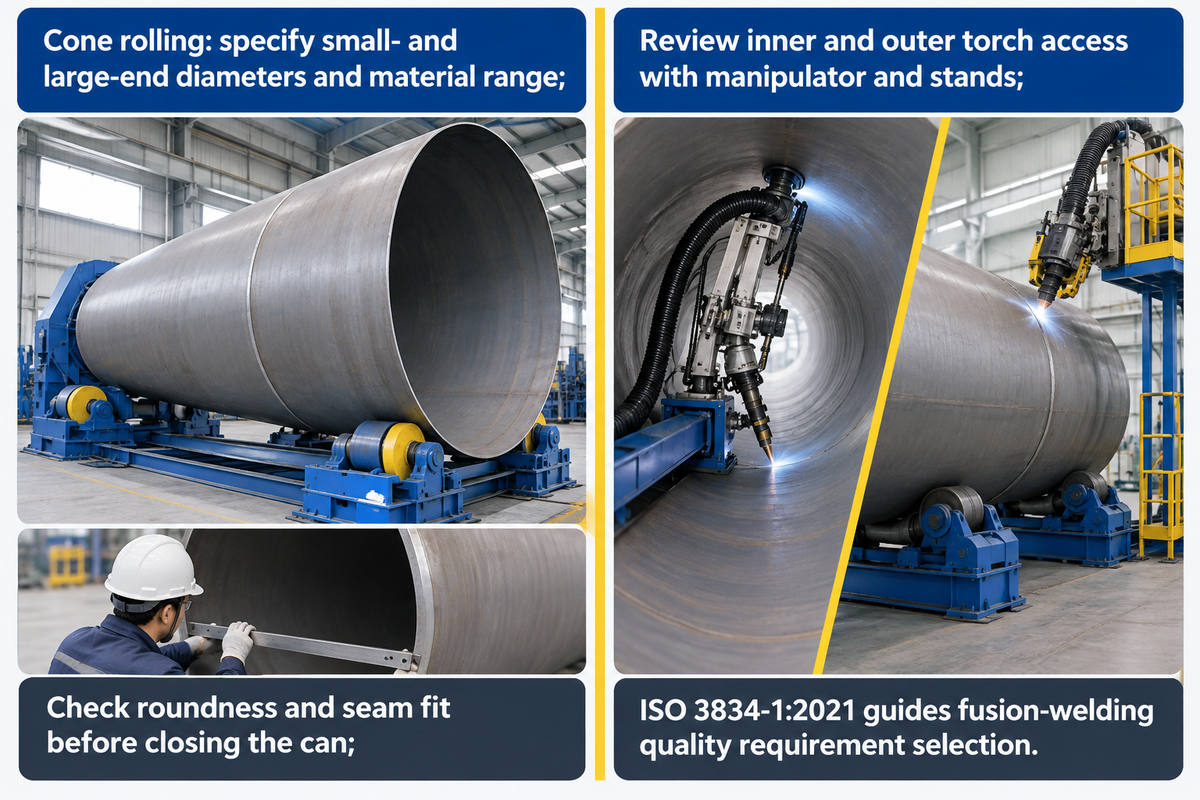
Penggelek plat memberikan benda kerja itu cangkerang silinder atau tirus, dan kimpalan jahitan membujur menutup cangkerang tersebut ke dalam tin. Operasi ini berkaitan dengan geometri dan penyediaan sambungan. Mesin penggelek mesti mengendalikan lebar plat sebenar, julat bahan dan diameter terkecil yang diperlukan, termasuk kerja pembentukan yang diperlukan berhampiran hujung plat.
Untuk keratan tirus, nyatakan diameter hujung kecil dan besarnya, bahagian kosong yang dibangunkan, julat bahan dan pembentukan tepi yang diperlukan apabila meminta konfigurasi penggelek kon. Pembekal harus memetakan benda kerja tersebut kepada kapasiti pembentukan dan sokongan. Mesin penggelek plat yang dinilai untuk satu bahan dan lebar adalah titik permulaan untuk pemilihan. Mesin lentur ini membentuk dinding menara, dan ketebalan keluli mempengaruhi tugasnya. Dalam perbincangan Jurumesin Praktikal tentang kapasiti penggelek plat , pengguna membahaskan bagaimana kekuatan bahan, lebar benda kerja dan diameter lenturan mempengaruhi kapasiti. Bandingkan penilaian yang diterbitkan dengan kekuatan bahan, lebar benda kerja dan diameter lenturan yang diperlukan; peraturan berangka perbincangan tidak bersetuju.
Periksa kebulatan dan kesesuaian jahitan dengan dokumen fabrikasi sebelum menutup tin. Selepas kimpalan selesai, ujian dimensi dan kimpalan yang ditentukan akan menentukan sama ada tin boleh diteruskan ke pemasangan bahagian. Pembentukan semula dan pembaikan mesti mempunyai penghalaan yang unik jika hasilnya tidak memenuhi keperluan projek.
Kimpalan arka tenggelam secara meluas dikaitkan dengan sambungan yang panjang dan berulang. Kaedah kimpalan dan mesin kimpalan dipilih melalui prosedur sambungan dan keperluan pengeluaran. Susunan kimpalan yang berbeza mungkin diperlukan untuk sambungan cangkerang dan lampiran setempat.
Manipulator lajur dan boom meletakkan peranti kimpalan ini; penyangga dan peralatan penentuan kedudukan membentangkan benda kerja. Akses obor ke bahagian dalam dan luar termasuk dalam semakan susun atur.
Sambungkan peta sambungan kepada prosedur kimpalan, keperluan kelayakan kakitangan dan rekod proses yang berkenaan. Topik seperti pemanasan awal kimpalan memerlukan keputusan berasaskan prosedur untuk sambungan dan bahan. Rangka kerja ISO 3834-1:2021 menangani pemilihan keperluan kualiti kimpalan gabungan merentasi bengkel dan pembuatan lapangan.
Pemasangan, Kimpalan Lilitan dan Lampiran Bebibir
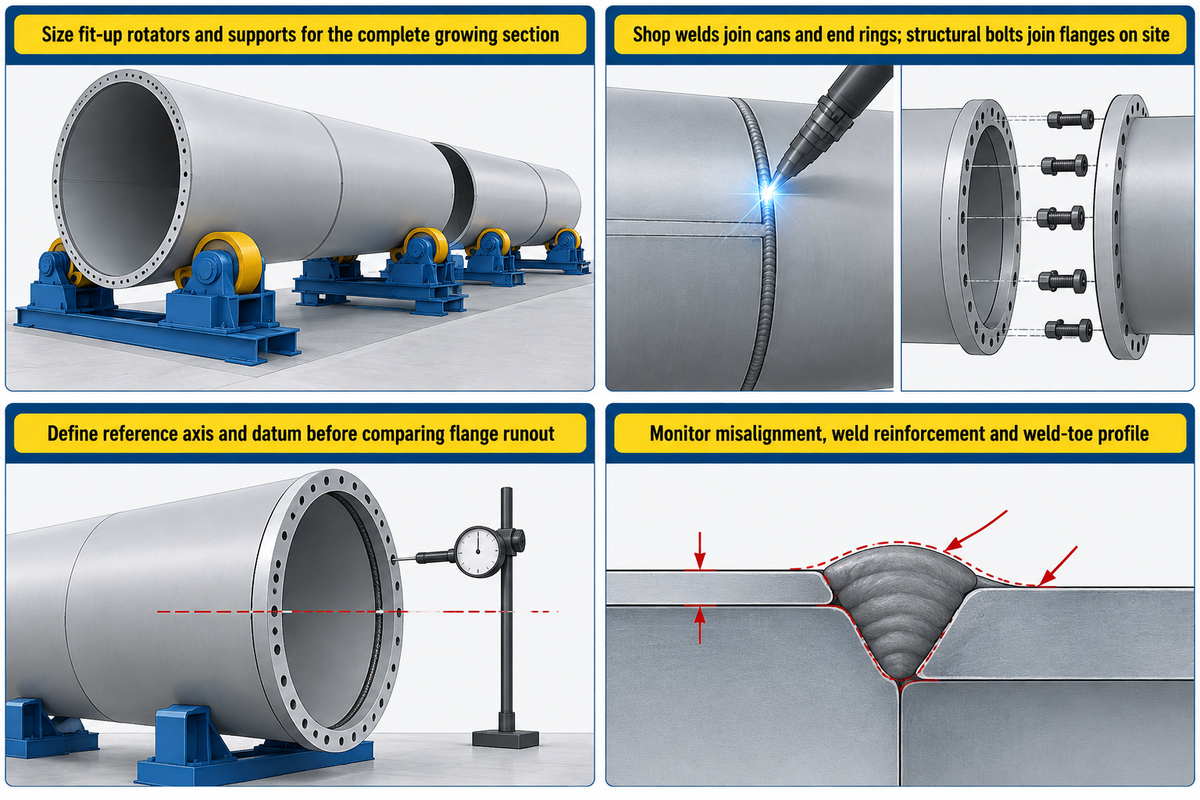
Pemasangan menyelaraskan tin untuk kimpalan lilitan dan meletakkan bebibir yang akan menyambungkan segmen siap. Sokongan untuk pemasangan yang semakin meningkat berubah apabila permintaan berat dan ruang pemasangan berubah. Urutan pengeluaran mesti meliputi keseluruhan bahagian, termasuk sambungan akhir, dan bukannya mengukur stesen di sekitar tin kosong individu.
Pemutar suai hidraulik menyediakan sokongan boleh laras untuk penjajaran. Bandingkan sokongan dan pergerakan dengan lukisan keratan dan urutan sambungan.
Beban terkadar yang besar sahaja menyebabkan penempatan sokongan, sentuhan bahan kerja dan julat penjajaran tidak dapat diselesaikan.
Adakah sambungan menara angin dikimpal atau dibaut?
Sambungan antara muka berlaku dalam laluan biasa; kimpalan membujur dan lilitan menghubungkan cangkerang yang dibuat di bengkel, dan kimpalan bebibir menghubungkan cincin hujung-keratan. Semasa pemasangan turbin angin, bolt struktur menghubungkan bebibir yang sepadan. Reka bentuk menara yang diluluskan menetapkan susunan sambungan dan keperluan teknikal untuk setiap antara muka.
Geometri bebibir memerlukan langkah pemeriksaan berasingan. Laporan akhir projek RINGMAN Eropah mengkaji bagaimana ketidakrataan mempengaruhi sambungan bebibir dalam penyelidikan bebibir fabrikasi alternatifnya. Ketidakrataan bebibir merupakan satu kebimbangan geometri dan lukisan projek tersebut membekalkan had pembuatan yang berkenaan.
Bagaimanakah larian bebibir diukur?
Larian bebibir diukur berkenaan dengan paksi rujukan dan susunan datum yang ditetapkan untuk bahagian tersebut. Pelan pengukuran memperincikan keadaan sokongan, instrumen dan lokasi untuk direkodkan. Nyatakan susunan sebelum membandingkan keputusan, kerana pengukuran menggunakan rujukan yang berbeza tidak menjawab soalan geometri yang sama untuk menara keluli siap.
Geometri kimpalan tempatan juga penting. Satu kajian pada tahun 2024 tentang sambungan kimpalan punggung menara angin menggunakan ujian keletihan, geometri jahitan yang diukur dan analisis berangka untuk memeriksa rintangan keletihan. Oleh itu, ketidaksejajaran, tetulang kimpalan dan profil hujung kimpalan wajar mendapat perhatian proses di samping keputusan pemeriksaan akhir.
"Pengukuhan penutup kimpalan yang berlebihan juga menjadi kebimbangan."
Pemeriksaan Sebelum Rawatan Permukaan
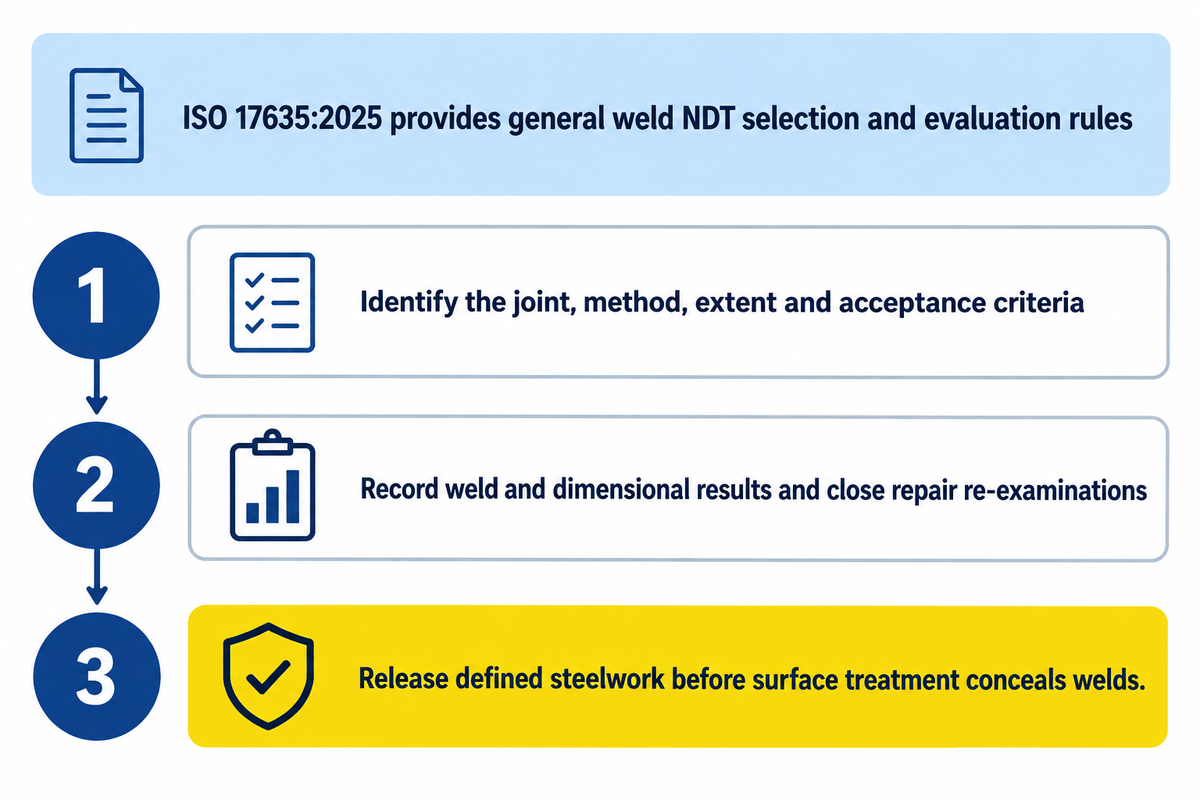
Pemeriksaan memeriksa keadaan kimpalan, dimensi dan antara muka yang dinyatakan sebelum rawatan permukaan menyembunyikan kerja keluli. Pelan pemeriksaan menetapkan setiap pemeriksaan kepada peringkat pembuatan, dengan asas penerimaan dan rekod yang melepaskan bahagian tersebut. Laluan pembaikan dan pemeriksaan semula perlu dirancang dengan pengenalpastian bahan kerja yang sama.
ISO 17635:2025 , Edisi 4 yang diterbitkan pada April 2025, menyediakan peraturan umum untuk memilih kaedah ujian tanpa musnah dan menilai kimpalan. Pemilihan mempertimbangkan keperluan kualiti, bahan, ketebalan kimpalan, proses kimpalan dan tahap ujian. Tahap penerimaannya bukanlah tafsiran langsung tahap kualiti ISO 5817 atau ISO 10042.
Helaian pemeriksaan hendaklah menyatakan apa yang diperiksa, kaedah dan tahap pemeriksaan, serta kriteria penerimaan.
Perintah pemeriksaan ultrasonik atau radiografi memerlukan jawapan tersebut. Peratusan pemeriksaan umum untuk semua projek menara angin akan mengaburkan perbezaan dalam setiap projek.
- Kenal pasti sambungan dan dokumen pemeriksaan yang berkenaan.
- Rekodkan hasil kimpalan dan dimensi yang diperlukan.
- Penemuan pembaikan rapi dan pemeriksaan semula yang berkaitan.
- Lepaskan kerja keluli yang telah ditetapkan sebelum peringkat rawatan permukaan yang berkaitan.
Untuk perbandingan sebut harga, peruntukkan tanggungjawab untuk akses pemeriksaan, pengendalian dan kehadiran di tempat pemeriksaan. Perkhidmatan pemeriksaan yang berharga berasingan daripada barisan pengeluaran masih boleh berkongsi sokongan dan ruang lantai yang sama.
Peletupan, Salutan dan Perlengkapan Dalaman
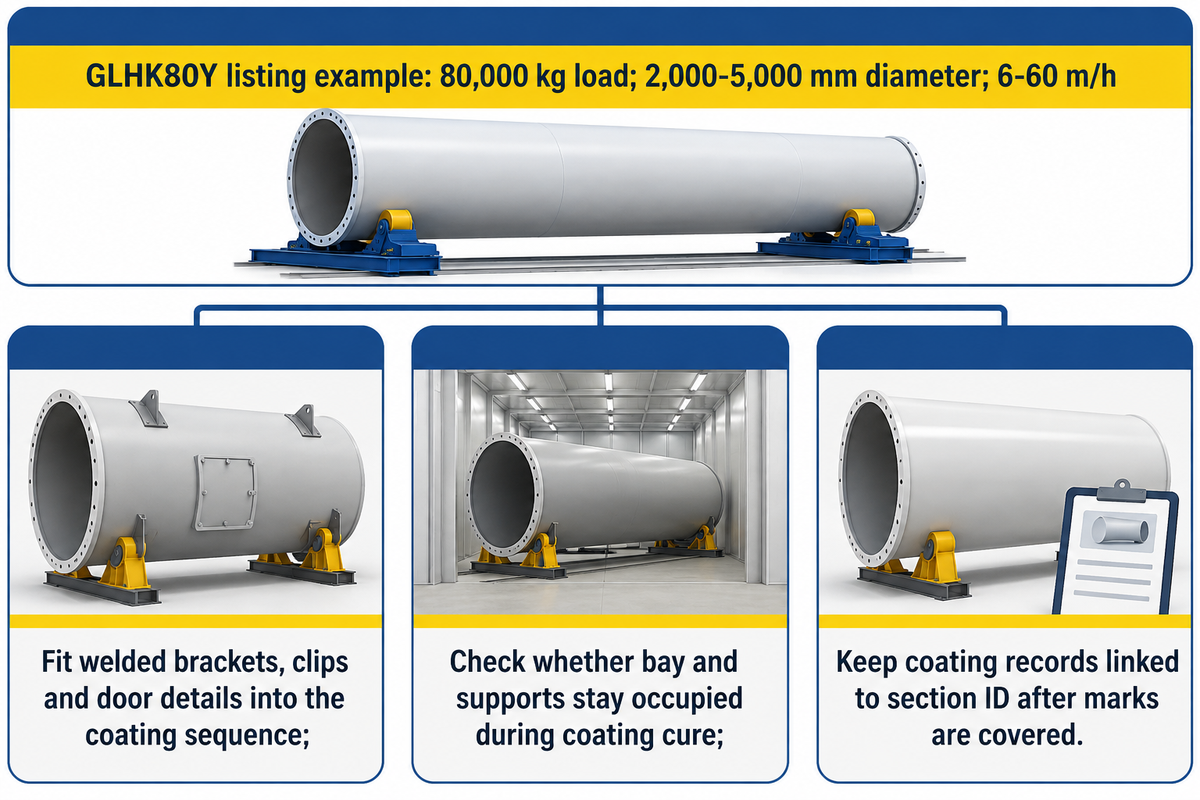
Penyediaan permukaan dan salutan melindungi kerja keluli yang telah siap, manakala kelengkapan dalaman menambah komponen yang diperlukan di dalam menara. Pendakap, klip dan butiran pintu yang dikimpal mesti sesuai dengan urutan salutan. Pemasangan mekanikal dan elektrik kemudiannya mengikut pelan pemasangan yang diluluskan, termasuk sebarang perlindungan dan pembaikan salutan yang diperlukan di sekitar barang yang dipasang.
Senarai pemutar letupan dan pengecatan GLHK80Y yang diterbitkan oleh Zhouxiang memberikan beban terkadar 80,000 kg, julat diameter 2,000–5,000 mm dan kelajuan linear tersenarai 6–60 m/j. Ini adalah spesifikasi pergerakan dan bahan kerja model peringkat salutan tersebut; ia berasingan daripada kelajuan perjalanan kimpalan dan output bahagian siap.
Rancang laluan salutan mengikut bahagian masuk, penyediaan, aplikasi, penghunian pengawetan dan keluar. Tanya sama ada ruang yang sama atau peralatan sokongan masih digunakan semasa salutan mengeras.
Menggerakkan bahagian mungkin membebaskan satu sumber, tetapi memperkenalkan operasi pengendalian yang lain.
Huraian CBSA merangkumi penyediaan permukaan luar dan dalam, salutan logam, jika ada, dan satu atau lebih salutan cat. Sistem perlindungan yang digunakan menentukan keadaan permukaan, keperluan aplikasi dan keperluan pemeriksaan. Rekod salutan hendaklah kekal dikaitkan dengan pengenalpastian bahagian sebaik sahaja tanda pengenalpastian keluli asal tidak lagi mudah diakses.
Dari Bahagian Menara Siap ke Penghantaran
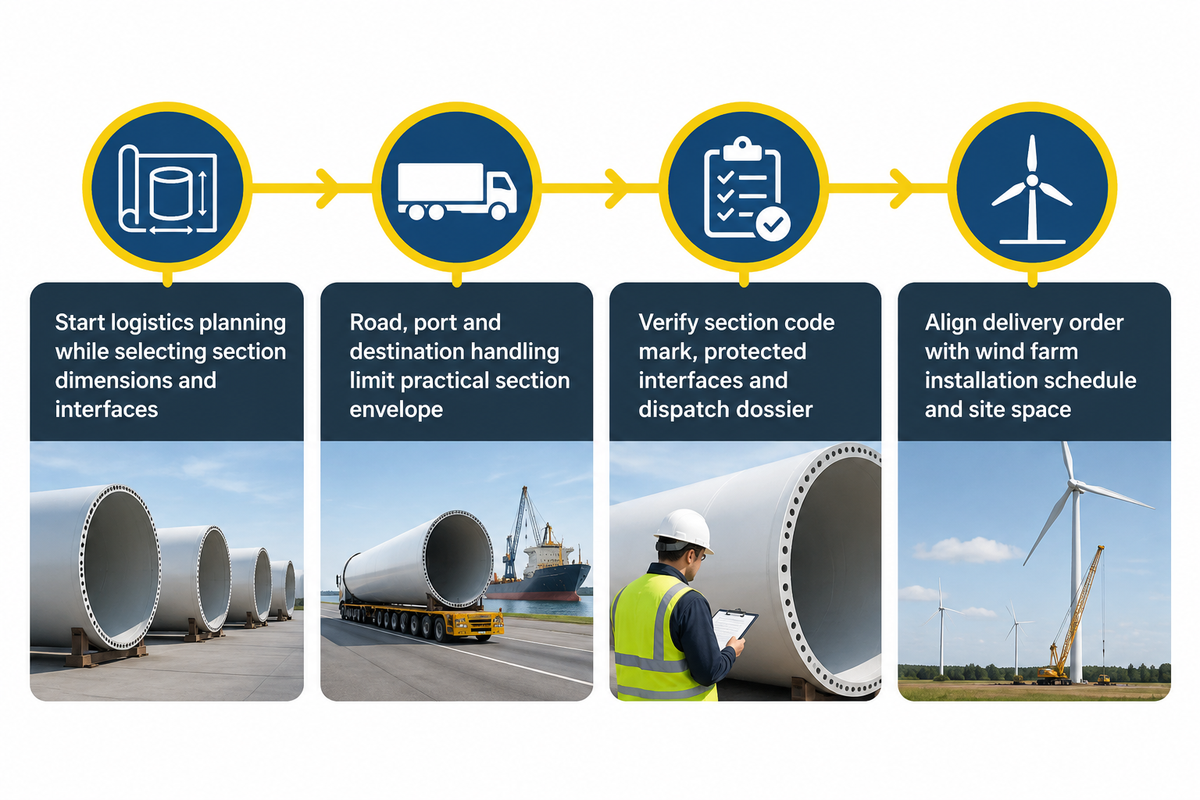
Sebaik sahaja sesuatu bahagian siap dan fabrikasi, salutan, kelengkapan dan pemeriksaan akhir bahagian tersebut selaras dengan konfigurasi penghantaran yang dipersetujui, ia sedia untuk dihantar. Dosier penghantaran menghubungkan bahagian fizikal dengan rekodnya. Perancangan logistik harus bermula apabila dimensi dan antara muka bahagian dipilih, kerana jalan keluar kilang hanyalah sebahagian daripada laluan.
Gambaran keseluruhan pembuatan Jabatan Tenaga AS mengenal pasti kekangan pengangkutan dan logistik yang mengehadkan saiz dan ketinggian menara. Pengangkutan jalan raya, akses pelabuhan dan pengendalian destinasi boleh mengubah sampul seksyen praktikal untuk projek angin darat atau luar pesisir.
Bandingkan pelan penghantaran dengan tanda kod bahagian, konfigurasi akhir, antara muka yang dilindungi dan dokumentasi pengangkutan. Ketinggian menara itu sendiri tidak menentukan sampul pengangkutan untuk bahagian berdiameter besar. Pengaturan pengangkatan dan sokongan yang direkayasa adalah hak milik pakar projek yang bertanggungjawab.
Pastikan urutan penghantaran sejajar dengan jadual pemasangan ladang angin pelanggan dan ruang yang tersedia untuk pasukan penerima.
Apakah yang Mengehadkan Daya Proses Pembuatan Menara?
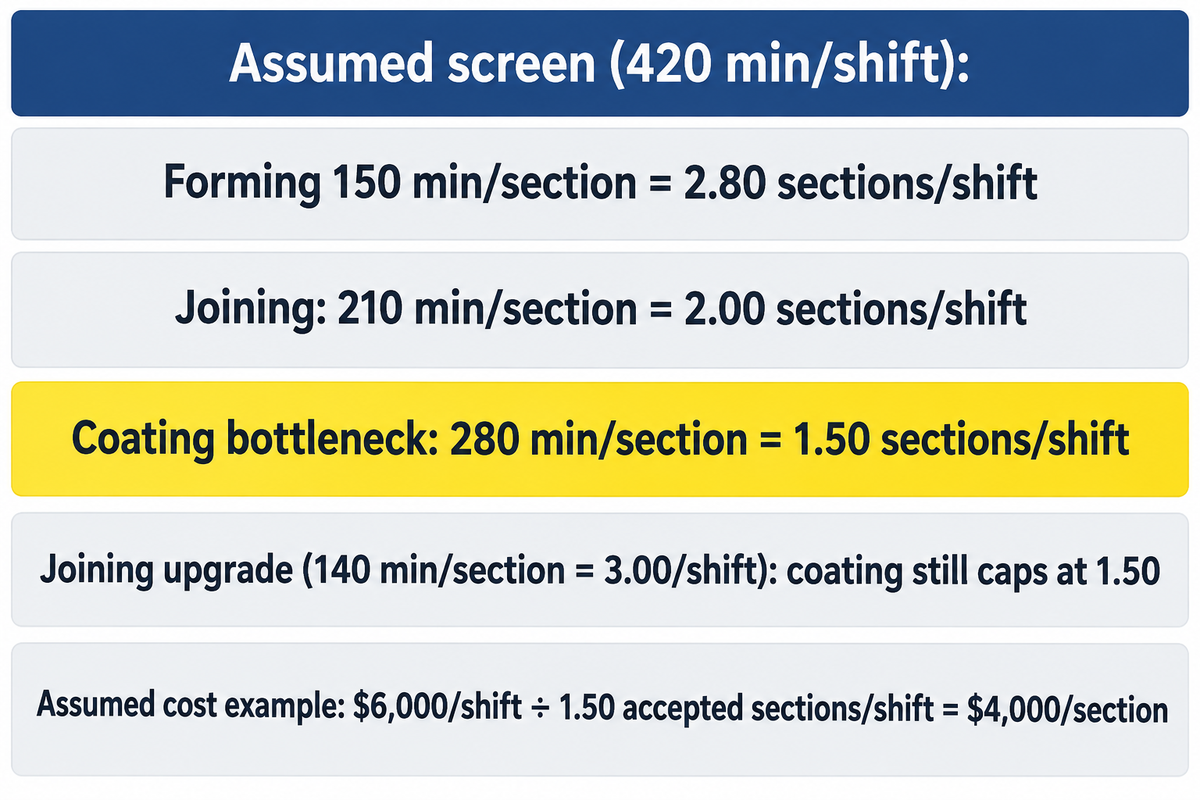
Sumber dengan kapasiti bahagian yang diterima terendah mengehadkan daya pemprosesan; salutan ialah stesen pengehad dalam contoh yang diandaikan di bawah. Kelajuan penggelek, pemendapan kimpalan dan pergerakan salutan adalah aktiviti yang berbeza. Bandingkan penghunian stesen untuk keluarga bahagian yang sama, kemudian sertakan penahanan pemeriksaan, konflik pengendalian, pembaikan dan ruang yang diduduki oleh kerja yang menunggu operasi seterusnya.
Perbincangan produktiviti Linde pada Oktober 2026 menerangkan bagaimana pemasangan, pembersihan dan kelewatan huluan boleh menyerap keuntungan daripada kimpalan yang lebih pantas. Penyelidikan campuran produk NIST juga menunjukkan bahawa kesesakan dan daya pemprosesan boleh berubah dengan campuran pembuatan, walaupun aplikasinya adalah pemasangan automotif.
Contoh yang diandaikan: setiap stesen mempunyai 420 min/syif produktif, dengan satu stesen yang setara untuk setiap operasi dan campuran bahagian yang sama. Masa yang diduduki ialah 150 min/syif untuk pembentukan, 210 min/syif untuk penyambungan dan 280 min/syif untuk salutan. Membahagikan masa yang tersedia dengan masa yang diduduki memberikan had atas stesen awal.
| Operasi | Masa yang diduduki | 420 min/syif ÷ masa yang diduduki | Implikasi perancangan |
|---|---|---|---|
| Membentuk | 150 min/seksyen | 2.80 bahagian/syif | Kapasiti kekal di atas skrin salutan |
| menyertai | 210 min/seksyen | 2.00 bahagian/syif | Sedikit kapasiti tambahan berbanding dengan salutan |
| Coating | 280 min/seksyen | 1.50 bahagian/syif | Output stesen awal terendah |
| Naik taraf penyertaan | 140 min/seksyen | 3.00 bahagian/syif | Salutan masih mengehadkan skrin kepada 1.50 bahagian/anjakan |
Hasil bahagi ini adalah had saringan keadaan mantap. Kren kongsi, penyekatan, kebuluran, perubahan campuran produk dan hasil yang diterima memerlukan jadual yang lebih lengkap; ruang salutan selari juga memerlukan model sumber yang berbeza. Contoh pengajaran talian bersiri MIT menunjukkan mengapa kadar mesin bebas yang mencukupi masih boleh menghasilkan output gabungan yang lebih rendah apabila kegagalan merambat antara stesen.
Untuk contoh kos penukaran yang diandaikan, $6,000/syif dibahagikan dengan 1.50 bahagian/syif yang diterima menghasilkan $4,000 setiap bahagian yang diterima. Untuk contoh kos berasingan ini, 1.50 bahagian/syif yang diterima ialah output yang direalisasikan yang diandaikan. Gunakan output yang diukur dan diterima dalam anggaran kos kilang; had saringan stesen sahaja tidak dapat menetapkan output tersebut.
Plat, bebibir yang dibeli dan kos pengangkutan tidak termasuk di sini. Jika naik taraf sambungan menambah kos manakala output siap kekal tidak berubah, ia akan meningkatkan kos penukaran setiap bahagian melainkan penjimatan lain mengimbangi peningkatan tersebut.
Ukur penghunian salutan dan menunggu kren sebelum meluluskan pelaburan kapasiti kimpalan sahaja. Rekodkan masa pembaikan terhadap sambungan yang menyebabkannya, supaya pengurus pengeluaran dan ketua kualiti dapat membezakan permintaan tambahan daripada kerja semula yang boleh dielakkan.
Memadankan Peralatan Menara Angin dengan Pelan Pengeluaran
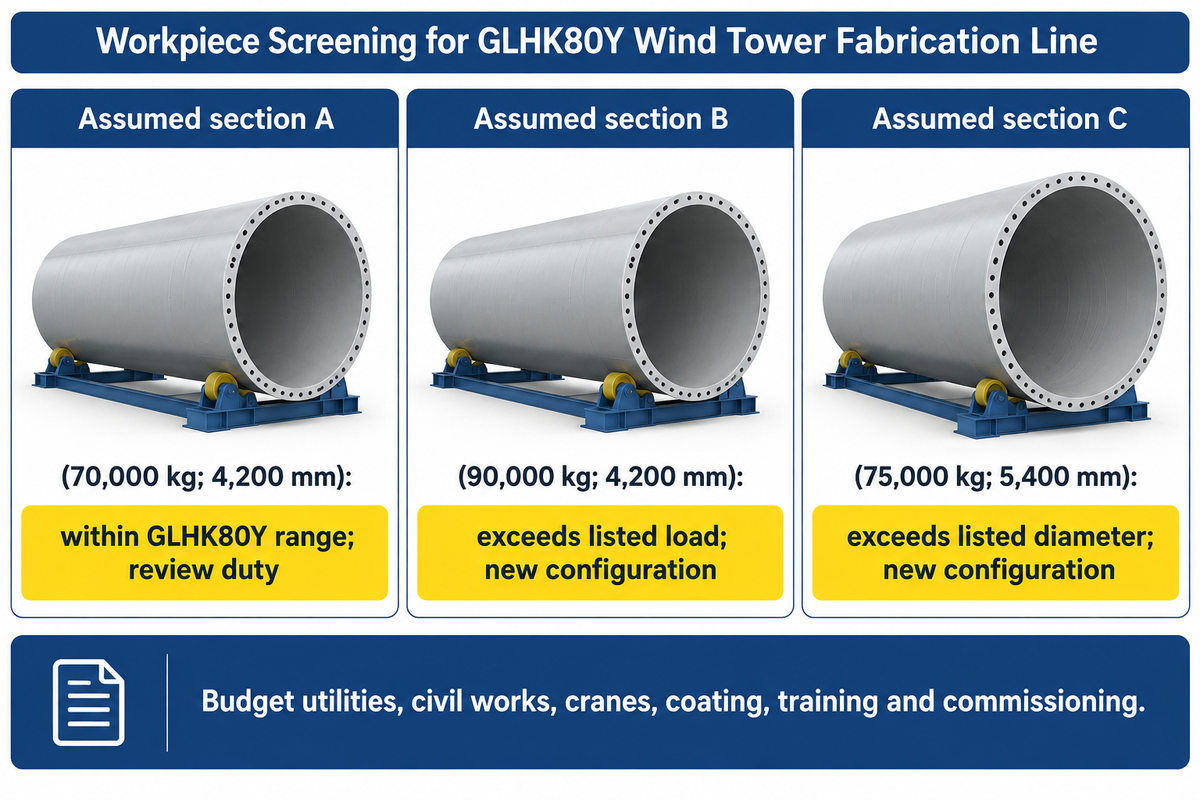
Padankan peralatan dengan keluarga tin dan bahagian yang telah siap yang ditetapkan, kemudian uji benda kerja yang mengehadkan di setiap stesen. Diameter, jisim dan ketebalan plat mengenakan keperluan yang berbeza. Pakej mesin untuk membina menara memerlukan susunan pembentukan, sokongan, kimpalan dan kemasan yang serasi, dengan tanggungjawab yang dipersetujui untuk pemindahan dan akses pemeriksaan.
Padanan Sampul Stesen yang diberikan di bawah mengambil penyenaraian GLHK80Y sebagai satu contoh pembekal dan menganggap bahan kerja pertanyaan. Ia merupakan skrin jisim dan diameter awal. Jarak sokongan, pengagihan beban, keadaan sentuhan, tugas pemacu dan kesesuaian proses masih memerlukan semakan peralatan kejuruteraan.
| Item perbandingan | Input atau keadaan | Keputusan seterusnya |
|---|---|---|
| Bahagian A yang diandaikan | 70,000 kg; diameter 4,200 mm | Dalam julat jisim/diameter yang disenaraikan; teruskan ke semakan sokongan dan tugas |
| Bahagian B yang diandaikan | 90,000 kg; diameter 4,200 mm | Melebihi beban yang disenaraikan; minta konfigurasi lain |
| Bahagian C yang diandaikan | 75,000 kg; diameter 5,400 mm | Melebihi diameter yang disenaraikan; minta konfigurasi lain |
| Penggulungan plat | Kekuatan bahan, lebar plat, ketebalan dan diameter pembentukan | Dapatkan syarat penarafan untuk mesin pembentuk |
| Boleh sokong | Geometri tin awal dan jisim pemasangan yang berubah | Tentukan kedudukan sokongan melalui pertumbuhan bahagian |
| Akses bersama | Kerja membujur dan melintang, di dalam dan di luar | Periksa jangkauan manipulator dan persembahan bahan kerja |
| Antara muka bebibir | Geometri cincin dan rujukan pengukuran | Sertakan pemeriksaan lekapan dan dimensi |
| Tahanan pemeriksaan | Akses dan penghunian sumber yang diperlukan | Menetapkan peralatan dan tanggungjawab kehadiran |
| Penghunian salutan | Urutan aplikasi, penyembuhan dan pemindahan | Bandingkan kapasiti ruang dengan kadar bahagian masuk |
| Antara muka penghantaran | Geometri siap dan konfigurasi penghantaran | Semak jalan keluar kilang dan laluan pengangkutan yang dirancang |
Zhouxiang membekalkan peralatan pemotongan dan kimpalan untuk pembuatan struktur keluli; kaedah untuk pembuatan bahagian berat yang lebih rendah mungkin memerlukan kapasiti pembentukan dan sokongan yang berbeza daripada kerja menara atas. Untuk perbincangan peralatan, sediakan lukisan rujukan, bahan kerja terkecil dan terbesar, proses sambungan, corak anjakan dan laluan kemasan. Gunakan halaman peralatan menara angin sebagai titik permulaan barisan pengeluaran.
Pastikan peristiwa penting sebut harga jelas: penghantaran mesin, pemasangan dan penerimaan bahagian percubaan yang dipersetujui. Tanyakan pengecualian utiliti, kerja sivil, kren, kemudahan salutan, latihan dan pentauliahan dalam jadual skop yang sama. Harga jentera yang lebih rendah hanya berguna apabila antara muka yang diabaikan dianggarkan dan ditetapkan.
Soalan Lazim
Proses pembuatan menara angin yang manakah terbaik?
Bagi menara keluli tiub konvensional, gunakan laluan fabrikasi yang ditakrifkan untuk bahan cangkerang, geometri dan reka bentuk sambungan: potong dan sediakan plat, gulung tin, kimpal bahagian, periksa, salut dan pasang. Menara konkrit, hibrid, kimpalan lingkaran dan cangkerang berbolt memerlukan laluan yang berbeza, jadi pilih peralatan pengeluaran untuk reka bentuk menara yang diluluskan.
Adakah pembuatan menara angin menguntungkan?
Pembuatan menara angin menguntungkan apabila hasil bahagian yang diterima melebihi jumlah kos pengeluaran yang dihantar pada penggunaan yang direalisasikan oleh kilang. Kirakan plat, bebibir, buruh, bahan habis pakai, tenaga, pemeriksaan, salutan, pengendalian, pembaikan dan overhed, kemudian bandingkan jumlah tersebut dengan harga jualan yang dikontrakkan dan penggunaan yang realistik. Padankan ramalan dengan keluarga bahagian dan jadual kilang sebelum memperuntukkan modal kepada pakej peralatan.
Di manakah menara angin dihasilkan?
Menara angin dibuat di kemudahan fabrikasi berat yang menyediakan perkhidmatan kepada kuasa angin serantau, tenaga angin dan rantaian bekalan tenaga boleh diperbaharui yang lain. Sebuah kilang menerima plat dan komponen, membuat bahagian yang boleh diangkut, menyiapkannya dan menghantarnya untuk pemasangan. Pembekal jentera boleh melengkapkan kilang tersebut tanpa menghasilkan menaranya sendiri, jadi bezakan pembekal peralatan, pembuat menara dan pengeluar turbin apabila membandingkan syarikat.
Di manakah pintu dan lampiran dikimpal?
Bingkai pintu dan lampiran sokongan yang dikimpal dipasang pada cangkerang pada peringkat yang ditentukan oleh lukisan fabrikasi. Kimpalan dan pemeriksaan biasanya perlu disiapkan sebelum kawasan yang terjejas menerima salutan terakhirnya; bahagian dalam yang boleh ditanggalkan boleh dipasang kemudian.
Apakah yang perlu disertakan dalam sebut harga barisan pengeluaran menara angin?
Sebut harga yang berguna mengenal pasti julat bahan kerja, bahagian rujukan, asas output dan peralatan yang dibekalkan di setiap stesen. Ia harus membezakan penyediaan plat, penggelek, pemasangan, kimpalan, pengendalian, pemeriksaan dan penyalutan, kemudian nyatakan utiliti, susun atur, pentauliahan, latihan dan pengecualian. Bandingkan asas bahagian yang diterima yang sama merentasi tawaran, termasuk andaian menunggu, pengawetan dan pembaikan. Minta pembekal untuk menunjukkan bahan kerja yang mengehadkan dan bukannya hanya beban undian terbesar. Sertakan tugas kren, laluan pemindahan dan tanggungjawab pemeriksaan yang mengawal pelepasan bahagian siap.
Adakah proses pembuatan menara angin telah berubah?
Ya, penyepaduan peralatan dan pemantauan proses telah dibangunkan, sementara proses pembuatan menara turbin angin yang diperbuat daripada keluli mengekalkan proses pembentukan, kimpalan dan kemasan.
Mengapa menggunakan menara tiub keluli untuk turbin angin?
Menara keluli berbentuk tiub menyediakan cangkerang galas beban untuk penjanaan kuasa angin sambil melampirkan akses dan perkhidmatan. Fabrikasi dalam bahagian yang boleh diangkut membolehkan penggelek, kimpalan dan salutan kilang sebelum pemasangan lapangan. Geometri, bahan dan butiran sambungannya dipilih untuk beban turbin dan tapak. Menara konkrit, kekisi dan hibrid adalah sistem struktur alternatif. Setiap bahagian pengangkutan juga menyediakan akses kilang untuk kimpalan dan rawatan permukaan sebelum penghantaran. Pembeli boleh memeriksa sambungan dan sistem pelindungnya di kemudahan pembuatan, dengan rekod bahagian yang disertakan dengan struktur fizikal.
Rancang keluarga bahagian sebelum memilih baris
Bawa lukisan tin dan keratan siap, output sasaran yang diterima, laluan pemeriksaan dan penghunian salutan ke perbincangan peralatan. Zhouxiang boleh membincangkan skop peralatan pemotongan, kimpalan dan pengendalian di sekitar input tersebut. Sertakan rekod kesesakan dan bahan kerja yang mencabar setiap stesen.
Skop: Panduan pendidikan ini menggabungkan penerangan pembuatan awam, literatur teknikal dan maklumat produk Zhouxiang. Lukisan projek dan prosedur yang diluluskan mengawal fabrikasi dan penerimaan.
Rujukan & Sumber
- CBSA, Penentuan muktamad menara angin, 2023: penerangan pembuatan, perenggan 30–34.
- ISO 17635: 2025: peraturan umum untuk ujian tanpa musnah bagi kimpalan logam.
- ISO 3834-1: 2021: pemilihan keperluan kualiti kimpalan gabungan.
- Kimpalan di Dunia, kajian keletihan kimpalan punggung menara 2024: penilaian geometri eksperimen dan berangka.
- Suruhanjaya Eropah, laporan akhir RINGMAN, 2014: penyelidikan bebibir alternatif.
- Johansson dan Wahlen, The Fabricator, September 2011: bahan habis pakai kimpalan menara dan geometri sambungan.
- DOE, Pembuatan Angin dan Rantaian Bekalan: konteks infrastruktur dan pengangkutan.
- Denno dan Alvian, NIST, 2018: daya pemprosesan yang bergantung kepada campuran produk.
- Contoh pengajaran sistem pembuatan MIT, 1996: kadar talian bersiri dan penimbalan.
- Linde Kanada, Oktober 2026: produktiviti kimpalan berasaskan data.









