
Jenis rod kimpalan pengerasan meliputi lima keluarga aloi AWS A5.13 utama yang dinilai dari 18 HRC hingga lebih 70 HRC. Memilih elektrod yang salah dalam aplikasi kimpalan perindustrian boleh menghauskan bahagian dengan lebih cepat berbanding jika ia dibiarkan kosong. Menggunakan rod kromium karbida 60 HRC yang rapuh pada tukul penghancur mengakibatkan lapisan tertanggal. Menggunakan laluan mangan lembut dalam pelongsor pasir halus juga boleh gagal, kerana gelongsor tekanan rendah tidak pernah menyebabkan pengerasan kerja.
Panduan kejuruteraan ini menghubungkan klasifikasi daripada permukaan keras AWS A5.13 dengan lelasan gelongsor, hentaman, geseran logam ke logam dan kakisan terma. Anda akan mempelajari bagaimana pencairan logam asas mengubah kimia laluan pertama merentasi pelbagai aplikasi pengerasan. Kami juga menerangkan bila lapisan penimbal adalah wajib dan bagaimana lapisan kayu manual berbeza daripada fabrikasi rasuk automatik.
Bagaimanakah Jenis Rod Kimpalan Hardfacing Dikelaskan mengikut AWS A5.13 dan Mekanisme Kehausan?
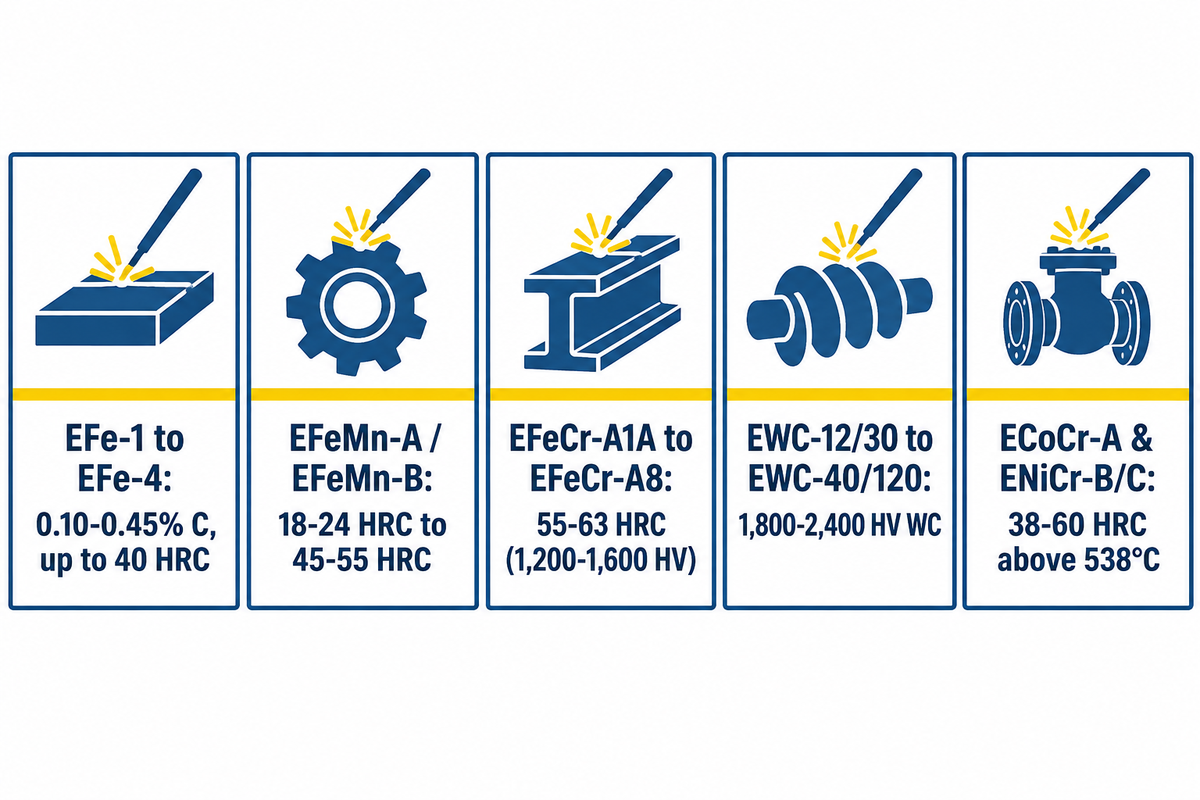
Jenis rod kimpalan permukaan keras di bawah AWS A5.13/A5.13M:2024 terbahagi kepada lima keluarga metalurgi yang merangkumi setara 18 HRC hingga 70 HRC. Menurut spesifikasi elektrod permukaan AWS A5.13 , elektrod bersalut untuk kimpalan arka logam berpelindung terbahagi kepada lima kumpulan kimia. Kumpulan ini merangkumi gred tungsten karbida berasaskan besi, berasaskan kobalt, berasaskan nikel, berasaskan kuprum dan tiub. Setiap kelas mengimbangi ketahanan impak, rintangan haus dan isipadu karbida untuk keadaan perkhidmatan tertentu.
Sebelum membandingkan aloi permukaan, jurutera yang memerlukan pengisi sambungan konvensional harus menyemak panduan pemilihan rod kimpalan struktur kami . Elektrod struktur dinilai berdasarkan kekuatan tegangan dalam ribuan paun per inci persegi (psi). Elektrod permukaan, sebaliknya, ditakrifkan oleh kimia tidak dicairkan dalam logam kimpal, mengikut AWS A5.13. Kimia tidak dicairkan itu biasanya diukur pada lapisan kimpal kedua atau ketiga.
Menurut panduan elektrod pengerasan SMAW The Fabricator , kadar pemendapan permukaan melalui proses kayu manual adalah dalam julat 1 hingga 7 lb/jam (0.45 hingga 3.2 kg/jam). Arka kayu dilaporkan memberikan pencairan logam asas 15% hingga 30% pada laluan pertama. Oleh kerana arka kimpalan mencampurkan logam induk ke dalam kolam lebur, kekerasan laluan pertama jatuh di bawah nilai yang dinilai. Aloi martensitik kekerasan sederhana dan aloi kromium tinggi memerlukan penalaan halus amperaj dan kiraan lapisan untuk mencapai rintangan haus yang dinilai.
| AWS A5.13 Keluarga & Kelas Tipikal | Kandungan Aloi Tidak Dicairkan Utama | Kekerasan Deposit Lazim | Pemeriksaan Kebolehmesinan & Pelepasan | Lapisan Maksimum yang Disyorkan | Mekanisme Pakai Utama |
|---|---|---|---|---|---|
| Pembinaan Aloi Rendah & Keluli Martensitik (EFe-1 hingga EFe-4) | 0.10–0.45% C, 1–4% Cr, Mn, Mo | 25–55 HRC | Boleh dimesin sehingga ~40 HRC; deposit tanpa cek | 3 lapisan hingga tidak terhad (EFe-1) | Pemulihan penggulungan, gelongsoran dan hentaman sederhana dari logam ke logam |
| Keluli Mangan Austenit (EFeMn-A, EFeMn-B, EFeMnCr) | 0.5–0.9% C, 11–14% Mn, 3–5% Ni atau Cr | 18–24 HRC seperti yang dikimpal; 45–55 HRC dikeraskan | Tidak boleh dimesin (hanya dikisar); matriks bebas semak mulur | Tidak terhad (jika suhu antara laluan kekal di bawah 260°C / 500°F) | Hentakan batu ke atas logam yang kuat dan hentakan penggalian yang melampau |
| Besi Karbida Kromium Tinggi (EFeCr-A1A kepada EFeCr-A8) | 3.0–5.0% C, 20–35% Cr, pilihan Mo/Nb/V | Pukal 55–63 HRC (karbida 1,200–1,600 HV) | Kisar sahaja; pemeriksaan kelegaan manik silang setiap 10–19 mm | Maksimum 1 hingga 2 lapisan (maksimum 3 lapisan dalam kes khas) | Lelasan mineral gelongsor tekanan rendah atau tinggi yang teruk |
| Karbida Tungsten Tiub (EWC-12/30, EWC-20/30, EWC-40/120) | Granul WC/W2C 40–60 wt% dalam tiub keluli lembut | Matriks 45–55 HRC; Granul WC 1,800–2,400 HV | Tidak boleh dimesin; pemeriksaan pelepasan permukaan halus | Maksimum 1 hingga 2 lapisan | Pemotongan atau penggerudian tanah, batu pasir dan mineral yang ekstrem |
| Aloi Asas Kobalt & Aloi Asas Nikel (ECoCr-A / Stellit 6, ENiCr-B / ENiCr-C) | 25–32% Cr, 4–14% W atau 2–4% B, baki Co atau Ni | 38–45 HRC (ECoCr-A); 45–60 HRC (ENiCr-B/C) | Boleh dimesin dengan perkakas karbida (ECoCr-A); memerlukan pemanasan awal | 2 hingga 3 lapisan di atas penimbal keluli tahan karat | Haus suhu tinggi melebihi 538°C (1,000°F), peronggaan dan kakisan berasid di bawah pH 7 |
Perkembangan metalurgi terkini juga menyasarkan kecekapan laluan tunggal. Contohnya, Paten AS 9,475,154 B2 membincangkan elektrod pengeras yang mendapan matriks besi-kromium-boron-karbon (Fe-Cr-BC) yang mengandungi 2.5 hingga 4.5% berat boron. Borokarbida adalah fasa utama yang mengeraskan aloi. Kimia tersebut membentuk borokarbida primer yang padat dalam satu laluan, mengimbangi pencairan logam asas lapisan pertama pada pembaikan lapangan.
Memadankan Mekanisme Haus dengan Metalurgi Mendapan: Pertukaran Lelasan vs. Impak
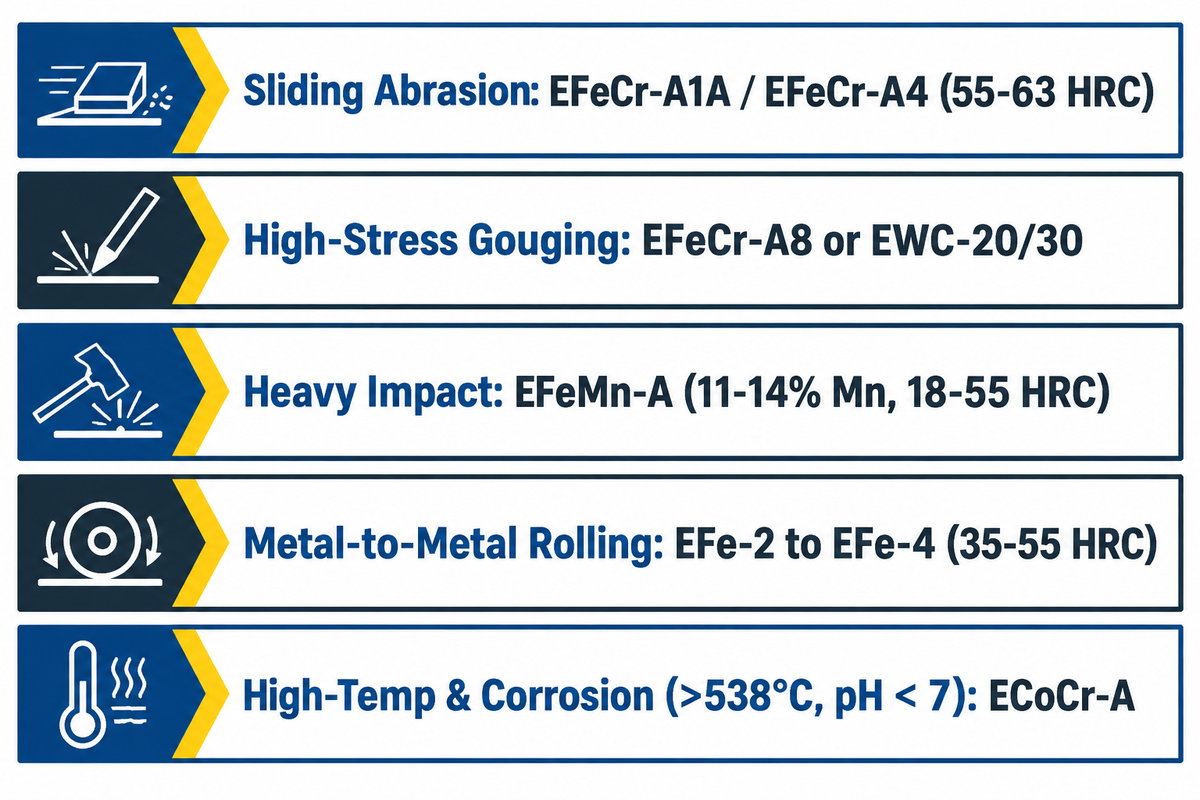
Langkah pertama dalam menentukan komposisi aloi untuk aplikasi tertentu adalah untuk memahami mod haus dominan pada komponen yang gagal. Dalam perkhidmatan di mana permukaan keras berlaku, rintangan lelasan dan ketahanan hentaman berkait songsang dengan isipadu karbida. Menambah karbida tungsten dan kromium primer meningkatkan rintangan haus terhadap calar mineral, manakala pembentukan dawai pepejal menggalakkan kemuluran hentaman.
Seperti yang dijelaskan dalam primer The Fabricator pada logam pengerasan , dua aloi dengan kekerasan 58 HRC yang sama boleh memberikan jangka hayat yang sangat berbeza. Lapisan keluli alat martensitik 58 HRC hampir tidak mengandungi karbida primer, oleh itu pasir kuarza mengalir dengan bebas melalui matriks. Sebaliknya, mendapan karbida kromium tinggi 58 HRC mempunyai karbida M7C3 keras yang menyekat penembusan mineral.
| Mod Pakai | Tandatangan Visual Medan pada Bahagian yang Haus | Mikrostruktur yang Disyorkan | Kelas AWS A5.13 pilihan | Risiko Kegagalan jika Salah Guna |
|---|---|---|---|---|
| Lelasan Gelongsor Tekanan Rendah | Alur licin dan digilap daripada pasir halus, arang batu, simen atau aliran butiran | Pecahan isipadu tinggi karbida kromium M7C3 hipereutektik | EFeCr-A1A / EFeCr-A4 (25–35% Cr, 3.5–5.0% C) | Cepat runtuh jika terdedah kepada hentaman batu besar secara langsung atau >2 lapisan |
| Pengisaran & Gouging Tekanan Tinggi | Calar yang dalam, tepi yang sumbing, dan serpihan batu yang terbenam | Karbida kompleks (Cr, Nb, Mo) atau granul WC kasar dalam matriks keras | EFeCr-A8, Karbida Kompleks atau EWC-20/30 | Lopak tandas yang terlalu panas melarutkan tungsten menjadi besi-tungsten yang rapuh |
| Hentaman & Debaran Berat | Bibir bercendawan, ubah bentuk plastik, dan retakan yang dikeraskan | Austenit metastabil yang berubah menjadi martensit di bawah kejutan | EFeMn-A atau EFeMnCr (11–14% Mn) | Cepat haus dalam pasir gelongsor tulen kerana permukaan kekal pada 20 HRC |
| Penggulungan & Pelekatan Logam-ke-Logam | Galling, penggelek yang dikisar, dan jurnal aci yang dihancurkan secara plastik | Martensit lath halus yang tidak ditempa atau ditempa (tanpa tanda) | EFe-2, EFe-3, atau EFe-4 (35–55 HRC) | Rintangan rendah terhadap lelasan silika mineral yang tajam |
| Haus Suhu Tinggi & Kakisan | Penskalaan pengoksidaan melebihi 538°C (1,000°F) atau botting kimia pada pH < 7 | Larutan pepejal kobalt-kromium-tungsten atau nikel-kromium-boron + karbida | ECoCr-A (Stellite 6) atau ENiCr-C | Retak jika digunakan tanpa pemanasan awal 315–482°C dan lapisan penimbal E309L |
Suhu operasi dan kimia buburan menetapkan sempadan metalurgi yang kukuh. Menurut amalan lapisan kimpalan terbaik AWS Welding Digest , lapisan kromium karbida berasaskan besi kehilangan kekerasan panas dengan cepat melebihi 1,000°F. Ia juga tidak boleh menggantikan aloi berasaskan kobalt atau nikel dalam buburan berasid di bawah pH 7. Ini benar untuk parut relau dan bilah ricih panas, serta dayung pengadun kimia.
Apakah jenis rod kimpalan yang terbaik untuk pengerasan?
Rod karbida kromium tinggi (AWS EFeCr-A1, 55 hingga 63 HRC) adalah yang terbaik untuk lelasan gelongsor, manakala rod mangan austenit (EFeMn-A, 18 hingga 55 HRC) adalah yang terbaik untuk hentaman batuan berat. Elektrod keluli martensit (AWS EFe-2 hingga EFe-4, 40 hingga 55 HRC) berfungsi paling baik pada penggelek dan aci logam-ke-logam.
Untuk perlindungan haus tertinggi bagi pemotongan mineral yang ekstrem, rod tungsten karbida berbentuk tiub (EWC, 1,800 hingga 2,400 granul HV) adalah yang terbaik. Untuk injap dan acuan panas yang beroperasi melebihi 538°C (1,000°F), elektrod ECoCr-A (Stellite 6) berasaskan kobalt kekal sebagai standard industri.
Elektrod Pembinaan dan Penimbal vs. Rod Penutup Keras (Dan Mengapa E7018 Sahaja Gagal dalam Lelasan)
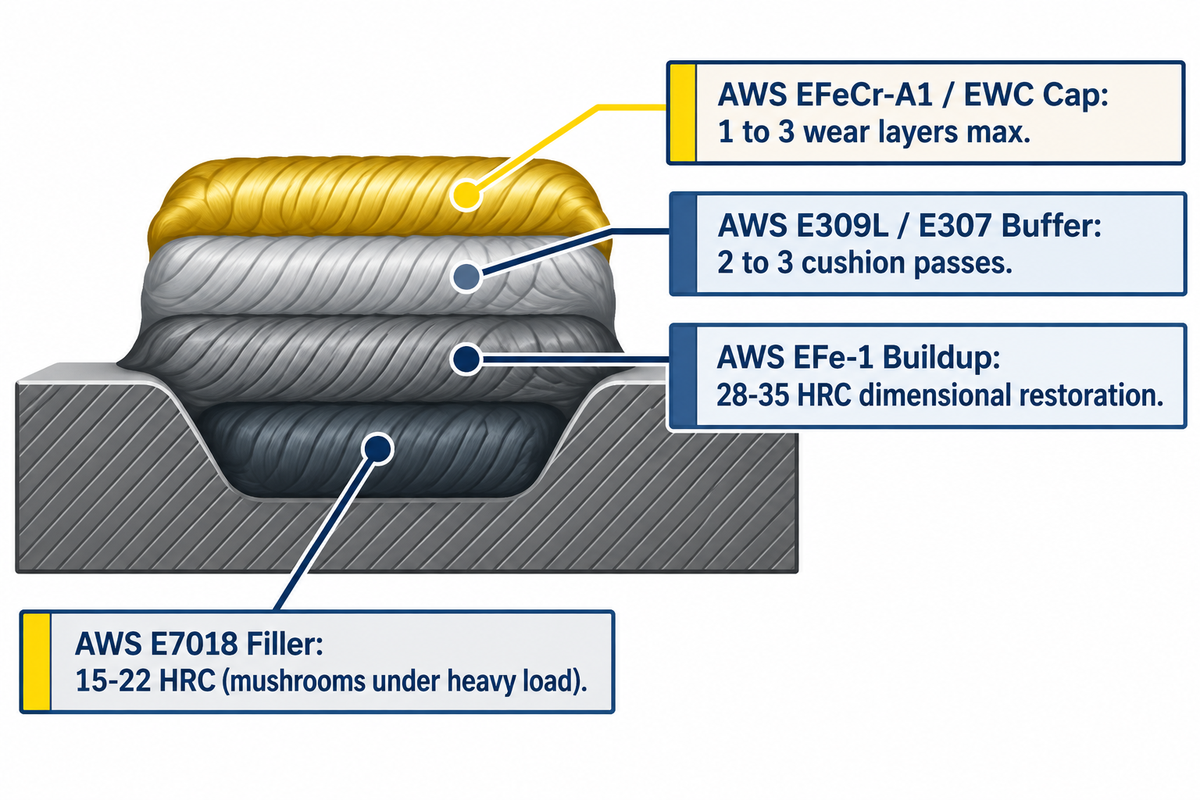
Dalam pemulihan bahagian yang sangat haus, adalah perlu untuk memisahkan pemulihan dimensi daripada lapisan penutup tahan lelasan luar. Seperti yang didokumenkan dalam Soalan Lazim kejuruteraan Hardface Technologies , aloi binaan memulihkan bahagian logam yang haus kepada dimensi hampir asal tanpa had lapisan yang ketat. Walau bagaimanapun, aloi penutup hardfacing mempunyai had lapisan yang ketat iaitu satu hingga tiga lapisan. Percubaan untuk memulihkan ketebalan yang hilang pada keluli karbon dan aloi rendah menggunakan rod penutup kromium tinggi akan menjamin kemerosotan.
Sebelum penggunaan sebarang lapisan pembina pada keluli yang telah diletihkan, permukaannya mesti disediakan. Menurut garis panduan Subjawatankuasa AWS A5G , minimum 1/8 inci bahan mesti disingkirkan menggunakan sama ada pengisaran atau pencabutan arka karbon. Penggunaan langsung rod penutup karbida kromium tinggi ke atas lebih daripada dua lapisan permukaan keras yang terdegradasi, jika tiada pelucutan atau penimbal, akan mengakibatkan kerosakan yang dahsyat.
Meletakkan lapisan ECoCr-A berasaskan kobalt atau karbida pengecutan tinggi pada substrat sensitif retak memerlukan lapisan penimbal keluli tahan karat austenit. Penggunaan dua hingga tiga lapisan penimbal AWS E309L atau E307 menghasilkan kusyen mulur pada antara muka pelakuran. Pembaca yang membandingkan rod struktur standard boleh menyemak pecahan klasifikasi elektrod kimpalan kayu biasa kami.
| Jenis Asas / Lapisan | Penamaan AWS Lazim | Kekerasan Seperti yang Dikimpal | Had Pas Maksimum | Fungsi Kejuruteraan Utama |
|---|---|---|---|---|
| Pengisi Hidrogen Rendah Struktur | AWS A5.1 E7018 | 15–22 HRC (~190–210 HB) | Sambungan struktur berbilang laluan | Mencantumkan keluli lembut; sokongan mampatan yang lemah di bawah beban gelek yang berat |
| Rod Pembinaan Aloi Rendah Khusus | AWS A5.13 EFe-1 (cth, Wearshield BU) | 28–35 HRC | Pas tanpa had | Pemulihan dimensi; menahan pertumbuhan cendawan plastik bawah permukaan di bawah penutup keras |
| Lapisan Penimbal Keluli Tahan Karat Austenitik | AWS A5.4 E309L / E307 | 18–22 HRC (mengeras secara kerja kepada ~35–40 HRC) | 2 hingga 3 hantaran kusyen | Kusyen penghilang tekanan yang menghalang keretakan antara logam induk dan penutup karbida rapuh |
| Lapisan Penutup Keras | AWS A5.13 EFeCr-A1 / EWC | 55–65+ HRC | Maksimum 1 hingga 2 lapisan | Cangkang luar tahan haus yang boleh dikorbankan; tidak pernah digunakan untuk pembentukan ketebalan yang dalam |
Bolehkah anda menggunakan 7018 untuk lapisan keras?
AWS E7018 tidak boleh menjadi lapisan haus permukaan keras terakhir kerana mendapannya berukuran 15 hingga 22 HRC. Ia haus di bawah lelasan mineral. E7018 hidrogen rendah boleh menjadi lapisan pengisi pembentukan asas pada bahagian keluli lembut di bawah haus gelongsor ringan. Dengan beban mampatan atau hentaman yang berat, E7018 berubah bentuk secara plastik ("cendawan") dan mengalah di bawah permukaan keras, yang menyebabkan lapisan rapuh luar retak dan terkelupas.
Apabila membina semula penggelek, aci atau bibir baldi di bawah tegasan mampatan yang tinggi, gantikan E7018 dengan elektrod pembentukan khusus (AWS EFe-1, 28 hingga 35 HRC). Gunakannya selepas pembentukan dimensi selesai.
Elektrod Pengeras Besi-Asas: Keluli Martensitik, Mangan Austenit dan Kromium Karbida
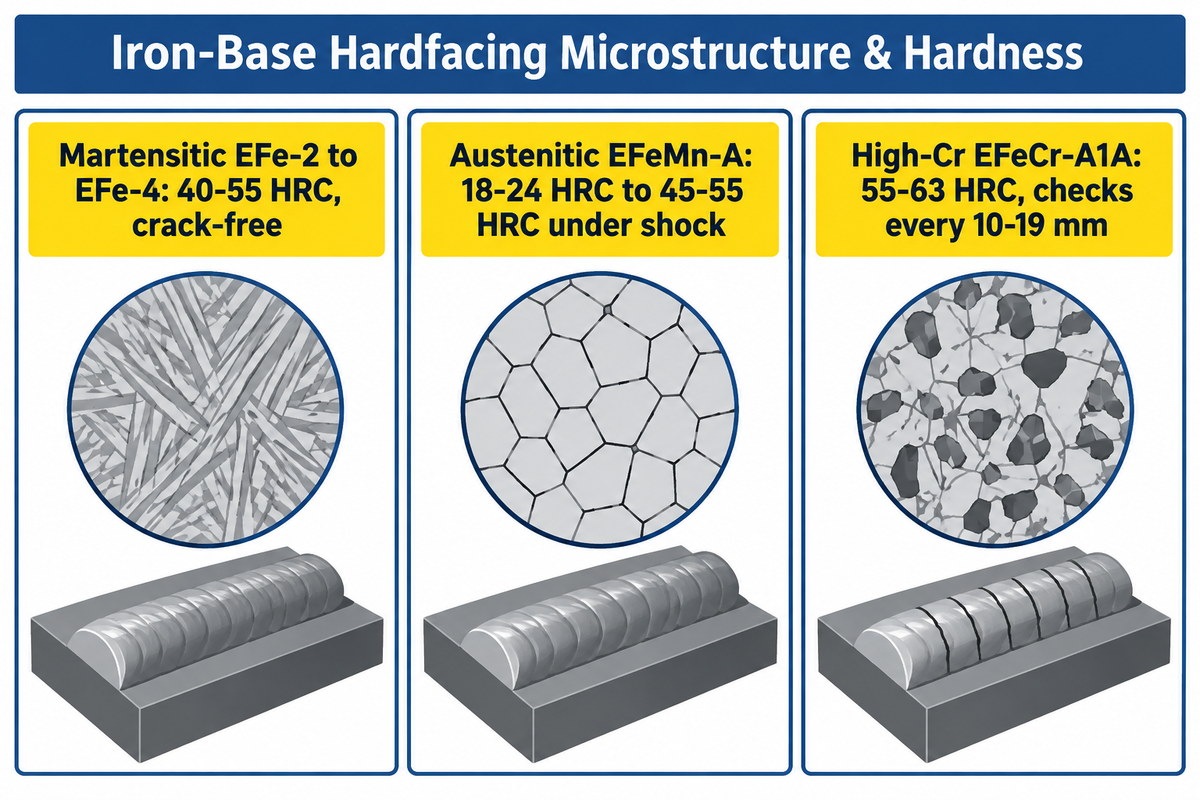
Aloi pengerasan berasaskan besi menyumbang sebahagian besar kimpalan kayu penyelenggaraan kerana nisbah kos kepada prestasinya. Memilih antara aloi pengerasan martensitik, rod keluli mangan austenit dan aloi karbida kromium tinggi bergantung pada bagaimana setiap mikrostruktur menyerap tenaga.
Ahli kumpulan elektrod keluli Martensit (AWS EFe-2 hingga EFe-4) membangunkan struktur martensit lath atau plat semasa penyejukan udara. Mendapan ini mengeras kepada julat 40 hingga 55 HRC (spesifikasi elektrod SMAW Fabricator). Oleh kerana ia memejal tanpa pemeriksaan silang, ia bertolak ansur dengan jumlah lelasan yang sederhana dan memberi impak sehingga dua atau tiga lapisan.
Elektrod mangan austenit (AWS EFeMn-A dan EFeMn-B) mengandungi 11% hingga 14% mangan yang distabilkan dengan nikel atau molibdenum. Menurut spesifikasi elektrod SMAW The Fabricator , deposit mangan austenit mengukur 18-24 HRC lembut seperti yang dikimpal dan dikeraskan kerja hingga 45-55 HRC di bawah hentaman batu. Tetapi jika pengimpal menggunakan aloi austenit di dalam pelongsor arang batu tanpa hentaman, logam tersebut kekal lembut dan cepat haus.
Elektrod karbida kromium tinggi (AWS EFeCr-A1A hingga EFeCr-A8) memasukkan kromium dan karbon tinggi ke dalam logam kimpal untuk membentuk karbida M7C3 heksagon yang padat. Menurut AWS Welding Digest , pencairan terkawal menghasilkan zon peralihan mulur dalam kira-kira 25% daripada jumlah ketebalan kimpal. Ini meninggalkan tiga perempat bahagian atas kimpal sebagai karbida kromium primer yang berkesan menghentikan haus gelongsor mineral yang teruk.
| Subkumpulan Besi-Asas | Struktur Matriks & Karbida | Kekerasan As-Welded vs. Servis | Tingkah Laku Semak Silang | Aplikasi Perindustrian Ideal |
|---|---|---|---|---|
| Keluli Pengerasan Udara Martensitik (EFe-2 hingga EFe-4) | Matriks martensitik dengan austenit tertahan minimum | 40–55 HRC sejurus selepas penyejukan | Bebas retak apabila pemanasan awal dikekalkan | Trunnion relau, penggelek bahagian bawah kenderaan, bilah ricih dan jurnal aci |
| Keluli Mangan Austenit (EFeMn-A / EFeMn-B) | Matriks austenit yang teguh; berubah di bawah kejutan | 18–24 HRC seperti yang dikimpal → 45–55 HRC selepas hentaman | Mulur, sifar semakan silang | Penghancur rahang, kon putar, tukul tukul dan katak kereta api |
| Besi Karbida Kromium Tinggi (EFeCr-A1A kepada EFeCr-A8) | 30–50% karbida M7C3 primer (1,200–1,600 HV) dalam matriks eutektik | Kekerasan makro pukal 55–63 HRC | Pemeriksaan kelegaan yang diingini setiap 10–19 mm (3/8–3/4 inci) | Pelapik pelongsor, bar penghancur sinter, selongsong pam korek dan penerbangan auger |
Aloi Perkhidmatan Ekstrem: Rod Tiub Tungsten Karbida, Asas Kobalt (Stellit), dan Asas Nikel
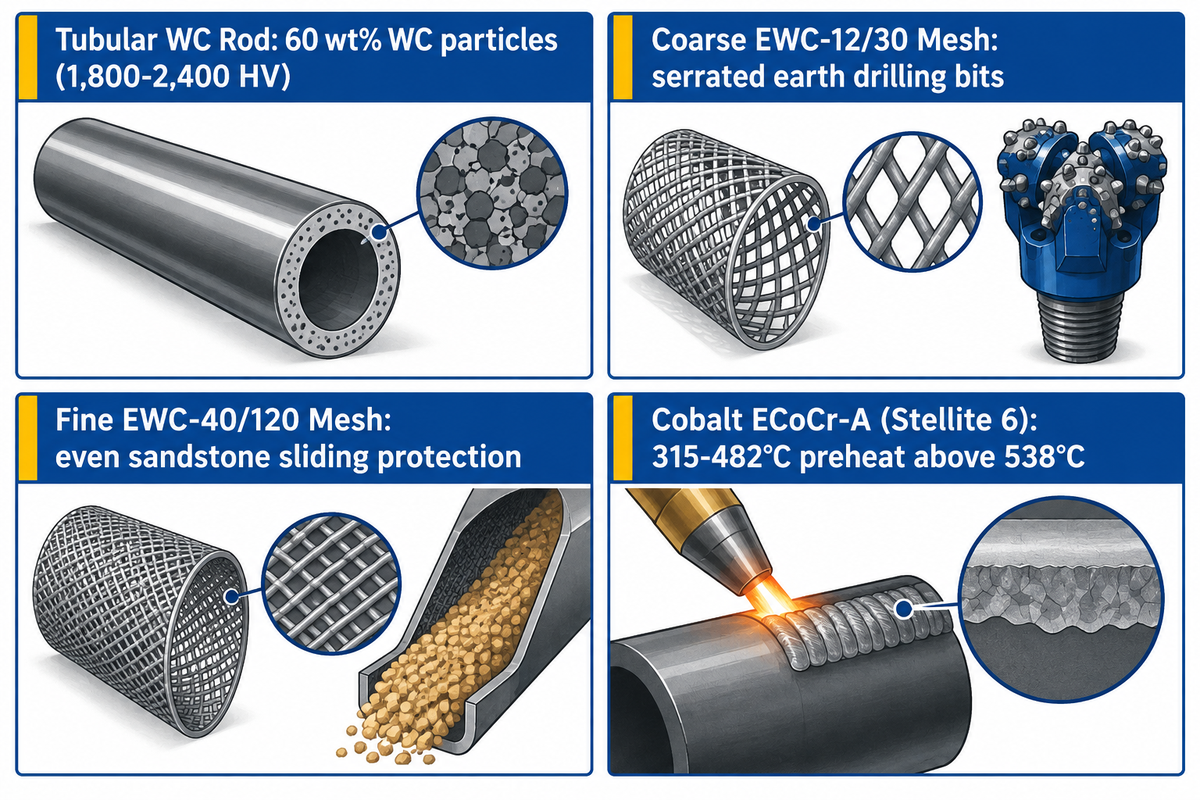
Apabila mineral kasar melebihi kekerasan 1,200 HV atau suhu operasi meningkat melebihi 538°C (1,000°F), produk pengerasan karbida berasaskan besi mencapai hadnya. Dalam keadaan yang sangat teruk, seperti haus kasar, elektrod kimpalan tungsten karbida tiub servis ekstrem, berasaskan kobalt atau berasaskan nikel sering digunakan untuk melindungi komponen. Memadankan proses kimpalan dan amperaj dengan rod khusus ini menghalang kerosakan metalurgi yang mahal.
Elektrod tungsten karbida tiub terdiri daripada tiub keluli lembut yang diisi dengan kira-kira 60 wt% zarah WC/W2C tuangan atau zarah WC makrokristalin. Struktur komposit ini didokumenkan dalam Paten AS 4,923,511 A. Di bawah AWS A5.13 Jadual 4 , sebutan seperti EWC-12/30, EWC-20/30, EWC-30/40 dan EWC-40/120 menyatakan saiz jejaring granul tungsten. Zarah jejaring 12/30 kasar menghasilkan mata pemotong bergerigi pada mata gerudi bumi. Granul jejaring 40/120 halus diagihkan secara sekata terhadap haus gelongsor batu pasir.
Pengimpal yang menggunakan rod tungsten karbida mesti menjalankan amperaj serendah mungkin yang mengekalkan arka kimpalan yang lancar. Arus yang berlebihan melarutkan granul tungsten karbida 1,800 hingga 2,400 HV ke dalam lopak besi. Pelarutan haba granul menghasilkan matriks besi-tungsten amorfus dan rapuh yang patah apabila bersentuhan. Manik tali tanpa ayunan yang luas memastikan granul WC yang padat tergantung.
Elektrod berasaskan kobalt (seperti AWS ECoCr-A, dikenali sebagai Kennametal Stellite 6) dan aloi berasaskan nikel (AWS ENiCr-B dan ENiCr-C) mendominasi perkhidmatan haba tinggi. Menurut AWS Welding Digest , aloi berasaskan kobalt memerlukan pemanasan awal antara 600°F (315°C) dan 900°F (482°C) melalui dua hingga tiga lapisan penimbal. Ia juga memerlukan penyejukan perlahan dengan selimut penebat. Aloi berasaskan kobalt mengekalkan kekerasan panas dalam injap stim dan acuan penyemperitan panas. Kerusi injap jitu selalunya menggunakan rod kimpalan tig daripada aloi kobalt yang sama.
Keserasian Logam Asas: Keluli Karbon, Mangan Hadfield, Plat Haus dan Besi Tuang
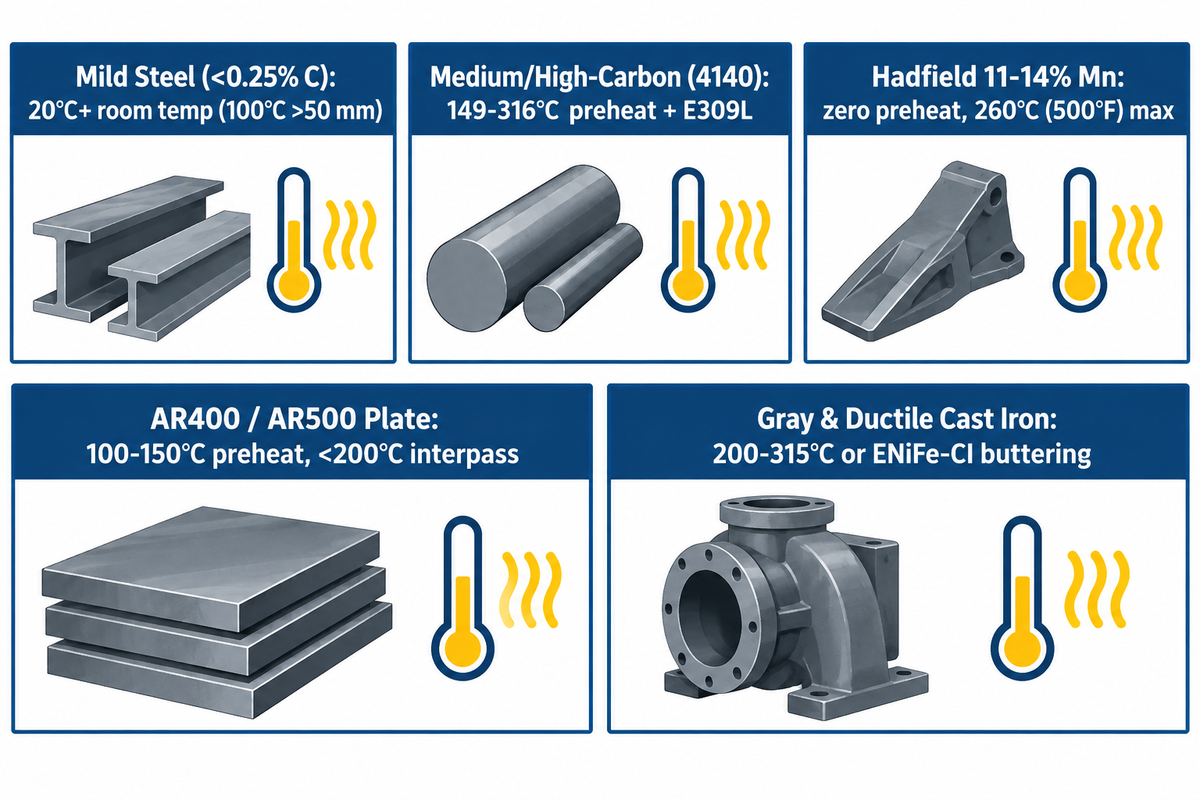
Komposisi logam asas menentukan sekatan input haba prapemanasan atau haba yang ketat sebelum menggunakan lapisan keras. Sintesis garis dasar lima enjin kami merentasi 24 pertanyaan langsung mendedahkan bahawa jadual generik menghilangkan peraturan prapemanasan songsang antara keluli karbon sederhana (prapemanasan 150–260°C diperlukan) dan keluli mangan Hadfield 12–14% (prapemanasan sifar, siling antara laluan <260°C / 500°F) menonjolkan bahaya lantai bengkel ini. Melayan setiap tuangan keluli seperti keluli lembut adalah salah satu cara terpantas untuk memecahkan bahagian perlombongan yang mahal.
Menurut Soalan Lazim prapemanasan Hardface Technologies , keluli aloi seperti 4130 memerlukan pemanasan awal kepada kira-kira 400°F (200°C), manakala rel keluli karbon tinggi memerlukan 600°F hingga 700°F (315°C hingga 370°C). Pemanasan awal memperlahankan kadar penyejukan dalam zon yang terjejas haba (HAZ), mencegah martensit rapuh yang tidak ditempa dan keretakan manik bawah yang disebabkan oleh hidrogen.
Keluli mangan austenit Hadfield (11% hingga 14% Mn) memerlukan protokol terma yang bertentangan. Memanaskan keluli mangan Hadfield terlebih dahulu atau membiarkan suhu antara laluan melebihi 500°F akan merosakkan tuangan dengan karbida sempadan butiran, seperti yang ditekankan dalam AWS Welding Digest . Seperti yang ditekankan dalam AWS Welding Digest, jika tuangan mangan berada di bawah paras beku pada musim sejuk, panaskannya hanya hingga 80°F dan pastikan suhu antara laluan berada di bawah 500°F.
| Jenis Bahan Asas | Keperluan Prapanas | Siling Interpass Maksimum | Penimbal Diperlukan / Laluan Pertama | Bahaya Metalurgi Kritikal |
|---|---|---|---|---|
| Keluli Ringan Karbon Rendah (<0.25% C) | Suhu bilik (20°C+); 100°C pada plat tebal >50 mm | 300 ° C (572 ° F) | Tiada untuk 1–2 hantaran cap; EFe-1 untuk pembentukan yang mendalam | Pencairan lapisan pertama (25–30%) mengurangkan kekerasan laluan tunggal |
| Keluli Aloi Sederhana/Tinggi & Rendah (0.30–0.55% C, 4140) | 149 ° C hingga 316 ° C (300 ° F hingga 600 ° F) | 350°C (660°F) + selimut sejuk perlahan | Penimbal hidrogen rendah E7018, EFe-1 atau E309L | Transformasi martensitik HAZ dan spalling bawah manik hidrogen |
| Keluli Mangan Austenitik Hadfield (11–14% Mn) | Sifar pemanasan awal (suhu sejuk suam sehingga maksimum 27°C / 80°F sahaja) | Maksimum 260°C (500°F) yang ketat | Keluli tahan karat EFeMn-A, EFeMnCr, atau E307/E309L | Pemendakan karbida suhu masa menyebabkan logam induk terkoyak |
| Plat Haus Terpadam & Terbaja (AR400, AR500, Hardox) | 100°C hingga 150°C (212°F hingga 300°F) pada bahagian tebal | Maksimum 200°C (392°F) | Penimbal E309L atau E7018 di bawah penutup karbida | Pemanasan berlebihan melebihi 200°C melembutkan dan melembapkan plat haus Q&T |
| Besi Tuang Kelabu & Mulur (2.5–4.0% C) | 200°C hingga 315°C (400°F hingga 600°F) atau kimpalan skip sejuk | Pastikan seragam; sejukkan perlahan-lahan dalam kapur/selimut | Pas penyapuan nikel-besi AWS A5.15 ENiFe-CI | Pengambilan karbon membentuk besi putih rapuh di sepanjang garis pelakuran |
Apakah jenis dawai yang harus anda gunakan untuk mengimpal pada lapisan keras?
Gunakan elektrod penimbal keluli tahan karat austenit (AWS E309L atau E307) atau dawai kimpalan teras FCAW E309LT0-3 tanpa gas selepas mengisar lapisan keras lama. Jangan sekali-kali mengimpal lampiran struktur atau bibir haus gantian terus pada lapisan kromium karbida atau tungsten karbida sedia ada. Lapisan karbida rapuh akan retak di bawah sambungan struktur. Sentiasa cungkil arka karbon atau kisar zon sambungan kepada logam induk yang kukuh sebelum mengimpal dengan logam pengisi E309L atau AWS E7018.
Matematik Pencairan, Had Lapisan Maksimum, Pemeriksaan Pelepasan dan Pemilihan Corak Manik
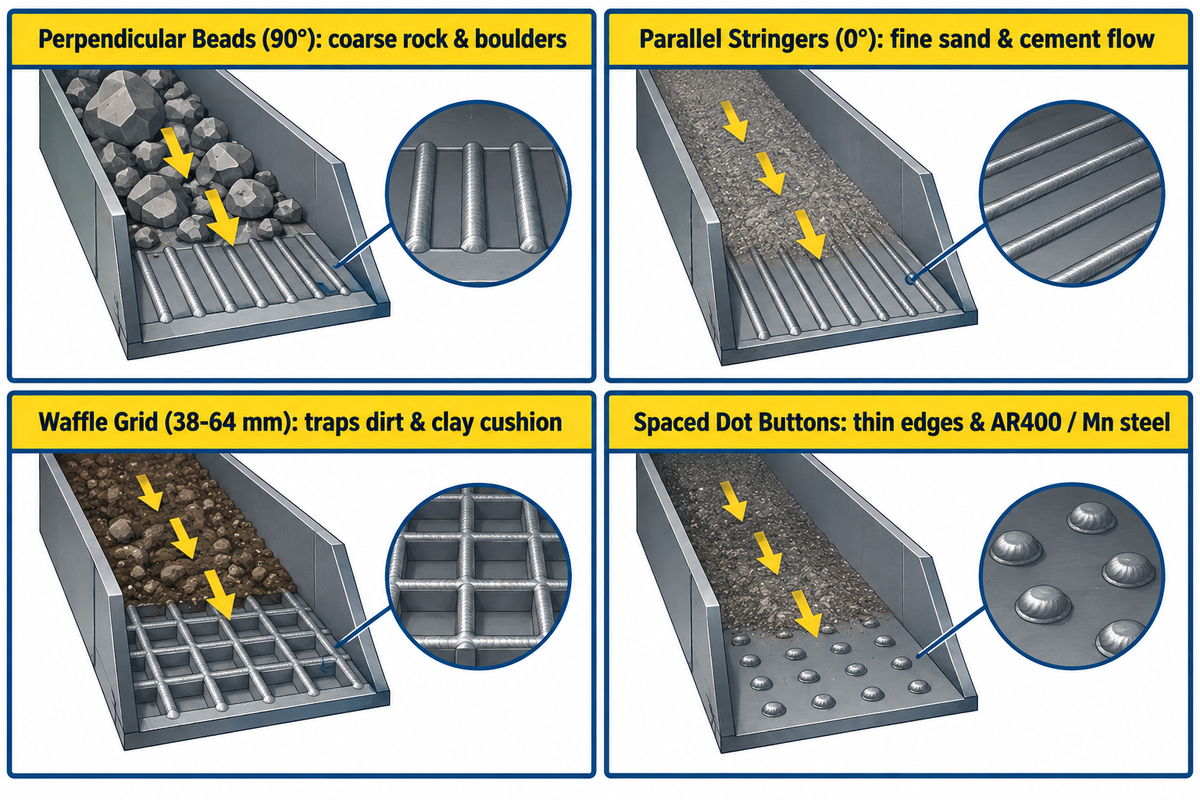
Penembusan dan pencairan menentukan sama ada rod kimpalan pengerasan mencapai rintangan lelasan katalognya di lapangan. Dianggarkan bahawa semasa kimpalan arka logam berpelindung, 15% hingga 30% daripada lapisan pertama manik kimpalan terdiri daripada logam asas cair. Ujian haus perbandingan dalam kajian lapisan pengerasan Logam yang dikaji semula oleh rakan sebaya menunjukkan kupon asas makmal sebanyak 96 hingga 98 g meningkat kepada 103 hingga 108 g selepas pemendapan pengerasan.
Untuk melihat mengapa dua laluan diperlukan, pertimbangkan contoh ilustrasi yang diusahakan dengan mengandaikan model imbangan jisim pencairan SMAW dua laluan yang menunjukkan bagaimana pencairan laluan pertama 30% ke dalam keluli lembut 0.18% C mengurangkan mendapan EFeCr-A1 daripada 28.0% Cr / 4.5% C kepada 19.6% Cr / 3.18% C dalam Laluan 1 (46–48 HRC) dan memulihkan 25.5% Cr / 4.11% C dalam Laluan 2 (57–60 HRC), menjelaskan mengapa penutup 2 laluan mencapai rintangan lelasan penuh manakala laluan ke-3 melebihi ambang tegasan spalling. Menggunakan persamaan imbangan jisim C_deposit = (D × C_base) + ((1 − D) × C_filler), Laluan 1 memejal berhampiran sempadan eutektik dengan karbida primer yang dikurangkan. Menjelang Laluan 2, karbida primer M7C3 hipereutektik kembali kepada ketumpatan penuh.
Peraturan Ambang Pemeriksaan Pelepasan 2-Lapisan
Peraturan Ambang Pemeriksaan Pelepasan 2-Lapisan menyatakan bahawa lapisan karbida kromium tinggi (AWS EFeCr-A1 hingga EFeCr-A8) memerlukan 2 lapisan pada keluli karbon. Dua laluan membantu mengurangkan pencairan logam asas kepada kurang daripada 15% dan memulihkan ketumpatan karbida M7C3 primer. Manik-manik ini mesti menghasilkan pemeriksaan pelepasan pemeriksaan retak melintang setiap 10 hingga 19 mm (3/8 hingga 3/4 inci). Yang penting, penutup tidak boleh melebihi 2 lapisan (ketebalan keseluruhan 6-8 mm) melainkan diasingkan oleh lapisan penimbal mulur.
Hardface Technologies telah mengesahkan bahawa dalam mendapan kromium karbida, pemeriksaan kelegaan melintang setiap 3/8 hingga 3/4 inci adalah perkara biasa dan normal. Jika lapisan gagal memeriksa retakan, tegasan tegangan baki akan terbentuk di sepanjang garis pelakuran sehingga hentaman menanggalkan lapisan tersebut.
Geometri manik mengawal jangka hayat haus. Manik tenunan, menurut The Fabricator , tidak boleh melebihi tiga hingga empat kali ganda diameter dawai teras elektrod. Disebabkan oleh kebendairan sanga pengeras, penggelek silinder, aci dan baldi hendaklah diletakkan pada kedudukan rata 1G. Kedai menggunakan penentu kedudukan kimpalan berputar jenis-L untuk lapisan kedudukan rata bagi mengelakkan kolam kimpalan kendur.
Mengorientasikan manik kimpalan relatif kepada aliran bahan akan memusingkan medium kasar terhadap dirinya sendiri, seperti yang ditunjukkan dalam garis panduan corak manik Hardface Technologies :
- Manik serenjang yang berorientasikan 90 darjah untuk mengalir paling sesuai untuk batu besar dan batu kasar yang meluncur ke bawah pelongsor. Batu-batu besar melintasi puncak manik tanpa mencungkil bahan asas.
- Manik stringer selari, berorientasikan pada 0 darjah untuk mengalir, berfungsi paling baik untuk zarah simen yang mengalir bebas. Zarah halus meluncur dengan lancar tanpa pengerukan arus pusar antara laluan.
- Corak wafel atau corak silang paling sesuai untuk tanah, tanah liat atau batu dan tanah campuran, dan harus dijarakkan pada jarak 38 hingga 64 mm (1.5 hingga 2.5 inci). Grid tersebut memampatkan kusyen tanah pegun, yang akan haus pada batu.
- Untuk mata pemotong nipis, tuangan mangan dan plat haus AR400 yang sensitif haba, corak titik yang diperbuat daripada butang kimpal yang dijarakkan adalah yang terbaik. Titik yang dijarakkan mengelakkan pengumpulan haba berterusan di sepanjang tepi nipis.
Bolehkah nilai kekerasan digunakan untuk meramalkan rintangan lelasan?
Tidak, kekerasan Rockwell pukal (HRC) sahaja tidak dapat meramalkan rintangan lelasan merentasi pelbagai keluarga aloi. Seperti yang dinyatakan dalam ujian roda getah pasir kering ASTM G65 dan perbandingan metalurgi The Fabricator , mendapan kromium karbida 58 HRC melebihi mendapan keluli martensitik 58 HRC sebanyak tiga hingga lima kali ganda dalam pasir silika.
Kekerasan makro hanya meramalkan jangka hayat haus apabila membandingkan dua lapisan dalam keluarga metalurgi yang sama. Contohnya, rod keluli martensitik 52 HRC akan haus melebihi rod keluli martensitik 45 HRC di bawah geseran gulungan yang sama.
Matriks Pemilihan Komponen: Daripada Baldi Penggali dan Rahang Penghancur kepada Fabrikasi Struktur Berat
Memetakan bahagian peralatan industri kepada kombinasi pengisi yang betul dapat mengelakkan haus pramatang dan keretakan yang terjejas oleh haba. Jurutera penyelenggaraan boleh menggunakan Pemilih Haus-ke-Rod 4 Langkah sebelum mengeluarkan arahan kerja bengkel.
Kerangka Pemilih Haus-ke-Rod 4 Langkah
- Pertama, sahkan kimia logam induk dengan ujian magnet. Keluli bukan magnet menunjukkan 11–14% keluli mangan Hadfield (siling interpass ketat 260°C / 500°F), manakala keluli magnet menunjukkan keluli karbon atau aloi rendah.
- Kedua, tanggalkan logam yang telah diletihkan dan letakkan lapisan asas. Golokkan 3.2 mm (1/8 inci) logam yang telah diletihkan dan letakkan laluan EFe-1 untuk haus yang dalam atau 2 laluan penimbal E309L di bawah penutup hentakan tinggi.
- Ketiga, padankan aloi penutup dengan mod haus dominan. Pilih EFeMn-A untuk hentaman batu berat, EFe-3 martensitik untuk penggelek logam-ke-logam, EFeCr-A1 untuk lelasan gelongsor mineral atau EWC untuk pemotongan batu yang ekstrem.
- Keempat, pastikan orientasi penutup lapisan dan manik. Berhenti pada 2 lapisan untuk penutup kromium atau tungsten karbida, dan arah manik secara serenjang untuk batu kasar, wafel untuk tanah, atau selari untuk pasir halus.
| Komponen Perindustrian | Substrat Logam Asas | Mekanisme Haus Dominan | Pembinaan / Penimbal yang Disyorkan | Rod Penutup Keras yang Disyorkan | Had Lapisan & Corak Manik |
|---|---|---|---|---|---|
| Gigi & Bibir Baldi Penggali | Keluli tuang aloi rendah atau AR400 | Pencungkilan batu bertekanan tinggi + impak sederhana | Pengumpulan EFe-1 + penimbal E309L pada selekoh hentakan tinggi | EFeCr-A1A atau Karbida Kompleks (58–62 HRC) | Maksimum 2 lapisan; corak wafel dalam tanah, selari dalam pasir |
| Pelapik Penghancur Rahang & Kon | 11–14% keluli mangan Hadfield | Hentakan batu yang melampau & hentaman mampatan | Penimbal EFeMn-A atau E307 (pemanasan awal sifar, interpass <260°C) | Lapisan ketulan/titik EFeMnCr atau lapisan tunggal EFeCr-A1 | Corak tali atau titik; kimpalan skip sejuk air |
| Penerbangan Auger Perlombongan & Simen | Keluli ringan atau keluli karbon sederhana | Lelasan silika gelongsor tekanan rendah yang teruk | Tiada yang diperlukan melainkan tepi penerbangan haus nipis | EFeCr-A1 atau EWC-40/120 tiub tungsten karbida | 1–2 lapisan di sepanjang tepi dan permukaan penerbangan luar |
| Bilah Pemotong Jentolak & Penggred | Keluli aloi karbon sederhana / boron | Lelasan tanah bertekanan tinggi + kejutan | Panaskan terlebih dahulu 150–200°C; pembaikan akar E7018 atau EFe-1 | Campuran EFeCr-A4 atau Martensit-Karbida (52–58 HRC) | Maksimum 2 lapisan; anyaman atau tulang herring 40–50 mm |
| Kepala Pemotong & Selongsong Bubur Korek | Keluli aloi karbon atau tuangan | Hakisan pasir basah halaju tinggi + impak | Pemulihan dimensi EFe-1 | EFeCr-A1A (28–32% Cr) atau EWC-20/30 pada gigi | 2 lapisan; tali yang dijarakkan rapat |
| Bilah Ricih Panas & Acuan Tempaan | Keluli alat aloi H13 / 4140 | Kejutan haba melebihi 538°C + ricih logam-ke-logam | Panaskan terlebih dahulu 315–450°C + 2 lapisan keluli tahan karat E309L | ECoCr-A (Stellite 6) atau ENiCr-B | 2–3 lapisan; sejukkan perlahan dalam selimut haba, mesin mengikut saiz |
| Kilang Keluli & Penggelek Penghantar Rasuk-H | Keluli tempa AISI 1045/4140 | Beban penggelek logam-ke-logam + haus skala kilang | Panaskan terlebih dahulu 200–260°C + pembentukan EFe-1 | Keluli martensitik EFe-2 atau EFe-3 (38–48 HRC) | 2–3 lapisan lilitan pada penentu posisi berputar |
| Gulungan Pengapit & Pelurusan Struktur | Keluli struktur aloi rendah | Sentuhan mampatan tinggi + skala gelongsor | Pembinaan EFe-1 yang boleh dimesin | Lapisan keluli alat martensitik EFe-3 atau EFe-4 | 2–3 lapisan; kisar sehingga licin untuk mengelakkan kesan penandaan pada rasuk |
Dalam kilang pembuatan struktur keluli berat, elektrod kayu SMAW manual terhad dari segi ekonomi untuk pembaikan lapangan dan komponen kelompok kecil. Kadar pemendapan 0.45 hingga 3.2 kg/jamnya tidak dapat menandingi talian SAW atau FCAW automatik pada rasuk struktur yang panjang. Seperti yang dinyatakan oleh The Fabricator , kecekapan pemendapan SMAW adalah 60% hingga 65%, manakala wayar kimpalan FCAW arka terbuka mencapai kecekapan 87% dan kimpalan automatik arka tenggelam mencapai 95% hingga 99%.
Walaupun sesetengah pasukan penyelenggaraan menggunakan elektrod kayu untuk melapis semula penggelek penghantar, fabrikasi rasuk isipadu tinggi bergantung pada sistem talian kimpalan rasuk-H automatik . Kemudahan yang bertujuan untuk meningkatkan daya pemprosesan pemasangan struktur mereka boleh menyemak semula pemasangan rasuk-H tugas berat kami dan aliran kerja kimpalan arka tenggelam . Bengkel juga boleh menggunakan penjejakan jahitan kimpalan robotik untuk laluan tindanan berulang untuk plat haus berulang.
Rujukan Silang Komersial, Diameter Elektrod dan Senarai Semak Perolehan
Pasukan perolehan kerap menemui nama dagangan proprietari daripada Lincoln Electric, Stoody, ESAB dan Hobart Brothers dan bukannya kod AWS A5.13 yang jelas. Pembekal seperti Postle Industries dan Hardface Technologies juga menggunakan nama proprietari mereka sendiri. Bergantung pada spesifikasi dan kandungan aloi AWS A5.13, atau rujukan silang yang disediakan oleh produk kimpalan komersial, boleh membantu mencegah pembelian gred yang tidak serasi daripada Airgas dan pembekal lain.
Terdapat sempadan skop penting bagi peralatan yang akan dikeluarkan. Set Lengkap Peralatan Kimpalan Wuxi Zhouxiang Co., Ltd. (ditubuhkan pada tahun 1991) mengeluarkan peralatan kimpalan industri berat, barisan pengeluaran rasuk-H, mesin pemotong CNC dan kedudukan kimpalan berputar. Kami tidak mengeluarkan atau menjual elektrod kayu keras yang boleh digunakan. Jadual rujukan silang yang disediakan adalah untuk penilaian kejuruteraan bebas pembeli penyelenggaraan dan fabrikasi.
| Kategori Metalurgi & Kelas AWS A5.13 | Lincoln Electric (Wearshield) | Stoody (Kumpulan ESAB) | ESAB (OK Weartrode) | Adik-beradik Hobart (Hardalloy / McKay) | Struktur Pembungkusan & Penetapan Harga Perolehan |
|---|---|---|---|---|---|
| Pembinaan Aloi Rendah Boleh Dimesin (EFe-1, ~28–35 HRC) | Perisai Pakai BU / BU-30 | Pembentukan LH yang Berdiri | OK Weartrode 30 | Hardalloy 32 | Karton induk 10–50 lb; peringkat aloi terendah (memerlukan sebut harga vendor) |
| Impak Mangan Austenit (EFeMn-A / Cr, 18→50 HRC) | Wearshield Mangjet / Frogmang | Stoody Dynamang / Nicromang | OK 86.08 / Bakau | Aloi Keras 118 (Mn-Ni) | Tin 5–10 lb yang ditutup rapat atau kotak 50 lb (memerlukan sebut harga penjual) |
| Logam-ke-Logam Martensitik (EFe-2 hingga EFe-4, 45–55 HRC) | Wearshield MI | Stoody 1105 / Pengerasan Diri | OK Weartrode 50 | Aloi Alat C / Aloi Keras 58 | Tiub 10 lb atau karton 50 lb; harga aloi peringkat pertengahan (memerlukan sebut harga vendor) |
| Lelasan Karbida Kromium Tinggi (EFeCr-A1A / A4, 56–62 HRC) | Wearshield ABR / Wearshield ME / 60 | Stoody 2134 / Stoody 31 / 35 | OK Weartrode 55 / 60 T | Hardalloy 140 / Hardalloy 148 | Tiub 5–10 lb atau pek perindustrian 50 lb; peringkat Cr tinggi (memerlukan sebut harga vendor) |
| Tungsten Karbida & Kobalt Tiub (EWC / ECoCr-A) | Gred Wearshield TC / Kobalt | Stoody Borod / Castweld 6 | Stoody / Kennametal Stellite 6 | Gred WC Tiub-Aloi McKay | Tiub khusus 1–5 lb; peringkat surcaj tungsten/kobalt (memerlukan sebut harga vendor) |
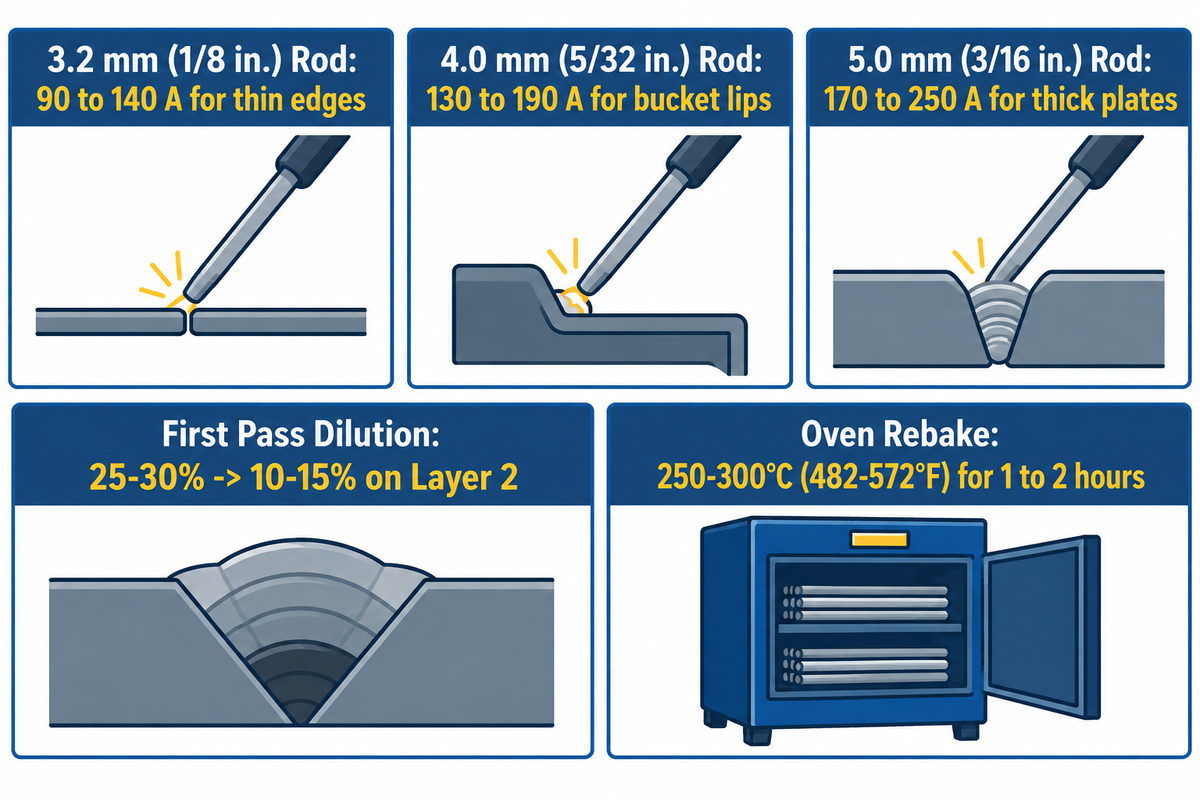
Memilih diameter elektrod batang dan tetingkap arus yang betul menghalang pencairan lapisan pertama yang berlebihan. Lapisan pertama mengalami pencairan logam asas 25% hingga 30%, manakala lapisan kedua menurun kepada pencairan 10% hingga 15%. Elektrod batang yang beroperasi pada separuh bahagian bawah julat amperaj mengekalkan ketumpatan karbida yang lebih besar.
- Untuk elektrod berdiameter 3.2 mm (1/8 inci), jalankan 90 hingga 140 A (DCEP atau AC). Elektrod batang berdiameter ini sesuai untuk tepi nipis, seperti yang terdapat pada penerbangan auger dan kimpalan skip keluli Mn yang sensitif haba.
- Untuk elektrod berdiameter 4.0 mm (5/32 inci), jalankan 130 hingga 190 A (DCEP atau AC). Saiz ini digunakan untuk bibir baldi dan pelapik pelongsor, dan untuk pembentukan penggelek berbilang laluan.
- Untuk elektrod berdiameter 5.0 mm (3/16 inci), jalankan 170 hingga 250 A (DCEP atau AC). Rod berat ini dibina untuk permukaan rata pemendapan tinggi pada rahang penghancur berat dan plat haus tebal.
Kelembapan dalam udara bengkel menyebabkan pengumpulan hidrogen rendah dan rod martensit menyerap kelembapan dengan cepat. Elektrod sensitif kelembapan harus dibakar semula pada suhu 250°C hingga 300°C (482°F hingga 572°F) selama 1 hingga 2 jam sebelum kimpalan keluli ringan. Pastikan bengkel anda dilengkapi dengan kabel kimpalan arka penting, pemegang elektrod dan ketuhar pengeringan yang dinilai untuk kitaran tugas berterusan.
Senarai Semak Spesifikasi RFQ Penentuan Kedudukan Bahan Kerja & Pemadatan Keras
Gunakan senarai semak kejuruteraan ini apabila mendapatkan sebut harga daripada pengedar elektrod atau menyatakan kedudukan berputar dan jentera kimpalan rasuk automatik:
| Parameter Spesifikasi | Input Kejuruteraan yang Diperlukan | Mengapa Ia Mencegah Kegagalan Lantai Kedai |
|---|---|---|
| 1. Gred & Ketebalan Logam Induk | Spesifikasi keluli tepat (cth., AISI 1045, 12% Hadfield Mn, AR400, Besi Tuang Kelabu) + ketebalan (mm) | Menentukan sama ada pemanasan awal 150–300°C atau had antara laluan <260°C (500°F) yang ketat terpakai |
| 2. Mod Haus Primer & Sekunder | Lelasan silika gelongsor, penggalian batu bertekanan tinggi, hentaman berat, logam ke logam, atau haba >538°C | Mencegah meletakkan karbida 60 HRC rapuh pada tukul impak atau rod Mn yang tidak dikeraskan di dalam pelongsor pasir |
| 3. Kedalaman Pembinaan Dimensi yang Diperlukan | Jumlah kedalaman logam yang hilang (mm) sebelum menggunakan penutup pengerasan 1–2 lapisan (3–6 mm) | Menentukan kuantiti tepat rod penimbal EFe-1 dan E309L supaya pengimpal tidak menyusun lebih banyak pas penutup |
| 4. Diameter Elektrod, Kekutuban & Saiz Pek | 3.2 mm, 4.0 mm, atau 5.0 mm; keserasian transformer DCEP vs. AC; tin yang ditutup rapat | Memadankan output sumber kuasa kedai dan menghalang pengumpulan lembapan dalam ruang penyelenggaraan lembap |
| 5. Berat Bahan Kerja & Keperluan Kedudukan Rata | Berat komponen (kg/tan), diameter putaran dan sama ada talian SAW/FCAW automatik diperlukan | Saiz putaran jenis L penentu kedudukan kimpalan untuk memegang lopak permukaan keras bendalir dalam kedudukan rata 1G |
Soalan Lazim
Patutkah saya menggunakan 6013 atau 7018 sebagai laluan asas sebelum melakukan pengerasan pada keluli lembut?
Apabila meletakkan laluan asas di bawah lapisan pengeras pada keluli karbon, sentiasa pilih AWS E7018 hidrogen rendah (15 hingga 22 HRC) berbanding rutil E6013. E6013 meningkatkan hidrogen boleh meresap dan mencairkan zon pelakuran, yang, bersama-sama dengan retakan manik bawah, meningkatkan risiko keretakan apabila penutup kromium karbida menyejuk dan mengecut. Walau bagaimanapun, jika komponen menghadapi sentuhan bergolek berat atau beban hentaman yang teruk, E7018 harus digantikan dengan elektrod pembentukan aloi rendah AWS EFe-1 khusus (28 hingga 35 HRC). Aloi pembentukan khusus menahan pertumbuhan cendawan plastik bawah permukaan dan penyingkiran penutup haus.
Perlukah bahagian-bahagian dipanaskan terlebih dahulu sebelum menggunakan rod kimpalan hardfacing?
Keperluan prapemanasan adalah dari suhu bilik 20°C untuk keluli lembut sehingga 149°C–316°C (300°F–600°F) untuk keluli karbon sederhana dan tinggi. Keluli lembut karbon rendah biasa di bawah 0.25% karbon hanya perlu panas dan kering pada suhu melebihi 20°C. Keluli karbon sederhana, karbon tinggi dan aloi rendah (0.30% hingga 0.55% C) memerlukan prapemanasan 149°C hingga 316°C untuk mengelakkan keretakan zon yang terjejas haba. Sebaliknya, keluli mangan austenit Hadfield 11% hingga 14% tidak boleh dipanaskan terlebih dahulu dan mesti kekal di bawah suhu selaju 260°C (500°F).
Bolehkah komponen besi tuang dipadatkan dengan elektrod kayu standard?
Ya, bahagian besi tuang kelabu dan mulur (2.5% hingga 4.0% karbon) boleh dipadatkan dengan permukaan keras untuk lelasan gelongsor berimpak rendah, dengan kawalan haba yang ketat. Oleh kerana besi tuang mengandungi kepingan atau nodul grafit bebas, kimpalan terus ke atas tuangan sejuk menyebabkan pengambilan karbon dan membentuk besi putih rapuh di sepanjang sempadan pelakuran. Gunakan laluan stringer pendek 25 hingga 40 mm dengan intipan ringan antara laluan untuk melegakan tekanan pengecutan tegangan. Untuk pelongsor dan plat pelapik besi tuang bukan struktur yang boleh disemak silang, elektrod karbida kromium tinggi boleh dimendapkan terus ke atas tuangan yang telah dipanaskan terlebih dahulu.
Mengapakah kimpalan pengerasan kromium karbida membentuk retakan melintang apabila ia menyejuk?
Pemeriksaan kelegaan melintang yang dijarakkan setiap 10 hingga 19 mm (3/8 hingga 3/4 inci) merentasi manik karbida kromium tinggi (55 hingga 63 HRC) merupakan patah tulang pelepasan tekanan yang bermanfaat. Apabila matriks karbida hipereutektik menyejuk, pemeriksaan silang halus melepaskan tegasan pengecutan tegangan dalaman supaya lapisan tidak tertanggal di sepanjang sempadan pelakuran.
Apakah kekutuban kimpalan dan tetapan arus yang digunakan oleh elektrod pengeras kayu?
Elektrod kayu keras bertutup dijalankan pada DCEP atau AC pada 90 hingga 140 A untuk rod 3.2 mm dan 130 hingga 190 A untuk rod 4.0 mm.
Berapa banyak lapisan rod kimpalan pengeras yang boleh anda sapukan tanpa tertanggal?
Rod penutup karbida kromium tinggi (AWS EFeCr-A1) dan rod penutup tungsten karbida tiub (EWC) dihadkan kepada maksimum 1 hingga 2 lapisan (jumlah 3 hingga 6 mm) untuk mengelakkan pengecutan. Elektrod keluli martensitik (EFe-2 hingga EFe-4) membenarkan 2 hingga 3 lapisan, manakala rod penimbunan (EFe-1) dan mangan (EFeMn-A) tidak dihadkan.
Rujukan & Sumber
- Persatuan Kimpalan Amerika (AWS): Subjawatankuasa A5G Skop: AWS A5.13/A5.13M:2024 Spesifikasi untuk Elektrod Permukaan untuk Kimpalan Arka Logam Berperisai
- Persatuan Kimpalan Amerika (AWS Welding Digest, Okt 2024): Petua Pengerasan: Amalan Lapisan Kimpalan Terbaik oleh Guy Chouinard
- Komposisi Kimia dan Jadual Pengelasan Elektrod Permukaan AWS A5.13/A5.13M
- Pembuat (Komunikasi FMA): Asas Elektrod Pemadatan Keras SMAW: Kadar Pemendapan, Pencairan dan Pemilihan Aloi
- Fabrikator: Primer pada Logam Pengerasan: Mikrostruktur vs. Kekerasan Rockwell Pukal
- Logam (Jurnal Semakan Rakan Sebaya MDPI, 2023): Pencairan Perbandingan, Mikrostruktur dan Tingkah Laku Haus Lapisan Keras
- Pejabat Paten dan Cap Dagangan Amerika Syarikat (USPTO): US9475154B2: Elektrod Kimpalan Pengeras Boron Tinggi
- Pejabat Paten dan Cap Dagangan Amerika Syarikat (USPTO): US4923511A: Rod Pengeras Tungsten Karbida Tiub Komposit









