
تُغطي أنواع قضبان اللحام المُقسّي خمس عائلات رئيسية من سبائك AWS A5.13، تتراوح صلابتها من 18 إلى أكثر من 70 HRC. قد يؤدي اختيار القطب الخاطئ في تطبيقات اللحام الصناعية إلى تآكل القطعة بشكل أسرع من تركها مكشوفة. على سبيل المثال، استخدام قضيب من كربيد الكروم الهش ذي صلابة 60 HRC على مطرقة الكسارة يؤدي إلى تقشر الطبقة الخارجية. كما أن استخدام قضيب من المنغنيز الناعم في قناة الرمل الناعم قد يُسبب فشلاً أيضاً، لأن الانزلاق تحت إجهاد منخفض لا يُؤدي إلى التصليد بالتشكيل.
يربط هذا الدليل الهندسي بين تصنيفات معيار AWS A5.13 للأسطح الصلبة، بما في ذلك التآكل الانزلاقي، والصدمات، والاحتكاك بين المعادن، والتآكل الحراري. ستتعرف على كيفية تأثير تخفيف المعدن الأساسي على التركيب الكيميائي الأولي في مختلف تطبيقات الأسطح الصلبة. كما نوضح متى تكون طبقات الحماية ضرورية، وكيف تختلف طبقات التثبيت اليدوية عن تصنيع الحزم الآلي.
كيف يتم تصنيف أنواع قضبان اللحام المستخدمة في التغطية السطحية الصلبة وفقًا لمعيار AWS A5.13 وآلية التآكل؟
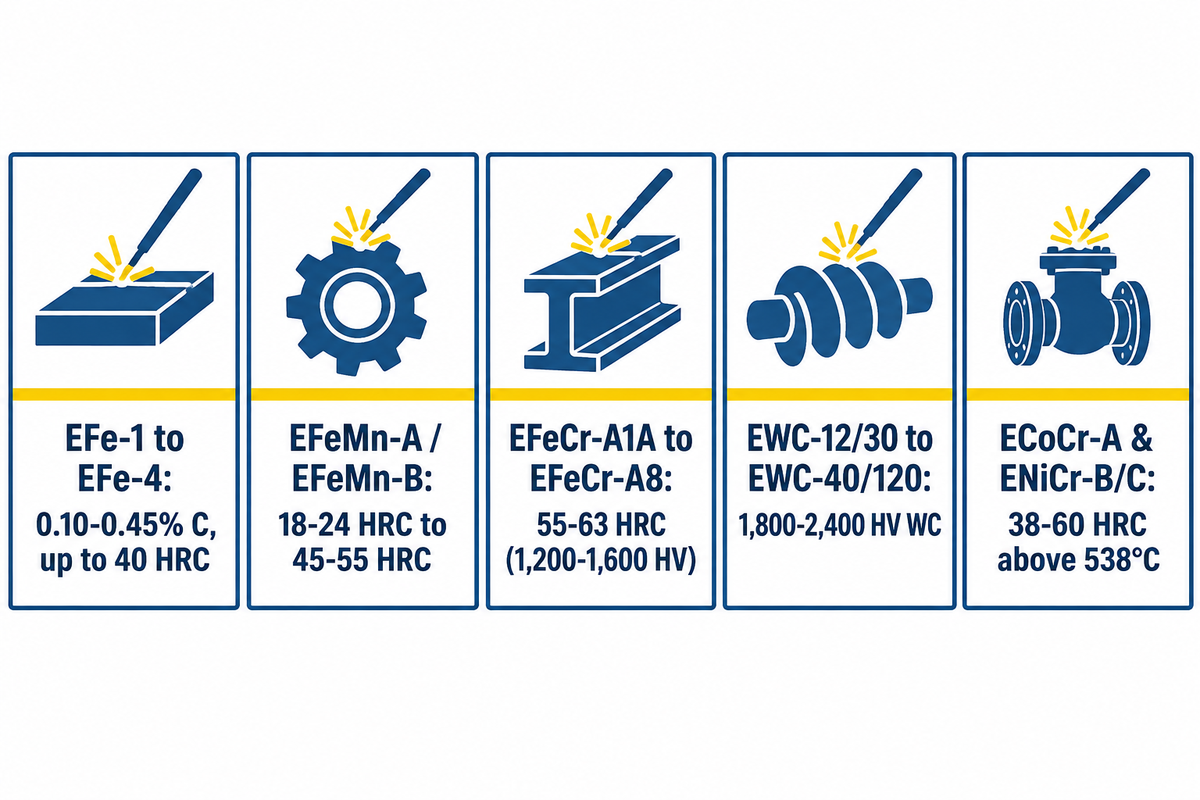
تُصنّف أنواع قضبان اللحام السطحي وفقًا لمعيار AWS A5.13/A5.13M:2024 إلى خمس مجموعات معدنية تتراوح صلابتها بين 18 و70 HRC. ووفقًا لمواصفات أقطاب اللحام السطحي AWS A5.13 ، تُصنّف الأقطاب المغطاة المستخدمة في لحام القوس المعدني المحمي إلى خمس مجموعات كيميائية. تشمل هذه المجموعات أقطابًا أساسها الحديد، والكوبالت، والنيكل، والنحاس، بالإضافة إلى أقطاب كربيد التنجستن الأنبوبية. وتُوازن كل فئة بين مقاومة الصدمات، ومقاومة التآكل، وحجم الكربيد بما يتناسب مع ظروف التشغيل المحددة.
قبل مقارنة سبائك اللحام السطحي، ينبغي على المهندسين الذين يحتاجون إلى مواد حشو الوصلات التقليدية مراجعة دليل اختيار قضبان اللحام الإنشائية . تُصنّف أقطاب اللحام الإنشائية حسب قوة الشد بآلاف الأرطال لكل بوصة مربعة (psi). أما أقطاب اللحام السطحي، فتُعرّف بتركيبها الكيميائي غير المخفف في معدن اللحام، وفقًا لمعيار AWS A5.13. ويُقاس هذا التركيب الكيميائي غير المخفف عادةً في الطبقة الثانية أو الثالثة من اللحام.
بحسب دليل أقطاب اللحام الصلب بتقنية SMAW الصادر عن شركة The Fabricator ، يتراوح معدل ترسيب طبقة التغطية باستخدام عملية اللحام اليدوي بالقضيب بين 0.45 و3.2 كجم/ساعة (1 إلى 7 رطل/ساعة). ويُذكر أن قوس اللحام بالقضيب يُسبب تخفيفًا للمعدن الأساسي بنسبة تتراوح بين 15% و30% في المرور الأول. ونظرًا لأن قوس اللحام يخلط المعدن الأساسي في حوض اللحام المنصهر، تنخفض صلابة المرور الأول عن القيم المُصنفة. تتطلب سبائك المارتنسيت متوسطة الصلابة وسبائك الكروم العالية ضبطًا دقيقًا لشدة التيار وعدد الطبقات لتحقيق مقاومة التآكل المُصنفة.
| عائلة AWS A5.13 والفئة النموذجية | محتوى السبيكة غير المخففة الرئيسية | صلابة الرواسب النموذجية | فحوصات قابلية التشغيل والتخفيف | الحد الأقصى للطبقات الموصى بها | آلية التآكل الأساسية |
|---|---|---|---|---|---|
| الفولاذ المارتنسيتي منخفض السبائك (EFe-1 إلى EFe-4) | 0.10-0.45% كربون، 1-4% كروم، منغنيز، مو | 25-55HRC | قابلة للتشكيل حتى صلابة 40 HRC تقريبًا؛ إيداع بدون شيك | 3 طبقات إلى غير محدود (EFe-1) | ترميم الاحتكاك المعدني بالمعدن، والانزلاق، والصدمات المتوسطة |
| فولاذ المنغنيز الأوستنيتي (EFeMn-A, EFeMn-B, EFeMnCr) | 0.5–0.9% كربون، 11–14% منغنيز، 3–5% نيكل أو كروم | 18-24 HRC بعد اللحام؛ 45-55 HRC بعد التصليد بالتشكيل | غير قابلة للتشكيل (للطحن فقط)؛ مادة مصفوفة مرنة خالية من الشقوق | غير محدود (إذا بقيت درجة الحرارة بين المراحل أقل من 260 درجة مئوية / 500 درجة فهرنهايت) | اصطدام عنيف بين الصخور والمعادن وتأثيرات حفر شديدة |
| حديد كربيد عالي الكروم (EFeCr-A1A إلى EFeCr-A8) | 3.0–5.0% كربون، 20–35% كروم، اختياري موليبدينوم/نيوبيوم/فاناديوم | 55-63 HRC كتلة (كربيدات 1,200-1,600 HV) | الطحن فقط؛ فحص تخفيف الخرزة المتقاطعة كل 10-19 مم | من طبقة إلى طبقتين كحد أقصى (بحد أقصى 3 طبقات في حالات خاصة) | تآكل معدني انزلاقي شديد تحت إجهاد منخفض أو مرتفع |
| كربيد التنجستن الأنبوبي (EWC-12/30, EWC-20/30, EWC-40/120) | حبيبات كربيد التنجستن/كربيد التنجستن بنسبة 40-60% وزناً في أنبوب من الفولاذ الطري | مادة أساسية 45-55 HRC؛ حبيبات WC 1,800-2,400 HV | غير قابلة للتشغيل الآلي؛ شقوق سطحية دقيقة | طبقة أو طبقتين كحد أقصى | قطع أو حفر التربة والحجر الرملي والمعادن في ظروف قاسية |
| سبائك أساسها الكوبالت وسبائك أساسها النيكل (ECoCr-A / Stellite 6, ENiCr-B / ENiCr-C) | 25-32% كروم، 4-14% تنجستن أو 2-4% بورون، والباقي كوبالت أو نيكل | 38-45 HRC (ECoCr-A)؛ 45-60 HRC (ENiCr-B/C) | قابلة للتشكيل باستخدام أدوات الكربيد (ECoCr-A)؛ تتطلب تسخينًا مسبقًا | من طبقتين إلى ثلاث طبقات فوق ملمع من الفولاذ المقاوم للصدأ | التآكل الناتج عن درجات الحرارة العالية التي تتجاوز 538 درجة مئوية (1,000 درجة فهرنهايت)، والتجويف، والتآكل الحمضي عند درجة حموضة أقل من 7 |
تستهدف التطورات المعدنية الحديثة أيضًا كفاءة الطبقة الواحدة. فعلى سبيل المثال، تتناول براءة الاختراع الأمريكية رقم 9,475,154 B2 قطبًا كهربائيًا للتغطية السطحية الصلبة يُرسب مصفوفة من الحديد والكروم والبورون والكربون (Fe-Cr-BC) تحتوي على نسبة بورون تتراوح بين 2.5 و4.5% وزنيًا. وتُعدّ كربيدات البوروكربونات الطور الأساسي الذي يُصلّب السبيكة. وتُشكّل هذه التركيبة الكيميائية كربيدات بوروكربونات أولية كثيفة في طبقة واحدة، مما يُعوّض عن تخفيف المعدن الأساسي في الطبقة الأولى أثناء عمليات الإصلاح الميدانية.
مواءمة آليات التآكل مع علم المعادن المترسب: المفاضلات بين التآكل والصدمات
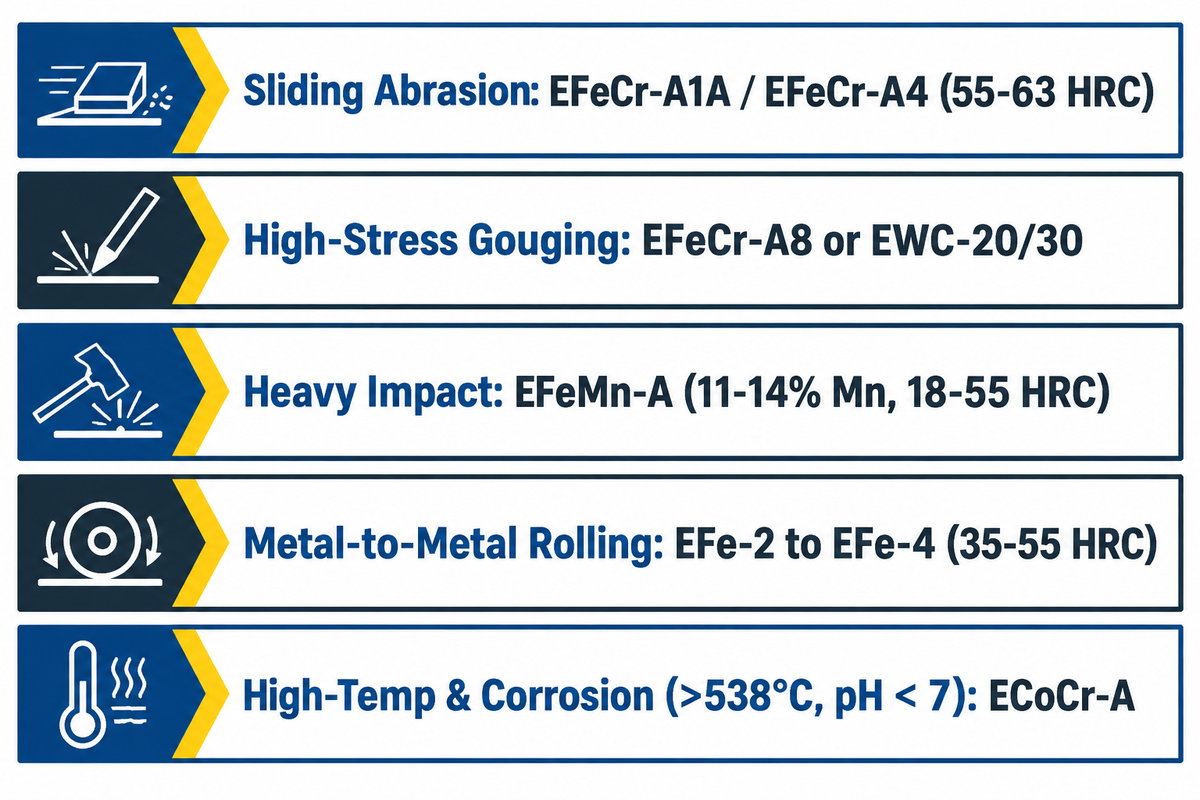
تتمثل الخطوة الأولى في تحديد تركيبة السبيكة لتطبيق معين في فهم نمط التآكل السائد على المكون المتضرر. في التطبيقات التي يحدث فيها التصليد السطحي، تتناسب مقاومة التآكل وصلابة الصدمات عكسيًا مع حجم الكربيدات. تزيد إضافة كربيدات التنجستن والكروم الأساسية من مقاومة التآكل الناتج عن الخدوش المعدنية، بينما تُحسّن تراكمات الأسلاك الصلبة من مرونة الصدمات.
كما هو موضح في دليل "ذا فابريكيتورز" التمهيدي حول معالجة المعادن بالتصليد السطحي ، فإن سبيكتين لهما نفس الصلابة (58 HRC) قد تُعطيان عمرًا تشغيليًا مختلفًا تمامًا. فطبقة فولاذ الأدوات المارتنسيتي بصلابة 58 HRC لا تحتوي تقريبًا على كربيدات أولية، ولذلك يتدفق رمل الكوارتز بحرية عبر بنيتها. من ناحية أخرى، تحتوي طبقة كربيد عالية الكروم بصلابة 58 HRC على كربيدات M7C3 صلبة تمنع اختراق المعادن.
| وضع الارتداء | التوقيع البصري الميداني على الجزء البالي | البنية المجهرية الموصى بها | الفئة المفضلة AWS A5.13 | خطر الفشل في حالة سوء التطبيق |
|---|---|---|---|---|
| الاحتكاك الانزلاقي منخفض الإجهاد | أخاديد ناعمة ومصقولة من الرمل الناعم أو الفحم أو الأسمنت أو تدفق الحبوب | نسبة حجمية عالية من كربيدات الكروم M7C3 فائقة التصلب | EFeCr-A1A / EFeCr-A4 (25-35% كروم، 3.5-5.0% ج) | يتفتت بسرعة إذا تعرض لتأثير مباشر من صخرة أو لأكثر من طبقتين |
| الطحن والتجريف تحت ضغط عالٍ | خدوش عميقة، وحواف متشققة، وشظايا صخرية مغروسة | كربيدات معقدة (كروم، نيوبيوم، موليبدينوم) أو حبيبات خشنة من كربيد التنجستن في مصفوفة صلبة | EFeCr-A8، أو كربيد معقد، أو EWC-20/30 | يؤدي ارتفاع درجة حرارة بركة المرحاض إلى إذابة التنجستن وتحويله إلى حديد-تنجستن هش |
| تأثير قوي وضربات قوية | شفاه متضخمة، وتشوه بلاستيكي، وشقوق متصلبّة بفعل العمل | الأوستنيت غير المستقر الذي يتحول إلى مارتنسيت تحت تأثير الصدمة | EFeMn-A أو EFeMnCr (11-14% منجنيز) | يتآكل بسرعة في الرمال المنزلقة النقية لأن السطح يبقى عند 20 HRC |
| الدرفلة والالتصاق بين المعادن | التآكل، والأسطوانات المتشققة، ومحاور الأعمدة المهشمة بلاستيكيًا | مارتنسيت ناعم غير مقسى أو مقسى (خالي من الشقوق) | EFe-2 أو EFe-3 أو EFe-4 (35-55 HRC) | مقاومة منخفضة للتآكل الناتج عن السيليكا المعدنية الحادة |
| مقاومة درجات الحرارة العالية والتآكل | تكوّن القشور التأكسدية فوق 538 درجة مئوية (1,000 درجة فهرنهايت) أو التآكل الكيميائي عند درجة حموضة أقل من 7 | محلول صلب من الكوبالت والكروم والتنغستن أو النيكل والكروم والبورون + الكربيدات | ECoCr-A (Stellite 6) أو ENiCr-C | تتشقق إذا تم تطبيقها بدون تسخين مسبق بدرجة حرارة 315-482 درجة مئوية وطبقة عازلة من نوع E309L |
تُحدد درجات حرارة التشغيل والتركيب الكيميائي للملاط حدودًا معدنية دقيقة. ووفقًا لأفضل ممارسات اللحام التراكبي الصادرة عن جمعية اللحام الأمريكية (AWS Welding Digest) ، تفقد طبقات كربيد الكروم ذات الأساس الحديدي صلابتها بسرعة عند درجات حرارة أعلى من 1,000 درجة فهرنهايت. كما أنها لا تُغني عن سبائك الكوبالت أو النيكل في الملاط الحمضي الذي تقل درجة حموضته عن 7. وينطبق هذا على شبكات الأفران وشفرات القص الساخن، بالإضافة إلى مجاديف الخلاطات الكيميائية.
ما هي أنواع قضبان اللحام الأفضل للتغطية السطحية الصلبة؟
تُعدّ قضبان كربيد الكروم العالي (AWS EFeCr-A1، من 55 إلى 63 HRC) الأنسب للتآكل الانزلاقي، بينما تُعدّ قضبان المنغنيز الأوستنيتي (EFeMn-A، من 18 إلى 55 HRC) الأنسب لتأثيرات الصخور القوية. أما أقطاب الفولاذ المارتنسيتي (AWS EFe-2 إلى EFe-4، من 40 إلى 55 HRC) فتُحقق أفضل أداء على البكرات والأعمدة المعدنية.
للحصول على أعلى مستوى من الحماية من التآكل في عمليات قطع المعادن شديدة التآكل، تُعد قضبان كربيد التنجستن الأنبوبية (EWC، حبيبات من 1,800 إلى 2,400 HV) هي الأفضل. أما بالنسبة للصمامات والقوالب شديدة السخونة التي تعمل عند درجات حرارة أعلى من 538 درجة مئوية (1,000 درجة فهرنهايت)، فلا تزال أقطاب ECoCr-A (Stellite 6) ذات القاعدة الكوبالتية هي المعيار الصناعي.
مقارنة بين أقطاب التراكم والعزل وأقطاب التغطية الصلبة (ولماذا يفشل E7018 وحده في مقاومة التآكل)
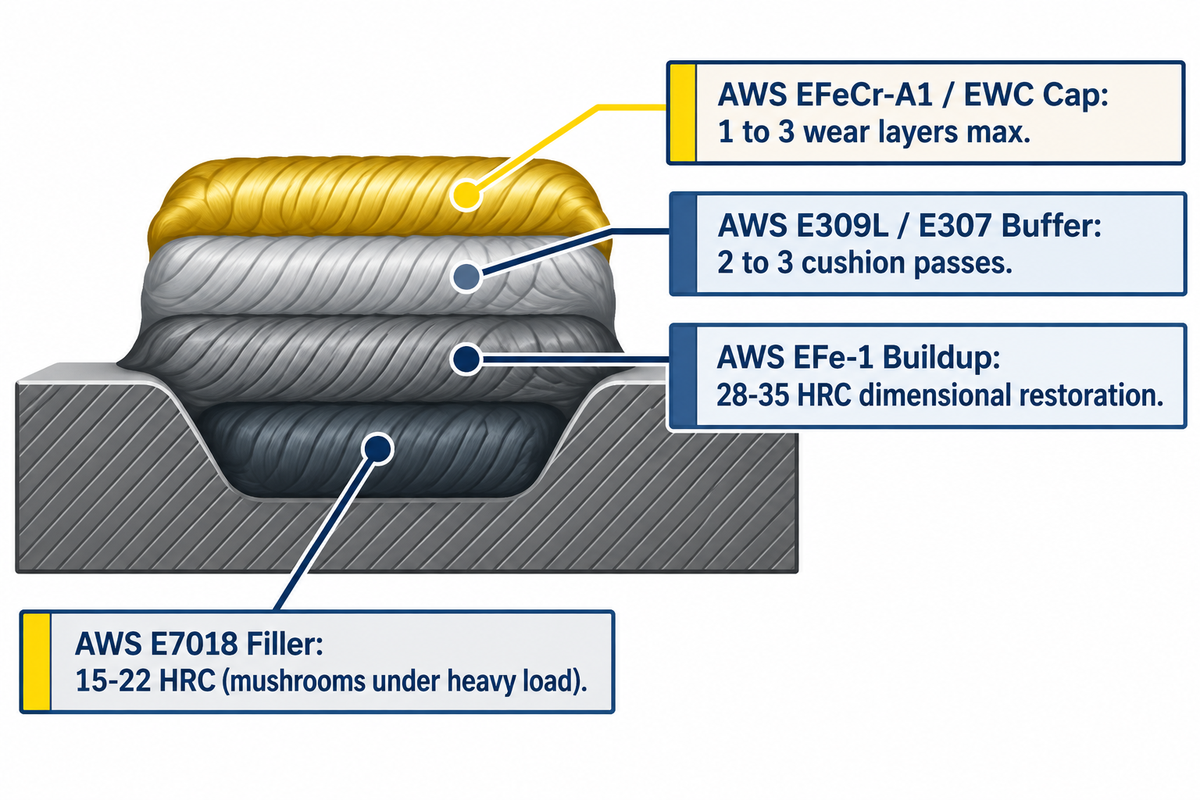
في ترميم الأجزاء المتآكلة بشدة، من الضروري فصل ترميم الأبعاد عن طبقات التغطية الخارجية المقاومة للتآكل. وكما هو موثق في قسم الأسئلة الشائعة الهندسية لشركة هاردفيس تكنولوجيز ، تعمل سبائك البناء على ترميم الأجزاء المعدنية المتآكلة إلى أبعاد قريبة من أبعادها الأصلية دون حد أقصى لعدد الطبقات. أما سبائك التغطية الصلبة، فتخضع لحد أقصى لعدد الطبقات يتراوح بين طبقة واحدة وثلاث طبقات. إن محاولة استعادة السماكة المفقودة في الفولاذ الكربوني والفولاذ منخفض السبائك باستخدام قضيب تغطية عالي الكروم ستؤدي حتماً إلى تقشر المعدن.
قبل تطبيق أي طبقة معالجة إضافية على الفولاذ المتضرر من الإجهاد، يجب تحضير السطح. وفقًا لإرشادات اللجنة الفرعية A5G التابعة لجمعية اللحام الأمريكية (AWS) ، يجب إزالة ما لا يقل عن 1/8 بوصة من المادة باستخدام التجليخ أو الحفر بقوس الكربون. سيؤدي التطبيق المباشر لقضبان التغطية المصنوعة من كربيد الكروم العالي على أكثر من طبقتين من التغطية السطحية المتدهورة، دون إزالة الطبقة القديمة أو تدعيم السطح، إلى تقشر كارثي.
يتطلب وضع طبقات من سبائك الكوبالت ECoCr-A أو طبقات الكربيد عالية الانكماش على ركائز حساسة للتشقق طبقة عازلة من الفولاذ المقاوم للصدأ الأوستنيتي. يؤدي تطبيق طبقتين إلى ثلاث طبقات عازلة من AWS E309L أو E307 إلى تكوين طبقة مرنة عند سطح التلامس. يمكن للقراء الذين يقارنون قضبان اللحام الهيكلية القياسية الاطلاع على تصنيفاتنا التفصيلية لأقطاب اللحام الشائعة.
| نوع الطبقة الأساسية / الطبقة | التصنيف النموذجي لخدمات أمازون السحابية (AWS) | الصلابة بعد اللحام | الحد الأقصى للنجاح | الوظيفة الهندسية الأساسية |
|---|---|---|---|---|
| حشو هيكلي منخفض الهيدروجين | أوس A5.1 E7018 | 15-22 HRC (~190-210 HB) | وصلات هيكلية متعددة المراحل | وصل الفولاذ الطري؛ ضعف الدعم الانضغاطي تحت أحمال التدحرج الثقيلة |
| قضيب بناء مخصص منخفض السبائك | AWS A5.13 EFe-1 (على سبيل المثال، Wearshield BU) | 28-35HRC | تمريرات غير محدودة | ترميم الأبعاد؛ يقاوم تكوّن الفطر البلاستيكي تحت السطح أسفل الأغطية الصلبة |
| طبقة عازلة من الفولاذ المقاوم للصدأ الأوستنيتي | AWS A5.4 E309L / E307 | 18-22 HRC (يتصلب بالتشكيل إلى ~35-40 HRC) | تمريرتان إلى ثلاث تمريرات على الوسادة | وسادة تخفيف الإجهاد لمنع التشققات بين المعدن الأساسي وأغطية الكربيد الهشة |
| غطاء صلب | AWS A5.13 EFeCr-A1 / EWC | 55-65+ HRC | طبقة أو طبقتين كحد أقصى | غلاف خارجي مقاوم للتآكل وقابل للاستهلاك؛ لا يُستخدم أبدًا لتكوين طبقات سميكة |
هل يمكن استخدام 7018 للتغطية السطحية الصلبة؟
لا يُمكن استخدام سبيكة AWS E7018 كطبقة نهائية صلبة للسطح نظرًا لصلابة ترسبها التي تتراوح بين 15 و22 HRC، حيث تتآكل بفعل الاحتكاك المعدني. أما سبيكة E7018 منخفضة الهيدروجين، فيُمكن استخدامها كطبقة أساسية مالئة على أجزاء الفولاذ الطري في ظل الاحتكاك الانزلاقي الخفيف. ولكن مع الأحمال الضاغطة أو الصدمية العالية، تتشوه سبيكة E7018 تشوهًا لدنًا (تتشكل على هيئة فطر) وتخضع للتشوه تحت السطح الصلب، مما يؤدي إلى تشقق الطبقة الخارجية الهشة وانفصالها.
عند إعادة بناء البكرات أو الأعمدة أو حواف الجرافات تحت ضغط انضغاطي عالٍ، استبدل قطب E7018 بقطب بناء مخصص (AWS EFe-1، من 28 إلى 35 HRC). قم بتطبيقه بعد اكتمال عملية البناء الأبعاد.
أقطاب التصليد السطحي ذات القاعدة الحديدية: الفولاذ المارتنسيتي، والمنغنيز الأوستنيتي، وكربيد الكروم
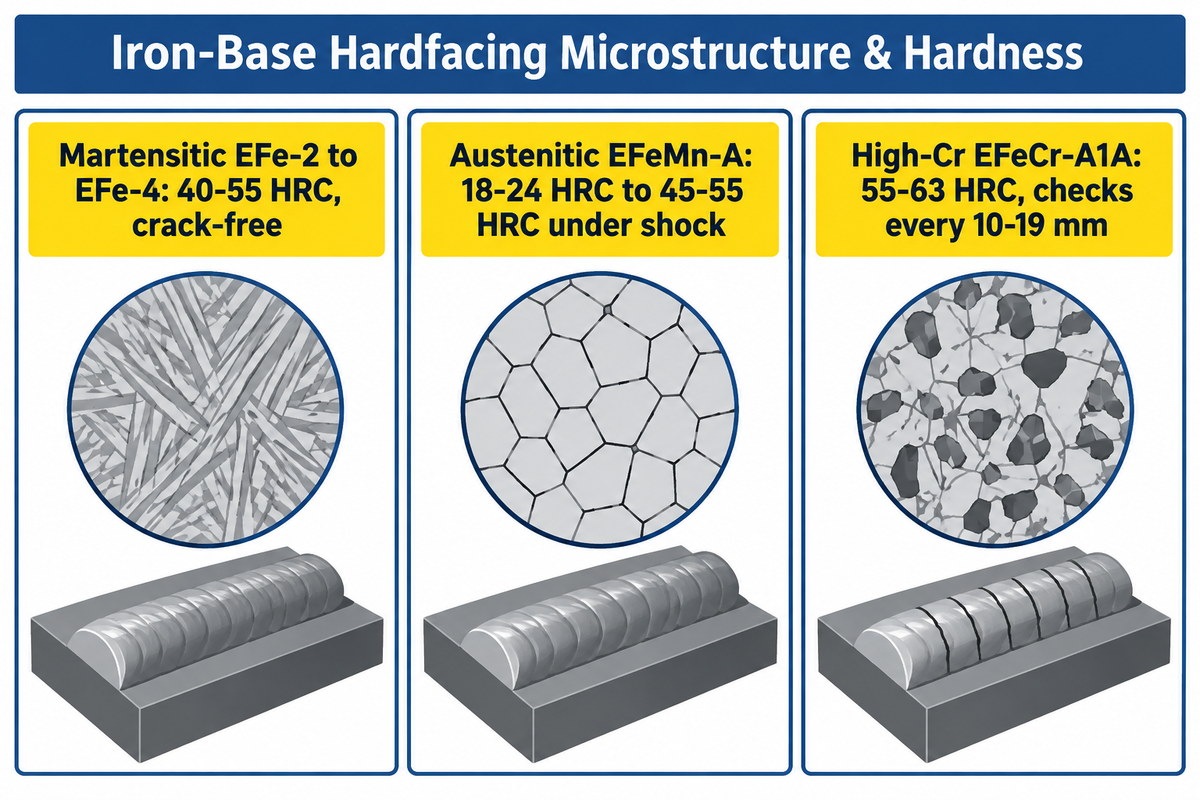
تُشكّل سبائك التصليد السطحي ذات الأساس الحديدي غالبية عمليات اللحام بالقضيب المستخدمة في الصيانة، وذلك بفضل نسبة التكلفة إلى الأداء. ويعتمد اختيار نوع السبائك، سواءً كانت سبائك التصليد السطحي المارتنسيتية، أو قضبان الصلب المنغنيزي الأوستنيتي، أو سبائك الكربيد عالية الكروم، على كيفية امتصاص كل بنية مجهرية للطاقة.
تُشكّل أقطاب الفولاذ المارتنسيتي (من AWS EFe-2 إلى EFe-4) بنية مارتنسيتية صفائحية أو شريطية عند التبريد بالهواء. تتصلب هذه الرواسب لتصل صلابتها إلى ما بين 40 و55 HRC (وفقًا لمواصفات أقطاب اللحام بالقوس المعدني المحمي من شركة The Fabricator). ولأنها تتصلب دون الحاجة إلى فحص متبادل، فإنها تتحمل قدرًا معتدلًا من الاحتكاك والصدمات حتى طبقتين أو ثلاث طبقات.
تحتوي أقطاب المنغنيز الأوستنيتي (AWS EFeMn-A و EFeMn-B) على نسبة منغنيز تتراوح بين 11% و 14% مثبتة بالنيكل أو الموليبدينوم. ووفقًا لمواصفات أقطاب اللحام بالقوس المعدني المحمي (SMAW) الصادرة عن شركة The Fabricator ، فإن رواسب المنغنيز الأوستنيتي تكون لينة نسبيًا (18-24 HRC) بعد اللحام، وتزداد صلابتها عند التشغيل لتصل إلى 45-55 HRC تحت تأثير الصدمات الصخرية. ولكن إذا قام اللحام بتطبيق سبائك أوستنيتية داخل قناة فحم دون تعرضها للصدمات، فإن المعدن يبقى لينًا ويتآكل بسرعة.
تُكثّف أقطاب كربيد الكروم العالي (من AWS EFeCr-A1A إلى EFeCr-A8) كميات كبيرة من الكروم والكربون في معدن اللحام لتشكيل كربيدات M7C3 سداسية كثيفة. ووفقًا لمجلة AWS Welding Digest ، يُؤدي التخفيف المُتحكّم به إلى تكوين منطقة انتقالية مرنة في حوالي 25% من سُمك اللحام الكلي. وهذا يُبقي ثلاثة أرباع اللحام العلوية عبارة عن كربيد كروم أساسي يُوقف بشكل فعّال التآكل الانزلاقي المعدني الشديد.
| مجموعة فرعية من الحديد | بنية المصفوفة والكربيد | صلابة اللحام مقابل صلابة الخدمة | التحقق المتبادل من السلوك | تطبيق صناعي مثالي |
|---|---|---|---|---|
| فولاذ مارتنسيتي مُقسّى بالهواء (EFe-2 إلى EFe-4) | مصفوفة مارتنسيتية مع الحد الأدنى من الأوستنيت المتبقي | 40-55 درجة روكويل مباشرة بعد التبريد | خالٍ من التشققات عند الحفاظ على التسخين المسبق | محاور الفرن، وبكرات الهيكل السفلي، وشفرات القص، ومحاور الدوران |
| فولاذ المنغنيز الأوستنيتي (EFeMn-A / EFeMn-B) | مصفوفة أوستنيتية صلبة؛ تتحول تحت تأثير الصدمات | 18-24 HRC بعد اللحام ← 45-55 HRC بعد الصدمة | قابل للطرق، بدون عمليات فحص متقاطعة | الكسارات الفكية، والمخاريط الدورانية، ومطارق المطاحن، وضفادع السكك الحديدية |
| حديد كربيد عالي الكروم (EFeCr-A1A إلى EFeCr-A8) | 30-50% من كربيدات M7C3 الأولية (1,200-1,600 HV) في مصفوفة يوتكتيكية | صلابة كلية إجمالية تتراوح بين 55 و63 HRC | يتم إجراء فحوصات تخفيف الضغط المرغوبة كل 10-19 ملم (3/8-3/4 بوصة). | بطانات المزالق، وقضبان تكسير التلبيد، وأغلفة مضخات التجريف، وريش المثاقب اللولبية |
سبائك الخدمة الشاقة: قضبان أنبوبية من كربيد التنجستن، وسبائك أساسها الكوبالت (ستيليت)، وسبائك أساسها النيكل
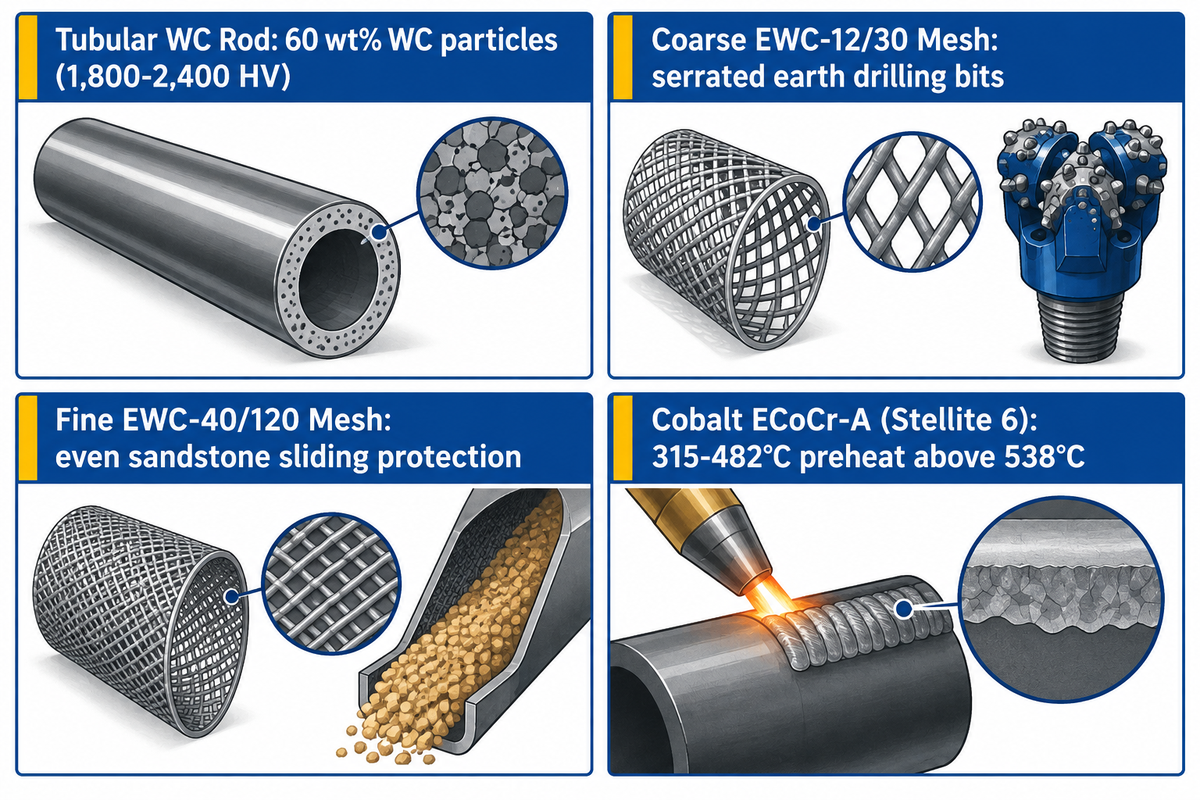
عندما تتجاوز صلابة المعادن الكاشطة 1,200 وحدة فيكرز أو ترتفع درجات حرارة التشغيل إلى ما يزيد عن 538 درجة مئوية (1,000 درجة فهرنهايت)، تصل منتجات التصليد السطحي المصنوعة من كربيد الحديد إلى حدودها القصوى. في الظروف القاسية للغاية، مثل التآكل الكاشط، تُستخدم غالبًا أقطاب لحام أنبوبية من كربيد التنجستن أو الكوبالت أو النيكل لحماية المكونات. ويمنع اختيار عملية اللحام وشدة التيار الكهربائي المناسبين لهذه الأقطاب المتخصصة حدوث تلف معدني مكلف.
تتكون أقطاب كربيد التنجستن الأنبوبية من أنبوب فولاذي طري مملوء بحوالي 60% وزناً من جزيئات كربيد التنجستن المصبوبة (WC/W2C) أو جزيئات كربيد التنجستن البلورية الكبيرة. هذا التركيب المركب موثق في براءة الاختراع الأمريكية رقم 4,923,511 A. وفقًا للجدول 4 من معيار AWS A5.13 ، تُحدد تسميات مثل EWC-12/30 وEWC-20/30 وEWC-30/40 وEWC-40/120 حجم حبيبات التنجستن. تُشكل الحبيبات الخشنة بحجم 12/30 حافة قطع مسننة على رؤوس حفر الآبار. أما الحبيبات الدقيقة بحجم 40/120 فتتوزع بالتساوي لمقاومة التآكل الناتج عن الانزلاق على الحجر الرملي.
يجب على اللحامين الذين يستخدمون قضبان كربيد التنجستن تشغيلها بأقل شدة تيار ممكنة للحفاظ على قوس لحام سلس. يؤدي التيار الزائد إلى إذابة حبيبات كربيد التنجستن (1,800 إلى 2,400 فولت) في بركة الحديد. ينتج عن الذوبان الحراري للحبيبات مادة غير متبلورة وهشة من الحديد والتنجستن تتشقق عند التلامس. تحافظ خرزات اللحام المتماسكة، دون تذبذب واسع، على تعليق حبيبات كربيد التنجستن الكثيفة.
تُهيمن أقطاب اللحام المصنوعة من الكوبالت (مثل AWS ECoCr-A، المعروفة باسم Kennametal Stellite 6) وسبائك النيكل (AWS ENiCr-B وENiCr-C) على التطبيقات التي تتطلب درجات حرارة عالية. ووفقًا لمجلة AWS Welding Digest ، تتطلب سبائك الكوبالت تسخينًا مسبقًا بين 315 درجة مئوية (600 درجة فهرنهايت) و482 درجة مئوية (900 درجة فهرنهايت) على طبقتين أو ثلاث طبقات عازلة. كما تتطلب تبريدًا بطيئًا باستخدام أغطية عازلة. وتحافظ سبائك الكوبالت على صلابتها عند درجات الحرارة العالية في صمامات البخار وقوالب البثق الساخن. وغالبًا ما تستخدم مقاعد الصمامات الدقيقة قضبان لحام TIG مصنوعة من نفس سبيكة الكوبالت.
توافق المعادن الأساسية: الفولاذ الكربوني، منغنيز هادفيلد، صفيحة مقاومة للتآكل، والحديد الزهر
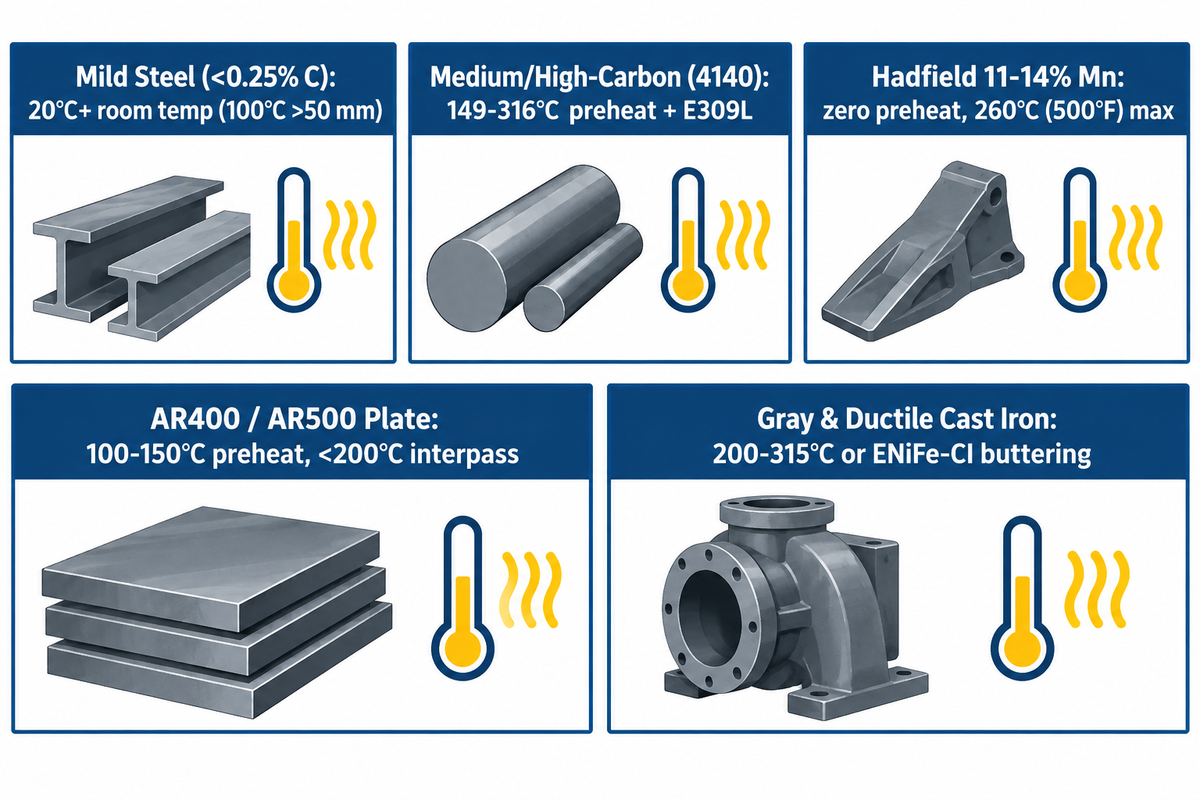
يُحدد تركيب المعدن الأساسي درجة التسخين المسبق أو قيود الحرارة الصارمة قبل تطبيق التصليد السطحي. وقد كشف تحليلنا الأساسي باستخدام خمسة محركات، عبر 24 استعلامًا مباشرًا، أن الجداول العامة تُغفل قاعدة التسخين المسبق العكسي بين الفولاذ متوسط الكربون (يتطلب تسخينًا مسبقًا من 150 إلى 260 درجة مئوية) وفولاذ هادفيلد الذي يحتوي على 12-14% منجنيز (لا يتطلب تسخينًا مسبقًا، ودرجة حرارة بين الطبقات أقل من 260 درجة مئوية / 500 درجة فهرنهايت)، مما يُسلط الضوء على هذا الخطر في ورش العمل. إن التعامل مع كل قطعة فولاذية مصبوبة كما لو كانت فولاذًا طريًا يُعد من أسرع الطرق لكسر قطعة تعدين باهظة الثمن.
بحسب قسم الأسئلة الشائعة حول التسخين المسبق في موقع Hardface Technologies ، تتطلب سبائك الصلب مثل 4130 تسخينًا مسبقًا إلى حوالي 200 درجة مئوية، بينما تتطلب قضبان الصلب عالية الكربون تسخينًا مسبقًا إلى ما بين 315 و370 درجة مئوية. يُبطئ التسخين المسبق معدل التبريد في المنطقة المتأثرة بالحرارة، مما يمنع تكوّن المارتنسيت الهش غير المُقسّى والتشققات الناتجة عن الهيدروجين أسفل اللحام.
يتطلب فولاذ هادفيلد الأوستنيتي المنجنيزي (11% إلى 14% منجنيز) بروتوكولًا حراريًا معاكسًا تمامًا. إن تسخين فولاذ هادفيلد المنجنيزي مسبقًا أو السماح لدرجات حرارة ما بين اللحامات بتجاوز 500 درجة فهرنهايت يؤدي إلى هشاشة المسبوكات نتيجة لتكوّن كربيدات على حدود الحبيبات، كما ورد في نشرة AWS Welding Digest . وكما ورد في النشرة نفسها، إذا كانت درجة حرارة مسبوكات المنجنيز أقل من درجة التجمد في الشتاء، فيجب تسخينها إلى 80 درجة فهرنهايت فقط، مع الحرص على إبقاء درجة حرارة ما بين اللحامات أقل من 500 درجة فهرنهايت.
| نوع المادة الأساسية | متطلبات التسخين المسبق | أقصى سقف للتقاطع | المخزن المؤقت المطلوب / المرور الأول | مخاطر معدنية حرجة |
|---|---|---|---|---|
| الفولاذ الطري منخفض الكربون (<0.25% ج) | درجة حرارة الغرفة (20 درجة مئوية فأكثر)؛ 100 درجة مئوية على صفيحة سميكة >50 مم | شنومكس ° C (شنومكس ° F) | لا شيء لتمريرات الغطاء من 1 إلى 2؛ EFe-1 للبناء العميق | يؤدي تخفيف الطبقة الأولى (25-30٪) إلى تقليل الصلابة في المرور الواحد |
| الفولاذ متوسط/عالي الكربون ومنخفض السبائك (0.30–0.55% C, 4140) | شنومكس ° C إلى شنومكس ° C (شنومكس ° F إلى شنومكس ° F) | 350 درجة مئوية (660 درجة فهرنهايت) + تبريد بطيء باستخدام غطاء | محلول منظم منخفض الهيدروجين E7018 أو EFe-1 أو E309L | التحول المارتنسيتي في منطقة التأثير الحراري وتقشر الهيدروجين تحت الخرزة |
| فولاذ هادفيلد الأوستنيتي المنجنيزي (11-14% منجنيز) | لا حاجة للتسخين المسبق (يُحفظ دافئًا أو باردًا حتى درجة حرارة قصوى تبلغ 27 درجة مئوية / 80 درجة فهرنهايت فقط) | الحد الأقصى الصارم 260 درجة مئوية (500 درجة فهرنهايت) | الفولاذ المقاوم للصدأ EFeMn-A أو EFeMnCr أو E307/E309L | يؤدي ترسيب الكربيدات مع مرور الوقت ودرجة الحرارة إلى تمزق المعدن الأصلي |
| لوحة مقاومة للتآكل مُقسّاة ومُعالجة حرارياً (AR400، AR500، هاردوكس) | من 100 درجة مئوية إلى 150 درجة مئوية (من 212 درجة فهرنهايت إلى 300 درجة فهرنهايت) على الأجزاء السميكة | 200 درجة مئوية (392 درجة فهرنهايت) كحد أقصى | مخزن E309L أو E7018 تحت أغطية الكربيد | يؤدي ارتفاع درجة الحرارة إلى ما يزيد عن 200 درجة مئوية إلى تليين وتليين لوحة التآكل Q&T |
| حديد الزهر الرمادي والحديد الزهر المطاوع (2.5–4.0% ج) | من 200 درجة مئوية إلى 315 درجة مئوية (من 400 درجة فهرنهايت إلى 600 درجة فهرنهايت) أو اللحام البارد المتقطع | حافظ على تجانس اللون؛ برد ببطء في الجير/البطانية | طبقة تشحيم من النيكل والحديد AWS A5.15 ENiFe-CI | يؤدي تراكم الكربون إلى تكوين حديد أبيض هش على طول خط الانصهار |
ما نوع السلك الذي يجب استخدامه للحام على الأسطح الصلبة؟
استخدم قطبًا عازلًا من الفولاذ المقاوم للصدأ الأوستنيتي (AWS E309L أو E307) أو سلك لحام FCAW بدون غاز ذي قلب E309LT0-3 بعد إزالة الطبقة السطحية الصلبة القديمة. تجنب تمامًا لحام أي ملحق هيكلي أو حافة تآكل بديلة مباشرةً على طبقة كربيد الكروم أو كربيد التنجستن الموجودة. ستتكسر طبقة الكربيد الهشة أسفل الوصلة الهيكلية. احرص دائمًا على كشط منطقة الوصلة بقوس الكربون أو طحنها حتى الوصول إلى المعدن الأساسي السليم قبل اللحام باستخدام معدن الحشو E309L أو AWS E7018.
حسابات التخفيف، وحدود الطبقات القصوى، وفحص التضاريس، واختيار نمط الخرز
يتحكم كل من الاختراق والتخفيف في مدى تحقيق قضيب اللحام المُقسّى لمقاومته للتآكل المُعلنة في ظروف التشغيل الفعلية. وتشير التقديرات إلى أن ما بين 15% و30% من الطبقة الأولى من خرزة اللحام تتكون من المعدن الأساسي المنصهر أثناء لحام القوس المعدني المحمي. وتُظهر اختبارات التآكل المقارنة في دراسات الترقيع السطحي للمعادن، المنشورة في مجلات علمية محكمة، أن وزن عينات اللحام الأساسية في المختبر يتراوح بين 96 و98 غرامًا، ويرتفع إلى ما بين 103 و108 غرامات بعد ترسيب طبقة الترقيع السطحي.
لفهم سبب الحاجة إلى تمريرتين، لنأخذ مثالًا توضيحيًا عمليًا يفترض نموذج توازن الكتلة لتخفيف اللحام القوسي المعدني المحمي (SMAW) بتمريرتين، موضحًا كيف يؤدي تخفيف التمريرة الأولى بنسبة 30% في الفولاذ الطري بنسبة 0.18% كربون إلى تقليل نسبة رواسب EFeCr-A1 من 28.0% كروم / 4.5% كربون إلى 19.6% كروم / 3.18% كربون في التمريرة الأولى (46-48 HRC)، ثم استعادة 25.5% كروم / 4.11% كربون في التمريرة الثانية (57-60 HRC)، مما يفسر سبب وصول طبقة التغطية المكونة من تمريرتين إلى أقصى مقاومة للتآكل، بينما تتجاوز التمريرة الثالثة عتبة إجهاد التقشر. باستخدام معادلة توازن الكتلة C_deposit = (D × C_base) + ((1 − D) × C_filler)، تتصلب التمريرة الأولى بالقرب من الحد اليوتكتيكي مع انخفاض نسبة الكربيدات الأولية. في المرحلة الثانية، تعود الكربيدات الأولية M7C3 فائقة التصلب إلى كثافتها الكاملة.
قاعدة عتبة فحص الإغاثة ذات الطبقتين
تنص قاعدة عتبة تشقق التخفيف ثنائية الطبقات على أن طبقات كربيد الكروم العالي (من AWS EFeCr-A1 إلى EFeCr-A8) تتطلب طبقتين على الفولاذ الكربوني. يساعد مرور طبقتين على تقليل تخفيف المعدن الأساسي إلى أقل من 15% واستعادة كثافة كربيد M7C3 الأساسية. يجب أن تتشكل في هذه الخرزات تشققات تخفيف عرضية كل 10 إلى 19 مم (من 3/8 إلى 3/4 بوصة). ومن الأهمية بمكان ألا يتجاوز سمك الغطاء طبقتين (بسماكة إجمالية من 6 إلى 8 مم) إلا إذا تم عزله بطبقة عازلة مرنة.
أكدت شركة هاردفيس تكنولوجيز أن تشققات التخفيف العرضية كل 3/8 إلى 3/4 بوصة شائعة وطبيعية في رواسب كربيد الكروم. إذا لم تتشقق الطبقة العلوية، يتراكم إجهاد الشد المتبقي على طول خط الانصهار حتى يؤدي الاصطدام إلى انفصال الطبقة العلوية.
تتحكم هندسة خرزة اللحام في عمر التآكل. ووفقًا لمجلة "ذا فابريكيتور "، يجب ألا يتجاوز قطر خرزات اللحام المنسوجة ثلاثة إلى أربعة أضعاف قطر سلك قلب الإلكترود. ونظرًا لسيولة خبث التغطية السطحية، يجب وضع البكرات الأسطوانية والأعمدة والدلاء في الوضع الأفقي 1G. وتستخدم ورش اللحام أجهزة تحديد موضع اللحام الدورانية من النوع L للتغطية في الوضع الأفقي لمنع ترهل حوض اللحام.
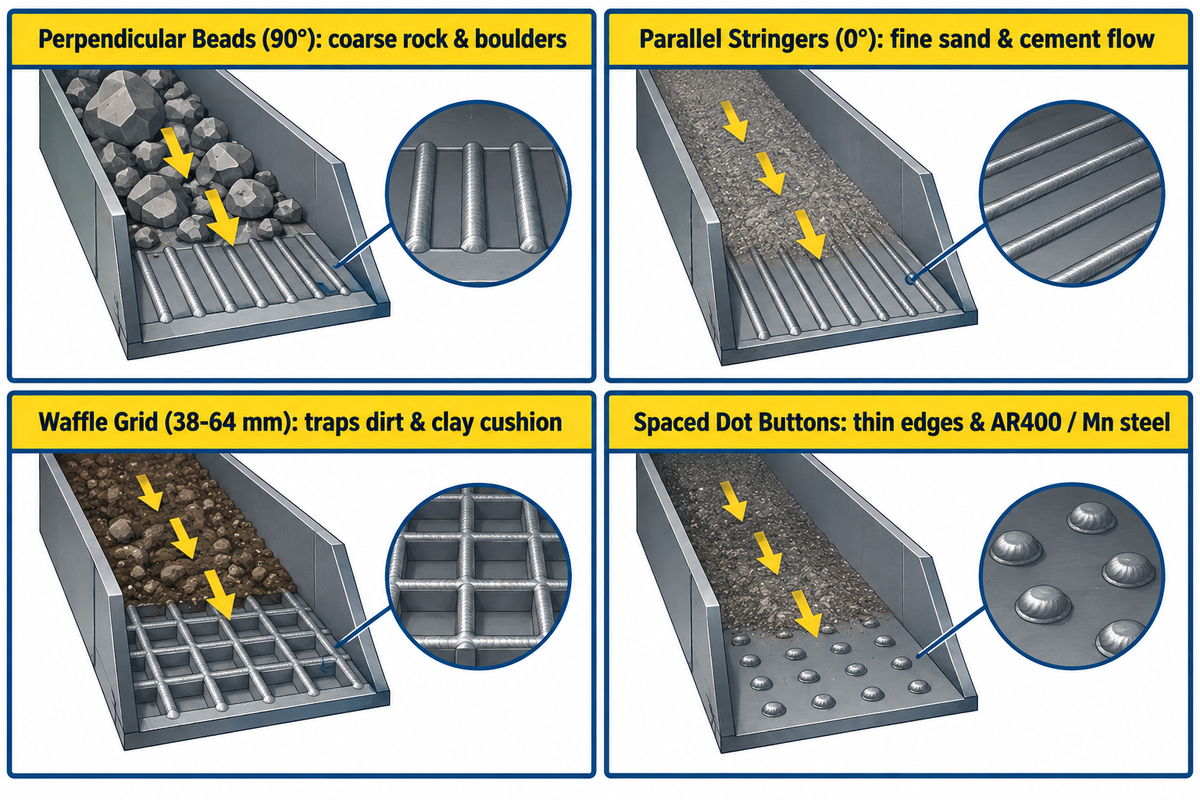
يؤدي توجيه خرزة اللحام بالنسبة لتدفق المادة إلى قلب الوسط الكاشط ضد نفسه، كما هو موضح في إرشادات نمط الخرزة الخاصة بشركة Hardface Technologies :
- تُعدّ الخرزات العمودية الموجهة بزاوية 90 درجة مع اتجاه التدفق هي الأنسب للصخور الكبيرة والخشنة التي تنزلق أسفل المنحدرات. تنزلق الصخور الكبيرة فوق قمم الخرزات دون إحداث خدوش في المادة الأساسية.
- تُعدّ الخرزات المتوازية، الموجهة بزاوية صفر درجة بالنسبة للتدفق، الأنسب لجزيئات الأسمنت سهلة التدفق. تنزلق الجزيئات الدقيقة بسلاسة دون حدوث تآكل بفعل التيارات الدوامية بين مرات المرور.
- تُعدّ أنماط الشبكة المتقاطعة أو المربعة الأنسب للتربة والطين أو مزيج الصخور والتربة، ويجب أن تكون المسافة بينها من 38 إلى 64 ملم (من 1.5 إلى 2.5 بوصة). تعمل هذه الشبكة على ضغط طبقة ثابتة من التربة، والتي تتآكل بدورها عند احتكاكها بالصخور.
- بالنسبة للحواف القاطعة الرقيقة، وسبائك المنغنيز، وألواح التآكل المصنوعة من فولاذ AR400 الحساس للحرارة، فإن أنماط النقاط المصنوعة من أزرار اللحام المتباعدة هي الأفضل. تمنع النقاط المتباعدة تراكم الحرارة المستمر على طول الحواف الرقيقة.
هل يمكن استخدام قيم الصلابة للتنبؤ بمقاومة التآكل؟
لا، لا يمكن الاعتماد على صلابة روكويل (HRC) وحدها للتنبؤ بمقاومة التآكل بين مختلف أنواع السبائك. وكما لوحظ في اختبار ASTM G65 باستخدام عجلة مطاطية في الرمل الجاف، وفي المقارنات المعدنية التي أجرتها مجلة The Fabricator ، فإن طبقة كربيد الكروم ذات صلابة 58 HRC تدوم أطول من طبقة الفولاذ المارتنسيتي ذات صلابة 58 HRC بثلاثة إلى خمسة أضعاف في رمل السيليكا.
لا تتنبأ الصلابة الكلية بعمر التآكل إلا عند مقارنة طبقتين من نفس العائلة المعدنية. على سبيل المثال، سيتفوق قضيب فولاذي مارتنسيتي ذو صلابة 52 HRC على قضيب فولاذي مارتنسيتي ذو صلابة 45 HRC في عمر التآكل تحت نفس الاحتكاك الدوراني.
مصفوفة اختيار المكونات: من دلاء الحفارات وفكوك الكسارات إلى تصنيع الهياكل الثقيلة
يُجنّب ربط أجزاء المعدات الصناعية بمزيج الحشو المناسب التآكل المبكر والتشقق الناتج عن الحرارة. ويمكن لمهندسي الصيانة تطبيق أداة اختيار قضيب التآكل المكونة من 4 خطوات قبل إصدار أوامر العمل في الورشة.
إطار عمل اختيار قضيب التآكل المكون من 4 خطوات
- أولاً، تحقق من التركيب الكيميائي للمعدن الأساسي باستخدام اختبار مغناطيسي. يشير الفولاذ غير المغناطيسي إلى فولاذ هادفيلد المنغنيزي بنسبة 11-14% (بحد أقصى صارم 260 درجة مئوية / 500 درجة فهرنهايت بين المراحل)، بينما يشير الفولاذ المغناطيسي إلى فولاذ كربوني أو فولاذ منخفض السبائك.
- ثانيًا، قم بإزالة المعدن المتعب وضع طبقة الأساس. قم بإزالة 3.2 مم (1/8 بوصة) من المعدن المتعب وضع طبقة EFe-1 للتآكل العميق أو طبقتين من مادة E309L العازلة تحت أغطية الصدمات العالية.
- ثالثًا، اختر سبيكة الغطاء المناسبة لنمط التآكل السائد. اختر EFeMn-A للصدمات القوية على الصخور، أو EFe-3 مارتنسيتي للبكرات المعدنية، أو EFeCr-A1 للتآكل الانزلاقي للمعادن، أو EWC لقطع الصخور الشديد.
- رابعاً، تأكد من اتجاه أغطية الطبقات والخرز. توقف عند طبقتين لأغطية الكروم أو كربيد التنجستن، ووجه الخرز بشكل عمودي للصخور الخشنة، أو بشكل مموج للتربة، أو بشكل متوازٍ للرمل الناعم.
| مكون صناعي | ركيزة معدنية أساسية | آلية التآكل السائدة | التراكم الموصى به / التخزين المؤقت | قضيب غطاء التثبيت الموصى به للتغطية الصلبة | حد الطبقات ونمط الخرز |
|---|---|---|---|---|---|
| أسنان وشفرات دلو الحفارة | الفولاذ المصبوب منخفض السبائك أو AR400 | نحت الصخور تحت ضغط عالٍ + تأثير متوسط | تراكم EFe-1 + ممتص صدمات E309L على الزوايا عالية الصدمات | EFeCr-A1A أو كربيد معقد (58-62 HRC) | طبقتان كحد أقصى؛ نمط وافل في التراب، ونمط متوازٍ في الرمل |
| بطانات الكسارات الفكية والمخروطية | فولاذ منغنيز هادفيلد بنسبة 11-14% | تحطيم الصخور الشديد والتأثير الانضغاطي | محلول منظم EFeMn-A أو E307 (بدون تسخين مسبق، درجة حرارة بين المراحل أقل من 260 درجة مئوية) | طبقة EFeMnCr أو طبقة واحدة من EFeCr-A1 (تراكب من القطع/النقاط) | نمط خطوط أو نقاط؛ لحامات متقطعة مبردة بالماء |
| رحلات حفر التعدين والأسمنت | الفولاذ الطري أو الفولاذ متوسط الكربون | تآكل السيليكا الانزلاقي الشديد ذو الإجهاد المنخفض | لا حاجة لذلك إلا إذا كانت حافة الطيران رقيقة ومتآكلة | EFeCr-A1 أو EWC-40/120 كربيد التنغستن الأنبوبي | 1-2 طبقة على طول الحافة الخارجية للطيران والوجه |
| شفرات قطع الجرافات والجرارات | فولاذ متوسط الكربون / سبيكة البورون | تآكل التربة عالي الإجهاد + الصدمة | سخّن مسبقًا على درجة حرارة 150-200 درجة مئوية؛ إصلاح جذور الأسنان باستخدام E7018 أو EFe-1 | EFeCr-A4 أو مزيج مارتنسيتي-كربيد (52-58 HRC) | طبقتان كحد أقصى؛ نسيج 40-50 مم أو نسيج متعرج |
| رؤوس قاطعة الكراكة وأغلفة الطين | فولاذ كربوني أو فولاذ مصبوب | تآكل الرمال الرطبة عالي السرعة + تأثير | ترميم الأبعاد EFe-1 | EFeCr-A1A (28-32% كروم) أو EWC-20/30 على الأسنان | طبقتان؛ عوارض متقاربة |
| شفرات القص الساخن وقوالب التشكيل | فولاذ الأدوات H13 / 4140 | صدمة حرارية فوق 538 درجة مئوية + قص المعدن بالمعدن | سخّن مسبقًا على درجة حرارة 315-450 درجة مئوية + طبقتين من الفولاذ المقاوم للصدأ E309L | ECoCr-A (Stellite 6) أو ENiCr-B | 2-3 طبقات؛ تبريد بطيء في بطانية حرارية، ثم يُصنع حسب المقاس |
| مصنع الصلب وبكرات ناقلة على شكل حرف H | الفولاذ المطروق AISI 1045 / 4140 | حمل دحرجة المعدن بالمعدن + تآكل طبقة المطحنة | التسخين المسبق 200-260 درجة مئوية + تراكم EFe-1 | الفولاذ المارتنسيتي EFe-2 أو EFe-3 (38-48 HRC) | 2-3 طبقات محيطية على جهاز تحديد المواقع الدوار |
| بكرات التثبيت والتقويم الهيكلية | الفولاذ الإنشائي منخفض السبائك | تلامس ضغط عالي + مقياس انزلاقي | تراكم قابل للتشكيل EFe-1 | طبقة من فولاذ الأدوات المارتنسيتي EFe-3 أو EFe-4 | طبقتان إلى ثلاث طبقات؛ اصقل السطح جيدًا لمنع ترك علامات على العوارض. |
في مصانع تصنيع الهياكل الفولاذية الثقيلة، تقتصر جدوى استخدام أقطاب اللحام اليدوي بتقنية SMAW على الإصلاحات الميدانية وإنتاج كميات صغيرة من المكونات. ولا يُمكن لمعدل ترسيبها الذي يتراوح بين 0.45 و3.2 كجم/ساعة أن يُضاهي خطوط اللحام الآلية بتقنية SAW أو FCAW على العوارض الهيكلية الطويلة. وكما تُشير مجلة The Fabricator ، تتراوح كفاءة ترسيب اللحام بتقنية SMAW بين 60% و65%، بينما تصل كفاءة سلك اللحام بتقنية FCAW ذات القوس المفتوح إلى 87%، ويصل اللحام الآلي بتقنية القوس المغمور إلى ما بين 95% و99%.
بينما تستخدم بعض فرق الصيانة أقطاب اللحام التقليدية لإعادة تسوية أسطوانات السيور الناقلة، يعتمد تصنيع العوارض بكميات كبيرة على أنظمة خطوط اللحام الآلية للعوارض على شكل حرف H. يمكن للمنشآت التي تسعى إلى زيادة إنتاجية تجميعها الهيكلي مراجعة نظام تجميع العوارض على شكل حرف H للخدمة الشاقة ونظام اللحام بالقوس المغمور . كما يمكن للورش استخدام نظام تتبع اللحام الآلي لضمان تكرار عمليات اللحام المتراكب لألواح التآكل المتكررة.
قائمة التحقق من المراجع التجارية، وأقطار الأقطاب الكهربائية، وقائمة التحقق من المشتريات
كثيرًا ما تصادف فرق المشتريات أسماء تجارية خاصة بشركات مثل Lincoln Electric وStoody وESAB وHobart Brothers، بدلًا من رموز AWS A5.13 المجردة. كما يستخدم موردون مثل Postle Industries وHardface Technologies أسماءهم التجارية الخاصة. ويمكن الاعتماد على مواصفات AWS A5.13 ومحتوى السبائك، أو على المراجع المرجعية التي توفرها منتجات اللحام التجارية، لتجنب شراء درجة غير متوافقة من Airgas وموردين آخرين.
يوجد نطاق محدد وهام للمعدات المراد تصنيعها. شركة ووشي تشو شيانغ لتصنيع معدات اللحام المتكاملة المحدودة (تأسست عام ١٩٩١) تُصنّع معدات اللحام الصناعية الثقيلة، وخطوط إنتاج عوارض H، وآلات القطع CNC، وأجهزة تحديد موضع اللحام الدوراني. لا نقوم بتصنيع أو بيع أقطاب اللحام السطحي القابلة للاستهلاك. جدول المقارنة المرفق مُعدّ لغرض التقييم الهندسي المستقل من قِبل مشتري خدمات الصيانة والتصنيع.
| الفئة المعدنية وفئة AWS A5.13 | لينكولن إلكتريك (وارشيلد) | ستودي (مجموعة إيساب) | ESAB (OK Weartrode) | هوبارت براذرز (هاردالوي / مكاي) | هيكل التغليف والتسعير الخاص بالمشتريات |
|---|---|---|---|---|---|
| طبقة قابلة للتشكيل منخفضة السبائك (EFe-1، ~28–35 HRC) | واقي ويرشيلد BU / BU-30 | تراكم ثقيل LH | أوكي ويرترود 30 | هاردالوي 32 | كراتين رئيسية بوزن 10-50 رطلاً؛ أدنى فئة من السبائك (يتطلب عرض سعر من المورد) |
| تأثير المنغنيز الأوستنيتي (EFeMn-A / Cr, 18→50 HRC) | واقي ويرشيلد مانججيت / فروجمانج | ستودي دينامانج / نيكرومانج | OK 86.08 / مانغرود | هاردالوي 118 (منغنيز-نيكل) | علب محكمة الإغلاق بوزن 5-10 أرطال أو صناديق بوزن 50 رطلاً (يتطلب عرض سعر من المورد) |
| معدن مارتنسيتي إلى معدن (EFe-2 إلى EFe-4، 45-55 HRC) | ويرشيلد إم آي | ستودي 1105 / ذاتي التصلب | أوكي ويرترود 50 | سبيكة الأدوات ج / هاردالوي 58 | أنابيب وزنها 10 أرطال أو كراتين وزنها 50 رطلاً؛ أسعار سبائك متوسطة المستوى (تتطلب عرض سعر من المورد) |
| التآكل بكربيد الكروم العالي (EFeCr-A1A / A4، 56–62 HRC) | واقيات ويرشيلد ABR / واقيات ويرشيلد ME / 60 | ستودي 2134 / ستودي 31 / 35 | OK Weartrode 55 / 60 T | هاردالوي 140 / هاردالوي 148 | أنابيب بوزن 5-10 أرطال أو عبوات صناعية بوزن 50 رطلاً؛ فئة الكروم العالية (تتطلب عرض سعر من المورد) |
| كربيد التنجستن والكوبالت الأنبوبي (EWC / ECoCr-A) | درجات Wearshield TC / الكوبالت | Stoody Borod / Castweld 6 | Stoody / Kennametal Stellite 6 | درجات McKay Tube-Alloy WC | أنابيب خاصة بوزن 1-5 أرطال؛ فئة رسوم إضافية للتنغستن/الكوبالت (تتطلب عرض سعر من المورد) |
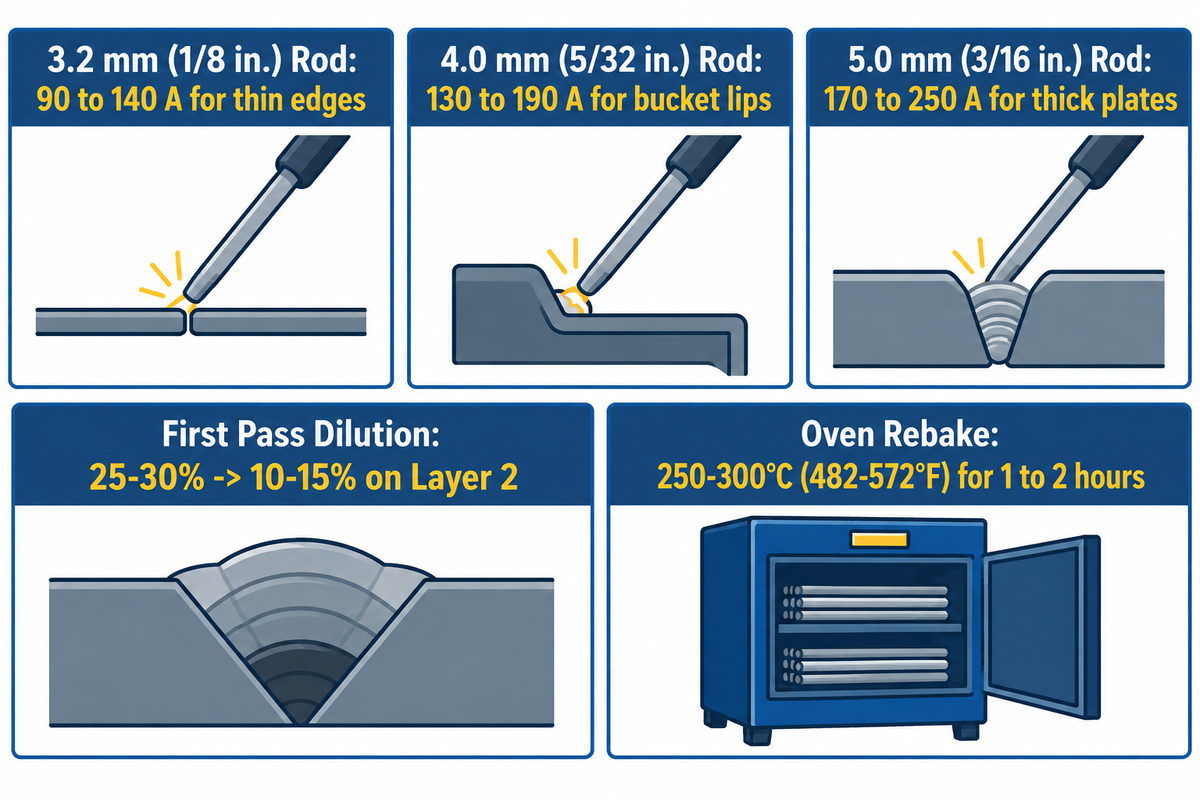
يمنع اختيار القطر المناسب لقطب اللحام ونطاق التيار المناسبين التخفيف المفرط للطبقة الأولى. تتعرض الطبقة الأولى لتخفيف بنسبة تتراوح بين 25% و30% من المعدن الأساسي، بينما تنخفض هذه النسبة في الطبقة الثانية إلى ما بين 10% و15%. ويحافظ تشغيل أقطاب اللحام في النصف الأدنى من نطاق التيار على كثافة كربيد أعلى.
- بالنسبة للأقطاب الكهربائية ذات القطر 3.2 مم (1/8 بوصة)، استخدم تيارًا يتراوح بين 90 و140 أمبير (تيار مستمر موجب القطبية أو تيار متردد). يُعد هذا القطر مناسبًا للحواف الرقيقة، مثل تلك الموجودة على شفرات المثاقب الحلزونية ولحامات الفولاذ المنغنيزي الحساسة للحرارة.
- بالنسبة للأقطاب الكهربائية ذات القطر 4.0 مم (5/32 بوصة)، استخدم تيارًا يتراوح بين 130 و190 أمبير (تيار مستمر ذو قطبية موجبة أو تيار متردد). يُستخدم هذا الحجم لحواف الجرافات وبطانات القنوات، ولعمليات التراكم متعددة المراحل باستخدام البكرات.
- بالنسبة للأقطاب الكهربائية بقطر 5.0 مم (3/16 بوصة)، استخدم تيارًا يتراوح بين 170 و250 أمبير (تيار مستمر موجب القطبية أو تيار متردد). صُمم هذا القضيب السميك خصيصًا لترسيب طبقات رقيقة على الأسطح المستوية لفكوك الكسارات الثقيلة وألواح التآكل السميكة.
تتسبب الرطوبة في هواء ورشة العمل في تراكم الهيدروجين المنخفض، مما يجعل قضبان اللحام المارتنسيتية تمتص الرطوبة بسرعة. لذا، يُنصح بإعادة تسخين الأقطاب الكهربائية الحساسة للرطوبة عند درجة حرارة تتراوح بين 250 و300 درجة مئوية (482 إلى 572 درجة فهرنهايت) لمدة ساعة إلى ساعتين قبل لحام الفولاذ الطري. تأكد من تجهيز ورشتك بكابلات لحام القوس الكهربائي الأساسية، وحوامل الأقطاب الكهربائية، وأفران التجفيف المصممة للعمل المتواصل.
قائمة التحقق من مواصفات طلب عرض أسعار التصليد السطحي وتحديد موضع قطعة العمل
استخدم قائمة التحقق الهندسية هذه عند طلب عروض أسعار من موزعي الأقطاب الكهربائية أو عند تحديد مواقع الدوران وآلات اللحام الآلي للشعاع:
| مواصفات المعلمة | المدخلات الهندسية المطلوبة | لماذا يمنع الفشل في أرضية المصنع |
|---|---|---|
| 1. درجة المعدن الأساسي وسمكه | المواصفات الدقيقة للفولاذ (على سبيل المثال، AISI 1045، 12% منغنيز هادفيلد، AR400، حديد الزهر الرمادي) + السماكة (مم) | يحدد ما إذا كان التسخين المسبق يتراوح بين 150 و300 درجة مئوية أو الحد الصارم لدرجة الحرارة بين الممرات أقل من 260 درجة مئوية (500 درجة فهرنهايت) ينطبق |
| 2. نمط التآكل الأساسي والثانوي | التآكل الناتج عن انزلاق السيليكا، أو نحت الصخور تحت ضغط عالٍ، أو الصدمات الشديدة، أو الاحتكاك بين المعادن، أو الحرارة التي تزيد عن 538 درجة مئوية | يمنع وضع كربيدات هشة ذات صلابة 60 HRC على مطارق الصدم أو قضبان منغنيز غير مقساة في قنوات الرمل |
| 3. عمق التراكم البُعدي المطلوب | إجمالي عمق المعدن المفقود (مم) قبل تطبيق طبقة التغطية الصلبة المكونة من 1-2 طبقة (3-6 مم). | يحدد هذا المنتج الكمية الدقيقة لقضبان اللحام EFe-1 المستخدمة في عملية التراكم وقضبان اللحام E309L المستخدمة في عملية التباعد، وذلك لتجنب تراكم طبقات اللحام بشكل مفرط. |
| 4. قطر القطب الكهربائي، والقطبية، وحجم العبوة | 3.2 مم، 4.0 مم، أو 5.0 مم؛ توافق محول التيار المستمر ذي القطبية الموجبة مقابل محول التيار المتردد؛ علب محكمة الإغلاق | يتوافق مع خرج مصدر الطاقة في الورشة ويمنع امتصاص الرطوبة في أماكن الصيانة الرطبة |
| 5. وزن قطعة العمل والحاجة إلى تحديد الوضعية المسطحة | وزن المكون (كجم/طن)، وقطر الدوران، وما إذا كانت هناك حاجة إلى خطوط SAW/FCAW آلية | أحجام دوارة من النوع L مواضع اللحام للحفاظ على تجمعات الطلاء الصلب السائل في الوضع المسطح 1G |
الأسئلة الشائعة
هل يجب علي استخدام 6013 أو 7018 كطبقة أساسية قبل التغطية السطحية الصلبة للفولاذ الطري؟
عند وضع طبقة أساسية تحت طبقات التغطية السطحية الصلبة على الفولاذ الكربوني، يُنصح دائمًا باختيار سبيكة AWS E7018 منخفضة الهيدروجين (15 إلى 22 HRC) بدلاً من سبيكة الروتيل E6013. تزيد سبيكة E6013 من الهيدروجين القابل للانتشار وتُقلل من عمق منطقة الانصهار، مما يزيد، بالتزامن مع الشقوق أسفل الطبقة، من خطر التصدع عند تبريد طبقات كربيد الكروم وانكماشها. مع ذلك، إذا كان المكون يتعرض لتلامس دحرجة شديد أو أحمال طرق قاسية، فيجب استبدال سبيكة E7018 بسبيكة AWS EFe-1 منخفضة السبائك (28 إلى 35 HRC) المُخصصة للتغطية السطحية. تُقاوم سبيكة التغطية السطحية المُخصصة التشوه البلاستيكي تحت السطحي وانفصال طبقات غطاء التآكل.
هل يجب تسخين الأجزاء مسبقًا قبل تطبيق قضبان اللحام بالتغطية الصلبة؟
تتراوح متطلبات التسخين المسبق من 20 درجة مئوية (درجة حرارة الغرفة) للفولاذ الطري، إلى 149-316 درجة مئوية (300-600 درجة فهرنهايت) للفولاذ متوسط وعالي الكربون. أما الفولاذ الطري العادي منخفض الكربون (أقل من 0.25% كربون) فيكفي تسخينه وتجفيفه عند درجة حرارة أعلى من 20 درجة مئوية. بينما يتطلب الفولاذ متوسط وعالي الكربون والفولاذ منخفض السبائك (من 0.30% إلى 0.55% كربون) تسخينًا مسبقًا عند درجة حرارة تتراوح بين 149 و316 درجة مئوية لمنع تشقق المنطقة المتأثرة بالحرارة. في المقابل، يجب عدم تسخين فولاذ هادفيلد الأوستنيتي المنغنيزي (من 11% إلى 14% كربون) مسبقًا، ويجب أن تبقى درجة حرارته بين مراحل اللحام أقل من 260 درجة مئوية (500 درجة فهرنهايت).
هل يمكن معالجة مكونات الحديد الزهر بالتصليد السطحي باستخدام أقطاب كهربائية قياسية؟
نعم، يمكن معالجة أجزاء الحديد الزهر الرمادي والحديد الزهر المطاوع (بنسبة كربون تتراوح بين 2.5% و4.0%) بطبقة صلبة لتقليل الاحتكاك الانزلاقي الناتج عن الصدمات الخفيفة، مع التحكم الدقيق في درجة الحرارة. ولأن الحديد الزهر يحتوي على رقائق أو عقيدات من الجرافيت الحر، فإن اللحام المباشر على المسبوكات الباردة يؤدي إلى تراكم الكربون وتكوين حديد أبيض هش على طول حدود الانصهار. يُنصح بتطبيق طبقات لحام قصيرة (25 إلى 40 مم) مع طرق خفيف بين الطبقات لتخفيف إجهاد الانكماش الشدّي. بالنسبة لمجاري الحديد الزهر غير الإنشائية وألواح التبطين حيث يُسمح بالفحص المتبادل، يمكن ترسيب أقطاب كهربائية من كربيد الكروم العالي مباشرةً فوق المسبوكات المسخنة مسبقًا.
لماذا تتطور الشقوق العرضية في لحامات التغطية السطحية المصنوعة من كربيد الكروم أثناء تبريدها؟
تُعدّ الشقوق العرضية المتباعدة كل 10 إلى 19 مم (3/8 إلى 3/4 بوصة) عبر خرزات كربيد الكروم العالي (55 إلى 63 HRC) كسورًا مفيدة لتخفيف الإجهاد. فمع تبريد مصفوفة الكربيد فوق اليوتكتيكية، تُخفف الشقوق العرضية الدقيقة إجهاد الانكماش الشدّي الداخلي، مما يمنع تقشر الطبقة الخارجية على طول حدود الانصهار.
ما هي قطبية اللحام وإعدادات التيار المستخدمة في أقطاب اللحام المستخدمة في التغطية السطحية الصلبة؟
تعمل أقطاب اللحام ذات الطبقة الصلبة المغطاة على التيار المستمر ذي القطبية الموجبة أو التيار المتردد عند 90 إلى 140 أمبير للقضبان التي يبلغ قطرها 3.2 مم و130 إلى 190 أمبير للقضبان التي يبلغ قطرها 4.0 مم.
كم عدد طبقات قضيب اللحام الصلب التي يمكنك تطبيقها دون حدوث تقشر؟
تقتصر قضبان التغطية المصنوعة من كربيد الكروم العالي (AWS EFeCr-A1) وكربيد التنجستن الأنبوبي (EWC) على طبقة أو طبقتين كحد أقصى (بإجمالي 3 إلى 6 مم) لمنع تقشر الانكماش. تسمح أقطاب الفولاذ المارتنسيتي (EFe-2 إلى EFe-4) بطبقتين إلى ثلاث طبقات، بينما لا توجد قيود على قضبان التراكم (EFe-1) وقضبان المنغنيز (EFeMn-A).
المراجع والمصادر
- الجمعية الأمريكية للحام (AWS): نطاق اللجنة الفرعية A5G: مواصفات AWS A5.13/A5.13M:2024 لأقطاب التغطية السطحية للحام القوس المعدني المحمي
- الجمعية الأمريكية للحام (ملخص اللحام، أكتوبر 2024): نصائح حول التغطية السطحية الصلبة: أفضل ممارسات التغطية باللحام بقلم جاي شوينارد
- جداول التركيب الكيميائي وتصنيف أقطاب التغطية السطحية AWS A5.13/A5.13M
- المصنّع (اتصالات FMA): أساسيات قطب اللحام الصلب بتقنية SMAW: معدلات الترسيب، والتخفيف، واختيار السبيكة
- المُصنِّع: دليل تمهيدي حول التصليد السطحي للمعادن: البنية المجهرية مقابل صلابة روكويل الكلية
- المعادن (مجلة محكمة من قبل MDPI، 2023): التخفيف المقارن، والبنية المجهرية، وسلوك التآكل لطبقات التغطية الصلبة
- مكتب براءات الاختراع والعلامات التجارية بالولايات المتحدة (USPTO): US9475154B2: قطب لحام للتغطية السطحية الصلبة عالي البورون
- مكتب براءات الاختراع والعلامات التجارية بالولايات المتحدة (USPTO): US4923511A: قضيب كربيد التنجستن الأنبوبي المركب للتغطية السطحية الصلبة









