

الهيكل: غلاف برج من الفولاذ الأنبوبي المدلفن.
وحدة عمل الورشة: قسم النقل الجاهز.
الوصلات الرئيسية: اللحامات الطولية، واللحامات المحيطية، ولحامات الشفة.
أساس التخطيط: هندسة المقطع، والإنتاج المقبول، وإشغال المحطة.
تبدأ صناعة برج الرياح بألواح فولاذية مسطحة، وتخرج من المصنع كأجزاء جاهزة للتركيب. وبين هاتين المرحلتين، تربط عملية تصنيع برج الرياح بين عمليات القطع والتشكيل واللحام والفحص والتشطيب. يجب أن تُنتج كل عملية قطعة عمل جاهزة للمرحلة التالية، قطعة مُهيأة للاستقبال.
تصبح عملية التسليم مكلفة عندما تفقد العلبة هويتها المادية، أو عندما تحتاج الحافة إلى تعديل بعد اللحام، أو عندما تنتظر قطعة الصلب المكتملة خارج منطقة الطلاء المشغولة. تتطلب خطة الإنتاج سجلًا متسلسلًا ومجموعة قطع عمل متوافقة في كل محطة، إلى جانب قائمة الآلات.
تتضمن عملية تصنيع أبراج توربينات الرياح تحويل ألواح الصلب المفحوصة إلى علب ملفوفة، ثم لحام هذه العلب لتشكيل أقسام ذات حواف، وبعد ذلك يتم إجراء الفحص، وحماية السطح، والتجهيز، والشحن. وتشمل هذه العملية أبراج الصلب الأنبوبية التقليدية.
- لن يؤدي تشغيل محطة لحام أسرع إلى زيادة الإنتاج النهائي إلا عندما تتمكن المحطات المتبقية من استيعاب العمل الإضافي.
- العلبة عبارة عن وحدة غلاف ملفوفة؛ قسم النقل يحتوي على علب متصلة وواجهات طرفية للقسم.
- تُستخدم اللحامات في ورش العمل لربط الهياكل الفولاذية. أما الحواف المثبتة بمسامير فتُستخدم عادةً لربط الأجزاء المكتملة في موقع توربينات الرياح.
- ينبغي توثيق نطاق الفحص والقبول المشترك ومتطلبات الطلاء في وثائق المشروع قبل بدء الإنتاج.
كيف تتكامل عملية تصنيع أبراج الرياح
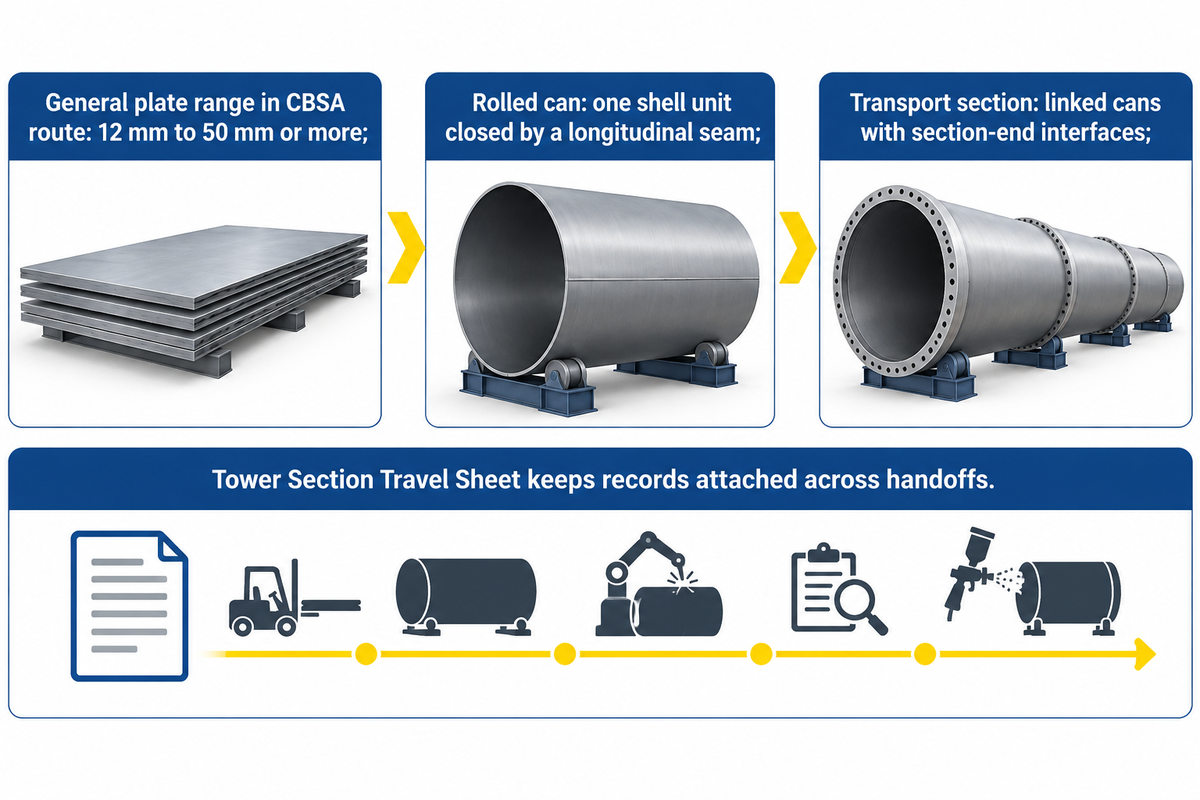
تتطور عملية تصنيع أبراج الرياح عادةً من ألواح مُجهزة إلى علب ملفوفة، ثم إلى أقسام مُجمّعة ووحدات نقل مُكتملة. ويُحدد الرسم التخطيطي للقسم طريقة تجميع هذه الوحدات. ويمنع استخدام نفس التعريفات في جميع مراحل الشراء والإنتاج والتفتيش الخلط بين عرض سعر مُحدد بعدد العلب لكل وردية وبين التزام بإنتاج أقسام مُكتملة.
يتبع وصف التصنيع الصادر عن وكالة خدمات الحدود الكندية لعام 2023 هذا النهج القائم على الدرفلة واللحام. ويصف سماكات الألواح العامة التي تتراوح من 12 مم إلى 50 مم أو أكثر، والتي يتم اختيارها لتصميم التوربين وموقعه في البرج. ويوضح هذا النطاق سبب عدم كفاية تحديد سماكة اسمية واحدة للوح كمواصفات للآلة.
يتكون البرج من غلاف حامل للأحمال يدعم المحرك في أعلى البرج. تُصنع الأجزاء بشكل منفصل وتُنقل إلى الموقع للتجميع. وبالتالي، ترتبط عملية إنتاج برج توربينات الرياح بالعمل في المصنع والوصلات الملولبة المُخصصة في موقع التجميع.
ما الفرق بين علبة البرج وقسم البرج؟
العلبة عبارة عن وحدة غلاف أسطوانية أو مخروطية الشكل مغلقة بخط طولي. تشكل عدة علب متصلة من محيطها قسم النقل. ثم تُستخدم عدة أقسام لتجميع برج توربينات الرياح بالكامل.
يُعد كل من عدد العلب وعدد الأقسام وعدد الأبراج مقاييس لكميات مختلفة من أعمال التصنيع.
استخدم نموذج تسجيل بيانات قسم البرج كنموذج مقترح. اتبع البيانات المكتملة لمعرفة ما يجب أن يبقى ملتصقًا بقطعة العمل أثناء تشكيلها؛ أما السجلات والموافقات المطلوبة فتُحددها الإجراءات المعتمدة في المصنع.
| تسليم | سيتم الاحتفاظ بالسجل | من سيستخدمه بعد ذلك؟ |
|---|---|---|
| إيصال لوحة السيارة | مرجع شهادة المواد، وتعريف اللوحة، وتخصيص الرسم | مراقبة المواد والقطع |
| قطع فارغة | هوية فارغة، رقم العلبة ومراجعة القطع | تشكيل الفريق |
| حافة مُجهزة | تحديد الوصلة وترتيب الشطف المحدد | التجهيز واللحام |
| غلاف ملفوف | يمكن التحقق من الهوية والهندسة. النتيجة | محطة خياطة طويلة |
| علبة مغلقة | هوية اللحام، مرجع إجراءات اللحام، وحالة الفحص المطلوبة | تجميع القسم |
| علب متصلة | هوية المقطع، وخريطة الوصلات، وسجلات اللحام المحيطي | التفتيش الأبعاد |
| مقطع ذو حواف | هوية الشفة، والاتجاه، وهندسة الواجهة المقاسة | فريق الجودة |
| تم تحرير أعمال الصلب | نقاط التوقف المكتملة وسجلات الإصلاح المغلقة | تحضير السطح |
| مقطع مطلي | نظام الطلاء، وفحوصات التطبيق، وحالة المعالجة | فريق التجهيز |
| القسم المنجز | ملف التكوين النهائي، ووضع العلامات، والإرسال | الخدمات اللوجستية وخدمة العملاء |
تحديد ألواح الصلب، والقطع، وإعداد الحواف
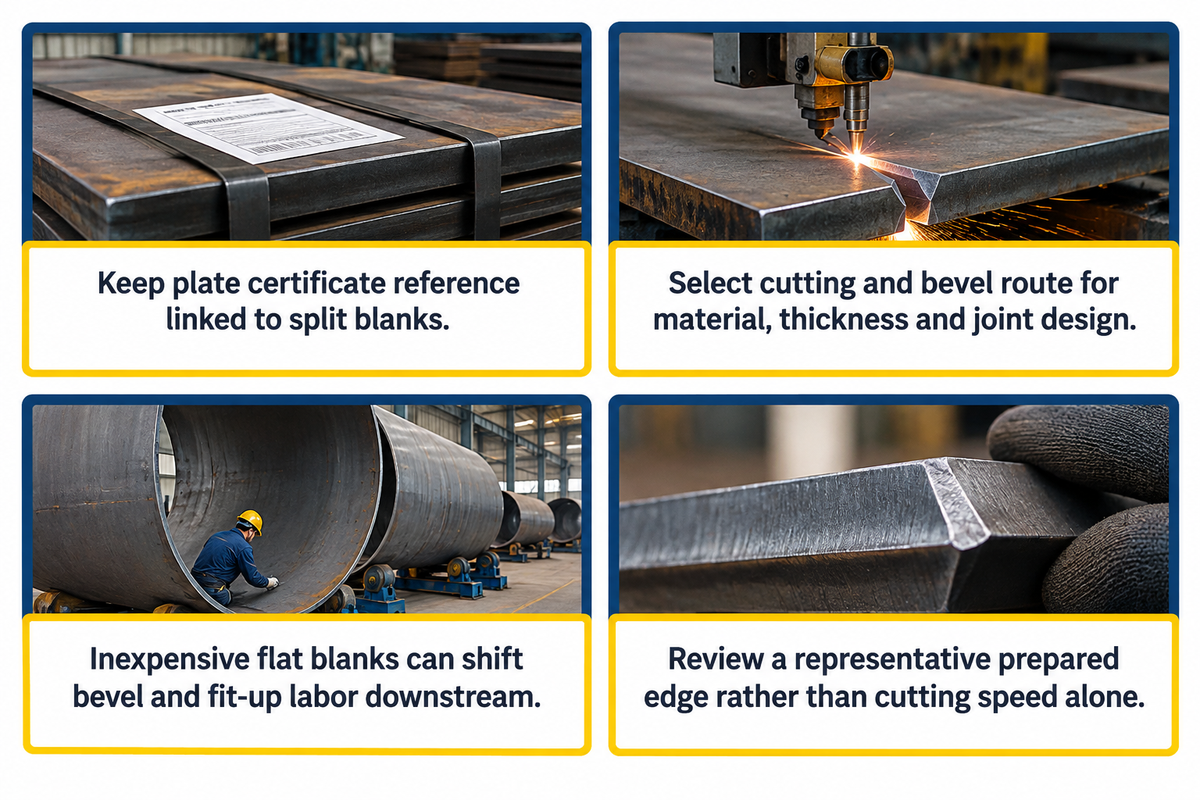
تُوفّر عملية تحضير الصفائح الشكل الخام وحواف الوصلات اللازمة لمحطات الدرفلة واللحام. تبدأ العملية بتوزيع المواد ومراجعة الرسومات، ثم تستمر بالقطع وتحضير الشطف المطلوب. حتى محطة اللحام المجهزة تجهيزًا جيدًا تُهدر بعض الوقت عندما تحتاج الصفيحة الخام الواردة إلى تصحيح الحواف أو إعادة تحديدها.
احتفظ برقم شهادة اللوحة المرتبط بالقطع المقطوعة في ورقة النقل المقترحة. هذه توصية عملية لحفظ السجلات: يجب أن تظل اللوحة المقسمة قابلة للتتبع إلى المادة المخصصة لذلك الجزء. تتبع طرق الوسم والوثائق الإلزامية متطلبات الجودة الخاصة بالمشتري.
يشمل وصف عملية CBSA القطع بالبلازما والقطع بالأكسجين والوقود . قد يشكل القطع بالليزر أو تحضير الحواف ميكانيكيًا جزءًا من طريقة تصنيع أخرى. اختر آلة القطع وطريقة تحضير الحواف المناسبة للمادة المحددة، وسماكة الصفيحة الفولاذية، وحجم القطعة الخام، وتصميم الوصلة.
إذا بدا سعر معدات القطع المنخفض مغريًا، فقد يغريك شراؤها دون التأكد من حصولك على عملية الشطف اللازمة. إن قطع الصفيحة الخام إلى شكل معين ليس سوى جزء من تجهيزها للحام المشترك. يمكن لقطعة مسطحة رخيصة الثمن أن توفر عليك عناء عمليات التشغيل والتنظيف والتركيب.
اطلب الحصول على حافة جاهزة كمثال كجزء من مناقشة المعدات، بدلاً من مقارنة سرعة القطع وحدها.
تشكيل الصفائح بالدرفلة ولحام التماس الطولي
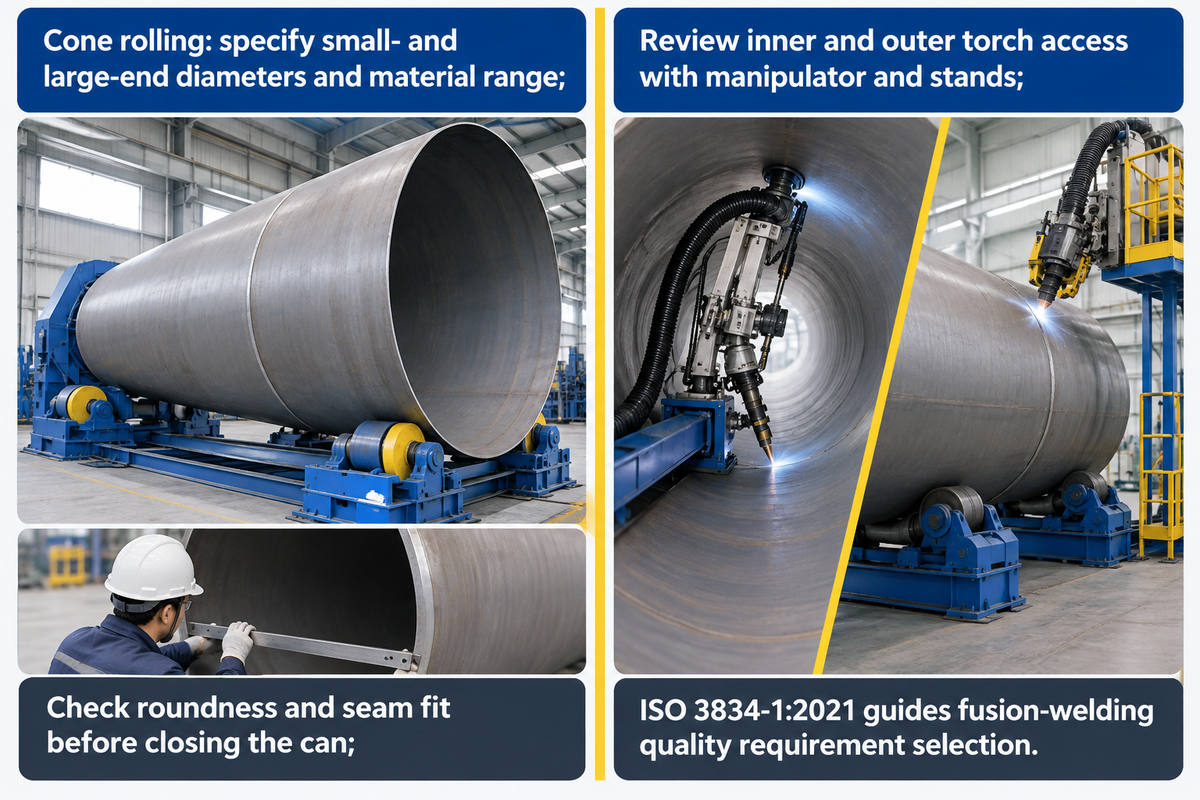
تُضفي عملية درفلة الصفائح على الخامة شكلاً أسطوانياً أو مخروطياً، ثم تُغلق هذه الطبقة باللحام الطولي لتُشكّل علبة. وترتبط هاتان العمليتان من حيث الشكل الهندسي وإعداد الوصلات. يجب أن تكون آلة الدرفلة قادرة على التعامل مع عرض الصفيحة الفعلي، ونطاق المواد، وأصغر قطر مطلوب، بما في ذلك أعمال التشكيل اللازمة قرب نهايات الصفيحة.
عند طلب تكوين درفلة مخروطية، حدد أقطار طرفي القطعة (الصغيرة والكبيرة)، والقطعة الخام، ونطاق المواد، وتشكيل الحواف المطلوب. يجب على المورد مطابقة قطعة العمل مع قدرة التشكيل والدعم. تُعد آلة درفلة الصفائح المصنفة لمادة وعرض محددين نقطة انطلاق للاختيار. تُشكل هذه الآلة جدار البرج، ويؤثر سُمك الفولاذ على قدرتها. في نقاش نُشر في مجلة "Practical Machinist" حول قدرة درفلة الصفائح ، ناقش المستخدمون كيفية تأثير قوة المادة وعرض قطعة العمل وقطر الانحناء على القدرة. قارن التصنيف المنشور مع قوة المادة وعرض قطعة العمل وقطر الانحناء المطلوبة؛ ستجد أن القواعد العددية في النقاش غير متوافقة.
تحقق من استدارة العلبة وملاءمة اللحام وفقًا لوثائق التصنيع قبل إغلاقها. بعد اكتمال اللحام، تُحدد اختبارات الأبعاد واللحام المحددة ما إذا كان من الممكن الانتقال إلى مرحلة تجميع الأجزاء. يجب أن تخضع عمليات إعادة التشكيل والإصلاح لمسارات خاصة إذا لم تستوفِ النتيجة متطلبات المشروع.
تُستخدم لحام القوس المغمور على نطاق واسع في الوصلات الطويلة والمتكررة. ويتم اختيار طريقة اللحام وآلة اللحام بناءً على إجراءات الوصل ومتطلبات الإنتاج. وقد تتطلب وصلات الأغلفة والوصلات الموضعية ترتيبات لحام مختلفة.
تقوم أذرع الرافعة بوضع جهاز اللحام هذا؛ بينما تقوم الحوامل ومعدات تحديد المواقع بوضع قطعة العمل. يجب مراعاة إمكانية الوصول إلى الشعلة من الجانبين الداخلي والخارجي في مراجعة التصميم.
اربط خريطة الوصلة بإجراءات اللحام المطبقة، ومتطلبات تأهيل العاملين، وسجلات العمليات. تتطلب مواضيع مثل التسخين المسبق للحام اتخاذ قرار قائم على الإجراءات فيما يتعلق بالوصلة والمادة. يتناول إطار عمل ISO 3834-1:2021 اختيار متطلبات جودة اللحام الانصهاري في ورش العمل ومواقع التصنيع الميدانية.
تركيب، لحام محيطي، وتثبيت الشفة
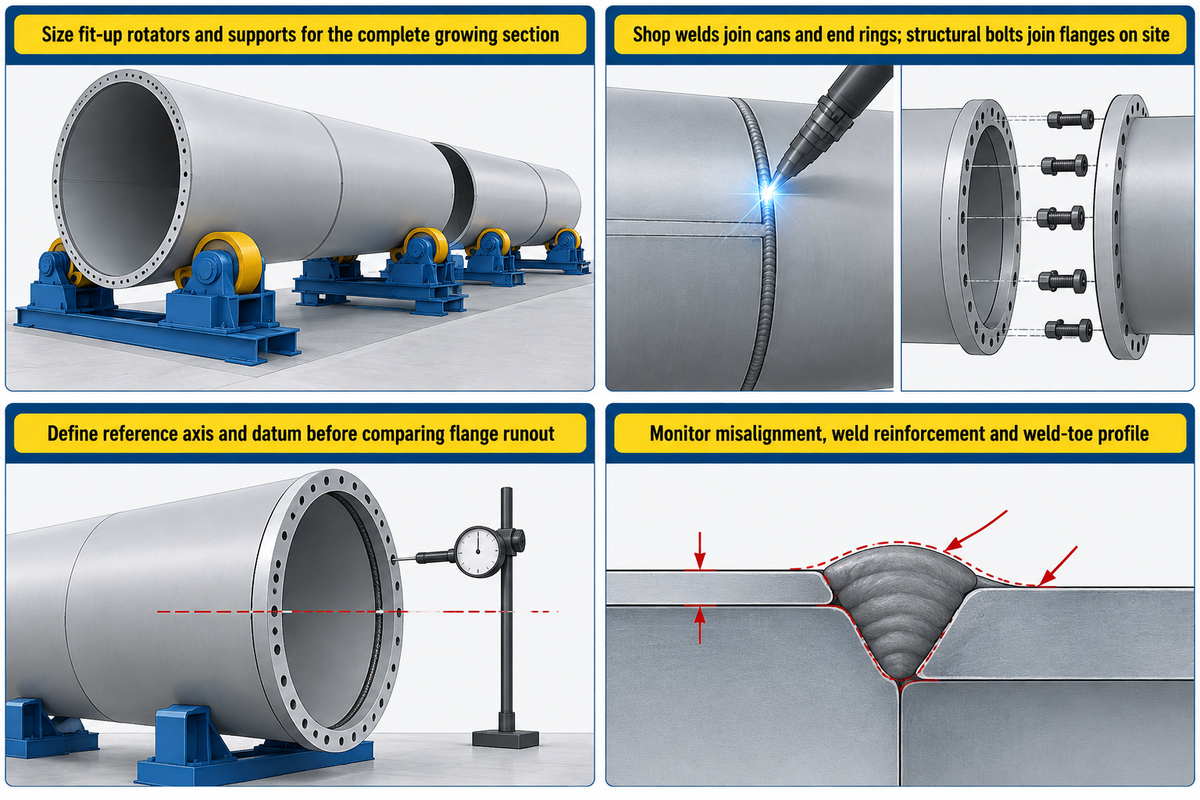
تُحاذي عملية التجميع العلبَ للحام المحيطي، وتُحدد مواقع الحواف التي ستربط الأجزاء النهائية. وتتغير دعامات التجميع المتنامي تبعًا لتغير متطلبات الوزن والمساحة. يجب أن يغطي تسلسل الإنتاج القسم بأكمله، بما في ذلك الوصلة النهائية، بدلًا من تصميم المحطة بناءً على علبة فارغة منفردة.
توفر أجهزة التدوير الهيدروليكية للتركيب دعماً قابلاً للتعديل للمحاذاة. قارن الدعم والحركة مع الرسم التخطيطي للقطاع وتسلسل التوصيل.
إن الحمل المصنف الكبير وحده لا يحل مسألة وضع الدعامات، وتلامس قطعة العمل، ونطاق المحاذاة.
هل يتم لحام وصلات أبراج توربينات الرياح أم تثبيتها بمسامير؟
تتم وصلات الواجهة في المسار الطبيعي؛ حيث تربط اللحامات الطولية والمحيطية الأغلفة المصنعة في الورشة، بينما تربط لحامات الحواف حلقات نهاية المقطع. أثناء تركيب توربينات الرياح، تربط مسامير هيكلية الحواف المتوافقة. يحدد تصميم البرج المعتمد ترتيب الوصلات والمتطلبات الفنية لكل واجهة.
تستحق هندسة الشفة فحصًا منفصلاً. تناول التقرير النهائي لمشروع RINGMAN الأوروبي تأثير عدم استواء الشفة على وصلة الشفة في بحثه حول الشفة المصنعة البديلة. يُعد عدم استواء الشفة أحد الاعتبارات الهندسية، ويُحدد الرسم التخطيطي للمشروع حدود التصنيع المطبقة.
كيف يتم قياس انحراف الشفة؟
يُقاس انحراف الحافة بالنسبة إلى المحور المرجعي ونظام الإسناد المحدد للمقطع. توضح خطة القياس حالة الدعم والأجهزة ومواقع التسجيل. حدد الترتيب قبل مقارنة النتائج، لأن القياسات باستخدام مراجع مختلفة لا تُجيب على نفس السؤال الهندسي للبرج الفولاذي النهائي.
تُعدّ هندسة اللحام الموضعية مهمة أيضاً. فقد استخدمت دراسة أجريت عام 2024 على وصلات اللحام التناكبي في أبراج الرياح اختبارات الإجهاد، وقياس هندسة اللحام، والتحليل العددي لدراسة مقاومة الإجهاد. ولذلك، يستحق عدم المحاذاة، وتقوية اللحام، وشكل حافة اللحام اهتماماً دقيقاً أثناء عملية التصنيع إلى جانب نتائج الفحص النهائي.
"يمثل التعزيز المفرط لغطاء اللحام مصدر قلق أيضاً."
الفحص قبل معالجة السطح
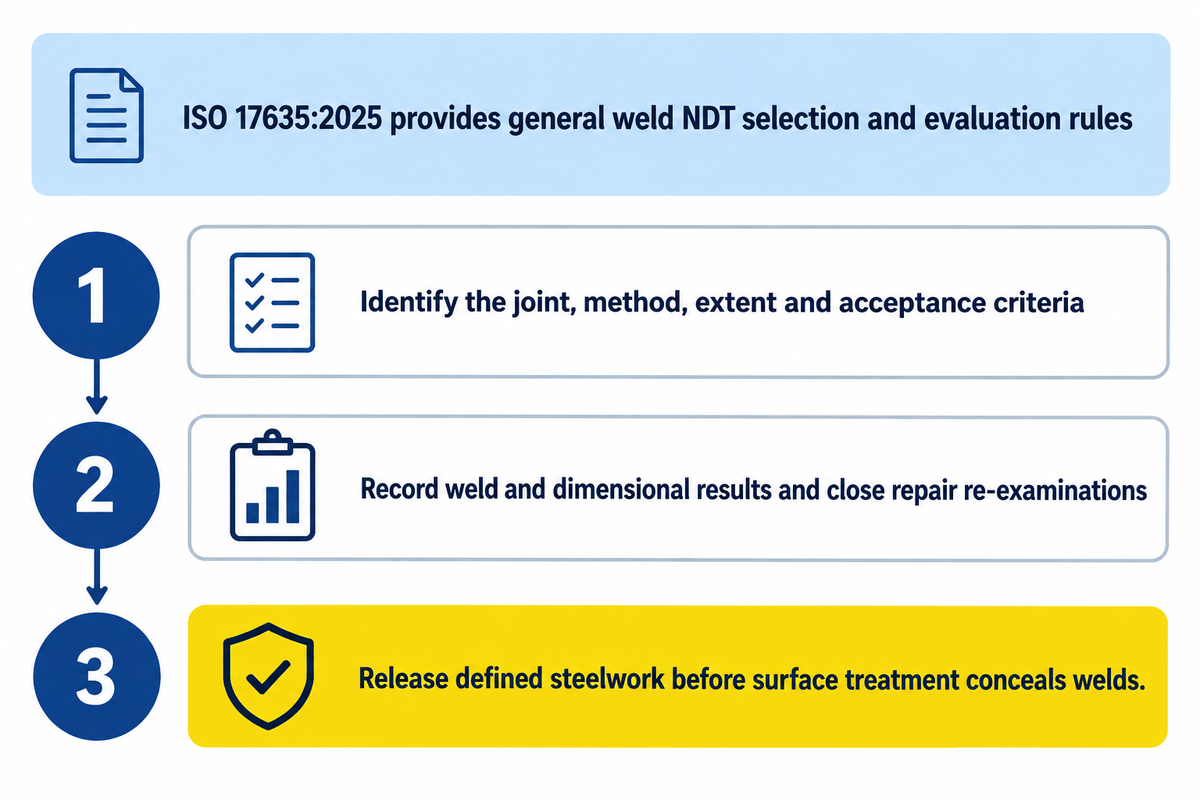
تتحقق عملية الفحص من حالة اللحام وأبعاده وواجهاته المحددة قبل معالجة السطح لإخفاء الهيكل الفولاذي. تُخصص خطة الفحص كل فحص لمرحلة تصنيع، مع أساس للقبول وسجل يُجيز استخدام القطعة. يجب تخطيط مسارات الإصلاح وإعادة الفحص باستخدام نفس تعريف قطعة العمل.
تُقدّم المواصفة القياسية ISO 17635:2025 ، الإصدار الرابع الصادر في أبريل 2025، قواعد عامة لاختيار أساليب الاختبار غير المتلف وتقييم اللحامات. ويُراعي الاختيار متطلبات الجودة، والمادة، وسُمك اللحام، وعملية اللحام، ومدى الاختبار. ولا تُعدّ مستويات القبول فيها تفسيراً مباشراً لمستويات الجودة في المواصفة القياسية ISO 5817 أو ISO 10042.
ينبغي أن توضح ورقة الفحص ما يتم فحصه، وطريقة الفحص ومدى انتشاره، ومعايير القبول.
يتطلب طلب إجراء فحص بالموجات فوق الصوتية أو التصوير الشعاعي تلك الإجابات. إن تحديد نسبة فحص عامة لجميع مشاريع أبراج طاقة الرياح من شأنه أن يحجب الاختلافات بين كل مشروع وآخر.
- حدد الوصلة ووثيقة الفحص ذات الصلة.
- سجل نتائج اللحام والأبعاد المطلوبة.
- نتائج الإصلاح الدقيق وإعادة الفحص المرتبط بها.
- قم بتحرير الهيكل الفولاذي المحدد قبل مرحلة المعالجة السطحية ذات الصلة.
للمقارنة بين عروض الأسعار، حدد مسؤولية الوصول إلى موقع الفحص، والتعامل مع المنتجات، والتواجد عند نقطة الانتظار. يمكن لخدمة الفحص، التي يتم تسعيرها بشكل منفصل عن خط الإنتاج، أن تشترك في نفس الدعامات ومساحة الأرضية.
السفع الرملي، والطلاء، والتجهيزات الداخلية
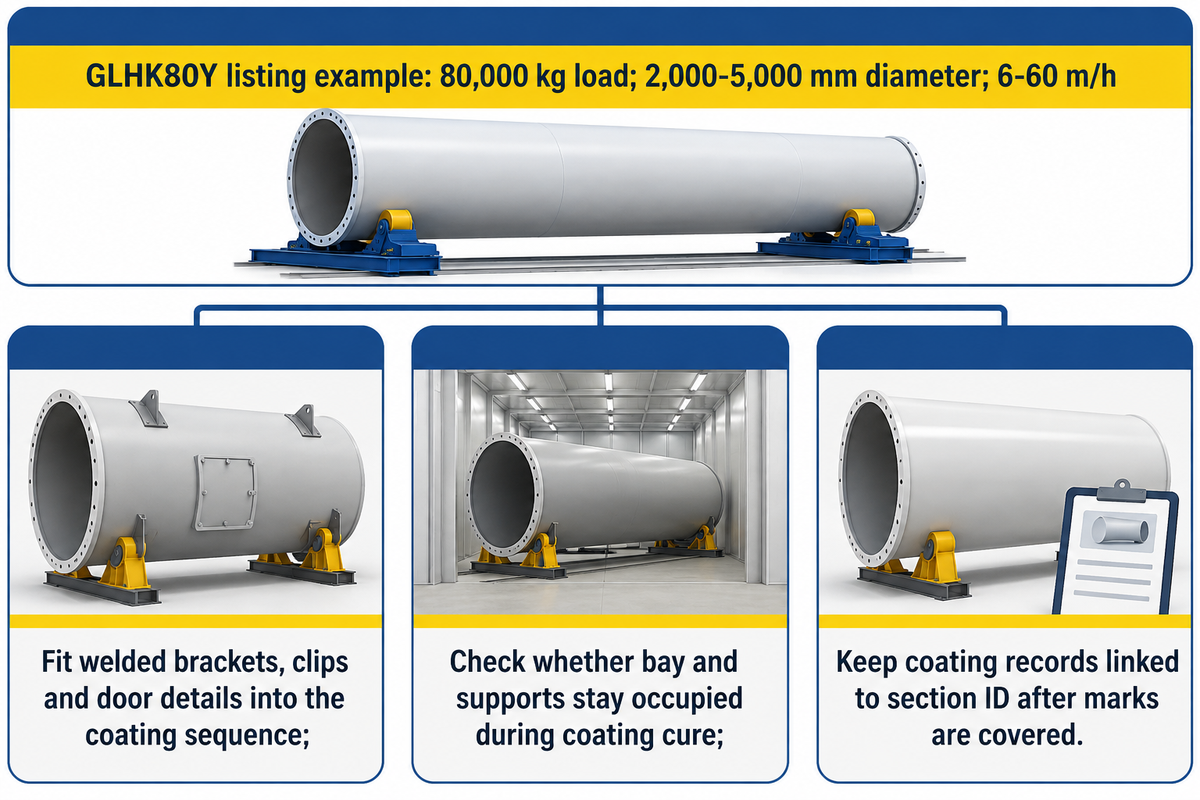
تحمي عملية تحضير السطح وطلاء الهيكل الفولاذي المكتمل، بينما تُضيف التجهيزات الداخلية المكونات اللازمة داخل البرج. يجب أن تتوافق الأقواس الملحومة والمشابك وتفاصيل الأبواب مع تسلسل الطلاء. بعد ذلك، يتم تركيب الأنظمة الميكانيكية والكهربائية وفقًا لخطة التجميع المعتمدة، بما في ذلك أي حماية وإصلاحات طلاء مطلوبة حول العناصر المُركّبة.
تُشير قائمة مواصفات جهاز الدوران GLHK80Y الخاص بالرش والطلاء من شركة Zhouxiang إلى حمولة مُصنّفة تبلغ 80,000 كجم، ونطاق قطر يتراوح بين 2,000 و5,000 مم، وسرعة خطية مُدرجة تتراوح بين 6 و60 م/ساعة. هذه هي مواصفات الحركة وقطعة العمل لهذا الطراز المُخصّص لمرحلة الطلاء؛ وهي مُنفصلة عن سرعة حركة اللحام وإنتاجية القطعة النهائية.
خطط مسار الطلاء بحيث يشمل دخول القسم، والتحضير، والتطبيق، والمعالجة، والتشغيل، والخروج. استفسر عما إذا كانت نفس المنطقة أو معدات الدعم تبقى مشغولة أثناء معالجة الطلاء.
قد يؤدي نقل الجزء إلى تحرير مورد واحد، ولكنه قد يستدعي عملية معالجة أخرى.
يشمل وصف CBSA تحضير السطح الخارجي والداخلي، والطلاء المعدني إن وجد، وطبقة طلاء واحدة أو أكثر. ويحدد نظام الحماية المستخدم حالة السطح ومتطلبات التطبيق والفحص. يجب أن تبقى سجلات الطلاء مرتبطة بتعريف المقطع بمجرد أن تصبح علامات تعريف الفولاذ الأصلية غير متاحة بسهولة.
من قسم البرج المكتمل إلى مرحلة الإرسال
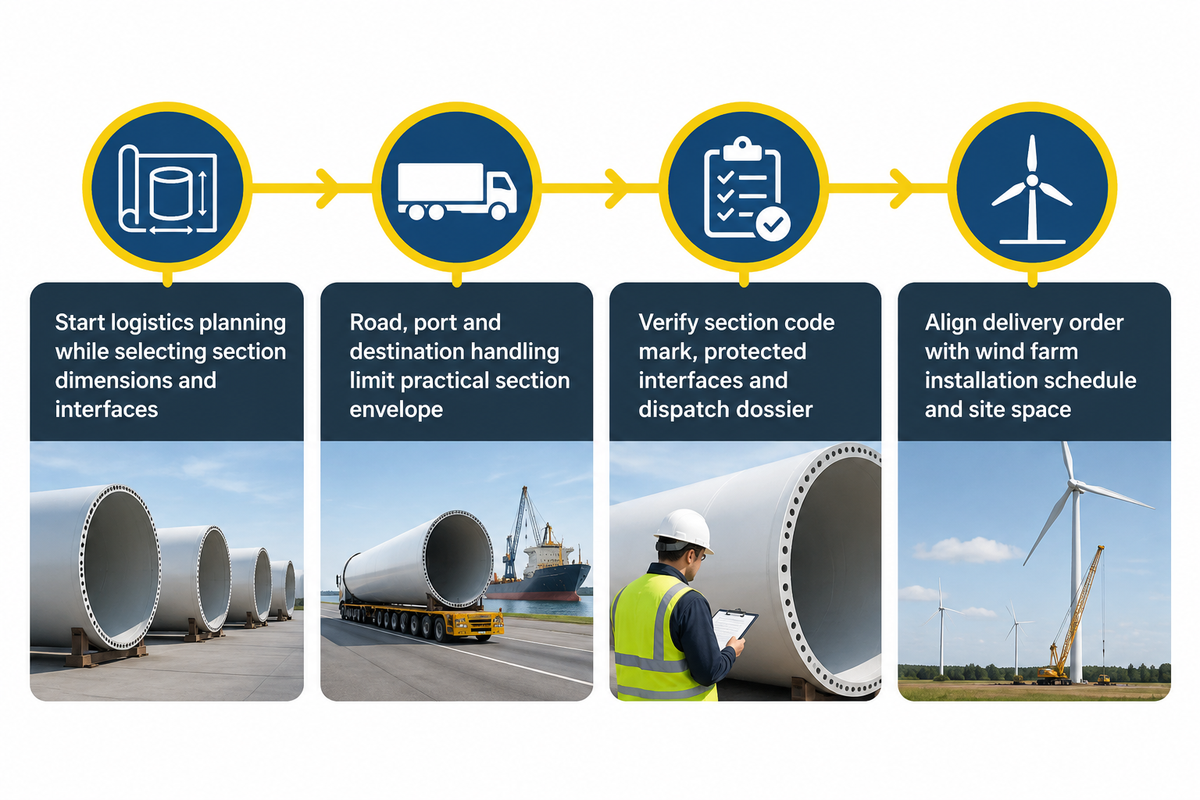
بمجرد اكتمال تصنيع القسم وطلائه وتجهيزه وإجراء الفحوصات النهائية عليه بما يتوافق مع مواصفات التسليم المتفق عليها، يصبح جاهزًا للشحن. يربط ملف الشحن القسم الفعلي بسجلاته. ينبغي البدء بالتخطيط اللوجستي عند اختيار أبعاد القسم وواجهاته، لأن مخرج المصنع ليس سوى جزء من مسار الشحن.
تُحدد نظرة وزارة الطاقة الأمريكية العامة على التصنيع قيود النقل والخدمات اللوجستية التي تحد من حجم وارتفاع أبراج طاقة الرياح. ويمكن أن يؤثر النقل البري، والوصول إلى الموانئ، والتعامل مع الوجهات النهائية على النطاق العملي للقطاعات في مشاريع طاقة الرياح البرية أو البحرية.
قارن خطة التسليم مع رمز القسم، والتكوين النهائي، والوصلات المحمية، ووثائق النقل. لا يُحدد ارتفاع البرج وحده نطاق النقل لقسم ذي قطر كبير. تقع مسؤولية ترتيبات الرفع والدعم الهندسية على عاتق متخصصي المشروع المسؤولين.
حافظ على تسلسل التسليم متوافقًا مع جدول تركيب مزرعة الرياح الخاصة بالعميل والمساحة المتاحة لفريق الاستلام.
ما الذي يحد من إنتاجية شركة تاور للتصنيع؟
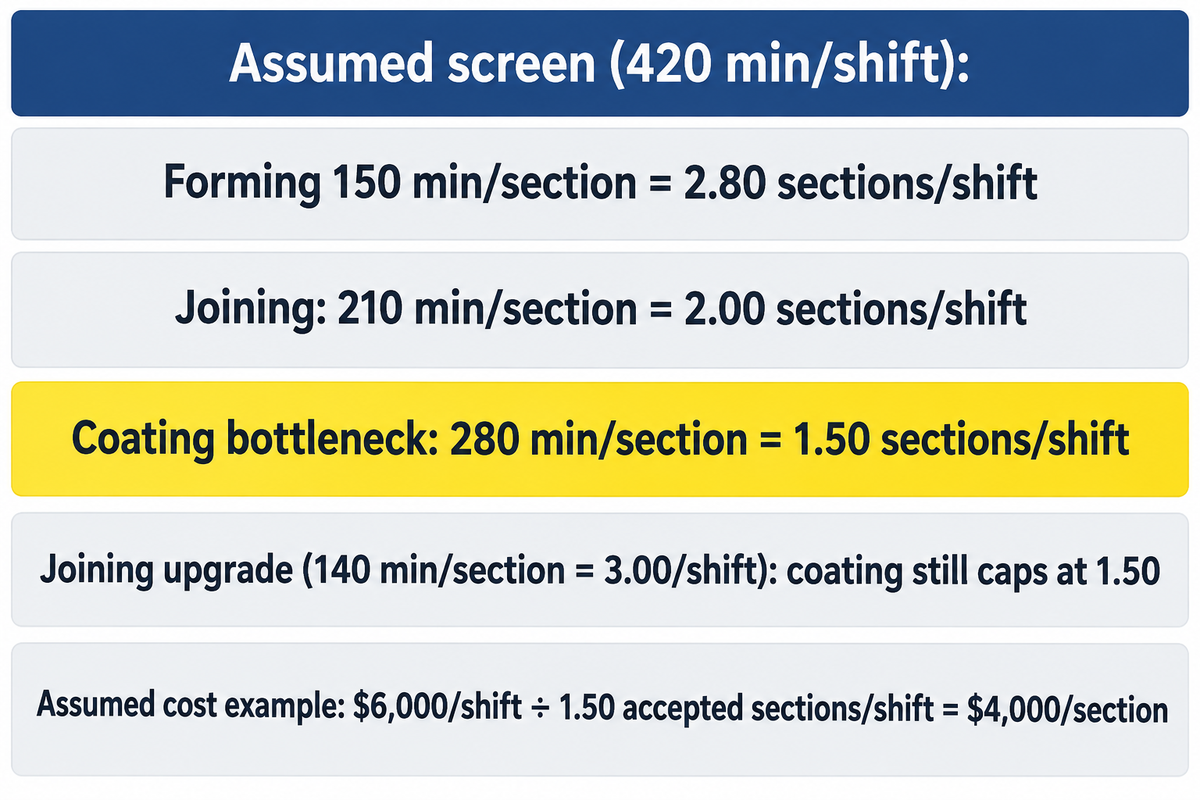
يُحدِّد المورد ذو أدنى سعة مقبولة في القسم الإنتاجية؛ وتُعدّ محطة الطلاء هي المحطة المحددة في المثال المفترض أدناه. سرعة الدرفلة، وترسيب اللحام، وحركة الطلاء أنشطة مختلفة. قارن إشغال المحطات لنفس مجموعة الأقسام، ثم أضف فترات انتظار الفحص، وتعارضات المناولة، والإصلاحات، والمساحة التي تشغلها الأعمال المنتظرة للعملية التالية.
توضح مناقشة ليندي حول الإنتاجية، المقرر عقدها في أكتوبر 2026، كيف يمكن أن تؤدي عمليات التجميع والتنظيف والتأخيرات في المراحل السابقة إلى استنزاف المكاسب الناتجة عن اللحام الأسرع. كما تُظهر أبحاث المعهد الوطني للمعايير والتكنولوجيا (NIST) حول مزيج المنتجات أن الاختناقات والإنتاجية قد تتغير بتغير مزيج التصنيع، على الرغم من أن تطبيقها يقتصر على تجميع السيارات.
مثال افتراضي: كل محطة لديها 420 دقيقة إنتاجية/وردية، مع وجود محطة مكافئة لكل عملية ونفس مزيج الأقسام. أوقات التشغيل هي 150 دقيقة/قسم للتشكيل، و210 دقائق/قسم للوصل، و280 دقيقة/قسم للطلاء. قسمة الوقت المتاح على وقت التشغيل يعطي حدودًا عليا تقريبية للمحطة.
| تشغيل | الوقت المشغول | 420 دقيقة/وردية ÷ الوقت المشغول | الآثار المترتبة على التخطيط |
|---|---|---|---|
| تشكيل | 150 دقيقة/قسم | 2.80 قسم/وردية | تبقى السعة أعلى من شاشة الطلاء |
| انضمام | 210 دقيقة/قسم | 2.00 قسم/وردية | بعض الطاقة الإنتاجية الفائضة المتعلقة بالطلاء |
| تتبيلة | 280 دقيقة/قسم | 1.50 قسم/وردية | أدنى إنتاج أولي للمحطة |
| ترقية الانضمام | 140 دقيقة/قسم | 3.00 قسم/وردية | لا يزال الطلاء يحد من عدد أقسام الشاشة إلى 1.50 قسم/وردية |
تمثل هذه النسب حدود الفرز في حالة الاستقرار. تتطلب الرافعات المشتركة، والانسداد، ونقص الإمدادات، وتغير مزيج المنتجات، والإنتاجية المقبولة جدولًا زمنيًا أكثر شمولًا؛ كما تحتاج أحواض الطلاء المتوازية إلى نموذج موارد مختلف. يوضح مثال تعليمي من معهد ماساتشوستس للتكنولوجيا لخط إنتاج متسلسل سبب إمكانية انخفاض الإنتاج الإجمالي حتى مع معدلات تشغيل الآلات المستقلة الكافية، وذلك عند انتشار الأعطال بين المحطات.
في مثال افتراضي لتكلفة التحويل، يُقسم 6,000 دولار/وردية على 1.50 قسم مقبول/وردية، ما يُعطي 4,000 دولار لكل قسم مقبول. في هذا المثال المنفصل للتكلفة، يُفترض أن 1.50 قسم مقبول/وردية هو الناتج الفعلي المُحقق. استخدم الناتج المقبول المقاس في تقدير تكلفة المصنع؛ إذ لا يُمكن تحديد هذا الناتج بناءً على حدود فرز المحطة وحدها.
لا تشمل هذه التكلفة الألواح والشفاه المشتراة والشحن. إذا أضافت ترقية الربط تكلفةً بينما يبقى الناتج النهائي دون تغيير، فإنها ترفع تكلفة التحويل لكل قسم ما لم يعوض توفير آخر هذه الزيادة.
قم بقياس نسبة إشغال الطلاء ووقت انتظار الرافعة قبل الموافقة على استثمار في طاقة إنتاجية مخصصة للحام فقط. سجّل وقت الإصلاح مقابل الوصلة التي تسببت في ذلك، حتى يتمكن مدير الإنتاج ومسؤول الجودة من التمييز بين الطلب الزائد وإعادة العمل التي يمكن تجنبها.
مطابقة معدات أبراج الرياح مع خطة الإنتاج
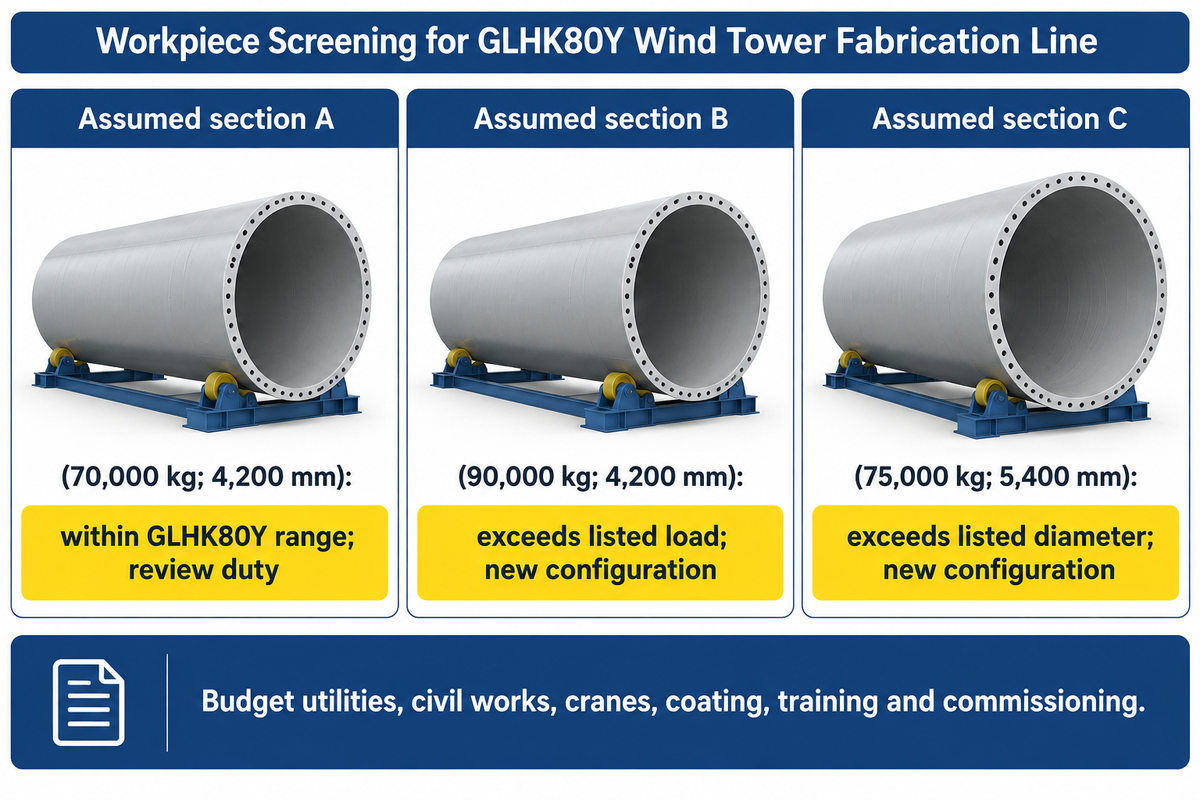
قم بمطابقة المعدات مع مجموعة محددة من العلب والأجزاء المكتملة، ثم اختبر قطع العمل المحددة في كل محطة. يفرض القطر والكتلة وسماكة الصفيحة متطلبات مختلفة. تتطلب مجموعة الآلات لبناء برج ترتيبات متوافقة للتشكيل والدعم واللحام والتشطيب، مع تحديد مسؤوليات متفق عليها لعمليات النقل والوصول للتفتيش.
تعتمد مطابقة غلاف المحطة الموضحة أدناه على قائمة GLHK80Y كمثال لأحد الموردين، وتفترض قطع العمل المطلوبة. وهي عبارة عن فحص أولي للكتلة والقطر. ولا تزال تباعد الدعامات، وتوزيع الأحمال، وظروف التلامس، وحمل التشغيل، وملاءمة العملية تتطلب مراجعة هندسية للمعدات.
| عنصر المقارنة | المدخلات أو الشروط | القرار التالي |
|---|---|---|
| القسم أ المفترض | 70,000 كجم؛ قطر 4,200 مم | ضمن نطاق الكتلة/القطر المذكور؛ انتقل إلى مراجعة الدعم والواجب |
| القسم ب المفترض | 90,000 كجم؛ قطر 4,200 مم | يتجاوز الحمل المذكور؛ اطلب تكوينًا آخر |
| القسم ج المفترض | 75,000 كجم؛ قطر 5,400 مم | يتجاوز القطر المذكور؛ اطلب تكوينًا آخر |
| لف اللوحة | قوة المادة، وعرض الصفيحة، وسمكها، وقطر التشكيل | احصل على شروط التقييم لآلة التشكيل |
| يمكن أن تدعم | الشكل الهندسي الأولي للعلبة وكتلة التجميع المتغيرة | تحديد مواقع الدعم من خلال نمو القسم |
| الوصول المشترك | العمل الطولي والمحيطي، في الداخل والخارج | تحقق من مدى وصول الذراع الآلية وعرض قطعة العمل |
| واجهة الشفة | مرجع هندسة وقياسات الحلقة | يشمل ذلك تركيب التجهيزات وفحص الأبعاد |
| احتجاز التفتيش | الوصول المطلوب وشغل الموارد | تحديد مسؤولية المعدات والحضور |
| إشغال الطلاء | تسلسل التطبيق والمعالجة والنقل | قارن سعة الخليج بمعدل القسم الوارد |
| واجهة الإرسال | الشكل الهندسي النهائي وتكوين التسليم | تحقق من مخرج المصنع ومسار النقل المخطط له |
تُورّد شركة Zhouxiang معدات القطع واللحام لتصنيع الهياكل الفولاذية؛ وقد تتطلب طريقة تصنيع الأجزاء السفلية الثقيلة قدرات تشكيل ودعم مختلفة عن تلك المطلوبة في أعمال البرج العلوي. لمناقشة المعدات، يُرجى إعداد الرسومات المرجعية، وأصغر وأكبر قطع العمل، وعمليات الوصل، ونظام الورديات، ومسار التشطيب. استخدم صفحة معدات أبراج الرياح كنقطة بداية لخط الإنتاج.
ميّز مراحل عرض الأسعار: شحن الآلة، وتركيبها، واستلام الأجزاء التجريبية المتفق عليها. اطلب إدراج الاستثناءات المتعلقة بالمرافق، والأعمال المدنية، والرافعات، ومرافق الطلاء، والتدريب، والتشغيل في جدول نطاق العمل نفسه. لا يُجدي خفض سعر الآلة نفعًا إلا عند إدراج تكاليف الخدمات غير المُدرجة وتخصيصها.
الأسئلة الشائعة
ما هي أفضل عملية تصنيع لأبراج الرياح؟
بالنسبة للأبراج الفولاذية الأنبوبية التقليدية، استخدم مسار التصنيع المحدد لمادة الغلاف وشكله الهندسي وتصميم الوصلات: قص وتجهيز الألواح، ولفّ العلب، ولحام الأجزاء، والفحص، والطلاء، والتركيب. أما الأبراج الخرسانية، والأبراج الهجينة، والأبراج الملحومة حلزونياً، والأبراج ذات الغلاف المثبت بمسامير، فتتطلب مسارات مختلفة، لذا اختر معدات الإنتاج المناسبة لتصميم البرج المعتمد.
هل صناعة أبراج الرياح مربحة؟
تُصبح صناعة أبراج توربينات الرياح مربحة عندما تتجاوز إيرادات القسم المُعتمد إجمالي تكلفة الإنتاج المُسلّمة عند الاستخدام الفعلي للمصنع. يجب احتساب تكاليف الألواح، والشفاه، والعمالة، والمواد الاستهلاكية، والطاقة، والفحص، والطلاء، والمناولة، والإصلاحات، والتكاليف العامة، ثم مقارنة هذا الإجمالي بأسعار البيع المُتعاقد عليها والاستخدام الواقعي. يجب مطابقة التوقعات مع مجموعة الأقسام وجدول المصنع قبل تخصيص رأس المال لحزمة المعدات.
أين تُصنع أبراج توربينات الرياح؟
تُصنع أبراج توربينات الرياح في مصانع متخصصة في تصنيع المعدات الثقيلة، تخدم سلاسل إمداد الطاقة المتجددة، بما في ذلك طاقة الرياح الإقليمية. يستلم المصنع الألواح والمكونات، ويُصنّع الأجزاء القابلة للنقل، ويُنهي عمليات التشطيب، ثم يشحنها للتركيب. يمكن لموردي الآلات تجهيز هذا المصنع دون إنتاج أبراج التوربينات، لذا يُنصح بتمييز مورد المعدات، ومصنّع الأبراج، ومصنّع التوربينات عند مقارنة الشركات.
أين يتم لحام الأبواب والملحقات؟
يتم تركيب إطارات الأبواب وملحقات الدعم الملحومة على الهيكل في المراحل المحددة في رسومات التصنيع. عادةً ما يلزم إتمام اللحام والفحص قبل أن تتلقى المنطقة المعنية الطلاء النهائي؛ ويمكن تركيب الأجزاء الداخلية القابلة للإزالة لاحقًا.
ما الذي يجب أن يتضمنه عرض أسعار خط إنتاج أبراج الرياح؟
يُحدد عرض الأسعار المفيد نطاق قطع العمل، والقطاع المرجعي، وأساس الإنتاج، والمعدات المُستخدمة في كل محطة. وينبغي أن يُميز بين تحضير الألواح، والدرفلة، والتركيب، واللحام، والمناولة، والفحص، والطلاء، ثم يُبين المرافق، والتخطيط، والتشغيل، والتدريب، والاستثناءات. قارن أساس القطاع المقبول نفسه بين العروض، بما في ذلك افتراضات الانتظار، والمعالجة، والإصلاح. اطلب من المورد توضيح قطع العمل التي تُحدد الحد الأقصى للحمل، بدلاً من الاكتفاء بأكبر حمولة مُصنفة. أدرج مهام الرافعة، ومسارات النقل، ومسؤوليات الفحص التي تُنظم تسليم القطاعات النهائية.
هل تغيرت عملية تصنيع أبراج الرياح؟
نعم، لقد تطورت عملية تكامل المعدات ومراقبة العمليات، بينما احتفظت عملية تصنيع أبراج توربينات الرياح المصنوعة من الفولاذ بعمليات التشكيل واللحام والتشطيب.
لماذا يتم استخدام برج أنبوبي فولاذي لتوربينات الرياح؟
يوفر البرج الأنبوبي الفولاذي غلافًا حاملًا لتوليد طاقة الرياح، مع توفير مداخل وخدمات. يتيح تصنيعه على شكل أقسام قابلة للنقل إمكانية الدرفلة واللحام والطلاء في المصنع قبل تجميعه في الموقع. يتم اختيار هندسته ومواده وتفاصيل وصلاته بما يتناسب مع أحمال التوربين والموقع. تُعد الأبراج الخرسانية والشبكية والهجينة أنظمة إنشائية بديلة. يوفر كل قسم قابل للنقل أيضًا إمكانية الوصول إلى المصنع لإجراء عمليات اللحام ومعالجة السطح قبل التسليم. يمكن للمشتري فحص الوصلات ونظام الحماية في منشأة التصنيع، مع إرفاق سجلات الأقسام بالهيكل المادي.
خطط لمجموعة المقاطع قبل اختيار الخط
أحضر معك رسومات العلبة والقطاع النهائي، ومستوى الإنتاج المستهدف، ومسار الفحص، ونسبة الطلاء المطلوبة لمناقشة المعدات. يمكن لـ Zhouxiang مناقشة نطاق معدات القطع واللحام والمناولة بناءً على هذه المدخلات. أدرج سجل نقاط الاختناق وقطع العمل التي تمثل تحديًا لكل محطة.
نطاق العمل: يجمع هذا الدليل التعليمي بين أوصاف التصنيع العامة والمطبوعات التقنية ومعلومات منتجات شركة Zhouxiang. وتتحكم رسومات المشروع والإجراءات المعتمدة في عمليات التصنيع والقبول.
المراجع والمصادر
- وكالة خدمات الحدود الكندية، القرار النهائي بشأن أبراج طاقة الرياح، 2023: وصف التصنيع، الفقرات 30-34.
- ISO 17635: 2025: قواعد عامة للاختبار غير المدمر للحامات المعدنية.
- إسو شنومكس-شنومكس: شنومكس: اختيار متطلبات جودة اللحام الانصهاري.
- دراسة إجهاد اللحام التناكبي للأبراج في العالم لعام 2024: التقييم الهندسي التجريبي والرقمي.
- المفوضية الأوروبية، التقرير النهائي لمشروع رينغمان، 2014: بحث بديل عن الحواف.
- يوهانسون ووالين، المفتريسبتمبر 2011: مواد استهلاكية للحام الأبراج وهندسة الوصلات.
- وزارة الطاقة الأمريكية، تصنيع وتوريد طاقة الرياحسياق البنية التحتية والنقل.
- دينو وألفيان، المعهد الوطني للمعايير والتكنولوجيا، 2018: معدل الإنتاجية يعتمد على مزيج المنتجات.
- مثال تعليمي لأنظمة التصنيع في معهد ماساتشوستس للتكنولوجيا، 1996معدلات خطوط الاتصال التسلسلي والتخزين المؤقت.
- ليندي كندا، أكتوبر 2026إنتاجية اللحام القائمة على البيانات.









