يُقصد بقطع المعادن باستخدام الشعلة عادةً القطع بالأكسجين والوقود. يمزج اللهب الأكسجين والوقود لتسخين المعدن، ثم يتفاعل تيار الأكسجين مع المعدن لإتمام عملية القطع. يُعد الفولاذ الكربوني أكثر أنواع المعادن استخدامًا في هذه التقنية. تأكد من تقييم توافق المادة، وقدرة المعدات المستخدمة، وحالة حافة القطع، ومتطلبات العملية التالية على القطعة.
قد يحدث قطع داخل الصفيحة، لكن القطعة قد لا تستوفي متطلبات الرسم. قد تؤدي الحافة المستديرة إلى إزالة جزء من مادة التشغيل؛ وقد لا تستقر قطعة خام غير منتظمة في جهاز اللحام. يشرح هذا الدليل استخدام القطع باللهب، وكيفية تقييم النتائج، والتكاليف النسبية للقطع بالبلازما والليزر.
فحص سريع للعملية
- العملية: التسخين المسبق، والأكسدة المدفوعة بالأكسجين، وإزالة الخبث.
- نقطة البداية للمواد: فولاذ كربوني مناسب وفولاذ منخفض السبائك، مع متطلبات خاصة بالدرجة.
- السعة: استخدم الشعلة والفوهة والوقود ومواصفات الإمداد المتوافقة.
- الإصدار: فحص القطع، ثم تطبيق متطلبات الرسم وقبول الاستخدام النهائي.
ما يفعله القطع باللهب بالفولاذ
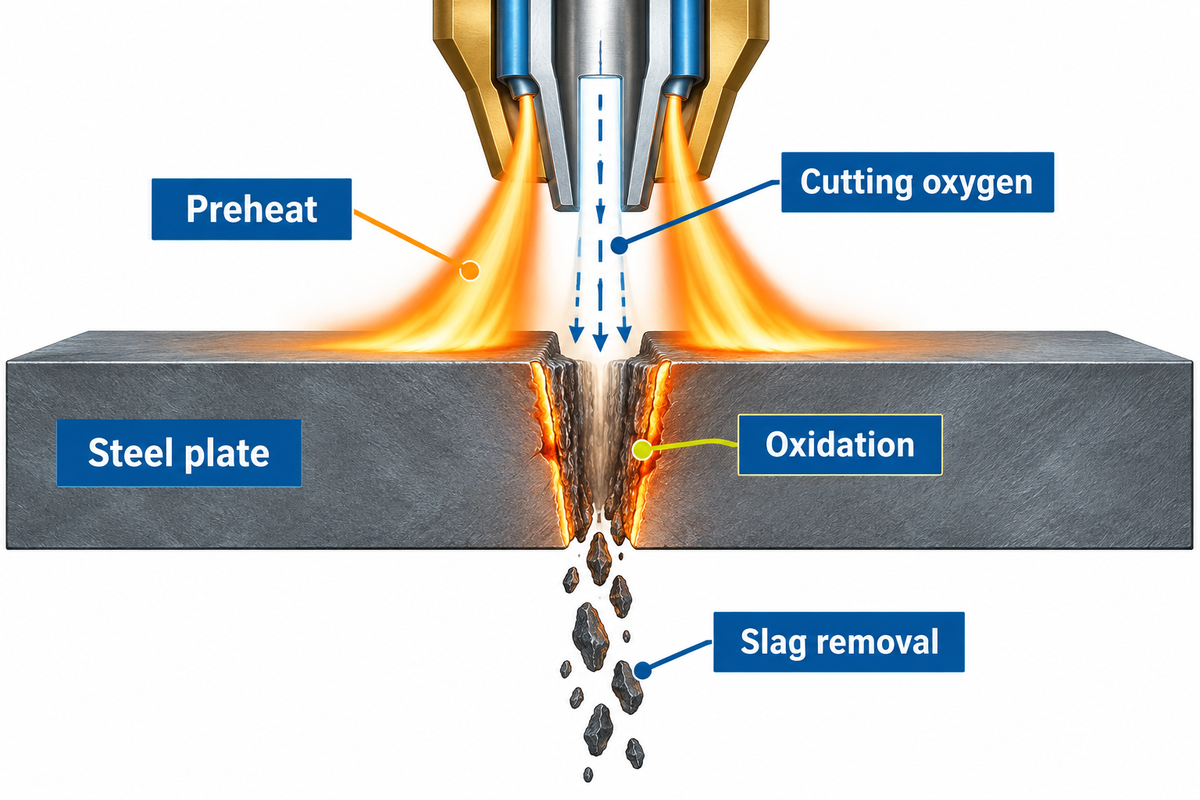
تتم عملية القطع بالأكسجين والوقود عبر الصفيحة من خلال تفاعل مُتحكم به. يُسخن لهب الشعلة منطقة البدء، ويتفاعل أكسجين القطع مع الفولاذ الساخن. يُزال الأكسيد من شق القطع، مما يسمح للتفاعل بالاستمرار على طول المسار.
في شرح معهد TWI لعملية اللحام بالأكسجين ، يصل الفولاذ إلى درجة حرارة اشتعاله قبل أن تصل درجة انصهاره. يدعم تيار الأكسجين التفاعل، ويتم إزالة الخبث. إن وصف كل ما هو أسفل الشعلة بأنه معدن منصهر يغفل الفرق الجوهري في العملية. فهي ليست مجرد تسخين جزء من المعدن حتى ينهار. ينتج عن احتراق المعدن أكسيد معدني يتدفق من شق اللحام.
هل يمكن للشعلة أن تقطع الفولاذ؟
نعم. يمكن لشعلة قطع الغاز بالأكسجين والوقود ذات التصنيف المناسب قطع الفولاذ عند مراعاة نوع المادة وسماكتها ومصدر الغاز المناسبين. يسخن اللهب منطقة البدء إلى درجة حرارة الاشتعال، ويحافظ الأكسجين المستخدم في القطع على استمرار التفاعل خلال عملية القطع. بدون استمرار تفاعل الأكسجين، قد تُنتج شعلة الغاز بقعة ساخنة أو معدنًا منصهرًا. لا تحتوي شعلة التسخين على وظيفة قطع منفصلة مثل شعلة قطع الغاز.
يُحدث ذلك فرقًا عند اختيار ملحقات الأدوات. يُشكّل موقد اللحام أو رأس اللحام بركة من المعدن المنصهر للربط، بينما يُوفّر ملحق القطع تيار القطع بشكل منفصل. قبل استخدام موقد القطع، تأكد من الغرض المُخصّص لجسم الموقد ومقبضه، واختر المواد الاستهلاكية للقطع واللحام وفقًا لذلك. في المعدات التي تعمل بالأكسجين والأسيتيلين، يتحكّم ذراع القطع في تدفق الأكسجين الإضافي. اقرأ تصنيف الجهاز وحدود سُمكه.
ما هي المعادن التي يمكن قطعها باستخدام شعلة الأكسجين والوقود؟
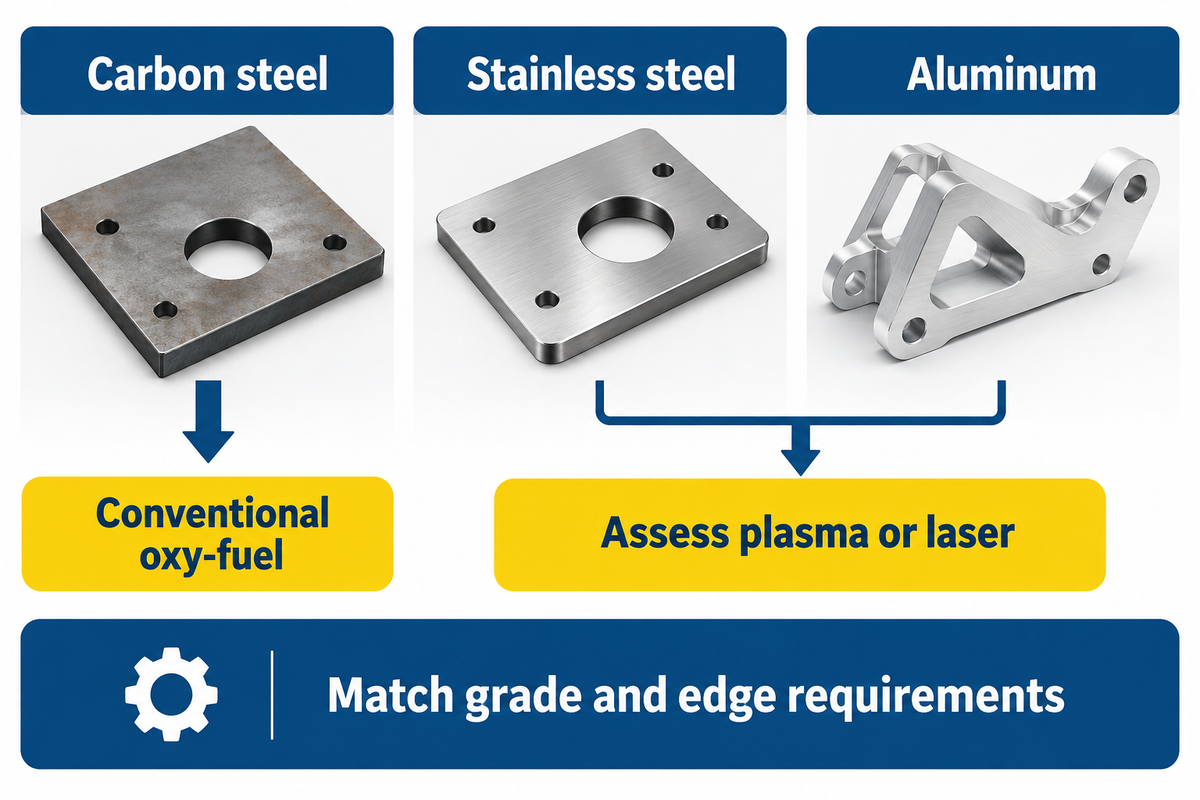
يمكن تطبيق القطع التقليدي بالأكسجين والوقود على أنواع الفولاذ التي يدعم اشتعالها وسلوكها الأكسيدي التفاعل. إزالة الأكاسيد تُمكّن التفاعل من الحدوث. عادةً ما يكون الفولاذ الكربوني هو المادة الأولية. أما الفولاذ المقاوم للصدأ والألومنيوم والحديد الزهر فتُشكّل عوائق، ولن يُجدي تغيير درجة حرارة اللهب وحده في تحويل الشعلة العادية إلى عملية مناسبة لإنتاج هذه المعادن.
يجب أن يكون الأكسيد قابلاً للإزالة أثناء استمرار التفاعل، إلا أن الأكاسيد المقاومة للحرارة تعيق ذلك. يصف معهد TWI القطع بالأكسجين بمساعدة المسحوق بأنه أسلوب متخصص يُغير العملية بإضافة مواد إلى التفاعل. ويجب عدم الخلط بينه وبين شعلة الأوكسي أسيتيلين العادية المزودة بفوهة أكبر.
هل يمكنني قطع الفولاذ المقاوم للصدأ باستخدام شعلة القطع؟
تمنع الأكاسيد المقاومة للحرارة الموجودة في الفولاذ المقاوم للصدأ عملية القطع التقليدية بالأكسجين والوقود من العمل بنفس كفاءتها على الفولاذ الكربوني. تتوفر تقنيات القطع بمساعدة المسحوق، إلا أنها تتطلب عملية ومعدات مختلفة. لإنتاج قطع الفولاذ المقاوم للصدأ، يُنصح بتقييم نظام البلازما أو الليزر المناسب بناءً على درجة الفولاذ وسماكته ومتطلبات الحواف الفعلية، بدلاً من استخدام شعلة قياسية كبديل مناسب.
لنفترض أن أحد المصنّعين يُقدّم عرض سعر لأقواس من الفولاذ الكربوني وأغطية من الفولاذ المقاوم للصدأ في نفس المشروع. قد يكون استخدام مجموعة لحام واحدة لكلا المادتين مناسبًا، لكنّ استخدام رسم مشترك لا يُشير إلى توافق عملية القطع بينهما. في هذه الحالة، يُنصح بفصل المادتين، ثم مقارنة أوقات دورات العمل. يُتيح قطع الأقواس باستخدام الأكسجين والوقود تقييم جودة القطع مقارنةً بهامش التشغيل. بينما يُتيح قطع الأغطية تقييم عملية مُصممة للفولاذ المقاوم للصدأ. في كلتا الحالتين، يجب أن يكون حجم المادة مناسبًا للتجميع.
ما هو سمك الفولاذ الذي يمكن قطعه باستخدام الشعلة؟
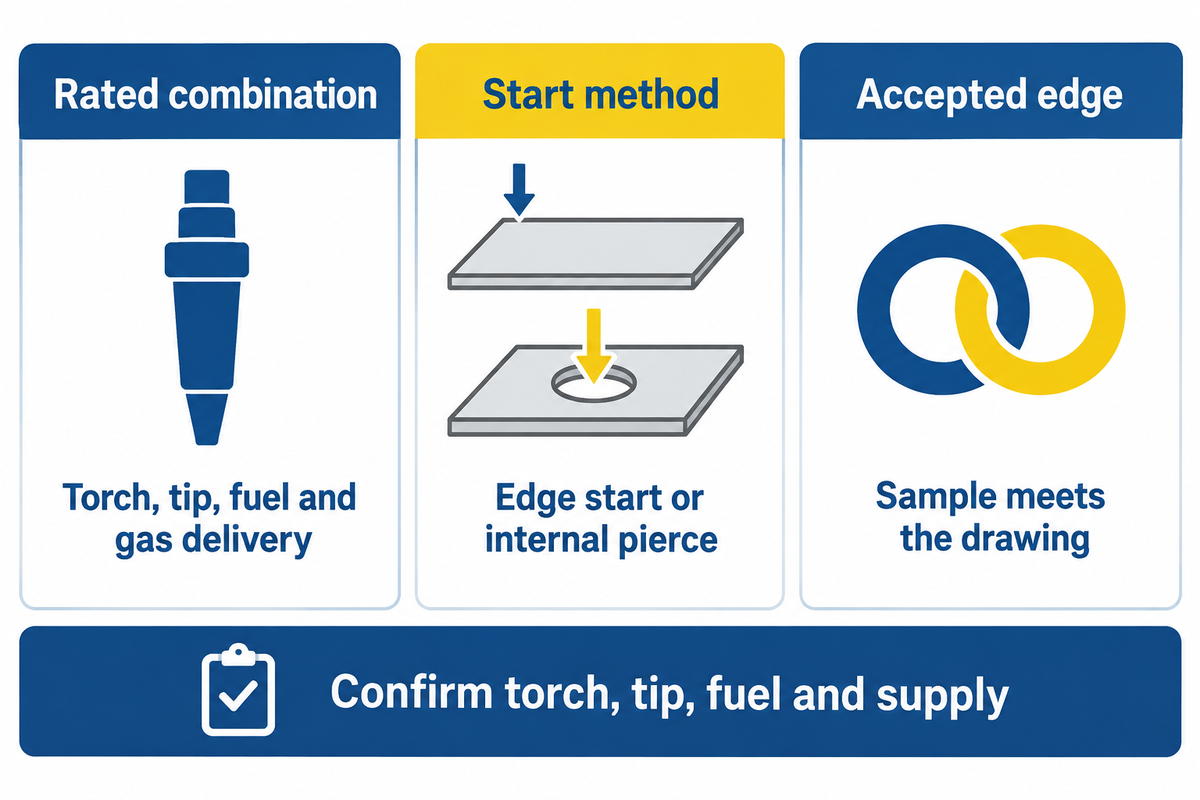
يصف معهد TWI نطاقًا واسعًا لعمليات اللحام بالأكسجين والوقود يتراوح بين 0.5 مم و250 مم . يشمل هذا النطاق الواسع أنواعًا مختلفة من المعدات والتطبيقات، وهو ليس نطاق شعلة اللحام اليدوية. يُحدد سُمك اللحام المناسب لأي مهمة بناءً على الشعلة المحددة، وفوهة القطع، ونوع الوقود، وتوصيل الغاز، وطريقة التشغيل، بالإضافة إلى عينة مطابقة للمواصفات الفنية.
لا يُجيب الحد الأقصى لتعويضات القطع الذي يُحدده المورّد إلا على جزء من السؤال. حدد ما إذا كانت المهمة تبدأ من الحافة أو تتطلب ثقبًا داخليًا، واحصل على التقييم المُناسب. قد تتطلب الصفيحة ذات الفتحة المغلقة ترتيبًا مختلفًا للبدء عن الشكل الخارجي، حتى لو كان كلا العنصرين يستخدمان نفس سُمك المادة.
حدد حجم رأس الشعلة وفوهتها برقم القطعة، واذكر نوع غاز الوقود المُختار، واطلب من المورد تأكيد معدل التدفق المطلوب عند الجهاز. استخدم ثلاثة عناصر في مواصفات الشراء: التركيبة المُصنّفة ، وطريقة التشغيل ، وحافة التشغيل المقبولة . يُعدّ ضغط المنظم بالرطل لكل بوصة مربعة، دون تحديد حالة التدفق، مقارنة غير مكتملة.
يؤثر سُمك المادة على عواقب سرعات القطع غير المناسبة. أجريت دراسة عام 2023 على قطع ألواح فولاذية باستخدام تقنية القطع الآلي بالأكسجين والبروبان، بسُمك 0.250 و0.375 و0.500 بوصة. في بعض عمليات القطع، تسببت سرعة القطع البطيئة للغاية في إعادة إحكام الإغلاق، بينما أدت سرعات القطع العالية أيضًا إلى حدوث أعطال. تُظهر هذه التجارب أن قاعدة "التحرك ببطء حتى تنجح العملية" ليست قاعدة عامة فعّالة. كما أنها لا تُقدم إعدادات مناسبة لتشغيل شعلة القطع.
بالنسبة للصفائح المعدنية الرقيقة، ينبغي تضمين التشوه والحفاظ على الميزات في التجربة، ولا ينبغي أن يكون الفصل الناجح هو معيار قرار الشراء.
معدات الشعلة والتحضير الآمن للعمل
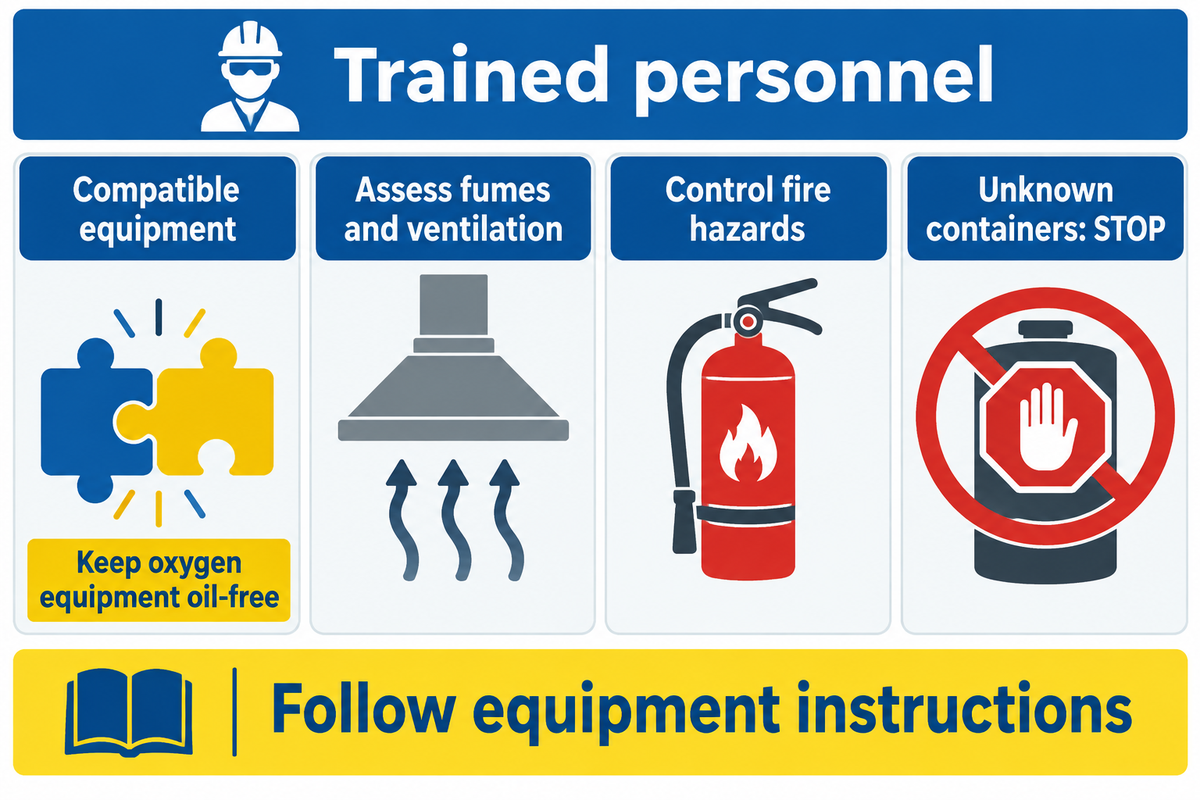
تتضمن أعمال اللحام الآمنة استخدام نظام معدات متوافق مع المهمة المصرح بها، ويقوم بها أفراد مدربون. يجب مطابقة الشعلة والخراطيم والمنظمات مع خدمة الوقود والأكسجين، وتقييم المواد والطلاءات والمواد القابلة للاشتعال المجاورة وبيئة العمل قبل السماح لأي شخص باللحام أو القطع. تحكم تعليمات المعدات وإجراءات العمل الساخن في الموقع عملية التشغيل.
يغطي معيار OSHA 1910.253 معدات الأكسجين والوقود وكفاءة المشغل. يجب أن تبقى معدات الأكسجين خالية من الزيوت والشحوم. يختلف منظم الأكسجين عن منظم الأسيتيلين في وظائفه؛ فلا تفترض أن أي وصلة قابلة للتوصيل مناسبة. يجب فحص خراطيم الأسيتيلين وصمام الشعلة والصمام الموجود على جسم الشعلة، بالإضافة إلى أجهزة الحماية المحددة.
قبل استخدام أسطوانة الأسيتيلين أو تغيير الوقود، اتبع تعليمات المورّد بشأن التعامل مع غاز الأسيتيلين ومدى توافقه. صمام الغاز في الشعلة هو أحد عناصر النظام. صمام الأكسجين وصمام القطع في الشعلة لهما وظائف خاصة بالمعدات، يجب على المشغل فهمها قبل التشغيل أو الإيقاف.
يغطي معيار OSHA 1910.252 احتياطات السلامة من الحرائق، وحماية العين، والتهوية. يجب توفير نظارات واقية مناسبة أو أي وسيلة حماية أخرى محددة للعين والوجه أثناء العمل. حتى مع استخدام لهب أزرق، يتطلب العمل التحكم في الأبخرة، واتباع احتياطات السلامة من الحرائق، وفحص المعدات. افحص النظام، ثم قيّم لهب القطع.
تُعدّ الحاويات المجهولة نقطة توقف. فالبراميل والخزانات والأنابيب المتصلة بها قد تحتوي على موادّ تُطلق عند تسخينها أبخرةً قابلةً للاشتعال أو سامة. وتُلزم لوائح إدارة السلامة والصحة المهنية (OSHA) بشأن الحاويات المستعملة بالتخلص من المخلفات الخطرة، كما تُعنى بالوصلات والتهوية. لذا، يُنصح بإجراء تقييم مُختصّ وتطبيق الضوابط اللازمة؛ فالوعاء الذي يبدو فارغًا ليس بالضرورة قطعة معدنية جاهزة للقطع.
تتطلب الطلاءات عناية خاصة. حدد الزنك والدهانات وغيرها من مواد الطلاء السطحي، وحدد الضوابط الهندسية المناسبة، بما في ذلك التهوية. لا يُعدّ دليل استخدام الشعلة العام ولا تعليمات "العمل في الخارج" حلاً لكل مشكلة تتعلق بالطلاء أو الأماكن المغلقة.
جودة القطع: افحص الحافة قبل فصل القطعة
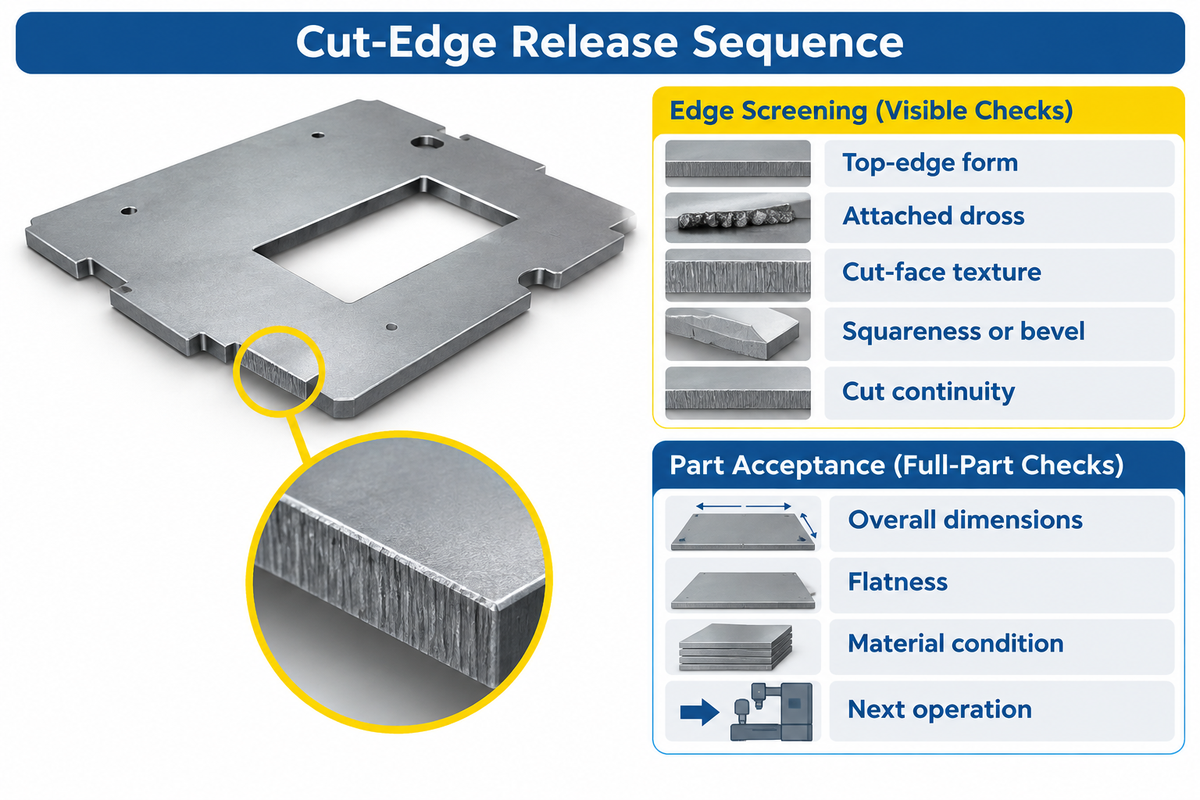
تُجرى خمس فحوصات للحواف المقطوعة كفحص أولي: شكل الحافة العلوية، والشوائب الملتصقة، وملمس سطح القطع، والتعامد، والاستمرارية. كما يعني الامتثال للرسم تلبية متطلبات الأبعاد والتسطيح والمواد قبل الانتقال إلى المرحلة التالية. يجب فحص حالة القطعة قبل انتقالها إلى المرحلة التالية، مع التأكد من إتمام جميع أعمال التنظيف المطلوبة وتوثيقها.
يربط النطاق العام لمعيار ISO 9013 تطبيقه بالرسومات أو وثائق التسليم. وينبغي أن يؤدي الرقم القياسي في عرض الأسعار إلى تحديد متطلبات الجودة وطريقة القياس المتفق عليها.
"لا يتم تناول عيوب التسطيح على هذا النحو في هذه الوثيقة."
تسلسل إصدار متطور
استخدم الصفوف الخمسة الأولى لفحص القطع. أما الصفوف المتبقية فتربط هذا الفحص بقبول القطعة، وتمنع الحافة الجيدة من أن تصبح سبباً للفصل التلقائي.
| تحقق | القيد | القرار قبل التسليم |
|---|---|---|
| 1. شكل الحافة العلوية | تقريب أو ذوبان أو فقدان موضعي للزاوية المقصودة | تأكد من مخزون القطع المتبقية من المواد اللازمة للتشكيل والتشغيل الآلي |
| 2. الخبث الملتصق | مطلوب تحديد الموقع وأعمال الإزالة | قم بتقييم الحافة بعد عملية التنظيف المحددة |
| 3. نسيج ذو سطح مقطوع | علامات السحب والخدوش والمناطق الخشنة | القياس وفقًا لمتطلبات السطح المطلوب |
| 4. التربيع أو الشطف | الانحراف عبر القسم في المواقع المتفق عليها | قارن ذلك بهندسة حواف الرسم |
| 5. قطع الاستمرارية | الجسور غير المقطوعة أو الانقطاعات المحلية | قم بحل المشكلات غير المكتملة قبل قبول الملف الشخصي |
| الابعاد الكلية | البيانات المرجعية المطلوبة، والثقوب، وقياسات المقطع الجانبي | لا يُسمح بالإفراج إلا ضمن الحدود المحددة |
| رتابة | التشوه باستخدام طريقة الدعم والقياس المتفق عليها | تطبيق متطلبات الرسم المنفصل |
| حالة المواد | متطلبات المنطقة المتأثرة بالحرارة أو الصلابة المطبقة | يُحتفظ به لحين التحقق المطلوب أو الموافقة على العلاج |
| العملية التالية | تجهيز اللحام، أو التشغيل الآلي، أو قبول الطلاء | سجل القبول أو إعادة العمل أو الرفض |
تمتد تأثيرات التسخين إلى ما دون سطح القطع المرئي. وقد فحصت دراسة أجراها مارتن-ميزوسو وآخرون عام ٢٠١٤ حول المناطق المتأثرة بالحرارة الناتجة عن اللحام بالأكسجين والوقود، البنية المجهرية والصلابة والخواص الميكانيكية لصلب S460M بسمك ٢٥ مم. ولا يمكن إجراء فحص بصري لتحديد هذه الخواص. لذا، إذا كانت مواصفات المادة أو الاستخدام النهائي للجزء يتطلب مزيدًا من التحقق، فيُرجى إكماله قبل إصداره.
لنفترض قطعةً استوفت أبعادها الخارجية بعد التجليخ، لكنها لا تتناسب مع جهاز اللحام. لن يحل إعادة فحص سطح القطع مشكلة التوافق. سيحتاج المفتش إلى متطلبات التسطيح المحددة، والدعامات المتفق عليها، ونتائج القياس.
إذا تم إغفال هذه العناصر من رسم الشراء، يجب على البائع والمشتري الاتفاق على أساس القبول قبل معالجة الدفعة التالية. سجّل الوقت المستغرق في إزالة الخبث، حيث أن عملية الطحن قد تزيل الخبث وتعيد السطح المطلوب، ولكنها تضيف تكاليف العمالة إلى عرض سعر يبدو رخيصًا.
من السفر باستخدام الشعلة إلى الإنتاج القابل للتكرار
تعتمد النتائج المتكررة لقطع الشعلة على التحكم في حالة المعدات، وتدفق الغاز، وحركة الشعلة، ثم فحص الحافة الناتجة. لا يُعدّ ظهور عيب في حافة القطع تشخيصًا فريدًا. سجّل الإعداد والنتيجة المعتمدين لتمكين الشخص التالي من تحريك الشعلة واكتشاف أي تغيير في المادة أو المعدات.
يستشهد تقرير مجلة "ذا فابريكيتور" لعام 2024 حول القطع بالأكسجين والوقود بشركة ESAB فيما يتعلق باختيار الفوهات، ويشير إلى أن استخدام فوهات ذات حجم كبير جدًا قد يزيد من الهدر. ولا يُعدّ رفع معدل تدفق الغاز حلاً موثوقًا، إذ قد تؤدي الزيادات غير المنضبطة في الضغط إلى نتائج أسوأ. سجّل بيانات رأس الشعلة المستخدم وتحقق من حالته باستخدام تعليمات الجهاز.
لماذا لا يعمل موقد القطع الخاص بي؟
عند تعطل شعلة القطع، ابدأ بتحديد الأسباب المحتملة: مادة غير مناسبة، أو استخدام معدات غير ملائمة، أو عدم كفاية تدفق الغاز، أو عملية لا تُحقق قطعًا مستقرًا. توقف وافحص الإعداد وفقًا لتعليمات الشركة المصنعة. قد تؤدي الزيادات غير المنضبطة في الضغط أو التخفيض المتكرر للسرعة إلى تفاقم النتائج.
لا تكتفِ بالنظر إلى ملامسة طرف اللهب للصفيحة. فهناك أسباب وحلول مختلفة لانسداد أو تلف الفوهة، أو تركيب الوقود بشكل غير صحيح أو غير مضبوط، أو حركة اللهب غير المنضبطة. إن خبرة اللحام في إعداد اللحام لا تؤهله، في حد ذاتها، لإعداد نظام القطع. إذا بدا أن الفولاذ المنصهر يغطي شق اللحام خلف الشعلة، فاحتفظ بالعينة وسجل الإعداد للتشخيص. لا تتعامل مع كل المادة على أنها خبث سائب عادي.
يستند نقاش شركة فابريكيتور حول أتمتة عمليات الصهر بالأكسجين جزئيًا إلى شركة آي إتش تي أوتوميشن، ويشير إلى وظائف التحكم في العملية (مثل التحكم في الارتفاع وتسلسل الغاز) والمستوى المتبقي من الأتمتة. ولا يزال تسليم الإنتاج ضروريًا.
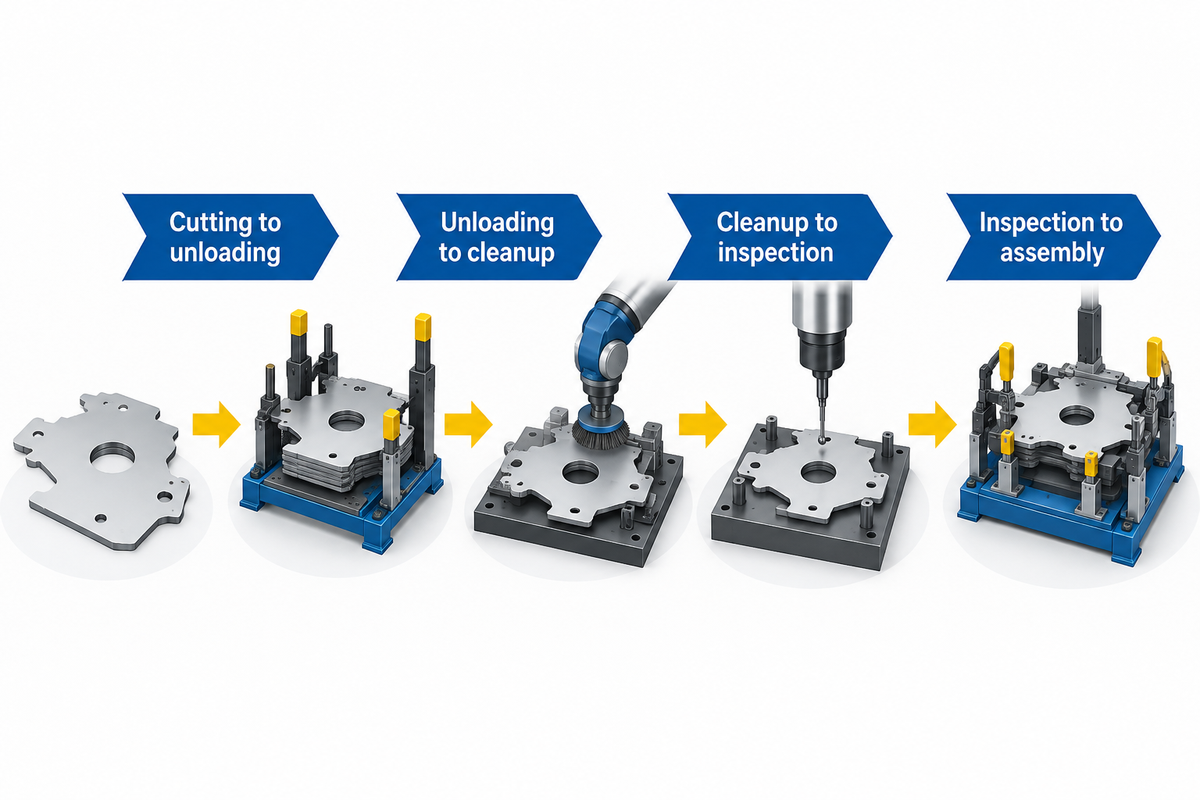
- القطع إلى التفريغ: هل يمكن إزالة الجزء دون تعطيل العمل التالي؟
- تفريغ البضائع للتنظيف: هل تتناسب قدرة الطحن مع الإنتاج المقبول؟
- التنظيف والتفتيش: هل تتوفر المقاييس ومتطلبات الرسم؟
- الفحص والتجميع: هل تستوفي الحافة متطلبات التحضير للعملية التالية؟
الأكسجين والوقود، أو البلازما، أو الليزر: قارن الجزء النهائي
اختر بين تقنيات اللحام بالأكسجين والوقود، والبلازما، والليزر، وذلك بمقارنة عينات الأجزاء المقبولة من مسار الإنتاج المُختار. يُراعى أولاً توافق المواد، ثم السماكة، وشكل الميزات، ومتطلبات الحواف.
تستكشف مقارنة موردي شركة فابريكيتور بين تقنية البلازما وتقنية الأكسجين والوقود تكلفة امتلاك المعدات المختلفة. ولا تُعدّ الأسعار التاريخية معايير جيدة لتحديد الأسعار. يصف كل صف في المصفوفة التالية ما يحتاجه جزء نموذجي لتحديد العملية الأفضل على الأرجح.
| نوع الوظيفة | مسار العملية للتقييم | الأدلة المطلوبة من العينة |
|---|---|---|
| هيكل خارجي من الفولاذ الكربوني | الأكسجين والوقود، أو البلازما، أو الليزر ضمن تصنيف المعدات | الملف الشخصي، حالة الحافة، وإجمالي وقت المعالجة |
| قطعة فولاذية كربونية سميكة | نظام وقود أوكسي متوافق؛ قارن البدائل المصنفة | طريقة البدء والحافة المقبولة خلال القسم |
| فتحة مغلقة | نظام ذو مسار ثقب مُثبت | أضرار المدخل وأبعاد الفتحة النهائية |
| غطاء من الفولاذ المقاوم للصدأ | نظام بلازما أو ليزر مناسب | التوافق بين الدرجات والتشطيب المطلوب |
| جزء الالومنيوم | نظام بلازما أو ليزر مناسب | الإعداد الخاص بالمواد والهندسة النهائية |
| ورقة رقيقة ذات ملامح دقيقة | قارن مسار الليزر المناسب | الاحتفاظ بالميزات، والتشويه، والمعالجة |
| قطعة خام سيتم تشكيلها | مسار الاحتفاظ بمخزون التشغيل المحدد | البدل وحالة مادة الحافة ذات الصلة |
| تحضير اللحام | مسار مطابقة تحضيرات اللحام | هندسة الشطف، والنظافة، والتركيب |
| دفعة متداخلة متكررة | قارن بين ترتيبات الآلات والعمالة الفعلية | الناتج المقبول لكل وردية وقائمة الانتظار اللاحقة |
توفر صفحة آلة القطع بالليزر للمعادن من Zhouxiang نقطة انطلاق لإجراء مقارنات الليزر لأعمال الصفائح والألواح المتكررة. أرسل نفس نوع المادة، والرسم، ومتطلبات القبول المستخدمة في عينة القطع باللهب. أرفق المسار الكامل للوصول إلى قطعة مقبولة للمقارنة، بما في ذلك تحضير الحواف المطلوب.
ما هي تكلفة القطع باللهب لكل قطعة مقبولة؟
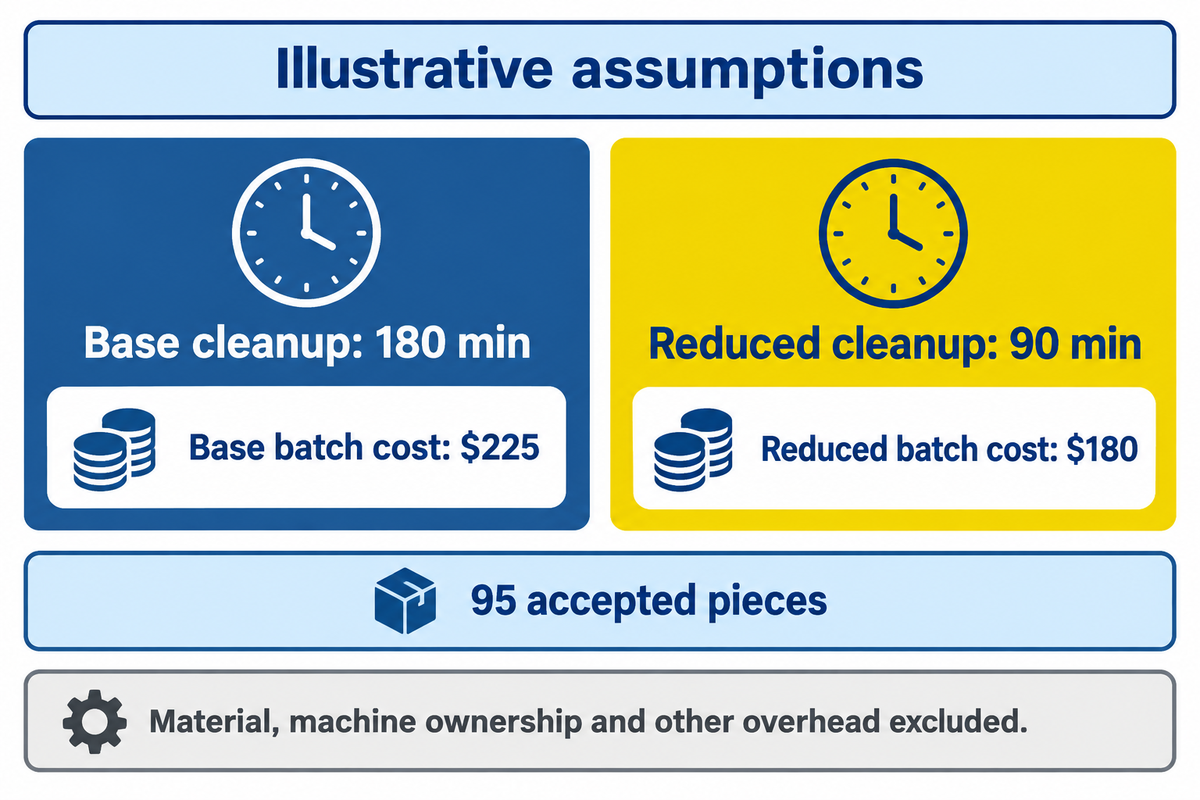
تكلفة تحويل القطع لكل قطعة مقبولة هي تكلفة معالجة الدفعة المضمنة مقسومة على عدد القطع المقبولة. بالنسبة لأعمال القطع باللهب، يتم احتساب الإعداد والقطع والمناولة والتنظيف والفحص، دون احتساب وقت العمل ووقت تشغيل الآلة مرتين. حدد تكاليف المواد ورأس المال والتكاليف الأخرى المستثناة من التحليل حتى لا يؤثر انخفاض فاتورة الغاز على المقارنة لصالح القطع باللهب.
أجرت جامعة ستراثكلايد عام 2020 دراسةً حول إعادة تدوير السفن، حيث قامت بنمذجة سيناريوهات تفكيك السفن باستخدام وقت المعالجة وتكاليف العمالة. في هذه السيناريوهات، تبين أن عملية ذات تكلفة تشغيل أعلى قد تُنتج تكلفة عمل أقل. اعتمدت الدراسة على بيانات الشركات المصنعة، وكانت خطوة تنظيف السطح تتم قبل القطع. تختلف هذه الخطوة عن عملية الطحن بعد القطع في ورش التصنيع التقليدية.
جسر مقبول التكلفة الجزئية
افتراضات توضيحية: تبدأ الدفعة بـ 100 قطعة وتنتج 95 قطعة مقبولة. يقوم عامل واحد بتنفيذ جميع المراحل بالتتابع بمعدل أجر افتراضي قدره 30 دولارًا/ساعة. يستغرق التقطيع 120 دقيقة؛ والإعداد 30 دقيقة؛ والمناولة والفحص 30 دقيقة. يستغرق التنظيف 180 دقيقة. تبلغ تكلفة الغاز والمواد الاستهلاكية 45 دولارًا لكل دفعة. لا تشمل التكاليف المواد وملكية الآلة والتكاليف العامة الأخرى.
| عنصر الدفعة | أمثلة أساسية | مثال على التنظيف المخفّض |
|---|---|---|
| بدأت القطع | عدد القطع : 100 | عدد القطع : 100 |
| القطع المقبولة | عدد القطع : 95 | عدد القطع : 95 |
| عمالة الإعداد | 30 دقيقة؛ 15 دولارًا | 30 دقيقة؛ 15 دولارًا |
| خفض تكاليف العمالة | 120 دقيقة؛ 60 دولارًا | 120 دقيقة؛ 60 دولارًا |
| عمال التنظيف | 180 دقيقة؛ 90 دولارًا | 90 دقيقة؛ 45 دولارًا |
| التعامل والتفتيش | 30 دقيقة؛ 15 دولارًا | 30 دقيقة؛ 15 دولارًا |
| إجمالي وقت العمل المتسلسل | 360 دقيقة؛ 6 ساعات | 270 دقيقة؛ 4.5 ساعات |
| الغاز والمواد الاستهلاكية | 45 دولار للدفعة الواحدة | 45 دولار للدفعة الواحدة |
| يشمل تكلفة الدفعة | $225 | $180 |
| يشمل السعر لكل قطعة مقبولة | 225 ين 95 = 2.37 دولارًا أمريكيًا | 180 ين 95 = 1.89 دولارًا أمريكيًا |
الحساب الأساسي هو 6 ساعات × 30 دولارًا/ساعة + 45 دولارًا = 225 دولارًا. يؤدي تقليل وقت التنظيف وحده إلى 90 دقيقة إلى توفير 45 دولارًا لكل دفعة وفقًا لهذه الافتراضات. أي ما يعادل 0.47 دولارًا تقريبًا لكل قطعة مقبولة، محسوبًا قبل تقريب تكاليف الوحدة المعروضة. بافتراض عدم تغير معدل قبول القطع، يوضح عمود "التنظيف المخفّض" حساسية التكلفة، وليس الفوائد المتوقعة من الآلات المختلفة.
بالنسبة لمدير الإنتاج، تُعدّ عملية التنظيف أكبر خطوة من حيث الجهد المبذول في هذا المثال. ينبغي على قسم المالية مقارنة تكلفة تقليل هذا العمل مع الوفورات الفعلية، بينما يضمن قسم الجودة عدم تغيير نسبة الإنتاج المقبولة. يجب تتبع وقت القطع الإضافي، والمواد الاستهلاكية، و/أو التكاليف الرأسمالية للحصول على حافة أنظف. إذا كانت عملية التنظيف تتم في مركز عمل منفصل، فيجب قياس طاقته وتوافره، بدلاً من جمع الأوقات المنقضية بالتوازي كما لو أن عاملاً واحداً قام بالعمل بأكمله.
حدد قطع العينة وتسليم الإنتاج
تأكد من أن طلب قطع العينة يحدد المادة والرسم وطريقة الاستلام. بعد ذلك، يحدد المورد الإعدادات. حدد السماكة، والشكل الهندسي الابتدائي، ومزيج الدفعة، والعملية التالية. حدد حالة الحافة المطلوبة وإجمالي أعمال التحضير اللازمة. لا يمكن لقسم المشتريات مقارنة العروض إلا إذا كان الموردون يقدمون نفس الحالة المقبولة.
حدد المعيار والإصدار المطلوبين بوضوح. تشير المنظمة الدولية للمقاييس (ISO) إلى أن معيار ISO 9013:2017/Amd 1:2024 هو تعديل صدر في سبتمبر 2024. اتفق مع المورد على المتطلبات المطبقة بدلاً من استخدام "جودة ISO" كتفاوت غير محدد. أضف أي متطلبات تتعلق بخصائص المواد والتسطيح إن لزم الأمر.
اطلب نتائج القياسات من أجزاء نموذجية، باستخدام نظام إمداد الغاز المقترح وترتيبات المناولة. يُفيد إرسال رسم توضيحي في تحديد الخصائص الأساسية للتجميع، وقد يُساعد في تحديد طريقة الإنتاج. لا تُجيب عينة واحدة نظيفة على سؤال ما إذا كان التفريغ أو الطحن أو الفحص كافيًا لدعم الدفعة المخطط لها.
تُوفر شركة Zhouxiang لمعدات اللحام والقطع معدات الإنتاج الصناعي. لمقارنة مسار الليزر لأجزائك، يُرجى تقديم طلب قطع عينة يتضمن الدرجة، والسماكة، والرسم، وكمية الدفعة، وحالة الحافة المطلوبة.
الأسئلة المتكررة
هل يمكنك قطع المعادن باستخدام موقد البروبان؟
يمكن لنظام قطع مصمم خصيصًا يعمل بالأكسجين والبروبان قطع أنواع الفولاذ المناسبة. أما موقد النفخ اليدوي الذي يعمل بالهواء والبروبان والمخصص للتسخين، فهو مختلف، إذ يفتقر إلى نظام أكسجين منفصل للقطع. تأكد من أن الموقد والفوهة ومصدر الأكسجين معتمدة للاستخدام مع البروبان، وقارن نوع المادة وسماكتها بتعليمات النظام. فبدون تيار أكسجين للقطع، قد يؤدي ارتفاع درجة الحرارة إلى ظهور بقعة ساخنة أو انصهار المعدن بدلًا من القطع.
ما هي النسبة المثلى لضبط الأكسجين والأسيتيلين للقطع؟
استخدم متطلبات الضغط والتدفق الخاصة بشعلة القطع بالأوكسي أسيتيلين، والفوهة، والوقود، وسُمك الصفيحة. استخرج إعداد الأكسجين والأسيتيلين من جدول الفوهة الخاص بتلك الشعلة والفوهة؛ حيث تمنع إدارة السلامة والصحة المهنية (OSHA) استخدام الأسيتيلين بضغط يزيد عن 15 رطل لكل بوصة مربعة (103 كيلو باسكال). يجب أن يتوافق الجدول مع ظروف التشغيل المحددة. لا تفترض أن قراءة المقياس من منتدى ما هي إعداد صحيح. لا تعتبر حد الضغط التنظيمي إعداد قطع موصى به.
كيفية إشعال شعلة القطع؟
يجب على مشغل مدرب إشعال الشعلة باتباع إجراءات الشركة المصنعة للمعدات بعد إجراء الفحوصات اللازمة والحصول على تصريح العمل الساخن. تختلف تسلسلات العمليات باختلاف المعدات والوقود. إن تعليمات مثل "افتح صمام الأكسجين" غير مكتملة؛ إذا لم تكن التعليمات الصحيحة متوفرة، أو إذا كانت حالة النظام غير مؤكدة، فلا تقم بالإشعال.
هل يمكن لشعلة الأوكسي أسيتيلين قطع الحديد الزهر؟
لا يُعدّ القطع بالأوكسي أسيتيلين العادي مناسبًا عادةً للحديد الزهر، لأنّ تركيبه قد يُخلّ بعملية القطع الطبيعية. توجد طرق أخرى للقيام بذلك، لكنها تتطلب معدات وأنظمة مختلفة. اختر الطريقة المناسبة للحصول على التشطيب المطلوب للقطعة المصبوبة.
هل يُعدّ القطع باللهب مناسبًا للمعادن الرقيقة؟
يمكن قطع الفولاذ الرقيق باستخدام بعض معدات القطع بالأكسجين والوقود، ولكن قد يؤدي التشوه، وضيق عرض القطع، وفقدان بعض التفاصيل إلى نتيجة غير مقبولة. لذا، قيّم القطعة ككل وليس سمكها فقط. فالقطعة الرقيقة التي تنفصل قد تحتاج إلى تقويم أو قد تفشل في التركيب. عندما تحتاج القطعة إلى تفاصيل دقيقة أو تشطيب بسيط، يُنصح بالاستعانة بعينة مقطوعة بالبلازما أو الليزر.
هل يمكن لمجموعة أدوات اللحام بالنحاس قطع الفولاذ؟
طقم لحام مخصص لتسخين المعادن فقط لا يمتلك وظيفة القطع التي يوفرها نظام اللحام بالأكسجين والوقود. لذا، يُرجى تقييم الملحقات المعتمدة ووظيفة الطقم. قد لا يكون لهب اللحام أو التسخين كافيًا لتحقيق قطع كامل مقبول.
هل يمكنك قطع الفولاذ المجلفن باستخدام الشعلة؟
يتطلب الفولاذ المجلفن تقييم طبقة الزنك، والأبخرة الناتجة عن أعمال اللحام والقطع، بالإضافة إلى عملية القطع نفسها. يتضمن معيار OSHA 1910.252 أحكامًا خاصة بالتهوية للمواد المحتوية على الزنك في الأماكن المغلقة والمحصورة. يجب على الأشخاص المؤهلين وضع ضوابط السلامة اللازمة لأعمال اللحام والقطع؛ إذ قد لا يؤدي نقل العمل إلى موقع آخر إلى معالجة ظروف التعرض.
أدلة القطع ذات الصلة
المراجع والمصادر
- القطع بالأكسجين والوقود: غازات العملية والوقود TWI.
- ما هو القطع بالبودرة؟ TWI.
- اللحام والقطع باستخدام غاز الأكسجين والوقود OSHA، 29 CFR 1910.253.
- المتطلبات العامة للحام والقطع واللحام بالنحاس OSHA، 29 CFR 1910.252.
- نطاق ISO 9013:2017 العام ISO/TC 44.
- ISO 9013:2017/Amd 1:2024 كتالوج المنظمة الدولية للمقاييس (ISO)، سبتمبر 2024.
- مرونة وليونة قطع منطقة التأثير الحراري بالأكسجين والوقود مارتن-ميزوسو وآخرون، 2014؛ تمت مراجعة الملخص.
- نظام تحكم بصري في شعلة الأكسجين والوقود لقطع المعادن الروبوتي بحث أصلي، 2023.
- دراسة تقنيات القطع المختلفة في ساحة إعادة تدوير السفن باستخدام أسلوب المحاكاة Gunbeyaz, Kurt and Turan, 2020 author mansist.
- لمحة عامة عن القطع بالأكسجين والوقود المُصنِّع، 2024.
- أتمتة العمليات تلتقي بقطع الأكسجين والوقود المُصنِّع.
- البلازما أم الوقود الأكسجيني؟ المُصنِّع؛ مقارنة تاريخية، وليس الأسعار الحالية.