في مجال التصنيع، يصعب الجمع بين قوة الدقة والمتانة، إلا في تقنيات مثل اللحام بالليزر، وخاصةً لحام شعاع الإلكترون (EBW). تستخدم آلة اللحام المتطورة هذه، التي تعمل بقوة حصان، تيارات من الإلكترونات عالية الطاقة لدمج المواد بدقة لا مثيل لها. وهذا يجعل لحام شعاع الإلكترون حيويًا في الصناعات الطبية والفضائية. في المقالة التالية، سنشرح المكونات الأساسية لآلية عمل لحام شعاع الإلكترون، ونستعرض فوائده الرئيسية، ونكشف ما يجعله أداةً موثوقةً لصناعة قطع الغيار، ولماذا مكّن المصنّعين من إنتاج مكونات متعددة الاستخدامات ومتينة وموثوقة. سيكشف هذا الدليل عن جميع مزايا لحام شعاع الإلكترون، سواءً كنتَ من هواة التكنولوجيا أو متخصصًا صناعيًا أو مهتمًا بتقنيات التصنيع الحديثة.
ما هو اللحام بالشعاع الإلكتروني؟
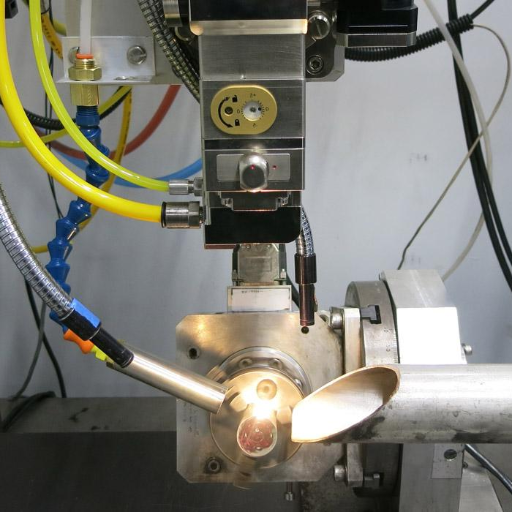
لحام شعاع الإلكترونات (EBW) هو تقنية لحام متطورة تستخدم شعاع إلكترون مُركّز يتحرك بسرعات عالية لربط المواد. عند اصطدامه بقطعة العمل، تتحول الطاقة الحركية للإلكترون إلى حرارة، مما يُذيب المادة ويُشكّل لحامًا. يتطلب اللحام بيئةً مفرغةً لمنع التلوث، مما يجعل لحام شعاع الإلكترونات مثاليًا لعمليات اللحام عالية الموثوقية في صناعات مثل صناعة الطيران والسيارات والتصنيع الطبي.
فهم خطوات عملية اللحام بحزمة الإلكترونات
تتضمن عملية لحام شعاع الإلكترون (EBW) العديد من العوامل التي يجب إجراؤها بشكل متسلسل لضمان دقة وتناسق اللحام. في البداية، تُحمَّل قطع العمل في آلة لحام وتُوضع داخل حجرة تفريغ. تعمل بيئة التفريغ، التي تتراوح بين 10⁻⁴ و10⁻⁶ تور، على تقييد الأكسجين، مما يضمن لحامًا نظيفًا خاليًا من التلوث. بعد الوصول إلى الضغط المحدد، يتشكل فراغ، يليه توليد تيارات إلكترونية عالية السرعة باستخدام مدافع إلكترونية قائمة على التنغستن. يتطلب لحام شعاع الإلكترون أيضًا جهد تسارع يتراوح بين 60 و200 كيلو فولت، حسب المادة وسمك اللحام.
يُؤدي توجيه شعاع إلكتروني مُركّز على قطعة العمل إلى بدء سلسلة من العمليات، حيث تتحول الطاقة الحركية إلى حرارة، مما يُذيب المادة ويُدمجها. يُؤدي تطبيق الحرارة الدقيق والموضعي إلى أدنى حد من التشوه، مع تمكين اللحامات من أن تكون عميقة وضيقة ومتينة للغاية. تتميز تقنية لحام EBW عن غيرها بقدرتها على لحام مواد بسمك عدة بوصات دفعة واحدة.
أبرزت الدراسات الحديثة فعالية لحام شعاع الإلكترون، حيث أفادت التقارير بكفاءته التي تتراوح بين 95% و98%. ومن بين الميزات البارزة الأخرى، توفير أعماق اختراق تصل إلى 300 مم للصلب والمعادن الأخرى، بالإضافة إلى سرعة لحام تتراوح بين 1 و30 مم/ثانية. هذه الميزات الرائعة تجعل لحام شعاع الإلكترون خيارًا مثاليًا للعمليات الحرجة في صناعة الطيران والصناعات الأخرى التي تتطلب الدقة والقوة.
تضع EBW معايير جديدة للجودة والأداء الذي تم تحقيقه من خلال التحكم الدقيق والأنظمة الحديثة، حتى عند العمل مع السبائك المعقدة أو عالية القوة.
أهمية الإلكترونات في أعمال اللحام
تُعدّ الإلكترونات أساسية في عملية اللحام بالقوس الكهربائي (EBW)، إذ تُعدّ العامل الرئيسي المسؤول عن عملية اللحام. يُؤدي رفع درجة حرارة خيط التنغستن إلى درجات حرارة عالية جدًا إلى توليد شعاع إلكتروني عن طريق إطلاق تيار من الإلكترونات. يُمكن الآن تسريع هذه الإلكترونات إلى ما يقارب 30% إلى 70% من سرعة الضوء باستخدام مجال كهربائي، وهو أمر ضروري للحام.
تتميز هذه الحزمة بطاقة هائلة، يمكن قياسها في نطاق يتراوح بين عشرة أس ثلاثة وعشرة أس أربعة واط/م². وللعلم، عادةً ما تبلغ كثافة طاقة اللحام بالقوس الكهربائي حوالي عشرة واط/م²، مما يُبرز ميزة EBW. وبفضل كثافة الطاقة العالية، تتمتع الحزمة بالقدرة على اختراق المواد بعمق، مما يُنتج قطعًا دقيقة وعميقة وضيقة للغاية، مع تقليل المناطق المتأثرة بالحرارة بشكل كبير.
طُرِحَت تطورات جديدة تُركِّز على زيادة دقة وكفاءة شعاع اللحام. على سبيل المثال، تُمكِّن الأنظمة الحديثة من تطبيق تعديلات آنية باستخدام المستشعرات والذكاء الاصطناعي على المهام المعقدة، وذلك بضبط المعلمات لتحقيق جودة مثالية. وتشير البيانات إلى إمكانية لحام الفولاذ والتيتانيوم بعمق ثلاثمائة مليمتر، مع كون المفاصل شديدة المتانة وقليلة التشوه.
تتطلب صناعات الفضاء والسيارات وتوليد الطاقة هندسةً معقدةً إلى جانب معايير أداء دقيقة. لذلك، يُعدّ EBW ضروريًا لهذه التطبيقات المتقدمة. ففي مجال التصميم وإلكترونيات السيارات، على سبيل المثال، يُحفّز EBW الابتكار. ويواصل الدور الذي لا غنى عنه للإلكترونات في اللحام إعادة تعريف الحدود التكنولوجية في مجال التصنيع والتجهيز.
كيف تعمل آلة اللحام في EBW
تركز أجهزة EBW على توليد حزم إلكترونية عالية السرعة، والتي، عند تركيزها، تُطبق على القطع التي تحتاج إلى وصل. باستخدام EBW، تُفصل المواد المراد وصلها ماديًا، بمسافات فصل تتراوح بين عدة ميكرومتر وعدة مليمترات. العناصر الرئيسية لجهاز EBW، الذي يتضمن نظام تحكم بمدافع النيوترونات وغرف التفريغ، تجعله مثاليًا للمهام الدقيقة.
أدت التطورات الجديدة في تقنية اللحام بالقوس الإلكتروني (EBW) إلى تحسين الدقة والكفاءة. على سبيل المثال، تُوفر أنظمة اللحام بالقوس الإلكتروني الحديثة الآن حزمًا إلكترونية بأقطار تصل إلى 0.1 مليمتر، وهي مثالية للحام الدقيق. كما يمكن لهذه العملية تحقيق سرعات لحام تصل إلى 200 بوصة في الدقيقة، حسب نوع المادة وسمك اللحام. تشير الأبحاث إلى أن اللحام بالقوس الإلكتروني قادر على تحقيق أعماق لحام تزيد عن 200 مم في معادن التيتانيوم أو الفولاذ، مما يجعله من أفضل الطرق لربط المقاطع السميكة.
تتضمن آلات اللحام بالبلازما (EBW) الآن مراقبة آنية وأنظمة تبريد متطورة لتحسين اللحام وتقليل عيوب الجودة وتحسين خصائص المواد، مما يُحسّن هذه الصناعات بشكل أكبر. تعتمد صناعات الطيران وأشباه الموصلات بشكل كبير على تقنية اللحام بالبلازما، إذ توفر لها الدقة على المستوى المجهري وتشوهات المواد على أدنى مستوى. من اللافت للنظر مدى سرعة تطور آلات اللحام بالبلازما، مما يُظهر مدى إمكانية استخدامها على نطاق أوسع في مختلف المواد والصناعات.
كيف تتم عملية اللحام بشعاع الالكترون؟
يعمل لحام شعاع الإلكترونات (EBW) عن طريق إنتاج شعاع مُركّز من الإلكترونات سريعة الحركة، تُركّز على السطح المراد لحامه. تتحول الطاقة الحركية لهذه الإلكترونات إلى حرارة عند التلامس، مما يؤدي إلى ذوبان المادة واندماجها. تتم هذه العملية في الفراغ لتجنب التشتت، مما يحمي اللحام من التداخل الجوي لضمان الدقة. يُعدّ لحام شعاع الإلكترونات (EBW) مثاليًا للمفاصل القوية والموثوقة، خاصةً عندما تكون الدقة وانخفاض التلوث أمرًا بالغ الأهمية.
أهمية غرفة التفريغ
تُعد غرف التفريغ بالغة الأهمية لاحتواء عملية لحام شعاع الإلكترون (EBW) بشكل كافٍ، إذ تُهيئ جوًا مثاليًا لعملية اللحام. يُقلل الحفاظ على التفريغ من تشتت شعاع الإلكترون، مما يُتيح توصيل الطاقة اللازمة بدقة عالية لقطعة العمل. وكما هو مُبين في الدراسات المعاصرة، فقد أفادت التقارير أن أنظمة لحام شعاع الإلكترون الحديثة تصل إلى مستويات تفريغ تبلغ 1×10^-6 تور، وهو مستوى مثالي للحام الأجزاء عالية التحمل. كما أن اللحامات خالية من الأكسدة والتلوث وعدم التجانس، مما يُنتج سطحًا نظيفًا.
في صناعات تصنيع الطائرات والسيارات والأجهزة الطبية، تُعدّ غرف التفريغ بالغة الأهمية في العمليات الفيزيائية والكيميائية، إذ تُعزز قوة المفاصل وتُحسّن قابلية التكرار والاتساق. وقد أظهرت الأبحاث أن غرف التفريغ المتطورة تُعدّ فعّالة في التطبيقات الدقيقة، إذ تُقلّل من معدلات فشل اللحام بنسبة 30% مُقارنةً بالبدائل غير المُفرّغة.
الاستفادة من شعاع مركّز لتحقيق الدقة
من أهم ابتكارات اللحام الحديثة استخدام شعاع مُركّز بدقة لا مثيل لها. تُعدّ تقنيات الشعاع المُركّز، بما في ذلك لحام شعاع الإلكترون (EBW) واللحام بالليزر، من أبرز تقنيات الشعاع المُركّز، إذ تُوجّه الطاقة إلى منطقة مُحدّدة، مما يُنتج لحامات دقيقة وعالية الجودة مع أقلّ قدر من التغيير. وبمساعدة الحرارة المُركّزة أو الشعاع الإلكتروني، تُشكّل هذه التقنيات وصلات متينة وناعمة ومُريحة للنظر.
يجب إجراء اللحام باستخدام أشعة الإلكترونات داخل حجرة تفريغ، وهو أمرٌ مفيدٌ لأنه يمنع التلوث غير المرغوب فيه ويحسّن في الوقت نفسه جودة اللحام. تشير تقارير الصناعة إلى أن لحام أشعة الإلكترونات قادرٌ على اختراق الفولاذ بلحامات بعمق بوصتين، متجاوزًا بذلك العديد من تقنيات اللحام التقليدية. كما يتميز استخدام الليزر في اللحام بمزايا واضحة: إذ يمكن أن تكون قوة شعاع الليزر عاليةً جدًا بحيث يمكنه التركيز على نقطةٍ تُنتج لحاماتٍ بعرض 0.2 مم. هذه الميزة تجعله مفيدًا للغاية في إنتاج مكونات صغيرة ودقيقة تُستخدم على نطاق واسع في الإلكترونيات والأجهزة الطبية وتكنولوجيا الفضاء.
علاوة على ذلك، تُقلل خاصية تركيز الشعاع من المناطق المتأثرة بالحرارة (HAZ)، مما يحافظ على سلامة الخصائص الميكانيكية للمواد المتأثرة بالحرارة. وتشير التقارير إلى أن المنتجات التي تستخدم لحام الشعاع المُركز تتمتع بمقاومة أفضل للتعب بنسبة تصل إلى 40% مقارنةً بالطرق التقليدية. وتُفيد هذه الدقة أيضًا عملية الإنتاج، إذ تُقلل من هدر المواد والوقت بفضل تقليل إعادة العمل والتكرير. ويمكن أن تُحقق هذه الوفورات فوائد كبيرة للشركات في مختلف القطاعات.
حزم الإلكترونات المتسارعة للحامات العميقة
أتاح استخدام حزم الإلكترونات المُسرّعة إجراء لحامات عميقة ودقيقة في مواد شديدة الصلابة. تُمكّن حزم الإلكترونات الضوئية المُسرّعة المُصنّعين من تحقيق عمق اختراق لحام يصل إلى بضع بوصات، حسب المادة وسمكها. يُعدّ هذا مفيدًا جدًا في العمل مع مواد عالية الانصهار، مثل التنغستن والتيتانيوم والفولاذ المقاوم للصدأ، وهي مواد بالغة الأهمية في صناعات الطيران والفضاء والسيارات والطاقة النووية.
مع التحسينات الحديثة في لحام شعاع الإلكترون، تحسنت كفاءته وأدائه. تعمل أجهزة لحام شعاع الإلكترون الحديثة في غرف تفريغ، مما يُجنّبها مشكلة الأكسدة، ويضمن لحامات نظيفة وخالية من العيوب. وقد أظهرت الأبحاث أن اللحامات المُنتجة باستخدام شعاع الإلكترون تتميز بخصائص ميكانيكية استثنائية، حيث تُشير إلى زيادة في قوة الشد بنسبة 30% مقارنةً بلحامات القوس التقليدية. علاوة على ذلك، أظهرت بعض الأنظمة زيادة في الكفاءة مع القدرة على لحام مقاطع رقيقة بسرعة 10 بوصات في الدقيقة.
تُظهر رؤى مستمدة من أبحاث حديثة حول لحام شعاع الإلكترون مزاياه الملحوظة من حيث التكلفة والمدة. على سبيل المثال، في صناعة الطيران، لم تعد هناك حاجة لعمليات تشغيل وتشطيب محددة بعد اللحام. علاوة على ذلك، تُقلل دقة هذه التقنية بشكل كبير من هدر المواد، مما يُسهم في دعم ممارسات التصنيع الصديقة للبيئة والوفاء بمعايير الجودة الصارمة.
تستمر الإصدارات المتسارعة من لحام حزمة الإلكترون في إحداث ثورة في مجال ربط المعادن من خلال تزويد الصناعات بحل موثوق به لتوليد لحامات قوية ودائمة وعالية الأداء عبر تطبيقات متنوعة.
مزايا اللحام بشعاع الإلكترون
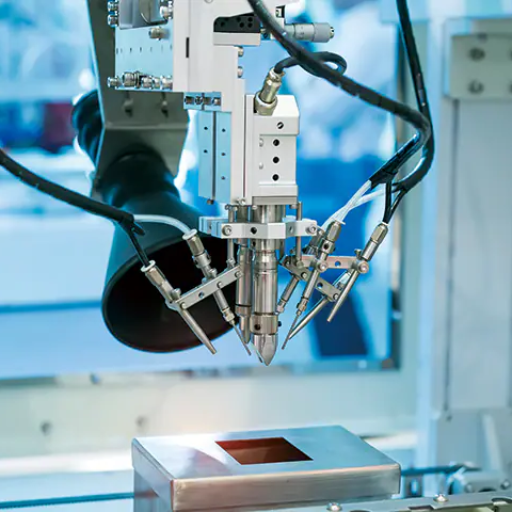
- دقة عالية: تعتبر الحرارة المطبقة بواسطة شعاع الإلكترون مثالية للأجزاء المعقدة أو الهشة لأنها لا تتسبب في ارتفاع درجة حرارة المادة وتسمح بدقة شديدة.
- تشويه المواد إلى الحد الأدنى: يعمل التطبيق المركّز للحرارة على تقليل التشوه الحراري للمادة، مما يحافظ على بنيتها.
- الكفاءة من حيث التكلفة: يعمل هذا النهج على تبسيط العمليات وتقليل هدر المواد، مما يقلل من نفقات التصنيع.
- جودة اللحام القوية: اللحامات المنتجة باستخدام هذه الطريقة تدوم طويلاً وذات جودة عالية، وقادرة على تحمل الاستخدام الصارم.
- التنوع: تُستخدم هذه الطريقة في صناعات الطيران والسيارات والإلكترونيات لأنها تعمل على العديد من المواد ذات السماكات المختلفة.
أعماق اختراق عالية يمكن الحصول عليها
أثناء اللحام، يجب تحسين بعض العوامل المهمة لتحقيق اختراق عالي العمق، مثل قوة الليزر، وسرعة اللحام، وخصائص المادة، وتركيز الشعاع. بعض آلات اللحام بالليزر الحديثة قادرة على توفير اختراق يزيد عن 10 مم في بعض المعادن، مثل الفولاذ والتيتانيوم، مع الحفاظ على سلامة اللحام.
وفقًا لإحصاءات الصناعة، فإن أنظمة الليزر عالية الطاقة التي تعمل بقدرة 10 كيلوواط أو أكثر قادرة على إجراء لحام اختراق عميق، خاصةً باستخدام لحام ثقب المفتاح. على سبيل المثال، أثبت ليزر بقدرة 12 كيلوواط قدرته على اختراق أشعة الفولاذ المقاوم للصدأ المركزة حتى عمق حوالي 25 مم، شريطة أن يكون تركيز الشعاع مثاليًا وأن تكون سرعات انتقاله مضبوطة بدقة. تُعد معايير مثل وضع الشعاع، وغاز التدريع المستخدم، وغيرها، بالغة الأهمية في تجنب المسامية الشبيهة بجوز الكاجو وتكوين لحام موحد.
علاوة على ذلك، يضمن استخدام أنظمة المراقبة الآنية استقرارًا مثاليًا للعمليات وتعديلات ديناميكية للمعايير، مما يُترجم مباشرةً إلى اختراق أعمق ولحام متسق. يُعدّ هذا المزيج من التكنولوجيا والتحكم أساسيًا للحفاظ على موثوقية العمليات في لحام المواد السميكة في قطاعات البناء وبناء السفن والآلات الثقيلة والطاقة، وغيرها.
تقليل التشوهات في معادن اللحام
يُعدّ تقليل التشوهات أثناء عملية اللحام أمرًا بالغ الأهمية، إذ يُساعد على الحفاظ على متانة الهيكل. يحدث التشوه نتيجة دورات التسخين والتبريد، مما يُسبب إجهادات داخلية وتغيرات في شكل المادة. يُمكن معالجة هذه التحديات باستخدام أساليب وتقنيات مُختلفة.
من أساليب التحكم في التشوهات الاستخدام الفعال لتسلسلات اللحام، مثل اللحام بالخطوة الخلفية أو اللحام بالتخطي. من المعروف أن هذه التسلسلات تُقلل من احتمالية الانحناء من خلال توزيع الحرارة بالتساوي على المادة. وقد أظهرت الدراسات الحديثة أن التسخين المسبق لقطعة العمل إلى قيمة محددة يُساعد على زيادة الحد الأقصى للتدرجات الحرارية ويُقلل من احتمالية التشوهات غير المرغوب فيها. كما تُظهر الأبحاث أنه يُمكن خفض التشوهات في لحامات الفولاذ الكربوني بشكل ملحوظ، بنسبة 30%، عند تسخينها مسبقًا إلى 300 درجة فهرنهايت.
يُساعد استخدام التركيبات الميكانيكية، مثل المشابك والدعامات، في الحفاظ على شكل المادة أثناء عملية اللحام. كما يُتيح استخدام تقنيات متقدمة، مثل تحليل العناصر المحدودة (FEA)، التنبؤ بالتشوهات أثناء عملية اللحام الفعلية. ويُسهّل المحاكاة تخطيط تدابير التحكم. وتستفيد الهياكل ذات اللحامات المعقدة بشكل كبير من نمذجة تحليل العناصر المحدودة، حيث سُجّل انخفاض مخاطر التشوه بنسبة 40%.
وأخيرًا، يُقلل استخدام عمليات اللحام منخفضة الحرارة، بما في ذلك اللحام بتقنية TIG واللحام بالليزر، من عرض المنطقة المتأثرة بالحرارة (HAZ) وكذلك من الإجهادات الحرارية. وتُظهر دراسة مقارنة أن اللحام بتقنية TIG يُنتج تشوهات أقل بنسبة 15-20% تقريبًا من عمليات اللحام القوسي التقليدية. وبفضل الإشراف الدقيق والحوكمة المُحكمة، إلى جانب هذه الأساليب، لا يُمكن للصناعات تحسين جودة اللحام فحسب، بل أيضًا الحفاظ على الدقة الهندسية في المنتجات النهائية.
كثافة طاقة شعاع الإلكترون
تُعد تقنية EBW من أكثر العمليات فعاليةً، حيث تتميز بكثافة طاقة عالية جدًا. تُظهر الدراسات الحديثة أن حزم الإلكترونات قادرة على تحقيق كثافة طاقة تصل إلى 10^8 واط/سم²، وهي أعلى بكثير من كثافة طاقة اللحام القوسي أو الليزري. بفضل هذه الكثافة العالية للطاقة، يُمكن تحقيق الاختراق بحرارة أقل نسبيًا، مما يُقلل بشكل أكبر من المنطقة المتأثرة بالحرارة (HAZ) والتشوه الحراري.
أظهرت دراسةٌ قارنت بين اللحام بالليزر واللحام بشعاع الإلكترون أن الأخير يُمكنه لحام مواد يصل سُمكها إلى 300 مم دفعةً واحدة، بينما يصل اختراق اللحام بالليزر إلى 25-30 مم فقط. علاوةً على ذلك، تمنع بيئة الفراغ في اللحام بشعاع الإلكترون تلوثَ منطقة اللحام وأكسدتها، مما يُحسّن جودة اللحام وخصائصه الميكانيكية.
ينصب التركيز الآن على الدقة والضبط في أنظمة التحكم الحديثة في الشعاع. على سبيل المثال، تتميز أجهزة لحام الشعاع الإلكتروني الحديثة بأنظمة عالية الدقة تُتحكم رقميًا، مما يسمح بتحكم أكبر في شدة الشعاع وتركيزه. تُحسّن هذه الدقة الدقة مع الحفاظ على الطاقة، مما يجعل لحام الشعاع الإلكتروني تقنية صديقة للبيئة لقطاعات الطيران والسيارات والطاقة النووية.
عيوب اللحام بحزمة الإلكترونات
لحام شعاع الإلكترون (EBW) له بعض الجوانب السلبية. بدايةً، يتطلب هذا الإجراء بيئة تفريغ عالية، مما يزيد من تعقيد الآلات اللازمة ويزيد من تكلفة التشغيل. علاوةً على ذلك، يُعدّ الإنتاج على نطاق صغير إلى متوسط غير اقتصادي نظرًا لارتفاع تكاليف الصيانة والإعداد الأولية. كما يتطلب لحام شعاع الإلكترون دقةً وتحكمًا ماهرًا في العمليات، مدعومًا بخبرة عالية من المشغلين، وهو سبب آخر لصعوبة اعتماده في هذه الصناعات. في النهاية، تُقيّد مرونة التطبيق في بعض الصناعات نظرًا لأن أبعاد المكونات التي يمكن لحام شعاع الإلكترون التعامل معها محدودة بحجم حجرة التفريغ.
صعوبات من غرفة التفريغ
بالنسبة لأنظمة EBW، تُشكّل الحاجة إلى الحفاظ على الفراغ قيودًا على الحصول على مكونات مختلفة وصيانتها، والتي تمتد عبر صناعات متعددة. ويتمثل التحدي الأبرز في حجم حجرة التفريغ. فالعديد من أنظمة EBW مُجهزة بحجرات قادرة على استيعاب مجموعة محددة فقط من المكونات الصغيرة والمتوسطة الحجم، مما يجعلها غير مناسبة للصناعات التي تتطلب لحام أجزاء أكبر. على سبيل المثال، تُشير الأبحاث إلى أن حجرات التفريغ لا تستوعب سوى مكونات يصل حجمها إلى 10 أمتار، مما يحدّ بشدة من استخدامها في البناء وبناء السفن، بالإضافة إلى هياكل الطيران. ومن المخاوف الأخرى ارتفاع تكلفة الحفاظ على ظروف الفراغ العالي. يتطلب الحفاظ على بيئات الفراغ مضخات فراغ متطورة وباهظة الثمن، مما يزيد من استهلاك الطاقة وتكاليف التشغيل. وتشير الدراسات إلى أن صيانة نظام الفراغ يُمكن أن تُساهم بنسبة تصل إلى 20% من إجمالي وقت توقف النظام، مما يُؤدي إلى انخفاض الإنتاجية. علاوة على ذلك، يتطلب الوصول إلى حالة فراغ عالية المستوى والحفاظ عليها تخطيطًا دقيقًا ومكثفًا، وهو ما يُضرّ بالصناعات التي تُعاني من اختناقات وتعطي الأولوية للسرعة.
أخيرًا، قد يُسبب التلوث بالجسيمات العالقة في بيئة الفراغ مشاكل. فأي ملوثات، سواءً كانت جسيمات أو غيرها، من المكونات أو المعدات، قد تُضعف جودة اللحام على الرغم من هيكل الغرفة المُحكم. يُوضح هذا الضعف الحاجة إلى ضمان معايير صارمة للغرف النظيفة، مما يزيد من تعقيد العمليات والوقت اللازم قبل اللحام. وتظل هذه التحديات، إلى جانب تحديات أخرى، محور الأبحاث الجارية التي تهدف إلى تطوير تقنية اللحام بالتفريغ.
ارتفاع تكاليف معدات اللحام
تُشكّل تكلفة شراء آلة لحام شعاع الإلكترون (EBW) عائقًا ليثوغرافيًا أمام اعتماد هذه التقنية في مختلف الصناعات. تتراوح أسعار آلات القطع المتطورة بشعاع الإلكترون بين مائة ألف ومليون دولار، نظرًا لحاجتها إلى غرف تفريغ فريدة ومولدات شعاع الإلكترون القوية.
تُعقّد جهود الصيانة المشكلة أكثر. بالنسبة لمصنّع صغير، يُعدّ إنفاق عشرات الآلاف من الدولارات على آلة EBW، بالإضافة إلى تكاليف تشغيلية إضافية كالكهرباء وآليات التبريد وغيرها من الخدمات المُلحقة، عبئًا ثقيلًا للغاية. وتُطغى أسعارها الباهظة على دقتها الفائقة وجودتها المذهلة، إذ تُكلّف مبالغ طائلة على جميع الشركات باستثناء قطاعات الدفاع والفضاء والسيارات.
بُذلت محاولاتٌ لضبط هذه التكاليف من خلال توليد أشعة مصممة لتكون أكثر كفاءة، وبناء آلات مزودة بوحدات. وقد أظهرت طرقٌ تدريجية لخفض التكاليف، مثل معالجة المكونات التي تتطلب طاقةً أقل، نتائج واعدة في برامج التحكم بالأشعة.
التحديات المرتبطة بتقنيات اللحام المختلفة
برأيي، بالنسبة لأيّ لحام، تعتمد التحديات المرتبطة بتقنيات اللحام المختلفة على التطبيق والمادة المستخدمة. ومن أمثلة التقنيات الأكثر صعوبة اللحام بالليزر، الذي يتطلب دقة عالية مع عناية خاصة بالتفاصيل، ومعدات متخصصة، والالتزام الصارم بالبروتوكولات. ومن العوامل المهمة الأخرى التي تؤثر على درجة الصعوبة طبيعة المفاصل، ومحاذاة العوارض، وخصائص المواد. ويمكن التغلب على هذه الصعوبات بالتدريب المناسب واستخدام التقنيات الحديثة.
اللحام باستخدام EBW مقابل اللحام بالليزر: تحليل مقارن
يُعدّ كلٌّ من لحام شعاع الإلكترون (EBW) ولحام الليزر من التقنيات عالية الدقة. يختلف هذان النهجان من اللحام باختلاف المعدات اللازمة، ومتطلبات الأداء، وتطبيقاتهما المحددة. على سبيل المثال، يستخدم لحام الليزر أشعة الإلكترونات المُركّزة على نقطة ليزر، مما يجعله مفيدًا في تطبيق السرعة على المواد الرقيقة بالإضافة إلى الدقة. على العكس، يستخدم لحام شعاع الإلكترونات المُركّز الذي يحتاج إلى غرف تفريغ، مما يجعله أكثر ملاءمة للمواد السميكة والتطبيقات التي تتطلب لحامات عميقة وضيقة. على الرغم من أن لحام شعاع الإلكترونات يوفر اختراقًا أعلى، إلا أن لحام الليزر أكثر مرونة وأسهل في التكامل مع الأنظمة الآلية. من الواضح أن الخيارين قابلان للتبادل بشكل أساسي مع بعضهما البعض، ويختلفان فقط في تفاصيل المشروع المحددة، وسمك المواد، وبيئة اللحام، ومقدار الدقة والسرعة المطلوبتين.
كفاءة الطاقة: مقارنة بين طريقة اللحام بالقوس الكهربائي واللحام بالليزر
فيما يتعلق بكفاءة الطاقة، يتميز كلٌّ من لحام شعاع الإلكترون (EBW) ولحام الليزر بخصائص فريدة بفضل أساليب عملهما. يتميز لحام شعاع الإلكترون (EBW) بالليزر بأعلى كفاءة للطاقة بين مختلف طرق اللحام المختلفة في الهياكل، حيث يُستغل ما يقرب من 95% من الطاقة بفعالية، بفضل تركيزه العالي. تزداد الكفاءة في بيئات التفريغ، مع أن تركيب غرف التفريغ هذه قد يستغرق وقتًا طويلاً ويستهلك طاقة كبيرة. أما في بيئات الإنتاج الضخم، فإن هذا التركيب المُستهلك للوقت يُعوّض بعضًا من ميزة الكفاءة.
من ناحية أخرى، يستهلك اللحام بالليزر ما يصل إلى 80-85% من الطاقة بكفاءة، نظرًا لعدم حاجته إلى فراغ، ويمكن توجيه الأشعة المسموح بها مباشرةً إلى المنطقة لأداء وظيفتها. علاوة على ذلك، تستخدم الوحدات الحديثة ليزر الألياف الذي يتميز بأداء أفضل، إذ يحول الطاقة الكهربائية إلى طاقة ليزر بنسبة تصل إلى 40%، مما يُحسّن استهلاك الطاقة. علاوة على ذلك، ساعد الاستخدام المتزايد للبصريات التي تتضمن تشكيل الشعاع والبصريات التكيفية في اللحام بالليزر على تقليل هدر الطاقة، وزيادة التحكم في المخرجات، مما يجعله مرشحًا قويًا للتطبيقات التي تتطلب طاقة محدودة.
على سبيل المثال، أظهرت إحدى الدراسات أن تقنية اللحام بالليزر باستخدام ليزر الألياف في العمليات التي تتضمن صفائح رقيقة من الفولاذ المقاوم للصدأ كانت أكثر كفاءة في استخدام الطاقة بنسبة تصل إلى 30% مقارنةً بأنظمة ليزر ثاني أكسيد الكربون، مما أدى إلى خفض التكاليف مع الحفاظ على سرعة ودقة التشغيل. من ناحية أخرى، غالبًا ما يُفضل استخدام لحام حزمة الإلكترونات (EBW) في لحام المواد السميكة، مثل قطع التيتانيوم، في مجال الطيران والفضاء، نظرًا لكفاءته الفائقة في استخدام الطاقة في بيئات مُتحكم بها، وعمق اختراقه، خاصةً عند التعامل مع المواد السميكة.
السرعة والدقة في أنظمة اللحام
لقد غيّرت التطورات الحديثة في تكنولوجيا اللحام الدقيق مسار العديد من الصناعات، إذ حسّنت الدقة والسرعة، مما وفّر منتجات عالية الجودة مع تقليل وقت الإنتاج. ومن الأمثلة على ذلك أجهزة اللحام بالليزر، التي تشتهر بدقتها بفضل تركيزها الصغير وقدرتها العالية على التكيف. بعد تحقيق التركيز المناسب والعمل على الأجزاء الرقيقة، تستطيع ليزرات الألياف عالية الطاقة تحقيق سرعات لحام تصل إلى 10 أمتار في الدقيقة. وهذا يجعلها مفيدة في تصنيع قطع السيارات والإلكترونيات. كما أن التحكم بها يجنّب العديد من احتمالات العيوب، مما يقلل من متطلبات التشغيل الآلي أو التصحيح بعد اللحام، مما يُبسّط سير العمل في الإنتاج بشكل أكبر.
وبالمثل، يتميز لحام شعاع الإلكترون (EBW) بدقة فائقة، إذ يعمل في الفراغ كإجراء إضافي لتقليل احتمالية التلوث. في بعض الاستخدامات، يمكن أن يصل عمق الاختراق إلى 300 مم، ويوفر لحامًا متسقًا وموثوقًا به في المواد السميكة. تُظهر الأبحاث أنه في قطاعي الفضاء والنووي، حيث تُعد الموثوقية أمرًا بالغ الأهمية، يتمتع لحام شعاع الإلكترون بإمكانية تقليل إجمالي وقت اللحام بنسبة 50% مقارنةً بالأنظمة التقليدية. وهذا مثال آخر على قدرة أنظمة تكنولوجيا اللحام الحديثة على تلبية التوقعات والمتطلبات في أي صناعة، بل وتجاوزها، من حيث السرعة والدقة والكفاءة العامة.
مجالات التطبيق والاختلافات في تكنولوجيا اللحام
تشمل مجالات تطبيق تقنيات اللحام الفضاء والسيارات والبناء وبناء السفن والطاقة النووية والتصنيع؛ وتكمن الاختلافات في مصدر الطاقة والدقة وملاءمة المواد والتكلفة.
| النقطة الأساسية | EBW | TIG | MIG | بقعة لحام |
|---|---|---|---|---|
| مصدر طاقة | شعاع الالكترون | القوس الكهربائي | القوس الكهربائي | نبضة كهربائية |
| دقة | مرتفع | معتدل | منخفض | منخفض |
| المواد | المعادن فقط | عدة | المعادن فقط | المعادن فقط |
| التكلفة | مرتفع | معتدل | منخفض | منخفض |
مصادر مرجعية
- تطوير القدرات البصرية الإلكترونية لتصنيع المكونات الكبيرة عن طريق اللحام بحزمة الإلكترونات
- المؤلف: تي دوتيلول، ر. ويديسون، دبليو كيفين
- مجلة: اللحام في العالم
- تاريخ النشر: ٥ فبراير، ٢٠٢٤
- رمز الاستشهاد: (دوتيلول وآخرون، 2024)
- ملخص:
- تناقش هذه الدراسة التطورات في تقنية لحام الحزم الإلكترونية (EBW)، وخاصةً تطبيقها في الصناعة النووية للحام عالي الإنتاجية للمكونات ذات المقطع السميك. يسلّط المؤلفون الضوء على استخدام نظام Pro-beam K2000 في مركز أبحاث التصنيع النووي (AMRC)، مشددين على أهمية ميزات تتبع المواد وخط الوصلات لضمان موثوقية العملية.
- النتائج الرئيسية:
- تقلل عملية المرور الواحد لـ EBW من أوقات التصنيع بشكل كبير ولكنها تزيد من الضغط على المشغلين بسبب الدقة العالية المطلوبة.
- يعد جهاز تعقب اللحامات، الذي يستخدم تحليل الصور الضوئية الإلكترونية، أمرًا بالغ الأهمية لتقييم الانحرافات وضمان المحاذاة الدقيقة أثناء اللحام.
- وتشير الدراسة إلى ضرورة القيام بمزيد من العمل لتعزيز موثوقية عملية اللحام استنادًا إلى نتائج متتبع اللحامات.
- بحث حول عملية اللحام بالاحتكاك والتحريك (FSW) واللحام بشعاع الإلكترون (EBW) لسبائك الألومنيوم 6082-T6
- المؤلف: بي. نوجا، تي. سكرزيكوت، إم. ويدريتشويتش، إم. وجلوفسكي، أ. وجلوسكا
- مجلة: المواد
- تاريخ النشر: 1 يوليو، 2023
- رمز الاستشهاد: (نوغا وآخرون، 2023)
- ملخص:
- تُقارن هذه الورقة البحثية بين طريقتي اللحام EBW واللحام FSW لربط سبيكة الألومنيوم EN AW-6082 T6. وتُفصّل المعايير المستخدمة في كلتا تقنيتي اللحام، وتُقدّم اختبارات شاملة للخصائص الميكانيكية والبنيوية الدقيقة.
- النتائج الرئيسية:
- وُجد أن خصائص القوة لمفصل EBW انخفضت بنسبة 23%، في حين أظهر مفصل FSW انخفاضًا بنسبة 38% مقارنة بالمادة الأساسية.
- وأشارت الدراسة أيضًا إلى فروق كبيرة في الاستطالة بين الطريقتين، حيث أظهرت EBW استطالة أقل بسبب تبخر المغنيسيوم أثناء عملية اللحام.
- عملية لحام شعاع الإلكترون لسبائك التيتانيوم Ti6Al-4V
- المؤلف: زبيغنيو وينسيل، س. فييوروفسكا، ب. فيتسوريك، أ. غونتارز
- مجلة: المواد
- تاريخ النشر: 1 يوليو، 2023
- رمز الاستشهاد: (وينسل وآخرون، 2023)
- ملخص:
- يبحث هذا البحث في عملية EBW لسبائك التيتانيوم Ti6Al-4V، مع التركيز على التغيرات الفيزيائية والكيميائية الناجمة عن عملية اللحام وتأثيرات المعالجة الحرارية بعد اللحام.
- النتائج الرئيسية:
- توصلت الدراسة إلى أن المعالجة الحرارية بعد اللحام تؤثر بشكل كبير على الخصائص الميكانيكية والبنية الدقيقة للسبائك.
- وقد لوحظ أن إجراء EBW بسرعة 8 مم/ثانية أدى إلى استنزاف محتوى الألومنيوم، على الرغم من أنه ظل ضمن الحدود المقبولة.
الأسئلة الشائعة (FAQs)
س: ما هو اللحام بحزمة الإلكترونات؟
ج: لحام شعاع الإلكترون هو طريقة لحام اندماجي تستخدم شعاع الإلكترونات عالي السرعة كمصدر حرارة لربط المواد. تتم هذه العملية داخل حجرة مفرغة من الهواء لتجنب تشتت الإلكترونات، مما يضمن تركيز شعاع الإلكترونات بدقة على قطعة العمل.
س: كيف تعمل آلة لحام شعاع الإلكترون؟
ج: تستخدم آلة لحام شعاع الإلكترونات مدفع شعاع الإلكترونات الذي يُصدر الإلكترونات من المهبط. تُسرّع الإلكترونات نحو المصعد، حيث تُركّز أيضًا في شعاع يمكن توجيهه نحو المواد المراد لحامها. ولأن الشعاع يُمكن تركيزه لتحقيق كثافة طاقة عالية، فهو قادر على إنتاج لحامات ضيقة وعميقة.
س: ما هي المكونات الرئيسية لجهاز اللحام بالحزمة الإلكترونية؟
ج: المكونات الرئيسية لآلة لحام شعاع الإلكترونات هي حجرة التفريغ، ومدفع شعاع الإلكترونات، والكاثود، والأنود. لكل قطب كهربائي غرض مختلف: يُنتج مدفع شعاع الإلكترونات الشعاع، ويُصدر الكاثود الإلكترونات، ويُسرّعها الأنود، بينما تُوفر حجرة التفريغ ظروف التفريغ العالي اللازمة للعملية.
س: ما هي فوائد المجهر اللحامي باستخدام حزمة الإلكترونات؟
ج: تتمثل الفائدة الأساسية لمسح شعاع الإلكترون في اللحام في قدرة الشعاع عالي السرعة على التركيز في منطقة صغيرة ونقشه بحشو بتشوهات منخفضة جدًا. يُعد اللحام باستخدام شعاع الإلكترون اقتصاديًا للغاية من حيث الطاقة والسرعة والكفاءة. تتميز لحامات شعاع الإلكترون بأنها خالية من المسامية ولا تتطلب مواد حشو إضافية. كما أن دقة التركيز تجعلها مفيدة لعمليات اللحام الآلية.
س: لأي أغراض يتم استخدام لحام شعاع الإلكترون؟
ج: يُستخدم لحام شعاع الإلكترون بشكل رئيسي في صناعات الطيران والسيارات والإلكترونيات وتوليد الطاقة. وهو مفيد في لحام المعادن شديدة التفاعل الكيميائي والحراري، بالإضافة إلى التطبيقات التي تتطلب دقة عالية وقوة تحمل فائقة.
س: كيف تتم مقارنة اللحام بشعاع الإلكترون مع اللحام بشعاع الليزر؟
ج: لحام شعاع الإلكترون وشعاع الليزر عمليتان دقيقتان تعتمدان على مصادر طاقة مركزة. مع ذلك، تختلفان في بعض الجوانب، إذ لا يتطلب لحام الليزر فراغًا كبيرًا، بينما يتطلب لحام شعاع الإلكترون ذلك. علاوة على ذلك، يتميز لحام الليزر بمرونة أكبر في التعامل مع المواد والبيئات التي يعمل بها، بينما يتميز لحام شعاع الإلكترون بقدرات اختراقية فائقة.
س: هل يمكن أتمتة لحام شعاع الإلكترون؟
ج: نعم، يمكن دمج الأتمتة في عمليات لحام شعاع الإلكترون. تستطيع أنظمة الحاسوب التحكم في تركيز شعاع الإلكترون، مما يُمكّن العديد من أنظمة اللحام الآلية من تحقيق لحامات متسقة وقابلة للتكرار.
س: هل هناك حاجة إلى مادة حشو في لحام شعاع الإلكترون؟
ج: في لحام شعاع الإلكترون، لا تكون مادة الحشو ضرورية عادةً. تُركّز طاقة الشعاع وتُذيب الأجزاء الأساسية بما يكفي لربطها بقوة دون الحاجة إلى مواد إضافية.
س: ما هي العوامل التي تؤثر على قوة الشعاع في لحام شعاع الإلكترون؟
ج: في لحام شعاع الإلكترون، تعتمد قوة الشعاع على جهد التسارع، وتيار الشعاع، وتركيزه. يمكن تعديل هذه الإعدادات للتحكم في عمق اللحام وجودته العامة.
س: كيف يؤثر الفراغ العالي في لحام شعاع الإلكترون على العملية؟
ج: يُعدّ الفراغ العالي في لحام شعاع الإلكترونات بالغ الأهمية لأنه يمنع تشتت الإلكترونات. تتيح هذه الميزة تركيز شعاع الإلكترونات بدقة على قطعة العمل، مما يُحسّن اختراقه وجودة اللحام.