Actualizat în noiembrie 2026 · Referință de calitate pentru sudarea oțelului structural și a conductelor
În fabricație, defectele de sudare cu arc electric industrial apar în afara îmbinării sudate. Acestea se întâmplă atunci când un electrod de sudură, o duză sub tensiune sau o clemă de sol slăbită atinge oțelul gol. Îndrumările metalurgice ale Centrului de Inovare pentru Îmbinarea Materialelor (MaJIC) precizează că o scurtă electrodizare poate aduce oțelul la aproximativ 2,500 de grade F. Placa rece din jur călește și răcește rapid oțelul la 500 de grade F în câteva secunde. Conform definiției din AWS D1.1/D1.1M:2025-AMD1 , defectele accidentale trebuie rectificate la un contur neted și verificate pentru soliditate. Regulile privind conductele conform 49 CFR § 195.226 impun fie rectificarea completă a crestăturii în toleranțele peretelui țevii, fie îndepărtarea completă a cilindrului.
Chiar și defectele mici, rezultate din inițierea instabilă sau din lipsa unui control adecvat al arcului, necesită verificare la nivelul suprafeței. O lustruire superficială a suprafeței rareori elimină schimbarea de fază subiacentă. Verificările durității în teren sunt detaliate pe Forumul de Inspecție și Calificare al Societății Americane de Sudură . Acestea arată că o cicatrice de șlefuire la nivel poate citi sub RC 18 la o suprafață pătată. Cu toate acestea, un miez martensitic RC 34 până la 42 este încă prezent la aproximativ 1/32 de inch sub suprafață. Pentru a îndepărta complet acest strat întărit, este necesară șlefuirea controlată a amestecului și gravarea chimică prin revenire cu persulfat de amoniu sau nital. Ulterior, inspectorii efectuează teste cu particule magnetice și verificarea cu ultrasunete a grosimii peretelui.
Specificații rapide: Defecte de sudare la arc electric și praguri de eliminare conform codului
| Ciclu de călire termică pe oțel rece | Se încălzește peste 2,500 °F și se auto-răcnește sub 500 °F în câteva secunde (MaJIC / Canadian Metalworking) |
| Duritatea măsurată a substratului și a sudurii | Punct dur subteran RC 34 până la 42 (date de teren AWS CWI); vârf HV10 500 până la 751 pe oțel S355 (NIH PMC11084295) |
| Adâncimea tipică de excavare cu schimbare de fază | Adâncime minimă de șlefuire de aproximativ 1/32 inch (0.8 mm), lustruită la granulație 120 înainte de gravarea chimică |
| Formulări cu gravare chimică prin revenire | 20% persulfat de amoniu / 80% apă (în greutate) la 120 - 150 °C (sau pulverizare 1:10 la 60 °C); 3% până la 5% Nital timp de 10 secunde |
| Adâncimea maximă de măcinare a conductei | Până la 12.5% din grosimea nominală a peretelui (87.5% din grosimea rămasă a peretelui conform toleranței de fabricație și 49 CFR 195.226) |
| Standarde de guvernare (2025–2026) | AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 (Ref. 601), 49 CFR § 195.226, 29 CFR § 1910.254, AMS 2700 |
Ce sunt defectele de sudare la arc electric? Metalurgie cu călire rapidă și analiză a defecțiunilor
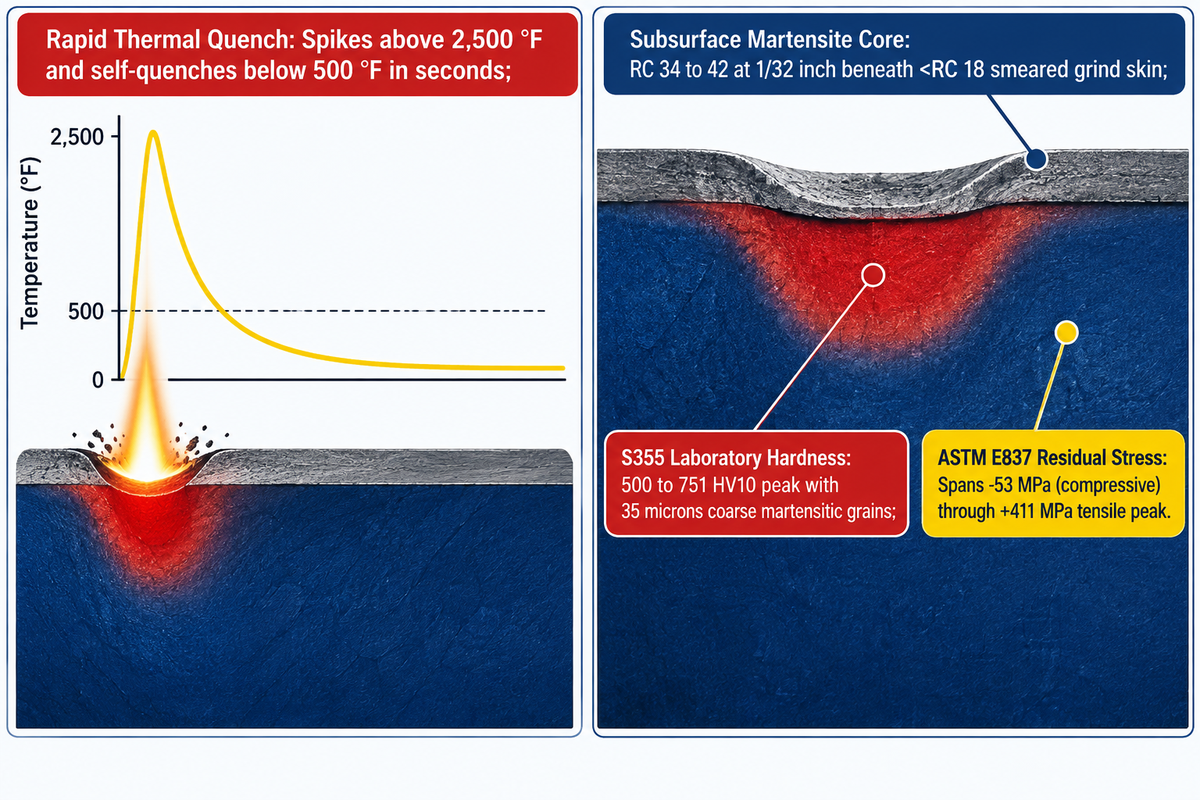
Un arc electric este un crater retopit localizat și o zonă întărită, afectată termic, formată în afara îmbinării sudate. Conform datelor MaJIC din Canadian Metalworking, punctul atinge un vârf peste 2,500 de grade Fahrenheit și se răcește sub 500 de grade Fahrenheit în câteva secunde. Pe oțelul S355, în studiul NIH PMC11084295 , călirea rapidă atinge între 500 și 751 HV10.
Unii angajați din atelier explică urmele de arc electric rătăcite ca fiind zgârieturi cosmetice superficiale pe care le pot acoperi sablajul sau grundul. Orice element care provoacă o linie de rezistență poate duce la o lovitură accidentală. Aceasta topește o baie topită superficială, furnizând în același timp un aport total de căldură aproape zero într-o piesă de prelucrat rece și masivă. Piesa de prelucrat rece acționează ca un radiator imediat și modifică structura metalului de bază. Această încălzire și răcire rapidă blochează carbonul într-o rețea cristalină tetragonală distorsionată, centrată pe corp. Călirea produce martensită nerevenită. De asemenea, lasă tensiuni reziduale cuprinse între -53 MPa (compresie) și +411 MPa (cu tensiuni reziduale de tracțiune maxime între +300 și +411 MPa) în testele de găurire ASTM E837 pe epruvete S355 cu electrozi rotunzi.
În analiza formală a defecțiunilor, fiecare lovitură de arc neîndepărtată acționează atât ca un punct dur metalurgic, cât și ca o crestătură de tensiune geometrică. În timpul încărcării și descărcării traficului podului, microfisurile inițiate pe marginea craterului întărit se propagă de-a lungul tablierului podului și se pot amesteca cu alte tipuri de fisuri prin coroziune sub tensiune, cum ar fi fisurile. Fluctuațiile interne ale presiunii în conducte determină aceeași creștere a fisurilor. Fabricanții care evaluează fisurile la rece induse de hidrogen în sudurile structurale iau în considerare cei trei factori declanșatori ai loviturii de arc: martensita nerevenită, tensiunea de tracțiune localizată și hidrogenul prins, fie din flux saturat, fie din grăsime.
De ce un arc electric vagabond pe oțel formează martensită nerevenită și microfisuri?
Un arc electric parazit creează o martensită nerevenită, deoarece contactul cu arc de milisecunde topește o baie superficială fără a preîncălzi placa. Această masă rece determină o rată de răcire extremă. Carbonul nu poate difuza în ferită și perlită moale. Sub electrozi rotunzi de 4.00 mm pe oțel S355 de 10 mm, NIH PMC11084295 documentează granule cristaline martensitice grosiere de 35 microni sau mai mari.
În timpul sudării normale cu treceri multiple în interiorul unui canal conic, aportul susținut de căldură încetinește răcirea, iar trecerile ulterioare temperează cordoanele anterioare. O lovitură în afara canelurii nu primește nicio trecere de revenire. Acest aspect este acoperit în programa de sudare a țevilor de la Institutul de Tehnologie Lake Washington . Insulele martensitice izolate se contractă în timpul răcirii și creează fisuri de crater sau microgoluri sub cordon. Inspectorii de sudură certificați AWS au efectuat demonstrații de îndoire ghidată pe bare plate de 3/8 inch și 1/2 inch. Aceștia au efectuat sudarea cu sârmă E6010, E7018 sau MIG și au lustruit oțelul înainte de demonstrație. Chiar și după lustruirea suprafeței, specimenul s-a deschis brusc peste lovitură în timpul îndoirii.
Cauze frecvente ale loviturilor de arc electric vs. suflarea arcului electric, stropirea și tăierea sudurii
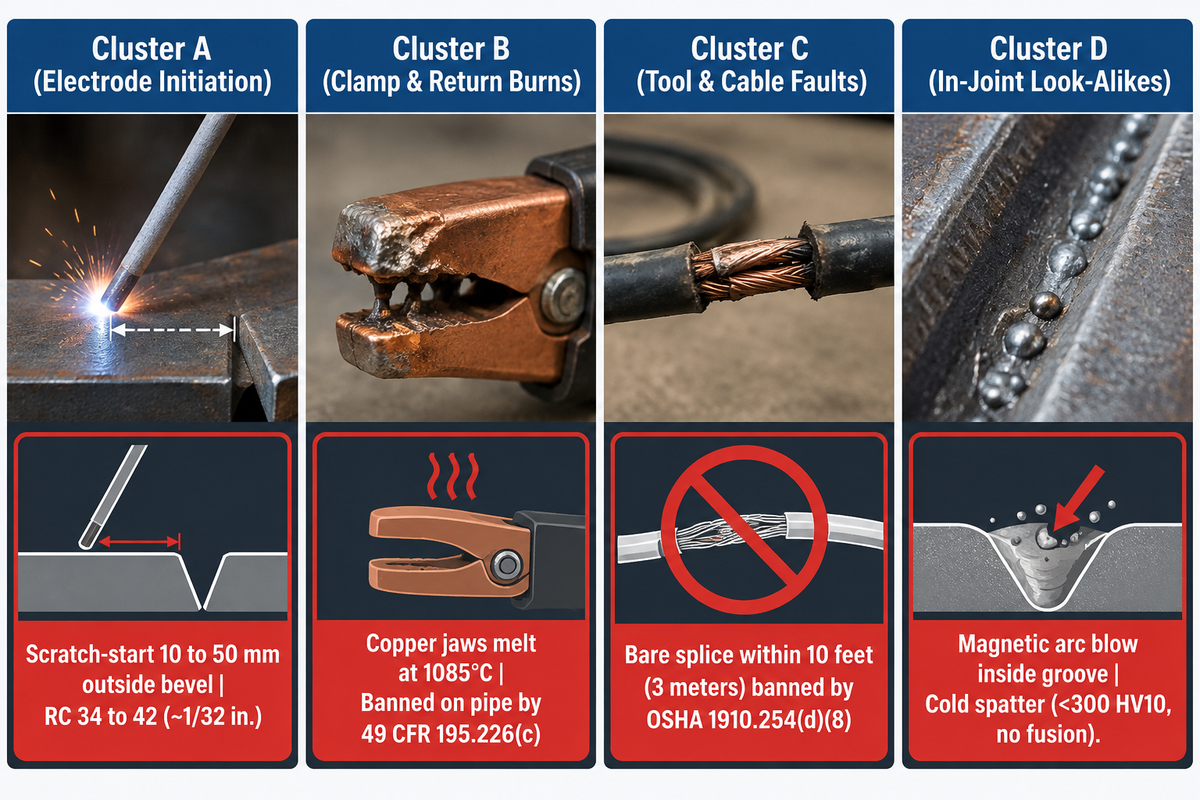
Patru căi provoacă declanșarea arcului electric în metalul-părinte. Pornirile de zgârieturi cauzate de electrodul în afara canelurii, contactul cu oțelul și arcul electric pe o clemă de împământare slăbită sunt trei dintre căi. A patra cale este scurgerea de curent prin îmbinările de cabluri interzise la o distanță de 3 metri de OSHA 29 CFR 1910.254(d)(8) . Aprinderile reale ale metalului-părinte îl topesc, spre deosebire de stropii reci.
Inspecțiile la fața locului se blochează atunci când sudorii interpretează greșit acest tip de defect cu neregularități în canelură în sudură. Pentru a rezolva apariția loviturilor de arc, trebuie să înțelegeți că fuziunea metalului de bază este diferită de stropii liberi. Globulele de stropi de sudură liberi se răcesc împotriva crustei de laminare fără o fuziune profundă, iar dacă este prezentă o rădăcină de arc eronată în punctul de impact, aceasta se va fuziona cu metalul de bază. Degajarea vârfului sudurii lasă un canal liniar continuu de-a lungul marginii topite, mai degrabă decât un crater, de-a lungul limitei fuziunii. Crăpăturile liniare ale vârfului sudurii și marcajele de contact ale electrodului sunt diferite și pot fi determinate prin inspecția cauzelor degajării vârfului sudurii și măsurarea canelurii.
În timp ce sunt sub tensiune de funcționare, acele lentile localizate cu duritate ridicată funcționează ca puncte de inițiere a fisurilor extrem de periculoase și ca locuri primare de inițiere a fisurilor. Arcul electric în circuitul de retur este la fel de periculos. O clemă cu arc slabă se găsește adesea peste rugină, vopsea sau stropi aderenți pe o conductă de 16 inch sau o grindă grea. Curentul de sudură sare apoi peste spațiul de aer și topește clema în piesa de prelucrat. Fălcile din aliaj de cupru se topesc la aproximativ 1085°C și se știe că penetrează limitele granulelor oțelului, provocând astfel fisuri prin fragilizare. De asemenea, OSHA 29 CFR 1910.254(c)(2)(iii) interzice utilizarea lanțurilor, cablurilor metalice, macaralelor, palanelor sau elevatoarelor pentru transportul curentului de sudură.
Care sunt cauzele frecvente ale arderii arcului electric?
Cauzele frecvente ale arderii arcului magnetic includ un câmp magnetic asimetric în apropierea capetelor plăcilor, magnetismul rezidual în teșiturile țevilor de oțel, amperajul mare al curentului continuu și plasarea deficitară a cablurilor de sudare. Spre deosebire de o ardere externă a arcului care stinge metalul de bază în afara îmbinării, arderea arcului deviază arcul activ de sudură în interiorul canelurii și provoacă lipsa fuziunii.
Aruncarea arcului electric se produce în timpul sudării în curent continuu în apropierea capetelor plăcilor, a deschiderilor adânci ale rădăcinilor și a teșiturilor țevilor magnetizate. Sudorii contracarează aruncarea arcului prin scurtarea lungimii arcului și înclinarea electrodului spre deviere. De asemenea, pot plasa cablul de masă în direcția opusă sudurii. Ca ultimă soluție, sudorii pot utiliza curent alternativ în limitele de 80 de volți CA manual și 100 de volți CC ale OSHA 29 CFR 1910.254(b)(3). Niciunul dintre ajustările magnetice nu permite o lovitură rătăcită pe oțelul de bază gol, în afara teșiturii.
| Grup de defecte | Tip specific de discontinuitate | Unde apare | Zonele periculoase periculoase ale subsolului și impactul durității | Dispoziție necesară în magazin |
|---|---|---|---|---|
| Cluster A: Erori de inițiere a electrodului | 1. Aprindere automată SMAW cu pornire rapidă | Margine teșită exterioară de 10 până la 50 mm | Martensită RC 34 până la 42 (adâncime de ~1/32 in.) | Șlefuire ~1/32 in., granulație 120, gravare acidă + MT |
| Cluster A: Erori de inițiere a electrodului | 2. Percuție tactilă cu tungsten GTAW | Flanșă sau perete tub adiacent | Crater superficial + risc de incluziune de tungsten | Amestecare, măcinare fină, PT sau RT verificare îndepărtare incluziuni |
| Cluster A: Erori de inițiere a electrodului | 3. Sârmă MIG neconsumată | Zona de degajare a duzei în apropierea pânzei | Punct de stingere HV10 localizat între 500 și 650 | Măcinare cu pantă de 1:4, verificare soliditate prin MT |
| Cluster B: Curent de retur și arsuri ale clemei | 4. Arsură la arcul electric al clemei cu arc slăbit | Scaun de clemă cu vârf de flanșă sau corp de țeavă | Fisuri intergranulare profunde HAZ + LME de cupru | Șlefuire crestătură, gravare cu persulfat 20%, verificare perete UT |
| Cluster B: Curent de retur și arsuri ale clemei | 5. Ardere a clapetei de împământare sudată | Exteriorul țevilor (interzis de 49 CFR 195.226c) | Zona de suprafață periculoasă (HAZ) pe toată grosimea și tensiune reziduală ridicată | Interzis pe conductele de lichide; necesită decuplare sau reparare |
| Cluster B: Curent de retur și arsuri ale clemei | 6. Arc electric rătăcit al lanțului macaralei / palanului | Ureche de ridicare și zale de contact ale lanțului | Lanț de încărcare Embrittles (interzis de 1910.254c2iii) | Puneți imediat chinga în carantină; șlefuiți și montați suprafața clemelor. |
| Grup C: Defecțiuni ale sculelor și cablurilor | 7. Așezarea Stinger-ului neizolat | Placă de punte, schelă sau tub de cazan | Craterele multiple ale grupării (scurgere de tub de cazan <1 săptămână) | Se aplică suportul de prindere 1910.254(d)(7); șlefuire + gravare |
| Grup C: Defecțiuni ale sculelor și cablurilor | 8. Conexiune rapidă pentru îmbinarea cablului gol (<10 m) | Marginea flanșei grinzii frecată de plumb | Percuție liniară de frânare + șină călită RC 34 până la 42 | Înlocuiți cablul conform 1910.254(d)(8)-(9); amestecați și măcinați |
| Grupul D: Defecte asemănătoare în articulație | 9. Suflare cu arc magnetic Wander | Canalul interior al sudurii și rădăcina sudurii | Zona de risc ridicată (HAZ) la sudură normală; cauzează lipsă de fuziune / porozitate | Ajustați cablul de împământare și lungimea arcului; crăițați dacă nu există siguranță |
| Grupul D: Defecte asemănătoare în articulație | 10. Stropi de sudură adezivă la rece | 5 până la 100 mm lângă cordonul de sudură | Fără fuziune cu metalul de bază (oțel de bază <300 HV10) | Așchii sau abraziunile cu disc lamelar ușor înainte de sablare |
Criterii de acceptare a declanșării arcului electric: AWS D1.1:2025, ISO 5817 și API 1104 comparativ
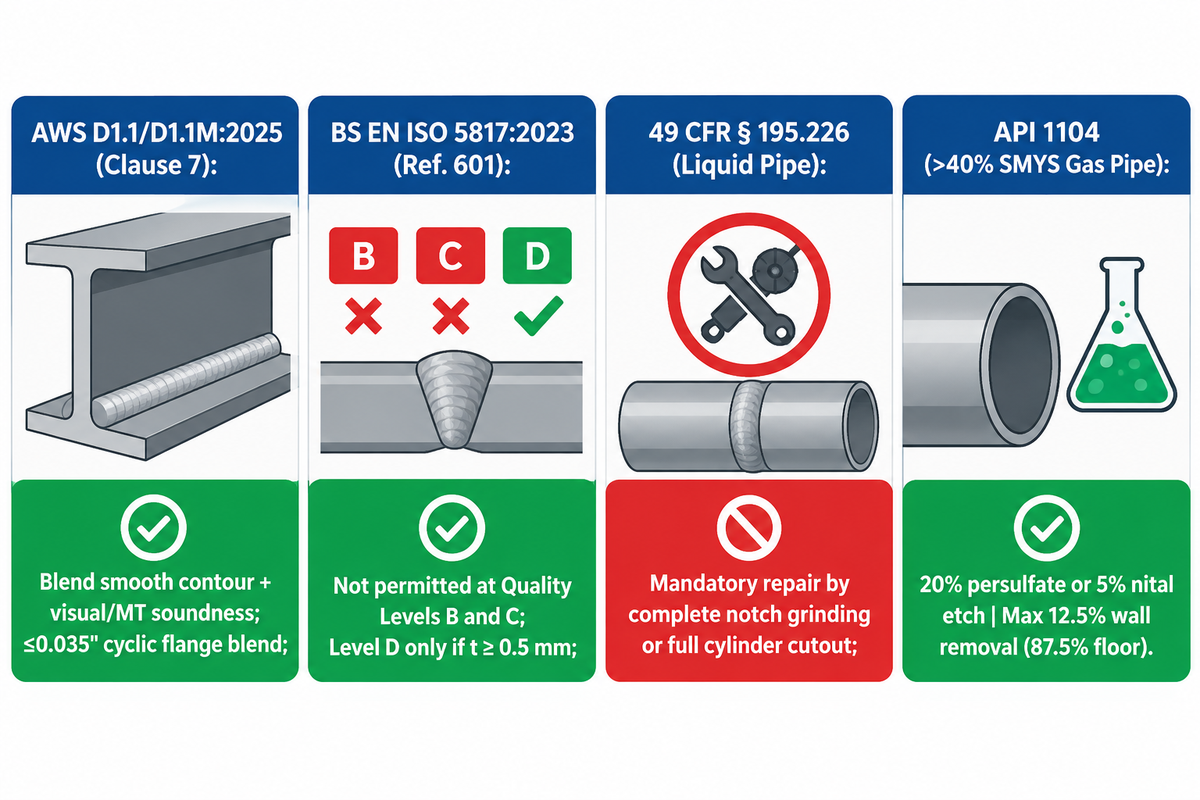
Există două categorii de coduri de reglementare: standarde de șlefuire condiționată în amestec și standarde cu toleranță zero. AWS D1.1/D1.1M:2025-AMD1 și CSA W59 impun ca defectele sau fisurile provenite de la loviturile de arc să fie amestecate până la un profil neted și verificate pentru rezistența metalului. Conform ISO 5817:2023 (Ref. 601, discutată în TWI Job Knowledge 38 Quality Levels ), arcul electric parazit nu este acceptabil la nivelurile de calitate B și C.
Inginerii de calitate resping frecvent în exces grinzile din oțel structural. Extrasele de pe rețelele de socializare afirmă incorect că AWS D1.1 impune o acumulare imediată a sudurii sau îndepărtarea grinzii pentru orice urmă iritantă. În practică, pentru grinzile aflate sub un caz de încărcare statică sau ciclică, se aplică regulile de manoperă AWS D1.1. Echipele de atelier trebuie să evite loviturile iritante în afara îmbinărilor permanente. Orice crater accidental sau fisuri de suprafață necesită o îmbinare netedă a conturului și o inspecție a solidității. Revizuirea tehnică ANSI a AWS D1.1:2025 (ediția a 23-a) afirmă că producția mondială de oțel brut a fost de 1,884 milioane de tone în 2024. Ediția din 2025 a extins prevederile pentru testarea cu particule magnetice (MT) și testarea cu penetranți (PT) pentru a evalua suprafețele reparate.
Această matrice de căutare, utilizată de personalul responsabil cu calitatea pentru a preveni confuzia între coduri, compară regulile din AWS D1.1:2025, ISO 5817:2023 referința 601 Nivelurile B/C/D, mandatele de gravare prin temperare API 1104 și 49 CFR 192 și 195 și pardoselile cu grosime de proiectare ASME B31.3/VIII.
| Cod / Nivel standard | Clauză de aplicare / Ref. | Starea inițială de „As-Struck” | Test obligatoriu post-șlefuire | Limită de grosime și declanșator de escaladare |
|---|---|---|---|---|
| 1. AWS D1.1/D1.1M:2025 (Oțel static) | Clauza 7 Manopera | Evitați sudurile permanente exterioare | Visual soundness + MT when specified | Contur neted în limitele toleranței secțiunii de frezare/proiectare; în caz contrar, reparații WPS calificate |
| 2. AWS D1.1:2025 / CSA W59 (Ciclic) | Prevederi privind sarcina ciclică | Inițiator de fisuri respingabil | Inspecția obligatorie cu particule magnetice (MT) | Amestec de flanșe de punte ≤0.035″ cu aprobarea inginerului/DOT RT sau MT |
| 3. BS EN ISO 5817:2023 Nivelul B | Ref. 601 (Articolul 1.22 Arc electric vagabond) | Nepermis (Calitate strictă) | Șlefuire + MT/PT + duritate/gravare conform ITP | Zero depreciere a metalului-mamă este permisă; necesită o dispoziție formală NCR |
| 4. BS EN ISO 5817:2023 Nivel C | Ref. 601 (Articolul 1.22 Arc electric vagabond) | Nepermis (Calitate intermediară) | Șlefuire netedă + verificare NDE a suprafeței | Grosimea rămasă trebuie să rămână la sau peste nivelul de calcul al proiectului |
| 5. BS EN ISO 5817:2023 Nivel D | Ref. 601 (Articolul 1.22, t ≥ 0.5 mm) | Permis dacă proprietățile nu sunt afectate | Verificare vizuală pentru absența fisurilor de crater | Descalificat pentru oțelurile aliate cu călire prin călire unde HAZ devine fragilă |
| 6. 49 CFR § 195.226 (Conducte de lichid) | Subpartea D § 195.226(a)-(c) | Repararea obligatorie a fiecărei arsuri a arcului electric | Îndepărtare completă a crestăturii + măsurare a peretelui | Toleranța minimă a peretelui sub specificațiile țevii declanșează deconectarea completă a cilindrului țevii |
| 7. API 1104 / Conductă de gaz de înaltă presiune | Arsuri cu arc (serviciu SMYS >40%) | Crestătură metalurgică respingabilă | 20% persulfat de amoniu sau 5% gravare cu nital | Îndepărtare maximă de 12.5% a peretelui (87.5% din suprafața nominală a podelei peretelui); repararea sudurilor este interzisă |
| 8. Conducte de alimentare ASME B31.1 | Reguli de reparare a loviturilor de arc | Remove all cracks & blemishes | PT or MT mandatory on alloy steel piping | Tuburile cazanelor cu pereți de apă lăsate nemăcinate se pot arde în <1 săptămână |
| 9. Podul NYS / Manualul oțelului DOT | Îndepărtarea loviturilor de arc ale grinzilor de pod | Defect critic de fractură respingabil | Test de duritate portabil ( | Șlefuiți dincolo de zona subterană RC 34–42 (~1/32 in.) până când duritatea inițială revine |
| 10. AWS D1.6 / AMS 2700 Oțel inoxidabil | Suprafețe inoxidabile și pasivizare | Risc de oxid și microfisuri cauzate de colorarea termică | Testare cu lichide penetrante (PT) + verificare vizuală a nuanței | Îndepărtați oxidul de la paie la violet până la metalul gol înainte de pasivarea cu azot/citric |
Cum se inspectează loviturile de arc: vizual, cu particule magnetice, penetrant și gravare acidă
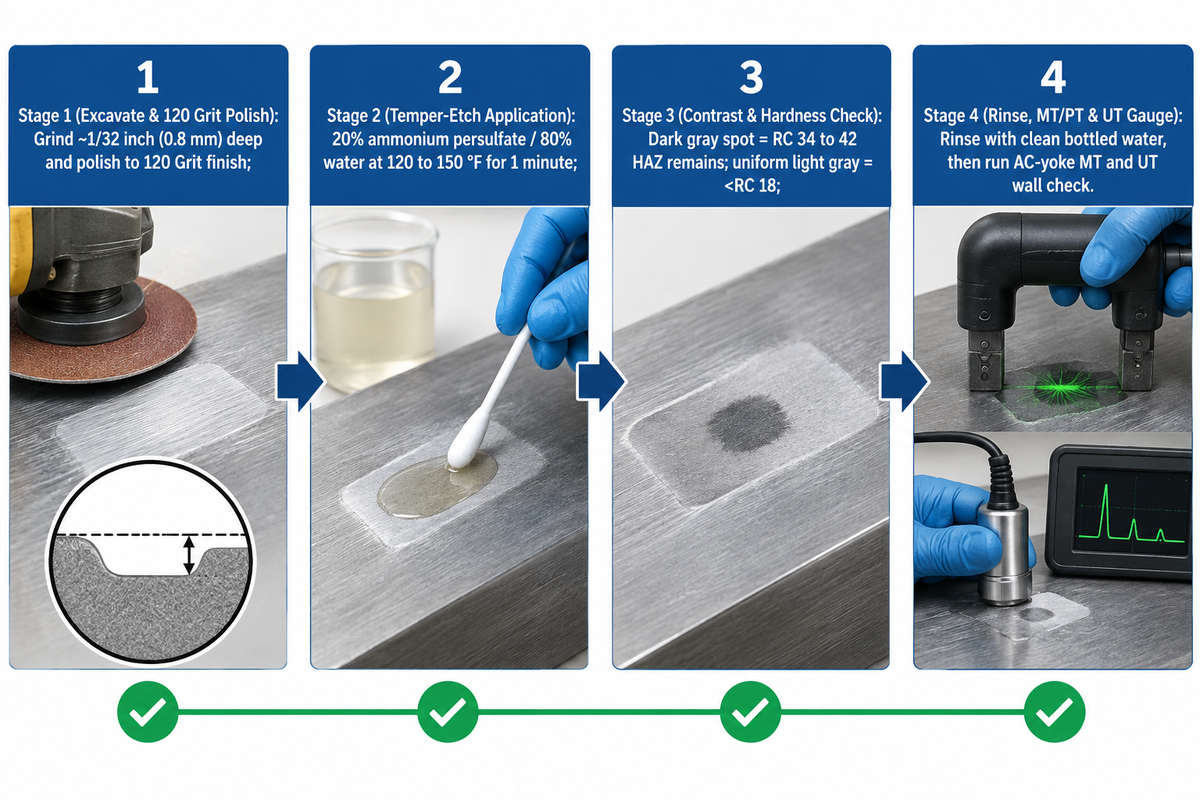
Verificarea aprinderii complete a arcului necesită două straturi de inspecție. Primul este gravarea chimică prin revenire. Pentru persulfatul de amoniu, temperaturile standard sunt între 49 și 66 grade Celsius, iar timpul standard de gravare este de 1 minut. Se utilizează în mod obișnuit doi agenți de gravare: 1) 20% persulfat de amoniu cu 80% apă și 2) 5% nital. În al doilea rând, testarea cu penetrant sau particule magnetice dovedește că nu există fisuri la suprafață.
„(a) Fiecare arsură prin arc electric trebuie reparată. (b) O arsură prin arc electric poate fi reparată prin îndepărtarea completă a crestăturii prin șlefuire... Dacă o crestătură nu poate fi reparată prin șlefuire, trebuie îndepărtat un cilindru al țevii care conține întreaga crestătură. (c) Nu se poate suda o împământare pe țeava sau fitingul care este sudat.”
O concepție greșită periculoasă în atelier este presupunerea că o inspecție curată a particulelor magnetice după șlefuirea grosieră cu disc abraziv dovedește că arsura arcului a dispărut. După cum indică inspectorii seniori AWS CWI pe Forumul AWS, discurile abrazive grosiere, în procesul de șlefuire, întinde metal ductil peste microfisuri și lasă o peliculă decarburată la suprafață. Duritatea portabilă produce RC 34 până la 42 după procesul de șlefuire. Abia după șlefuirea la o adâncime de aproximativ 1/32 inch (0.8 mm) și lustruirea cu hârtie abrazivă cu granulația 120, valoarea scade sub RC 18.
Pentru metalografia de laborator pe oțel S355, NIH PMC11084295 specifică lustruirea până la granulația P2500 și gravarea cu 3% Nital timp de 10 secunde. Tehnicienii măsoară apoi duritatea Vickers sub o sarcină de 10 kg timp de 10 până la 15 secunde pe o grilă de 0.5 mm, conform EN ISO 9015-1. Pe teren, inspectorii de conducte și poduri amestecă 1 gram de persulfat de amoniu granular cu 4 grame de apă pură. Acest amestec este egal cu un raport de greutate de 20% la 80%, în timp ce echipele de poduri folosesc și o sticlă cu pulverizator de 1:10 la 60 de grade F. Aplicată pe oțel carbon cald (120 până la 150 de grade F), orice HAZ neîndepărtată devine gri închis pe metalul de bază gri deschis în decurs de 1 minut. Atunci când este necesară o verificare volumetrică profundă pe flanșele groase reparate ale podurilor, echipele combină gravarea suprafeței cu inspecția radiografică volumetrică a sudurilor.
Confirmă gravarea cu particule magnetice sau acid îndepărtarea completă a arsurii arcului?
Gravarea macrochimică, fie cu persulfat de amoniu apos, fie cu alcool nitric nital, verifică îndepărtarea completă a zonei afectate termic de pe oțelul carbon. Testarea cu particule magnetice poate dezvălui doar fisuri superficiale sau apropiate de suprafață. Trecerea inspecției cu particule magnetice sau cu penetrant, fără gravare chimică sau testare a durității, poate lăsa o insulă martensitică fragilă RC 34 până la 42.
Gravarea cu persulfat de amoniu are o singură limită metalurgică strictă. Soluția nu acționează asupra oțelurilor inoxidabile austenitice. Pe oțelurile carbon și oțelurile slab aliate de înaltă rezistență care funcționează cu o densitate metalurgică peste 40% (SMYS), inspectorii lustruiesc cavitatea șlefuită până la un finisaj de granulație 120. Inspectorii mențin suprafața umedă cu persulfat de amoniu timp de 60 de secunde pentru a permite dezvoltarea oricărui contrast de schimbare de fază gri. Apoi clătesc cu apă curată, îmbuteliată, în loc de o cârpă de atelier uleioasă. Apoi efectuează testarea particulelor magnetice cu jug AC și măsurarea grosimii cu ultrasunete.
Șlefuire vs. Reparare calificată a sudurilor: Matematica grosimii peretelui și reguli de dispunere
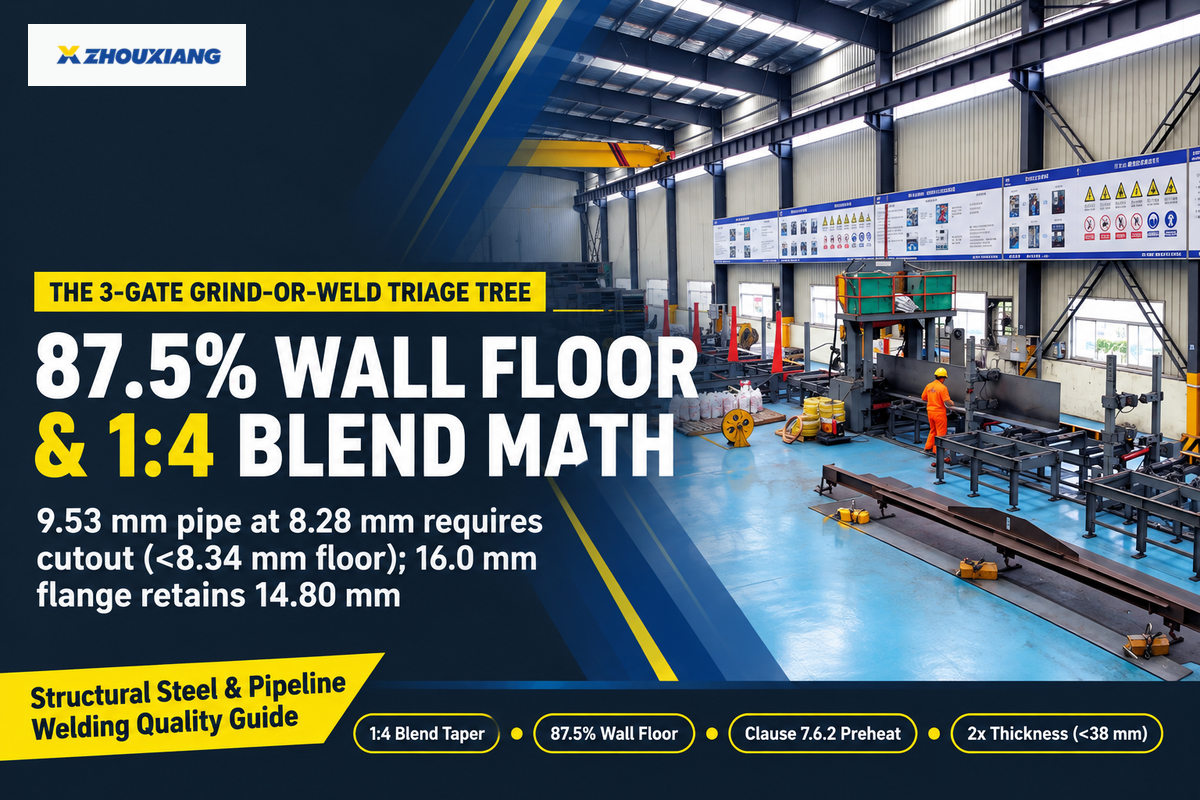
La excavarea zonei de schimbare de fază de 0.8 mm (1/32 inch), inginerii se bazează adesea pe șlefuirea amestecului peste reparațiile sudurilor pentru a obține o gravare acidă curată și a elimina indicațiile de fisuri cauzate de particulele magnetice. Grosimea rămasă a peretelui trebuie să fie egală sau mai mare decât minimul specificat, de exemplu 87.5% din peretele nominal al țevii (12.5% îndepărtare a peretelui).
Pentru a standardiza deciziile de teren pentru grinzile structurale și conductele de presiune, managerii de calitate aplică arborele de triaj cu 3 porți pentru șlefuire sau sudură :
- At Poarta 1 (Excavare progresivă și lustruire cu granulație 120), efectuați o serie de treceri ușoare folosind un disc lamelar pe o polizor de 4 inch pentru a șlefui craterul de suprafață. Aceasta elimină reîntărirea prin frecare grosieră a roților și permite o excavare de aproximativ 1/32 inch (0.8 mm) pentru a lustrui conturul.
- At Poarta 2 (Gravare chimică și poarta de soliditate NDE), ștergeți cavitatea lustruită cu un agent de corodare cu persulfat de amoniu sau nital. Dacă se observă o pată gri închis sau o citire portabilă a durității de RC 34 până la 42, efectuați din nou Poarta 1. Dacă se observă o culoare gri deschis uniformă și un RC <18, clătiți cu apă pentru a îndepărta agentul de corodare și evaluați dacă există fisuri prin testare cu particule magnetice sau cu lichide penetrante.
- At Poarta 3 (Grosimea rămasă a peretelui și poarta de dispunere a codului), dacă măsurarea cu ultrasunete a grosimii la punctul jos de la sol indică faptul că peretele rămas se află în toleranța de 12.5% a peretelui țevii, eliberați piesa. Dacă șlefuirea a dus la subțierea peretelui la mai puțin decât minimul, efectuați o decupare a cilindrului conform 49 CFR 195.226(b) sau efectuați o reparație calificată a sudurii cu conținut scăzut de hidrogen în conformitate cu AWS D1.1:2025.
Folosind un raport matematic de conicitate mixtă de 1:4, o excavație de 1.25 mm pe o țeavă API 5L de 9.53 mm lasă 8.28 mm (< 8.34 mm, 87.5% din podeaua peretelui), în timp ce o flanșă tip H ASTM A572 de 16.0 mm păstrează 14.80 mm. Deoarece 8.28 mm scade sub podeaua de 8.34 mm, țeava necesită o decupare cilindrică conform 49 CFR 195.226(b), în timp ce flanșa de 14.80 mm (carenată pe o rază de 4.80 mm) trece cu MT conform AWS D1.1:2025. Crăpăturile structurale mai adânci pot necesita repararea sudurii conform Reguli de preîncălzire AWS D1.1:2025 Clauza 7.6.2 în The Fabricator (citându-l pe inginerul senior AISC, Tom Schlafly). Conform clauzei 7.6.2, plăcile de oțel sub 38 mm necesită preîncălzire pe o distanță dublă față de grosimea metalului de bază (2 × 16.0 mm = 32.0 mm). Plăcile de 38 mm și mai groase necesită încălzire la o distanță cel puțin egală cu grosimea plăcii și nu mai puțin de 75 mm în toate direcțiile față de reparație.
Poți suda direct peste o lovitură de arc fără a o șlefui mai întâi?
Nu, nu trebuie niciodată să plasați un cordon de sudură de retuș rapid direct peste o sudură neșlefuită în afara îmbinării. Doar o sudură în canelură care va fi în cele din urmă complet retopită prin trecerea programată de rădăcină sau de umplere poate fi sudată după verificarea fisurilor de crater.
Un cordon scurt de sudură la rece captează fisurile de contracție preexistente și creează o zonă nerevenită, afectată termic. Atunci când este necesară sudarea structurală, fabricanții trebuie mai întâi să șlefuiască complet lentila martensitică fragilă și să îndepărteze fisurile prin MT. Sudorii urmează apoi proceduri de preîncălzire controlată a sudării, în conformitate cu o Specificație a Procedurii de Sudare cu Conținut Redus de Hidrogen (WPS).
- Șlefuiți la o adâncime de 1/32” și lustruiți până la granulația 120 înainte de gravare.
- Testați dacă zona afectată de carbon (HAZ) gri închis a fost îndepărtată cu persulfat de amoniu sau cu agent de corodare cu nital.
- Trebuie efectuate MT/PT și UT pentru a verifica dacă există fisuri la suprafață și pentru a verifica dacă peretele rămas nu a fost redus sub 87.5% din grosimea nominală a peretelui.
- Nu se poate crede că o șlefuire la nivel la prima trecere a lăsat o suprafață pătată conform RC 18. Integritatea peretelui trebuie întotdeauna verificată printr-o verificare a stratului inferior (RC 34-42).
- O punte rece E7018 sau MIG nu trebuie niciodată plasată peste un crater de arc extern al metalului-mamă pentru a acoperi depresiunea.
- Persulfatul de amoniu nu trebuie utilizat niciodată pe oțel inoxidabil austenitic și nici oțelul carbon gravat nu trebuie șters cu o cârpă de atelier uleioasă.
Sensibilitate la aliaje: Oțel carbon ușor, oțel călit și revenit, oțel inoxidabil și oțel duplex
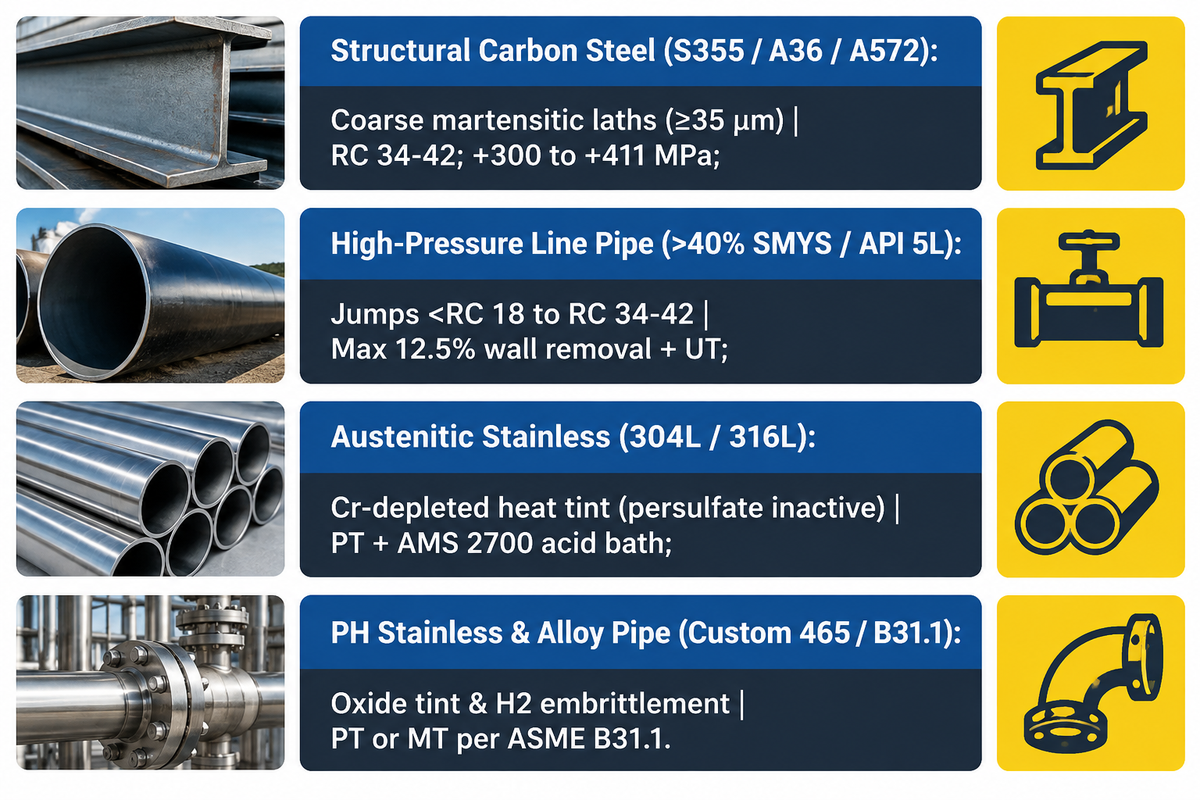
Deteriorarea prin arc electric se schimbă de la fisurare martensitică pe oțelul carbon și aliat la eroziune pasivă a peliculei pe aliajul inoxidabil. În NIH PMC11084295, oțelul structural S355 nealiat pierde rezistența la curgere Rp0.2 peste 300 °C și scade brusc cu 600 °C. Răcirea rapidă produce apoi tensiuni reziduale de tracțiune în intervalul +300 până la +411 MPa și o duritate HV10 de 500 până la 751.
Clasele cu conținut ridicat de carbon și cele călite și revenite reacționează și mai violent deoarece valorile ridicate ale echivalentului în carbon duc la transformarea completă a martensitei nerevenite la temperatura camerei. Piesele turnate cu conținut ridicat de carbon și cadrele utilajelor grele necesită aceleași practici de preîncălzire descrise în ghidul nostru pentru planificarea reparațiilor cu controlul fisurilor pentru metalele de bază fragile . Când un arc electric atinge o conductă de energie din oțel aliat ASME B31.1, inspecția cu particule magnetice sau lichide penetrante este obligatorie după măcinarea amestecului.
Oțelurile inoxidabile austenitice (304L și 316L) și clasele de oțeluri care se întăresc prin precipitare (cum ar fi Custom 465) urmează un mecanism de rupere complet diferit. Clasele austenitice nu se transformă în martensită. Drept urmare, unele ateliere lasă urme de arc electric rătăcit pe oțelul inoxidabil. Un arc electric rătăcit nu numai că îndepărtează pelicula pasivă de oxid de crom, dar lasă și cruste de oxid de diferite culori, de exemplu, paie, auriu, albastru, violet și/sau Fe metalic. Conform instrucțiunilor de pasivare AMS 2700, înmuierea unei piese din oțel inoxidabil colorate termic direct într-o baie de acid nu curăță crusta sau grăsimea. Tehnicienii trebuie mai întâi să degreseze suprafața și să îndepărteze toată nuanța termică până la metalul lucios, folosind abrazivi fără fier.
| Familie de aliaje de bază | Deteriorarea microstructurală primară | Duritate măsurată / Semnal de stres | Metodă NDE și Etch necesară | Tratament obligatoriu după măcinare |
|---|---|---|---|---|
| 1. Oțel carbon structural (S355 / A36 / A572) | Lamele martensitic-bainitice grosiere (≥35 μm) | Subsol RC 34–42; tensiune între +300 și +411 MPa | 20% persulfat de amoniu sau 3% nital + MT | Măcinare amestec granulație 120; Clauza 7.6.2 preîncălzire dacă este sudat |
| 2. Conductă de înaltă presiune (>40% SMYS / API 5L) | Crestătură martensitică nerevenită și goluri sub talon | Punctul dur sare de la | 20% persulfat sau 5% nital + MT + UT grosime | Îndepărtare maximă a peretelui de 12.5%; decupare completă a cilindrului dacă este mai adâncă |
| 3. Oțel inoxidabil austenitic (304L / 316L) | Nuanță termică sărăcită în Cr și microfisuri de crater | Non-martensitic (agent de corodare persulfat inactiv) | Testare cu lichide penetrante (PT) + audit vizual al nuanței | Îndepărtați paiul/oxidul violet până la metalul gol + baie acidă AMS 2700 |
| 4. Oțel inoxidabil / aliaj de înaltă rezistență cu pH ridicat (personalizat 465 / B31.1) | Nuanță nanometrică de oxid + risc de fragilizare cu hidrogen | Pierdere mare de rezistență și fisurare prin coroziune sub tensiune | PT sau MT conform ASME B31.1 + verificare a îndepărtării oxidului | Degresare, îndepărtare mecanică a oxidului, pasivare AAA + coacere |
Defalcarea costurilor de reparare a amorsării arcului: Șlefuire mixtă + MPI vs. Repararea și decuparea sudurii
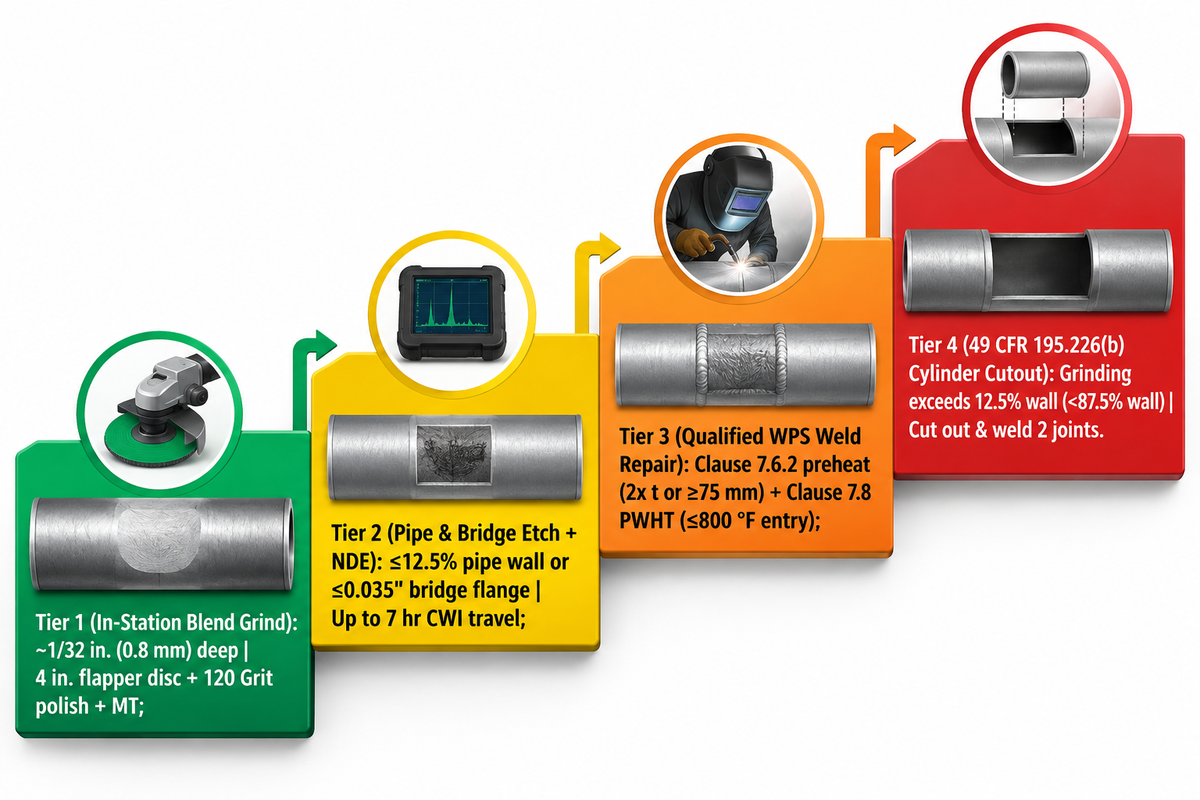
Costul total al refacerii lucrărilor în cazul unui arc electric depinde direct de amploarea a patru factori operaționali: adâncimea excavației, amploarea preîncălzirii, menținerile NDT și mobilizarea echipei. Conform rapoartelor de teren AWS CWI și 49 CFR § 195.226, remedierea începe cu o „amestec în stație” de șlefuire de 1/32 inch (0.8 mm) și se extinde până la decuparea completă a unei secțiuni de țeavă (cilindru).
Adevăratul factor de cost constă în etapa procesului în care este detectată o atingere accidentală a electrodului. Depistarea unei atingeri accidentale a electrodului la stația de montaj necesită doar o șlefuire cu disc clapeta de 10 cm, o lustruire cu granulație 120, o tamponare cu persulfat de amoniu timp de 1 minut și o verificare internă a particulelor magnetice. Ratarea aceleiași atingeri la inspecția finală ar putea duce la mobilizare pe teren sau la service. Într-un caz AWS CWI, dulgherii de teren au „sudat cu puncte” contrafișe temporare pentru desfundare la flanșa inferioară a unei grinzi. Specialistul a condus 7 ore în fiecare sens pentru a efectua un amestec maxim de disc clapeta de 0.035 cm și o verificare a pulverizării cu persulfat de amoniu 1:4 la 60 grade Celsius. Echipa a capturat toate scurgerile chimice de pe o barjă și a efectuat teste radiografice (RT) complete. Inspecțiile centralelor termice Consolidated Edison au arătat costul ratării atingerilor. Lăsarea unei atingeri cu arc neplăcută pe un tub intern al peretelui apei a dus la arderea acestuia în mai puțin de o săptămână.
Când adâncimea excavației depășește toleranța de 12.5% a peretelui țevii sau secțiunea minimă, penalizarea programată se multiplică. Conform clauzei 7.6.2 din AWS D1.1:2025, o reparație structurală calificată a sudurii pe plăci mai mici de 38 mm necesită preîncălzire pe o distanță de cel puțin 2 ori grosimea plăcii. Plăcile de 38 mm și mai groase necesită încălzire de cel puțin 1 ori grosimea, cu un minim de 3 inch (75 mm). Dacă se invocă tratamentul termic post-sudură (PWHT) din clauza 7.8, sudura este introdusă într-un cuptor conform unei proceduri scrise de încălzire și răcire. Conform codului din 2025, temperatura inițială maximă a cuptorului a fost crescută de la 600 grade F la 800 grade F. Pentru conductele de lichide guvernate de 49 CFR 195.226(b), o arsură cu arc electric deasupra solului nu poate fi reparată. Conform Titlului 49 Secțiunea 195.226 din eCFR , șlefuirea nu trebuie să reducă grosimea rămasă a peretelui sub toleranțele de fabricație. Conducta trebuie depresurizată, un cilindru plin de țeavă trebuie decupat și îndepărtat, iar o îmbinare sudură trebuie plasată și executată pe întreaga circumferință a țevii.
| Nivel de relucrare | Declanșator pentru excavații și geometrie | Pași obligatorii de execuție | Puncte de așteptare pentru asigurarea calității și NDE | Program și impact comercial |
|---|---|---|---|---|
| Nivelul 1: Măcinare structurală în stație | ~1/32 in. (0.8 mm) adâncime; secțiune peste minim | Disc abraziv cu lamelă de 4 in. contur neted + granulație 120 pentru lustruire | Soliditate vizuală + MT pe grinzi încărcate ciclic | Curățat în compartiment înainte de sablare sau amorsare |
| Nivelul 2: Conductă de înaltă presiune / Gravare punte și NDE | ≤12.5% din peretele țevii sau ≤0.035″ pierdere la flanșa punții | Polish cu granulație 120 + 20% persulfat sau 3%–5% gravare cu nital | Martor Etch ( | Necesită martor CWI/DOT (până la 7 ore de deplasare în cazurile de teren) |
| Nivelul 3: Reparații suduri structurale calificate WPS | Excavația scade sub toleranța secțiunii structurale | Îndepărtare completă a gazelor periculoase + preîncălzire conform clauzei 7.6.2 (2x t sau ≥75 mm) + umplere cu conținut scăzut de H2 | MT pre-sudură, înregistrare temperatură între treceri, MT/UT post-sudură, Clauza 7.8 PWHT (intrare ≤800 °F) | Reținere NCR în mai multe schimburi; solicitați o ofertă în atelier în funcție de grosimea plăcii |
| Tier 4: 49 CFR 195.226(b) Decupaj cilindru țeavă | Șlefuirea depășește toleranța de 12.5% a peretelui (<87.5% perete) | Decupați întregul cilindru de țeavă care conține crestătură + sudați 2 îmbinări circumferințale | Test de sudură cap la cap cu circumferință completă RT/UT + test de presiune | Cel mai ridicat nivel de cost; oprește instalarea liniilor sau testarea hidrostatică |
Cum să preveniți declanșarea arcului electric în sudarea în atelier și pe liniile automate de tip H
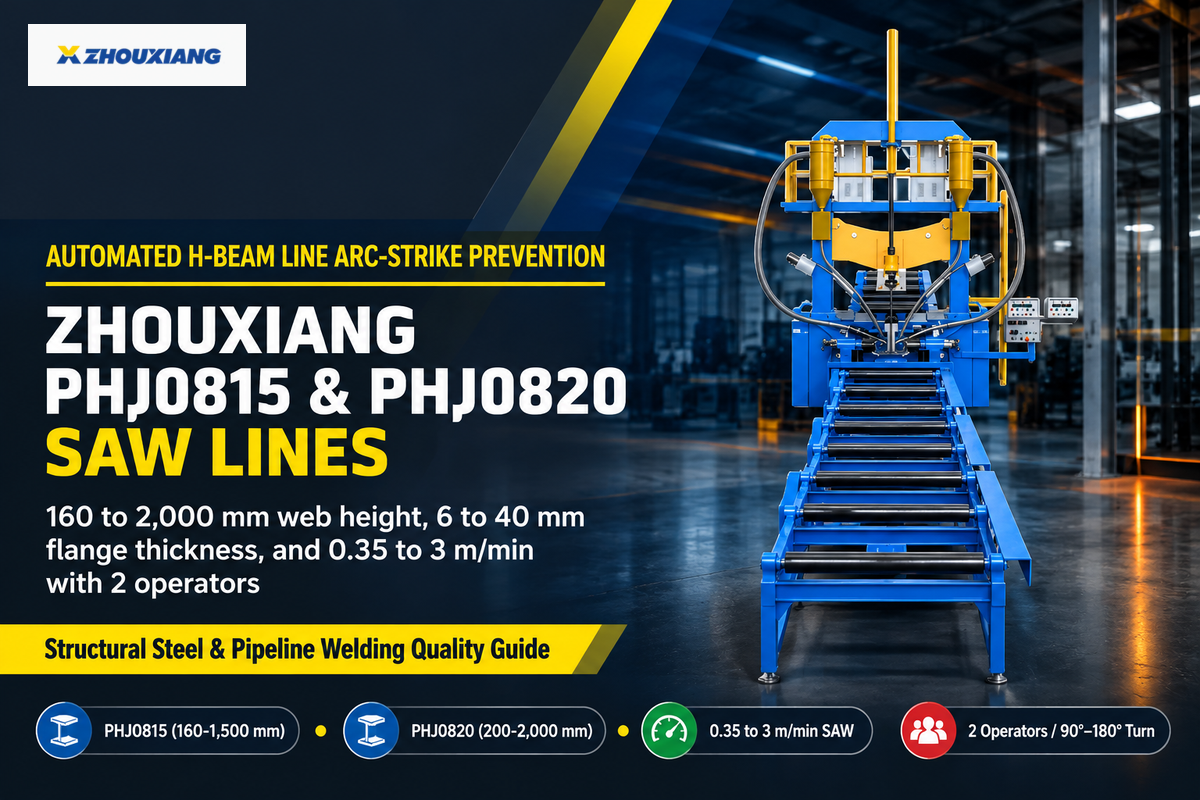
Atelierele de fabricație previn declanșarea arcului electric prin aplicarea controalelor electrice OSHA 29 CFR 1910.254 în compartimentele manuale. În fabricile structurale, fixarea manuală de la armătură la flanșă este înlocuită de un ansamblu hidraulic integrat și de linii de sudare cu fascicul cu arc scufundat. Pentru cele două modele, liniile PHJ0815 și PHJ0820 de la Zhouxiang pot procesa armătură de la 160 la 2000 mm cu viteze de la 0.35 la 3 m/min, cu 2 operatori.
(1910.254(d)(7)) Suporturi de electrozi. Suporturile de electrozi care nu sunt utilizate trebuie amplasate astfel încât să se evite contactul electric cu persoanele, obiectele conductoare, rezervoarele de combustibil sau gaze comprimate. (1910.254(d)(8)) Șoc electric. Cablurile cu îmbinări la o distanță de maximum 3 m de suport nu trebuie utilizate. (1910.254(d)(9)(iii)) Cablurile cu izolație deteriorată sau conductori goi trebuie înlocuite.
La stațiile de sudare manuală cu arc metalic protejat (SMAW) și GTAW, supervizorii efectuează auditul în 5 puncte al curenților vagabonzi înainte de fiecare tură.
- Pentru Inițierea arcului de tăiere în canelură sau pe filet, sudorii sunt instruiți să inițieze strict în interiorul canalului de sudură sau pe o clapă de avans sacrificată. Metalul de sudură care avansează topește apoi punctul de inițiere.
- Pentru Cleme de împământare cu înșurubare pe metal gol, înlocuiți clemele cu arc slabe cu cleme cu șurub cu cuplu mare fixate pe metalul gol curat. De asemenea, îndepărtați stropii aderenți de pe clemele magnetice în conformitate cu OSHA 1910.254(d)(2).
- Pentru Cablu fără îmbinări de 3 m și suporturi izolate, agățați ace vii în suporturi izolate conform 1910.254(d)(7). Orice cabluri care prezintă fire goale sau îmbinări la o distanță de maximum 3 m de suport trebuie eliminate conform 1910.254(d)(8)-(9).
- Pentru Polaritate și izolare a căii de retur, fixați îmbinările de retur ale dispozitivelor de fixare conform prevederilor din 1910.254(c)(2)(iv) și izolați macaralele și cablurile metalice conform prevederilor din 1910.254(c)(2)(iii). Mențineți aerul de răcire în limitele temperaturii de 40 °C (104 °F) și altitudinei de 3,300 de picioare (1,005.8 m) a mașinii.
- Pentru Fixare mecanizată a dispozitivelor de fixare și aprindere automată, Cerere de brevet USPTO US20060138090A1 Perechea clemelor mecanice CPC B23K37/0435 cu sudarea cu arc scufundat cu cărucior B23K9/186. Această arhitectură reduce timpul de execuție pentru utilaje speciale de la 12 la 15 luni la 3 până la 6 luni și elimină fixarea manuală cu stick.
În fabricile de oțel greu pentru structuri metalice, majoritatea loviturilor de arc electric ale metalului de bază se produc în timpul acoperirii manuale a inimii pe flanșă a grinzii H și în timpul răsturnării cu macaraua suspendată. Fabricile pot integra asamblarea, sudarea cu arc scufundat, strunjirea hidraulică la 90°/180° și îndreptarea într-o linie automată de asamblare a grinzii H și sudare cu arc scufundat . Acest lucru elimină fixarea manuală cu bandă magnetică și căile de curent ale lanțului macaralei de pe inimă și flanșe. Înființată în 1991, Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. construiește PHJ0815 (inimă 160 până la 1,500 mm, flanșă 6 până la 25 mm) și PHJ0820 (inimă 200 până la 2,000 mm, flanșă 8 până la 40 mm). Ambele linii de grinzi H funcționează la o viteză SAW de 0.35 până la 3 m/min, cu 2 operatori într-un spațiu de lucru cu 2/3 mai mic. Alinierea mecanizată a inimii pe flanșă și rotirea la 90/180 de grade elimină loviturile de fixare manuală. Rigidizările complexe și subansamblurile cu grinzi casetate beneficiază de roboții de sudare industrială programabili . Controlul robotizat al torței menține fiecare început de arc blocat în interiorul traiectoriei programate a îmbinării.
Comparație specificații linie automată cu fascicul H — Zhouxiang PHJ0815 vs. PHJ0820 (specificații din fabrică publicate):
| Parametru | Linia Zhouxiang PHJ0815 | Linia Zhouxiang PHJ0820 | Cum previne declanșarea arcului vagabond |
|---|---|---|---|
| Interval de înălțime a benzii | 160 până la 1,500 mm | 200 până la 2,000 mm | Centrarea hidraulică aliniază banda fără a utiliza manual o bară de ridicare și un baston de fixare |
| Interval de grosime a benzii | 6 până la 16 mm | 6 până la 30 mm | Strângerea continuă a rolelor previne arderea pânzei subțiri și umflăturile parazite |
| Lățimea și grosimea flanșei | 150 până la 800 mm lățime; 6 până la 25 mm grosime | 200 până la 800 mm lățime; 8 până la 40 mm grosime | Saboți speciali pentru șlefuirea mașinii, care evită arsurile provocate de arcul electric la marginea flanșei, în cazul prinderii cu arc |
| Lungimea piesei de prelucrat și viteza fierăstrăului | 6,000 până la 15,000 mm; 0.35 până la 3 m/min | 6,000 până la 15,000 mm; 0.35 până la 3 m/min | Ferăstrăul electric cu arc simplu și fir dublu se aprinde sub flux granular în interiorul rădăcinii filetului |
| Dimensiunea echipajului, amprenta și virajele | 2 operatori; spațiu pe podea redus cu 2/3; rotire 90°/180° | 2 operatori; spațiu pe podea redus cu 2/3; rotire 90°/180° | Rotirea hidraulică înlocuiește lanțurile macaralei (conform OSHA 1910.254(c)(2)(iii)) |
O lovitură cu arc parazit pe carbon sau oțel slab aliat formează o lentilă martensitică nerevenită. Duritatea subsolului atinge RC 34 până la 42 în verificările pe teren și 500 până la 751 HV10 pe specimenele de laborator S355. Echipele trebuie să șlefuiască și să șlefuiască la o adâncime de aproximativ 1/32 inch pentru a curăța stratul întărit. În funcție de aplicarea regulilor structurale AWS D1.1 sau a limitelor conductelor API 1104 și 49 CFR 195.226, inspectorii verifică apoi soliditatea prin verificări vizuale, cu particule magnetice sau prin gravare prin revenire. La scară largă, atelierele previn loviturile prin utilizarea unor elemente de fixare, a disciplinei de cabluri OSHA 1910.254 și a liniilor automate cu fascicul H.
Eliminați loviturile de arc electric prin sudură manuală prin puncte la producția de grinzi structurale în H
Doriți să simplificați lucrările de refacere a inspecției vizuale AWS D1.1 și să înlocuiți fixarea manuală a inimii pe flanșă, răsturnarea macaralei și manipularea în mai multe stații? Furnizați-ne înălțimea inimii grinzii H (160 până la 2000 mm) și grosimea flanșei (6 până la 40 mm), iar inginerii de la Wuxi Zhouxiang vă vor oferi un aspect al liniei PHJ0815 sau PHJ0820 și o ofertă de preț în funcție de tonajul lunar.
Explorați liniile de sudare cu grindă H PHJ0815 și PHJ0820 și solicitați o ofertă →
Întrebări frecvente despre defectele de sudare la arc electric
Ce este o declanșare a arcului electric în sudură și este întotdeauna un defect care poate fi respins?
Un arc electric este un contact neplanificat cu arcul electric în afara canelurii de sudură pe metalul de bază și nu este întotdeauna un defect automat respingabil în toate codurile. Conform definiției din codul în vigoare și a nivelului de metal solid rămas, acesta poate fi permis. Conform ISO 5817 Nivelurile B și C, nu este permis. AWS D1.1 prevede că șlefuirea conturului neted și verificarea solidității sunt permise.
Cât de adânc pătrunde zona afectată termic sub lovitura unui arc electric parazit?
O zonă afectată termic de arc electric parazit pătrunde la o adâncime de aproximativ 0.8 mm (1/32 inch) pe oțelurile carbon și oțelurile slab aliate, unde chiar și o scurtă milisecundă de contact cu peria electrodului topește suprafața și formează un crater. Înainte ca stratul fragil de sub suprafață să dispară din cauza lustruirii vizuale, cicatricea este îndepărtată și, prin urmare, pentru verificarea îndepărtării, este necesară o gravare chimică pentru a îndeplini specificațiile conductei.
Cum previi declanșarea arcului electric la sudarea cu electrod electrostatic (SMAW) sau TIG?
Inițiați întotdeauna arcul de sudare strict în interiorul canalului de sudură pregătit. Cordonul de sudură care avansează se topește apoi și se revigorează punctul de pornire, sau sudorii pot aprinde pe clapete de sacrificiu. Pentru GTAW, treceți de la aprindere la zero la aprindere de înaltă frecvență sau arc de ridicare și odihniți port-electrozii activi în suporturi izolate între treceri.
De ce pot clemele de împământare din cupru să agraveze fisurarea la arc electric pe oțelul carbon?
Clemele de retur din cupru slăbite, care formează arcuri electrice împotriva topiturii de oțel, lasă urme de cupru pe suprafață, declanșând fragilizarea metalului lichid de-a lungul limitelor granulelor de austenită și a microfisurilor intergranulare adânci.
Ce agent de corodare verifică dacă o zonă afectată termic de arcul electric a fost șlefuită pe o țeavă din oțel carbon?
Pipeline inspectors swab the ground and 120 Grit polished cavity with a 20% aqueous ammonium persulfate solution (mixed 20% persulfate to 80% pure water by weight) or a 5% nital solution. Remaining heat-affected martensitic metal etches noticeably darker gray against the uniform light-gray ferritic-pearlitic parent steel. When a dark spot appears, technicians grind incrementally and re-etch until uniform color returns. They then rinse with clean water and perform magnetic particle testing plus ultrasonic wall-thickness verification.
Afectează arcul electric oțelul inoxidabil austenitic 304 sau 316L dacă acesta nu formează martensită?
Da. Arcurile electrice parazite de pe oțelurile inoxidabile austenitice 304 și 316L distrug pelicula pasivă protectoare de oxid de crom, lasă în urmă depuneri de depunere termică și inițiază coroziune rapidă prin pitting cu clorură.
Cum tratează AWS D1.1:2025 inspecția vizuală a loviturilor de arc electric pe elementele structurale din oțel?
Regulile de manoperă structurală AWS D1.1/D1.1M:2025 prevăd că producătorii trebuie să prevină loviturile parazite în afara îmbinărilor permanente. Echipele trebuie să îmbine orice crater sau fisuri accidentale de suprafață într-un contur neted înainte de a verifica soliditatea. Cicatricile de suprafață sunt de obicei observate pentru prima dată în timpul inspecției. Acestea apar în zona de montaj, când membrii echipei asamblează subansamblurile. Adesea, inspectorii efectuează teste cu particule magnetice pe grinzi de pod încărcate ciclic, plăci călite și revenite de înaltă rezistență sau cratere suspecte, înainte de a permite elementelor structurale să treacă la sablare, amorsare sau montaj.
Referințe și surse
- Lovituri cu arc electric: Mai dăunătoare decât crezi (Jeff Molyneaux, Centrul de Inovare pentru Materiale) Prelucrarea metalelor canadiană / Fabricație și sudură canadiană
- Codul de sudură structurală AWS D1.1/D1.1M:2025-AMD1, Oțel Societatea Americană de Sudare (AWS)
- 49 CFR § 195.226 Sudare: Arsuri cu arc electric Departamentul Transporturilor din SUA, Administrația pentru Siguranța Conductelor și Materialelor Periculoase (PHMSA)
- Discuții tehnice privind inspecția și calificarea: Aprinderea arcului, gravarea cu persulfat de amoniu și duritatea subsolului Forumul Societății Americane de Sudură
- Compararea proprietăților mecanice ale suprafețelor dure pe oțel structural S355 (PMCID: PMC11084295) Institutele Naționale de Sănătate din SUA / Biblioteca Națională de Medicină (Materiale, 2024)
- Țevi de sudură: Capitolul despre lovituri de arc Open Washington / Institutul de Tehnologie Lake Washington
- 29 CFR § 1910.254 Sudare și tăiere cu arc Departamentul Muncii din SUA, Administrația pentru Securitate și Sănătate în Muncă (OSHA)
- Standarde de aplicare, coduri de practică și niveluri de calitate (Cunoștințe profesionale 38: BS EN ISO 5817) Institutul de Sudură (TWI)
- AWS D1.1:2025, Modificări la Codul de Sudură Structurală, Oțel Institutul Național de Standardizare American (ANSI)
- O scurtă prezentare generală a unor modificări ale codului AWS D1.1 (Dan Davis și Tom Schlafly, inginer senior AISC) Fabricatorul (Asociația Fabricatorilor și Producătorilor)
- Publicația cererii de brevet SUA US20060138090A1: Sistem de prindere a dispozitivelor de fixare și de sudare cu arc scufundat a căruciorului Oficiul pentru Brevete și Mărci al Statelor Unite (USPTO / Google Patents)
De ce echipa noastră de ingineri a scris acest ghid
Această compilație reunește diverse coduri și standarde care guvernează acceptarea aprinderii arcului electric, de la AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 Ref. 601, 49 CFR § 195.226, OSHA 29 CFR § 1910.254, precum și parametrii de gravare chimică prin revenire și calculele grosimii peretelui rămas pentru fabricanții de oțel. Compania produce linii automate de asamblare-sudură-îndreptare a grinzilor H (PHJ0815 și PHJ0820), aparate de sudură cu arc scufundat tip gantry și roboți de sudură industriali. Compania nu vinde substanțe chimice de gravare NDT sau consumabile pentru șlefuire manuală. Acest document a fost revizuit de echipa tehnică a Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd.