
Tipurile de bare de sudură cu refacere dură acoperă cinci familii principale de aliaje AWS A5.13, cu o rezistență cuprinsă între 18 HRC și peste 70 HRC. Selectarea electrodului greșit în aplicațiile industriale de sudură poate uza o piesă mai repede decât dacă aceasta este lăsată neacoperită. Utilizarea unei bare de carbură de crom fragile cu o rezistență de 60 HRC pe un ciocan concasor duce la exfolierea stratului de acoperire. Utilizarea unei treceri moi de mangan într-un jgheab de nisip fin poate, de asemenea, să dea greș, deoarece alunecarea la stres redus nu provoacă niciodată ecruisare.
Acest ghid tehnic corelează clasificările din standardul AWS A5.13 pentru suprafețe dure cu abraziunea prin alunecare, impactul, frecarea metal-metal și coroziunea termică. Veți afla cum diluția metalului de bază modifică chimia de la prima trecere în diverse aplicații de suprafață dură. De asemenea, explicăm când sunt obligatorii straturile tampon și cum diferă suprapunerile manuale cu adeziv de fabricația automată a grinzilor.
Cum sunt clasificate tipurile de bare de sudură cu refacere dură conform AWS A5.13 și mecanismului de uzură?
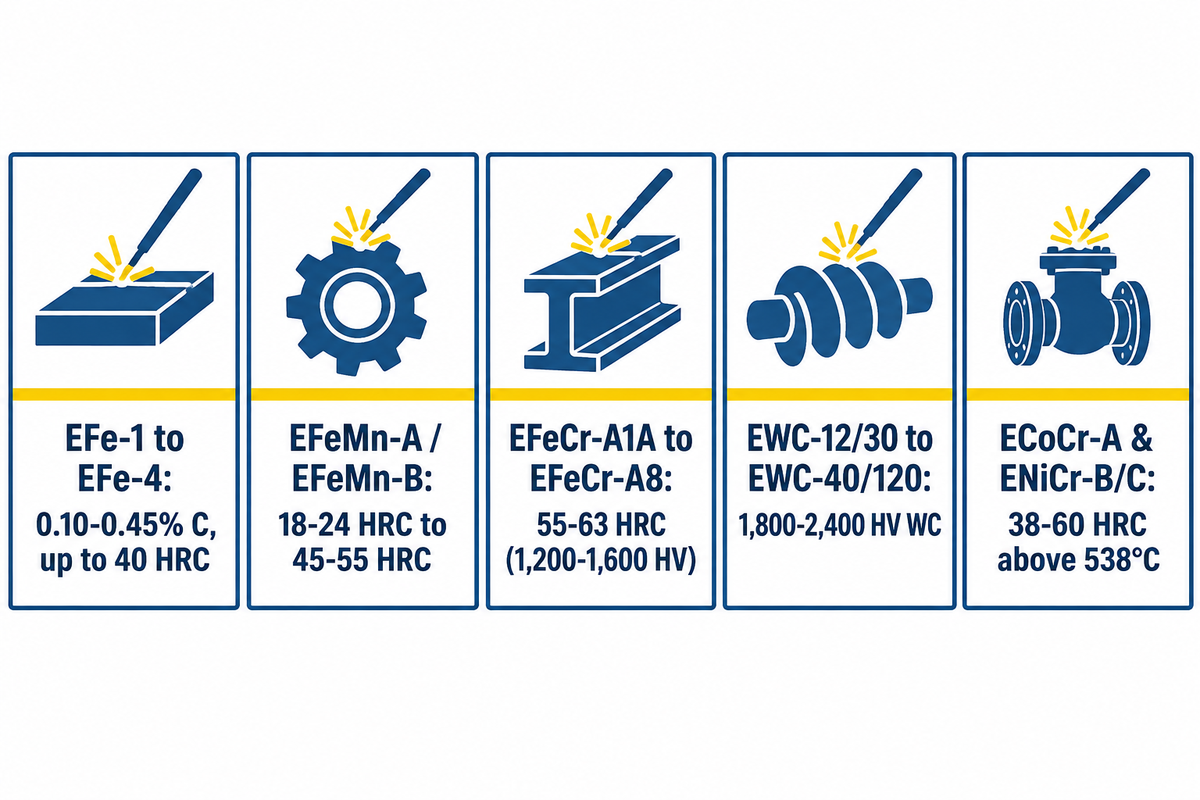
Tipurile de bare de sudură cu refacere dură conform standardului AWS A5.13/A5.13M:2024 se împart în cinci familii metalurgice, de la 18 HRC la 70 HRC echivalent. Conform specificațiilor electrozilor de suprafață AWS A5.13 , electrozii acoperiți pentru sudarea cu arc metalic protejat se încadrează în cinci grupe chimice. Aceste grupe acoperă clasele de carbură de tungsten tubulară pe bază de fier, pe bază de cobalt, pe bază de nichel, pe bază de cupru și pe bază de carbură de tungsten. Fiecare clasă echilibrează tenacitatea la impact, rezistența la uzură și volumul de carbură pentru condiții specifice de utilizare.
Înainte de a compara aliajele de suprafață, inginerii care au nevoie de materiale de umplutură convenționale pentru îmbinări ar trebui să consulte ghidul nostru de selecție a barelor de sudură structurală . Electrozii structurali sunt evaluați în funcție de rezistența la tracțiune în mii de livre pe inch pătrat (psi). Electrozii de suprafață, pe de altă parte, sunt definiți prin compoziția lor chimică nediluată în metalul de sudură, în conformitate cu AWS A5.13. Această compoziție chimică nediluată este de obicei măsurată pe al doilea sau al treilea strat de sudură.
Conform ghidului electrozilor de sudură dură SMAW al The Fabricator , rata de depunere a suprafeței prin procedeul manual de sudare cu electrod de lipire este cuprinsă între 0.45 și 3.2 kg/oră. Se raportează că arcul de sudare oferă o diluție a metalului de bază de 15% până la 30% la prima trecere. Deoarece arcul de sudare amestecă metalul de bază în baia topită, duritatea la prima trecere scade sub valorile nominale. Aliajele martensitice cu duritate medie și aliajele cu conținut ridicat de crom necesită o reglare fină a amperajului și a numărului de straturi pentru a obține rezistența nominală la uzură.
| AWS A5.13 Familie și Clasă Tipică | Conținut cheie de aliaj nediluat | Duritatea tipică a depozitului | Verificări ale prelucrării mecanice și reliefului | Straturi maxime recomandate | Mecanismul principal de uzură |
|---|---|---|---|---|---|
| Oțel martensitic și depunere slab aliat (EFe-1 până la EFe-4) | 0.10–0.45% C, 1–4% Cr, Mn, Mo | 25–55 HRC | Prelucrabil până la ~40 HRC; garanție fără cec | 3 straturi până la nelimitat (EFe-1) | Restaurare metal-metal la rostogolire, alunecare și impact moderat |
| Oțel austenitic cu mangan (EFeMn-A, EFeMn-B, EFeMnCr) | 0.5–0.9% C, 11–14% Mn, 3–5% Ni sau Cr | 18–24 HRC sudat; 45–55 HRC ecruizat | Neprelucrabil (doar rectificare); matrice ductilă fără striații | Nelimitat (dacă temperatura de trecere între intervale rămâne sub 260°C / 500°F) | Lovire puternică a pietrei pe metal și impact extrem de crăițuire |
| Fier cu carbură de crom ridicat (EFeCr-A1A până la EFeCr-A8) | 3.0–5.0% C, 20–35% Cr, opțional Mo/Nb/V | 55–63 HRC vrac (carburi 1,200–1,600 HV) | Numai șlefuire; verificări ale reliefului transversal la fiecare 10–19 mm | 1 până la 2 straturi maxim (maxim 3 straturi în cazuri speciale) | Abraziune minerală alunecătoare severă la solicitări mici sau mari |
| Carbură de tungsten tubulară (EWC-12/30, EWC-20/30, EWC-40/120) | Granule 40–60% greutate WC/W2C în tub de oțel moale | Matrix 45–55 HRC; granule WC 1,800–2,400 HV | Neprelucrabil; verificări fine ale reliefului suprafeței | 1 până la 2 straturi maxim | Tăiere sau foraj în pământ extrem, gresie și minerale |
| Aliaje pe bază de cobalt și nichel (ECoCr-A / Stelit 6, ENiCr-B / ENiCr-C) | 25–32% Cr, 4–14% W sau 2–4% B, restul Co sau Ni | 38–45 HRC (ECoCr-A); 45–60 HRC (ENiCr-B/C) | Prelucrabil cu scule din carbură (ECoCr-A); necesită preîncălzire | 2 până la 3 straturi peste tampon inoxidabil | Uzură la temperaturi ridicate peste 538°C (1,000°F), cavitație și coroziune acidă sub pH 7 |
Dezvoltările metalurgice recente vizează, de asemenea, eficiența într-o singură trecere. De exemplu, brevetul SUA 9,475,154 B2 discută un electrod de suprafață dură care depune o matrice fier-crom-bor-carbon (Fe-Cr-BC) care conține 2.5 până la 4.5% în greutate bor. Borocarburile sunt faza primară care întărește aliajul. Această chimie formează borocarburi primare dense într-o singură trecere, compensând diluția metalului de bază din primul strat la reparațiile pe teren.
Potrivirea mecanismelor de uzură cu metalurgia depozitelor: compromisuri între abraziune și impact
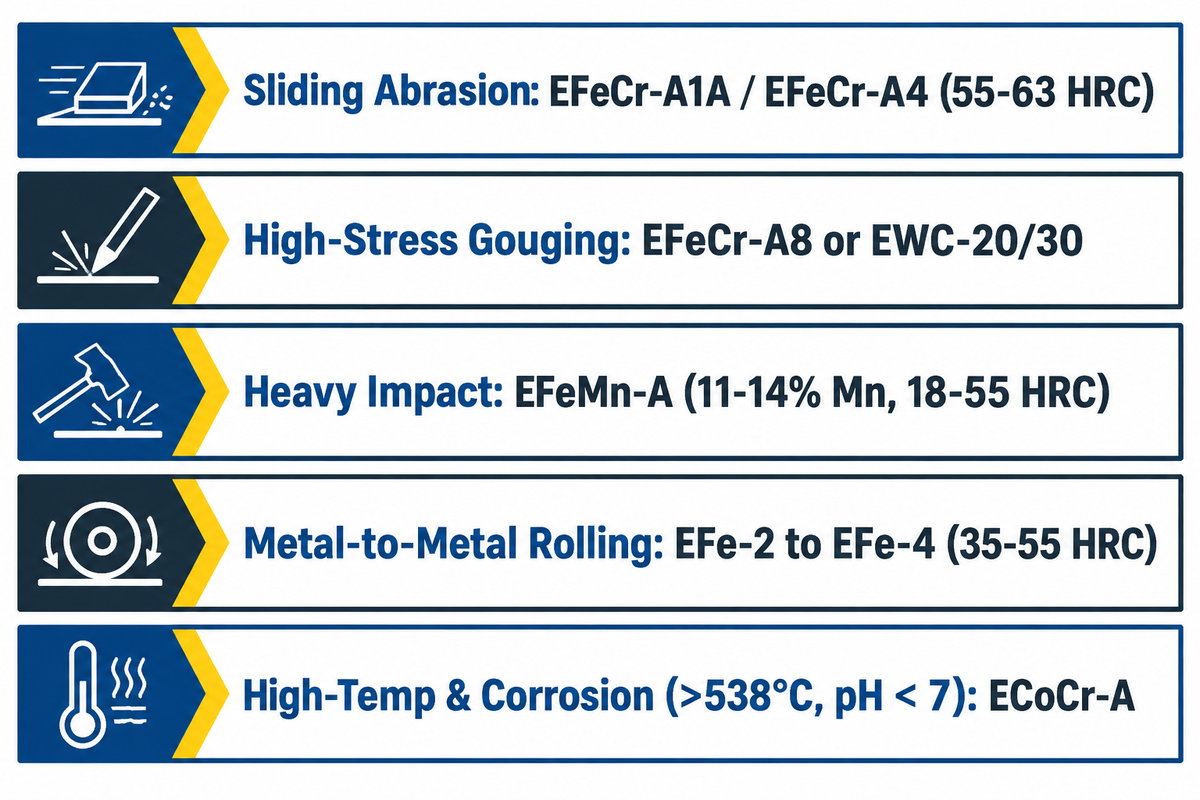
Primul pas în determinarea compoziției aliajului pentru o anumită aplicație este înțelegerea modului de uzură dominant al unei componente defecte. În serviciile în care are loc o suprafață dură, rezistența la abraziune și tenacitatea la impact sunt invers proporționale cu volumul de carburi. Adăugarea de carburi primare de tungsten și crom crește rezistența la uzură împotriva zgârieturilor minerale, în timp ce acumulările de sârmă solidă favorizează ductilitatea la impact.
Așa cum se explică în manualul The Fabricator despre metalele de suprafață dură , două aliaje cu aceeași duritate de 58 HRC pot avea durate de viață foarte diferite. Un strat de oțel martensitic pentru scule de 58 HRC nu conține aproape deloc carburi primare, prin urmare, nisipul cuarțos curge liber prin matrice. Pe de altă parte, un depozit de carburi cu conținut ridicat de crom de 58 HRC are carburi M7C3 dure care blochează penetrarea mineralelor.
| Mod de purtare | Semnătura vizuală de teren pe piesa uzată | Microstructură recomandată | Clasa AWS A5.13 preferată | Risc de eșec în caz de aplicare greșită |
|---|---|---|---|---|
| Abraziune alunecătoare cu stres redus | Șanțuri netede și lustruite din nisip fin, cărbune, ciment sau flux de cereale | Fracțiune volumică mare de carburi de crom M7C3 hipereutectice | EFeCr-A1A / EFeCr-A4 (25–35% Cr, 3.5–5.0% C) | Se sfărâmă rapid dacă este expus la impact direct cu bolovani sau la mai mult de 2 straturi |
| Șlefuire și crăițuire la solicitări mari | Zgârieturi adânci, margini ciobite și fragmente de rocă încorporate | Carburi complexe (Cr, Nb, Mo) sau granule grosiere de WC în matrice dură | EFeCr-A8, Carbură complexă sau EWC-20/30 | Balta de WC supraîncălzită dizolvă tungstenul în fier-tungsten fragil |
| Impact puternic și lovitură puternică | Buze în formă de ciupercă, deformare plastică și fisuri ecruisate | Austenită metastabilă care se transformă în martensită sub șoc | EFeMn-A sau EFeMnCr (11–14% Mn) | Se uzează rapid în nisip de alunecare pur deoarece suprafața rămâne la 20 HRC |
| Laminare și aderență metal-metal | Role de uzură, zdrobite și fusuri de arbore strivite plastic | Martensită fină pentru lamele nerevenite sau revenite (fără verificare) | EFe-2, EFe-3 sau EFe-4 (35–55 HRC) | Rezistență scăzută la abraziunea ascuțită a silicei minerale |
| Uzură la temperaturi ridicate și corozivă | Depunere de exfoliere prin oxidare peste 538°C (1,000°F) sau coroziuni chimice la pH < 7 | Soluție solidă de cobalt-crom-tungsten sau nichel-crom-bor + carburi | ECoCr-A (Stelite 6) sau ENiCr-C | Fisuri dacă se aplică fără preîncălzire la 315–482°C și strat tampon E309L |
Temperaturile de funcționare și chimiile suspensiei stabilesc limite metalurgice ferme. Conform celor mai bune practici de suprapunere a sudurii AWS Welding Digest , suprapunerile de carbură de crom pe bază de fier își pierd rapid duritatea la cald peste 1,000°F. De asemenea, nu pot înlocui aliajele pe bază de cobalt sau nichel în suspensii acide sub pH 7. Acest lucru este valabil pentru grătarele de cuptor și lamele de forfecare la cald, precum și pentru paletele de amestecare a substanțelor chimice.
Ce tipuri de bare de sudură sunt cele mai bune pentru fabricare dură?
Barele din carbură cu conținut ridicat de crom (AWS EFeCr-A1, 55 până la 63 HRC) sunt cele mai bune pentru abraziunea prin alunecare, în timp ce barele din mangan austenitic (EFeMn-A, 18 până la 55 HRC) sunt cele mai potrivite pentru impactul cu roci grele. Electrozii din oțel martensitic (AWS EFe-2 până la EFe-4, 40 până la 55 HRC) au cele mai bune performanțe pe role și arbori metal-metal.
Pentru cea mai înaltă protecție la uzură în cazul tăierii extreme a mineralelor, barele tubulare din carbură de tungsten (EWC, granule de 1,800 până la 2,400 HV) sunt cele mai bune. Pentru valvele și matrițele fierbinți care funcționează la temperaturi peste 538°C (1,000°F), electrozii ECoCr-A (Stellite 6) pe bază de cobalt rămân standardul industrial.
Electrozi de acumulare și tamponare vs. tije de capac cu suprafață dură (și de ce E7018 singur nu rezistă la abraziune)
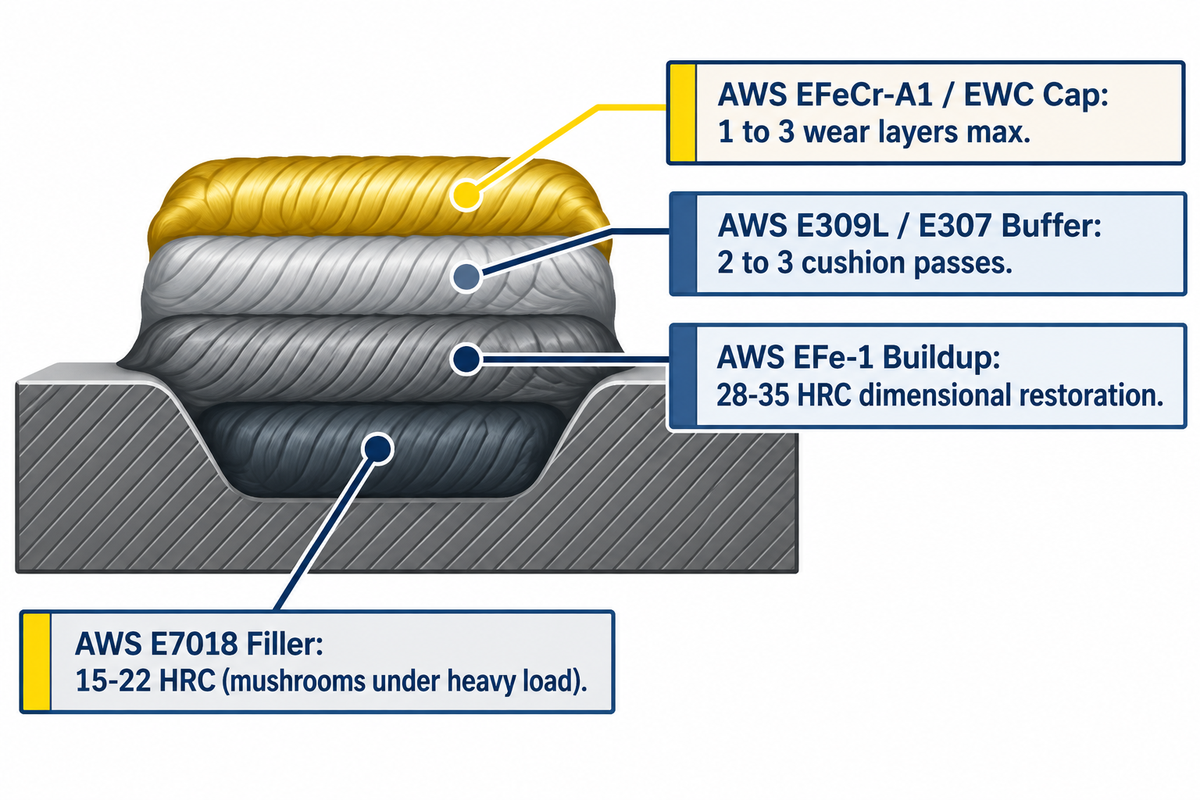
În restaurarea pieselor uzate profund, este necesară separarea restaurării dimensionale de straturile de acoperire exterioare rezistente la abraziune. Așa cum este documentat în Întrebările frecvente despre inginerie ale Hardface Technologies , aliajele de recondiționare restaurează piesele metalice uzate la dimensiuni aproape originale, fără o limită strictă de straturi. Aliajele de acoperire cu suprafață dură, însă, au o limitare strictă de straturi de la unu la trei straturi. Încercarea de a restaura grosimea pierdută pe oțelurile carbon și slab aliate folosind o tijă de acoperire cu conținut ridicat de crom va garanta exfolierea.
Înainte de aplicarea oricărei treceri de reconstrucție pe un oțel obosit, suprafața trebuie pregătită. Conform ghidurilor Subcomitetului AWS A5G , trebuie îndepărtat un minim de 3 mm de material fie prin șlefuire, fie prin crăițuire cu arc de carbon. Aplicarea directă a tijelor de capăt din carbură de carbon cu conținut ridicat de crom pe mai mult de două straturi de suprafață dură degradate, în absența îndepărtării sau tamponării, va duce la exfoliere catastrofală.
Aplicarea straturilor de ECoCr-A pe bază de cobalt sau a carburilor cu contracție ridicată pe substraturi sensibile la fisuri necesită un strat tampon din oțel inoxidabil austenitic. Aplicarea a două sau trei straturi tampon de AWS E309L sau E307 creează o pernă ductilă la interfața de fuziune. Cititorii care compară barele structurale standard pot consulta clasificarea noastră a electrozilor de sudură în stil bară.
| Tip de fundație / strat | Denumire tipică AWS | Duritate sudată | Limită maximă de trecere | Funcția principală de inginerie |
|---|---|---|---|---|
| Umplutură structurală cu conținut scăzut de hidrogen | AWS A5.1 E7018 | 15–22 HRC (~190–210 HB) | Îmbinări structurale cu treceri multiple | Îmbinarea oțelului moale; suport compresiv slab sub sarcini mari de laminare |
| Tijă de acumulare dedicată din aliaj scăzut | AWS A5.13 EFe-1 (de exemplu, Wearshield BU) | 28–35 HRC | Abonamente nelimitate | Restaurare dimensională; rezistă la apariția de ciuperci din plastic sub capace dure |
| Strat tampon din oțel inoxidabil austenitic | AWS A5.4 E309L / E307 | 18–22 HRC (se întărește prin prelucrare mecanică până la ~35–40 HRC) | 2 până la 3 pase cu pernă | Pernă de detensionare pentru oprirea fisurilor între metalul de bază și capacele fragile din carbură |
| Suprapunere capac dur | AWS A5.13 EFeCr-A1 / EWC | 55–65+ HRC | 1 până la 2 straturi maxim | Carcasă exterioară rezistentă la uzură; nu este niciodată utilizată pentru întăriri de grosime mare |
Se poate folosi 7018 pentru fabricare dură?
AWS E7018 nu poate fi un strat final de uzură durificată deoarece depunerea sa are o rezistență de 15 până la 22 HRC. Se uzează sub abraziunea minerală. E7018 cu conținut scăzut de hidrogen poate fi un strat de umplutură de bază pe piesele din oțel moale supuse unei uzuri ușoare prin alunecare. În cazul unor sarcini mari de compresiune sau impact, E7018 se deformează plastic („ciuperci”) și cedează sub suprafața dură, ceea ce provoacă fisurarea și delaminarea stratului exterior fragil.
La reconstruirea rolelor, arborilor sau buzelor cupei supuse unor solicitări mari de compresiune, înlocuiți E7018 cu un electrod de reconstruire dedicat (AWS EFe-1, 28 până la 35 HRC). Aplicați-l după finalizarea reconstruirii dimensionale.
Electrozi cu suprafață dură pe bază de fier: oțel martensitic, mangan austenitic și carbură de crom
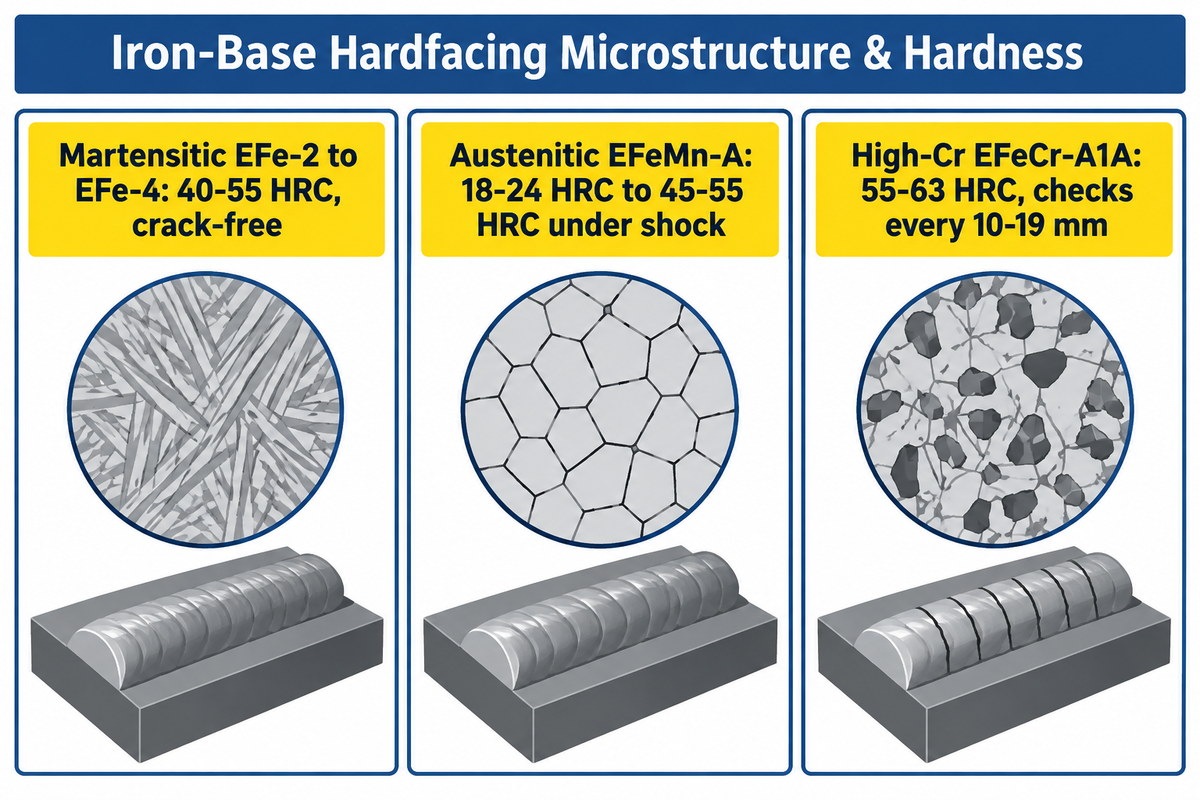
Aliajele de sudură dură pe bază de fier reprezintă majoritatea sudurilor electroizolante pentru întreținere, datorită raportului cost-performanță. Alegerea între aliajele martensitice de sudură dură, barele de oțel austenitic cu mangan și aliajele cu carbură cu conținut ridicat de crom depinde de modul în care fiecare microstructură absoarbe energia.
Membrii grupului de electrozi de oțel martensitic (AWS EFe-2 până la EFe-4) dezvoltă o structură martensitică de tip lamelă sau placă la răcirea cu aer. Aceste depuneri se întăresc până la o duritate cuprinsă între 40 și 55 HRC (specificațiile electrodului SMAW ale The Fabricator). Deoarece se solidifică fără verificare încrucișată, tolerează o cantitate moderată de abraziune și impact de până la două sau trei straturi.
Electrozii austenitici de mangan (AWS EFeMn-A și EFeMn-B) conțin 11% până la 14% mangan stabilizat cu nichel sau molibden. Conform specificațiilor electrozilor SMAW de la The Fabricator , depozitele austenitice de mangan au o rezistență la sudură de 18-24 HRC și se ecruizează la 45-55 HRC sub lovirea rocilor. Dar dacă un sudor aplică aliaje austenitice într-un jgheab de cărbune fără impact, metalul rămâne moale și se uzează rapid.
Electrozii cu carbură cu conținut ridicat de crom (AWS EFeCr-A1A până la EFeCr-A8) încorporează un conținut ridicat de crom și carbon în metalul de sudură pentru a forma carburi hexagonale dense M7C3. Conform AWS Welding Digest , diluția controlată creează o zonă de tranziție ductilă în aproximativ 25% din grosimea totală a sudurii. Aceasta lasă în cele trei sferturi superioare ale sudurii o carbură primară de crom, care oprește eficient uzura minerală severă prin alunecare.
| Subgrupa cu bază de fier | Matrice și structură de carbură | Duritatea sudată vs. duritatea în serviciu | Comportament de verificare încrucișată | Aplicație industrială ideală |
|---|---|---|---|---|
| Oțel martensitic călit la aer (EFe-2 până la EFe-4) | Matrice martensitică cu austenită reținută minimă | 40–55 HRC imediat după răcire | Fără fisuri atunci când preîncălzirea este menținută | Role de cuptor, role de șasiu, lame de forfecare și fusuri de arbore |
| Oțel austenitic cu mangan (EFeMn-A / EFeMn-B) | Matrice austenitică dură; se transformă sub șoc | 18–24 HRC sudat → 45–55 HRC după impact | Ductil, fără verificări încrucișate | Concasoare cu fălci, conuri giratorii, ciocane de moară cu ciocane și broaște de cale ferată |
| Fier cu carbură de crom ridicat (EFeCr-A1A până la EFeCr-A8) | 30–50% carburi primare M7C3 (1,200–1,600 HV) în matrice eutectică | Macro-duritate în vrac 55–63 HRC | Verificări de relief dorite la fiecare 10–19 mm (3/8–3/4 in.) | Căptușeli de jgheab, bare de concasare sinterizate, carcase de pompe de dragare și spirale de extracție a burghiului |
Aliaje pentru servicii extreme: tije tubulare din carbură de tungsten, pe bază de cobalt (stelit) și pe bază de nichel
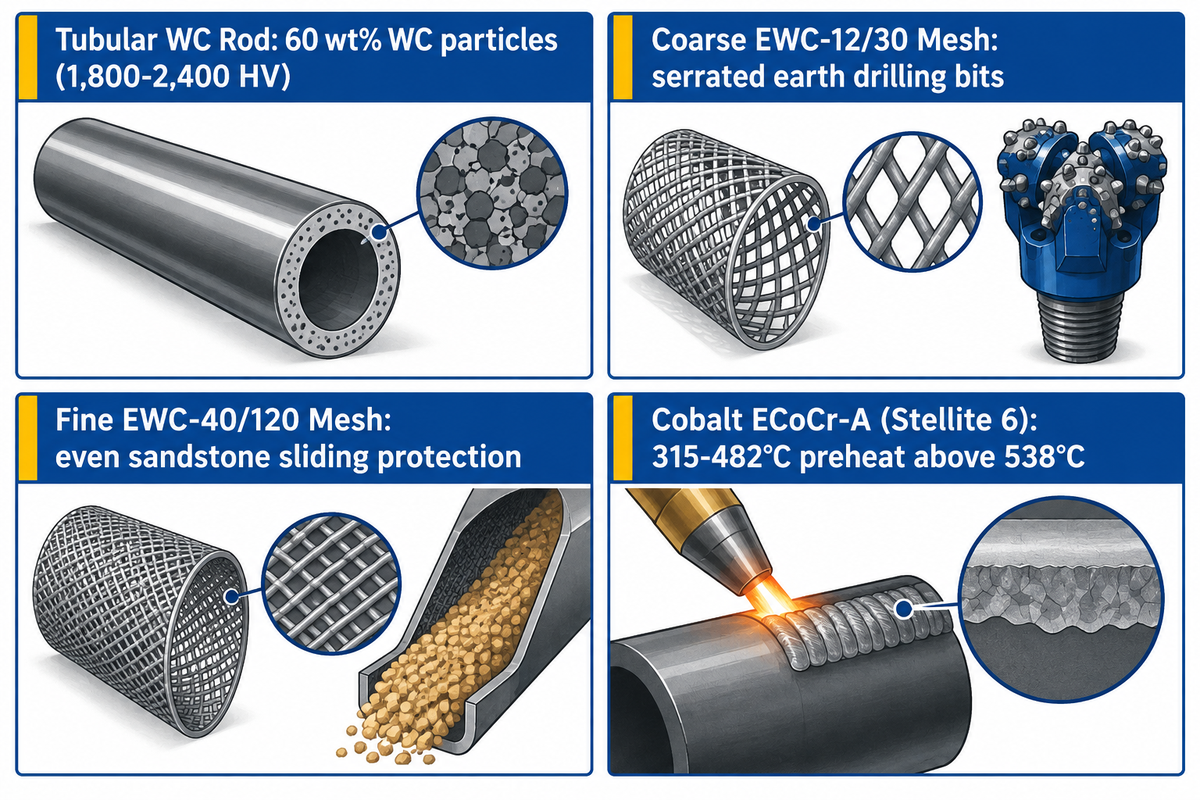
Când mineralele abrazive depășesc duritatea de 1,200 HV sau temperaturile de funcționare depășesc 538°C (1,000°F), produsele de sudură dure din carbură de fier își ating limitele. În condiții foarte severe, cum ar fi uzura abrazivă, se utilizează adesea electrozi de sudură tubulari din carbură de tungsten pentru servicii extreme, pe bază de cobalt sau nichel, pentru a proteja componentele. Adaptarea procesului de sudare și a amperajului la aceste bare speciale previne deteriorarea metalurgică costisitoare.
Electrozii tubulari din carbură de tungsten constau dintr-un tub de oțel moale umplut cu aproximativ 60% în greutate particule de WC/W2C turnate sau WC macrocristaline. Această structură compozită este documentată în brevetul SUA 4,923,511 A. Conform AWS A5.13 Tabelul 4 , denumiri precum EWC-12/30, EWC-20/30, EWC-30/40 și EWC-40/120 specifică dimensiunea ochiurilor granulelor de tungsten. Particulele grosiere cu ochiuri de 12/30 creează o muchie tăietoare zimțată pe burghiele de foraj pentru pământ. Granulele fine cu ochiuri de 40/120 se distribuie uniform împotriva uzurii prin alunecare a gresiei.
Sudorii care aplică bare de carbură de tungsten trebuie să utilizeze cel mai mic amperaj posibil, care să mențină un arc de sudare lin. Curentul excesiv dizolvă granulele de carbură de tungsten de 1,800 până la 2,400 HV în balta de fier. Dizolvarea termică a granulelor creează o matrice fier-tungsten amorfă și fragilă, care se fracturează la contact. Margile de oțel fără oscilații largi mențin granulele dense de tungsten în suspensie.
Electrozii pe bază de cobalt (cum ar fi AWS ECoCr-A, cunoscut sub numele de Kennametal Stellite 6) și aliajele pe bază de nichel (AWS ENiCr-B și ENiCr-C) domină funcționarea la temperaturi ridicate. Conform AWS Welding Digest , aliajele pe bază de cobalt necesită preîncălzire între 315°C și 482°C pe două până la trei straturi tampon. De asemenea, necesită răcire lentă cu pături izolatoare. Aliajele pe bază de cobalt își păstrează duritatea la cald în supapele de abur și matrițele de extrudare la cald. Scaunele de supape de precizie utilizează adesea tije de sudură TIG din același aliaj de cobalt.
Compatibilitate metale de bază: oțel carbon, mangan Hadfield, placă de uzură și fontă
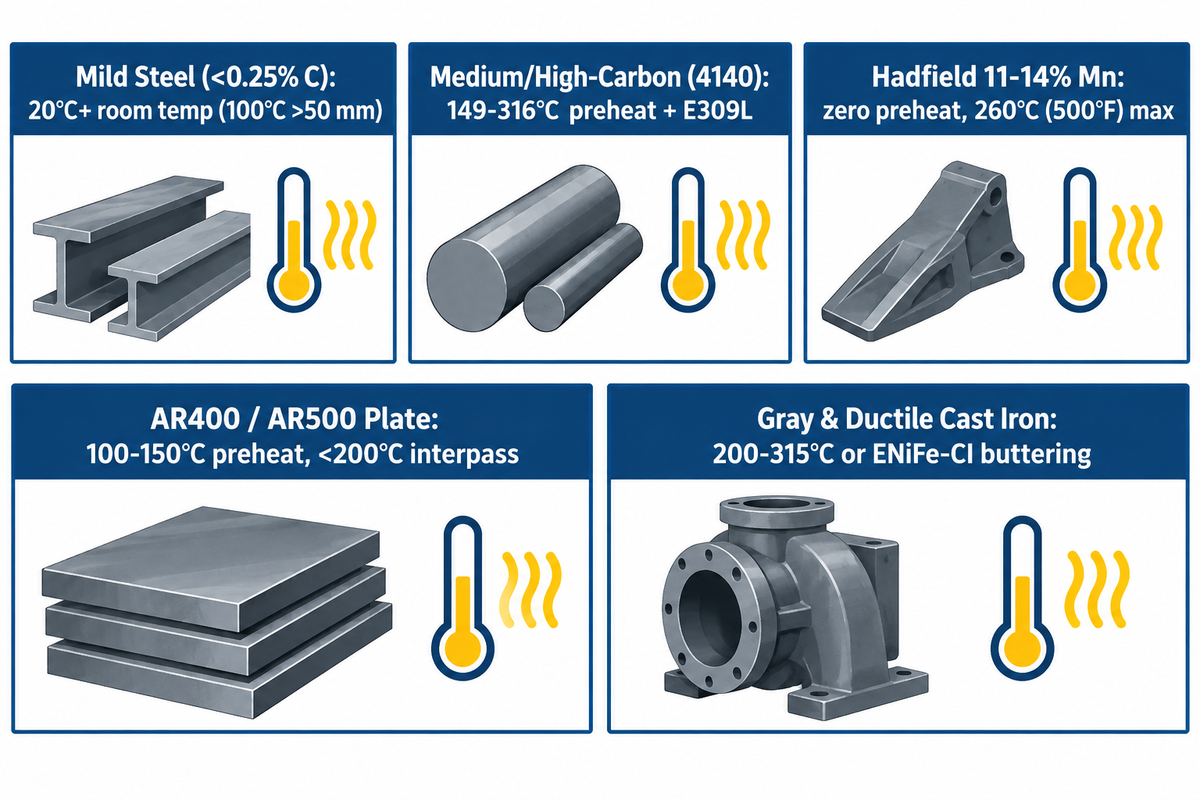
Compoziția metalului de bază determină preîncălzirea sau restricția strictă de aport de căldură înainte de aplicarea facturii dure. Sinteza noastră de referință cu cinci motoare de producție pe 24 de interogări în timp real, care dezvăluie că tabelele generice omit regula inversă de preîncălzire între oțelul cu conținut mediu de carbon (preîncălzire necesară 150–260°C) și oțelul Hadfield cu 12–14% mangan (preîncălzire zero, plafon intertrecere <260°C / 500°F), evidențiază acest risc din atelier. Tratarea fiecărei piese turnate din oțel ca oțel moale este una dintre cele mai rapide modalități de a fisura o piesă minieră scumpă.
Conform întrebărilor frecvente despre preîncălzire de la Hardface Technologies , oțelurile aliate, cum ar fi 4130, necesită preîncălzire la aproximativ 200°C, în timp ce șinele din oțel cu conținut ridicat de carbon necesită între 315°C și 370°C. Preîncălzirea încetinește viteza de răcire în zona afectată termic (HAZ), prevenind martensita fragilă nerevenită și fisurarea sub talon indusă de hidrogen.
Oțelul austenitic cu mangan Hadfield (11% până la 14% Mn) necesită protocolul termic exact opus. Preîncălzirea oțelului cu mangan Hadfield sau permiterea ca temperaturile intertreceri să depășească 500°F fragilizează turnarea cu carburi la limita granulelor, așa cum se subliniază în AWS Welding Digest . Așa cum se subliniază în AWS Welding Digest, dacă o turnare cu mangan are o temperatură sub zero grade în timpul iernii, încălziți-o doar la 80°F și mențineți temperatura intertreceri strict sub 500°F.
| Tipul de material de bază | Cerință de preîncălzire | Plafon maxim inter-traversare | Tampon necesar / Prima trecere | Risc metalurgic critic |
|---|---|---|---|---|
| Oțel moale cu conținut scăzut de carbon (<0.25% C) | Temperatura camerei (20°C+); 100°C pe placă groasă >50 mm | 300 ° C (572 ° F) | Niciunul pentru 1-2 treceri de capac; EFe-1 pentru acumulare profundă | Diluția primului strat (25–30%) reduce duritatea la o singură trecere |
| Oțel cu conținut mediu/ridicat de carbon și oțel slab aliat (0.30–0.55% C, 4140) | 149 ° C la 316 ° C (300 ° F la 600 ° F) | 350°C (660°F) + răcire lentă la suprafață | Tampon cu conținut scăzut de hidrogen E7018, EFe-1 sau E309L | Transformare martensitică HAZ și exfoliere sub talon prin hidrogen |
| Oțel austenitic cu mangan Hadfield (11–14% Mn) | Preîncălzire zero (doar temperatură caldă și răcoroasă până la maxim 27°C / 80°F) | Strict 260°C (500°F) max. | EFeMn-A, EFeMnCr sau oțel inoxidabil E307/E309L | Precipitarea carburii în funcție de timp și temperatură provoacă ruperea metalului de bază |
| Placă de uzură călită și revenită (AR400, AR500, Hardox) | 100°C până la 150°C (212°F până la 300°F) pe secțiuni groase | 200°C (392°F) max | Tampon E309L sau E7018 sub capace de carbură | Supraîncălzirea peste 200°C temperează și înmoaie placa de uzură Q&T |
| Fontă gri și ductilă (2.5–4.0% C) | 200°C până la 315°C (400°F până la 600°F) sau sudură la rece prin salt | Păstrați uniform; răciți lent în var/pătură | AWS A5.15 ENiFe-CI trecere de ungere cu unt nichel-fier | Preluarea carbonului formează fier alb fragil de-a lungul liniei de fuziune |
Ce tip de sârmă ar trebui să folosești pentru a suda pe o suprafață dură?
Folosiți un electrod tampon din oțel inoxidabil austenitic (AWS E309L sau E307) sau o sârmă de sudură cu miez FCAW E309LT0-3 fără gaz după șlefuirea vechii facturi dure. Nu sudați niciodată o atașare structurală sau o buză de uzură de schimb direct pe o suprafață existentă de carbură de crom sau carbură de tungsten. Stratul fragil de carbură se va fractura sub îmbinarea structurală. Întotdeauna crăițuiți cu arc de carbon sau șlefuiți zona îmbinării până la metalul de bază solid înainte de a suda cu metal de adaos E309L sau AWS E7018.
Matematică de diluție, limite maxime de strat, verificare a reliefului și selectarea modelului de bile
Penetrarea și diluția determină dacă o bară de sudură cu suprafață dură atinge rezistența la abraziune prevăzută în catalog pe teren. Se estimează că, în timpul unei suduri cu arc metalic protejat, 15% până la 30% din primul strat de cordon de sudură este format din metal de bază topit. Testele comparative de uzură din studiile de suprapunere cu suprafață dură a metalelor, evaluate de colegi, arată că cupoane de bază de laborator de 96 până la 98 g cresc la 103 până la 108 g după depunerea suprafeței de suprafață dură.
Pentru a înțelege de ce sunt necesare două treceri, luați în considerare un exemplu ilustrativ de bilanț masic, presupunând un model de bilanț masic cu diluție SMAW în două treceri, care arată cum o diluție de 30% la prima trecere în oțel moale cu 0.18% C reduce un depozit EFeCr-A1 de la 28.0% Cr / 4.5% C la 19.6% Cr / 3.18% C în Trecerea 1 (46–48 HRC) și restabilește 25.5% Cr / 4.11% C în Trecerea 2 (57–60 HRC), explicând de ce o suprafață de acoperire la 2 treceri atinge rezistența maximă la abraziune, în timp ce a treia trecere depășește pragul de tensiune de exfoliere. Folosind ecuația de bilanț masic C_depozit = (D × C_bază) + ((1 − D) × C_umplutură), Trecerea 1 se solidifică în apropierea limitei eutectice cu carburi primare reduse. Prin Trecerea 2, carburile primare hipereutectice M7C3 revin la densitatea maximă.
Regula pragului de verificare a reliefului pe 2 straturi
Regula pragului de verificare a reliefului pe 2 straturi prevede că suprapunerile cu carbură de oțel cu conținut ridicat de crom (AWS EFeCr-A1 până la EFeCr-A8) necesită 2 straturi pe oțelul carbon. Două treceri ajută la reducerea diluției metalului de bază la mai puțin de 15% și la restabilirea densității primare a carburii M7C3. Aceste granule trebuie să dezvolte verificări transversale de relief ale fisurilor la fiecare 10 până la 19 mm (3/8 până la 3/4 in.). Important este ca suprafața de acoperire să nu depășească niciodată 2 straturi (grosime totală de 6-8 mm), cu excepția cazului în care este izolată de un strat tampon ductil.
Hardface Technologies a confirmat că, în depozitele de carbură de crom, verificările transversale în relief la fiecare 3/8 până la 3/4 in. sunt frecvente și normale. Dacă o suprapunere nu reușește să fisureze, tensiunea reziduală de tracțiune se acumulează de-a lungul liniei de fuziune până când impactul dezlipește suprapunerea.
Geometria cordonului de sudură controlează durata de viață a uzurii. Cordonul de sudură, conform The Fabricator , nu ar trebui să depășească de trei până la patru ori diametrul miezului sârmei electrodului. Din cauza fluidității zgurii de sudură dură, rolele cilindrice, arborii și cupele ar trebui poziționate în poziția plană 1G. Atelierele utilizează poziționere rotative de sudură de tip L pentru suprapuneri în poziție plană, pentru a preveni lăsarea băii de sudură.
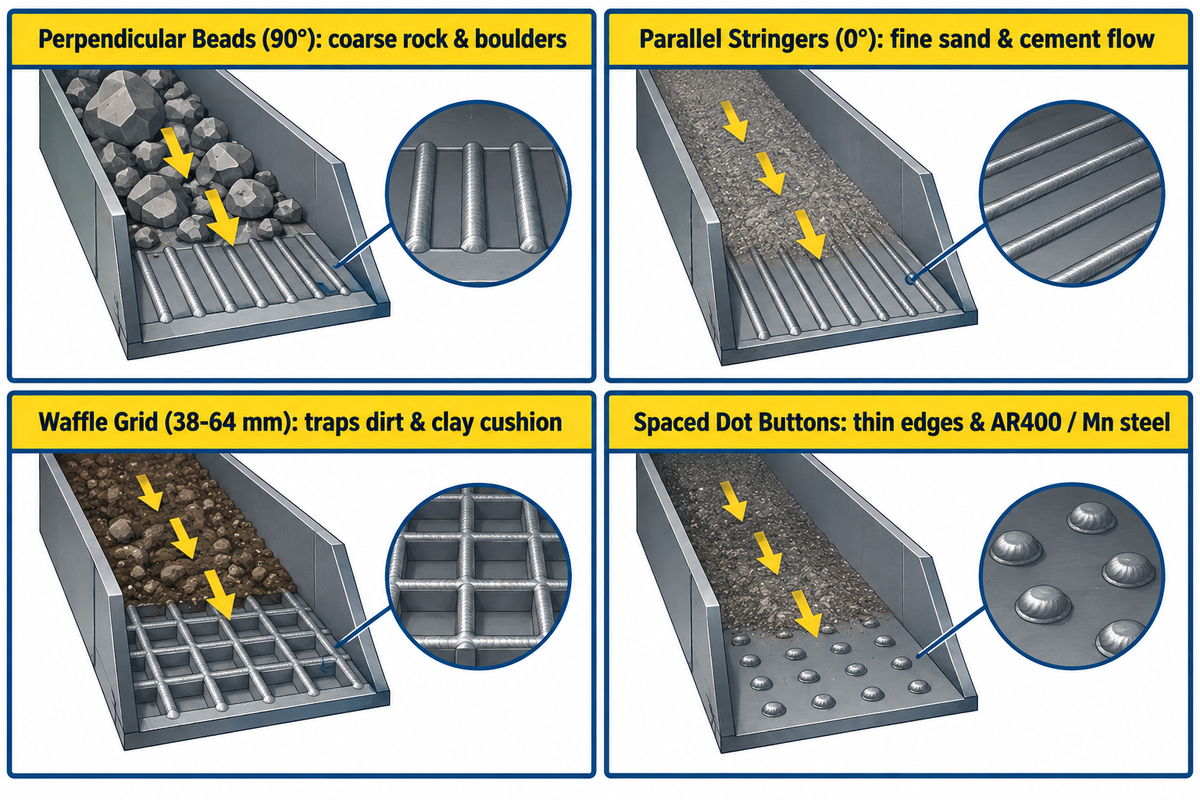
Orientarea cordonului de sudură în raport cu fluxul de material întoarce mediul abraziv împotriva lui însuși, așa cum se arată în ghidurile Hardface Technologies pentru modelul cordonului :
- Bilele perpendiculare orientate la 90 de grade față de curgere funcționează cel mai bine pentru bolovani mari și roci grosiere care alunecă pe jgheaburi. Pietrele mari se deplasează peste crestele bilelor fără a crăpa materialul de bază.
- Bilele de ciment paralele, orientate la 0 grade față de curgere, funcționează cel mai bine pentru particulele de ciment care curg liber. Particulele fine alunecă lin, fără abraziune cauzată de curenți turbionari între treceri.
- Modelele de tip vaflă sau hașurare încrucișată funcționează cel mai bine pentru sol, argilă sau amestec de rocă și pământ și ar trebui distanțate la o distanță de 38 până la 64 mm (1.5 până la 2.5 in.). Grila compactează o pernă staționară de pământ, care se uzează de rocă.
- Pentru muchii așchietoare subțiri, piese turnate din mangan și plăci de uzură AR400 sensibile la căldură, modelele de puncte realizate din butoane de sudură distanțate sunt cele mai bune. Punctele distanțate evită acumularea continuă de căldură de-a lungul muchiilor subțiri.
Pot fi utilizate valorile durității pentru a prezice rezistența la abraziune?
Nu, duritatea Rockwell (HRC) în vrac nu poate prezice rezistența la abraziune în diferite familii de aliaje. După cum s-a menționat în testarea roților de cauciuc cu șlefuire uscată ASTM G65 și în comparațiile metalurgice ale The Fabricator , un depozit de carbură de crom de 58 HRC a rezistat mai mult decât un depozit de oțel martensitic de 58 HRC în nisip siliceu de trei până la cinci ori.
Macro-duritatea prezice durata de viață la uzură doar atunci când se compară două straturi de acoperire din aceeași familie metalurgică. De exemplu, o tijă de oțel martensitic de 52 HRC ar uza mai mult decât o tijă de oțel martensitic de 45 HRC sub aceeași frecare de rostogolire.
Matricea de selecție a componentelor: de la cupe de excavator și fălci de concasare până la fabricarea structurilor grele
Maparea pieselor echipamentelor industriale cu combinația corectă de umplutură evită uzura prematură și fisurarea sub influența căldurii. Inginerii de întreținere pot aplica selectorul de uzură la tijă în 4 pași înainte de a emite comenzi de lucru în atelier.
Cadrul de selecție a uzurii la tijă în 4 pași
- Mai întâi, verificați compoziția chimică a metalului de bază cu un test magnetic. Oțelul nemagnetic indică 11–14% oțel Hadfield cu mangan (limită strictă între treceri de 260°C / 500°F), în timp ce oțelul magnetic indică oțel carbon sau oțel slab aliat.
- În al doilea rând, decapați metalul obosit și așezați stratul de fundație. Îndepărtați 3.2 mm (1/8 in.) din metalul obosit și aplicați straturi EFe-1 pentru uzură profundă sau 2 straturi de tampon E309L sub capacele cu șocuri puternice.
- În al treilea rând, potriviți aliajul de bază cu modul de uzură dominant. Alegeți EFeMn-A pentru impact puternic cu roci, EFe-3 martensitic pentru role metal-metal, EFeCr-A1 pentru abraziune alunecătoare minerală sau EWC pentru tăiere extremă cu roci.
- În al patrulea rând, asigurați orientarea capacelor straturilor și a bilelor. Opriți-vă la 2 straturi pentru capacele de crom sau carbură de tungsten și orientați bilele perpendicular pentru rocă grosieră, în formă de gofră pentru pământ sau paralel pentru nisip fin.
| Componenta industriala | Substrat de metal de bază | Mecanismul de uzură dominant | Soluție de acumulare / tampon recomandată | Tijă de capăt cu suprafață dură recomandată | Limită de strat și model de mărgele |
|---|---|---|---|---|---|
| Dinți și buze ale cupei excavatorului | Oțel turnat slab aliat sau AR400 | Crăițuire în rocă la solicitări mari + impact moderat | Acumulare EFe-1 + tampon E309L pe colțurile cu șocuri puternice | EFeCr-A1A sau Carbură Complexă (58–62 HRC) | 2 straturi maxim; model de vafe în pământ, paralel în nisip |
| Căptușeli pentru concasor cu fălci și con | 11–14% oțel cu mangan Hadfield | Lovire extremă a rocilor și impact compresiv | Tampon EFeMn-A sau E307 (preîncălzire zero, <260°C între treceri) | Suprapunere EFeMnCr sau suprapunere de bucăți/puncte EFeCr-A1 cu un singur strat | Model cu șiruri sau puncte; suduri cu sărituri răcite cu apă |
| Foreze pentru minerit și ciment | Oțel moale sau oțel cu conținut mediu de carbon | Abraziune alunecătoare a silicei la stres redus sever | Nu este necesar decât dacă marginea de zbor este uzată și subțire | Carbură de tungsten tubulară EFeCr-A1 sau EWC-40/120 | 1–2 straturi de-a lungul marginii exterioare a aripii și a feței |
| Lame de tăiere pentru buldozer și nivelator | Oțel aliat cu conținut mediu de carbon/bor | Abraziune + șoc la sol sub presiune ridicată | Preîncălzire 150–200°C; reparare rădăcină E7018 sau EFe-1 | EFeCr-A4 sau amestec de carbură martensitică (52–58 HRC) | 2 straturi maxim; țesătură de 40–50 mm sau țesătură herringbone |
| Capete de tăiere pentru dragare și membrane pentru nămol | Oțel carbon sau oțel aliat turnat | Eroziunea nisipului umed de mare viteză + impact | Restaurare EFe-1 dimensională | EFeCr-A1A (28–32% Cr) sau EWC-20/30 pe dinți | 2 straturi; lonjeroane apropiate |
| Lame de forfecare la cald și matrițe de forjare | Oțel de scule aliat H13 / 4140 | Șoc termic peste 538°C + forfecare metal-metal | Preîncălzire 315–450°C + 2 straturi E309L inox | ECoCr-A (Stelite 6) sau ENiCr-B | 2–3 straturi; răcire lentă în pătură termică, călcat la mașină la dimensiune |
| Role transportoare pentru oțelării și grinzi H | Oțel forjat AISI 1045 / 4140 | Sarcină de laminare metal-metal + uzură de la solzi de laminare | Preîncălzire 200–260°C + acumulare EFe-1 | Oțel martensitic EFe-2 sau EFe-3 (38–48 HRC) | 2–3 straturi circumferențiale pe poziționerul rotativ |
| Role de fixare și îndreptare structurală | Oțel structural slab aliat | Contact compresiv ridicat + scală glisantă | Asamblare prelucrabilă EFe-1 | Suprapunere de oțel martensitic pentru scule EFe-3 sau EFe-4 | 2–3 straturi; șlefuiți neted pentru a preveni marcarea grinzilor |
În fabricile de producție a structurilor grele din oțel, electrozii manuali SMAW cu sârmă sunt limitați din punct de vedere economic la reparații pe teren și componente în loturi mici. Rata lor de depunere de 0.45 până la 3.2 kg/h nu poate egala liniile automate SAW sau FCAW pe grinzi structurale lungi. După cum notează The Fabricator , eficiența depunerii SMAW este de 60% până la 65%, în timp ce sârma de sudură FCAW cu arc deschis atinge o eficiență de 87%, iar sudarea automată cu arc scufundat atinge o eficiență de 95% până la 99%.
În timp ce unele echipe de mentenanță utilizează electrozi baghetați pentru a reface suprafața rolelor transportoare, fabricarea grinzilor de volum mare se bazează pe sisteme automate de linii de sudare cu fascicul H. Facilitățile care doresc să crească randamentul ansamblului lor structural pot analiza fluxul nostru de lucru pentru ansambluri cu fascicule H pentru sarcini grele și sudare cu arc scufundat . Atelierele pot utiliza, de asemenea, urmărirea robotizată a cusăturii de sudură pentru treceri de suprapunere repetabile pentru plăcile de uzură repetitivă.
Referință încrucișată comercială, diametre electrozi și listă de verificare pentru achiziții
Echipele de achiziții întâlnesc frecvent denumiri comerciale proprietare de la Lincoln Electric, Stoody, ESAB și Hobart Brothers, în loc de simple coduri AWS A5.13. Furnizori precum Postle Industries și Hardface Technologies își folosesc și propriile denumiri. Bazarea pe specificațiile AWS A5.13 și conținutul de aliaje sau pe referințele încrucișate furnizate de produsele comerciale de sudură poate ajuta la prevenirea achiziționării unei clase incompatibile de la Airgas și de la alți furnizori.
Există o limită importantă a domeniului de aplicare al echipamentului care urmează să fie fabricat. Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. (fondată în 1991) produce echipamente de sudură industrială grea, linii de producție cu grinzi H, mașini de tăiat CNC și poziționere de sudură rotative. Nu producem și nu vindem electrozi consumabili cu suprafață dură. Tabelul de referință încrucișată furnizat este pentru evaluarea inginerească independentă a cumpărătorilor de întreținere și fabricație.
| Categoria metalurgică și clasa AWS A5.13 | Lincoln Electric (Wearshield) | Stoody (Grupul ESAB) | ESAB (OK Weartrode) | Frații Hobart (Hardalloy / McKay) | Ambalajul de achiziții și structura prețurilor |
|---|---|---|---|---|---|
| Depunere prelucrabilă din aliaje slabe (EFe-1, ~28–35 HRC) | Scut anti-uzură BU / BU-30 | Stoody Build-Up LH | OK Weartrode 30 | Aliaj dur 32 | Carton principal de 10–50 lb; cel mai scăzut nivel de aliaj (necesită o ofertă de la furnizor) |
| Impactul manganului austenitic (EFeMn-A / Cr, 18→50 HRC) | Wearshield Mangjet / Frogmang | Stoody Dynamang / Nicromang | OK 86.08 / Mangrode | Aliaj dur 118 (Mn-Ni) | Cutii de 5–10 lb sigilate ermetic sau cutii de 50 lb (necesită o ofertă de la furnizor) |
| Contact martensitic metal-metal (EFe-2 până la EFe-4, 45–55 HRC) | Wearshield MI | Stoody 1105 / Auto-întărire | OK Weartrode 50 | Aliaj de scule C / Aliaj dur 58 | Tuburi de 10 lb sau cutii de 50 lb; prețuri pentru aliaje de nivel mediu (necesită o ofertă de preț de la furnizor) |
| Abraziune cu carbură de crom cu conținut ridicat (EFeCr-A1A / A4, 56–62 HRC) | Wearshield ABR / Wearshield ME / 60 | Stoody 2134 / Stoody 31 / 35 | OK Weartrode 55 / 60 T | Aliaj dur 140 / Aliaj dur 148 | Tuburi de 5–10 lb sau pachete industriale de 50 lb; nivel ridicat de Cr (necesită o ofertă de preț de la furnizor) |
| Carbură de tungsten tubulară și cobalt (EWC / ECoCr-A) | Clasele Wearshield TC / Cobalt | Stoody Borod / Castweld 6 | Stoody / Kennametal Stellite 6 | Clasele McKay Tube-Alloy WC | Tuburi speciale de 1–5 lb; nivel suplimentar pentru tungsten/cobalt (necesită o ofertă de la furnizor) |
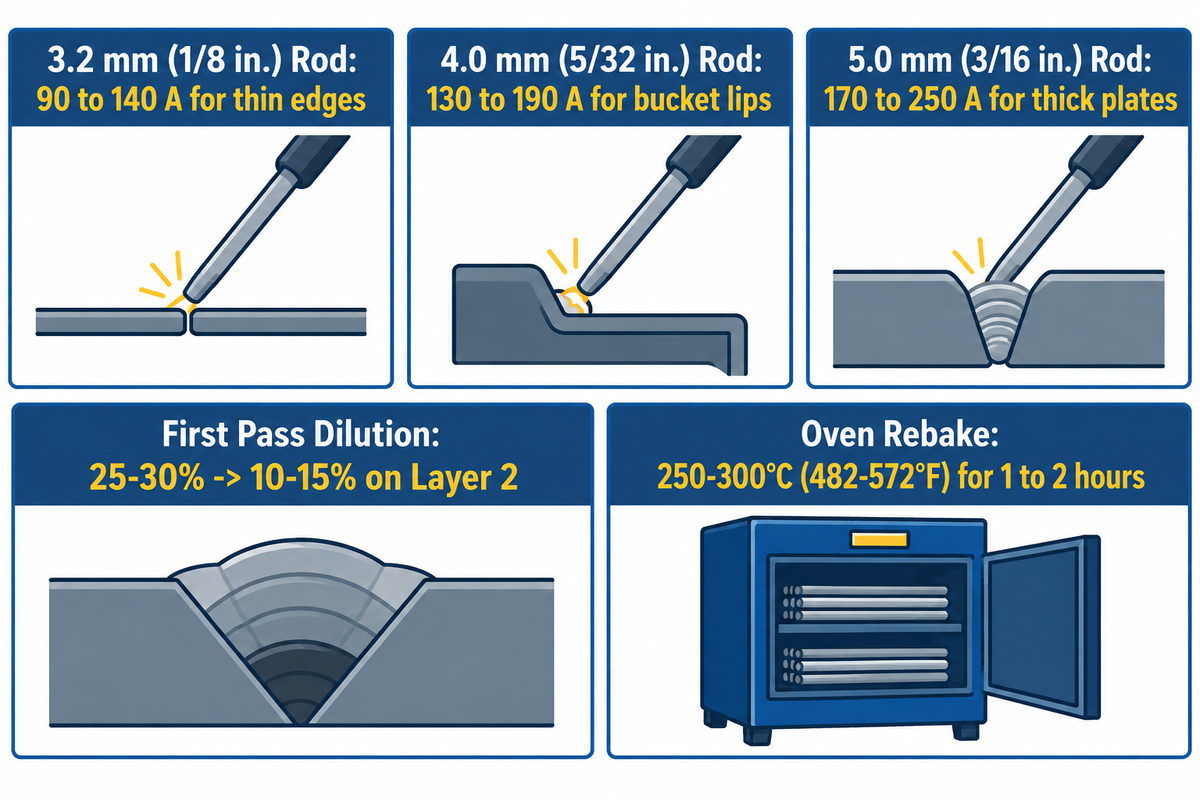
Alegerea diametrului corect al electrodului de tip baghetă și a ferestrei de curent previne diluarea excesivă a primului strat. Primul strat prezintă o diluție a metalului de bază de 25% până la 30%, în timp ce al doilea strat scade la o diluție de 10% până la 15%. Utilizarea electrozilor de tip baghetă la jumătatea inferioară a intervalului de amperaj menține o densitate mai mare a carburilor.
- Pentru electrozi cu diametrul de 3.2 mm (1/8 in.), utilizați între 90 și 140 A (DCEP sau AC). Acest electrod tip baghetă cu diametru este potrivit pentru muchii subțiri, cum ar fi cele de pe spirale și sudurile din oțel Mn sensibile la căldură.
- Pentru electrozi cu diametrul de 4.0 mm (5/32 in.), utilizați 130 până la 190 A (DCEP sau AC). Această dimensiune este utilizată pentru marginile găleții și căptușelile jgheabului, precum și pentru acumularea cu role în mai multe treceri.
- Pentru electrozi cu diametrul de 5.0 mm (3/16 in.), utilizați între 170 și 250 A (DCEP sau AC). Această tijă grea este construită pentru suprafețe plane cu depunere ridicată pe fălci de concasare grele și plăci de uzură groase.
Umiditatea din aerul din atelier provoacă acumularea de hidrogen în cantitate redusă, iar barele martensitice absorb rapid umiditatea. Electrozii sensibili la umiditate trebuie rearși la 250°C până la 300°C (482°F până la 572°F) timp de 1 până la 2 ore înainte de sudarea oțelului moale. Asigurați-vă că atelierul dumneavoastră este echipat cu cabluri de sudură cu arc esențiale, suporturi de electrozi și cuptoare de uscare proiectate pentru cicluri continue.
Listă de verificare a specificațiilor pentru cererea de ofertă pentru prelucrare dură și poziționarea pieselor de prelucrat
Folosiți această listă de verificare pentru inginerie atunci când solicitați oferte de la distribuitori de electrozi sau specificați mașini de poziționare rotativă și de sudare automată cu fascicul:
| Specificarea parametrului | Intrarea necesară a ingineriei | De ce previne defecțiunile în atelier |
|---|---|---|
| 1. Gradul și grosimea metalului de bază | Specificațiile exacte ale oțelului (de exemplu, AISI 1045, 12% Hadfield Mn, AR400, fontă gri) + grosimea (mm) | Stabilește dacă se aplică o preîncălzire de 150–300°C sau o limită strictă între treceri <260°C (500°F) |
| 2. Mod de uzură principală și secundară | Abraziune prin alunecare a silicei, crăițuire în rocă sub solicitări mari, impact puternic, contact metal-metal sau căldură >538°C | Previne plasarea carburilor fragile de 60 HRC pe ciocanele de impact sau pe tijele de Mn necălite în jgheaburile de nisip |
| 3. Adâncimea de acumulare dimensională necesară | Adâncimea totală a metalului lipsă (mm) înainte de aplicarea stratului de acoperire durificat cu 1-2 straturi (3-6 mm) | Specifică cantitatea exactă de acumulare EFe-1 și bare de tampon E309L, astfel încât sudorii să nu suprastivuiască trecerile de cap. |
| 4. Diametrul electrodului, polaritatea și dimensiunea pachetului | 3.2 mm, 4.0 mm sau 5.0 mm; compatibilitate transformatoare DCEP vs. AC; cutii sigilate ermetic | Se potrivește cu puterea de ieșire a sursei de alimentare din atelier și previne acumularea de umezeală în compartimentele de întreținere umede |
| 5. Greutatea piesei de prelucrat și necesitatea poziționării plate | Greutatea componentei (kg/tone), diametrul de rotație și dacă sunt necesare linii SAW/FCAW automatizate | Dimensiuni tip L rotativ pozitionare de sudura pentru a menține bălțile de fluide cu suprafață dură în poziția plată 1G |
Întrebări frecvente
Ar trebui să folosesc oțelul 6013 sau 7018 ca trecere de bază înainte de prelucrarea oțelului moale cu suprafață dură?
Când se aplică o trecere de bază sub straturile de suprapunere dură pe oțel carbon, alegeți întotdeauna AWS E7018 cu conținut scăzut de hidrogen (15 până la 22 HRC) în locul rutilului E6013. E6013 crește hidrogenul difuzibil și reduce adâncimea zonei de fuziune, ceea ce, împreună cu fisurile de sub talon, crește riscul de fisurare atunci când capacele de carbură de crom se răcesc și se contractă. Cu toate acestea, dacă componenta se confruntă cu un contact puternic de rostogolire sau cu sarcini puternice de lovire, E7018 trebuie înlocuit cu un electrod de acumulare dedicat AWS EFe-1, slab aliat (28 până la 35 HRC). Un aliaj de acumulare dedicat rezistă la formarea de ciuperci plastice sub suprafață și la delaminarea capacului de uzură.
Trebuie preîncălzite piesele înainte de aplicarea barelor de sudură cu fațetare dură?
Cerințele de preîncălzire variază de la 20°C la temperatura camerei pentru oțelul moale până la 149°C–316°C (300°F–600°F) pentru oțelurile cu conținut mediu și ridicat de carbon. Oțelul moale simplu cu conținut scăzut de carbon, sub 0.25% carbon, trebuie să fie cald și uscat doar peste 20°C. Oțelurile cu conținut mediu de carbon, ridicat de carbon și slab aliate (0.30% până la 0.55% C) necesită o preîncălzire de 149°C până la 316°C pentru a preveni fisurarea zonei afectate termic. Prin contrast, oțelul austenitic Hadfield cu mangan de 11% până la 14% nu trebuie niciodată preîncălzit și trebuie să rămână sub 260°C (500°F) între treceri.
Pot fi componentele din fontă durificate cu electrozi standard din baghetă?
Da, piesele din fontă gri și ductilă (2.5% până la 4.0% carbon) pot fi suprafețate pentru abraziune la alunecare cu impact redus, cu un control termic strict. Deoarece fonta conține fulgi sau noduli de grafit liberi, sudarea directă pe piese turnate la rece provoacă acumularea de carbon și formează fontă albă fragilă de-a lungul limitei de topire. Aplicați treceri scurte de 25 până la 40 mm cu o ușoară găurire între treceri pentru a reduce tensiunea de contracție la tracțiune. Pentru jgheaburile și plăcile de căptușeală din fontă nestructurală, unde verificarea încrucișată este acceptabilă, electrozii din carbură cu conținut ridicat de crom pot fi depuși direct peste o piesă turnată preîncălzită.
De ce sudurile cu carbură de crom prezintă fisuri transversale pe măsură ce se răcesc?
Verificările transversale de relief, dispuse la fiecare 10 până la 19 mm (3/8 până la 3/4 in.) pe perlele de carbură cu conținut ridicat de crom (55 până la 63 HRC), sunt fracturi benefice pentru detensionare. Pe măsură ce matricea de carbură hipereutectică se răcește, verificările încrucișate fine eliberează tensiunea internă de contracție la întindere, astfel încât stratul de acoperire să nu se dezlipească de-a lungul limitei de fuziune.
Ce polaritate de sudură și setări de curent utilizează electrozii de sudură duri?
Electrozii de tip bară acoperiți cu față dură funcționează pe DCEP sau AC la 90 până la 140 A pentru tije de 3.2 mm și 130 până la 190 A pentru tije de 4.0 mm.
Câte straturi de baretă de sudură cu fațetare dură poți aplica fără a se exfolia?
Tijele de capăt din carbură de tungsten tubulară cu conținut ridicat de crom (AWS EFeCr-A1) și tijele de capăt sunt restricționate la maximum 1 până la 2 straturi (în total 3 până la 6 mm) pentru a preveni exfolierea prin contracție. Electrozii din oțel martensitic (EFe-2 până la EFe-4) permit 2 până la 3 straturi, în timp ce tijele de acumulare (EFe-1) și tijele de mangan (EFeMn-A) nu sunt restricționate.
Referințe și surse
- Societatea Americană de Sudură (AWS): Subcomitetul A5G Domeniu de aplicare: Specificații AWS A5.13/A5.13M:2024 pentru electrozi de suprafață pentru sudarea cu arc metalic ecranat
- Societatea Americană de Sudură (AWS Welding Digest, octombrie 2024): Sfaturi pentru suprapunerea sudurii: O practică optimă de suprapunere a sudurii de Guy Chouinard
- Tabele de compoziție chimică și clasificare a electrozilor de suprafață AWS A5.13/A5.13M
- Fabricatorul (FMA Communications): Noțiuni de bază despre electrozii de suprapunere dură SMAW: Rate de depunere, diluție și selecția aliajului
- Fabricatorul: Introducere în metalul dur: Microstructură vs. Duritate Rockwell în vrac
- Metale (MDPI Peer-Reviewed Journal, 2023): Diluție comparativă, microstructură și comportament la uzură al straturilor de acoperire dure
- Oficiul pentru Brevete și Mărci din Statele Unite (USPTO): US9475154B2: Electrod de sudură cu conținut ridicat de bor, cu suprafață dură
- Oficiul pentru Brevete și Mărci din Statele Unite (USPTO): US4923511A: Tijă tubulară compozită din carbură de tungsten pentru suprapunere dură









